
Beranda › Contoh soal › Industri Makanan dan Minuman (Tokutei 2)
Contoh soal ujian Industri Makanan dan Minuman (Tokutei 2) – 10 soal dengan jawaban
飲食料品製造業(2号)
10 contoh soal sesuai format ujian asli, dengan furigana, terjemahan Bahasa Indonesia, jawaban dan pembahasan. Ketuk "Lihat jawaban" di bawah setiap soal. Bank soal lengkap dan simulasi ujian ada di aplikasi (gratis).
Soal 1
職長が現場を監督・指示するための「5つの能力」の説明として、正しいものはどれか。
Manakah penjelasan yang benar tentang "5 kemampuan" yang dibutuhkan mandor (職長) untuk mengawasi dan memberi instruksi di lokasi kerja?
- A. 問題解決能力とは、目標に向けてチームを先導し、作業員の士気を高める能力である。
Kemampuan memecahkan masalah adalah kemampuan memimpin tim menuju target dan meningkatkan semangat kerja para pekerja. - B. コーチング能力とは、部下や後輩の力を引き出し、自発的な行動や成長を促す能力である。
Kemampuan coaching adalah kemampuan menggali potensi bawahan dan junior serta mendorong tindakan mandiri dan perkembangan mereka. - C. リーダーシップ能力とは、現場の機械操作や製造技術を自ら正確に実演してみせる能力である。
Kemampuan kepemimpinan adalah kemampuan memperagakan sendiri dengan tepat pengoperasian mesin dan teknik produksi di lokasi kerja. - D. 技能・技術的能力とは、発生したトラブルの真の原因を分析して再発防止策を立てる能力である。
Kemampuan keterampilan dan teknis adalah kemampuan menganalisis penyebab sebenarnya dari masalah yang terjadi lalu menyusun langkah pencegahan agar tidak terulang.
Lihat jawaban
Jawaban benar: B
Untuk mengawasi dan memberi instruksi di lokasi kerja, mandor (職長) membutuhkan 5 kemampuan: keterampilan dan teknis, kepemimpinan, coaching, komunikasi, dan pemecahan masalah. Kemampuan coaching adalah menggali potensi bawahan dan mendorong sikap mandiri mereka. Memimpin tim menuju target adalah kepemimpinan, memperagakan pengoperasian dengan tepat adalah kemampuan keterampilan dan teknis, dan menganalisis penyebab masalah adalah kemampuan memecahkan masalah. Jadi pilihan lain tertukar definisinya. (Buku teks: OTAFF2号テキスト 第1章 3-1 p.9)
| Kosakata | Arti |
|---|---|
| 職長 | mandor, kepala kerja |
| 監督 | pengawasan |
| 自発的 | bersifat mandiri, atas inisiatif sendiri |
Soal 2
HACCPの7原則を含む「12の手順」において、準備段階の手順1〜5に続く「手順6(原則1)」はどれか。
Dalam "12 langkah" HACCP yang mencakup 7 prinsip, manakah "Langkah 6 (Prinsip 1)" yang mengikuti Langkah 1 sampai 5 pada tahap persiapan?
- A. 製造工程一覧図を作成し、現場の実際の設備配置や作業手順と合致しているかを確認する。
Membuat diagram alur proses produksi dan memastikan diagram itu sesuai dengan tata letak peralatan dan prosedur kerja sebenarnya di lokasi. - B. 重要管理点(CCP)の管理基準(CL)から逸脱が生じた際にとるべき改善措置を設定する。
Menetapkan tindakan perbaikan yang harus diambil saat terjadi penyimpangan dari batas kendali (CL) pada titik kendali kritis (CCP). - C. 各工程における危害要因(ハザード)をリストアップして分析し、その管理手段を検討する。
Mendaftar dan menganalisis bahaya (hazard) pada setiap proses, lalu mempertimbangkan cara pengendaliannya. - D. 策定したHACCPプランが有効に機能しているかを定期的に確かめる検証方法を設定する。
Menetapkan metode verifikasi untuk memeriksa secara berkala apakah rencana HACCP yang disusun berjalan efektif.
Lihat jawaban
Jawaban benar: C
Dalam 12 langkah penerapan HACCP, Langkah 1 sampai 5 adalah tahap persiapan (membuat dan memastikan diagram alur proses sebenarnya adalah Langkah 4 dan 5). Langkah 6 yang sesuai Prinsip 1 adalah analisis bahaya (危害要因分析), yaitu mendaftar bahaya tiap proses dan memikirkan cara pengendaliannya. Menetapkan tindakan perbaikan adalah Langkah 10 (Prinsip 5), dan menetapkan metode verifikasi adalah Langkah 11 (Prinsip 6). (Buku teks: OTAFF2号テキスト 第2章 4-2 p.36)
| Kosakata | Arti |
|---|---|
| 危害要因 | faktor bahaya (hazard) |
| 重要管理点 | titik kendali kritis (CCP) |
| 改善措置 | tindakan perbaikan |
Soal 3
品質管理におけるSDCAサイクルとPDCAサイクルの違いおよび職長の役割として、正しいものはどれか。
Manakah yang benar tentang perbedaan siklus SDCA dan siklus PDCA dalam pengendalian mutu serta peran mandor (職長)?
- A. SDCAの「S」は安全基準(Safety)を意味し、労働災害防止に特化した管理サイクルである。
Huruf "S" pada SDCA berarti standar keselamatan (Safety), yaitu siklus manajemen yang khusus untuk mencegah kecelakaan kerja. - B. PDCAの「C」では作業結果の確認だけでなく、目標未達の要因調査や計画の見直しまで実施する。
Pada "C" dalam PDCA, tidak hanya hasil kerja yang diperiksa, tetapi juga dilakukan penyelidikan faktor penyebab target tidak tercapai dan peninjauan ulang rencana. - C. SDCAサイクルは新製品立上時の初期管理に回すものであり、日常の定常作業ではPDCAを回す。
Siklus SDCA dijalankan untuk pengendalian awal saat peluncuran produk baru, sedangkan pada pekerjaan rutin sehari-hari dijalankan siklus PDCA. - D. 職長は既存の作業標準を維持するSDCAを主に担当し、課題発見や計画立案は工場長が行う。
Mandor terutama bertugas menjalankan SDCA untuk mempertahankan standar kerja yang ada, sedangkan penemuan masalah dan penyusunan rencana dilakukan kepala pabrik.
Lihat jawaban
Jawaban benar: B
Huruf S pada SDCA adalah Standard (standar kerja, 作業標準) yang dipakai untuk menjaga pekerjaan harian tetap stabil, sedangkan mandor (職長) harus aktif menemukan masalah untuk menjalankan PDCA demi perbaikan proses. Khususnya pada tahap Check (C) dalam PDCA, mandor tidak hanya memeriksa kepatuhan terhadap standar seperti di SDCA, tetapi juga menyelidiki penyebab hasilnya dan meninjau ulang rencana. Pilihan lain salah karena S bukan Safety, SDCA dipakai untuk pekerjaan rutin, dan mandor juga ikut menemukan masalah serta menyusun rencana. (Buku teks: OTAFF2号テキスト 第3章 1-1 p.50)
| Kosakata | Arti |
|---|---|
| 作業標準 | standar kerja |
| 要因調査 | penyelidikan faktor penyebab |
| 計画立案 | penyusunan rencana |
Soal 4
食品工場におけるトレーサビリティの「トレースバック(遡及)」と「トレースフォワード(追跡)」の説明として、正しいものはどれか。
Manakah penjelasan yang benar tentang "trace back (penelusuran mundur)" dan "trace forward (pelacakan maju)" dalam ketertelusuran (traceability) di pabrik makanan?
- A. トレースフォワードとは、問題のある原料ロットから使用先の製品ロットや出荷先を特定することである。
Trace forward adalah menentukan lot produk tempat bahan baku bermasalah dipakai serta tujuan pengirimannya, mulai dari lot bahan baku yang bermasalah. - B. トレースバックとは、問題のある原料ロットからどのラインや製品に使われたかを追うことである。
Trace back adalah menelusuri di lini dan produk mana lot bahan baku yang bermasalah dipakai. - C. トレースフォワードとは、苦情品の製品ロットから製造記録や使用原料の入荷元を遡って調べることである。
Trace forward adalah menelusuri mundur dari lot produk yang dikeluhkan untuk memeriksa catatan produksi dan asal pemasok bahan baku yang dipakai. - D. 両者とも原料入荷時と製品出荷時の伝票を保管する仕組みであり、工程内の加工記録は対象に含まれない。
Keduanya adalah sistem penyimpanan bukti saat penerimaan bahan baku dan pengiriman produk, sedangkan catatan pengolahan di dalam proses tidak termasuk cakupannya.
Lihat jawaban
Jawaban benar: A
Dalam sistem ketertelusuran, trace back (トレースバック) adalah menelusuri mundur dari produk ke catatan produksi dan lot bahan baku yang masuk. Sebaliknya, trace forward (トレースフォワード) adalah bergerak dari lot bahan baku atau proses yang bermasalah untuk menentukan lot produk jadi yang memakai bahan itu dan tujuan pengirimannya. Pilihan lain menukar arah kedua konsep tersebut atau mengabaikan keterkaitan dengan catatan di dalam pabrik. (Buku teks: OTAFF2号テキスト 第3章 3-3 p.65)
| Kosakata | Arti |
|---|---|
| 遡及 | penelusuran mundur |
| 追跡 | pelacakan maju |
| 出荷先 | tujuan pengiriman |
Soal 5
生産管理の指標である「生産性」と「原単位」の関係および計算式として、正しいものはどれか。
Manakah yang benar tentang hubungan dan rumus "produktivitas" dan "satuan dasar (原単位)" sebagai indikator manajemen produksi?
- A. 生産性は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、その数値が小さいほど効率が良い。
Produktivitas dihitung dengan "jumlah masukan (INPUT) ÷ jumlah keluaran (OUTPUT)", dan makin kecil angkanya makin efisien. - B. 原単位は「産出量(OUTPUT)÷投入量(INPUT)」で求められ、単位時間あたりの生産量を表す。
Satuan dasar dihitung dengan "jumlah keluaran (OUTPUT) ÷ jumlah masukan (INPUT)" dan menunjukkan jumlah produksi per satuan waktu. - C. 原単位は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、生産性とは逆数の関係にある。
Satuan dasar dihitung dengan "jumlah masukan (INPUT) ÷ jumlah keluaran (OUTPUT)" dan berbanding terbalik (kebalikan) dengan produktivitas. - D. 生産性が向上すると、製品1単位をつくるのに要する労働時間や原料の原単位の数値は大きくなる。
Jika produktivitas naik, waktu kerja atau satuan dasar bahan baku yang dibutuhkan untuk membuat 1 unit produk menjadi lebih besar.
Lihat jawaban
Jawaban benar: C
Produktivitas (生産性) dihitung dengan jumlah keluaran (OUTPUT) ÷ jumlah masukan (INPUT), dan makin besar makin efisien. Satuan dasar (原単位) dihitung dengan jumlah masukan (INPUT) ÷ jumlah keluaran (OUTPUT) sehingga merupakan kebalikan dari produktivitas. Saat produktivitas naik, sumber daya atau waktu yang dipakai per unit produk (satuan dasar) justru menurun. Pilihan lain salah karena rumusnya tertukar atau arah perubahannya terbalik. (Buku teks: OTAFF2号テキスト 第4章 1-5 p.95)
| Kosakata | Arti |
|---|---|
| 生産性 | produktivitas |
| 原単位 | satuan dasar (jumlah masukan per unit produk) |
| 産出量 | jumlah keluaran |
| 投入量 | jumlah masukan |
Soal 6
労働災害を防ぐための危険予知(KY)活動における「4ラウンド法」の進め方として、正しい順序はどれか。
Dalam kegiatan prakiraan bahaya (KY) untuk mencegah kecelakaan kerja, manakah urutan yang benar dari "metode 4 ronde"?
- A. 1R:本質追究→2R:現状把握→3R:対策樹立→4R:目標設定
R1: Menelusuri hakikat → R2: Memahami kondisi saat ini → R3: Menyusun tindakan penanggulangan → R4: Menetapkan target - B. 1R:現状把握 → 2R:本質追究 → 3R:対策樹立 → 4R:目標設定
R1: Memahami kondisi saat ini → R2: Menelusuri hakikat → R3: Menyusun tindakan penanggulangan → R4: Menetapkan target - C. 1R:現状把握 → 2R:対策樹立 → 3R:本質追究 → 4R:目標設定
R1: Memahami kondisi saat ini → R2: Menyusun tindakan penanggulangan → R3: Menelusuri hakikat → R4: Menetapkan target - D. 第1R:目標設定 → 第2R:現状把握 → 第3R:本質追究 → 第4R:対策樹立
R1: Menetapkan target → R2: Memahami kondisi saat ini → R3: Menelusuri hakikat → R4: Menyusun tindakan penanggulangan
Lihat jawaban
Jawaban benar: B
Metode 4 ronde (4ラウンド法) dalam kegiatan prakiraan bahaya (危険予知, KY) harus dijalankan dengan urutan: R1 memahami kondisi saat ini (mencari bahaya yang tersembunyi), R2 menelusuri hakikat (menentukan titik bahaya utama), R3 menyusun tindakan penanggulangan (mengusulkan cara mengatasinya), dan R4 menetapkan target (menetapkan sasaran tindakan tim). Pilihan lain mengacak urutan antara memahami kondisi, menentukan titik penting, dan menyusun penanggulangan. (Buku teks: OTAFF2号テキスト 第5章 3-1 p.119)
| Kosakata | Arti |
|---|---|
| 危険予知 | prakiraan bahaya (KY) |
| 現状把握 | memahami kondisi saat ini |
| 本質追究 | menelusuri hakikat |
| 対策樹立 | menyusun tindakan penanggulangan |
Soal 7
意図的な異物混入を防ぐ「フードディフェンス(食品防御)」に関する説明として、誤っているものはどれか。
Manakah penjelasan yang SALAH tentang "food defense (pertahanan pangan, 食品防御)" untuk mencegah pencampuran benda asing yang disengaja?
- A. 私物の持ち込みを防ぐため、ポケットのない作業服の着用や入退室管理の強化を行う。
Untuk mencegah dibawanya barang pribadi, dikenakan pakaian kerja tanpa saku dan pengendalian keluar masuk ruangan diperketat. - B. 製造ラインへのカメラ設置は、混入抑止だけでなく万一の際に作業員の潔白を守る役割もある。
Pemasangan kamera di lini produksi tidak hanya mencegah pencampuran, tetapi juga berperan melindungi pekerja dari tuduhan jika terjadi sesuatu. - C. 日頃から職長と作業員が良好な関係を築き、混入をしたいと思わせない職場環境をつくる。
Mandor dan pekerja membangun hubungan baik sehari-hari agar tercipta lingkungan kerja yang tidak membuat orang ingin mencampurkan benda asing. - D. HACCPによる重要管理点のモニタリングを行っていれば、悪意による意図的な混入も完全に防止できる。
Asalkan pemantauan titik kendali kritis dengan HACCP dilakukan, pencampuran yang disengaja dengan niat jahat pun dapat dicegah sepenuhnya.
Lihat jawaban
Jawaban benar: D
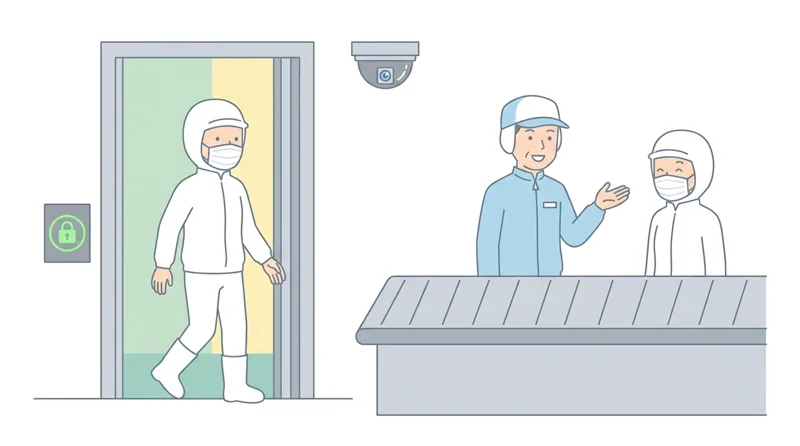
HACCP adalah sistem pengelolaan bahaya yang muncul tanpa sengaja selama produksi, sehingga pemantauan titik kendali kritis (重要管理点) dengan HACCP saja tidak dapat mencegah pencampuran benda asing (異物混入) yang disengaja dengan niat jahat. Karena itu pabrik perlu menambah langkah food defense (食品防御) seperti pakaian tanpa saku, pengendalian keluar masuk, pemasangan kamera, dan terutama menciptakan hubungan kerja yang baik. Tiga pilihan lainnya adalah langkah yang benar, sedangkan pilihan yang mengatakan HACCP dapat mencegah sepenuhnya itulah yang salah. (Buku teks: OTAFF2号テキスト 第6章 3 p.148)
| Kosakata | Arti |
|---|---|
| 意図的 | disengaja |
| 異物混入 | pencampuran benda asing |
| 食品防御 | pertahanan pangan (food defense) |
Soal 8
鶏唐揚げのフライ工程(CCP)の管理基準が「油温180℃・揚げ時間5分以上」のラインで、油温が165℃に低下していた際の改善措置として正しいものはどれか。
Pada lini dengan standar kendali proses penggorengan ayam goreng karaage (CCP) "suhu minyak 180℃ dan waktu menggoreng 5 menit atau lebih", manakah tindakan perbaikan yang benar saat suhu minyak turun menjadi 165℃?
- A. ラインを止めて油温を180℃に復帰させ、温度低下中の製品を特定・隔離して再加熱等を行う。
Menghentikan lini dan mengembalikan suhu minyak ke 180℃, lalu mengidentifikasi dan mengisolasi produk selama suhu turun dan memanaskannya kembali. - B. 油温を180℃に再設定したうえで、温度低下中の製品は抜取検査で外観を確認して次工程へ流す。
Mengatur ulang suhu minyak ke 180℃, lalu produk selama suhu turun cukup diperiksa tampilannya dengan pengambilan sampel dan diteruskan ke proses berikutnya. - C. ラインを止めずに油温設定を195℃へ引き上げ、温度低下中の製品と混ぜて平均温度を保つ。
Tanpa menghentikan lini, menaikkan pengaturan suhu minyak ke 195℃ dan mencampur produk selama suhu turun agar suhu rata-ratanya terjaga. - D. コンベア速度を遅くして揚げ時間を6分に延ばし、すでに通過した製品は保温庫で余熱を加えて次工程へ送る。
Memperlambat kecepatan konveyor sehingga waktu menggoreng menjadi 6 menit, dan produk yang sudah lewat diberi panas sisa di lemari penghangat lalu dikirim ke proses berikutnya.
Lihat jawaban
Jawaban benar: A
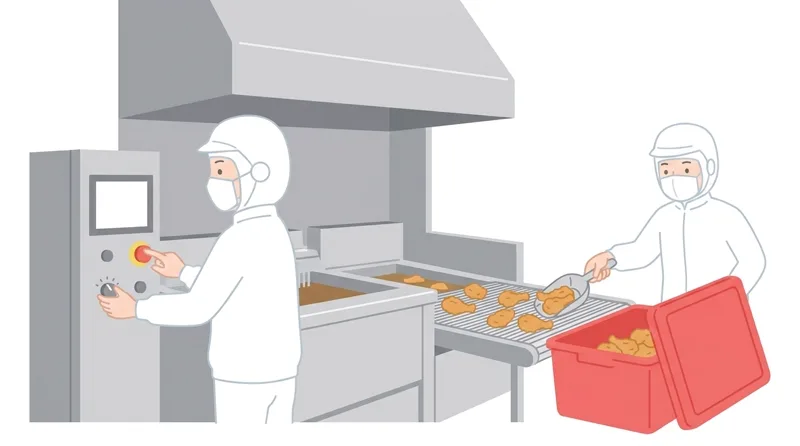
Jika terjadi penyimpangan dari batas kendali (管理基準) pada CCP, tindakan perbaikan (改善措置) wajib mencakup dua hal: memulihkan kondisi proses (mengembalikan suhu minyak (油温) ke 180℃) dan menangani seluruh produk yang terdampak selama penyimpangan (diidentifikasi, diisolasi (隔離), lalu diperiksa suhu pusatnya atau dipanaskan ulang). Hanya memeriksa tampilan, mencampur produk, atau hanya mengandalkan panas sisa di lemari penghangat untuk produk yang melewati penggorengan bersuhu rendah tidak menjamin bakteri di bagian pusat produk sudah mati. (Buku teks: OTAFF2号テキスト 第2章 4-3 p.42)
| Kosakata | Arti |
|---|---|
| 管理基準 | standar kendali |
| 油温 | suhu minyak |
| 隔離 | isolasi, pemisahan |
Soal 9
ある包装製品の内容量が正規分布に従っており、平均値が200g、標準偏差(σ)が2gであるとき、全製品の約95.4%が含まれる重量範囲(平均値±2σ)はどれか。
Isi bersih suatu produk kemasan mengikuti distribusi normal dengan rata-rata 200 g dan simpangan baku (σ) 2 g. Manakah rentang berat (rata-rata ±2σ) yang mencakup sekitar 95,4% dari seluruh produk?
- A. 198g〜202g(平均値±1σの範囲)
198 g sampai 202 g (rentang rata-rata ±1σ) - B. 194g 〜 206g(平均値 ± 3σ の範囲)
194 g sampai 206 g (rentang rata-rata ±3σ) - C. 196g 〜 204g(平均値 ± 2σ の範囲)
196 g sampai 204 g (rentang rata-rata ±2σ) - D. 192g 〜 208g(平均値 ± 4σ の重量範囲)
192 g sampai 208 g (rentang berat rata-rata ±4σ)
Lihat jawaban
Jawaban benar: C
Pada distribusi normal (正規分布), rentang ±1σ (198 g sampai 202 g) mencakup sekitar 68,3% data, rentang ±2σ mencakup sekitar 95,4%, dan rentang ±3σ (194 g sampai 206 g) mencakup sekitar 99,7%. Dengan rata-rata (平均値) 200 g dan σ = 2 g, rentang ±2σ adalah 200 ± (2 × 2) = 196 g sampai 204 g. Rentang ±4σ lebih lebar lagi dan jauh melebihi 95,4%. (Buku teks: OTAFF2号テキスト 第3章 4-2 p.72)
| Kosakata | Arti |
|---|---|
| 正規分布 | distribusi normal |
| 平均値 | nilai rata-rata |
| 標準偏差 | simpangan baku |
Soal 10
100kgの原料から1袋の規格重量50gの製品を製造し、良品1,800袋(実総重量95kg)を得た。販売単位が「袋数」のときの歩留まりはどれか。
Dari 100 kg bahan baku dibuat produk dengan berat standar 50 g per kantong, dan diperoleh 1.800 kantong produk baik (berat total sebenarnya 95 kg). Berapakah rendemen (yield) jika satuan penjualannya adalah "jumlah kantong"?
- A. 95.0%(実総重量95kg ÷ 投入原料100kg)
95,0% (berat total sebenarnya 95 kg ÷ bahan baku masuk 100 kg) - B. 94.7%(規格総重量90kg ÷ 実総重量95kg)
94,7% (berat total standar 90 kg ÷ berat total sebenarnya 95 kg) - C. 92.5%(実総重量と規格総重量の平均比率)
92,5% (rasio rata-rata antara berat total sebenarnya dan berat total standar) - D. 90.0%(良品1,800袋 ÷ 理論袋数2,000袋)
90,0% (produk baik 1.800 kantong ÷ jumlah kantong teoretis 2.000 kantong)
Lihat jawaban
Jawaban benar: D
Jika satuan penjualan adalah jumlah kantong (50 g per kantong), kelebihan berat isi tiap kantong (yang membuat berat total sebenarnya mencapai 95 kg) tidak menambah jumlah kantong yang bisa dijual. Dari 100 kg (100.000 g) bahan baku, secara teori bisa dibuat 2.000 kantong (100.000 g ÷ 50 g), tetapi yang didapat hanya 1.800 kantong (setara 90 kg standar). Maka rendemen (歩留まり) menurut satuan jual adalah 1.800 ÷ 2.000 = 90,0%, bukan 95,0%. (Buku teks: OTAFF2号テキスト 第4章 2-2 p.102)
| Kosakata | Arti |
|---|---|
| 規格重量 | berat standar |
| 良品 | produk baik |
| 歩留まり | rendemen (yield) |