
Trang chủ › Đề mẫu › Chế biến thực phẩm (Tokutei 2)
Đề thi mẫu Chế biến thực phẩm (Tokutei 2) – 10 câu có đáp án
飲食料品製造業(2号)
10 câu hỏi mẫu theo đúng dạng đề thi thật, có furigana, bản dịch tiếng Việt, đáp án và giải thích. Bấm "Xem đáp án" dưới mỗi câu. Muốn làm đủ bộ đề và thi thử như thật thì vào app (miễn phí).
Câu 1
職長が現場を監督・指示するための「5つの能力」の説明として、正しいものはどれか。
Giải thích nào sau đây là đúng về "5 năng lực" cần thiết để tổ trưởng (職長) giám sát và chỉ thị tại hiện trường?
- A. 問題解決能力とは、目標に向けてチームを先導し、作業員の士気を高める能力である。
Năng lực giải quyết vấn đề là năng lực dẫn dắt cả nhóm hướng tới mục tiêu và nâng cao tinh thần làm việc của công nhân. - B. コーチング能力とは、部下や後輩の力を引き出し、自発的な行動や成長を促す能力である。
Năng lực huấn luyện (coaching) là năng lực khơi dậy khả năng của cấp dưới và hậu bối, thúc đẩy hành động tự giác và sự phát triển. - C. リーダーシップ能力とは、現場の機械操作や製造技術を自ら正確に実演してみせる能力である。
Năng lực lãnh đạo (leadership) là năng lực tự mình thực hành chính xác các thao tác máy móc và kỹ thuật sản xuất tại hiện trường. - D. 技能・技術的能力とは、発生したトラブルの真の原因を分析して再発防止策を立てる能力である。
Năng lực kỹ năng - kỹ thuật là năng lực phân tích nguyên nhân gốc rễ của sự cố phát sinh và lập biện pháp phòng ngừa tái diễn.
Xem đáp án
Đáp án đúng: B
Để giám sát và chỉ thị tại hiện trường, tổ trưởng cần 5 năng lực: kỹ năng - kỹ thuật, lãnh đạo, huấn luyện (coaching), giao tiếp và giải quyết vấn đề. Trong đó, năng lực huấn luyện là khơi dậy tiềm năng và thúc đẩy sự tự giác của cấp dưới; còn dẫn dắt nhóm là năng lực lãnh đạo, thao tác chuẩn xác là năng lực kỹ năng - kỹ thuật, phân tích nguyên nhân sự cố là năng lực giải quyết vấn đề. (Giáo trình: OTAFF2号テキスト 第1章 3-1 p.9)
| Từ vựng | Nghĩa |
|---|---|
| 職長 | tổ trưởng, quản đốc |
| 監督 | giám sát |
| 自発的 | mang tính tự giác |
Câu 2
HACCPの7原則を含む「12の手順」において、準備段階の手順1〜5に続く「手順6(原則1)」はどれか。
Trong "12 bước" bao gồm 7 nguyên tắc của HACCP, "Bước 6 (Nguyên tắc 1)" tiếp nối sau các bước chuẩn bị từ Bước 1〜5 là bước nào?
- A. 製造工程一覧図を作成し、現場の実際の設備配置や作業手順と合致しているかを確認する。
Lập sơ đồ dây chuyền sản xuất và xác nhận xem có khớp với bố trí thiết bị cũng như quy trình thao tác thực tế tại hiện trường hay không. - B. 重要管理点(CCP)の管理基準(CL)から逸脱が生じた際にとるべき改善措置を設定する。
Thiết lập các biện pháp cải thiện cần thực hiện khi xảy ra sự sai lệch khỏi tiêu chuẩn quản lý (CL) tại điểm kiểm soát tới hạn (CCP). - C. 各工程における危害要因(ハザード)をリストアップして分析し、その管理手段を検討する。
Liệt kê và phân tích các mối nguy (hazard) ở từng công đoạn, đồng thời xem xét các biện pháp kiểm soát đối với các mối nguy đó. - D. 策定したHACCPプランが有効に機能しているかを定期的に確かめる検証方法を設定する。
Thiết lập phương pháp thẩm tra nhằm kiểm tra định kỳ xem kế hoạch HACCP đã xây dựng có đang vận hành hiệu quả hay không.
Xem đáp án
Đáp án đúng: C
Trong 12 bước triển khai HACCP, Bước 1〜5 là giai đoạn chuẩn bị (trong đó lập và xác nhận sơ đồ dây chuyền thực tế là Bước 4 và Bước 5). Bước 6 tương ứng với Nguyên tắc 1 là phân tích mối nguy (危害要因分析); còn thiết lập biện pháp cải thiện là Bước 10 (Nguyên tắc 5) và thiết lập phương pháp thẩm tra là Bước 11 (Nguyên tắc 6). (Giáo trình: OTAFF2号テキスト 第2章 4-2 p.36)
| Từ vựng | Nghĩa |
|---|---|
| 危害要因 | mối nguy (hazard) |
| 重要管理点 | điểm kiểm soát tới hạn (CCP) |
| 改善措置 | biện pháp cải thiện, khắc phục |
Câu 3
品質管理におけるSDCAサイクルとPDCAサイクルの違いおよび職長の役割として、正しいものはどれか。
Giải thích nào sau đây là đúng về sự khác biệt giữa chu trình SDCA và chu trình PDCA trong quản lý chất lượng cũng như vai trò của tổ trưởng?
- A. SDCAの「S」は安全基準(Safety)を意味し、労働災害防止に特化した管理サイクルである。
Chữ "S" trong SDCA có nghĩa là Tiêu chuẩn an toàn (Safety), là chu trình quản lý chuyên biệt dành cho việc phòng ngừa tai nạn lao động. - B. PDCAの「C」では作業結果の確認だけでなく、目標未達の要因調査や計画の見直しまで実施する。
Ở bước "C" của PDCA, không chỉ xác nhận kết quả thao tác mà còn thực hiện điều tra nguyên nhân chưa đạt mục tiêu và rà soát lại kế hoạch. - C. SDCAサイクルは新製品立上時の初期管理に回すものであり、日常の定常作業ではPDCAを回す。
Chu trình SDCA được vận hành để quản lý giai đoạn đầu khi triển khai sản phẩm mới, còn trong công việc định kỳ hằng ngày thì vận hành chu trình PDCA. - D. 職長は既存の作業標準を維持するSDCAを主に担当し、課題発見や計画立案は工場長が行う。
Tổ trưởng chủ yếu phụ trách SDCA để duy trì tiêu chuẩn thao tác hiện có, còn việc phát hiện vấn đề và lập kế hoạch do giám đốc nhà máy thực hiện.
Xem đáp án
Đáp án đúng: B
Chữ S trong SDCA là Standard (Tiêu chuẩn thao tác) dùng để duy trì ổn định công việc hằng ngày, còn tổ trưởng cần chủ động tìm vấn đề để quay vòng PDCA cải tiến công đoạn. Đặc biệt ở bước Check (C) của PDCA, tổ trưởng không chỉ kiểm tra việc tuân thủ tiêu chuẩn như trong SDCA mà còn phải điều tra nguyên nhân của kết quả và xem xét lại kế hoạch. (Giáo trình: OTAFF2号テキスト 第3章 1-1 p.50)
| Từ vựng | Nghĩa |
|---|---|
| 作業標準 | tiêu chuẩn thao tác |
| 要因調査 | điều tra nguyên nhân |
| 計画立案 | lập kế hoạch |
Câu 4
食品工場におけるトレーサビリティの「トレースバック(遡及)」と「トレースフォワード(追跡)」の説明として、正しいものはどれか。
Giải thích nào sau đây là đúng về "Truy xuất ngược (Traceback)" và "Truy xuất xuôi (Traceforward)" trong hệ thống truy xuất nguồn gốc tại nhà máy thực phẩm?
- A. トレースフォワードとは、問題のある原料ロットから使用先の製品ロットや出荷先を特定することである。
Truy xuất xuôi (Traceforward) là việc xác định lô thành phẩm đã sử dụng lô nguyên liệu có vấn đề cũng như nơi xuất hàng của chúng. - B. トレースバックとは、問題のある原料ロットからどのラインや製品に使われたかを追うことである。
Truy xuất ngược (Traceback) là việc lần từ lô nguyên liệu có vấn đề xem nó đã được dùng vào sản phẩm nào. - C. トレースフォワードとは、苦情品の製品ロットから製造記録や使用原料の入荷元を遡って調べることである。
Truy xuất xuôi (Traceforward) là việc lần ngược từ lô sản phẩm bị khiếu nại về hồ sơ sản xuất và nơi cung cấp nguyên liệu đã dùng. - D. 両者とも原料入荷時と製品出荷時の伝票を保管する仕組みであり、工程内の加工記録は対象に含まれない。
Cả hai đều là cơ chế lưu giữ chứng từ khi nhập nguyên liệu và khi xuất thành phẩm, còn hồ sơ chế biến trong công đoạn không thuộc phạm vi quản lý.
Xem đáp án
Đáp án đúng: A
Trong hệ thống truy xuất nguồn gốc, truy xuất ngược (トレースバック) là lần ngược từ sản phẩm về hồ sơ sản xuất và lô nguyên liệu đầu vào; ngược lại, truy xuất xuôi (トレースフォワード) là đi từ lô nguyên liệu hoặc công đoạn phát sinh sự cố để xác định các lô thành phẩm đã sử dụng nguyên liệu đó và nơi đã xuất hàng. Các phương án còn lại đã đảo ngược khái niệm của hai chiều truy xuất hoặc bỏ sót việc liên kết hồ sơ nội bộ nhà máy. (Giáo trình: OTAFF2号テキスト 第3章 3-3 p.65)
| Từ vựng | Nghĩa |
|---|---|
| 遡及 | truy xuất ngược (traceback) |
| 追跡 | truy xuất xuôi (traceforward) |
| 出荷先 | nơi xuất hàng, khách hàng nhận |
Câu 5
生産管理の指標である「生産性」と「原単位」の関係および計算式として、正しいものはどれか。
Mối quan hệ và công thức tính nào sau đây là đúng đối với hai chỉ số quản lý sản xuất là "Năng suất (生産性)" và "Định mức tiêu hao (原単位)"?
- A. 生産性は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、その数値が小さいほど効率が良い。
Năng suất được tính bằng "Lượng đầu vào (INPUT) ÷ Lượng đầu ra (OUTPUT)", giá trị càng nhỏ thì hiệu quả càng cao. - B. 原単位は「産出量(OUTPUT)÷投入量(INPUT)」で求められ、単位時間あたりの生産量を表す。
Định mức tiêu hao được tính bằng "Lượng đầu ra (OUTPUT) ÷ Lượng đầu vào (INPUT)", biểu thị sản lượng trên một đơn vị thời gian. - C. 原単位は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、生産性とは逆数の関係にある。
Định mức tiêu hao được tính bằng "Lượng đầu vào (INPUT) ÷ Lượng đầu ra (OUTPUT)", có mối quan hệ nghịch đảo với năng suất. - D. 生産性が向上すると、製品1単位をつくるのに要する労働時間や原料の原単位の数値は大きくなる。
Khi năng suất được nâng cao thì con số định mức tiêu hao về thời gian lao động hoặc nguyên liệu để làm ra 1 đơn vị sản phẩm sẽ tăng lên.
Xem đáp án
Đáp án đúng: C
Năng suất được tính bằng Lượng đầu ra (OUTPUT) ÷ Lượng đầu vào (INPUT) (càng lớn càng hiệu quả), còn Định mức tiêu hao (原単位) được tính bằng Lượng đầu vào (INPUT) ÷ Lượng đầu ra (OUTPUT) và là nghịch đảo của năng suất. Khi năng suất tăng lên thì lượng tài nguyên hoặc thời gian tiêu hao cho mỗi đơn vị sản phẩm (định mức tiêu hao) sẽ giảm xuống. (Giáo trình: OTAFF2号テキスト 第4章 1-5 p.95)
| Từ vựng | Nghĩa |
|---|---|
| 生産性 | năng suất |
| 原単位 | định mức tiêu hao (trên đơn vị sản phẩm) |
| 産出量 | lượng đầu ra, sản lượng |
| 投入量 | lượng đầu vào |
Câu 6
労働災害を防ぐための危険予知(KY)活動における「4ラウンド法」の進め方として、正しい順序はどれか。
Trình tự nào sau đây là đúng khi tiến hành "Phương pháp 4 vòng (4ラウンド法)" trong hoạt động Dự đoán nguy hiểm (KY) nhằm ngăn ngừa tai nạn lao động?
- A. 1R:本質追究→2R:現状把握→3R:対策樹立→4R:目標設定
1R: Truy tìm bản chất → 2R: Nắm bắt hiện trạng → 3R: Lập đối sách → 4R: Đặt mục tiêu - B. 1R:現状把握 → 2R:本質追究 → 3R:対策樹立 → 4R:目標設定
1R: Nắm bắt hiện trạng → 2R: Truy tìm bản chất → 3R: Thiết lập đối sách → 4R: Thiết lập mục tiêu - C. 1R:現状把握 → 2R:対策樹立 → 3R:本質追究 → 4R:目標設定
1R: Nắm bắt hiện trạng → 2R: Thiết lập đối sách → 3R: Truy tìm bản chất → 4R: Thiết lập mục tiêu - D. 第1R:目標設定 → 第2R:現状把握 → 第3R:本質追究 → 第4R:対策樹立
Vòng 1: Thiết lập mục tiêu → Vòng 2: Nắm bắt hiện trạng → Vòng 3: Truy tìm bản chất → Vòng 4: Thiết lập đối sách
Xem đáp án
Đáp án đúng: B
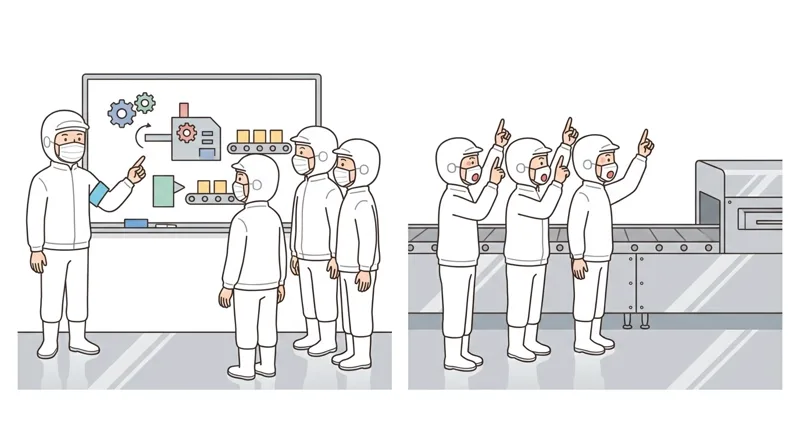
Phương pháp 4 vòng (4ラウンド法) trong hoạt động KY bắt buộc thực hiện theo đúng thứ tự: 1R Nắm bắt hiện trạng (tìm các nguy hiểm tiềm ẩn) → 2R Truy tìm bản chất (xác định điểm nguy hiểm trọng yếu) → 3R Thiết lập đối sách (đề xuất cách giải quyết) → 4R Thiết lập mục tiêu (chốt mục tiêu hành động của nhóm). Các phương án khác đã đảo lộn thứ tự giữa bước tìm hiện trạng, xác định trọng điểm và lập đối sách. (Giáo trình: OTAFF2号テキスト 第5章 3-1 p.119)
| Từ vựng | Nghĩa |
|---|---|
| 危険予知 | dự đoán nguy hiểm (KY) |
| 現状把握 | nắm bắt hiện trạng |
| 本質追究 | truy tìm bản chất |
| 対策樹立 | thiết lập đối sách |
Câu 7
意図的な異物混入を防ぐ「フードディフェンス(食品防御)」に関する説明として、誤っているものはどれか。
Giải thích nào sau đây là SAI về "Phòng vệ thực phẩm (Food Defense)" nhằm ngăn chặn hành vi cố ý trộn lẫn dị vật vào thực phẩm?
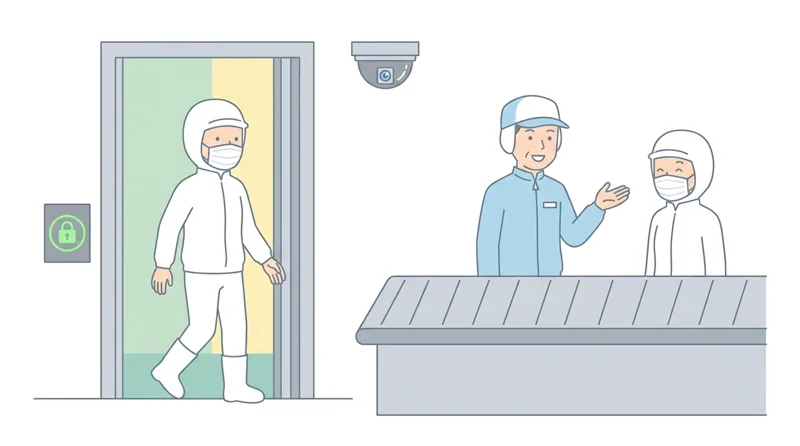
- A. 私物の持ち込みを防ぐため、ポケットのない作業服の着用や入退室管理の強化を行う。
Thực hiện mặc trang phục làm việc không có túi và tăng cường quản lý ra vào khu vực để ngăn việc mang đồ cá nhân vào xưởng. - B. 製造ラインへのカメラ設置は、混入抑止だけでなく万一の際に作業員の潔白を守る役割もある。
Việc lắp đặt camera tại dây chuyền sản xuất không chỉ giúp răn đe hành vi trộn lẫn mà còn bảo vệ sự trong sạch của công nhân khi có sự cố. - C. 日頃から職長と作業員が良好な関係を築き、混入をしたいと思わせない職場環境をつくる。
Hằng ngày tổ trưởng và công nhân xây dựng mối quan hệ tốt đẹp để tạo dựng môi trường làm việc không khiến ai nảy sinh ý định phá hoại. - D. HACCPによる重要管理点のモニタリングを行っていれば、悪意による意図的な混入も完全に防止できる。
Chỉ cần thực hiện giám sát các điểm kiểm soát tới hạn (CCP) theo HACCP là có thể ngăn chặn hoàn toàn cả hành vi cố ý trộn lẫn do ác ý.
Xem đáp án
Đáp án đúng: D
HACCP là hệ thống quản lý các mối nguy phát sinh không chủ đích (vô tình) trong quá trình sản xuất, nên chỉ riêng việc giám sát CCP theo HACCP không thể ngăn chặn được hành vi cố ý trộn lẫn dị vật do ác ý. Vì vậy, nhà máy phải kết hợp thêm các biện pháp Phòng vệ thực phẩm (Food Defense) như trang phục không túi, kiểm soát ra vào, lắp camera và đặc biệt là xây dựng môi trường giao tiếp tốt đẹp tại nơi làm việc. (Giáo trình: OTAFF2号テキスト 第6章 3 p.148)
| Từ vựng | Nghĩa |
|---|---|
| 意図的 | mang tính cố ý, chủ đích |
| 異物混入 | lẫn dị vật |
| 食品防御 | phòng vệ thực phẩm (Food Defense) |
Câu 8
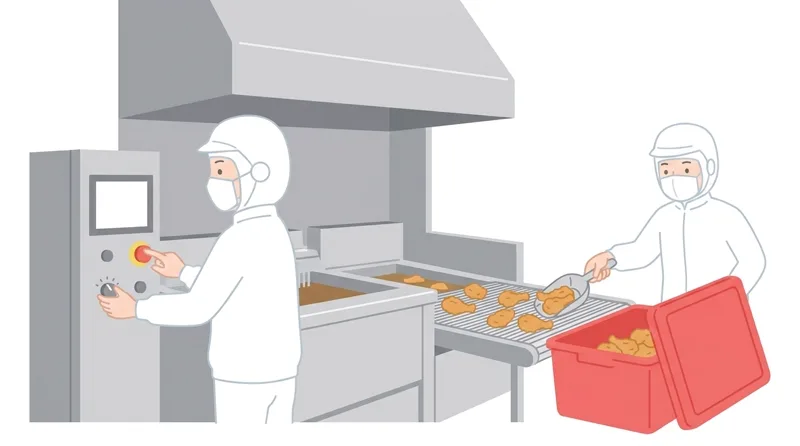
鶏唐揚げのフライ工程(CCP)の管理基準が「油温180℃・揚げ時間5分以上」のラインで、油温が165℃に低下していた際の改善措置として正しいものはどれか。
Trên dây chuyền chiên gà rán (CCP) có tiêu chuẩn quản lý là "Nhiệt độ dầu 180℃, thời gian chiên từ 5 phút trở lên", khi phát hiện nhiệt độ dầu giảm xuống 165℃ thì biện pháp cải thiện nào sau đây là đúng?
- A. ラインを止めて油温を180℃に復帰させ、温度低下中の製品を特定・隔離して再加熱等を行う。
Dừng dây chuyền để đưa nhiệt độ dầu về lại 180℃, đồng thời xác định và cách ly lô sản phẩm trong lúc nhiệt độ giảm để gia nhiệt lại. - B. 油温を180℃に再設定したうえで、温度低下中の製品は抜取検査で外観を確認して次工程へ流す。
Cài đặt lại nhiệt độ dầu về 180℃, còn lô sản phẩm trong lúc nhiệt độ giảm thì lấy mẫu kiểm tra ngoại quan rồi cho qua công đoạn tiếp theo. - C. ラインを止めずに油温設定を195℃へ引き上げ、温度低下中の製品と混ぜて平均温度を保つ。
Không dừng dây chuyền mà tăng cài đặt nhiệt độ dầu lên 195℃, trộn lẫn với lô sản phẩm lúc nhiệt độ giảm để giữ nhiệt độ trung bình. - D. コンベア速度を遅くして揚げ時間を6分に延ばし、すでに通過した製品は保温庫で余熱を加えて次工程へ送る。
Giảm tốc độ băng chuyền để kéo dài thời gian chiên lên 6 phút, còn các sản phẩm đã đi qua bể chiên thì ủ nhiệt thêm trong tủ giữ nóng rồi chuyển sang công đoạn tiếp theo.
Xem đáp án
Đáp án đúng: A
Khi xảy ra sai lệch khỏi tiêu chuẩn quản lý (CL) tại điểm CCP, biện pháp cải thiện bắt buộc gồm 2 việc: khôi phục điều kiện công đoạn (đưa nhiệt độ dầu về lại 180℃) và xử lý toàn bộ lô sản phẩm bị ảnh hưởng trong thời gian sai lệch (xác định, cách ly để kiểm tra nhiệt độ tâm hoặc gia nhiệt lại). Việc chỉ kiểm tra ngoại quan, trộn lẫn hay chỉ ủ nhiệt dư cho sản phẩm đã đi qua bể chiên lúc nhiệt độ thấp đều không đảm bảo tiêu diệt vi khuẩn ở tâm sản phẩm. (Giáo trình: OTAFF2号テキスト 第2章 4-3 p.42)
| Từ vựng | Nghĩa |
|---|---|
| 管理基準 | tiêu chuẩn quản lý (CL) |
| 油温 | nhiệt độ dầu |
| 隔離 | cách ly |
Câu 9
ある包装製品の内容量が正規分布に従っており、平均値が200g、標準偏差(σ)が2gであるとき、全製品の約95.4%が含まれる重量範囲(平均値±2σ)はどれか。
Khi trọng lượng tịnh của một loại sản phẩm đóng gói tuân theo phân phối chuẩn với giá trị trung bình là 200g và độ lệch chuẩn (σ) là 2g, phạm vi trọng lượng chứa khoảng 95,4% toàn bộ sản phẩm (giá trị trung bình ± 2σ) là bao nhiêu?
- A. 198g〜202g(平均値±1σの範囲)
198g〜202g (trung bình ± 1σ) - B. 194g 〜 206g(平均値 ± 3σ の範囲)
194g 〜 206g (phạm vi giá trị trung bình ± 3σ) - C. 196g 〜 204g(平均値 ± 2σ の範囲)
196g 〜 204g (phạm vi giá trị trung bình ± 2σ) - D. 192g 〜 208g(平均値 ± 4σ の重量範囲)
192g 〜 208g (phạm vi trọng lượng giá trị trung bình ± 4σ)
Xem đáp án
Đáp án đúng: C
Trong phân phối chuẩn, phạm vi ± 1σ (198g 〜 202g) chứa khoảng 68,3% dữ liệu, phạm vi ± 2σ chứa khoảng 95,4% dữ liệu và phạm vi ± 3σ (194g 〜 206g) chứa khoảng 99,7% dữ liệu. Với giá trị trung bình 200g và σ = 2g, khoảng ± 2σ tương ứng với 200 ± (2 × 2) = 196g 〜 204g. (Giáo trình: OTAFF2号テキスト 第3章 4-2 p.72)
| Từ vựng | Nghĩa |
|---|---|
| 正規分布 | phân phối chuẩn |
| 平均値 | giá trị trung bình |
| 標準偏差 | độ lệch chuẩn |
Câu 10
100kgの原料から1袋の規格重量50gの製品を製造し、良品1,800袋(実総重量95kg)を得た。販売単位が「袋数」のときの歩留まりはどれか。
Từ 100kg nguyên liệu sản xuất ra sản phẩm có trọng lượng quy cách 50g/túi, thu được 1.800 túi đạt chuẩn (tổng trọng lượng thực tế là 95kg). Khi đơn vị bán tính theo "số túi" thì tỷ lệ thu hồi là bao nhiêu?
- A. 95.0%(実総重量95kg ÷ 投入原料100kg)
95,0% (tổng trọng lượng thực tế 95kg ÷ nguyên liệu đầu vào 100kg) - B. 94.7%(規格総重量90kg ÷ 実総重量95kg)
94,7% (tổng trọng lượng quy cách 90kg ÷ tổng trọng lượng thực tế 95kg) - C. 92.5%(実総重量と規格総重量の平均比率)
92,5% (tỷ lệ trung bình giữa trọng lượng thực tế và trọng lượng quy cách) - D. 90.0%(良品1,800袋 ÷ 理論袋数2,000袋)
90,0% (số lượng đạt chuẩn 1.800 túi ÷ số túi lý thuyết 2.000 túi)
Xem đáp án
Đáp án đúng: D
Khi đơn vị bán ra thị trường là số túi (50g/túi), phần trọng lượng đóng dư trong mỗi túi (làm tổng trọng lượng thực tế lên tới 95kg) không làm tăng số túi bán được. Từ 100kg (100.000g) nguyên liệu theo lý thuyết phải làm được 2.000 túi (100.000g ÷ 50g), nhưng thực tế chỉ thu được 1.800 túi (tương đương 90kg quy cách), nên tỷ lệ thu hồi thực tế theo đơn vị bán là 1.800 ÷ 2.000 = 90,0% chứ không phải 95,0%. (Giáo trình: OTAFF2号テキスト 第4章 2-2 p.102)
| Từ vựng | Nghĩa |
|---|---|
| 規格重量 | trọng lượng quy cách |
| 良品 | sản phẩm đạt chuẩn (chính phẩm) |
| 歩留まり | tỷ lệ thu hồi, hiệu suất thu hồi |