
Trang chủ › Đề mẫu › Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2)
Đề thi mẫu Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) – 10 câu có đáp án
製造分野(2号)
10 câu hỏi mẫu theo đúng dạng đề thi thật, có furigana, bản dịch tiếng Việt, đáp án và giải thích. Bấm "Xem đáp án" dưới mỗi câu. Muốn làm đủ bộ đề và thi thử như thật thì vào app (miễn phí).
Câu 1
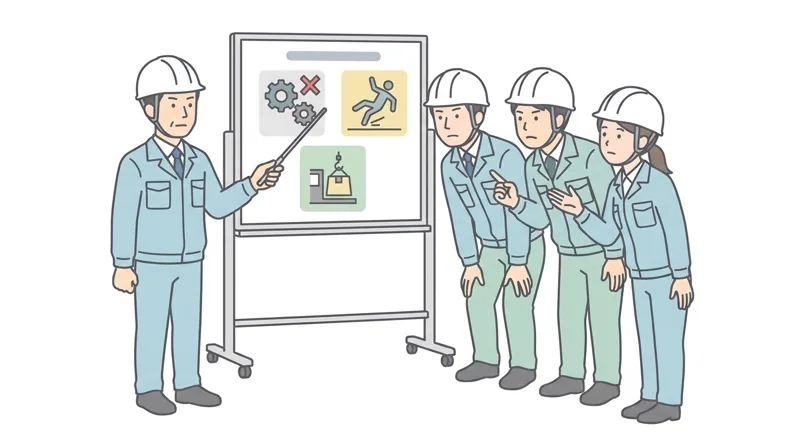
図のように職場の小集団で行う危険予知訓練(KYT)の「4ラウンド法」において、第2ラウンド(2R)で実施する内容として、正しいものはどれか。
Trong "Phương pháp 4 vòng (4-Round)" của Huấn luyện dự đoán nguy hiểm (KYT) thực hiện theo nhóm nhỏ tại nơi làm việc như hình vẽ, nội dung nào sau đây được thực hiện ở Vòng 2 (2R)?
- A. 職場や作業状況のイラストを見ながら、潜んでいる危険要因を残らず挙げて現状把握を行う。
Vừa quan sát tranh minh họa tình huống làm việc vừa liệt kê toàn bộ các yếu tố nguy hiểm tiềm ẩn để nắm bắt hiện trạng. - B. 見つけ出した多くの危険要因の中から、重要な危険のポイントを絞り込んで本質追求を行う。
Từ nhiều yếu tố nguy hiểm đã tìm ra, sàng lọc và khoanh vùng các điểm nguy hiểm trọng tâm để truy tìm bản chất. - C. 絞り込んだ重要な危険のポイントに対して、具体的にどうするかという対策樹立を行う。
Đề xuất các biện pháp xử lý cụ thể và khả thi cho những điểm nguy hiểm trọng tâm đã được khoanh vùng để thiết lập đối sách. - D. 出された対策の中から全員で実践する重点実施項目を1つに絞り、指差唱和する目標設定を行う。
Chọn ra một mục thực hiện trọng điểm từ các đối sách để cả nhóm cùng chỉ tay hô khẩu hiệu nhằm thiết lập mục tiêu hành động.
Xem đáp án
Đáp án đúng: B
Hình vẽ minh họa buổi thảo luận nhóm nhỏ KYT trước giờ làm việc. Quy trình KYT 4 vòng gồm: 1R Nắm bắt hiện trạng (tìm các nguy hiểm tiềm ẩn) → 2R Truy tìm bản chất (đánh dấu và khoanh vùng điểm nguy hiểm cốt lõi) → 3R Thiết lập đối sách (đề xuất biện pháp) → 4R Thiết lập mục tiêu (chốt mục tiêu hành động và chỉ tay đồng thanh). (Giáo trình: JAIM 2号 試験基準 機械金属加工 1 / 安全衛生・KYT)
| Từ vựng | Nghĩa |
|---|---|
| 危険予知訓練 | huấn luyện dự đoán nguy hiểm (KYT) |
| 現状把握 | nắm bắt hiện trạng (1R) |
| 対策樹立 | thiết lập đối sách (3R) |
| 目標設定 | thiết lập mục tiêu (4R) |
Câu 2
金属表面処理工場の排水処理工程において、六価クロムを含む排水を無害化して沈殿除去するための処理手順として、正しいものはどれか。
Trong công đoạn xử lý nước thải của nhà máy xử lý bề mặt kim loại, quy trình nào sau đây là đúng để khử độc và kết tủa loại bỏ nước thải có chứa crom hóa trị 6?
- A. 排水を強いアルカリ性に保ち、次亜塩素酸ナトリウムを加えて酸化分解してから中和する。
Giữ nước thải ở tính kiềm mạnh, thêm natri hypoclorit để phân hủy oxy hóa rồi mới trung hòa. - B. 排水を高温に加熱して水分を蒸発させ、六価クロムを気体として大気中へ放出させる。
Đun nóng nước thải lên nhiệt độ cao để làm bay hơi nước và thải crom hóa trị 6 dạng khí ra ngoài khí quyển. - C. 薬剤を加えずにそのまま凝集槽へ送り、高分子凝集剤だけでフロックを作って沈殿させる。
Không thêm hóa chất mà đưa thẳng sang bể keo tụ, chỉ dùng chất trợ lắng cao phân tử tạo bông cặn để lắng. - D. 排水を酸性(pH3以下)に調整して反応剤で三価クロムに変えた後、アルカリで中和沈殿させる。
Điều chỉnh nước thải về tính axit (pH từ 3 trở xuống), dùng chất khử chuyển thành crom hóa trị 3 rồi trung hòa kết tủa bằng kiềm.
Xem đáp án
Đáp án đúng: D
Crom hóa trị 6 (Cr6+) rất độc và không kết tủa trực tiếp khi thêm kiềm. Vì vậy phải hạ pH xuống môi trường axit (pH ≤ 3), thêm chất khử (như natri bisunfit) để khử Cr6+ thành crom hóa trị 3 (Cr3+), sau đó mới nâng pH bằng kiềm để kết tủa dưới dạng hydroxit crom Cr(OH)3. Phương pháp dùng natri hypoclorit ở môi trường kiềm là quy trình oxy hóa nước thải chứa xyanua. (Giáo trình: JAIM 2号 試験基準 金属表面処理 1 / 安全衛生・公害防止)
| Từ vựng | Nghĩa |
|---|---|
| 排水処理 | xử lý nước thải |
| 六価クロム | crom hóa trị 6 |
| 三価クロム | crom hóa trị 3 |
| 中和沈殿 | trung hòa kết tủa |
Câu 3
ある製造工程で1か月間の不良件数を集計したところ、総不良数が200件であり、件数の多い順に「寸法不良:90件」「傷不良:60件」「へこみ傷:30件」「その他:20件」であった。パレート図を作成したとき、上位2項目(寸法不良・傷不良)までの累積比率はいくらか。
Khi thống kê số lỗi trong 1 tháng tại một công đoạn sản xuất, tổng số lỗi là 200 lỗi, xếp theo thứ tự từ nhiều đến ít gồm: "Lỗi kích thước: 90 lỗi", "Lỗi trầy xước: 60 lỗi", "Vết lõm va đập: 30 lỗi", "Khác: 20 lỗi". Khi lập biểu đồ Pareto, tỷ lệ tích lũy tính đến 2 hạng mục đứng đầu (Lỗi kích thước và Lỗi trầy xước) là bao nhiêu?
- A. 上位2項目の合計150件を総数で割った75%
75% khi lấy tổng 150 lỗi của 2 hạng mục đầu chia cho tổng số lỗi - B. 傷不良とへこみ傷の件数を合算した60%
60% khi cộng gộp số lượng của lỗi trầy xước và vết lõm va đập - C. 寸法不良の比率のみを計算した45%
45% khi chỉ tính riêng tỷ lệ của hạng mục lỗi kích thước - D. 上位3項目の合計180件を総数で割った90%
90% khi lấy tổng 180 lỗi của 3 hạng mục đầu chia cho tổng số lỗi
Xem đáp án
Đáp án đúng: A
Tổng số lỗi của 2 hạng mục đứng đầu là 90 + 60 = 150 lỗi. Chia cho tổng số lỗi 200 lỗi ta được tỷ lệ tích lũy là (150 ÷ 200) × 100% = 75%. Mức 45% chỉ là tỷ lệ của hạng mục đầu tiên (90 ÷ 200), còn 90% là tỷ lệ tích lũy đến hạng mục thứ ba (180 ÷ 200). (Giáo trình: JAIM 2号 試験基準 機械金属加工 2 / 品質管理・パレート図)
| Từ vựng | Nghĩa |
|---|---|
| 不良件数 | số lượng lỗi |
| 寸法不良 | lỗi kích thước |
| パレート図 | biểu đồ Pareto |
| 累積比率 | tỷ lệ tích lũy |
Câu 4
機械製図(JIS B 0001・JIS Z 3021)において、ねじの呼び「M10×1.25」および溶接記号の基本記号「▽(三角形)」が表す意味の組み合わせとして、正しいものはどれか。
Trong bản vẽ cơ khí (JIS B 0001 / JIS Z 3021), sự kết hợp nào sau đây là đúng về ý nghĩa của ký hiệu ren "M10×1.25" và ký hiệu cơ bản hình tam giác trong ký hiệu hàn?
- A. M10×1.25は外径10mm・長さ1.25cmのメートル並目ねじを表し、記号▽はスポット溶接を表す。
M10×1.25 biểu thị ren hệ mét bước thường có đường kính ngoài 10 mm, chiều dài 1,25 cm; ký hiệu tam giác biểu thị hàn điểm. - B. M10×1.25は内径10mm・深さ1.25mmの管用平行ねじを表し、記号▽はV形突合せ溶接を表す。
M10×1.25 biểu thị ren ống song song có đường kính trong 10 mm, chiều sâu 1,25 mm; ký hiệu tam giác biểu thị hàn giáp mối chữ V. - C. M10×1.25は外径10mm・ピッチ1.25mmのメートル細目ねじを表し、記号▽はすみ肉溶接を表す。
M10×1.25 biểu thị ren hệ mét bước nhỏ có đường kính ngoài 10 mm, bước ren 1,25 mm; ký hiệu tam giác vuông biểu thị hàn góc. - D. M10×1.25は谷径10mm・条数1.25のユニファイねじを表し、記号▽はプラグ溶接を表す。
M10×1.25 biểu thị ren hệ thống nhất (Unified) có đường kính chân ren 10 mm; ký hiệu tam giác biểu thị hàn nút (plug weld).
Xem đáp án
Đáp án đúng: C
Trong JIS, "M" là ren hệ mét; khi ghi kèm bước ren như "M10×1.25" nghĩa là ren hệ mét bước nhỏ (細目ねじ) có đường kính danh nghĩa 10 mm và bước ren 1,25 mm (ren bước thường M10 có bước 1,5 mm và thường lược bỏ không ghi bước ren). Trong ký hiệu hàn JIS Z 3021, ký hiệu hình tam giác vuông biểu thị mối hàn góc (すみ肉溶接), còn chữ V mới là hàn giáp mối vát chữ V. (Giáo trình: JAIM 2号 試験基準 機械金属加工 5 / 製図・溶接記号)
| Từ vựng | Nghĩa |
|---|---|
| 機械製図 | bản vẽ cơ khí |
| 細目ねじ | ren bước nhỏ |
| 溶接記号 | ký hiệu hàn |
| すみ肉溶接 | hàn góc (fillet weld) |
Câu 5
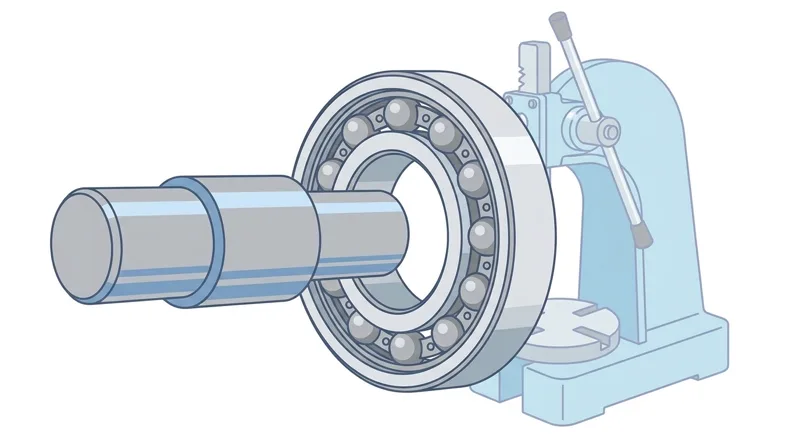
図のように玉軸受(ボールベアリング)を回転軸に「しまりばめ」で圧入して組み付ける作業において、軸受の損傷を防ぐための適切な方法はどれか。
Trong công việc ép lắp vòng bi cầu (ball bearing) vào trục quay theo chế độ lắp chặt như hình vẽ, phương pháp nào sau đây là thích hợp để ngăn ngừa hư hỏng vòng bi?
- A. 外輪の端面だけに当て金を当て、転動体(玉)を介して力を伝えながらハンマで叩き込む。
Chỉ đặt ống đệm lên mặt đầu của vòng ngoài rồi dùng búa đóng xuống để lực truyền qua các viên bi vào vòng trong. - B. 内輪の端面に専用の圧入治具(スリーブ)を垂直に当て、ハンドプレスで均一に押し込む。
Đặt đồ gá ép chuyên dụng (ống lót) vuông góc lên mặt đầu của vòng trong rồi dùng máy ép tay ấn đều vào trục. - C. 当て金を使わずに鉄製ハンマで内輪の片側だけを強く叩き、少しずつ傾けながら入れる。
Không dùng ống đệm mà dùng búa sắt gõ mạnh vào một bên của vòng trong, vừa làm nghiêng vừa đóng dần vào. - D. ガスバーナーの炎で軸受を300℃以上に赤熱するまで直接あぶり、膨張させてから軸へ差し込む。
Dùng ngọn lửa mỏ đốt gas khò trực tiếp vào vòng bi đến khi nóng đỏ trên 300℃ cho giãn nở rồi mới lồng vào trục.
Xem đáp án
Đáp án đúng: B
Hình vẽ minh họa thao tác dùng ống lót (sleeve) tỳ vào vòng trong để ép vòng bi vào trục. Khi lắp chặt vòng bi với trục (しまりばめ), lực ma sát nằm giữa vòng trong và trục nên bắt buộc phải tác dụng lực ép đều lên mặt đầu vòng trong (内輪). Nếu tác dụng lực lên vòng ngoài, lực sẽ truyền qua bi làm móp rãnh lăn (vết lõm Brinell); nếu nung nóng quá 120℃ (nhất là khò lửa 300℃) sẽ làm non thép đã nhiệt luyện của vòng bi. (Giáo trình: JAIM 2号 試験基準 機械金属加工 7 / 機械の操作・管理・機械保全)
| Từ vựng | Nghĩa |
|---|---|
| 玉軸受 | vòng bi cầu (ball bearing) |
| しまりばめ | lắp chặt (interference fit) |
| 圧入 | ép lắp |
| 内輪 | vòng trong (inner ring) |
Câu 6
炭素鋼に含まれる炭素量(質量%)が0.1%から0.8%程度まで増加したときの機械的性質および加工性の変化として、正しいものはどれか。
Khi hàm lượng carbon (% khối lượng) trong thép carbon tăng từ khoảng 0,1% lên 0,8%, sự thay đổi nào sau đây về cơ tính và tính công nghệ là đúng?
- A. 硬さと引張強さが大きくなり、伸びや絞りおよび溶接性は低下する。
Độ cứng và giới hạn bền kéo tăng lên, còn độ giãn dài, độ thắt tỉ đối và tính hàn giảm xuống. - B. 硬さと引張強さが小さくなり、伸びや衝撃値および溶接性は向上する。
Độ cứng và giới hạn bền kéo giảm xuống, còn độ giãn dài, độ dai va đập và tính hàn được cải thiện. - C. 引張強さは一定のまま変わらず、熱伝導率と耐食性だけが急激に高まる。
Giới hạn bền kéo giữ nguyên không đổi, chỉ có hệ số dẫn nhiệt và khả năng chống ăn mòn tăng vọt. - D. 融点が大幅に上昇して焼入れができなくなり、常温での曲げ加工が容易になる。
Nhiệt độ nóng chảy tăng mạnh khiến thép không thể tôi cứng được và việc uốn nguội trở nên dễ dàng.
Xem đáp án
Đáp án đúng: A
Trong thép carbon (tới khoảng 0,8% C - thép cùng tích), khi hàm lượng carbon tăng lên thì tỷ lệ tổ chức Pearlite tăng, làm độ cứng (硬さ) và độ bền kéo (引張強さ) tăng lên rõ rệt; ngược lại độ dẻo (độ giãn dài 伸び, độ thắt 絞り), độ dai va đập và tính hàn (溶接性 - dễ nứt vùng ảnh hưởng nhiệt) đều giảm xuống. (Giáo trình: JAIM 2号 試験基準 機械金属加工 8 / 金属材料・熱処理)
| Từ vựng | Nghĩa |
|---|---|
| 炭素鋼 | thép carbon |
| 機械的性質 | cơ tính (tính chất cơ học) |
| 引張強さ | độ bền kéo |
| 溶接性 | tính hàn |
Câu 7
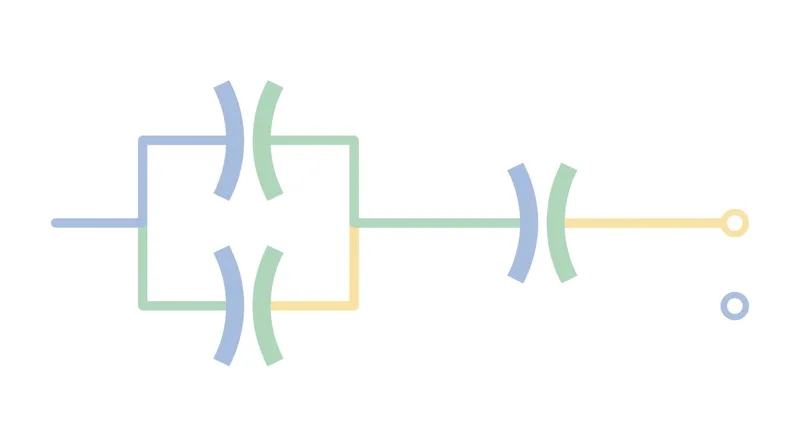
図のように静電容量がそれぞれ4μFのコンデンサ2個を並列に接続し、その並列部分と8μFのコンデンサ1個を直列に接続した回路全体の合成静電容量はいくらか。
Như sơ đồ mạch hình vẽ, mắc song song 2 tụ điện có điện dung mỗi tụ là 4 μF, sau đó mắc nối tiếp cụm song song đó với 1 tụ điện 8 μF. Điện dung tương đương của toàn mạch là bao nhiêu?
- A. すべての容量を逆数和で計算した1.6μF
1,6 μF tính theo tổng nghịch đảo của tất cả các tụ điện - B. 3個のコンデンサの容量をすべて単純加算した16μF
16 μF tính bằng cách cộng đơn thuần điện dung của cả 3 tụ điện - C. 並列部2μFと直列部8μFを足し合わせた10μF
10 μF tính bằng cách lấy cụm song song 2 μF cộng với tụ nối tiếp 8 μF - D. 並列部8μFと直列部8μFから求めた4μF
4 μF tính từ cụm song song 8 μF mắc nối tiếp với tụ 8 μF
Xem đáp án
Đáp án đúng: D
Hình vẽ thể hiện mạch hỗn hợp gồm 2 tụ điện mắc song song rồi nối tiếp với tụ thứ ba. Điện dung của cụm 2 tụ 4 μF mắc song song là Cp = 4 + 4 = 8 μF. Sau đó cụm Cp (8 μF) mắc nối tiếp với tụ 8 μF nên điện dung tổng hợp của toàn mạch là C = (8 × 8) ÷ (8 + 8) = 64 ÷ 16 = 4 μF (ngược với công thức điện trở). (Giáo trình: JAIM 2号 試験基準 電気電子機器組立て 2 / 電気・電子(静電容量))
| Từ vựng | Nghĩa |
|---|---|
| 静電容量 | điện dung |
| 並列接続 | mắc song song |
| 直列接続 | mắc nối tiếp |
| 合成静電容量 | điện dung tương đương (tổng hợp) |
Câu 8
抵抗R=8Ωと誘導性リアクタンスXL=6Ωが直列に接続された交流回路に、実効値100Vの交流電圧を加えたとき、回路に流れる電流の実効値Iはいくらか。
Khi đặt điện áp xoay chiều có giá trị hiệu dụng 100 V vào mạch điện xoay chiều gồm điện trở R = 8 Ω mắc nối tiếp với cảm kháng XL = 6 Ω, giá trị hiệu dụng I của dòng điện chạy trong mạch là bao nhiêu?
- A. 抵抗とリアクタンスの差2Ωで電圧を割った50A
50 A tính bằng cách lấy điện áp chia cho hiệu 2 Ω của điện trở và cảm kháng - B. 抵抗8Ωのみに電圧がかかるとして計算した12.5A
12,5 A tính khi coi điện áp chỉ đặt lên riêng điện trở 8 Ω - C. インピーダンスZ=10Ωからオームの法則で求めた10A
10 A tính theo định luật Ohm từ tổng trở Z = 10 Ω của mạch - D. 抵抗とリアクタンスの単純和14Ωで電圧を割った約7.1A
Xấp xỉ 7,1 A tính bằng cách lấy điện áp chia cho tổng đại số 14 Ω
Xem đáp án
Đáp án đúng: C
Trong mạch điện xoay chiều R-L mắc nối tiếp, điện áp trên R và trên L lệch pha nhau 90° nên tổng trở Z được tính theo định lý Pythagore: Z = căn bậc hai của (R² + XL²) = căn(8² + 6²) = căn(64 + 36) = căn(100) = 10 Ω. Do đó dòng điện hiệu dụng trong mạch là I = V ÷ Z = 100 ÷ 10 = 10 A. (Giáo trình: JAIM 2号 試験基準 電気電子機器組立て 6 / 電気・電子応用(交流回路))
| Từ vựng | Nghĩa |
|---|---|
| 誘導性リアクタンス | cảm kháng (inductive reactance) |
| 交流回路 | mạch điện xoay chiều |
| 実効値 | giá trị hiệu dụng |
| インピーダンス | tổng trở (impedance) |
Câu 9
表面積が2dm²(200cm²)の鋼板に銅めっきを行ったところ、析出した銅の質量は17.8gであった。銅の密度を8.9g/cm³とし、均一に析出したものとした場合、めっき膜厚は何μmか。
Khi mạ đồng lên tấm thép có diện tích bề mặt 2 dm² (200 cm²), khối lượng đồng kết tủa thu được là 17,8 g. Biết khối lượng riêng của đồng là 8,9 g/cm³ và lớp mạ phân bố đều, chiều dày lớp mạ là bao nhiêu μm?
- A. 析出質量を密度と面積で割り単位換算した10μm
10 μm khi chia khối lượng kết tủa cho khối lượng riêng và diện tích rồi đổi đơn vị sai bậc - B. 体積2cm³を表面積200cm²で割って換算した100μm
100 μm khi lấy thể tích 2 cm³ chia cho diện tích bề mặt 200 cm² rồi đổi sang μm - C. 質量と密度の積を面積で割って計算した79μm
79 μm khi lấy tích của khối lượng và khối lượng riêng chia cho diện tích bề mặt - D. 密度を質量で割った値に面積を掛けて求めた250μm
250 μm khi lấy khối lượng riêng chia cho khối lượng rồi nhân với diện tích bề mặt
Xem đáp án
Đáp án đúng: B
Thể tích lớp đồng kết tủa là V = m ÷ d = 17,8 g ÷ 8,9 g/cm³ = 2 cm³. Chiều dày lớp mạ tính theo cm là d = V ÷ A = 2 cm³ ÷ 200 cm² = 0,01 cm. Vì 1 cm = 10.000 μm (1 mm = 1.000 μm), nên chiều dày lớp mạ là 0,01 × 10.000 = 100 μm (tức 0,1 mm). (Giáo trình: JAIM 2号 試験基準 金属表面処理 2 / 検査・測定・膜厚計算)
| Từ vựng | Nghĩa |
|---|---|
| 表面積 | diện tích bề mặt |
| 析出 | kết tủa (bám lắng) |
| 密度 | khối lượng riêng (mật độ) |
| 膜厚 | chiều dày màng mạ |
Câu 10
ニッケルめっきで広く用いられる「ワット浴」の主要3成分(主塩のニッケル塩・塩化ニッケル・ホウ酸)のうち、「塩化ニッケル」と「ホウ酸」が果たす主な役割の組み合わせとして、正しいものはどれか。
Trong 3 thành phần chính của "Bể mạ Watt" được dùng rộng rãi trong mạ niken (niken sunfat, niken clorua, axit boric), sự kết hợp nào sau đây là đúng về vai trò chính của "niken clorua" và "axit boric"?
- A. 塩化ニッケルは浴中の不純物を凝集沈殿させ、ホウ酸はめっき液を強いアルカリ性に保つ。
Niken clorua làm keo tụ lắng các tạp chất trong bể, còn axit boric giữ cho dung dịch mạ luôn có tính kiềm mạnh. - B. 塩化ニッケルはめっき皮膜を黒色に着色し、ホウ酸は表面の油脂分を乳化して脱脂する。
Niken clorua nhuộm đen màng mạ, còn axit boric nhũ hóa dầu mỡ trên bề mặt phôi để tẩy dầu. - C. 塩化ニッケルは陽極の溶解を助けて導電性を高め、ホウ酸はpHの変動を抑える緩衝剤として働く。
Niken clorua giúp hòa tan cực dương và tăng độ dẫn điện của bể, còn axit boric đóng vai trò chất đệm giữ ổn định pH. - D. 塩化ニッケルは陰極での水素発生を促進させ、ホウ酸は陽極の表面を不動態化させる。
Niken clorua thúc đẩy sinh khí hydro ở cực âm, còn axit boric làm thụ động hóa bề mặt cực dương.
Xem đáp án
Đáp án đúng: C
Bể mạ niken Watt (ワット浴 - có màu xanh lục đặc trưng) gồm 3 thành phần chính: (1) Niken sunfat (NiSO4) cung cấp nguồn ion Ni2+ chính; (2) Niken clorua (塩化ニッケル) ngăn ngừa thụ động hóa cực dương (giúp cực dương tan đều) và tăng độ dẫn điện của dung dịch; (3) Axit boric (ホウ酸) làm chất đệm pH (緩衝剤) ngăn pH tăng đột ngột sát bề mặt cực âm gây cháy mạ. (Giáo trình: JAIM 2号 試験基準 金属表面処理 7 / めっき(ワット浴))
| Từ vựng | Nghĩa |
|---|---|
| ワット浴 | bể mạ Watt |
| 塩化ニッケル | niken clorua |
| ホウ酸 | axit boric |
| 緩衝剤 | chất đệm (buffer) |