
Ép nhựa (Ép phun, Ép nén, Thổi khuôn, Khuôn mẫu và Xử lý lỗi sản phẩm)
プラスチック成形(射出成形・圧縮成形・ブロー成形・金型・成形不良対策)
Chế tạo công nghiệp - Cơ khí & Điện tử · 製造分野 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. プラスチック材料の分類(熱可塑性・熱硬化性・結晶性・非結晶性)と予備乾燥
1. Phân loại vật liệu nhựa (Nhiệt dẻo, Nhiệt rắn, Kết tinh, Vô định hình) và Sấy sơ bộ
プラスチックは熱に対する性質によって、加熱すると軟らかくなって溶け、冷やすと固まる変化を繰り返せる「熱可塑性樹脂」と、一度加熱して硬化反応(架橋反応)が進むと再加熱しても溶けない「熱硬化性樹脂」に大別されます。
Dựa vào tính chất đối với nhiệt, nhựa được chia làm hai nhóm chính: 'Nhựa nhiệt dẻo' có thể lặp lại quá trình nóng chảy khi gia nhiệt và đông cứng khi làm nguội, và 'Nhựa nhiệt rắn' một khi đã đóng rắn do phản ứng hóa học (liên kết ngang) khi gia nhiệt thì không thể nóng chảy lại.
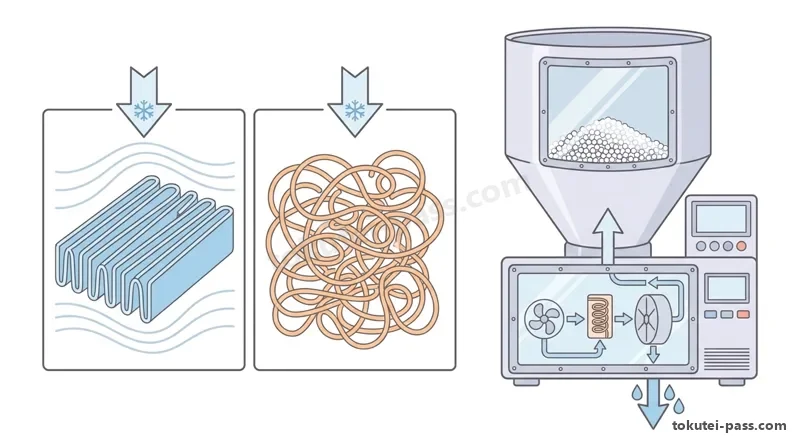
熱可塑性樹脂はさらに、冷えて固まるときに分子鎖が規則正しく並ぶ「結晶性樹脂」と、分子鎖が不規則に絡み合ったまま固まる「非結晶性樹脂(非晶性樹脂)」に分かれます。
Nhựa nhiệt dẻo lại được chia thành 'Nhựa kết tinh' (các chuỗi phân tử sắp xếp có trật tự khi nguội) và 'Nhựa vô định hình' (các chuỗi phân tử giữ nguyên trạng thái đan xen ngẫu nhiên khi đông cứng).
結晶性樹脂の代表例はポリエチレン(PE)・ポリプロピレン(PP)・ポリアセタール(POM)・ポリアミド(PA:ナイロン)・PBTであり、耐薬品性や耐摩耗性に優れる一方、成形収縮率が大きく(約1.0〜2.5%)、ヒケやソリが出やすい特徴があります。
Đại diện của nhựa kết tinh là PE, PP, POM, PA (Nylon), PBT; nhóm này kháng hóa chất và chịu mài mòn tốt nhưng có hệ số co ngót khi ép lớn (khoảng 1,0–2,5%), nên dễ phát sinh vết lõm co ngót (sink mark) và cong vênh.
非結晶性樹脂の代表例はポリスチレン(PS)・ABS樹脂・ポリカーボネート(PC)・アクリル樹脂(PMMA)・硬質ポリ塩化ビニル(PVC)であり、透明性に優れるものが多く、成形収縮率が小さいため(約0.4〜0.7%)寸法精度が出しやすい特徴があります。
Đại diện của nhựa vô định hình là PS, ABS, PC, PMMA (Acrylic), PVC cứng; nhóm này thường có độ trong suốt cao và hệ số co ngót nhỏ (khoảng 0,4–0,7%) nên dễ đạt độ chính xác kích thước.
また、PA・PC・PET・PBT・ABS・PMMAなどの「吸水性樹脂」は、水分を含んだまま成形すると加水分解による強度低下やシルバーストリーク(銀条)が生じるため、成形前にホッパドライヤや除湿乾燥機で所定温度・時間の「予備乾燥」を行います。
Ngoài ra, các loại 'nhựa hút ẩm' như PA, PC, PET, PBT, ABS, PMMA nếu đem ép khi còn ẩm sẽ bị thủy phân làm giảm độ bền hoặc sinh ra vệt bạc (silver streak); do đó bắt buộc phải 'sấy sơ bộ' bằng phễu sấy hoặc máy sấy hút ẩm ở nhiệt độ và thời gian quy định trước khi ép.
Điểm cần nhớ
- 加熱で溶けて冷却で固まる樹脂を「熱可塑性樹脂」、加熱で化学反応により硬化し再溶融しない樹脂を「熱硬化性樹脂(PF・EP・UP・MF)」という
Nhựa nóng chảy khi đun và cứng lại khi nguội là 'Nhựa nhiệt dẻo'; nhựa đóng rắn bằng phản ứng hóa học khi đun và không chảy lại là 'Nhựa nhiệt rắn (PF, EP, UP, MF)' - 「結晶性樹脂(PE・PP・POM・PA)」は耐薬品性が高いが成形収縮率が大きく、「非結晶性樹脂(PS・ABS・PC・PMMA)」は成形収縮率が小さい
'Nhựa kết tinh (PE, PP, POM, PA)' kháng hóa chất tốt nhưng độ co ngót lớn; 'Nhựa vô định hình (PS, ABS, PC, PMMA)' có độ co ngót nhỏ - PC・PA・PET・ABSなどの吸水性樹脂は、加水分解やシルバーストリークを防ぐため成形前に必ず「予備乾燥」を行う
Các nhựa hút ẩm như PC, PA, PET, ABS bắt buộc phải 'sấy sơ bộ' trước khi ép để chống thủy phân và vệt bạc
| Từ vựng | Nghĩa |
|---|---|
| 熱可塑性樹脂・熱硬化性樹脂 | Nhựa nhiệt dẻo (Thermoplastic) và Nhựa nhiệt rắn (Thermosetting) |
| 結晶性樹脂・非結晶性樹脂 | Nhựa kết tinh (Crystalline) và Nhựa vô định hình (Amorphous) |
| 成形収縮率 | Hệ số co ngót khi ép (Molding shrinkage) |
| 予備乾燥・加水分解 | Sấy sơ bộ (Pre-drying) và Thủy phân (Hydrolysis) |
2. 射出成形機(インラインスクリュ式)の構造と可塑化・計量機構
2. Cấu tạo máy ép phun (Kiểu trục vít nội tuyến) và Cơ cấu hóa dẻo – định lượng
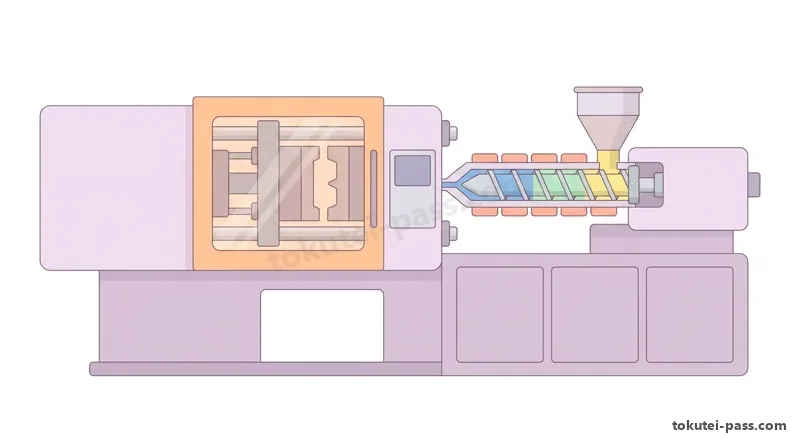
射出成形機は、樹脂ペレットを溶かして金型内へ送り込む「射出装置」と、金型を開閉して高圧に耐える力で締め付ける「型締装置(直圧式またはトグル式)」の2つの主装置で構成されています。
Máy ép phun gồm 2 cụm chính: 'Cụm phun' có nhiệm vụ nấu chảy hạt nhựa và bơm vào lòng khuôn, và 'Cụm kẹp khuôn (kiểu xi-lanh thủy lực trực tiếp hoặc kiểu khuỷu Toggle)' có nhiệm vụ đóng mở và kẹp chặt khuôn chịu áp lực cao.
現在主流の「インラインスクリュ式射出装置」では、加熱シリンダ(バレル)の中で1本のスクリュが「回転」して樹脂を溶かしながら先端へ送る「可塑化・計量」と、スクリュが「前進」して溶融樹脂を金型へ押し出す「射出」の両方を行います。
Trong 'Cụm phun kiểu trục vít nội tuyến (In-line screw)' phổ biến hiện nay, một trục vít duy nhất nằm trong xi-lanh gia nhiệt vừa 'quay tròn' để nấu chảy và đưa nhựa ra đầu mũi ('hóa dẻo – định lượng'), vừa 'tịnh tiến về phía trước' để đẩy nhựa nóng chảy vào khuôn ('phun nhựa').
スクリュの溝の深さは、ホッパ下からペレットを受け取る「供給部(フィードゾーン)」が最も深く、圧縮しながら溶かす「圧縮部」でしだいに浅くなり、先端側の「計量部(メータリングゾーン)」で最も浅くなります。
Độ sâu rãnh trục vít sâu nhất ở 'Vùng cấp liệu (Feed zone)' ngay dưới phễu để nhận hạt nhựa, nông dần ở 'Vùng nén (Compression zone)' để nén và làm chảy nhựa, và nông nhất ở 'Vùng định lượng (Metering zone)' phía đầu trục vít.
計量中にスクリュが樹脂圧力で後退するとき、油圧やサーボモータで後方から適度な抵抗圧力「背圧(バックプレッシャ)」をかけることで、混練効果が高まり、空気や揮発ガスが後方へ抜けて計量密度が安定します。
Trong lúc định lượng, khi trục vít lùi về sau do áp suất nhựa ở đầu mũi, việc tạo một áp suất cản vừa phải từ phía sau gọi là 'Áp suất ngược (Back pressure)' giúp tăng hiệu quả nhào trộn, đẩy không khí và khí bay hơi thoát về phía sau, làm ổn định mật độ nhựa định lượng.
計量完了後には、ノズル先端からの樹脂垂れ(ドルーリング・鼻垂れ)を防ぐためスクリュをわずかに後退させる「サックバック」を行い、射出前進時にはスクリュ先端の「逆流防止リング(チェックリング)」が閉じて後方への逆流を防ぎます。
Sau khi định lượng xong, trục vít được kéo lùi nhẹ một đoạn nhỏ gọi là 'Suck-back (hút lùi)' để chống chảy nhựa ở đầu vòi phun (drooling); khi trục vít tiến lên phun nhựa, 'Vòng chống chảy ngược (Check ring)' ở đầu trục vít sẽ đóng lại để ngăn nhựa tràn ngược về sau.
Điểm cần nhớ
- インラインスクリュ式は、スクリュの「回転」で可塑化・計量を行い、スクリュの「前進」で射出・保圧を行う
Máy kiểu trục vít nội tuyến dùng chuyển động 'quay' của trục vít để hóa dẻo – định lượng và chuyển động 'tiến lên' của trục vít để phun – giữ áp - 計量時にスクリュ後退へ与える抵抗圧力を「背圧」といい、ガス巻き込み防止と計量安定化の役割がある
Áp suất cản khi trục vít lùi lúc định lượng gọi là 'Áp suất ngược (Back pressure)', giúp thoát khí và ổn định lượng nhựa định lượng - ノズル先端の樹脂垂れを防ぐ微小後退動作を「サックバック」、射出時の逆流を防ぐ部品を「逆流防止リング」という
Chuyển động lùi nhẹ chống chảy nhựa mũi vòi phun gọi là 'Suck-back'; chi tiết ngăn nhựa chảy ngược khi phun gọi là 'Vòng chống chảy ngược (Check ring)'
| Từ vựng | Nghĩa |
|---|---|
| インラインスクリュ式 | Kiểu trục vít nội tuyến (In-line screw) |
| 可塑化・計量 | Hóa dẻo (Plasticizing) và Định lượng (Metering) |
| 背圧(バックプレッシャ) | Áp suất ngược (Back pressure) |
| サックバック・逆流防止リング | Hút lùi (Suck-back) và Vòng chống chảy ngược (Check ring) |
3. 射出成形サイクルの工程と保圧・V-P切替・クッション量
3. Các bước trong chu kỳ ép phun, Giữ áp, Chuyển đổi V-P và Lượng đệm
射出成形の1サイクルは、「①型閉じ・型締め → ②射出(充填) → ③保圧 → ④冷却(および次サイクルの可塑化・計量) → ⑤型開き → ⑥成形品の突出し(エジェクト)」の順に進みます。
Một chu kỳ ép phun diễn ra theo thứ tự: '① Đóng khuôn & Kẹp khuôn → ② Phun nhựa (Điền đầy) → ③ Giữ áp (Holding pressure) → ④ Làm nguội (kết hợp hóa dẻo – định lượng cho chu kỳ kế tiếp) → ⑤ Mở khuôn → ⑥ Đẩy sản phẩm (Eject)'.
1サイクルの時間のうち最も大きな割合(約50〜70%)を占めるのは、金型内の溶融樹脂を取出し可能な温度まで冷やし固める「冷却工程」であり、この冷却中に並行して次のショットの計量を行います。
Chiếm tỷ lệ thời gian lớn nhất trong 1 chu kỳ (khoảng 50–70%) là 'Công đoạn làm nguội' để làm đông cứng nhựa nóng chảy trong khuôn đến nhiệt độ có thể lấy ra được; song song với thời gian làm nguội này, máy thực hiện định lượng nhựa cho lần bắn tiếp theo.
射出工程でキャビティの約95〜98%まで樹脂を高速充填した位置で、速度制御(V)から圧力制御(P)の「保圧工程」へ切り替えます。この切替位置を「V-P切替位置(保圧切替位置)」と呼びます。
Ở cuối quá trình phun, khi nhựa đã điền đầy khoảng 95–98% lòng khuôn, máy chuyển từ điều khiển tốc độ (V) sang điều khiển áp suất (P) của 'Công đoạn giữ áp'. Vị trí chuyển đổi này gọi là 'Vị trí chuyển đổi V-P'.
「保圧」とは、ゲート部の樹脂が冷えて固まる(ゲートシールする)までの間、スクリュ前進方向に圧力をかけ続け、冷却に伴う体積収縮分の樹脂をキャビティへ補給してヒケや寸法不足を防ぐ工程です。
'Giữ áp' là công đoạn tiếp tục duy trì áp suất đẩy trục vít về phía trước cho đến khi nhựa ở cổng phun đông cứng hoàn toàn (Gate seal), nhằm bổ sung lượng nhựa bù vào phần thể tích co ngót khi nguội, ngăn ngừa vết lõm co ngót và thiếu hụt kích thước.
保圧完了時には、スクリュが最前進端に底付きしないよう、先端に数mm(約3〜7mm)の溶融樹脂「クッション量(最小残量)」を残す必要があります。クッション量が0mmになると保圧がキャビティに伝わりません。
Khi kết thúc giữ áp, để trục vít không chạm kịch đáy xi-lanh, bắt buộc phải để lại một lớp nhựa nóng chảy dày vài mm (khoảng 3–7 mm) ở đầu trục vít gọi là 'Lượng đệm (Cushion)'. Nếu lượng đệm bằng 0 mm thì áp suất giữ áp không truyền vào lòng khuôn được.
Điểm cần nhớ
- 成形サイクルは「型閉じ・型締め → 射出 → 保圧 → 冷却(計量) → 型開き → 突出し」の順で、冷却時間が最も長い
Chu kỳ ép phun gồm 'Đóng/kẹp khuôn → Phun → Giữ áp → Làm nguội (Định lượng) → Mở khuôn → Đẩy sản phẩm', trong đó thời gian làm nguội dài nhất - 充填終盤の「V-P切替位置」で速度制御から「保圧」へ切り替え、ゲートシールまで冷却収縮分の樹脂を補給する
Tại 'Vị trí chuyển đổi V-P' cuối giai đoạn điền đầy, máy chuyển từ điều khiển tốc độ sang 'Giữ áp' để bù nhựa co ngót cho tới khi cổng phun đông đặc (Gate seal) - 保圧圧力を有効に伝えるため、保圧完了時のスクリュ先端には必ず数mmの「クッション量」を残す
Để truyền áp suất giữ áp hiệu quả, đầu trục vít khi kết thúc giữ áp bắt buộc phải còn lại vài mm nhựa gọi là 'Lượng đệm (Cushion)'
| Từ vựng | Nghĩa |
|---|---|
| 成形サイクル・冷却時間 | Chu kỳ ép (Molding cycle) và Thời gian làm nguội |
| 保圧・ゲートシール | Giữ áp (Holding pressure) và Đông đặc cổng phun (Gate seal) |
| V-P切替位置 | Vị trí chuyển đổi V-P (V-P switchover position) |
| クッション量 | Lượng đệm nhựa (Cushion amount) |
4. 射出成形金型の構造(2プレート・3プレート・ランナー・ゲート・突出し機構)
4. Cấu tạo khuôn ép phun (Khuôn 2 tấm, 3 tấm, Kênh dẫn, Cổng phun, Cơ cấu đẩy)
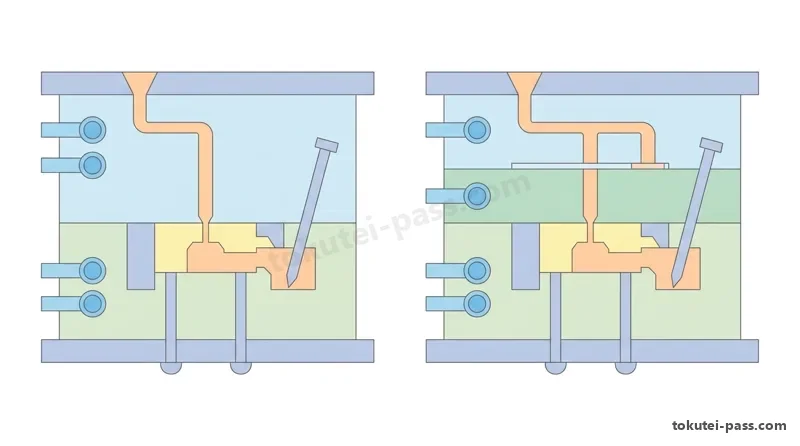
射出成形金型は、成形機のノズルが当たる「固定側金型(キャビティ側)」と、型開きで移動して突出し機構を備える「可動側金型(コア側)」からなり、両者の合わせ面を「パーティングライン(PL面)」といいます。
Khuôn ép phun gồm 'Nửa khuôn cố định (phía Cavity)' tiếp xúc với vòi phun của máy và 'Nửa khuôn di động (phía Core)' di chuyển khi mở khuôn và chứa cơ cấu đẩy sản phẩm; mặt tiếp giáp giữa hai nửa khuôn gọi là 'Mặt phân khuôn (Parting line: mặt PL)'.
ノズルから出た溶融樹脂は、「スプル → ランナー → ゲート」という流路を通って製品部である「キャビティ」へ入ります。金型内の空気やガスを逃がすため、PL面などには深さ0.01〜0.03mm程度の浅い溝「ガスベント」を設けます。
Nhựa nóng chảy từ vòi phun đi qua hệ thống kênh dẫn gồm 'Cuống phun (Sprue) → Kênh dẫn (Runner) → Cổng phun (Gate)' để vào lòng khuôn tạo hình sản phẩm ('Cavity'). Để thoát không khí và khí gas trong khuôn, trên mặt PL người ta phay rãnh thoát khí nông sâu khoảng 0,01–0,03 mm gọi là 'Rãnh thoát khí (Gas vent)'.
金型構造には、パーティング面が1つで製品とランナーが一緒に取出される「2プレート金型(サイドゲートなど)」と、ストリッパプレートを備え型開き時にピンポイントゲートが自動切断される「3プレート金型」があります。
Về kết cấu khuôn, có 'Khuôn 2 tấm (Two-plate mold)' chỉ có 1 mặt phân khuôn nên sản phẩm và kênh dẫn lấy ra dính liền nhau (như cổng phun cạnh), và 'Khuôn 3 tấm (Three-plate mold)' có thêm tấm tháo kênh dẫn giúp tự động cắt rời cổng phun điểm (Pin-point gate) ngay khi mở khuôn.
さらに、金型内の流路をヒータで加熱してランナーを常に溶融状態に保つ「ホットランナー金型」を使えば、スプル・ランナーの廃棄ロスが出ず、冷却時間短縮によるハイサイクル成形が可能になります。
Ngoài ra, nếu sử dụng 'Khuôn kênh dẫn nóng (Hot runner mold)' có gia nhiệt giữ nhựa trong kênh dẫn luôn nóng chảy, sẽ không phát sinh phế liệu cuống phun và kênh dẫn, đồng thời rút ngắn thời gian làm nguội để ép chu kỳ nhanh.
また、成形品の側面に穴や凹部があってそのままでは型抜きできない形状を「アンダーカット」といい、金型開閉時に「アンギュラピン」の傾きによって横方向へスライドする「スライドコア機構」などを用いて抜き取ります。
Phần hình dạng có lỗ ngang hoặc hốc lõm ở mặt bên sản phẩm khiến không thể rút khuôn thẳng theo chiều đóng mở gọi là 'Undercut (phần vướng khuôn)'; người ta dùng cơ cấu 'Lõi trượt ngang (Slide core)' trượt ngang nhờ độ nghiêng của 'Chốt xiên (Angular pin)' khi mở khuôn để rút phần vướng này.
Điểm cần nhớ
- 樹脂流路は「スプル → ランナー → ゲート → キャビティ」の順であり、合わせ面(PL面)には空気抜きの「ガスベント」を設ける
Đường đi của nhựa là 'Cuống phun (Sprue) → Kênh dẫn (Runner) → Cổng phun (Gate) → Lòng khuôn (Cavity)'; trên mặt PL có 'Rãnh thoát khí (Gas vent)' - 「3プレート金型」はピンポイントゲートを自動切断でき、「ホットランナー金型」はランナー廃材を出さずに成形できる
'Khuôn 3 tấm' tự động cắt cổng phun điểm khi mở khuôn; 'Khuôn kênh dẫn nóng (Hot runner)' không tạo ra phế liệu kênh dẫn - 側面のくぼみ(アンダーカット)は、アンギュラピンと「スライドコア」によって横方向へ逃がしてから突き出す
Các hốc lõm mặt bên ('Undercut') được xử lý bằng chốt xiên (Angular pin) và 'Lõi trượt ngang (Slide core)' trước khi đẩy sản phẩm
| Từ vựng | Nghĩa |
|---|---|
| スプル・ランナー・ゲート | Cuống phun (Sprue), Kênh dẫn (Runner), Cổng phun (Gate) |
| パーティングライン(PL)・ガスベント | Mặt phân khuôn (Parting line) và Rãnh thoát khí (Gas vent) |
| 2プレート金型・3プレート金型 | Khuôn 2 tấm và Khuôn 3 tấm (2-plate / 3-plate mold) |
| アンダーカット・スライドコア | Phần vướng khuôn (Undercut) và Lõi trượt ngang (Slide core) |
5. 射出成形の代表的不良現象と原因・対策
5. Các lỗi sản phẩm ép phun điển hình, Nguyên nhân và Biện pháp khắc phục
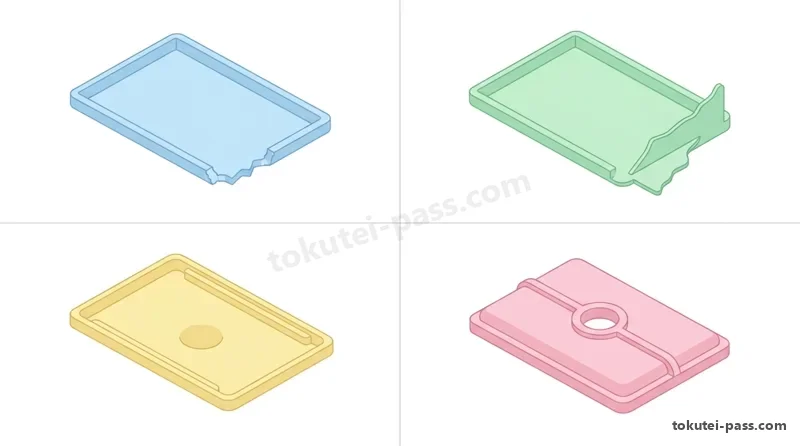
樹脂が末端まで満たされず欠ける「ショートショット(充填不足)」は、射出圧力・速度不足、樹脂温度・金型温度の低すぎ、計量不足が原因です。逆に、射出圧力や保圧が高すぎて型締力が負け、PL面からはみ出す不良が「バリ」です。
Lỗi nhựa không điền đầy tới cuối lòng khuôn làm sản phẩm bị khuyết gọi là 'Thiếu liệu (Short shot)', do áp suất/tốc độ phun thấp, nhiệt độ nhựa/khuôn quá thấp hoặc định lượng thiếu. Ngược lại, khi áp suất phun hoặc giữ áp quá cao vượt quá lực kẹp khuôn làm nhựa tràn ra mặt phân khuôn gọi là lỗi 'Bavia (Flash)'.
肉厚部やリブ・ボスの裏側表面がくぼむ「ヒケ」や内部に空洞ができる「ボイド」は、冷却時の体積収縮に対して樹脂補給が足りないことが原因であり、保圧圧力を高くする、保圧時間を長くする、クッション量を確保する対策をとります。
Lỗi bề mặt bị lõm ở vùng thành dày hoặc mặt đối diện gân/vấu lồi gọi là 'Vết lõm co ngót (Sink mark / Hike)' và lỗi rỗng khí bên trong là 'Bọt chân không (Void)', nguyên nhân do thiếu nhựa bù co ngót khi nguội; khắc phục bằng cách tăng áp suất giữ áp, tăng thời gian giữ áp và đảm bảo lượng đệm.
穴の周りや多点ゲートで二方向から流れてきた樹脂先端が合流する位置にスジが入る「ウェルドライン」は、合流部の融着不良が原因であり、金型温度・樹脂温度・射出速度を高くし、ガスベントを清掃して改善します。
Lỗi xuất hiện đường vệt tại nơi hai dòng chảy nhựa gặp nhau quanh lỗ hoặc khi dùng nhiều cổng phun gọi là 'Đường hàn (Weld line)', do hai đầu dòng chảy nguội không hàn ngấu hoàn toàn; khắc phục bằng cách tăng nhiệt độ khuôn, nhiệt độ nhựa, tốc độ phun và vệ sinh rãnh thoát khí.
表面に銀白色のスジが出る「シルバーストリーク(銀条)」はペレットの乾燥不足(水分)やガス巻き込みが主因で、予備乾燥の徹底と背圧の適正化で防ぎます。流動末端が黒茶色に焦げる「ヤケ」は断熱圧縮が原因で、射出速度を下げガスベントを清掃します。
Lỗi xuất hiện các vệt màu bạc trên bề mặt là 'Vệt bạc (Silver streak)' chủ yếu do hạt nhựa sấy chưa khô (còn ẩm) hoặc cuốn khí; phòng ngừa bằng cách sấy sơ bộ triệt để và chỉnh áp suất ngược hợp lý. Lỗi cháy đen ở cuối dòng chảy gọi là 'Cháy nhựa (Burn mark / Yake)' do nén đoạn nhiệt, khắc phục bằng cách giảm tốc độ phun và thông sạch rãnh thoát khí.
このほか、ゲートから蛇行状の模様が出る「ジェッティング」は射出初速を下げて防止し、ノズル先端の「糸引き(ストリンギング)」はノズル温度低下とサックバックで防ぎ、製品が曲がる「ソリ(変形)」は金型冷却の均一化で対策します。
Ngoài ra, lỗi vệt ngoằn ngoèo như con rắn từ cổng phun là 'Phun tia (Jetting)' cần giảm tốc độ phun lúc đầu; lỗi 'Kéo sợi (Stringing)' ở mũi vòi phun khắc phục bằng giảm nhiệt độ vòi phun và tăng Suck-back; còn lỗi 'Cong vênh (Warpage)' khắc phục bằng làm mát khuôn đồng đều.
Điểm cần nhớ
- 「ショートショット」は圧力・温度不足、「バリ」は型締力不足や圧力過大、「ヒケ・ボイド」は保圧不足が主原因である
'Thiếu liệu (Short shot)' do thiếu áp suất/nhiệt độ; 'Bavia (Flash)' do lực kẹp khuôn yếu hoặc áp suất quá cao; 'Vết lõm co ngót (Sink mark) & Bọt (Void)' do thiếu giữ áp - 「ウェルドライン」は金型温度・樹脂温度・射出速度を上げて改善し、「ヤケ」は射出速度を下げてガスベントを清掃する
'Đường hàn (Weld line)' khắc phục bằng tăng nhiệt độ khuôn/nhựa và tốc độ phun; 'Cháy nhựa (Burn mark)' khắc phục bằng giảm tốc độ phun và vệ sinh rãnh thoát khí - 「シルバーストリーク」は予備乾燥の徹底、「ジェッティング」は射出初速の低減、「糸引き」はノズル温度低減とサックバックで防ぐ
'Vệt bạc (Silver streak)' xử lý bằng sấy hạt nhựa kỹ; 'Phun tia (Jetting)' giảm tốc độ phun đầu; 'Kéo sợi' giảm nhiệt độ vòi phun và dùng Suck-back
| Từ vựng | Nghĩa |
|---|---|
| ショートショット・バリ | Thiếu liệu (Short shot) và Bavia (Flash) |
| ヒケ(シンクマーク)・ボイド | Vết lõm co ngót (Sink mark) và Bọt chân không (Void) |
| ウェルドライン・ジェッティング | Đường hàn (Weld line) và Phun tia (Jetting) |
| シルバーストリーク(銀条)・ヤケ | Vệt bạc (Silver streak) và Cháy nhựa (Burn mark) |
6. 圧縮成形・トランスファ成形(熱硬化性樹脂の成形法)
6. Ép nén và Ép chuyển (Phương pháp gia công nhựa nhiệt rắn)
フェノール樹脂(PF)・メラミン樹脂(MF)・ユリア樹脂(UF)・不飽和ポリエステル樹脂(UP)・エポキシ樹脂(EP)などの「熱硬化性樹脂」には、主に「圧縮成形(コンプレッション成形)」や「トランスファ成形」が用いられます。
Đối với các loại 'Nhựa nhiệt rắn' như nhựa Phenol (PF), Melamine (MF), Urea (UF), Polyester không no (UP) và Epoxy (EP), phương pháp gia công chủ yếu là 'Ép nén (Compression molding)' và 'Ép chuyển (Transfer molding)'.
「圧縮成形」は、150〜180℃程度に加熱した金型のキャビティ(下型)に粉状またはタブレット状の成形材料を直接入れ、加熱・加圧して溶融賦形すると同時に化学反応(架橋反応)で硬化させる方法です。
'Ép nén' là phương pháp cho trực tiếp nguyên liệu dạng bột hoặc dạng viên nén (tablet) vào lòng khuôn dưới đã gia nhiệt (khoảng 150–180°C), sau đó đóng khuôn gia nhiệt và ép dưới áp lực để nhựa chảy đầy khuôn đồng thời xảy ra phản ứng hóa học đóng rắn (khâu mạch).
成形前にタブレット材料を高周波予熱機などで「予備加熱(予熱)」しておくと、金型内での流動性が良くなり、硬化時間(キュアタイム)を大幅に短縮できるとともに水分や揮発分を減らせます。
Nếu 'gia nhiệt sơ bộ (pre-heating)' viên nguyên liệu bằng máy gia nhiệt cao tần trước khi cho vào khuôn, độ chảy loãng trong khuôn sẽ tốt hơn, giúp rút ngắn đáng kể 'thời gian đóng rắn (Cure time)' và giảm lượng ẩm cũng như chất bay hơi.
また、硬化反応中には縮合水やガスが発生するため、加圧初期に一度わずかに金型を開いてガスを逃がす「ガス抜き(息抜き・ブリージング)」を行い、成形品表面の「フクレ(ブリスタ)」や内部気泡を防ぎます。
Trong quá trình phản ứng đóng rắn sẽ sinh ra hơi nước ngưng tụ và khí gas; vì vậy ở giai đoạn đầu khi mới ép, người ta nhả khuôn hé mở nhẹ trong chốc lát để xả khí gọi là 'Xả khí (Breathing / Degassing)', giúp ngăn ngừa lỗi 'Phồng rộp bề mặt (Blister)' và rỗ khí bên trong.
一方、「トランスファ成形」は、加熱室(ポット)で軟化させた熱硬化性樹脂をプランジャでランナー・ゲート経由で閉じたキャビティへ圧入する方法であり、金属端子などのインサート部品を傷つけずに精密成形できます。
Mặt khác, 'Ép chuyển (Transfer molding)' làm mềm nhựa nhiệt rắn trong buồng gia nhiệt (Pot) rồi dùng pít-tông (Plunger) đẩy nhựa qua kênh dẫn và cổng phun vào lòng khuôn đã đóng kín; phương pháp này rất thích hợp để ép bọc các linh kiện kim loại (Insert molding) mà không làm biến dạng chân linh kiện.
Điểm cần nhớ
- 圧縮成形は加熱した金型に熱硬化性樹脂を入れ、加圧・加熱による化学反応(キュア)で硬化させる成形法である
Ép nén cho nhựa nhiệt rắn vào khuôn nóng, dùng nhiệt và áp suất tạo phản ứng hóa học đóng rắn (Cure) - 加圧初期に金型をわずかに開く「ガス抜き(息抜き・ブリージング)」によって、ガスによる「フクレ(ブリスタ)」を防ぐ
Thao tác hé mở khuôn nhẹ ở đầu giai đoạn ép gọi là 'Xả khí (Breathing)', giúp chống lỗi 'Phồng rộp (Blister)' do khí kẹt - ポットから閉じた金型へ樹脂を圧入する「トランスファ成形」は、インサート成形や肉厚複雑形状に適している
'Ép chuyển (Transfer molding)' đẩy nhựa từ buồng Pot vào khuôn đã đóng kín, rất phù hợp cho sản phẩm có chi tiết chèn (Insert) hoặc thành dày phức tạp
| Từ vựng | Nghĩa |
|---|---|
| 圧縮成形・トランスファ成形 | Ép nén (Compression molding) và Ép chuyển (Transfer molding) |
| 硬化時間(キュアタイム) | Thời gian đóng rắn (Cure time) |
| ガス抜き(息抜き・ブリージング) | Xả khí (Breathing / Degassing) |
| フクレ(ブリスタ)・予備加熱 | Phồng rộp (Blister) và Gia nhiệt sơ bộ (Pre-heating) |
7. ブロー成形(中空成形)・押出成形・真空成形
7. Thổi khuôn (Ép thổi sản phẩm rỗng), Đùn nhựa và Tạo hình chân không
ボトルやタンクなどの中空容器を作る「ブロー成形(中空成形)」では、まずダイヘッドから溶融樹脂を円筒状(パイプ状)に垂れ下げた「パリソン」を押し出し、左右の割型金型で挟んで内部に圧縮空気を吹き込み膨らませます。
Trong phương pháp 'Thổi khuôn (Blow molding)' dùng để sản xuất chai lọ và bình chứa rỗng, trước tiên nhựa nóng chảy được đùn từ đầu khuôn (Die head) xuống thành một ống nhựa rỗng gọi là 'Parison', sau đó hai nửa khuôn kẹp lại và thổi khí nén vào bên trong để làm phồng ống nhựa áp sát vách khuôn.
金型が閉じるときにパリソンの下部を挟み切って融着させる部分を「ピンチオフ部」といい、パリソンが自重で垂れ下がって上部が薄くなる「ドローダウン」に対しては、ダイギャップを変化させる「パリソンコントローラ」で肉厚制御を行います。
Phần đáy ống Parison bị hai nửa khuôn kẹp đứt và hàn dính lại khi đóng khuôn gọi là 'Phần Pinch-off'; để khắc phục hiện tượng ống Parison bị chảy xệ do trọng lượng bản thân làm mỏng phần trên gọi là 'Draw-down', người ta dùng 'Bộ điều khiển Parison (Parison controller)' thay đổi khe hở đầu đùn nhằm điều chỉnh độ dày thành.
また、PETボトルなどに用いられる「2軸延伸ブロー成形」では、射出成形で作った試験管状の「プリフォーム」をストレッチロッドで縦方向に伸ばしながら高圧空気で横方向に膨らませ、透明性・強度・ガスバリア性を高めます。
Ngoài ra, trong 'Thổi khuôn kéo giãn 2 trục (Stretch blow molding)' dùng cho chai PET, một phôi ống nghiệm ('Preform') đúc bằng ép phun được thanh kéo (Stretch rod) kéo giãn theo chiều dọc đồng thời thổi khí áp suất cao làm phồng theo chiều ngang, giúp tăng độ trong suốt, độ bền và khả năng cản khí.
一方、押出機の先端の口金(ダイ)から溶融樹脂を連続的に押し出して冷却賦形する「押出成形」は、パイプ・フィルム・シート・電線被覆など断面形状が一定の長尺製品を連続生産するのに適しています。
Mặt khác, 'Đùn nhựa (Extrusion molding)' đẩy liên tục nhựa nóng chảy qua đầu khuôn (Die) rồi làm nguội định hình, rất thích hợp để sản xuất liên tục các sản phẩm dài có mặt cắt ngang không đổi như ống nhựa, màng phim, tấm nhựa, vỏ bọc dây điện.
さらに、押出成形で作ったプラスチックシートを加熱軟化させ、金型とシートの間の空気を真空吸引して大気圧で密着賦形する「真空成形(サーモフォーミング)」は、食品容器トレーやブリスタパックの量産に広く使われます。
Thêm vào đó, 'Tạo hình chân không (Vacuum forming / Thermoforming)' nung nóng mềm tấm nhựa (đã tạo ra từ máy đùn), rồi hút chân không khoảng không giữa tấm nhựa và khuôn để áp suất khí quyển ép chặt tấm nhựa vào mặt khuôn; phương pháp này dùng rộng rãi để sản xuất khay đựng thực phẩm và vỉ nhựa.
Điểm cần nhớ
- ブロー成形は円筒状の「パリソン」を金型で挟み(ピンチオフ)、圧縮空気を吹き込んで中空容器を成形する
Thổi khuôn kẹp ống nhựa nóng chảy ('Parison') trong khuôn ('Pinch-off') rồi thổi khí nén tạo thành chai lọ, bình rỗng - パリソンの自重垂れ「ドローダウン」に対しては、「パリソンコントローラ」でパリソン肉厚を制御して均一化する
Hiện tượng ống Parison tự chảy xệ ('Draw-down') được khắc phục bằng 'Bộ điều khiển Parison (Parison controller)' điều chỉnh độ dày - 断面が一定のパイプやフィルムの連続生産には「押出成形」、加熱シートを吸引してトレーを作るには「真空成形」を使う
Sản xuất liên tục ống/màng có mặt cắt không đổi dùng 'Đùn nhựa (Extrusion)'; hút tấm nhựa nóng tạo khay đựng dùng 'Tạo hình chân không (Vacuum forming)'
| Từ vựng | Nghĩa |
|---|---|
| ブロー成形(中空成形) | Thổi khuôn / Ép thổi rỗng (Blow molding) |
| パリソン・ピンチオフ部 | Ống nhựa phôi (Parison) và Phần kẹp đáy (Pinch-off) |
| ドローダウン・パリソンコントローラ | Chảy xệ (Draw-down) và Bộ điều khiển Parison |
| 押出成形・真空成形 | Đùn nhựa (Extrusion) và Tạo hình chân không (Vacuum forming) |
8. プラスチックの材料試験(機械的性質・MFR・熱的性質)と精密測定
8. Thử nghiệm vật liệu nhựa (Cơ tính, Chỉ số chảy MFR, Nhiệt tính) và Đo lường chính xác
プラスチックの機械的強度を調べる試験として、ダンベル形試験片を引っ張って引張強さ・破断伸び・弾性率を測る「引張試験」や、切欠き(ノッチ)付き試験片を振り子式ハンマーで打撃して耐衝撃性(粘り強さ)を測る「シャルピー衝撃試験」があります。
Các thử nghiệm cơ tính của nhựa gồm 'Thử kéo' (kéo mẫu hình quả tạ để đo độ bền kéo, độ giãn dài khi đứt, mô-đun đàn hồi) và 'Thử va đập Charpy' (dùng búa con lắc đập vào mẫu có rãnh khía Notch để đo độ bền va đập / độ dẻo dai).
また、一定の荷重と高温環境下で長時間経過したときに変形(ひずみ)が少ない性質を「耐クリープ性」といい、繰り返し応力に対する強さを「耐疲労性」、有機溶剤が付着した引張応力部に亀裂が入る現象を「ソルベントクラック」といいます。
Tính chất ít bị biến dạng theo thời gian khi chịu tải trọng không đổi lâu dài ở môi trường nhiệt độ cao gọi là 'Độ bền rão (Creep resistance)'; sức bền chịu tải trọng lặp đi lặp lại gọi là 'Độ bền mỏi'; còn hiện tượng nứt vỡ khi vùng chịu ứng suất kéo tiếp xúc với dung môi hữu cơ hoặc dầu mỡ gọi là 'Nứt do ứng suất môi trường (Solvent crack)'.
熱可塑性樹脂の溶融時の流れやすさ(流動性)を示す指標には、所定温度・荷重下で規定ダイから10分間に押し出されるグラム数(g/10min)で表す「MFR(メルトマスフローレイト)」があり、数値が大きいほど流動性が高くなります。
Chỉ số biểu thị độ dễ chảy của nhựa nhiệt dẻo khi nóng chảy là 'MFR (Melt Mass-Flow Rate)', tính bằng số gam nhựa đùn ra khỏi lỗ khuôn tiêu chuẩn trong 10 phút (g/10min) ở nhiệt độ và tải trọng quy định; giá trị MFR càng lớn thì độ nhớt càng thấp và nhựa càng dễ chảy.
耐熱性の指標としては、規定の曲げ応力下で温度を上げていき一定量たわむ温度を測る「荷重たわみ温度(熱変形温度:HDT)」があり、結晶性樹脂にガラス繊維(GF)を充填強化するとHDTが大幅に向上します。
Chỉ số đánh giá khả năng chịu nhiệt là 'Nhiệt độ biến dạng dưới tải trọng (HDT)', đo nhiệt độ mà tại đó mẫu thử bị uốn võng một lượng nhất định dưới ứng suất uốn quy định; khi gia cường sợi thủy tinh (GF) vào nhựa kết tinh thì nhiệt độ HDT tăng lên rõ rệt.
成形品の寸法検査では、ノギスやマイクロメータを用いますが、プラスチックは金属より弾性係数が小さく軟らかいため、強く挟みすぎると変形して測定誤差が出ます。また、離型直後は熱収縮中のため室温まで十分冷却後に測定します。
Khi đo kích thước sản phẩm nhựa bằng thước cặp hoặc panme, vì nhựa có mô-đun đàn hồi nhỏ và mềm hơn kim loại nên nếu kẹp quá mạnh sản phẩm sẽ biến dạng gây sai số. Đồng thời, sản phẩm vừa lấy khỏi khuôn còn đang co ngót nhiệt nên phải để nguội hoàn toàn về nhiệt độ phòng rồi mới đo.
Điểm cần nhớ
- 耐衝撃性は「シャルピー衝撃試験」、一定荷重下での長時間変形への強さは「クリープ試験」で評価する
Độ bền va đập đo bằng 'Thử va đập Charpy'; khả năng chống biến dạng dài hạn dưới tải trọng cố định đánh giá bằng 'Thử nghiệm rão (Creep test)' - 溶融樹脂の流れやすさを示す「MFR(g/10min)」は、数値が大きいほど粘度が低く流動性が高い
Chỉ số chảy 'MFR (g/10min)' có giá trị càng lớn thì độ nhớt càng thấp và nhựa nóng chảy càng dễ chảy - プラスチック成形品の寸法測定は、成形後に室温まで十分冷えて収縮が落ち着いてから適度な測定力で行う
Đo kích thước sản phẩm nhựa phải thực hiện sau khi sản phẩm đã nguội hoàn toàn về nhiệt độ phòng và dùng lực đo vừa phải để tránh làm biến dạng
| Từ vựng | Nghĩa |
|---|---|
| シャルピー衝撃試験・耐クリープ性 | Thử va đập Charpy và Độ bền rão (Creep resistance) |
| MFR(メルトマスフローレイト) | Chỉ số chảy MFR (Melt Mass-Flow Rate) |
| 荷重たわみ温度(HDT) | Nhiệt độ biến dạng dưới tải trọng (HDT) |
| ソルベントクラック(環境応力亀裂) | Nứt do ứng suất môi trường / dung môi (Solvent crack) |
9. 成形作業現場の労働安全衛生(安全装置・パージ・金型交換・5S)
9. An toàn vệ sinh lao động tại xưởng ép nhựa (Khóa liên động, Xả nhựa Purge, Thay khuôn, 5S)
射出成形機の型締部には数十〜数千kNの強大な力がかかるため、安全ドアを開けると電気的・機械的・油圧的に型閉じ動作が停止する「インターロック(安全装置)」が設けられています。インターロックを無効化しての作業は厳禁です。
Cụm kẹp khuôn của máy ép phun tạo ra lực kẹp cực lớn từ vài chục đến vài nghìn kN; vì vậy máy được trang bị 'Khóa liên động (Interlock)' tự động ngắt chuyển động đóng khuôn về mặt điện, cơ khí và thủy lực ngay khi mở cửa an toàn. Tuyệt đối nghiêm cấm vô hiệu hóa khóa liên động khi làm việc.
材料替えや色替えの「パージ作業(シリンダ内洗浄)」では、200〜300℃の高温溶融樹脂や分解ガスがノズルから勢いよく噴出する危険があるため、ノズル周辺の安全カバーを閉じ、保護眼鏡(フェイスシールド)と耐熱手袋を必ず着用します。
Khi thực hiện 'Xả nhựa làm sạch xi-lanh (Purging)' để đổi nguyên liệu hoặc đổi màu, nhựa nóng chảy ở 200–300°C và khí phân hủy có thể phụt mạnh ra khỏi vòi phun; do đó bắt buộc phải đóng nắp chắn an toàn quanh vòi phun, đeo kính bảo hộ (hoặc tấm che mặt) và găng tay chịu nhiệt.
ポリアセタール(POM)と塩化ビニル(PVC)のように異なる樹脂が加熱シリンダ内で混ざると、急激な化学反応で有毒なガスが発生して噴出するため、直接切り替えずPEやアクリル系などのパージ材で中間洗浄を行います。
Nếu để hai loại nhựa kỵ nhau như Polyacetal (POM) và nhựa PVC trộn lẫn trong xi-lanh gia nhiệt, phản ứng hóa học mãnh liệt sẽ sinh ra khí độc và phun nổ nhựa; vì vậy tuyệt đối không chuyển trực tiếp giữa POM và PVC mà phải xả trung gian bằng nhựa làm sạch (như PE hoặc nhựa gốc Acrylic).
クレーンや玉掛けで重い金型を交換する際は、有資格者が吊り角度60°以内で行い、吊り荷の下には絶対に入りません。また、金型内の詰まり除去や清掃時には、機械を停止し、キャビティ面を傷つけないよう真鍮棒や銅棒を使います。
Khi dùng cầu trục và cáp treo để thay khuôn nặng, người có chứng chỉ phải treo cáp với góc cáp không quá 60° và tuyệt đối không đứng dưới vật nâng. Khi lấy nhựa kẹt hoặc vệ sinh trong khuôn, phải dừng máy hoàn toàn và dùng thanh đồng thau hoặc thanh đồng đỏ để không làm trầy xước mặt lòng khuôn.
さらに、床にこぼれた樹脂ペレットや作動油は転倒事故の原因になるため直ちに清掃する「5S(整理・整頓・清掃・清潔・しつけ)」と、作業前に危険要因を予測する「KY(危険予知)活動」を徹底します。
Ngoài ra, hạt nhựa rơi vãi hoặc dầu thủy lực rò rỉ trên sàn rất trơn trượt và dễ gây tai nạn ngã, nên phải quét dọn ngay lập tức theo nguyên tắc '5S (Sàng lọc, Sắp xếp, Sạch sẽ, Săn sóc, Sẵn sàng)' kết hợp hoạt động 'KY (Dự đoán nguy hiểm)' trước ca làm việc.
Điểm cần nhớ
- 安全ドアの「インターロック」は絶対に無効化せず、金型内作業時は機械を停止し、樹脂除去には真鍮・銅工具を使う
Tuyệt đối không vô hiệu hóa 'Khóa liên động (Interlock)' của cửa an toàn; khi thao tác trong khuôn phải dừng máy và dùng dụng cụ bằng đồng thau/đồng đỏ để gỡ nhựa - 「パージ作業」ではノズル安全カバーを閉じ、保護眼鏡・耐熱手袋を着用し、POMとPVCは絶対に混ぜない
Khi 'Xả nhựa (Purge)' phải đóng nắp chắn vòi phun, đeo kính bảo hộ và găng tay chịu nhiệt; tuyệt đối không trộn lẫn POM và PVC trong xi-lanh - 床にこぼれたペレットは滑りやすく転倒災害の原因となるため、5Sを徹底して直ちに掃き掃除する
Hạt nhựa rơi trên sàn rất dễ gây trượt ngã, cần thực hiện nghiêm 5S để quét dọn sạch sẽ ngay lập tức
| Từ vựng | Nghĩa |
|---|---|
| 安全ドア・インターロック | Cửa an toàn và Khóa liên động (Interlock) |
| パージ作業(シリンダ内洗浄) | Xả nhựa làm sạch xi-lanh (Purging) |
| 耐熱手袋・保護眼鏡 | Găng tay chịu nhiệt và Kính bảo hộ |
| 5S活動・KY(危険予知) | Hoạt động 5S và Dự đoán nguy hiểm (KY) |
Ép nhựa (vật liệu, máy ép phun, khuôn, lỗi sản phẩm)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/