
Pencetakan Plastik (Cetak Injeksi, Cetak Kompresi, Cetak Tiup, Cetakan, dan Penanganan Cacat)
プラスチック成形(射出成形・圧縮成形・ブロー成形・金型・成形不良対策)
Manufaktur industri - Mesin & Elektronik · 製造分野 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. プラスチック材料の分類(熱可塑性・熱硬化性・結晶性・非結晶性)と予備乾燥
1. Klasifikasi Material Plastik (Termoplastik, Termoset, Kristalin, Amorf) dan Pengeringan Awal
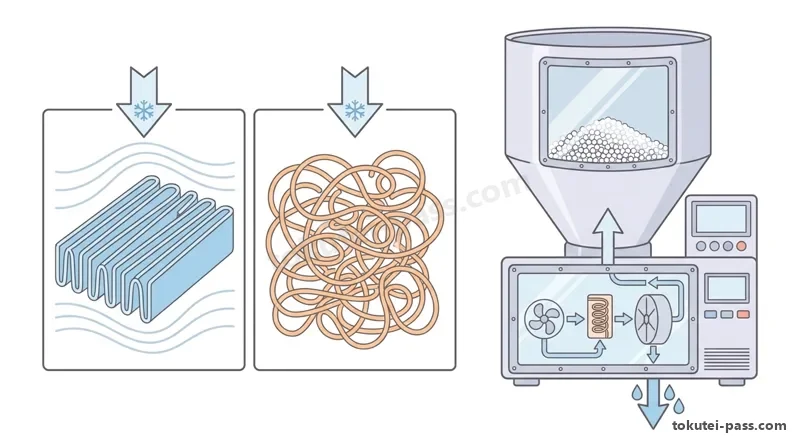
プラスチックは熱に対する性質によって、加熱すると軟らかくなって溶け、冷やすと固まる変化を繰り返せる「熱可塑性樹脂」と、一度加熱して硬化反応(架橋反応)が進むと再加熱しても溶けない「熱硬化性樹脂」に大別されます。
Berdasarkan sifatnya terhadap panas, plastik dibagi menjadi 'Resin termoplastik' yang dapat melunak/meleleh saat dipanaskan dan mengeras saat didinginkan secara berulang, serta 'Resin termoset' yang mengalami reaksi kimia pengerasan (ikatan silang) permanen saat dipanaskan sehingga tidak dapat dilelehkan kembali.
熱可塑性樹脂はさらに、冷えて固まるときに分子鎖が規則正しく並ぶ「結晶性樹脂」と、分子鎖が不規則に絡み合ったまま固まる「非結晶性樹脂(非晶性樹脂)」に分かれます。
Resin termoplastik dibagi lagi menjadi 'Resin kristalin' yang rantai molekulnya tersusun teratur saat mendingin, dan 'Resin amorf (non-kristalin)' yang rantai molekulnya membeku dalam keadaan saling terjerat secara acak.
結晶性樹脂の代表例はポリエチレン(PE)・ポリプロピレン(PP)・ポリアセタール(POM)・ポリアミド(PA:ナイロン)・PBTであり、耐薬品性や耐摩耗性に優れる一方、成形収縮率が大きく(約1.0〜2.5%)、ヒケやソリが出やすい特徴があります。
Contoh utama resin kristalin adalah Polietilena (PE), Polipropilena (PP), Poliasetal (POM), Poliamida (PA: Nilon), dan PBT; kelompok ini unggul dalam ketahanan kimia dan aus tetapi memiliki penyusutan cetak yang besar (sekitar 1,0–2,5%) sehingga rentan terhadap sink mark dan melengkung (warpage).
非結晶性樹脂の代表例はポリスチレン(PS)・ABS樹脂・ポリカーボネート(PC)・アクリル樹脂(PMMA)・硬質ポリ塩化ビニル(PVC)であり、透明性に優れるものが多く、成形収縮率が小さいため(約0.4〜0.7%)寸法精度が出しやすい特徴があります。
Contoh utama resin amorf adalah Polistirena (PS), resin ABS, Polikarbonat (PC), Akrilik (PMMA), dan PVC kaku; kelompok ini umumnya memiliki transparansi tinggi dan penyusutan cetak yang kecil (sekitar 0,4–0,7%) sehingga mudah mencapai akurasi dimensi.
また、PA・PC・PET・PBT・ABS・PMMAなどの「吸水性樹脂」は、水分を含んだまま成形すると加水分解による強度低下やシルバーストリーク(銀条)が生じるため、成形前にホッパドライヤや除湿乾燥機で所定温度・時間の「予備乾燥」を行います。
Selain itu, 'resin higroskopis (menyerap air)' seperti PA, PC, PET, PBT, ABS, dan PMMA akan mengalami penurunan kekuatan akibat hidrolisis atau cacat garis perak (silver streak) jika dicetak dalam keadaan lembap; karena itu wajib dilakukan 'pengeringan awal (pre-drying)' dengan hopper dryer atau dehumidifying dryer pada suhu dan waktu yang ditentukan.
Poin penting
- 加熱で溶けて冷却で固まる樹脂を「熱可塑性樹脂」、加熱で化学反応により硬化し再溶融しない樹脂を「熱硬化性樹脂(PF・EP・UP・MF)」という
Resin yang meleleh saat dipanaskan dan mengeras saat didinginkan disebut 'Resin termoplastik'; resin yang mengeras lewat reaksi kimia dan tidak bisa meleleh lagi disebut 'Resin termoset (PF, EP, UP, MF)' - 「結晶性樹脂(PE・PP・POM・PA)」は耐薬品性が高いが成形収縮率が大きく、「非結晶性樹脂(PS・ABS・PC・PMMA)」は成形収縮率が小さい
'Resin kristalin (PE, PP, POM, PA)' tahan bahan kimia tetapi penyusutannya besar; 'Resin amorf (PS, ABS, PC, PMMA)' memiliki penyusutan cetak kecil - PC・PA・PET・ABSなどの吸水性樹脂は、加水分解やシルバーストリークを防ぐため成形前に必ず「予備乾燥」を行う
Resin penyerap air seperti PC, PA, PET, dan ABS wajib menjalani 'pengeringan awal' sebelum dicetak untuk mencegah hidrolisis dan silver streak
| Kosakata | Arti |
|---|---|
| 熱可塑性樹脂・熱硬化性樹脂 | Resin termoplastik dan Resin termoset |
| 結晶性樹脂・非結晶性樹脂 | Resin kristalin dan Resin amorf |
| 成形収縮率 | Tingkat penyusutan cetak (Molding shrinkage) |
| 予備乾燥・加水分解 | Pengeringan awal (Pre-drying) dan Hidrolisis |
2. 射出成形機(インラインスクリュ式)の構造と可塑化・計量機構
2. Struktur Mesin Cetak Injeksi (Tipe Sekrup Sebaris) dan Mekanisme Plastisisasi/Penakaran
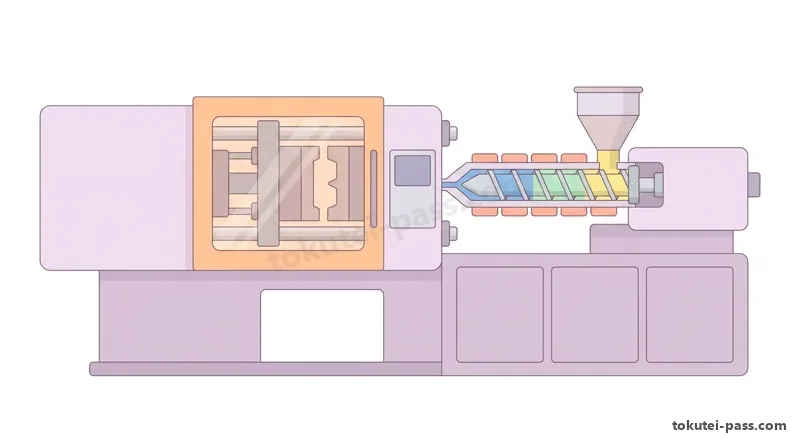
射出成形機は、樹脂ペレットを溶かして金型内へ送り込む「射出装置」と、金型を開閉して高圧に耐える力で締め付ける「型締装置(直圧式またはトグル式)」の2つの主装置で構成されています。
Mesin cetak injeksi terdiri dari dua unit utama: 'Unit injeksi' yang melelehkan pelet resin dan menyuntikkannya ke dalam cetakan, serta 'Unit pencekam cetakan (Clamping unit: tipe hidrolik langsung atau tipe toggle)' yang membuka/menutup dan mencekam cetakan dengan gaya besar.
現在主流の「インラインスクリュ式射出装置」では、加熱シリンダ(バレル)の中で1本のスクリュが「回転」して樹脂を溶かしながら先端へ送る「可塑化・計量」と、スクリュが「前進」して溶融樹脂を金型へ押し出す「射出」の両方を行います。
Pada 'Unit injeksi tipe sekrup sebaris (In-line screw)' yang paling umum saat ini, satu sekrup di dalam silinder pemanas (barel) melakukan gerakan 'berputar' untuk melelehkan dan mengalirkan resin ke ujung depan ('plastisisasi dan penakaran') sekaligus gerakan 'maju' untuk mendorong lelehan resin ke dalam cetakan ('injeksi').
スクリュの溝の深さは、ホッパ下からペレットを受け取る「供給部(フィードゾーン)」が最も深く、圧縮しながら溶かす「圧縮部」でしだいに浅くなり、先端側の「計量部(メータリングゾーン)」で最も浅くなります。
Kedalaman alur sekrup paling dalam berada di 'Zona pengumpanan (Feed zone)' tepat di bawah hopper tempat pelet masuk, berangsur mendangkal di 'Zona kompresi' tempat pelet ditekan dan dilelehkan, dan paling dangkal di 'Zona penakaran (Metering zone)' di bagian ujung depan.
計量中にスクリュが樹脂圧力で後退するとき、油圧やサーボモータで後方から適度な抵抗圧力「背圧(バックプレッシャ)」をかけることで、混練効果が高まり、空気や揮発ガスが後方へ抜けて計量密度が安定します。
Selama penakaran, saat sekrup mundur akibat tekanan resin cair di ujung depan, pemberian tekanan tahanan terukur dari belakang yang disebut 'Tekanan balik (Back pressure)' berfungsi meningkatkan pencampuran, mengeluarkan udara dan gas volatil ke belakang, serta menstabilkan kepadatan takaran.
計量完了後には、ノズル先端からの樹脂垂れ(ドルーリング・鼻垂れ)を防ぐためスクリュをわずかに後退させる「サックバック」を行い、射出前進時にはスクリュ先端の「逆流防止リング(チェックリング)」が閉じて後方への逆流を防ぎます。
Setelah penakaran selesai, sekrup ditarik mundur sedikit tanpa berputar yang disebut 'Suck-back' untuk mencegah lelehan resin menetes dari ujung nosel (drooling); saat sekrup maju melakukan injeksi, 'Cincin penahan aliran balik (Check ring)' di ujung sekrup akan menutup agar resin tidak mengalir balik ke belakang.
Poin penting
- インラインスクリュ式は、スクリュの「回転」で可塑化・計量を行い、スクリュの「前進」で射出・保圧を行う
Tipe sekrup sebaris menggunakan 'putaran' sekrup untuk plastisisasi/penakaran dan gerakan 'maju' sekrup untuk injeksi serta tekanan tahan - 計量時にスクリュ後退へ与える抵抗圧力を「背圧」といい、ガス巻き込み防止と計量安定化の役割がある
Tekanan tahanan terhadap mundurnya sekrup saat penakaran disebut 'Tekanan balik (Back pressure)', berfungsi mencegah gas terjebak dan menstabilkan takaran - ノズル先端の樹脂垂れを防ぐ微小後退動作を「サックバック」、射出時の逆流を防ぐ部品を「逆流防止リング」という
Gerakan mundur sedikit untuk mencegah tetesan nosel disebut 'Suck-back', dan komponen pencegah aliran balik saat injeksi disebut 'Check ring'
| Kosakata | Arti |
|---|---|
| インラインスクリュ式 | Sistem sekrup sebaris (In-line screw) |
| 可塑化・計量 | Plastisisasi dan Penakaran (Metering) |
| 背圧(バックプレッシャ) | Tekanan balik (Back pressure) |
| サックバック・逆流防止リング | Suck-back dan Check ring (Cincin penahan aliran balik) |
3. 射出成形サイクルの工程と保圧・V-P切替・クッション量
3. Tahapan Siklus Cetak Injeksi, Tekanan Tahan, Peralihan V-P, dan Cushion
射出成形の1サイクルは、「①型閉じ・型締め → ②射出(充填) → ③保圧 → ④冷却(および次サイクルの可塑化・計量) → ⑤型開き → ⑥成形品の突出し(エジェクト)」の順に進みます。
Satu siklus cetak injeksi berlangsung dengan urutan: '1. Penutupan & pencekaman cetakan → 2. Injeksi (pengisian) → 3. Tekanan tahan (Holding pressure) → 4. Pendinginan (bersamaan dengan plastisisasi/penakaran siklus berikutnya) → 5. Pembukaan cetakan → 6. Pengeluaran produk (Eject)'.
1サイクルの時間のうち最も大きな割合(約50〜70%)を占めるのは、金型内の溶融樹脂を取出し可能な温度まで冷やし固める「冷却工程」であり、この冷却中に並行して次のショットの計量を行います。
Bagian yang memakan porsi waktu terbesar dalam 1 siklus (sekitar 50–70%) adalah 'Tahap pendinginan' untuk membekukan lelehan resin di dalam cetakan hingga suhu siap dikeluarkan; selama waktu pendinginan ini, penakaran untuk tembakan berikutnya dilakukan secara paralel.
射出工程でキャビティの約95〜98%まで樹脂を高速充填した位置で、速度制御(V)から圧力制御(P)の「保圧工程」へ切り替えます。この切替位置を「V-P切替位置(保圧切替位置)」と呼びます。
Di akhir tahap injeksi, saat rongga cetakan telah terisi sekitar 95–98% dengan kecepatan tinggi, mesin beralih dari kontrol kecepatan (V) ke kontrol tekanan (P) pada 'Tahap tekanan tahan'. Posisi peralihan ini disebut 'Posisi peralihan V-P (V-P switchover position)'.
「保圧」とは、ゲート部の樹脂が冷えて固まる(ゲートシールする)までの間、スクリュ前進方向に圧力をかけ続け、冷却に伴う体積収縮分の樹脂をキャビティへ補給してヒケや寸法不足を防ぐ工程です。
'Tekanan tahan (Holding pressure)' adalah tahap mempertahankan tekanan dorong sekrup ke depan hingga resin di bagian gate membeku ('Gate seal'), guna menyuplai tambahan resin untuk mengompensasi penyusutan volume selama pendinginan sehingga mencegah sink mark dan ukuran kurang.
保圧完了時には、スクリュが最前進端に底付きしないよう、先端に数mm(約3〜7mm)の溶融樹脂「クッション量(最小残量)」を残す必要があります。クッション量が0mmになると保圧がキャビティに伝わりません。
Pada saat tekanan tahan berakhir, harus tersisa beberapa milimeter (sekitar 3–7 mm) lelehan resin di depan ujung sekrup yang disebut 'Cushion (sisa resin minimum)' agar sekrup tidak mentok ke dasar; jika cushion menjadi 0 mm, tekanan tahan tidak dapat diteruskan ke dalam rongga cetakan.
Poin penting
- 成形サイクルは「型閉じ・型締め → 射出 → 保圧 → 冷却(計量) → 型開き → 突出し」の順で、冷却時間が最も長い
Siklus cetak berjalan 'Tutup/cekam cetakan → Injeksi → Tekanan tahan → Pendinginan (Penakaran) → Buka cetakan → Eject', dengan waktu pendinginan paling lama - 充填終盤の「V-P切替位置」で速度制御から「保圧」へ切り替え、ゲートシールまで冷却収縮分の樹脂を補給する
Pada 'Posisi peralihan V-P' di akhir pengisian, kontrol beralih dari kecepatan ke 'Tekanan tahan' untuk mengompensasi penyusutan hingga gate membeku (gate seal) - 保圧圧力を有効に伝えるため、保圧完了時のスクリュ先端には必ず数mmの「クッション量」を残す
Agar tekanan tahan diteruskan secara efektif, di depan ujung sekrup saat akhir tekanan tahan wajib tersisa beberapa mm resin yang disebut 'Cushion'
| Kosakata | Arti |
|---|---|
| 成形サイクル・冷却時間 | Siklus cetak dan Waktu pendinginan |
| 保圧・ゲートシール | Tekanan tahan (Holding pressure) dan Gate seal |
| V-P切替位置 | Posisi peralihan V-P (V-P switchover position) |
| クッション量 | Jumlah bantalan resin (Cushion) |
4. 射出成形金型の構造(2プレート・3プレート・ランナー・ゲート・突出し機構)
4. Struktur Cetakan Injeksi (2 Pelat, 3 Pelat, Runner, Gate, dan Mekanisme Ejektor)
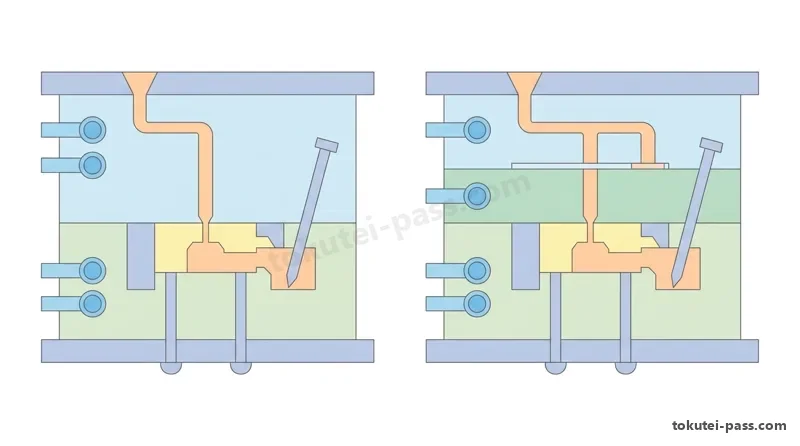
射出成形金型は、成形機のノズルが当たる「固定側金型(キャビティ側)」と、型開きで移動して突出し機構を備える「可動側金型(コア側)」からなり、両者の合わせ面を「パーティングライン(PL面)」といいます。
Cetakan injeksi terdiri dari 'Cetakan sisi tetap (sisi Cavity)' yang bersentuhan dengan nosel mesin dan 'Cetakan sisi bergerak (sisi Core)' yang bergerak saat cetakan membuka serta memiliki mekanisme ejektor; bidang pertemuan keduanya disebut 'Garis pemisah cetakan (Parting line: bidang PL)'.
ノズルから出た溶融樹脂は、「スプル → ランナー → ゲート」という流路を通って製品部である「キャビティ」へ入ります。金型内の空気やガスを逃がすため、PL面などには深さ0.01〜0.03mm程度の浅い溝「ガスベント」を設けます。
Lelehan resin dari nosel mengalir melalui jalur 'Sprue → Runner → Gate' menuju rongga pembentuk produk ('Cavity'). Untuk membuang udara dan gas di dalam cetakan, dibuat alur dangkal sedalam sekitar 0,01–0,03 mm pada bidang PL yang disebut 'Lubang ventilasi gas (Gas vent)'.
金型構造には、パーティング面が1つで製品とランナーが一緒に取出される「2プレート金型(サイドゲートなど)」と、ストリッパプレートを備え型開き時にピンポイントゲートが自動切断される「3プレート金型」があります。
Struktur cetakan meliputi 'Cetakan 2 pelat (2-plate mold)' yang memiliki satu bidang bukaan sehingga produk dan runner keluar menyatu (misalnya side gate), serta 'Cetakan 3 pelat (3-plate mold)' yang dilengkapi stripper plate sehingga pin-point gate terpotong otomatis saat cetakan membuka.
さらに、金型内の流路をヒータで加熱してランナーを常に溶融状態に保つ「ホットランナー金型」を使えば、スプル・ランナーの廃棄ロスが出ず、冷却時間短縮によるハイサイクル成形が可能になります。
Selain itu, penggunaan 'Cetakan hot runner' yang memanaskan jalur aliran di dalam cetakan agar resin di runner selalu meleleh akan meniadakan limbah sprue/runner sekaligus mempersingkat waktu pendinginan untuk pencetakan siklus cepat.
また、成形品の側面に穴や凹部があってそのままでは型抜きできない形状を「アンダーカット」といい、金型開閉時に「アンギュラピン」の傾きによって横方向へスライドする「スライドコア機構」などを用いて抜き取ります。
Bentuk seperti lubang samping atau lekukan pada sisi produk yang tidak bisa dilepas lurus searah bukaan cetakan disebut 'Undercut'; bagian ini dibebaskan menggunakan 'Mekanisme inti geser (Slide core)' yang bergeser ke samping mengikuti kemiringan 'Pin sudut (Angular pin)' saat cetakan membuka.
Poin penting
- 樹脂流路は「スプル → ランナー → ゲート → キャビティ」の順であり、合わせ面(PL面)には空気抜きの「ガスベント」を設ける
Jalur aliran resin adalah 'Sprue → Runner → Gate → Cavity', dan pada bidang PL dibuat alur dangkal 'Gas vent' untuk membuang udara - 「3プレート金型」はピンポイントゲートを自動切断でき、「ホットランナー金型」はランナー廃材を出さずに成形できる
'Cetakan 3 pelat' memotong pin-point gate secara otomatis saat membuka, sedangkan 'Cetakan hot runner' mencetak tanpa menghasilkan limbah runner - 側面のくぼみ(アンダーカット)は、アンギュラピンと「スライドコア」によって横方向へ逃がしてから突き出す
Lekukan samping ('Undercut') dibebaskan ke arah samping oleh angular pin dan 'Slide core' sebelum produk didorong keluar
| Kosakata | Arti |
|---|---|
| スプル・ランナー・ゲート | Sprue, Runner, dan Gate |
| パーティングライン(PL)・ガスベント | Parting line (PL) dan Gas vent (Ventilasi gas) |
| 2プレート金型・3プレート金型 | Cetakan 2 pelat dan Cetakan 3 pelat |
| アンダーカット・スライドコア | Undercut dan Slide core (Inti geser) |
5. 射出成形の代表的不良現象と原因・対策
5. Cacat Produk Cetak Injeksi yang Umum, Penyebab, dan Penanganannya
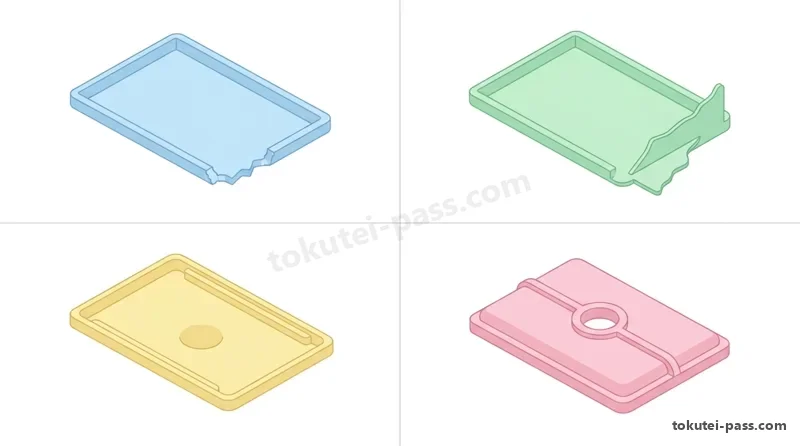
樹脂が末端まで満たされず欠ける「ショートショット(充填不足)」は、射出圧力・速度不足、樹脂温度・金型温度の低すぎ、計量不足が原因です。逆に、射出圧力や保圧が高すぎて型締力が負け、PL面からはみ出す不良が「バリ」です。
Cacat produk tidak terisi penuh hingga ujung rongga disebut 'Short shot (kurang isi)', disebabkan oleh tekanan/kecepatan injeksi kurang, suhu resin/cetakan terlalu rendah, atau takaran kurang. Sebaliknya, jika tekanan injeksi atau tekanan tahan terlalu tinggi melebihi gaya cekam cetakan sehingga resin meluber ke bidang PL, timbul cacat 'Flash (sirip)'.
肉厚部やリブ・ボスの裏側表面がくぼむ「ヒケ」や内部に空洞ができる「ボイド」は、冷却時の体積収縮に対して樹脂補給が足りないことが原因であり、保圧圧力を高くする、保圧時間を長くする、クッション量を確保する対策をとります。
Permukaan cekung pada bagian tebal atau di balik rusuk/bos yang disebut 'Sink mark' dan rongga kosong di bagian dalam yang disebut 'Void' disebabkan oleh kurangnya suplai resin pengompensasi penyusutan pendinginan; diatasi dengan menaikkan tekanan tahan, memperpanjang waktu tahan, dan memastikan cushion cukup.
穴の周りや多点ゲートで二方向から流れてきた樹脂先端が合流する位置にスジが入る「ウェルドライン」は、合流部の融着不良が原因であり、金型温度・樹脂温度・射出速度を高くし、ガスベントを清掃して改善します。
Garis pertemuan dua aliran lelehan resin di sekitar lubang atau pada cetakan multi-gate disebut 'Weld line (garis sambungan)', akibat penyatuan ujung aliran yang kurang sempurna; diperbaiki dengan menaikkan suhu cetakan, suhu resin, kecepatan injeksi, serta membersihkan gas vent.
表面に銀白色のスジが出る「シルバーストリーク(銀条)」はペレットの乾燥不足(水分)やガス巻き込みが主因で、予備乾燥の徹底と背圧の適正化で防ぎます。流動末端が黒茶色に焦げる「ヤケ」は断熱圧縮が原因で、射出速度を下げガスベントを清掃します。
Garis-garis putih keperakan di permukaan produk yang disebut 'Silver streak' terutama disebabkan oleh pengeringan pelet yang kurang (uap air) atau udara terjebak, dicegah dengan pengeringan awal menyeluruh dan pengaturan back pressure. Ujung aliran yang menghitam gosong disebut 'Burn mark (terbakar)' akibat kompresi adiabatik, diatasi dengan menurunkan kecepatan injeksi dan membersihkan gas vent.
このほか、ゲートから蛇行状の模様が出る「ジェッティング」は射出初速を下げて防止し、ノズル先端の「糸引き(ストリンギング)」はノズル温度低下とサックバックで防ぎ、製品が曲がる「ソリ(変形)」は金型冷却の均一化で対策します。
Selain itu, pola meliuk seperti ular dari gate yang disebut 'Jetting' dicegah dengan menurunkan kecepatan awal injeksi; 'Stringing (berambut)' di ujung nosel dicegah dengan menurunkan suhu nosel dan memberi suck-back; sedangkan produk melengkung ('Warpage') diatasi dengan pendinginan cetakan yang merata.
Poin penting
- 「ショートショット」は圧力・温度不足、「バリ」は型締力不足や圧力過大、「ヒケ・ボイド」は保圧不足が主原因である
'Short shot' akibat kurang tekanan/suhu; 'Flash' akibat gaya cekam kurang atau tekanan berlebih; 'Sink mark & Void' akibat kurang tekanan tahan - 「ウェルドライン」は金型温度・樹脂温度・射出速度を上げて改善し、「ヤケ」は射出速度を下げてガスベントを清掃する
'Weld line' diperbaiki dengan menaikkan suhu cetakan/resin dan kecepatan injeksi; 'Burn mark' diatasi dengan menurunkan kecepatan injeksi dan membersihkan gas vent - 「シルバーストリーク」は予備乾燥の徹底、「ジェッティング」は射出初速の低減、「糸引き」はノズル温度低減とサックバックで防ぐ
'Silver streak' dicegah dengan pengeringan awal pelet; 'Jetting' dengan menurunkan kecepatan awal injeksi; 'Stringing' dengan menurunkan suhu nosel dan suck-back
| Kosakata | Arti |
|---|---|
| ショートショット・バリ | Short shot (Kurang isi) dan Flash (Sirip) |
| ヒケ(シンクマーク)・ボイド | Sink mark (Cekungan susut) dan Void (Rongga) |
| ウェルドライン・ジェッティング | Weld line (Garis sambungan) dan Jetting |
| シルバーストリーク(銀条)・ヤケ | Silver streak (Garis perak) dan Burn mark (Gosong) |
6. 圧縮成形・トランスファ成形(熱硬化性樹脂の成形法)
6. Cetak Kompresi dan Cetak Transfer (Metode Pencetakan Resin Termoset)
フェノール樹脂(PF)・メラミン樹脂(MF)・ユリア樹脂(UF)・不飽和ポリエステル樹脂(UP)・エポキシ樹脂(EP)などの「熱硬化性樹脂」には、主に「圧縮成形(コンプレッション成形)」や「トランスファ成形」が用いられます。
Untuk 'Resin termoset' seperti resin Fenol (PF), Melamin (MF), Urea (UF), Poliester tak jenuh (UP), dan Epoksi (EP), metode pencetakan utama yang digunakan adalah 'Cetak kompresi (Compression molding)' dan 'Cetak transfer (Transfer molding)'.
「圧縮成形」は、150〜180℃程度に加熱した金型のキャビティ(下型)に粉状またはタブレット状の成形材料を直接入れ、加熱・加圧して溶融賦形すると同時に化学反応(架橋反応)で硬化させる方法です。
'Cetak kompresi' adalah metode memasukkan bahan cetak berbentuk bubuk atau tablet secara langsung ke dalam rongga cetakan bawah yang telah dipanaskan (sekitar 150–180°C), lalu menutup cetakan sambil memberi panas dan tekanan agar bahan mengalir memenuhi rongga sekaligus mengeras melalui reaksi kimia ikatan silang.
成形前にタブレット材料を高周波予熱機などで「予備加熱(予熱)」しておくと、金型内での流動性が良くなり、硬化時間(キュアタイム)を大幅に短縮できるとともに水分や揮発分を減らせます。
Jika tablet bahan diberi 'pemanasan awal (pre-heating)' dengan pemanas frekuensi tinggi sebelum dimasukkan ke cetakan, fluiditas di dalam cetakan menjadi lebih baik, 'waktu pengerasan (Cure time)' menjadi jauh lebih singkat, serta kadar air dan gas volatil berkurang.
また、硬化反応中には縮合水やガスが発生するため、加圧初期に一度わずかに金型を開いてガスを逃がす「ガス抜き(息抜き・ブリージング)」を行い、成形品表面の「フクレ(ブリスタ)」や内部気泡を防ぎます。
Karena selama reaksi pengerasan terbentuk uap air kondensasi dan gas reaksi, pada tahap awal penekanan cetakan dibuka sedikit sesaat untuk membuang gas yang disebut 'Pembuangan gas (Breathing / Degassing)', guna mencegah cacat 'Melepuh permukaan (Blister)' dan gelembung dalam.
一方、「トランスファ成形」は、加熱室(ポット)で軟化させた熱硬化性樹脂をプランジャでランナー・ゲート経由で閉じたキャビティへ圧入する方法であり、金属端子などのインサート部品を傷つけずに精密成形できます。
Sementara itu, pada 'Cetak transfer (Transfer molding)', resin termoset yang dilunakkan di dalam ruang pemanas ('Pot') didorong oleh plunger melalui runner dan gate ke dalam rongga cetakan yang sudah tertutup rapat; metode ini sangat cocok untuk pencetakan sisipan (Insert molding) tanpa merusak terminal logam.
Poin penting
- 圧縮成形は加熱した金型に熱硬化性樹脂を入れ、加圧・加熱による化学反応(キュア)で硬化させる成形法である
Cetak kompresi memasukkan resin termoset ke dalam cetakan panas lalu mengeraskannya melalui reaksi kimia (cure) di bawah panas dan tekanan - 加圧初期に金型をわずかに開く「ガス抜き(息抜き・ブリージング)」によって、ガスによる「フクレ(ブリスタ)」を防ぐ
Tindakan membuka cetakan sedikit sesaat di awal penekanan disebut 'Breathing (pembuangan gas)' untuk mencegah cacat melepuh ('Blister') - ポットから閉じた金型へ樹脂を圧入する「トランスファ成形」は、インサート成形や肉厚複雑形状に適している
'Cetak transfer' mendorong resin dari pot ke cetakan tertutup, sangat ideal untuk insert molding dan produk tebal berbentuk rumit
| Kosakata | Arti |
|---|---|
| 圧縮成形・トランスファ成形 | Cetak kompresi dan Cetak transfer |
| 硬化時間(キュアタイム) | Waktu pengerasan (Cure time) |
| ガス抜き(息抜き・ブリージング) | Pembuangan gas (Breathing / Degassing) |
| フクレ(ブリスタ)・予備加熱 | Melepuh (Blister) dan Pemanasan awal (Pre-heating) |
7. ブロー成形(中空成形)・押出成形・真空成形
7. Cetak Tiup (Blow Molding), Cetak Ekstrusi, dan Pembentukan Vakum
ボトルやタンクなどの中空容器を作る「ブロー成形(中空成形)」では、まずダイヘッドから溶融樹脂を円筒状(パイプ状)に垂れ下げた「パリソン」を押し出し、左右の割型金型で挟んで内部に圧縮空気を吹き込み膨らませます。
Pada 'Cetak tiup (Blow molding)' untuk membuat wadah berongga seperti botol dan tangki, lelehan resin pertama-tama diekstrusi ke bawah dari die head membentuk pipa bulat panas yang disebut 'Parison', kemudian dijepit oleh dua belahan cetakan dan ditiupkan udara bertekanan ke dalamnya hingga mengembang mengikuti bentuk cetakan.
金型が閉じるときにパリソンの下部を挟み切って融着させる部分を「ピンチオフ部」といい、パリソンが自重で垂れ下がって上部が薄くなる「ドローダウン」に対しては、ダイギャップを変化させる「パリソンコントローラ」で肉厚制御を行います。
Bagian bawah parison yang terjepit putus dan menyatu saat cetakan menutup disebut 'Bagian Pinch-off'; untuk mengatasi 'Draw-down' (parison mulur ke bawah akibat beratnya sendiri sehingga bagian atas menipis), digunakan 'Parison controller' yang mengubah celah die guna mengatur ketebalan dinding.
また、PETボトルなどに用いられる「2軸延伸ブロー成形」では、射出成形で作った試験管状の「プリフォーム」をストレッチロッドで縦方向に伸ばしながら高圧空気で横方向に膨らませ、透明性・強度・ガスバリア性を高めます。
Selain itu, pada 'Cetak tiup regang dua sumbu (Stretch blow molding)' untuk botol PET, bakal botol berbentuk tabung reaksi ('Preform') hasil cetak injeksi diregangkan memanjang oleh batang peregangan (stretch rod) sambil ditiup udara bertekanan tinggi ke arah samping, sehingga meningkatkan transparansi, kekuatan, dan sifat penghalang gas.
一方、押出機の先端の口金(ダイ)から溶融樹脂を連続的に押し出して冷却賦形する「押出成形」は、パイプ・フィルム・シート・電線被覆など断面形状が一定の長尺製品を連続生産するのに適しています。
Di sisi lain, 'Cetak ekstrusi (Extrusion molding)' mendorong lelehan resin secara kontinu melewati cetakan mulut (Die) lalu mendinginkannya, sangat cocok untuk memproduksi produk panjang berpenampang tetap secara kontinu seperti pipa, film, lembaran (sheet), dan pelapis kabel.
さらに、押出成形で作ったプラスチックシートを加熱軟化させ、金型とシートの間の空気を真空吸引して大気圧で密着賦形する「真空成形(サーモフォーミング)」は、食品容器トレーやブリスタパックの量産に広く使われます。
Selanjutnya, 'Pembentukan vakum (Vacuum forming / Thermoforming)' memanaskan lembaran plastik hasil ekstrusi hingga melunak, lalu menghisap vakum udara di antara lembaran dan cetakan sehingga tekanan atmosfer menekan lembaran menempel rapat pada cetakan; metode ini banyak dipakai untuk produksi massal nampan makanan dan kemasan blister.
Poin penting
- ブロー成形は円筒状の「パリソン」を金型で挟み(ピンチオフ)、圧縮空気を吹き込んで中空容器を成形する
Cetak tiup menjepit pipa resin leleh ('Parison') di dalam cetakan ('Pinch-off') lalu meniupkan udara tekan untuk membentuk wadah berongga - パリソンの自重垂れ「ドローダウン」に対しては、「パリソンコントローラ」でパリソン肉厚を制御して均一化する
Mulurnya parison akibat berat sendiri ('Draw-down') diatasi dengan mengatur ketebalan parison menggunakan 'Parison controller' - 断面が一定のパイプやフィルムの連続生産には「押出成形」、加熱シートを吸引してトレーを作るには「真空成形」を使う
Produksi kontinu pipa/film berpenampang tetap menggunakan 'Cetak ekstrusi', sedangkan pembentukan lembaran panas menjadi nampan menggunakan 'Pembentukan vakum'
| Kosakata | Arti |
|---|---|
| ブロー成形(中空成形) | Cetak tiup / Pencetakan berongga (Blow molding) |
| パリソン・ピンチオフ部 | Parison dan Bagian Pinch-off |
| ドローダウン・パリソンコントローラ | Draw-down dan Parison controller |
| 押出成形・真空成形 | Cetak ekstrusi dan Pembentukan vakum (Vacuum forming) |
8. プラスチックの材料試験(機械的性質・MFR・熱的性質)と精密測定
8. Pengujian Material Plastik (Sifat Mekanik, MFR, Sifat Termal) dan Pengukuran Presisi
プラスチックの機械的強度を調べる試験として、ダンベル形試験片を引っ張って引張強さ・破断伸び・弾性率を測る「引張試験」や、切欠き(ノッチ)付き試験片を振り子式ハンマーで打撃して耐衝撃性(粘り強さ)を測る「シャルピー衝撃試験」があります。
Pengujian kekuatan mekanik plastik meliputi 'Uji tarik' (menarik spesimen bentuk halter untuk mengukur kekuatan tarik, perpanjangan putus, dan modulus elastisitas) serta 'Uji impak Charpy' (memukul spesimen bertakik/notch dengan palu bandul untuk mengukur ketahanan benturan/ketangguhan).
また、一定の荷重と高温環境下で長時間経過したときに変形(ひずみ)が少ない性質を「耐クリープ性」といい、繰り返し応力に対する強さを「耐疲労性」、有機溶剤が付着した引張応力部に亀裂が入る現象を「ソルベントクラック」といいます。
Sifat tahan terhadap perubahan bentuk perlahan dalam waktu lama di bawah beban tetap dan suhu tinggi disebut 'Ketahanan mulur (Creep resistance)'; ketahanan terhadap tegangan berulang disebut 'Ketahanan lelah'; sedangkan retak yang timbul saat pelarut organik atau minyak mengenai bagian yang mengalami tegangan tarik disebut 'Solvent crack (retak tegangan lingkungan)'.
熱可塑性樹脂の溶融時の流れやすさ(流動性)を示す指標には、所定温度・荷重下で規定ダイから10分間に押し出されるグラム数(g/10min)で表す「MFR(メルトマスフローレイト)」があり、数値が大きいほど流動性が高くなります。
Indeks kemudahan mengalirnya lelehan resin termoplastik adalah 'MFR (Melt Mass-Flow Rate)' yang dinyatakan dalam gram resin yang keluar dari die standar selama 10 menit (g/10min) pada suhu dan beban tertentu; semakin besar nilai MFR berarti viskositas semakin rendah dan aliran semakin mudah.
耐熱性の指標としては、規定の曲げ応力下で温度を上げていき一定量たわむ温度を測る「荷重たわみ温度(熱変形温度:HDT)」があり、結晶性樹脂にガラス繊維(GF)を充填強化するとHDTが大幅に向上します。
Indeks ketahanan panas adalah 'Suhu defleksi beban (Heat Deflection Temperature: HDT)' yang mengukur suhu saat spesimen melendut sebesar nilai tertentu di bawah tegangan lentur standar; penambahan serat kaca (GF) pada resin kristalin akan meningkatkan nilai HDT secara drastis.
成形品の寸法検査では、ノギスやマイクロメータを用いますが、プラスチックは金属より弾性係数が小さく軟らかいため、強く挟みすぎると変形して測定誤差が出ます。また、離型直後は熱収縮中のため室温まで十分冷却後に測定します。
Saat memeriksa dimensi produk cetak dengan jangka sorong atau mikrometer, karena plastik memiliki modulus elastisitas kecil dan lebih lunak daripada logam, penekanan terlalu kuat akan membuat produk berubah bentuk dan menimbulkan kesalahan ukur. Selain itu, pengukuran harus dilakukan setelah produk mendingin sempurna ke suhu ruang.
Poin penting
- 耐衝撃性は「シャルピー衝撃試験」、一定荷重下での長時間変形への強さは「クリープ試験」で評価する
Ketahanan benturan dievaluasi dengan 'Uji impak Charpy', dan ketahanan terhadap deformasi jangka panjang di bawah beban tetap dievaluasi dengan 'Uji mulur (Creep test)' - 溶融樹脂の流れやすさを示す「MFR(g/10min)」は、数値が大きいほど粘度が低く流動性が高い
Semakin besar nilai 'MFR (g/10min)', semakin rendah viskositas lelehan dan semakin tinggi fluiditas resin - プラスチック成形品の寸法測定は、成形後に室温まで十分冷えて収縮が落ち着いてから適度な測定力で行う
Pengukuran dimensi produk plastik harus dilakukan dengan gaya ukur yang wajar setelah produk benar-benar dingin mencapai suhu ruang
| Kosakata | Arti |
|---|---|
| シャルピー衝撃試験・耐クリープ性 | Uji impak Charpy dan Ketahanan mulur (Creep) |
| MFR(メルトマスフローレイト) | MFR (Melt Mass-Flow Rate) |
| 荷重たわみ温度(HDT) | Suhu defleksi beban (HDT) |
| ソルベントクラック(環境応力亀裂) | Solvent crack (Retak tegangan lingkungan) |
9. 成形作業現場の労働安全衛生(安全装置・パージ・金型交換・5S)
9. Keselamatan dan Kesehatan Kerja di Area Pencetakan (Interlock, Purging, Ganti Cetakan, 5S)
射出成形機の型締部には数十〜数千kNの強大な力がかかるため、安全ドアを開けると電気的・機械的・油圧的に型閉じ動作が停止する「インターロック(安全装置)」が設けられています。インターロックを無効化しての作業は厳禁です。
Karena unit pencekam cetakan mesin injeksi menghasilkan gaya sangat besar dari puluhan hingga ribuan kN, mesin dilengkapi 'Interlock (perangkat pengaman)' yang secara elektrik, mekanik, dan hidrolik menghentikan gerakan tutup cetakan saat pintu pengaman dibuka. Menonaktifkan interlock saat bekerja sangat dilarang.
材料替えや色替えの「パージ作業(シリンダ内洗浄)」では、200〜300℃の高温溶融樹脂や分解ガスがノズルから勢いよく噴出する危険があるため、ノズル周辺の安全カバーを閉じ、保護眼鏡(フェイスシールド)と耐熱手袋を必ず着用します。
Saat melakukan 'Pekerjaan purging (pembersihan dalam silinder)' untuk ganti material atau ganti warna, lelehan resin bersuhu 200–300°C dan gas dekomposisi dapat menyembur kuat dari nosel; karena itu wajib menutup pelindung nosel serta mengenakan kacamata pelindung (pelindung wajah) dan sarung tangan tahan panas.
ポリアセタール(POM)と塩化ビニル(PVC)のように異なる樹脂が加熱シリンダ内で混ざると、急激な化学反応で有毒なガスが発生して噴出するため、直接切り替えずPEやアクリル系などのパージ材で中間洗浄を行います。
Jika dua resin yang tidak kompatibel seperti Poliasetal (POM) dan PVC tercampur di dalam silinder pemanas, reaksi kimia hebat akan menghasilkan gas beracun dan semburan resin; jangan pernah mengganti langsung antara POM dan PVC, melainkan lakukan pembersihan antara menggunakan resin pembersih seperti PE atau akrilik.
クレーンや玉掛けで重い金型を交換する際は、有資格者が吊り角度60°以内で行い、吊り荷の下には絶対に入りません。また、金型内の詰まり除去や清掃時には、機械を停止し、キャビティ面を傷つけないよう真鍮棒や銅棒を使います。
Saat mengganti cetakan berat menggunakan crane dan sling, petugas berkualifikasi harus menjaga sudut angkat di bawah 60° dan dilarang keras berada di bawah beban tergantung. Saat membersihkan sumbatan resin di dalam cetakan, matikan mesin dan gunakan batang kuningan atau tembaga agar tidak menggores permukaan cavity.
さらに、床にこぼれた樹脂ペレットや作動油は転倒事故の原因になるため直ちに清掃する「5S(整理・整頓・清掃・清潔・しつけ)」と、作業前に危険要因を予測する「KY(危険予知)活動」を徹底します。
Selain itu, pelet resin atau oli hidrolik yang tumpah di lantai sangat licin dan berisiko menyebabkan kecelakaan terpeleset, sehingga harus segera disapu bersih melalui penerapan '5S (Ringkas, Rapi, Resik, Rawat, Rajin)' serta kegiatan 'KY (Prediksi Bahaya)' sebelum mulai bekerja.
Poin penting
- 安全ドアの「インターロック」は絶対に無効化せず、金型内作業時は機械を停止し、樹脂除去には真鍮・銅工具を使う
Jangan pernah menonaktifkan 'Interlock' pintu pengaman; hentikan mesin saat bekerja di dalam cetakan dan gunakan alat kuningan/tembaga untuk melepas resin - 「パージ作業」ではノズル安全カバーを閉じ、保護眼鏡・耐熱手袋を着用し、POMとPVCは絶対に混ぜない
Saat 'Purging', tutup pelindung nosel, gunakan kacamata pelindung dan sarung tangan tahan panas, serta dilarang mencampur POM dan PVC di dalam silinder - 床にこぼれたペレットは滑りやすく転倒災害の原因となるため、5Sを徹底して直ちに掃き掃除する
Pelet yang tercecer di lantai mudah menyebabkan terpeleset, terapkan 5S secara disiplin dan segera sapu bersih
| Kosakata | Arti |
|---|---|
| 安全ドア・インターロック | Pintu pengaman dan Interlock |
| パージ作業(シリンダ内洗浄) | Pekerjaan purging (Pembersihan silinder) |
| 耐熱手袋・保護眼鏡 | Sarung tangan tahan panas dan Kacamata pelindung |
| 5S活動・KY(危険予知) | Kegiatan 5S dan KY (Prediksi bahaya) |
Cetak Plastik (Bahan, Mesin Injeksi, Cetakan, Cacat Produk)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/