
Pencetakan Plastik (Tingkat 2)
プラスチック成形(2号)
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
エンジニアリングプラスチックの物性と予備乾燥管理
Sifat Plastik Teknik dan Manajemen Pengeringan Awal
2号技能では、汎用樹脂だけでなく耐熱性・機械的強度に優れた「エンジニアリングプラスチック(エンプラ)」の物性を深く理解して条件設定を行う必要があります。エンプラは結晶性のPA・POM・PBT・PPSと、非晶性のPC・変性PPEなどに大別されます。
Pada kompetensi tingkat 2, teknisi wajib memahami secara mendalam sifat fisik 'plastik teknik (engineering plastics)' yang unggul ketahanan panas dan kekuatan mekanisnya guna mengatur parameter cetak. Plastik teknik terbagi atas jenis kristalin (PA, POM, PBT, PPS) dan amorf (PC, m-PPE).
ポリカーボネート(PC)、ポリブチレンテレフタレート(PBT)、ポリエチレンテレフタレート(PET)、ポリアミド(PA)などのエステル結合やアミド結合を持つ樹脂は、水分を含んだまま高温の加熱シリンダで溶融すると「加水分解」を起こします。
Resin yang memiliki ikatan ester atau amida seperti polikarbonat (PC), polibutilena tereftalat (PBT), polietilena tereftalat (PET), dan poliamida (PA) akan mengalami 'hidrolisis' apabila dilelehkan di dalam silinder bersuhu tinggi dalam keadaan masih mengandung uap air.
加水分解が発生すると、成形品表面に銀条(シルバーストリーク)や気泡が出るだけでなく、高分子鎖が切断されて分子量が低下し、衝撃強度が著しく脆化します。この劣化は再乾燥しても元には戻りません。
Saat hidrolisis terjadi, selain menimbulkan silver streak dan gelembung pada permukaan produk, rantai polimer juga terputus sehingga berat molekul turun dan kekuatan impak menjadi sangat getas. Kerusakan ini tidak dapat pulih meskipun dikeringkan ulang.
そのため、成形前に除湿乾燥機やホッパードライヤを用い、樹脂ごとに指定された温度と時間(例:PCは120℃で4〜6時間、PAは80〜100℃で4〜8時間)で規定含水率以下まで予備乾燥します。
Oleh sebab itu, sebelum dicetak bahan wajib dikeringkan awal menggunakan dehumidifying dryer atau hopper dryer pada suhu dan waktu yang ditentukan (misalnya PC pada 120°C selama 4–6 jam, PA pada 80–100°C selama 4–8 jam) hingga di bawah batas kadar air.
また、ガラス繊維強化樹脂(GF強化PA・PBT)では、繊維が流動方向(MD)に配向するため流動方向の収縮率が小さく、直角方向(TD)の収縮率が大きくなる「収縮異方性」によるソリ対策が重要です。
Selain itu, pada resin berpenguat serat kaca (GF-PA, GF-PBT), serat berorientasi searah aliran (MD) sehingga penyusutan arah aliran jauh lebih kecil dibandingkan arah tegak lurus (TD); pengendalian lengkungan akibat 'anisotropi penyusutan' ini sangat penting.
Poin penting
- PCやPBTの成形前には、加水分解による強度低下を防ぐため十分な予備乾燥を行う。
Sebelum mencetak PC atau PBT, lakukan pengeringan awal yang cukup guna mencegah penurunan kekuatan akibat hidrolisis. - POMを高温のシリンダ内に長時間滞留させると、熱分解して刺激臭のあるガスが発生する。
Bila POM tertahan lama di dalam silinder panas, resin akan terurai karena panas dan menghasilkan gas berbau menyengat. - ガラス繊維強化樹脂では、耐摩耗性のスクリュを使用し過度な高背圧を避ける。
Untuk resin berpenguat serat kaca, gunakan sekrup tahan aus dan hindari tekanan balik yang berlebihan.
| Kosakata | Arti |
|---|---|
| 加水分解 | Hidrolisis (pemutusan rantai polimer oleh uap air pada suhu tinggi) |
| 除湿乾燥機 | Dehumidifying dryer (pengering udara kering titik embun rendah) |
| 収縮異方性 | Anisotropi penyusutan (selisih susut arah aliran MD dan melintang TD) |
| 滞留熱分解 | Dekomposisi termal akibat tertahan lama di dalam silinder |
射出成形機の機構制御と精密条件設定
Kontrol Mekanisme Mesin Injeksi dan Pengaturan Parameter Presisi
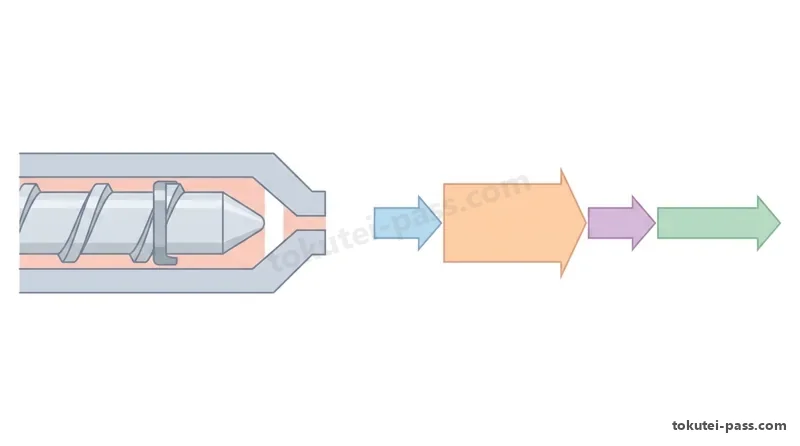
インラインスクリュ式射出成形機のスクリュ先端には、計量時に前方へ溶融樹脂を送り、射出・保圧時に後方への逆流を防ぐ「逆流防止弁(チェックリング・シートリング)」が設けられています。チェックリングが摩耗するとクッション量がばらつき、ショートショットやヒケの原因になります。
Di ujung sekrup mesin cetak injeksi in-line terdapat 'katup penahan aliran balik (check ring dan seat ring)' yang mengalirkan lelehan ke depan saat penakaran dan menutup aliran balik saat injeksi serta tekanan tahan. Keausan check ring membuat nilai cushion berfluktuasi dan memicu short shot maupun sink mark.
射出工程では「多段射出速度制御」を行います。ゲート通過時は「低速」にしてジェッティングやゲート付近のフローマークを防ぎ、一般肉厚部は「高速」で充填し、充填完了直前は「減速」して断熱圧縮によるガス焼けや急激な圧力ピークによるバリを防ぎます。
Pada tahap injeksi digunakan 'kontrol kecepatan injeksi bertingkat': 'kecepatan rendah' saat melewati gate untuk mencegah jetting, 'kecepatan tinggi' saat mengisi bodi utama, serta 'perlambatan' sesaat sebelum pengisian penuh guna mencegah gas burn dan flash akibat lonjakan tekanan.
溶融樹脂がキャビティの約95〜98%を満たした位置(V-P切替位置)で、速度制御から圧力制御(保圧)へ切り替えます。V-P切替が早すぎると充填不足になり、遅すぎると過充填(オーバーパック)となってバリや離型不良を引き起こします。
Pada posisi saat lelehan mengisi sekitar 95–98% cavity (posisi pengalihan V-P), kendali beralih dari kecepatan ke tekanan (tekanan tahan). Jika pengalihan V-P terlalu cepat akan terjadi short shot, sedangkan jika terlalu lambat terjadi overpacking yang memicu flash dan susah lepas dari cetakan.
最適な保圧時間を決めるには、保圧時間を段階的に延ばしながら成形品質量を測定し、質量が一定になって増えなくなる「ゲートシール時間」を求めます。また、最前進位置では常に3〜5 mm程度の「クッション量」を残して保圧を有効に作用させます。
Untuk menentukan waktu tekanan tahan optimal, waktu tekanan tahan ditambah bertahap sambil menimbang berat produk hingga ditemukan 'waktu gate seal' saat berat produk menjadi konstan. Selain itu, 'cushion' sekitar 3–5 mm harus selalu disisakan pada posisi sekrup paling depan agar tekanan tahan efektif.
型締機構には、リンクの倍力作用で高速開閉・省電力保持ができる「トグル式」と、油圧シリンダで直接押して型厚変化の影響を受けない「直圧式」があります。バリを防ぐ必要型締力は「投影面積×キャビティ内平均樹脂圧力」で計算します。
Mekanisme pencekaman terbagi atas 'tipe toggle' yang menggunakan pelipatgandaan link untuk buka-tutup cepat dan hemat energi, serta 'tipe hidrolik langsung' yang menekan langsung dengan silinder tanpa terpengaruh pemuaian cetakan. Gaya cekam dihitung dengan rumus 'Luas Proyeksi × Tekanan Resin Rata-rata Cavity'.
Poin penting
- チェックリングが摩耗すると、保圧中に樹脂が逆流してクッション量が0 mmまで減少する。
Jika check ring aus, resin mengalir balik selama tekanan tahan sehingga nilai cushion turun hingga 0 mm. - 充填完了直前に射出速度を減速することで、ガス焼けとバリの発生を同時に抑えられる。
Dengan memperlambat kecepatan injeksi sesaat sebelum penuh, gas burn dan flash dapat ditekan secara bersamaan. - 成形品の必要冷却時間は、最大肉厚の2乗にほぼ比例して長くなる。
Waktu pendinginan yang diperlukan produk cetak bertambah panjang sebanding dengan kuadrat ketebalan maksimumnya.
| Kosakata | Arti |
|---|---|
| 逆流防止弁(チェックリング) | Katup penahan aliran balik / Check ring (mencegah bocor balik) |
| V-P切替位置 | Posisi pengalihan V-P (titik pindah kecepatan ke tekanan tahan) |
| ゲートシール時間 | Waktu gate seal (waktu membekunya gate saat berat produk konstan) |
| 必要型締力 | Gaya cekam yang diperlukan (Luas proyeksi A × Tekanan cavity P) |
高度な金型構造・ゲート方式・温調・保守管理
Struktur Cetakan Lanjutan, Sistem Gate, Kontrol Suhu, dan Perawatan
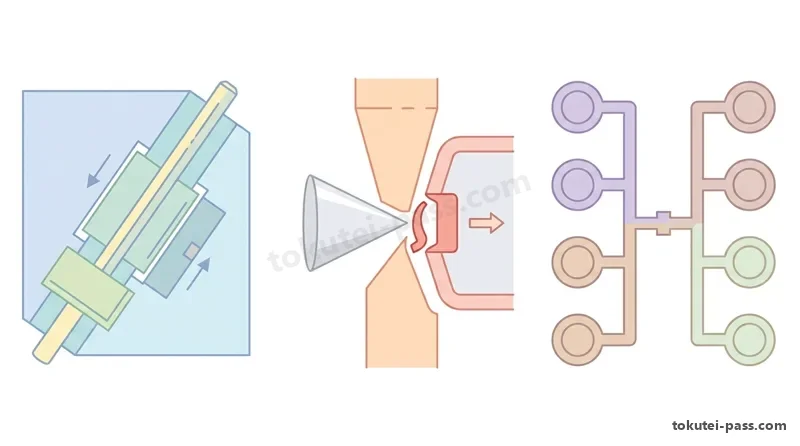
成形品側面に横穴や凹凸(アンダーカット)がある場合、型開き動作に連動して「アンギュラピン」で「スライドコア」を横方向へ抜く機構を用います。また、射出圧力でスライドコアが後退しないよう「ロッキングブロック」で背面を強固に受け止めます。
Bila bagian samping produk memiliki lubang samping atau undercut, digunakan mekanisme 'angular pin' yang menggerakkan 'slide core' ke arah samping seiring pembukaan cetakan. Saat cetakan menutup, 'locking block' menahan bagian belakang slide core agar tidak terdorong mundur oleh tekanan injeksi.
自動切断ゲートには、3枚プレート金型で点状に切り離す「ピンポイントゲート」や、2枚プレート金型のまま型開きや突き出し時に潜り込んだゲートを自動切断する「サブマリンゲート(トンネルゲート)」があります。
Sistem gate potong otomatis mencakup 'pin-point gate' pada cetakan 3 pelat yang meninggalkan bekas titik kecil, serta 'submarine gate (tunnel gate)' yang menembus miring di bawah permukaan parting untuk memotong gate secara otomatis pada cetakan 2 pelat.
ランナー廃棄物を出さない「ホットランナー金型」では、マニホールドとノズルをヒータで加熱保持します。特に「バルブゲート式」は保圧完了後にバルブピンでゲートを機械的に閉鎖するため、糸引きや鼻たれがなくゲート跡もきれいに仕上がります。
Pada 'cetakan hot runner' tanpa limbah runner, manifold dan nosel dijaga tetap panas oleh heater. Khususnya 'tipe valve-gate' menutup gate secara mekanis dengan valve pin setelah tekanan tahan selesai, sehingga bebas stringing maupun drooling dan menghasilkan bekas gate yang rapi.
多数個取り金型では、スプルーから各キャビティまでの流動距離とせん断履歴を等しくする「H型自然バランスランナー」を採用します。また、パーティング面のガスベント深さは、低粘度のPAでは0.01〜0.02 mmと浅くし、PCでは0.03〜0.05 mmに設定します。
Cetakan multi-cavity menerapkan 'runner keseimbangan alami tipe-H' agar jarak aliran dan riwayat geser ke setiap cavity sama. Kedalaman gas vent disesuaikan viskositas resin: dangkal 0,01–0,02 mm untuk PA berviskositas rendah dan 0,03–0,05 mm untuk PC.
金型交換後は異物挟み込みによる金型破損を防ぐ「低圧型締(金型保護)機能」を設定します。日常保守では、冷却水管内のスケール詰まり除去や、エジェクタピン摺動部への適量の耐熱グリース給脂を徹底します。
Setelah penggantian cetakan, 'fungsi pencekaman tekanan rendah (proteksi cetakan)' wajib diatur untuk mencegah kerusakan cetakan akibat benda terjepit. Perawatan rutin meliputi pembersihan kerak saluran pendingin dan pelumasan tipis grease tahan panas pada batang geser pin ejektor.
Poin penting
- ロッキングブロックは、射出時の樹脂圧力によってスライドコアが後退するのを防ぐ。
Locking block mencegah slide core terdorong mundur oleh tekanan resin pada saat injeksi. - 自然バランスランナーを採用することで、全てのキャビティへの充填バランスを均一にする。
Penerapan runner keseimbangan alami menyeragamkan keseimbangan pengisian ke seluruh cavity. - 冷却回路にスケールが付着すると熱伝達率が低下し、金型実温度が上昇する。
Saat kerak menempel pada sirkuit pendingin, perpindahan panas turun dan suhu aktual cetakan meningkat.
| Kosakata | Arti |
|---|---|
| スライドコアとアンギュラピン | Mekanisme slide core dan angular pin untuk membebaskan undercut |
| サブマリンゲート | Submarine gate / Tunnel gate (gate potong otomatis cetakan 2 pelat) |
| バルブゲート式ホットランナー | Hot runner tipe valve-gate (penutupan mekanis lubang gate dengan pin) |
| 低圧型締(金型保護) | Pencekaman tekanan rendah / Proteksi cetakan terhadap benda terjepit |
射出成形の高度不良診断と成形品肉厚設計
Diagnosis Lanjutan Cacat Cetak Injeksi dan Desain Ketebalan Produk
2号の実技試験では、複数の要因が絡み合う成形不良のメカニズムを特定し、成形条件だけでなく金型修正や製品設計面から対策を立てる能力が求められます。たとえば厚肉部内部の「ボイド(真空泡)」は、表面固化後の内部収縮が原因であり、保圧圧力や金型温度を高めて対策します。
Pada ujian praktik tingkat 2, teknisi dituntut mengenali mekanisme cacat cetak dan menyusun tindakan perbaikan baik dari kondisi mesin, modifikasi cetakan, maupun desain produk. Misalnya, 'void (gelembung vakum)' di dalam bagian tebal terjadi akibat penyusutan bagian dalam setelah kulit luar membeku; diatasi dengan menaikkan tekanan tahan dan menaikkan suhu cetakan.
一方、水分や分解ガスによる「気泡・シルバーストリーク」は、予備乾燥の徹底や背圧の適正化、サックバック量の縮小(空気巻き込み防止)で解決します。同じ泡状の不良でも「真空ボイド」と「ガス気泡」では対策が正反対になる点に注意が必要です。
Sebaliknya, 'gelembung gas dan silver streak' akibat uap air atau gas dekomposisi diatasi dengan pengeringan awal yang tuntas, pengaturan tekanan balik yang tepat, serta mengurangi jarak suck-back (agar udara tidak terhisap ke nosel). Meskipun tampak serupa, void vakum dan gelembung gas membutuhkan penanganan berbeda.
また、狭いゲートから高速射出した溶融樹脂が蛇のようにうねって固化する「ジェッティング」は、ゲート通過時の射出速度を落とすか、樹脂がキャビティ壁面に当たるタブゲート・オーバーラップゲートへ変更して防止します。
'Jetting'—di mana lelehan yang ditembakkan cepat melewati gate sempit meliuk seperti cacing lalu membeku—dicegah dengan memperlambat kecepatan injeksi saat melewati gate atau mengubah desain menjadi tab gate agar aliran menumbuk dinding cetakan.
箱型成形品では、内側のコア角部に熱がこもって外側のキャビティ面より高温になりやすく、冷却後に高温側(内側)の収縮が大きくなって側壁が内側へ倒れる「内反り」が起きます。この場合、可動側(コア)の設定温度を固定側より低くして表裏の冷却速度を揃えます。
Pada produk berbentuk kotak, panas mudah terperangkap di sudut core bagian dalam sehingga lebih panas daripada sisi cavity luar; penyusutan lebih besar pada sisi panas menarik dinding melengkung ke dalam ('inward warpage'). Solusinya adalah mengatur suhu sisi bergerak (core) lebih rendah daripada sisi tetap (cavity).
製品設計上のヒケ対策としては、平板裏側に設ける「リブ」の厚さを基本肉厚の50〜60%程度に薄くし、ボス根元には「肉盗み」を設けて偏肉(肉厚集中)をなくすことが原則です。
Sebagai aturan desain produk untuk mencegah sink mark, ketebalan rusuk penguat ('rib') di balik pelat datar dirancang sekitar 50–60% dari ketebalan dinding dasar, serta menerapkan pengurangan daging ('coring out') pada pangkal boss guna menghindari penumpukan ketebalan.
Poin penting
- 厚肉部のボイドを防ぐため、金型温度を上げて表面固化を遅らせ保圧を効かせる。
Untuk mencegah void di bagian tebal, naikkan suhu cetakan guna memperlambat pembekuan kulit luar agar tekanan tahan bekerja efektif. - 平板の裏側に設けるリブの厚さは、基本肉厚の50〜60%程度に設計する。
Ketebalan rib di bagian belakang pelat datar dirancang sekitar 50–60% dari ketebalan dinding dasar. - 金属インサート部品を成形前に予熱し、残留応力によるウェルド割れを防ぐ。
Panaskan awal komponen insert logam sebelum dicetak guna mencegah retak weld line akibat tegangan sisa.
| Kosakata | Arti |
|---|---|
| ボイド(真空泡) | Void vakum di bagian tebal akibat kulit luar membeku cepat |
| ジェッティング | Jetting (aliran meliuk seperti cacing saat melewati gate dengan cepat) |
| 表裏冷却バランス | Keseimbangan pendinginan permukaan dalam (core) dan luar (cavity) |
| リブ肉厚比と肉盗み | Rasio tebal rib (50–60% dinding utama) dan coring out pencegah sink mark |
熱硬化性樹脂成形(圧縮・トランスファ)の実務管理
Manajemen Praktis Pencetakan Resin Termoset (Kompresi dan Transfer)
フェノール樹脂(PF)、ユリア樹脂(UF)、メラミン樹脂(MF)、エポキシ樹脂(EP)、不飽和ポリエステル樹脂(UP)などの「熱硬化性樹脂」は、150〜180℃程度に高温加熱した金型内で化学反応(架橋反応)を起こして三次元網目構造となり、永久に硬化します。
'Resin termoset' seperti fenol (PF), urea (UF), melamin (MF), epoksi (EP), dan poliester tak jenuh (UP) mengalami reaksi kimia ikatan silang (cross-linking) di dalam cetakan panas bersuhu sekitar 150–180°C, membentuk jaringan tiga dimensi dan mengeras secara permanen.
圧縮成形(コンプレッション成形)では、成形材料(タブレット)を高周波予熱機等であらかじめ予備加熱してからキャビティへ投入することで、流動性を高めて硬化時間を短縮し、肉厚内部まで均一に硬化させます。
Pada cetak kompresi (compression molding), pemanasan awal tablet bahan (preform) dengan pemanas frekuensi tinggi sebelum dimasukkan ke cavity akan meningkatkan fluiditas, mempersingkat waktu pengerasan (cure time), dan menyeragamkan pengerasan hingga ke bagian dalam.
また、圧縮加圧の初期段階で金型をわずかに一瞬開く「ガス抜き(ブリージング)」を行います。これにより、硬化反応(縮合反応)によって発生した水蒸気や揮発性ガスを外部へ逃がし、成形品表面の「ふくれ(ブリスター)」や気泡を防ぎます。
Selain itu, pada tahap awal penekanan dilakukan gerakan membuka sedikit cetakan sesaat yang disebut 'pembuangan gas (breathing / degassing)'. Langkah ini membuang uap air dan gas reaksi kondensasi ke luar sehingga mencegah cacat 'lepuh (blister)' dan keropos.
予備加熱温度や金型温度が高すぎたり、材料投入から型閉じ加圧までの動作が遅すぎたりすると、材料がキャビティの隅々まで流れきる前に硬化してしまう「早期硬化(プリキュア)」が発生し、充填不足や光沢不良となります。
Apabila suhu pemanasan awal atau suhu cetakan terlalu tinggi, atau gerakan dari pengisian bahan hingga penekanan cetakan terlalu lambat, bahan sudah mengeras sebelum mencapai sudut cavity ('pengerasan dini / pre-cure'), menyebabkan short shot dan permukaan kusam.
トランスファ成形では、金型を閉じたあと加熱室(ポット)の材料をプランジャで加圧してキャビティへ圧入するため、複雑形状品や金属インサート品の精密成形に適しています。この際、ポット底面に適正厚みの「カル(残材)」を残して圧力を確実に伝えます。
Pada transfer molding, cetakan ditutup lebih dulu lalu plunyer menekan bahan dari ruang pemanas (pot) melalui runner ke cavity, sehingga cocok untuk produk rumit atau insert logam. Ketebalan 'cull (sisa bahan di dasar pot)' yang tepat wajib dijaga agar tekanan diteruskan secara efektif.
Poin penting
- 圧縮成形でブリージングを行わないと、内部にこもったガスで成形品にふくれが発生する。
Jika breathing tidak dilakukan pada cetak kompresi, gas yang terperangkap menyebabkan lepuh (blister) pada produk. - 金型温度が高すぎると早期硬化(プリキュア)を起こし、充填不足になる。
Bila suhu cetakan terlalu tinggi, akan terjadi pengerasan dini (pre-cure) dan mengakibatkan kurang isi. - トランスファ成形では、ポット底面に適正な厚みのカルを残して圧力を伝える。
Pada transfer molding, sisakan cull dengan ketebalan yang tepat di dasar pot untuk meneruskan tekanan.
| Kosakata | Arti |
|---|---|
| 予備加熱(高周波予熱) | Pemanasan awal tablet termoset sebelum dimasukkan ke cetakan |
| ガス抜き(ブリージング) | Breathing / Degassing (membuka sedikit cetakan sesaat untuk buang gas) |
| 早期硬化(プリキュア) | Pre-curing (pengerasan dini sebelum bahan mengisi penuh cavity) |
| カル(ポット残材) | Cull (sisa bahan di dasar pot untuk meneruskan tekanan efektif) |
押出成形・ブロー成形・真空成形の工程管理
Manajemen Proses Ekstrusi, Blow Molding, dan Vacuum Forming
押出成形機のスクリュは、ホッパー側から「供給部(フィードゾーン)」「圧縮部(コンプレッションゾーン)」「計量部(メータリングゾーン)」の3つの領域で構成されます。先端のブレーカープレートとスクリーンパックは、異物をろ過し適度な背圧を与えて樹脂のらせん流を直進流に整えます。
Sekrup mesin ekstrusi terdiri atas 3 zona dari arah hopper: 'zona pengumpanan (feed zone)', 'zona kompresi (compression zone)', dan 'zona penakaran (metering zone)'. Breaker plate dan screen pack di ujung sekrup menyaring kotoran, memberi tekanan balik, dan meluruskan aliran spiral menjadi aliran lurus.
ダイから押し出された溶融樹脂がダイ隙間より太く膨らむ現象を「ダイスウェル(バラス効果)」と呼びます。また、インフレーションフィルム成形では、エアリングからの冷却風でバブルが固化する境界線である「フロストライン」の高さを一定に保つことで、折径や透明度を安定させます。
Fenomena mengembangnya lelehan resin yang keluar dari mulut die menjadi lebih tebal dari celah die disebut 'die swell (efek Barus)'. Pada ekstrusi film tiup (inflation molding), menjaga ketinggian 'frost line' (garis batas pembekuan gelembung film oleh hembusan air ring) tetap konstan akan menstabilkan lebar lipatan dan kejernihan film.
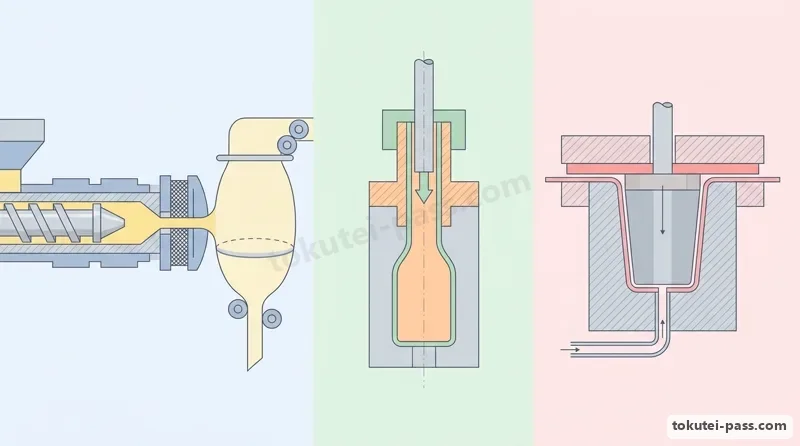
中空容器を作るダイレクトブロー成形では、垂れ下げたパリソンが自重で引き伸ばされて上部が薄くなる「ドローダウン」が発生します。これを補正し、容器の膨らみ倍率に合わせて肉厚を均一化するため、「パリソンコントローラ」でダイギャップ(マンドレル位置)を多点制御します。
Pada direct blow molding untuk wadah berongga, parison yang menggantung tertarik oleh beratnya sendiri sehingga bagian atas menipis ('drawdown'). Untuk mengompensasi drawdown dan menyeragamkan ketebalan sesuai rasio tiup botol, digunakan 'parison controller' guna mengatur celah die pada banyak titik.
また、飲料用PETボトルなどで用いられる「二軸延伸ブロー成形」では、射出成形した有底の「プリフォーム」をガラス転移温度以上・融点以下の延伸適温に温調し、ストレッチロッドで縦方向に、高圧空気で横方向に同時延伸して強度・透明性・ガスバリア性を高めます。
Selain itu, pada 'biaxial stretch blow molding' untuk botol PET minuman, 'preform' hasil cetak injeksi dipanaskan pada suhu regang optimal, lalu diregangkan arah vertikal dengan stretch rod sekaligus ditiup arah horizontal dengan udara tekanan tinggi guna meningkatkan kekuatan, kejernihan, dan sifat penghalang gas.
加熱軟化させたシートを金型に密着させる「真空成形・圧空成形」では、深絞り容器の底角部が極端に薄くなる(偏肉)のを防ぐため、真空吸引の直前に補助型(プラグ)でシートを予備延伸する「プラグアシスト成形」が多用されます。
Pada 'vacuum dan pressure forming' lembaran plastik yang dilunakkan, metode 'plug-assist forming'—merentangkan lembaran terlebih dahulu dengan plug mekanis tepat sebelum penghisapan vakum—banyak dipakai agar sudut dasar wadah dalam tidak menjadi sangat tipis.
Poin penting
- スクリーンパックが目詰まりすると、ブレーカープレート手前の樹脂圧力が異常上昇する。
Ketika screen pack tersumbat, tekanan resin sebelum breaker plate akan naik secara tidak normal. - 二軸延伸ブロー成形では、プリフォームを縦横二方向に延伸してボトルの強度を高める。
Pada biaxial stretch blow molding, preform diregangkan arah vertikal dan horizontal untuk meningkatkan kekuatan botol. - 深絞り容器の真空成形では、プラグアシストを用いて底角部の偏肉を防ぐ。
Pada vacuum forming wadah dalam, plug-assist digunakan untuk mencegah penipisan ekstrem di sudut dasar.
| Kosakata | Arti |
|---|---|
| ブレーカープレートとスクリーンパック | Breaker plate dan screen pack (penyaringan, tekanan balik, pelurusan aliran) |
| ダイスウェル(バラス効果) | Die swell / Efek Barus (mengembangnya lelehan setelah keluar dari celah die) |
| フロストライン(凍結線) | Frost line (garis batas pembekuan resin pada gelembung film inflasi) |
| パリソンコントローラ | Parison controller (pengatur ketebalan aksial parison untuk kompensasi drawdown) |
QC七つ道具と統計的工程管理(Cp・管理図)
Tujuh Alat QC dan Pengendalian Proses Statistik (Cp & Peta Kendali)
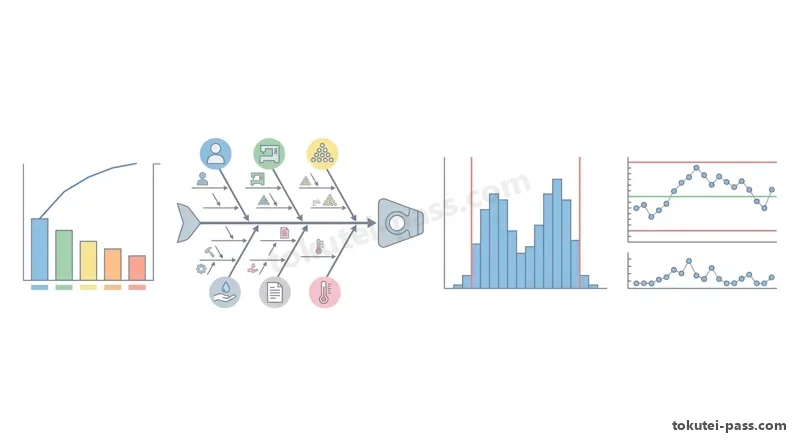
2号の現場監督者には、「QC七つ道具」を駆使して客観的なデータから不良原因を解析する能力が求められます。「パレート図」は不良項目別の件数(棒グラフ)と累積比率(折れ線グラフ)を組合わせ、最優先で対策すべき重点項目を選定します。
Penyelia lapangan tingkat 2 dituntut menguasai 'Tujuh Alat QC (QC 7 Tools)' untuk menganalisis penyebab cacat berdasarkan data objektif. 'Diagram Pareto' menggabungkan grafik batang jumlah cacat per kategori dengan garis rasio kumulatif untuk memilih item perbaikan prioritas.
「特性要因図(魚の骨図)」は、結果(特性:ウェルドラインなどの不良)に対して4M(機械・金型・材料・作業方法)の要因を体系的に整理します。また「散布図」は保圧圧力と製品質量のような2つの対になるデータを打点し、「正の相関」や「負の相関」を調べます。
'Diagram sebab-akibat (diagram tulang ikan / fishbone)' menyusun faktor penyebab 4M (Mesin, Cetakan, Material, Metode) terhadap suatu karakteristik cacat secara sistematis. Adapun 'diagram pencar (scatter diagram)' memplot pasangan dua variabel untuk melihat 'korelasi positif' atau 'korelasi negatif'.
測定値のばらつき分布を見る「ヒストグラム」において、山が左右2つに分かれる「二山型(双峰型)」になった場合は、平均値が異なる2つのキャビティや2台の成形機の製品が混入していると診断し、キャビティ別に「層別」を行います。
Pada 'histogram' yang menampilkan distribusi hasil ukur, apabila terbentuk pola 'dua puncak (bimodal)' di kiri dan kanan, hal itu menandakan tercampurnya produk dari 2 cavity atau 2 mesin yang memiliki nilai rata-rata berbeda, sehingga perlu dilakukan 'stratifikasi (pemisahan data)' per cavity.
工程が時間経過とともに安定しているかを監視する「Xbar-R管理図」では、点が管理限界線(UCL・LCL)のすぐ内側にあっても、中心線(CL)の片側に連続して並ぶ「連(ラン)」や一方向へ動き続ける「傾向(トレンド)」が現れた場合は、工程異常の予兆として原因調査を行います。
Pada 'peta kendali Xbar-R' yang memantau kestabilan proses terhadap waktu, meskipun titik masih berada di dalam batas kendali (UCL dan LCL), munculnya 'run (deretan titik di satu sisi garis tengah CL)' atau 'trend (kecenderungan naik/turun terus-menerus)' merupakan gejala ketidaknormalan proses yang wajib diselidiki.
規格幅(USL−LSL)に対する工程のばらつき(6σ)の余裕度を表す「工程能力指数 Cp =(USL−LSL)÷6σ」は、一般に Cp ≥ 1.33 で工程能力が十分と判定され、1.00未満では全数検査や抜本的な工程改善が必要とされます。
'Indeks kapabilitas proses Cp = (USL − LSL) ÷ 6σ' menyatakan rasio lebar spesifikasi terhadap sebaran proses 6σ; umumnya Cp ≥ 1,33 dinilai memiliki kapabilitas proses yang memadai, sedangkan Cp < 1,00 memerlukan inspeksi 100% dan perbaikan proses.
Poin penting
- ヒストグラムが二山型になった場合は、キャビティ番号別にデータを層別して確認する。
Apabila histogram berbentuk dua puncak, lakukan stratifikasi data berdasarkan nomor cavity untuk memeriksa penyebabnya. - 管理図で中心線の片側に点が連続して並んだ場合は、工程異常の予兆と判断する。
Pada peta kendali, deretan titik berturut-turut di satu sisi garis tengah dinilai sebagai gejala awal ketidaknormalan proses. - 散布図で保圧圧力と製品質量の関係を調べたところ、右肩上がりの正の相関が見られた。
Saat memeriksa hubungan tekanan tahan dan berat produk dengan diagram pencar, terlihat korelasi positif yang menanjak ke kanan.
| Kosakata | Arti |
|---|---|
| パレート図と累積比率 | Diagram Pareto dan rasio kumulatif untuk menentukan prioritas perbaikan |
| 特性要因図(魚の骨図) | Diagram sebab-akibat (fishbone) untuk menguraikan faktor penyebab 4M |
| Xbar-R管理図 | Peta kendali Xbar-R untuk memantau rata-rata dan rentang proses |
| 工程能力指数(Cp) | Indeks kapabilitas proses Cp = (USL − LSL) ÷ 6σ (memadai bila Cp ≥ 1,33) |
4M変更管理・初品検査・限度見本・色替え段取り
Manajemen Perubahan 4M, Pemeriksaan Awal, Sampel Batas, dan Pergantian Warna
量産現場において、材料ロットの切替え、金型修理・交換、成形機や成形条件の変更、作業者交代などの「4M変更(Man・Machine・Material・Method)」があった際には、変更点を記録して品質リスクを重点管理する「4M変更管理」を行います。
Di lantai produksi massal, setiap kali terjadi 'perubahan 4M (Man, Machine/Mold, Material, Method)'—seperti pergantian lot bahan, perbaikan/penggantian cetakan, perubahan parameter cetak, atau pergantian sif operator—wajib dilakukan 'manajemen perubahan 4M' untuk mencatat perubahan dan mengendalikan risiko mutu.
金型交換や修理後の立ち上げ時に行う「初品検査」では、成形温度やサイクルが安定した状態でサンプルを採取します。特に8個取りなどの多数個取り金型では、No.1〜No.8すべてのキャビティの成形品を採取し、キャビティ番号別に寸法と外観を全キャビティ検査します。
Saat melakukan 'pemeriksaan produk awal (first-article inspection)' setelah ganti atau perbaikan cetakan, sampel diambil setelah suhu dan siklus stabil. Khususnya pada cetakan multi-cavity seperti 8-cavity, produk dari seluruh cavity (No.1 hingga No.8) wajib diambil dan diperiksa dimensi serta tampilannya per nomor cavity.
また、精密寸法測定は成形直後の熱い状態で行うと熱膨張や結晶化による後収縮の途中であるため誤差が大きくなります。JIS K 7100の標準状態(温度23℃・相対湿度50%)で所定時間養生(状態調節)してから測定するのが原則です。
Selain itu, pengukuran dimensi presisi yang dilakukan sesaat setelah produk keluar cetakan dalam kondisi panas akan menghasilkan kesalahan besar akibat pemuaian panas dan penyusutan pasca-cetak. Secara prinsip, produk harus dikondisikan terlebih dahulu pada atmosfer standar JIS K 7100 (suhu 23°C, kelembapan relatif 50%).
ウェルドライン、フローマーク、黒点などの外観検査で合格・不合格の境界基準となる「限度見本(リミットサンプル)」は、品質管理部門の承認印と有効期限を明記し、日光や照明による変色・劣化および出荷品への混入を防ぐため遮光保管します。
'Sampel batas (limit sample)' yang menjadi acuan batas lulus/gagal pemeriksaan visual wajib mencantumkan cap persetujuan departemen QC dan masa berlaku, serta disimpan terlindung dari cahaya di lokasi tetap guna mencegah perubahan warna atau tercampur dengan barang kirim.
濃色から淡色への「色替え」や「材料替え」では、コンタミネーション(異材・異色混入)を防ぐため、吸引輸送ホース・ホッパー・ドライヤ・マグネットを隅々まで清掃し、パージ剤等でシリンダ内とノズル先端接触面の滞留樹脂を完全に排出します。
Saat melakukan 'pergantian warna' dari gelap ke terang atau 'pergantian bahan', kontaminasi dicegah dengan membersihkan selang penghisap, hopper, dryer, dan magnet secara menyeluruh, serta menguras sisa resin di dalam silinder dan ujung nosel menggunakan purging compound.
Poin penting
- 8個取り金型の初品検査では、No.1からNo.8まで全てのキャビティを個別に測定する。
Pada pemeriksaan awal cetakan 8-cavity, ukur seluruh cavity dari No.1 sampai No.8 satu per satu. - 限度見本には承認印と有効期限を表示し、変色を防ぐため遮光保管する。
Cantumkan cap persetujuan dan masa berlaku pada sampel batas, serta simpan terlindung dari cahaya untuk mencegah perubahan warna. - 色替え時は、ホッパーやマグネットに残った前のペレットを完全に除去してからパージを行う。
Saat pergantian warna, bersihkan seluruh sisa pelet lama pada hopper dan magnet sebelum melakukan purging.
| Kosakata | Arti |
|---|---|
| 4M変更管理 | Manajemen perubahan 4M (Man, Machine/Mold, Material, Method) |
| キャビティ番号別初品検査 | Pemeriksaan produk awal per nomor cavity untuk seluruh cavity |
| 状態調節(23℃・50%RH) | Pengondisian standar (23°C, 50% RH sesuai JIS K 7100) sebelum pengukuran |
| 限度見本(リミットサンプル) | Sampel batas (limit sample) yang disahkan QC sebagai batas lulus/gagal visual |
成形現場の安全衛生・インターロック・KY活動
K3 Lantai Produksi Cetak Plastik, Interlock, dan Kegiatan KY
プラスチック成形現場では、数十〜数千kNの強大な型締力で開閉する金型、200〜350℃の高温になる加熱シリンダやノズル、高速で動く自動取出ロボットなど、重篤な労働災害につながる危険源が存在します。
Di lantai produksi cetak plastik terdapat berbagai sumber bahaya yang dapat memicu kecelakaan kerja fatal, seperti cetakan yang membuka-menutup dengan gaya cekam puluhan hingga ribuan kN, silinder pemanas dan nosel bersuhu 200–350°C, serta robot pengambil otomatis berkecepatan tinggi.
射出成形機の「安全ドア」には、電気的・油圧的・機械的な「安全インターロック」が設けられており、安全ドアが開いている間は型閉じ・射出・ロボット動作が停止します。いかなる理由があっても、リミットスイッチをテープで固定して無効化する行為は絶対に厳禁です。
'Pintu pengaman' mesin cetak injeksi dilengkapi 'interlock keselamatan' elektrik, hidrolik, dan mekanis yang menghentikan penutupan cetakan, injeksi, serta gerakan robot selama pintu terbuka. Menonaktifkan limit switch dengan lakban atau cara apa pun sangat dilarang dalam kondisi apa pun.
金型内に詰まった成形品やランナーを除去する際や、金型清掃・給脂を行う際には、必ず成形機を「手動モード」にしてモータ・ポンプ(駆動源)を停止させ、取出ロボットも停止・原点退避させたうえで、金型を傷つけない真鍮製ペンチなどの専用工具を使用します。
Saat mengambil produk atau runner yang tersangkut di dalam cetakan, maupun saat membersihkan dan melumasi cetakan, wajib memindahkan mesin ke 'mode manual', mematikan motor/pompa penggerak, menghentikan robot pengambil di posisi asal, serta menggunakan alat khusus seperti tang kuningan agar tidak menggores cetakan.
また、加熱シリンダ内の樹脂を排出する「パージ作業」や、滞留したPOM・PVC・難燃樹脂を処理する際には、内圧で高温の溶融樹脂や分解ガスが噴出する危険があります。必ず「パージカバー(ノズル安全カバー)」を閉め、保護面(フェイスシールド)・耐熱手袋・長袖作業着を着用し、局所排気装置を稼働させます。
Selain itu, saat melakukan 'pekerjaan purging' silinder pemanas atau menangani resin POM, PVC, dan resin tahan api yang mengendap lama, terdapat bahaya semburan lelehan panas dan gas dekomposisi akibat tekanan dalam. Wajib menutup 'penutup purge (purge cover)', memakai pelindung wajah (face shield), sarung tangan tahan panas, baju lengan panjang, dan menyalakan ventilasi hisap lokal.
金型交換(段取り替え)でクレーン・玉掛け作業を行う際は、有資格者が金型質量とアイボルトのねじ込み状態・吊り角度(60度以内)を確認し、「吊り荷の下には絶対に入らない」などのKY(危険予知)活動を指差呼称で徹底します。
Saat penggantian cetakan menggunakan crane dan pengikatan beban (slinging), petugas bersertifikat wajib memeriksa berat cetakan, kekencangan eyebolt, serta sudut angkat (maksimal 60°), sembari menerapkan kegiatan KY (prediksi bahaya) dan tunjuk-sebut seperti 'Dilarang keras berada di bawah beban gantung'.
Poin penting
- 安全ドアのリミットスイッチを無効化して運転することは、重大災害につながるため厳禁である。
Menonaktifkan limit switch pintu pengaman saat operasi sangat dilarang karena dapat menyebabkan kecelakaan fatal. - パージ作業時は必ずパージカバーを閉め、保護面と耐熱手袋を着用する。
Saat melakukan purging, wajib menutup purge cover serta mengenakan pelindung wajah dan sarung tangan tahan panas. - クレーンで金型を移動する際は、吊り荷の下に絶対に入ってはならない。
Saat memindahkan cetakan dengan crane, dilarang keras berada di bawah beban yang sedang tergantung.
| Kosakata | Arti |
|---|---|
| 安全インターロック | Interlock keselamatan (memutus gerakan saat pintu pengaman terbuka) |
| パージカバーと保護面 | Penutup purge dan pelindung wajah (face shield) pencegah percikan resin panas |
| 駆動源遮断(ロックアウト) | Pemutusan sumber penggerak / Lockout sebelum memasuki area berbahaya |
| 危険予知(KY)と指差呼称 | Kegiatan prediksi bahaya (KY) dan konfirmasi tunjuk-sebut (shisa kosho) |
Cetak Plastik Lanjutan (Kondisi, Penanganan Cacat, Ganti Cetakan, QC)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/