
Pelapisan Logam (Plating) dan Perlakuan Permukaan (Praktik Level 2)
めっき・表面処理(実務)
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
ファラデーの法則・電流効率・均一電着性と前処理管理
Hukum Faraday, Efisiensi Arus, Throwing Power, dan Kontrol Pra-perlakuan
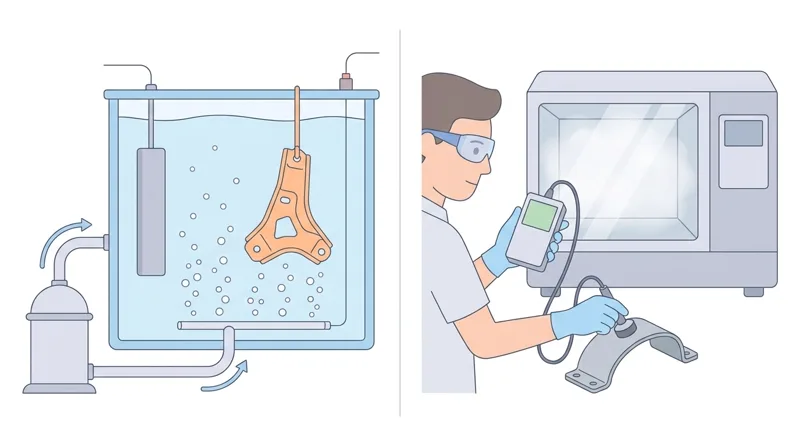
ファラデーの電気分解の法則により、めっきの理論析出量は電気量(電流$I \times$時間$t$)に比例し、実際の析出量はこれに陰極電流効率($\eta$)を掛けた値になります。
Menurut hukum elektrolisis Faraday, berat endapan teoretis sebanding dengan muatan listrik (arus $I \times$ waktu $t$), dan endapan aktual adalah nilai teoretis dikalikan efisiensi arus katoda ($\eta$).
陰極電流密度 $D_k$(A/dm$^2$)は「電流$I$(A)$\div$表面積$S$(dm$^2$)」で求め、凹部にも均一な厚さでめっきできる性質を「均一電着性(スローイングパワー)」といいます。
Rapat arus $D_k\text{ (A/dm}^2\text{)}$ dihitung dengan 'arus $I\text{ (A)} \div$ luas permukaan $S\text{ (dm}^2\text{)}$', dan kemampuan melapisi secara merata hingga ke bagian cekung disebut 'throwing power'.
前処理ではアルカリ浸漬脱脂や電解脱脂で油分を除き(水濡れ試験で確認)、塩酸などの酸洗では素地過溶解と水素吸収を抑える「インヒビター(腐食抑制剤)」を添加します。
Pra-perlakuan menggunakan degreasing rendam alkali dan elektrolitik (dicek dengan uji water-break) serta acid pickling dengan 'inhibitor' untuk mencegah pelarutan berlebih logam dasar.
アルミニウム素地への電気めっきでは、自然酸化皮膜による密着不良を防ぐため、前処理として「ジンケート処理(亜鉛置換処理)」を行います。
Sebelum elektroplating pada bahan aluminium, dilakukan 'proses zincate' (pencelupan penggantian seng) untuk mencegah pengelupasan akibat lapisan oksida alami aluminium.
Poin penting
- 【○正しい】表面積 $12\text{ dm}^2$ の品物を電流密度 $2.5\text{ A/dm}^2$ でめっきするとき、設定電流は $12 \times 2.5 = 30\text{ A}$ である。
(○ Benar) Melapisi benda kerja seluas $12\text{ dm}^2$ pada rapat arus $2,5\text{ A/dm}^2$ memerlukan arus sebesar $12 \times 2,5 = 30\text{ A}$. - 【○正しい】複雑形状の凸部と凹部に均一な膜厚で析出させる性質を「均一電着性」といい、アルミ素地には「ジンケート処理」を行う。
(○ Benar) Kemampuan mengendapkan ketebalan seragam pada bagian menonjol dan cekung disebut 'throwing power', dan substrat aluminium memerlukan 'proses zincate'. - 【×誤り】陰極電流効率が低い工業用クロムめっき(約12〜15%)で「投入電気量の100%すべてが金属析出に使われる」というのは誤り(残りは水素発生などに消費される)。
(× Salah) Menyatakan bahwa pada krom keras industri (efisiensi arus ~12–15%) 100% muatan listrik menjadi endapan logam adalah SALAH.
| Kosakata | Arti |
|---|---|
| ファラデーの法則 | hukum Faraday |
| 陰極電流効率 | efisiensi arus katoda |
| 均一電着性 | throwing power |
| 電解脱脂 | degreasing elektrolitik |
| ジンケート処理 | perlakuan zincate |
各種電気めっき浴(ワット浴・亜鉛・硬質クロム)・無電解めっき・プラスチックめっき
Bak Elektroplating (Watts Nikel, Seng, Krom Keras), Electroless Plating, dan Plating Plastik
ニッケルめっきの代表的な「ワット浴」は、ニッケル塩(金属供給)・塩化ニッケル(陽極溶解促進)・ほう酸(pH緩衝剤)の3成分を基本とします。
'Bak Watts' standar pada pelapisan nikel terdiri atas nikel sulfat (sumber ion nikel), nikel klorida (pelarutan anoda), dan asam borat (penyangga pH).
装飾クロムめっきは光沢ニッケル下地の上に0.1〜0.5μm程度の薄いクロムを着け、工業用(硬質)クロムめっきは高硬度(約800〜1000HV)・耐摩耗性のため鋼などへ直接厚くめっきします。
Krom dekoratif melapiskan krom sangat tipis (0,1–0,5 μm) di atas nikel mengilap, sedangkan krom keras industri dilapiskan tebal langsung pada baja untuk kekerasan tinggi (~800–1000 HV) dan tahan aus.
めっき液中の微量有機不純物は「活性炭処理」で吸着除去し、微量金属不純物(銅や鉄など)は低電流密度でダミー板に析出させる「弱電解処理(ダミー電解)」で除きます。
Pengotor organik dalam larutan plating diserap dengan 'perlakuan karbon aktif', sedangkan pengotor logam (seperti Cu atau Fe) dihilangkan dengan 'elektrolisis arus rendah' (dummy plating).
ABS樹脂などのプラスチックめっきでは、「エッチング(微細な凹凸形成でアンカー効果付与)→触媒付与(パラジウム等)→アクセレーター→無電解めっき(導電化)→電気めっき」の順で処理します。
Plating pada plastik ABS mengikuti urutan 'etching (membentuk pori mikro untuk efek jangkar) -> katalis paladium -> akselerator -> electroless plating (lapisan konduktif) -> elektroplating'.
Poin penting
- 【○正しい】ワット浴の「ほう酸」はpHの急変を抑える緩衝剤であり、浴中の有機不純物除去には「活性炭処理」を行う。
(○ Benar) 'Asam borat' dalam bak nikel Watts berfungsi sebagai penyangga pH, dan 'perlakuan karbon aktif' menghilangkan pengotor organik. - 【○正しい】プラスチック(ABS樹脂)へのめっきでは、エッチングとパラジウム触媒付与の後に「無電解めっき」で導電皮膜を作ってから電気めっきを行う。
(○ Benar) Saat melapisi plastik ABS, seusai etching dan katalis paladium, 'electroless plating' membentuk lapisan konduktif sebelum elektroplating. - 【×誤り】浴中に溶けた銅などの金属不純物を「ろ紙の機械ろ過だけ」で完全に除去できるというのは誤り(弱電解処理等が必要)。
(× Salah) Menyatakan ion pengotor logam terlarut seperti tembaga dapat disaring habis hanya dengan filter mekanis biasa adalah SALAH (perlu dummy electrolysis).
| Kosakata | Arti |
|---|---|
| ワット浴 | bak nikel Watts |
| 硬質クロムめっき | pelapisan krom keras |
| 活性炭処理 | perlakuan karbon aktif |
| 弱電解処理 | elektrolisis arus rendah (dummy) |
| エッチング | etching |
めっき不良原因と対策・陽極酸化(アルマイト)・化成処理・乾式処理
Penyebab dan Solusi Cacat Plating, Anodizing, Pelapisan Konversi, dan PVD/CVD
めっきの「ふくれ・剥離(密着不良)」は主に脱脂不良や酸洗不足が原因であり、「ピット(小穴)」は水素気泡の付着(界面活性剤=ピット防止剤不足など)、「ざらつき」は液中の固形異物(ろ過不足)が原因です。
Cacat 'menggelembung/mengelupas' terutama akibat degreasing atau pickling kurang bersih, 'pit (lubang jarum)' akibat gelembung hidrogen (kurang surfaktan anti-pit), dan 'kasar' akibat partikel tersuspensi.
高炭素鋼やバネ・高強度ボルトは酸洗やめっき中に吸蔵した水素で遅れ破壊(水素ぜい性)を起こすため、めっき後速やかに約190〜200℃で数時間加熱する「ベーキング処理」を行います。
Baja kekuatan tinggi dan pegas wajib segera dipanggang seusai plating pada suhu sekitar 190–200°C selama beberapa jam ('proses baking') untuk mencegah patah tunda kerapuhan hidrogen.
アルミニウムの陽極酸化処理(アルマイト)では品物を陽極(+)とし、生成した皮膜は電気絶縁性を持ちます(染色後の沸騰水や水蒸気による封孔処理で耐食性・耐汚染性を完成させます)。
Pada anodizing aluminium (alumite), benda kerja dihubungkan ke anoda (+) dan lapisan oksida yang terbentuk bersifat isolator listrik (penutupan pori dengan air mendidih dilakukan setelah pewarnaan).
真空中で物理的にTiNなどの硬質薄膜を着ける「PVD(物理気相成長法:イオンプレーティング・スパッタリング)」や化学反応による「CVD(化学気相成長法)」はドライプレーティングと呼ばれます。
Pelapisan di ruang vakum meliputi 'PVD (Physical Vapor Deposition: ion plating, sputtering)' dan 'CVD (Chemical Vapor Deposition)' yang disebut dry plating.
Poin penting
- 【○正しい】めっきの「ふくれ・剥離」は前処理(脱脂・酸洗)不良、「ピット」は水素気泡付着が主原因であり、高強度鋼にはめっき後「ベーキング処理」を行う。
(○ Benar) Cacat 'menggelembung/mengelupas' terutama akibat pra-perlakuan buruk, 'pit' akibat gelembung hidrogen, dan baja kekuatan tinggi memerlukan 'baking' seusai plating. - 【○正しい】アルミニウムの陽極酸化皮膜(アルマイト皮膜)は電気を通さない「絶縁体」である。
(○ Benar) Lapisan oksida anodik (alumite) pada aluminium bersifat 'isolator listrik' (tidak menghantarkan listrik). - 【×誤り】アルマイト皮膜は銅や銀と同じように非常によく電気を通す良導体であるというのは誤り。
(× Salah) Menyatakan lapisan alumite menghantarkan listrik sebaik tembaga atau perak adalah SALAH.
| Kosakata | Arti |
|---|---|
| 密着不良(ふくれ・剥離) | daya rekat buruk (gelembung/kelupas) |
| ピット防止剤 | zat anti-pit (wetting agent) |
| ベーキング処理 | perlakuan baking |
| 物理気相成長法(PVD) | Physical Vapor Deposition (PVD) |
| 化学気相成長法(CVD) | Chemical Vapor Deposition (CVD) |
膜厚測定・耐食性試験(SST・CASS)・密着性試験と排水処理技術
Pengukuran Ketebalan, Uji Korosi (SST, CASS), Uji Daya Rekat, dan Pengolahan Air Limbah
非破壊膜厚計では、磁性金属素地(鉄鋼)の上の非磁性皮膜(亜鉛・クロム・塗装)に「電磁式膜厚計」、非磁性金属素地(アルミ)の上の絶縁皮膜(アルマイト)に「渦電流式膜厚計」、多層膜や微小部に「蛍光X線膜厚計」を使います。
Untuk pengukuran tebal non-destruktif: gunakan 'alat ukur magnetik' untuk lapisan non-magnetik di atas baja, 'alat ukur arus eddy' untuk lapisan isolator (alumite) di atas aluminium, dan 'XRF' untuk lapisan ganda atau area mikro.
耐食性試験では、中性塩水噴霧試験(5%NaCl・pH6.5〜7.2・35℃)のほか、装飾クロムめっき等を急速評価する「キャス試験(CASS試験:塩化銅と酢酸を加えた酸性液・50℃)」や、曲げ試験・テープ試験・熱衝撃試験(密着性)を行います。
Uji ketahanan korosi mencakup semprot garam netral (NaCl 5%, pH 6,5–7,2, 35°C) dan 'uji CASS' (ditambah tembaga klorida dan asam asetat pada 50°C), sedangkan daya rekat diuji dengan uji tekuk, pita perekat, atau kejut panas.
有害排水処理では、シアン系排水はpH10以上の強アルカリ性下で次亜塩素酸ナトリウム等により酸化分解します(酸性にすると猛毒のシアン化水素ガスが発生するため厳禁)。
Dalam pengolahan air limbah, limbah sianida dioksidasi dengan natrium hipoklorit pada kondisi basa kuat (pH >= 10) agar tidak menghasilkan gas HCN beracun.
六価クロム系排水は酸性下(pH2〜3)で処理薬品等により三価クロムへ変えた後、アルカリで中和凝集沈殿させてスラッジとして分離除去します。
Limbah kromium heksavalen diubah dulu menjadi kromium trivalen pada kondisi asam (pH 2–3) dengan natrium bisulfit, lalu dinetralkan dengan alkali untuk mengendapkan lumpur hidroksida.
Poin penting
- 【○正しい】鉄鋼素地の上の亜鉛めっき厚には「電磁式膜厚計」、アルミ素地の上のアルマイト厚には「渦電流式膜厚計」を使う。
(○ Benar) Gunakan 'alat ukur ketebalan magnetik' untuk seng di atas baja, dan 'alat ukur arus eddy' untuk alumite di atas aluminium. - 【○正しい】シアン排水はアルカリ性(pH10以上)で酸化分解し、六価クロム排水は酸性(pH2〜3)で三価クロムに変えてからアルカリ凝集沈殿させる。
(○ Benar) Oksidasi limbah sianida pada kondisi basa (pH >= 10), dan ubah kromium heksavalen menjadi trivalen pada kondisi asam (pH 2–3) sebelum pengendapan basa. - 【×誤り】シアン系排水に最初から強酸を加えてpH2の酸性にして処理するというのは猛毒ガスが発生するため誤り。
(× Salah) Menambahkan asam kuat langsung ke limbah sianida hingga pH 2 adalah SALAH karena melepaskan gas hidrogen sianida yang mematikan.
| Kosakata | Arti |
|---|---|
| 電磁式膜厚計 | alat ukur ketebalan magnetik |
| 渦電流式膜厚計 | alat ukur ketebalan arus eddy |
| 蛍光X線膜厚計 | alat ukur ketebalan XRF |
| キャス試験(CASS試験) | uji korosi CASS |
| 凝集沈殿処理 | pengolahan koagulasi-sedimentasi |
Perlakuan Permukaan Logam (Lanjutan)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf