
သတ္တုမျက်နှာပြင် ပြုပြင်ခြင်း (လျှပ်စစ်သုံး/လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်း၊ အန်နိုဒိုက်ဇင်း၊ တည်ငြိမ်လျှပ်စစ် ဆေးမှုတ်ခြင်း၊ PVD/CVD) နှင့် အလွှာပါး စစ်ဆေးခြင်း
金属表面処理(電気・無電解めっき・陽極酸化処理・静電塗装・乾式めっき)と膜厚検査
စက်မှုကုန်ထုတ်လုပ်ငန်း (特定技能2号) · 製造分野(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 前処理工程の順序(脱脂→水洗→酸浸漬)と断面成長形態の比較
1. အကြိုသန့်စင်မှု အစီအစဉ် (အဆီချွတ်ခြင်း -> ရေဆေးခြင်း -> အက်ဆစ်စိမ်သန့်စင်ခြင်း) နှင့် ဖြတ်ပိုင်းပုံ အလွှာကြီးထွားပုံ နှိုင်းယှဉ်ချက်
めっきや塗装の密着不良(剥離・ふくれ・はじき)の最大原因は、前処理での脱脂不足や除錆不足です。素材表面に油分が残ったまま酸に入れても油膜が酸をはじいてさびが落ちないため、必ず「①脱脂(油落とし)→ ②水洗 → ③酸浸漬(酸洗い:さび・酸化皮膜除去)→ ④水洗」の順序で行います。
အပေါ်ယံအလွှာ ကပ်ငြိမှုမကောင်းခြင်း (ကွာကျခြင်း၊ ဖောင်းကြွခြင်း၊ ဆေးသားတွန့်ခြင်း) ၏ အဓိကအကြောင်းရင်းမှာ အကြိုသန့်စင်မှုအဆင့်တွင် အဆီချွတ်ခြင်း သို့မဟုတ် သံချေးချွတ်ခြင်း မပြည့်စုံသောကြောင့် ဖြစ်ပါသည်။ ဆီအလွှာသည် အက်ဆစ်ဆေးရည်ကို တွန်းကန်ပြီး သံချေးပျော်ဝင်မှုကို တားဆီးသောကြောင့် အကြိုသန့်စင်မှုသည် အစဉ်အတိုင်း တိကျစွာ လုပ်ဆောင်ရပါမည် - '1. အဆီချွတ်ခြင်း (脱脂 - ဆီဖယ်ရှားခြင်း) -> 2. ရေဆေးခြင်း (水洗) -> 3. အက်ဆစ်စိမ်သန့်စင်ခြင်း (酸洗 - သံချေး/အောက်ဆိုဒ်အလွှာ ဖယ်ရှားခြင်း) -> 4. ရေဆေးခြင်း'။
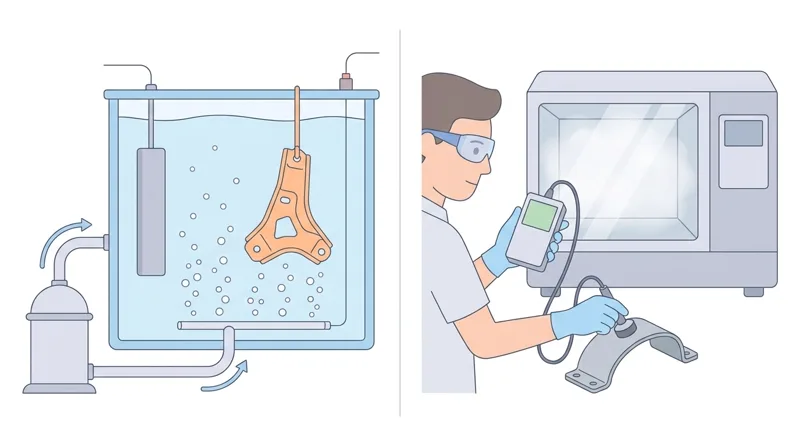
「脱脂処理」には、水酸化ナトリウムや炭酸ナトリウムに界面活性剤を加えた温溶液で油脂をけん化・乳化させる「アルカリ浸漬脱脂」と、直流電流を流して品物表面から発生する水素ガスや酸素ガスの気泡で汚れを強力的に引き剥がす「電解脱脂」があります。
'အဆီချွတ်ခြင်း (脱脂)' တွင် 'အယ်လ်ကာလီဆေးရည်စိမ် အဆီချွတ်ခြင်း' (ပူနွေးသော NaOH/Na2CO3 + မျက်နှာပြင်တင်းအားလျှော့ဆေး ပျော်ရည်တွင် ဆီများကို ဆပ်ပြာအဖြစ်ပြောင်း၍ ဖယ်ရှားခြင်း) နှင့် 'လျှပ်စစ်သုံး အဆီချွတ်ခြင်း (電解脱脂)' (DC လျှပ်စီးကြောင်း ပေးသွင်း၍ H2 သို့မဟုတ် O2 ဓာတ်ငွေ့ပူဖောင်းများဖြင့် ပစ္စည်းမျက်နှာပြင်ပေါ်ရှိ ကပ်ငြိနေသော အညစ်အကြေးများကို ပွတ်တိုက်ဖယ်ရှားခြင်း) တို့ ပါဝင်ပါသည်။
「酸浸漬(酸洗い・ピックリング)」では塩酸や希硫酸を用いて金属表面の赤さびや黒皮(ミルスケール)を溶解除去しますが、母材の過溶解と水素吸蔵を抑えるため酸洗抑制剤(インヒビター)を添加します。
'အက်ဆစ်စိမ်သန့်စင်ခြင်း (酸洗)' သည် ဟိုက်ဒရိုကလိုရစ်အက်ဆစ် သို့မဟုတ် ဆာလဖျူရစ်အက်ဆစ်အပျော့ကို သုံး၍ သံချေးနီနှင့် သတ္တုအောက်ဆိုဒ်အလွှာများကို အရည်ဖျော်ဖယ်ရှားပြီး၊ အခြေခံသတ္တု အလွန်အကျွံ စားသွားခြင်းနှင့် ဟိုက်ဒရိုဂျင် စုပ်ယူမှုတို့ကို လျှော့ချရန် 'သတ္တုစားခြင်းတားဆီးဆေး (インヒビター / 腐食抑制剤)' ကို ထည့်သွင်းအသုံးပြုပါသည်။
また各種表面処理の「皮膜断面成長形態」を比較すると、電気めっき・無電解めっき・溶射・塗装はいずれも「母材表面の外側(上)に向かってのみ皮膜が積み重なって成長」します。
'ဖြတ်ပိုင်းပုံ အလွှာကြီးထွားပုံစံများ' ကို နှိုင်းယှဉ်ကြည့်ပါက - လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき)၊ လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်း (無電解めっき)၊ သတ္တုအရည်ဖျန်းပက်ခြင်း (溶射) နှင့် ဆေးသုတ်ခြင်း (塗装) အားလုံးသည် 'မူလအခြေခံသတ္တု မျက်နှာပြင်၏ အပေါ်ဘက် (အပြင်ဘက်) သို့သာ သီးသန့် တက်၍ကြီးထွားကြပါသည်'။
これに対し、アルミニウムの「陽極酸化処理(アルマイト)」は母材のアルミニウム自体が酸化アルミニウム(Al2O3)に変化して皮膜になるため、「元の母材表面より内側(母材側)へ約半分、外側へ約半分」の割合で両方に成長するのが大きな特徴です。
ဆန့်ကျင်ဘက်အားဖြင့် အလူမီနီယမ် 'အန်နိုဒိုက်ဇင်း ပြုလုပ်ခြင်း (陽極酸化処理 / アルマイト)' သည် အခြေခံ အလူမီနီယမ်သတ္တု ကိုယ်တိုင်က အလူမီနီယမ်အောက်ဆိုဒ် (Al2O3) အဖြစ် ဓာတ်ပြုပြောင်းလဲသွားခြင်းဖြစ်သောကြောင့် အန်နိုဒိုက်ဇင်း အောက်ဆိုဒ်အလွှာသည် 'မူလမျက်နှာပြင်အောက် အတွင်းဘက်သို့ တစ်ဝက်ခန့်နှင့် အပေါ်ဘက် အပြင်သို့ တစ်ဝက်ခန့်' နှစ်ဖက်လုံးသို့ ကြီးထွားပါသည်။
မှတ်ထားရမည့် အချက်များ
- 前処理は必ず「脱脂(アルカリ脱脂・電解脱脂)→ 水洗 → 酸浸漬(さび・酸化皮膜除去)」の順序で行う
အကြိုသန့်စင်မှုသည် 'အဆီချွတ်ခြင်း (အယ်လ်ကာလီ/လျှပ်စစ်သုံး) -> ရေဆေးခြင်း -> အက်ဆစ်စိမ်သန့်စင်ခြင်း (သံချေး/အောက်ဆိုဒ်ဖယ်ရှားခြင်း)' အစဉ်အတိုင်း လုပ်ဆောင်ရမည် - 電気めっき・無電解めっき・塗装・溶射は母材表面の「外側(上)のみ」に皮膜が成長する
လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း၊ လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်း၊ ဆေးသုတ်ခြင်းနှင့် သတ္တုအရည်ဖျန်းပက်ခြင်းတို့သည် အခြေခံသတ္တုမျက်နှာပြင်၏ 'အပေါ်ဘက် အပြင်သို့သာ' ကြီးထွားသည် - アルミニウムの「陽極酸化皮膜(アルマイト)」は母材自体が酸化変化するため、元の表面基準面から「内側と外側の両方」に成長する
အလူမီနီယမ် 'အန်နိုဒိုက်ဇင်း (アルマイト)' သည် အခြေခံအလူမီနီယမ်ကိုယ်တိုင် ပြောင်းလဲခြင်းဖြစ်၍ မူလမျက်နှာပြင်မှ 'အတွင်းဘက်ရော အပြင်ဘက်သို့ပါ' ကြီးထွားသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 前処理順序(脱脂 → 水洗 → 酸浸漬) | အကြိုသန့်စင်မှု အစီအစဉ် (အဆီချွတ်ခြင်း 脱脂 -> ရေဆေးခြင်း -> အက်ဆစ်စိမ်သန့်စင်ခြင်း 酸洗) |
| アルカリ脱脂・電解脱脂・酸洗抑制剤 | အယ်လ်ကာလီ/လျှပ်စစ်သုံး အဆီချွတ်ခြင်းနှင့် သတ္တုစားခြင်းတားဆီးဆေး (インヒビター) |
| 皮膜断面成長(外側成長とアルマイトの内外成長) | ဖြတ်ပိုင်းပုံ အလွှာကြီးထွားပုံ (သတ္တုရည်စိမ်/ဆေးသုတ်က အပြင်သို့၊ အန်နိုဒိုက်ဇင်းက အတွင်းနှင့်အပြင် နှစ်ဖက်လုံးသို့) |
2. 電気めっき浴:ニッケル「ワット浴」の3成分・ストライクめっき・装飾/硬質クロムめっき
2. လျှပ်စစ်သုံး သတ္တုရည်စိမ်ကန်များ - နစ်ကယ် 'ဝပ်စ်ဆေးရည်ကန်' ပါဝင်ပစ္စည်းများ၊ စထရိုက်ခ် သတ္တုရည်စိမ်ခြင်းနှင့် အလှဆင်နှင့် အမာစား ခရိုမီယမ်
「電気めっき」では、直流電源(整流器)の「陰極(−極・カソード)に被めっき物(品物)」を、「陽極(+極・アノード)にめっき金属板」を接続し、電解液中の金属陽イオンを品物表面で還元析出させます。
'လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း (電気めっき)' တွင် ဆေးရည်ကန်အတွင်းရှိ အပေါင်းလျှပ်စစ်ဆောင်သော သတ္တုအိုင်ယွန်များ ဓာတ်လျှော့၍ အလုပ်ခံပစ္စည်းပေါ်တွင် ကပ်ငြိစေရန် အလုပ်ခံပစ္စည်းကို DC ရက်တီဖိုင်ယာ၏ 'ကက်သုတ် (陰極 − တိုင်)' တွင် ဆက်သွယ်ပြီး သတ္တုပြားကို 'အန်နုတ် (陽極 + တိုင်)' တွင် ဆက်သွယ်ရပါသည်။
代表的なニッケルめっき液である「ワット浴」の基本3成分と役割は、①「硫酸ニッケル(ニッケルイオンの主供給源)」、②「塩化ニッケル(陽極ニッケルの溶解促進と液の電気伝導性向上)」、③「ホウ酸(めっき液のpH変動を抑える緩衝剤)」です。
စံသတ်မှတ်ထားသော နစ်ကယ် 'ဝပ်စ်ဆေးရည်ကန် (ワット浴)' တွင် အဓိကပါဝင်ပစ္စည်း 3 မျိုး ပါဝင်ပါသည် - 1. 'နစ်ကယ်ဆာလဖိတ် (硫酸ニッケル - Ni2+ အိုင်ယွန်များ၏ အဓိကအရင်းအမြစ်)'၊ 2. 'နစ်ကယ်ကလိုရိုက် (塩化ニッケル - အန်နုတ်သတ္တုပြား ပျော်ဝင်မှုကို အားပေးပြီး ဆေးရည်၏ လျှပ်ကူးနိုင်စွမ်းကို မြှင့်တင်ပေးသည်)' နှင့် 3. 'ဘိုရစ်အက်ဆစ် (ホウ酸 - pH ရုတ်တရက် မြင့်တက်ခြင်းနှင့် အလွှာလောင်ကျွမ်းခြင်းကို ကာကွယ်ပေးသော pH ထိန်းညှိပစ္စည်း 緩衝剤)' တို့ ဖြစ်ကြပါသည်။
鉄鋼素材や亜鉛ダイカストに直接硫酸銅めっきなどを行うと、密着が悪い「置換析出(無通電での自然析出)」が起きて剥離するため、本めっきの前にシアン化銅浴等で高電流密度・短時間(数十秒〜数分)だけ薄く密着性の高い下地をつける「ストライクめっき(銅ストライク)」を行います。
သံမဏိ သို့မဟုတ် သွပ်ဒိုင်ကတ်စ်ပစ္စည်းပေါ်သို့ အက်ဆစ်ကြေးနီ တိုက်ရိုက်စိမ်ပါက ကပ်ငြိမှုမကောင်းသော 'အလိုအလျောက် အစားထိုးကပ်ငြိမှု (置換析出)' ဖြစ်ပေါ်ပြီး ပြန်ကွာကျတတ်သောကြောင့် ဦးစွာ ဆိုင်ယာနိုက်ကြေးနီကန်ထဲတွင် လျှပ်စီးကြောင်းသိပ်သည်းဆ အမြင့်ဖြင့် အချိန်တိုအတွင်း ပါးလွှာပြီး ကပ်ငြိအားကောင်းသော အောက်ခံအလွှာတင်ပေးသည့် 'စထရိုက်ခ် သတ္တုရည်စိမ်ခြင်း (ストライクめっき)' ကို အရင်ပြုလုပ်ရပါသည်။
また「装飾クロムめっき」は、美観と変色防止のためニッケルめっき等の上に「0.1〜0.5μm 程度の極めて薄いクロム皮膜」を仕上げとして施すものです。
'အလှဆင် ခရိုမီယမ် သတ္တုရည်စိမ်ခြင်း (装飾クロムめっき)' သည် မှန်ကဲ့သို့ တောက်ပသောအသွင်အပြင်နှင့် အရောင်မမှိန်စေရန် ပြောင်လက်သော နစ်ကယ်အလွှာပေါ်တွင် အလွန်ပါးလွှာသော '0.1 မှ 0.5 μm' ခရိုမီယမ်အလွှာ တင်ပေးခြင်းဖြစ်ပါသည်။
一方、「硬質クロムめっき(工業用クロムめっき)」は、鉄鋼製のシャフト・シリンダ・金型等の表面に直接「10〜500μm の厚いクロム皮膜」を析出させ、高硬度(HV 800〜1000)・耐摩耗性・低摩擦性を付与します。
ဆန့်ကျင်ဘက်အားဖြင့် 'အမာစား (စက်မှုသုံး) ခရိုမီယမ် သတ္တုရည်စိမ်ခြင်း (硬質クロムめっき / 工業用クロムめっき)' သည် မြင့်မားသော မာကျောမှု (HV 800–1000)၊ ပွန်းစားခံနိုင်ရည်နှင့် ပွတ်တိုက်မှုနည်းပါးစေရန် သံမဏိဝင်ရိုးများ၊ ဆလင်ဒါများနှင့် ပုံစံခွက်များပေါ်သို့ တိုက်ရိုက် '10 မှ 500 μm' (အများအားဖြင့် 10–300 μm ခန့်) အထူ တင်ပေးခြင်းဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ニッケル「ワット浴」の3成分は「硫酸ニッケル(主金属源)・塩化ニッケル(陽極溶解促進)・ホウ酸(pH緩衝剤)」である
နစ်ကယ် 'ဝပ်စ်ဆေးရည်ကန် (ワット浴)' ၏ အဓိကပါဝင်ပစ္စည်း 3 မျိုးမှာ 'နစ်ကယ်ဆာလဖိတ် (အဓိက Ni အရင်းအမြစ်)၊ နစ်ကယ်ကလိုရိုက် (အန်နုတ်ပျော်ဝင်မှုအကူ) နှင့် ဘိုရစ်အက်ဆစ် (pH ထိန်းညှိပစ္စည်း 緩衝剤)' တို့ဖြစ်သည် - 密着不良の原因となる置換析出を防ぎ密着性を高めるため、本めっき前に短時間施す薄い下地めっきを「ストライクめっき」という
'စထရိုက်ခ် သတ္တုရည်စိမ်ခြင်း (ストライクめっき)' သည် အစားထိုးကပ်ငြိမှုကို ကာကွယ်ရန်နှင့် ကပ်ငြိအားကောင်းစေရန် ပင်မသတ္တုရည်မစိမ်မီ လျှပ်စီးသိပ်သည်းဆအမြင့်ဖြင့် အချိန်တိုအတွင်း အောက်ခံအလွှာပါး တင်ပေးခြင်းဖြစ်သည် - 「硬質クロムめっき(工業用)」は装飾用より厚くめっきし、機械部品や金型に高硬度(HV 800〜1000)と耐摩耗性を与える
'အမာစား (စက်မှုသုံး) ခရိုမီယမ် သတ္တုရည်စိမ်ခြင်း' သည် အလှဆင်ခရိုမီယမ်ထက် များစွာပိုထူပြီး မြင့်မားသော မာကျောမှု (HV 800–1000) နှင့် ပွန်းစားခံနိုင်ရည်ကို ပေးစွမ်းသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ワット浴(硫酸ニッケル・塩化ニッケル・ホウ酸) | နစ်ကယ် ဝပ်စ်ဆေးရည်ကန် - ワット浴 (နစ်ကယ်ဆာလဖိတ် + နစ်ကယ်ကလိုရိုက် + ဘိုရစ်အက်ဆစ် pH ထိန်းညှိပစ္စည်း) |
| ストライクめっき(置換析出防止・密着性向上) | စထရိုက်ခ် သတ္တုရည်စိမ်ခြင်း (အစားထိုးကပ်ငြိမှုကို ကာကွယ်ပြီး ကပ်ငြိအားကောင်းစေသည်) |
| 装飾クロムめっきと硬質(工業用)クロムめっき | အလှဆင် ခရိုမီယမ် (装飾クロム) နှင့် အမာစား (စက်မှုသုံး) ခရိုမီယမ် သတ္တုရည်စိမ်ခြင်း (硬質クロム - ပွန်းစားခံနိုင်သည်) |
3. 引っ掛け(ラック)治具管理・バレルめっきと膜厚・補給量の計算
3. ရက်ခ်ချိတ်စင် ထိန်းသိမ်းပြုပြင်ခြင်း၊ ဘာရယ်လ် သတ္တုရည်စိမ်ခြင်းနှင့် အလွှာအထူနှင့် ဆေးရည်ဖြည့်တင်းမှု တွက်ချက်ခြင်းများ
中〜大形品を1個ずつ吊るす「引っ掛けめっき(ラックめっき)」の治具は、品物と接触するフック先端以外の幹部を「塩化ビニルゾル(プラスチゾル)等の絶縁被覆」で覆い、治具への無駄なめっき析出と電流ロスを防ぎます。
'ရက်ခ်ချိတ်စင်သုံး သတ္တုရည်စိမ်ခြင်း (ラックめっき)' တွင် ချိတ်စင်ပေါ်သို့ သတ္တုအလဟဿ ကပ်ငြိဆုံးရှုံးခြင်းနှင့် လျှပ်စစ်ဆုံးရှုံးခြင်းတို့ကို ကာကွယ်ရန် အလုပ်ခံပစ္စည်းနှင့် ထိတွေ့သည့် ချိတ်ထိပ်ဖူးမှလွဲ၍ ချိတ်စင်ဘောင်တစ်ခုလုံးကို 'PVC ပလတ်စတီဆောလ် လျှပ်ကာအလွှာ (ゾルコーティング)' ဖြင့် ဖုံးအုပ်ထားပါသည်။
また使用を重ねたラックの接点先端に分厚くめっき金属が堆積すると、通電不良や品物への傷・めっき液の持ち出し汚染を招くため、定期的に「治具接点のめっき剥離(ストリッピング)」と被覆ひび割れ補修を行います(ボルト等の小物部品大量処理には回転容器に入れる「バレルめっき」を使います)。
ချိတ်ထိပ်ဖူးများတွင် သတ္တုထူထဲစွာ စုပုံကပ်ငြိလာပါက လျှပ်စစ်အဆက်အသွယ် မကောင်းခြင်း၊ ပစ္စည်းကို ခြစ်မိခြင်းနှင့် ဆေးရည်ကန်တစ်ခုမှတစ်ခုသို့ ဆေးရည်ပါသွားခြင်းတို့ ဖြစ်စေသောကြောင့် ချိတ်စင်များကို ပုံမှန် 'ချိတ်ထိပ်ဖူး သတ္တုဖယ်ရှားခြင်း (剥離)' နှင့် လျှပ်ကာအလွှာ ပြုပြင်ခြင်း ပြုလုပ်ရပါသည် (အမြောက်အမြားထုတ်လုပ်သော ဘို့လ်နှင့် နပ်အသေးများကိုမူ လည်ပတ်နေသော အပေါက်ဖောက်ဗုံထဲထည့်၍ 'ဘာရယ်လ် သတ္တုရည်စိမ်ခြင်း バレルめっき' ပြုလုပ်ပါသည်)။
めっき膜厚計算は「体積V(cm3)=析出質量m(g)÷密度d(g/cm3)」、「膜厚=体積V÷表面積A」です。例えば面積 2dm2(=200cm2)に密度 8.9g/cm3 の金属が 17.8g 析出すると、体積は「17.8÷8.9=2cm3」、膜厚は「2cm3÷200cm2=0.01cm=100μm」です。
သတ္တုရည်စိမ် အလွှာအထူ (膜厚) ကို 'ထုထည် V (cm3) = ကပ်ငြိသတ္တုအလေးချိန် m (g) / သိပ်သည်းဆ d (g/cm3)' နှင့် 'ပျမ်းမျှအထူ = ထုထည် V / မျက်နှာပြင်ဧရိယာ A' တို့ဖြင့် တွက်ချက်ပါသည်။ ဥပမာ သိပ်သည်းဆ 8.9 g/cm3 ရှိသော သတ္တု 17.8 g သည် ဧရိယာ 2 dm2 (= 200 cm2) ပေါ်သို့ ကပ်ငြိပါက ထုထည်မှာ '17.8 / 8.9 = 2 cm3' ဖြစ်ပြီး ပျမ်းမျှအလွှာအထူမှာ '2 cm3 / 200 cm2 = 0.01 cm = 100 μm' ဖြစ်ပါသည်။
また容量 1,000L のめっき槽で塩化物イオン(Cl)濃度を 50mg/L(=0.05g/L)だけ高めたい場合、必要な塩素量は「0.05g/L × 1,000L = 50g」です。
1,000 L ဆံ့သော သတ္တုရည်စိမ်ကန်တစ်ခုတွင် ကလိုရိုက်အိုင်ယွန် (Cl) ပြင်းအားကို 50 mg/L (= 0.05 g/L) မြှင့်တင်လိုသည့်အခါ လိုအပ်သော Cl အလေးချိန်မှာ '0.05 g/L × 1,000 L = 50 g' ဖြစ်ပါသည်။
これを塩酸(HCl:分子量 36.5、うち Cl は 35.5)の「濃度 35.5% 水溶液」で補給するなら、必要な塩酸水溶液量は「50g × (36.5 ÷ 35.5) ÷ 0.355 = 約145g」と計算できます。
၎င်းကို 'ပြင်းအား 35.5% ရှိသော ဟိုက်ဒရိုကလိုရစ်အက်ဆစ် ပျော်ရည် (HCl မော်လီကျူးအလေးချိန် = 36.5, Cl အက်တမ်အလေးချိန် = 35.5)' ဖြင့် ဖြည့်တင်းသည့်အခါ လိုအပ်သော HCl ပျော်ရည်အလေးချိန်မှာ '50 g × (36.5 / 35.5) / 0.355 ≈ 145 g' ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ラック治具は接点以外を「絶縁ゾル被覆」して無駄な析出を防ぎ、接点に付いためっきは定期的に「剥離除去」する
သတ္တုရည်စိမ် ရက်ခ်ချိတ်စင်များကို ထိတွေ့သည့်ထိပ်ဖူးမှလွဲ၍ 'ပလတ်စတီဆောလ် လျှပ်ကာအလွှာ' ဖုံးအုပ်ထားပြီး ထိပ်ဖူးတွင် စုပုံလာသော သတ္တုများကို 'ပုံမှန် ဖယ်ရှားသန့်စင်' ရမည် - 表面積 2dm2(200cm2)に密度 8.9g/cm3 の金属が 17.8g(体積 2cm3)析出したときの平均膜厚は「2÷200=0.01cm=100μm」である
သတ္တု 17.8 g (သိပ်သည်းဆ 8.9 g/cm3 -> ထုထည် 2 cm3) သည် 2 dm2 (200 cm2) ပေါ်သို့ ကပ်ငြိပါက ပျမ်းမျှအလွှာအထူမှာ '2 / 200 = 0.01 cm = 100 μm' ဖြစ်သည် - 1,000L 槽に Cl を 50mg/L(50g)補うのに必要な 35.5% 塩酸(HCl=36.5, Cl=35.5)は「50×(36.5/35.5)÷0.355 =約 145g」である
1,000 L ကန်အတွင်းသို့ 35.5% ဟိုက်ဒရိုကလိုရစ်အက်ဆစ် (HCl=36.5, Cl=35.5) သုံး၍ Cl 50 mg/L (50 g) ထပ်ဖြည့်ရန် ပျော်ရည် '50 × (36.5/35.5) / 0.355 ≈ 145 g' လိုအပ်သည် - 【例】表面積400cm2(4dm2)に密度8.9g/cm3の銅が35.6g析出 → 体積V=35.6÷8.9=4cm3、膜厚=4÷400=0.01cm=100μm
ဥပမာ - မျက်နှာပြင်ဧရိယာ 400cm2 (4dm2) ပေါ်သို့ ကြေးနီ 35.6g (သိပ်သည်းဆ 8.9g/cm3) ကပ်ငြိသည့်အခါ → ထုထည် V = 35.6 ÷ 8.9 = 4cm3၊ အလွှာအထူ = 4 ÷ 400 = 0.01cm = 100μm ဖြစ်သည်။ - 【例】液量500Lの浴に有効成分を40mg/L補給するため濃度20%の試薬を使用 → 必要成分量=500×40=20,000mg=20g、必要試薬量=20÷0.20=100g
ဥပမာ - 500L ကန်အတွင်းသို့ 20% ပြင်းအားရှိသော ဆေးရည်သုံး၍ ပါဝင်ပစ္စည်း 40mg/L ထပ်ဖြည့်ခြင်း → လိုအပ်သော ပါဝင်ပစ္စည်းအသားတင် = 500 × 40 = 20,000mg = 20g၊ လိုအပ်သော ဆေးရည် = 20 ÷ 0.20 = 100g ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ラック治具絶縁被覆と接点剥離・バレルめっき | ရက်ခ်ချိတ်စင် ပလတ်စတီဆောလ် လျှပ်ကာအလွှာ၊ ထိပ်ဖူးသတ္တုဖယ်ရှားခြင်းနှင့် ဘာရယ်လ် သတ္တုရည်စိမ်ခြင်း |
| 平均膜厚計算(体積V=質量m÷密度d=面積×膜厚) | အလွှာအထူ တွက်ချက်မှု (ထုထည် = အလေးချိန် / သိပ်သည်းဆ = ဧရိယာ x အထူ) |
| めっき浴薬品補給計算(分子量と濃度換算) | သတ္တုရည်စိမ်ကန် ဓာတုဆေးရည် ပြန်လည်ဖြည့်တင်းမှု တွက်ချက်ခြင်း |
4. 均一電着性(つきまわり)・ハルセル試験とめっき不良対策(焦げ・ピット)
4. အလွှာအထူ ညီညာစွာ ဝင်ရောက်နိုင်စွမ်း၊ ဟားလ်ဆဲလ် စမ်းသပ်ချက်နှင့် သတ္တုရည်စိမ် ချို့ယွင်းချက် ဖြေရှင်းနည်းများ (လောင်ကျွမ်းခြင်းနှင့် အပေါက်ငယ်များဖြစ်ခြင်း)
複雑な形状の品物に電気めっきを行うと、電流が集まりやすい「突起部や端部(高電流密度部)は膜厚が厚く」なり、電流が届きにくい「凹部や奥部(低電流密度部)は薄く」なります(凹部まで均一な厚さにめっきできる性質を「均一電着性・つきまわり性」といいます)。
ရှုပ်ထွေးသော ပုံသဏ္ဌာန်များကို လျှပ်စစ်သုံး သတ္တုရည်စိမ်သည့်အခါ လျှပ်စီးကြောင်းသည် 'စွန်းထွက်နေသော အပိုင်းများနှင့် ထောင့်စွန်းများ (လျှပ်စီးသိပ်သည်းဆ မြင့်မားသောနေရာများ) တွင် စုပုံသဖြင့် အလွှာထူသွားပြီး'၊ 'ချိုင့်ဝင်နေသော အပိုင်းများ (လျှပ်စီးသိပ်သည်းဆ နိမ့်သောနေရာများ) တွင်မူ အလွှာပါးသွားတတ်ပါသည်' (ချိုင့်ဝင်နေသော နေရာများအထိ အလွှာအထူ ညီညာစွာ တင်ပေးနိုင်စွမ်းကို 'ဝင်ရောက်ပျံ့နှံ့နိုင်စွမ်း つきまわり性' ဟုခေါ်သည်)။
めっき膜厚を均一化する現場対策として、①凹部に向けて「補助陽極」を配置する、②高電流部の手前にプラスチック製の「遮蔽板(しゃへい板)」を設けて電流を回り込ませる、③端部のすぐ横に「ダミー陰極(補助陰極)」を置いて過剰電流を逃がす方法が使われます。
လုပ်ငန်းခွင်တွင် အလွှာအထူ ညီညာစေရန် လုပ်သားများသည် - 1. နက်ရှိုင်းသော ချိုင့်ခွက်များရှေ့တွင် 'အကူအန်နုတ် (補助陽極)' တပ်ဆင်ခြင်း၊ 2. လျှပ်စီးကြောင်းမြင့်သော အစွန်းများရှေ့တွင် လျှပ်မကူးသော 'လျှပ်ကာအကာပြားများ (遮蔽板)' တပ်ဆင်ခြင်း၊ သို့မဟုတ် 3. ချွန်ထက်သော ထောင့်စွန်းများအနီးတွင် ပိုလျှံသောလျှပ်စီးကြောင်းကို လမ်းလွှဲစုပ်ယူရန် 'အကူကက်သုတ်ချောင်းများ (補助陰極 / ダミー陰極)' တပ်ဆင်ခြင်းတို့ကို ပြုလုပ်ကြပါသည်။
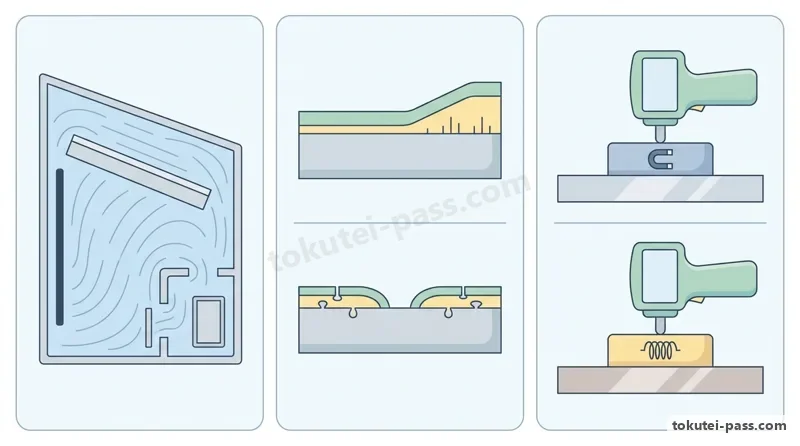
めっき浴の調子(光沢剤過不足や不純物汚染)を調べる「ハルセル試験」では、台形の小型試験槽で陽極に対して「陰極板を斜めの角度」に設置して通電します。これにより「1枚の試験板の上で高電流密度部(陽極に近い側)から低電流密度部(遠い側)までの析出状態を同時に観察評価」できます。
အရောင်တင်ဆေး (光沢剤) အချိုးအစားနှင့် မသန့်စင်မှုများကို စစ်ဆေးရန် သုံးသည့် 'ဟားလ်ဆဲလ် စမ်းသပ်ချက် (ハルセル試験)' တွင် စတုဂံတြာပီဇီယမ်ပုံစံ စမ်းသပ်ကန်ငယ်အတွင်း၌ ကက်သုတ်စမ်းသပ်ပြားကို 'အန်နုတ်နှင့် မျက်နှာချင်းဆိုင် စောင်း၍ (斜めに)' ထားရှိပြီး လျှပ်စစ်ပေးသွင်းသောကြောင့် 'စမ်းသပ်ပြား တစ်ချပ်တည်းပေါ်တွင် လျှပ်စီးကြောင်းသိပ်သည်းဆ အမြင့်ပိုင်းမှ အနိမ့်ပိုင်းအထိ ကပ်ငြိမှုအခြေအနေကို တစ်ပြိုင်နက်တည်း ကြည့်ရှုစစ်ဆေးနိုင်ပါသည်'။
めっき不良のうち、品物の角や突起部が黒っぽくざらついた海綿状になる「焦げ(ヤケ)」は電流密度過大や液温・金属濃度低下が原因であり、電流を下げるか液温上昇・攪拌強化で防ぎます。
'လောင်ကျွမ်းခြင်း (ヤケ - အစွန်းနှင့် ထောင့်များတွင် ကြမ်းတမ်းမည်းမှောင်ပြီး ပွယောင်းနေသော အလွှာဖြစ်ပေါ်ခြင်း)' သည် လျှပ်စီးကြောင်းသိပ်သည်းဆ များလွန်းခြင်း၊ ကန်အပူချိန် နိမ့်လွန်းခြင်း သို့မဟုတ် သတ္တုအိုင်ယွန်ပြင်းအား နည်းလွန်းခြင်းတို့ကြောင့် ဖြစ်ပေါ်ပြီး လျှပ်စီးကြောင်း လျှော့ချခြင်း၊ ကန်အပူချိန် မြှင့်တင်ခြင်း သို့မဟုတ် ဆေးရည်မွှေပေးမှု တိုးမြှင့်ခြင်းတို့ဖြင့် ကာကွယ်နိုင်ပါသည်။
また品物表面に発生した水素ガス気泡が離れずに付着し続けて微小な穴があく「ピット(ガスピット)」は、めっき液の攪拌(カソードロッキング等)や「ピット防止剤(界面活性剤・湿潤剤)」の添加によって表面張力を下げて防止します。
ပစ္စည်းမျက်နှာပြင်ပေါ်တွင် ဟိုက်ဒရိုဂျင် ဓာတ်ငွေ့ပူဖောင်းငယ်များ ကပ်ငြိနေသောကြောင့် ဖြစ်ပေါ်သည့် အပ်ပေါက်ရာများဖြစ်သော 'ပစ်တ် အပေါက်ငယ်များ (ピット)' ကိုမူ ဆေးရည်/ကက်သုတ် လှုပ်ရှားမွှေပေးခြင်းနှင့် မျက်နှာပြင်တင်းအား လျော့ကျစေရန် 'ပစ်တ်ပေါက်ကာကွယ်ဆေး (ピット防止剤 / 界面活性剤)' ထည့်သွင်းခြင်းတို့ဖြင့် ကာကွယ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 膜厚を均一化するには、凹部に「補助陽極」を置き、凸部・端部には「遮蔽板」や「ダミー陰極」を設ける
သတ္တုရည်စိမ် အလွှာအထူ ညီညာစေရန် ချိုင့်ခွက်များအတွက် 'အကူအန်နုတ်' သုံးပြီး လျှပ်စီးမြင့်သော အစွန်းများအနီးတွင် 'လျှပ်ကာအကာပြား' သို့မဟုတ် 'အကူကက်သုတ်' ကို သုံးပါ - 「ハルセル試験」は台形槽に陰極を斜めに置き、1枚の試験板で「高電流密度から低電流密度までの析出状態」を一目で診断する試験である
'ဟားလ်ဆဲလ် စမ်းသပ်ချက် (ハルセル試験)' သည် တြာပီဇီယမ်ပုံစံကန်အတွင်း ကက်သုတ်ပြားကို စောင်း၍ထားရှိပြီး 'စမ်းသပ်ပြား တစ်ချပ်တည်းပေါ်၌ လျှပ်စီးသိပ်သည်းဆ အမြင့်မှအနိမ့်အထိ ကပ်ငြိမှုအခြေအနေ' ကို အကဲဖြတ်သည် - 高電流端部がざらつく「焦げ(ヤケ)」には電流低減・攪拌、水素気泡による「ピット」には攪拌と「界面活性剤(ピット防止剤)」が有効である
အစွန်းများတွင် 'လောင်ကျွမ်းခြင်း (ヤケ)' ကို လျှပ်စီးလျှော့ချခြင်း/မွှေပေးခြင်းဖြင့် ပြုပြင်ပြီး ဟိုက်ဒရိုဂျင်ကြောင့် 'ပစ်တ် အပေါက်ငယ်ဖြစ်ခြင်း (ピット)' ကို မွှေပေးခြင်းနှင့် 'မျက်နှာပြင်တင်းအားလျှော့ဆေး (界面活性剤)' ထည့်ခြင်းဖြင့် ကာကွယ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 均一電着性・補助陽極・遮蔽板・ダミー陰極 | ဝင်ရောက်ပျံ့နှံ့နိုင်စွမ်း (つきまわり性)၊ အကူအန်နုတ်၊ လျှပ်ကာအကာပြားနှင့် အကူကက်သုတ် |
| ハルセル試験(高電流〜低電流密度同時観察) | ဟားလ်ဆဲလ် စမ်းသပ်ချက် - ハルセル試験 (လျှပ်စီးအမြင့်မှအနိမ့် အပိုင်းအခြားကိုပြသော စောင်းထားသည့် ကက်သုတ်ပြား) |
| めっきの焦げ(ヤケ)とピット(ピット防止剤) | သတ္တုရည်စိမ် လောင်ကျွမ်းမှု ချို့ယွင်းချက် (ヤケ) နှင့် ဓာတ်ငွေ့ပစ်တ်ပေါက်များ (ピット防止剤) |
5. 無電解ニッケルめっき・溶融亜鉛めっき(熱量計算)と乾式めっき(PVD・CVD)
5. လျှပ်စစ်မသုံး နစ်ကယ်ရည်စိမ်ခြင်း၊ သွပ်ရည်ပူစိမ်ခြင်း (အပူပမာဏ တွက်ချက်မှု) နှင့် အခြောက်နည်းဖြင့် အလွှာတင်ခြင်း (PVD / CVD)
「無電解ニッケルめっき(化学めっき)」は、外部電源(電気)を使わず、めっき液中の還元剤(次亜りん酸ナトリウム等)の化学還元反応によってニッケル−りん合金皮膜を析出させる方法です。
'လျှပ်စစ်မသုံး နစ်ကယ်ရည်စိမ်ခြင်း (無電解ニッケルめっき / 化学めっき)' သည် ပြင်ပလျှပ်စစ်ပါဝါ လုံးဝမသုံးဘဲ ဆေးရည်အတွင်းရှိ ဓာတ်လျှော့ပစ္စည်း (ဆိုဒီယမ်ဟိုက်ပိုဖော့စဖိုက် 次亜リン酸塩 ကဲ့သို့ 還元剤) ၏ ဓာတုဓာတ်ပြုမှုဖြင့် နစ်ကယ်အိုင်ယွန်များကို မျက်နှာပြင်ပေါ်သို့ ကပ်ငြိစေကာ နစ်ကယ်-ဖော့စဖောရပ်စ် (Ni-P) သတ္တုစပ်အလွှာကို ဖြစ်ပေါ်စေပါသည်။
電気めっきのような電流集中がないため、「複雑な形状や深い止まり穴の内面まで均一な膜厚」が得られ、パラジウム触媒処理を行えば「プラスチックやセラミックスなどの非金属(不導体)にもめっきできる」うえ、約400℃で熱処理すると硬さが HV 900〜1000 程度まで向上します。
လျှပ်စီးကြောင်း စုပုံမှုမရှိသောကြောင့် လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်းသည် 'ရှုပ်ထွေးသော ပုံသဏ္ဌာန်များနှင့် နက်ရှိုင်းသော အောက်ပိတ်အပေါက်များ အတွင်း၌ပင် အလွှာအထူ လုံးဝညီညာစေခြင်း'၊ ပလေဒီယမ် ဓာတ်ကူပစ္စည်းဖြင့် မျက်နှာပြင်ပြုပြင်ပြီးနောက် 'ပလတ်စတစ်နှင့် ကြွေထည်ကဲ့သို့ လျှပ်မကူးသောပစ္စည်းများပေါ်တွင် သတ္တုရည်စိမ်နိုင်ခြင်း' နှင့် ~400°C တွင် အပူပေးပြုပြင်ပါက မာကျောမှု HV 900–1000 အထိ မြင့်တက်လာခြင်းဟူသော အားသာချက်များ ရှိပါသည်။
「溶融亜鉛めっき」は約450℃に溶かした亜鉛浴に鉄鋼部材を浸漬して厚い鉄−亜鉛合金層を作る重防食処理であり、亜鉛が鉄より先に溶けて鉄の腐食を防ぐ「ぎせい防食作用」を持ちます。
'သွပ်ရည်ပူစိမ်ခြင်း (溶融亜鉛めっき)' သည် သံမဏိကို ~450°C ရှိသော အရည်ပျော်နေသည့် သွပ်ရည်ပူထဲသို့ နှစ်မြှုပ်၍ ထူထဲသော Fe-Zn သတ္တုစပ်အလွှာ ဖြစ်ပေါ်စေပြီး 'အနစ်နာခံ အန်နုတ် သံချေးတက်ကာကွယ်မှု (犠牲防食作用 - အောက်ခံသံမဏိကို ကာကွယ်ရန် သွပ်က ဦးစွာ အစားခံဓာတ်ပြုပေးခြင်း)' ဖြင့် သံမဏိကို ကာကွယ်ပေးပါသည်။
加熱計算において、質量 m(kg)・比熱 c(kJ/(kg・K)) の物体温度を T(K) 上昇させる加熱熱量 Q は「Q = m × c × T」です(例:比熱 0.50 kJ/(kg・K) の鋼材 5,000kg を 20K 昇温させる熱量は 5,000 × 0.50 × 20 = 50,000 kJ です)。
အပူပေးခြင်းဆိုင်ရာ တွက်ချက်မှုများတွင် အပူခံနိုင်စွမ်း (比熱) c (kJ/(kg·K)) ရှိသော ဒြပ်ထု m (kg) ၏ အပူချိန်ကို T (K) မြှင့်တင်ရန် လိုအပ်သော အပူပမာဏ Q မှာ 'Q = m × c × T' ဖြစ်ပါသည် (ဥပမာ c = 0.50 kJ/(kg·K) ရှိသော သွပ်ရည် သို့မဟုတ် သံမဏိ 5,000 kg ကို 20 K အပူချိန်မြှင့်တင်ရန် Q = 5,000 × 0.50 × 20 = 50,000 kJ လိုအပ်ပါသည်)။
また真空容器内で水溶液を使わずに窒化チタン(TiN)やDLC等の硬質薄膜を作る「乾式めっき(ドライコーティング)」には、蒸発・イオン化やスパッタリングを使う「PVD(物理気相成長法:処理温度200〜500℃)」と、高温熱化学反応を使う「CVD(化学気相成長法:約800〜1000℃)」があります。
အရည်ပျော်ရည်များ မသုံးဘဲ လေဟာနယ်အတွင်း မာကျောသော ကြွေထည်အလွှာပါးများ (TiN, CrN, DLC) တင်ပေးသည့် 'အခြောက်နည်းဖြင့် အလွှာတင်ခြင်း (ドライコーティング)' လုပ်ငန်းစဉ်များတွင် 'PVD (ရုပ်ပိုင်းဆိုင်ရာ အငွေ့ပျံအလွှာတင်ခြင်း - 200–500°C ၌ အိုင်ယွန်ပလိတ်တင်းနှင့် စပတ်တာရင်း ပြုလုပ်ခြင်း)' နှင့် 'CVD (ဓာတုဗေဒ အငွေ့ပျံအလွှာတင်ခြင်း - ~800–1000°C အပူချိန်မြင့် ဓာတ်ငွေ့ဓာတ်ပြုမှုဖြင့် အလွှာတင်ခြင်း)' တို့ ပါဝင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「無電解ニッケルめっき」は還元剤の化学反応で析出するため、「複雑形状でも膜厚が均一」で「プラスチック等の不導体にもめっき可能」である
'လျှပ်စစ်မသုံး နစ်ကယ်ရည်စိမ်ခြင်း (無電解ニッケルめっき)' သည် ဓာတုဓာတ်လျှော့မှုဖြင့် ကပ်ငြိစေသဖြင့် 'ရှုပ်ထွေးသော ပုံသဏ္ဌာန်များတွင် အလွှာအထူ ညီညာစေပြီး' 'လျှပ်မကူးသော ပလတ်စတစ်များပေါ်တွင်ပါ သတ္တုရည်စိမ်နိုင်သည်' - 比熱 0.50 kJ/(kg・K) の部材 5,000kg を 20K 昇温させる熱量 Q は「5,000 × 0.50 × 20 = 50,000 kJ」である
5,000 kg (အပူခံနိုင်စွမ်း 0.50 kJ/(kg·K)) ကို အပူချိန် 20 K မြှင့်တင်ရန် လိုအပ်သော အပူပမာဏ Q မှာ '5,000 × 0.50 × 20 = 50,000 kJ' ဖြစ်သည် - 真空中で硬質薄膜を形成する乾式法には、イオンプレーティングやスパッタリングの「PVD(物理気相成長法)」と「CVD(化学気相成長法)」がある
လေဟာနယ် အခြောက်နည်းဖြင့် အလွှာတင်ခြင်းတွင် 'PVD (ရုပ်ပိုင်းဆိုင်ရာ အငွေ့ပျံအလွှာတင်ခြင်း - အိုင်ယွန်ပလိတ်တင်း၊ စပတ်တာရင်း)' နှင့် 'CVD (ဓာတုဗေဒ အငွေ့ပျံအလွှာတင်ခြင်း)' တို့ ပါဝင်သည် - 【例】質量20kg・比熱500J/(kg・K)の鋼材を30K(30℃)昇温 → 必要熱量Q=20×500×30=300,000J=300kJ
ဥပမာ - အပူခံနိုင်စွမ်း 500J/(kg·K) ရှိသော 20kg သံမဏိပစ္စည်းကို 30K (30°C) အပူချိန်မြှင့်တင်ခြင်း → လိုအပ်သော အပူပမာဏ Q = 20 × 500 × 30 = 300,000J = 300kJ ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 無電解ニッケルめっき(化学還元・均一膜厚・不導体めっき) | လျှပ်စစ်မသုံး နစ်ကယ်ရည်စိမ်ခြင်း - 無電解ニッケルめっき (ဓာတုဓာတ်လျှော့မှု၊ အထူညီညာမှု၊ ပလတ်စတစ်ပေါ် စိမ်နိုင်မှု) |
| 溶融亜鉛めっき(ぎせい防食)と加熱熱量計算(Q=mcT) | သွပ်ရည်ပူစိမ်ခြင်း - 溶融亜鉛めっき (အနစ်နာခံ ကာကွယ်မှု) နှင့် အပူပမာဏ တွက်ချက်မှု Q = m*c*T |
| 乾式めっき(PVD:物理気相成長法・CVD:化学気相成長法) | အခြောက်နည်း လေဟာနယ်အလွှာတင်ခြင်း - PVD (ရုပ်ပိုင်းဆိုင်ရာ အငွေ့ပျံအလွှာတင်ခြင်း) နှင့် CVD |
6. 陽極酸化処理(アルマイト:着色→封孔処理)と化成処理(三価クロメート・りん酸塩)
6. အလူမီနီယမ် အန်နိုဒိုက်ဇင်း (အလူမိုက် - အရောင်ဆိုးခြင်း -> အပေါက်ငယ်ပိတ်ခြင်း) နှင့် ဓာတုပြောင်းလဲမှုအလွှာများ (ထရိုင်ဗေးလန့် ခရိုမိတ်နှင့် ဖော့စဖိတ်)
アルミニウムの「陽極酸化処理(アルマイト)」では、希硫酸やシュウ酸浴中で「アルミニウム製品を陽極(+極)」として電解し、表面に硬く耐食性のある電気絶縁性の酸化アルミニウム皮膜を成長させます。
အလူမီနီယမ် 'အန်နိုဒိုက်ဇင်း ပြုလုပ်ခြင်း (陽極酸化処理 / アルマイト)' တွင် မာကျော၍ သံချေးတက်ခံနိုင်ရည်ရှိပြီး 'လျှပ်စစ်မစီးကူးသော (လျှပ်ကာဖြစ်သော)' အလူမီနီယမ်အောက်ဆိုဒ်အလွှာ ဖြစ်ပေါ်လာစေရန် အလူမီနီယမ်ပစ္စည်းကို ဆာလဖျူရစ် သို့မဟုတ် အောက်ဇားလစ်အက်ဆစ်ကန်အတွင်း၌ 'အန်နုတ် (陽極 + တိုင်)' အဖြစ် ဆက်သွယ်ရပါသည်။
電解直後の陽極酸化皮膜には無数の微細孔(ポア)が開いているため、染色や電解着色を行う場合は「陽極酸化処理の後・封孔処理の前」に微細孔内へ染料や金属塩を入れて着色します。
အန်နိုဒိုက်ဇင်း ပြုလုပ်ပြီးစ အလွှာတွင် ပွင့်နေသော 'အဏုကြည့်အပေါက်ငယ်များ (微細孔)' သန်းပေါင်းများစွာ ပါရှိသောကြောင့် ဆိုးဆေးမော်လီကျူးများ အပေါက်ငယ်များအတွင်း ဝင်ရောက်နိုင်စေရန် အရောင်ဆိုးခြင်းကို 'အန်နိုဒိုက်ဇင်း ပြုလုပ်ပြီးနောက်နှင့် အပေါက်ငယ်မပိတ်မီကြားတွင်' မဖြစ်မနေ ပြုလုပ်ရပါသည်။
そして最終工程として必ず、沸騰純水・加圧水蒸気・酢酸ニッケル水溶液等で酸化皮膜を水和膨張(ベーマイト化)させて微細孔の入口を塞ぐ「封孔処理」を行い、耐食性と耐汚染性を完成させます(封孔度の良否は「染料しみ試験」等で確認します)。
မဖြစ်မနေ လုပ်ဆောင်ရမည့် နောက်ဆုံးအဆင့်အနေဖြင့် ဆူပွက်နေသော အိုင်ယွန်ဖယ်ရေသန့်၊ ဖိအားမြင့်ရေနွေးငွေ့ သို့မဟုတ် နစ်ကယ်အက်စီတိတ် ပျော်ရည်အတွင်း၌ 'အပေါက်ငယ်ပိတ်ခြင်း (封孔処理)' ပြုလုပ်ခြင်းဖြင့် အောက်ဆိုဒ်အလွှာသည် ရေဓာတ်ပေါင်းစပ်ဖောင်းကြွလာပြီး (ဘိုမိုက်အဖြစ် ပြောင်းလဲကာ) အပေါက်ငယ်များကို ပိတ်ဆို့ပေးသဖြင့် သံချေးတက်ခံနိုင်ရည်နှင့် အစွန်းအထင်းခံနိုင်ရည်တို့ကို ခိုင်မြဲစေပါသည် (အပေါက်ပိတ်မှု အရည်အသွေးကို 'ဆိုးဆေးစုပ်ယူမှု စမ်းသပ်ချက် 染料吸着試験' ဖြင့် စစ်ဆေးပါသည်)။
また亜鉛めっきの上に施して亜鉛の「白さび」を防ぎ耐食性を飛躍的に高める「クロメート処理」には、環境規制(RoHS指令)により有害な六価クロムを含まない「三価クロム化成処理」が使われます。
သွပ်ရည်စိမ်အလွှာပေါ်တွင် သွပ် 'သံချေးဖြူ (白さび)' မတက်စေရန် ပြုလုပ်သော 'ခရိုမိတ် ဓာတုပြောင်းလဲမှုအလွှာ (クロメート処理)' သည် ယခုအခါ အဆိပ်ပြင်းသော ဟက်ဆာဗေးလန့် ခရိုမီယမ် မပါဝင်သည့် RoHS နှင့်ကိုက်ညီသော 'ထရိုင်ဗေးလန့် ခရိုမိတ် (三価クロメート Cr3+)' ကို အသုံးပြုပါသည်။
鉄鋼塗装の下地処理として不可欠な「りん酸塩化成処理(りん酸亜鉛処理・パーカーライジング)」は、鋼材表面に微細な結晶皮膜を形成し、塗料の密着性(アンカー効果)と塗装後の防錆力を大幅に高めます。
'ဖော့စဖိတ် ဓာတုပြောင်းလဲမှုအလွှာ (リン酸塩処理 / パーカーライジング - သွပ်/သံ ဖော့စဖိတ်)' သည် သံမဏိမျက်နှာပြင်ပေါ်တွင် အနုစိတ် ပုံဆောင်ခဲအလွှာ ဖြစ်ပေါ်စေပြီး သုတ်ဆေးကပ်ငြိအားနှင့် ဆေးသားအောက် သံချေးတက်ခံနိုင်ရည်ကို အမြင့်ဆုံးဖြစ်စေရန် မရှိမဖြစ်လိုအပ်သော အောက်ခံအလွှာအဖြစ် တာဝန်ထမ်းဆောင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- アルマイトはアルミニウムを「陽極(+)」として電解し、「陽極酸化 → 着色処理 → 封孔処理(沸騰水・蒸気で微細孔を塞ぐ)」の順に行う
အန်နိုဒိုက်ဇင်းသည် အလူမီနီယမ်ကို 'အန်နုတ် (+)' အဖြစ် ဆက်သွယ်ပြီး 'အန်နိုဒိုက်ဇင်း -> အရောင်ဆိုးခြင်း -> အပေါက်ငယ်ပိတ်ခြင်း (封孔処理 - ရေဆူ သို့မဟုတ် ရေနွေးငွေ့ဖြင့်)' အစဉ်အတိုင်း တိကျစွာ လုပ်ဆောင်ရသည် - アルマイトの封孔処理が十分に行われたかどうかの検査には「染料しみ試験(染色試験)」が用いられる
အန်နိုဒိုက်ဇင်း အပေါက်ငယ်များ သေချာစွာ ပိတ်သွားခြင်း ရှိမရှိ စစ်ဆေးရန် 'ဆိုးဆေးစုပ်ယူမှု စမ်းသပ်ချက် (染料吸着試験)' ကို အသုံးပြုသည် - 亜鉛めっきの白さび防止にはRoHS対応の「三価クロメート処理」、塗装下地密着向上には「りん酸塩処理」を行う
RoHS နှင့်ကိုက်ညီသော 'ထရိုင်ဗေးလန့် ခရိုမိတ်' သည် သွပ်ရည်စိမ်အလွှာပေါ်၌ သံချေးဖြူတက်ခြင်းကို ကာကွယ်ပေးပြီး 'ဖော့စဖိတ်အလွှာ (リン酸塩処理)' သည် သံမဏိပေါ်၌ သုတ်ဆေးကပ်ငြိအားကို ကောင်းမွန်စေသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 陽極酸化処理(アルマイト:陽極電解・電気絶縁性) | အလူမီနီယမ် အန်နိုဒိုက်ဇင်း / အလူမိုက် (အလူမီနီယမ်ကို အန်နုတ် + ဆက်ပြီး လျှပ်ကာအလွှာဖြစ်ပေါ်သည်) |
| 着色処理と封孔処理(染料しみ試験) | အရောင်ဆိုးခြင်းနှင့် အပေါက်ငယ်ပိတ်ခြင်း - 封孔処理 (ဆိုးဆေးစုပ်ယူမှု စမ်းသပ်ချက်ဖြင့် စစ်ဆေးသည်) |
| 三価クロメート処理(白さび防止)・りん酸塩処理 | ထရိုင်ဗေးလန့် ခရိုမိတ် (သံချေးဖြူကာကွယ်သည်) နှင့် ဖော့စဖိတ်အလွှာ (リン酸塩処理) |
7. 工業塗装(静電塗装のつきまわり・静電粉体塗装)と塗膜欠陥対策(はじき・たれ・ピンホール)
7. စက်မှုဆေးသုတ်ခြင်း (တည်ငြိမ်လျှပ်စစ် ဆေးရည်နှင့် အမှုန့်ဆေးမှုတ်ခြင်း) နှင့် သုတ်ဆေးချို့ယွင်းချက် ဖြေရှင်းနည်းများ (ဆေးသားတွန့်ကွက်၊ ဆေးစီးကျခြင်း၊ အပ်ပေါက်ရာများ)
「静電塗装」は、塗装機(ガン・ベル)側を陰極(−60〜−90kV の直流高電圧)にして霧化塗料粒子をマイナスに帯電させ、「接地(アース:0V)した被塗装物(陽極側)」へ電気力線に沿って吸着させる高塗着効率の塗装法です。
'တည်ငြိမ်လျှပ်စစ် ဆေးမှုတ်ခြင်း (静電塗装)' သည် ဆေးမှုတ်သေနတ်/ခေါင်းလောင်းသို့ အနုတ် DC ဗို့အားမြင့် (−60 မှ −90 kV) ပေးသွင်း၍ ဆေးမှုန်များကို အနုတ်လျှပ်စစ်ဓာတ် ဆောင်စေပြီး 'လျှပ်ကူးနိုင်သော အလုပ်ခံပစ္စည်းကို မြေစိုက်ကြိုး (アース 0 V) ချိတ်ထားခြင်း' ဖြင့် လျှပ်စစ်စက်ကွင်းမျဉ်းများအတိုင်း ဆေးမှုန်များကို ဆွဲငင်ကပ်ငြိစေကာ ဆေးကပ်ငြိမှုစွမ်းဆောင်ရည် မြင့်မားစေပါသည်။
静電塗装では、帯電した塗料粒子が電気力線に沿って品物の側面や裏面にまで回り込んで付着する「ラップアラウンド現象(つきまわり効果)」が得られますが、品物のハンガー接点が塗料で覆われて「アース不良になると塗着効率低下や火花放電火災の危険」が生じます。
လျှပ်စစ်ဓာတ်ဆောင်သော ဆေးမှုန်များသည် လျှပ်စစ်စက်ကွင်းမျဉ်းများအတိုင်း လိုက်ပါသွားသောကြောင့် ပစ္စည်း၏ ဘေးဘက်နှင့် အနောက်ဘက်အထိ ပတ်ဝင်ကပ်ငြိနိုင်သော်လည်း ('ပတ်ဝင်ကပ်ငြိမှု အကျိုးသက်ရောက်ချက် つきまわり効果')၊ ချိတ်ဆွဲသည့် ချိတ်များပေါ်တွင် ဆေးသားထူထပ်စွာ စုပုံလာပါက 'မြေစိုက်ချိတ်ဆက်မှု မကောင်းတော့ဘဲ ဆေးကပ်ငြိမှုကျဆင်းကာ မီးပွားထွက်၍ မီးလောင်မည့်အန္တရာယ်' ရှိပါသည်။
有機溶剤を一切使わない100%固形分の微粉末樹脂塗料を帯電吹付けして焼付硬化させる「静電粉体塗装(パウダーコーティング)」は、VOC(揮発性有機化合物)を排出せず、1回塗りで 50〜100μm 以上の厚膜が得られ、未塗着粉を回収再利用できる環境対応塗装です。
'တည်ငြိမ်လျှပ်စစ် အမှုန့်ဆေးမှုတ်ခြင်း (静電粉体塗装)' သည် 'အော်ဂဲနစ်ပျော်ရည် လုံးဝမပါဝင်သော' 100% အခဲ ပလတ်စတစ်ဆေးမှုန့်ကို မြေစိုက်ချိတ်ထားသော ပစ္စည်းပေါ်သို့ မှုတ်ပက်ပြီးနောက် မီးဖိုတွင် အပူပေးအရည်ဖျော်ခြင်းဖြစ်ရာ VOC ဓာတ်ငွေ့ လုံးဝမထွက်ခြင်း၊ တစ်ကြိမ်မှုတ်ရုံဖြင့် 50–100+ μm အလွှာထူ ရရှိခြင်းနှင့် လွင့်စဉ်သော ဆေးမှုန့်များကို ပြန်လည်သိမ်းဆည်း အသုံးပြုနိုင်ခြင်းတို့ကို ရရှိစေပါသည်။
塗装欠陥のうち、塗膜が丸くはじかれて素地が露出する「はじき(クレーター)」は被塗装面の油分・水分・シリコーン汚染が主原因であり、粘度が低すぎる塗料の厚塗りやガン距離接近過多で生じる「たれ(流れ)」と区別して対策します。
သုတ်ဆေးချို့ယွင်းချက်များအနက် ဆေးအစို ပြန်တွန်းဆုတ်သွား၍ အဝိုင်းပုံ ကွက်လပ်ပေါ်နေသည့် 'ဆေးသားတွန့်ကွက် / ဟာဂျိကိ (ハジキ / クレーター)' သည် ပစ္စည်းမျက်နှာပြင်ပေါ်၌ ဆီ၊ လေဖိအားပိုက်အတွင်းရှိ ရေ သို့မဟုတ် ဆီလီကွန် ကပ်ငြိနေခြင်းကြောင့် ဖြစ်ပေါ်ပြီး၊ 'ဆေးစီးကျခြင်း (タレ)' သည် ဆေးသားထူလွန်းခြင်း၊ ဆေးရည်ကျဲလွန်းခြင်း သို့မဟုတ် ဆေးမှုတ်သေနတ် အနီးကပ်လွန်းခြင်းတို့ကြောင့် ဖြစ်ပေါ်ပါသည်။
また焼付乾燥時に塗膜内部の溶剤が急激に沸騰気化して針穴状の穴や泡跡が残る「ピンホール・ワキ」は、塗装後から炉に入れるまでの「セッティング時間(フラッシュオフタイム:常温で溶剤を揮発させる時間)の不足」や一度の厚塗り過多が原因です。
အပူပေးအခြောက်ခံစဉ် ပျော်ရည်များ ဆူပွက်ထွက်သွား၍ ကျန်ရစ်ခဲ့သော အပေါက်ငယ်များဖြစ်သည့် 'အပ်ပေါက်ရာများ / ဆေးပူဖောင်းပေါက်ခြင်း (ピンホール / ワキ)' သည် 'အခြောက်ခံမီးဖိုထဲ မဝင်မီ အခန်းအပူချိန်၌ အငွေ့ပျံစေသည့်အချိန် (セッティング時間 / フラッシュオフ) မလုံလောက်ခြင်း' သို့မဟုတ် တစ်ကြိမ်တည်း ဆေးအစို အထူကြီး မှုတ်မိခြင်းတို့ကြောင့် ဖြစ်ပေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「静電塗装」は被塗装物を必ず接地(アース)し、電気力線による裏面への回り込み(ラップアラウンド効果)で塗着効率を高める
'တည်ငြိမ်လျှပ်စစ် ဆေးမှုတ်ခြင်း (静電塗装)' တွင် အလုပ်ခံပစ္စည်းကို မြေစိုက်ကြိုးချိတ်ထားရန် လိုအပ်ပြီး လျှပ်စစ်စက်ကွင်းမျဉ်းများအတိုင်း 'ပတ်ဝင်ကပ်ငြိမှု' ကြောင့် ဆေးကပ်ငြိနှုန်း မြင့်မားသည် - 「静電粉体塗装」は有機溶剤を含まない粉末塗料を使うため、VOCフリーで厚膜塗装と回収再利用が可能である
'တည်ငြိမ်လျှပ်စစ် အမှုန့်ဆေးမှုတ်ခြင်း (静電粉体塗装)' သည် ပျော်ရည်မပါသော ဆေးမှုန့်အခြောက်ကို သုံးသဖြင့် VOC မထွက်ရှိဘဲ တစ်ကြိမ်တည်း အလွှာထူရရှိကာ ဆေးမှုန့်များကို ပြန်သိမ်းသုံးနိုင်သည် - 塗膜の「はじき」は油分・シリコーン汚染、「ピンホール・ワキ」は焼付前の「セッティング時間不足」や厚塗りが主原因である
'ဆေးသားတွန့်ကွက် (ハジキ)' သည် ဆီ/ဆီလီကွန် ပေကျံမှုကြောင့် ဖြစ်ပေါ်ပြီး၊ အပူပေးချိန် 'အပ်ပေါက်ရာများ (ピンホール / ワキ)' သည် 'မီးဖိုမဝင်မီ အငွေ့ပျံစောင့်ဆိုင်းချိန် (セッティング時間) မလုံလောက်ခြင်း' ကြောင့် ဖြစ်ပေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 静電塗装(被塗装物接地・ラップアラウンド効果) | တည်ငြိမ်လျှပ်စစ် ဆေးမှုတ်ခြင်း - 静電塗装 (ပစ္စည်းကို မြေစိုက်ချိတ်ခြင်း၊ အနောက်ဘက်ထိ ပတ်ဝင်ကပ်ငြိခြင်း) |
| 静電粉体塗装(無溶剤VOCフリー・厚膜・回収再利用) | တည်ငြိမ်လျှပ်စစ် အမှုန့်ဆေးမှုတ်ခြင်း - 静電粉体塗装 (ပျော်ရည်မပါခြင်း၊ အလွှာထူရခြင်း၊ ဆေးမှုန့်ပြန်သုံးနိုင်ခြင်း) |
| 塗膜欠陥(はじき・たれ・ピンホールとセッティング時間) | သုတ်ဆေးချို့ယွင်းချက်များ - ဆေးသားတွန့်ကွက် ハジキ (ဆီ/ဆီလီကွန်)၊ ဆေးစီးကျခြင်း (タレ) နှင့် အပ်ပေါက်ရာ (ピンホール) |
8. 非破壊膜厚計(電磁式・渦電流式)の使い分け・塩水噴霧試験と水素ぜい性除去ベーキング
8. မဖျက်ဆီးဘဲ အလွှာအထူတိုင်းသည့် ကိရိယာများ (သံလိုက်သုံးနှင့် အက်ဒီလျှပ်စီးသုံး)၊ ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက်နှင့် ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်မှု ကာကွယ်သည့် အပူပေးဖုတ်ခြင်း
非破壊で皮膜の厚さを測る膜厚計は、母材(素地金属)の性質によって正しく使い分けます。「鉄鋼素地(磁性金属)の上の非磁性皮膜(亜鉛めっき・銅めっき・塗装・樹脂ライニング等)」を測るには、磁気吸引力や磁束変化を利用する「電磁式膜厚計(磁気誘導式)」を使用します。
မဖျက်ဆီးဘဲ အလွှာအထူတိုင်းတာသည့် ကိရိယာများကို အောက်ခံသတ္တုအလိုက် ရွေးချယ်ရပါမည် - 'သံ/သံမဏိ (သံလိုက်ဆွဲသော 磁性金属) အောက်ခံသတ္တုပေါ်ရှိ သံလိုက်မဆွဲသော အလွှာများ (သွပ်ရည်စိမ်အလွှာ၊ ကြေးနီရည်စိမ်အလွှာ၊ သုတ်ဆေး၊ ပလတ်စတစ်)' ကို တိုင်းတာရန် 'သံလိုက်သုံး (လျှပ်စစ်သံလိုက်) အထူတိုင်းကိရိယာ (電磁式膜厚計 / 磁気式膜厚計)' ကို အသုံးပြုပါသည်။
一方、「アルミニウム・銅・黄銅などの非磁性金属素地の上の絶縁性皮膜(アルマイト陽極酸化皮膜や塗装塗膜)」を測るには、高周波渦電流を利用する「渦電流式膜厚計」を使用します(鉄素地上のニッケルめっきには専用の磁気式・蛍光X線式等を使います)。
ဆန့်ကျင်ဘက်အားဖြင့် 'သံလိုက်မဆွဲသော လျှပ်ကူးသတ္တု (အလူမီနီယမ်၊ ကြေးနီ၊ ကြေးဝါ - 非磁性金属) အောက်ခံပေါ်ရှိ လျှပ်ကာအလွှာများ (အန်နိုဒိုက်ဇင်း အလူမိုက်အလွှာ သို့မဟုတ် သုတ်ဆေး)' ကို တိုင်းတာရန် 'အက်ဒီလျှပ်စီးသုံး အထူတိုင်းကိရိယာ (渦電流式膜厚計)' ကို အသုံးပြုပါသည်။
めっきや塗装の耐食性を加速評価する「中性塩水噴霧試験(JIS Z 2371)」では、試験槽内温度「35℃」で「濃度 5%(50g/L)の塩化ナトリウム(食塩)水溶液(pH 6.5〜7.2)」を圧縮空気で連続噴霧し、さび発生時間を調べます。
သံချေးတက်ခံနိုင်ရည်ကို အကဲဖြတ်သည့် 'ဓာတ်ပြယ် ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက် (中性塩水噴霧試験 - JIS Z 2371)' တွင် အပူချိန် '35°C' ၌ ထိန်းထားသော စမ်းသပ်ခန်းအတွင်းသို့ 'ပြင်းအား 5% (50 g/L) ရှိသော ဆိုဒီယမ်ကလိုရိုက် (NaCl) ဆားရည် (pH 6.5–7.2)' ကို အဆက်မပြတ် အမှုန်အဖြစ် ဖြန်းပက်စမ်းသပ်ပါသည်။
また高張力鋼やばね鋼に酸洗いや電気めっきを行うと、鋼中に侵入した水素原子によって応力下で突然割れる「水素ぜい性(遅れ破壊)」が起きます。これを防ぐため、めっき後速やかに「約190〜220℃の加熱炉で数時間加熱して水素を放散させるベーキング処理」を行います。
ခိုင်ခံ့မှုမြင့်မားသော သံမဏိ (高張力鋼) သို့မဟုတ် စပရိန်သံမဏိကို အက်ဆစ်စိမ်သန့်စင်ခြင်း သို့မဟုတ် လျှပ်စစ်သုံး သတ္တုရည်စိမ်ခြင်း ပြုလုပ်သည့်အခါ သံမဏိအတွင်းသို့ ဟိုက်ဒရိုဂျင်အက်တမ်များ စုပ်ယူဝင်ရောက်သွားပြီး ဒဏ်အားသက်ရောက်ချိန်၌ အချိန်အနည်းငယ်ကြာမှ ကြွပ်ဆတ်ကျိုးပဲ့သွားတတ်ပါသည် ('ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်း 水素脆性')။ ၎င်းကို ကာကွယ်ရန် သတ္တုရည်စိမ်ပြီးလျှင်ပြီးချင်း စုပ်ယူထားသော ဟိုက်ဒရိုဂျင်များကို ပြန်ထုတ်ပစ်သည့် 'ဘိတ်ကင်း အပူပေးဖုတ်ခြင်း (ベーキング処理 - ~190–220°C တွင် နာရီအနည်းငယ်ကြာ အပူပေးခြင်း)' ကို ပြုလုပ်ရပါမည်။
表面処理排水では、有毒な「六価クロム廃液」は酸性(pH 3以下)で還元剤により三価クロムへ還元したのちアルカリ凝集沈殿処理し、「シアン廃液」は強アルカリ性下で次亜塩素酸ナトリウムにより酸化分解(アルカリ塩素法)し、酸との混合は猛毒シアン化水素ガスが発生するため絶対厳禁です。
ရေဆိုးသန့်စင်ခြင်းတွင် အဆိပ်ပြင်းသော 'ဟက်ဆာဗေးလန့် ခရိုမီယမ်' ကို အယ်လ်ကာလီဖြင့် အနည်မချမီ အက်ဆစ်အခြေအနေ (pH <= 3) ၌ ထရိုင်ဗေးလန့် ခရိုမီယမ်သို့ အရင်ဓာတ်လျှော့ပြောင်းလဲရပြီး၊ 'ဆိုင်ယာနိုက်ရေဆိုး' ကိုမူ အယ်လ်ကာလီအပြင်း အခြေအနေ၌ ဓာတ်တိုးဖြိုခွဲရပါသည် — သေစေနိုင်သော ဟိုက်ဒရိုဂျင်ဆိုင်ယာနိုက် ဓာတ်ငွေ့ ထွက်ပေါ်လာမည်ဖြစ်သောကြောင့် ဆိုင်ယာနိုက်ကို အက်ဆစ်နှင့် လုံးဝမရောနှောရပါ။
မှတ်ထားရမည့် အချက်များ
- 「鉄鋼素地(磁性金属)の上の亜鉛めっき・塗装」には「電磁式膜厚計」、「アルミ素地(非磁性金属)の上のアルマイト・塗装」には「渦電流式膜厚計」を使う
'သံလိုက်ဆွဲသော သံမဏိအောက်ခံ' ပေါ်ရှိ သွပ်/သုတ်ဆေးအတွက် 'သံလိုက်သုံး အထူတိုင်းကိရိယာ (電磁式膜厚計)' ကို သုံးပြီး၊ 'သံလိုက်မဆွဲသော အလူမီနီယမ်အောက်ခံ' ပေါ်ရှိ အလူမိုက်/သုတ်ဆေးအတွက် 'အက်ဒီလျှပ်စီးသုံး အထူတိုင်းကိရိယာ (渦電流式膜厚計)' ကို သုံးပါ - 「中性塩水噴霧試験(JIS Z 2371)」は槽内温度「35℃」で「5% 塩化ナトリウム水溶液」を噴霧して耐食性を試験する
'ဓာတ်ပြယ် ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက် (JIS Z 2371)' သည် စမ်းသပ်ခန်းအပူချိန် '35°C' တွင် '5% NaCl ဆားရည်' ကို ဖြန်းပက်စမ်းသပ်သည် - 高張力鋼等の「水素ぜい性(遅れ破壊)」を防ぐには、めっき後直ちに約200℃で加熱する「ベーキング処理(脱水素処理)」を行う
ခိုင်ခံ့မှုမြင့်မားသော သံမဏိတွင် 'ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်း (水素脆性)' ကို ကာကွယ်ရန် ဟိုက်ဒရိုဂျင်ထွက်သွားစေရန် 'သတ္တုရည်စိမ်ပြီးချင်း ~200°C ၌ ဘိတ်ကင်း အပူပေးဖုတ်ခြင်း' ပြုလုပ်ပါ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 電磁式膜厚計(磁性素地)と渦電流式膜厚計(非磁性素地) | သံလိုက်သုံး အထူတိုင်းကိရိယာ (သံမဏိအောက်ခံ) နှင့် အက်ဒီလျှပ်စီးသုံး အထူတိုင်းကိရိယာ (သံမဟုတ်သောအောက်ခံ) |
| 中性塩水噴霧試験(JIS Z 2371:35℃・5% NaCl水溶液) | ဓာတ်ပြယ် ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက် (JIS Z 2371 - 35 deg C, 5% NaCl ပျော်ရည်) |
| 水素ぜい性(遅れ破壊)とベーキング処理(約200℃加熱) | ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်း (水素脆性) နှင့် ဘိတ်ကင်း အပူပေးဖုတ်ခြင်း (~200 deg C) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
表面処理では、めっき前処理の順序(先にアルカリ脱脂→水洗→酸浸漬)、装飾クロムめっき(0.1〜0.5μm)と硬質クロムめっき(10〜300μm)の違い、無電解ニッケルめっきの均一膜厚性が頻出です。
သတ္တုမျက်နှာပြင် ပြုပြင်ခြင်းကဏ္ဍတွင် အကြိုသန့်စင်မှု အစီအစဉ် (အယ်လ်ကာလီ အဆီချွတ်ခြင်း ပထမ → ရေဆေးခြင်း → အက်ဆစ်စိမ်သန့်စင်ခြင်း ဒုတိယ)၊ အလှဆင် ခရိုမီယမ် (0.1–0.5 μm) နှင့် အမာစား ခရိုမီယမ် (10–300 μm) ကွာခြားချက်နှင့် လျှပ်စစ်မသုံး နစ်ကယ်ရည်စိမ်ခြင်း၏ အလွှာအထူညီညာမှုတို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
アルミニウムの陽極酸化処理(アルマイト)では、品物を陽極(+)につなぎ、「陽極酸化→着色処理→封孔処理」の順に行うこと、および膜厚計の選定(鉄素地は電磁式、アルミ素地は渦電流式)が重要です。
အလူမီနီယမ် အန်နိုဒိုက်ဇင်း (အလူမိုက်) အတွက် အလုပ်ခံပစ္စည်းကို အန်နုတ် (+) တွင် ဆက်သွယ်ရကြောင်း၊ အရောင်ဆိုးခြင်းကို 'အန်နိုဒိုက်ဇင်း → အရောင်ဆိုးခြင်း → အပေါက်ငယ်ပိတ်ခြင်း' အစဉ်အတိုင်း တိကျစွာ လုပ်ဆောင်ရကြောင်းနှင့် အလွှာအထူတိုင်းကိရိယာများကို အောက်ခံသတ္တုအလိုက် ရွေးချယ်ရကြောင်း (သံမဏိအတွက် သံလိုက်သုံး၊ အလူမီနီယမ်အတွက် အက်ဒီလျှပ်စီးသုံး) တို့ကို မှတ်သားထားပါ။
また、排水処理の条件(六価クロムは酸性で還元、シアンはアルカリ性で酸化分解)、塩水噴霧試験(5%食塩水・35℃)、塗装欠陥(はじき・ピンホール・ブラッシング)の対策を確実に覚えましょう。
ထို့အပြင် ရေဆိုးသန့်စင်ခြင်း စည်းမျဉ်းများ (Cr6+ ကို အက်ဆစ်အခြေအနေ၌ ဓာတ်လျှော့ရန်နှင့် ဆိုင်ယာနိုက်ကို အယ်လ်ကာလီအခြေအနေ၌ ဓာတ်တိုးဖြိုခွဲရန်)၊ ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက် သတ်မှတ်ချက်များ (35 °C တွင် 5% NaCl) နှင့် သုတ်ဆေးချို့ယွင်းချက် အကြောင်းရင်းများ (ဆေးသားတွန့်ကွက် ハジキ၊ အပ်ပေါက်ရာ၊ အဖြူကွက်ထခြင်း) တို့ကို အလွတ်ကျက်ထားပါ။
မှတ်ထားရမည့် အချက်များ
- 前処理順序とめっき種類:前処理は必ず「アルカリ脱脂→水洗→酸洗い」の順 / 装飾クロムは0.1〜0.5μm、硬質クロムは10〜300μm(HV800〜1000) / 無電解ニッケルめっきは複雑形状でも膜厚が均一
အကြိုသန့်စင်မှုနှင့် သတ္တုရည်စိမ် အမျိုးအစားများ - အမြဲတမ်း 'အယ်လ်ကာလီ အဆီချွတ်ခြင်း → ရေဆေးခြင်း → အက်ဆစ်စိမ်ခြင်း' အတိုင်းလုပ်ပါ / အလှဆင်ခရိုမီယမ်သည် 0.1–0.5 μm ဖြစ်ပြီး အမာစားခရိုမီယမ်သည် 10–300 μm (HV 800–1000) ဖြစ်သည် / လျှပ်စစ်မသုံး နစ်ကယ်သည် ရှုပ်ထွေးသောပုံသဏ္ဌာန်များတွင် အထူညီညာစေသည် - めっき不良と水素脆性:高電流密度部(角部)の黒変・粗雑化は「ヤケ(焦げ)」、水素気泡の付着による小孔は「ピット」 / 高強度鋼はめっき後にベーキング(約200℃加熱)を行い水素脆性を防ぐ
သတ္တုရည်စိမ် ချို့ယွင်းချက်နှင့် ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်း - လျှပ်စီးမြင့်သော ထောင့်များ၌ ကြမ်းတမ်းမည်းမှောင်သည့်အလွှာမှာ 'လောင်ကျွမ်းခြင်း (ヤケ)' ဖြစ်ပြီး H2 ပူဖောင်းကပ်၍ ဖြစ်သော အပေါက်ငယ်များမှာ 'ပစ်တ် (ピット)' ဖြစ်သည် / ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်မှု ကာကွယ်ရန် သံမဏိအမာကို သတ္တုရည်စိမ်ပြီးနောက် (~200 °C) ၌ အပူပေးဖုတ်ပါ - アルマイトと化成処理・PVD:アルマイトの着色は「陽極酸化後・封孔処理前」に行う / 塗装下地には「りん酸塩処理」、亜鉛めっき上の白さび防止には「三価クロメート処理」 / PVDは低温(200〜500℃)成膜で母材変形が少ない
အန်နိုဒိုက်ဇင်း၊ ဓာတုပြောင်းလဲမှုအလွှာနှင့် PVD - အလူမိုက် အရောင်ဆိုးခြင်းကို 'အန်နိုဒိုက်ဇင်းပြီးနောက်နှင့် အပေါက်မပိတ်မီ' ပြုလုပ်ပါ / ဆေးသုတ်အောက်ခံအတွက် 'ဖော့စဖိတ်' သုံးပြီး သွပ်ပေါ် သံချေးဖြူကာကွယ်ရန် 'ထရိုင်ဗေးလန့် ခရိုမိတ်' သုံးပါ / PVD သည် အပူချိန်နိမ့် (200–500 °C) တွင် ပုံပျက်မှုနည်းစွာ အလွှာတင်ပေးသည် - 検査法と非破壊膜厚計:鉄鋼素地上の非磁性皮膜は「電磁式膜厚計」、アルミ素地上の絶縁皮膜は「渦電流式膜厚計」 / 塩水噴霧試験(JIS Z 2371)は「5%食塩水・槽内温度35℃」 / 塗膜密着性は「クロスカット試験」
အလွှာပါး စစ်ဆေးခြင်း - သံမဏိပေါ်တွင် 'သံလိုက်သုံး အထူတိုင်းကိရိယာ' သုံးပြီး အလူမီနီယမ်ပေါ်ရှိ လျှပ်ကာအလွှာအတွက် 'အက်ဒီလျှပ်စီးသုံး အထူတိုင်းကိရိယာ' သုံးပါ / ဆားရည်မှုန်ဖြန်းစမ်းသပ်ချက် (JIS Z 2371) - 35 °C တွင် 5% NaCl ဆားရည် / ဆေးကပ်ငြိအားကို 'ဇယားကွက်ခြစ် စမ်းသပ်ချက် (碁盤目試験)' ဖြင့် စစ်ဆေးပါ - 排水処理と塗装欠陥:六価クロム排水は「酸性(pH≤3)」で三価へ還元後に中和沈殿、シアン排水は「アルカリ性」で酸化分解 / 油分による塗膜の凹みは「はじき」、高湿度時の白濁は「ブラッシング(白化)」
ရေဆိုးသန့်စင်ခြင်းနှင့် သုတ်ဆေးချို့ယွင်းချက်များ - Cr6+ ရေဆိုးကို အက်ဆစ်အခြေအနေ (pH ≤ 3) ၌ ဓာတ်လျှော့ပါ၊ ဆိုင်ယာနိုက်ရေဆိုးကို အယ်လ်ကာလီအခြေအနေ၌ ဓာတ်တိုးဖြိုခွဲပါ / ဆီပေကျံမှုကြောင့် 'ဆေးသားတွန့်ကွက် (ハジキ)' ဖြစ်ပြီး စိုထိုင်းဆမြင့်မှုကြောင့် အဖြူရောင်အုံ့ခြင်း (ブラッシング) ဖြစ်ပေါ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 無電解めっき | လျှပ်စစ်မသုံး သတ္တုရည်စိမ်ခြင်း - 無電解めっき (အလွှာအထူညီညာသော ဓာတုဓာတ်လျှော့ သတ္တုရည်စိမ်ခြင်း) |
| 封孔処理 | အပေါက်ငယ်ပိတ်ခြင်း - 封孔処理 (ရေနွေးငွေ့/ရေဆူဖြင့် အန်နိုဒိုက်ဇင်း အလူမီနီယမ်၏ အပေါက်ငယ်များကို ပိတ်ခြင်း) |
| 塩水噴霧試験 | ဆားရည်မှုန်ဖြန်း စမ်းသပ်ချက် - 塩水噴霧試験 (သံချေးတက်ခံနိုင်ရည် အမြန်စမ်းသပ်ရန် 35 °C ၌ 5% NaCl အမှုန်ဖြန်းခြင်း) |
| 水素脆性 | ဟိုက်ဒရိုဂျင်ကြောင့် ကြွပ်ဆတ်ခြင်း - 水素脆性 (စုပ်ယူထားသော ဟိုက်ဒရိုဂျင်ကြောင့် ခိုင်ခံ့မှုမြင့်သံမဏိ ကြွပ်ဆတ်ကျိုးပဲ့ခြင်း) |
သတ္တုမျက်နှာပြင် ပြုပြင်မွမ်းမံခြင်း (အဆင့်မြင့်)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf