
ပလတ်စတစ် ပုံဖော်ထုတ်လုပ်ခြင်း (အဆင့် 2)
プラスチック成形(2号)
စက်မှုကုန်ထုတ်လုပ်ငန်း (特定技能2号) · 製造分野(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
エンジニアリングプラスチックの物性と予備乾燥管理
အင်ဂျင်နီယာ ပလတ်စတစ်များ၏ ဂုဏ်သတ္တိများနှင့် ကြိုတင်အခြောက်ခံခြင်း စီမံခန့်ခွဲမှု
2号技能では、汎用樹脂だけでなく耐熱性・機械的強度に優れた「エンジニアリングプラスチック(エンプラ)」の物性を深く理解して条件設定を行う必要があります。エンプラは結晶性のPA・POM・PBT・PPSと、非晶性のPC・変性PPEなどに大別されます。
ကျွမ်းကျင်မှု အဆင့် 2 စံနှုန်းတွင် နည်းပညာရှင်များသည် ပုံဖော်ထုတ်လုပ်မှု အခြေအနေများကို သတ်မှတ်နိုင်ရန်အတွက် သာမန်ပလတ်စတစ်များသာမက အပူဒဏ်ခံနိုင်ရည်နှင့် စက်မှုခိုင်ခံ့မှု သာလွန်ကောင်းမွန်သော 'အင်ဂျင်နီယာ ပလတ်စတစ်များ (エンジニアリングプラスチック)' ၏ ရုပ်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများကိုပါ နက်ရှိုင်းစွာ နားလည်ထားရပါမည်။ အင်ဂျင်နီယာ ပလတ်စတစ်များကို ပုံဆောင်ခဲဖွဲ့စည်းပုံရှိသော အမျိုးအစား (PA, POM, PBT, PPS) နှင့် ပုံဆောင်ခဲဖွဲ့စည်းပုံမရှိသော အမျိုးအစား (PC, m-PPE) ဟူ၍ ခွဲခြားထားပါသည်။
ポリカーボネート(PC)、ポリブチレンテレフタレート(PBT)、ポリエチレンテレフタレート(PET)、ポリアミド(PA)などのエステル結合やアミド結合を持つ樹脂は、水分を含んだまま高温の加熱シリンダで溶融すると「加水分解」を起こします。
ပိုလီကာဗွန်နိတ် (PC)၊ ပိုလီဗျူတိုင်လင်း တယ်ရီဖသာလိတ် (PBT)၊ ပိုလီအက်သလင်း တယ်ရီဖသာလိတ် (PET) နှင့် ပိုလီအာမိုက် (PA) ကဲ့သို့သော အက်စတာ သို့မဟုတ် အာမိုက် ဓာတုဆက်သွယ်မှု ပါဝင်သည့် ပလတ်စတစ်စေးများသည် အစိုဓာတ်ကျန်ရှိနေလျက် အပူချိန်မြင့်မားသော အပူပေးဆလင်ဒါအတွင်း အရည်ပျော်သွားပါက 'ရေကြောင့် ဓာတ်ပြိုကွဲခြင်း (加水分解)' ဖြစ်ပေါ်တတ်ပါသည်။
加水分解が発生すると、成形品表面に銀条(シルバーストリーク)や気泡が出るだけでなく、高分子鎖が切断されて分子量が低下し、衝撃強度が著しく脆化します。この劣化は再乾燥しても元には戻りません。
ရေကြောင့် ဓာတ်ပြိုကွဲခြင်း ဖြစ်ပေါ်သည့်အခါ ထုတ်ကုန်မျက်နှာပြင်ပေါ်တွင် ငွေရောင်အစင်းကြောင်းများ (シルバーストリーク) နှင့် လေပူဖောင်းများ ပေါ်လာရုံသာမက ပိုလီမာကွင်းဆက်များ ပြတ်တောက်သွားသောကြောင့် မော်လီကျူးအလေးချိန် လျော့ကျပြီး ရိုက်ခတ်မှုဒဏ်ခံနိုင်ရည် ပြင်းထန်စွာ ကျဆင်းကာ ကြွပ်ဆတ်သွားပါသည်။ ဤပျက်စီးမှုသည် ပစ္စည်းကို ပြန်လည်အခြောက်ခံသော်လည်း မူလအတိုင်း ပြန်မကောင်းနိုင်တော့ပါ။
そのため、成形前に除湿乾燥機やホッパードライヤを用い、樹脂ごとに指定された温度と時間(例:PCは120℃で4〜6時間、PAは80〜100℃で4〜8時間)で規定含水率以下まで予備乾燥します。
ထို့ကြောင့် ပုံမဖော်မီ ပစ္စည်းများကို စိုထိုင်းဆဖယ် အခြောက်ခံစက် (除湿乾燥機) သို့မဟုတ် ဟော့ပါအခြောက်ခံစက်ဖြင့် ပလတ်စတစ်အမျိုးအစားအလိုက် သတ်မှတ်ထားသော အပူချိန်နှင့် အချိန်အတိုင်း (ဥပမာ PC အတွက် 120°C ဖြင့် 4–6 နာရီ၊ PA အတွက် 80–100°C ဖြင့် 4–8 နာရီ) အစိုဓာတ်ပါဝင်နှုန်း သတ်မှတ်ချက်အောက် ရောက်သည်အထိ ကြိုတင်အခြောက်ခံရပါမည်။
また、ガラス繊維強化樹脂(GF強化PA・PBT)では、繊維が流動方向(MD)に配向するため流動方向の収縮率が小さく、直角方向(TD)の収縮率が大きくなる「収縮異方性」によるソリ対策が重要です。
ထို့အပြင် ဖန်မျှင်အားဖြည့် ပလတ်စတစ်များ (GF-PA, GF-PBT) တွင် ဖန်မျှင်များသည် ပလတ်စတစ်ရည် စီးဆင်းသည့်ဦးတည်ရာ (MD) အတိုင်း စီတန်းသွားသောကြောင့် စီးဆင်းသည့်ဦးတည်ရာတွင် ကျုံ့ဝင်နှုန်းသည် ကန့်လန့်ဖြတ်ဦးတည်ရာ (TD) ထက် များစွာပိုနည်းသဖြင့် ဤ 'ဦးတည်ရာအလိုက် ကျုံ့ဝင်နှုန်း မတူညီမှု (成形収縮率の異方性)' ကြောင့် ဖြစ်ပေါ်သော ကော့လန်မှု (そり変形) ကို ထိန်းချုပ်ရန် အလွန်အရေးကြီးပါသည်။
မှတ်ထားရမည့် အချက်များ
- PCやPBTの成形前には、加水分解による強度低下を防ぐため十分な予備乾燥を行う。
PC သို့မဟုတ် PBT ကို ပုံမဖော်မီ ရေကြောင့် ဓာတ်ပြိုကွဲ၍ ခိုင်ခံ့မှုကျဆင်းခြင်းမှ ကာကွယ်ရန် သေချာစွာ ကြိုတင်အခြောက်ခံပါ။ - POMを高温のシリンダ内に長時間滞留させると、熱分解して刺激臭のあるガスが発生する。
POM သည် ပူပြင်းသော ဆလင်ဒါအတွင်း အချိန်ကြာမြင့်စွာ အောင်းနေပါက အပူကြောင့် ဓာတ်ပြိုကွဲပြီး စူးရှသောဓာတ်ငွေ့များ ထွက်ပေါ်လာတတ်သည်။ - ガラス繊維強化樹脂では、耐摩耗性のスクリュを使用し過度な高背圧を避ける。
ဖန်မျှင်အားဖြည့် ပလတ်စတစ်များအတွက် ပွန်းစားခံနိုင်သော စခရူးကို သုံးပြီး နောက်ပြန်ဖိအား (背圧) အလွန်အကျွံပေးခြင်းကို ရှောင်ကြဉ်ပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 加水分解 | ရေကြောင့် ဓာတ်ပြိုကွဲခြင်း - 加水分解 (အပူချိန်မြင့်ချိန် အစိုဓာတ်ကြောင့် ပိုလီမာကွင်းဆက်များ ပြတ်တောက်ခြင်း) |
| 除湿乾燥機 | စိုထိုင်းဆဖယ် အခြောက်ခံစက် - 除湿乾燥機 (ရေငွေ့ဖွဲ့မှတ်နိမ့်သော လေခြောက်ကို အသုံးပြုသည့်စက်) |
| 収縮異方性 | ဦးတည်ရာအလိုက် ကျုံ့ဝင်နှုန်း မတူညီမှု - 収縮率の異方性 (MD နှင့် TD ကြား ကျုံ့ဝင်နှုန်း ကွာခြားချက်) |
| 滞留熱分解 | ဆလင်ဒါအတွင်း အချိန်ကြာမြင့်စွာ အောင်းနေခြင်းကြောင့် အပူဖြင့် ဓာတ်ပြိုကွဲပျက်စီးခြင်း |
射出成形機の機構制御と精密条件設定
ပလတ်စတစ်ထိုးသွင်းပုံဖော်စက် ယန္တရားထိန်းချုပ်မှုနှင့် အနုစိတ် အခြေအနေသတ်မှတ်ချက်များ
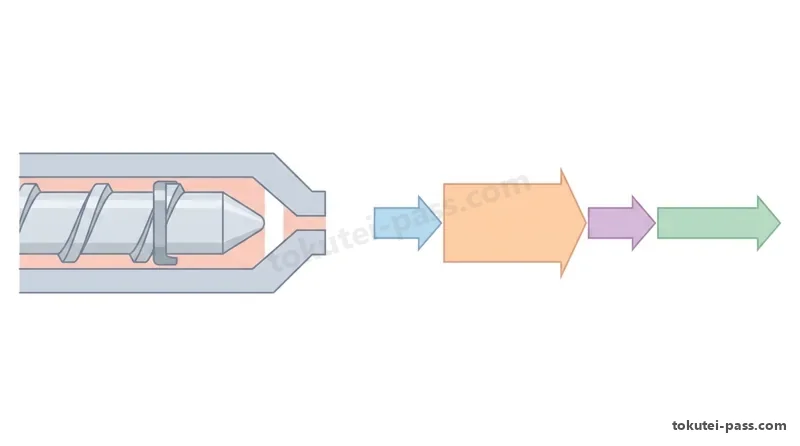
インラインスクリュ式射出成形機のスクリュ先端には、計量時に前方へ溶融樹脂を送り、射出・保圧時に後方への逆流を防ぐ「逆流防止弁(チェックリング・シートリング)」が設けられています。チェックリングが摩耗するとクッション量がばらつき、ショートショットやヒケの原因になります。
အင်လိုင်းစခရူးသုံး ပလတ်စတစ်ထိုးသွင်းပုံဖော်စက်၏ စခရူးထိပ်ဖူးတွင် တပ်ဆင်ထားသော 'နောက်ပြန်မစီးဗား (逆流防止弁 - ချက်ကွင်း チェックリング နှင့် အထိုင်ကွင်း)' သည် ပမာဏတိုင်းတာချိန် (計量時) တွင် ပလတ်စတစ်ရည်ကို ရှေ့သို့စီးဆင်းစေပြီး ထိုးသွင်းချိန်နှင့် ဖိအားထိန်းချိန်တို့တွင် နောက်ပြန်မစီးအောင် ပိတ်ပေးပါသည်။ ချက်ကွင်း ပွန်းစားသွားပါက ကူရှင်ပမာဏ မတည်မငြိမ်ဖြစ်ပြီး ပုံစံခွက်မပြည့်ခြင်း (ショートショット) နှင့် ချိုင့်ဝင်ခြင်း (ヒケ) တို့ ဖြစ်ပေါ်စေပါသည်။
射出工程では「多段射出速度制御」を行います。ゲート通過時は「低速」にしてジェッティングやゲート付近のフローマークを防ぎ、一般肉厚部は「高速」で充填し、充填完了直前は「減速」して断熱圧縮によるガス焼けや急激な圧力ピークによるバリを防ぎます。
ပလတ်စတစ်ရည် ထိုးသွင်းစဉ် 'အဆင့်လိုက် အမြန်နှုန်းထိန်းချုပ်မှု (多段射出速度制御)' ကို အသုံးပြုရာ - ဂိတ်ပေါက်ကို ဖြတ်သန်းချိန်တွင် 'အမြန်နှုန်းအနှေး' သုံးခြင်းဖြင့် ဂျက်တင်း (ジェッティング) နှင့် ဂိတ်စီးကြောင်းရာများကို ကာကွယ်ပြီး၊ ပင်မနံရံပိုင်းကို 'အမြန်နှုန်းအမြင့်' ဖြင့် အမြန်ဖြည့်သွင်းကာ၊ ပုံစံခွက်ပြည့်ခါနီးတွင် 'အမြန်နှုန်းလျှော့ချခြင်း' ဖြင့် ဓာတ်ငွေ့လောင်ကျွမ်းရာ (ガス焼け) နှင့် ဖိအားဆောင့်တက်၍ အစွန်းထွက်အသားပို (バリ) ထွက်ခြင်းတို့ကို ကာကွယ်ပါသည်။
溶融樹脂がキャビティの約95〜98%を満たした位置(V-P切替位置)で、速度制御から圧力制御(保圧)へ切り替えます。V-P切替が早すぎると充填不足になり、遅すぎると過充填(オーバーパック)となってバリや離型不良を引き起こします。
ပလတ်စတစ်ရည်က ပုံစံခွက်၏ 95–98% ခန့် ပြည့်သွားသည့် တည်နေရာ (V-P ပြောင်းလဲမှတ် 位置) တွင် အမြန်နှုန်းထိန်းချုပ်မှုမှ ဖိအားထိန်းချုပ်မှု (ဖိအားထိန်းခြင်း 保圧) သို့ ပြောင်းလဲပါသည်။ V-P ပြောင်းလဲမှု စောလွန်းပါက ပုံစံခွက်မပြည့်ခြင်း ဖြစ်ပေါ်ပြီး နောက်ကျလွန်းပါက အလွန်အကျွံဖိသိပ်မိ၍ အစွန်းထွက်အသားပိုထွက်ခြင်းနှင့် ပုံစံခွက်ထဲတွင် ကပ်နေခြင်းတို့ ဖြစ်ပေါ်တတ်ပါသည်။
最適な保圧時間を決めるには、保圧時間を段階的に延ばしながら成形品質量を測定し、質量が一定になって増えなくなる「ゲートシール時間」を求めます。また、最前進位置では常に3〜5 mm程度の「クッション量」を残して保圧を有効に作用させます。
အသင့်တော်ဆုံး ဖိအားထိန်းချိန် (保圧時間) ကို သတ်မှတ်ရန် ဖိအားထိန်းချိန်ကို အဆင့်လိုက်တိုး၍ ပုံဖော်ထားသော ပစ္စည်းများ၏ အလေးချိန်ကို ချိန်တွယ်ကာ အလေးချိန် ထပ်မတိုးတော့သည့် 'ဂိတ်ပေါက်အေးခဲပိတ်ချိန် (ゲートシール時間)' ကို ရှာဖွေရပါသည်။ ထို့ပြင် ဖိအားထိန်းမှု ထိရောက်စွာ သက်ရောက်နိုင်ရန် စခရူးရှေ့ဆုံးရောက်ချိန်၌ 'ကူရှင်ပမာဏ (クッション量)' 3–5 mm ခန့် အမြဲကျန်ရှိနေရပါမည်။
型締機構には、リンクの倍力作用で高速開閉・省電力保持ができる「トグル式」と、油圧シリンダで直接押して型厚変化の影響を受けない「直圧式」があります。バリを防ぐ必要型締力は「投影面積×キャビティ内平均樹脂圧力」で計算します。
ပုံစံခွက်ပိတ်ညှပ်သည့် ယန္တရားများတွင် လင့်ခ်ဆက်တံများဖြင့် အားချဲ့၍ အမြန်ရွေ့လျားနိုင်ပြီး စွမ်းအင်ချွေတာနိုင်သော 'တော့ဂဲလ်အမျိုးအစား (トグル式)' နှင့် ပုံစံခွက် အပူကြောင့်ပွခြင်း၏ သက်ရောက်မှုမခံရဘဲ ဆလင်ဒါဖြင့် တိုက်ရိုက်ဖိပေးသော 'တိုက်ရိုက်ဟိုက်ဒရောလစ်အမျိုးအစား (直圧式)' တို့ ပါဝင်ပါသည်။ လိုအပ်သော ပုံစံခွက်ပိတ်ညှပ်အားကို 'ပရိုဂျက်တက်ဧရိယာ (投影面積) × ပုံစံခွက်အတွင်း ပျမ်းမျှပလတ်စတစ်ဖိအား' ဖြင့် တွက်ချက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- チェックリングが摩耗すると、保圧中に樹脂が逆流してクッション量が0 mmまで減少する。
ချက်ကွင်း (チェックリング) ပွန်းစားသွားသည့်အခါ ဖိအားထိန်းချိန်၌ ပလတ်စတစ်ရည် နောက်ပြန်ယိုစိမ့်ပြီး ကူရှင်ပမာဏ 0 mm အထိ ကျဆင်းသွားသည်။ - 充填完了直前に射出速度を減速することで、ガス焼けとバリの発生を同時に抑えられる。
ပုံစံခွက်ပြည့်ခါနီးတွင် ထိုးသွင်းအမြန်နှုန်းကို လျှော့ချပေးခြင်းဖြင့် ဓာတ်ငွေ့လောင်ကျွမ်းရာနှင့် အစွန်းထွက်အသားပို (バリ) နှစ်မျိုးလုံးကို တစ်ပြိုင်နက် တားဆီးနိုင်သည်။ - 成形品の必要冷却時間は、最大肉厚の2乗にほぼ比例して長くなる。
ပုံဖော်ပစ္စည်းတစ်ခု၏ လိုအပ်သော အအေးခံချိန်သည် ၎င်း၏ အမြင့်ဆုံးနံရံအထူ၏ နှစ်ထပ်ကိန်း (2 ထပ်) နှင့် အကြမ်းဖျင်း တိုက်ရိုက်အချိုးကျ တိုးပွားသည်။ - 【例】投影面積A=200cm2・キャビティ内平均樹脂圧力P=40MPaのとき → 必要型締力F=200×40÷10=800kN
ဥပမာ - ပရိုဂျက်တက်ဧရိယာ A = 200cm2 နှင့် ပုံစံခွက်အတွင်း ပျမ်းမျှပလတ်စတစ်ဖိအား P = 40MPa ဖြစ်သည့်အခါ → လိုအပ်သော ပုံစံခွက်ပိတ်ညှပ်အား F = 200 × 40 ÷ 10 = 800kN ဖြစ်သည်။ - 【例】肉厚1.5mmで冷却時間8秒の成形品を肉厚4.5mm(3倍)に変更 → 必要冷却時間=8×3×3=約72秒(9倍)
ဥပမာ - ပုံဖော်ပစ္စည်းကို နံရံအထူ 1.5mm (အအေးခံချိန် 8s) မှ 4.5mm (3 ဆ ပိုထူအောင်) ပြောင်းလဲခြင်း → လိုအပ်သော အအေးခံချိန် = 8 × 3 × 3 = 72s ခန့် (9 ဆ ပိုကြာမည်) ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 逆流防止弁(チェックリング) | နောက်ပြန်မစီးဗား / ချက်ကွင်း - 逆流防止弁 / チェックリング (ထိုးသွင်းချိန် ပလတ်စတစ်ရည် နောက်ပြန်မစီးအောင် ကာကွယ်သည်) |
| V-P切替位置 | V-P ပြောင်းလဲမှတ် တည်နေရာ (အမြန်နှုန်းထိန်းချုပ်မှုမှ ဖိအားထိန်းချုပ်မှုသို့ ပြောင်းသည့်မှတ်) |
| ゲートシール時間 | ဂိတ်ပေါက်အေးခဲပိတ်ချိန် - ゲートシール時間 (ဂိတ်ပေါက်ခဲသွား၍ ပစ္စည်းအလေးချိန် ထပ်မတိုးတော့သည့်အချိန်) |
| 必要型締力 | လိုအပ်သော ပုံစံခွက်ပိတ်ညှပ်အား - 必要型締力 (ပရိုဂျက်တက်ဧရိယာ A × ပုံစံခွက်အတွင်းဖိအား P) |
高度な金型構造・ゲート方式・温調・保守管理
အဆင့်မြင့် ပုံစံခွက်ဖွဲ့စည်းပုံများ၊ ဂိတ်စနစ်များ၊ အပူချိန်ထိန်းချုပ်မှုနှင့် ထိန်းသိမ်းပြုပြင်ခြင်း
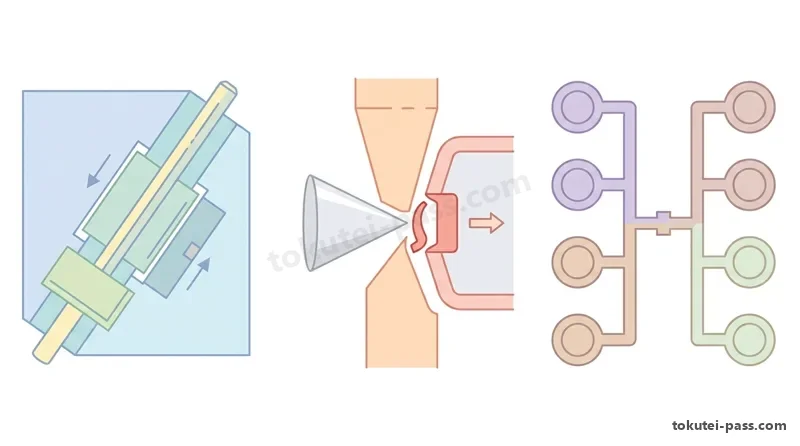
成形品側面に横穴や凹凸(アンダーカット)がある場合、型開き動作に連動して「アンギュラピン」で「スライドコア」を横方向へ抜く機構を用います。また、射出圧力でスライドコアが後退しないよう「ロッキングブロック」で背面を強固に受け止めます。
ပုံဖော်ပစ္စည်းတွင် ဘေးအပေါက်များ သို့မဟုတ် ချိုင့်ဝင်နေသောနေရာများ (အန်ဒါကတ် アンダーカット) ပါရှိသည့်အခါ ပုံစံခွက်ပွင့်ခြင်းနှင့် ချိန်သားကိုက်၍ 'ထောင့်စောင်းပင် (アンギュラピン)' က 'စလိုက်ကော (スライドコア)' ကို ဘေးတိုက်ဆွဲထုတ်ပေးပါသည်။ ပုံစံခွက်ပိတ်ညှပ်ထားချိန်တွင် ထိုးသွင်းဖိအားကြောင့် စလိုက်ကော နောက်သို့ပြန်မဆုတ်သွားစေရန် သပ်ပုံစံ 'လော့ခ်ကင်းဘလောက် (ロッキングブロック)' က စလိုက်ကောအနောက်ဘက်မှ ကျားကန်ထိန်းပေးထားပါသည်။
自動切断ゲートには、3枚プレート金型で点状に切り離す「ピンポイントゲート」や、2枚プレート金型のまま型開きや突き出し時に潜り込んだゲートを自動切断する「サブマリンゲート(トンネルゲート)」があります。
အလိုအလျောက် ဂိတ်ဖြတ်တောက်ပေးသော စနစ်များတွင် သုံးချပ်တွဲ ပုံစံခွက်များ၌ သေးငယ်သော အစက်ရာသာ ကျန်ခဲ့စေသည့် 'ပင်ပွိုင့်ဂိတ် (ピンポイントゲート)' နှင့် ရိုးရှင်းသော နှစ်ချပ်တွဲ ပုံစံခွက်၌ ပုံစံခွက်ခွဲမျက်နှာပြင်အောက်သို့ စောင်းဝင်နေပြီး ပစ္စည်းတွန်းထုတ်ချိန်တွင် ဂိတ်ကို အလိုအလျောက် ဖြတ်တောက်ပေးသည့် 'ဆပ်မရင်းဂိတ် / လိုဏ်ခေါင်းဂိတ် (サブマリンゲート / トンネルゲート)' တို့ ပါဝင်ပါသည်။
ランナー廃棄物を出さない「ホットランナー金型」では、マニホールドとノズルをヒータで加熱保持します。特に「バルブゲート式」は保圧完了後にバルブピンでゲートを機械的に閉鎖するため、糸引きや鼻たれがなくゲート跡もきれいに仕上がります。
ရန်နာအသားပို မထွက်သော 'ဟော့တ်ရန်နာ ပုံစံခွက်များ (ホットランナー金型)' တွင် မန်နီဖိုးလ်နှင့် နော်ဇယ်များကို အပူပေးကိရိယာများဖြင့် အပူပေး၍ ပလတ်စတစ်ရည်ကို အရည်ပျော်နေစေပါသည်။ အထူးသဖြင့် 'ဗားဂိတ် အမျိုးအစား (バルブゲート式)' သည် ဖိအားထိန်းချိန် ပြီးဆုံးသည်နှင့် ဂိတ်ပေါက်ကို ဗားပင်ချောင်းဖြင့် စက်ပိုင်းဆိုင်ရာအရ ပိတ်ပေးသောကြောင့် ပလတ်စတစ်မျှင်ဆွဲခြင်း (糸引き) နှင့် အရည်ယိုစိမ့်ခြင်း (鼻たれ) တို့ကို ကာကွယ်ပေးပြီး သပ်ရပ်သော ဂိတ်အမှတ်အသား ရရှိစေပါသည်။
多数個取り金型では、スプルーから各キャビティまでの流動距離とせん断履歴を等しくする「H型自然バランスランナー」を採用します。また、パーティング面のガスベント深さは、低粘度のPAでは0.01〜0.02 mmと浅くし、PCでは0.03〜0.05 mmに設定します。
အကွက်အများအပြားပါသော ပုံစံခွက်များတွင် စပရူးမှ အကွက်တိုင်းသို့ စီးဆင်းသည့်အကွာအဝေးနှင့် ပွတ်တိုက်မှု တူညီစေရန် 'H-ပုံစံ သဘာဝအတိုင်း ဟန်ချက်ညီသော ရန်နာ (バランスランナー)' ကို အသုံးပြုပါသည်။ ပုံစံခွက်ခွဲမျက်နှာပြင်ရှိ ဓာတ်ငွေ့ထွက်ပေါက် (ガスベント) အနက်ကို ပလတ်စတစ်ရည် ပျစ်ချွဲမှုအလိုက် သတ်မှတ်ရရာ ပျစ်ချွဲမှုနည်းသော PA အတွက် 0.01–0.02 mm အတိမ်ထားပြီး ပျစ်ချွဲမှုမြင့်သော PC အတွက် 0.03–0.05 mm ထားရှိပါသည်။
金型交換後は異物挟み込みによる金型破損を防ぐ「低圧型締(金型保護)機能」を設定します。日常保守では、冷却水管内のスケール詰まり除去や、エジェクタピン摺動部への適量の耐熱グリース給脂を徹底します。
ပုံစံခွက် လဲလှယ်တပ်ဆင်ပြီးနောက် ပစ္စည်းညပ်နေပါက ပုံစံခွက် မပိပျက်စီးစေရန် 'ဖိအားနိမ့် ပုံစံခွက်ပိတ် ကာကွယ်ရေးစနစ် (低圧型締 / 金型保護機能)' ကို ချိန်ညှိထားရပါသည်။ ပုံမှန်ထိန်းသိမ်းပြုပြင်မှုအနေဖြင့် အအေးခံရေလမ်းကြောင်းများရှိ ရေချိုး (スケール) များကို ဖယ်ရှားသန့်စင်ခြင်းနှင့် တွန်းထုတ်ပင်ချောင်း (エジェクタピン) ကိုယ်ထည်များတွင် အပူဒဏ်ခံအမဲဆီ ပါးပါးသုတ်လိမ်းခြင်းတို့ကို လုပ်ဆောင်ရပါသည်။
မှတ်ထားရမည့် အချက်များ
- ロッキングブロックは、射出時の樹脂圧力によってスライドコアが後退するのを防ぐ。
လော့ခ်ကင်းဘလောက် (ロッキングブロック) သည် ထိုးသွင်းချိန်တွင် ပလတ်စတစ်ဖိအားကြောင့် စလိုက်ကော နောက်ပြန်မဆုတ်သွားအောင် ထိန်းပေးထားသည်။ - 自然バランスランナーを採用することで、全てのキャビティへの充填バランスを均一にする。
သဘာဝအတိုင်း ဟန်ချက်ညီသော ရန်နာ (バランスランナー) ကို အသုံးပြုခြင်းဖြင့် ပုံစံခွက်အကွက်အားလုံးသို့ ပလတ်စတစ်ရည် အညီအမျှ ဝင်ရောက်စေသည်။ - 冷却回路にスケールが付着すると熱伝達率が低下し、金型実温度が上昇する。
အအေးခံရေလမ်းကြောင်းများတွင် ရေချိုးများ စုပုံလာသည့်အခါ အပူဖလှယ်မှု ကျဆင်းပြီး လက်တွေ့ပုံစံခွက်အပူချိန် မြင့်တက်လာသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| スライドコアとアンギュラピン | ဘေးဘက် အန်ဒါကတ်များကို ထုတ်ယူသည့် စလိုက်ကောနှင့် ထောင့်စောင်းပင် ယန္တရား |
| サブマリンゲート | ဆပ်မရင်းဂိတ် / လိုဏ်ခေါင်းဂိတ် - サブマリンゲート (နှစ်ချပ်တွဲပုံစံခွက်တွင် အလိုအလျောက် ဖြတ်ပေးသောဂိတ်) |
| バルブゲート式ホットランナー | ဗားဂိတ် ဟော့တ်ရန်နာ - バルブゲート (ဗားပင်ချောင်းဖြင့် ဂိတ်ပေါက်ကို ပိတ်ပေးသောစနစ်) |
| 低圧型締(金型保護) | ပစ္စည်းညပ်ခြင်းမှ ပုံစံခွက်ကို ကာကွယ်ပေးသော ဖိအားနိမ့် ပုံစံခွက်ပိတ်စနစ် (低圧型締) |
射出成形の高度不良診断と成形品肉厚設計
အဆင့်မြင့် ပလတ်စတစ်ထိုးသွင်းပုံဖော်မှု ချို့ယွင်းချက် စစ်ဆေးဖော်ထုတ်ခြင်းနှင့် ပစ္စည်းနံရံအထူ ဒီဇိုင်း
2号の実技試験では、複数の要因が絡み合う成形不良のメカニズムを特定し、成形条件だけでなく金型修正や製品設計面から対策を立てる能力が求められます。たとえば厚肉部内部の「ボイド(真空泡)」は、表面固化後の内部収縮が原因であり、保圧圧力や金型温度を高めて対策します。
အဆင့် 2 လက်တွေ့စာမေးပွဲတွင် နည်းပညာရှင်များသည် ရှုပ်ထွေးသော ချို့ယွင်းချက်များ၏ အဓိကဖြစ်ပွားပုံ ယန္တရားများကို အတိအကျ ဖော်ထုတ်နိုင်ရမည်ဖြစ်ပြီး ပုံဖော်မှုအခြေအနေများ၊ ပုံစံခွက်ပြုပြင်မွမ်းမံခြင်းနှင့် ပစ္စည်းဒီဇိုင်းတို့ ပါဝင်သော ကာကွယ်ရေးနည်းလမ်းများကို ချမှတ်နိုင်ရပါမည်။ ဥပမာ အသားထူသောအပိုင်းများ၏ အတွင်းပိုင်း၌ ဖြစ်ပေါ်သော 'လေဟာနယ်အပေါက်များ (ボイド / 真空泡)' သည် အပြင်အရေပြားလွှာ အမြန်အေးခဲသွားပြီး အတွင်းအူတိုင်က အတွင်းသို့ ကျုံ့ဝင်သွားသောကြောင့် ဖြစ်ပေါ်ရာ ဖိအားထိန်းပမာဏ (保圧) တိုးမြှင့်ခြင်းနှင့် ပုံစံခွက်အပူချိန် တိုးမြှင့်ခြင်းတို့ဖြင့် ပြုပြင်နိုင်ပါသည်။
一方、水分や分解ガスによる「気泡・シルバーストリーク」は、予備乾燥の徹底や背圧の適正化、サックバック量の縮小(空気巻き込み防止)で解決します。同じ泡状の不良でも「真空ボイド」と「ガス気泡」では対策が正反対になる点に注意が必要です。
ဆန့်ကျင်ဘက်အားဖြင့် အစိုဓာတ် သို့မဟုတ် ဓာတ်ပြိုကွဲဓာတ်ငွေ့ကြောင့် ဖြစ်ပေါ်သော 'ဓာတ်ငွေ့ပူဖောင်းများ (ガス気泡) နှင့် ငွေရောင်အစင်းကြောင်းများ' ကိုမူ သေချာစွာ ကြိုတင်အခြောက်ခံခြင်း၊ သင့်တော်သော နောက်ပြန်ဖိအား (背圧) ပေးခြင်းနှင့် စခရူးနောက်ပြန်ဆွဲပမာဏ (サックバック) လျှော့ချခြင်း (နော်ဇယ်ထဲသို့ လေမဝင်စေရန်) တို့ဖြင့် ဖြေရှင်းရပါသည်။ နှစ်မျိုးလုံးမှာ ပူဖောင်းပုံစံတူသော်လည်း လေဟာနယ်အပေါက်နှင့် ဓာတ်ငွေ့ပူဖောင်းတို့သည် မတူညီသော ကာကွယ်ရေးနည်းလမ်းများ လိုအပ်ပါသည်။
また、狭いゲートから高速射出した溶融樹脂が蛇のようにうねって固化する「ジェッティング」は、ゲート通過時の射出速度を落とすか、樹脂がキャビティ壁面に当たるタブゲート・オーバーラップゲートへ変更して防止します。
ကျဉ်းမြောင်းသော ဂိတ်ပေါက်မှ အမြန်နှုန်းမြင့်ဖြင့် ပန်းထွက်လာသော ပလတ်စတစ်ရည်သည် ကျယ်ဝန်းသော ပုံစံခွက်ထဲသို့ မြွေလိမ်မြွေကောက်ပုံစံ ဝင်ရောက်အေးခဲသွားသည့် 'ဂျက်တင်း (ジェッティング)' ကို ကာကွယ်ရန် ဂိတ်ပေါက်ဖြတ်ချိန် ထိုးသွင်းအမြန်နှုန်း လျှော့ချခြင်း သို့မဟုတ် ပလတ်စတစ်ရည်ကို ပုံစံခွက်နံရံနှင့် တိုက်မိစေသည့် တက်ဘ်ဂိတ် / အိုဗာလက်ပ်ဂိတ်သို့ ပြောင်းလဲခြင်းတို့ကို ပြုလုပ်ရပါသည်။
箱型成形品では、内側のコア角部に熱がこもって外側のキャビティ面より高温になりやすく、冷却後に高温側(内側)の収縮が大きくなって側壁が内側へ倒れる「内反り」が起きます。この場合、可動側(コア)の設定温度を固定側より低くして表裏の冷却速度を揃えます。
သေတ္တာပုံစံ ပစ္စည်းများတွင် အတွင်းကော် (コア) ထောင့်စွန်းများ၌ အပူစုပုံလွယ်သဖြင့် အတွင်းဘက်က အပြင်ပုံစံခွက်နံရံထက် ပိုမိုပူပြင်းနေတတ်ရာ၊ ပိုပူသော အတွင်းဘက်တွင် ကျုံ့ဝင်မှု ပိုများသောကြောင့် ဘေးနံရံများ အတွင်းဘက်သို့ ကွေးဝင်သွားတတ်ပါသည် ('အတွင်းဘက်သို့ ကော့လန်ခြင်း 内反り')။ ရွေ့လျားကော်ဘက်၏ အပူချိန်ကို အသေတပ်ထားသော အပြင်ပုံစံခွက်ဘက်ထက် ပိုနိမ့်အောင် သတ်မှတ်ပေးခြင်းဖြင့် အတွင်းနှင့်အပြင် အအေးခံနှုန်းကို ဟန်ချက်ညီစေပါသည်။
製品設計上のヒケ対策としては、平板裏側に設ける「リブ」の厚さを基本肉厚の50〜60%程度に薄くし、ボス根元には「肉盗み」を設けて偏肉(肉厚集中)をなくすことが原則です。
ချိုင့်ဝင်ခြင်း (ヒケ) မဖြစ်စေရန် အခြေခံ ပစ္စည်းဒီဇိုင်းစည်းမျဉ်းအနေဖြင့် ပြန့်ညီသောနံရံ၏ အနောက်ဘက်ရှိ အားဖြည့် 'နံရိုးပြားများ (リブ)' ၏ အထူကို ပင်မနံရံအထူ၏ 50–60% ခန့်၌သာ ထားရှိရမည်ဖြစ်ပြီး၊ ဝက်အူတိုင် (ボス) အခြေများတွင် အသားထူစုပုံမှု မဖြစ်စေရန် 'အသားထွင်းထုတ်ခြင်း (肉盗み)' ပြုလုပ်ပေးရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 厚肉部のボイドを防ぐため、金型温度を上げて表面固化を遅らせ保圧を効かせる。
အသားထူသောအပိုင်းများတွင် လေဟာနယ်အပေါက် (ボイド) မဖြစ်စေရန် ပုံစံခွက်အပူချိန်ကို မြှင့်တင်၍ အပေါ်ယံအရေပြား အေးခဲမှုကို နှေးကွေးစေခြင်းဖြင့် ဖိအားထိန်းမှု ထိရောက်စေရမည်။ - 平板の裏側に設けるリブの厚さは、基本肉厚の50〜60%程度に設計する。
အပြားတစ်ခု၏ အနောက်ဘက်ရှိ အားဖြည့်နံရိုးပြား (リブ) အထူကို ပင်မနံရံအထူ၏ 50–60% ခန့်၌ ဒီဇိုင်းထုတ်ရသည်။ - 金属インサート部品を成形前に予熱し、残留応力によるウェルド割れを防ぐ。
လက်ကျန်ဒဏ်အားကြောင့် ပေါင်းစပ်ကြောင်းရာ (ウェルドライン) အက်ကွဲခြင်းမှ ကာကွယ်ရန် ထည့်သွင်းပုံဖော်မည့် သတ္တုပစ္စည်း (インサート金具) များကို ပုံမဖော်မီ ကြိုတင်အပူပေးပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ボイド(真空泡) | အပေါ်ယံလွှာ အမြန်အေးခဲခြင်းကြောင့် အသားထူပိုင်းအတွင်း ဖြစ်ပေါ်သော လေဟာနယ်အပေါက် (ボイド) |
| ジェッティング | ဂျက်တင်း - ジェッティング (အတားအဆီးမရှိသော ဂိတ်ပေါက်မှ ပန်းထွက်လာသော တီကောင်ပုံစံ စီးကြောင်းရာ) |
| 表裏冷却バランス | ကော့လန်မှု ကာကွယ်ရန် အတွင်းကော်နှင့် အပြင်ပုံစံခွက်ကြား အအေးခံနှုန်း ဟန်ချက်ညီစေခြင်း |
| リブ肉厚比と肉盗み | ချိုင့်ဝင်ခြင်း (ヒケ) ကာကွယ်ရန် နံရိုးပြားနှင့် ပင်မနံရံအထူအချိုး (50–60%) နှင့် အသားထွင်းထုတ်ခြင်း (肉盗み) |
熱硬化性樹脂成形(圧縮・トランスファ)の実務管理
အပူပေးလျှင်မာသွားသော ပလတ်စတစ် ပုံဖော်ထုတ်လုပ်မှု (ဖိသိပ်ပုံဖော်ခြင်းနှင့် လွှဲပြောင်းပုံဖော်ခြင်း) လက်တွေ့စီမံခန့်ခွဲမှု
フェノール樹脂(PF)、ユリア樹脂(UF)、メラミン樹脂(MF)、エポキシ樹脂(EP)、不飽和ポリエステル樹脂(UP)などの「熱硬化性樹脂」は、150〜180℃程度に高温加熱した金型内で化学反応(架橋反応)を起こして三次元網目構造となり、永久に硬化します。
ဖီနောလစ် (PF)၊ ယူရီးယား (UF)၊ မယ်လမင်း (MF)၊ အီပေါက်ဆီ (EP) နှင့် မပြည့်ဝ ပိုလီအက်စတာ (UP) ကဲ့သို့သော 'အပူပေးလျှင်မာသွားသော ပလတ်စတစ်များ (熱硬化性樹脂)' သည် 150–180°C ခန့် အပူပေးထားသော ပုံစံခွက်အတွင်း၌ ဓာတုကွန်ရက်ချိတ်ဆက်မှု ဓာတ်ပြုခြင်း (架橋反応) ဖြစ်ပေါ်ပြီး သုံးဖက်မြင် ကွန်ရက်ဖွဲ့စည်းပုံအဖြစ် အပြီးတိုင် မာကျောသွားပါသည်။
圧縮成形(コンプレッション成形)では、成形材料(タブレット)を高周波予熱機等であらかじめ予備加熱してからキャビティへ投入することで、流動性を高めて硬化時間を短縮し、肉厚内部まで均一に硬化させます。
ဖိသိပ်ပုံဖော်ခြင်း (圧縮成形) တွင် ကုန်ကြမ်းဆေးပြားတုံးများ (タブレット) ကို ပုံစံခွက်ထဲမထည့်မီ ကြိမ်နှုန်းမြင့် ကြိုတင်အပူပေးစက်ဖြင့် ကြိုတင်အပူပေးခြင်းဖြင့် စီးဆင်းနိုင်စွမ်း ကောင်းမွန်လာပြီး မာကျောချိန် တိုတောင်းကာ အသားထူသောအပိုင်းများအထိ ညီညာစွာ မာကျောစေပါသည်။
また、圧縮加圧の初期段階で金型をわずかに一瞬開く「ガス抜き(ブリージング)」を行います。これにより、硬化反応(縮合反応)によって発生した水蒸気や揮発性ガスを外部へ逃がし、成形品表面の「ふくれ(ブリスター)」や気泡を防ぎます。
ထို့အပြင် ဖိသိပ်ပုံဖော်ခြင်း၏ အစပိုင်းအဆင့်တွင် ပုံစံခွက်ကို ခေတ္တအနည်းငယ် ပြန်ဟပေးသည့် 'ဓာတ်ငွေ့ထုတ်လွှတ်ခြင်း (ガス抜き / ブリージング)' လုပ်ဆောင်ချက်ကို ပြုလုပ်ရပါသည်။ ၎င်းသည် မာကျောသည့်ဓာတ်ပြုမှုကြောင့် ထွက်ပေါ်လာသော ရေငွေ့နှင့် အငွေ့ပျံဓာတ်ငွေ့များကို အပြင်သို့ ထုတ်လွှတ်ပေးပြီး မျက်နှာပြင် 'ဖောင်းကြွခြင်း (フクレ / ブリスター)' နှင့် အတွင်းပိုင်း အပေါက်ငယ်များ ဖြစ်ပေါ်ခြင်းမှ ကာကွယ်ပေးပါသည်။
予備加熱温度や金型温度が高すぎたり、材料投入から型閉じ加圧までの動作が遅すぎたりすると、材料がキャビティの隅々まで流れきる前に硬化してしまう「早期硬化(プリキュア)」が発生し、充填不足や光沢不良となります。
အကယ်၍ ကြိုတင်အပူပေးသည့် အပူချိန် သို့မဟုတ် ပုံစံခွက်အပူချိန် မြင့်လွန်းပါက၊ သို့မဟုတ် ကုန်ကြမ်းထည့်သွင်းချိန်မှ ပုံစံခွက်ပိတ်၍ ဖိသိပ်ချိန်အထိ လှုပ်ရှားမှု နှေးကွေးလွန်းပါက ပုံစံခွက်ထောင့်စွန်းများအထိ ပစ္စည်းမပြည့်မီ 'ကြိုတင်မာကျောသွားခြင်း (早期硬化)' ဖြစ်ပေါ်ပြီး ပုံစံခွက်မပြည့်ခြင်းနှင့် အရောင်မှိန်ခြင်းတို့ ဖြစ်ပွားတတ်ပါသည်။
トランスファ成形では、金型を閉じたあと加熱室(ポット)の材料をプランジャで加圧してキャビティへ圧入するため、複雑形状品や金属インサート品の精密成形に適しています。この際、ポット底面に適正厚みの「カル(残材)」を残して圧力を確実に伝えます。
လွှဲပြောင်းပုံဖော်ခြင်း (トランスファ成形) တွင်မူ ပုံစံခွက်ကို အရင်ပိတ်ထားပြီးနောက် ပလန်ဂျာတံဖြင့် အပူပေးအရည်ပျော်နေသော ပစ္စည်းကို ပေါ့တ် (ポット) အတွင်းမှ ရန်နာလမ်းကြောင်းများမှတစ်ဆင့် ပုံစံခွက်အတွင်းသို့ ဖိသွင်းပေးသောကြောင့် အနုစိတ်အစိတ်အပိုင်းများနှင့် သတ္တုပစ္စည်း ထည့်သွင်းပုံဖော်ရန် အသင့်တော်ဆုံးဖြစ်ပါသည်။ ထိရောက်သော ဖိအားသက်ရောက်နိုင်ရန် ပေါ့တ်အောက်ခြေတွင် သင့်တော်သော 'ကာလ် လက်ကျန်အပြား (カル)' အထူ ကျန်ရှိနေစေရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 圧縮成形でブリージングを行わないと、内部にこもったガスで成形品にふくれが発生する。
ဖိသိပ်ပုံဖော်ခြင်းတွင် ဓာတ်ငွေ့ထုတ်လွှတ်ခြင်း (ガス抜き) မပြုလုပ်မိပါက ပိတ်မိနေသော ဓာတ်ငွေ့ကြောင့် ထုတ်ကုန်တွင် ဖောင်းကြွခြင်း (フクレ) ဖြစ်ပေါ်စေသည်။ - 金型温度が高すぎると早期硬化(プリキュア)を起こし、充填不足になる。
ပုံစံခွက်အပူချိန် မြင့်လွန်းပါက ကြိုတင်မာကျောသွားခြင်း (早期硬化) ဖြစ်ပေါ်ပြီး ပုံစံခွက်အပြည့် မဝင်ရောက်နိုင်တော့ပါ။ - トランスファ成形では、ポット底面に適正な厚みのカルを残して圧力を伝える。
လွှဲပြောင်းပုံဖော်ခြင်းတွင် ဖိအားထိရောက်စွာ ပို့လွှတ်နိုင်ရန် ပေါ့တ်အောက်ခြေ၌ သင့်တော်သော ကာလ် (カル) အထူ ကျန်ရှိနေစေရမည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 予備加熱(高周波予熱) | ပုံစံခွက်ထဲ မထည့်မီ အပူပေးလျှင်မာသွားသော ပလတ်စတစ်တုံးများကို ကြိုတင်အပူပေးခြင်း (予備加熱) |
| ガス抜き(ブリージング) | ဓာတ်ငွေ့ထုတ်လွှတ်ခြင်း - ガス抜き / ブリージング (ဓာတ်ငွေ့ထုတ်ရန် ပုံစံခွက်ကို ခေတ္တအနည်းငယ် ပြန်ဟပေးခြင်း) |
| 早期硬化(プリキュア) | ကြိုတင်မာကျောသွားခြင်း - 早期硬化 (ပုံစံခွက်အပြည့် မဝင်မီ အချိန်မတိုင်မီ မာကျောသွားခြင်း) |
| カル(ポット残材) | ကာလ် - カル (ဖိအားပို့လွှတ်ပေးရန် လွှဲပြောင်းပေါ့တ် အောက်ခြေ၌ ကျန်ရှိသော လက်ကျန်အပြား) |
押出成形・ブロー成形・真空成形の工程管理
ညှစ်ထုတ်ပုံဖော်ခြင်း၊ လေမှုတ်ပုံဖော်ခြင်းနှင့် လေစုပ်ပုံဖော်ခြင်း လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု
押出成形機のスクリュは、ホッパー側から「供給部(フィードゾーン)」「圧縮部(コンプレッションゾーン)」「計量部(メータリングゾーン)」の3つの領域で構成されます。先端のブレーカープレートとスクリーンパックは、異物をろ過し適度な背圧を与えて樹脂のらせん流を直進流に整えます。
ညှစ်ထုတ်ပုံဖော်စက် (押出成形機) ၏ စခရူးတွင် ဟော့ပါဘက်မှ ရှေ့သို့ အပိုင်း 3 ပိုင်း ပါဝင်ပါသည် - 'ကုန်ကြမ်းပို့ဆောင်ပိုင်း (供給部)'၊ 'ဖိသိပ်ပိုင်း (圧縮部)' နှင့် 'ပမာဏထိန်းညှိပိုင်း (計量部)' တို့ ဖြစ်ကြပါသည်။ စခရူးထိပ်ဖူးရှိ အပေါက်ဖောက်ပြား (ブレーカプレート) နှင့် သံဇကာအထပ် (スクリーンパック) တို့သည် အညစ်အကြေးများကို စစ်ထုတ်ပေးခြင်း၊ နောက်ပြန်ဖိအား ဖြစ်ပေါ်စေခြင်းနှင့် လိမ်ပတ်စီးဆင်းမှုကို မျဉ်းဖြောင့်စီးဆင်းမှုအဖြစ် တည့်မတ်ပေးခြင်းတို့ကို လုပ်ဆောင်ပါသည်။
ダイから押し出された溶融樹脂がダイ隙間より太く膨らむ現象を「ダイスウェル(バラス効果)」と呼びます。また、インフレーションフィルム成形では、エアリングからの冷却風でバブルが固化する境界線である「フロストライン」の高さを一定に保つことで、折径や透明度を安定させます。
ပလတ်စတစ်ရည်သည် ဒိုင်ခေါင်းအပေါက်မှ ထွက်လာသည့်အခါ ဒိုင်အပေါက်ထက် ပိုမိုဖောင်းကြွကျယ်ထွက်လာသည့် ဖြစ်စဉ်ကို 'ဒိုင်စဝဲလ် (ダイスウェル / バラス効果)' ဟုခေါ်ပါသည်။ လေမှုတ်ဖလင်ပြား ထုတ်လုပ်ခြင်း (インフレーション成形) တွင် လေကွင်းမှ လေအေးဖြင့် ပူဖောင်းအေးခဲသွားသည့် နယ်နိမိတ်မျဉ်းဖြစ်သော 'ဖရော့စ်လိုင်း (フロストライン)' အမြင့်ကို တသမတ်တည်း ထိန်းထားခြင်းဖြင့် ဖလင်အကျယ်နှင့် ကြည်လင်မှုကို တည်ငြိမ်စေပါသည်။
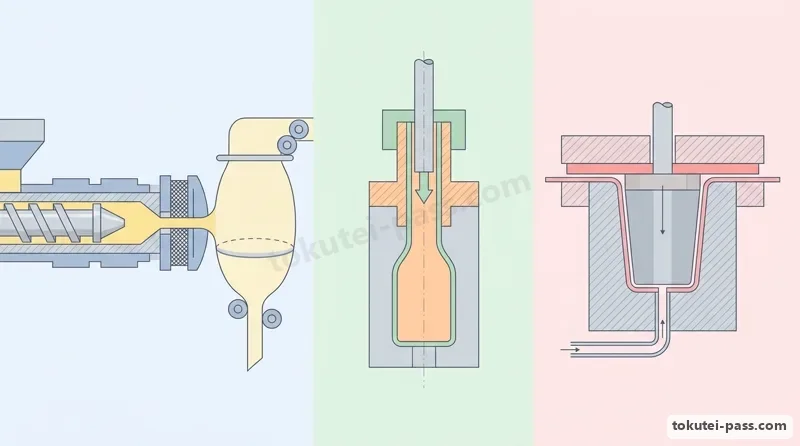
中空容器を作るダイレクトブロー成形では、垂れ下げたパリソンが自重で引き伸ばされて上部が薄くなる「ドローダウン」が発生します。これを補正し、容器の膨らみ倍率に合わせて肉厚を均一化するため、「パリソンコントローラ」でダイギャップ(マンドレル位置)を多点制御します。
အခေါင်းပေါက်ပုံးများ တိုက်ရိုက်လေမှုတ်ပုံဖော်ခြင်း (ダイレクトブロー成形) တွင် တွဲလောင်းကျနေသော ပလတ်စတစ်ပြွန်ပျော့ (パリソン) သည် ကိုယ်ပိုင်အလေးချိန်ကြောင့် အောက်သို့ဆွဲဆန့်ခံရပြီး အပေါ်ပိုင်းနံရံ ပါးသွားတတ်ပါသည် ('ဒရောဒေါင်း တွဲကျခြင်း ドローダウン')။ ၎င်းတွဲကျမှုကို ပြန်လည်ထိန်းညှိရန်နှင့် ပုလင်းအစိတ်အပိုင်းအလိုက် လေမှုတ်ချဲ့သည့်အချိုးနှင့် ကိုက်ညီစေရန် 'ပါရီဆွန် ထိန်းချုပ်ကိရိယာ (パリソンコントローラ)' ဖြင့် ဒိုင်ခေါင်းအဝအကျယ်ကို အဆင့်လိုက် ပြောင်းလဲချိန်ညှိပေးပါသည်။
また、飲料用PETボトルなどで用いられる「二軸延伸ブロー成形」では、射出成形した有底の「プリフォーム」をガラス転移温度以上・融点以下の延伸適温に温調し、ストレッチロッドで縦方向に、高圧空気で横方向に同時延伸して強度・透明性・ガスバリア性を高めます。
ထို့အပြင် အဖျော်ယမကာ PET ပုလင်းများ ထုတ်လုပ်သည့် 'နှစ်ဖက်ဆွဲဆန့် လေမှုတ်ပုံဖော်ခြင်း (二軸延伸ブロー成形)' တွင် ထိုးသွင်းပုံဖော်ထားသော စမ်းသပ်ပြွန်ပုံစံ 'ပရီဖောင်း (プリフォーム)' ကို ဖန်ကူးပြောင်းမှတ်နှင့် အရည်ပျော်မှတ်ကြား အပူချိန်သို့ ညှိယူပြီးနောက် ဆွဲဆန့်တံဖြင့် အလျားလိုက် ဆွဲဆန့်ရင်း လေဖိအားမြင့်ဖြင့် အနံလိုက် မှုတ်ချဲ့ခြင်းဖြင့် ခိုင်ခံ့မှု၊ ကြည်လင်မှုနှင့် ဓာတ်ငွေ့လုံခြုံမှု စွမ်းဆောင်ရည်တို့ကို မြှင့်တင်ပေးပါသည်။
加熱軟化させたシートを金型に密着させる「真空成形・圧空成形」では、深絞り容器の底角部が極端に薄くなる(偏肉)のを防ぐため、真空吸引の直前に補助型(プラグ)でシートを予備延伸する「プラグアシスト成形」が多用されます。
အပူပေးထားသော ပလတ်စတစ်ပြားများကို 'လေစုပ်ပုံဖော်ခြင်းနှင့် ဖိအားပေးပုံဖော်ခြင်း (真空成形・圧空成形)' တွင် အနက်ရှိုင်းသော ခွက်များ၏ အောက်ခြေထောင့်စွန်းများ အလွန်အမင်း ပါးလွှာသွားခြင်းမှ ကာကွယ်ရန် လေမစုပ်မီ ချက်ချင်းတွင် အကူဖိတုံးဖြင့် ပလတ်စတစ်ပြားကို ပုံစံခွက်ထဲသို့ ကြိုတင်ဖိဆန့်ပေးသည့် 'ပလပ်ဂ်အကူ ပုံဖော်နည်း (プラグアシスト成形)' ကို တွင်ကျယ်စွာ အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- スクリーンパックが目詰まりすると、ブレーカープレート手前の樹脂圧力が異常上昇する。
သံဇကာအထပ် (スクリーンパック) ပိတ်ဆို့သွားသည့်အခါ အပေါက်ဖောက်ပြား ရှေ့ဘက်ရှိ ပလတ်စတစ်ဖိအားသည် ပုံမှန်မဟုတ်ဘဲ မြင့်တက်လာသည်။ - 二軸延伸ブロー成形では、プリフォームを縦横二方向に延伸してボトルの強度を高める。
နှစ်ဖက်ဆွဲဆန့် လေမှုတ်ပုံဖော်ခြင်းတွင် ပုလင်းခိုင်ခံ့မှု မြင့်မားစေရန် ပရီဖောင်းကို အလျားလိုက်ရော အနံလိုက်ပါ ဆွဲဆန့်ပေးသည်။ - 深絞り容器の真空成形では、プラグアシストを用いて底角部の偏肉を防ぐ。
အနက်ရှိုင်းသော ခွက်များကို လေစုပ်ပုံဖော်ရာတွင် အောက်ခြေထောင့်စွန်းများ မပါးစေရန် ပလပ်ဂ်အကူ (プラグアシスト) ကို အသုံးပြုသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ブレーカープレートとスクリーンパック | အပေါက်ဖောက်ပြားနှင့် သံဇကာအထပ် (စစ်ထုတ်ခြင်း၊ နောက်ပြန်ဖိအားပေးခြင်း၊ စီးဆင်းမှုတည့်မတ်ခြင်း) |
| ダイスウェル(バラス効果) | ဒိုင်စဝဲလ် / ဘာရပ်စ်အကျိုးသက်ရောက်မှု - ダイスウェル (ဒိုင်ခေါင်းမှထွက်လာသော ပလတ်စတစ် ဖောင်းကြွခြင်း) |
| フロストライン(凍結線) | ဖရော့စ်လိုင်း - フロストライン (လေမှုတ်ဖလင်ပူဖောင်းပေါ်ရှိ အေးခဲမှုနယ်နိမိတ်မျဉ်း) |
| パリソンコントローラ | ပါရီဆွန် ထိန်းချုပ်ကိရိယာ - パリソンコントローラ (ဒရောဒေါင်း တွဲကျမှုကို ထိန်းညှိပေးသော အထူထိန်းကိရိယာ) |
QC七つ道具と統計的工程管理(Cp・管理図)
QC ကိရိယာ 7 မျိုးနှင့် စာရင်းအင်းဆိုင်ရာ လုပ်ငန်းစဉ် ထိန်းချုပ်မှု (Cp နှင့် ထိန်းချုပ်မှုပုံစံများ)
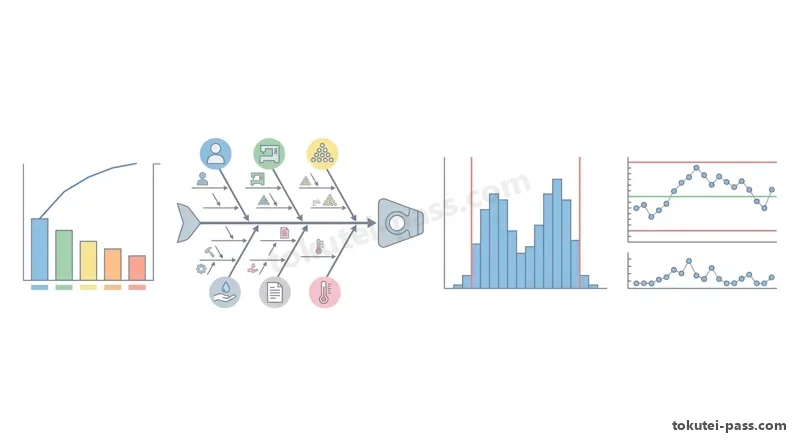
2号の現場監督者には、「QC七つ道具」を駆使して客観的なデータから不良原因を解析する能力が求められます。「パレート図」は不良項目別の件数(棒グラフ)と累積比率(折れ線グラフ)を組合わせ、最優先で対策すべき重点項目を選定します。
အဆင့် 2 လုပ်ငန်းခွင် ကြီးကြပ်ရေးမှူးတစ်ဦးသည် လက်တွေ့အချက်အလက်များမှ ချို့ယွင်းချက်အကြောင်းရင်းများကို ခွဲခြမ်းစိတ်ဖြာရန် 'QC ကိရိယာ 7 မျိုး (QC七つ道具)' ကို ကျွမ်းကျင်ပိုင်နိုင်ရပါမည်။ 'ပါရယ်တိုပုံစံ (パレート図)' သည် အမျိုးအစားအလိုက် ချို့ယွင်းချက်အရေအတွက် တိုင်ပုံဂရပ်နှင့် စုစုပေါင်းအချိုးအစားမျဉ်းကို ပေါင်းစပ်၍ အရေးကြီးဆုံး ဦးစားပေးပြုပြင်ရမည့် အချက်များကို ဖော်ထုတ်ပေးပါသည်။
「特性要因図(魚の骨図)」は、結果(特性:ウェルドラインなどの不良)に対して4M(機械・金型・材料・作業方法)の要因を体系的に整理します。また「散布図」は保圧圧力と製品質量のような2つの対になるデータを打点し、「正の相関」や「負の相関」を調べます。
'အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図)' သည် သတ်မှတ်ထားသော အရည်အသွေးလက္ခဏာ သို့မဟုတ် ချို့ယွင်းချက်တစ်ခုကို ဖြစ်ပေါ်စေသည့် 4M အကြောင်းရင်းများ (စက် Machine၊ ပုံစံခွက် Mold၊ ကုန်ကြမ်းပစ္စည်း Material၊ နည်းလမ်း Method) ကို စနစ်တကျ စုစည်းပေးပါသည်။ 'ပြန့်ကျဲမှုပုံစံ (散布図)' သည် ကိန်းရှင်နှစ်ခုတွဲ (ဥပမာ ဖိအားထိန်းပမာဏနှင့် ပစ္စည်းအလေးချိန်) ကို အစက်ချ၍ 'အပေါင်းဆက်စပ်မှု' သို့မဟုတ် 'အနုတ်ဆက်စပ်မှု' ရှိမရှိ စစ်ဆေးပေးပါသည်။
測定値のばらつき分布を見る「ヒストグラム」において、山が左右2つに分かれる「二山型(双峰型)」になった場合は、平均値が異なる2つのキャビティや2台の成形機の製品が混入していると診断し、キャビティ別に「層別」を行います。
တိုင်းတာချက်များ ပျံ့နှံ့ပုံကို ပြသသည့် 'ဟစ္စတိုဂရမ် ကြိမ်နှုန်းပြပုံစံ (ヒストグラム)' တွင် ဘယ်နှင့်ညာ ထိပ်နှစ်ခုပေါ်နေသော 'တောင်ထွတ်နှစ်ခုပုံစံ (二山分布)' ဖြစ်နေပါက ပျမ်းမျှတန်ဖိုး မတူညီသော ပုံစံခွက်အကွက် နှစ်ခု သို့မဟုတ် စက်နှစ်လုံးမှ ပစ္စည်းများ ရောနှောနေကြောင်း ပြသနေသဖြင့် အကွက်နံပါတ်အလိုက် 'အုပ်စုခွဲခြားခြင်း (層別)' ပြုလုပ်ရန် လိုအပ်ပါသည်။
工程が時間経過とともに安定しているかを監視する「Xbar-R管理図」では、点が管理限界線(UCL・LCL)のすぐ内側にあっても、中心線(CL)の片側に連続して並ぶ「連(ラン)」や一方向へ動き続ける「傾向(トレンド)」が現れた場合は、工程異常の予兆として原因調査を行います。
အချိန်နှင့်အမျှ လုပ်ငန်းစဉ် တည်ငြိမ်မှုကို စောင့်ကြည့်သည့် 'Xbar-R ထိန်းချုပ်မှုပုံစံ (管理図)' တွင် အမှတ်များသည် ထိန်းချုပ်မျဉ်းများ (UCL နှင့် LCL) အတွင်း၌ ရှိနေသော်လည်း ဗဟိုမျဉ်း (CL) ၏ တစ်ဖက်တည်းတွင် အမှတ်များ ဆက်တိုက်ကျရောက်နေခြင်း (連 - Run) သို့မဟုတ် ဦးတည်ရာတစ်ဖက်တည်းသို့ ဆက်တိုက်တက်/ကျနေခြင်း (傾向 - Trend) သည် စုံစမ်းစစ်ဆေးရန် လိုအပ်သော ပုံမှန်မဟုတ်သည့် လုပ်ငန်းစဉ်ပြောင်းလဲမှုကို အချက်ပြနေပါသည်။
規格幅(USL−LSL)に対する工程のばらつき(6σ)の余裕度を表す「工程能力指数 Cp =(USL−LSL)÷6σ」は、一般に Cp ≥ 1.33 で工程能力が十分と判定され、1.00未満では全数検査や抜本的な工程改善が必要とされます。
'လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှှန်းကိန်း (工程能力指数) Cp = (USL − LSL) / 6σ' သည် သတ်မှတ်ချက်အကျယ်က 6σ လုပ်ငန်းစဉ်ပြန့်ကျဲမှုကို မည်မျှလုံလောက်စွာ လက်ခံနိုင်သည်ကို တိုင်းတာပြီး၊ ယေဘုယျအားဖြင့် Cp ≥ 1.33 သည် လုံလောက်သော စွမ်းဆောင်ရည်ရှိကြောင်း ပြသကာ Cp < 1.00 ဖြစ်ပါက 100% အပြည့်စစ်ဆေးခြင်းနှင့် လုပ်ငန်းစဉ် အခြေခံမှစ၍ ပြုပြင်မွမ်းမံခြင်းတို့ ပြုလုပ်ရန် လိုအပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ヒストグラムが二山型になった場合は、キャビティ番号別にデータを層別して確認する。
ဟစ္စတိုဂရမ်တွင် တောင်ထွတ်နှစ်ခုပုံစံ (二山分布) ပေါ်နေသည့်အခါ အချက်အလက်များကို ပုံစံခွက်အကွက် နံပါတ်အလိုက် အုပ်စုခွဲခြား (層別) ၍ စစ်ဆေးပါ။ - 管理図で中心線の片側に点が連続して並んだ場合は、工程異常の予兆と判断する。
ထိန်းချုပ်မှုပုံစံ (管理図) ပေါ်တွင် ဗဟိုမျဉ်း၏ တစ်ဖက်တည်း၌ အမှတ်များ ဆက်တိုက်ကျရောက်နေခြင်းကို လုပ်ငန်းစဉ် ပုံမှန်မဟုတ်မှု၏ အစောပိုင်းလက္ခဏာအဖြစ် ဆုံးဖြတ်သည်။ - 散布図で保圧圧力と製品質量の関係を調べたところ、右肩上がりの正の相関が見られた。
ပြန့်ကျဲမှုပုံစံ (散布図) တွင် ဖိအားထိန်းပမာဏနှင့် ပစ္စည်းအလေးချိန်ကို အစက်ချကြည့်ရာ ညာဘက်အပေါ်သို့ မြင့်တက်သွားသော အပေါင်းဆက်စပ်မှု (正の相関) ကို တွေ့ရှိရသည်။ - 【例】規格幅(USL-LSL)=0.24mm・標準偏差σ=0.03mmのとき → 工程能力指数Cp=0.24÷(6×0.03)=0.24÷0.18=約1.33
ဥပမာ - သတ်မှတ်ချက်အကျယ် (USL - LSL) = 0.24mm နှင့် စံသွေဖည်မှု σ = 0.03mm ဖြစ်သည့်အခါ → လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း Cp = 0.24 ÷ (6 × 0.03) = 0.24 ÷ 0.18 = 1.33 ခန့် ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| パレート図と累積比率 | အဓိက ချို့ယွင်းချက်များကို ဦးစားပေးရွေးချယ်ရန် ပါရယ်တိုပုံစံ (パレート図) နှင့် စုစုပေါင်းအချိုးအစား |
| 特性要因図(魚の骨図) | 4M အကြောင်းရင်းများကို စနစ်တကျစုစည်းသော အကြောင်းအကျိုး ဆက်စပ်မှုပုံစံ / ငါးရိုးပုံစံ (特性要因図) |
| Xbar-R管理図 | အချိန်နှင့်အမျှ နမူနာပျမ်းမျှနှင့် အပိုင်းအခြားကို စောင့်ကြည့်သော Xbar-R ထိန်းချုပ်မှုပုံစံ (管理図) |
| 工程能力指数(Cp) | လုပ်ငန်းစဉ် စွမ်းဆောင်ရည်ညွှန်းကိန်း Cp = (USL − LSL) / 6σ (Cp ≥ 1.33 ဖြစ်လျှင် စွမ်းဆောင်ရည် ပြည့်မီသည်) |
4M変更管理・初品検査・限度見本・色替え段取り
4M အပြောင်းအလဲ စီမံခန့်ခွဲမှု၊ ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း၊ အကန့်အသတ် နမူနာပစ္စည်းများနှင့် အရောင်ပြောင်းလဲခြင်း
量産現場において、材料ロットの切替え、金型修理・交換、成形機や成形条件の変更、作業者交代などの「4M変更(Man・Machine・Material・Method)」があった際には、変更点を記録して品質リスクを重点管理する「4M変更管理」を行います。
အမြောက်အမြား ထုတ်လုပ်သည့် လုပ်ငန်းခွင်တွင် ကုန်ကြမ်းအသုတ် (ロット) ပြောင်းလဲခြင်း၊ ပုံစံခွက် ပြုပြင်ခြင်း သို့မဟုတ် လဲလှယ်ခြင်း၊ ပုံဖော်မှုအခြေအနေ ချိန်ညှိခြင်း သို့မဟုတ် လုပ်သားအဆိုင်း ပြောင်းလဲခြင်းကဲ့သို့သော '4M အပြောင်းအလဲ (လူ Man၊ စက်/ပုံစံခွက် Machine/Mold၊ ကုန်ကြမ်း Material၊ နည်းလမ်း Method)' ဖြစ်ပေါ်တိုင်း အပြောင်းအလဲကို မှတ်တမ်းတင်၍ အရည်အသွေးအန္တရာယ်ကို ထိန်းချုပ်သည့် '4M အပြောင်းအလဲ စီမံခန့်ခွဲမှု (4M変更管理)' ကို လုပ်ဆောင်ရပါမည်။
金型交換や修理後の立ち上げ時に行う「初品検査」では、成形温度やサイクルが安定した状態でサンプルを採取します。特に8個取りなどの多数個取り金型では、No.1〜No.8すべてのキャビティの成形品を採取し、キャビティ番号別に寸法と外観を全キャビティ検査します。
ပုံစံခွက် လဲလှယ်ပြီးနောက် သို့မဟုတ် ပြုပြင်ပြီးနောက် စက်စတင်မောင်းနှင်ချိန် 'ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း (初物検査 / 初品検査)' ပြုလုပ်ရာတွင် ပုံဖော်မှုအပူချိန်များနှင့် စက်လည်ပတ်ချိန် စည်းချက်တည်ငြိမ်သွားမှသာ နမူနာယူရပါမည်။ အထူးသဖြင့် 8 ကွက်ပါသော ပုံစံခွက်ကဲ့သို့ အကွက်အများအပြားပါသည့် ပုံစံခွက်များတွင် အကွက်တိုင်း (အမှတ် 1 မှ အမှတ် 8 အထိ အားလုံး) မှ ပစ္စည်းများကို တစ်ခုချင်းစီ ရယူ၍ အတိုင်းအတာနှင့် အပြင်ပန်းအသွင်အပြင်ကို စစ်ဆေးရပါမည်။
また、精密寸法測定は成形直後の熱い状態で行うと熱膨張や結晶化による後収縮の途中であるため誤差が大きくなります。JIS K 7100の標準状態(温度23℃・相対湿度50%)で所定時間養生(状態調節)してから測定するのが原則です。
ထို့အပြင် ပစ္စည်းကို ပုံစံခွက်မှ တွန်းထုတ်ပြီးချင်း ပူနေဆဲအချိန်တွင် အနုစိတ်အတိုင်းအတာများကို တိုင်းတာပါက အပူကြောင့်ပွခြင်းနှင့် ပုံဖော်ပြီးနောက် ဆက်လက်ဖြစ်ပေါ်နေသော ပုံဆောင်ခဲကျုံ့ဝင်မှုတို့ကြောင့် အမှားကြီးမားတတ်ပါသည်။ မတိုင်းတာမီ ပစ္စည်းများကို စံသတ်မှတ်ပတ်ဝန်းကျင် (JIS K 7100 - အပူချိန် 23°C နှင့် စိုထိုင်းဆ 50% RH) တွင် သတ်မှတ်ချိန်အတိုင်း ထားရှိအအေးခံရပါမည်။
ウェルドライン、フローマーク、黒点などの外観検査で合格・不合格の境界基準となる「限度見本(リミットサンプル)」は、品質管理部門の承認印と有効期限を明記し、日光や照明による変色・劣化および出荷品への混入を防ぐため遮光保管します。
အပြင်ပန်း ချို့ယွင်းချက်များ (ပေါင်းစပ်ကြောင်းရာ၊ စီးကြောင်းရာ၊ အမည်းစက်များ) အတွက် အောင်/ရှုံး နယ်နိမိတ်အဖြစ် သုံးသော 'အကန့်အသတ် နမူနာပစ္စည်းများ (限度見本)' တွင် အရည်အသွေးအာမခံဌာန၏ အတည်ပြုတံဆိပ်နှင့် သက်တမ်းကုန်ဆုံးရက် ပါရှိရမည်ဖြစ်ပြီး၊ အရောင်မပြောင်းလဲစေရန် သို့မဟုတ် တင်ပို့မည့်ပစ္စည်းများထဲသို့ မှားယွင်းမရောနှောစေရန် သတ်မှတ်နေရာ၌ အလင်းရောင်ကွယ်၍ သိမ်းဆည်းထားရပါမည်။
濃色から淡色への「色替え」や「材料替え」では、コンタミネーション(異材・異色混入)を防ぐため、吸引輸送ホース・ホッパー・ドライヤ・マグネットを隅々まで清掃し、パージ剤等でシリンダ内とノズル先端接触面の滞留樹脂を完全に排出します。
အရောင်အရင့်မှ အရောင်အဖျော့သို့ 'အရောင်ပြောင်းလဲခြင်း (色替え)' သို့မဟုတ် 'ကုန်ကြမ်းပြောင်းလဲခြင်း (材料替え)' ပြုလုပ်စဉ် အရောင်/ပစ္စည်း ရောနှောညစ်ညမ်းမှု မဖြစ်စေရန် ကုန်ကြမ်းစုပ်ပိုက်များ၊ ဟော့ပါများ၊ အခြောက်ခံစက်များနှင့် သံလိုက်ဇကာများကို သေချာစွာ သန့်ရှင်းရေးလုပ်ပြီးနောက် ဆေးကြောသန့်စင်သည့် ပလတ်စတစ်စေး (パージ剤) သုံး၍ ဆလင်ဒါနှင့် နော်ဇယ်ထိပ်ဖူးအတွင်း ကျန်ရှိနေသော ပလတ်စတစ်ရည်များကို ညှစ်ထုတ်သန့်စင် (パージ) ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 8個取り金型の初品検査では、No.1からNo.8まで全てのキャビティを個別に測定する。
8 ကွက်ပါသော ပုံစံခွက်၏ ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်းတွင် အမှတ် 1 မှ အမှတ် 8 အထိ အကွက်အားလုံးကို တစ်ခုချင်းစီ တိုင်းတာစစ်ဆေးပါ။ - 限度見本には承認印と有効期限を表示し、変色を防ぐため遮光保管する。
အကန့်အသတ် နမူနာပစ္စည်းများ (限度見本) ပေါ်တွင် အတည်ပြုတံဆိပ်နှင့် သက်တမ်းကုန်ဆုံးရက်ကို ဖော်ပြပြီး အရောင်မပြောင်းစေရန် အလင်းရောင်ကွယ်၍ သိမ်းဆည်းပါ။ - 色替え時は、ホッパーやマグネットに残った前のペレットを完全に除去してからパージを行う。
အရောင်ပြောင်းလဲစဉ် ပလတ်စတစ်ရည် ညှစ်ထုတ်သန့်စင်ခြင်း (パージ) မပြုမီ ဟော့ပါနှင့် သံလိုက်ဇကာအတွင်းရှိ လက်ကျန်ပလတ်စတစ်စေ့များကို လုံးဝကုန်စင်အောင် ဖယ်ရှားပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 4M変更管理 | 4M အပြောင်းအလဲ စီမံခန့်ခွဲမှု (လူ၊ စက်/ပုံစံခွက်၊ ကုန်ကြမ်းပစ္စည်း၊ နည်းလမ်း) |
| キャビティ番号別初品検査 | ပုံစံခွက်အကွက် အားလုံးကို တစ်ကွက်ချင်းစီ ပထမဆုံးထုတ်ကုန် စစ်ဆေးခြင်း (初物検査) |
| 状態調節(23℃・50%RH) | မတိုင်းတာမီ စံသတ်မှတ်ပတ်ဝန်းကျင် (JIS K 7100 အရ 23°C, 50% RH) တွင် အအေးခံထားရှိခြင်း |
| 限度見本(リミットサンプル) | အပြင်ပန်းစစ်ဆေးမှု အောင်/ရှုံး နယ်နိမိတ်အဖြစ် QC က အတည်ပြုထားသော အကန့်အသတ် နမူနာပစ္စည်း (限度見本) |
成形現場の安全衛生・インターロック・KY活動
ပလတ်စတစ်ပုံဖော်အလုပ်ရုံ ဘေးကင်းရေးနှင့် ကျန်းမာရေး၊ အင်တာလော့ခ်စနစ်များနှင့် KY အန္တရာယ်ကြိုတင်ခန့်မှန်းမှု
プラスチック成形現場では、数十〜数千kNの強大な型締力で開閉する金型、200〜350℃の高温になる加熱シリンダやノズル、高速で動く自動取出ロボットなど、重篤な労働災害につながる危険源が存在します。
ပလတ်စတစ်ပုံဖော်သည့် လုပ်ငန်းခွင်တွင် ကီလိုနယူတန် ဆယ်ဂဏန်းမှ ထောင်ဂဏန်းအထိ အားဖြင့်ပိတ်ညှပ်သော ပုံစံခွက်များ၊ 200–350°C ရှိသော အပူပေးဆလင်ဒါနှင့် နော်ဇယ်များ၊ မြန်နှုန်းမြင့် အလိုအလျောက် ပစ္စည်းထုတ်ယူသည့် စက်ရုပ်များ အပါအဝင် ပြင်းထန်သော လုပ်ငန်းခွင်မတော်တဆမှုများ ဖြစ်ပွားစေနိုင်သည့် အန္တရာယ်များ ရှိနေပါသည်။
射出成形機の「安全ドア」には、電気的・油圧的・機械的な「安全インターロック」が設けられており、安全ドアが開いている間は型閉じ・射出・ロボット動作が停止します。いかなる理由があっても、リミットスイッチをテープで固定して無効化する行為は絶対に厳禁です。
ပလတ်စတစ်ထိုးသွင်းပုံဖော်စက်၏ 'ဘေးကင်းရေးတံခါး (安全ドア)' တွင် တံခါးပွင့်နေချိန်၌ ပုံစံခွက်ပိတ်ခြင်း၊ ထိုးသွင်းခြင်းနှင့် စက်ရုပ်လှုပ်ရှားမှုတို့ကို ရပ်တန့်ပေးသည့် လျှပ်စစ်၊ ဟိုက်ဒရောလစ်နှင့် စက်ပိုင်းဆိုင်ရာ 'အပြန်အလှန်ထိန်းချုပ် လော့ခ်စနစ်များ (安全インターロック)' တပ်ဆင်ထားပါသည်။ လီမစ်ခလုတ်ကို တိပ်ကပ်ထားခြင်း သို့မဟုတ် ဝိုင်ယာဆက်၍ ပိတ်ထားခြင်းကို မည်သည့်အခြေအနေတွင်မဆို လုံးဝတားမြစ်ထားပါသည်။
金型内に詰まった成形品やランナーを除去する際や、金型清掃・給脂を行う際には、必ず成形機を「手動モード」にしてモータ・ポンプ(駆動源)を停止させ、取出ロボットも停止・原点退避させたうえで、金型を傷つけない真鍮製ペンチなどの専用工具を使用します。
ပုံစံခွက်အတွင်း ညပ်နေသော ပစ္စည်း သို့မဟုတ် ရန်နာကို ဖယ်ရှားသည့်အခါ၊ သို့မဟုတ် ပုံစံခွက် သန့်ရှင်းရေးလုပ်ခြင်းနှင့် အမဲဆီထိုးခြင်း ပြုလုပ်သည့်အခါ စက်ကို အမြဲတမ်း 'လက်ဖြင့်ထိန်းချုပ်သည့်စနစ် (手動モード)' သို့ ပြောင်းပါ၊ မော်တာ/ပန့် ပါဝါကို ပိတ်ပါ၊ ပစ္စည်းထုတ်စက်ရုပ်ကို ရပ်တန့်၍ မူလနေရာသို့ ပြန်ပို့ပါ၊ ထို့ပြင် ပုံစံခွက်မပွန်းစေသော ကြေးဝါပလာယာအရှည်ကဲ့သို့ သီးသန့်ကိရိယာများကိုသာ အသုံးပြုပါ။
また、加熱シリンダ内の樹脂を排出する「パージ作業」や、滞留したPOM・PVC・難燃樹脂を処理する際には、内圧で高温の溶融樹脂や分解ガスが噴出する危険があります。必ず「パージカバー(ノズル安全カバー)」を閉め、保護面(フェイスシールド)・耐熱手袋・長袖作業着を着用し、局所排気装置を稼働させます。
ထို့အပြင် အပူပေးဆလင်ဒါအတွင်းမှ ပလတ်စတစ်ရည် 'ညှစ်ထုတ်သန့်စင်ခြင်း (パージ作業)' ပြုလုပ်စဉ် သို့မဟုတ် ဆလင်ဒါထဲ အောင်းနေသော POM, PVC သို့မဟုတ် မီးတောက်ခံ ပလတ်စတစ်များကို ကိုင်တွယ်စဉ် အတွင်းဖိအားကြောင့် ပူပြင်းသော ပလတ်စတစ်ရည်နှင့် ဓာတ်ပြိုကွဲဓာတ်ငွေ့များ ပြင်းထန်စွာ ပန်းထွက်လာနိုင်ပါသည်။ အမြဲတမ်း 'နော်ဇယ်အကာအကွယ်ဖုံး (パージガード)' ကို ပိတ်ထားပါ၊ မျက်နှာအကာ (保護面)၊ အပူဒဏ်ခံလက်အိတ်နှင့် လက်ရှည်အင်္ကျီကို ဝတ်ဆင်ပါ၊ သတ်မှတ်နေရာ လေစုပ်ထုတ်စနစ်ကိုလည်း ဖွင့်ထားပါ။
金型交換(段取り替え)でクレーン・玉掛け作業を行う際は、有資格者が金型質量とアイボルトのねじ込み状態・吊り角度(60度以内)を確認し、「吊り荷の下には絶対に入らない」などのKY(危険予知)活動を指差呼称で徹底します。
အပေါ်ကရိန်းနှင့် ကြိုးချည်ကိရိယာများသုံး၍ ပုံစံခွက် လဲလှယ်တပ်ဆင်စဉ် အရည်အချင်းပြည့်မီသော တာဝန်ရှိသူများက ပုံစံခွက်အလေးချိန်၊ အိုင်ဘို့လ် (アイボルト) အဆုံးထိ ရစ်ဝင်ထိုင်နေမှုနှင့် မတင်သည့်ကြိုးထောင့် (60° အတွင်း) တို့ကို စစ်ဆေးအတည်ပြုရမည်ဖြစ်ပြီး၊ 'မတင်ထားသော ဝန်အောက်သို့ လုံးဝမဝင်ရ' ကဲ့သို့သော KY (အန္တရာယ်ကြိုတင်ခန့်မှန်းမှု) လက်ညှိုးထိုး၍ အသံကျယ်ကျယ် ရွတ်ဆိုအတည်ပြုခြင်း စည်းမျဉ်းများကို တိကျစွာ လိုက်နာစေရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 安全ドアのリミットスイッチを無効化して運転することは、重大災害につながるため厳禁である。
စက်မောင်းနှင်နေစဉ် ဘေးကင်းရေးတံခါး လီမစ်ခလုတ်ကို ပိတ်ပင်ဖျက်ဆီးထားခြင်းသည် ပြင်းထန်သော မတော်တဆမှု ဖြစ်စေသဖြင့် လုံးဝတားမြစ်ထားသည်။ - パージ作業時は必ずパージカバーを閉め、保護面と耐熱手袋を着用する。
ပလတ်စတစ်ရည် ညှစ်ထုတ်သန့်စင်စဉ် (パージ) အမြဲတမ်း နော်ဇယ်အကာအကွယ်ဖုံးကို ပိတ်ထားပြီး မျက်နှာအကာနှင့် အပူဒဏ်ခံလက်အိတ်များကို ဝတ်ဆင်ပါ။ - クレーンで金型を移動する際は、吊り荷の下に絶対に入ってはならない。
ကရိန်းဖြင့် ပုံစံခွက်ကို ရွှေ့ပြောင်းနေစဉ် မတင်ထားသော ဝန်အောက်သို့ လုံးဝမဝင်ရပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 安全インターロック | ဘေးကင်းရေး အင်တာလော့ခ်စနစ် (ဘေးကင်းရေးတံခါး သို့မဟုတ် အကာပွင့်နေပါက လှုပ်ရှားမှုကို ဖြတ်တောက်ပေးသည်) |
| パージカバーと保護面 | ပလတ်စတစ်ရည်ပူ စဉ်ပက်ခြင်းမှ ကာကွယ်ပေးသော နော်ဇယ်အကာအကွယ်ဖုံး (パージガード) နှင့် မျက်နှာအကာ |
| 駆動源遮断(ロックアウト) | အန္တရာယ်ရှိသော ပုံစံခွက်ဇုန်အတွင်း မဝင်မီ မော်တာပါဝါပိတ်ခြင်း / လော့ခ်အောက် ပြုလုပ်ခြင်း |
| 危険予知(KY)と指差呼称 | အန္တရာယ်ကြိုတင်ခန့်မှန်းရေး (KY) လှုပ်ရှားမှုနှင့် လက်ညှိုးထိုး၍ အသံကျယ်ကျယ် ရွတ်ဆိုအတည်ပြုခြင်း |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
プラスチック成形2号では、多段射出速度制御(ゲート通過時は低速→主充填部は高速→充填終盤は減速)の目的と、必要型締力「F=投影面積A×キャビティ内圧P」および冷却時間の肉厚二乗則が頻出です。
အဆင့် 2 ပလတ်စတစ်ပုံဖော်ခြင်းကဏ္ဍတွင် အဆင့်လိုက် ထိုးသွင်းအမြန်နှုန်း ထိန်းချုပ်မှု (ဂိတ်ပေါက်ဖြတ်ချိန် အနှေး → ပင်မကိုယ်ထည်ဖြည့်ချိန် အမြန် → ပြည့်ခါနီးအဆုံးသတ်တွင် အနှေး)၊ ပုံစံခွက်ပိတ်ညှပ်အား ပုံသေနည်း 'F = ပရိုဂျက်တက်ဧရိယာ A × ပုံစံခွက်အတွင်းဖိအား P' နှင့် အအေးခံချိန်အတွက် နံရံအထူ နှစ်ထပ်ကိန်းနိယာမတို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
成形不良と設備診断では、逆流防止リング(チェックリング)摩耗時のクッション量変動(0mmへの沈み込み)、ガラス繊維強化樹脂(GF入り)の異方性によるソリと繊維折損防止(過度な高背圧を避ける)がよく問われます。
ပြဿနာဖြေရှင်းခြင်းနှင့် စက်ပစ္စည်း စစ်ဆေးခြင်းအတွက် ချက်ကွင်း (チェックリング) ပွန်းစားသည့် လက္ခဏာများ (ကူရှင်ပမာဏ မတည်မငြိမ်ဖြစ်ပြီး 0 mm အထိ ကျဆင်းသွားခြင်း) နှင့် ဖန်မျှင်အားဖြည့် (GF) ပလတ်စတစ်များတွင် ဦးတည်ရာအလိုက် ကျုံ့ဝင်နှုန်း မတူညီမှုကြောင့် ကော့လန်ခြင်းနှင့် နောက်ပြန်ဖိအား များလွန်းပါက ဖန်မျှင်များ ကျိုးပဲ့ခြင်းတို့ကို သိရှိထားပါ။
また、製品・金型設計の数値基準として、ヒケを防ぐリブ厚(基本肉厚の50〜60%)、低粘度樹脂(PA・PPS)のガスベント深さ(0.01〜0.02mm)、厚肉部側へのゲート配置を確実に暗記しましょう。
ထို့အပြင် အဓိက ပစ္စည်းနှင့် ပုံစံခွက်ဒီဇိုင်း ကိန်းဂဏန်းများကို အလွတ်ကျက်ထားပါ - ချိုင့်ဝင်ခြင်း (ヒケ) ကာကွယ်ရန် အားဖြည့်နံရိုးပြားအထူကို ပင်မနံရံအထူ၏ 50–60% ထားခြင်း၊ ပျစ်ချွဲမှုနည်းသော ပလတ်စတစ်များ (PA/PPS) အတွက် ဓာတ်ငွေ့ထွက်ပေါက်အနက်ကို 0.01–0.02 mm ထားခြင်းနှင့် ဂိတ်ပေါက်များကို အသားထူသော အပိုင်းများတွင် တပ်ဆင်ခြင်းတို့ ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 多段射出速度とゲートシール:ゲート通過は低速(ジェッティング防止)→本体は中〜高速→終盤は減速(ガス焼け・バリ防止) / 保圧時間は成形品質量が一定になる「ゲートシール時間」で決める
အဆင့်လိုက် အမြန်နှုန်းနှင့် ဂိတ်ပေါက်အေးခဲပိတ်ချိန် - ဂိတ်တွင် အနှေး (ဂျက်တင်း ကာကွယ်ရန်) → ပင်မပိုင်းတွင် အမြန် → ပြည့်ခါနီးတွင် အနှေး (ဓာတ်ငွေ့လောင်ကျွမ်းရာနှင့် အသားပို ကာကွယ်ရန်) / ပစ္စည်းအလေးချိန် ထပ်မတိုးတော့သည့် 'ဂိတ်ပေါက်အေးခဲပိတ်ချိန်' ကို ရှာ၍ ဖိအားထိန်းချိန် သတ်မှတ်ပါ - 型締力計算と肉厚二乗則:型締力 F(kN)=投影面積 A(cm²)×圧力 P(MPa)÷10 / 冷却時間は「肉厚の2乗」に比例する(肉厚が2倍になると冷却時間は約4倍)
ပုံစံခွက်ပိတ်ညှပ်အားနှင့် အအေးခံချိန် နှစ်ထပ်ကိန်းနိယာမ - ပုံစံခွက်ပိတ်ညှပ်အား F (kN) = ဧရိယာ A (cm²) × ဖိအား P (MPa) ÷ 10 / အအေးခံချိန်သည် နံရံအထူ၏ နှစ်ထပ်ကိန်းနှင့် အချိုးကျသည် (အထူ 2 ဆ တိုးလျှင် အအေးခံချိန် 4 ဆ ပိုကြာသည်) - 製品・金型設計の鉄則:ヒケ防止のためリブの厚さは基本肉厚の50〜60%にする / ゲートは「厚肉部側」に設けて保圧を効かせる / PA・PPSなど低粘度樹脂のガスベントは0.01〜0.02mmの浅溝にする
ပစ္စည်းနှင့် ပုံစံခွက်ဒီဇိုင်း စည်းမျဉ်းများ - ချိုင့်ဝင်ခြင်း ကာကွယ်ရန် နံရိုးပြားအထူကို ပင်မနံရံအထူ၏ 50–60% ထားပါ / ဖိအားထိရောက်စေရန် ဂိတ်ပေါက်ကို 'အသားထူသောအပိုင်း' တွင် ထားပါ / ပျစ်ချွဲမှုနည်းသော PA နှင့် PPS အတွက် 0.01–0.02 mm အတိမ် ဓာတ်ငွေ့ထွက်ပေါက် သုံးပါ - 樹脂特性と温度管理:結晶性樹脂(POM・PA)は金型温度を高め(80〜90℃)にすると結晶化度が上がり後収縮が減る / POM・PCで30分以上停止するときは樹脂をパージして待機温度へ下げる
ပလတ်စတစ်ဂုဏ်သတ္တိနှင့် အပူချိန်ထိန်းချုပ်မှု - ပုံဆောင်ခဲဖွဲ့ ပလတ်စတစ်များ (POM, PA) အတွက် ပုံစံခွက်အပူချိန် မြင့်မြင့် (80–90 °C) ထားခြင်းသည် ပုံဆောင်ခဲဖွဲ့နှုန်း မြင့်စေပြီး နောက်ပိုင်းကျုံ့ဝင်မှုကို လျှော့ချသည် / POM သို့မဟုတ် PC ကို ≥ 30 မိနစ် ရပ်နားပါက ဆလင်ဒါထဲမှ ညှစ်ထုတ်သန့်စင်ပြီး အပူချိန်လျှော့ချထားပါ - 設備保守と特殊成形:クッション量がばらつき0mmになる主因は「逆流防止リングの摩耗」 / GF強化材は流動方向と直角方向の収縮差(異方性)でソリが出やすい / 大型ブロー成形はアキュムレータでドローダウンを防ぐ
စက်ပစ္စည်းစစ်ဆေးမှုနှင့် အထူးပုံဖော်နည်းများ - ကူရှင်ပမာဏ 0 mm သို့ ကျဆင်းခြင်းသည် 'ချက်ကွင်း ပွန်းစားနေကြောင်း' ပြသသည် / GF ပလတ်စတစ်များသည် ကျုံ့ဝင်နှုန်း မတူညီမှုကြောင့် ကော့လန်တတ်သည် / အရွယ်ကြီး လေမှုတ်ပုံဖော်ခြင်းတွင် ပါရီဆွန် တွဲကျမှုကို ကာကွယ်ရန် အကျူမူလေတာခေါင်းကို သုံးသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 逆流防止リング | ချက်ကွင်း / နောက်ပြန်မစီးဗား - チェックリング (ထိုးသွင်းချိန်နှင့် ဖိအားထိန်းချိန် ပလတ်စတစ်ရည် နောက်ပြန်မစီးအောင် ကာကွယ်သည်) |
| ジェッティング | ဂျက်တင်း - ジェッティング (ဂိတ်ပေါက်မှ ထိုးသွင်းအမြန်နှုန်း များလွန်းသောကြောင့် ဖြစ်ပေါ်သော တီကောင်ပုံစံ မျက်နှာပြင်ချို့ယွင်းချက်) |
| 異方性 | ဦးတည်ရာအလိုက် မတူညီမှု - 異方性 (စီးဆင်းရာဦးတည်ရာနှင့် ကန့်လန့်ဖြတ်ဦးတည်ရာကြား ကျုံ့ဝင်နှုန်း ကွာခြားချက်) |
| ゲートシール | ဂိတ်ပေါက်အေးခဲပိတ်ခြင်း - ゲートシール (ဂိတ်ပေါက် အေးခဲပိတ်သွားပြီး ပစ္စည်းအလေးချိန် ထပ်မတိုးတော့သည့်အမှတ်) |
အဆင့်မြင့် ပလတ်စတစ် ပုံသွင်းခြင်း (အခြေအနေညှိနှိုင်းမှု၊ အပြစ်အနာအဆာပြုပြင်မှု၊ မှိုလဲလှယ်မှု၊ QC)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/