
Gia công định hình nhựa (Bậc 2)
プラスチック成形(2号)
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
エンジニアリングプラスチックの物性と予備乾燥管理
Đặc tính của nhựa kỹ thuật và quản lý sấy sơ bộ nguyên liệu
2号技能では、汎用樹脂だけでなく耐熱性・機械的強度に優れた「エンジニアリングプラスチック(エンプラ)」の物性を深く理解して条件設定を行う必要があります。エンプラは結晶性のPA・POM・PBT・PPSと、非晶性のPC・変性PPEなどに大別されます。
Ở bậc kỹ năng số 2, kỹ thuật viên không chỉ nắm vững nhựa thông dụng mà còn phải hiểu sâu đặc tính vật lý của 'nhựa kỹ thuật (Engineering plastics)' có độ bền cơ học và chịu nhiệt cao để cài đặt thông số ép. Nhựa kỹ thuật được chia thành nhóm kết tinh (PA, POM, PBT, PPS) và nhóm vô định hình (PC, m-PPE).
ポリカーボネート(PC)、ポリブチレンテレフタレート(PBT)、ポリエチレンテレフタレート(PET)、ポリアミド(PA)などのエステル結合やアミド結合を持つ樹脂は、水分を含んだまま高温の加熱シリンダで溶融すると「加水分解」を起こします。
Các loại nhựa có liên kết este hoặc liên kết amit như Polycarbonate (PC), Polybutylene terephthalate (PBT), Polyethylene terephthalate (PET) và Polyamide (PA) nếu còn ngậm ẩm khi nấu chảy trong xi-lanh nhiệt độ cao sẽ xảy ra phản ứng 'thủy phân (Hydrolysis)'.
加水分解が発生すると、成形品表面に銀条(シルバーストリーク)や気泡が出るだけでなく、高分子鎖が切断されて分子量が低下し、衝撃強度が著しく脆化します。この劣化は再乾燥しても元には戻りません。
Khi xảy ra thủy phân, không những bề mặt sản phẩm xuất hiện vệt bạc (silver streak) và bọt khí, mà mạch đại phân tử còn bị cắt đứt làm giảm khối lượng phân tử, khiến độ bền va đập suy giảm nghiêm trọng (hóa giòn). Sự suy thoái này dù có sấy lại cũng không thể phục hồi.
そのため、成形前に除湿乾燥機やホッパードライヤを用い、樹脂ごとに指定された温度と時間(例:PCは120℃で4〜6時間、PAは80〜100℃で4〜8時間)で規定含水率以下まで予備乾燥します。
Vì vậy, trước khi ép phải dùng máy sấy hút ẩm hoặc phễu sấy ở đúng nhiệt độ và thời gian quy định cho từng loại nhựa (ví dụ: PC sấy ở 120°C trong 4–6 giờ, PA sấy ở 80–100°C trong 4–8 giờ) để hạ độ ẩm xuống dưới ngưỡng cho phép.
また、ガラス繊維強化樹脂(GF強化PA・PBT)では、繊維が流動方向(MD)に配向するため流動方向の収縮率が小さく、直角方向(TD)の収縮率が大きくなる「収縮異方性」によるソリ対策が重要です。
Ngoài ra, với nhựa gia cường sợi thủy tinh (PA/PBT gia cường GF), do sợi thủy tinh định hướng dọc theo chiều dòng chảy (MD) nên độ co ngót theo chiều chảy nhỏ hơn nhiều so với chiều vuông góc (TD), tạo ra 'tính dị hướng co ngót' đòi hỏi phải có đối sách chống cong vênh.
Điểm cần nhớ
- PCやPBTの成形前には、加水分解による強度低下を防ぐため十分な予備乾燥を行う。
Trước khi ép nhựa PC hay PBT, cần sấy sơ bộ đầy đủ để ngăn ngừa suy giảm độ bền do thủy phân. - POMを高温のシリンダ内に長時間滞留させると、熱分解して刺激臭のあるガスが発生する。
Nếu để nhựa POM lưu lâu trong xi-lanh nhiệt độ cao, nhựa sẽ phân hủy nhiệt sinh ra khí có mùi hắc. - ガラス繊維強化樹脂では、耐摩耗性のスクリュを使用し過度な高背圧を避ける。
Với nhựa gia cường sợi thủy tinh, cần sử dụng trục vít chống mài mòn và tránh cài áp suất ngược quá cao.
| Từ vựng | Nghĩa |
|---|---|
| 加水分解 | Phản ứng thủy phân (cắt mạch phân tử do hơi ẩm ở nhiệt độ cao) |
| 除湿乾燥機 | Máy sấy hút ẩm (dùng khí khô có điểm sương thấp) |
| 収縮異方性 | Tính dị hướng co ngót (chênh lệch co ngót giữa chiều chảy MD và chiều ngang TD) |
| 滞留熱分解 | Phân hủy nhiệt do nhựa lưu quá lâu trong xi-lanh |
射出成形機の機構制御と精密条件設定
Điều khiển cơ cấu máy ép phun và cài đặt thông số chính xác
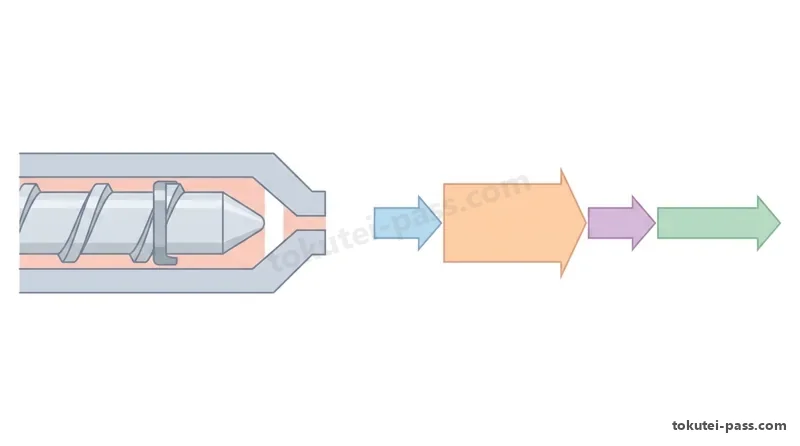
インラインスクリュ式射出成形機のスクリュ先端には、計量時に前方へ溶融樹脂を送り、射出・保圧時に後方への逆流を防ぐ「逆流防止弁(チェックリング・シートリング)」が設けられています。チェックリングが摩耗するとクッション量がばらつき、ショートショットやヒケの原因になります。
Ở đầu trục vít của máy ép phun trục vít đồng trục (in-line screw) có lắp 'bộ van chống chảy ngược (Check ring và Seat ring)' cho phép nhựa nóng chảy đi ra phía trước khi định lượng và khóa chặt ngăn chảy ngược về sau khi phun và giữ áp. Nếu vòng check ring bị mòn, lượng đệm (cushion) sẽ dao động gây thiếu liệu và vết lõm.
射出工程では「多段射出速度制御」を行います。ゲート通過時は「低速」にしてジェッティングやゲート付近のフローマークを防ぎ、一般肉厚部は「高速」で充填し、充填完了直前は「減速」して断熱圧縮によるガス焼けや急激な圧力ピークによるバリを防ぎます。
Trong công đoạn phun, kỹ thuật viên sử dụng 'điều khiển tốc độ phun nhiều cấp'. Khi nhựa đi qua cổng phun thì cài 'tốc độ thấp' để chống phun vọt (jetting) và vệt dòng chảy, phần thân chính cài 'tốc độ cao' để điền đầy nhanh, và ngay trước khi điền đầy xong thì 'giảm tốc' để chống cháy khí do nén đoạn nhiệt và chống bavia.
溶融樹脂がキャビティの約95〜98%を満たした位置(V-P切替位置)で、速度制御から圧力制御(保圧)へ切り替えます。V-P切替が早すぎると充填不足になり、遅すぎると過充填(オーバーパック)となってバリや離型不良を引き起こします。
Tại vị trí nhựa nóng chảy điền đầy khoảng 95–98% lòng khuôn (vị trí chuyển đổi V-P), máy chuyển từ điều khiển tốc độ sang điều khiển áp suất (giữ áp). Nếu chuyển V-P quá sớm sẽ bị thiếu liệu, còn chuyển quá muộn sẽ gây nhồi quá áp (overpacking) sinh ra bavia và kẹt khuôn.
最適な保圧時間を決めるには、保圧時間を段階的に延ばしながら成形品質量を測定し、質量が一定になって増えなくなる「ゲートシール時間」を求めます。また、最前進位置では常に3〜5 mm程度の「クッション量」を残して保圧を有効に作用させます。
Để xác định thời gian giữ áp tối ưu, ta tăng dần thời gian giữ áp theo từng bậc đồng thời cân khối lượng sản phẩm nhằm tìm ra 'thời gian đông đặc cổng phun (Gate seal time)' — mốc mà khối lượng không tăng thêm nữa. Ngoài ra, ở vị trí tiến sâu nhất phải luôn duy trì 'lượng đệm (cushion)' khoảng 3–5 mm để truyền áp suất giữ áp hữu hiệu.
型締機構には、リンクの倍力作用で高速開閉・省電力保持ができる「トグル式」と、油圧シリンダで直接押して型厚変化の影響を受けない「直圧式」があります。バリを防ぐ必要型締力は「投影面積×キャビティ内平均樹脂圧力」で計算します。
Cơ cấu kẹp khuôn gồm hai loại chính: 'kiểu khuỷu (Toggle)' dùng cơ cấu thanh truyền khuếch đại lực giúp đóng mở nhanh và tiết kiệm điện, và 'kiểu trực tiếp (Direct hydraulic)' dùng xi-lanh thủy lực ép trực tiếp không bị ảnh hưởng khi khuôn giãn nở nhiệt. Lực kẹp khuôn cần thiết được tính bằng 'Diện tích hình chiếu × Áp suất nhựa trung bình trong khuôn'.
Điểm cần nhớ
- チェックリングが摩耗すると、保圧中に樹脂が逆流してクッション量が0 mmまで減少する。
Khi vòng chống chảy ngược (check ring) bị mòn, nhựa sẽ chảy ngược trong lúc giữ áp làm lượng đệm tụt về 0 mm. - 充填完了直前に射出速度を減速することで、ガス焼けとバリの発生を同時に抑えられる。
Nhờ giảm tốc độ phun ngay trước khi điền đầy xong, có thể đồng thời ngăn chặn cả lỗi cháy khí và bavia. - 成形品の必要冷却時間は、最大肉厚の2乗にほぼ比例して長くなる。
Thời gian làm nguội cần thiết của sản phẩm ép tăng lên gần như tỷ lệ thuận với bình phương độ dày lớn nhất.
| Từ vựng | Nghĩa |
|---|---|
| 逆流防止弁(チェックリング) | Van chống chảy ngược đầu trục vít (ngăn nhựa tràn ngược khi phun) |
| V-P切替位置 | Vị trí chuyển đổi từ điều khiển tốc độ phun (V) sang áp suất giữ áp (P) |
| ゲートシール時間 | Thời gian đông đặc cổng phun (thời điểm khối lượng sản phẩm ngừng tăng) |
| 必要型締力 | Lực kẹp khuôn cần thiết (Diện tích hình chiếu A × Áp suất khuôn P) |
高度な金型構造・ゲート方式・温調・保守管理
Cấu tạo khuôn nâng cao, kiểu cổng phun, điều nhiệt và bảo dưỡng khuôn
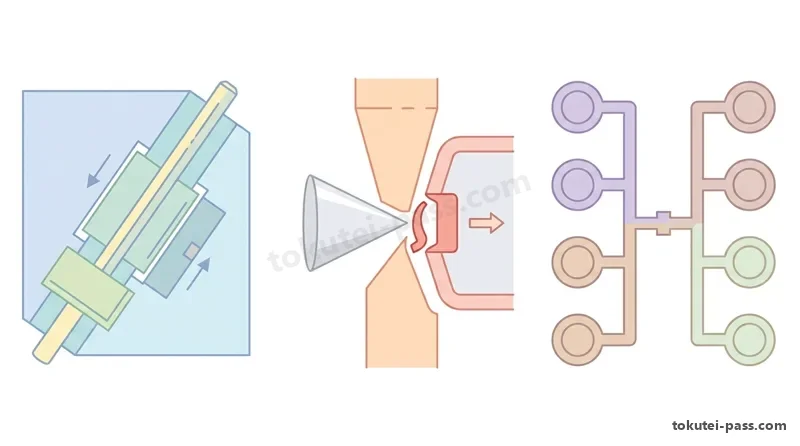
成形品側面に横穴や凹凸(アンダーカット)がある場合、型開き動作に連動して「アンギュラピン」で「スライドコア」を横方向へ抜く機構を用います。また、射出圧力でスライドコアが後退しないよう「ロッキングブロック」で背面を強固に受け止めます。
Khi mặt bên sản phẩm có lỗ ngang hoặc phần lồi lõm ngược chiều mở khuôn (undercut), khuôn sử dụng cơ cấu 'chốt xiên (Angular pin)' dẫn động 'lõi trượt (Slide core)' rút ngang khi mở khuôn. Đồng thời, 'khối khóa nêm (Locking block)' ép chặt vào lưng lõi trượt khi đóng khuôn để chống lùi dưới áp suất phun.
自動切断ゲートには、3枚プレート金型で点状に切り離す「ピンポイントゲート」や、2枚プレート金型のまま型開きや突き出し時に潜り込んだゲートを自動切断する「サブマリンゲート(トンネルゲート)」があります。
Cổng phun tự cắt gồm 'cổng phun điểm (Pin-point gate)' dùng trên khuôn 3 tấm để ngắt cổng dạng chấm nhỏ, và 'cổng phun ngầm (Submarine / Tunnel gate)' đi xuyên ngầm cho phép tự động cắt đứt cổng phun khi mở khuôn hoặc đẩy sản phẩm ngay trên khuôn 2 tấm.
ランナー廃棄物を出さない「ホットランナー金型」では、マニホールドとノズルをヒータで加熱保持します。特に「バルブゲート式」は保圧完了後にバルブピンでゲートを機械的に閉鎖するため、糸引きや鼻たれがなくゲート跡もきれいに仕上がります。
Ở 'khuôn kênh dẫn nóng (Hot runner mold)' không sinh phế liệu kênh dẫn, tấm chia nhựa (manifold) và vòi phun được giữ nóng liên tục. Đặc biệt 'kiểu cổng van (Valve-gate)' dùng kim van đóng kín cổng phun một cách cơ học sau khi giữ áp, giúp triệt tiêu kéo chỉ, chảy nhựa và cho vết cổng rất đẹp.
多数個取り金型では、スプルーから各キャビティまでの流動距離とせん断履歴を等しくする「H型自然バランスランナー」を採用します。また、パーティング面のガスベント深さは、低粘度のPAでは0.01〜0.02 mmと浅くし、PCでは0.03〜0.05 mmに設定します。
Trong khuôn nhiều lòng khuôn, người ta áp dụng 'kênh dẫn cân bằng tự nhiên kiểu chữ H' để quãng đường chảy và lịch sử chịu cắt tới mọi lòng khuôn bằng nhau. Độ sâu rãnh thoát khí (gas vent) được chỉnh theo độ nhớt nhựa: làm nông 0,01–0,02 mm với nhựa PA độ nhớt thấp và 0,03–0,05 mm với nhựa PC.
金型交換後は異物挟み込みによる金型破損を防ぐ「低圧型締(金型保護)機能」を設定します。日常保守では、冷却水管内のスケール詰まり除去や、エジェクタピン摺動部への適量の耐熱グリース給脂を徹底します。
Sau khi thay khuôn, bắt buộc phải cài đặt 'chức năng kẹp khuôn áp suất thấp (bảo vệ khuôn)' để chống vỡ khuôn khi kẹt dị vật. Trong bảo dưỡng định kỳ, cần tẩy sạch cáu cặn (scale) trong đường ống làm mát và bôi lượng vừa đủ mỡ chịu nhiệt vào thân trượt của chốt đẩy.
Điểm cần nhớ
- ロッキングブロックは、射出時の樹脂圧力によってスライドコアが後退するのを防ぐ。
Khối khóa nêm (locking block) ngăn không cho lõi trượt bị đẩy lùi bởi áp suất nhựa khi phun. - 自然バランスランナーを採用することで、全てのキャビティへの充填バランスを均一にする。
Nhờ áp dụng kênh dẫn cân bằng tự nhiên, sự cân bằng điền đầy vào tất cả các lòng khuôn được đồng đều. - 冷却回路にスケールが付着すると熱伝達率が低下し、金型実温度が上昇する。
Khi cáu cặn bám vào mạch làm mát, hệ số truyền nhiệt suy giảm làm nhiệt độ thực tế của khuôn tăng lên.
| Từ vựng | Nghĩa |
|---|---|
| スライドコアとアンギュラピン | Cơ cấu lõi trượt và chốt xiên dùng để rút phần ngàm âm (undercut) |
| サブマリンゲート | Cổng phun ngầm (cổng phun đường hầm tự cắt trên khuôn 2 tấm) |
| バルブゲート式ホットランナー | Kênh dẫn nóng kiểu cổng van (đóng mở lỗ cổng phun bằng kim van) |
| 低圧型締(金型保護) | Kẹp khuôn áp suất thấp (dừng máy an toàn khi phát hiện dị vật kẹt giữa khuôn) |
射出成形の高度不良診断と成形品肉厚設計
Chẩn đoán chuyên sâu khuyết tật ép phun và thiết kế độ dày sản phẩm
2号の実技試験では、複数の要因が絡み合う成形不良のメカニズムを特定し、成形条件だけでなく金型修正や製品設計面から対策を立てる能力が求められます。たとえば厚肉部内部の「ボイド(真空泡)」は、表面固化後の内部収縮が原因であり、保圧圧力や金型温度を高めて対策します。
Trong kỳ thi thực hành bậc 2, kỹ thuật viên phải xác định đúng cơ chế phát sinh khuyết tật và đưa ra đối sách không chỉ ở thông số máy mà cả ở sửa khuôn và thiết kế sản phẩm. Ví dụ, 'bọt chân không (Void)' bên trong phần thành dày là do co ngót thể tích lõi sau khi lớp vỏ ngoài đã đông cứng; khắc phục bằng cách tăng áp suất giữ áp và tăng nhiệt độ khuôn.
一方、水分や分解ガスによる「気泡・シルバーストリーク」は、予備乾燥の徹底や背圧の適正化、サックバック量の縮小(空気巻き込み防止)で解決します。同じ泡状の不良でも「真空ボイド」と「ガス気泡」では対策が正反対になる点に注意が必要です。
Ngược lại, 'bọt khí và vệt bạc (Silver streak)' do hơi ẩm hoặc khí phân hủy lại được xử lý bằng cách sấy kỹ nguyên liệu, chỉnh áp suất ngược hợp lý và giảm lượng hút lùi suck-back (tránh hút lọt khí vào đầu vòi phun). Cùng là vết bọt nhưng 'bọt chân không' và 'bọt khí' có cách xử lý khác hẳn nhau.
また、狭いゲートから高速射出した溶融樹脂が蛇のようにうねって固化する「ジェッティング」は、ゲート通過時の射出速度を落とすか、樹脂がキャビティ壁面に当たるタブゲート・オーバーラップゲートへ変更して防止します。
Hiện tượng 'phun vọt (Jetting)' — dòng nhựa bắn qua cổng phun hẹp ở tốc độ cao uốn ngoằn ngoèo như con giun rồi đông cứng — được khắc phục bằng cách giảm tốc độ phun khi qua cổng hoặc đổi sang cổng phun vấu (tab gate) / cổng chồng mí để dòng nhựa đập vào thành khuôn chảy lan đều.
箱型成形品では、内側のコア角部に熱がこもって外側のキャビティ面より高温になりやすく、冷却後に高温側(内側)の収縮が大きくなって側壁が内側へ倒れる「内反り」が起きます。この場合、可動側(コア)の設定温度を固定側より低くして表裏の冷却速度を揃えます。
Ở sản phẩm hình hộp, phần lõi (core) bên trong dễ bị tích nhiệt nên nóng hơn mặt lòng khuôn (cavity) bên ngoài, làm mặt trong co ngót nhiều hơn sau khi lấy ra và kéo thành hộp quặp vào trong ('cong vào trong'). Khi đó cần cài nhiệt độ phía di động (core) thấp hơn phía cố định (cavity) để cân bằng tốc độ nguội hai mặt.
製品設計上のヒケ対策としては、平板裏側に設ける「リブ」の厚さを基本肉厚の50〜60%程度に薄くし、ボス根元には「肉盗み」を設けて偏肉(肉厚集中)をなくすことが原則です。
Về nguyên tắc thiết kế sản phẩm chống vết lõm (sink mark), độ dày của 'gân tăng cứng (rib)' ở mặt sau tấm phẳng chỉ nên bằng 50–60% độ dày thành cơ bản, kết hợp khoét rỗng chân trụ 'khoét thịt (肉盗み / coring out)' để tránh tập trung chiều dày.
Điểm cần nhớ
- 厚肉部のボイドを防ぐため、金型温度を上げて表面固化を遅らせ保圧を効かせる。
Để chống rỗ chân không ở phần thịt dày, tăng nhiệt độ khuôn nhằm làm chậm sự đông cứng lớp vỏ ngoài và giúp giữ áp phát huy tác dụng. - 平板の裏側に設けるリブの厚さは、基本肉厚の50〜60%程度に設計する。
Độ dày của gân tăng cứng ở mặt sau tấm phẳng được thiết kế bằng khoảng 50–60% độ dày thành cơ bản. - 金属インサート部品を成形前に予熱し、残留応力によるウェルド割れを防ぐ。
Gia nhiệt sơ bộ chi tiết kim loại chèn trước khi ép để ngăn ngừa nứt đường hàn do ứng suất dư.
| Từ vựng | Nghĩa |
|---|---|
| ボイド(真空泡) | Rỗ chân không bên trong phần thịt dày do lớp vỏ ngoài đông cứng quá nhanh |
| ジェッティング | Lỗi phun vọt (nhựa bắn thành tia ngoằn ngoèo từ cổng phun vào khoảng trống) |
| 表裏冷却バランス | Cân bằng làm mát giữa mặt trong (core) và mặt ngoài (cavity) để chống cong vênh |
| リブ肉厚比と肉盗み | Tỷ lệ độ dày gân (50–60% thành chính) và khoét rỗng giảm dày chống vết lõm |
熱硬化性樹脂成形(圧縮・トランスファ)の実務管理
Quản lý thực hành gia công nhựa nhiệt rắn (Ép nén và Ép chuyển)
フェノール樹脂(PF)、ユリア樹脂(UF)、メラミン樹脂(MF)、エポキシ樹脂(EP)、不飽和ポリエステル樹脂(UP)などの「熱硬化性樹脂」は、150〜180℃程度に高温加熱した金型内で化学反応(架橋反応)を起こして三次元網目構造となり、永久に硬化します。
Các loại 'nhựa nhiệt rắn' như nhựa Phenol (PF), nhựa Ure (UF), nhựa Melamine (MF), nhựa Epoxy (EP) và nhựa Polyester không no (UP) khi được gia nhiệt trong khuôn nóng khoảng 150–180°C sẽ xảy ra phản ứng hóa học (phản ứng khâu mạch) tạo mạng không gian ba chiều và đóng rắn vĩnh viễn.
圧縮成形(コンプレッション成形)では、成形材料(タブレット)を高周波予熱機等であらかじめ予備加熱してからキャビティへ投入することで、流動性を高めて硬化時間を短縮し、肉厚内部まで均一に硬化させます。
Trong ép nén (Compression molding), viên nguyên liệu (tablet) thường được gia nhiệt sơ bộ bằng máy gia nhiệt cao tần trước khi đặt vào lòng khuôn, giúp tăng độ chảy loãng, rút ngắn thời gian đóng rắn và giúp sản phẩm đóng rắn đồng đều tới tận lõi.
また、圧縮加圧の初期段階で金型をわずかに一瞬開く「ガス抜き(ブリージング)」を行います。これにより、硬化反応(縮合反応)によって発生した水蒸気や揮発性ガスを外部へ逃がし、成形品表面の「ふくれ(ブリスター)」や気泡を防ぎます。
Đồng thời, ở giai đoạn đầu khi vừa ép xuống, người ta hé mở khuôn ra một chút trong chốc lát gọi là 'động tác xả khí (Breathing / Degassing)'. Thao tác này giúp thoát hơi nước và khí bay hơi sinh ra từ phản ứng trùng ngưng ra ngoài, ngăn chặn lỗi 'phồng rộp (Blister)' và rỗ khí trên sản phẩm.
予備加熱温度や金型温度が高すぎたり、材料投入から型閉じ加圧までの動作が遅すぎたりすると、材料がキャビティの隅々まで流れきる前に硬化してしまう「早期硬化(プリキュア)」が発生し、充填不足や光沢不良となります。
Nếu nhiệt độ gia nhiệt sơ bộ hoặc nhiệt độ khuôn quá cao, hoặc thao tác từ lúc nạp liệu đến lúc đóng khuôn ép quá chậm, nhựa sẽ đóng rắn trước khi kịp chảy điền đầy các góc của lòng khuôn — gọi là 'đóng rắn sớm (Pre-cure)' — gây thiếu liệu và bề mặt xỉn mờ.
トランスファ成形では、金型を閉じたあと加熱室(ポット)の材料をプランジャで加圧してキャビティへ圧入するため、複雑形状品や金属インサート品の精密成形に適しています。この際、ポット底面に適正厚みの「カル(残材)」を残して圧力を確実に伝えます。
Trong ép chuyển (Transfer molding), khuôn được đóng kín trước rồi pít-tông (plunger) mới ép nhựa từ buồng gia nhiệt (pot) qua kênh dẫn vào lòng khuôn nên rất thích hợp cho sản phẩm phức tạp hoặc có chân kim loại chèn. Khi đó phải duy trì lớp 'nhựa dư đáy buồng (Cull)' có độ dày hợp lý để truyền áp lực ép chắc chắn.
Điểm cần nhớ
- 圧縮成形でブリージングを行わないと、内部にこもったガスで成形品にふくれが発生する。
Nếu không thực hiện xả khí (breathing) trong ép nén, khí tích tụ bên trong sẽ làm sản phẩm bị phồng rộp. - 金型温度が高すぎると早期硬化(プリキュア)を起こし、充填不足になる。
Nếu nhiệt độ khuôn quá cao sẽ gây ra hiện tượng đóng rắn sớm (pre-cure) và làm thiếu liệu. - トランスファ成形では、ポット底面に適正な厚みのカルを残して圧力を伝える。
Trong ép chuyển, cần để lại lớp nhựa dư cull có độ dày thích hợp ở đáy buồng chứa để truyền áp suất.
| Từ vựng | Nghĩa |
|---|---|
| 予備加熱(高周波予熱) | Gia nhiệt sơ bộ viên nguyên liệu nhiệt rắn trước khi nạp vào khuôn |
| ガス抜き(ブリージング) | Động tác hé mở khuôn chốc lát ở đầu giai đoạn ép nén để xả khí phản ứng |
| 早期硬化(プリキュア) | Hiện tượng đóng rắn sớm trước khi nhựa kịp chảy điền đầy lòng khuôn |
| カル(ポット残材) | Lớp nhựa dư ở đáy buồng chứa (pot) giúp duy trì áp lực ép trong ép chuyển |
押出成形・ブロー成形・真空成形の工程管理
Quản lý công đoạn Ép đùn, Đùn thổi và Định hình chân không
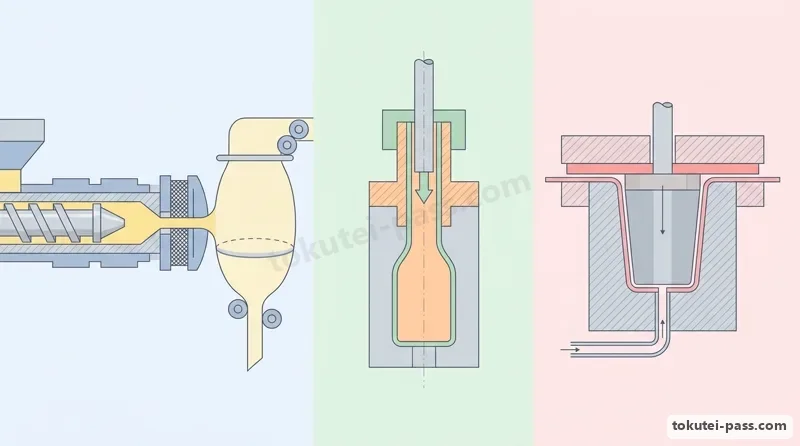
押出成形機のスクリュは、ホッパー側から「供給部(フィードゾーン)」「圧縮部(コンプレッションゾーン)」「計量部(メータリングゾーン)」の3つの領域で構成されます。先端のブレーカープレートとスクリーンパックは、異物をろ過し適度な背圧を与えて樹脂のらせん流を直進流に整えます。
Trục vít của máy đùn gồm 3 vùng tính từ phía phễu: 'vùng cấp liệu (Feed zone)', 'vùng nén (Compression zone)' và 'vùng định lượng (Metering zone)'. Tấm chắn lỗ (Breaker plate) và lưới lọc (Screen pack) ở đầu trục vít có nhiệm vụ lọc dị vật, tạo áp suất ngược thích hợp và nắn dòng chảy xoắn ốc thành dòng chảy thẳng.
ダイから押し出された溶融樹脂がダイ隙間より太く膨らむ現象を「ダイスウェル(バラス効果)」と呼びます。また、インフレーションフィルム成形では、エアリングからの冷却風でバブルが固化する境界線である「フロストライン」の高さを一定に保つことで、折径や透明度を安定させます。
Hiện tượng dòng nhựa nóng chảy vừa thoát ra khỏi đầu khuôn phình to hơn khe hở đầu khuôn gọi là 'độ phồng dòng đùn (Die swell / Hiệu ứng Barus)'. Trong đùn thổi màng (Inflation molding), việc giữ cố định chiều cao 'đường sương mờ (Frost line)' — ranh giới nơi bong bóng nhựa đông cứng nhờ gió từ vòng thổi gió — giúp ổn định khổ màng và độ trong suốt.
中空容器を作るダイレクトブロー成形では、垂れ下げたパリソンが自重で引き伸ばされて上部が薄くなる「ドローダウン」が発生します。これを補正し、容器の膨らみ倍率に合わせて肉厚を均一化するため、「パリソンコントローラ」でダイギャップ(マンドレル位置)を多点制御します。
Trong đùn thổi trực tiếp (Direct blow molding) tạo chai lọ rỗng, ống nhựa parison treo lơ lửng bị chảy xệ do trọng lượng bản thân làm phần trên bị mỏng đi ('chảy xệ / Drawdown'). Để bù trừ hiện tượng này và làm đều độ dày theo tỷ lệ thổi phồng của chai, người ta dùng 'bộ điều khiển parison (Parison controller)' thay đổi khe hở đầu khuôn tại nhiều điểm.
また、飲料用PETボトルなどで用いられる「二軸延伸ブロー成形」では、射出成形した有底の「プリフォーム」をガラス転移温度以上・融点以下の延伸適温に温調し、ストレッチロッドで縦方向に、高圧空気で横方向に同時延伸して強度・透明性・ガスバリア性を高めます。
Ngoài ra, trong 'đùn thổi kéo giãn hai chiều (Biaxial stretch blow molding)' dùng sản xuất chai PET đựng đồ uống, phôi có đáy đúc sẵn bằng ép phun ('Preform') được gia nhiệt tới vùng nhiệt độ kéo giãn tối ưu, rồi dùng thanh kéo (stretch rod) kéo dọc kết hợp thổi khí cao áp giãn ngang nhằm tăng độ bền, độ trong suốt và tính cản khí.
加熱軟化させたシートを金型に密着させる「真空成形・圧空成形」では、深絞り容器の底角部が極端に薄くなる(偏肉)のを防ぐため、真空吸引の直前に補助型(プラグ)でシートを予備延伸する「プラグアシスト成形」が多用されます。
Trong 'định hình chân không và định hình khí nén' ép tấm nhựa đã nung mềm vào khuôn, để ngăn góc đáy của hộp sâu lòng bị mỏng đi quá mức, người ta sử dụng phương pháp 'hỗ trợ bằng chày phụ (Plug-assist forming)' để kéo giãn sơ bộ tấm nhựa ngay trước khi hút chân không.
Điểm cần nhớ
- スクリーンパックが目詰まりすると、ブレーカープレート手前の樹脂圧力が異常上昇する。
Khi lưới lọc (screen pack) bị tắc, áp suất nhựa phía trước tấm chắn lỗ sẽ tăng cao bất thường. - 二軸延伸ブロー成形では、プリフォームを縦横二方向に延伸してボトルの強度を高める。
Trong đùn thổi kéo giãn hai chiều, phôi preform được kéo giãn theo cả chiều dọc và chiều ngang để tăng độ bền chai. - 深絞り容器の真空成形では、プラグアシストを用いて底角部の偏肉を防ぐ。
Khi định hình chân không hộp sâu lòng, người ta dùng chày phụ (plug-assist) để chống mỏng góc đáy.
| Từ vựng | Nghĩa |
|---|---|
| ブレーカープレートとスクリーンパック | Tấm chắn lỗ và lưới lọc ở đầu trục vít máy đùn (lọc dị vật, tạo áp ngược, nắn dòng) |
| ダイスウェル(バラス効果) | Hiện tượng phồng dòng nhựa sau khi thoát ra khỏi khe đầu khuôn đùn |
| フロストライン(凍結線) | Đường sương mờ (ranh giới nhựa nóng chảy đông cứng trên bong bóng màng thổi) |
| パリソンコントローラ | Bộ điều khiển độ dày ống parison theo chiều dọc để bù độ chảy xệ |
QC七つ道具と統計的工程管理(Cp・管理図)
7 công cụ QC và Quản lý công đoạn bằng thống kê (Cp, Biểu đồ kiểm soát)
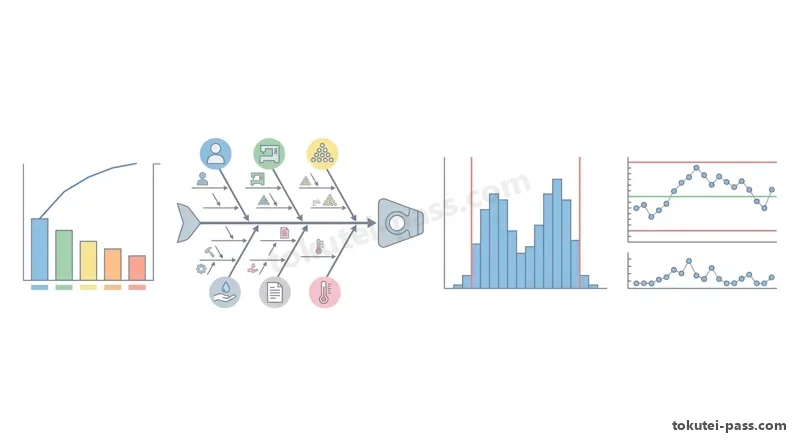
2号の現場監督者には、「QC七つ道具」を駆使して客観的なデータから不良原因を解析する能力が求められます。「パレート図」は不良項目別の件数(棒グラフ)と累積比率(折れ線グラフ)を組合わせ、最優先で対策すべき重点項目を選定します。
Người giám sát hiện trường bậc 2 cần thành thạo '7 công cụ QC' để phân tích nguyên nhân lỗi từ dữ liệu khách quan. 'Biểu đồ Pareto' kết hợp biểu đồ cột (số lượng lỗi theo từng hạng mục) và đường gấp khúc (tỷ lệ phần trăm tích lũy) để chọn ra hạng mục trọng tâm cần ưu tiên khắc phục trước.
「特性要因図(魚の骨図)」は、結果(特性:ウェルドラインなどの不良)に対して4M(機械・金型・材料・作業方法)の要因を体系的に整理します。また「散布図」は保圧圧力と製品質量のような2つの対になるデータを打点し、「正の相関」や「負の相関」を調べます。
'Biểu đồ nhân quả (Biểu đồ xương cá)' giúp hệ thống hóa các nguyên nhân 4M (Máy móc, Khuôn, Nguyên liệu, Phương pháp) dẫn đến một kết quả (đặc tính lỗi). Còn 'Biểu đồ phân tán (Scatter diagram)' biểu diễn các cặp dữ liệu (như áp suất giữ áp và khối lượng sản phẩm) để kiểm tra 'tương quan dương' hay 'tương quan âm'.
測定値のばらつき分布を見る「ヒストグラム」において、山が左右2つに分かれる「二山型(双峰型)」になった場合は、平均値が異なる2つのキャビティや2台の成形機の製品が混入していると診断し、キャビティ別に「層別」を行います。
Trên 'Biểu đồ tần suất (Histogram)' thể hiện sự phân bố độ tản mạn của số liệu đo, nếu xuất hiện dạng 'hai đỉnh (Bimodal)' chia làm 2 đỉnh trái phải thì chẩn đoán là do trộn lẫn sản phẩm của 2 lòng khuôn hoặc 2 máy ép có giá trị trung bình khác nhau; cần tiến hành 'phân tầng (Stratification)' theo từng lòng khuôn.
工程が時間経過とともに安定しているかを監視する「Xbar-R管理図」では、点が管理限界線(UCL・LCL)のすぐ内側にあっても、中心線(CL)の片側に連続して並ぶ「連(ラン)」や一方向へ動き続ける「傾向(トレンド)」が現れた場合は、工程異常の予兆として原因調査を行います。
Trên 'Biểu đồ kiểm soát Xbar-R' giám sát độ ổn định của công đoạn theo thời gian, ngay cả khi các điểm vẫn nằm trong đường giới hạn kiểm soát (UCL/LCL) nhưng nếu xuất hiện 'chuỗi điểm (Run)' nằm liên tiếp về một phía đường tâm (CL) hoặc 'xu hướng (Trend)' tăng/giảm liên tục thì phải coi là dấu hiệu bất thường và điều tra nguyên nhân.
規格幅(USL−LSL)に対する工程のばらつき(6σ)の余裕度を表す「工程能力指数 Cp =(USL−LSL)÷6σ」は、一般に Cp ≥ 1.33 で工程能力が十分と判定され、1.00未満では全数検査や抜本的な工程改善が必要とされます。
'Chỉ số năng lực công đoạn Cp = (USL − LSL) ÷ 6σ' biểu thị mức độ dư dả của miền dung sai quy cách so với độ tản mạn 6σ của quá trình; thông thường Cp ≥ 1,33 được đánh giá là đủ năng lực công đoạn, còn dưới 1,00 thì bắt buộc phải kiểm tra 100% và cải tiến công đoạn.
Điểm cần nhớ
- ヒストグラムが二山型になった場合は、キャビティ番号別にデータを層別して確認する。
Khi biểu đồ Histogram có dạng hai đỉnh, cần phân tầng dữ liệu theo từng mã số lòng khuôn để kiểm tra. - 管理図で中心線の片側に点が連続して並んだ場合は、工程異常の予兆と判断する。
Trên biểu đồ kiểm soát, nếu các điểm nằm liên tiếp về một phía của đường tâm thì phải đánh giá là dấu hiệu bất thường của công đoạn. - 散布図で保圧圧力と製品質量の関係を調べたところ、右肩上がりの正の相関が見られた。
Khi kiểm tra mối quan hệ giữa áp suất giữ áp và khối lượng sản phẩm bằng biểu đồ phân tán, thấy có tương quan dương dốc lên về bên phải.
| Từ vựng | Nghĩa |
|---|---|
| パレート図と累積比率 | Biểu đồ Pareto và tỷ lệ tích lũy dùng để xác định hạng mục lỗi trọng tâm |
| 特性要因図(魚の骨図) | Biểu đồ nhân quả (biểu đồ xương cá) phân tích các nguyên nhân 4M dẫn tới lỗi |
| Xbar-R管理図 | Biểu đồ kiểm soát giá trị trung bình (Xbar) và độ rộng biến thiên (R) |
| 工程能力指数(Cp) | Chỉ số năng lực công đoạn Cp = (USL − LSL) ÷ 6σ (đạt khi Cp ≥ 1,33) |
4M変更管理・初品検査・限度見本・色替え段取り
Quản lý thay đổi 4M, kiểm tra sản phẩm đầu, mẫu giới hạn và đổi màu
量産現場において、材料ロットの切替え、金型修理・交換、成形機や成形条件の変更、作業者交代などの「4M変更(Man・Machine・Material・Method)」があった際には、変更点を記録して品質リスクを重点管理する「4M変更管理」を行います。
Tại hiện trường sản xuất hàng loạt, mỗi khi có 'thay đổi 4M (Man - Con người, Machine - Máy/Khuôn, Material - Nguyên liệu, Method - Phương pháp)' như đổi lô nhựa, sửa/thay khuôn, đổi thông số ép hay giao ca, phải thực hiện 'quản lý thay đổi 4M' để ghi chép và kiểm soát trọng điểm rủi ro chất lượng.
金型交換や修理後の立ち上げ時に行う「初品検査」では、成形温度やサイクルが安定した状態でサンプルを採取します。特に8個取りなどの多数個取り金型では、No.1〜No.8すべてのキャビティの成形品を採取し、キャビティ番号別に寸法と外観を全キャビティ検査します。
Khi 'kiểm tra sản phẩm đầu tiên (First-article inspection)' lúc khởi động lại sau khi thay hoặc sửa khuôn, phải lấy mẫu khi nhiệt độ và chu kỳ ép đã ổn định. Đặc biệt với khuôn nhiều lòng khuôn như khuôn 8-cavity, bắt buộc phải lấy mẫu toàn bộ từ No.1 đến No.8 để kiểm tra kích thước và ngoại quan theo từng số lòng khuôn.
また、精密寸法測定は成形直後の熱い状態で行うと熱膨張や結晶化による後収縮の途中であるため誤差が大きくなります。JIS K 7100の標準状態(温度23℃・相対湿度50%)で所定時間養生(状態調節)してから測定するのが原則です。
Ngoài ra, nếu đo kích thước chính xác ngay khi sản phẩm vừa ra khỏi khuôn còn đang nóng thì sẽ bị sai số lớn do giãn nở nhiệt và quá trình hậu co ngót kết tinh chưa kết thúc. Về nguyên tắc phải ủ ổn định trạng thái (dưỡng hộ) trong môi trường tiêu chuẩn JIS K 7100 (nhiệt độ 23°C, độ ẩm tương đối 50%) đủ thời gian quy định rồi mới đo.
ウェルドライン、フローマーク、黒点などの外観検査で合格・不合格の境界基準となる「限度見本(リミットサンプル)」は、品質管理部門の承認印と有効期限を明記し、日光や照明による変色・劣化および出荷品への混入を防ぐため遮光保管します。
'Mẫu giới hạn (Limit sample)' làm chuẩn ranh giới đạt/không đạt khi kiểm tra ngoại quan (đường hàn, vệt chảy, chấm đen...) phải có dấu phê duyệt của bộ phận QC và ghi rõ thời hạn hiệu lực, đồng thời bảo quản chắn sáng tại vị trí cố định để tránh phai màu và tránh lẫn vào hàng xuất đi.
濃色から淡色への「色替え」や「材料替え」では、コンタミネーション(異材・異色混入)を防ぐため、吸引輸送ホース・ホッパー・ドライヤ・マグネットを隅々まで清掃し、パージ剤等でシリンダ内とノズル先端接触面の滞留樹脂を完全に排出します。
Khi 'đổi màu' từ màu đậm sang màu nhạt hoặc 'đổi nguyên liệu', để chống nhiễm bẩn chéo (contamination), phải vệ sinh sạch ống hút liệu, phễu sấy, lưới lọc và nam châm, đồng thời dùng nhựa tẩy (purging compound) xả sạch nhựa lưu trong xi-lanh và lau sạch mặt tiếp xúc đầu vòi phun.
Điểm cần nhớ
- 8個取り金型の初品検査では、No.1からNo.8まで全てのキャビティを個別に測定する。
Khi kiểm tra sản phẩm đầu của khuôn 8 lòng khuôn, phải đo kiểm riêng biệt toàn bộ các lòng khuôn từ No.1 đến No.8. - 限度見本には承認印と有効期限を表示し、変色を防ぐため遮光保管する。
Trên mẫu giới hạn phải ghi rõ dấu phê duyệt và thời hạn hiệu lực, đồng thời bảo quản chắn sáng để chống phai màu. - 色替え時は、ホッパーやマグネットに残った前のペレットを完全に除去してからパージを行う。
Khi đổi màu, phải dọn sạch hoàn toàn các hạt nhựa cũ còn sót trong phễu và nam châm rồi mới xả rửa xi-lanh.
| Từ vựng | Nghĩa |
|---|---|
| 4M変更管理 | Quản lý thay đổi 4 yếu tố: Con người (Man), Máy/Khuôn (Machine), Vật liệu (Material), Phương pháp (Method) |
| キャビティ番号別初品検査 | Kiểm tra sản phẩm đầu chuyền theo từng mã số lòng khuôn (No.1..No.n) |
| 状態調節(23℃・50%RH) | Ủ ổn định trạng thái sản phẩm ở điều kiện chuẩn JIS K 7100 trước khi đo kích thước |
| 限度見本(リミットサンプル) | Mẫu giới hạn được QC phê duyệt làm ranh giới đạt/không đạt khi kiểm tra ngoại quan |
成形現場の安全衛生・インターロック・KY活動
An toàn vệ sinh hiện trường ép nhựa, Khóa liên động và Hoạt động KY
プラスチック成形現場では、数十〜数千kNの強大な型締力で開閉する金型、200〜350℃の高温になる加熱シリンダやノズル、高速で動く自動取出ロボットなど、重篤な労働災害につながる危険源が存在します。
Tại hiện trường gia công nhựa tồn tại nhiều nguồn nguy hiểm có thể gây tai nạn lao động nghiêm trọng như: khuôn đóng mở với lực kẹp khổng lồ từ vài chục đến vài nghìn kN, xi-lanh gia nhiệt và vòi phun nóng 200–350°C, cùng robot gắp sản phẩm tự động di chuyển ở tốc độ cao.
射出成形機の「安全ドア」には、電気的・油圧的・機械的な「安全インターロック」が設けられており、安全ドアが開いている間は型閉じ・射出・ロボット動作が停止します。いかなる理由があっても、リミットスイッチをテープで固定して無効化する行為は絶対に厳禁です。
'Cửa an toàn' của máy ép phun được trang bị 'khóa liên động an toàn (Safety interlock)' cả về điện, thủy lực và cơ khí để đảm bảo khi cửa mở thì mọi chuyển động đóng khuôn, phun nhựa và robot đều dừng lại. Dù bất kỳ lý do gì cũng tuyệt đối nghiêm cấm hành vi dán băng dính vô hiệu hóa công tắc hành trình.
金型内に詰まった成形品やランナーを除去する際や、金型清掃・給脂を行う際には、必ず成形機を「手動モード」にしてモータ・ポンプ(駆動源)を停止させ、取出ロボットも停止・原点退避させたうえで、金型を傷つけない真鍮製ペンチなどの専用工具を使用します。
Khi gỡ sản phẩm hoặc cuống nhựa bị kẹt trong khuôn, hay khi vệ sinh và tra mỡ khuôn, bắt buộc phải chuyển máy sang 'chế độ bằng tay (Manual)', tắt mô-tơ/bơm động lực, cho robot dừng ở vị trí gốc, và dùng dụng cụ chuyên dụng không làm xước khuôn như kìm bằng đồng thau.
また、加熱シリンダ内の樹脂を排出する「パージ作業」や、滞留したPOM・PVC・難燃樹脂を処理する際には、内圧で高温の溶融樹脂や分解ガスが噴出する危険があります。必ず「パージカバー(ノズル安全カバー)」を閉め、保護面(フェイスシールド)・耐熱手袋・長袖作業着を着用し、局所排気装置を稼働させます。
Ngoài ra, khi thực hiện 'xả nhựa (Purging)' khỏi xi-lanh hoặc xử lý nhựa POM, PVC, nhựa chống cháy bị lưu lâu, có nguy cơ nhựa nóng chảy và khí phân hủy phụt mạnh ra ngoài do áp suất nội. Bắt buộc phải đóng kín 'nắp chắn vòi phun (Purge cover)', đeo kính che mặt (face shield), găng tay chịu nhiệt, mặc áo dài tay và bật hệ thống hút khí cục bộ.
金型交換(段取り替え)でクレーン・玉掛け作業を行う際は、有資格者が金型質量とアイボルトのねじ込み状態・吊り角度(60度以内)を確認し、「吊り荷の下には絶対に入らない」などのKY(危険予知)活動を指差呼称で徹底します。
Khi nâng hạ thay khuôn bằng cầu trục và cáp treo (Tamagake), người có chứng chỉ phải kiểm tra khối lượng khuôn, tình trạng vặn chặt bu-lông mắt (eyebolt), góc cáp treo (trong phạm vi 60 độ), đồng thời thực hiện nghiêm hoạt động KY (Dự đoán nguy hiểm) và chỉ tay gọi tên 'Tuyệt đối không đứng dưới vật nâng'.
Điểm cần nhớ
- 安全ドアのリミットスイッチを無効化して運転することは、重大災害につながるため厳禁である。
Hành vi vô hiệu hóa công tắc hành trình của cửa an toàn để vận hành máy sẽ dẫn đến tai nạn nghiêm trọng nên bị nghiêm cấm tuyệt đối. - パージ作業時は必ずパージカバーを閉め、保護面と耐熱手袋を着用する。
Khi xả nhựa (purge), bắt buộc phải đóng nắp chắn vòi phun và mang kính che mặt cùng găng tay chịu nhiệt. - クレーンで金型を移動する際は、吊り荷の下に絶対に入ってはならない。
Khi di chuyển khuôn bằng cầu trục, tuyệt đối không được bước vào dưới vật đang treo.
| Từ vựng | Nghĩa |
|---|---|
| 安全インターロック | Cơ cấu khóa liên động an toàn (ngắt truyền động khi cửa an toàn hoặc nắp chắn mở) |
| パージカバーと保護面 | Nắp chắn vòi phun và kính che mặt chống bỏng do nhựa nóng chảy bắn tóe |
| 駆動源遮断(ロックアウト) | Ngắt nguồn động lực (mô-tơ, bơm thủy lực, robot) trước khi vào vùng nguy hiểm |
| 危険予知(KY)と指差呼称 | Hoạt động dự đoán nguy hiểm (KY) và chỉ tay gọi tên xác nhận an toàn |
Ép nhựa nâng cao (điều kiện ép, xử lý lỗi, thay khuôn, QC)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 技能検定 プラスチック成形 試験問題(JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/