
Mạ và Xử lý bề mặt (Thực hành 2号)
めっき・表面処理(実務)
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
ファラデーの法則・電流効率・均一電着性と前処理管理
Định luật Faraday, Hiệu suất dòng điện, Khả năng phân bố đều và Quản lý tiền xử lý
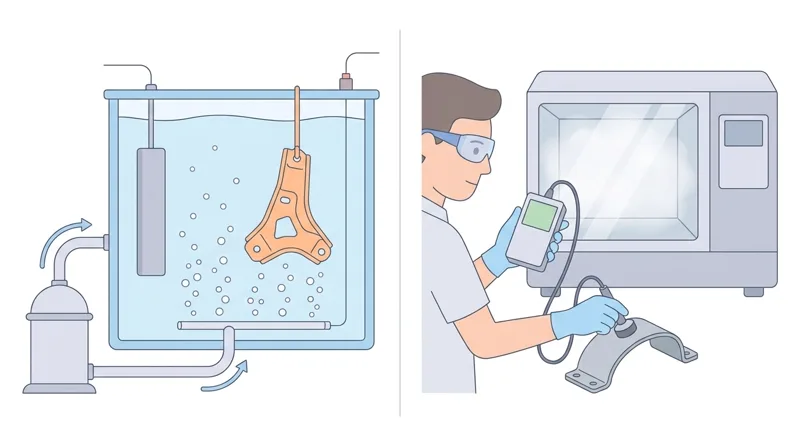
ファラデーの電気分解の法則により、めっきの理論析出量は電気量(電流$I \times$時間$t$)に比例し、実際の析出量はこれに陰極電流効率($\eta$)を掛けた値になります。
Theo định luật điện phân Faraday, khối lượng kim loại kết tủa lý thuyết tỷ lệ thuận với điện lượng (Dòng điện $I \times$ Thời gian $t$); lượng mạ thực tế bằng lượng lý thuyết nhân với hiệu suất dòng điện catốt ($\eta$).
陰極電流密度 $D_k$(A/dm$^2$)は「電流$I$(A)$\div$表面積$S$(dm$^2$)」で求め、凹部にも均一な厚さでめっきできる性質を「均一電着性(スローイングパワー)」といいます。
Mật độ dòng điện $D_k\text{ (A/dm}^2\text{)}$ tính bằng 'Dòng điện $I\text{ (A)} \div$ Diện tích bề mặt $S\text{ (dm}^2\text{)}$'; khả năng mạ được độ dày đồng đều vào cả các vùng xa anốt hoặc hốc lõm gọi là 'Khả năng phân bố đều' (Throwing power).
前処理ではアルカリ浸漬脱脂や電解脱脂で油分を除き(水濡れ試験で確認)、塩酸などの酸洗では素地過溶解と水素吸収を抑える「インヒビター(腐食抑制剤)」を添加します。
Trong tiền xử lý, dùng tẩy dầu mỡ ngâm kiềm kết hợp tẩy dầu điện phân (kiểm tra bằng màng nước thấm ướt), và pha 'chất ức chế ăn mòn' (Inhibitor) vào bể tẩy axit để ngăn hòa tan kim loại nền và giảm hấp thụ hydro.
アルミニウム素地への電気めっきでは、自然酸化皮膜による密着不良を防ぐため、前処理として「ジンケート処理(亜鉛置換処理)」を行います。
Khi mạ điện lên nền nhôm, do nhôm lập tức tạo màng oxit tự nhiên gây bong tróc nên bắt buộc phải xử lý tiền mạ bằng phương pháp 'Nhúng kẽm thế (Zincate treatment)'.
Điểm cần nhớ
- 【○正しい】表面積 $12\text{ dm}^2$ の品物を電流密度 $2.5\text{ A/dm}^2$ でめっきするとき、設定電流は $12 \times 2.5 = 30\text{ A}$ である。
(○ Đúng) Khi mạ sản phẩm có diện tích bề mặt $12\text{ dm}^2$ ở mật độ dòng điện $2.5\text{ A/dm}^2$, dòng điện cần cài đặt là $12 \times 2.5 = 30\text{ A}$. - 【○正しい】複雑形状の凸部と凹部に均一な膜厚で析出させる性質を「均一電着性」といい、アルミ素地には「ジンケート処理」を行う。
(○ Đúng) Đặc tính giúp lớp mạ kết tủa dày đồng đều giữa vùng lồi và vùng lõm gọi là 'Khả năng phân bố đều' (Throwing power); mạ lên nền nhôm phải qua 'Xử lý Zincate'. - 【×誤り】陰極電流効率が低い工業用クロムめっき(約12〜15%)で「投入電気量の100%すべてが金属析出に使われる」というのは誤り(残りは水素発生などに消費される)。
(× Sai) Nói trong mạ crom cứng công nghiệp (hiệu suất dòng chỉ ~12–15%) '100% điện lượng đưa vào đều biến thành kim loại crom kết tủa' là SAI (phần lớn tiêu hao sinh khí hydro).
| Từ vựng | Nghĩa |
|---|---|
| ファラデーの法則 | định luật Faraday |
| 陰極電流効率 | hiệu suất dòng điện catốt |
| 均一電着性 | khả năng phân bố đều (Throwing power) |
| 電解脱脂 | tẩy dầu mỡ điện phân |
| ジンケート処理 | xử lý nhúng kẽm (Zincate) |
各種電気めっき浴(ワット浴・亜鉛・硬質クロム)・無電解めっき・プラスチックめっき
Các loại bể mạ điện (Bể Watts, Kẽm, Crom cứng), Mạ hóa học và Mạ trên nhựa
ニッケルめっきの代表的な「ワット浴」は、ニッケル塩(金属供給)・塩化ニッケル(陽極溶解促進)・ほう酸(pH緩衝剤)の3成分を基本とします。
Bể mạ niken tiêu biểu là 'Bể Watts' gồm 3 thành phần chính: Niken sunfat (cung cấp ion Ni), Niken clorua (giúp hòa tan anốt và tăng dẫn điện) và Axit boric (chất đệm ổn định pH).
装飾クロムめっきは光沢ニッケル下地の上に0.1〜0.5μm程度の薄いクロムを着け、工業用(硬質)クロムめっきは高硬度(約800〜1000HV)・耐摩耗性のため鋼などへ直接厚くめっきします。
Mạ crom trang trí phủ lớp crom rất mỏng (0,1–0,5 μm) lên trên lớp lót niken bóng; còn mạ crom cứng công nghiệp mạ dày trực tiếp lên thép tạo độ cứng rất cao (~800–1000 HV) để chịu mài mòn.
めっき液中の微量有機不純物は「活性炭処理」で吸着除去し、微量金属不純物(銅や鉄など)は低電流密度でダミー板に析出させる「弱電解処理(ダミー電解)」で除きます。
Tạp chất hữu cơ lẫn trong bể mạ được khử bằng 'Xử lý than hoạt tính' (hấp phụ); còn tạp chất kim loại lạ (như đồng, sắt) được khử bằng 'Điện phân dòng nhỏ' (Dummy plating) lên tấm cực giả.
ABS樹脂などのプラスチックめっきでは、「エッチング(微細な凹凸形成でアンカー効果付与)→触媒付与(パラジウム等)→アクセレーター→無電解めっき(導電化)→電気めっき」の順で処理します。
Quy trình mạ trên nhựa ABS gồm: 'Khắc axit Etching (tạo lỗ nhám vi mô tạo hiệu ứng mỏ neo) -> Gắn chất xúc tác Palladium -> Hoạt hóa Accelerator -> Mạ hóa học tạo lớp dẫn điện -> Mạ điện'.
Điểm cần nhớ
- 【○正しい】ワット浴の「ほう酸」はpHの急変を抑える緩衝剤であり、浴中の有機不純物除去には「活性炭処理」を行う。
(○ Đúng) 'Axit boric' trong bể mạ niken Watts đóng vai trò chất đệm giữ ổn định pH; để khử tạp chất hữu cơ trong bể mạ dùng 'Xử lý than hoạt tính'. - 【○正しい】プラスチック(ABS樹脂)へのめっきでは、エッチングとパラジウム触媒付与の後に「無電解めっき」で導電皮膜を作ってから電気めっきを行う。
(○ Đúng) Khi mạ trên nhựa ABS, sau khi Etching và gắn xúc tác Palladium phải 'Mạ hóa học' để tạo màng dẫn điện rồi mới mạ điện. - 【×誤り】浴中に溶けた銅などの金属不純物を「ろ紙の機械ろ過だけ」で完全に除去できるというのは誤り(弱電解処理等が必要)。
(× Sai) Nói các ion kim loại tạp chất hòa tan trong bể mạ như đồng có thể lọc sạch hoàn toàn 'chỉ bằng lõi lọc cơ học thông thường' là SAI (phải dùng điện phân dòng nhỏ Dummy plating).
| Từ vựng | Nghĩa |
|---|---|
| ワット浴 | bể mạ niken Watts |
| 硬質クロムめっき | mạ crom cứng công nghiệp |
| 活性炭処理 | xử lý bằng than hoạt tính |
| 弱電解処理 | điện phân dòng nhỏ (Dummy plating) |
| エッチング | khắc tạo nhám (Etching) |
めっき不良原因と対策・陽極酸化(アルマイト)・化成処理・乾式処理
Nguyên nhân và đối sách lỗi mạ, Anodizing nhôm, Hóa chuyển và Mạ khô (PVD/CVD)
めっきの「ふくれ・剥離(密着不良)」は主に脱脂不良や酸洗不足が原因であり、「ピット(小穴)」は水素気泡の付着(界面活性剤=ピット防止剤不足など)、「ざらつき」は液中の固形異物(ろ過不足)が原因です。
Lỗi 'phồng rộp, bong tróc' chủ yếu do tẩy dầu mỡ hoặc tẩy axit chưa sạch; lỗi 'lỗ kim (Pit)' do bọt khí hydro bám trên bề mặt (thiếu chất hoạt động bề mặt chống Pit); lỗi 'sần nhám' do cặn lơ lửng vì lọc bể kém.
高炭素鋼やバネ・高強度ボルトは酸洗やめっき中に吸蔵した水素で遅れ破壊(水素ぜい性)を起こすため、めっき後速やかに約190〜200℃で数時間加熱する「ベーキング処理」を行います。
Thép cacbon cao, lò xo và bu lông cường độ cao dễ bị đứt gãy trễ do giòn hydro nên ngay sau khi mạ phải đưa vào lò sấy 'Baking' ở khoảng 190–200°C trong vài giờ để thoát hết hydro.
アルミニウムの陽極酸化処理(アルマイト)では品物を陽極(+)とし、生成した皮膜は電気絶縁性を持ちます(染色後の沸騰水や水蒸気による封孔処理で耐食性・耐汚染性を完成させます)。
Trong Anodizing nhôm (Alumite), sản phẩm nhôm nối vào cực dương (+) tạo màng oxit nhôm có tính cách điện (sau khi nhuộm màu phải bịt lỗ Sealing bằng nước sôi hoặc hơi nước để hoàn thiện độ bền chống ăn mòn).
真空中で物理的にTiNなどの硬質薄膜を着ける「PVD(物理気相成長法:イオンプレーティング・スパッタリング)」や化学反応による「CVD(化学気相成長法)」はドライプレーティングと呼ばれます。
Phương pháp phủ màng mỏng cứng (như TiN) trong chân không bằng vật lý gọi là 'PVD' (bốc bay ion, phún xạ Sputtering) và bằng phản ứng hóa học khí gọi là 'CVD'; cả hai thuộc nhóm mạ khô (Dry plating).
Điểm cần nhớ
- 【○正しい】めっきの「ふくれ・剥離」は前処理(脱脂・酸洗)不良、「ピット」は水素気泡付着が主原因であり、高強度鋼にはめっき後「ベーキング処理」を行う。
(○ Đúng) Lỗi 'phồng rộp, bong tróc' chủ yếu do tiền xử lý (tẩy dầu, tẩy axit) kém; lỗi 'lỗ kim (Pit)' do bọt khí hydro bám; thép cường độ cao sau khi mạ phải sấy 'Baking'. - 【○正しい】アルミニウムの陽極酸化皮膜(アルマイト皮膜)は電気を通さない「絶縁体」である。
(○ Đúng) Màng oxit nhôm tạo thành sau khi Anodizing (màng Alumite) là chất 'cách điện' (không dẫn điện). - 【×誤り】アルマイト皮膜は銅や銀と同じように非常によく電気を通す良導体であるというのは誤り。
(× Sai) Nói màng Alumite trên nhôm dẫn điện cực tốt giống như đồng hay bạc là SAI (màng oxit nhôm Al2O3 cách điện).
| Từ vựng | Nghĩa |
|---|---|
| 密着不良(ふくれ・剥離) | lỗi bám dính kém (phồng rộp, bong tróc) |
| ピット防止剤 | chất chống lỗ kim (Anti-pitting agent) |
| ベーキング処理 | sấy khử giòn hydro (Baking) |
| 物理気相成長法(PVD) | bốc bay lắng đọng vật lý (PVD) |
| 化学気相成長法(CVD) | lắng đọng hơi hóa học (CVD) |
膜厚測定・耐食性試験(SST・CASS)・密着性試験と排水処理技術
Đo chiều dày màng, Thử nghiệm ăn mòn (SST, CASS), Thử độ bám dính và Công nghệ xử lý nước thải
非破壊膜厚計では、磁性金属素地(鉄鋼)の上の非磁性皮膜(亜鉛・クロム・塗装)に「電磁式膜厚計」、非磁性金属素地(アルミ)の上の絶縁皮膜(アルマイト)に「渦電流式膜厚計」、多層膜や微小部に「蛍光X線膜厚計」を使います。
Khi đo chiều dày không phá hủy: lớp mạ không từ tính (kẽm, crom, sơn) trên nền sắt từ dùng 'Máy đo từ tính'; màng cách điện (Alumite) trên nền kim loại không từ tính (nhôm) dùng 'Máy đo dòng điện xoáy (Eddy current)'; màng đa lớp hoặc chi tiết cực nhỏ dùng 'Máy huỳnh quang tia X (XRF)'.
耐食性試験では、中性塩水噴霧試験(5%NaCl・pH6.5〜7.2・35℃)のほか、装飾クロムめっき等を急速評価する「キャス試験(CASS試験:塩化銅と酢酸を加えた酸性液・50℃)」や、曲げ試験・テープ試験・熱衝撃試験(密着性)を行います。
Thử nghiệm độ bền ăn mòn ngoài phun sương muối trung tính (NaCl 5%, pH 6.5–7.2, 35°C) còn có 'Thử nghiệm CASS' (pha thêm đồng clorua và axit axetic ở 50°C để thử nhanh mạ Ni-Cr), cùng thử uốn, thử băng dính và thử sốc nhiệt để kiểm tra độ bám dính.
有害排水処理では、シアン系排水はpH10以上の強アルカリ性下で次亜塩素酸ナトリウム等により酸化分解します(酸性にすると猛毒のシアン化水素ガスが発生するため厳禁)。
Khi xử lý nước thải độc hại: nước thải chứa xyanua phải giữ ở môi trường kiềm mạnh (pH ≥ 10) rồi oxy hóa phân hủy bằng natri hypoclorit (tuyệt đối cấm để nhiễm axit vì sinh khí HCN kịch độc).
六価クロム系排水は酸性下(pH2〜3)で処理薬品等により三価クロムへ変えた後、アルカリで中和凝集沈殿させてスラッジとして分離除去します。
Nước thải chứa crom hóa trị 6 (Cr6+) phải đưa về môi trường axit (pH 2–3) dùng chất khử (như natri bisunfit) chuyển về crom hóa trị 3 (Cr3+), sau đó nâng pH kiềm hóa để kết tủa lắng bùn hidroxit crom.
Điểm cần nhớ
- 【○正しい】鉄鋼素地の上の亜鉛めっき厚には「電磁式膜厚計」、アルミ素地の上のアルマイト厚には「渦電流式膜厚計」を使う。
(○ Đúng) Đo lớp mạ kẽm trên nền thép dùng 'Máy đo chiều dày từ tính'; đo màng Alumite trên nền nhôm dùng 'Máy đo chiều dày dòng điện xoáy'. - 【○正しい】シアン排水はアルカリ性(pH10以上)で酸化分解し、六価クロム排水は酸性(pH2〜3)で三価クロムに変えてからアルカリ凝集沈殿させる。
(○ Đúng) Nước thải xyanua phải oxy hóa phân hủy trong môi trường kiềm (pH ≥ 10); nước thải crom hóa trị 6 phải khử về hóa trị 3 ở môi trường axit (pH 2–3) rồi mới kết tủa bằng kiềm. - 【×誤り】シアン系排水に最初から強酸を加えてpH2の酸性にして処理するというのは猛毒ガスが発生するため誤り。
(× Sai) Đổ axit mạnh vào nước thải chứa xyanua ngay từ đầu để hạ xuống pH 2 là SAI và cực kỳ nguy hiểm vì làm bốc khí HCN kịch độc.
| Từ vựng | Nghĩa |
|---|---|
| 電磁式膜厚計 | máy đo chiều dày từ tính |
| 渦電流式膜厚計 | máy đo chiều dày dòng điện xoáy |
| 蛍光X線膜厚計 | máy đo chiều dày huỳnh quang tia X (XRF) |
| キャス試験(CASS試験) | thử nghiệm phun sương muối CASS |
| 凝集沈殿処理 | xử lý keo tụ lắng đọng |
Xử lý bề mặt kim loại (nâng cao)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf