
Beranda › Contoh soal › Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定)
Contoh soal BC検定 perencanaan produksi kelas 3 dan jawaban – gratis
ビジネス・キャリア検定 生産管理プランニング3級
10 contoh soal sesuai format ujian asli, dengan furigana, terjemahan Bahasa Indonesia, jawaban dan pembahasan. Ketuk "Lihat jawaban" di bawah setiap soal. Bank soal lengkap dan simulasi ujian ada di aplikasi (gratis).
Soal 1
製造企業における製品開発から量産までの基本ステップおよび領域別の物流システムに関する次の文章において、空欄A〜Cに入る語句の組合せとして最も適切なものは、次のうちどれか。 「新製品を市場へ供給するまでの過程は、市場調査に基づく製品企画から始まり、A 、B を経て量産へと進む。また、工場内での原材料の受入れから加工・組立工程間の移動、完成品倉庫への入庫に至るまでの物流活動は C と呼ばれる。」
Dalam bacaan berikut mengenai langkah dasar dari pengembangan produk hingga produksi massal serta sistem logistik menurut bidangnya di perusahaan manufaktur, manakah kombinasi kata untuk mengisi bagian A hingga C yang PALING TEPAT? "Proses hingga memasok produk baru ke pasar dimulai dari perencanaan produk berdasarkan riset pasar, melewati A dan B, lalu berlanjut ke produksi massal. Selain itu, aktivitas logistik mulai dari penerimaan bahan baku di dalam pabrik, pemindahan antarproses pemesinan dan perakitan, hingga pemasukan ke gudang barang jadi disebut C."
- A. A:製品設計 B:生産準備 C:生産物流
A: Desain produk B: Persiapan produksi C: Logistik produksi - B. A:生産準備 B:製品設計 C:調達物流
A: Persiapan produksi B: Desain produk C: Logistik pengadaan - C. A:製品設計 B:生産準備 C:販売物流
A: Desain produk B: Persiapan produksi C: Logistik penjualan - D. A:生産準備 B:製品設計 C:回収物流
A: Persiapan produksi B: Desain produk C: Logistik pengembalian
Lihat jawaban
Jawaban benar: A
Urutan standar dari konsep hingga produksi massal di perusahaan manufaktur adalah: Perencanaan produk (製品企画) → Desain produk (製品設計: A) → Persiapan produksi (生産準備: B) → Produksi massal (量産). Menurut bidang logistik: pengiriman bahan dari pemasok adalah logistik pengadaan (調達物流); pemindahan di dalam pabrik antarproses hingga gudang barang jadi adalah logistik produksi (生産物流: C); pengiriman ke pelanggan adalah logistik penjualan (販売物流); penarikan wadah kosong atau daur ulang adalah logistik pengembalian (回収物流).
💡 Urutan hulu: Perencanaan produk → Desain produk → Persiapan produksi → Produksi massal. Aliran barang di dalam pabrik antarproses disebut Logistik produksi.
| Kosakata | Arti |
|---|---|
| 製品企画と製品設計 | perencanaan produk dan desain produk |
| 生産準備 | persiapan produksi (seisan junbi) |
| 生産物流 | logistik produksi (seisan butsuryū) |
Soal 2
製品企画におけるマーケティングの4P、消費財と生産財の特性、および原価企画の考え方に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai 4P pemasaran, karakteristik barang konsumsi dan barang industri, serta konsep perencanaan biaya (target costing) dalam perencanaan produk?
- A. マーケティング・ミックスを構成する4Pとは、製品(Product)、価格(Price)、流通・チャネル(Place)、販売促進(Promotion)の4つの要素を指す。
Empat elemen 4P yang membentuk bauran pemasaran (marketing mix) merujuk pada Produk (Product), Harga (Price), Saluran distribusi (Place), dan Promosi penjualan (Promotion). - B. 工作機械や工業用部品などの生産財は、一般個人が購入する消費財と比べて、専門知識を持つ購買担当者が経済性や品質・技術仕様を合理的に評価して購買を決定する傾向が強い。
Dibandingkan barang konsumsi yang dibeli individu umum, barang produksi/industri seperti mesin perkakas dan komponen industri cenderung dibeli berdasarkan evaluasi rasional atas keekonomisan, kualitas, dan spesifikasi teknis oleh staf pembelian ahli. - C. 原価企画は、製品の設計図面が確定して工場での量産が始まった後に出発点を置き、製造現場での作業改善や歩留まり向上を中心に原価低減を図る活動である。
Perencanaan biaya (target costing) mengambil titik awal setelah gambar desain produk ditetapkan dan produksi massal dimulai di pabrik, dengan berfokus pada penurunan biaya melalui perbaikan kerja dan peningkatan rendemen di lantai produksi. - D. 新製品企画の段階では、企画・設計・生産技術・製造・購買などの関係部門が初期から参画し、市場が求める品質と目標原価を同時に造り込むことが重要である。
Pada tahap perencanaan produk baru, sangat penting bagi departemen terkait seperti perencanaan, desain, teknik produksi, manufaktur, dan pembelian untuk terlibat sejak awal guna membangun kualitas yang diminta pasar sekaligus biaya target.
Lihat jawaban
Jawaban benar: C
Perencanaan biaya (原価企画 / target costing) harus dimulai sejak tahap perencanaan produk dan desain konseptual—tempat sekitar 80% biaya produk ditentukan—melalui partisipasi lintas fungsi (perencanaan, desain, teknik produksi, manufaktur, dan pembelian). Upaya penurunan biaya melalui perbaikan kerja di lantai produksi setelah produksi massal berjalan disebut perbaikan biaya (原価改善), bukan perencanaan biaya.
| Kosakata | Arti |
|---|---|
| マーケティングの4P | 4P pemasaran (Product, Price, Place, Promotion) |
| 消費財と生産財 | barang konsumsi dan barang produksi/industri |
| 原価企画 | perencanaan biaya / target costing (genka kikaku) |
Soal 3
生産計画の立案から現場での生産統制へと連動する工程管理サイクル(P-D-C-A)の各業務に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai masing-masing fungsi 'perencanaan produksi' dan 'pengendalian produksi' yang menyusun sistem manajemen proses?
- A. 生産計画は、製品の作り方や加工順序を定める「手順計画」、負荷と能力を調整する「工数計画」、着手・完了時期を定める「日程計画」から構成される。
Perencanaan produksi terdiri atas 'perencanaan prosedur' yang menetapkan cara pembuatan dan urutan pemesinan, 'perencanaan jam kerja (beban)' yang menyeimbangkan beban dan kapasitas, serta 'perencanaan jadwal' yang menetapkan waktu mulai dan selesai. - B. 生産統制における「余力管理」とは、倉庫内の原材料や仕掛品の所在と数量を現品票などで追跡し、盗難や紛失を防ぐ活動のことである。
'Manajemen kelebihan kapasitas (Yoryoku Kanri)' dalam pengendalian produksi adalah aktivitas melacak lokasi dan jumlah bahan baku atau barang setengah jadi di gudang menggunakan kartu barang untuk mencegah pencurian atau kehilangan. - C. 生産統制における「作業手配(差立)」とは、日程計画に基づいて製造指図書や作業指導票を発行し、各職場へ具体的な作業開始を指示する活動である。
'Penugasan kerja (dispatching / sashitate)' dalam pengendalian produksi adalah aktivitas menerbitkan surat perintah kerja atau lembar instruksi kerja berdasarkan rencana jadwal untuk menginstruksikan dimulainya pekerjaan di tiap bagian. - D. 生産統制における「進捗管理(進度管理)」とは、計画された日程通りに生産が進んでいるかを把握し、遅れがあれば督促や日程調整を行う活動である。
'Pengendalian kemajuan (progress control)' dalam pengendalian produksi adalah aktivitas memantau apakah produksi berjalan sesuai jadwal yang direncanakan serta melakukan percepatan atau penyesuaian jadwal jika terjadi keterlambatan.
Lihat jawaban
Jawaban benar: B
Aktivitas melacak lokasi fisik dan jumlah bahan baku, barang setengah jadi, serta barang jadi menggunakan kartu barang (現品票) disebut 'manajemen fisik barang' (現品管理). Sebaliknya, 'manajemen kelebihan kapasitas' (余力管理) adalah aktivitas membandingkan beban kerja (負荷工数) dengan kapasitas yang dimiliki (保有工数) pada tiap proses guna menyeimbangkan beban berlebih atau kapasitas menganggur.
| Kosakata | Arti |
|---|---|
| 手順計画・工数計画・日程計画 | perencanaan prosedur, perencanaan beban, perencanaan jadwal |
| 作業手配(差立)と進捗管理 | penugasan kerja (sashitate) dan pengendalian kemajuan |
| 余力管理と現品管理 | manajemen kapasitas (yoryoku kanri) dan manajemen fisik barang (genpin kanri) |
Soal 4
サプライチェーンにおける「デカップリングポイント(DP)」の位置づけと生産形態の関係に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai posisi 'Titik Pemisah (Decoupling Point / DP)' dalam rantai pasok dan hubungannya dengan bentuk produksi?
- A. デカップリングポイントとは、需要予測に基づいて生産・在庫を行う領域と、顧客の確定注文に基づいて生産・出荷を行う領域との分岐点であり、戦略的に在庫を配置する箇所である。
Decoupling point adalah titik batas antara area produksi/persediaan yang didasarkan pada prakiraan permintaan dan area produksi/pengiriman yang didasarkan pada pesanan pasti pelanggan, sekaligus lokasi penempatan stok strategis. - B. 共通のモジュール部品やサブ組立品を見込生産して在庫として持ち、顧客からの注文確定後に最終組立を行うBTO(Build To Order)方式では、デカップリングポイントは部品・ユニット在庫の段階に置かれる。
Pada sistem BTO (Build To Order) yang memproduksi komponen modul umum secara prakiraan lalu melakukan perakitan akhir setelah pesanan pelanggan pasti, decoupling point ditempatkan pada tahap stok komponen/sub-rakitan. - C. 完全見込生産で最終製品を倉庫や販売店に在庫として保有し、注文を受け次第すぐに出荷する方式では、デカップリングポイントはサプライチェーンの下流側(製品在庫の位置)にある。
Pada sistem produksi untuk stok murni (make-to-stock) yang menyimpan barang jadi di gudang dan langsung mengirimkannya saat pesanan masuk, decoupling point berada di sisi hilir rantai pasok (pada posisi stok barang jadi). - D. デカップリングポイントをサプライチェーンの上流側(原材料や設計段階)へ移動させるほど、完成品の在庫リスクは増大するが、顧客への納入リードタイムは大幅に短縮される。
Semakin jauh decoupling point digeser ke sisi hulu rantai pasok (tahap bahan baku atau desain), risiko stok barang jadi yang tidak terjual semakin meningkat tetapi waktu tunggu pengiriman ke pelanggan menjadi jauh lebih singkat.
Lihat jawaban
Jawaban benar: D
Menggeser decoupling point (デカップリングポイント) ke sisi hulu (bahan baku atau desain berdasarkan pesanan) justru menurunkan risiko stok barang jadi karena barang belum dibuat sebelum ada pesanan; namun karena pemesinan dan perakitan baru dimulai setelah pesanan diterima, waktu tunggu pengiriman (delivery lead time) kepada pelanggan menjadi LEBIH LAMA. Sebaliknya, menempatkan DP di hilir memperpendek waktu pengiriman tetapi meningkatkan risiko stok.
💡 Aturan Decoupling Point: Geser ke HILIR (stok barang jadi) → pengiriman cepat tetapi risiko stok tinggi; Geser ke HULU (bahan baku/desain) → risiko stok rendah tetapi waktu pengiriman lebih lama.
| Kosakata | Arti |
|---|---|
| デカップリングポイント | Titik Pemisah (Decoupling Point) |
| BTO(受注組立生産) | BTO (Build To Order - perakitan sesuai pesanan) |
| サプライチェーンの上流と下流 | hulu dan hilir rantai pasok |
Soal 5
図に示す製品Pの部品構成図(カッコ内は親品目1単位当たりの必要個数)に基づき、製品Pを10個生産する場合の部品dの「正味所要量」を計算した値として最も適切なものは、次のうちどれか。ただし、製品P・組立品A・組立品B・サブ組立Cの在庫はすべて0個とし、部品dの現在の在庫状況は下表のとおりとする。 【部品dの在庫状況】 ・手持在庫量:25個 ・在庫引当量(他用途確定分):10個 ・発注残(入荷予定分):15個
Berdasarkan diagram struktur produk (BOM) untuk Produk P pada gambar (angka dalam tanda kurung menunjukkan jumlah yang diperlukan per 1 unit induk), manakah nilai 'kebutuhan bersih (net requirement)' Komponen d yang PALING TEPAT saat memproduksi 10 unit Produk P? Diasumsikan persediaan Produk P, Rakitan A, Rakitan B, dan Sub-rakitan C semuanya 0, serta status persediaan Komponen d saat ini seperti pada tabel di bawah. (Status Persediaan Komponen d) ・Persediaan di tangan (on-hand): 25 unit ・Persediaan dialokasikan (untuk keperluan lain): 10 unit ・Sisa pesanan dalam perjalanan (on-order): 15 unit
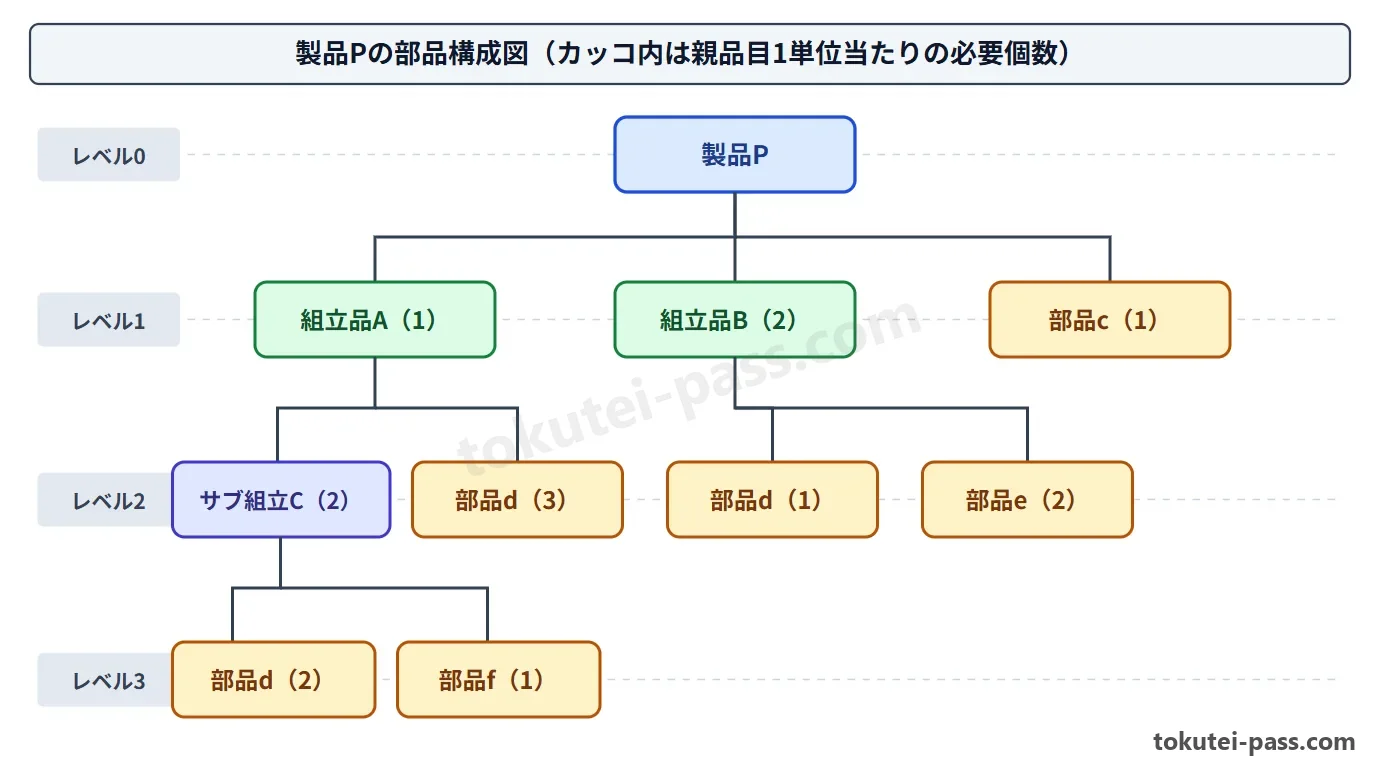
- A. 40個
40 unit - B. 60個
60 unit - C. 75個
75 unit - D. 90個
90 unit
Lihat jawaban
Jawaban benar: B
Langkah 1: Hitung kebutuhan kotor (総所要量) Komponen d untuk 10 unit Produk P: ・Rakitan A (Level 1): 10 × 1 = 10 unit; Rakitan B (Level 1): 10 × 2 = 20 unit. ・Sub-rakitan C (Level 2, anak dari A): 10 × 2 = 20 unit. ・Komponen d muncul di 3 cabang: (1) di bawah Rakitan A: 10 × 3 = 30 unit; (2) di bawah Rakitan B: 20 × 1 = 20 unit; (3) di bawah Sub-rakitan C: 20 × 2 = 40 unit. → Total kebutuhan kotor Komponen d = 30 + 20 + 40 = 90 unit. Langkah 2: Hitung persediaan efektif/tersedia (有効在庫量): ・Persediaan efektif = Persediaan di tangan − Persediaan dialokasikan + Sisa pesanan = 25 − 10 + 15 = 30 unit. Langkah 3: Kebutuhan bersih (正味所要量) = Kebutuhan kotor − Persediaan efektif = 90 − 30 = 60 unit. (40 unit salah menjumlahkan alokasi; 75 unit lupa menambah 15 unit pesanan masuk; 90 unit adalah kebutuhan kotor sebelum dikurangi persediaan efektif).
💡 Rumus MRP: Persediaan efektif = Persediaan di tangan − Persediaan dialokasikan + Sisa pesanan. Kebutuhan bersih = Kebutuhan kotor − Persediaan efektif.
| Kosakata | Arti |
|---|---|
| 総所要量と正味所要量 | kebutuhan kotor dan kebutuhan bersih |
| 有効在庫量 | persediaan efektif / tersedia (yūkō zaikoryō) |
| 在庫引当量と発注残 | persediaan dialokasikan dan sisa pesanan (on-order) |
Soal 6
ギルブレスが体系化した「サーブリッグ分析(18基本動作)」の3分類および「動作経済の4基本原則」に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai 3 kategori dalam 'Analisis Therblig (18 gerakan dasar)' yang disistematisasi oleh Gilbreth serta '4 prinsip dasar ekonomi gerakan'?
- A. サーブリッグの第3類は作業を直接進行させる「有効動作」であり、「つかむ」「位置を決める」「組み立てる」「使う」などの動素がこれに分類される。
Kategori 3 dalam Therblig adalah 'gerakan efektif' yang secara langsung memajukan pekerjaan, mencakup elemen gerakan seperti 'memegang', 'memosisikan', 'merakit', dan 'menggunakan'. - B. サーブリッグの第2類は作業の進行を遅らせる「遅れを生ずる動作」であり、「探す」「選ぶ」「考える」「前おきする(用意する)」などの動素がこれに分類される。
Kategori 2 dalam Therblig adalah 'gerakan yang menimbulkan keterlambatan' yang menghambat kemajuan kerja, mencakup elemen gerakan seperti 'mencari', 'memilih', 'berpikir', dan 'menyiapkan posisi awal'. - C. サーブリッグの第3類に含まれる「保持する」「休む」「避けられない遅れ」などは何も仕事をしていない動素であり、治具の活用などによって極力排除すべき対象である。
Elemen gerakan yang termasuk dalam Kategori 3 Therblig seperti 'menahan (hold)', 'istirahat', dan 'keterlambatan tak terhindarkan' tidak menghasilkan pekerjaan dan harus dihilangkan sebisa mungkin dengan bantuan jig. - D. 動作経済の4基本原則とは、「両手を同時に使う」「動作の距離を短くする(動作の数を減らす)」「動作を楽にする」「設備・治工具を工夫する」の4つである。
Empat prinsip dasar ekonomi gerakan adalah 'menggunakan kedua tangan secara bersamaan', 'memperpendek jarak gerakan (mengurangi jumlah gerakan)', 'membuat gerakan lebih ringan/nyaman', dan 'merekayasa peralatan serta jig/alat bantu'.
Lihat jawaban
Jawaban benar: A
Dalam 18 gerakan dasar Analisis Therblig: Kategori 1 (第1類) adalah 'gerakan efektif' (有効動作: menjangkau, memegang, membawa, memosisikan, merakit, memakai, membongkar, melepas); Kategori 2 (第2類) adalah 'gerakan penyebab keterlambatan' (遅れを生ずる動作: mencari, memilih, berpikir, menyiapkan, memeriksa); sedangkan Kategori 3 (第3類) adalah 'gerakan tidak efektif' yang tidak memajukan pekerjaan (無効動作: menahan dengan tangan, istirahat, keterlambatan). Menyebut Kategori 3 sebagai gerakan efektif adalah salah.
💡 3 Kategori 18 Therblig: Kategori 1 = Efektif (pegang, rakit, pakai); Kategori 2 = Penyebab lambat (cari, pilih, pikir, periksa); Kategori 3 = Tidak efektif (menahan, menunggu, istirahat).
| Kosakata | Arti |
|---|---|
| サーブリッグ分析(動素分析) | analisis Therblig (analisis elemen gerakan) |
| 第1類〜第3類の基本動作 | gerakan dasar Kategori 1 hingga Kategori 3 |
| 動作経済の4基本原則 | 4 prinsip dasar ekonomi gerakan |
Soal 7
品質管理で用いられる統計的グラフ(円グラフ・帯グラフ・折れ線グラフ・レーダーチャート)の特質と使い分けに関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai karakteristik dan penggunaan grafik statistik (diagram lingkaran, diagram pita, grafik garis, dan radar chart) dalam pengendalian kualitas?
- A. 円グラフは、円全体の面積を100%として各項目の構成比率を扇形の中心角の大きさで表すグラフであり、原則として時計の12時の位置から割合の大きい順に右回りで記入する。
Diagram lingkaran menjadikan seluruh lingkaran sebagai 100% dan menampilkan proporsi tiap kategori melalui besar sudut pusat juring, yang pada prinsipnya digambar searah jarum jam mulai dari posisi pukul 12 dari proporsi terbesar. - B. 帯グラフは、一定の長さの棒(帯)の全体を100%として内訳の比率に分割したグラフであり、複数の帯を並べることで年度別や工場別の構成比の変化を比較しやすい。
Diagram pita membagi sebuah batang (pita) dengan panjang tetap 100% ke dalam rasio rinciannya, sehingga memudahkan perbandingan perubahan komposisi antar-tahun atau antar-pabrik saat beberapa pita disejajarkan. - C. 折れ線グラフは、横軸に時間(日・月・年など)をとり、縦軸に生産量や不適合率などの数量をとってデータ点を線で結ぶことで、時間的な推移や増減傾向を把握するのに適している。
Grafik garis menempatkan waktu (hari, bulan, tahun) pada sumbu mendatar dan kuantitas seperti jumlah produksi atau rasio cacat pada sumbu tegak untuk melihat tren perubahan dari waktu ke waktu. - D. レーダーチャート(クモの巣グラフ)は、中心から放射状に引いた複数の軸上に評価値をプロットして結ぶグラフであり、2つの連続変数の間の相関係数や回帰直線を算出するために用いられる。
Radar chart (grafik jaring laba-laba) memplot nilai evaluasi pada beberapa sumbu yang memancar dari pusat dan digunakan untuk menghitung koefisien korelasi serta garis regresi antara dua variabel kontinu.
Lihat jawaban
Jawaban benar: D
Radar chart (レーダーチャート) digunakan untuk melihat keseimbangan menyeluruh dari banyak item evaluasi sekaligus (misalnya keseimbangan kinerja Q, C, D, S, M). Sementara itu, grafik yang digunakan untuk memeriksa hubungan korelasi antara dua variabel berpasangan adalah diagram pencar / scatter diagram (散布図).
| Kosakata | Arti |
|---|---|
| 円グラフと帯グラフ(構成比) | diagram lingkaran dan diagram pita (rasio komposisi) |
| 折れ線グラフ(時間的推移) | grafik garis (tren waktu) |
| レーダーチャートと散布図 | radar chart dan diagram pencar (sanpuzu) |
Soal 8
ある製造工場の月次原価集計表が次のとおりであるとき、「素原価」「製造原価」「総原価」を計算した記述として最も不適切なものは、次のうちどれか。 【当月の原価データ(期首・期末仕掛品なし)】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費:50万円 ・製造間接費:200万円 ・販売費および一般管理費:150万円
Berdasarkan data biaya bulanan suatu pabrik di bawah ini, pernyataan manakah yang **paling tidak tepat** dalam menghitung Biaya Utama (素原価), Biaya Manufaktur (製造原価), dan Biaya Total (総原価)? 【Data Biaya Bulanan (tanpa barang dalam proses awal maupun akhir)】 ・Biaya bahan baku langsung: 4.000.000 yen ・Biaya tenaga kerja langsung: 2.500.000 yen ・Biaya langsung lainnya: 500.000 yen ・Biaya overhead pabrik: 2.000.000 yen ・Biaya penjualan dan administrasi umum: 1.500.000 yen
- A. 直接材料費・直接労務費・直接経費を合計した「素原価(製造直接費)」は、700万円である。
Biaya Utama (biaya produksi langsung) yang menjumlahkan biaya bahan langsung, tenaga kerja langsung, dan biaya langsung lainnya adalah 7.000.000 yen. - B. 直接労務費・直接経費・製造間接費を合計した「加工費」は、500万円である。
Biaya Konversi (加工費) yang menjumlahkan biaya tenaga kerja langsung, biaya langsung lainnya, dan biaya overhead pabrik adalah 5.000.000 yen. - C. 素原価に製造間接費を加えた当月の「製造原価」は、1,050万円である。
Biaya Manufaktur (製造原価) bulan ini yang menambahkan biaya overhead pabrik pada biaya utama adalah 10.500.000 yen. - D. 製造原価に販売費および一般管理費を加えた「総原価」は、1,050万円である。
Biaya Total (総原価) yang menambahkan biaya penjualan dan administrasi umum pada biaya manufaktur adalah 10.500.000 yen.
Lihat jawaban
Jawaban benar: C
Dalam struktur harga pokok produksi (製造原価 = Biaya produksi langsung + Biaya produksi tidak langsung): 1. Total biaya produksi langsung (製造直接費) = Bahan langsung (600) + Tenaga kerja langsung (350) + Beban langsung / subkontrak (80) = 1.030 man-yen. 2. Total biaya produksi tidak langsung (製造間接費) = Bahan tidak langsung (40) + Tenaga kerja tidak langsung (110) + Beban pabrik tidak langsung (90) = 240 man-yen. 3. Beban penjualan dan administrasi umum (160) termasuk dalam total biaya (総原価 = 1.270 + 160 = 1.430) dan bukan bagian dari biaya produksi tidak langsung. (150 lupa menambah beban tidak langsung 90; 200 lupa menambah bahan tidak langsung 40; 400 salah memasukkan beban penjualan dan administrasi 160).
| Kosakata | Arti |
|---|---|
| 製造直接費と製造間接費 | biaya produksi langsung dan biaya produksi tidak langsung |
| 直接経費(外注加工費・特許権使用料) | beban langsung (biaya subkontrak, royalti paten) |
| 製造原価と総原価 | harga pokok produksi (seizō genka) dan biaya total (sō-genka) |
Soal 9
設計変更の頻発や出図遅れといった製品設計段階のトラブルが生産納期に及ぼす影響と対策に関する記述として最も不適切なものは、次のうちどれか。
Dalam manajemen pengiriman, manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai faktor penyebab keterlambatan jadwal dari departemen desain beserta tindakan pencegahannya?
- A. 設計日程の遅れを防ぐためには、各設計段階の節目でのデザインレビュー(DR)やチェックポイントの設定を省略し、試作完了後に一括して図面修正を行うのが効果的である。
Untuk mencegah keterlambatan jadwal desain, langkah yang efektif adalah meniadakan Design Review (DR) serta titik pemeriksaan (checkpoint) pada setiap tahapan desain, lalu memperbaiki seluruh gambar sekaligus setelah pembuatan prototipe selesai. - B. 顧客との仕様打ち合わせ不足や設計ミスによる後工程での大幅な手戻りは、出図遅れを引き起こして購買手配や製造期間を圧迫する大きな要因となる。
Kurangnya pembahasan spesifikasi dengan pelanggan atau kesalahan desain yang memicu pengerjaan ulang besar-besaran di proses hilir merupakan penyebab utama keterlambatan penerbitan gambar yang menekan waktu pembelian dan produksi. - C. 設計工程の日程計画を立てる際には、技術的な不確実性や不測のトラブルに対処できるよう、あらかじめ日程上に適切な緩衝時間(余裕時間)を見込んでおくことが有効である。
Saat menyusun rencana jadwal untuk proses desain, menyisihkan waktu penyangga (buffer time) yang memadai di dalam jadwal untuk menghadapi ketidakpastian teknis atau kendala tak terduga sangatlah efektif. - D. 既存部品の標準化・共通化や過去の設計データの流用、3次元CADの活用を進めることは、新規設計工数を削減し設計期間を短縮する対策となる。
Mendorong standardisasi dan penggunaan bersama komponen yang ada, memanfaatkan kembali data desain terdahulu, serta menggunakan CAD 3 dimensi merupakan langkah efektif untuk memangkas jam kerja desain baru.
Lihat jawaban
Jawaban benar: A
Meniadakan Design Review (DR) dan titik pemeriksaan (チェックポイント) pada tiap tahapan desain justru membuat kesalahan desain baru terdeteksi saat uji coba atau produksi massal, sehingga memicu pengerjaan ulang (手戻り) dan keterlambatan parah. Pencegahan yang benar di departemen desain meliputi penetapan checkpoint, pelaksanaan DR, dan pengaturan waktu penyangga (緩衝時間).
| Kosakata | Arti |
|---|---|
| 設計部門の納期遅延対策 | tindakan pencegahan keterlambatan di departemen desain |
| デザインレビュー(DR)とチェックポイント | Design Review (DR) dan titik pemeriksaan (checkpoint) |
| 緩衝時間(バッファ)の設定 | penetapan waktu penyangga (kansho jikan / buffer) |
Soal 10
労働安全衛生法における「労働者の定義」および機械等の設置・製造に関する法手続きの記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai 'definisi pekerja' dan prosedur hukum terkait pemasangan serta pembuatan mesin berdasarkan Undang-Undang Keselamatan dan Kesehatan Kerja (UU K3 Jepang)?
- A. 労働安全衛生法の対象となる「労働者」には、正社員だけでなく、契約社員やパートタイマー、短期のアルバイトなども含まれる。
'Pekerja' yang menjadi subjek Undang-Undang Keselamatan dan Kesehatan Kerja mencakup bukan hanya karyawan tetap, melainkan juga karyawan kontrak, pekerja paruh waktu (part-time), dan pekerja harian/arubaito jangka pendek. - B. 事業場に動力プレス機械を新たに設置または移転しようとする事業者は、その工事開始の日の14日前までに計画を都道府県知事に届け出なければならない。
Pengusaha yang hendak memasang baru atau memindahkan mesin pres bertenaga (power press) di tempat kerja wajib melaporkan rencananya kepada Gubernur Prefektur paling lambat 14 hari sebelum tanggal dimulainya pekerjaan. - C. 特に危険な作業を必要とする特定機械等(ボイラーや第一種圧力容器など)を製造しようとする者は、あらかじめ都道府県労働局長の許可を受けなければならない。
Pihak yang hendak memproduksi Mesin Tertentu yang memerlukan pekerjaan sangat berbahaya (seperti boiler atau bejana tekan kelas 1) wajib memperoleh izin terlebih dahulu dari Kepala Biro Tenaga Kerja Prefektur. - D. 特定機械等であるボイラーを設置した者は、所轄労働基準監督署長が行う落成検査を受け、これに合格した後でなければ当該ボイラーを使用してはならない。
Pihak yang telah memasang boiler (Mesin Tertentu) wajib menjalani pemeriksaan penyelesaian (rakusei kensa) oleh Kepala Kantor Pengawasan Standar Ketenagakerjaan setempat dan dilarang menggunakannya sebelum lulus.
Lihat jawaban
Jawaban benar: B
Berdasarkan Pasal 88 Undang-Undang Keselamatan dan Kesehatan Kerja (労働安全衛生法第88条), pengusaha yang hendak memasang atau memindahkan mesin pres bertenaga (動力プレス) wajib menyerahkan pemberitahuan rencana kepada Kepala Kantor Pengawasan Standar Ketenagakerjaan (労働基準監督署長) paling lambat **30 hari** sebelum tanggal dimulainya pekerjaan konstruksi (bukan 14 hari dan bukan kepada Gubernur Prefektur).
💡 UU K3 Jepang: rencana pasang mesin pres (動力プレス) dilaporkan ke Kantor Pengawasan Standar Ketenagakerjaan minimal 30 hari sebelumnya; izin produksi boiler dari Biro Tenaga Kerja Prefektur; pemeriksaan boiler terpasang oleh Kantor Pengawasan.
| Kosakata | Arti |
|---|---|
| 動力プレスの設置計画届(30日前) | pemberitahuan rencana pemasangan mesin pres bertenaga (30 hari sebelumnya) |
| 特定機械等の製造許可(都道府県労働局長) | izin pembuatan Mesin Tertentu (Kepala Biro Tenaga Kerja Prefektur) |
| 落成検査(労働基準監督署長) | pemeriksaan penyelesaian / rakusei kensa (Kepala Kantor Pengawasan Standar Ketenagakerjaan) |