
Trang chủ › Đề mẫu › Lập kế hoạch sản xuất 生産管理プランニング 3級 (BC検定)
Đề thi BC検定 生産管理プランニング 3級 (lập kế hoạch sản xuất) có đáp án – 10 câu mẫu miễn phí
ビジネス・キャリア検定 生産管理プランニング3級
10 câu hỏi mẫu theo đúng dạng đề thi thật, có furigana, bản dịch tiếng Việt, đáp án và giải thích. Bấm "Xem đáp án" dưới mỗi câu. Muốn làm đủ bộ đề và thi thử như thật thì vào app (miễn phí).
Câu 1
製造企業における製品開発から量産までの基本ステップおよび領域別の物流システムに関する次の文章において、空欄A〜Cに入る語句の組合せとして最も適切なものは、次のうちどれか。 「新製品を市場へ供給するまでの過程は、市場調査に基づく製品企画から始まり、A 、B を経て量産へと進む。また、工場内での原材料の受入れから加工・組立工程間の移動、完成品倉庫への入庫に至るまでの物流活動は C と呼ばれる。」
Trong đoạn văn sau đây về các bước cơ bản từ phát triển sản phẩm đến sản xuất hàng loạt và hệ thống logistics theo lĩnh vực trong doanh nghiệp chế tạo, tổ hợp từ ngữ nào điền vào chỗ trống A ~ C là phù hợp nhất? "Quá trình cho đến khi cung ứng sản phẩm mới ra thị trường bắt đầu từ quy hoạch sản phẩm dựa trên khảo sát thị trường, đi qua A, B rồi tiến tới sản xuất hàng loạt. Ngoài ra, hoạt động logistics từ khi tiếp nhận nguyên vật liệu trong nhà máy, di chuyển giữa các công đoạn gia công - lắp ráp cho đến khi nhập kho thành phẩm được gọi là C."
- A. A:製品設計 B:生産準備 C:生産物流
A: Thiết kế sản phẩm B: Chuẩn bị sản xuất C: Logistics sản xuất - B. A:生産準備 B:製品設計 C:調達物流
A: Chuẩn bị sản xuất B: Thiết kế sản phẩm C: Logistics thu mua - C. A:製品設計 B:生産準備 C:販売物流
A: Thiết kế sản phẩm B: Chuẩn bị sản xuất C: Logistics bán hàng - D. A:生産準備 B:製品設計 C:回収物流
A: Chuẩn bị sản xuất B: Thiết kế sản phẩm C: Logistics thu hồi
Xem đáp án
Đáp án đúng: A
Quy trình chuẩn từ khi hình thành ý tưởng đến khi sản xuất trong doanh nghiệp chế tạo theo thứ tự: Quy hoạch sản phẩm (製品企画) → Thiết kế sản phẩm (製品設計: A) → Chuẩn bị sản xuất (生産準備: B) → Sản xuất hàng loạt (量産). Về phân loại hệ thống logistics theo lĩnh vực: vận chuyển nguyên vật liệu từ nhà cung cấp đến nhà máy là logistics thu mua (調達物流); di chuyển, bốc xếp giữa các công đoạn và kho trong nội bộ nhà máy là logistics sản xuất (生産物流: C); giao thành phẩm tới khách hàng là logistics bán hàng (販売物流); thu gom container rỗng, phế liệu, hàng trả lại là logistics thu hồi (回収物流).
💡 Thứ tự 4 bước thượng nguồn: 製品企画 (Quy hoạch) → 製品設計 (Thiết kế) → 生産準備 (Chuẩn bị sản xuất) → 量産 (Sản xuất hàng loạt). Di chuyển trong nội bộ nhà máy là 生産物流 (Logistics sản xuất).
| Từ vựng | Nghĩa |
|---|---|
| 製品企画と製品設計 | quy hoạch sản phẩm và thiết kế sản phẩm |
| 生産準備 | chuẩn bị sản xuất (seisan junbi) |
| 生産物流 | logistics sản xuất (seisan butsuryū) |
Câu 2
製品企画におけるマーケティングの4P、消費財と生産財の特性、および原価企画の考え方に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về 4P trong marketing, đặc tính của hàng tiêu dùng và tư liệu sản xuất, cũng như quan điểm về hoạch định giá thành (Genka Kikaku) trong quy hoạch sản phẩm?
- A. マーケティング・ミックスを構成する4Pとは、製品(Product)、価格(Price)、流通・チャネル(Place)、販売促進(Promotion)の4つの要素を指す。
Bốn yếu tố 4P cấu thành marketing mix bao gồm Sản phẩm (Product), Giá cả (Price), Phân phối・kênh tiêu thụ (Place) và Xúc tiến bán hàng (Promotion). - B. 工作機械や工業用部品などの生産財は、一般個人が購入する消費財と比べて、専門知識を持つ購買担当者が経済性や品質・技術仕様を合理的に評価して購買を決定する傾向が強い。
So với hàng tiêu dùng do cá nhân mua sắm, tư liệu sản xuất như máy công cụ hay linh kiện công nghiệp có xu hướng được người phụ trách mua hàng có chuyên môn đánh giá hợp lý về tính kinh tế, chất lượng và thông số kỹ thuật trước khi quyết định mua. - C. 原価企画は、製品の設計図面が確定して工場での量産が始まった後に出発点を置き、製造現場での作業改善や歩留まり向上を中心に原価低減を図る活動である。
Hoạch định giá thành (Genka Kikaku) lấy điểm xuất phát sau khi bản vẽ thiết kế sản phẩm đã chốt xong và bắt đầu sản xuất hàng loạt tại nhà máy, tập trung giảm giá thành thông qua cải tiến thao tác và nâng cao tỷ lệ thu hồi tại hiện trường chế tạo. - D. 新製品企画の段階では、企画・設計・生産技術・製造・購買などの関係部門が初期から参画し、市場が求める品質と目標原価を同時に造り込むことが重要である。
Ở giai đoạn quy hoạch sản phẩm mới, việc các bộ phận liên quan như quy hoạch, thiết kế, kỹ thuật sản xuất, chế tạo và mua hàng cùng tham gia ngay từ đầu để tích hợp đồng thời chất lượng thị trường yêu cầu và giá thành mục tiêu là rất quan trọng.
Xem đáp án
Đáp án đúng: C
Hoạch định giá thành (原価企画) phải lấy điểm xuất phát ngay từ giai đoạn quy hoạch sản phẩm và thiết kế cơ bản (製品企画・構想設計段階) — nơi quyết định khoảng 80% giá thành sản phẩm — với sự tham gia liên phòng ban (thiết kế, kỹ thuật sản xuất, mua hàng, chế tạo). Hoạt động giảm chi phí thông qua cải tiến thao tác và nâng cao tỷ lệ thu hồi tại hiện trường sau khi đã vào sản xuất hàng loạt được gọi là cải tiến giá thành (原価改善), không phải hoạch định giá thành.
| Từ vựng | Nghĩa |
|---|---|
| マーケティングの4P | 4P trong marketing (Product, Price, Place, Promotion) |
| 消費財と生産財 | hàng tiêu dùng (shōhizai) và tư liệu sản xuất (seisanzai) |
| 原価企画 | hoạch định giá thành (genka kikaku) |
Câu 3
生産計画の立案から現場での生産統制へと連動する工程管理サイクル(P-D-C-A)の各業務に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về các chức năng của 'Hoạch định sản xuất' và 'Thống chế sản xuất' cấu thành nên hệ thống quản lý công đoạn?
- A. 生産計画は、製品の作り方や加工順序を定める「手順計画」、負荷と能力を調整する「工数計画」、着手・完了時期を定める「日程計画」から構成される。
Hoạch định sản xuất được cấu thành từ 'Kế hoạch trình tự' xác định cách chế tạo và thứ tự gia công, 'Kế hoạch công số' điều chỉnh phụ tải và năng lực, và 'Kế hoạch nhật trình' xác định thời điểm bắt đầu và hoàn thành. - B. 生産統制における「余力管理」とは、倉庫内の原材料や仕掛品の所在と数量を現品票などで追跡し、盗難や紛失を防ぐ活動のことである。
'Quản lý dư lực' trong thống chế sản xuất là hoạt động theo dõi vị trí và số lượng nguyên vật liệu hay bán thành phẩm trong kho bằng phiếu hiện phẩm để phòng chống mất cắp hoặc thất lạc. - C. 生産統制における「作業手配(差立)」とは、日程計画に基づいて製造指図書や作業指導票を発行し、各職場へ具体的な作業開始を指示する活動である。
'Bố trí công việc (Phát lệnh / Sashitate)' trong thống chế sản xuất là hoạt động phát hành lệnh sản xuất hoặc phiếu hướng dẫn thao tác dựa trên kế hoạch nhật trình để chỉ thị bắt đầu công việc cụ thể cho từng nơi làm việc. - D. 生産統制における「進捗管理(進度管理)」とは、計画された日程通りに生産が進んでいるかを把握し、遅れがあれば督促や日程調整を行う活動である。
'Quản lý tiến độ' trong thống chế sản xuất là hoạt động nắm bắt xem sản xuất có đang tiến triển đúng lịch trình đã lập hay không, và thực hiện đôn đốc hoặc điều chỉnh lịch trình nếu có chậm trễ.
Xem đáp án
Đáp án đúng: B
Hoạt động theo dõi vị trí, số lượng thực tế của nguyên vật liệu, bán thành phẩm và thành phẩm bằng phiếu hiện phẩm (現品票) hay phiếu di chuyển (移動票) để khớp giữa sổ sách và hàng thật được gọi là 'Quản lý hiện phẩm' (現品管理). Trong khi đó, 'Quản lý dư lực' (余力管理) là hoạt động kiểm tra sự cân bằng giữa phụ tải công việc (負荷工数) và năng lực hiện có (保有工数) của từng công đoạn/máy móc để điều chỉnh quá tải hoặc dư thừa năng lực.
| Từ vựng | Nghĩa |
|---|---|
| 手順計画・工数計画・日程計画 | kế hoạch trình tự, kế hoạch công số, kế hoạch nhật trình |
| 作業手配(差立)と進捗管理 | bố trí công việc (sashitate) và quản lý tiến độ |
| 余力管理と現品管理 | quản lý dư lực (yoryoku kanri) và quản lý hiện phẩm (genpin kanri) |
Câu 4
サプライチェーンにおける「デカップリングポイント(DP)」の位置づけと生産形態の関係に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về vị trí của 'Điểm tách biệt (Decoupling Point - DP)' trong chuỗi cung ứng và mối quan hệ với hình thái sản xuất?
- A. デカップリングポイントとは、需要予測に基づいて生産・在庫を行う領域と、顧客の確定注文に基づいて生産・出荷を行う領域との分岐点であり、戦略的に在庫を配置する箇所である。
Điểm tách biệt (Decoupling Point) là điểm phân nhánh giữa vùng sản xuất・dự trữ dựa trên dự báo nhu cầu và vùng sản xuất・xuất hàng dựa trên đơn hàng xác định của khách, đồng thời là nơi bố trí tồn kho một cách chiến lược. - B. 共通のモジュール部品やサブ組立品を見込生産して在庫として持ち、顧客からの注文確定後に最終組立を行うBTO(Build To Order)方式では、デカップリングポイントは部品・ユニット在庫の段階に置かれる。
Trong phương thức BTO (Build To Order) — sản xuất dự trữ trước các cụm linh kiện dùng chung rồi mới lắp ráp cuối cùng sau khi có đơn hàng của khách — điểm tách biệt được đặt tại khâu tồn kho linh kiện và cụm lắp ráp. - C. 完全見込生産で最終製品を倉庫や販売店に在庫として保有し、注文を受け次第すぐに出荷する方式では、デカップリングポイントはサプライチェーンの下流側(製品在庫の位置)にある。
Trong phương thức sản xuất hoàn toàn để dự trữ (MTS) giữ thành phẩm tại kho hoặc đại lý và xuất hàng ngay khi nhận đơn, điểm tách biệt nằm ở phía hạ nguồn của chuỗi cung ứng (tại vị trí tồn kho thành phẩm). - D. デカップリングポイントをサプライチェーンの上流側(原材料や設計段階)へ移動させるほど、完成品の在庫リスクは増大するが、顧客への納入リードタイムは大幅に短縮される。
Càng dịch chuyển điểm tách biệt về phía thượng nguồn của chuỗi cung ứng (giai đoạn nguyên vật liệu hoặc thiết kế) thì rủi ro tồn kho thành phẩm càng tăng lên, nhưng thời gian giao hàng cho khách lại được rút ngắn đáng kể.
Xem đáp án
Đáp án đúng: D
Khi dịch chuyển Điểm tách biệt (デカップリングポイント) về phía thượng nguồn (như nguyên vật liệu hoặc thiết kế theo đơn đặt hàng), doanh nghiệp không giữ tồn kho thành phẩm nên rủi ro tồn kho hàng ế giảm xuống, nhưng vì chỉ bắt đầu gia công・lắp ráp sau khi nhận đơn nên thời gian dẫn giao hàng (納入リードタイム) cho khách hàng sẽ DÀI RA. Ngược lại, đặt DP ở hạ nguồn (tồn kho thành phẩm) mới giúp rút ngắn thời gian giao hàng nhưng làm tăng rủi ro tồn kho.
💡 Điểm tách biệt (Decoupling Point): Dịch về HẠ NGUỒN (tồn kho thành phẩm) → Giao hàng nhanh nhưng rủi ro tồn kho cao; Dịch về THƯỢNG NGUỒN (nguyên liệu/thiết kế) → Giảm rủi ro tồn kho nhưng thời gian giao hàng dài.
| Từ vựng | Nghĩa |
|---|---|
| デカップリングポイント | điểm tách biệt (Decoupling Point) |
| BTO(受注組立生産) | BTO (Build To Order - sản xuất lắp ráp theo đơn) |
| サプライチェーンの上流と下流 | thượng nguồn và hạ nguồn chuỗi cung ứng |
Câu 5
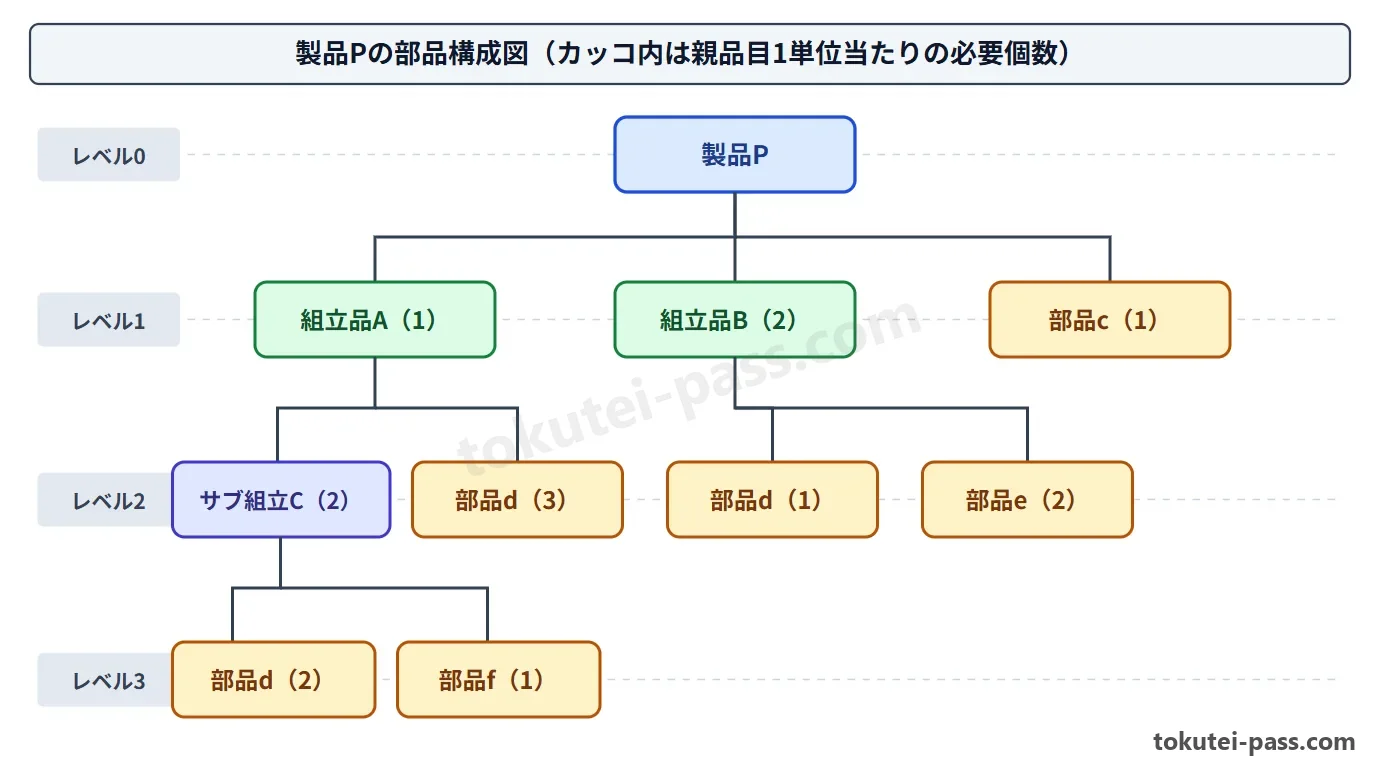
図に示す製品Pの部品構成図(カッコ内は親品目1単位当たりの必要個数)に基づき、製品Pを10個生産する場合の部品dの「正味所要量」を計算した値として最も適切なものは、次のうちどれか。ただし、製品P・組立品A・組立品B・サブ組立Cの在庫はすべて0個とし、部品dの現在の在庫状況は下表のとおりとする。 【部品dの在庫状況】 ・手持在庫量:25個 ・在庫引当量(他用途確定分):10個 ・発注残(入荷予定分):15個
Dựa vào sơ đồ cấu trúc sản phẩm P trong hình (số trong ngoặc là số lượng cần cho 1 đơn vị hạng mục cha), giá trị nào sau đây là phù hợp nhất khi tính 'Lượng yêu cầu thuần (Chính vị sở yêu lượng)' của linh kiện d để sản xuất 10 chiếc sản phẩm P? Biết rằng tồn kho của sản phẩm P, cụm lắp ráp A, cụm lắp ráp B và cụm lắp ráp phụ C đều bằng 0, và tình trạng tồn kho hiện tại của linh kiện d như bảng dưới đây. 【Tình trạng tồn kho của linh kiện d】 ・Lượng tồn kho hiện giữ: 25 chiếc ・Lượng tồn kho đã phân bổ (dành cho mục đích khác): 10 chiếc ・Lượng đặt hàng đang chờ nhập: 15 chiếc
- A. 40個
40 chiếc - B. 60個
60 chiếc - C. 75個
75 chiếc - D. 90個
90 chiếc
Xem đáp án
Đáp án đúng: B
Bước 1: Tính tổng lượng yêu cầu (総所要量) của linh kiện d khi sản xuất 10 sản phẩm P: ・Cụm A (mức 1) cần: 10 × 1 = 10 chiếc; Cụm B (mức 1) cần: 10 × 2 = 20 chiếc. ・Cụm phụ C (mức 2, con của A) cần: 10 × 2 = 20 chiếc. ・Linh kiện d xuất hiện ở 3 nhánh: (1) trực tiếp dưới A: 10 × 3 = 30 chiếc; (2) trực tiếp dưới B: 20 × 1 = 20 chiếc; (3) dưới cụm phụ C: 20 × 2 = 40 chiếc. → Tổng lượng yêu cầu của linh kiện d = 30 + 20 + 40 = 90 chiếc. Bước 2: Tính lượng tồn kho khả dụng (有効在庫量) của linh kiện d: ・Tồn kho khả dụng = Tồn kho hiện giữ − Lượng đã phân bổ + Lượng đặt hàng chờ nhập = 25 − 10 + 15 = 30 chiếc. Bước 3: Lượng yêu cầu thuần (正味所要量) = Tổng lượng yêu cầu − Tồn kho khả dụng = 90 − 30 = 60 chiếc. (40 chiếc là lỗi cộng thay vì trừ lượng phân bổ hoặc sót nhánh; 75 chiếc là lỗi quên cộng lượng đặt hàng chờ nhập 15 chiếc; 90 chiếc là tổng lượng yêu cầu khi chưa trừ tồn kho khả dụng).
💡 Công thức MRP: Tồn kho khả dụng = Tồn hiện giữ − Lượng đã phân bổ + Đặt hàng chờ nhập. Lượng yêu cầu thuần = Tổng lượng yêu cầu − Tồn kho khả dụng.
| Từ vựng | Nghĩa |
|---|---|
| 総所要量と正味所要量 | tổng lượng yêu cầu (sō-shoyōryō) và lượng yêu cầu thuần (shōmi-shoyōryō) |
| 有効在庫量 | lượng tồn kho khả dụng (yūkō zaikoryō) |
| 在庫引当量と発注残 | lượng tồn kho đã phân bổ (hikiateryō) và lượng đặt hàng chờ nhập (hatchūzan) |
Câu 6
ギルブレスが体系化した「サーブリッグ分析(18基本動作)」の3分類および「動作経済の4基本原則」に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về 3 nhóm phân loại trong 'Phân tích Therblig (18 động tác cơ bản)' do Gilbreth hệ thống hóa và '4 nguyên tắc cơ bản của kinh tế động tác'?
- A. サーブリッグの第3類は作業を直接進行させる「有効動作」であり、「つかむ」「位置を決める」「組み立てる」「使う」などの動素がこれに分類される。
Nhóm 3 trong phân tích Therblig là 'động tác hữu hiệu' giúp đẩy nhanh trực tiếp công việc, bao gồm các động tố như 'nắm lấy', 'định vị', 'lắp ráp' và 'sử dụng'. - B. サーブリッグの第2類は作業の進行を遅らせる「遅れを生ずる動作」であり、「探す」「選ぶ」「考える」「前おきする(用意する)」などの動素がこれに分類される。
Nhóm 2 trong phân tích Therblig là 'động tác gây chậm trễ' làm cản trở tiến độ công việc, bao gồm các động tố như 'tìm kiếm', 'lựa chọn', 'suy nghĩ' và 'chuẩn bị sẵn (định hướng trước)'. - C. サーブリッグの第3類に含まれる「保持する」「休む」「避けられない遅れ」などは何も仕事をしていない動素であり、治具の活用などによって極力排除すべき対象である。
Các động tố thuộc Nhóm 3 của Therblig như 'giữ nguyên trên tay', 'nghỉ mệt', 'chậm trễ không tránh khỏi' là những động tố không tạo ra công việc và là đối tượng cần loại bỏ tối đa bằng cách dùng đồ gá. - D. 動作経済の4基本原則とは、「両手を同時に使う」「動作の距離を短くする(動作の数を減らす)」「動作を楽にする」「設備・治工具を工夫する」の4つである。
Bốn nguyên tắc cơ bản của kinh tế động tác là: 'dùng đồng thời cả hai tay', 'rút ngắn khoảng cách động tác (giảm số động tác)', 'làm cho động tác nhẹ nhàng thoải mái' và 'cải tiến thiết bị・đồ gá dụng cụ'.
Xem đáp án
Đáp án đúng: A
Trong 18 động tác cơ bản của phân tích Therblig (サーブリッグ分析): Nhóm 1 (第1類) mới là 'động tác hữu hiệu' (有効動作: với tay, nắm lấy, di chuyển, định vị, lắp ráp, sử dụng, tháo rời, buông tay); Nhóm 2 (第2類) là 'động tác gây chậm trễ' do hoạt động tinh thần/thị giác (遅れを生ずる動作: tìm kiếm, lựa chọn, suy nghĩ, chuẩn bị sẵn, kiểm tra) cần cải tiến bố trí nơi làm việc để triệt tiêu; còn Nhóm 3 (第3類) là 'động tác vô hiệu' không làm ra sản phẩm (無効動作: giữ đồ vật bằng tay, nghỉ ngơi, chậm trễ không tránh khỏi, chậm trễ có thể tránh). Việc gọi Nhóm 3 là động tác hữu hiệu là sai.
💡 18 động tác Therblig chia 3 nhóm: Nhóm 1 = Hữu hiệu (nắm, lắp, dùng); Nhóm 2 = Gây trễ (tìm, chọn, nghĩ, kiểm tra); Nhóm 3 = Vô hiệu (giữ bằng tay, chờ đợi, nghỉ).
| Từ vựng | Nghĩa |
|---|---|
| サーブリッグ分析(動素分析) | phân tích Therblig (phân tích động tố) |
| 第1類〜第3類の基本動作 | động tác cơ bản Nhóm 1 ~ Nhóm 3 |
| 動作経済の4基本原則 | 4 nguyên tắc cơ bản của kinh tế động tác |
Câu 7
品質管理で用いられる統計的グラフ(円グラフ・帯グラフ・折れ線グラフ・レーダーチャート)の特質と使い分けに関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về đặc tính và cách phân biệt sử dụng các biểu đồ thống kê (biểu đồ tròn, biểu đồ băng, biểu đồ đường gấp khúc, biểu đồ radar) dùng trong quản lý chất lượng?
- A. 円グラフは、円全体の面積を100%として各項目の構成比率を扇形の中心角の大きさで表すグラフであり、原則として時計の12時の位置から割合の大きい順に右回りで記入する。
Biểu đồ tròn lấy diện tích toàn hình tròn làm 100% và biểu thị tỷ trọng của từng hạng mục bằng độ lớn góc ở tâm hình quạt; về nguyên tắc được vẽ theo chiều kim đồng hồ từ vị trí 12 giờ theo thứ tự tỷ trọng giảm dần. - B. 帯グラフは、一定の長さの棒(帯)の全体を100%として内訳の比率に分割したグラフであり、複数の帯を並べることで年度別や工場別の構成比の変化を比較しやすい。
Biểu đồ băng chia một thanh (dải băng) có chiều dài cố định tương ứng 100% thành các phần tỷ lệ thành phần, giúp dễ dàng so sánh sự thay đổi cơ cấu tỷ trọng giữa các năm hoặc các nhà máy khi xếp nhiều dải băng cạnh nhau. - C. 折れ線グラフは、横軸に時間(日・月・年など)をとり、縦軸に生産量や不適合率などの数量をとってデータ点を線で結ぶことで、時間的な推移や増減傾向を把握するのに適している。
Biểu đồ đường gấp khúc lấy trục ngang là thời gian (ngày, tháng, năm...) và trục dọc là số lượng như sản lượng hay tỷ lệ lỗi rồi nối các điểm dữ liệu lại, rất thích hợp để nắm bắt xu hướng biến động theo thời gian. - D. レーダーチャート(クモの巣グラフ)は、中心から放射状に引いた複数の軸上に評価値をプロットして結ぶグラフであり、2つの連続変数の間の相関係数や回帰直線を算出するために用いられる。
Biểu đồ radar (biểu đồ mạng nhện) chấm các giá trị đánh giá lên nhiều trục tỏa ra từ tâm rồi nối lại, được dùng để tính hệ số tương quan và đường hồi quy giữa hai biến số liên tục.
Xem đáp án
Đáp án đúng: D
Biểu đồ radar (レーダーチャート / biểu đồ mạng nhện) được dùng để đánh giá sự cân bằng tổng thể giữa nhiều hạng mục đánh giá khác nhau (ví dụ: Q, C, D, S, M của sản phẩm hoặc năng lực). Trong khi đó, biểu đồ dùng để khảo sát mối quan hệ tương quan (相関関係) giữa hai biến số liên tục (như nhiệt độ và độ cứng) là Biểu đồ phân tán (散布図).
| Từ vựng | Nghĩa |
|---|---|
| 円グラフと帯グラフ(構成比) | biểu đồ tròn và biểu đồ băng (tỷ trọng cơ cấu) |
| 折れ線グラフ(時間的推移) | biểu đồ đường gấp khúc (biến động theo thời gian) |
| レーダーチャートと散布図 | biểu đồ radar và biểu đồ phân tán (sanpuzu) |
Câu 8
ある製造工場の月次原価集計表が次のとおりであるとき、「素原価」「製造原価」「総原価」を計算した記述として最も不適切なものは、次のうちどれか。 【当月の原価データ(期首・期末仕掛品なし)】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費:50万円 ・製造間接費:200万円 ・販売費および一般管理費:150万円
Khi dữ liệu chi phí trong tháng của một nhà máy như dưới đây, phát biểu nào sau đây là **KHÔNG phù hợp nhất** khi tính Chi phí cơ bản (素原価), Giá thành sản xuất (製造原価) và Tổng giá thành (総原価)? 【Dữ liệu chi phí trong tháng (không có bán thành phẩm đầu kỳ và cuối kỳ)】 ・Chi phí nguyên vật liệu trực tiếp: 4,000,000 yên ・Chi phí nhân công trực tiếp: 2,500,000 yên ・Chi phí trực tiếp khác: 500,000 yên ・Chi phí sản xuất chung (gián tiếp): 2,000,000 yên ・Chi phí bán hàng và quản lý doanh nghiệp: 1,500,000 yên
- A. 直接材料費・直接労務費・直接経費を合計した「素原価(製造直接費)」は、700万円である。
Chi phí cơ bản (chi phí sản xuất trực tiếp) bằng tổng chi phí nguyên vật liệu trực tiếp, nhân công trực tiếp và chi phí trực tiếp khác là 7,000,000 yên. - B. 直接労務費・直接経費・製造間接費を合計した「加工費」は、500万円である。
Chi phí gia công (加工費) bằng tổng chi phí nhân công trực tiếp, chi phí trực tiếp khác và chi phí sản xuất chung là 5,000,000 yên. - C. 素原価に製造間接費を加えた当月の「製造原価」は、1,050万円である。
Giá thành sản xuất (製造原価) trong tháng bằng chi phí cơ bản cộng với chi phí sản xuất chung là 10,500,000 yên. - D. 製造原価に販売費および一般管理費を加えた「総原価」は、1,050万円である。
Tổng giá thành (総原価) bằng giá thành sản xuất cộng với chi phí bán hàng và quản lý doanh nghiệp là 10,500,000 yên.
Xem đáp án
Đáp án đúng: C
Trong cấu trúc giá thành sản xuất (製造原価 = 製造直接費 + 製造間接費): 1. Tổng chi phí sản xuất trực tiếp (製造直接費) = Chi phí nguyên liệu trực tiếp (600) + Chi phí nhân công trực tiếp (350) + Chi phí chung trực tiếp / gia công thuê ngoài (80) = 1.030 vạn yên. 2. Tổng chi phí sản xuất gián tiếp (製造間接費) = Chi phí vật liệu gián tiếp (40) + Chi phí nhân công gián tiếp (110) + Chi phí chung gián tiếp của nhà máy (90) = 240 vạn yên. 3. Giá thành sản xuất (製造原価) = 1.030 + 240 = 1.270 vạn yên (còn Chi phí bán hàng và quản lý 160 vạn yên thuộc Tổng giá thành 総原価 = 1.270 + 160 = 1.430 vạn yên, không nằm trong chi phí sản xuất gián tiếp). (150 vạn yên là lỗi quên cộng 90 vạn yên chi phí chung gián tiếp; 200 vạn yên là lỗi quên 40 vạn yên vật liệu gián tiếp; 400 vạn yên là lỗi cộng nhầm cả 160 vạn yên chi phí bán hàng và quản lý doanh nghiệp).
| Từ vựng | Nghĩa |
|---|---|
| 製造直接費と製造間接費 | chi phí sản xuất trực tiếp và chi phí sản xuất gián tiếp |
| 直接経費(外注加工費・特許権使用料) | chi phí chung trực tiếp (gia công thuê ngoài, phí bản quyền) |
| 製造原価と総原価 | giá thành sản xuất (seizō genka) và tổng giá thành (sō-genka) |
Câu 9
設計変更の頻発や出図遅れといった製品設計段階のトラブルが生産納期に及ぼす影響と対策に関する記述として最も不適切なものは、次のうちどれか。
Trong quản lý kỳ hạn giao hàng, phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về nguyên nhân gây trễ hạn xuất phát từ bộ phận thiết kế và biện pháp phòng ngừa?
- A. 設計日程の遅れを防ぐためには、各設計段階の節目でのデザインレビュー(DR)やチェックポイントの設定を省略し、試作完了後に一括して図面修正を行うのが効果的である。
Để ngăn ngừa chậm tiến độ thiết kế, biện pháp hiệu quả là lược bỏ việc rà soát thiết kế (DR) và thiết lập các điểm kiểm tra (checkpoint) ở từng mốc thiết kế, rồi gom lại sửa bản vẽ một lượt sau khi làm thử nghiệm xong. - B. 顧客との仕様打ち合わせ不足や設計ミスによる後工程での大幅な手戻りは、出図遅れを引き起こして購買手配や製造期間を圧迫する大きな要因となる。
Việc trao đổi thông số kỹ thuật với khách hàng chưa kỹ hoặc lỗi thiết kế dẫn đến phải làm lại (rework) lớn ở công đoạn sau là nguyên nhân lớn gây chậm xuất bản vẽ, làm chèn ép thời gian đặt mua vật tư và chế tạo. - C. 設計工程の日程計画を立てる際には、技術的な不確実性や不測のトラブルに対処できるよう、あらかじめ日程上に適切な緩衝時間(余裕時間)を見込んでおくことが有効である。
Khi lập kế hoạch nhật trình cho công đoạn thiết kế, việc dự tính trước một khoảng thời gian đệm (thời gian dự phòng) hợp lý trong lịch trình để ứng phó với các bất định kỹ thuật hoặc sự cố bất ngờ là rất hữu hiệu. - D. 既存部品の標準化・共通化や過去の設計データの流用、3次元CADの活用を進めることは、新規設計工数を削減し設計期間を短縮する対策となる。
Đẩy mạnh tiêu chuẩn hóa・dùng chung linh kiện sẵn có, kế thừa dữ liệu thiết kế cũ và tận dụng hệ thống CAD 3 chiều là những biện pháp giúp giảm giờ công thiết kế mới và rút ngắn thời gian thiết kế.
Xem đáp án
Đáp án đúng: A
Nếu lược bỏ rà soát thiết kế (デザインレビュー: DR) và các điểm kiểm tra (チェックポイント) ở từng giai đoạn thiết kế thì các sai sót thiết kế sẽ không được phát hiện sớm, dẫn đến phải sửa lại hàng loạt ở giai đoạn chế tạo thử hoặc sản xuất hàng loạt (手戻り), làm trễ hạn nghiêm trọng hơn. Do đó, bộ phận thiết kế bắt buộc phải đặt các mốc kiểm tra tiến độ/chất lượng và bố trí thời gian đệm (緩衝時間) hợp lý.
| Từ vựng | Nghĩa |
|---|---|
| 設計部門の納期遅延対策 | biện pháp chống trễ hạn của bộ phận thiết kế |
| デザインレビュー(DR)とチェックポイント | rà soát thiết kế (Design Review - DR) và điểm kiểm tra |
| 緩衝時間(バッファ)の設定 | thiết lập thời gian đệm (kansho jikan / buffer) |
Câu 10
労働安全衛生法における「労働者の定義」および機械等の設置・製造に関する法手続きの記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về 'định nghĩa người lao động' và các thủ tục pháp lý liên quan đến lắp đặt・chế tạo máy móc theo Luật An toàn và Vệ sinh Lao động?
- A. 労働安全衛生法の対象となる「労働者」には、正社員だけでなく、契約社員やパートタイマー、短期のアルバイトなども含まれる。
'Người lao động' thuộc đối tượng áp dụng của Luật An toàn và Vệ sinh Lao động bao gồm không chỉ nhân viên chính thức mà cả nhân viên hợp đồng, nhân viên bán thời gian (part-time) và người làm thêm (arubaito) ngắn hạn. - B. 事業場に動力プレス機械を新たに設置または移転しようとする事業者は、その工事開始の日の14日前までに計画を都道府県知事に届け出なければならない。
Người sử dụng lao động muốn lắp đặt mới hoặc di dời máy dập cơ khí (động lực) tại nơi làm việc phải nộp bản kế hoạch cho Thống đốc tỉnh chậm nhất là 14 ngày trước ngày bắt đầu thi công. - C. 特に危険な作業を必要とする特定機械等(ボイラーや第一種圧力容器など)を製造しようとする者は、あらかじめ都道府県労働局長の許可を受けなければならない。
Người muốn chế tạo các Máy móc đặc định đòi hỏi công việc đặc biệt nguy hiểm (như nồi hơi hay bình chịu áp lực loại 1) phải xin giấy phép trước của Cục trưởng Cục Lao động cấp tỉnh. - D. 特定機械等であるボイラーを設置した者は、所轄労働基準監督署長が行う落成検査を受け、これに合格した後でなければ当該ボイラーを使用してはならない。
Người đã lắp đặt nồi hơi (thuộc nhóm Máy móc đặc định) phải trải qua kỳ kiểm tra hoàn công do Trưởng phòng Thanh tra Tiêu chuẩn Lao động sở tại thực hiện và chỉ được sử dụng sau khi đã đỗ kỳ kiểm tra này.
Xem đáp án
Đáp án đúng: B
Theo Điều 88 Luật An toàn và Vệ sinh Lao động (労働安全衛生法第88条), khi lắp đặt, di dời hoặc thay đổi bộ phận chính của máy dập cơ khí (動力プレス機械), người sử dụng lao động phải nộp thông báo kế hoạch cho Trưởng phòng Thanh tra Tiêu chuẩn Lao động (労働基準監督署長) chậm nhất là **30 ngày** trước ngày bắt đầu công việc (工事開始の日の30日前まで), chứ không phải 14 ngày hay nộp cho Thống đốc tỉnh.
💡 Nhớ mốc thủ tục máy móc theo Luật An toàn Vệ sinh Lao động: Lắp đặt máy dập (動力プレス) → báo Trưởng phòng Thanh tra LĐ trước 30 NGÀY; Chế tạo nồi hơi → Cục trưởng Cục LĐ tỉnh cấp phép; Kiểm tra hoàn công nồi hơi → Trưởng phòng Thanh tra LĐ.
| Từ vựng | Nghĩa |
|---|---|
| 動力プレスの設置計画届(30日前) | thông báo kế hoạch lắp đặt máy dập cơ khí (trước 30 ngày) |
| 特定機械等の製造許可(都道府県労働局長) | giấy phép chế tạo máy móc đặc định (Cục trưởng Cục Lao động tỉnh) |
| 落成検査(労働基準監督署長) | kiểm tra hoàn công (Trưởng phòng Thanh tra Tiêu chuẩn Lao động) |