
ပင်မစာမျက်နှာ › နမူနာမေးခွန်း › ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定)
BC検定 ထုတ်လုပ်မှု စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 နမူနာ စာမေးပွဲနှင့် အဖြေ – အခမဲ့
ビジネス・キャリア検定 生産管理プランニング3級
အစစ်အမှန် စာမေးပွဲပုံစံအတိုင်း နမူနာမေးခွန်း 10 ခု – furigana၊ မြန်မာဘာသာပြန်၊ အဖြေနှင့် ရှင်းလင်းချက် ပါဝင်သည်။ မေးခွန်းတစ်ခုစီ အောက်ရှိ "အဖြေကြည့်ရန်" ကို နှိပ်ပါ။ မေးခွန်းအစုံအလင်နှင့် အစစ်ပုံစံ စမ်းသပ်စာမေးပွဲကို အခမဲ့ app တွင် ဖြေဆိုနိုင်ပါသည်။
မေးခွန်း 1
製造企業における製品開発から量産までの基本ステップおよび領域別の物流システムに関する次の文章において、空欄A〜Cに入る語句の組合せとして最も適切なものは、次のうちどれか。 「新製品を市場へ供給するまでの過程は、市場調査に基づく製品企画から始まり、A 、B を経て量産へと進む。また、工場内での原材料の受入れから加工・組立工程間の移動、完成品倉庫への入庫に至るまでの物流活動は C と呼ばれる。」
ကုန်ထုတ်လုပ်ငန်းကုမ္ပဏီတစ်ခုတွင် ထုတ်ကုန်ဖွံ့ဖြိုးတိုးတက်ရေးမှ အမြောက်အမြားထုတ်လုပ်ခြင်းအထိ အခြေခံအဆင့်များနှင့် နယ်ပယ်အလိုက် ထောက်ပံ့ပို့ဆောင်ရေးစနစ်များနှင့် သက်ဆိုင်သော အောက်ပါစာပိုဒ်၌ ကွက်လပ် A မှ C အတွင်း ဖြည့်သွင်းရမည့် စကားလုံးအတွဲအစပ်အဖြစ် အသင့်လျော်ဆုံးမှာ အောက်ပါတို့အနက် မည်သည်နည်း။ ထုတ်ကုန်အသစ်တစ်ခုကို ဈေးကွက်သို့ တင်ပို့ပေးသည်အထိ လုပ်ငန်းစဉ်သည် ဈေးကွက်သုတေသနအပေါ် အခြေခံသော ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်းမှ စတင်ကာ A နှင့် B တို့ကို ဖြတ်သန်း၍ အမြောက်အမြားထုတ်လုပ်ခြင်းသို့ ဆက်လက်လုပ်ဆောင်သည်။ ထို့ပြင် စက်ရုံအတွင်း ကုန်ကြမ်းများ လက်ခံရယူခြင်းမှစ၍ ပြုပြင်ထုတ်လုပ်ခြင်းနှင့် တပ်ဆင်ခြင်းလုပ်ငန်းစဉ်များအကြား ရွှေ့ပြောင်းခြင်း၊ ကုန်ချောဂိုဒေါင်သို့ သွင်းယူသိုလှောင်ခြင်းအထိ ထောက်ပံ့ပို့ဆောင်ရေး လုပ်ငန်းဆောင်တာများကို C ဟု ခေါ်သည်။
- A. A:製品設計 B:生産準備 C:生産物流
A: ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း B: ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း C: ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု - B. A:生産準備 B:製品設計 C:調達物流
A: ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း B: ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း C: ဝယ်ယူရေး ထောက်ပံ့ပို့ဆောင်မှု - C. A:製品設計 B:生産準備 C:販売物流
A: ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း B: ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း C: ရောင်းချရေး ထောက်ပံ့ပို့ဆောင်မှု - D. A:生産準備 B:製品設計 C:回収物流
A: ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း B: ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း C: ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ကုန်ထုတ်လုပ်ငန်းတွင် စိတ်ကူးမှ အမြောက်အမြားထုတ်လုပ်ခြင်းအထိ စံသတ်မှတ်ထားသော အစဉ်လိုက်မှာ ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်း → ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း (ကွက်လပ် A အဖြေ) → ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း (ကွက်လပ် B အဖြေ) → အမြောက်အမြားထုတ်လုပ်ခြင်း ဖြစ်ပါသည်။ ထောက်ပံ့ပို့ဆောင်ရေး နယ်ပယ်အလိုက် ကြည့်ပါက ပေးသွင်းသူများထံမှ ပစ္စည်းများ သယ်ယူပို့ဆောင်ခြင်းမှာ ဝယ်ယူရေး ထောက်ပံ့ပို့ဆောင်မှုဖြစ်ပြီး၊ စက်ရုံအတွင်း လုပ်ငန်းစဉ်များနှင့် ဂိုဒေါင်များအကြား ရွှေ့ပြောင်းကိုင်တွယ်ခြင်းမှာ ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု (ကွက်လပ် C အဖြေ) ဖြစ်ကာ၊ ကုန်ချောများကို ဖောက်သည်များထံ ပို့ဆောင်ခြင်းမှာ ရောင်းချရေး ထောက်ပံ့ပို့ဆောင်မှုနှင့် အိုးခွက်အလွတ်များ သို့မဟုတ် ပြန်လည်အသုံးပြုနိုင်သော ပစ္စည်းများ သိမ်းဆည်းခြင်းမှာ ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု ဖြစ်ပါသည်။
💡 အထက်ပိုင်းလုပ်ငန်းစဉ် အစဉ်လိုက် - ထုတ်ကုန်စီမံကိန်း → ထုတ်ကုန်ဒီဇိုင်း → ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း → အမြောက်အမြားထုတ်လုပ်ခြင်း။ စက်ရုံအတွင်း လုပ်ငန်းစဉ်များအကြား ပစ္စည်းစီးဆင်းမှုမှာ ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製品企画と製品設計 | ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်းနှင့် ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း |
| 生産準備 | ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း |
| 生産物流 | ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု |
မေးခွန်း 2
製品企画におけるマーケティングの4P、消費財と生産財の特性、および原価企画の考え方に関する記述として最も不適切なものは、次のうちどれか。
ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်းတွင် မားကတ်တင်း၏ 4P၊ လူသုံးကုန်ပစ္စည်းနှင့် လုပ်ငန်းသုံးကုန်ပစ္စည်းတို့၏ လက္ခဏာရပ်များနှင့် ရည်မှန်းကုန်ကျစရိတ် စီမံကိန်းချခြင်း (Target Costing) ၏ အယူအဆတို့နှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. マーケティング・ミックスを構成する4Pとは、製品(Product)、価格(Price)、流通・チャネル(Place)、販売促進(Promotion)の4つの要素を指す。
မားကတ်တင်းအရောအနှော (Marketing Mix) ကို ဖွဲ့စည်းထားသော 4P ဆိုသည်မှာ ထုတ်ကုန် (Product)၊ ဈေးနှုန်း (Price)၊ ဖြန့်ဖြူးရေးလမ်းကြောင်း (Place) နှင့် အရောင်းမြှင့်တင်ရေး (Promotion) ဟူသော အချက် 4 ခုကို ရည်ညွှန်းသည်။ - B. 工作機械や工業用部品などの生産財は、一般個人が購入する消費財と比べて、専門知識を持つ購買担当者が経済性や品質・技術仕様を合理的に評価して購買を決定する傾向が強い。
စက်ကိရိယာများနှင့် စက်မှုလုပ်ငန်းသုံး အစိတ်အပိုင်းများကဲ့သို့သော လုပ်ငန်းသုံးကုန်ပစ္စည်းများသည် သာမန်လူပုဂ္ဂိုလ်များ ဝယ်ယူသည့် လူသုံးကုန်ပစ္စည်းများနှင့် နှိုင်းယှဉ်ပါက အထူးပြုအသိပညာရှိသော ဝယ်ယူရေးတာဝန်ခံများက စီးပွားရေးတွက်ခြေကိုက်မှု၊ အရည်အသွေးနှင့် နည်းပညာသတ်မှတ်ချက်များကို ကျိုးကြောင်းဆီလျော်စွာ အကဲဖြတ်၍ ဝယ်ယူရန် ဆုံးဖြတ်လေ့ရှိသည်။ - C. 原価企画は、製品の設計図面が確定して工場での量産が始まった後に出発点を置き、製造現場での作業改善や歩留まり向上を中心に原価低減を図る活動である。
ရည်မှန်းကုန်ကျစရိတ် စီမံကိန်းချခြင်း (Target Costing) သည် ထုတ်ကုန်၏ ဒီဇိုင်းပုံကြမ်းများ အတည်ပြုပြီးစီး၍ စက်ရုံတွင် အမြောက်အမြားထုတ်လုပ်မှု စတင်ပြီးနောက်မှ စတင်လုပ်ဆောင်ပြီး ထုတ်လုပ်ရေးလုပ်ငန်းခွင်၌ အလုပ်တိုးတက်ကောင်းမွန်အောင် ပြုပြင်ခြင်းနှင့် အထွက်နှုန်း (Yield) မြှင့်တင်ခြင်းတို့ကို အဓိကထား၍ ကုန်ကျစရိတ်လျှော့ချသည့် လှုပ်ရှားမှုဖြစ်သည်။ - D. 新製品企画の段階では、企画・設計・生産技術・製造・購買などの関係部門が初期から参画し、市場が求める品質と目標原価を同時に造り込むことが重要である。
ထုတ်ကုန်အသစ် စီမံကိန်းရေးဆွဲသည့် အဆင့်တွင် စီမံကိန်း၊ ဒီဇိုင်း၊ ထုတ်လုပ်မှုအင်ဂျင်နီယာ၊ ထုတ်လုပ်ရေးနှင့် ဝယ်ယူရေး စသည့် သက်ဆိုင်ရာဌာနများက အစောပိုင်းအဆင့်ကတည်းက ပူးပေါင်းပါဝင်ပြီး ဈေးကွက်က တောင်းဆိုသော အရည်အသွေးနှင့် ရည်မှန်းကုန်ကျစရိတ်ကို တစ်ပြိုင်နက်တည်း တည်ဆောက်ဖန်တီးရန် အရေးကြီးသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
ရည်မှန်းကုန်ကျစရိတ် စီမံကိန်းချခြင်း (Target Costing) သည် ထုတ်ကုန်ကုန်ကျစရိတ်၏ 80% ခန့်ကို ဆုံးဖြတ်ပေးသည့် ထုတ်ကုန်စီမံကိန်းနှင့် အခြေခံဒီဇိုင်းအဆင့်ကတည်းက သက်ဆိုင်ရာဌာနပေါင်းစုံ (စီမံကိန်း၊ ဒီဇိုင်း၊ ထုတ်လုပ်မှုအင်ဂျင်နီယာ၊ ထုတ်လုပ်ရေးနှင့် ဝယ်ယူရေး) ပူးပေါင်းပါဝင်၍ လုပ်ဆောင်ခြင်းဖြစ်သည်။ အမြောက်အမြားထုတ်လုပ်မှု စတင်ပြီးနောက်မှ လုပ်ငန်းခွင်၌ အလုပ်ပြုပြင်မွမ်းမံခြင်းနှင့် အထွက်နှုန်းမြှင့်တင်ခြင်းဖြင့် ကုန်ကျစရိတ်လျှော့ချခြင်းမှာ ကုန်ကျစရိတ် ကောင်းမွန်အောင်ပြုပြင်ခြင်း (Cost Kaizen) သာဖြစ်ပြီး ရည်မှန်းကုန်ကျစရိတ် စီမံကိန်းချခြင်း မဟုတ်ပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| マーケティングの4P | မားကတ်တင်း၏ 4P (Product, Price, Place, Promotion) |
| 消費財と生産財 | လူသုံးကုန်ပစ္စည်းနှင့် လုပ်ငန်းသုံးကုန်ပစ္စည်း |
| 原価企画 | ရည်မှန်းကုန်ကျစရိတ် စီမံကိန်းချခြင်း (Target Costing) |
မေးခွန်း 3
生産計画の立案から現場での生産統制へと連動する工程管理サイクル(P-D-C-A)の各業務に関する記述として最も不適切なものは、次のうちどれか。
ထုတ်လုပ်မှုစီမံကိန်း ရေးဆွဲခြင်းမှ လုပ်ငန်းခွင်၌ ထုတ်လုပ်မှုထိန်းချုပ်ခြင်းသို့ ချိတ်ဆက်လုပ်ဆောင်သည့် လုပ်ငန်းစဉ်စီမံခန့်ခွဲမှု စက်ဝန်း (P-D-C-A) ၏ လုပ်ငန်းအသီးသီးနှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. 生産計画は、製品の作り方や加工順序を定める「手順計画」、負荷と能力を調整する「工数計画」、着手・完了時期を定める「日程計画」から構成される。
ထုတ်လုပ်မှုစီမံကိန်းသည် ထုတ်ကုန်ပြုလုပ်နည်းနှင့် ပြုပြင်ထုတ်လုပ်မှု အစဉ်လိုက်ကို သတ်မှတ်သည့် လုပ်စဉ်စီမံကိန်း (Routing Planning)၊ လုပ်ငန်းဝန်အားနှင့် စွမ်းဆောင်ရည်ကို ညှိနှိုင်းသည့် လုပ်အားနာရီစီမံကိန်း (Load Planning) နှင့် စတင်ချိန်/ပြီးစီးချိန်ကို သတ်မှတ်သည့် အချိန်ဇယားစီမံကိန်း (Scheduling) တို့ဖြင့် ဖွဲ့စည်းထားသည်။ - B. 生産統制における「余力管理」とは、倉庫内の原材料や仕掛品の所在と数量を現品票などで追跡し、盗難や紛失を防ぐ活動のことである。
ထုတ်လုပ်မှုထိန်းချုပ်ခြင်းရှိ ပိုလျှံစွမ်းအား စီမံခန့်ခွဲမှု (Capacity Slack Management) ဆိုသည်မှာ ဂိုဒေါင်အတွင်းရှိ ကုန်ကြမ်းများနှင့် လုပ်လက်စပစ္စည်းများ၏ တည်နေရာနှင့် အရေအတွက်ကို ပစ္စည်းအမှတ်အသားကတ်ပြား စသည်တို့ဖြင့် ခြေရာခံပြီး ခိုးယူခံရခြင်း သို့မဟုတ် ပျောက်ဆုံးခြင်းမှ ကာကွယ်သည့် လှုပ်ရှားမှုဖြစ်သည်။ - C. 生産統制における「作業手配(差立)」とは、日程計画に基づいて製造指図書や作業指導票を発行し、各職場へ具体的な作業開始を指示する活動である。
ထုတ်လုပ်မှုထိန်းချုပ်ခြင်းရှိ အလုပ်တာဝန်ချထားခြင်း (Dispatching) ဆိုသည်မှာ အချိန်ဇယားစီမံကိန်းအပေါ် အခြေခံ၍ ထုတ်လုပ်မှုညွှန်ကြားလွှာနှင့် အလုပ်လမ်းညွှန်ကတ်ပြားများကို ထုတ်ပေးပြီး လုပ်ငန်းခွင်အသီးသီးသို့ တိကျသော အလုပ်စတင်ရန် ညွှန်ကြားသည့် လှုပ်ရှားမှုဖြစ်သည်။ - D. 生産統制における「進捗管理(進度管理)」とは、計画された日程通りに生産が進んでいるかを把握し、遅れがあれば督促や日程調整を行う活動である。
ထုတ်လုပ်မှုထိန်းချုပ်ခြင်းရှိ တိုးတက်မှုစီမံခန့်ခွဲမှု (Progress Control) ဆိုသည်မှာ စီစဉ်ထားသော အချိန်ဇယားအတိုင်း ထုတ်လုပ်မှု တိုးတက်နေခြင်း ရှိမရှိကို သိရှိနားလည်ပြီး နောက်ကျမှုရှိပါက တွန်းအားပေးနှိုးဆော်ခြင်း သို့မဟုတ် အချိန်ဇယားညှိနှိုင်းခြင်းတို့ လုပ်ဆောင်သည့် လှုပ်ရှားမှုဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
ပစ္စည်းအမှတ်အသားကတ်ပြား (Identification tag) သို့မဟုတ် ရွှေ့ပြောင်းမှုလက်မှတ် (Move ticket) များကို အသုံးပြု၍ ကုန်ကြမ်း၊ လုပ်လက်စပစ္စည်းနှင့် ကုန်ချောများ၏ တည်နေရာနှင့် အရေအတွက်ကို ခြေရာခံထိန်းသိမ်းခြင်းမှာ ပစ္စည်းအစစ်အမှန် စီမံခန့်ခွဲမှု (Physical Item Control / Genpin Kanri) ဖြစ်ပါသည်။ ပိုလျှံစွမ်းအား စီမံခန့်ခွဲမှု (Capacity Slack Management / Yoryoku Kanri) မှာမူ လုပ်ငန်းစဉ် သို့မဟုတ် အလုပ်စခန်းတစ်ခုချင်းစီရှိ လုပ်ငန်းဝန်အား (Workload) နှင့် လက်ရှိစွမ်းဆောင်ရည် (Available Capacity) အကြား ဟန်ချက်ညီမှုကို စောင့်ကြည့်ညှိနှိုင်းသည့် လုပ်ငန်းဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 手順計画・工数計画・日程計画 | လုပ်စဉ်စီမံကိန်း၊ လုပ်အားနာရီစီမံကိန်းနှင့် အချိန်ဇယားစီမံကိန်း |
| 作業手配(差立)と進捗管理 | အလုပ်တာဝန်ချထားခြင်း (Dispatching) နှင့် တိုးတက်မှုစီမံခန့်ခွဲမှု |
| 余力管理と現品管理 | ပိုလျှံစွမ်းအား စီမံခန့်ခွဲမှုနှင့် ပစ္စည်းအစစ်အမှန် စီမံခန့်ခွဲမှု |
မေးခွန်း 4
サプライチェーンにおける「デカップリングポイント(DP)」の位置づけと生産形態の関係に関する記述として最も不適切なものは、次のうちどれか。
ထောက်ပံ့ပို့ဆောင်ရေးကွင်းဆက် (Supply Chain) ရှိ Decoupling Point (DP) ၏ တည်နေရာသတ်မှတ်ချက်နှင့် ထုတ်လုပ်မှုပုံစံတို့၏ ဆက်စပ်မှုနှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. デカップリングポイントとは、需要予測に基づいて生産・在庫を行う領域と、顧客の確定注文に基づいて生産・出荷を行う領域との分岐点であり、戦略的に在庫を配置する箇所である。
Decoupling Point ဆိုသည်မှာ ဝယ်လိုအားခန့်မှန်းချက်အပေါ် အခြေခံ၍ ထုတ်လုပ်သိုလှောင်သည့် နယ်ပယ်နှင့် ဖောက်သည်၏ အတည်ပြုအော်ဒါအပေါ် အခြေခံ၍ ထုတ်လုပ်တင်ပို့သည့် နယ်ပယ်တို့အကြား ကွဲပြားသည့်အမှတ်ဖြစ်ပြီး မဟာဗျူဟာမြောက် ကုန်လက်ကျန် ထားရှိသည့်နေရာဖြစ်သည်။ - B. 共通のモジュール部品やサブ組立品を見込生産して在庫として持ち、顧客からの注文確定後に最終組立を行うBTO(Build To Order)方式では、デカップリングポイントは部品・ユニット在庫の段階に置かれる。
ဘုံသုံးမော်ဂျူး အစိတ်အပိုင်းများနှင့် တစ်ပိုင်းတပ်ဆင်ပြီး ပစ္စည်းများကို ကြိုတင်ခန့်မှန်း ထုတ်လုပ်၍ လက်ကျန်ထားရှိပြီး ဖောက်သည်ထံမှ အော်ဒါအတည်ပြုပြီးနောက် နောက်ဆုံးအဆင့် တပ်ဆင်မှုပြုလုပ်သော BTO (Build To Order) စနစ်တွင် Decoupling Point ကို အစိတ်အပိုင်းနှင့် ယူနစ်လက်ကျန် အဆင့်၌ ထားရှိသည်။ - C. 完全見込生産で最終製品を倉庫や販売店に在庫として保有し、注文を受け次第すぐに出荷する方式では、デカップリングポイントはサプライチェーンの下流側(製品在庫の位置)にある。
အပြည့်အဝ ကြိုတင်ခန့်မှန်း ထုတ်လုပ်သည့်စနစ်ဖြင့် နောက်ဆုံးကုန်ချောများကို ဂိုဒေါင် သို့မဟုတ် အရောင်းဆိုင်များတွင် လက်ကျန်အဖြစ် ထားရှိပြီး အော်ဒါလက်ခံရရှိသည်နှင့် ချက်ချင်းတင်ပို့သော စနစ်တွင် Decoupling Point သည် ထောက်ပံ့ပို့ဆောင်ရေးကွင်းဆက်၏ အောက်ပိုင်း (ကုန်ချောလက်ကျန် တည်နေရာ) တွင် ရှိသည်။ - D. デカップリングポイントをサプライチェーンの上流側(原材料や設計段階)へ移動させるほど、完成品の在庫リスクは増大するが、顧客への納入リードタイムは大幅に短縮される。
Decoupling Point ကို ထောက်ပံ့ပို့ဆောင်ရေးကွင်းဆက်၏ အထက်ပိုင်း (ကုန်ကြမ်း သို့မဟုတ် ဒီဇိုင်းအဆင့်) သို့ ရွှေ့ပြောင်းလေလေ၊ ကုန်ချောလက်ကျန် ပိုလျှံမည့်အန္တရာယ် ပိုမိုကြီးမားလာသော်လည်း ဖောက်သည်ထံ ပေးပို့ရန်ကြာချိန် (Delivery Lead Time) မှာ သိသာစွာ တိုတောင်းသွားလေဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
Decoupling Point ကို အထက်ပိုင်း (ကုန်ကြမ်း သို့မဟုတ် အော်ဒါရမှ ဒီဇိုင်းဆွဲသည့်အဆင့်) သို့ ရွှေ့ပြောင်းခြင်းသည် အော်ဒါမရမီ ထုတ်ကုန်ကို ကြိုတင်မထုတ်လုပ်ထားသောကြောင့် မရောင်းရသော ကုန်ချောလက်ကျန်အန္တရာယ်ကို လျော့နည်းစေသော်လည်း၊ အော်ဒါဝင်လာပြီးမှသာ ထုတ်လုပ်မှု စတင်ရသောကြောင့် ဖောက်သည်ထံ ပေးပို့ရန်ကြာချိန်မှာ တိုတောင်းမသွားဘဲ ပိုမိုရှည်ကြာသွားပါသည်။ Decoupling Point ကို အောက်ပိုင်း (ကုန်ချောလက်ကျန်) တွင် ထားရှိမှသာ ပေးပို့ချိန် တိုတောင်းပြီး လက်ကျန်အန္တရာယ် မြင့်တက်လာခြင်း ဖြစ်သည်။
💡 Decoupling Point စည်းမျဉ်း - အောက်ပိုင်း (ကုန်ချောလက်ကျန်) သို့ ရွှေ့ပါက ပေးပို့ချိန် တိုတောင်းသော်လည်း လက်ကျန်အန္တရာယ် မြင့်မားသည်၊ အထက်ပိုင်း (ကုန်ကြမ်း/ဒီဇိုင်း) သို့ ရွှေ့ပါက လက်ကျန်အန္တရာယ် နည်းပါးသော်လည်း ပေးပို့ချိန် ရှည်ကြာသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| デカップリングポイント | Decoupling Point (DP - ခွဲခြားမှတ်) |
| BTO(受注組立生産) | BTO (Build To Order - အော်ဒါရမှ တပ်ဆင်ထုတ်လုပ်ခြင်း) |
| サプライチェーンの上流と下流 | ထောက်ပံ့ပို့ဆောင်ရေးကွင်းဆက်၏ အထက်ပိုင်းနှင့် အောက်ပိုင်း |
မေးခွန်း 5
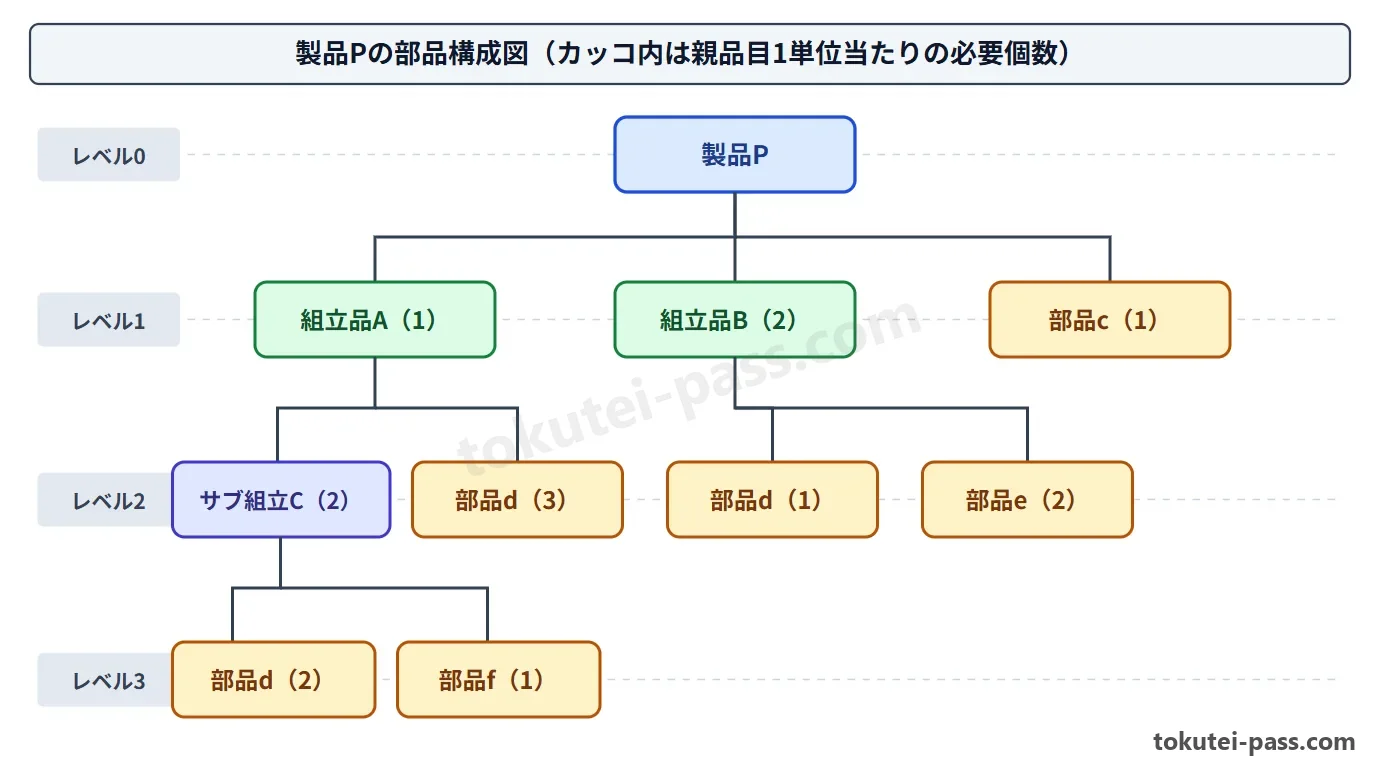
図に示す製品Pの部品構成図(カッコ内は親品目1単位当たりの必要個数)に基づき、製品Pを10個生産する場合の部品dの「正味所要量」を計算した値として最も適切なものは、次のうちどれか。ただし、製品P・組立品A・組立品B・サブ組立Cの在庫はすべて0個とし、部品dの現在の在庫状況は下表のとおりとする。 【部品dの在庫状況】 ・手持在庫量:25個 ・在庫引当量(他用途確定分):10個 ・発注残(入荷予定分):15個
ပုံတွင် ပြသထားသော ထုတ်ကုန် P ၏ အစိတ်အပိုင်းဖွဲ့စည်းပုံဇယား (ကွင်းစကွင်းပိတ်အတွင်းရှိ ကိန်းဂဏန်းမှာ ပင်မပစ္စည်း 1 ခုအတွက် လိုအပ်သော အရေအတွက်ဖြစ်သည်) အပေါ် အခြေခံ၍ ထုတ်ကုန် P အခုရေ 10 ခု ထုတ်လုပ်မည့်အခါ အစိတ်အပိုင်း d ၏ အသားတင် လိုအပ်ချက်ပမာဏ (Net Requirement) ကို တွက်ချက်ထားသော တန်ဖိုးအဖြစ် အသင့်လျော်ဆုံးမှာ အောက်ပါတို့အနက် မည်သည်နည်း။ သို့သော် ထုတ်ကုန် P၊ တပ်ဆင်ပစ္စည်း A၊ တပ်ဆင်ပစ္စည်း B နှင့် တစ်ပိုင်းတပ်ဆင်ပစ္စည်း C တို့၏ လက်ကျန်အားလုံးမှာ 0 ခုဖြစ်ပြီး အစိတ်အပိုင်း d ၏ လက်ရှိကုန်လက်ကျန်အခြေအနေမှာ အောက်ပါဇယားအတိုင်း ဖြစ်သည်။ (အစိတ်အပိုင်း d ၏ ကုန်လက်ကျန်အခြေအနေ) ・လက်ဝယ်ရှိ ကုန်လက်ကျန်ပမာဏ - 25 ခု ・လျာထားသတ်မှတ်ပြီး လက်ကျန်ပမာဏ (အခြားအသုံးအတွက် သီးသန့်ဖယ်ထားသောပမာဏ) - 10 ခု ・မှာယူထားဆဲ လက်ကျန် (ရောက်ရှိရန်ရှိသော ပမာဏ) - 15 ခု
- A. 40個
40 ခု - B. 60個
60 ခု - C. 75個
75 ခု - D. 90個
90 ခု
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
အဆင့် 1 - ထုတ်ကုန် P 10 ခုအတွက် အစိတ်အပိုင်း d ၏ စုစုပေါင်း လိုအပ်ချက်ပမာဏ (Gross Requirement) ကို တွက်ချက်ခြင်း - ・တပ်ဆင်ပစ္စည်း A (အဆင့် 1) လိုအပ်ချက် - 10 × 1 = 10 ခု၊ တပ်ဆင်ပစ္စည်း B (အဆင့် 1) လိုအပ်ချက် - 10 × 2 = 20 ခု။ ・တစ်ပိုင်းတပ်ဆင်ပစ္စည်း C (အဆင့် 2၊ A ၏ အောက်အဆင့်) လိုအပ်ချက် - 10 × 2 = 20 ခု။ ・အစိတ်အပိုင်း d သည် လမ်းကြောင်းသုံးခုတွင် ပါဝင်သည် - (1) တပ်ဆင်ပစ္စည်း A အောက်တွင် - 10 × 3 = 30 ခု၊ (2) တပ်ဆင်ပစ္စည်း B အောက်တွင် - 20 × 1 = 20 ခု၊ (3) တစ်ပိုင်းတပ်ဆင်ပစ္စည်း C အောက်တွင် - 20 × 2 = 40 ခု။ → အစိတ်အပိုင်း d ၏ စုစုပေါင်း လိုအပ်ချက်ပမာဏ = 30 + 20 + 40 = 90 ခု။ အဆင့် 2 - အစိတ်အပိုင်း d ၏ အသုံးပြုနိုင်သော လက်ကျန်ပမာဏ (Available Inventory) ကို တွက်ချက်ခြင်း - ・အသုံးပြုနိုင်သော လက်ကျန်ပမာဏ = လက်ဝယ်ရှိ လက်ကျန် − လျာထားသတ်မှတ်ပြီး လက်ကျန် + မှာယူထားဆဲ လက်ကျန် = 25 − 10 + 15 = 30 ခု။ အဆင့် 3 - အသားတင် လိုအပ်ချက်ပမာဏ (Net Requirement) = စုစုပေါင်း လိုအပ်ချက် − အသုံးပြုနိုင်သော လက်ကျန် = 90 − 30 = 60 ခု ဖြစ်ပါသည်။ (40 ခုသည် လျာထားလက်ကျန်ကို မှားယွင်းပေါင်းထည့်မိခြင်းဖြစ်ပြီး၊ 75 ခုသည် မှာယူထားဆဲ လက်ကျန် 15 ခုကို ပေါင်းထည့်ရန် မေ့လျော့ခြင်းဖြစ်ကာ၊ 90 ခုမှာ အသုံးပြုနိုင်သော လက်ကျန်မနုတ်မီ စုစုပေါင်း လိုအပ်ချက်သာ ဖြစ်သည်)။
💡 MRP ပုံသေနည်းများ - အသုံးပြုနိုင်သော လက်ကျန် = လက်ဝယ်ရှိ လက်ကျန် − လျာထားသတ်မှတ်ပြီး လက်ကျန် + မှာယူထားဆဲ လက်ကျန်။ အသားတင် လိုအပ်ချက် = စုစုပေါင်း လိုအပ်ချက် − အသုံးပြုနိုင်သော လက်ကျန်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 総所要量と正味所要量 | စုစုပေါင်း လိုအပ်ချက်ပမာဏနှင့် အသားတင် လိုအပ်ချက်ပမာဏ |
| 有効在庫量 | အသုံးပြုနိုင်သော လက်ကျန်ပမာဏ (Available Inventory) |
| 在庫引当量と発注残 | လျာထားသတ်မှတ်ပြီး လက်ကျန်နှင့် မှာယူထားဆဲ လက်ကျန် |
မေးခွန်း 6
ギルブレスが体系化した「サーブリッグ分析(18基本動作)」の3分類および「動作経済の4基本原則」に関する記述として最も不適切なものは、次のうちどれか。
ဂီးလ်ဘရက်သ် (Gilbreth) က စနစ်တကျ ဖော်ထုတ်ခဲ့သော သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာမှု (အခြေခံလှုပ်ရှားမှု 18 မျိုး) ၏ အမျိုးအစား 3 ခု ခွဲခြားပုံနှင့် လှုပ်ရှားမှုချွေတာရေး အခြေခံမူ 4 ချက်တို့နှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. サーブリッグの第3類は作業を直接進行させる「有効動作」であり、「つかむ」「位置を決める」「組み立てる」「使う」などの動素がこれに分類される。
သာဘလစ်ဂ်၏ အမျိုးအစား 3 သည် အလုပ်ကို တိုက်ရိုက်တိုးတက်ပြီးမြောက်စေသော ထိရောက်သည့်လှုပ်ရှားမှုများ ဖြစ်ပြီး ဆုပ်ကိုင်ခြင်း၊ နေရာချခြင်း၊ တပ်ဆင်ခြင်းနှင့် အသုံးပြုခြင်း စသည့် အခြေခံလှုပ်ရှားမှုများ ပါဝင်သည်။ - B. サーブリッグの第2類は作業の進行を遅らせる「遅れを生ずる動作」であり、「探す」「選ぶ」「考える」「前おきする(用意する)」などの動素がこれに分類される。
သာဘလစ်ဂ်၏ အမျိုးအစား 2 သည် အလုပ်တိုးတက်မှုကို နှောင့်နှေးစေသော ကြန့်ကြာမှုဖြစ်စေသည့် လှုပ်ရှားမှုများ ဖြစ်ပြီး ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စဉ်းစားခြင်းနှင့် ကြိုတင်နေရာချခြင်း စသည့် အခြေခံလှုပ်ရှားမှုများ ပါဝင်သည်။ - C. サーブリッグの第3類に含まれる「保持する」「休む」「避けられない遅れ」などは何も仕事をしていない動素であり、治具の活用などによって極力排除すべき対象である。
သာဘလစ်ဂ်၏ အမျိုးအစား 3 တွင် ပါဝင်သော ကိုင်ထားခြင်း၊ အနားယူခြင်းနှင့် ရှောင်လွဲ၍မရသော ကြန့်ကြာမှု စသည်တို့သည် မည်သည့်အလုပ်ကိုမျှ မလုပ်ဆောင်သည့် လှုပ်ရှားမှုများဖြစ်ပြီး Jigs (အထောက်အကူကိရိယာ) များ အသုံးချခြင်းစသည်ဖြင့် တတ်နိုင်သမျှ ဖယ်ရှားသင့်သော အရာများဖြစ်သည်။ - D. 動作経済の4基本原則とは、「両手を同時に使う」「動作の距離を短くする(動作の数を減らす)」「動作を楽にする」「設備・治工具を工夫する」の4つである。
လှုပ်ရှားမှုချွေတာရေး အခြေခံမူ 4 ချက်မှာ လက်နှစ်ဖက်ကို တစ်ပြိုင်နက် အသုံးပြုခြင်း၊ လှုပ်ရှားမှုအကွာအဝေးကို တိုစေခြင်း (လှုပ်ရှားမှုအရေအတွက် လျှော့ချခြင်း)၊ လှုပ်ရှားမှုကို သက်သာလွယ်ကူစေခြင်းနှင့် စက်ပစ္စည်း/Jigs ကိရိယာများကို တီထွင်အသုံးပြုခြင်း တို့ဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ဂီးလ်ဘရက်သ်၏ အခြေခံလှုပ်ရှားမှု 18 မျိုး (သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာမှု) တွင် အမျိုးအစား 1 သည် ထိရောက်သည့်လှုပ်ရှားမှုများ (လှမ်းယူခြင်း၊ ဆုပ်ကိုင်ခြင်း၊ ရွှေ့ပြောင်းခြင်း၊ နေရာချခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း၊ ဖြုတ်ခြင်း၊ လွှတ်ပေးခြင်း) ဖြစ်ပြီး၊ အမျိုးအစား 2 သည် စိတ်ပိုင်း သို့မဟုတ် အမြင်ပိုင်း တွန့်ဆုတ်မှုကြောင့် ကြန့်ကြာမှုဖြစ်စေသည့် လှုပ်ရှားမှုများ (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စဉ်းစားခြင်း၊ ကြိုတင်နေရာချခြင်း၊ စစ်ဆေးခြင်း) ဖြစ်ကာ၊ အမျိုးအစား 3 သည် မည်သည့်အလုပ်မျှ မပြီးမြောက်သော မထိရောက်သည့်လှုပ်ရှားမှုများ (ကိုင်ထားခြင်း၊ အနားယူခြင်း၊ ရှောင်လွဲ၍မရသော ကြန့်ကြာမှု၊ ရှောင်လွဲနိုင်သော ကြန့်ကြာမှု) ဖြစ်ပါသည်။ အမျိုးအစား 3 ကို ထိရောက်သည့်လှုပ်ရှားမှုများဟု ဖော်ပြထားခြင်းမှာ မှားယွင်းပါသည်။
💡 သာဘလစ်ဂ် 18 မျိုး၏ အမျိုးအစား 3 ခု - အမျိုးအစား 1 = ထိရောက်သော (ဆုပ်ကိုင်ခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း)၊ အမျိုးအစား 2 = ကြန့်ကြာစေသော (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စဉ်းစားခြင်း၊ စစ်ဆေးခြင်း)၊ အမျိုးအစား 3 = မထိရောက်သော (ကိုင်ထားခြင်း၊ ကြန့်ကြာခြင်း၊ အနားယူခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| サーブリッグ分析(動素分析) | သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာမှု (အခြေခံလှုပ်ရှားမှု ခွဲခြမ်းစိတ်ဖြာမှု) |
| 第1類〜第3類の基本動作 | အမျိုးအစား 1 မှ အမျိုးအစား 3 အခြေခံလှုပ်ရှားမှုများ |
| 動作経済の4基本原則 | လှုပ်ရှားမှုချွေတာရေး အခြေခံမူ 4 ချက် |
မေးခွန်း 7
品質管理で用いられる統計的グラフ(円グラフ・帯グラフ・折れ線グラフ・レーダーチャート)の特質と使い分けに関する記述として最も不適切なものは、次のうちどれか。
အရည်အသွေးစီမံခန့်ခွဲမှုတွင် အသုံးပြုသော စာရင်းအင်းဂရပ်များ (Pie chart၊ Band chart၊ Line graph နှင့် Radar chart) ၏ လက္ခဏာရပ်များနှင့် ခွဲခြားအသုံးပြုပုံတို့နှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. 円グラフは、円全体の面積を100%として各項目の構成比率を扇形の中心角の大きさで表すグラフであり、原則として時計の12時の位置から割合の大きい順に右回りで記入する。
စက်ဝိုင်းဂရပ် (Pie chart) သည် စက်ဝိုင်းတစ်ခုလုံး၏ ဧရိယာကို 100% အဖြစ်ထား၍ အချက်တစ်ခုချင်းစီ၏ ပါဝင်မှုအချိုးကို စက်ဝိုင်းစိတ်ဗဟိုထောင့် အရွယ်အစားဖြင့် ဖော်ပြသောဂရပ်ဖြစ်ပြီး မူအားဖြင့် နာရီလက်တံ 12 နာရီနေရာမှစ၍ အချိုးအများဆုံးမှ အနည်းဆုံးသို့ နာရီလက်တံအတိုင်း ရေးဆွဲသည်။ - B. 帯グラフは、一定の長さの棒(帯)の全体を100%として内訳の比率に分割したグラフであり、複数の帯を並べることで年度別や工場別の構成比の変化を比較しやすい。
အတန်းလိုက်အချိုးပြဂရပ် (Band chart) သည် သတ်မှတ်အရှည်ရှိသော အတန်းတစ်ခုလုံးကို 100% အဖြစ်ထား၍ ပါဝင်မှုအချိုးအလိုက် ပိုင်းခြားထားသောဂရပ်ဖြစ်ပြီး အတန်းအများအပြားကို ယှဉ်တွဲထားခြင်းဖြင့် နှစ်အလိုက် သို့မဟုတ် စက်ရုံအလိုက် ပါဝင်မှုအချိုး ပြောင်းလဲပုံကို လွယ်ကူစွာ နှိုင်းယှဉ်နိုင်သည်။ - C. 折れ線グラフは、横軸に時間(日・月・年など)をとり、縦軸に生産量や不適合率などの数量をとってデータ点を線で結ぶことで、時間的な推移や増減傾向を把握するのに適している。
မျဉ်းကျိုးဂရပ် (Line graph) သည် အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်၊ လ၊ နှစ် စသည်) ကိုထားပြီး ဒေါင်လိုက်ဝင်ရိုးတွင် ထုတ်လုပ်မှုပမာဏ သို့မဟုတ် အပြစ်အနာအဆာနှုန်း စသည့် အရေအတွက်ကိုထားကာ ဒေတာအမှတ်များကို မျဉ်းဖြင့်ဆက်ထားခြင်းဖြင့် အချိန်အလိုက် ပြောင်းလဲမှုနှင့် အတက်အကျ လမ်းကြောင်း (Trend) ကို သိရှိရန် သင့်လျော်သည်။ - D. レーダーチャート(クモの巣グラフ)は、中心から放射状に引いた複数の軸上に評価値をプロットして結ぶグラフであり、2つの連続変数の間の相関係数や回帰直線を算出するために用いられる。
ရေဒါချာ့တ် (Radar chart / ပင့်ကူအိမ်ဂရပ်) သည် ဗဟိုမှ ဖြာထွက်နေသော ဝင်ရိုးအများအပြားပေါ်တွင် အကဲဖြတ်အမှတ်များကို မှတ်သားဆက်သွယ်ထားသော ဂရပ်ဖြစ်ပြီး ဆက်တိုက်ပြောင်းလဲသော ကိန်းရှင် 2 ခုအကြား ဆက်စပ်မှုကိန်း (Correlation Coefficient) နှင့် ဆုတ်ယုတ်မှုမျဉ်းဖြောင့် (Regression Line) ကို တွက်ချက်ရန် အသုံးပြုသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
ရေဒါချာ့တ် (Radar chart) ကို အကဲဖြတ်အချက် အများအပြား (ထုတ်ကုန်စွမ်းဆောင်ရည် အချက်များ သို့မဟုတ် QCD ညွှန်းကိန်းများ စသည်) အကြား ဘက်ပေါင်းစုံ ဟန်ချက်ညီမှုကို မြင်သာအောင် ပြသရန် အသုံးပြုပါသည်။ ဆက်တိုက်ပြောင်းလဲသော ကိန်းရှင် 2 ခု (အကြောင်းနှင့် အကျိုး) အကြား ဆက်စပ်မှု (Correlation) ကို စစ်ဆေးရန် အသုံးပြုသော ကိရိယာမှာ ပြန့်ကျဲပုံစံဇယား (Scatter Diagram) ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 円グラフと帯グラフ(構成比) | စက်ဝိုင်းဂရပ် (Pie chart) နှင့် အတန်းလိုက်အချိုးပြဂရပ် (Band chart) |
| 折れ線グラフ(時間的推移) | မျဉ်းကျိုးဂရပ် (Line graph - အချိန်အလိုက် ပြောင်းလဲမှု) |
| レーダーチャートと散布図 | ရေဒါချာ့တ် (Radar chart) နှင့် ပြန့်ကျဲပုံစံဇယား (Scatter diagram) |
မေးခွန်း 8
ある製造工場の月次原価集計表が次のとおりであるとき、「素原価」「製造原価」「総原価」を計算した記述として最も不適切なものは、次のうちどれか。 【当月の原価データ(期首・期末仕掛品なし)】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費:50万円 ・製造間接費:200万円 ・販売費および一般管理費:150万円
ကုန်ထုတ်စက်ရုံတစ်ခု၏ လစဉ်ကုန်ကျစရိတ် စုစည်းမှုဇယားမှာ အောက်ပါအတိုင်း ဖြစ်သည့်အခါ မူလကုန်ကျစရိတ် (Prime Cost)၊ ထုတ်လုပ်မှုကုန်ကျစရိတ် (Manufacturing Cost) နှင့် စုစုပေါင်းကုန်ကျစရိတ် (Total Cost) တို့ကို တွက်ချက်ထားသော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။ (ယခုလ၏ ကုန်ကျစရိတ်ဒေတာ - ကာလအစနှင့် ကာလအဆုံး လုပ်လက်စပစ္စည်း မရှိပါ) ・တိုက်ရိုက် ကုန်ကြမ်းစရိတ် - ယန်း 400 သိန်း ・တိုက်ရိုက် လုပ်အားစရိတ် - ယန်း 250 သိန်း ・တိုက်ရိုက် အသုံးစရိတ် - ယန်း 50 သိန်း ・ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ် - ယန်း 200 သိန်း ・အရောင်းနှင့် အထွေထွေစီမံခန့်ခွဲမှုစရိတ် - ယန်း 150 သိန်း
- A. 直接材料費・直接労務費・直接経費を合計した「素原価(製造直接費)」は、700万円である。
တိုက်ရိုက် ကုန်ကြမ်းစရိတ်၊ တိုက်ရိုက် လုပ်အားစရိတ်နှင့် တိုက်ရိုက် အသုံးစရိတ်တို့ကို ပေါင်းထားသော မူလကုန်ကျစရိတ် (ထုတ်လုပ်မှု တိုက်ရိုက်စရိတ်) မှာ ယန်း 700 သိန်း ဖြစ်သည်။ - B. 直接労務費・直接経費・製造間接費を合計した「加工費」は、500万円である。
တိုက်ရိုက် လုပ်အားစရိတ်၊ တိုက်ရိုက် အသုံးစရိတ်နှင့် ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ်တို့ကို ပေါင်းထားသော ပြုပြင်ထုတ်လုပ်မှုစရိတ် (Conversion Cost) မှာ ယန်း 500 သိန်း ဖြစ်သည်။ - C. 素原価に製造間接費を加えた当月の「製造原価」は、1,050万円である。
မူလကုန်ကျစရိတ်တွင် ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ်ကို ပေါင်းထည့်ထားသော ယခုလ၏ ထုတ်လုပ်မှုကုန်ကျစရိတ် (Manufacturing Cost) မှာ ယန်း 1,050 သိန်း ဖြစ်သည်။ - D. 製造原価に販売費および一般管理費を加えた「総原価」は、1,050万円である。
ထုတ်လုပ်မှုကုန်ကျစရိတ်တွင် အရောင်းနှင့် အထွေထွေစီမံခန့်ခွဲမှုစရိတ်ကို ပေါင်းထည့်ထားသော စုစုပေါင်းကုန်ကျစရိတ် (Total Cost) မှာ ယန်း 1,050 သိန်း ဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
ကုန်ကျစရိတ် ဖွဲ့စည်းပုံအရ တွက်ချက်ကြည့်ပါက - 1. မူလကုန်ကျစရိတ် (Prime Cost / ထုတ်လုပ်မှု တိုက်ရိုက်စရိတ်) = တိုက်ရိုက်ကုန်ကြမ်းစရိတ် (400) + တိုက်ရိုက်လုပ်အားစရိတ် (250) + တိုက်ရိုက်အသုံးစရိတ် (50) = ယန်း 700 သိန်း ဖြစ်သည်။ 2. ပြုပြင်ထုတ်လုပ်မှုစရိတ် (Conversion Cost) = တိုက်ရိုက်လုပ်အားစရိတ် (250) + တိုက်ရိုက်အသုံးစရိတ် (50) + ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ် (200) = ယန်း 500 သိန်း ဖြစ်သည်။ 3. ထုတ်လုပ်မှုကုန်ကျစရိတ် (Manufacturing Cost) = မူလကုန်ကျစရိတ် (700) + ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ် (200) = ယန်း 900 သိန်း ဖြစ်ပါသည် (ယန်း 1,050 သိန်း မဟုတ်ပါ)။ 4. စုစုပေါင်းကုန်ကျစရိတ် (Total Cost) = ထုတ်လုပ်မှုကုန်ကျစရိတ် (900) + အရောင်းနှင့် အထွေထွေစီမံခန့်ခွဲမှုစရိတ် (150) = ယန်း 1,050 သိန်း ဖြစ်ပါသည်။ ထို့ကြောင့် ထုတ်လုပ်မှုကုန်ကျစရိတ်ကို ယန်း 1,050 သိန်းဟု ဖော်ပြထားခြင်းမှာ မှားယွင်းပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製造直接費と製造間接費 | ထုတ်လုပ်မှု တိုက်ရိုက်စရိတ်နှင့် ထုတ်လုပ်မှု သွယ်ဝိုက်စရိတ် |
| 直接経費(外注加工費・特許権使用料) | တိုက်ရိုက် အသုံးစရိတ် (ပြင်ပအပ်နှံ ပြုပြင်စရိတ်၊ မူပိုင်ခွင့် အသုံးပြုခ) |
| 製造原価と総原価 | ထုတ်လုပ်မှုကုန်ကျစရိတ်နှင့် စုစုပေါင်းကုန်ကျစရိတ် |
မေးခွန်း 9
設計変更の頻発や出図遅れといった製品設計段階のトラブルが生産納期に及ぼす影響と対策に関する記述として最も不適切なものは、次のうちどれか。
ဒီဇိုင်းပြောင်းလဲမှု မကြာခဏဖြစ်ပွားခြင်းနှင့် ပုံကြမ်းထုတ်ပေးမှု နောက်ကျခြင်းကဲ့သို့သော ထုတ်ကုန်ဒီဇိုင်းအဆင့်ရှိ ပြဿနာများက ထုတ်လုပ်မှုပေးပို့ရက်အပေါ် သက်ရောက်မှုနှင့် တုံ့ပြန်ဖြေရှင်းနည်းများနှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. 設計日程の遅れを防ぐためには、各設計段階の節目でのデザインレビュー(DR)やチェックポイントの設定を省略し、試作完了後に一括して図面修正を行うのが効果的である。
ဒီဇိုင်းအချိန်ဇယား နောက်ကျမှုကို ကာကွယ်ရန်အတွက် ဒီဇိုင်းအဆင့်တစ်ခုချင်းစီ၏ အချိုးအကွေ့များတွင် ဒီဇိုင်းပြန်လည်သုံးသပ်ချက် (Design Review - DR) နှင့် စစ်ဆေးရမည့်အမှတ်များ သတ်မှတ်ခြင်းကို ချန်လှပ်ထားပြီး စမ်းသပ်ထုတ်လုပ်မှု ပြီးစီးပြီးနောက်မှ ပုံကြမ်းပြင်ဆင်မှုအားလုံးကို တစ်စုတစ်စည်းတည်း ပြုလုပ်ခြင်းသည် ထိရောက်သည်။ - B. 顧客との仕様打ち合わせ不足や設計ミスによる後工程での大幅な手戻りは、出図遅れを引き起こして購買手配や製造期間を圧迫する大きな要因となる。
ဖောက်သည်နှင့် သတ်မှတ်ချက် ညှိနှိုင်းဆွေးနွေးမှု မလုံလောက်ခြင်း သို့မဟုတ် ဒီဇိုင်းအမှားများကြောင့် နောက်ပိုင်းလုပ်ငန်းစဉ်များတွင် အကြီးအကျယ် ပြန်လည်လုပ်ဆောင်ရခြင်း (Rework) သည် ပုံကြမ်းထုတ်ပေးမှု နောက်ကျစေပြီး ဝယ်ယူရေးနှင့် ထုတ်လုပ်မှုကာလကို ကျပ်တည်းစေသည့် အဓိကအကြောင်းရင်းဖြစ်သည်။ - C. 設計工程の日程計画を立てる際には、技術的な不確実性や不測のトラブルに対処できるよう、あらかじめ日程上に適切な緩衝時間(余裕時間)を見込んでおくことが有効である。
ဒီဇိုင်းလုပ်ငန်းစဉ်၏ အချိန်ဇယားစီမံကိန်းကို ရေးဆွဲသည့်အခါ နည်းပညာဆိုင်ရာ မသေချာမရေရာမှုများ သို့မဟုတ် မမျှော်မှန်းနိုင်သော ပြဿနာများကို ဖြေရှင်းနိုင်ရန် အချိန်ဇယားတွင် သင့်လျော်သော ကြားခံအချိန် (Buffer Time / အပိုအချိန်) ကို ကြိုတင်ထည့်သွင်းထားခြင်းသည် ထိရောက်မှုရှိသည်။ - D. 既存部品の標準化・共通化や過去の設計データの流用、3次元CADの活用を進めることは、新規設計工数を削減し設計期間を短縮する対策となる。
လက်ရှိအစိတ်အပိုင်းများကို စံသတ်မှတ်ခြင်း/ဘုံသုံးပြုလုပ်ခြင်း၊ ယခင်ဒီဇိုင်းဒေတာများကို ပြန်လည်အသုံးပြုခြင်းနှင့် 3D CAD စနစ် အသုံးချခြင်းတို့ကို မြှင့်တင်ခြင်းသည် အသစ်ဒီဇိုင်းဆွဲရမည့် လုပ်အားနာရီကို လျှော့ချပေးပြီး ဒီဇိုင်းကာလကို တိုတောင်းစေသည့် အစီအမံဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ဒီဇိုင်းလုပ်ငန်းစဉ်အတွင်း ဒီဇိုင်းပြန်လည်သုံးသပ်ချက် (DR) နှင့် စစ်ဆေးရမည့်အမှတ်များ (Checkpoints) ကို ချန်လှပ်ထားပါက ဒီဇိုင်းချို့ယွင်းချက်များကို သတိမထားမိဘဲ စမ်းသပ်ထုတ်လုပ်မှု သို့မဟုတ် အမြောက်အမြားထုတ်လုပ်မှုအထိ ရောက်ရှိသွားစေပြီး အကြီးအကျယ် ပြန်လည်ပြင်ဆင်ရခြင်းနှင့် ပြင်းထန်သော ပေးပို့ရက်နောက်ကျမှုများကို ဖြစ်ပေါ်စေပါသည်။ ဒီဇိုင်းဌာနရှိ မှန်ကန်သော တုံ့ပြန်ဖြေရှင်းနည်းများမှာ ပုံမှန်စစ်ဆေးရမည့်အမှတ်များ သတ်မှတ်ခြင်း၊ အဆင့်တိုင်းတွင် DR ပြုလုပ်ခြင်းနှင့် ဒီဇိုင်းအချိန်ဇယားတွင် ကြားခံအချိန် (Buffer Time) ထည့်သွင်းထားခြင်းတို့ ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 設計部門の納期遅延対策 | ဒီဇိုင်းဌာန၏ ပေးပို့ရက်နောက်ကျမှု ကာကွယ်ရေးအစီအမံများ |
| デザインレビュー(DR)とチェックポイント | ဒီဇိုင်းပြန်လည်သုံးသပ်ချက် (DR) နှင့် စစ်ဆေးရမည့်အမှတ်များ |
| 緩衝時間(バッファ)の設定 | ကြားခံအချိန် (Buffer time) သတ်မှတ်ခြင်း |
မေးခွန်း 10
労働安全衛生法における「労働者の定義」および機械等の設置・製造に関する法手続きの記述として最も不適切なものは、次のうちどれか。
လုပ်ငန်းခွင် ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာသန့်ရှင်းရေးဥပဒေရှိ အလုပ်သမား၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက် နှင့် စက်ပစ္စည်းစသည်တို့ တပ်ဆင်ခြင်း/ထုတ်လုပ်ခြင်းဆိုင်ရာ ဥပဒေလုပ်ထုံးလုပ်နည်းများနှင့်ပတ်သက်သော ဖော်ပြချက်အဖြစ် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) မှာ အောက်ပါတို့အနက် မည်သည်နည်း။
- A. 労働安全衛生法の対象となる「労働者」には、正社員だけでなく、契約社員やパートタイマー、短期のアルバイトなども含まれる。
လုပ်ငန်းခွင် ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာသန့်ရှင်းရေးဥပဒေနှင့် အကျုံးဝင်သော အလုပ်သမား တွင် အမြဲတမ်းဝန်ထမ်းများသာမက စာချုပ်ဝန်ထမ်းများ၊ အချိန်ပိုင်းဝန်ထမ်းများနှင့် ကာလတို အာရုဘိုက်တို ယာယီဝန်ထမ်းများလည်း ပါဝင်သည်။ - B. 事業場に動力プレス機械を新たに設置または移転しようとする事業者は、その工事開始の日の14日前までに計画を都道府県知事に届け出なければならない。
လုပ်ငန်းခွင်တွင် စွမ်းအင်သုံး ပရက်စ်စက် (Power Press) ကို အသစ်တပ်ဆင်ရန် သို့မဟုတ် ပြောင်းရွှေ့ရန် စီစဉ်နေသော လုပ်ငန်းရှင်သည် တည်ဆောက်ရေးလုပ်ငန်း မစတင်မီ 14 ရက်အလိုတွင် စီမံချက်ကို ပြည်နယ်အုပ်ချုပ်ရေးမှူးထံ တင်ပြအကြောင်းကြားရမည်။ - C. 特に危険な作業を必要とする特定機械等(ボイラーや第一種圧力容器など)を製造しようとする者は、あらかじめ都道府県労働局長の許可を受けなければならない。
အထူးအန္တရာယ်ရှိသော လုပ်ငန်းဆောင်ရွက်ရန် လိုအပ်သည့် သတ်မှတ်စက်ပစ္စည်းများ (ဘွိုင်လာ သို့မဟုတ် အမျိုးအစား-1 ဖိအားခံအိုး စသည်) ကို ထုတ်လုပ်လိုသူသည် ကြိုတင်၍ ပြည်နယ်အလုပ်သမားဗျူရို ညွှန်ကြားရေးမှူး၏ ခွင့်ပြုချက်ကို ရယူရမည်။ - D. 特定機械等であるボイラーを設置した者は、所轄労働基準監督署長が行う落成検査を受け、これに合格した後でなければ当該ボイラーを使用してはならない。
သတ်မှတ်စက်ပစ္စည်းဖြစ်သော ဘွိုင်လာကို တပ်ဆင်ထားသူသည် သက်ဆိုင်ရာ အလုပ်သမားစံချိန်စံညွှန်း ကြီးကြပ်ရေးရုံးမှူးက ပြုလုပ်သော တပ်ဆင်ပြီးစီးမှု စစ်ဆေးခြင်းကို ခံယူပြီး အောင်မြင်ပြီးနောက်မှသာ အဆိုပါဘွိုင်လာကို အသုံးပြုရမည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
လုပ်ငန်းခွင် ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာသန့်ရှင်းရေးဥပဒေ ပုဒ်မ 88 အရ စွမ်းအင်သုံး ပရက်စ်စက် (Power Press) ကို တပ်ဆင်ရန်၊ ပြောင်းရွှေ့ရန် သို့မဟုတ် ပြောင်းလဲရန် စီစဉ်နေသော လုပ်ငန်းရှင်သည် စီမံချက် အကြောင်းကြားစာကို တည်ဆောက်ရေးလုပ်ငန်း မစတင်မီ အနည်းဆုံး ရက်ပေါင်း 30 အလိုတွင် အလုပ်သမားစံချိန်စံညွှန်း ကြီးကြပ်ရေးရုံးမှူးထံသို့ တင်ပြရမည် (14 ရက်အလို မဟုတ်သလို ပြည်နယ်အုပ်ချုပ်ရေးမှူးထံသို့လည်း မဟုတ်ပါ)။
💡 ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာသန့်ရှင်းရေးဥပဒေ - စွမ်းအင်သုံး ပရက်စ်စက် တပ်ဆင်မှုကို အလုပ်သမားစံချိန်စံညွှန်း ကြီးကြပ်ရေးရုံးသို့ ရက် 30 နှင့်အထက် ကြိုတင်တင်ပြရမည်၊ ဘွိုင်လာ ထုတ်လုပ်ခွင့်ပြုချက် = ပြည်နယ်အလုပ်သမားဗျူရို၊ ဘွိုင်လာ တပ်ဆင်ပြီးစီးမှု စစ်ဆေးခြင်း = ကြီးကြပ်ရေးရုံး။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 動力プレスの設置計画届(30日前) | စွမ်းအင်သုံး ပရက်စ်စက် တပ်ဆင်မှုစီမံချက် အကြောင်းကြားစာ (ရက် 30 အလို) |
| 特定機械等の製造許可(都道府県労働局長) | သတ်မှတ်စက်ပစ္စည်းများ ထုတ်လုပ်ခွင့်ပြုချက် (ပြည်နယ်အလုပ်သမားဗျူရို ညွှန်ကြားရေးမှူး) |
| 落成検査(労働基準監督署長) | တပ်ဆင်ပြီးစီးမှု စစ်ဆေးခြင်း (အလုပ်သမားစံချိန်စံညွှန်း ကြီးကြပ်ရေးရုံးမှူး) |