
Beranda › Contoh soal › Manajemen Operasi Produksi Kelas 3 生産管理オペレーション (BC検定)
Contoh soal BC検定 manajemen produksi kelas 3 dan jawaban – gratis
ビジネス・キャリア検定 生産管理オペレーション3級
10 contoh soal sesuai format ujian asli, dengan furigana, terjemahan Bahasa Indonesia, jawaban dan pembahasan. Ketuk "Lihat jawaban" di bawah setiap soal. Bank soal lengkap dan simulasi ujian ada di aplikasi (gratis).
Soal 1
生産システムと生産管理の目的(QCD)に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai sistem produksi dan tujuan manajemen produksi (QCD)?
- A. 工場現場の生産管理では、製造原価(C)の低減を最優先とし、原価目標を達成するためであれば、設計品質(Q)や指定納期(D)は現場判断で緩和してよい。
Dalam manajemen produksi di lantai pabrik, penurunan Biaya produksi (C) menjadi prioritas tertinggi sehingga standar Kualitas desain (Q) atau jadwal Pengiriman (D) boleh dilonggarkan secara sepihak demi target biaya. - B. 生産管理の3つの基本目的であるQCDとは、品質(Quality)、原価(Cost)、納期(Delivery)および数量を顧客の要求水準に合わせて達成することである。
Tiga tujuan dasar manajemen produksi yaitu QCD adalah mencapai Kualitas (Quality), Biaya (Cost), dan Pengiriman (Delivery) beserta kuantitas sesuai dengan standar kebutuhan pelanggan. - C. 品質(Q)を高めようとすれば検査や高価な材料が必要となって原価(C)が上昇しやすいなど、QCDの要素間にはトレードオフ(二律背反)の関係が生じることがある。
Hubungan pertukaran (trade-off) dapat terjadi di antara elemen QCD; misalnya upaya meningkatkan Kualitas (Q) memerlukan inspeksi tambahan atau material mahal sehingga Biaya (C) cenderung naik. - D. 生産システムとは、人(Man)・機械設備(Machine)・原材料(Material)などの経営資源を投入し、変換過程を経て製品を産出する仕組みである。
Sistem produksi adalah mekanisme yang memasukkan sumber daya manajemen seperti Manusia (Man), Mesin (Machine), dan Material, lalu menghasilkan produk melalui proses transformasi.
Lihat jawaban
Jawaban benar: A
Tujuan manajemen produksi adalah menjaga keseimbangan optimal antara Kualitas (Q), Biaya (C), dan Pengiriman (D) untuk memenuhi kebutuhan pelanggan; pihak lapangan sama sekali tidak boleh menurunkan standar kualitas desain atau menunda jadwal pengiriman secara sepihak hanya demi menekan biaya produksi. Pernyataan mengenai proses transformasi input 3M menjadi output, arti QCD, serta hubungan trade-off antara Q, C, dan D semuanya benar. (Buku teks: Dasar Manajemen Kerja - Sistem Produksi)
| Kosakata | Arti |
|---|---|
| 生産システム | sistem produksi (seisan shisutemu) |
| 経営資源(3M) | sumber daya manajemen (3M: Man, Machine, Material) |
| 二律背反(トレードオフ) | hubungan pertukaran / trade-off (niritsu haihan) |
Soal 2
ある組立作業の1個当たりの正味時間を測定したところ、要素作業の合計が120秒であった。下表の余裕率のデータに基づき、外掛け法によってこの作業の1個当たりの標準時間を計算した値として最も適切なものは、次のうちどれか。 【余裕率の内訳】 ・用達余裕率:3% ・疲労余裕率:5% ・職場余裕率:7%
Ketika waktu bersih per unit untuk suatu pekerjaan perakitan diukur, total waktu elemen pekerjaan adalah 120 detik. Berdasarkan data tingkat kelonggaran pada tabel di bawah ini, manakah nilai waktu standar per unit yang PALING TEPAT jika dihitung menggunakan metode perkalian luar (external ratio method)? Rincian tingkat kelonggaran: ・Tingkat kelonggaran kebutuhan pribadi: 3% ・Tingkat kelonggaran kelelahan: 5% ・Tingkat kelonggaran tempat kerja: 7%
- A. 132秒
132 detik - B. 138秒
138 detik - C. 141秒
141 detik - D. 145秒
145 detik
Lihat jawaban
Jawaban benar: B
Total tingkat kelonggaran = 3% + 5% + 7% = 15% (0,15). Berdasarkan metode perkalian luar (外掛け法), waktu standar dihitung dengan rumus: Waktu standar = Waktu bersih × (1 + Total tingkat kelonggaran) = 120 × (1 + 0,15) = 120 × 1,15 = 138 detik. Nilai 132 detik salah karena melewatkan kelonggaran kelelahan 5%; 141 detik salah karena membagi dengan (1 − 0,15) menurut metode perkalian dalam (120 ÷ 0,85 ≈ 141,2 detik); 145 detik salah menjumlahkan persentase kelonggaran. (Buku teks: Dasar Manajemen Kerja - Penetapan Waktu Standar)
💡 Rumus waktu standar metode perkalian luar (外掛け法): Waktu standar = Waktu bersih × (1 + Total tingkat kelonggaran). Di sini: 120 detik × (1 + 0,15) = 138 detik.
| Kosakata | Arti |
|---|---|
| 標準時間 | waktu standar (hyōjun jikan) |
| 正味時間と余裕時間 | waktu bersih dan waktu kelonggaran |
| 外掛け法 | metode perkalian luar (sotogake-hō) |
Soal 3
工程管理の目的と機能に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai tujuan dan fungsi manajemen proses?
- A. 工程管理の主な目的には、納期の確保、生産期間(製造リードタイム)の短縮、仕掛品の減少、および設備や作業者の稼働率向上がある。
Tujuan utama manajemen proses meliputi pemastian jadwal pengiriman, pemendekan waktu tunggu produksi (manufacturing lead time), pengurangan barang setengah jadi, serta peningkatan utilitas peralatan dan pekerja. - B. 欠品や納期遅れを防ぐために各工程間の仕掛品在庫を常に大量に保有することは、製造リードタイムの短縮と運転資金の削減に直結する。
Selalu menyimpan persediaan barang setengah jadi dalam jumlah besar di antara proses untuk mencegah kekurangan barang dan keterlambatan akan secara langsung memperpendek lead time produksi dan menghemat modal kerja. - C. 設備や作業者の稼働率を高めることばかりを重視して大きなロットで先行生産を行うと、工程間の仕掛品が増加しやすくなる。
Jika produksi dilakukan lebih awal dalam ukuran lot besar hanya demi mengejar tingkat utilitas peralatan dan pekerja yang tinggi, maka barang setengah jadi di antara proses akan mudah meningkat. - D. 工程管理は、生産活動の目標や手順を定める「生産計画」と、計画通りに進んでいるかを監視し調整する「生産統制」の2つの機能から成り立つ。
Manajemen proses terdiri atas dua fungsi: perencanaan produksi yang menetapkan target serta prosedur produksi, dan pengendalian produksi yang memantau serta menyesuaikan jalannya produksi agar sesuai rencana.
Lihat jawaban
Jawaban benar: B
Menyimpan barang setengah jadi (WIP / 仕掛品) dalam jumlah besar di antara proses justru memperpanjang waktu tunggu antrean sehingga memperpanjang waktu tunggu produksi (製造リードタイム), mengikat modal kerja, dan mempersempit ruang pabrik. Tujuan manajemen proses yang benar adalah mengurangi barang setengah jadi sambil tetap menjamin ketepatan waktu pengiriman. Pernyataan lainnya sudah benar. (Buku teks: Dasar Manajemen Proses - Konsep Manajemen Proses)
| Kosakata | Arti |
|---|---|
| 工程管理 | manajemen proses (kōtei kanri) |
| 製造リードタイム | waktu tunggu produksi (seizō rīdotaimu) |
| 仕掛品 | barang setengah jadi / WIP (shikakarihin) |
Soal 4
日程計画における大日程計画、中日程計画、小日程計画に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai rencana jadwal induk (jangka panjang), rencana jadwal menengah, dan rencana jadwal kecil (jangka pendek) dalam perencanaan jadwal?
- A. 大日程計画は、年間または半年程度の期間を対象とし、販売計画や受注予測に基づいて月別の生産枠や長期手配品の計画を立てる。
Rencana jadwal induk mencakup periode sekitar setengah tahun hingga satu tahun, menyusun kerangka produksi bulanan dan rencana pengadaan barang berwaktu tunggu panjang berdasarkan rencana penjualan serta prakiraan pesanan. - B. 中日程計画は、1か月〜数か月程度の期間を対象とし、製品別の生産数量と着手・完了時期を定めて工程別の負荷と能力のバランスを調整する。
Rencana jadwal menengah mencakup periode sekitar satu hingga beberapa bulan, menetapkan jumlah produksi per produk beserta waktu mulai dan selesai guna menyeimbangkan beban kerja dan kapasitas tiap proses. - C. 小日程計画は、1週間〜1日単位の短期を対象とし、職場の個々の機械設備や作業者に対して具体的な作業順序と日程を割り当てる。
Rencana jadwal kecil mencakup periode pendek satu minggu hingga satu hari, mengalokasikan urutan kerja dan jadwal spesifik kepada masing-masing mesin peralatan serta pekerja di tempat kerja. - D. 小日程計画は経営層が工場新設や設備投資の可否を決定するための長期戦略計画であり、現場の日々の進捗状況によって変更されることはない。
Rencana jadwal kecil adalah rencana strategis jangka panjang bagi jajaran direksi untuk memutuskan pembangunan pabrik baru atau investasi peralatan, sehingga tidak pernah diubah oleh kemajuan harian di lapangan.
Lihat jawaban
Jawaban benar: D
Rencana jadwal kecil (小日程計画) adalah jadwal operasional jangka pendek (mingguan atau harian) yang menetapkan urutan pekerjaan langsung untuk tiap mesin dan pekerja di lantai produksi, serta harus disesuaikan secara fleksibel mengikuti perkembangan harian di lapangan. Keputusan pembangunan pabrik baru atau investasi peralatan merupakan rencana bisnis jangka panjang oleh manajemen puncak. (Buku teks: Dasar Manajemen Proses - Perencanaan Jadwal)
| Kosakata | Arti |
|---|---|
| 大日程計画 | rencana jadwal induk / besar (dainittei keikaku) |
| 中日程計画 | rencana jadwal menengah (chūnittei keikaku) |
| 小日程計画 | rencana jadwal kecil / operasional (shōnittei keikaku) |
Soal 5
設備の管理特性(経済性・信頼性・保全性)に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai karakteristik manajemen peralatan (keekonomisan, keandalan, dan kemudahan pemeliharaan)?
- A. 設備の信頼性とは、規定の条件で意図する期間中に故障せず機能を果たす性質であり、平均故障間隔(MTBF)の値が小さいほど信頼性が高いと評価される。
Keandalan peralatan adalah sifat menjalankan fungsi yang dimaksudkan tanpa kerusakan selama periode tertentu pada kondisi yang ditetapkan; semakin kecil nilai rata-rata waktu antar-kerusakan (MTBF) maka keandalannya dinilai semakin tinggi. - B. 設備の保全性とは、故障が発生した際の点検や修理のしやすさを表す性質であり、平均修復時間(MTTR)の値が小さいほど保全性が良いと評価される。
Kemudahan pemeliharaan peralatan adalah sifat yang menunjukkan seberapa mudah pemeriksaan dan perbaikan dilakukan saat terjadi kerusakan; semakin kecil nilai rata-rata waktu perbaikan (MTTR) maka kemudahan pemeliharaannya dinilai semakin baik. - C. 設備の経済性を評価する際は、購入時の初期費用だけでなく、運転費や保全費などを含めたライフサイクルコスト(LCC)全体で判断する必要がある。
Saat mengevaluasi keekonomisan peralatan, penilaian harus didasarkan pada keseluruhan Biaya Siklus Hidup (LCC) yang mencakup tidak hanya biaya pembelian awal tetapi juga biaya pengoperasian dan biaya pemeliharaan. - D. 設備が必要なときにいつでも稼働できる状態にある割合(可動率・アベイラビリティ)は、「MTBF ÷ (MTBF + MTTR)」の式で求められる。
Proporsi waktu peralatan berada dalam kondisi siap beroperasi kapan pun dibutuhkan (ketersediaan / availability) dihitung dengan rumus 'MTBF ÷ (MTBF + MTTR)'.
Lihat jawaban
Jawaban benar: A
MTBF (Mean Time Between Failures — Rata-rata waktu antar-kerusakan) menunjukkan rata-rata interval waktu operasi tanpa henti dari satu kerusakan ke kerusakan berikutnya; oleh karena itu semakin BESAR (panjang) nilai MTBF, peralatan semakin jarang rusak dan keandalannya semakin tinggi. Sebaliknya, semakin kecil nilai MTTR (Mean Time To Repair — Rata-rata waktu perbaikan), perbaikan semakin cepat dan kemudahan pemeliharaannya semakin baik. (Buku teks: Dasar Manajemen Peralatan - Konsep Manajemen Peralatan)
💡 Ingat pasangan indikator peralatan: MTBF (jarak antar-kerusakan) semakin BESAR → Keandalan semakin tinggi; MTTR (waktu perbaikan) semakin KECIL → Kemudahan pemeliharaan semakin baik. Availability = MTBF ÷ (MTBF + MTTR).
| Kosakata | Arti |
|---|---|
| 平均故障間隔(MTBF) | rata-rata waktu antar-kerusakan (MTBF) |
| 平均修復時間(MTTR) | rata-rata waktu perbaikan (MTTR) |
| 可動率(アベイラビリティ) | tingkat ketersediaan / availability (kadōritsu) |
Soal 6
図のように、工場の保管場所において製品入りの段ボール箱が木製パレットの上に整然と積み上げられて置かれている状態の「運搬活性示数」と、その理由の組み合わせとして最も適切なものは、次のうちどれか。
Seperti ditunjukkan pada gambar, di area penyimpanan pabrik, kotak-kotak kardus berisi produk ditumpuk rapi di atas palet kayu. Manakah kombinasi 'Indeks Aktivitas Pemindahan Barang' untuk kondisi ini beserta alasannya yang PALING TEPAT?
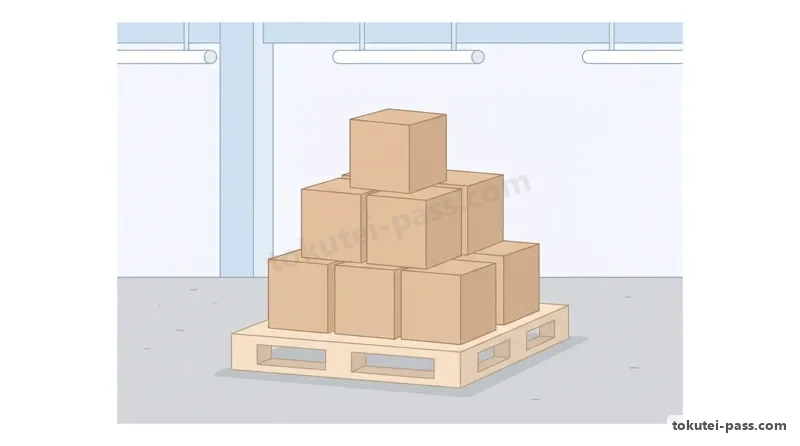
- A. 運搬活性示数は「0」である。床にバラ置きされている状態と同じであり、「起こす・かける・持ち上げる・引っ張る」の4つの手間がすべて必要なため。
Indeks Aktivitas Pemindahan Barang adalah '0', karena sama dengan kondisi barang berserakan langsung di lantai sehingga memerlukan keempat langkah kerja yaitu mengumpulkan, memuat ke alas, mengangkat, dan menarik. - B. 運搬活性示数は「1」である。箱に詰められているため「起こす」手間のみが不要となり、残り3つの手間が必要なため。
Indeks Aktivitas Pemindahan Barang adalah '1', karena barang sudah dimasukkan ke dalam kotak sehingga hanya menghilangkan langkah mengumpulkan dan masih memerlukan 3 langkah kerja lainnya. - C. 運搬活性示数は「2」である。パレットの上にまとまっており、「起こす」と「かける」の2つの手間が不要で、「持ち上げる・引っ張る」の2つの手間ですむため。
Indeks Aktivitas Pemindahan Barang adalah '2', karena barang sudah disatukan di atas palet sehingga menghilangkan 2 langkah yaitu mengumpulkan dan memuat ke alas, serta cukup memerlukan 2 langkah yaitu mengangkat dan menarik. - D. 運搬活性示数は「3」である。車輪付きの台車の上に乗っている状態と同等であり、「引っ張る」だけの1つの手間で移動できるため。
Indeks Aktivitas Pemindahan Barang adalah '3', karena setara dengan kondisi diletakkan di atas kereta dorong beroda sehingga dapat dipindahkan hanya dengan 1 langkah yaitu menarik.
Lihat jawaban
Jawaban benar: C
Pada gambar, kotak-kotak kardus ditumpuk rapi di atas palet kayu yang diletakkan di lantai gudang (パレット置き). Menurut aturan Indeks Aktivitas Pemindahan Barang (運搬活性示数 = 4 − jumlah langkah manual yang diperlukan dari mengumpulkan, memuat, mengangkat, dan menarik): berserakan di lantai adalah 0 (perlu 4 langkah); dimasukkan ke kotak di lantai adalah 1; ditumpuk di atas palet (seperti gambar) menghilangkan 2 langkah 'mengumpulkan' (起こす) dan 'memuat ke alas' (かける), hanya menyisakan 'mengangkat' (持ち上げる) dengan garpu forklift dan 'menarik/membawa' (引っ張る) sehingga indeksnya 4 − 2 = 2; di atas kereta dorong adalah 3; di atas konveyor berjalan adalah 4. (Buku teks: Dasar Pemindahan Barang dan Logistik - Indeks Aktivitas Pemindahan)
💡 Indeks Aktivitas Pemindahan Barang (0 sampai 4): Berserakan di lantai = 0; Dalam kotak/ikatan = 1; Di atas palet = 2 (hemat langkah mengumpulkan & memuat); Di atas kereta dorong = 3; Di konveyor berjalan = 4.
| Kosakata | Arti |
|---|---|
| 運搬活性示数 | Indeks Aktivitas Pemindahan Barang (unpan kassei shisū) |
| パレット置き | penyimpanan di atas palet (paretto-oki) |
| マテリアルハンドリング(MH) | penanganan material / Material Handling (MH) |
Soal 7
品質管理における「ねらいの品質・できばえの品質」および「真の特性・代用特性」に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai 'kualitas sasaran・kualitas hasil pembuatan' serta 'karakteristik sejati・karakteristik pengganti' dalam pengendalian kualitas?
- A. ねらいの品質(設計品質)とは、市場調査や顧客のニーズを踏まえて、企業が目標として企画・設計した品質水準のことである。
Kualitas sasaran (kualitas desain) adalah tingkat kualitas yang direncanakan dan dirancang sebagai target oleh perusahaan berdasarkan riset pasar serta kebutuhan pelanggan. - B. できばえの品質(製造品質)とは、設計図面や仕様書のねらい通りに実際に製造された製品がどの程度合致しているかを表す品質である。
Kualitas hasil pembuatan (kualitas manufaktur) adalah kualitas yang menunjukkan sejauh mana produk yang diproduksi secara aktual sesuai dengan sasaran gambar desain dan spesifikasi teknis. - C. 真の特性とは、「書きやすいボールペン」「長持ちする電池」のように、消費者が製品の使用にあたって本当に求めている品質特性のことである。
Karakteristik sejati adalah sifat kualitas yang benar-benar diinginkan konsumen saat menggunakan produk, misalnya 'pulpen yang enak dipakai menulis' atau 'baterai yang tahan lama'. - D. 代用特性とは、工場の測定器では数値化できないため、消費者へのアンケート調査だけで感覚的に評価する主観的な特性のことである。
Karakteristik pengganti adalah sifat subjektif yang tidak dapat dikuantifikasi dengan alat ukur di pabrik dan hanya dievaluasi secara perasaan melalui survei kuesioner kepada konsumen.
Lihat jawaban
Jawaban benar: D
Karena 'karakteristik sejati' (真の特性 — keinginan konsumen seperti 'enak ditulis' atau 'awet') sering bersifat kualitatif dan sulit diukur langsung di lini pabrik, produsen menerjemahkannya menjadi parameter fisik atau kimia yang dapat diukur secara kuantitatif dengan instrumen pabrik (seperti viskositas tinta, diameter bola pena, kekuatan tarik, atau kapasitas mAh) yang disebut 'karakteristik pengganti' (代用特性). Menyatakan bahwa karakteristik pengganti tidak dapat diukur dengan alat ukur pabrik adalah salah. (Buku teks: Pengendalian Kualitas - Konsep Pengendalian Kualitas)
💡 Pasangan istilah kualitas: Kualitas sasaran = Kualitas desain; Kualitas hasil = Kualitas manufaktur. Karakteristik sejati = Kebutuhan nyata pelanggan; Karakteristik pengganti = Parameter teknis terukur di pabrik.
| Kosakata | Arti |
|---|---|
| ねらいの品質とできばえの品質 | kualitas sasaran dan kualitas hasil pembuatan |
| 真の特性 | karakteristik sejati (shin no tokusei) |
| 代用特性 | karakteristik pengganti (daiyō tokusei) |
Soal 8
ある工場の当月の原価データが下表のとおりであるとき、当月の「製造原価」と「総原価」の組み合わせとして最も適切なものは、次のうちどれか。 【当月の原価データ】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費(外注加工費):50万円 ・製造間接費:180万円 ・販売費及び一般管理費:120万円
Apabila data biaya bulan berjalan di sebuah pabrik adalah seperti pada tabel di bawah ini, manakah kombinasi 'Biaya Produksi (Harga Pokok Produksi)' dan 'Total Biaya (Harga Pokok Penuh)' yang PALING TEPAT untuk bulan tersebut? Data biaya bulan berjalan: ・Biaya bahan baku langsung: 400 man yen ・Biaya tenaga kerja langsung: 250 man yen ・Biaya langsung lainnya (biaya subkontrak pengolahan): 50 man yen ・Biaya tidak langsung pabrik (overhead manufaktur): 180 man yen ・Biaya penjualan serta administrasi dan umum: 120 man yen
- A. 製造原価:880万円 / 総原価:1,000万円
Biaya Produksi: 880 man yen / Total Biaya: 1.000 man yen - B. 製造原価:700万円 / 総原価:880万円
Biaya Produksi: 700 man yen / Total Biaya: 880 man yen - C. 製造原価:830万円 / 総原価:950万円
Biaya Produksi: 830 man yen / Total Biaya: 950 man yen - D. 製造原価:1,000万円 / 総原価:1,120万円
Biaya Produksi: 1.000 man yen / Total Biaya: 1.120 man yen
Lihat jawaban
Jawaban benar: A
Biaya produksi langsung (製造直接費) = Biaya bahan baku langsung (400) + Biaya tenaga kerja langsung (250) + Biaya langsung lainnya (50) = 700 man yen. Biaya Produksi (製造原価) = Biaya produksi langsung (700) + Biaya tidak langsung pabrik (180) = 880 man yen. Total Biaya (総原価) = Biaya Produksi (880) + Biaya penjualan serta administrasi dan umum (120) = 1.000 man yen. Kombinasi 700 dan 880 man yen keliru menyamakan biaya langsung dengan biaya produksi; 830 dan 950 man yen lupa menjumlahkan biaya langsung lainnya sebesar 50 man yen. (Buku teks: Manajemen Biaya - Struktur Biaya)
💡 Struktur biaya: Biaya langsung = Bahan langsung + Tenaga kerja langsung + Biaya langsung lain. Biaya Produksi = Biaya langsung + Overhead pabrik. Total Biaya = Biaya Produksi + Biaya penjualan & administrasi.
| Kosakata | Arti |
|---|---|
| 製造直接費と製造間接費 | biaya produksi langsung dan biaya tidak langsung pabrik |
| 製造原価と総原価 | biaya produksi (seizō genka) dan total biaya (sōgenka) |
| 販売費及び一般管理費 | biaya penjualan serta administrasi dan umum |
Soal 9
納期管理における「納期遅れ」および「早期納入(指定納期より早すぎる納入)」に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai 'keterlambatan pengiriman' dan 'pengiriman terlalu dini (mengirim jauh lebih cepat dari tanggal pengiriman yang ditentukan)' dalam manajemen pengiriman?
- A. 早期納入は顧客に対して常に歓迎されるサービスであるため、製品が完成し次第、顧客の承諾を得ずに何日前であっても直ちに出荷すべきである。
Pengiriman lebih awal selalu disambut baik oleh pelanggan sebagai layanan prima, sehingga begitu produk selesai dibuat harus segera dikirimkan berapa hari lebih cepat pun tanpa perlu meminta persetujuan pelanggan. - B. 指定納期より大幅に早く製品を納入する早期納入は、顧客側の保管場所を圧迫し在庫管理費を増加させるため避けなければならない。
Pengiriman terlalu dini—mengirimkan produk jauh lebih cepat daripada tanggal yang ditentukan—harus dihindari karena mempersempit ruang penyimpanan pihak pelanggan dan meningkatkan biaya pengelolaan stok. - C. 自社工場において納期に余裕がある注文品を不必要に前倒しして生産すると、本当に急ぐべき他の注文品の生産が遅れる原因となる。
Di pabrik sendiri, memajukan produksi pesanan yang tenggat waktunya masih longgar secara tidak perlu dapat menyebabkan keterlambatan produksi bagi pesanan lain yang benar-benar mendesak. - D. 納期遅れが発生すると、顧客の生産ラインを停止させるなどの損害を与え、企業の信用低下や取引停止につながるおそれがある。
Ketika terjadi keterlambatan pengiriman, hal itu dapat menimbulkan kerugian seperti menghentikan lini produksi pelanggan sehingga berisiko menurunkan kepercayaan atau memutus hubungan dagang.
Lihat jawaban
Jawaban benar: A
Dalam manajemen pengiriman (納期管理), prinsip utamanya adalah menyerahkan barang dalam jumlah yang tepat pada tanggal pengiriman yang telah disepakati (Just-In-Time). Mengirimkan produk terlalu dini tanpa persetujuan pelanggan akan membebani ruang gudang pelanggan, meningkatkan biaya penyimpanan, serta mengacaukan jadwal penerimaan pelanggan, sekaligus menumpuk barang setengah jadi dan menghambat pesanan mendesak di pabrik sendiri. (Buku teks: Manajemen Pengiriman - Konsep Manajemen Pengiriman)
💡 Dalam manajemen pengiriman, baik keterlambatan maupun pengiriman terlalu dini (早期納入) tanpa izin sama-sama merugikan: kirim terlalu dini memenuhi gudang pelanggan dan menghambat pesanan mendesak lainnya.
| Kosakata | Arti |
|---|---|
| 納期管理 | manajemen pengiriman (nōki kanri) |
| 早期納入の弊害 | dampak buruk pengiriman terlalu dini (sōki nōnyū no heigai) |
| 前倒し生産 | produksi yang dimajukan lebih awal (maedaoshi seisan) |
Soal 10
労働安全衛生法に基づく事業場の安全衛生管理体制に関する記述として最も不適切なものは、次のうちどれか。
Manakah pernyataan berikut yang PALING TIDAK TEPAT mengenai sistem manajemen keselamatan dan kesehatan kerja di tempat kerja berdasarkan Undang-Undang Keselamatan dan Kesehatan Kerja?
- A. 安全管理者は、建設物・設備・作業場所または作業方法に危険がある場合の応急措置や防止措置など、安全に関する技術的事項を管理する。
Pengelola Keselamatan (Safety Officer) mengelola hal-hal teknis terkait keselamatan, seperti tindakan darurat dan tindakan pencegahan apabila terdapat bahaya pada bangunan, peralatan, tempat kerja, atau metode kerja. - B. 衛生管理者は、労働者の健康障害を防止するため、少なくとも毎週1回は作業場等を巡視し、設備や衛生状態の点検を行わなければならない。
Pengelola Kesehatan (Health Officer) wajib melakukan patroli tempat kerja setidaknya satu kali setiap minggu untuk memeriksa peralatan dan kondisi sanitasi guna mencegah gangguan kesehatan pekerja. - C. 産業医は、労働者の健康管理等を行う医師であるが、診察室での健康相談のみを行えばよく、工場の作業場を巡視する義務はない。
Dokter Industri (Industrial Physician) adalah dokter yang mengelola kesehatan pekerja, namun cukup melakukan konsultasi kesehatan di ruang klinik saja dan tidak memiliki kewajiban untuk berpatroli di area kerja pabrik. - D. 製造業において常時50人以上の労働者を使用する事業場では、事業主は衛生管理者および産業医を選任しなければならない。
Di industri manufaktur, pada tempat kerja yang secara tetap mempekerjakan 50 orang pekerja atau lebih, pemberi kerja wajib menunjuk Pengelola Kesehatan serta Dokter Industri.
Lihat jawaban
Jawaban benar: C
Berdasarkan Undang-Undang Keselamatan dan Kesehatan Kerja Jepang (労働安全衛生法), Dokter Industri (産業医) wajib melakukan patroli langsung di area kerja pabrik setidaknya satu kali setiap bulan (atau setidaknya satu kali setiap dua bulan apabila mendapat persetujuan pemberi kerja dan menerima laporan bulanan hasil patroli mingguan dari Pengelola Kesehatan) untuk memeriksa kondisi higiene kerja. Pengelola Kesehatan (衛生管理者) wajib berpatroli minimal satu kali seminggu. (Buku teks: Manajemen K3 - Sistem Manajemen Keselamatan dan Kesehatan Kerja)
| Kosakata | Arti |
|---|---|
| 安全管理者 | Pengelola Keselamatan (anzen kanrisha) |
| 衛生管理者 | Pengelola Kesehatan (eisei kanrisha) |
| 産業医 | Dokter Industri (sangyōi) |