
ပင်မစာမျက်နှာ › နမူနာမေးခွန်း › ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး လုပ်ငန်းလည်ပတ်မှု အဆင့် 3 生産管理オペレーション (BC検定)
BC検定 ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး အဆင့် 3 နမူနာ စာမေးပွဲနှင့် အဖြေ – အခမဲ့
ビジネス・キャリア検定 生産管理オペレーション3級
အစစ်အမှန် စာမေးပွဲပုံစံအတိုင်း နမူနာမေးခွန်း 10 ခု – furigana၊ မြန်မာဘာသာပြန်၊ အဖြေနှင့် ရှင်းလင်းချက် ပါဝင်သည်။ မေးခွန်းတစ်ခုစီ အောက်ရှိ "အဖြေကြည့်ရန်" ကို နှိပ်ပါ။ မေးခွန်းအစုံအလင်နှင့် အစစ်ပုံစံ စမ်းသပ်စာမေးပွဲကို အခမဲ့ app တွင် ဖြေဆိုနိုင်ပါသည်။
မေးခွန်း 1
生産システムと生産管理の目的(QCD)に関する記述として最も不適切なものは、次のうちどれか。
ကုန်ထုတ်လုပ်မှုစနစ်များနှင့် ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ ရည်ရွယ်ချက်များ (QCD) နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 工場現場の生産管理では、製造原価(C)の低減を最優先とし、原価目標を達成するためであれば、設計品質(Q)や指定納期(D)は現場判断で緩和してよい。
လုပ်ငန်းခွင် ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေးတွင် ထုတ်လုပ်မှု ကုန်ကျစရိတ် (C) လျှော့ချရေးသည် အမြင့်ဆုံး ဦးစားပေးဖြစ်သောကြောင့် ကုန်ကျစရိတ် ရည်မှန်းချက် ပြည့်မီစေရန် ဒီဇိုင်း အရည်အသွေး (Q) သို့မဟုတ် သတ်မှတ်ထားသော ပေးပို့ရက်များ (D) ကို လုပ်ငန်းခွင်၏ ဆုံးဖြတ်ချက်ဖြင့် လျှော့ပေါ့ပေးနိုင်ပါသည်။ - B. 生産管理の3つの基本目的であるQCDとは、品質(Quality)、原価(Cost)、納期(Delivery)および数量を顧客の要求水準に合わせて達成することである。
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ အခြေခံ ရည်ရွယ်ချက် 3 ရပ်ဖြစ်သော QCD မှာ ဖောက်သည် တောင်းဆိုသော စံချိန်စံညွှန်းများနှင့်အညီ အရည်အသွေး၊ ကုန်ကျစရိတ်၊ ပေးပို့ချိန်နှင့် အရေအတွက်တို့ကို ပြည့်မီအောင် ဆောင်ရွက်ရန် ဖြစ်ပါသည်။ - C. 品質(Q)を高めようとすれば検査や高価な材料が必要となって原価(C)が上昇しやすいなど、QCDの要素間にはトレードオフ(二律背反)の関係が生じることがある。
QCD အစိတ်အပိုင်းများကြားတွင် အပြန်အလှန် အပေးအယူရှိသော ဆက်စပ်မှု (トレードオフ) ပေါ်ပေါက်နိုင်ပါသည် - ဥပမာ အရည်အသွေး (Q) မြှင့်တင်ရန် ကြိုးပမ်းရာတွင် အပိုစစ်ဆေးမှုများ သို့မဟုတ် တန်ဖိုးကြီး ကုန်ကြမ်းများ လိုအပ်တတ်သဖြင့် ကုန်ကျစရိတ် (C) မြင့်တက်လာတတ်ပါသည်။ - D. 生産システムとは、人(Man)・機械設備(Machine)・原材料(Material)などの経営資源を投入し、変換過程を経て製品を産出する仕組みである。
ကုန်ထုတ်လုပ်မှုစနစ် ဆိုသည်မှာ လူ (Man)၊ စက် (Machine) နှင့် ကုန်ကြမ်း (Material) ကဲ့သို့သော စီမံခန့်ခွဲမှု အရင်းအမြစ်များကို သွင်းအားစုအဖြစ် ရယူပြီး ပြောင်းလဲထုတ်လုပ်မှု လုပ်ငန်းစဉ်မှတစ်ဆင့် ထုတ်ကုန်များကို ထုတ်လုပ်ပေးသည့် ယန္တရား ဖြစ်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ ရည်ရွယ်ချက်မှာ ဖောက်သည်၏ လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးနိုင်ရန် အရည်အသွေး (Q)၊ ကုန်ကျစရိတ် (C) နှင့် ပေးပို့ချိန် (D) တို့ကြား အကောင်းဆုံး ဟန်ချက်ညီမှုကို ထိန်းသိမ်းရန် ဖြစ်ပါသည်။ ထုတ်လုပ်မှု ကုန်ကျစရိတ် လျှော့ချရန်အတွက်သာ ဆိုပြီး လုပ်ငန်းခွင်က ဒီဇိုင်းအရည်အသွေး စံနှုန်းများကို မိမိသဘောဖြင့် လျှော့ချခြင်း သို့မဟုတ် ပေးပို့ရက် နောက်ကျစေခြင်း လုံးဝ မပြုလုပ်ရပါ။ 3M သွင်းအားစုမှ ထွက်ကုန်သို့ ပြောင်းလဲထုတ်လုပ်သည့် လုပ်ငန်းစဉ်၊ QCD ၏ အဓိပ္ပာယ်နှင့် Q, C, D တို့ကြား အပြန်အလှန် အပေးအယူရှိသော ဆက်စပ်မှုဆိုင်ရာ ဖော်ပြချက်များအားလုံး မှန်ကန်ပါသည်။ (သင်ရိုးစာအုပ် - လုပ်ငန်း စီမံခန့်ခွဲမှု အခြေခံ - ကုန်ထုတ်လုပ်မှုစနစ်များ)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産システム | ကုန်ထုတ်လုပ်မှုစနစ် (生産システム) |
| 経営資源(3M) | စီမံခန့်ခွဲမှု အရင်းအမြစ်များ (3M - လူ Man၊ စက် Machine၊ ကုန်ကြမ်း Material) |
| 二律背反(トレードオフ) | အပြန်အလှန် အပေးအယူရှိသော ဆက်စပ်မှု (二律背反 / トレードオフ) |
မေးခွန်း 2
ある組立作業の1個当たりの正味時間を測定したところ、要素作業の合計が120秒であった。下表の余裕率のデータに基づき、外掛け法によってこの作業の1個当たりの標準時間を計算した値として最も適切なものは、次のうちどれか。 【余裕率の内訳】 ・用達余裕率:3% ・疲労余裕率:5% ・職場余裕率:7%
တပ်ဆင်မှု လုပ်ငန်းတစ်ခုအတွက် တစ်ယူနစ်လျှင် အသားတင်ချိန်ကို တိုင်းတာခဲ့ရာ အခြေခံ လုပ်ငန်းအစိတ်အပိုင်းများ၏ ပေါင်းလဒ်မှာ 120 စက္ကန့် ဖြစ်ပါသည်။ အောက်ပါဇယားရှိ အပိုဆောင်းချိန်နှုန်း အချက်အလက်များအပေါ် အခြေခံ၍ အပြင်ပေါင်းနည်း (外掛け法) ဖြင့် တွက်ချက်ထားသော တစ်ယူနစ်လျှင် စံသတ်မှတ်ချိန်အတွက် အသင့်လျော်ဆုံး တန်ဖိုးမှာ မည်သည့်အချက် ဖြစ်သနည်း။ အပိုဆောင်းချိန်နှုန်း အသေးစိတ် - ・တစ်ကိုယ်ရေ အပိုဆောင်းချိန်နှုန်း - 3% ・ပင်ပန်းမှု အပိုဆောင်းချိန်နှုန်း - 5% ・လုပ်ငန်းခွင် အပိုဆောင်းချိန်နှုန်း - 7%
- A. 132秒
132 စက္ကန့် - B. 138秒
138 စက္ကန့် - C. 141秒
141 စက္ကန့် - D. 145秒
145 စက္ကန့်
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
စုစုပေါင်း အပိုဆောင်းချိန်နှုန်း = 3% + 5% + 7% = 15% (0.15) ဖြစ်ပါသည်။ အပြင်ပေါင်းနည်း (外掛け法) အရ တစ်ယူနစ်လျှင် စံသတ်မှတ်ချိန်ကို စံသတ်မှတ်ချိန် = အသားတင်ချိန် × (1 + စုစုပေါင်း အပိုဆောင်းချိန်နှုန်း) = 120 × (1 + 0.15) = 120 × 1.15 = 138 စက္ကန့် ဟူ၍ တွက်ချက်ပါသည်။ 132 စက္ကန့်သည် 5% ပင်ပန်းမှု အပိုဆောင်းချိန်နှုန်းကို ပေါင်းရန် ကျန်ခဲ့ခြင်းဖြစ်ပြီး၊ 141 စက္ကန့်သည် အတွင်းနှုတ်နည်း (内掛け法) ကို မှားယွင်းအသုံးပြု၍ (1 − 0.15) ဖြင့် စားမိခြင်း (120 ÷ 0.85 ≈ 141.2 စက္ကန့်) ဖြစ်ကာ၊ 145 စက္ကန့်သည် အပိုဆောင်းချိန်နှုန်းကို မှားယွင်းတွက်ချက်ထားခြင်း ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - လုပ်ငန်း စီမံခန့်ခွဲမှု အခြေခံ - စံသတ်မှတ်ချိန် သတ်မှတ်ခြင်း)
💡 အပြင်ပေါင်းနည်းအရ စံသတ်မှတ်ချိန် ပုံသေနည်း - စံသတ်မှတ်ချိန် = အသားတင်ချိန် × (1 + စုစုပေါင်း အပိုဆောင်းချိန်နှုန်း)။ ဤပုစ္ဆာတွင် 120 စက္ကန့် × (1 + 0.03 + 0.05 + 0.07) = 138 စက္ကန့် ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 標準時間 | စံသတ်မှတ်ချိန် (標準時間 ST) |
| 正味時間と余裕時間 | အသားတင်ချိန် (正味時間) နှင့် အပိုဆောင်းချိန် (余裕時間) |
| 外掛け法 | အပြင်ပေါင်းနည်း (外掛け法) |
မေးခွန်း 3
工程管理の目的と機能に関する記述として最も不適切なものは、次のうちどれか。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု (工程管理) ၏ ရည်ရွယ်ချက်များနှင့် လုပ်ဆောင်ချက်များနှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 工程管理の主な目的には、納期の確保、生産期間(製造リードタイム)の短縮、仕掛品の減少、および設備や作業者の稼働率向上がある。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ အဓိက ရည်ရွယ်ချက်များတွင် ပေးပို့ရက် တိကျသေချာစေခြင်း၊ ထုတ်လုပ်မှု ကြာမြင့်ချိန် လျှော့ချခြင်း၊ လုပ်ငန်းစဉ်တွင်း လက်ကျန်ဆဲပစ္စည်း လျှော့ချခြင်းနှင့် စက်ပစ္စည်းနှင့် လုပ်သားများ၏ အသုံးချမှုနှုန်း မြှင့်တင်ခြင်းတို့ ပါဝင်ပါသည်။ - B. 欠品や納期遅れを防ぐために各工程間の仕掛品在庫を常に大量に保有することは、製造リードタイムの短縮と運転資金の削減に直結する。
ပစ္စည်းပြတ်လပ်မှုနှင့် ပေးပို့ချိန် နောက်ကျမှုများကို ကာကွယ်ရန် လုပ်ငန်းစဉ်များကြားတွင် လက်ကျန်ဆဲပစ္စည်း (仕掛品) အမြောက်အမြားကို အမြဲမပြတ် ထားရှိခြင်းသည် ထုတ်လုပ်မှု ကြာမြင့်ချိန်ကို တိုက်ရိုက် တိုတောင်းစေပြီး လှည့်ပတ်ရင်းနှီးငွေကို လျော့နည်းစေပါသည်။ - C. 設備や作業者の稼働率を高めることばかりを重視して大きなロットで先行生産を行うと、工程間の仕掛品が増加しやすくなる。
စက်ပစ္စည်းနှင့် လုပ်သားများ၏ လည်ပတ်မှုနှုန်း မြင့်မားစေရန် အလွန်အကျွံ အာရုံစိုက်၍ အသုတ်ကြီးများဖြင့် ကြိုတင်ထုတ်လုပ်ပါက လုပ်ငန်းစဉ်များကြားရှိ လက်ကျန်ဆဲပစ္စည်း ပမာဏ တိုးလာတတ်ပါသည်။ - D. 工程管理は、生産活動の目標や手順を定める「生産計画」と、計画通りに進んでいるかを監視し調整する「生産統制」の2つの機能から成り立つ。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှုတွင် ထုတ်လုပ်မှု လုပ်ငန်းများအတွက် ရည်မှန်းချက်နှင့် လုပ်ထုံးလုပ်နည်းများ သတ်မှတ်ပေးသည့် ထုတ်လုပ်မှု စီမံကိန်း (生産計画) နှင့် စီမံကိန်းနှင့် ကိုက်ညီစေရန် တိုးတက်မှုကို စောင့်ကြည့်ညှိနှိုင်းပေးသည့် ထုတ်လုပ်မှု ထိန်းချုပ်ရေး (生産統制) ဟူသော လုပ်ဆောင်ချက် 2 ခု ပါဝင်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
လုပ်ငန်းစဉ်များကြားတွင် လက်ကျန်ဆဲပစ္စည်း (仕掛品 WIP) အမြောက်အမြား ထားရှိခြင်းသည် စောင့်ဆိုင်းချိန်နှင့် လုပ်ငန်းစဉ်တွင်း ကြာမြင့်ချိန်ကို တိုးပွားစေသောကြောင့် ထုတ်လုပ်မှု ကြာမြင့်ချိန် (製造リードタイム) ကို ပိုမိုရှည်လျားစေပြီး လှည့်ပတ်ရင်းနှီးငွေ အိပ်နေစေကာ စက်ရုံကြမ်းခင်းနေရာကိုလည်း ကျဉ်းကျပ်စေပါသည်။ လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ အဓိက ရည်ရွယ်ချက်မှာ ပေးပို့ရက် အမီပို့ဆောင်ရင်း လက်ကျန်ဆဲပစ္စည်းကို လျှော့ချရန် ဖြစ်ပါသည်။ အခြားဖော်ပြချက်များအားလုံး မှန်ကန်ပါသည်။ (သင်ရိုးစာအုပ် - လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု အခြေခံ - လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု သဘောတရား)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 工程管理 | လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု (工程管理) |
| 製造リードタイム | ထုတ်လုပ်မှု ကြာမြင့်ချိန် (製造リードタイム) |
| 仕掛品 | လုပ်ငန်းစဉ်တွင်း လက်ကျန်ဆဲပစ္စည်း (仕掛品 WIP) |
မေးခွန်း 4
日程計画における大日程計画、中日程計画、小日程計画に関する記述として最も不適切なものは、次のうちどれか。
ထုတ်လုပ်မှု အချိန်ဇယား စီမံကိန်း (日程計画) ရှိ ကာလရှည် အချိန်ဇယား (大日程計画)၊ ကာလလတ် အချိန်ဇယား (中日程計画) နှင့် ကာလတို အချိန်ဇယား (小日程計画) တို့နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 大日程計画は、年間または半年程度の期間を対象とし、販売計画や受注予測に基づいて月別の生産枠や長期手配品の計画を立てる。
ကာလရှည် အချိန်ဇယား (大日程計画) သည် ခြောက်လမှ တစ်နှစ်ခန့် ကာလကို လွှမ်းခြုံပြီး အရောင်းစီမံကိန်းနှင့် အော်ဒါခန့်မှန်းချက်များအပေါ် အခြေခံ၍ လစဉ် ထုတ်လုပ်မှု မူဘောင်များနှင့် ကြာမြင့်ချိန်ရှည်သော ပစ္စည်းများအတွက် စီမံကိန်းများကို ချမှတ်ပါသည်။ - B. 中日程計画は、1か月〜数か月程度の期間を対象とし、製品別の生産数量と着手・完了時期を定めて工程別の負荷と能力のバランスを調整する。
ကာလလတ် အချိန်ဇယား (中日程計画) သည် တစ်လမှ လအနည်းငယ်ခန့် ကာလကို လွှမ်းခြုံပြီး လုပ်ငန်းစဉ်များအကြား ဝန်အားနှင့် လုပ်နိုင်စွမ်းအား ဟန်ချက်ညီစေရန် ထုတ်ကုန်အလိုက် ထုတ်လုပ်မည့် အရေအတွက်နှင့် စတင်/ပြီးစီးမည့်ရက်များကို ဆုံးဖြတ်ပါသည်။ - C. 小日程計画は、1週間〜1日単位の短期を対象とし、職場の個々の機械設備や作業者に対して具体的な作業順序と日程を割り当てる。
ကာလတို အချိန်ဇယား (小日程計画) သည် တစ်ရက်မှ တစ်ပတ်ခန့် ကာလတိုကို လွှမ်းခြုံပြီး လုပ်ငန်းခွင်ရှိ စက်တစ်လုံးချင်းနှင့် လုပ်သားတစ်ဦးချင်းစီအတွက် တိကျသော အလုပ်အစဉ်လိုက်နှင့် အချိန်ဇယားများကို သတ်မှတ်ပေးပါသည်။ - D. 小日程計画は経営層が工場新設や設備投資の可否を決定するための長期戦略計画であり、現場の日々の進捗状況によって変更されることはない。
ကာလတို အချိန်ဇယားသည် စက်ရုံအသစ် တည်ဆောက်ခြင်း သို့မဟုတ် အရင်းအနှီး မြှုပ်နှံခြင်းတို့ကို ဆုံးဖြတ်ရန် ထိပ်တန်းစီမံခန့်ခွဲသူများ အသုံးပြုသည့် ရေရှည်မဟာဗျူဟာ စီမံကိန်းဖြစ်ပြီး နေ့စဉ် လုပ်ငန်းခွင် တိုးတက်မှုအရ လုံးဝ ပြောင်းလဲခြင်း မရှိပါ။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
ကာလတို အချိန်ဇယား (小日程計画) သည် တစ်ရက်မှ တစ်ပတ်အတွင်း ကာလကို လွှမ်းခြုံသော လုပ်ငန်းလည်ပတ်မှု အချိန်ဇယားဖြစ်ပြီး လုပ်ငန်းခွင်ရှိ စက်တစ်လုံးချင်းနှင့် လုပ်သားတစ်ဦးချင်းစီအတွက် နေ့စဉ် အလုပ်အစဉ်လိုက်ကို သတ်မှတ်ပေးကာ နေ့စဉ် ထုတ်လုပ်မှု တိုးတက်မှုအပေါ် မူတည်၍ ပြောင်းလွယ်ပြင်လွယ် ညှိနှိုင်းပြင်ဆင်ရပါသည်။ စက်ရုံအသစ် တည်ဆောက်ခြင်း သို့မဟုတ် အရင်းအနှီး မြှုပ်နှံခြင်းဆိုင်ရာ ဆုံးဖြတ်ချက်များမှာ ထိပ်တန်းစီမံခန့်ခွဲသူများ၏ ကာလရှည် ကုမ္ပဏီစီမံကိန်းနှင့် သက်ဆိုင်ပါသည်။ (သင်ရိုးစာအုပ် - လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု အခြေခံ - အချိန်ဇယား စီမံကိန်း)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 大日程計画 | ကာလရှည် အချိန်ဇယား စီမံကိန်း (大日程計画) |
| 中日程計画 | ကာလလတ် အချိန်ဇယား စီမံကိန်း (中日程計画) |
| 小日程計画 | ကာလတို / လုပ်ငန်းလည်ပတ်မှု အချိန်ဇယား စီမံကိန်း (小日程計画) |
မေးခွန်း 5
設備の管理特性(経済性・信頼性・保全性)に関する記述として最も不適切なものは、次のうちどれか。
စက်ပစ္စည်း စီမံခန့်ခွဲမှု လက္ခဏာရပ်များ (စီးပွားရေး တွက်ခြေကိုက်မှု၊ ယုံကြည်စိတ်ချရမှုနှင့် ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု) နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 設備の信頼性とは、規定の条件で意図する期間中に故障せず機能を果たす性質であり、平均故障間隔(MTBF)の値が小さいほど信頼性が高いと評価される。
စက်ပစ္စည်း ယုံကြည်စိတ်ချရမှု (信頼性) ဆိုသည်မှာ သတ်မှတ်ထားသော အခြေအနေများအောက်တွင် သတ်မှတ်ကာလတစ်ခုအတွင်း ပျက်စီးမှုမရှိဘဲ ရည်ရွယ်ထားသည့် လုပ်ဆောင်ချက်ကို လုပ်ဆောင်နိုင်သော ဂုဏ်သတ္တိဖြစ်ပြီး ပျက်စီးမှုကြား ပျမ်းမျှချိန် (MTBF) တန်ဖိုး ငယ်လေ ယုံကြည်စိတ်ချရမှု ပိုမြင့်မားလေ ဖြစ်ပါသည်။ - B. 設備の保全性とは、故障が発生した際の点検や修理のしやすさを表す性質であり、平均修復時間(MTTR)の値が小さいほど保全性が良いと評価される。
စက်ပစ္စည်း ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု (保全性) ဆိုသည်မှာ ပျက်စီးမှု ဖြစ်ပေါ်သောအခါ စစ်ဆေးခြင်းနှင့် ပြုပြင်ခြင်းတို့ကို မည်မျှလွယ်ကူစွာ လုပ်ဆောင်နိုင်သည်ကို ဖော်ပြသော ဂုဏ်သတ္တိဖြစ်ပြီး ပြုပြင်ချိန် ပျမ်းမျှ (MTTR) တန်ဖိုး ငယ်လေ ပြုပြင်ထိန်းသိမ်းရ ပိုမိုလွယ်ကူလေ ဖြစ်ပါသည်။ - C. 設備の経済性を評価する際は、購入時の初期費用だけでなく、運転費や保全費などを含めたライフサイクルコスト(LCC)全体で判断する必要がある。
စက်ပစ္စည်း၏ စီးပွားရေး တွက်ခြေကိုက်မှု (経済性) ကို အကဲဖြတ်ရာတွင် ကနဦး ဝယ်ယူသည့်စရိတ်သာမက မောင်းနှင်လည်ပတ်စရိတ်နှင့် ပြုပြင်ထိန်းသိမ်းစရိတ်များပါ ပါဝင်သော စုစုပေါင်း သက်တမ်းတစ်လျှောက် ကုန်ကျစရိတ် (LCC) အပေါ် အခြေခံ၍ ဆုံးဖြတ်ရပါမည်။ - D. 設備が必要なときにいつでも稼働できる状態にある割合(可動率・アベイラビリティ)は、「MTBF ÷ (MTBF + MTTR)」の式で求められる。
လိုအပ်သည့် အချိန်တိုင်း စက်ပစ္စည်း အသုံးပြုနိုင်သော အခြေအနေတွင် ရှိနေသည့် အချိန်အချိုးအစား (အသုံးပြုနိုင်မှုနှုန်း 稼働率 / 可用率) ကို MTBF ÷ (MTBF + MTTR) ပုံသေနည်းဖြင့် တွက်ချက်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ပျက်စီးမှုကြား ပျမ်းမျှချိန် (MTBF) သည် ပျက်စီးမှု တစ်ကြိမ်နှင့် နောက်တစ်ကြိမ်ကြား ပျမ်းမျှ လည်ပတ်ချိန်ကို ဖော်ပြသောကြောင့် MTBF တန်ဖိုး ပိုကြီးလေ ပျက်စီးမှု နည်းပါးပြီး စက်ပစ္စည်း ယုံကြည်စိတ်ချရမှု ပိုမိုမြင့်မားလေ ဖြစ်ပါသည်။ ဆန့်ကျင်ဘက်အားဖြင့် ပြုပြင်ချိန် ပျမ်းမျှ (MTTR) တန်ဖိုး ပိုငယ်လေ ပြုပြင်ချိန် မြန်ဆန်ပြီး ပြုပြင်ထိန်းသိမ်းရ ပိုမိုလွယ်ကူလေ ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - စက်ပစ္စည်း စီမံခန့်ခွဲမှု အခြေခံ - စက်ပစ္စည်း စီမံခန့်ခွဲမှု သဘောတရား)
💡 စက်ပစ္စည်း ယုံကြည်စိတ်ချရမှုနှင့် ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု - MTBF (ပျက်စီးမှုကြား ပျမ်းမျှချိန်) တန်ဖိုး ကြီးလေ ယုံကြည်စိတ်ချရမှု မြင့်မားလေဖြစ်ပြီး၊ MTTR (ပြုပြင်ချိန် ပျမ်းမျှ) တန်ဖိုး ငယ်လေ ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူလေ ဖြစ်သည်။ အသုံးပြုနိုင်မှုနှုန်း = MTBF ÷ (MTBF + MTTR)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 平均故障間隔(MTBF) | ပျက်စီးမှုကြား ပျမ်းမျှချိန် (MTBF) |
| 平均修復時間(MTTR) | ပြုပြင်ချိန် ပျမ်းမျှ (MTTR) |
| 可動率(アベイラビリティ) | အသုံးပြုနိုင်မှုနှုန်း (稼働率 / 可用率) |
မေးခွန်း 6
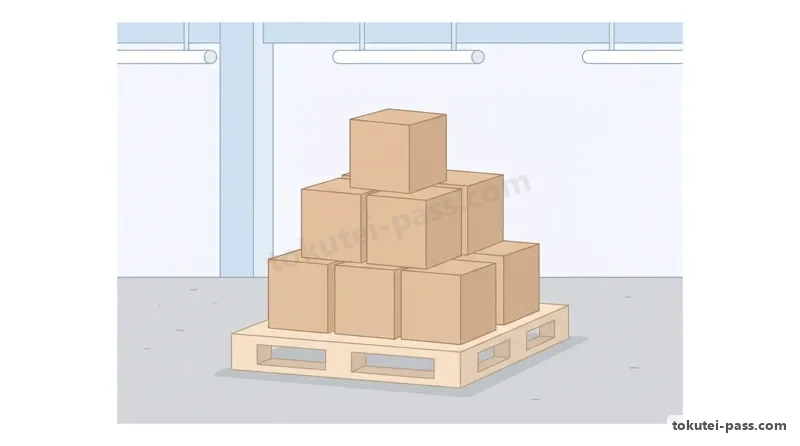
図のように、工場の保管場所において製品入りの段ボール箱が木製パレットの上に整然と積み上げられて置かれている状態の「運搬活性示数」と、その理由の組み合わせとして最も適切なものは、次のうちどれか。
ပုံတွင် ပြထားသည့်အတိုင်း စက်ရုံသိုလှောင်ရုံ ဧရိယာအတွင်း ထုတ်ကုန်များ ထည့်ထားသော ကတ်ထူပုံးများကို သစ်သားပယ်လက် (パレット) ပေါ်တွင် သပ်ရပ်စွာ စီထပ်တင်ထားပါသည်။ ဤအခြေအနေအတွက် သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်း (活性示数) နှင့် ၎င်း၏ အကြောင်းပြချက် တွဲဖက်မှုများအနက် မည်သည့်အချက်သည် အသင့်လျော်ဆုံး ဖြစ်သနည်း။
- A. 運搬活性示数は「0」である。床にバラ置きされている状態と同じであり、「起こす・かける・持ち上げる・引っ張る」の4つの手間がすべて必要なため。
သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်းမှာ 0 ဖြစ်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ကြမ်းပြင်ပေါ်တွင် ပြန့်ကျဲနေသော ပစ္စည်းများနှင့် အတူတူပင်ဖြစ်ပြီး စုစည်းခြင်း၊ အောက်ခံပေါ်တင်ခြင်း၊ မတင်ခြင်းနှင့် ဆွဲယူသွားခြင်း ဟူသော လုပ်ဆောင်ချက် 4 ခုလုံး လိုအပ်သောကြောင့် ဖြစ်ပါသည်။ - B. 運搬活性示数は「1」である。箱に詰められているため「起こす」手間のみが不要となり、残り3つの手間が必要なため。
သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်းမှာ 1 ဖြစ်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ပုံးများထဲတွင် ထည့်ထားခြင်းကြောင့် စုစည်းခြင်း လုပ်ဆောင်ချက် တစ်ခုတည်းကိုသာ လျှော့ချနိုင်ပြီး ကျန်လုပ်ဆောင်ချက် 3 ခု လိုအပ်နေသေးသောကြောင့် ဖြစ်ပါသည်။ - C. 運搬活性示数は「2」である。パレットの上にまとまっており、「起こす」と「かける」の2つの手間が不要で、「持ち上げる・引っ張る」の2つの手間ですむため。
သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်းမှာ 2 ဖြစ်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ပယ်လက်ပေါ်တွင် တစ်ပေါင်းတည်း တင်ထားခြင်းကြောင့် စုစည်းခြင်းနှင့် အောက်ခံပေါ်တင်ခြင်း ဟူသော လုပ်ဆောင်ချက် 2 ခုကို လျှော့ချထားပြီး မတင်ခြင်းနှင့် ဆွဲယူသွားခြင်း ဟူသော လုပ်ဆောင်ချက် 2 ခုသာ လိုအပ်သောကြောင့် ဖြစ်ပါသည်။ - D. 運搬活性示数は「3」である。車輪付きの台車の上に乗っている状態と同等であり、「引っ張る」だけの1つの手間で移動できるため。
သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်းမှာ 3 ဖြစ်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဘီးတပ်တွန်းလှည်းပေါ်တွင် တင်ထားသည်နှင့် တူညီပြီး ဆွဲယူသွားခြင်း ဟူသော လုပ်ဆောင်ချက် 1 ခုတည်းဖြင့် ရွှေ့ပြောင်းနိုင်သောကြောင့် ဖြစ်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
ပုံတွင် ကတ်ထူပုံးများကို ကြမ်းပြင်ပေါ်ရှိ သစ်သားပယ်လက်ပေါ်၌ သပ်ရပ်စွာ စီထပ်တင်ထားပါသည် (パレット置き)။ သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်း (運搬活性示数 = 4 − စုစည်းခြင်း၊ အောက်ခံပေါ်တင်ခြင်း၊ မတင်ခြင်းနှင့် ဆွဲယူသွားခြင်းတို့အနက် လိုအပ်သေးသော လုပ်ဆောင်ချက် အရေအတွက်) အရ ကြမ်းပြင်ပေါ် ပြန့်ကျဲနေလျှင် 0 (လုပ်ဆောင်ချက် 4 ခုလုံး လိုသည်)၊ ကြမ်းပြင်ပေါ်တွင် ပုံးထဲထည့် သို့မဟုတ် စည်းနှောင်ထားလျှင် 1၊ ပယ်လက်ပေါ် စီထပ်တင်ထားလျှင် (ပုံပါအတိုင်း) စုစည်းခြင်းနှင့် အောက်ခံပေါ်တင်ခြင်း မလိုတော့ဘဲ မတင်ခြင်းနှင့် ဆွဲယူသွားခြင်းသာ လိုသဖြင့် (4 − 2 = 2) 2 ဖြစ်ပြီး၊ ဘီးတပ်လှည်းပေါ်တွင် 3 နှင့် ရွေ့လျားနေသော ကွန်ဗေယာပေါ်တွင် 4 ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - ပစ္စည်းကိုင်တွယ်မှုနှင့် သယ်ယူပို့ဆောင်ရေး အခြေခံ - သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်း)
💡 သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်း (0 မှ 4 အထိ) - ကြမ်းပြင်ပေါ် ပြန့်ကျဲ = 0၊ ကြမ်းပြင်ပေါ် ပုံးထဲထည့် = 1၊ သစ်သားပယ်လက်ပေါ် စီထပ်တင် = 2 (မတင်ခြင်းနှင့် ဆွဲယူသွားခြင်းသာ လိုသည်)၊ ဘီးတပ်တွန်းလှည်း = 3၊ ရွေ့လျားနေသော ကွန်ဗေယာ = 4။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 運搬活性示数 | သယ်ယူရွှေ့ပြောင်းလွယ်မှု ညွှန်းကိန်း (運搬活性示数) |
| パレット置き | ပယ်လက်ပေါ် တင်၍ သိုလှောင်ခြင်း (パレット置き) |
| マテリアルハンドリング(MH) | ပစ္စည်းကိုင်တွယ်ရွှေ့ပြောင်းမှု (マテリアルハンドリング MH) |
မေးခွန်း 7
品質管理における「ねらいの品質・できばえの品質」および「真の特性・代用特性」に関する記述として最も不適切なものは、次のうちどれか。
အရည်အသွေး ထိန်းချုပ်မှုရှိ ဒီဇိုင်းအရည်အသွေးနှင့် ကိုက်ညီမှုအရည်အသွေး နှင့် စစ်မှန်သော အရည်အသွေး လက္ခဏာရပ်များနှင့် အစားထိုး အရည်အသွေး လက္ခဏာရပ်များ တို့နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. ねらいの品質(設計品質)とは、市場調査や顧客のニーズを踏まえて、企業が目標として企画・設計した品質水準のことである。
ဒီဇိုင်းအရည်အသွေး (ရည်မှန်းအရည်အသွေး) ဆိုသည်မှာ ဈေးကွက်သုတေသနနှင့် ဖောက်သည်လိုအပ်ချက်များအပေါ် အခြေခံ၍ ကုမ္ပဏီက ရည်မှန်းချက်အဖြစ် စီစဉ်ဒီဇိုင်းဆွဲထားသော အရည်အသွေးအဆင့် ဖြစ်ပါသည်။ - B. できばえの品質(製造品質)とは、設計図面や仕様書のねらい通りに実際に製造された製品がどの程度合致しているかを表す品質である。
ကိုက်ညီမှုအရည်အသွေး (ထုတ်လုပ်မှုအရည်အသွေး) ဆိုသည်မှာ အမှန်တကယ် ထုတ်လုပ်လိုက်သော ထုတ်ကုန်သည် ရည်မှန်းထားသည့် ဒီဇိုင်းပုံစံများနှင့် စံချိန်စံညွှန်းများကို မည်မျှနီးစပ်စွာ ကိုက်ညီမှုရှိကြောင်း ဖော်ပြပါသည်။ - C. 真の特性とは、「書きやすいボールペン」「長持ちする電池」のように、消費者が製品の使用にあたって本当に求めている品質特性のことである。
စစ်မှန်သော အရည်အသွေး လက္ခဏာရပ်များ (真の特性) ဆိုသည်မှာ ချောမွေ့စွာ ရေးသားနိုင်သော ဘောပင် သို့မဟုတ် တာရှည်ခံသော ဘက်ထရီ ကဲ့သို့ ထုတ်ကုန်တစ်ခုကို အသုံးပြုရာတွင် စားသုံးသူများ အမှန်တကယ် လိုလားတောင့်တသော အရည်အသွေး ဂုဏ်သတ္တိများ ဖြစ်ပါသည်။ - D. 代用特性とは、工場の測定器では数値化できないため、消費者へのアンケート調査だけで感覚的に評価する主観的な特性のことである。
အစားထိုး အရည်အသွေး လက္ခဏာရပ်များ (代用特性) ဆိုသည်မှာ စက်ရုံသုံး တိုင်းတာရေး ကိရိယာများဖြင့် ကိန်းဂဏန်းအဖြစ် တိုင်းတာ၍ မရနိုင်ဘဲ စားသုံးသူ စစ်တမ်းများမှတစ်ဆင့် စိတ်မှန်းဖြင့်သာ အကဲဖြတ်ရသော ပုဂ္ဂလဓိဋ္ဌာန် ဂုဏ်သတ္တိများ ဖြစ်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
စစ်မှန်သော အရည်အသွေး လက္ခဏာရပ်များ (真の特性 — ရေးရချောမွေ့သည် သို့မဟုတ် တာရှည်ခံသည် ကဲ့သို့သော ဖောက်သည်၏ လိုလားချက်များ) သည် အရည်အသွေးသဘောသာ ဖြစ်လေ့ရှိပြီး စက်ရုံလိုင်းပေါ်တွင် တိုက်ရိုက်တိုင်းတာရန် ခက်ခဲသောကြောင့် ထုတ်လုပ်သူများက ၎င်းတို့ကို စက်ရုံသုံး ကိရိယာများဖြင့် တိုင်းတာနိုင်သော ရုပ်ပိုင်း သို့မဟုတ် ဓာတုပိုင်းဆိုင်ရာ ကိန်းဂဏန်း တန်ဖိုးများ (ဥပမာ မင်ပျစ်ချွဲမှု၊ ဘောလုံးအချင်း၊ ဆွဲဆန့်ခံနိုင်အား သို့မဟုတ် mAh ပမာဏ) အဖြစ် ပြောင်းလဲသတ်မှတ်ကြပြီး ၎င်းတို့ကို အစားထိုး အရည်အသွေး လက္ခဏာရပ်များ (代用特性) ဟု ခေါ်ပါသည်။ အစားထိုး အရည်အသွေး လက္ခဏာရပ်များကို စက်ရုံသုံး တိုင်းတာရေး ကိရိယာများဖြင့် ကိန်းဂဏန်းအဖြစ် တိုင်းတာ၍ မရနိုင်ဟု ဆိုခြင်းမှာ မှားယွင်းပါသည်။ (သင်ရိုးစာအုပ် - အရည်အသွေး ထိန်းချုပ်မှု - အရည်အသွေး ထိန်းချုပ်မှု သဘောတရား)
💡 အရည်အသွေး အတွဲများ - ဒီဇိုင်းအရည်အသွေး = ရည်မှန်းအရည်အသွေး၊ ကိုက်ညီမှုအရည်အသွေး = ထုတ်လုပ်မှုအရည်အသွေး။ စစ်မှန်သော အရည်အသွေး လက္ခဏာရပ် = စားသုံးသူများ လိုလားသည့်အရာ၊ အစားထိုး အရည်အသွေး လက္ခဏာရပ် = ကိန်းဂဏန်းဖြင့် တိုင်းတာနိုင်သော စက်ရုံစံနှုန်းများ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ねらいの品質とできばえの品質 | ဒီဇိုင်းအရည်အသွေး (設計品質) နှင့် ကိုက်ညီမှုအရည်အသွေး (適合品質) |
| 真の特性 | စစ်မှန်သော အရည်အသွေး လက္ခဏာရပ် (真の特性) |
| 代用特性 | အစားထိုး အရည်အသွေး လက္ခဏာရပ် (代用特性) |
မေးခွန်း 8
ある工場の当月の原価データが下表のとおりであるとき、当月の「製造原価」と「総原価」の組み合わせとして最も適切なものは、次のうちどれか。 【当月の原価データ】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費(外注加工費):50万円 ・製造間接費:180万円 ・販売費及び一般管理費:120万円
အောက်ပါဇယားတွင် ပေးထားသော စက်ရုံတစ်ရုံ၏ လစဉ် ကုန်ကျစရိတ် အချက်အလက်များအရ ထိုလအတွက် ထုတ်လုပ်မှုကုန်ကျစရိတ် (製造原価) နှင့် စုစုပေါင်းကုန်ကျစရိတ် (総原価) တို့၏ အသင့်လျော်ဆုံး တွဲဖက်မှုမှာ မည်သည့်အချက် ဖြစ်သနည်း။ လစဉ် ကုန်ကျစရိတ် အချက်အလက် - ・တိုက်ရိုက်ကုန်ကြမ်းစရိတ် - 4,000,000 yen ・တိုက်ရိုက်လုပ်အားစရိတ် - 2,500,000 yen ・တိုက်ရိုက်အသုံးစရိတ် (ပြင်ပအပ်နှံ ပြုပြင်မှုစရိတ်) - 500,000 yen ・သွယ်ဝိုက်ထုတ်လုပ်မှုစရိတ် - 1,800,000 yen ・အရောင်းနှင့် အထွေထွေအုပ်ချုပ်ရေးစရိတ် (SG&A) - 1,200,000 yen
- A. 製造原価:880万円 / 総原価:1,000万円
ထုတ်လုပ်မှုကုန်ကျစရိတ် - 8,800,000 yen / စုစုပေါင်းကုန်ကျစရိတ် - 10,000,000 yen - B. 製造原価:700万円 / 総原価:880万円
ထုတ်လုပ်မှုကုန်ကျစရိတ် - 7,000,000 yen / စုစုပေါင်းကုန်ကျစရိတ် - 8,800,000 yen - C. 製造原価:830万円 / 総原価:950万円
ထုတ်လုပ်မှုကုန်ကျစရိတ် - 8,300,000 yen / စုစုပေါင်းကုန်ကျစရိတ် - 9,500,000 yen - D. 製造原価:1,000万円 / 総原価:1,120万円
ထုတ်လုပ်မှုကုန်ကျစရိတ် - 10,000,000 yen / စုစုပေါင်းကုန်ကျစရိတ် - 11,200,000 yen
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
တိုက်ရိုက်ထုတ်လုပ်မှုစရိတ် = တိုက်ရိုက်ကုန်ကြမ်းစရိတ် (4,000,000) + တိုက်ရိုက်လုပ်အားစရိတ် (2,500,000) + တိုက်ရိုက်အသုံးစရိတ် (500,000) = 7,000,000 yen ဖြစ်ပါသည်။ ထုတ်လုပ်မှုကုန်ကျစရိတ် (製造原価) = တိုက်ရိုက်ထုတ်လုပ်မှုစရိတ် (7,000,000) + သွယ်ဝိုက်ထုတ်လုပ်မှုစရိတ် (1,800,000) = 8,800,000 yen ဖြစ်ပါသည်။ စုစုပေါင်းကုန်ကျစရိတ် (総原価) = ထုတ်လုပ်မှုကုန်ကျစရိတ် (8,800,000) + အရောင်းနှင့် အထွေထွေအုပ်ချုပ်ရေးစရိတ် (1,200,000) = 10,000,000 yen ဖြစ်ပါသည်။ 7,000,000 နှင့် 8,800,000 yen တွဲဖက်မှုသည် တိုက်ရိုက်စရိတ်နှင့် ထုတ်လုပ်မှုကုန်ကျစရိတ်ကို ရောထွေးထားခြင်းဖြစ်ပြီး၊ 8,300,000 နှင့် 9,500,000 yen သည် တိုက်ရိုက်အသုံးစရိတ် 500,000 yen ကို ပေါင်းရန် ကျန်ခဲ့ခြင်း ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - ကုန်ကျစရိတ် စီမံခန့်ခွဲမှု - ကုန်ကျစရိတ် ဖွဲ့စည်းပုံ)
💡 ကုန်ကျစရိတ် ဖွဲ့စည်းပုံ ပုံသေနည်းများ - တိုက်ရိုက်စရိတ် = တိုက်ရိုက်ကုန်ကြမ်း + တိုက်ရိုက်လုပ်အား + တိုက်ရိုက်အသုံးစရိတ်။ ထုတ်လုပ်မှုကုန်ကျစရိတ် = တိုက်ရိုက်စရိတ် + သွယ်ဝိုက်ထုတ်လုပ်မှုစရိတ်။ စုစုပေါင်းကုန်ကျစရိတ် = ထုတ်လုပ်မှုကုန်ကျစရိတ် + SG&A စရိတ်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製造直接費と製造間接費 | တိုက်ရိုက်ထုတ်လုပ်မှုစရိတ် (製造直接費) နှင့် သွယ်ဝိုက်ထုတ်လုပ်မှုစရိတ် (製造間接費) |
| 製造原価と総原価 | ထုတ်လုပ်မှုကုန်ကျစရိတ် (製造原価) နှင့် စုစုပေါင်းကုန်ကျစရိတ် (総原価) |
| 販売費及び一般管理費 | အရောင်းနှင့် အထွေထွေအုပ်ချုပ်ရေးစရိတ် (販管費 SG&A) |
မေးခွန်း 9
納期管理における「納期遅れ」および「早期納入(指定納期より早すぎる納入)」に関する記述として最も不適切なものは、次のうちどれか。
ပေးပို့ချိန် စီမံခန့်ခွဲမှု (納期管理) ရှိ ပေးပို့ချိန် နောက်ကျခြင်း နှင့် စောလွန်းစွာ ပေးပို့ခြင်း (သတ်မှတ်ထားသော ပေးပို့ရက်ထက် အလွန်စော၍ ပေးပို့ခြင်း) တို့နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 早期納入は顧客に対して常に歓迎されるサービスであるため、製品が完成し次第、顧客の承諾を得ずに何日前であっても直ちに出荷すべきである。
စောလွန်းစွာ ပေးပို့ခြင်းကို ကောင်းမွန်သော ဝန်ဆောင်မှုအဖြစ် ဖောက်သည်များက အမြဲကြိုဆိုကြသောကြောင့် ထုတ်ကုန်များ ပြီးစီးသည်နှင့်တစ်ပြိုင်နက် မည်မျှပင် ရက်စောနေပါစေ ဖောက်သည်၏ သဘောတူညီချက် မလိုဘဲ ချက်ချင်း တင်ပို့ပေးရပါမည်။ - B. 指定納期より大幅に早く製品を納入する早期納入は、顧客側の保管場所を圧迫し在庫管理費を増加させるため避けなければならない。
သတ်မှတ်ထားသော ပေးပို့ရက်ထက် အလွန်စော၍ ကုန်ပစ္စည်း တင်ပို့ခြင်းဖြစ်သည့် စောလွန်းစွာ ပေးပို့ခြင်းသည် ဖောက်သည်၏ သိုလှောင်ရုံနေရာကို ကျဉ်းကျပ်စေပြီး လက်ကျန်ပစ္စည်း စီမံခန့်ခွဲမှုစရိတ်များ တိုးလာစေသောကြောင့် ရှောင်ကြဉ်ရပါမည်။ - C. 自社工場において納期に余裕がある注文品を不必要に前倒しして生産すると、本当に急ぐべき他の注文品の生産が遅れる原因となる。
မိမိစက်ရုံအတွင်း၌ ပေးပို့ရက် ရောက်ရန် အချိန်များစွာ ကျန်ရှိနေသေးသော အော်ဒါများကို မလိုအပ်ဘဲ ကြိုတင်ထုတ်လုပ်ခြင်းသည် အမှန်တကယ် အရေးကြီးနေသော အခြားအော်ဒါများ၏ ထုတ်လုပ်မှုကို နောက်ကျသွားစေနိုင်ပါသည်။ - D. 納期遅れが発生すると、顧客の生産ラインを停止させるなどの損害を与え、企業の信用低下や取引停止につながるおそれがある。
ပေးပို့ချိန် နောက်ကျမှု ဖြစ်ပေါ်သောအခါ ဖောက်သည်၏ ထုတ်လုပ်မှုလိုင်း ရပ်တန့်သွားခြင်းကဲ့သို့ ထိခိုက်နစ်နာမှုများ ဖြစ်ပေါ်စေနိုင်ပြီး ကုမ္ပဏီအပေါ် ယုံကြည်မှု ဆုံးရှုံးခြင်း သို့မဟုတ် စီးပွားရေး ဆက်ဆံမှု ရပ်ဆိုင်းခံရခြင်းတို့ ဖြစ်စေနိုင်ပါသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ပေးပို့ချိန် စီမံခန့်ခွဲမှု (納期管理) တွင် အခြေခံ စည်းမျဉ်းမှာ လိုအပ်သော အရေအတွက် အတိအကျကို သတ်မှတ်ထားသော ပေးပို့ရက် အတိအကျတွင် ပေးပို့ရန် (Just-In-Time) ဖြစ်ပါသည်။ ဖောက်သည်၏ သဘောတူညီချက် မပါဘဲ ကုန်ပစ္စည်းများကို စောလွန်းစွာ တင်ပို့ခြင်းသည် ဖောက်သည်၏ သိုလှောင်ရုံနေရာကို ကျဉ်းကျပ်စေခြင်း၊ လက်ကျန်ပစ္စည်း ထိန်းသိမ်းစရိတ် တိုးလာစေခြင်းနှင့် ပစ္စည်းလက်ခံမည့် အချိန်ဇယားကို အနှောင့်အယှက် ဖြစ်စေသည့်အပြင် စက်ရုံအတွင်း မလိုအပ်ဘဲ ကြိုတင်ထုတ်လုပ်ခြင်းကြောင့် အရေးပေါ် အော်ဒါများကို နောက်ကျစေပါသည်။ (သင်ရိုးစာအုပ် - ပေးပို့ချိန် စီမံခန့်ခွဲမှု - ပေးပို့ချိန် စီမံခန့်ခွဲမှု သဘောတရား)
💡 ပေးပို့ချိန် စီမံခန့်ခွဲမှုတွင် ပေးပို့ချိန် နောက်ကျခြင်းရော ခွင့်ပြုချက်မဲ့ စောလွန်းစွာ ပေးပို့ခြင်းကိုပါ ရှောင်ကြဉ်ရမည် - စောလွန်းစွာ ပေးပို့ခြင်းသည် ဖောက်သည်၏ သိုလှောင်နေရာကို ကျဉ်းကျပ်စေပြီး သိုလှောင်စရိတ် တိုးစေကာ အရေးပေါ်အော်ဒါများကို နောက်ကျစေသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 納期管理 | ပေးပို့ချိန် စီမံခန့်ခွဲမှု (納期管理) |
| 早期納入の弊害 | စောလွန်းစွာ ပေးပို့ခြင်း၏ ဆိုးကျိုးများ (早期納入の弊害) |
| 前倒し生産 | အချိန်ဇယားထက် စော၍ ကြိုတင်ထုတ်လုပ်ခြင်း (前倒し生産) |
မေးခွန်း 10
労働安全衛生法に基づく事業場の安全衛生管理体制に関する記述として最も不適切なものは、次のうちどれか。
လုပ်ငန်းခွင် ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာရေး ဥပဒေအရ လုပ်ငန်းခွင်ရှိ လုပ်ငန်းခွင် ဘေးကင်းရေးနှင့် ကျန်းမာရေး စီမံခန့်ခွဲမှုစနစ်နှင့် ပတ်သက်၍ အောက်ပါဖော်ပြချက်များအနက် မည်သည့်အချက်သည် အမှားယွင်းဆုံး (မသင့်လျော်ဆုံး) ဖြစ်သနည်း။
- A. 安全管理者は、建設物・設備・作業場所または作業方法に危険がある場合の応急措置や防止措置など、安全に関する技術的事項を管理する。
ဘေးအန္တရာယ်ကင်းရှင်းရေး တာဝန်ခံ (安全管理者) သည် အဆောက်အအုံ၊ စက်ပစ္စည်း၊ လုပ်ငန်းခွင်နေရာ သို့မဟုတ် အလုပ်လုပ်နည်းများတွင် အန္တရာယ်ရှိသောအခါ အရေးပေါ် အစီအမံများနှင့် ကြိုတင်ကာကွယ်ရေး အစီအမံများကဲ့သို့ ဘေးကင်းရေးဆိုင်ရာ နည်းပညာပိုင်း ကိစ္စရပ်များကို စီမံခန့်ခွဲပါသည်။ - B. 衛生管理者は、労働者の健康障害を防止するため、少なくとも毎週1回は作業場等を巡視し、設備や衛生状態の点検を行わなければならない。
ကျန်းမာရေး တာဝန်ခံ (衛生管理者) သည် အလုပ်သမားများ ကျန်းမာရေး ထိခိုက်မှု မဖြစ်ပွားစေရန် ကာကွယ်သည့်အနေဖြင့် စက်ပစ္စည်းများနှင့် သန့်ရှင်းကျန်းမာရေး အခြေအနေများကို စစ်ဆေးရန် လုပ်ငန်းခွင်ကို အပတ်စဉ် အနည်းဆုံး တစ်ကြိမ် လှည့်လည်စစ်ဆေးရပါမည်။ - C. 産業医は、労働者の健康管理等を行う医師であるが、診察室での健康相談のみを行えばよく、工場の作業場を巡視する義務はない。
လုပ်ငန်းခွင် ဆရာဝန် (産業医) သည် အလုပ်သမားများ၏ ကျန်းမာရေးကို စီမံခန့်ခွဲပေးသော ဆရာဝန်ဖြစ်သော်လည်း ဆေးခန်းအတွင်း၌သာ ကျန်းမာရေး ဆွေးနွေးတိုင်ပင်မှု ပြုလုပ်ရန် လိုအပ်ပြီး စက်ရုံလုပ်ငန်းခွင် ဧရိယာများကို လှည့်လည်စစ်ဆေးရန် တာဝန်မရှိပါ။ - D. 製造業において常時50人以上の労働者を使用する事業場では、事業主は衛生管理者および産業医を選任しなければならない。
ကုန်ထုတ်လုပ်မှု လုပ်ငန်းများတွင် အမြဲတမ်း လုပ်သား 50 ဦးနှင့်အထက် ခန့်ထားသော လုပ်ငန်းခွင်များ၌ လုပ်ငန်းရှင်သည် ကျန်းမာရေး တာဝန်ခံနှင့် လုပ်ငန်းခွင် ဆရာဝန် နှစ်ဦးစလုံးကို ခန့်အပ်ရပါမည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
လုပ်ငန်းခွင် ဘေးအန္တရာယ်ကင်းရှင်းရေးနှင့် ကျန်းမာရေး ဥပဒေ (労働安全衛生法) အရ လုပ်ငန်းခွင် ဆရာဝန် (産業医) သည် အလုပ်လုပ်ကိုင်မှု အခြေအနေများကို စစ်ဆေးရန်နှင့် လိုအပ်ပါက ကျန်းမာရေး ကာကွယ်စောင့်ရှောက်မှု အစီအမံများ ချက်ချင်း ဆောင်ရွက်နိုင်ရန် စက်ရုံလုပ်ငန်းခွင်သို့ ကိုယ်တိုင်ကိုယ်ကျ လစဉ် အနည်းဆုံး တစ်ကြိမ် (လုပ်ငန်းရှင်က သဘောတူပြီး ကျန်းမာရေး တာဝန်ခံ၏ အပတ်စဉ် စစ်ဆေးမှုရလဒ်များကို လစဉ် တင်ပြပါက နှစ်လလျှင် အနည်းဆုံး တစ်ကြိမ်) ဥပဒေအရ မဖြစ်မနေ လှည့်လည်စစ်ဆေးရပါမည်။ ကျန်းမာရေး တာဝန်ခံ (衛生管理者) သည် တစ်ပတ်လျှင် အနည်းဆုံး တစ်ကြိမ် လှည့်လည်စစ်ဆေးရပါမည်။ (သင်ရိုးစာအုပ် - ဘေးကင်းရေးနှင့် ကျန်းမာရေး စီမံခန့်ခွဲမှု - ဘေးကင်းရေးနှင့် ကျန်းမာရေး စီမံခန့်ခွဲမှုစနစ်)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 安全管理者 | ဘေးအန္တရာယ်ကင်းရှင်းရေး တာဝန်ခံ (安全管理者) |
| 衛生管理者 | ကျန်းမာရေး တာဝန်ခံ (衛生管理者) |
| 産業医 | လုပ်ငန်းခွင် ဆရာဝန် (産業医) |