
Trang chủ › Đề mẫu › Quản lý vận hành sản xuất 生産管理オペレーション 3級 (BC検定)
Đề thi BC検定 生産管理オペレーション 3級 (quản lý sản xuất) có đáp án – 10 câu mẫu miễn phí
ビジネス・キャリア検定 生産管理オペレーション3級
10 câu hỏi mẫu theo đúng dạng đề thi thật, có furigana, bản dịch tiếng Việt, đáp án và giải thích. Bấm "Xem đáp án" dưới mỗi câu. Muốn làm đủ bộ đề và thi thử như thật thì vào app (miễn phí).
Câu 1
生産システムと生産管理の目的(QCD)に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về hệ thống sản xuất và mục đích của quản lý sản xuất (QCD)?
- A. 工場現場の生産管理では、製造原価(C)の低減を最優先とし、原価目標を達成するためであれば、設計品質(Q)や指定納期(D)は現場判断で緩和してよい。
Trong quản lý sản xuất tại hiện trường nhà máy, việc giảm giá thành sản xuất (C) được ưu tiên cao nhất nên để đạt mục tiêu giá thành thì hiện trường có thể tự ý nới lỏng chất lượng thiết kế (Q) hoặc kỳ hạn giao hàng (D). - B. 生産管理の3つの基本目的であるQCDとは、品質(Quality)、原価(Cost)、納期(Delivery)および数量を顧客の要求水準に合わせて達成することである。
Ba mục đích cơ bản QCD của quản lý sản xuất là đạt được Chất lượng (Quality), Giá thành (Cost), Kỳ hạn giao hàng (Delivery) cùng số lượng phù hợp với mức yêu cầu của khách hàng. - C. 品質(Q)を高めようとすれば検査や高価な材料が必要となって原価(C)が上昇しやすいなど、QCDの要素間にはトレードオフ(二律背反)の関係が生じることがある。
Giữa các yếu tố của QCD có thể phát sinh quan hệ đánh đổi (trade-off), chẳng hạn khi muốn nâng cao chất lượng (Q) thì cần tăng kiểm tra hoặc dùng vật liệu đắt tiền làm giá thành (C) dễ tăng lên. - D. 生産システムとは、人(Man)・機械設備(Machine)・原材料(Material)などの経営資源を投入し、変換過程を経て製品を産出する仕組みである。
Hệ thống sản xuất là cơ chế đưa vào các nguồn lực kinh doanh như Con người (Man), Máy móc thiết bị (Machine), Nguyên vật liệu (Material) và qua quá trình chuyển đổi để tạo ra sản phẩm.
Xem đáp án
Đáp án đúng: A
Mục tiêu của quản lý sản xuất là duy trì sự cân bằng tối ưu giữa cả 3 yếu tố Chất lượng (Q), Giá thành (C) và Kỳ hạn giao hàng (D) nhằm thỏa mãn yêu cầu của khách hàng; hiện trường tuyệt đối không được tự ý hạ thấp tiêu chuẩn chất lượng thiết kế hay làm trễ hạn giao hàng chỉ để cắt giảm chi phí. Các phát biểu về quá trình chuyển đổi đầu vào 3M thành đầu ra, ý nghĩa của QCD và mối quan hệ đánh đổi giữa Q, C, D đều đúng. (Giáo trình: Cơ sở quản lý thao tác - Hệ thống sản xuất)
| Từ vựng | Nghĩa |
|---|---|
| 生産システム | hệ thống sản xuất (seisan shisutemu) |
| 経営資源(3M) | nguồn lực kinh doanh (3M: Man, Machine, Material) |
| 二律背反(トレードオフ) | quan hệ đánh đổi (niritsu haihan / trade-off) |
Câu 2
ある組立作業の1個当たりの正味時間を測定したところ、要素作業の合計が120秒であった。下表の余裕率のデータに基づき、外掛け法によってこの作業の1個当たりの標準時間を計算した値として最も適切なものは、次のうちどれか。 【余裕率の内訳】 ・用達余裕率:3% ・疲労余裕率:5% ・職場余裕率:7%
Khi đo thời gian thực chất (chính vị) cho 1 sản phẩm của một công việc lắp ráp, tổng thời gian của các thao tác thành phần là 120 giây. Dựa vào bảng dữ liệu tỷ lệ dự phòng dưới đây, giá trị nào sau đây là phù hợp nhất khi tính thời gian tiêu chuẩn cho 1 sản phẩm của công việc này theo phương pháp nhân ngoài (ngoại quải pháp)? Chi tiết tỷ lệ dự phòng: ・Tỷ lệ dự phòng nhu cầu cá nhân: 3% ・Tỷ lệ dự phòng mệt mỏi: 5% ・Tỷ lệ dự phòng nơi làm việc: 7%
- A. 132秒
132 giây - B. 138秒
138 giây - C. 141秒
141 giây - D. 145秒
145 giây
Xem đáp án
Đáp án đúng: B
Tổng tỷ lệ dự phòng = 3% + 5% + 7% = 15% (0,15). Theo phương pháp nhân ngoài (外掛け法), thời gian tiêu chuẩn được tính bằng công thức: Thời gian tiêu chuẩn = Thời gian thực chất × (1 + Tổng tỷ lệ dự phòng) = 120 × (1 + 0,15) = 120 × 1,15 = 138 giây. Giá trị 132 giây là lỗi bỏ sót dự phòng mệt mỏi 5% (chỉ cộng 10%); 141 giây là lỗi chia ngược theo phương pháp nhân trong (120 ÷ 0,85 ≈ 141,2 giây); 145 giây là lỗi cộng nhầm tỷ lệ dự phòng thành 20,8%. (Giáo trình: Cơ sở quản lý thao tác - Thiết lập thời gian tiêu chuẩn)
💡 Công thức tính thời gian tiêu chuẩn theo phương pháp nhân ngoài (外掛け法): Thời gian tiêu chuẩn = Thời gian thực chất × (1 + Tổng tỷ lệ dự phòng). Đừng nhầm với nhân trong là chia cho (1 − tỷ lệ dự phòng).
| Từ vựng | Nghĩa |
|---|---|
| 標準時間 | thời gian tiêu chuẩn (hyōjun jikan) |
| 正味時間と余裕時間 | thời gian thực chất và thời gian dự phòng |
| 外掛け法 | phương pháp nhân ngoài (sotogake-hō) |
Câu 3
工程管理の目的と機能に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về mục đích và chức năng của quản lý công đoạn?
- A. 工程管理の主な目的には、納期の確保、生産期間(製造リードタイム)の短縮、仕掛品の減少、および設備や作業者の稼働率向上がある。
Các mục đích chính của quản lý công đoạn gồm đảm bảo kỳ hạn giao hàng, rút ngắn thời gian sản xuất (Manufacturing Lead Time), giảm bán thành phẩm dở dang và nâng cao tỷ lệ vận hành của thiết bị, công nhân. - B. 欠品や納期遅れを防ぐために各工程間の仕掛品在庫を常に大量に保有することは、製造リードタイムの短縮と運転資金の削減に直結する。
Việc luôn dự trữ một lượng lớn tồn kho bán thành phẩm dở dang giữa các công đoạn để phòng thiếu hàng và trễ hạn sẽ dẫn trực tiếp đến việc rút ngắn thời gian dẫn sản xuất và cắt giảm vốn lưu động. - C. 設備や作業者の稼働率を高めることばかりを重視して大きなロットで先行生産を行うと、工程間の仕掛品が増加しやすくなる。
Nếu chỉ chú trọng nâng cao tỷ lệ vận hành của thiết bị và công nhân mà sản xuất trước với kích thước lô lớn thì bán thành phẩm dở dang giữa các công đoạn sẽ rất dễ tăng lên. - D. 工程管理は、生産活動の目標や手順を定める「生産計画」と、計画通りに進んでいるかを監視し調整する「生産統制」の2つの機能から成り立つ。
Quản lý công đoạn được cấu thành từ 2 chức năng: 'Hoạch định sản xuất' để xác định mục tiêu, trình tự sản xuất và 'Thống chế sản xuất' để giám sát, điều chỉnh sao cho tiến độ đi đúng kế hoạch.
Xem đáp án
Đáp án đúng: B
Khi giữ một lượng lớn bán thành phẩm dở dang (仕掛品) giữa các công đoạn, thời gian chờ đợi (滞留時間) của bán thành phẩm tăng lên làm kéo dài thời gian dẫn sản xuất (製造リードタイム), đồng thời làm ứ đọng vốn lưu động và chiếm diện tích xưởng. Mục tiêu đúng của quản lý công đoạn là giảm lượng bán thành phẩm dở dang mà vẫn đảm bảo tiến độ giao hàng. Các phát biểu còn lại đều đúng. (Giáo trình: Cơ sở quản lý công đoạn - Khái niệm quản lý công đoạn)
| Từ vựng | Nghĩa |
|---|---|
| 工程管理 | quản lý công đoạn (kōtei kanri) |
| 製造リードタイム | thời gian dẫn sản xuất (seizō rīdotaimu) |
| 仕掛品 | bán thành phẩm dở dang (shikakarihin) |
Câu 4
日程計画における大日程計画、中日程計画、小日程計画に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về kế hoạch đại nhật trình, kế hoạch trung nhật trình và kế hoạch tiểu nhật trình trong lập kế hoạch tiến độ?
- A. 大日程計画は、年間または半年程度の期間を対象とし、販売計画や受注予測に基づいて月別の生産枠や長期手配品の計画を立てる。
Kế hoạch đại nhật trình lấy kỳ hạn cả năm hoặc khoảng nửa năm làm đối tượng, lập khung sản xuất theo từng tháng và kế hoạch cho các vật tư đặt hàng dài hạn dựa trên kế hoạch bán hàng và dự báo đơn hàng. - B. 中日程計画は、1か月〜数か月程度の期間を対象とし、製品別の生産数量と着手・完了時期を定めて工程別の負荷と能力のバランスを調整する。
Kế hoạch trung nhật trình lấy kỳ hạn từ 1 tháng đến vài tháng làm đối tượng, xác định sản lượng theo từng sản phẩm cùng thời điểm bắt đầu, hoàn thành để điều chỉnh cân bằng giữa phụ tải và năng lực của từng công đoạn. - C. 小日程計画は、1週間〜1日単位の短期を対象とし、職場の個々の機械設備や作業者に対して具体的な作業順序と日程を割り当てる。
Kế hoạch tiểu nhật trình lấy kỳ hạn ngắn từ 1 tuần đến 1 ngày làm đối tượng, phân bổ thứ tự công việc và lịch trình cụ thể cho từng máy móc thiết bị và từng công nhân tại nơi làm việc. - D. 小日程計画は経営層が工場新設や設備投資の可否を決定するための長期戦略計画であり、現場の日々の進捗状況によって変更されることはない。
Kế hoạch tiểu nhật trình là kế hoạch chiến lược dài hạn để ban giám đốc quyết định việc xây mới nhà máy hay đầu tư thiết bị, nên không bao giờ bị thay đổi bởi tình hình tiến độ hàng ngày tại hiện trường.
Xem đáp án
Đáp án đúng: D
Kế hoạch tiểu nhật trình (小日程計画) là kế hoạch điều độ tác nghiệp ngắn hạn (theo tuần, ngày hoặc giờ) gắn trực tiếp với từng máy và từng công nhân tại xưởng, và thường xuyên phải điều chỉnh linh hoạt theo tình hình tiến độ thực tế hàng ngày. Việc quyết định xây mới nhà máy hay đầu tư thiết bị thuộc về kế hoạch kinh doanh dài hạn của ban giám đốc. (Giáo trình: Cơ sở quản lý công đoạn - Kế hoạch tiến độ)
| Từ vựng | Nghĩa |
|---|---|
| 大日程計画 | kế hoạch đại nhật trình (dainittei keikaku) |
| 中日程計画 | kế hoạch trung nhật trình (chūnittei keikaku) |
| 小日程計画 | kế hoạch tiểu nhật trình (shōnittei keikaku) |
Câu 5
設備の管理特性(経済性・信頼性・保全性)に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về các đặc tính quản lý thiết bị (tính kinh tế, độ tin cậy, tính dễ bảo trì)?
- A. 設備の信頼性とは、規定の条件で意図する期間中に故障せず機能を果たす性質であり、平均故障間隔(MTBF)の値が小さいほど信頼性が高いと評価される。
Độ tin cậy của thiết bị là tính chất thực hiện đúng chức năng mà không bị hỏng hóc trong khoảng thời gian dự định dưới điều kiện quy định; giá trị thời gian trung bình giữa hai lần hỏng (MTBF) càng nhỏ thì độ tin cậy được đánh giá càng cao. - B. 設備の保全性とは、故障が発生した際の点検や修理のしやすさを表す性質であり、平均修復時間(MTTR)の値が小さいほど保全性が良いと評価される。
Tính dễ bảo trì của thiết bị là tính chất biểu thị mức độ dễ dàng kiểm tra và sửa chữa khi phát sinh hỏng hóc; giá trị thời gian sửa chữa trung bình (MTTR) càng nhỏ thì tính dễ bảo trì được đánh giá càng tốt. - C. 設備の経済性を評価する際は、購入時の初期費用だけでなく、運転費や保全費などを含めたライフサイクルコスト(LCC)全体で判断する必要がある。
Khi đánh giá tính kinh tế của thiết bị, cần phán đoán dựa trên toàn bộ chi phí vòng đời (LCC) bao gồm không chỉ chi phí mua sắm ban đầu mà cả chi phí vận hành và chi phí bảo trì. - D. 設備が必要なときにいつでも稼働できる状態にある割合(可動率・アベイラビリティ)は、「MTBF ÷ (MTBF + MTTR)」の式で求められる。
Tỷ lệ thiết bị luôn ở trạng thái sẵn sàng vận hành bất cứ khi nào cần thiết (độ sẵn sàng / khả động suất) được tính bằng công thức 'MTBF ÷ (MTBF + MTTR)'.
Xem đáp án
Đáp án đúng: A
MTBF (Mean Time Between Failures — Thời gian trung bình giữa hai lần hỏng) biểu thị khoảng thời gian vận hành liên tục trung bình từ lần hỏng này đến lần hỏng tiếp theo; do đó giá trị MTBF phải CÀNG LỚN (dài) thì thiết bị càng ít hỏng và độ tin cậy càng cao. Ngược lại, MTTR (Mean Time To Repair — Thời gian sửa chữa trung bình) càng nhỏ thì sửa càng nhanh và tính dễ bảo trì càng tốt. (Giáo trình: Cơ sở quản lý thiết bị - Khái niệm quản lý thiết bị)
💡 Nhớ cặp chỉ số thiết bị: MTBF (khoảng cách giữa 2 lần hỏng) càng LỚN → Độ tin cậy càng cao; MTTR (thời gian sửa chữa) càng NHỎ → Tính dễ bảo trì càng tốt. Độ sẵn sàng = MTBF ÷ (MTBF + MTTR).
| Từ vựng | Nghĩa |
|---|---|
| 平均故障間隔(MTBF) | thời gian trung bình giữa hai lần hỏng (MTBF) |
| 平均修復時間(MTTR) | thời gian sửa chữa trung bình (MTTR) |
| 可動率(アベイラビリティ) | độ sẵn sàng / khả động suất (kadōritsu / availability) |
Câu 6
図のように、工場の保管場所において製品入りの段ボール箱が木製パレットの上に整然と積み上げられて置かれている状態の「運搬活性示数」と、その理由の組み合わせとして最も適切なものは、次のうちどれか。
Như trong hình minh họa, tại khu vực bảo quản của nhà máy, các thùng các-tông đựng sản phẩm được xếp ngay ngắn trên tấm pallet gỗ. Tổ hợp nào sau đây là phù hợp nhất khi nói về 'Chỉ số hoạt tính vận chuyển' của trạng thái này và lý do của nó?
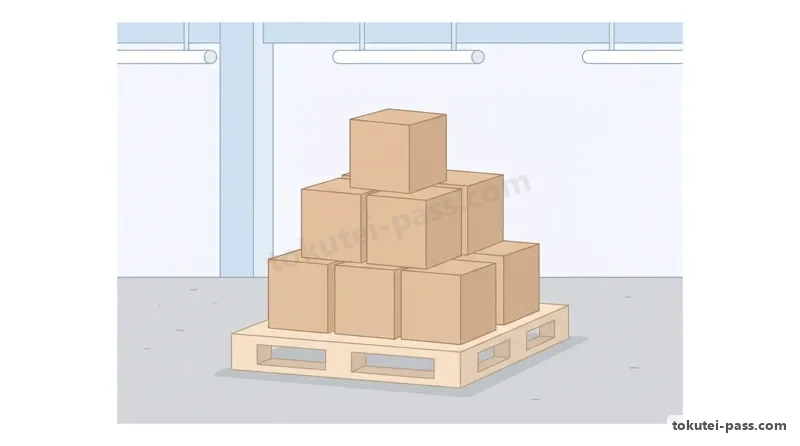
- A. 運搬活性示数は「0」である。床にバラ置きされている状態と同じであり、「起こす・かける・持ち上げる・引っ張る」の4つの手間がすべて必要なため。
Chỉ số hoạt tính vận chuyển là '0'. Vì giống với trạng thái để rời rạc trên sàn, cần đầy đủ cả 4 bước thủ công là 'gom dậy, chất lên, nâng lên, kéo đi'. - B. 運搬活性示数は「1」である。箱に詰められているため「起こす」手間のみが不要となり、残り3つの手間が必要なため。
Chỉ số hoạt tính vận chuyển là '1'. Vì hàng đã được đóng vào thùng nên chỉ bớt được bước 'gom dậy', vẫn cần 3 bước thủ công còn lại. - C. 運搬活性示数は「2」である。パレットの上にまとまっており、「起こす」と「かける」の2つの手間が不要で、「持ち上げる・引っ張る」の2つの手間ですむため。
Chỉ số hoạt tính vận chuyển là '2'. Vì hàng đã được gom gọn trên pallet nên bớt được 2 bước 'gom dậy' và 'chất lên', chỉ cần 2 bước là 'nâng lên và kéo đi'. - D. 運搬活性示数は「3」である。車輪付きの台車の上に乗っている状態と同等であり、「引っ張る」だけの1つの手間で移動できるため。
Chỉ số hoạt tính vận chuyển là '3'. Vì tương đương với trạng thái đặt trên xe đẩy có bánh xe, chỉ cần 1 bước 'kéo đi' là di chuyển được ngay.
Xem đáp án
Đáp án đúng: C
Trong hình minh họa, các thùng hàng được xếp gọn trên pallet gỗ đặt trên sàn kho (パレット置き). Theo quy tắc Chỉ số hoạt tính vận chuyển (運搬活性示数 = 4 − số bước thao tác cần thiết để di chuyển): để rời trên sàn là 0 (cần 4 bước: gom dậy, chất lên, nâng lên, kéo đi); đóng thùng/hộp đặt trực tiếp trên sàn là 1; đặt trên pallet (như hình) đã bớt được 2 bước 'gom dậy' (起こす) và 'chất lên' (かける), chỉ cần đưa càng xe nâng vào 'nâng lên' (持ち上げる) và 'kéo đi' (引っ張る) nên có chỉ số hoạt tính bằng 4 − 2 = 2; đặt trên xe đẩy tay là 3; nằm trên băng tải đang chạy là 4. (Giáo trình: Cơ sở quản lý vận chuyển và logistics - Chỉ số hoạt tính vận chuyển)
💡 Chỉ số hoạt tính vận chuyển (0 đến 4): Để rời trên sàn = 0; Đóng thùng/bó = 1; Đặt trên pallet = 2 (bớt gom dậy và chất lên); Đặt trên xe đẩy = 3; Trên băng tải đang chạy = 4.
| Từ vựng | Nghĩa |
|---|---|
| 運搬活性示数 | chỉ số hoạt tính vận chuyển (unpan kassei shisū) |
| パレット置き | xếp hàng trên pallet (paretto-oki) |
| マテリアルハンドリング(MH) | bốc xếp và vận chuyển vật tư (Material Handling - MH) |
Câu 7
品質管理における「ねらいの品質・できばえの品質」および「真の特性・代用特性」に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về 'chất lượng mục tiêu・chất lượng thực hiện' và 'đặc tính thực・đặc tính thay thế' trong quản lý chất lượng?
- A. ねらいの品質(設計品質)とは、市場調査や顧客のニーズを踏まえて、企業が目標として企画・設計した品質水準のことである。
Chất lượng mục tiêu (chất lượng thiết kế) là mức chất lượng mà doanh nghiệp lập kế hoạch và thiết kế làm mục tiêu dựa trên khảo sát thị trường và nhu cầu của khách hàng. - B. できばえの品質(製造品質)とは、設計図面や仕様書のねらい通りに実際に製造された製品がどの程度合致しているかを表す品質である。
Chất lượng thực hiện (chất lượng chế tạo) là chất lượng biểu thị mức độ sản phẩm thực tế được sản xuất ra khớp đến đâu so với mục tiêu của bản vẽ thiết kế và bản quy cách kỹ thuật. - C. 真の特性とは、「書きやすいボールペン」「長持ちする電池」のように、消費者が製品の使用にあたって本当に求めている品質特性のことである。
Đặc tính thực là đặc tính chất lượng mà người tiêu dùng thực sự đòi hỏi khi sử dụng sản phẩm, chẳng hạn như 'bút bi dễ viết' hay 'pin dùng được lâu'. - D. 代用特性とは、工場の測定器では数値化できないため、消費者へのアンケート調査だけで感覚的に評価する主観的な特性のことである。
Đặc tính thay thế là đặc tính chủ quan không thể lượng hóa bằng dụng cụ đo trong nhà máy mà chỉ đánh giá cảm tính thông qua khảo sát bảng hỏi đối với người tiêu dùng.
Xem đáp án
Đáp án đúng: D
Vì 'đặc tính thực' (真の特性 — yêu cầu của người tiêu dùng như 'dễ viết', 'bền chắc') thường mang tính cảm tính và khó đo lường trực tiếp trên dây chuyền, nhà máy phải quy đổi chúng sang các thông số vật lý, hóa học có thể đo lường và kiểm soát định lượng bằng thiết bị đo (như độ nhớt mực, kích thước viên bi, độ bền kéo, dung lượng mAh) — các thông số kỹ thuật đo được đó gọi là 'đặc tính thay thế' (代用特性). Do đó nói đặc tính thay thế không thể lượng hóa bằng dụng cụ đo là sai. (Giáo trình: Quản lý chất lượng - Khái niệm quản lý chất lượng)
💡 Phân biệt cặp khái niệm chất lượng: Chất lượng mục tiêu = Chất lượng thiết kế; Chất lượng thực hiện = Chất lượng chế tạo. Đặc tính thực = Yêu cầu của khách; Đặc tính thay thế = Thông số đo được ở nhà máy.
| Từ vựng | Nghĩa |
|---|---|
| ねらいの品質とできばえの品質 | chất lượng mục tiêu và chất lượng thực hiện |
| 真の特性 | đặc tính thực (shin no tokusei) |
| 代用特性 | đặc tính thay thế (daiyō tokusei) |
Câu 8
ある工場の当月の原価データが下表のとおりであるとき、当月の「製造原価」と「総原価」の組み合わせとして最も適切なものは、次のうちどれか。 【当月の原価データ】 ・直接材料費:400万円 ・直接労務費:250万円 ・直接経費(外注加工費):50万円 ・製造間接費:180万円 ・販売費及び一般管理費:120万円
Khi dữ liệu chi phí trong tháng của một nhà máy như bảng dưới đây, tổ hợp nào sau đây là phù hợp nhất cho 'Giá thành sản xuất' và 'Tổng giá thành' của tháng đó? Dữ liệu chi phí trong tháng: ・Chi phí vật liệu trực tiếp: 400 vạn yên ・Chi phí nhân công trực tiếp: 250 vạn yên ・Chi phí sản xuất trực tiếp khác (chi phí gia công ngoài): 50 vạn yên ・Chi phí sản xuất gián tiếp: 180 vạn yên ・Chi phí bán hàng và quản lý doanh nghiệp: 120 vạn yên
- A. 製造原価:880万円 / 総原価:1,000万円
Giá thành sản xuất: 880 vạn yên / Tổng giá thành: 1.000 vạn yên - B. 製造原価:700万円 / 総原価:880万円
Giá thành sản xuất: 700 vạn yên / Tổng giá thành: 880 vạn yên - C. 製造原価:830万円 / 総原価:950万円
Giá thành sản xuất: 830 vạn yên / Tổng giá thành: 950 vạn yên - D. 製造原価:1,000万円 / 総原価:1,120万円
Giá thành sản xuất: 1.000 vạn yên / Tổng giá thành: 1.120 vạn yên
Xem đáp án
Đáp án đúng: A
Chi phí sản xuất trực tiếp (製造直接費) = Chi phí vật liệu trực tiếp (400) + Chi phí nhân công trực tiếp (250) + Chi phí trực tiếp khác (50) = 700 vạn yên. Giá thành sản xuất (製造原価) = Chi phí sản xuất trực tiếp (700) + Chi phí sản xuất gián tiếp (180) = 880 vạn yên. Tổng giá thành (総原価) = Giá thành sản xuất (880) + Chi phí bán hàng và quản lý doanh nghiệp (120) = 1.000 vạn yên. Tổ hợp 700 và 880 vạn yên là lỗi nhầm Chi phí trực tiếp thành Giá thành sản xuất; 830 và 950 vạn yên là lỗi bỏ sót chi phí trực tiếp 50 vạn yên. (Giáo trình: Quản lý giá thành - Cấu trúc giá thành)
💡 Cấu trúc giá thành: Chi phí SX trực tiếp = Vật liệu trực tiếp + Nhân công trực tiếp + Chi phí trực tiếp. Giá thành SX = Chi phí SX trực tiếp + Chi phí SX gián tiếp. Tổng giá thành = Giá thành SX + Chi phí bán hàng & quản lý.
| Từ vựng | Nghĩa |
|---|---|
| 製造直接費と製造間接費 | chi phí sản xuất trực tiếp và chi phí sản xuất gián tiếp |
| 製造原価と総原価 | giá thành sản xuất và tổng giá thành |
| 販売費及び一般管理費 | chi phí bán hàng và quản lý doanh nghiệp |
Câu 9
納期管理における「納期遅れ」および「早期納入(指定納期より早すぎる納入)」に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về 'giao hàng trễ hạn' và 'giao hàng quá sớm (giao hàng sớm hơn thời hạn chỉ định)' trong quản lý tiến độ?
- A. 早期納入は顧客に対して常に歓迎されるサービスであるため、製品が完成し次第、顧客の承諾を得ずに何日前であっても直ちに出荷すべきである。
Giao hàng sớm luôn là dịch vụ được khách hàng hoan nghênh, do đó ngay khi sản phẩm vừa hoàn thành thì dù sớm hơn mấy ngày cũng phải xuất hàng ngay lập tức mà không cần xin sự đồng ý của khách hàng. - B. 指定納期より大幅に早く製品を納入する早期納入は、顧客側の保管場所を圧迫し在庫管理費を増加させるため避けなければならない。
Việc giao sản phẩm sớm hơn nhiều so với kỳ hạn chỉ định (giao hàng quá sớm) sẽ làm chật chỗ bảo quản của phía khách hàng và làm tăng chi phí quản lý tồn kho nên cần phải tránh. - C. 自社工場において納期に余裕がある注文品を不必要に前倒しして生産すると、本当に急ぐべき他の注文品の生産が遅れる原因となる。
Tại nhà máy của công ty, nếu tự ý đẩy sớm không cần thiết việc sản xuất các đơn hàng còn dư dả thời gian giao hàng thì sẽ gây chậm trễ cho việc sản xuất các đơn hàng khác thực sự cần gấp. - D. 納期遅れが発生すると、顧客の生産ラインを停止させるなどの損害を与え、企業の信用低下や取引停止につながるおそれがある。
Khi xảy ra giao hàng trễ hạn, doanh nghiệp có thể gây thiệt hại như làm dừng dây chuyền sản xuất của khách hàng, dẫn đến nguy cơ mất uy tín hoặc bị ngừng giao dịch.
Xem đáp án
Đáp án đúng: A
Trong quản lý tiến độ giao hàng (納期管理), nguyên tắc chuẩn là giao đúng số lượng vào đúng thời điểm đã hẹn (ジャストインタイム). Giao hàng quá sớm mà không có sự đồng ý của khách hàng sẽ gây áp lực lên diện tích kho bãi, phát sinh chi phí lưu kho và làm xáo trộn kế hoạch nhận hàng của khách hàng, đồng thời làm tăng bán thành phẩm dở dang và gây trễ các đơn hàng gấp khác tại chính nhà máy. (Giáo trình: Quản lý tiến độ - Khái niệm quản lý tiến độ)
💡 Trong quản lý tiến độ, cả 'giao hàng trễ' lẫn 'giao hàng quá sớm (早期納入)' đều có hại: giao quá sớm làm chật kho khách hàng và làm trễ các đơn hàng gấp khác tại xưởng.
| Từ vựng | Nghĩa |
|---|---|
| 納期管理 | quản lý tiến độ giao hàng (nōki kanri) |
| 早期納入の弊害 | tác hại của việc giao hàng quá sớm (sōki nōnyū no heigai) |
| 前倒し生産 | sản xuất đẩy sớm trước lịch (maedaoshi seisan) |
Câu 10
労働安全衛生法に基づく事業場の安全衛生管理体制に関する記述として最も不適切なものは、次のうちどれか。
Phát biểu nào sau đây là KHÔNG phù hợp nhất khi nói về bộ máy quản lý an toàn vệ sinh tại cơ sở làm việc dựa trên Luật An toàn vệ sinh lao động?
- A. 安全管理者は、建設物・設備・作業場所または作業方法に危険がある場合の応急措置や防止措置など、安全に関する技術的事項を管理する。
Người quản lý an toàn quản lý cáchạng mục kỹ thuật liên quan đến an toàn, chẳng hạn như biện pháp ứng cứu khẩn cấp hoặc biện pháp phòng ngừa khi có nguy hiểm tại công trình, thiết bị, nơi làm việc hoặc phương pháp làm việc. - B. 衛生管理者は、労働者の健康障害を防止するため、少なくとも毎週1回は作業場等を巡視し、設備や衛生状態の点検を行わなければならない。
Người quản lý vệ sinh phải tuần tra nơi làm việc ít nhất mỗi tuần 1 lần để kiểm tra thiết bị và tình trạng vệ sinh nhằm phòng ngừa tổn hại sức khỏe cho người lao động. - C. 産業医は、労働者の健康管理等を行う医師であるが、診察室での健康相談のみを行えばよく、工場の作業場を巡視する義務はない。
Bác sĩ công nghiệp là bác sĩ thực hiện quản lý sức khỏe cho người lao động, nhưng chỉ cần tư vấn sức khỏe trong phòng khám chứ không có nghĩa vụ phải đi tuần tra nơi làm việc của nhà máy. - D. 製造業において常時50人以上の労働者を使用する事業場では、事業主は衛生管理者および産業医を選任しなければならない。
Trong ngành chế tạo, tại các cơ sở làm việc thường xuyên sử dụng từ 50 người lao động trở lên, người sử dụng lao động bắt buộc phải bổ nhiệm Người quản lý vệ sinh và Bác sĩ công nghiệp.
Xem đáp án
Đáp án đúng: C
Theo Luật An toàn vệ sinh lao động (労働安全衛生法), Bác sĩ công nghiệp (産業医) có nghĩa vụ phải đi tuần tra trực tiếp nơi làm việc của nhà máy ít nhất mỗi tháng 1 lần (hoặc ít nhất 2 tháng 1 lần nếu có sự đồng ý của người sử dụng lao động và nhận báo cáo hàng tháng từ Người quản lý vệ sinh) để kiểm tra điều kiện vệ sinh và lập tức yêu cầu biện pháp bảo vệ sức khỏe khi cần thiết. Người quản lý vệ sinh (衛生管理者) phải tuần tra ít nhất mỗi tuần 1 lần. (Giáo trình: Quản lý an toàn vệ sinh - Xây dựng bộ máy quản lý an toàn vệ sinh)
| Từ vựng | Nghĩa |
|---|---|
| 安全管理者 | người quản lý an toàn (anzen kanrisha) |
| 衛生管理者 | người quản lý vệ sinh (eisei kanrisha) |
| 産業医 | bác sĩ công nghiệp (sangyōi) |