
လျှပ်စစ်နှင့် စက်မှုပစ္စည်းများ၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ခြင်းနှင့် အရည်အသွေးထိန်းချုပ်မှု (လျှပ်ကူးပစ္စည်းများ၊ လျှပ်ကာပစ္စည်းများ၊ တိုင်းတာရေးကိရိယာများ၊ စက်ကိရိယာများ၊ QC ကိရိယာ 7 မျိုး)
電気・機械材料と機械工作法・品質管理(導電・絶縁材料・測定器・工作機械・QC七つ道具)
လျှပ်စစ်ပစ္စည်း တပ်ဆင်ခြင်း – ထိန်းချုပ်ဘုတ်ပြား 電気機器組立て (အဆင့် 2 သီအိုရီ) · 技能検定「電気機器組立て」2級 学科(配電盤・制御盤組立て) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
導電材料(導電率の順位:銀>銅>金>アルミ>鉄)と絶縁電線(IV・KIV・HIV)
လျှပ်ကူးပစ္စည်းများ (လျှပ်ကူးနိုင်စွမ်း အစဉ်လိုက် - ငွေ > ကြေးနီ > ရွှေ > အလူမီနီယမ် > သံ) နှင့် လျှပ်ကာဖုံးဝါယာကြိုးများ (IV, KIV, HIV)
常温において金属の電気が流れやすい順(導電率が高い順=抵抗率が小さい順)は、「銀(Ag)> 銅(Cu)> 金(Au)> アルミニウム(Al)> 鉄(Fe)」の順となります(逆に低い方から並べると「鉄 < アルミニウム < 金 < 銅 < 銀」です)。
အခန်းအပူချိန်တွင် သတ္တုများ လျှပ်စစ်စီးကူးနိုင်စွမ်း အကောင်းဆုံးမှ အနည်းဆုံးသို့ အစဉ်လိုက် (လျှပ်ကူးနိုင်စွမ်း အမြင့်ဆုံး = လျှပ်ခံနှုန်း အနိမ့်ဆုံး) မှာ "ငွေ (Ag) > ကြေးနီ (Cu) > ရွှေ (Au) > အလူမီနီယမ် (Al) > သံ (Fe)" ဖြစ်ပါသည် (ပြောင်းပြန်အားဖြင့် အနိမ့်ဆုံးမှ အမြင့်ဆုံးသို့ "သံ < အလူမီနီယမ် < ရွှေ < ကြေးနီ < ငွေ" ဖြစ်ပါသည်)။
導電用の銅には、引抜加工したままで機械的強さが大きく母線等に使う「硬銅」と、硬銅を「焼きなまし(加熱徐冷)」して軟らかくし、導電率(標準軟銅=100%)と曲げ加工性を高めた「軟銅(電線や巻線用)」があります。
လျှပ်ကူးကြေးနီတွင် အအေးဆွဲနည်းဖြင့် ပြုလုပ်ထားပြီး စက်မှုခိုင်ခံ့အား မြင့်မား၍ ဘတ်စ်ဘား (Busbar) များအတွက် အသုံးပြုသော "ကြေးနီမာ (Hard-drawn copper)" နှင့် ကြေးနီမာကို "အပူပေးအအေးခံခြင်း (Annealing)" ဖြင့် ပျော့ပျောင်းစေကာ လျှပ်ကူးနိုင်စွမ်း (စံကြေးနီပျော့ = 100%) နှင့် ကွေးညွှတ်လုပ်ကိုင်ရ လွယ်ကူမှုကို မြှင့်တင်ထားသော "ကြေးနီပျော့ (ဝါယာကြိုးနှင့် ကွိုင်ပတ်ရန်အတွက်)" တို့ ပါဝင်ပါသည်။
なお機器のコイル巻線作業において、銅線にかける張力(引張力)が強すぎると、銅線が引き伸ばされて断面積が細くなるため、巻線の「電気抵抗は大きく(増加)」なります(抵抗が減少するというのは誤りです)。
လျှပ်စစ်ပစ္စည်းများအတွက် ကွိုင်ပတ်သည့် လုပ်ငန်းတွင် ကြေးနီကြိုးကို ဆွဲအား (Tension) အလွန်အကျွံ ပေးမိပါက ဝါယာကြိုး ဆန့်ထွက်ပြီး ဖြတ်ပိုင်းဧရိယာ ကျဉ်းသွားသဖြင့် ဝိုင်ဒင်၏ "လျှပ်စစ်ခုခံမှု (Resistance) မြင့်တက်လာတတ်သည် (ကြီးလာသည်)" ကို သတိပြုရပါမည် (လျှပ်ခံ လျော့နည်းသွားသည်ဟု ဖော်ပြချက်မှာ မှားယွင်းပါသည်)။
アルミニウムは導電率が銅の約61%ですが、密度(比重 約2.7)が銅(約8.9)の約1/3と軽いため、送電線や大電流母線に用いられます。また接触片やばね材には銅合金の「りん青銅」や「黄銅(しんちゅう)」が用いられます。
အလူမီနီယမ်သည် ကြေးနီ၏ လျှပ်ကူးနိုင်စွမ်း 61% ခန့်သာ ရှိသော်လည်း ၎င်း၏ သိပ်သည်းဆ (2.7 ခန့်) မှာ ကြေးနီ (8.9 ခန့်) ၏ 1/3 ခန့်သာရှိပြီး ပေါ့ပါးသောကြောင့် ဓာတ်အားပို့လိုင်းများနှင့် လျှပ်စီးကြောင်းမြင့် ဘတ်စ်ဘားများတွင် အသုံးပြုပါသည်။ ထို့အပြင် "ဖော့စဖာကြေးညို (Phosphor bronze)" နှင့် "ကြေးဝါ (Brass)" ကဲ့သို့သော ကြေးနီသတ္တုစပ်များကို ကွန်တက်ပြားများနှင့် စပရင်များအတွက် အသုံးပြုပါသည်။
盤内配線用の電線では、「IV」が600Vビニル絶縁電線(耐熱60℃)、「KIV」が細い軟銅素線を多数より合わせた電気機器用ビニル絶縁電線(60℃)、「HIV」が二種ビニル絶縁電線(75℃)です。柔軟性は「IVよりKIVの方が優れて」おり、制御盤内ではKIVが多用されます。
ထိန်းချုပ်ပုံးအတွင်း သွယ်တန်းသည့် ဝါယာကြိုးများအနက် "IV" သည် 600V ဗီနိုင်းလျှပ်ကာဖုံး ဝါယာကြိုး (အပူခံနိုင်ရည် 60℃)၊ "KIV" သည် သေးငယ်သော ကြေးနီပျော့ကြိုးမျှင်များစွာကို လိမ်ကျစ်ထားသည့် လျှပ်စစ်ပစ္စည်းသုံး ဗီနိုင်းလျှပ်ကာဖုံးကြိုး (60℃) နှင့် "HIV" သည် ဒုတိယအဆင့် အပူခံ ဗီနိုင်းလျှပ်ကာဖုံးကြိုး (75℃) တို့ ဖြစ်ကြပါသည်။ ပျော့ပျောင်းမှု (Flexibility) အနေဖြင့် "KIV သည် IV ထက် ပိုမိုသာလွန်သောကြောင့်" ထိန်းချုပ်ပုံးအတွင်း ဝါယာသွယ်တန်းရာတွင် KIV ကို ကျယ်ပြန့်စွာ အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- 常温での導電率の大きい順は「銀 > 銅 > 金 > アルミニウム > 鉄」である
အခန်းအပူချိန်တွင် လျှပ်စစ်စီးကူးနိုင်စွမ်း အမြင့်ဆုံးမှ အနိမ့်ဆုံးသို့ အစဉ်လိုက်မှာ "ငွေ > ကြေးနီ > ရွှေ > အလူမီနီယမ် > သံ" ဖြစ်ပါသည် - 銅線は焼きなますと軟らかくなって曲げやすくなり、巻線時に張力が強すぎると線が細くなって電気抵抗が増加する
ကြေးနီကြိုးကို အပူပေးအအေးခံခြင်း (Annealing) သည် ပျော့ပျောင်းပြီး ကွေးရလွယ်ကူစေသော်လည်း ကွိုင်ပတ်စဉ် ဆွဲအားများလွန်းပါက ကြိုးသေးသွားပြီး လျှပ်စစ်ခုခံမှု မြင့်တက်လာပါသည် - 600Vビニル絶縁電線の記号は「IV」であり、細い素線をより合わせた「KIV(電気機器用ビニル絶縁電線)」の方がIVより柔軟性に優れる
600V ဗီနိုင်းလျှပ်ကာဖုံးကြိုး၏ သင်္ကေတမှာ "IV" ဖြစ်ပြီး ကြိုးမျှင်သေးများဖြင့် ပြုလုပ်ထားသော "KIV (လျှပ်စစ်ပစ္စည်းသုံး ဗီနိုင်းလျှပ်ကာဖုံးကြိုး)" သည် IV ထက် ပိုမိုပျော့ပျောင်းပါသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 導電率の順位(銀>銅>金>アルミニウム>鉄) | လျှပ်စစ်စီးကူးနိုင်စွမ်း အစဉ်လိုက် (ငွေ > ကြေးနီ > ရွှေ > အလူမီနီယမ် > သံ) |
| 軟銅線の焼きなましと巻線張力 | ကြေးနီပျော့ကြိုး အပူပေးအအေးခံခြင်းနှင့် ကွိုင်ပတ်ဆွဲအား |
| 600Vビニル絶縁電線(IV)と二種ビニル絶縁電線(HIV) | 600V ဗီနိုင်းလျှပ်ကာဖုံးကြိုး (IV) နှင့် အပူခံ ဗီနိုင်းလျှပ်ကာဖုံးကြိုး (HIV) |
| 電気機器用ビニル絶縁電線(KIV:高柔軟性) | လျှပ်စစ်ပစ္စည်းသုံး ဗီနိုင်းလျှပ်ကာဖုံးကြိုး (KIV: ပျော့ပျောင်းမှု မြင့်မားသည်) |
絶縁材料(気体・液体・固体)と耐熱クラス(Y・A・E・B・F・H)・磁性材料
လျှပ်ကာပစ္စည်းများ (ဓာတ်ငွေ့၊ အရည်၊ အခဲ)၊ အပူခံအဆင့်များ (Y, A, E, B, F, H) နှင့် သံလိုက်ပစ္စည်းများ
電気機器に用いる「絶縁材料」には、気体絶縁材料(空気・窒素・SF6ガス・水素)、液体絶縁材料(鉱油・シリコーン油)、固体絶縁材料(はがしマイカ・集成マイカ・ガラス繊維・エポキシ樹脂・フェノール樹脂・四フッ化エチレン樹脂・ビニル・ポリエチレン・エボナイト・磁器)があります。
လျှပ်စစ်ပစ္စည်းများတွင် အသုံးပြုသော "လျှပ်ကာပစ္စည်းများ" တွင် ဓာတ်ငွေ့လျှပ်ကာများ (လေ၊ နိုက်ထရိုဂျင်၊ SF6 ဓာတ်ငွေ့၊ ဟိုက်ဒရိုဂျင်)၊ အရည်လျှပ်ကာများ (တွင်းထွက်ဆီ၊ ဆီလီကွန်ဆီ) နှင့် အခဲလျှပ်ကာများ (လချေးပြား Mica၊ ဖန်မျှင်၊ အီပေါက်ဆီရက်ဇင်၊ ဖီနောရက်ဇင်၊ PTFE / တက်ထရာဖလူအိုရိုအက်သလင်း ရက်ဇင်၊ ဗီနိုင်း၊ ပိုလီအက်သလင်း၊ အက်ဘိုနိုက် Ebonite၊ ကြွေထည်) တို့ ပါဝင်ပါသည်။
学科試験では「絶縁材料に該当しないものはどれか」という問題が頻出し、鉄心用の磁性材料である「電磁鋼板(けい素鋼板)」や、ブラシ等に使う導電材料の「カーボン(炭素)」が誤りの選択肢として出題されます。
ရေးဖြေစာမေးပွဲတွင် "အောက်ပါတို့အနက် မည်သည်က လျှပ်ကာပစ္စည်း မဟုတ်သနည်း" ဟူသော မေးခွန်းများ မကြာခဏ မေးလေ့ရှိပြီး သံအူတိုင်အတွက် သံလိုက်ပစ္စည်းဖြစ်သော "လျှပ်စစ်သံမဏိပြား (ဆီလီကွန်သံမဏိပြား)" နှင့် ဘရပ်ရှ်အတွက် လျှပ်ကူးပစ္စည်းဖြစ်သော "ကာဗွန် (Carbon)" တို့ကို အမှားရွေးချယ်စရာအဖြစ် ထည့်သွင်းလေ့ရှိပါသည်။
JIS C 4003で定められた電気機器絶縁の「耐熱クラス」は、最高許容温度(推奨最高連続使用温度)が低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)→ N(200℃)→ R(220℃)」と並びます。
JIS C 4003 တွင် သတ်မှတ်ထားသော လျှပ်စစ်ပစ္စည်း လျှပ်ကာများ၏ "အပူခံအဆင့် (Thermal classes)" ကို အမြင့်ဆုံး ခွင့်ပြုအပူချိန် အနိမ့်မှ အမြင့်သို့ အစဉ်လိုက် စီပါက "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃) → N (200℃) → R (220℃)" ဖြစ်ပါသည်။
特に低温側の4つ「Y(90℃)・A(105℃)・E(120℃)・B(130℃)」の順番は非常に重要であり、試験ではAとBを入れ替えて「Y、B、E、Aの順に高くなる(誤り)」とするひっかけ問題が繰り返し出題されています。
အထူးသဖြင့် အပူချိန်နိမ့်သော အဆင့် 4 ခုဖြစ်သည့် "Y (90℃)၊ A (105℃)၊ E (120℃)၊ B (130℃)" တို့၏ အစဉ်လိုက်မှာ အလွန်အရေးကြီးပြီး စာမေးပွဲတွင် A နှင့် B ကို နေရာလဲ၍ "Y, B, E, A အစဉ်လိုက် အပူချိန်မြင့်တက်သည် (မှားသည်)" ဟု လှည့်စားမေးလေ့ရှိပါသည်။
また変圧器や電動機の鉄心(コア)に用いる「けい素鋼板(電磁鋼板)」は、鉄に少量のけい素(シリコン)を加えて透磁率を高めヒステリシス損を減らすとともに、表面に絶縁被膜を施した薄板を積層することで「うず電流損」を低減する磁性材料です。
ထို့အပြင် ထရန်စဖော်မာနှင့် မော်တာများ၏ သံအူတိုင်အတွက် အသုံးပြုသော "ဆီလီကွန်သံမဏိပြား (လျှပ်စစ်သံမဏိပြား)" သည် သံတွင် ဆီလီကွန်အနည်းငယ် ရောစပ်ထားသော သံလိုက်ပစ္စည်းဖြစ်ပြီး သံလိုက်စိမ့်ဝင်နိုင်စွမ်းကို မြှင့်တင်ကာ Hysteresis ဆုံးရှုံးမှုကို လျှော့ချပေးသည့်အပြင် မျက်နှာပြင်လျှပ်ကာသုတ်ထားသော အပြားပါးများကို ထပ်၍ အသုံးပြုခြင်းဖြင့် "Eddy current ဆုံးရှုံးမှု" ကိုပါ လျှော့ချပေးပါသည်။
မှတ်ထားရမည့် အချက်များ
- マイカ・エポキシ樹脂・エボナイト・四フッ化エチレン樹脂は絶縁材料であるが、「電磁鋼板(けい素鋼板)」は磁性材料、「カーボン」は導電材料である
လချေးပြား (Mica)၊ အီပေါက်ဆီရက်ဇင်၊ အက်ဘိုနိုက်နှင့် PTFE ရက်ဇင်တို့သည် လျှပ်ကာပစ္စည်းများဖြစ်ကြပြီး "လျှပ်စစ်သံမဏိပြား (ဆီလီကွန်သံမဏိပြား)" မှာ သံလိုက်ပစ္စည်းနှင့် "ကာဗွန်" မှာ လျှပ်ကူးပစ္စည်း ဖြစ်ပါသည် - 絶縁の耐熱クラスは、許容温度の低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)」である
လျှပ်ကာ အပူခံအဆင့်များကို ခွင့်ပြုအပူချိန် အနိမ့်မှ အမြင့်သို့ စီပါက "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃)" ဖြစ်ပါသည် - けい素鋼板(電磁鋼板)は、鉄心のヒステリシス損とうず電流損(鉄損)を減らすために積層して用いる磁性材料である
ဆီလီကွန်သံမဏိပြား (လျှပ်စစ်သံမဏိပြား) သည် သံအူတိုင်အတွင်း Hysteresis ဆုံးရှုံးမှုနှင့် Eddy current ဆုံးရှုံးမှု (သံအူတိုင်ဆုံးရှုံးမှု) တို့ကို လျှော့ချရန် အလွှာလိုက်ထပ်ထားသော သံလိုက်ပစ္စည်း ဖြစ်ပါသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 気体・液体・固体絶縁材料(マイカ・エボナイト等) | ဓာတ်ငွေ့၊ အရည်နှင့် အခဲ လျှပ်ကာပစ္စည်းများ (လချေးပြား၊ အက်ဘိုနိုက် စသည်) |
| 耐熱クラス(Y:90℃・A:105℃・E:120℃・B:130℃・F:155℃・H:180℃) | အပူခံအဆင့်များ (Y: 90℃, A: 105℃, E: 120℃, B: 130℃, F: 155℃, H: 180℃) |
| けい素鋼板(電磁鋼板:鉄心用磁性材料) | ဆီလီကွန်သံမဏိပြား (လျှပ်စစ်သံမဏိပြား - သံအူတိုင်သုံး သံလိုက်ပစ္စည်း) |
| ヒステリシス損とうず電流損の低減 | Hysteresis ဆုံးရှုံးမှုနှင့် Eddy current ဆုံးရှုံးမှု လျှော့ချခြင်း |
鉄鋼材料(炭素量・JIS材料記号)と熱処理(焼入れ・焼戻し・焼きなまし・焼きならし)
သံမဏိပစ္စည်းများ (ကာဗွန်ပါဝင်နှုန်း၊ JIS ပစ္စည်းသင်္ကေတများ) နှင့် အပူပေးပြုပြင်ခြင်း (Quenching, Tempering, Annealing, Normalizing)
炭素鋼は含まれる炭素量(0.02%〜約2%)によって機械的性質が大きく変化し、炭素量が多くなるほど「硬さ」や「引張強さ」は大きくなりますが、逆に「伸び」や「絞り・粘り強さ(じん性)」は減少します(「炭素量が変化しても機械的性質は変わらない」は誤りです)。
ကာဗွန်သံမဏိ၏ စက်မှုဂုဏ်သတ္တိများသည် ၎င်းတွင်ပါဝင်သော ကာဗွန်ပမာဏ (0.02% မှ 2% ခန့်) အလိုက် များစွာပြောင်းလဲပါသည် - ကာဗွန်ပါဝင်နှုန်း များလာသည်နှင့်အမျှ "မာကျောမှု (Hardness)" နှင့် "ဆွဲဆန့်ခံနိုင်ရည်အား (Tensile strength)" တို့ မြင့်တက်လာပြီး "ဆန့်ထွက်နိုင်စွမ်း (Elongation)" နှင့် "အကြမ်းခံနိုင်ရည် (Toughness)" တို့ လျော့နည်းသွားပါသည် ("ကာဗွန်ပါဝင်နှုန်း ပြောင်းလဲသော်လည်း စက်မှုဂုဏ်သတ္တိ မပြောင်းလဲပါ" ဟူသော ဖော်ပြချက်မှာ မှားယွင်းပါသည်)။
主なJIS鉄鋼記号には、一般構造用圧延鋼材の「SS400」、制御盤外箱等に使う冷間圧延鋼板の「SPCC」、機械構造用炭素鋼の「S45C(炭素量約0.45%)」、耐食性に優れたオーステナイト系ステンレス鋼の「SUS304(18%Cr-8%Ni、非磁性)」があります。
အဓိက JIS သံမဏိသင်္ကေတများမှာ အထွေထွေ တည်ဆောက်ရေးသုံး သံမဏိအတွက် "SS400"၊ ထိန်းချုပ်ပုံးကိုယ်ထည်များတွင် အသုံးပြုသော အအေးကြိတ် သံမဏိပြားအတွက် "SPCC"၊ စက်မှုတည်ဆောက်ရေးသုံး ကာဗွန်သံမဏိအတွက် "S45C (ကာဗွန် 0.45% ခန့်)" နှင့် သံချေးမတက်သော စတီးလ်အတွက် "SUS304 (18%Cr-8%Ni၊ သံလိုက်မဆွဲပါ)" တို့ ဖြစ်ကြပါသည်။
鋼の性質を改善する「熱処理」には、「焼入れ・焼戻し・焼きなまし・焼きならし」および「表面硬化(浸炭・窒化・高周波焼入れ)」があります。このうち高温から水や油で急冷して鋼を硬くする操作を「焼入れ」といいます。
သံမဏိ၏ ဂုဏ်သတ္တိများကို မြှင့်တင်ပေးသော "အပူပေးပြုပြင်ခြင်း (Heat treatment)" တွင် "မီးဖမ်းခြင်း (Quenching)၊ မီးပြန်ပေးခြင်း (Tempering)၊ အပူပေးအပျော့ခံခြင်း (Annealing) နှင့် ပုံမှန်ပြုလုပ်ခြင်း (Normalizing)" အပြင် "မျက်နှာပြင်မာကျောစေခြင်း (Carburizing, Nitriding, Induction hardening)" တို့ ပါဝင်ပါသည်။ သံမဏိကို အပူချိန်မြင့်မားစွာ ပေးပြီး ရေ သို့မဟုတ် ဆီထဲတွင် လျင်မြန်စွာ အအေးခံ၍ မာကျောစေခြင်းကို "မီးဖမ်းခြင်း (Quenching)" ဟု ခေါ်ပါသည်။
焼入れしたままの鋼は硬すぎてもろいため、変態点以下に再加熱して「硬さを少し落とし、粘り強さ(じん性)を与える」操作を「焼戻し」といいます(焼入れと焼戻しはセットで行います。「S45Cを焼戻しするとさらに硬くなる」という記述は誤りです)。
မီးဖမ်းထားပြီးစ သံမဏိသည် အလွန်မာကျောသော်လည်း ကြွပ်ဆတ်နေသောကြောင့် အသွင်ပြောင်းအပူချိန်အောက်သို့ ပြန်လည်အပူပေးပြီး "မာကျောမှုကို အနည်းငယ်လျှော့ချကာ အကြမ်းခံနိုင်ရည် (Toughness) ရရှိစေခြင်း" ကို "မီးပြန်ပေးခြင်း (Tempering)" ဟု ခေါ်ပါသည် (Quenching နှင့် Tempering ကို အတွဲလိုက် ပြုလုပ်လေ့ရှိပြီး "S45C ကို Tempering လုပ်ခြင်းဖြင့် ပိုမိုမာကျောစေသည်" ဟူသော ဖော်ပြချက်မှာ မှားယွင်းပါသည်)။
また鋼を加熱後に炉内でゆっくり冷まし、内部応力を除いて「軟らかくし切削加工しやすくする」操作を「焼きなまし(アニーリング)」といい、加熱後に空気中で自然冷却して結晶組織を均一・微細化する操作を「焼きならし(ノーマライジング)」といいます。
ထို့အပြင် သံမဏိကို အပူပေးပြီး မီးဖိုအတွင်း ဖြည်းညင်းစွာ အအေးခံခြင်းဖြင့် အတွင်းဒဏ်အားများကို ဖယ်ရှားကာ "စက်ဖြင့်ပြုပြင်ရ လွယ်ကူစေရန် ပျော့ပျောင်းစေခြင်း" ကို "အပူပေးအပျော့ခံခြင်း (Annealing)" ဟုခေါ်ပြီး အပူပေးပြီးနောက် လေထဲတွင် သဘာဝအတိုင်း အအေးခံကာ သတ္တုပုံဆောင်ခဲဖွဲ့စည်းပုံကို ညီညာသိပ်သည်းစေခြင်းကို "ပုံမှန်ပြုလုပ်ခြင်း (Normalizing)" ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 鋼は炭素量が増えるほど硬さと引張強さが増し、伸びと粘り強さが減少する
သံမဏိတွင် ကာဗွန်ပါဝင်နှုန်း များလာသည်နှင့်အမျှ မာကျောမှုနှင့် ဆွဲဆန့်ခံနိုင်ရည်အား မြင့်တက်လာပြီး ဆန့်ထွက်နိုင်စွမ်းနှင့် ကြံ့ခိုင်အကြမ်းခံမှု လျော့နည်းသွားပါသည် - 熱処理において、「焼入れ」は急冷して硬くする処理、「焼戻し」は焼入れ後のもろさを除いて粘り強さを与える処理である
အပူပေးပြုပြင်ရာတွင် "Quenching (မီးဖမ်းခြင်း)" သည် သံမဏိကို လျင်မြန်စွာ အအေးခံ၍ မာကျောစေပြီး "Tempering (မီးပြန်ပေးခြင်း)" သည် မီးဖမ်းပြီးနောက် ကြွပ်ဆတ်မှုကို ဖယ်ရှားကာ ကြံ့ခိုင်အကြမ်းခံမှု ရရှိစေပါသည် - 炉内で徐冷して鋼を軟らかくする処理を「焼きなまし」、空冷して組織を均一微細化する処理を「焼きならし」という
မီးဖိုအတွင်း ဖြည်းညင်းစွာ အအေးခံ၍ သံမဏိကို ပျော့ပျောင်းစေခြင်းကို "Annealing" ဟုခေါ်ပြီး လေဖြင့် အအေးခံ၍ ပုံဆောင်ခဲဖွဲ့စည်းပုံ ညီညာစေခြင်းကို "Normalizing" ဟု ခေါ်ပါသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 炭素鋼の炭素量と機械的性質 | ကာဗွန်သံမဏိ၏ ကာဗွန်ပါဝင်နှုန်းနှင့် စက်မှုဂုဏ်သတ္တိများ |
| JIS材料記号(SS400・SPCC・S45C・SUS304) | JIS ပစ္စည်းသင်္ကေတများ (SS400, SPCC, S45C, SUS304) |
| 焼入れ(硬化)と焼戻し(粘り強さの付与) | Quenching (မာကျောစေခြင်း) နှင့် Tempering (ကြံ့ခိုင်အကြမ်းခံမှု ပေးခြင်း) |
| 焼きなまし(軟化)と焼きならし・表面硬化 | Annealing (ပျော့ပျောင်းစေခြင်း)၊ Normalizing နှင့် မျက်နှာပြင်မာကျောစေခြင်း |
機械要素(ねじのピッチとリード・平座金)と歯車回転数計算・動力伝達
စက်အစိတ်အပိုင်းများ (ဝက်အူရစ် Pitch နှင့် Lead၊ ဝါရှာပြား)၊ ဂီယာအမြန်နှုန်း တွက်ချက်ခြင်းနှင့် စွမ်းအားပို့လွှတ်ခြင်း
ねじにおいて、隣り合う「ねじ山とねじ山の間の軸方向距離」を「ピッチ(P)」といい、ねじを「1回転させたときに軸方向に進む距離」を「リード(L)」といいます。通常の一条ねじでは「リード = ピッチ」ですが、n条ねじでは「リード = n × ピッチ」となります。
ဝက်အူရစ်များတွင် "ကပ်လျက်ရှိသော ဝက်အူရစ်ထိပ်နှစ်ခုကြား အလျားလိုက်အကွာအဝေး" ကို "Pitch (P)" ဟုခေါ်ပြီး "ဝက်အူ 1 ပတ် အပြည့်လှည့်လိုက်ချိန်တွင် ရှေ့သို့တိုးသွားသော အကွာအဝေး" ကို "Lead (L)" ဟု ခေါ်ပါသည်။ ပုံမှန် တစ်ရစ်တည်းပါသော ဝက်အူတွင် "Lead = Pitch" ဖြစ်ပြီး n-ရစ်ပါသော ဝက်အူတွင် "Lead = n × Pitch" ဖြစ်ပါသည်။
盤内に「合成樹脂製(プラスチック製)ベース」の器具をねじで取り付ける際には、締付け力が一点に集中して樹脂部が割れたり破損するのを防ぐため、座面に「平座金(丸座金)」を入れて圧力を分散させます。またゆるみ止めには「ばね座金」や「ダブルナット」を用います。
ထိန်းချုပ်ပုံးအတွင်း၌ "ပလတ်စတစ် (Synthetic resin) အောက်ခံ" ပါရှိသော ကိရိယာများကို ဝက်အူဖြင့် တပ်ဆင်ရာတွင် ဖိအားတစ်နေရာတည်း စုပြုံပြီး ပလတ်စတစ်အောက်ခံ အက်ကွဲပျက်စီးခြင်းမှ ကာကွယ်ရန် ဝက်အူခေါင်းအောက်၌ ဖိအားဖြန့်ကျက်ပေးသော "ဝါရှာပြား (Plain washer)" ကို ထည့်သွင်းအသုံးပြုရပါသည်။ "စပရင်ဝါရှာ" နှင့် "နပ်နှစ်ထပ် (Double nuts)" တို့ကိုမူ ဝက်အူပြေလျော့ခြင်းမှ ကာကွယ်ရန် အသုံးပြုပါသည်။
2つの歯車がかみ合うとき、回転速度 N は歯数 Z に反比例し「N2 = N1 ×(Z1 ÷ Z2)」となります。例えば歯数 Z1=12 の歯車が「200 min⁻¹」で回転し歯数 Z2=48 の歯車とかみ合うとき、被動歯車の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」です。
ဂီယာနှစ်ခု ချိတ်ဆက်လည်ပတ်သောအခါ လည်ပတ်နှုန်း N သည် ဂီယာသွားအရေအတွက် Z နှင့် ပြောင်းပြန်အချိုးကျပါသည် - "N2 = N1 × (Z1 ÷ Z2)"။ ဥပမာအားဖြင့် သွားအရေအတွက် Z1 = 12 ရှိသော ဂီယာသည် "200 min⁻¹" ဖြင့် လည်ပတ်ပြီး သွားအရေအတွက် Z2 = 48 ရှိသော ဂီယာနှင့် ချိတ်ဆက်ထားပါက လိုက်ပါလည်ပတ်သော ဂီယာ၏ အမြန်နှုန်းမှာ "200 × 12 ÷ 48 = 50 min⁻¹" ဖြစ်ပါသည်။
また「はすば歯車」は歯筋が軸に対して傾いているため、平歯車よりもかみ合いが滑らかで騒音や振動が少ない特徴があります。軸を支える軸受には、軸と直角方向の荷重を支える「ラジアル軸受」と軸方向の荷重を支える「スラスト軸受」があります。
ထို့အပြင် "ဟယ်လီကယ်ဂီယာ (Helical gear)" သည် ဝင်ရိုးနှင့် စောင်းနေသော သွားများပါရှိသဖြင့် ရိုးရိုးဂီယာ (Spur gear) ထက် ပိုမိုချောမွေ့စွာ ချိတ်ဆက်လည်ပတ်နိုင်ပြီး အသံနှင့် တုန်ခါမှု နည်းပါးပါသည်။ ဝင်ရိုးကို ထိန်းပေးသော ဘယ်ရင်များတွင် ဝင်ရိုးနှင့် ထောင့်မှန်ကျသော ဝန်ကို ခံနိုင်သည့် "Radial bearing" နှင့် ဝင်ရိုးအလျားလိုက် ဝန်ကို ခံနိုင်သည့် "Thrust bearing" တို့ ရှိပါသည်။
動力伝達要素のうち、2本の軸を常時結合するものを「軸継手(カップリング)」、運転中に動力の伝達を断続(接続・遮断)できるものを「クラッチ」、回転運動を往復運動や揺動運動に変える棒状の連結機構を「リンク機構(カム機構)」といいます。
စွမ်းအားပို့လွှတ်သည့် အစိတ်အပိုင်းများအနက် ဝင်ရိုးနှစ်ခုကို အမြဲတမ်း ဆက်သွယ်ပေးသော ကိရိယာမှာ "Shaft coupling" ဖြစ်ပြီး၊ စက်လည်ပတ်နေစဉ် စွမ်းအားပို့လွှတ်မှုကို ချိတ်ဆက်ခြင်း သို့မဟုတ် ဖြတ်တောက်ခြင်း ပြုလုပ်နိုင်သော ကိရိယာမှာ "ကလပ်ချ် (Clutch)" ဖြစ်ကာ လည်ပတ်ရွေ့လျားမှုကို အသွားအပြန် ရွေ့လျားမှုသို့ ပြောင်းလဲပေးသော ယန္တရားမှာ "Link mechanism (သို့မဟုတ် Cam mechanism)" ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 隣り合うねじ山間の距離を「ピッチ」、ねじが1回転で進む距離を「リード」といい、樹脂製ベースの器具取付けには破損防止のため「平座金」を用いる
ကပ်လျက် ဝက်အူရစ်ထိပ်နှစ်ခုကြား အကွာအဝေးမှာ "Pitch" ဖြစ်ပြီး 1 ပတ်လှည့်တိုင်း တိုးသွားသော အကွာအဝေးမှာ "Lead" ဖြစ်ကာ ပလတ်စတစ်အောက်ခံပါ ကိရိယာများ တပ်ဆင်ရာတွင် အက်ကွဲမှုကာကွယ်ရန် "ဝါရှာပြား (Plain washer)" ကို အသုံးပြုရပါသည် - 歯数12の歯車が200 min⁻¹で回転し歯数48の歯車とかみ合うとき、歯数48側の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」となる
200 min⁻¹ ဖြင့် လည်ပတ်နေသော 12 သွားဂီယာနှင့် 48 သွားဂီယာတို့ ချိတ်ဆက်လည်ပတ်ပါက 48 သွားဂီယာ၏ လည်ပတ်နှုန်းမှာ "200 × 12 ÷ 48 = 50 min⁻¹" ဖြစ်ပါသည် - 運転中に軸の動力伝達を断続する装置を「クラッチ」、回転運動を往復・揺動運動に変換する機構を「リンク機構・カム機構」という
လည်ပတ်နေစဉ် ဝင်ရိုးစွမ်းအားကို ချိတ်ဆက်/ဖြတ်တောက်ပေးသော ကိရိယာမှာ "ကလပ်ချ် (Clutch)" ဖြစ်ပြီး လည်ပတ်မှုကို အသွားအပြန် ရွေ့လျားမှုသို့ ပြောင်းပေးသော ယန္တရားမှာ "Link သို့မဟုတ် Cam ယန္တရား" ဖြစ်ပါသည် - 【例】ピッチ P = 2mm の 2条ねじのリード → L = 2 × 2 = 4mm/歯数 Z1 = 15・回転速度 N1 = 360 min⁻¹の歯車が歯数 Z2 = 45とかみ合うとき → N2 = 360 × 15 ÷ 45 = 120 min⁻¹
ဥပမာ - Pitch P = 2mm ရှိသော နှစ်ရစ်ပါ ဝက်အူ၏ Lead → L = 2 × 2 = 4mm / Z1 = 15 သွားရှိပြီး N1 = 360 min⁻¹ ဖြင့် လည်နေသော ဂီယာနှင့် Z2 = 45 သွားဂီယာ ချိတ်ဆက်ပါက → အမြန်နှုန်း N2 = 360 × 15 ÷ 45 = 120 min⁻¹
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ねじのピッチ(山間距離)とリード(1回転進み量) | ဝက်အူ Pitch (အရစ်ထိပ်ချင်း အကွာအဝေး) နှင့် Lead (တစ်ပတ်လှည့်လျှင် တိုးသွားသော အကွာအဝေး) |
| 平座金(樹脂ベース破損防止)とばね座金 | ဝါရှာပြား (ပလတ်စတစ်အောက်ခံ ပျက်စီးမှုကာကွယ်ခြင်း) နှင့် စပရင်ဝါရှာ |
| 歯車の歯数比と回転速度計算 | ဂီယာသွားအချိုးနှင့် လည်ပတ်နှုန်း တွက်ချက်ခြင်း |
| 軸継手・クラッチ・リンク機構・ラジアル軸受 | Shaft coupling၊ ကလပ်ချ် (Clutch)၊ Link ယန္တရားနှင့် Radial bearing |
工作測定器(ノギスの各部用途と外側マイクロメータの目盛りの読み方)
အလုပ်ရုံသုံး တိုင်းတာရေးကိရိယာများ (ဗာနီယာ ကယ်လီပါ အစိတ်အပိုင်းများနှင့် အပြင်တိုင်း မိုက်ခရိုမီတာ ဖတ်ရှုနည်း)
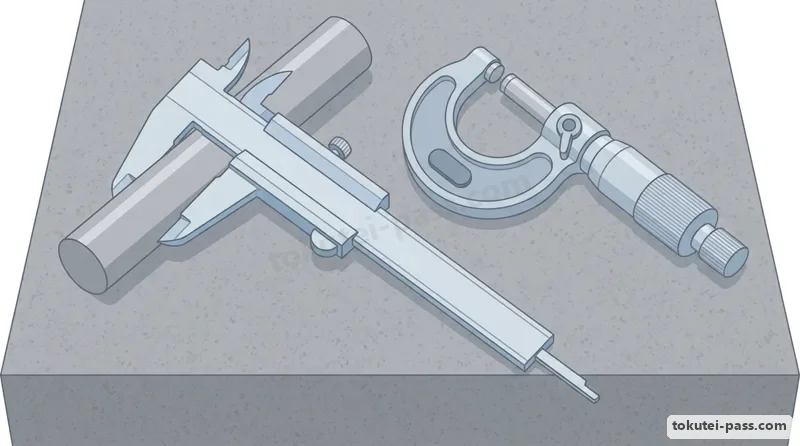
「ノギス(最小読取値 0.05mm等)」は1本で4種類の測定ができる測定器です。外径(外側寸法)は「外側用ジョウ」、穴の内径(内側寸法)は上側の「内側用ジョウ(クチバシ)」、溝や穴の深さは本尺端から出る「デプスバー(深さ測定子)」で測ります(「デプスバーで穴の内径を測る」は誤りです)。
"ဗာနီယာ ကယ်လီပါ (Vernier caliper: အနည်းဆုံးဖတ်ရှုနိုင်မှု 0.05mm စသည်)" သည် ကိရိယာတစ်ခုတည်းဖြင့် တိုင်းတာမှု 4 မျိုး ပြုလုပ်နိုင်ပါသည် - အပြင်အချင်းကို "အပြင်ညှပ်မေးရိုး (Outer jaws)" ဖြင့်လည်းကောင်း၊ အပေါက်အတွင်းအချင်းကို အပေါ်ဘက်ရှိ "အတွင်းညှပ်နှုတ်သီး (Inner jaws)" ဖြင့်လည်းကောင်း၊ မြောင်း သို့မဟုတ် အပေါက်အနက်ကို အနောက်ဘက်မှ ထွက်လာသော "အနက်တိုင်းတံ (Depth bar)" ဖြင့်လည်းကောင်း တိုင်းတာပါသည် ("အနက်တိုင်းတံဖြင့် အပေါက်အတွင်းအချင်းကို တိုင်းတာသည်" ဟူသော ဖော်ပြချက်မှာ မှားယွင်းပါသည်)။
板厚や丸棒の外径を「0.01 mm」単位で精密測定する「外側マイクロメータ」は、内部のねじのピッチが「0.5 mm」になっており、回転筒(シンブル)を1回転させると測定面(スピンドル)が「0.5 mm」進みます。
သတ္တုပြားအထူ သို့မဟုတ် သံချောင်းလုံး အပြင်အချင်းကို "0.01 mm" အထိ တိကျစွာ တိုင်းတာနိုင်သော "အပြင်တိုင်း မိုက်ခရိုမီတာ (Outside micrometer)" ၏ အတွင်းဝက်အူရစ် Pitch မှာ "0.5 mm" ဖြစ်သဖြင့် လှည့်တံ (Thimble) ကို 1 ပတ် အပြည့်လှည့်လိုက်ပါက တိုင်းတာရေးဝင်ရိုး (Spindle) သည် "0.5 mm" ရှေ့သို့ တိုးသွားပါသည်။
シンブルの円周上には50等分の目盛りが刻まれており、1目盛りが「0.5 ÷ 50 = 0.01 mm」を表します。読み取るときは、固定筒(スリーブ)の基準線の上側で「1 mm単位」、下側の補助目盛りで「0.5 mm単位」を読み、それにシンブルの「0.01 mm単位」を足し合わせます。
လှည့်တံ (Thimble) ၏ ပတ်လည်ကို အစိတ် 50 အညီအမျှ ပိုင်းခြားထားရာ 1 စိတ်လျှင် "0.5 ÷ 50 = 0.01 mm" ကို ကိုယ်စားပြုပါသည်။ တိုင်းတာချက်ကို ဖတ်ရှုရာတွင် အသေတပ်ထားသော ပြွန် (Sleeve) ပေါ်ရှိ အခြေခံမျဉ်း၏ အပေါ်ဘက်မှ "1 mm အမှတ်အသားများ" နှင့် အောက်ဘက်မှ "0.5 mm အမှတ်အသားများ" ကို ဖတ်ရှုပြီး လှည့်တံ (Thimble) ပေါ်ရှိ "0.01 mm အမှတ်အသား" နှင့် ပေါင်းရပါမည်။
例えば、スリーブの上目盛りが7 mmを超え、下目盛りの0.5 mm線が見えており(7.5 mm)、シンブルの目盛り「15(=0.15 mm)」が基準線と一致しているとき、測定値は「7.5 + 0.15 = 7.65 mm」です(0.5 mm目盛りを見落とさないよう注意します)。
ဥပမာအားဖြင့် Sleeve အပေါ်ဘက် စကေးသည် 7 mm ကို ကျော်ပြီး အောက်ဘက် 0.5 mm မျဉ်းပေါ်နေကာ (7.5 mm)၊ Thimble ပေါ်ရှိ "15 (= 0.15 mm)" အမှတ်အသားသည် အခြေခံမျဉ်းနှင့် တည့်နေပါက တိုင်းတာရရှိသော တန်ဖိုးမှာ "7.5 + 0.15 = 7.65 mm" ဖြစ်ပါသည် (0.5 mm အမှတ်အသားကို မကျန်ခဲ့စေရန် သတိပြုပါ)။
マイクロメータで測定する際は、測定力を一定にするため端の「ラチェットストップ」を空転させて測ります。その他、平面の凹凸や軸の振れを測る「ダイヤルゲージ」、定盤上で高さ測定やけがきを行う「ハイトゲージ」、接合面のすきまを測る「すきまゲージ(シックネスゲージ)」があります。
မိုက်ခရိုမီတာဖြင့် တိုင်းတာရာတွင် တိုင်းတာသည့်ဖိအား တသမတ်တည်း ရှိစေရန် အဆုံးရှိ "ရက်ချက်စတော့ပ် (Ratchet stop)" ကို အသံမြည်၍ လွတ်လပ်စွာ လည်သွားသည်အထိ လှည့်ပေးရပါမည်။ အခြားတိုင်းတာရေးကိရိယာများမှာ မျက်နှာပြင် မညီညာမှု သို့မဟုတ် ဝင်ရိုးဗဟိုလွဲမှုကို တိုင်းသော "ဒိုင်ခွက်ဂေ့ချ် (Dial gauge)"၊ အမြင့်တိုင်းခြင်းနှင့် မျဉ်းသားခြင်းအတွက် "အမြင့်တိုင်းဂေ့ချ် (Height gauge)" နှင့် အဆက်ကြားအဟကို တိုင်းသော "အထူတိုင်းဂေ့ချ် (Feeler / Thickness gauge)" တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- ノギスの「デプスバー」は深さ測定用であり、穴の内径測定には「内側用ジョウ(クチバシ)」を用いる
ဗာနီယာ ကယ်လီပါ၏ "အနက်တိုင်းတံ (Depth bar)" သည် အနက်တိုင်းရန်ဖြစ်ပြီး အပေါက်အတွင်းအချင်းကို တိုင်းတာရန် "အတွင်းညှပ်နှုတ်သီး (Inner jaws)" ကို အသုံးပြုရပါသည် - 外側マイクロメータ(最小読取値 0.01mm)は、スリーブの「1mm目盛り+0.5mm目盛り」とシンブルの「0.01mm目盛り」を合計して読む
အပြင်တိုင်း မိုက်ခရိုမီတာ (အနည်းဆုံးဖတ်ရှုနိုင်မှု 0.01mm) ကို Sleeve ပေါ်ရှိ "1mm + 0.5mm စကေး" နှင့် Thimble ပေါ်ရှိ "0.01mm စကေး" တို့ကို ပေါင်း၍ ဖတ်ရှုရပါသည် - マイクロメータ測定時は、一定の測定力にするため「ラチェットストップ」を使ってスピンドルを当てる
မိုက်ခရိုမီတာဖြင့် တိုင်းတာသောအခါ တိုင်းတာသည့်ဖိအား တူညီစေရန် "Ratchet stop" ကို လှည့်၍ ထိကပ်စေရပါမည် - 【例】外側マイクロメータ(最小読取値 0.5 ÷ 50 = 0.01mm)でスリーブが 12.5mm、シンブルが 28目盛り → 測定値 = 12.5 + 28 × 0.01 = 12.78mm
ဥပမာ - အပြင်တိုင်း မိုက်ခရိုမီတာ (အနည်းဆုံးဖတ်ရှုနိုင်မှု 0.5 ÷ 50 = 0.01mm) ၏ Sleeve တွင် 12.5mm နှင့် Thimble တွင် 28 စိတ် ပြသနေပါက → တိုင်းတာရရှိတန်ဖိုး = 12.5 + 28 × 0.01 = 12.78mm
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ノギス(外側用ジョウ・内側用ジョウ・デプスバー) | ဗာနီယာ ကယ်လီပါ (အပြင်ညှပ်မေးရိုး၊ အတွင်းညှပ်နှုတ်သီး၊ အနက်တိုင်းတံ) |
| 外側マイクロメータ(最小読取値 0.01mm・ラチェットストップ) | အပြင်တိုင်း မိုက်ခရိုမီတာ (အနည်းဆုံး 0.01mm ဖတ်ရှုနိုင်မှု၊ Ratchet stop) |
| スリーブ(0.5mm目盛り)とシンブル(0.01mm目盛り)の読み方 | Sleeve (0.5mm စကေး) နှင့် Thimble (0.01mm စကေး) ဖတ်ရှုခြင်း |
| ダイヤルゲージ・ハイトゲージ・すきまゲージ | Dial gauge၊ Height gauge နှင့် Feeler (Thickness) gauge |
けがき・手仕上げ・工作機械(旋盤・ボール盤)と応力計算・切り欠き効果
မျဉ်းသားမှတ်သားခြင်း၊ လက်ဖြင့်အချောကိုင်ခြင်း၊ စက်ကိရိယာများ (တွင်ခုံ၊ လွန်ဖောက်စက်)၊ ဒဏ်အားတွက်ချက်ခြင်းနှင့် အထစ်သက်ရောက်မှု
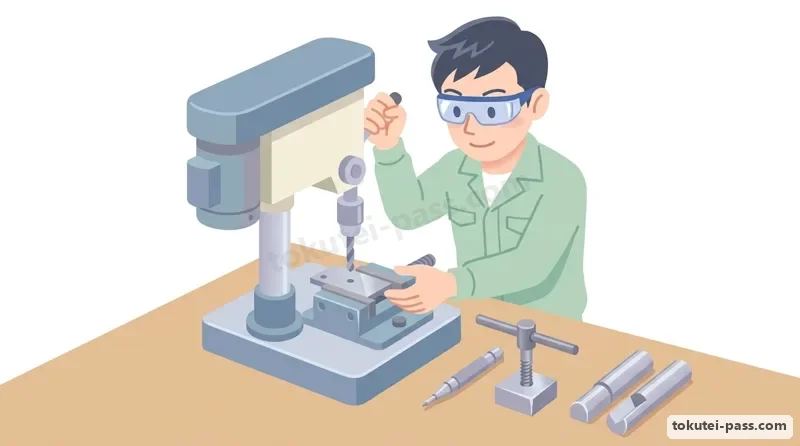
加工前の「けがき作業」において、けがき針で引いたけがき線が消えても分かるように線に沿って小さな点を打つには先端角30°〜60°の「目打ちポンチ」を用い、ドリルで穴をあける中心にドリル先端の逃げ防止用くぼみを打つには先端角90°の「センタポンチ」を用います。
စက်ဖြင့်မပြုပြင်မီ "မျဉ်းသားမှတ်သားခြင်း (Layout / Scribing) လုပ်ငန်း" တွင် ရေးဆွဲထားသော မျဉ်းကြောင်း ပျောက်မသွားစေရန် ထိပ်ချွန်ထောင့် 30°–60° ရှိသော "ပရစ်ခ်ပန့်ချ် (Prick punch)" ဖြင့် အစက်ငယ်များ ရိုက်မှတ်ပြီး၊ လွန်ဖောက်မည့် အပေါက်ဗဟိုတွင် လွန်သွား ချော်မထွက်စေရန် ထိပ်ချွန်ထောင့် 90° ရှိသော "စင်တာပန့်ချ် (Center punch)" ဖြင့် ဗဟိုချိုင့်ရာ ရိုက်မှတ်ရပါသည်။
めねじを切る「タップ作業」では、ねじ外径よりピッチ分だけ小さい「タップ下穴(例:M6×1.0ならφ5.0mm)」をドリルであけ、タップハンドルを直角に保って回します。また工作機械のうち、工作物を回転させバイト(刃物)を送って円筒形状に削る機械を「旋盤」といいます。
အတွင်းဝက်အူရစ်ဖော်သည့် "တက်ပ်လှည့်ခြင်း (Tapping) လုပ်ငန်း" တွင် ဝက်အူအပြင်အချင်းထက် Pitch ပမာဏ လျော့နည်းသော "အောက်ခံအပေါက် (Tap drill hole)" (ဥပမာ M6×1.0 အတွက် φ5.0mm) ကို အရင်ဖောက်ပြီး Tap wrench ကို ထောင့်မှန်ကျအောင် ထိန်း၍ လှည့်ရပါသည်။ စက်ကိရိယာများအနက် ပြုပြင်မည့်ပစ္စည်း (Workpiece) ကို လှည့်ပတ်စေပြီး ဖြတ်သွား (Cutting tool / Bite) ဖြင့် ဆလင်ဒါပုံစံ ရစ်ဖြတ်ပြုပြင်သော စက်ကို "တွင်ခုံ (Lathe)" ဟု ခေါ်ပါသည်။
これに対し、ドリルやリーマを回転させて穴あけや仕上げを行う機械が「ボール盤」、多刃工具(フライス)を回転させて平面や溝を削る機械が「フライス盤」です。切削加工において、切込み深さや送りを大きくして「切削断面積が大きくなるほど、切削抵抗(削る力)は大きく」なります。
ဆန့်ကျင်ဘက်အားဖြင့် လွန်သွား သို့မဟုတ် ရီမာ (Reamer) ကို လှည့်ပတ်စေပြီး အပေါက်ဖောက်ခြင်း သို့မဟုတ် အချောကိုင်ခြင်း ပြုလုပ်သော စက်မှာ "လွန်ဖောက်စက် (Drilling machine)" ဖြစ်ပြီး၊ သွားများစွာပါသော ဖြတ်သွား (Milling cutter) ကို လှည့်ပတ်စေပြီး မျက်နှာပြင်အပြား သို့မဟုတ် မြောင်းဖော်သော စက်မှာ "မီလင်စက် (Milling machine)" ဖြစ်ပါသည်။ ဖြတ်တောက်ရာတွင် ဖြတ်အနက် သို့မဟုတ် ရှေ့တိုးနှုန်းကို တိုးမြှင့်၍ "ဖြတ်တောက်သည့် ဖြတ်ပိုင်းဧရိယာ ကြီးလာပါက ဖြတ်တောက်မှုခုခံအား (Cutting force) မြင့်တက်လာပါသည်"။
単位断面積あたりの内力を「応力 = 荷重 W ÷ 断面積 A」といい、弾性限度内で応力とひずみは比例します。引張荷重 1000N を許容応力 20N/mm² の丸棒で支えるとき、断面積は「1000 ÷ 20 = 50mm²」となり、「0.785 × d² ≥ 50」より直径 d は「約8mm」となります。
ယူနစ်ဖြတ်ပိုင်းဧရိယာပေါ်တွင် သက်ရောက်သော အတွင်းအားမှာ "ဒဏ်အား (Stress) = ဝန် W ÷ ဧရိယာ A" ဖြစ်ပြီး ကျုံ့ဆန့်နိုင်သော ကန့်သတ်ချက်အတွင်း ဒဏ်အားသည် ပုံပျက်နှုန်း (Strain) နှင့် တိုက်ရိုက်အချိုးကျပါသည်။ ခွင့်ပြုဒဏ်အား 20N/mm² ရှိသော သံချောင်းလုံးဖြင့် ဆွဲအားဝန် 1000N ကို ထမ်းရန် လိုအပ်သော ဖြတ်ပိုင်းဧရိယာမှာ "1000 ÷ 20 = 50mm²" ဖြစ်ပြီး စက်ဝိုင်းဧရိယာ "0.785 × d² ≥ 50" မှတစ်ဆင့် အချင်း d မှာ "8mm ခန့်" ဖြစ်ပါသည်။
また丸棒や板材に「切り欠き(溝や段差)」があると、その底に応力が集中して破損しやすくなります(切り欠き効果)。同じ深さの切り欠きであれば、鋭いV字形や角形よりも「底の丸み(半径R)が大きい滑らかな円弧形の切り欠き」の方が応力集中が最も少なく強くなります。
ထို့အပြင် သံချောင်းလုံး သို့မဟုတ် သတ္တုပြားတွင် "အထစ် (Notch: မြောင်း သို့မဟုတ် အဆင့်)" ပါရှိပါက ၎င်း၏အောက်ခြေတွင် ဒဏ်အားစုပြုံပြီး ကျိုးပဲ့လွယ်ပါသည် (Notch effect)။ အနက်တူညီသော အထစ်များတွင် ထောင့်ချွန်သော V-ပုံစံ သို့မဟုတ် လေးထောင့်အထစ်များထက် "အောက်ခြေအဝိုင်းအချင်းဝက် (R) ကြီးမားပြီး ချောမွေ့သော စက်ဝိုင်းခြမ်းပုံ အထစ်" က ဒဏ်အားစုပြုံမှု အနည်းဆုံးဖြစ်ပြီး အခိုင်ခံ့ဆုံး ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- けがき線の確認点には「目打ちポンチ」、穴あけ中心には「センタポンチ」を使い、工作物を回転させバイトで削る工作機械を「旋盤」という
မျဉ်းကြောင်းပေါ် အမှတ်အသားရိုက်ရန် "Prick punch" ကို သုံးပြီး လွန်ဖောက်မည့်ဗဟိုအတွက် "Center punch" ကို အသုံးပြုပါသည်၊ ပစ္စည်းကို လှည့်ပတ်စေပြီး ဖြတ်သွားဖြင့် ဖြတ်တောက်သော စက်မှာ "တွင်ခုံ (Lathe)" ဖြစ်ပါသည် - 引張荷重 1000N・許容応力 20N/mm²のとき、必要断面積は「1000 ÷ 20 = 50mm²」となり、丸棒の直径は「約8mm」となる
ဆွဲအားဝန် 1000N နှင့် ခွင့်ပြုဒဏ်အား 20N/mm² အတွက် လိုအပ်သော ဖြတ်ပိုင်းဧရိယာမှာ "1000 ÷ 20 = 50mm²" ဖြစ်ပြီး သံချောင်းလုံးအချင်းမှာ "8mm ခန့်" ဖြစ်ပါသည် - 切り欠きのある部材では、角が鋭いものより「底の丸み(R)が大きい円弧状の切り欠き」の方が応力集中が小さく破損しにくい
အထစ်ပါသော အစိတ်အပိုင်းများတွင် ထောင့်ချွန်သော အထစ်များထက် "အောက်ခြေအဝိုင်းအချင်းဝက် (R) ကြီးမားသော စက်ဝိုင်းခြမ်းပုံ အထစ်" က ဒဏ်အားစုပြုံမှု နည်းပါးပြီး ကျိုးပဲ့မှုကို ပိုမိုခံနိုင်ရည်ရှိပါသည် - 【例】引張荷重 W = 3,600N を断面積 A = 90mm²の棒材で支える → 引張応力 = 3,600 ÷ 90 = 40N/mm²(M10・ピッチ 1.5mm のタップ下穴径 = 10 − 1.5 = 8.5mm)
ဥပမာ - ဖြတ်ပိုင်းဧရိယာ A = 90mm² ရှိသော သံချောင်းသည် ဆွဲအားဝန် W = 3,600N ကို ထမ်းထားပါက → ဆွဲဆန့်ဒဏ်အား = 3,600 ÷ 90 = 40N/mm² (Pitch 1.5mm ရှိသော M10 အတွက် Tap အောက်ခံအပေါက်အချင်း = 10 − 1.5 = 8.5mm)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 目打ちポンチとセンタポンチ・ハンドタップ | Prick punch၊ Center punch နှင့် လက်လှည့် Tap |
| 旋盤(工作物回転)・ボール盤・フライス盤 | တွင်ခုံ (ပစ္စည်းလှည့်ပတ်သောစက်)၊ လွန်ဖောက်စက်နှင့် မီလင်စက် |
| 引張応力計算(応力 = 荷重 ÷ 断面積)とフックの法則 | ဆွဲဆန့်ဒဏ်အား တွက်ချက်ခြင်း (ဒဏ်အား = ဝန် ÷ ဧရိယာ) နှင့် ဟွတ်ခ်၏ နိယာမ |
| 切り欠きによる応力集中と丸み(R)の効果 | အထစ်များတွင် ဒဏ်အားစုပြုံခြင်းနှင့် ထောင့်အဝိုင်းအချင်းဝက် (R) ၏ သက်ရောက်မှု |
はんだ付け(フラックスの役割と鉛フリーはんだの特徴)と板金・溶接加工
ခဲဂဟေဆော်ခြင်း (ဖလပ်စ်၏ လုပ်ဆောင်ချက်နှင့် ခဲမဲ့ဂဟေ၏ ဂုဏ်သတ္တိများ)၊ သတ္တုပြားလုပ်ငန်းနှင့် ဂဟေဆော်ခြင်း
電気配線や電子基板の「はんだ付け」で使う「フラックス(松脂=ロジン系)」の主な役割は、加熱時に「金属表面の酸化膜(さびや汚れ)を化学的に除去して再酸化を防ぎ、溶けたはんだの表面張力を下げてぬれ性(なじみ)を良くすること」です。
လျှပ်စစ်ဝါယာကြိုးများနှင့် အီလက်ထရွန်နစ်ဘုတ်များ "ခဲဂဟေဆော်ခြင်း (Soldering)" တွင် အသုံးပြုသော "ဖလပ်စ် (Flux: ထင်းရှူးဆီအခြေခံ Rosin-based)" ၏ အဓိက လုပ်ဆောင်ချက်မှာ "အပူပေးစဉ် သတ္တုမျက်နှာပြင်ပေါ်ရှိ အောက်ဆိုဒ်အလွှာ (သံချေး သို့မဟုတ် အညစ်အကြေး) ကို ဓာတုနည်းဖြင့် ဖယ်ရှားပေးခြင်း၊ နောက်ထပ် အောက်ဆိုဒ်မဖြစ်အောင် ကာကွယ်ပေးခြင်းနှင့် အရည်ပျော်နေသော ခဲ၏ မျက်နှာပြင်တင်းအားကို လျှော့ချပေးပြီး စိုစွတ်ပျံ့နှံ့နိုင်စွမ်း (Wettability) ကောင်းမွန်စေခြင်း" တို့ ဖြစ်ပါသည်။
電気機器の配線には腐食性のない「ロジン系フラックス(ヤニ入りはんだ)」を使用し、塩化亜鉛や塩酸などの腐食性フラックス(板金用)は、後日導体を腐食断線させたり絶縁低下を起こすため絶対に使用してはいけません。
လျှပ်စစ်ပစ္စည်း ဝါယာကြိုးများအတွက် သံချေးမတက်စေသော "ထင်းရှူးဆီအခြေခံ ဖလပ်စ် (Rosin-core solder)" ကိုသာ အသုံးပြုရမည်ဖြစ်ပြီး၊ ဇင့်ကလိုရိုဒ် သို့မဟုတ် ဟိုက်ဒရိုကလိုရစ်အက်ဆစ် (သတ္တုပြားလုပ်ငန်းသုံး) ကဲ့သို့သော တိုက်စားတတ်သည့် ဖလပ်စ်များသည် နောက်ပိုင်းတွင် ဝါယာကြိုးကို တိုက်စားပြတ်တောက်စေခြင်း သို့မဟုတ် လျှပ်ကာပျက်စီးစေခြင်းကြောင့် လုံးဝအသုံးမပြုရပါ။
近年、環境保全(RoHS指令等による鉛使用規制)のため、すず・銀・銅(Sn-Ag-Cu)などからなる「鉛フリーはんだ(無鉛はんだ)」が標準となっています。
မကြာသေးမီနှစ်များအတွင်း သဘာဝပတ်ဝန်းကျင် ထိန်းသိမ်းရေးအတွက် (RoHS ညွှန်ကြားချက်အရ ခဲအသုံးပြုမှု ကန့်သတ်ခြင်း စသည်) သံဖြူ၊ ငွေ နှင့် ကြေးနီ (Sn-Ag-Cu) တို့ဖြင့် ပေါင်းစပ်ထားသော "ခဲမဲ့ဂဟေ (Lead-free solder)" ကို စံအဖြစ် အသုံးပြုလာကြပါသည်။
鉛フリーはんだは、従来のすず・鉛共晶はんだ(融点 約183℃)に比べて、「融点(溶ける温度)が約217〜220℃と高い」「はんだのぬれ性(広がりやすさ)がやや劣る」「冷却後の表面に光沢が少なく(ざらつきや引け巣が出やすい)」という特徴があります。
ယခင်အသုံးပြုခဲ့သော သံဖြူ-ခဲ ဂဟေ (အရည်ပျော်မှတ် 183℃ ခန့်) နှင့် နှိုင်းယှဉ်ပါက ခဲမဲ့ဂဟေသည် "အရည်ပျော်မှတ် ပိုမိုမြင့်မားခြင်း (217–220℃ ခန့်)"၊ "ဂဟေပျံ့နှံ့စိုစွတ်နိုင်စွမ်း (Wettability) အနည်းငယ် လျော့နည်းခြင်း" နှင့် "အအေးခံပြီးနောက် မျက်နှာပြင် အရောင်တောက်ပမှု နည်းပါးခြင်း (အရောင်မှိန်ခြင်း သို့မဟုတ် ကျုံ့ဝင်ချိုင့်ခွက်ငယ်များ ဖြစ်ပေါ်လွယ်ခြင်း)" စသည့် လက္ခဏာများ ရှိပါသည်။
また制御盤外箱などの薄鋼板加工では、シャー(せん断機)による切断、プレスブレーキによる曲げ加工(板が元に戻ろうとする「スプリングバック」を見込んで曲げる)、およびスポット溶接(抵抗溶接)やTIG溶接・アーク溶接が用いられます。
ထို့အပြင် ထိန်းချုပ်ပုံးကိုယ်ထည်အတွက် သံမဏိပြားပါး ပြုပြင်ထုတ်လုပ်ရာတွင် ဖြတ်တောက်ရန် Shearing စက်၊ ကွေးညွှတ်ရန် Press brake စက် (သတ္တုပြား ပြန်ကန်ထွက်သည့် "Springback" အတွက် အနည်းငယ် ပိုကွေးပေးရသည်) တို့အပြင် Spot welding (လျှပ်ခံဂဟေဆော်နည်း)၊ TIG ဂဟေဆော်နည်းနှင့် Arc ဂဟေဆော်နည်းတို့ကို အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- はんだ付け用「フラックス」の主な役割は、金属表面の酸化膜を除き、溶けたはんだの「ぬれ性」を良くすることである
ခဲဂဟေဆော်ရာတွင် "ဖလပ်စ် (Flux)" ၏ အဓိက လုပ်ဆောင်ချက်မှာ သတ္တုမျက်နှာပြင်မှ အောက်ဆိုဒ်အလွှာကို ဖယ်ရှားပေးရန်နှင့် အရည်ပျော်နေသော ဂဟေ၏ "ပျံ့နှံ့စိုစွတ်နိုင်စွမ်း (Wettability)" ကို မြှင့်တင်ပေးရန် ဖြစ်ပါသည် - 「鉛フリーはんだ」は、従来のすず・鉛はんだに比べて「融点が高く、ぬれ性がやや劣り、表面光沢が少ない」特徴がある
ယခင် သံဖြူ-ခဲ ဂဟေနှင့် နှိုင်းယှဉ်ပါက "ခဲမဲ့ဂဟေ (Lead-free solder)" သည် "အရည်ပျော်မှတ် ပိုမြင့်ခြင်း၊ ပျံ့နှံ့စိုစွတ်နိုင်စွမ်း အနည်းငယ် လျော့နည်းခြင်းနှင့် မျက်နှာပြင် အရောင်တောက်ပမှု နည်းပါးခြင်း" တို့ ဖြစ်ပေါ်ပါသည် - 板金の曲げ加工では、荷重を除いたときに角度がわずかに戻る「スプリングバック」を考慮する
သတ္တုပြား ကွေးညွှတ်ရာတွင် ဖိအားလွှတ်လိုက်သောအခါ ကွေးထောင့် အနည်းငယ် ပြန်ကန်ထွက်သည့် "Springback" ကို ထည့်သွင်းတွက်ချက်ရပါမည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| フラックスの役割(酸化膜除去・ぬれ性向上) | ဖလပ်စ်၏ လုပ်ဆောင်ချက် (အောက်ဆိုဒ်အလွှာ ဖယ်ရှားခြင်းနှင့် ပျံ့နှံ့နိုင်စွမ်း မြှင့်တင်ခြင်း) |
| 鉛フリーはんだ(高融点・ぬれ性・環境対応) | ခဲမဲ့ဂဟေ (အရည်ပျော်မှတ် မြင့်မားခြင်း၊ ပျံ့နှံ့နိုင်စွမ်း၊ RoHS ကိုက်ညီမှု) |
| 板金曲げ加工とスプリングバック | သတ္တုပြား ကွေးညွှတ်ခြင်းနှင့် Springback |
| スポット溶接(抵抗溶接)とアーク溶接 | Spot welding (လျှပ်ခံဂဟေဆော်ခြင်း) နှင့် Arc welding |
品質管理(QC七つ道具:特性要因図・パレート図・管理図・散布図)と検査
အရည်အသွေး ထိန်းချုပ်မှု (QC ကိရိယာ 7 မျိုး - အကြောင်းနှင့်အကျိုးပုံစံ၊ ပါရီတိုပုံစံ၊ ထိန်းချုပ်မှုဇယား၊ ပြန့်ကျဲမှုပုံစံ) နှင့် စစ်ဆေးခြင်း
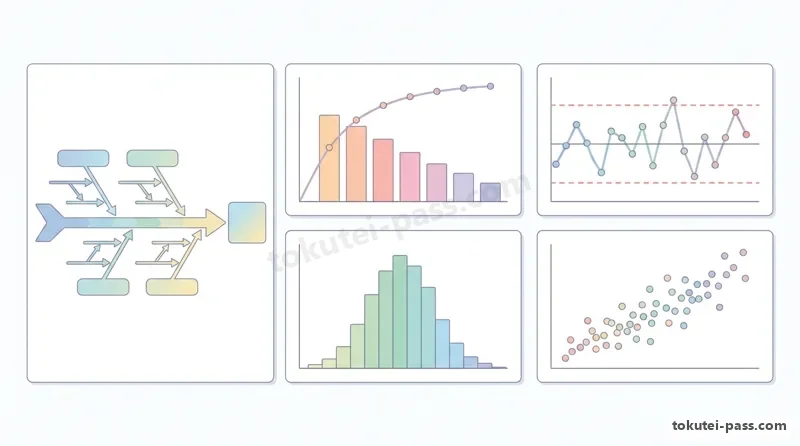
工場の品質管理(QC)で使われる「QC七つ道具」のうち、「特性要因図(魚の骨図)」は、製品の品質特性(結果)とそれに影響を与える要因(材料・機械・作業方法などの原因)との関係を、矢印を使って体系的に整理した図です。
စက်ရုံ အရည်အသွေးထိန်းချုပ်မှု (QC) တွင် အသုံးပြုသော "QC ကိရိယာ 7 မျိုး" အနက် "အကြောင်းနှင့်အကျိုးပြပုံ (Cause-and-effect diagram / ငါးရိုးပုံစံ Fishbone diagram)" သည် ထုတ်ကုန်အရည်အသွေး လက္ခဏာရပ် (အကျိုး/ရလဒ်) နှင့် ၎င်းအပေါ် သက်ရောက်သော အချက်များ (ပစ္စည်း၊ စက်၊ လုပ်ကိုင်နည်း စသည့် အကြောင်းရင်းများ) ကြား ဆက်နွှယ်မှုကို မြားခေါင်းများဖြင့် စနစ်တကျ စုစည်းဖော်ပြသော ပုံစံဖြစ်ပါသည်။
「パレート図」は、不良やクレームの項目別件数を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線(累積曲線)を組み合わせた図であり、どの不良項目を優先的に改善すべきか(重点指向)を一目で把握できます。
"ပါရီတိုဇယား (Pareto chart)" သည် အပြစ်အနာအဆာ သို့မဟုတ် တိုင်ကြားချက် အရေအတွက်ကို အမျိုးအစားအလိုက် အများဆုံးမှ အနည်းဆုံးသို့ စီထားသော တိုင်ပုံဇယား (Bar graph) နှင့် စုစုပေါင်းရာခိုင်နှုန်းပြ မျဉ်းကွေး (Cumulative curve) တို့ကို ပေါင်းစပ်ထားခြင်းဖြစ်ပြီး မည်သည့်အပြစ်အနာအဆာကို ဦးစားပေး ပြုပြင်ရမည်ကို ချက်ချင်းသိရှိနိုင်စေပါသည်။
「管理図(Xバー・R管理図等)」は、製造工程が安定した状態にあるかどうかを判定するため、中心線(CL)の上下に上方管理限界線(UCL)と下方管理限界線(LCL)を引き、時系列の測定値を打点して異常原因の有無を監視する図です。
"ထိန်းချုပ်မှုဇယား (Control chart: X-bar-R control chart စသည်)" သည် ဗဟိုမျဉ်း (CL) ၏ အပေါ်နှင့် အောက်တွင် အပေါ်ထိန်းချုပ်ကန့်သတ်မျဉ်း (UCL) နှင့် အောက်ထိန်းချုပ်ကန့်သတ်မျဉ်း (LCL) တို့ကို ဆွဲထားပြီး အချိန်အလိုက် တိုင်းတာချက်များကို အစက်ချမှတ်သားခြင်းဖြင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ် တည်ငြိမ်မှု ရှိမရှိနှင့် မူမမှန်သော အကြောင်းရင်းများ ရှိမရှိကို စောင့်ကြည့်ဆုံးဖြတ်ပေးပါသည်။
「ヒストグラム(柱状図)」は測定値の存在する範囲をいくつかの区間に分けて度数を棒の高さで表し、データのばらつきや平均値の分布状態を見る図です。また「散布図」は、対になった2つの変数(xとy)を縦軸と横軸にとって打点し、2つのデータ間の「相関関係」を調べる図です。
"ဟစ်စတိုဂရမ် (Histogram)" သည် တိုင်းတာရရှိသော တန်ဖိုးအပိုင်းအခြားကို အကန့်များခွဲပြီး ကြိမ်နှုန်းကို တိုင်အမြင့်ဖြင့် ဖော်ပြကာ ဒေတာများ၏ ပျံ့နှံ့ပုံနှင့် ပျမ်းမျှတန်ဖိုးကို လေ့လာပါသည်။ "ပြန့်ကျဲမှုပုံစံ (Scatter diagram)" သည် ဆက်စပ်နေသော ကိန်းရှင်နှစ်ခု (x နှင့် y) ကို အလျားလိုက်နှင့် ဒေါင်လိုက်ဝင်ရိုးများပေါ်တွင် အစက်ချပြီး ဒေတာနှစ်ခုကြား "ဆက်စပ်မှု (Correlation)" ကို စစ်ဆေးပါသည်။
学科試験では「特性要因図の説明と管理図の説明を入れ替える」や「散布図の説明としてパレート図の定義を書く」ひっかけが毎年出題されます。また検査には全品を調べる「全数検査」と、ロットから試料を抜き取る「抜取り検査(破壊試験等に不可欠)」があります。
ရေးဖြေစာမေးပွဲတွင် နှစ်စဉ် "အကြောင်းနှင့်အကျိုးပြပုံနှင့် ထိန်းချုပ်မှုဇယားတို့၏ ရှင်းလင်းချက်များကို ပြောင်းပြန်လဲ၍ မေးခြင်း" သို့မဟုတ် "ပါရီတိုဇယား၏ အဓိပ္ပာယ်ကို ပြန့်ကျဲမှုပုံစံအဖြစ် မှားယွင်းဖော်ပြခြင်း" စသည့် လှည့်စားမေးခွန်းများ ပါဝင်လေ့ရှိပါသည်။ စစ်ဆေးမှုများတွင် "အားလုံးစစ်ဆေးခြင်း (100% inspection)" နှင့် "နမူနာကောက်စစ်ဆေးခြင်း (Sampling inspection: ဖျက်ဆီးစမ်းသပ်မှုများအတွက် မဖြစ်မနေသုံးရသည်)" တို့ ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 品質の「結果(特性)」と「原因(要因)」の関係を魚の骨状に整理した図を「特性要因図」という
အရည်အသွေးဆိုင်ရာ "အကျိုး (လက္ခဏာရပ်)" နှင့် "အကြောင်း (သက်ရောက်သည့်အချက်များ)" တို့၏ ဆက်နွှယ်မှုကို ငါးရိုးပုံစံဖြင့် စုစည်းဖော်ပြသောပုံကို "အကြောင်းနှင့်အကျိုးပြပုံ (Cause-and-effect diagram)" ဟု ခေါ်ပါသည် - 不良項目を件数順の棒グラフと累積曲線で表す図を「パレート図」、2変数間の相関を見る図を「散布図」という
အပြစ်အနာအဆာများကို အများမှအနည်းသို့ တိုင်ပုံဇယားနှင့် စုစုပေါင်းရာခိုင်နှုန်းမျဉ်းကွေးတွဲ၍ ပြသောပုံမှာ "ပါရီတိုဇယား (Pareto chart)" ဖြစ်ပြီး ကိန်းရှင် 2 ခုကြား ဆက်စပ်မှုကို စစ်ဆေးသောပုံမှာ "ပြန့်ကျဲမှုပုံစံ (Scatter diagram)" ဖြစ်ပါသည် - 上下の「管理限界線(UCL・LCL)」を引き、工程が安定状態にあるかを監視する図を「管理図」という
လုပ်ငန်းစဉ် တည်ငြိမ်မှုရှိမရှိ စောင့်ကြည့်ရန် အပေါ်နှင့်အောက် "ထိန်းချုပ်ကန့်သတ်မျဉ်းများ (UCL, LCL)" ပါရှိသော ဇယားကို "ထိန်းချုပ်မှုဇယား (Control chart)" ဟု ခေါ်ပါသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 特性要因図(結果と原因の体系的整理) | အကြောင်းနှင့်အကျိုးပြပုံ (အကျိုးနှင့် အကြောင်းရင်းများကို စနစ်တကျ စုစည်းခြင်း) |
| パレート図(棒グラフ+累積曲線)とヒストグラム | ပါရီတိုဇယား (တိုင်ပုံဇယား + စုစုပေါင်းရာခိုင်နှုန်းမျဉ်းကွေး) နှင့် ဟစ်စတိုဂရမ် |
| 管理図(上方・下方管理限界線と工程安定監視) | ထိန်းချုပ်မှုဇယား (အပေါ်/အောက် ထိန်းချုပ်ကန့်သတ်မျဉ်းများနှင့် လုပ်ငန်းစဉ်တည်ငြိမ်မှု စောင့်ကြည့်ခြင်း) |
| 散布図(相関関係)と全数検査・抜取り検査 | ပြန့်ကျဲမှုပုံစံ (ဆက်စပ်မှု)၊ အားလုံးစစ်ဆေးခြင်းနှင့် နမူနာကောက်စစ်ဆေးခြင်း |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
電気材料では、導電率の順「銀>銅>金>アルミニウム>鉄」と、アルミは銅と比べて「比重が約1/3と軽く、導電率は約61%」という数値が頻出です。電線では細い軟銅線を多数より合わせた「KIV」がIVより柔軟で盤内配線に適し、耐熱はIV/KIV=60℃・HIV=75℃・CV=90℃です。
လျှပ်စစ်ပစ္စည်းများတွင် လျှပ်ကူးနိုင်စွမ်း အစဉ်လိုက် 'ငွေ > ကြေးနီ > ရွှေ > အလူမီနီယမ် > သံ' နှင့် ကြေးနီနှင့်နှိုင်းယှဉ်ပါက အလူမီနီယမ်၏ ဂုဏ်သတ္တိ 'သိပ်သည်းဆ 1/3 ခန့်၊ လျှပ်ကူးနိုင်စွမ်း 61% ခန့်' တို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။ ဝါယာကြိုးများအနက် ကြိုးမျှင်သေးများစွာပါသော KIV သည် ထိန်းချုပ်ပုံးအတွင်း သွယ်တန်းရန် IV ထက် ပိုမိုပျော့ပျောင်းပြီး အမြင့်ဆုံး ခံနိုင်ရည်အပူချိန်များမှာ IV/KIV = 60 °C၊ HIV = 75 °C နှင့် CV ကေဘယ် = 90 °C တို့ ဖြစ်ကြပါသည်။
絶縁材料の耐熱クラス(JIS C 4003)は、低い順に「Y(90℃)→A(105℃)→E(120℃)→B(130℃)→F(155℃)→H(180℃)」と語呂合わせで暗記しましょう。また変圧器や電動機の鉄心には、ヒステリシス損とうず電流損を減らすため「薄いけい素鋼板(電磁鋼板)の積層」を用います。
လျှပ်ကာ အပူခံအဆင့်များ (JIS C 4003) ကို အနိမ့်မှ အမြင့်သို့ အစဉ်လိုက် မှတ်သားထားပါ - 'Y (90 °C) → A (105 °C) → E (120 °C) → B (130 °C) → F (155 °C) → H (180 °C)'။ ထရန်စဖော်မာနှင့် မော်တာ သံအူတိုင်များတွင် Hysteresis နှင့် Eddy-current ဆုံးရှုံးမှုများကို လျှော့ချရန် ဆီလီကွန်သံမဏိပြားပါးများ (သံလိုက်ပစ္စည်း) ကို အလွှာလိုက်ထပ်၍ အသုံးပြုပါသည်။
機械工作・測定・品質管理では、ノギスはジョウの奥(根元)で挟み、マイクロメータは保管時に測定面を密着させず0.5〜2mmの隙間を空けます。タップ下穴径は「呼び径D−ピッチP(M5×0.8なら4.2mm)」で求め、樹脂部品や銅母線の締結には必ず平座金を当てます。
စက်ဖြင့်ပြုပြင်ခြင်း၊ တိုင်းတာခြင်းနှင့် QC တို့တွင် - ဗာနီယာ ကယ်လီပါဖြင့် တိုင်းတာရာ၌ ညှပ်မေးရိုး၏ အရင်းပိုင်းအနီးတွင် နက်ရှိုင်းစွာ ညှပ်၍တိုင်းပါ၊ မိုက်ခရိုမီတာကို သိမ်းဆည်းရာတွင် တိုင်းတာသည့် မျက်နှာပြင်နှစ်ခုကြား 0.5–2 mm အဟချန်ထားပါ။ အတွင်းဝက်အူရစ်ဖော်ရန် အောက်ခံအပေါက်အချင်းကို 'သတ်မှတ်အချင်း D − Pitch P (M5 × 0.8 အတွက် 4.2 mm)' ဖြင့် တွက်ချက်ပြီး ပလတ်စတစ်အောက်ခံများ သို့မဟုတ် ကြေးနီဘတ်စ်ဘားများကို ဝက်အူစုပ်ရာတွင် ဝါရှာပြား (Plain washer) ကို အမြဲခံ၍ သုံးပါ။
မှတ်ထားရမည့် အချက်များ
- 導電率順:銀>銅>金>アルミ>鉄(アルミは比重が銅の1/3・導電率61%) / 電線耐熱:IV・KIV=60℃、HIV=75℃、CV=90℃
လျှပ်ကူးနိုင်စွမ်း အစဉ်လိုက် - Ag > Cu > Au > Al > Fe (Al သည် Cu အလေးချိန်၏ 1/3၊ လျှပ်ကူးနိုင်စွမ်း 61%) / ဝါယာအပူခံကန့်သတ်ချက် - IV/KIV = 60 °C, HIV = 75 °C, CV = 90 °C - 耐熱クラス(JIS C 4003):Y(90℃)・A(105℃)・E(120℃)・B(130℃)・F(155℃)・H(180℃) / 鉄心材料=けい素鋼板(磁性材料)
အပူခံအဆင့်များ (JIS C 4003) - Y (90 °C), A (105 °C), E (120 °C), B (130 °C), F (155 °C), H (180 °C) / သံအူတိုင် သံလိုက်ပစ္စည်း = ဆီလီကွန်သံမဏိပြား - 金属材料:C1100=タフピッチ銅(母線用)・黄銅=Cu+Zn / 熱処理:焼入れ=急冷硬化・焼きなまし=炉内徐冷軟化
သတ္တုများ - C1100 = Tough pitch ကြေးနီ (ဘတ်စ်ဘားသုံး)၊ ကြေးဝါ = Cu + Zn / အပူပေးပြုပြင်ခြင်း - Quenching = အမြန်အအေးခံ၍ မာကျောစေခြင်း၊ Annealing = မီးဖိုတွင် ဖြည်းညင်းစွာ အအေးခံ၍ ပျော့စေခြင်း - 測定器:ノギスはジョウの根元深くで測定・マイクロメータはラチェットストップを使い保管時は隙間を空ける / すきまゲージ=母線接触面の隙間測定
တိုင်းတာကိရိယာများ - ကယ်လီပါမေးရိုး အရင်းပိုင်းကို သုံးပါ၊ မိုက်ခရိုမီတာ Ratchet stop ကိုလှည့်ပြီး သိမ်းဆည်းချိန် အဟချန်ထားပါ / Thickness gauge = ဘတ်စ်ဘားအဆက်ကြား အဟကို စစ်ဆေးသည် - タップ下穴径=外径D−ピッチP(M5×0.8は4.2mm) / けがき針は一度引き・QC七つ道具:パレート図=累積曲線・特性要因図=魚の骨
Tap အောက်ခံအပေါက် = အပြင်အချင်း D − Pitch P (M5 × 0.8 အတွက် 4.2 mm) / Scriber = တစ်ချက်တည်း ဆွဲရန်၊ QC ကိရိယာ 7 မျိုး - ပါရီတို = စုစုပေါင်းမျဉ်းကွေး၊ ငါးရိုးပုံ = အကြောင်းနှင့်အကျိုး
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 耐熱クラス(Y:90℃・A:105℃・E:120℃・B:130℃・F:155℃・H:180℃) | အပူခံအဆင့်များ (Y:90 °C, A:105 °C, E:120 °C, B:130 °C, F:155 °C, H:180 °C) |
| けい素鋼板(電磁鋼板)とタフピッチ銅(C1100) | ဆီလီကွန်သံမဏိပြား (လျှပ်စစ်သံမဏိပြား) နှင့် Tough pitch ကြေးနီ (C1100) |
| タップ下穴径(外径D−ピッチP) | Tap အောက်ခံအပေါက်အချင်း (အပြင်အချင်း D − Pitch P) |
| パレート図と特性要因図(QC七つ道具) | ပါရီတိုဇယားနှင့် အကြောင်းနှင့်အကျိုးပြ ငါးရိုးပုံစံ (QC ကိရိယာ 7 မျိုး) |
ကုန်ကြမ်းပစ္စည်းများ၊ ပုံဖော်ပြုပြင်ခြင်းနှင့် အရည်အသွေး ထိန်းချုပ်မှု
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA)「技能検定 電気機器組立て 2級 学科試験基準(電気材料・機械要素・機械工作法・品質管理)」 — https://www.javada.or.jp/jigyou/gino/giken.html
- 日本産業規格「JIS C 4003 電気絶縁の耐熱クラス及び耐熱性評価」「JIS Z 8101 品質管理用語」 — https://www.jisc.go.jp/