
Vật liệu điện - cơ khí, Phương pháp gia công cơ khí và Quản lý chất lượng (Vật liệu dẫn điện - cách điện, Dụng cụ đo, Máy công cụ, 7 công cụ QC)
電気・機械材料と機械工作法・品質管理(導電・絶縁材料・測定器・工作機械・QC七つ道具)
Chứng chỉ Lắp ráp thiết bị điện – Tủ điện 電気機器組立て (2級 lý thuyết) · 技能検定「電気機器組立て」2級 学科(配電盤・制御盤組立て) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
導電材料(導電率の順位:銀>銅>金>アルミ>鉄)と絶縁電線(IV・KIV・HIV)
Vật liệu dẫn điện (Thứ tự độ dẫn điện: Bạc > Đồng > Vàng > Nhôm > Sắt) và Dây điện bọc cách điện (IV, KIV, HIV)
常温において金属の電気が流れやすい順(導電率が高い順=抵抗率が小さい順)は、「銀(Ag)> 銅(Cu)> 金(Au)> アルミニウム(Al)> 鉄(Fe)」の順となります(逆に低い方から並べると「鉄 < アルミニウム < 金 < 銅 < 銀」です)。
Ở nhiệt độ thường, thứ tự các kim loại dẫn điện tốt nhất (theo thứ tự độ dẫn điện từ cao xuống thấp = điện trở suất từ nhỏ đến lớn) là: "Bạc (Ag) > Đồng (Cu) > Vàng (Au) > Nhôm (Al) > Sắt (Fe)" (ngược lại nếu xếp từ thấp lên cao là "Sắt < Nhôm < Vàng < Đồng < Bạc").
導電用の銅には、引抜加工したままで機械的強さが大きく母線等に使う「硬銅」と、硬銅を「焼きなまし(加熱徐冷)」して軟らかくし、導電率(標準軟銅=100%)と曲げ加工性を高めた「軟銅(電線や巻線用)」があります。
Đồng dùng dẫn điện gồm "đồng cứng" giữ nguyên sau khi kéo nguội có độ bền cơ học lớn dùng làm thanh cái..., và "đồng mềm (dùng làm dây điện và dây quấn)" được tạo bằng cách "ủ (nung nóng rồi làm nguội chậm)" đồng cứng để làm mềm, tăng độ dẫn điện (đồng mềm tiêu chuẩn = 100%) và dễ uốn gia công.
なお機器のコイル巻線作業において、銅線にかける張力(引張力)が強すぎると、銅線が引き伸ばされて断面積が細くなるため、巻線の「電気抵抗は大きく(増加)」なります(抵抗が減少するというのは誤りです)。
Lưu ý trong công việc quấn dây cuộn cảm thiết bị điện, nếu lực căng (lực kéo) đặt lên dây đồng quá mạnh sẽ làm dây đồng bị kéo giãn và thu nhỏ tiết diện lại, dẫn đến "điện trở của cuộn dây tăng lên (lớn hơn)" (nói điện trở giảm đi là sai).
アルミニウムは導電率が銅の約61%ですが、密度(比重 約2.7)が銅(約8.9)の約1/3と軽いため、送電線や大電流母線に用いられます。また接触片やばね材には銅合金の「りん青銅」や「黄銅(しんちゅう)」が用いられます。
Nhôm có độ dẫn điện bằng khoảng 61% của đồng, nhưng khối lượng riêng (tỷ trọng khoảng 2.7) chỉ nhẹ bằng khoảng 1/3 so với đồng (khoảng 8.9) nên được dùng làm đường dây truyền tải và thanh cái dòng lớn. Ngoài ra lá tiếp điểm và chi tiết lò xo sử dụng hợp kim đồng là "đồng thanh phốt-pho" và "đồng thau".
盤内配線用の電線では、「IV」が600Vビニル絶縁電線(耐熱60℃)、「KIV」が細い軟銅素線を多数より合わせた電気機器用ビニル絶縁電線(60℃)、「HIV」が二種ビニル絶縁電線(75℃)です。柔軟性は「IVよりKIVの方が優れて」おり、制御盤内ではKIVが多用されます。
Về dây điện đi trong tủ: "IV" là dây cách điện nhựa vinyl 600V (chịu nhiệt 60℃), "KIV" là dây cách điện nhựa vinyl dùng cho thiết bị điện bện từ nhiều sợi đồng mềm mảnh (60℃), và "HIV" là dây cách điện nhựa vinyl loại 2 (75℃). Về độ mềm dẻo thì "KIV vượt trội hơn IV", nên KIV được dùng rất nhiều trong tủ điều khiển.
Điểm cần nhớ
- 常温での導電率の大きい順は「銀 > 銅 > 金 > アルミニウム > 鉄」である
Thứ tự độ dẫn điện từ lớn đến nhỏ ở nhiệt độ thường là "Bạc > Đồng > Vàng > Nhôm > Sắt" - 銅線は焼きなますと軟らかくなって曲げやすくなり、巻線時に張力が強すぎると線が細くなって電気抵抗が増加する
Dây đồng sau khi ủ sẽ mềm đi và dễ uốn; khi quấn dây nếu lực căng quá lớn sẽ làm dây bị kéo nhỏ lại khiến điện trở tăng lên - 600Vビニル絶縁電線の記号は「IV」であり、細い素線をより合わせた「KIV(電気機器用ビニル絶縁電線)」の方がIVより柔軟性に優れる
Ký hiệu của dây cách điện nhựa vinyl 600V là "IV", và dây "KIV (dây cách điện vinyl dùng cho thiết bị điện)" bện từ các sợi mảnh có độ mềm dẻo tốt hơn IV
| Từ vựng | Nghĩa |
|---|---|
| 導電率の順位(銀>銅>金>アルミニウム>鉄) | Thứ tự độ dẫn điện (Bạc > Đồng > Vàng > Nhôm > Sắt) |
| 軟銅線の焼きなましと巻線張力 | Ủ dây đồng mềm và lực căng khi quấn dây |
| 600Vビニル絶縁電線(IV)と二種ビニル絶縁電線(HIV) | Dây cách điện vinyl 600V (IV) và dây cách điện vinyl chịu nhiệt loại 2 (HIV) |
| 電気機器用ビニル絶縁電線(KIV:高柔軟性) | Dây cách điện vinyl dùng cho thiết bị điện (KIV: độ mềm dẻo cao) |
絶縁材料(気体・液体・固体)と耐熱クラス(Y・A・E・B・F・H)・磁性材料
Vật liệu cách điện (Khí, Lỏng, Rắn), Cấp chịu nhiệt cách điện (Y, A, E, B, F, H) và Vật liệu từ
電気機器に用いる「絶縁材料」には、気体絶縁材料(空気・窒素・SF6ガス・水素)、液体絶縁材料(鉱油・シリコーン油)、固体絶縁材料(はがしマイカ・集成マイカ・ガラス繊維・エポキシ樹脂・フェノール樹脂・四フッ化エチレン樹脂・ビニル・ポリエチレン・エボナイト・磁器)があります。
"Vật liệu cách điện" dùng cho thiết bị điện gồm vật liệu cách điện thể khí (không khí, nitơ, khí SF6, hydro), thể lỏng (dầu mỏ khoáng, dầu silicone) và thể rắn (mica tách lớp, mica nhân tạo, sợi thủy tinh, nhựa epoxy, nhựa phenol, nhựa PTFE / teflon, vinyl, polyetylen, cao su cứng ebonit, sứ cách điện).
学科試験では「絶縁材料に該当しないものはどれか」という問題が頻出し、鉄心用の磁性材料である「電磁鋼板(けい素鋼板)」や、ブラシ等に使う導電材料の「カーボン(炭素)」が誤りの選択肢として出題されます。
Trong đề thi lý thuyết rất hay hỏi câu "vật liệu nào không phải là vật liệu cách điện", trong đó "tôn silic (thép kỹ thuật điện)" vốn là vật liệu từ làm lõi sắt và "cacbon (than)" vốn là vật liệu dẫn điện làm chổi than thường được đưa vào làm phương án sai.
JIS C 4003で定められた電気機器絶縁の「耐熱クラス」は、最高許容温度(推奨最高連続使用温度)が低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)→ N(200℃)→ R(220℃)」と並びます。
"Cấp chịu nhiệt (Thermal class)" của cách điện thiết bị điện quy định trong JIS C 4003 được sắp xếp theo thứ tự nhiệt độ cho phép tối đa từ thấp đến cao như sau: "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃) → N (200℃) → R (220℃)".
特に低温側の4つ「Y(90℃)・A(105℃)・E(120℃)・B(130℃)」の順番は非常に重要であり、試験ではAとBを入れ替えて「Y、B、E、Aの順に高くなる(誤り)」とするひっかけ問題が繰り返し出題されています。
Đặc biệt thứ tự của 4 cấp phía nhiệt độ thấp "Y (90℃), A (105℃), E (120℃), B (130℃)" là cực kỳ quan trọng; đề thi lặp đi lặp lại câu hỏi bẫy đổi chỗ A và B thành "cao dần theo thứ tự Y, B, E, A (sai)".
また変圧器や電動機の鉄心(コア)に用いる「けい素鋼板(電磁鋼板)」は、鉄に少量のけい素(シリコン)を加えて透磁率を高めヒステリシス損を減らすとともに、表面に絶縁被膜を施した薄板を積層することで「うず電流損」を低減する磁性材料です。
Ngoài ra "tôn silic (thép kỹ thuật điện)" dùng làm lõi sắt (core) máy biến áp và động cơ là vật liệu từ pha thêm một lượng nhỏ silic vào sắt để tăng độ từ thẩm và giảm tổn hao trễ từ, đồng thời ghép chồng các tấm mỏng có phủ lớp màng cách điện bề mặt nhằm giảm "tổn hao dòng điện xoáy".
Điểm cần nhớ
- マイカ・エポキシ樹脂・エボナイト・四フッ化エチレン樹脂は絶縁材料であるが、「電磁鋼板(けい素鋼板)」は磁性材料、「カーボン」は導電材料である
Mica, nhựa epoxy, ebonit, nhựa PTFE là vật liệu cách điện; còn "thép kỹ thuật điện (tôn silic)" là vật liệu từ và "cacbon" là vật liệu dẫn điện - 絶縁の耐熱クラスは、許容温度の低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)」である
Cấp chịu nhiệt cách điện xếp theo thứ tự nhiệt độ cho phép từ thấp đến cao là "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃)" - けい素鋼板(電磁鋼板)は、鉄心のヒステリシス損とうず電流損(鉄損)を減らすために積層して用いる磁性材料である
Tôn silic (thép kỹ thuật điện) là vật liệu từ được ghép chồng từ các tấm mỏng để giảm tổn hao trễ và tổn hao dòng xoáy (tổn hao sắt) trong lõi từ
| Từ vựng | Nghĩa |
|---|---|
| 気体・液体・固体絶縁材料(マイカ・エボナイト等) | Vật liệu cách điện khí, lỏng và rắn (mica, ebonit...) |
| 耐熱クラス(Y:90℃・A:105℃・E:120℃・B:130℃・F:155℃・H:180℃) | Cấp chịu nhiệt cách điện (Y: 90℃, A: 105℃, E: 120℃, B: 130℃, F: 155℃, H: 180℃) |
| けい素鋼板(電磁鋼板:鉄心用磁性材料) | Tôn silic / thép kỹ thuật điện (vật liệu từ dùng làm lõi sắt) |
| ヒステリシス損とうず電流損の低減 | Giảm tổn hao trễ từ (hysteresis) và tổn hao dòng điện xoáy (eddy current) |
鉄鋼材料(炭素量・JIS材料記号)と熱処理(焼入れ・焼戻し・焼きなまし・焼きならし)
Vật liệu gang thép (Hàm lượng cacbon, Ký hiệu vật liệu JIS) và Nhiệt luyện (Tôi, Ram, Ủ, Thường hóa)
炭素鋼は含まれる炭素量(0.02%〜約2%)によって機械的性質が大きく変化し、炭素量が多くなるほど「硬さ」や「引張強さ」は大きくなりますが、逆に「伸び」や「絞り・粘り強さ(じん性)」は減少します(「炭素量が変化しても機械的性質は変わらない」は誤りです)。
Thép cacbon có cơ tính thay đổi lớn tùy theo hàm lượng cacbon chứa trong thép (0.02% ~ khoảng 2%): hàm lượng cacbon càng nhiều thì "độ cứng" và "độ bền kéo" càng lớn, nhưng ngược lại "độ giãn dài" và "độ thắt / độ dẻo dai" giảm xuống (nói "cơ tính không đổi dù hàm lượng cacbon thay đổi" là sai).
主なJIS鉄鋼記号には、一般構造用圧延鋼材の「SS400」、制御盤外箱等に使う冷間圧延鋼板の「SPCC」、機械構造用炭素鋼の「S45C(炭素量約0.45%)」、耐食性に優れたオーステナイト系ステンレス鋼の「SUS304(18%Cr-8%Ni、非磁性)」があります。
Các ký hiệu thép JIS chính gồm: "SS400" là thép cán kết cấu thông thường, "SPCC" là thép tấm cán nguội dùng làm vỏ tủ điều khiển..., "S45C (hàm lượng cacbon khoảng 0.45%)" là thép cacbon kết cấu máy, và "SUS304 (18%Cr-8%Ni, không từ tính)" là thép không gỉ hệ austenite chống ăn mòn ưu việt.
鋼の性質を改善する「熱処理」には、「焼入れ・焼戻し・焼きなまし・焼きならし」および「表面硬化(浸炭・窒化・高周波焼入れ)」があります。このうち高温から水や油で急冷して鋼を硬くする操作を「焼入れ」といいます。
"Nhiệt luyện" cải thiện tính chất của thép gồm "tôi, ram, ủ, thường hóa" và "tôi cứng bề mặt (thấm cacbon, thấm nitơ, tôi cao tần)". Trong đó thao tác nung nóng lên nhiệt độ cao rồi làm nguội nhanh trong nước hoặc dầu để làm cứng thép gọi là "tôi (quenching)".
焼入れしたままの鋼は硬すぎてもろいため、変態点以下に再加熱して「硬さを少し落とし、粘り強さ(じん性)を与える」操作を「焼戻し」といいます(焼入れと焼戻しはセットで行います。「S45Cを焼戻しするとさらに硬くなる」という記述は誤りです)。
Thép ngay sau khi tôi rất cứng nhưng giòn, nên thao tác nung nóng lại ở nhiệt độ dưới điểm biến thái để "giảm bớt một chút độ cứng và tạo độ dẻo dai" gọi là "ram (tempering)" (tôi và ram luôn đi đôi với nhau; câu "ram thép S45C làm thép cứng hơn nữa" là sai).
また鋼を加熱後に炉内でゆっくり冷まし、内部応力を除いて「軟らかくし切削加工しやすくする」操作を「焼きなまし(アニーリング)」といい、加熱後に空気中で自然冷却して結晶組織を均一・微細化する操作を「焼きならし(ノーマライジング)」といいます。
Ngoài ra thao tác nung nóng thép rồi làm nguội chậm trong lò nhằm khử ứng suất dư và "làm mềm thép để dễ gia công cắt gọt" gọi là "ủ (annealing)"; còn thao tác nung nóng rồi để nguội tự nhiên trong không khí nhằm làm đồng đều và mịn nhỏ tổ chức tinh thể gọi là "thường hóa (normalizing)".
Điểm cần nhớ
- 鋼は炭素量が増えるほど硬さと引張強さが増し、伸びと粘り強さが減少する
Trong thép, hàm lượng cacbon càng tăng thì độ cứng và độ bền kéo càng tăng, còn độ giãn dài và độ dẻo dai giảm xuống - 熱処理において、「焼入れ」は急冷して硬くする処理、「焼戻し」は焼入れ後のもろさを除いて粘り強さを与える処理である
Trong nhiệt luyện, "tôi" là làm nguội nhanh để tăng độ cứng, còn "ram" là khử tính giòn sau khi tôi để tạo độ dẻo dai - 炉内で徐冷して鋼を軟らかくする処理を「焼きなまし」、空冷して組織を均一微細化する処理を「焼きならし」という
Làm nguội chậm trong lò để làm mềm thép gọi là "ủ", còn làm nguội ngoài không khí để làm mịn và đồng đều tổ chức hạt gọi là "thường hóa"
| Từ vựng | Nghĩa |
|---|---|
| 炭素鋼の炭素量と機械的性質 | Hàm lượng cacbon và cơ tính của thép cacbon |
| JIS材料記号(SS400・SPCC・S45C・SUS304) | Ký hiệu vật liệu JIS (SS400, SPCC, S45C, SUS304) |
| 焼入れ(硬化)と焼戻し(粘り強さの付与) | Tôi thép (làm cứng) và ram thép (tạo độ dẻo dai) |
| 焼きなまし(軟化)と焼きならし・表面硬化 | Ủ thép (làm mềm), thường hóa và tôi cứng bề mặt |
機械要素(ねじのピッチとリード・平座金)と歯車回転数計算・動力伝達
Chi tiết máy (Bước ren Pitch và Bước xoắn Lead, Vòng đệm phẳng), Tính tốc độ bánh răng và Truyền động
ねじにおいて、隣り合う「ねじ山とねじ山の間の軸方向距離」を「ピッチ(P)」といい、ねじを「1回転させたときに軸方向に進む距離」を「リード(L)」といいます。通常の一条ねじでは「リード = ピッチ」ですが、n条ねじでは「リード = n × ピッチ」となります。
Ở ren vít, "khoảng cách theo chiều trục giữa hai đỉnh ren kề nhau" gọi là "bước ren (pitch P)", còn "quãng đường tiến theo chiều trục khi vặn ren quay 1 vòng" gọi là "bước xoắn (lead L)". Với ren 1 đầu mối thông thường thì "lead = pitch", còn với ren n đầu mối thì "lead = n × pitch".
盤内に「合成樹脂製(プラスチック製)ベース」の器具をねじで取り付ける際には、締付け力が一点に集中して樹脂部が割れたり破損するのを防ぐため、座面に「平座金(丸座金)」を入れて圧力を分散させます。またゆるみ止めには「ばね座金」や「ダブルナット」を用います。
Khi bắt vít lắp đặt các khí cụ có "đế bằng nhựa tổng hợp (plastic)" ở trong tủ, để tránh lực siết tập trung vào một điểm làm nứt vỡ phần nhựa, người ta lồng "vòng đệm phẳng (long-đen phẳng)" vào mặt tựa để phân tán áp lực. Ngoài ra để chống tự tháo lỏng thì dùng "vòng đệm vênh (lò xo)" hoặc "đai ốc kép".
2つの歯車がかみ合うとき、回転速度 N は歯数 Z に反比例し「N2 = N1 ×(Z1 ÷ Z2)」となります。例えば歯数 Z1=12 の歯車が「200 min⁻¹」で回転し歯数 Z2=48 の歯車とかみ合うとき、被動歯車の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」です。
Khi 2 bánh răng ăn khớp nhau, tốc độ quay N tỷ lệ nghịch với số răng Z theo công thức "N2 = N1 × (Z1 ÷ Z2)". Ví dụ khi bánh răng có số răng Z1 = 12 quay ở tốc độ "200 min⁻¹" ăn khớp với bánh răng có số răng Z2 = 48, tốc độ quay của bánh răng bị dẫn là "200 × 12 ÷ 48 = 50 min⁻¹".
また「はすば歯車」は歯筋が軸に対して傾いているため、平歯車よりもかみ合いが滑らかで騒音や振動が少ない特徴があります。軸を支える軸受には、軸と直角方向の荷重を支える「ラジアル軸受」と軸方向の荷重を支える「スラスト軸受」があります。
Ngoài ra "bánh răng trụ răng nghiêng" có phương răng nghiêng so với trục nên ăn khớp êm hơn, ít tiếng ồn và rung động hơn bánh răng thẳng. Ổ trục đỡ trục quay gồm "ổ đỡ (radial bearing)" chịu tải trọng vuông góc với trục và "ổ chặn (thrust bearing)" chịu tải trọng dọc theo chiều trục.
動力伝達要素のうち、2本の軸を常時結合するものを「軸継手(カップリング)」、運転中に動力の伝達を断続(接続・遮断)できるものを「クラッチ」、回転運動を往復運動や揺動運動に変える棒状の連結機構を「リンク機構(カム機構)」といいます。
Trong các chi tiết truyền động, bộ phận nối cố định 2 trục với nhau gọi là "khớp nối trục (coupling)", bộ phận có thể đóng/ngắt (nối hoặc cắt) truyền động ngay trong khi đang quay gọi là "ly hợp (clutch)", và cơ cấu các thanh nối biến chuyển động quay thành chuyển động tịnh tiến qua lại hoặc lắc gọi là "cơ cấu bốn khâu bản lề (link / cam)".
Điểm cần nhớ
- 隣り合うねじ山間の距離を「ピッチ」、ねじが1回転で進む距離を「リード」といい、樹脂製ベースの器具取付けには破損防止のため「平座金」を用いる
Khoảng cách giữa 2 đỉnh ren kề nhau gọi là "bước ren (pitch)", quãng đường ren tiến trong 1 vòng quay gọi là "bước xoắn (lead)"; khi lắp khí cụ đế nhựa phải dùng "vòng đệm phẳng" để chống vỡ nhựa - 歯数12の歯車が200 min⁻¹で回転し歯数48の歯車とかみ合うとき、歯数48側の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」となる
Khi bánh răng 12 răng quay 200 min⁻¹ ăn khớp với bánh răng 48 răng, tốc độ quay phía bánh răng 48 răng là "200 × 12 ÷ 48 = 50 min⁻¹" - 運転中に軸の動力伝達を断続する装置を「クラッチ」、回転運動を往復・揺動運動に変換する機構を「リンク機構・カム機構」という
Thiết bị đóng ngắt truyền động của trục khi đang chạy gọi là "ly hợp (clutch)", còn cơ cấu biến chuyển động quay thành tịnh tiến khứ hồi / lắc gọi là "cơ cấu link / cam"
| Từ vựng | Nghĩa |
|---|---|
| ねじのピッチ(山間距離)とリード(1回転進み量) | Bước ren pitch (khoảng cách đỉnh ren) và bước xoắn lead (lượng tiến 1 vòng) |
| 平座金(樹脂ベース破損防止)とばね座金 | Vòng đệm phẳng (chống vỡ đế nhựa) và vòng đệm vênh |
| 歯車の歯数比と回転速度計算 | Tỷ số răng bánh răng và tính toán tốc độ quay |
| 軸継手・クラッチ・リンク機構・ラジアル軸受 | Khớp nối trục, ly hợp (clutch), cơ cấu link và ổ đỡ hướng kính (radial) |
工作測定器(ノギスの各部用途と外側マイクロメータの目盛りの読み方)
Dụng cụ đo cơ khí (Công dụng các bộ phận của Thước cặp và Cách đọc vạch chia Panme đo ngoài)
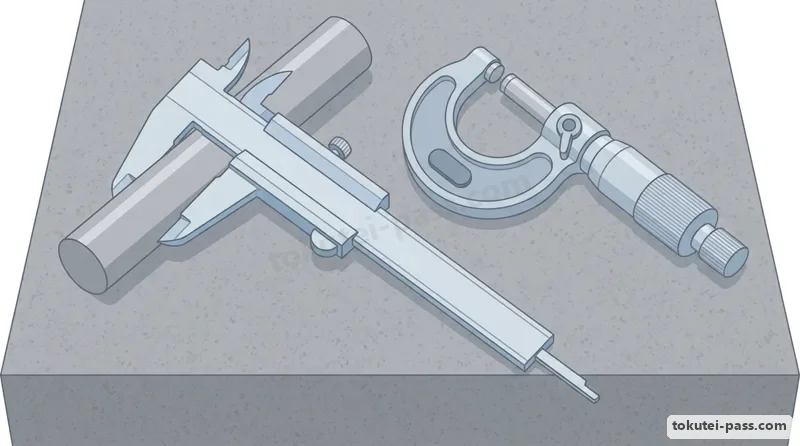
「ノギス(最小読取値 0.05mm等)」は1本で4種類の測定ができる測定器です。外径(外側寸法)は「外側用ジョウ」、穴の内径(内側寸法)は上側の「内側用ジョウ(クチバシ)」、溝や穴の深さは本尺端から出る「デプスバー(深さ測定子)」で測ります(「デプスバーで穴の内径を測る」は誤りです)。
"Thước cặp (giá trị đọc nhỏ nhất 0.05mm...)" là dụng cụ đo được 4 kiểu kích thước chỉ bằng 1 cây thước: đường kính ngoài (kích thước ngoài) đo bằng "mỏ đo ngoài", đường kính trong của lỗ (kích thước trong) đo bằng "mỏ đo trong" ở phía trên, và độ sâu rãnh hoặc lỗ đo bằng "thanh đo sâu (depth bar)" nhô ra ở đuôi thân thước (nói "dùng depth bar để đo đường kính trong của lỗ" là sai).
板厚や丸棒の外径を「0.01 mm」単位で精密測定する「外側マイクロメータ」は、内部のねじのピッチが「0.5 mm」になっており、回転筒(シンブル)を1回転させると測定面(スピンドル)が「0.5 mm」進みます。
"Panme đo ngoài (outside micrometer)" dùng để đo chính xác chiều dày tấm hoặc đường kính ngoài thanh tròn theo đơn vị "0.01 mm" có bước ren bên trong là "0.5 mm", nên khi xoay ống động (thimble) 1 vòng thì mặt đo (trục đo spindle) tiến thêm "0.5 mm".
シンブルの円周上には50等分の目盛りが刻まれており、1目盛りが「0.5 ÷ 50 = 0.01 mm」を表します。読み取るときは、固定筒(スリーブ)の基準線の上側で「1 mm単位」、下側の補助目盛りで「0.5 mm単位」を読み、それにシンブルの「0.01 mm単位」を足し合わせます。
Trên chu vi ống động (thimble) được khắc 50 vạch chia đều nhau, mỗi vạch biểu thị "0.5 ÷ 50 = 0.01 mm". Khi đọc trị số, ta đọc "đơn vị 1 mm" ở phía trên đường chuẩn của ống cố định (sleeve), đọc "đơn vị 0.5 mm" ở vạch phụ phía dưới, rồi cộng thêm "đơn vị 0.01 mm" trên ống động.
例えば、スリーブの上目盛りが7 mmを超え、下目盛りの0.5 mm線が見えており(7.5 mm)、シンブルの目盛り「15(=0.15 mm)」が基準線と一致しているとき、測定値は「7.5 + 0.15 = 7.65 mm」です(0.5 mm目盛りを見落とさないよう注意します)。
Ví dụ, khi vạch trên của ống cố định vượt qua "7 mm", vạch "0.5 mm" ở phía dưới đã lộ ra (tức 7.5 mm), và vạch "15 (= 0.15 mm)" trên ống động trùng với đường chuẩn, thì giá trị đo là "7.5 + 0.15 = 7.65 mm" (chú ý không bỏ sót vạch 0.5 mm).
マイクロメータで測定する際は、測定力を一定にするため端の「ラチェットストップ」を空転させて測ります。その他、平面の凹凸や軸の振れを測る「ダイヤルゲージ」、定盤上で高さ測定やけがきを行う「ハイトゲージ」、接合面のすきまを測る「すきまゲージ(シックネスゲージ)」があります。
Khi đo bằng panme, để lực đo không đổi phải vặn "núm cóc (ratchet stop)" ở đuôi cho trượt quay trơn. Ngoài ra còn có "đồng hồ so (dial gauge)" đo độ phẳng và độ đảo trục, "thước đo cao (height gauge)" đo chiều cao và lấy dấu trên bàn máp, cùng "thước lá (feelers / thickness gauge)" đo khe hở mặt tiếp xúc.
Điểm cần nhớ
- ノギスの「デプスバー」は深さ測定用であり、穴の内径測定には「内側用ジョウ(クチバシ)」を用いる
"Thanh đo sâu (depth bar)" của thước cặp dùng để đo chiều sâu, còn để đo đường kính trong của lỗ phải dùng "mỏ đo trong" - 外側マイクロメータ(最小読取値 0.01mm)は、スリーブの「1mm目盛り+0.5mm目盛り」とシンブルの「0.01mm目盛り」を合計して読む
Panme đo ngoài (độ chia nhỏ nhất 0.01mm) đọc bằng cách cộng tổng "vạch 1mm + vạch 0.5mm" trên ống cố định (sleeve) với "vạch 0.01mm" trên ống động (thimble) - マイクロメータ測定時は、一定の測定力にするため「ラチェットストップ」を使ってスピンドルを当てる
Khi đo bằng panme, phải dùng "núm cóc (ratchet stop)" đưa trục đo chạm vào vật đo để giữ lực đo không đổi
| Từ vựng | Nghĩa |
|---|---|
| ノギス(外側用ジョウ・内側用ジョウ・デプスバー) | Thước cặp (mỏ đo ngoài, mỏ đo trong, thanh đo sâu depth bar) |
| 外側マイクロメータ(最小読取値 0.01mm・ラチェットストップ) | Panme đo ngoài (độ đọc nhỏ nhất 0.01mm, núm cóc ratchet stop) |
| スリーブ(0.5mm目盛り)とシンブル(0.01mm目盛り)の読み方 | Cách đọc ống cố định sleeve (vạch 0.5mm) và ống động thimble (vạch 0.01mm) |
| ダイヤルゲージ・ハイトゲージ・すきまゲージ | Đồng hồ so (dial gauge), thước đo cao (height gauge) và thước lá đo khe hở |
けがき・手仕上げ・工作機械(旋盤・ボール盤)と応力計算・切り欠き効果
Lấy dấu, Nguội, Máy công cụ (Máy tiện, Máy khoan bàn), Tính toán ứng suất và Hiệu ứng rãnh khuyết
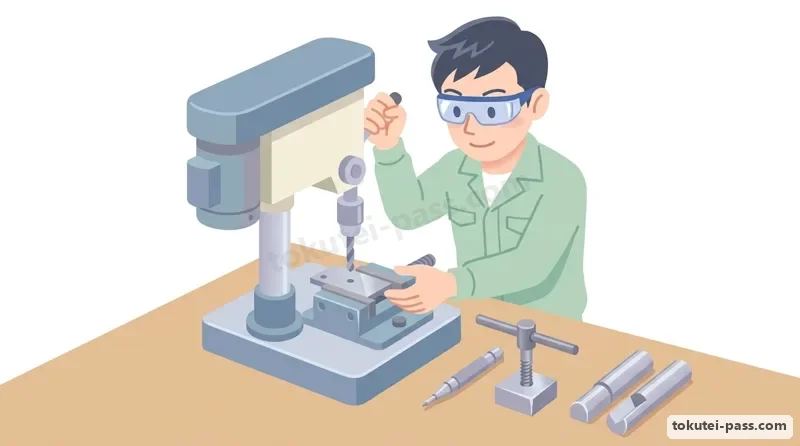
加工前の「けがき作業」において、けがき針で引いたけがき線が消えても分かるように線に沿って小さな点を打つには先端角30°〜60°の「目打ちポンチ」を用い、ドリルで穴をあける中心にドリル先端の逃げ防止用くぼみを打つには先端角90°の「センタポンチ」を用います。
Trong "công việc lấy dấu" trước khi gia công, để đánh dấu các chấm nhỏ dọc theo đường vạch dấu giúp nhận biết ngay cả khi nét vạch bị mờ thì dùng "đột lấy dấu (prick punch)" có góc mũi 30°~60°; còn để đột vết lõm ở tâm lỗ khoan chống trượt mũi khoan thì dùng "đột tâm (center punch)" có góc mũi 90°.
めねじを切る「タップ作業」では、ねじ外径よりピッチ分だけ小さい「タップ下穴(例:M6×1.0ならφ5.0mm)」をドリルであけ、タップハンドルを直角に保って回します。また工作機械のうち、工作物を回転させバイト(刃物)を送って円筒形状に削る機械を「旋盤」といいます。
Trong "gia công taro ren trong", phải khoan "lỗ chân ren (ví dụ: M6×1.0 thì khoan lỗ φ5.0mm)" nhỏ hơn đường kính ngoài của ren một lượng bằng bước ren, rồi giữ tay quay taro vuông góc để cắt ren. Ngoài ra trong các máy công cụ, máy cho phôi (vật gia công) quay tròn và tịnh tiến dao tiện (bite) để tiện hình trụ gọi là "máy tiện".
これに対し、ドリルやリーマを回転させて穴あけや仕上げを行う機械が「ボール盤」、多刃工具(フライス)を回転させて平面や溝を削る機械が「フライス盤」です。切削加工において、切込み深さや送りを大きくして「切削断面積が大きくなるほど、切削抵抗(削る力)は大きく」なります。
Ngược lại, máy làm quay mũi khoan hoặc mũi doa để khoan và gia công tinh lỗ là "máy khoan bàn", còn máy làm quay dao phay nhiều lưỡi cắt để phay mặt phẳng hoặc rãnh là "máy phay". Trong gia công cắt gọt, khi tăng chiều sâu cắt hoặc bước tiến làm "tiết diện phoi cắt càng lớn thì lực cản cắt (lực cắt) càng lớn".
単位断面積あたりの内力を「応力 = 荷重 W ÷ 断面積 A」といい、弾性限度内で応力とひずみは比例します。引張荷重 1000N を許容応力 20N/mm² の丸棒で支えるとき、断面積は「1000 ÷ 20 = 50mm²」となり、「0.785 × d² ≥ 50」より直径 d は「約8mm」となります。
Nội lực trên một đơn vị diện tích mặt cắt gọi là "ứng suất = tải trọng W ÷ tiết diện A", trong giới hạn đàn hồi thì ứng suất tỷ lệ thuận với biến dạng. Khi dùng thanh tròn có ứng suất kéo cho phép 20N/mm² chịu tải trọng kéo 1000N, tiết diện cần thiết là "1000 ÷ 20 = 50mm²", từ diện tích hình tròn "0.785 × d² ≥ 50" suy ra đường kính d "khoảng 8mm".
また丸棒や板材に「切り欠き(溝や段差)」があると、その底に応力が集中して破損しやすくなります(切り欠き効果)。同じ深さの切り欠きであれば、鋭いV字形や角形よりも「底の丸み(半径R)が大きい滑らかな円弧形の切り欠き」の方が応力集中が最も少なく強くなります。
Ngoài ra nếu trên thanh tròn hoặc tấm kim loại có "rãnh khuyết (rãnh hoặc bậc)", ứng suất sẽ tập trung tại đáy rãnh gây dễ gãy vỡ (hiệu ứng rãnh khuyết). Với các rãnh khuyết có cùng độ sâu, "rãnh khuyết dạng cung tròn trơn nhẵn có bán kính góc lượn đáy (R) lớn" sẽ ít tập trung ứng suất nhất và bền hơn hẳn rãnh chữ V nhọn hoặc rãnh vuông góc.
Điểm cần nhớ
- けがき線の確認点には「目打ちポンチ」、穴あけ中心には「センタポンチ」を使い、工作物を回転させバイトで削る工作機械を「旋盤」という
Đóng chấm xác nhận đường vạch dấu dùng "đột dấu (prick punch)", đột tâm khoan dùng "đột tâm (center punch)", và máy công cụ cho phôi quay tròn để cắt bằng dao tiện gọi là "máy tiện" - 引張荷重 1000N・許容応力 20N/mm²のとき、必要断面積は「1000 ÷ 20 = 50mm²」となり、丸棒の直径は「約8mm」となる
Khi tải trọng kéo là 1000N và ứng suất cho phép là 20N/mm², tiết diện cần thiết là "1000 ÷ 20 = 50mm²", suy ra đường kính thanh tròn là "khoảng 8mm" - 切り欠きのある部材では、角が鋭いものより「底の丸み(R)が大きい円弧状の切り欠き」の方が応力集中が小さく破損しにくい
Ở chi tiết có rãnh khuyết, "rãnh khuyết dạng cung tròn có bán kính góc lượn đáy (R) lớn" ít bị tập trung ứng suất và khó gãy vỡ hơn loại góc nhọn
| Từ vựng | Nghĩa |
|---|---|
| 目打ちポンチとセンタポンチ・ハンドタップ | Đột lấy dấu (prick punch), đột tâm (center punch) và mũi taro tay |
| 旋盤(工作物回転)・ボール盤・フライス盤 | Máy tiện (phôi quay), máy khoan bàn và máy phay |
| 引張応力計算(応力 = 荷重 ÷ 断面積)とフックの法則 | Tính ứng suất kéo (ứng suất = tải trọng ÷ tiết diện) và Định luật Hooke |
| 切り欠きによる応力集中と丸み(R)の効果 | Tập trung ứng suất do rãnh khuyết và tác dụng của góc lượn tròn (R) |
はんだ付け(フラックスの役割と鉛フリーはんだの特徴)と板金・溶接加工
Hàn thiếc (Vai trò của thuốc hàn Flux và Đặc điểm thiếc hàn không chì), Gia công tấm và Hàn điện
電気配線や電子基板の「はんだ付け」で使う「フラックス(松脂=ロジン系)」の主な役割は、加熱時に「金属表面の酸化膜(さびや汚れ)を化学的に除去して再酸化を防ぎ、溶けたはんだの表面張力を下げてぬれ性(なじみ)を良くすること」です。
Vai trò chính của "thuốc hàn (flux hệ nhựa thông / rosin)" dùng khi "hàn thiếc" dây điện và bản mạch điện tử là khi nung nóng sẽ "khử bỏ hóa học lớp màng oxit (gỉ hoặc vết bẩn) trên bề mặt kim loại, ngăn tái oxy hóa, đồng thời giảm sức căng bề mặt của thiếc nóng chảy giúp tăng tính thấm ướt (độ bám dính)".
電気機器の配線には腐食性のない「ロジン系フラックス(ヤニ入りはんだ)」を使用し、塩化亜鉛や塩酸などの腐食性フラックス(板金用)は、後日導体を腐食断線させたり絶縁低下を起こすため絶対に使用してはいけません。
Khi hàn dây thiết bị điện phải dùng "thuốc hàn hệ nhựa thông (thiếc hàn có lõi nhựa thông)" không ăn mòn; tuyệt đối không được dùng thuốc hàn có tính ăn mòn như kẽm clorua hay axit clohydric (dùng cho gò tôn) vì về sau sẽ ăn mòn làm đứt dây dẫn hoặc làm giảm cách điện.
近年、環境保全(RoHS指令等による鉛使用規制)のため、すず・銀・銅(Sn-Ag-Cu)などからなる「鉛フリーはんだ(無鉛はんだ)」が標準となっています。
Những năm gần đây, để bảo vệ môi trường (quy định hạn chế sử dụng chì theo chỉ thị RoHS...), "thiếc hàn không chì (lead-free solder)" cấu tạo từ thiếc - bạc - đồng (Sn-Ag-Cu)... đã trở thành tiêu chuẩn.
鉛フリーはんだは、従来のすず・鉛共晶はんだ(融点 約183℃)に比べて、「融点(溶ける温度)が約217〜220℃と高い」「はんだのぬれ性(広がりやすさ)がやや劣る」「冷却後の表面に光沢が少なく(ざらつきや引け巣が出やすい)」という特徴があります。
Thiếc hàn không chì khi so với thiếc hàn cùng tinh thiếc - chì truyền thống (nhiệt độ nóng chảy khoảng 183℃) có các đặc điểm: "nhiệt độ nóng chảy cao hơn (khoảng 217~220℃)", "tính thấm ướt (độ loang chảy) của thiếc hơi kém hơn", và "bề mặt sau khi nguội ít bóng hơn (dễ bị nhám hoặc rỗ co)".
また制御盤外箱などの薄鋼板加工では、シャー(せん断機)による切断、プレスブレーキによる曲げ加工(板が元に戻ろうとする「スプリングバック」を見込んで曲げる)、およびスポット溶接(抵抗溶接)やTIG溶接・アーク溶接が用いられます。
Ngoài ra trong gia công thép tấm mỏng làm vỏ tủ điều khiển, người ta dùng máy cắt tôn (shearing) để cắt phẳng, máy chấn (press brake) để uốn góc (phải uốn trừ hao góc đàn hồi ngược "springback" khi tấm thép bật nhẹ trở lại), cùng với hàn điểm (hàn điện trở), hàn TIG và hàn hồ quang.
Điểm cần nhớ
- はんだ付け用「フラックス」の主な役割は、金属表面の酸化膜を除き、溶けたはんだの「ぬれ性」を良くすることである
Vai trò chính của "thuốc hàn (flux)" khi hàn thiếc là loại bỏ lớp màng oxit trên bề mặt kim loại và cải thiện "tính thấm ướt" của thiếc nóng chảy - 「鉛フリーはんだ」は、従来のすず・鉛はんだに比べて「融点が高く、ぬれ性がやや劣り、表面光沢が少ない」特徴がある
"Thiếc hàn không chì" so với thiếc hàn chì truyền thống có đặc điểm "nhiệt độ nóng chảy cao hơn, tính thấm ướt hơi kém hơn và bề mặt ít bóng hơn" - 板金の曲げ加工では、荷重を除いたときに角度がわずかに戻る「スプリングバック」を考慮する
Khi uốn tấm kim loại phải tính đến hiện tượng "đàn hồi ngược (springback)" làm góc uốn bật trả lại một chút khi thôi lực ép
| Từ vựng | Nghĩa |
|---|---|
| フラックスの役割(酸化膜除去・ぬれ性向上) | Vai trò của thuốc hàn flux (khử màng oxit, tăng tính thấm ướt) |
| 鉛フリーはんだ(高融点・ぬれ性・環境対応) | Thiếc hàn không chì (nhiệt độ nóng chảy cao, tính thấm ướt, thân thiện môi trường) |
| 板金曲げ加工とスプリングバック | Gia công uốn kim loại tấm và hiện tượng đàn hồi ngược (springback) |
| スポット溶接(抵抗溶接)とアーク溶接 | Hàn điểm (hàn điện trở) và hàn hồ quang |
品質管理(QC七つ道具:特性要因図・パレート図・管理図・散布図)と検査
Quản lý chất lượng (7 công cụ QC: Biểu đồ nhân quả, Biểu đồ Pareto, Biểu đồ kiểm soát, Biểu đồ phân tán) và Kiểm tra
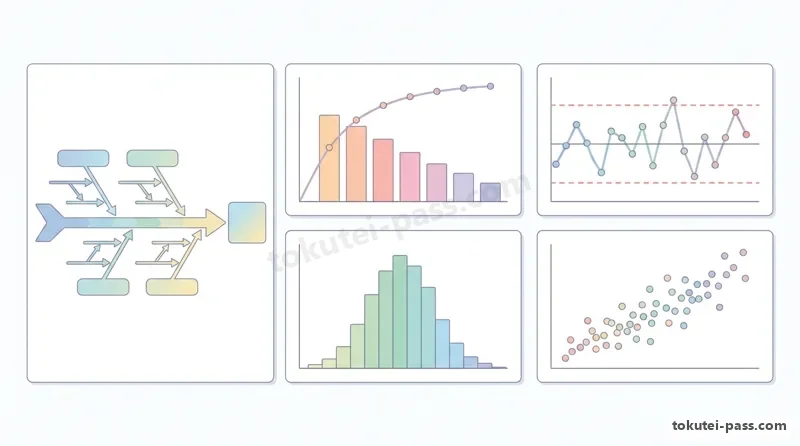
工場の品質管理(QC)で使われる「QC七つ道具」のうち、「特性要因図(魚の骨図)」は、製品の品質特性(結果)とそれに影響を与える要因(材料・機械・作業方法などの原因)との関係を、矢印を使って体系的に整理した図です。
Trong "7 công cụ QC" dùng trong quản lý chất lượng (QC) nhà máy, "biểu đồ nhân quả (biểu đồ xương cá)" là biểu đồ sử dụng các mũi tên để sắp xếp một cách có hệ thống mối quan hệ giữa đặc tính chất lượng của sản phẩm (kết quả) và các yếu tố tác động đến nó (nguyên nhân như vật liệu, máy móc, phương pháp thao tác...).
「パレート図」は、不良やクレームの項目別件数を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線(累積曲線)を組み合わせた図であり、どの不良項目を優先的に改善すべきか(重点指向)を一目で把握できます。
"Biểu đồ Pareto" là biểu đồ kết hợp giữa biểu đồ cột xếp số lượng lỗi hoặc khiếu nại theo từng hạng mục từ lớn đến nhỏ với đường gấp khúc chỉ tỷ lệ phần trăm tích lũy (đường cong tích lũy), giúp nắm bắt ngay cần ưu tiên cải tiến hạng mục lỗi nào trước.
「管理図(Xバー・R管理図等)」は、製造工程が安定した状態にあるかどうかを判定するため、中心線(CL)の上下に上方管理限界線(UCL)と下方管理限界線(LCL)を引き、時系列の測定値を打点して異常原因の有無を監視する図です。
"Biểu đồ kiểm soát (như biểu đồ kiểm soát X-bar - R)" dùng để đánh giá xem quá trình sản xuất có ở trạng thái ổn định hay không bằng cách kẻ đường giới hạn kiểm soát trên (UCL) và đường giới hạn kiểm soát dưới (LCL) ở phía trên và dưới đường tâm (CL), rồi chấm các giá trị đo theo chuỗi thời gian để giám sát nguyên nhân bất thường.
「ヒストグラム(柱状図)」は測定値の存在する範囲をいくつかの区間に分けて度数を棒の高さで表し、データのばらつきや平均値の分布状態を見る図です。また「散布図」は、対になった2つの変数(xとy)を縦軸と横軸にとって打点し、2つのデータ間の「相関関係」を調べる図です。
"Biểu đồ tần suất (histogram / biểu đồ cột)" chia phạm vi giá trị đo thành nhiều khoảng và biểu diễn tần suất bằng chiều cao cột để xem độ phân tán và phân bố giá trị trung bình của dữ liệu. Còn "biểu đồ phân tán (scatter diagram)" chấm các cặp biến số (x và y) lên trục tung và trục hoành để khảo sát "mối tương quan" giữa 2 dữ liệu.
学科試験では「特性要因図の説明と管理図の説明を入れ替える」や「散布図の説明としてパレート図の定義を書く」ひっかけが毎年出題されます。また検査には全品を調べる「全数検査」と、ロットから試料を抜き取る「抜取り検査(破壊試験等に不可欠)」があります。
Trong đề thi lý thuyết hàng năm đều có câu hỏi bẫy "đổi chỗ lời giải thích của biểu đồ nhân quả và biểu đồ kiểm soát" hoặc "viết định nghĩa của biểu đồ Pareto làm giải thích cho biểu đồ phân tán". Ngoài ra kiểm tra gồm "kiểm tra toàn bộ (100%)" và "kiểm tra lấy mẫu" (không thể thiếu đối với thử nghiệm phá hủy).
Điểm cần nhớ
- 品質の「結果(特性)」と「原因(要因)」の関係を魚の骨状に整理した図を「特性要因図」という
Biểu đồ sắp xếp có hệ thống mối quan hệ giữa "kết quả (đặc tính)" và "nguyên nhân (yếu tố)" chất lượng theo hình xương cá gọi là "biểu đồ nhân quả" - 不良項目を件数順の棒グラフと累積曲線で表す図を「パレート図」、2変数間の相関を見る図を「散布図」という
Biểu đồ biểu diễn các hạng mục lỗi bằng đồ thị cột theo thứ tự số lượng kèm đường cong tích lũy gọi là "biểu đồ Pareto"; biểu đồ xem tương quan giữa 2 biến số gọi là "biểu đồ phân tán" - 上下の「管理限界線(UCL・LCL)」を引き、工程が安定状態にあるかを監視する図を「管理図」という
Biểu đồ kẻ các "đường giới hạn kiểm soát (UCL, LCL)" trên và dưới để giám sát xem quá trình có ở trạng thái ổn định hay không gọi là "biểu đồ kiểm soát"
| Từ vựng | Nghĩa |
|---|---|
| 特性要因図(結果と原因の体系的整理) | Biểu đồ nhân quả (sắp xếp hệ thống giữa kết quả và nguyên nhân) |
| パレート図(棒グラフ+累積曲線)とヒストグラム | Biểu đồ Pareto (đồ thị cột + đường cong tích lũy) và biểu đồ tần suất Histogram |
| 管理図(上方・下方管理限界線と工程安定監視) | Biểu đồ kiểm soát (đường giới hạn kiểm soát trên - dưới và giám sát ổn định quá trình) |
| 散布図(相関関係)と全数検査・抜取り検査 | Biểu đồ phân tán (tương quan) và kiểm tra toàn bộ - kiểm tra lấy mẫu |
Vật liệu, gia công cơ khí & quản lý chất lượng
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA)「技能検定 電気機器組立て 2級 学科試験基準(電気材料・機械要素・機械工作法・品質管理)」 — https://www.javada.or.jp/jigyou/gino/giken.html
- 日本産業規格「JIS C 4003 電気絶縁の耐熱クラス及び耐熱性評価」「JIS Z 8101 品質管理用語」 — https://www.jisc.go.jp/