
Material Listrik/Mesin, Metode Pemesinan, dan Pengendalian Mutu (Konduktor, Isolator, Alat Ukur, Mesin Perkakas, 7 Alat QC)
電気・機械材料と機械工作法・品質管理(導電・絶縁材料・測定器・工作機械・QC七つ道具)
Sertifikat Perakitan Peralatan Listrik – Panel 電気機器組立て (teori Kelas 2) · 技能検定「電気機器組立て」2級 学科(配電盤・制御盤組立て) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
導電材料(導電率の順位:銀>銅>金>アルミ>鉄)と絶縁電線(IV・KIV・HIV)
Material Konduktif (Urutan Konduktivitas: Perak > Tembaga > Emas > Aluminium > Besi) dan Kabel Berisolasi (IV, KIV, HIV)
常温において金属の電気が流れやすい順(導電率が高い順=抵抗率が小さい順)は、「銀(Ag)> 銅(Cu)> 金(Au)> アルミニウム(Al)> 鉄(Fe)」の順となります(逆に低い方から並べると「鉄 < アルミニウム < 金 < 銅 < 銀」です)。
Pada suhu ruang, urutan logam yang paling mudah mengalirkan listrik (urutan konduktivitas tertinggi = resistivitas terkecil) adalah: "Perak (Ag) > Tembaga (Cu) > Emas (Au) > Aluminium (Al) > Besi (Fe)" (sebaliknya jika diurutkan dari yang terendah adalah "Besi < Aluminium < Emas < Tembaga < Perak").
導電用の銅には、引抜加工したままで機械的強さが大きく母線等に使う「硬銅」と、硬銅を「焼きなまし(加熱徐冷)」して軟らかくし、導電率(標準軟銅=100%)と曲げ加工性を高めた「軟銅(電線や巻線用)」があります。
Tembaga konduktif meliputi "tembaga keras (hard-drawn copper)" hasil penarikan dingin dengan kekuatan mekanis tinggi untuk busbar, dan "tembaga lunak (annealed copper, untuk kabel dan belitan)" yang dilunakkan melalui "anil / annealing (pemanasan lalu pendinginan lambat)" guna meningkatkan konduktivitas (tembaga lunak standar = 100%) dan kemudahan tekuk.
なお機器のコイル巻線作業において、銅線にかける張力(引張力)が強すぎると、銅線が引き伸ばされて断面積が細くなるため、巻線の「電気抵抗は大きく(増加)」なります(抵抗が減少するというのは誤りです)。
Perhatikan bahwa dalam pekerjaan penggulungan belitan (winding) koil peralatan listrik, jika tegangan tarik (gaya tarik) pada kawat tembaga terlalu kuat, kawat akan tertarik memanjang dan luas penampangnya mengecil sehingga "resistansi listrik belitan menjadi lebih besar (meningkat)" (pernyataan bahwa resistansi berkurang adalah salah).
アルミニウムは導電率が銅の約61%ですが、密度(比重 約2.7)が銅(約8.9)の約1/3と軽いため、送電線や大電流母線に用いられます。また接触片やばね材には銅合金の「りん青銅」や「黄銅(しんちゅう)」が用いられます。
Aluminium memiliki konduktivitas sekitar 61% dari tembaga, tetapi karena massa jenisnya (berat jenis sekitar 2.7) hanya sekitar 1/3 dari tembaga (sekitar 8.9) dan ringan, ia digunakan untuk saluran transmisi dan busbar arus besar. Selain itu, paduan tembaga "perunggu fosfor" dan "kuningan" digunakan untuk bilah kontak dan bahan pegas.
盤内配線用の電線では、「IV」が600Vビニル絶縁電線(耐熱60℃)、「KIV」が細い軟銅素線を多数より合わせた電気機器用ビニル絶縁電線(60℃)、「HIV」が二種ビニル絶縁電線(75℃)です。柔軟性は「IVよりKIVの方が優れて」おり、制御盤内ではKIVが多用されます。
Untuk kabel pengawatan dalam panel: "IV" adalah kabel berisolasi vinil 600V (tahan panas 60℃), "KIV" adalah kabel berisolasi vinil peralatan listrik yang dipilin dari banyak kawat tembaga lunak halus (60℃), dan "HIV" adalah kabel berisolasi vinil jenis ke-2 (75℃). Dalam hal kelenturan (fleksibilitas), "KIV lebih unggul daripada IV", sehingga KIV banyak dipakai di dalam panel kontrol.
Poin penting
- 常温での導電率の大きい順は「銀 > 銅 > 金 > アルミニウム > 鉄」である
Urutan konduktivitas listrik terbesar pada suhu ruang adalah "Perak > Tembaga > Emas > Aluminium > Besi" - 銅線は焼きなますと軟らかくなって曲げやすくなり、巻線時に張力が強すぎると線が細くなって電気抵抗が増加する
Kawat tembaga yang di-anil menjadi lunak dan mudah ditekuk, sedangkan tegangan tarik yang terlalu kuat saat menggulung kumparan membuat kawat mengecil dan meningkatkan resistansi listrik - 600Vビニル絶縁電線の記号は「IV」であり、細い素線をより合わせた「KIV(電気機器用ビニル絶縁電線)」の方がIVより柔軟性に優れる
Simbol kabel berisolasi vinil 600V adalah "IV", sedangkan "KIV (kabel berisolasi vinil peralatan listrik)" dari pilinan kawat halus memiliki kelenturan lebih unggul daripada IV
| Kosakata | Arti |
|---|---|
| 導電率の順位(銀>銅>金>アルミニウム>鉄) | Urutan konduktivitas listrik (Perak > Tembaga > Emas > Aluminium > Besi) |
| 軟銅線の焼きなましと巻線張力 | Annealing kawat tembaga lunak dan tegangan tarik penggulungan |
| 600Vビニル絶縁電線(IV)と二種ビニル絶縁電線(HIV) | Kabel berisolasi vinil 600V (IV) dan kabel berisolasi vinil tahan panas jenis 2 (HIV) |
| 電気機器用ビニル絶縁電線(KIV:高柔軟性) | Kabel berisolasi vinil peralatan listrik (KIV: kelenturan tinggi) |
絶縁材料(気体・液体・固体)と耐熱クラス(Y・A・E・B・F・H)・磁性材料
Material Isolasi (Gas, Cair, Padat), Kelas Tahan Panas (Y, A, E, B, F, H), dan Material Magnetik
電気機器に用いる「絶縁材料」には、気体絶縁材料(空気・窒素・SF6ガス・水素)、液体絶縁材料(鉱油・シリコーン油)、固体絶縁材料(はがしマイカ・集成マイカ・ガラス繊維・エポキシ樹脂・フェノール樹脂・四フッ化エチレン樹脂・ビニル・ポリエチレン・エボナイト・磁器)があります。
"Material isolasi" yang digunakan pada peralatan listrik meliputi isolator gas (udara, nitrogen, gas SF6, hidrogen), isolator cair (minyak mineral, minyak silikon), dan isolator padat (mika kupas, mika olahan, serat kaca, resin epoksi, resin fenol, resin PTFE / tetrafluoroetilena, vinil, polietilena, ebonit, porselen).
学科試験では「絶縁材料に該当しないものはどれか」という問題が頻出し、鉄心用の磁性材料である「電磁鋼板(けい素鋼板)」や、ブラシ等に使う導電材料の「カーボン(炭素)」が誤りの選択肢として出題されます。
Dalam ujian teori, soal "manakah yang BUKAN material isolasi" sangat sering keluar, di mana "pelat baja listrik (pelat baja silikon)" yang merupakan material magnetik untuk inti besi serta "karbon" yang merupakan material konduktif untuk sikat arang dimunculkan sebagai pilihan pengecoh.
JIS C 4003で定められた電気機器絶縁の「耐熱クラス」は、最高許容温度(推奨最高連続使用温度)が低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)→ N(200℃)→ R(220℃)」と並びます。
"Kelas tahan panas (thermal class)" isolasi peralatan listrik menurut JIS C 4003 diurutkan dari suhu maksimum yang diizinkan paling rendah ke tinggi sebagai berikut: "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃) → N (200℃) → R (220℃)".
特に低温側の4つ「Y(90℃)・A(105℃)・E(120℃)・B(130℃)」の順番は非常に重要であり、試験ではAとBを入れ替えて「Y、B、E、Aの順に高くなる(誤り)」とするひっかけ問題が繰り返し出題されています。
Terutama urutan 4 kelas sisi suhu rendah yaitu "Y (90℃), A (105℃), E (120℃), B (130℃)" sangatlah penting; soal ujian berulang kali menjebak dengan menukar posisi A dan B menjadi "meningkat sesuai urutan Y, B, E, A (salah)".
また変圧器や電動機の鉄心(コア)に用いる「けい素鋼板(電磁鋼板)」は、鉄に少量のけい素(シリコン)を加えて透磁率を高めヒステリシス損を減らすとともに、表面に絶縁被膜を施した薄板を積層することで「うず電流損」を低減する磁性材料です。
Selain itu, "pelat baja silikon (pelat baja listrik)" yang dipakai untuk inti besi (core) transformator dan motor adalah material magnetik yang menambahkan sedikit silikon pada besi guna meningkatkan permeabilitas magnetik dan menekan rugi histeresis, serta melaminasi pelat-pelat tipis berlapis isolasi permukaan guna mengurangi "rugi arus eddy".
Poin penting
- マイカ・エポキシ樹脂・エボナイト・四フッ化エチレン樹脂は絶縁材料であるが、「電磁鋼板(けい素鋼板)」は磁性材料、「カーボン」は導電材料である
Mika, resin epoksi, ebonit, dan resin PTFE adalah material isolasi, sedangkan "pelat baja listrik (baja silikon)" adalah material magnetik dan "karbon" adalah material konduktif - 絶縁の耐熱クラスは、許容温度の低い順に「Y(90℃)→ A(105℃)→ E(120℃)→ B(130℃)→ F(155℃)→ H(180℃)」である
Kelas tahan panas isolasi dari suhu izin terendah ke tertinggi adalah "Y (90℃) → A (105℃) → E (120℃) → B (130℃) → F (155℃) → H (180℃)" - けい素鋼板(電磁鋼板)は、鉄心のヒステリシス損とうず電流損(鉄損)を減らすために積層して用いる磁性材料である
Pelat baja silikon (baja listrik) adalah material magnetik yang dilaminasi untuk mengurangi rugi histeresis dan rugi arus eddy (rugi besi) pada inti besi
| Kosakata | Arti |
|---|---|
| 気体・液体・固体絶縁材料(マイカ・エボナイト等) | Material isolasi gas, cair, dan padat (mika, ebonit, dll.) |
| 耐熱クラス(Y:90℃・A:105℃・E:120℃・B:130℃・F:155℃・H:180℃) | Kelas tahan panas (Y: 90℃, A: 105℃, E: 120℃, B: 130℃, F: 155℃, H: 180℃) |
| けい素鋼板(電磁鋼板:鉄心用磁性材料) | Pelat baja silikon (pelat baja listrik: material magnetik inti besi) |
| ヒステリシス損とうず電流損の低減 | Pengurangan rugi histeresis dan rugi arus eddy |
鉄鋼材料(炭素量・JIS材料記号)と熱処理(焼入れ・焼戻し・焼きなまし・焼きならし)
Material Baja (Kandungan Karbon, Simbol Material JIS) dan Perlakuan Panas (Quenching, Tempering, Annealing, Normalizing)
炭素鋼は含まれる炭素量(0.02%〜約2%)によって機械的性質が大きく変化し、炭素量が多くなるほど「硬さ」や「引張強さ」は大きくなりますが、逆に「伸び」や「絞り・粘り強さ(じん性)」は減少します(「炭素量が変化しても機械的性質は変わらない」は誤りです)。
Sifat mekanis baja karbon berubah besar tergantung kandungan karbonnya (0.02% hingga sekitar 2%): semakin tinggi kandungan karbonnya maka "kekerasan" dan "kekuatan tarik" semakin besar, tetapi sebaliknya "perpanjangan (elongasi)" dan "ketangguhan (keuletan)" berkurang (pernyataan bahwa "sifat mekanis tidak berubah meskipun kandungan karbon berubah" adalah salah).
主なJIS鉄鋼記号には、一般構造用圧延鋼材の「SS400」、制御盤外箱等に使う冷間圧延鋼板の「SPCC」、機械構造用炭素鋼の「S45C(炭素量約0.45%)」、耐食性に優れたオーステナイト系ステンレス鋼の「SUS304(18%Cr-8%Ni、非磁性)」があります。
Simbol baja JIS utama meliputi "SS400" untuk baja canai struktur umum, "SPCC" untuk pelat baja canai dingin yang dipakai pada kotak panel kontrol, "S45C (kandungan karbon sekitar 0.45%)" untuk baja karbon struktur mesin, dan "SUS304 (18%Cr-8%Ni, non-magnetik)" untuk baja tahan karat austenitik.
鋼の性質を改善する「熱処理」には、「焼入れ・焼戻し・焼きなまし・焼きならし」および「表面硬化(浸炭・窒化・高周波焼入れ)」があります。このうち高温から水や油で急冷して鋼を硬くする操作を「焼入れ」といいます。
"Perlakuan panas (heat treatment)" untuk memperbaiki sifat baja meliputi "quenching (sepuh kejut), tempering (pemujaan), annealing (pelunakan), dan normalizing (penormalan)" serta "pengerasan permukaan (karburasi, nitridasi, pengerasan induksi frekuensi tinggi)". Memanaskan baja ke suhu tinggi lalu mendinginkannya cepat di air atau minyak agar keras disebut "quenching".
焼入れしたままの鋼は硬すぎてもろいため、変態点以下に再加熱して「硬さを少し落とし、粘り強さ(じん性)を与える」操作を「焼戻し」といいます(焼入れと焼戻しはセットで行います。「S45Cを焼戻しするとさらに硬くなる」という記述は誤りです)。
Karena baja hasil quenching terlalu keras dan getas, proses memanaskannya kembali di bawah titik transformasi untuk "sedikit menurunkan kekerasan dan memberikan ketangguhan (keuletan)" disebut "tempering" (quenching dan tempering dilakukan berpasangan; pernyataan "melakukan tempering pada S45C membuatnya semakin keras" adalah salah).
また鋼を加熱後に炉内でゆっくり冷まし、内部応力を除いて「軟らかくし切削加工しやすくする」操作を「焼きなまし(アニーリング)」といい、加熱後に空気中で自然冷却して結晶組織を均一・微細化する操作を「焼きならし(ノーマライジング)」といいます。
Selain itu, memanaskan baja lalu mendinginkannya perlahan di dalam tungku untuk menghilangkan tegangan dalam dan "melunakkannya agar mudah dimesin" disebut "annealing", sedangkan memanaskan lalu mendinginkan alami di udara bebas untuk menghaluskan dan menyeragamkan struktur butir kristal disebut "normalizing".
Poin penting
- 鋼は炭素量が増えるほど硬さと引張強さが増し、伸びと粘り強さが減少する
Semakin tinggi kandungan karbon pada baja, kekerasan dan kekuatan tariknya meningkat sedangkan elongasi dan ketangguhannya menurun - 熱処理において、「焼入れ」は急冷して硬くする処理、「焼戻し」は焼入れ後のもろさを除いて粘り強さを与える処理である
Dalam perlakuan panas, "quenching" adalah pendinginan cepat untuk mengeraskan baja, sedangkan "tempering" menghilangkan kegetasan pasca-quenching untuk memberi ketangguhan - 炉内で徐冷して鋼を軟らかくする処理を「焼きなまし」、空冷して組織を均一微細化する処理を「焼きならし」という
Pendinginan lambat di dalam tungku untuk melunakkan baja disebut "annealing", sedangkan pendinginan udara untuk menyeragamkan dan menghaluskan struktur disebut "normalizing"
| Kosakata | Arti |
|---|---|
| 炭素鋼の炭素量と機械的性質 | Kandungan karbon dan sifat mekanis baja karbon |
| JIS材料記号(SS400・SPCC・S45C・SUS304) | Simbol material JIS (SS400, SPCC, S45C, SUS304) |
| 焼入れ(硬化)と焼戻し(粘り強さの付与) | Quenching (pengerasan) dan tempering (pemberian ketangguhan) |
| 焼きなまし(軟化)と焼きならし・表面硬化 | Annealing (pelunakan), normalizing, dan pengerasan permukaan |
機械要素(ねじのピッチとリード・平座金)と歯車回転数計算・動力伝達
Elemen Mesin (Pitch dan Lead Ulir, Ring Plat), Perhitungan Putaran Roda Gigi, dan Transmisi Daya
ねじにおいて、隣り合う「ねじ山とねじ山の間の軸方向距離」を「ピッチ(P)」といい、ねじを「1回転させたときに軸方向に進む距離」を「リード(L)」といいます。通常の一条ねじでは「リード = ピッチ」ですが、n条ねじでは「リード = n × ピッチ」となります。
Pada ulir sekrup, "jarak arah aksial antara puncak ulir yang bersebelahan" disebut "pitch (P)", sedangkan "jarak maju arah aksial saat ulir diputar 1 putaran penuh" disebut "lead (L)". Pada ulir tunggal biasa berlaku "lead = pitch", sedangkan pada ulir majemuk n-jalan berlaku "lead = n × pitch".
盤内に「合成樹脂製(プラスチック製)ベース」の器具をねじで取り付ける際には、締付け力が一点に集中して樹脂部が割れたり破損するのを防ぐため、座面に「平座金(丸座金)」を入れて圧力を分散させます。またゆるみ止めには「ばね座金」や「ダブルナット」を用います。
Saat memasang peralatan dengan "dudukan resin sintetis (plastik)" di dalam panel menggunakan sekrup, dipasang "ring plat (plain washer)" pada permukaan dudukan untuk menyebarkan tekanan agar gaya pengencangan tidak terpusat di satu titik yang dapat memecahkan atau merusak bagian resin. Untuk pencegah kendor digunakan "ring pegas (spring washer)" atau "mur ganda (double nut)".
2つの歯車がかみ合うとき、回転速度 N は歯数 Z に反比例し「N2 = N1 ×(Z1 ÷ Z2)」となります。例えば歯数 Z1=12 の歯車が「200 min⁻¹」で回転し歯数 Z2=48 の歯車とかみ合うとき、被動歯車の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」です。
Ketika 2 roda gigi saling bertautan, kecepatan putar N berbanding terbalik dengan jumlah gigi Z: "N2 = N1 × (Z1 ÷ Z2)". Misalnya saat roda gigi dengan jumlah gigi Z1 = 12 berputar pada "200 min⁻¹" bertautan dengan roda gigi Z2 = 48, maka kecepatan putar roda gigi yang digerakkan adalah "200 × 12 ÷ 48 = 50 min⁻¹".
また「はすば歯車」は歯筋が軸に対して傾いているため、平歯車よりもかみ合いが滑らかで騒音や振動が少ない特徴があります。軸を支える軸受には、軸と直角方向の荷重を支える「ラジアル軸受」と軸方向の荷重を支える「スラスト軸受」があります。
Selain itu, "roda gigi heliks (miring)" memiliki alur gigi miring terhadap sumbu poros sehingga pertautannya lebih halus serta lebih rendah bising dan getaran dibanding roda gigi lurus. Bantalan (bearing) penumpu poros meliputi "bantalan radial" untuk beban tegak lurus poros dan "bantalan aksial (thrust bearing)" untuk beban searah sumbu poros.
動力伝達要素のうち、2本の軸を常時結合するものを「軸継手(カップリング)」、運転中に動力の伝達を断続(接続・遮断)できるものを「クラッチ」、回転運動を往復運動や揺動運動に変える棒状の連結機構を「リンク機構(カム機構)」といいます。
Di antara elemen transmisi daya, komponen yang menghubungkan 2 poros secara permanen disebut "kopling tetap (shaft coupling)", komponen yang dapat menyambung/memutus transmisi daya saat sedang berputar disebut "kopling gesek/cakar (clutch)", dan mekanisme batang penghubung yang mengubah gerak putar menjadi gerak bolak-balik atau ayun disebut "mekanisme link (atau cam)".
Poin penting
- 隣り合うねじ山間の距離を「ピッチ」、ねじが1回転で進む距離を「リード」といい、樹脂製ベースの器具取付けには破損防止のため「平座金」を用いる
Jarak antar puncak ulir bersebelahan disebut "pitch", jarak maju dalam 1 putaran disebut "lead", dan pemasangan komponen beralas resin wajib memakai "ring plat" agar tidak pecah - 歯数12の歯車が200 min⁻¹で回転し歯数48の歯車とかみ合うとき、歯数48側の回転速度は「200 × 12 ÷ 48 = 50 min⁻¹」となる
Ketika roda gigi 12 gigi yang berputar 200 min⁻¹ bertautan dengan roda gigi 48 gigi, kecepatan putar sisi 48 gigi adalah "200 × 12 ÷ 48 = 50 min⁻¹" - 運転中に軸の動力伝達を断続する装置を「クラッチ」、回転運動を往復・揺動運動に変換する機構を「リンク機構・カム機構」という
Perangkat penyambung/pemutus transmisi daya poros saat beroperasi disebut "clutch", dan mekanisme pengubah gerak putar menjadi bolak-balik/ayun disebut "mekanisme link / cam"
| Kosakata | Arti |
|---|---|
| ねじのピッチ(山間距離)とリード(1回転進み量) | Pitch ulir (jarak puncak ulir) dan lead (jarak maju 1 putaran) |
| 平座金(樹脂ベース破損防止)とばね座金 | Ring plat (pencegah pecahnya dudukan resin) dan ring pegas |
| 歯車の歯数比と回転速度計算 | Rasio jumlah gigi roda gigi dan perhitungan kecepatan putar |
| 軸継手・クラッチ・リンク機構・ラジアル軸受 | Shaft coupling, clutch, mekanisme link, dan bantalan radial |
工作測定器(ノギスの各部用途と外側マイクロメータの目盛りの読み方)
Alat Ukur Kerja Bangku (Fungsi Bagian Jangka Sorong dan Cara Membaca Skala Mikrometer Luar)
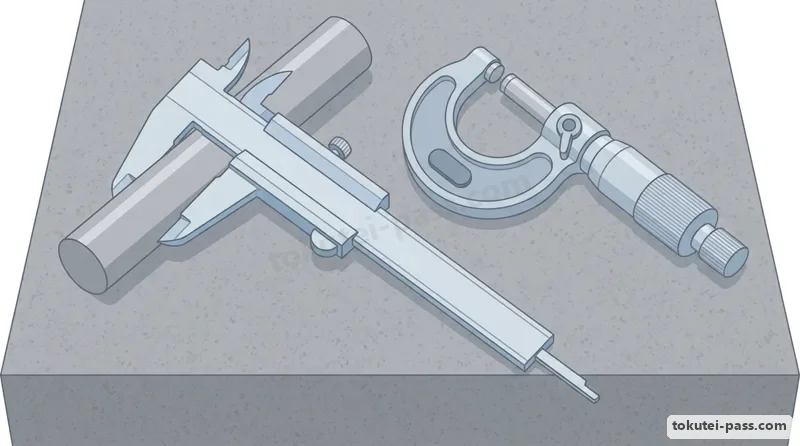
「ノギス(最小読取値 0.05mm等)」は1本で4種類の測定ができる測定器です。外径(外側寸法)は「外側用ジョウ」、穴の内径(内側寸法)は上側の「内側用ジョウ(クチバシ)」、溝や穴の深さは本尺端から出る「デプスバー(深さ測定子)」で測ります(「デプスバーで穴の内径を測る」は誤りです)。
"Jangka sorong / vernier caliper (bacaan terkecil 0.05mm, dll.)" dapat melakukan 4 jenis pengukuran dengan satu alat: diameter luar diukur dengan "rahang luar", diameter dalam lubang dengan "rahang dalam" di bagian atas, serta kedalaman alur atau lubang dengan "batang ukur kedalaman (depth bar)" di ujung ekor skala utama (pernyataan "mengukur diameter dalam lubang dengan depth bar" adalah salah).
板厚や丸棒の外径を「0.01 mm」単位で精密測定する「外側マイクロメータ」は、内部のねじのピッチが「0.5 mm」になっており、回転筒(シンブル)を1回転させると測定面(スピンドル)が「0.5 mm」進みます。
"Mikrometer luar (outside micrometer)" untuk mengukur presisi tebal pelat atau diameter luar batang bulat dalam satuan "0.01 mm" memiliki pitch ulir dalam sebesar "0.5 mm", sehingga memutar tabung putar (thimble) 1 putaran penuh akan memajukan permukaan ukur (spindle) sebesar "0.5 mm".
シンブルの円周上には50等分の目盛りが刻まれており、1目盛りが「0.5 ÷ 50 = 0.01 mm」を表します。読み取るときは、固定筒(スリーブ)の基準線の上側で「1 mm単位」、下側の補助目盛りで「0.5 mm単位」を読み、それにシンブルの「0.01 mm単位」を足し合わせます。
Pada keliling thimble terukir 50 bagian skala sama besar, di mana 1 skala menyatakan "0.5 ÷ 50 = 0.01 mm". Saat membaca hasil ukur, baca "satuan 1 mm" di atas garis acuan tabung tetap (sleeve) dan "satuan 0.5 mm" pada skala bantu di bawahnya, lalu tambahkan "satuan 0.01 mm" pada thimble.
例えば、スリーブの上目盛りが7 mmを超え、下目盛りの0.5 mm線が見えており(7.5 mm)、シンブルの目盛り「15(=0.15 mm)」が基準線と一致しているとき、測定値は「7.5 + 0.15 = 7.65 mm」です(0.5 mm目盛りを見落とさないよう注意します)。
Misalnya, ketika skala atas sleeve melewati 7 mm, garis 0.5 mm di skala bawah telah terlihat (7.5 mm), dan skala thimble "15 (= 0.15 mm)" segaris dengan garis acuan, maka nilai ukurnya adalah "7.5 + 0.15 = 7.65 mm" (hati-hati jangan sampai melewatkan skala 0.5 mm).
マイクロメータで測定する際は、測定力を一定にするため端の「ラチェットストップ」を空転させて測ります。その他、平面の凹凸や軸の振れを測る「ダイヤルゲージ」、定盤上で高さ測定やけがきを行う「ハイトゲージ」、接合面のすきまを測る「すきまゲージ(シックネスゲージ)」があります。
Saat mengukur dengan mikrometer, putar "ratchet stop" di bagian ujung hingga berbunyi klik bebas agar gaya ukur tetap konstan. Alat ukur lainnya meliputi "dial gauge" untuk kerataan bidang atau kebalingan poros, "height gauge" untuk mengukur tinggi dan menggores di atas meja rata, serta "feeler (thickness) gauge" untuk mengukur celah.
Poin penting
- ノギスの「デプスバー」は深さ測定用であり、穴の内径測定には「内側用ジョウ(クチバシ)」を用いる
"Depth bar" pada jangka sorong digunakan untuk mengukur kedalaman, sedangkan pengukuran diameter dalam lubang menggunakan "rahang dalam" - 外側マイクロメータ(最小読取値 0.01mm)は、スリーブの「1mm目盛り+0.5mm目盛り」とシンブルの「0.01mm目盛り」を合計して読む
Mikrometer luar (bacaan terkecil 0.01mm) dibaca dengan menjumlahkan "skala 1mm + skala 0.5mm" pada sleeve dan "skala 0.01mm" pada thimble - マイクロメータ測定時は、一定の測定力にするため「ラチェットストップ」を使ってスピンドルを当てる
Saat mengukur dengan mikrometer, gunakan "ratchet stop" saat menyentuhkan spindle agar gaya ukur selalu konstan
| Kosakata | Arti |
|---|---|
| ノギス(外側用ジョウ・内側用ジョウ・デプスバー) | Jangka sorong (rahang luar, rahang dalam, depth bar) |
| 外側マイクロメータ(最小読取値 0.01mm・ラチェットストップ) | Mikrometer luar (bacaan terkecil 0.01mm, ratchet stop) |
| スリーブ(0.5mm目盛り)とシンブル(0.01mm目盛り)の読み方 | Cara membaca sleeve (skala 0.5mm) dan thimble (skala 0.01mm) |
| ダイヤルゲージ・ハイトゲージ・すきまゲージ | Dial gauge, height gauge, dan feeler (thickness) gauge |
けがき・手仕上げ・工作機械(旋盤・ボール盤)と応力計算・切り欠き効果
Penandaan (Layout), Kerja Bangku, Mesin Perkakas (Bubut, Bor Meja), Perhitungan Tegangan, dan Efek Takikan
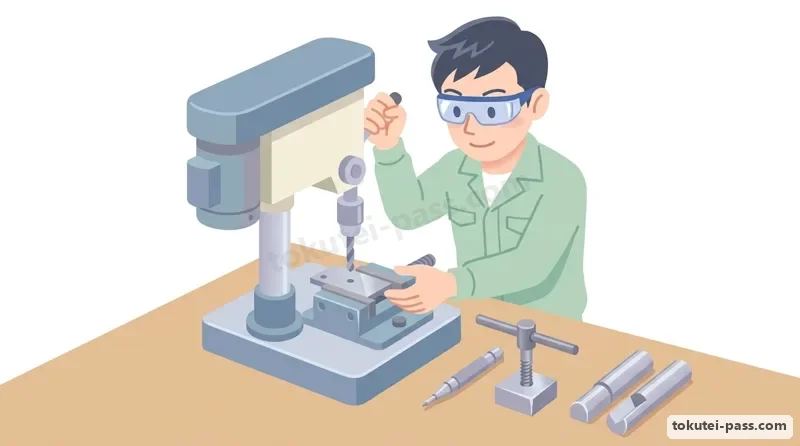
加工前の「けがき作業」において、けがき針で引いたけがき線が消えても分かるように線に沿って小さな点を打つには先端角30°〜60°の「目打ちポンチ」を用い、ドリルで穴をあける中心にドリル先端の逃げ防止用くぼみを打つには先端角90°の「センタポンチ」を用います。
Pada "pekerjaan penandaan (scribing)" sebelum pemesinan, untuk membuat titik-titik kecil di sepanjang garis gores agar tetap terlihat digunakan "penitik garis (prick punch)" bersudut ujung 30°–60°, sedangkan untuk membuat cekungan di pusat lubang bor agar mata bor tidak meleset digunakan "penitik pusat (center punch)" bersudut ujung 90°.
めねじを切る「タップ作業」では、ねじ外径よりピッチ分だけ小さい「タップ下穴(例:M6×1.0ならφ5.0mm)」をドリルであけ、タップハンドルを直角に保って回します。また工作機械のうち、工作物を回転させバイト(刃物)を送って円筒形状に削る機械を「旋盤」といいます。
Pada "pekerjaan pengetapan (tapping)" untuk membuat ulir dalam, bor terlebih dahulu "lubang awal tap" yang lebih kecil sebesar nilai pitch dari diameter luar ulir (contoh: φ5.0mm untuk M6×1.0), lalu putar gagang tap dengan tegak lurus. Di antara mesin perkakas, mesin yang memutar benda kerja dan mengumpankan pahat potong (bite) untuk membubut bentuk silinder disebut "mesin bubut (lathe)".
これに対し、ドリルやリーマを回転させて穴あけや仕上げを行う機械が「ボール盤」、多刃工具(フライス)を回転させて平面や溝を削る機械が「フライス盤」です。切削加工において、切込み深さや送りを大きくして「切削断面積が大きくなるほど、切削抵抗(削る力)は大きく」なります。
Sebaliknya, mesin yang memutar mata bor atau reamer untuk melubangi benda kerja adalah "mesin bor meja (drilling machine)", dan mesin yang memutar pisau potong bermata banyak untuk menyayat bidang datar atau alur adalah "mesin frais (milling machine)". Dalam pemotongan logam, memperbesar kedalaman potong atau pemakanan sehingga "luas penampang sayatan membesar akan membuat gaya tahanan potong semakin besar".
単位断面積あたりの内力を「応力 = 荷重 W ÷ 断面積 A」といい、弾性限度内で応力とひずみは比例します。引張荷重 1000N を許容応力 20N/mm² の丸棒で支えるとき、断面積は「1000 ÷ 20 = 50mm²」となり、「0.785 × d² ≥ 50」より直径 d は「約8mm」となります。
Gaya dalam per satuan luas penampang disebut "tegangan (stress) = beban W ÷ luas A", dan dalam batas elastis tegangan berbanding lurus dengan regangan. Saat menahan beban tarik 1000N dengan batang bulat bertegangan izin 20N/mm², luas penampang yang diperlukan adalah "1000 ÷ 20 = 50mm²", dan dari luas lingkaran "0.785 × d² ≥ 50" diperoleh diameter d "sekitar 8mm".
また丸棒や板材に「切り欠き(溝や段差)」があると、その底に応力が集中して破損しやすくなります(切り欠き効果)。同じ深さの切り欠きであれば、鋭いV字形や角形よりも「底の丸み(半径R)が大きい滑らかな円弧形の切り欠き」の方が応力集中が最も少なく強くなります。
Selain itu, bila pada batang bulat atau pelat terdapat "takikan (alur atau undakan)", tegangan akan terpusat di dasar takikan sehingga mudah patah (efek takikan). Untuk takikan dengan kedalaman sama, "takikan berbentuk busur lingkaran halus dengan jari-jari dasar (R) besar" menghasilkan konsentrasi tegangan paling kecil dan paling kuat dibanding takikan bentuk V tajam atau siku.
Poin penting
- けがき線の確認点には「目打ちポンチ」、穴あけ中心には「センタポンチ」を使い、工作物を回転させバイトで削る工作機械を「旋盤」という
Untuk titik konfirmasi garis gores gunakan "prick punch", untuk pusat pengeboran gunakan "center punch", dan mesin perkakas yang memutar benda kerja lalu menyayat dengan pahat bubut disebut "mesin bubut" - 引張荷重 1000N・許容応力 20N/mm²のとき、必要断面積は「1000 ÷ 20 = 50mm²」となり、丸棒の直径は「約8mm」となる
Untuk beban tarik 1000N dan tegangan izin 20N/mm², luas penampang yang dibutuhkan adalah "1000 ÷ 20 = 50mm²", menghasilkan diameter batang bulat "sekitar 8mm" - 切り欠きのある部材では、角が鋭いものより「底の丸み(R)が大きい円弧状の切り欠き」の方が応力集中が小さく破損しにくい
Pada komponen bertakik, "takikan busur lingkaran dengan jari-jari dasar (R) besar" memiliki konsentrasi tegangan lebih kecil dan lebih tahan patah dibanding sudut tajam
| Kosakata | Arti |
|---|---|
| 目打ちポンチとセンタポンチ・ハンドタップ | Prick punch, center punch, dan tap tangan (hand tap) |
| 旋盤(工作物回転)・ボール盤・フライス盤 | Mesin bubut (benda kerja berputar), mesin bor meja, dan mesin frais |
| 引張応力計算(応力 = 荷重 ÷ 断面積)とフックの法則 | Perhitungan tegangan tarik (tegangan = beban ÷ luas penampang) dan Hukum Hooke |
| 切り欠きによる応力集中と丸み(R)の効果 | Konsentrasi tegangan akibat takikan dan efek jari-jari lengkung (R) |
はんだ付け(フラックスの役割と鉛フリーはんだの特徴)と板金・溶接加工
Penyolderan (Peran Fluks dan Ciri Solder Bebas Timbal), Pengerjaan Pelat, dan Pengelasan
電気配線や電子基板の「はんだ付け」で使う「フラックス(松脂=ロジン系)」の主な役割は、加熱時に「金属表面の酸化膜(さびや汚れ)を化学的に除去して再酸化を防ぎ、溶けたはんだの表面張力を下げてぬれ性(なじみ)を良くすること」です。
Peran utama "fluks (berbasis gondorukem / rosin)" yang dipakai dalam "penyolderan" kabel listrik dan papan elektronik adalah saat dipanaskan "menghilangkan lapisan oksida (karat atau kotoran) pada permukaan logam secara kimiawi, mencegah oksidasi ulang, dan menurunkan tegangan permukaan timah cair guna meningkatkan daya basah (wettability)".
電気機器の配線には腐食性のない「ロジン系フラックス(ヤニ入りはんだ)」を使用し、塩化亜鉛や塩酸などの腐食性フラックス(板金用)は、後日導体を腐食断線させたり絶縁低下を起こすため絶対に使用してはいけません。
Untuk pengawatan peralatan listrik wajib digunakan "fluks berbasis rosin (timah solder berisi rosin)" yang tidak korosif; fluks korosif seperti seng klorida atau asam klorida (untuk pelat logam) dilarang keras digunakan karena di kemudian hari akan menimbulkan korosi putus kawat atau menurunkan isolasi.
近年、環境保全(RoHS指令等による鉛使用規制)のため、すず・銀・銅(Sn-Ag-Cu)などからなる「鉛フリーはんだ(無鉛はんだ)」が標準となっています。
Dalam beberapa tahun terakhir, demi pelestarian lingkungan (pembatasan timbal oleh aturan RoHS, dll.), "solder bebas timbal (lead-free solder)" yang terdiri dari timah-perak-tembaga (Sn-Ag-Cu) telah menjadi standar.
鉛フリーはんだは、従来のすず・鉛共晶はんだ(融点 約183℃)に比べて、「融点(溶ける温度)が約217〜220℃と高い」「はんだのぬれ性(広がりやすさ)がやや劣る」「冷却後の表面に光沢が少なく(ざらつきや引け巣が出やすい)」という特徴があります。
Dibandingkan solder eutektik timah-timbal konvensional (titik leleh sekitar 183℃), solder bebas timbal memiliki ciri: "titik leleh lebih tinggi yaitu sekitar 217–220℃", "daya basah (kemudahan menyebar) timah sedikit lebih rendah", dan "kilap permukaan setelah dingin lebih sedikit (cenderung agak kusam atau timbul rongga susut)".
また制御盤外箱などの薄鋼板加工では、シャー(せん断機)による切断、プレスブレーキによる曲げ加工(板が元に戻ろうとする「スプリングバック」を見込んで曲げる)、およびスポット溶接(抵抗溶接)やTIG溶接・アーク溶接が用いられます。
Selain itu, dalam pengerjaan pelat baja tipis untuk kotak panel kontrol, digunakan mesin potong (shearing) untuk memotong, press brake untuk menekuk (menekuk dengan memperhitungkan pantulan balik elastis "springback"), serta las titik (spot welding / las resistansi), las TIG, dan las busur.
Poin penting
- はんだ付け用「フラックス」の主な役割は、金属表面の酸化膜を除き、溶けたはんだの「ぬれ性」を良くすることである
Peran utama "fluks" penyolderan adalah menghilangkan lapisan oksida pada permukaan logam dan memperbaiki "daya basah (wettability)" timah solder cair - 「鉛フリーはんだ」は、従来のすず・鉛はんだに比べて「融点が高く、ぬれ性がやや劣り、表面光沢が少ない」特徴がある
"Solder bebas timbal" dibanding solder timah-timbal konvensional memiliki ciri "titik leleh lebih tinggi, daya basah sedikit lebih rendah, dan permukaan kurang mengilap" - 板金の曲げ加工では、荷重を除いたときに角度がわずかに戻る「スプリングバック」を考慮する
Dalam penekukan pelat logam, harus diperhitungkan "springback" di mana sudut tekukan sedikit membalik saat beban dilepaskan
| Kosakata | Arti |
|---|---|
| フラックスの役割(酸化膜除去・ぬれ性向上) | Peran fluks solder (menghilangkan lapisan oksida, meningkatkan daya basah) |
| 鉛フリーはんだ(高融点・ぬれ性・環境対応) | Solder bebas timbal (titik leleh tinggi, daya basah, ramah lingkungan RoHS) |
| 板金曲げ加工とスプリングバック | Penekukan pelat logam dan fenomena springback |
| スポット溶接(抵抗溶接)とアーク溶接 | Las titik (spot welding / las resistansi) dan las busur listrik |
品質管理(QC七つ道具:特性要因図・パレート図・管理図・散布図)と検査
Pengendalian Mutu (7 Alat QC: Diagram Sebab-Akibat, Pareto, Peta Kendali, Diagram Pencar) dan Inspeksi
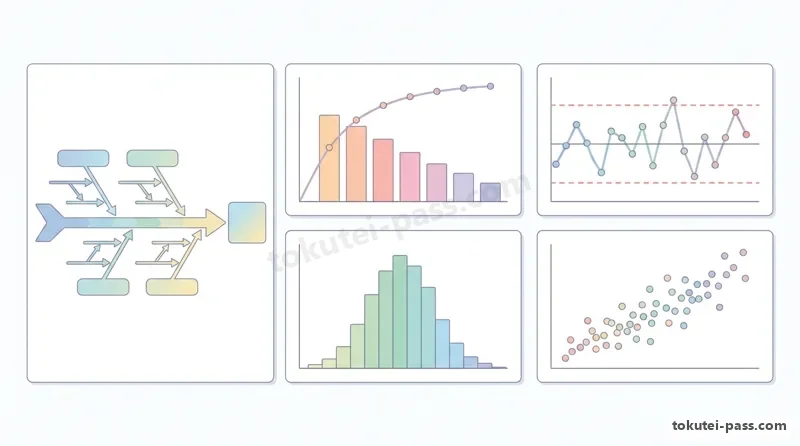
工場の品質管理(QC)で使われる「QC七つ道具」のうち、「特性要因図(魚の骨図)」は、製品の品質特性(結果)とそれに影響を与える要因(材料・機械・作業方法などの原因)との関係を、矢印を使って体系的に整理した図です。
Di antara "7 Alat QC" yang digunakan dalam pengendalian mutu (QC) pabrik, "diagram sebab-akibat (diagram tulang ikan / fishbone)" adalah diagram yang menyusun secara sistematis hubungan antara karakteristik mutu produk (akibat/hasil) dan faktor-faktor yang memengaruhinya (sebab seperti material, mesin, metode kerja) menggunakan panah.
「パレート図」は、不良やクレームの項目別件数を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線(累積曲線)を組み合わせた図であり、どの不良項目を優先的に改善すべきか(重点指向)を一目で把握できます。
"Diagram Pareto" memadukan grafik batang yang mengurutkan jumlah cacat atau keluhan per item dari yang terbesar dengan grafik garis persentase kumulatif (kurva kumulatif), sehingga dapat langsung diketahui item cacat mana yang harus diprioritaskan perbaikannya.
「管理図(Xバー・R管理図等)」は、製造工程が安定した状態にあるかどうかを判定するため、中心線(CL)の上下に上方管理限界線(UCL)と下方管理限界線(LCL)を引き、時系列の測定値を打点して異常原因の有無を監視する図です。
"Peta kendali / control chart (seperti peta kendali X-bar-R)" menilai apakah proses produksi berada dalam kondisi stabil dengan menarik garis batas kendali atas (UCL) dan batas kendali bawah (LCL) di atas serta di bawah garis tengah (CL), lalu memplot nilai ukur deret waktu untuk memantau ada tidaknya penyebab ketidaknormalan.
「ヒストグラム(柱状図)」は測定値の存在する範囲をいくつかの区間に分けて度数を棒の高さで表し、データのばらつきや平均値の分布状態を見る図です。また「散布図」は、対になった2つの変数(xとy)を縦軸と横軸にとって打点し、2つのデータ間の「相関関係」を調べる図です。
"Histogram (diagram batang frekuensi)" membagi rentang nilai ukur menjadi beberapa interval dan menyatakan frekuensi melalui tinggi batang untuk melihat sebaran data dan distribusi rata-rata. Sedangkan "diagram pencar (scatter diagram)" memplot pasangan 2 variabel (x dan y) pada sumbu vertikal dan horizontal untuk memeriksa "hubungan korelasi" antar dua data.
学科試験では「特性要因図の説明と管理図の説明を入れ替える」や「散布図の説明としてパレート図の定義を書く」ひっかけが毎年出題されます。また検査には全品を調べる「全数検査」と、ロットから試料を抜き取る「抜取り検査(破壊試験等に不可欠)」があります。
Dalam ujian teori setiap tahun selalu muncul jebakan yang "menukar penjelasan diagram sebab-akibat dengan peta kendali" atau "menuliskan definisi diagram Pareto sebagai penjelasan diagram pencar". Selain itu inspeksi terbagi menjadi "inspeksi 100% (inspeksi menyeluruh)" dan "inspeksi sampel (mutlak diperlukan untuk uji merusak)".
Poin penting
- 品質の「結果(特性)」と「原因(要因)」の関係を魚の骨状に整理した図を「特性要因図」という
Diagram yang menyusun hubungan antara "akibat (karakteristik)" dan "sebab (faktor)" mutu dalam bentuk tulang ikan disebut "diagram sebab-akibat" - 不良項目を件数順の棒グラフと累積曲線で表す図を「パレート図」、2変数間の相関を見る図を「散布図」という
Diagram yang menampilkan item cacat dengan grafik batang berurutan beserta kurva kumulatif disebut "diagram Pareto", sedangkan diagram untuk melihat korelasi 2 variabel disebut "diagram pencar" - 上下の「管理限界線(UCL・LCL)」を引き、工程が安定状態にあるかを監視する図を「管理図」という
Diagram dengan "garis batas kendali (UCL, LCL)" atas dan bawah untuk memantau kestabilan proses disebut "peta kendali (control chart)"
| Kosakata | Arti |
|---|---|
| 特性要因図(結果と原因の体系的整理) | Diagram sebab-akibat (penyusunan sistematis akibat dan sebab) |
| パレート図(棒グラフ+累積曲線)とヒストグラム | Diagram Pareto (grafik batang + kurva kumulatif) dan histogram |
| 管理図(上方・下方管理限界線と工程安定監視) | Peta kendali / control chart (batas kendali atas-bawah dan pemantauan stabilitas proses) |
| 散布図(相関関係)と全数検査・抜取り検査 | Diagram pencar (korelasi) serta inspeksi 100% dan inspeksi sampel |
Material, Permesinan & Kendali Mutu
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA)「技能検定 電気機器組立て 2級 学科試験基準(電気材料・機械要素・機械工作法・品質管理)」 — https://www.javada.or.jp/jigyou/gino/giken.html
- 日本産業規格「JIS C 4003 電気絶縁の耐熱クラス及び耐熱性評価」「JIS Z 8101 品質管理用語」 — https://www.jisc.go.jp/