
ပင်မစာမျက်နှာ › နမူနာမေးခွန်း › စားသောက်ကုန် ထုတ်လုပ်ရေးလုပ်ငန်း (特定技能2号)
Tokutei Ginou 2 အစားအသောက်ထုတ်လုပ်ရေး နမူနာ စာမေးပွဲနှင့် အဖြေ – အခမဲ့
飲食料品製造業(2号)
အစစ်အမှန် စာမေးပွဲပုံစံအတိုင်း နမူနာမေးခွန်း 10 ခု – furigana၊ မြန်မာဘာသာပြန်၊ အဖြေနှင့် ရှင်းလင်းချက် ပါဝင်သည်။ မေးခွန်းတစ်ခုစီ အောက်ရှိ "အဖြေကြည့်ရန်" ကို နှိပ်ပါ။ မေးခွန်းအစုံအလင်နှင့် အစစ်ပုံစံ စမ်းသပ်စာမေးပွဲကို အခမဲ့ app တွင် ဖြေဆိုနိုင်ပါသည်။
မေးခွန်း 1
職長が現場を監督・指示するための「5つの能力」の説明として、正しいものはどれか。
အလုပ်ကြပ် (職長) က လုပ်ငန်းခွင်ကို ကြီးကြပ်ကွပ်ကဲပြီး ညွှန်ကြားမှုပေးရန်အတွက် လိုအပ်သော "စွမ်းရည် 5 ရပ်" ၏ ရှင်းလင်းချက်အဖြစ် မှန်ကန်သောအရာမှာ အဘယ်နည်း။
- A. 問題解決能力とは、目標に向けてチームを先導し、作業員の士気を高める能力である。
ပြဿနာဖြေရှင်းမှုစွမ်းရည်ဆိုသည်မှာ ရည်မှန်းချက်ဆီသို့ အဖွဲ့ကို ဦးဆောင်လမ်းပြပြီး လုပ်သားများ၏ စိတ်ဓာတ်ကို မြှင့်တင်ပေးသည့် စွမ်းရည်ဖြစ်သည်။ - B. コーチング能力とは、部下や後輩の力を引き出し、自発的な行動や成長を促す能力である。
လမ်းညွှန်ပျိုးထောင်မှု (Coaching) စွမ်းရည်ဆိုသည်မှာ လက်အောက်ငယ်သားများနှင့် ဂျူနီယာများ၏ အစွမ်းအစကို ဆွဲထုတ်ပေးပြီး ကိုယ်တိုင်စိတ်ပါဝင်စားစွာ လုပ်ဆောင်မှုနှင့် တိုးတက်ကြီးပွားမှုကို အားပေးမြှင့်တင်သည့် စွမ်းရည်ဖြစ်သည်။ - C. リーダーシップ能力とは、現場の機械操作や製造技術を自ら正確に実演してみせる能力である。
ဦးဆောင်မှုစွမ်းရည်ဆိုသည်မှာ လုပ်ငန်းခွင်ရှိ စက်ကိုင်တွယ်မောင်းနှင်မှုနှင့် ထုတ်လုပ်မှုနည်းပညာများကို ကိုယ်တိုင် တိကျမှန်ကန်စွာ လက်တွေ့သရုပ်ပြသနိုင်သည့် စွမ်းရည်ဖြစ်သည်။ - D. 技能・技術的能力とは、発生したトラブルの真の原因を分析して再発防止策を立てる能力である。
ကျွမ်းကျင်မှုနှင့် နည်းပညာစွမ်းရည်ဆိုသည်မှာ ဖြစ်ပွားခဲ့သော ပြဿနာ၏ အရင်းခံအကြောင်းရင်းအမှန်ကို ခွဲခြမ်းစိတ်ဖြာပြီး ပြန်လည်မဖြစ်ပွားစေရေး အစီအမံများ ချမှတ်နိုင်သည့် စွမ်းရည်ဖြစ်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
အလုပ်ကြပ် (職長) အတွက် ကျွမ်းကျင်မှုနှင့် နည်းပညာစွမ်းရည်၊ ဦးဆောင်မှုစွမ်းရည်၊ လမ်းညွှန်ပျိုးထောင်မှု (Coaching) စွမ်းရည်၊ ဆက်သွယ်ပြောဆိုမှုစွမ်းရည်နှင့် ပြဿနာဖြေရှင်းမှုစွမ်းရည်ဟူသော စွမ်းရည် 5 ရပ် လိုအပ်ပါသည်။ လမ်းညွှန်ပျိုးထောင်မှုစွမ်းရည်ဆိုသည်မှာ လက်အောက်ငယ်သားများ၏ အစွမ်းအစကို ဆွဲထုတ်ပေးပြီး ကိုယ်တိုင်စိတ်ပါဝင်စားစွာ လုပ်ဆောင်လာအောင်နှင့် တိုးတက်လာအောင် အားပေးမြှင့်တင်ခြင်းဖြစ်သဖြင့် ဤရှင်းလင်းချက်သည် မှန်ကန်ပါသည်။ ရည်မှန်းချက်ဆီသို့ အဖွဲ့ကို ဦးဆောင်ခြင်းမှာ ဦးဆောင်မှုစွမ်းရည်ဖြစ်ပြီး၊ တိကျမှန်ကန်သော လုပ်ဆောင်ပုံကို လက်တွေ့ပြသခြင်းမှာ ကျွမ်းကျင်မှုနှင့် နည်းပညာစွမ်းရည်ဖြစ်ကာ၊ ပြဿနာ၏ အရင်းခံအကြောင်းရင်းကို ခွဲခြမ်းစိတ်ဖြာခြင်းမှာ ပြဿနာဖြေရှင်းမှုစွမ်းရည်ဖြစ်သည်။ အခြားရွေးချယ်စရာများသည် ဤစွမ်းရည်များကို အပြန်အလှန် မှားယွင်းဖော်ပြထားပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第1章 3-1 p.9)
💡 အလုပ်ကြပ် (職長) ၏ စွမ်းရည် 5 ရပ် - ကျွမ်းကျင်မှုနှင့် နည်းပညာစွမ်းရည် (စံလုပ်ငန်းကို သရုပ်ပြခြင်း)၊ ဦးဆောင်မှုစွမ်းရည် (အဖွဲ့ကို ဦးဆောင်ခြင်း)၊ လမ်းညွှန်ပျိုးထောင်မှုစွမ်းရည် (ကိုယ်ပိုင်အစွမ်းအစကို ဆွဲထုတ်ခြင်း)၊ ဆက်သွယ်ပြောဆိုမှုစွမ်းရည်နှင့် ပြဿနာဖြေရှင်းမှုစွမ်းရည် (အရင်းခံအကြောင်းရင်းကို ခွဲခြမ်းစိတ်ဖြာခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 職長 | အလုပ်ကြပ် |
| 監督 | ကြီးကြပ်ကွပ်ကဲမှု |
| 自発的 | ကိုယ်တိုင်စိတ်ပါဝင်စားစွာ၊ မိမိဆန္ဒအလျောက် |
မေးခွန်း 2
HACCPの7原則を含む「12の手順」において、準備段階の手順1〜5に続く「手順6(原則1)」はどれか。
HACCP ၏ မူဝါဒ 7 ရပ် ပါဝင်သော "အဆင့် 12 ဆင့်" တွင် ပြင်ဆင်မှုအဆင့် 1 မှ 5 ပြီးနောက် ဆက်လက်လုပ်ဆောင်ရသည့် "အဆင့် 6 (မူဝါဒ 1)" မှာ အဘယ်နည်း။
- A. 製造工程一覧図を作成し、現場の実際の設備配置や作業手順と合致しているかを確認する。
ထုတ်လုပ်မှုလုပ်ငန်းစဉ် ဇယားပုံစံကို ရေးဆွဲပြီး လုပ်ငန်းခွင်ရှိ လက်တွေ့စက်ပစ္စည်း အခင်းအကျင်းနှင့် လုပ်ငန်းလမ်းညွှန်တို့နှင့် ကိုက်ညီမှု ရှိမရှိ အတည်ပြုစစ်ဆေးခြင်း။ - B. 重要管理点(CCP)の管理基準(CL)から逸脱が生じた際にとるべき改善措置を設定する。
အရေးကြီး ထိန်းချုပ်မှတ် (CCP) ၏ ခွင့်ပြုနိုင်သော အန္တရာယ်ကင်းရှင်းမှု ဘောင် (CL) မှ သွေဖည်မှု ဖြစ်ပေါ်သည့်အခါ လုပ်ဆောင်ရမည့် ပြုပြင်မွမ်းမံရေး လုပ်ဆောင်ချက်ကို သတ်မှတ်ခြင်း။ - C. 各工程における危害要因(ハザード)をリストアップして分析し、その管理手段を検討する。
လုပ်ငန်းစဉ်အသီးသီးရှိ အန္တရာယ်ဖြစ်စေသော အကြောင်းရင်း (ハザード) များကို စာရင်းပြုစု၍ ခွဲခြမ်းစိတ်ဖြာပြီး ၎င်းတို့ကို ထိန်းချုပ်မည့် နည်းလမ်းများကို ဆွေးနွေးသုံးသပ်ခြင်း။ - D. 策定したHACCPプランが有効に機能しているかを定期的に確かめる検証方法を設定する。
ရေးဆွဲထားသော HACCP စီမံချက်သည် ထိရောက်စွာ လည်ပတ်နေခြင်း ရှိမရှိ ပုံမှန်စစ်ဆေးအတည်ပြုမည့် အတည်ပြုစစ်ဆေးခြင်း နည်းလမ်းကို သတ်မှတ်ခြင်း။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
HACCP ၏ အဆင့် 12 ဆင့်တွင် အဆင့် 1 မှ 5 အထိသည် ပြင်ဆင်မှုအဆင့်ဖြစ်ပါသည်။ အဆင့် 6 သည် မူဝါဒ 1 ဖြစ်သော အန္တရာယ်ဖြစ်စေသော အကြောင်းရင်းများကို ခွဲခြမ်းစိတ်ဖြာခြင်း (危害要因分析) ဖြစ်ပြီး လုပ်ငန်းစဉ်အသီးသီးရှိ အန္တရာယ်ဖြစ်စေသော အကြောင်းရင်းများကို စာရင်းပြုစု ခွဲခြမ်းစိတ်ဖြာကာ ထိန်းချုပ်မည့် နည်းလမ်းများကို ဆွေးနွေးသုံးသပ်ခြင်း ဖြစ်ပါသည်။ ထုတ်လုပ်မှုလုပ်ငန်းစဉ် ဇယားပုံစံ ရေးဆွဲခြင်းနှင့် လက်တွေ့အတည်ပြုခြင်းသည် ပြင်ဆင်မှုအဆင့် (အဆင့် 4 နှင့် 5) တွင် ပါဝင်ပါသည်။ ပြုပြင်မွမ်းမံရေး လုပ်ဆောင်ချက် သတ်မှတ်ခြင်းသည် အဆင့် 10 (မူဝါဒ 5) ဖြစ်ပြီး၊ အတည်ပြုစစ်ဆေးခြင်း နည်းလမ်း သတ်မှတ်ခြင်းသည် အဆင့် 11 (မူဝါဒ 6) ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第2章 4-2 p.36)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 危害要因 | အန္တရာယ်ဖြစ်စေသော အကြောင်းရင်း |
| 重要管理点 | အရေးကြီး ထိန်းချုပ်မှတ် (CCP) |
| 改善措置 | ပြုပြင်မွမ်းမံရေး လုပ်ဆောင်ချက် |
မေးခွန်း 3
品質管理におけるSDCAサイクルとPDCAサイクルの違いおよび職長の役割として、正しいものはどれか。
အရည်အသွေး စီမံခန့်ခွဲမှုတွင် SDCA စက်ဝန်းနှင့် PDCA စက်ဝန်းတို့၏ ကွာခြားချက်နှင့် အလုပ်ကြပ် (職長) ၏ အခန်းကဏ္ဍအဖြစ် မှန်ကန်သောအရာမှာ အဘယ်နည်း။
- A. SDCAの「S」は安全基準(Safety)を意味し、労働災害防止に特化した管理サイクルである。
SDCA ၏ "S" သည် ဘေးကင်းရေးစံနှုန်း (Safety) ကို ဆိုလိုပြီး လုပ်ငန်းခွင် မတော်တဆထိခိုက်မှု ကာကွယ်ရေးအတွက် သီးသန့်ဖြစ်သော စီမံခန့်ခွဲမှုစက်ဝန်း ဖြစ်သည်။ - B. PDCAの「C」では作業結果の確認だけでなく、目標未達の要因調査や計画の見直しまで実施する。
PDCA ၏ "C" တွင် လုပ်ငန်းရလဒ်ကို အတည်ပြုစစ်ဆေးရုံသာမက ရည်မှန်းချက် မပြည့်မီရသည့် အကြောင်းရင်းများကို စုံစမ်းစစ်ဆေးခြင်းနှင့် အစီအစဉ်ကို ပြန်လည်သုံးသပ်ခြင်းအထိ လုပ်ဆောင်သည်။ - C. SDCAサイクルは新製品立上時の初期管理に回すものであり、日常の定常作業ではPDCAを回す。
SDCA စက်ဝန်းသည် ထုတ်ကုန်အသစ် စတင်ထုတ်လုပ်ချိန်တွင် ကနဦးစီမံခန့်ခွဲမှုအတွက် လည်ပတ်စေသောအရာဖြစ်ပြီး နေ့စဉ် ပုံမှန်လုပ်ငန်းများတွင်မူ PDCA ကို လည်ပတ်စေသည်။ - D. 職長は既存の作業標準を維持するSDCAを主に担当し、課題発見や計画立案は工場長が行う。
အလုပ်ကြပ်သည် လက်ရှိ လုပ်ငန်းစံနှုန်းများကို ထိန်းသိမ်းသည့် SDCA ကို အဓိက တာဝန်ယူပြီး ပြဿနာရှာဖွေဖော်ထုတ်ခြင်းနှင့် အစီအစဉ်ရေးဆွဲခြင်းကို စက်ရုံမှူးက လုပ်ဆောင်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
SDCA ရှိ "S" သည် စံသတ်မှတ်ချက် (Standard) ကို ဆိုလိုပြီး နေ့စဉ်လုပ်ငန်းများ တည်ငြိမ်စေရန် အသုံးပြုပါသည်။ PDCA ၏ "C" (Check) တွင် ရလဒ်များကို စစ်ဆေးရုံသာမက ရည်မှန်းချက် မပြည့်မီရသည့် အကြောင်းရင်းကို စုံစမ်းစစ်ဆေးခြင်းနှင့် အစီအစဉ်ကို ပြန်လည်သုံးသပ်ခြင်းတို့ကိုပါ လုပ်ဆောင်ပါသည်။ SDCA သည် ဘေးကင်းရေးစံနှုန်းကို ဆိုလိုခြင်းမဟုတ်သလို ထုတ်ကုန်အသစ် စတင်ချိန်အတွက်သာမဟုတ်ဘဲ ပုံမှန်လုပ်ငန်းများတွင်လည်း အသုံးပြုပါသည်။ ထို့ပြင် အလုပ်ကြပ်သည် ပြဿနာရှာဖွေခြင်းနှင့် အစီအစဉ်ရေးဆွဲခြင်းကို စက်ရုံမှူးထံ လွှဲထားရမည်မဟုတ်ဘဲ ကိုယ်တိုင်တက်ကြွစွာ ပြဿနာရှာဖွေပြီး လုပ်ငန်းစဉ် တိုးတက်ကောင်းမွန်စေရန် PDCA ကိုပါ လည်ပတ်စေရပါမည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第3章 1-1 p.50)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 作業標準 | လုပ်ငန်းစံနှုန်း |
| 要因調査 | အကြောင်းရင်း စုံစမ်းစစ်ဆေးခြင်း |
| 計画立案 | အစီအစဉ် ရေးဆွဲချမှတ်ခြင်း |
မေးခွန်း 4
食品工場におけるトレーサビリティの「トレースバック(遡及)」と「トレースフォワード(追跡)」の説明として、正しいものはどれか。
အစားအသောက်စက်ရုံရှိ ထုတ်လုပ်မှုလမ်းကြောင်း ခြေရာခံစနစ် (トレーサビリティ) ၏ "နောက်ကြောင်းပြန် ခြေရာခံခြင်း (トレースバック)" နှင့် "ရှေ့သို့ လိုက်လံခြေရာခံခြင်း (トレースフォワード)" တို့၏ ရှင်းလင်းချက်အဖြစ် မှန်ကန်သောအရာမှာ အဘယ်နည်း။
- A. トレースフォワードとは、問題のある原料ロットから使用先の製品ロットや出荷先を特定することである。
ရှေ့သို့ လိုက်လံခြေရာခံခြင်း (トレースフォワード) ဆိုသည်မှာ ပြဿနာရှိသော ကုန်ကြမ်းအသုတ် (Lot) မှတစ်ဆင့် ၎င်းကို အသုံးပြုခဲ့သည့် ထုတ်ကုန်အသုတ်များနှင့် တင်ပို့ခဲ့သည့်နေရာများကို ဖော်ထုတ်သတ်မှတ်ခြင်း ဖြစ်သည်။ - B. トレースバックとは、問題のある原料ロットからどのラインや製品に使われたかを追うことである。
နောက်ကြောင်းပြန် ခြေရာခံခြင်း (トレースバック) ဆိုသည်မှာ ပြဿနာရှိသော ကုန်ကြမ်းအသုတ်မှတစ်ဆင့် မည်သည့်ထုတ်လုပ်မှုလိုင်းနှင့် မည်သည့်ထုတ်ကုန်များတွင် အသုံးပြုခဲ့သည်ကို လိုက်လံရှာဖွေခြင်း ဖြစ်သည်။ - C. トレースフォワードとは、苦情品の製品ロットから製造記録や使用原料の入荷元を遡って調べることである。
ရှေ့သို့ လိုက်လံခြေရာခံခြင်း (トレースフォワード) ဆိုသည်မှာ တိုင်ကြားခံရသော ထုတ်ကုန်အသုတ်မှတစ်ဆင့် ထုတ်လုပ်မှုမှတ်တမ်းများနှင့် အသုံးပြုခဲ့သော ကုန်ကြမ်းများ၏ ဝယ်ယူရာရင်းမြစ်သို့ နောက်ကြောင်းပြန် စစ်ဆေးခြင်း ဖြစ်သည်။ - D. 両者とも原料入荷時と製品出荷時の伝票を保管する仕組みであり、工程内の加工記録は対象に含まれない。
နှစ်မျိုးစလုံးသည် ကုန်ကြမ်းလက်ခံချိန်နှင့် ထုတ်ကုန်တင်ပို့ချိန်တို့ရှိ ပြေစာမှတ်တမ်းများကို သိမ်းဆည်းသည့် စနစ်ဖြစ်ပြီး လုပ်ငန်းစဉ်အတွင်း ပြုပြင်ထုတ်လုပ်မှု မှတ်တမ်းများမှာမူ အကျုံးမဝင်ပါ။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
ရှေ့သို့ လိုက်လံခြေရာခံခြင်း (トレースフォワード) ဆိုသည်မှာ ပြဿနာရှိသော ကုန်ကြမ်းအသုတ်မှတစ်ဆင့် ၎င်းဖြင့် ထုတ်လုပ်ထားသော ထုတ်ကုန်အသုတ်များနှင့် တင်ပို့လိုက်သော နေရာများကို ရှေ့သို့ လိုက်လံဖော်ထုတ်ခြင်း ဖြစ်ပါသည်။ နောက်ကြောင်းပြန် ခြေရာခံခြင်း (トレースバック) မှာမူ ဆန့်ကျင်ဘက်အားဖြင့် တိုင်ကြားခံရသည့် ထုတ်ကုန်ကဲ့သို့သော ထုတ်ကုန်မှတစ်ဆင့် ထုတ်လုပ်မှုမှတ်တမ်းများ၊ ကုန်ကြမ်းအသုတ်များနှင့် တင်သွင်းသူများထံသို့ နောက်ကြောင်းပြန် စစ်ဆေးခြင်း ဖြစ်ပါသည်။ အခြားရွေးချယ်စရာနှစ်ခုမှာ ဦးတည်ချက်နှစ်ခုကို ပြောင်းပြန်ဖော်ပြထားပြီး၊ နောက်ဆုံးတစ်ခုမှာမူ စက်ရုံအတွင်းရှိ ပြုပြင်ထုတ်လုပ်မှု မှတ်တမ်းများကိုပါ ချိတ်ဆက်ထားရမည်ဖြစ်သဖြင့် မှားယွင်းပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第3章 3-3 p.65)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 遡及 | နောက်ကြောင်းပြန် ခြေရာခံခြင်း |
| 追跡 | ရှေ့သို့ လိုက်လံခြေရာခံခြင်း |
| 出荷先 | တင်ပို့သည့်နေရာ |
မေးခွန်း 5
生産管理の指標である「生産性」と「原単位」の関係および計算式として、正しいものはどれか。
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲမှု၏ ညွှန်းကိန်းများဖြစ်သော "ကုန်ထုတ်စွမ်းအား (生産性)" နှင့် "ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位)" တို့၏ ဆက်စပ်မှုနှင့် တွက်ချက်မှုပုံသေနည်းအဖြစ် မှန်ကန်သောအရာမှာ အဘယ်နည်း။
- A. 生産性は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、その数値が小さいほど効率が良い。
ကုန်ထုတ်စွမ်းအားကို "သွင်းအားစုပမာဏ (INPUT) ÷ ထွက်ကုန်ပမာဏ (OUTPUT)" ဖြင့် တွက်ချက်ပြီး ၎င်းကိန်းဂဏန်း ငယ်လေလေ စွမ်းဆောင်ရည် ကောင်းလေလေဖြစ်သည်။ - B. 原単位は「産出量(OUTPUT)÷投入量(INPUT)」で求められ、単位時間あたりの生産量を表す。
ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位) ကို "ထွက်ကုန်ပမာဏ (OUTPUT) ÷ သွင်းအားစုပမာဏ (INPUT)" ဖြင့် တွက်ချက်ပြီး အချိန်တစ်ယူနစ်အတွင်း ထုတ်လုပ်နိုင်သော ပမာဏကို ဖော်ပြသည်။ - C. 原単位は「投入量(INPUT)÷産出量(OUTPUT)」で求められ、生産性とは逆数の関係にある。
ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位) ကို "သွင်းအားစုပမာဏ (INPUT) ÷ ထွက်ကုန်ပမာဏ (OUTPUT)" ဖြင့် တွက်ချက်ပြီး ကုန်ထုတ်စွမ်းအားနှင့် ပြောင်းပြန်အချိုး (လှန်ကိန်း) ဆက်စပ်မှု ရှိသည်။ - D. 生産性が向上すると、製品1単位をつくるのに要する労働時間や原料の原単位の数値は大きくなる。
ကုန်ထုတ်စွမ်းအား တိုးတက်လာသည့်အခါ ထုတ်ကုန် 1 ယူနစ် ထုတ်လုပ်ရန် လိုအပ်သော လုပ်သားချိန် သို့မဟုတ် ကုန်ကြမ်း၏ ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位) ကိန်းဂဏန်းသည် ကြီးလာသည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
ကုန်ထုတ်စွမ်းအား (生産性) သည် ထွက်ကုန်ပမာဏ (OUTPUT) ÷ သွင်းအားစုပမာဏ (INPUT) ဖြစ်ပြီး တန်ဖိုးကြီးလေလေ စွမ်းဆောင်ရည် ကောင်းလေလေဖြစ်ပါသည်။ ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位) သည် သွင်းအားစုပမာဏ (INPUT) ÷ ထွက်ကုန်ပမာဏ (OUTPUT) ဖြစ်သောကြောင့် ကုန်ထုတ်စွမ်းအားနှင့် လှန်ကိန်းဆက်စပ်မှု ရှိပါသည်။ ထို့ကြောင့် ကုန်ထုတ်စွမ်းအား တိုးတက်လာသည့်အခါ ထုတ်ကုန် 1 ယူနစ်အတွက် လိုအပ်သော လုပ်သားချိန်နှင့် ကုန်ကြမ်း (ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း) သည် ကြီးလာခြင်းမဟုတ်ဘဲ ငယ်သွားပါသည်။ အခြားရွေးချယ်စရာများသည် ပုံသေနည်းများကို ပြောင်းပြန်ဖော်ပြထားပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第4章 1-5 p.95)
💡 ပြောင်းပြန်ပုံသေနည်း နှစ်ခု - ကုန်ထုတ်စွမ်းအား (生産性) = ထွက်ကုန် ÷ သွင်းအားစု (တန်ဖိုးမြင့်လေ ကောင်းလေ)။ ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း (原単位) = သွင်းအားစု ÷ ထွက်ကုန် (ထုတ်ကုန်တစ်ယူနစ်အတွက် လိုအပ်သော သွင်းအားစု → တန်ဖိုးနည်းလေ ကောင်းလေ)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産性 | ကုန်ထုတ်စွမ်းအား |
| 原単位 | ထုတ်ကုန်တစ်ယူနစ်စာ သွင်းအားစုနှုန်း |
| 産出量 | ထွက်ကုန်ပမာဏ |
| 投入量 | သွင်းအားစုပမာဏ |
မေးခွန်း 6
労働災害を防ぐための危険予知(KY)活動における「4ラウンド法」の進め方として、正しい順序はどれか。
လုပ်ငန်းခွင် မတော်တဆထိခိုက်မှုများကို ကာကွယ်ရန်အတွက် အန္တရာယ် ကြိုတင်ခန့်မှန်းခြင်း (KY) လှုပ်ရှားမှုရှိ "အဆင့် 4 ဆင့်နည်းလမ်း (4ラウンド法)" ကို လုပ်ဆောင်ပုံအဖြစ် မှန်ကန်သော အစီအစဉ်မှာ အဘယ်နည်း။
- A. 1R:本質追究→2R:現状把握→3R:対策樹立→4R:目標設定
1R: အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း → 2R: လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း → 3R: ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း → 4R: လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း - B. 1R:現状把握 → 2R:本質追究 → 3R:対策樹立 → 4R:目標設定
1R: လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း → 2R: အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း → 3R: ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း → 4R: လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း - C. 1R:現状把握 → 2R:対策樹立 → 3R:本質追究 → 4R:目標設定
1R: လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း → 2R: ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း → 3R: အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း → 4R: လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း - D. 第1R:目標設定 → 第2R:現状把握 → 第3R:本質追究 → 第4R:対策樹立
1R: လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း → 2R: လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း → 3R: အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း → 4R: ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: B
KY လှုပ်ရှားမှုရှိ အဆင့် 4 ဆင့်နည်းလမ်း (4ラウンド法) ကို အောက်ပါအစီအစဉ်အတိုင်း လုပ်ဆောင်ရပါမည် - 1R လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း (ပုန်းကွယ်နေသော အန္တရာယ်များကို ရှာဖွေခြင်း) → 2R အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း (အရေးကြီးသော အန္တရာယ်အချက်ကို သတ်မှတ်ခြင်း) → 3R ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း (ဖြေရှင်းမည့် နည်းလမ်းများ စဉ်းစားခြင်း) → 4R လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း (အဖွဲ့၏ လက်တွေ့လုပ်ဆောင်ရန် ပန်းတိုင် သတ်မှတ်ခြင်း)။ အခြားရွေးချယ်စရာများသည် အဆင့်များ၏ အစီအစဉ်ကို မှားယွင်းစီစဉ်ထားပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第5章 3-1 p.119)
💡 KYT အဆင့် 4 ဆင့် (4ラウンド法) - 1R လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း (မည်သည့်အန္တရာယ်များ ပုန်းကွယ်နေသနည်း) → 2R အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း (အဓိကအန္တရာယ်အချက်) → 3R ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း (ဘာလုပ်မည်နည်း) → 4R လုပ်ဆောင်ရန် ရည်မှန်းချက် သတ်မှတ်ခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 危険予知 | အန္တရာယ် ကြိုတင်ခန့်မှန်းခြင်း |
| 現状把握 | လက်ရှိအခြေအနေကို သိရှိနားလည်ခြင်း |
| 本質追究 | အဓိကအန္တရာယ်အရင်းအမြစ်ကို ရှာဖွေခြင်း |
| 対策樹立 | ကာကွယ်ရေးနည်းလမ်း ချမှတ်ခြင်း |
မေးခွန်း 7
意図的な異物混入を防ぐ「フードディフェンス(食品防御)」に関する説明として、誤っているものはどれか。
ရည်ရွယ်ချက်ရှိရှိ ပြင်ပအရာဝတ္ထု ရောနှောမှုကို ကာကွယ်သည့် "ရည်ရွယ်ချက်ရှိရှိ အန္တရာယ်ပြု ရောနှောမှုမှ အစားအသောက်ကို ကာကွယ်ခြင်း (フードディフェンス / 食品防御)" နှင့်စပ်လျဉ်းသော ရှင်းလင်းချက်အဖြစ် မှားယွင်းနေသောအရာမှာ အဘယ်နည်း။
- A. 私物の持ち込みを防ぐため、ポケットのない作業服の着用や入退室管理の強化を行う。
ကိုယ်ပိုင်ပစ္စည်းများ ယူဆောင်လာခြင်းကို ကာကွယ်ရန် အိတ်ကပ်မပါသော လုပ်ငန်းခွင်ဝတ်စုံကို ဝတ်ဆင်ခြင်းနှင့် အခန်းဝင်ထွက်မှု စီမံခန့်ခွဲခြင်းကို တိုးမြှင့်လုပ်ဆောင်သည်။ - B. 製造ラインへのカメラ設置は、混入抑止だけでなく万一の際に作業員の潔白を守る役割もある。
ထုတ်လုပ်မှုလိုင်းတွင် ကင်မရာတပ်ဆင်ခြင်းသည် ရောနှောမှုကို ဟန့်တားပေးရုံသာမက အရေးပေါ်အခြေအနေ ကြုံတွေ့သည့်အခါ လုပ်သားများ၏ အပြစ်ကင်းစင်မှုကို ကာကွယ်ပေးသည့် အခန်းကဏ္ဍလည်း ရှိသည်။ - C. 日頃から職長と作業員が良好な関係を築き、混入をしたいと思わせない職場環境をつくる。
နေ့စဉ် အလုပ်ကြပ်နှင့် လုပ်သားများအကြား ကောင်းမွန်သော ဆက်ဆံရေး တည်ဆောက်ပြီး အန္တရာယ်ပြု ရောနှောလိုစိတ် မဖြစ်ပေါ်စေသည့် လုပ်ငန်းခွင်ပတ်ဝန်းကျင်ကို ဖန်တီးသည်။ - D. HACCPによる重要管理点のモニタリングを行っていれば、悪意による意図的な混入も完全に防止できる。
HACCP ဖြင့် အရေးကြီး ထိန်းချုပ်မှတ် (CCP) များကို စောင့်ကြည့်စစ်ဆေးခြင်း လုပ်ဆောင်နေပါက မသမာသော ရည်ရွယ်ချက်ဖြင့် တမင်ရောနှောမှုကိုလည်း အပြည့်အဝ ကာကွယ်နိုင်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
HACCP သည် ထုတ်လုပ်မှုအတွင်း မတော်တဆ (ရည်ရွယ်ချက်မရှိဘဲ) ဖြစ်ပေါ်လာသော အန္တရာယ်ဖြစ်စေသည့် အကြောင်းရင်းများကို စီမံခန့်ခွဲသည့် စနစ်ဖြစ်သောကြောင့် အရေးကြီး ထိန်းချုပ်မှတ်များကို စောင့်ကြည့်စစ်ဆေးရုံဖြင့် မသမာသော ရည်ရွယ်ချက်ဖြင့် တမင်ရောနှောမှုကို အပြည့်အဝ မကာကွယ်နိုင်ပါ။ ထို့ကြောင့် နောက်ဆုံးဖော်ပြချက်သည် မှားယွင်းပါသည်။ စက်ရုံအနေဖြင့် အိတ်ကပ်မပါသော ဝတ်စုံ၊ အခန်းဝင်ထွက်မှု ထိန်းချုပ်ခြင်း၊ ကင်မရာတပ်ဆင်ခြင်းနှင့် အထူးသဖြင့် အပြန်အလှန် ဆက်သွယ်ပြောဆိုမှု ကောင်းမွန်သော လုပ်ငန်းခွင်ပတ်ဝန်းကျင် ဖန်တီးခြင်းကဲ့သို့သော အစားအသောက် ကာကွယ်ရေး (食品防御) အစီအမံများကိုပါ လုပ်ဆောင်ရပါမည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第6章 3 p.148)
💡 HACCP နှင့် Food Defense ကွာခြားချက် - HACCP သည် လုပ်ငန်းစဉ်အတွင်း ရည်ရွယ်ချက်မရှိဘဲ မတော်တဆဖြစ်ပေါ်သော အန္တရာယ်များကို ကာကွယ်ပြီး၊ Food Defense (食品防御) သည် မသမာသော ရည်ရွယ်ချက်ဖြင့် တမင်ရောနှောမှုကို ကာကွယ်သည် (ကင်မရာ၊ ဝင်ထွက်ခွင့် ထိန်းချုပ်မှု၊ အိတ်ကပ်မပါသော ဝတ်စုံ)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 意図的 | ရည်ရွယ်ချက်ရှိသော၊ တမင်တကာဖြစ်သော |
| 異物混入 | ပြင်ပအရာဝတ္ထု ရောနှောဝင်ရောက်ခြင်း |
| 食品防御 | ရည်ရွယ်ချက်ရှိရှိ အန္တရာယ်ပြု ရောနှောမှုမှ အစားအသောက်ကို ကာကွယ်ခြင်း |
မေးခွန်း 8
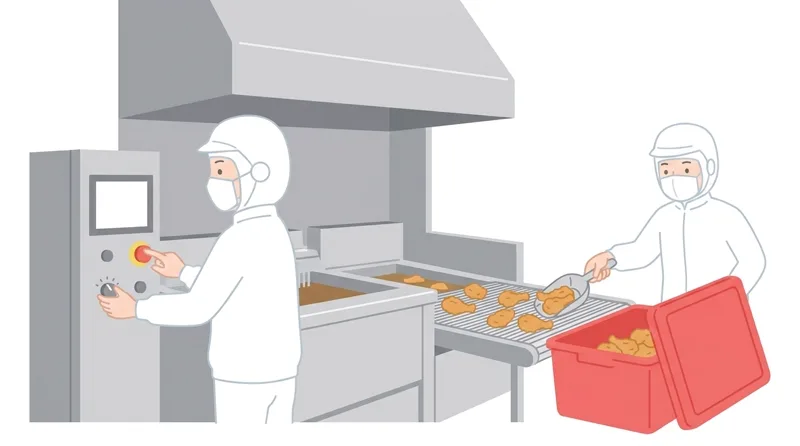
鶏唐揚げのフライ工程(CCP)の管理基準が「油温180℃・揚げ時間5分以上」のラインで、油温が165℃に低下していた際の改善措置として正しいものはどれか。
ကြက်ကြော်၏ ကြော်သည့်လုပ်ငန်းစဉ် (CCP) ၏ ထိန်းချုပ်စံနှုန်းမှာ "ဆီအပူချိန် 180℃၊ ကြော်ချိန် 5 မိနစ်နှင့်အထက်" ဖြစ်သော ထုတ်လုပ်မှုလိုင်းတွင် ဆီအပူချိန် 165℃ သို့ ကျဆင်းနေသည့်အခါ လုပ်ဆောင်ရမည့် ပြုပြင်မွမ်းမံရေး လုပ်ဆောင်ချက်အဖြစ် မှန်ကန်သောအရာမှာ အဘယ်နည်း။
- A. ラインを止めて油温を180℃に復帰させ、温度低下中の製品を特定・隔離して再加熱等を行う。
လိုင်းကို ရပ်တန့်ပြီး ဆီအပူချိန်ကို 180℃ သို့ ပြန်လည်ရောက်ရှိစေကာ အပူချိန်ကျဆင်းနေစဉ်အတွင်း ထုတ်လုပ်ခဲ့သော ထုတ်ကုန်များကို ဖော်ထုတ်သတ်မှတ်၍ သီးခြားဖယ်ထားပြီး ပြန်လည်အပူပေးခြင်း စသည်တို့ကို လုပ်ဆောင်သည်။ - B. 油温を180℃に再設定したうえで、温度低下中の製品は抜取検査で外観を確認して次工程へ流す。
ဆီအပူချိန်ကို 180℃ သို့ ပြန်လည်သတ်မှတ်ပြီးနောက် အပူချိန်ကျဆင်းနေစဉ်အတွင်း ထုတ်လုပ်ခဲ့သော ထုတ်ကုန်များကို နမူနာကောက်ယူ စစ်ဆေးခြင်းဖြင့် အပြင်ပန်းပုံသဏ္ဌာန် စစ်ဆေးပြီး နောက်လုပ်ငန်းစဉ်သို့ ပို့ဆောင်သည်။ - C. ラインを止めずに油温設定を195℃へ引き上げ、温度低下中の製品と混ぜて平均温度を保つ。
လိုင်းကို မရပ်တန့်ဘဲ ဆီအပူချိန် သတ်မှတ်ချက်ကို 195℃ သို့ တိုးမြှင့်ပြီး အပူချိန်ကျဆင်းနေစဉ်အတွင်း ထုတ်လုပ်ခဲ့သော ထုတ်ကုန်များနှင့် ရောနှောကာ ပျမ်းမျှအပူချိန်ကို ထိန်းသိမ်းသည်။ - D. コンベア速度を遅くして揚げ時間を6分に延ばし、すでに通過した製品は保温庫で余熱を加えて次工程へ送る。
ကွန်ဗေယာ အမြန်နှုန်းကို လျှော့ချ၍ ကြော်ချိန်ကို 6 မိနစ်သို့ တိုးမြှင့်ပြီး ဖြတ်သန်းသွားပြီးဖြစ်သော ထုတ်ကုန်များကိုမူ အပူထိန်းဗီရိုတွင် လက်ကျန်အပူဖြင့် အပူထပ်ပေးကာ နောက်လုပ်ငန်းစဉ်သို့ ပို့ဆောင်သည်။
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: A
CCP တွင် ခွင့်ပြုနိုင်သော အန္တရာယ်ကင်းရှင်းမှု ဘောင် (CL) မှ သွေဖည်သွားသည့်အခါ ပြုပြင်မွမ်းမံရေး လုပ်ဆောင်ချက်အနေဖြင့် လုပ်ငန်းစဉ်အခြေအနေကို မူလအတိုင်း ပြန်လည်ထိန်းသိမ်းခြင်း (ဆီအပူချိန် 180℃ သို့ ပြန်တင်ခြင်း) နှင့် သွေဖည်နေစဉ်အတွင်း ထုတ်လုပ်ခဲ့သော ထုတ်ကုန်အားလုံးကို ကိုင်တွယ်ဖြေရှင်းခြင်း (ဖော်ထုတ်သတ်မှတ်၍ သီးခြားဖယ်ထားကာ ပြန်လည်အပူပေးခြင်း သို့မဟုတ် အတွင်းပိုင်းအပူချိန် စစ်ဆေးခြင်း) ဟူသော အချက်နှစ်ချက်ကို လုပ်ဆောင်ရပါမည်။ အပြင်ပန်းပုံသဏ္ဌာန်ကိုသာ စစ်ဆေးခြင်း၊ အခြားထုတ်ကုန်များနှင့် ရောနှောခြင်း သို့မဟုတ် အပူချိန်နိမ့်သောဆီကို ဖြတ်သန်းသွားသည့် ထုတ်ကုန်များကို အပူထိန်းဗီရိုတွင် လက်ကျန်အပူပေးရုံမျှဖြင့် အစားအသောက် အတွင်းပိုင်းရှိ ဘက်တီးရီးယားပိုးများ သေဆုံးကြောင်း အာမမခံနိုင်ပါ။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第2章 4-3 p.42)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 管理基準 | ထိန်းချုပ်စံနှုန်း |
| 油温 | ဆီအပူချိန် |
| 隔離 | သီးခြားဖယ်ထားခြင်း |
မေးခွန်း 9
ある包装製品の内容量が正規分布に従っており、平均値が200g、標準偏差(σ)が2gであるとき、全製品の約95.4%が含まれる重量範囲(平均値±2σ)はどれか。
ထုပ်ပိုးထားသော ထုတ်ကုန်တစ်ခု၏ အသားတင်ပါဝင်မှု အလေးချိန်သည် ပုံမှန်ဖြန့်ကြက်မှု (正規分布) အတိုင်း ရှိနေပြီး ပျမ်းမျှတန်ဖိုးမှာ 200g နှင့် စံသွေဖည်မှု (σ) မှာ 2g ဖြစ်သည့်အခါ ထုတ်ကုန်အားလုံး၏ 95.4% ခန့် ပါဝင်သော အလေးချိန် အပိုင်းအခြား (ပျမ်းမျှတန်ဖိုး ± 2σ) မှာ အဘယ်နည်း။
- A. 198g〜202g(平均値±1σの範囲)
198g မှ 202g (ပျမ်းမျှတန်ဖိုး ± 1σ အပိုင်းအခြား) - B. 194g 〜 206g(平均値 ± 3σ の範囲)
194g မှ 206g (ပျမ်းမျှတန်ဖိုး ± 3σ အပိုင်းအခြား) - C. 196g 〜 204g(平均値 ± 2σ の範囲)
196g မှ 204g (ပျမ်းမျှတန်ဖိုး ± 2σ အပိုင်းအခြား) - D. 192g 〜 208g(平均値 ± 4σ の重量範囲)
192g မှ 208g (ပျမ်းမျှတန်ဖိုး ± 4σ အလေးချိန် အပိုင်းအခြား)
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: C
ပုံမှန်ဖြန့်ကြက်မှု (正規分布) တွင် ပျမ်းမျှတန်ဖိုး ± 1σ (198g မှ 202g) ၌ အချက်အလက်အားလုံး၏ 68.3% ခန့် ပါဝင်ပြီး၊ ပျမ်းမျှတန်ဖိုး ± 2σ ၌ 95.4% ခန့် ပါဝင်ကာ၊ ပျမ်းမျှတန်ဖိုး ± 3σ (194g မှ 206g) ၌ 99.7% ခန့် ပါဝင်ပါသည်။ ပျမ်းမျှတန်ဖိုး 200g နှင့် σ = 2g ဖြစ်သဖြင့် ပျမ်းမျှတန်ဖိုး ± 2σ သည် 200 ± (2 × 2) = 196g မှ 204g ဖြစ်ပါသည်။ အခြားရွေးချယ်စရာများသည် ± 1σ၊ ± 3σ နှင့် ± 4σ တို့၏ အပိုင်းအခြားများ ဖြစ်ပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第3章 4-2 p.72)
💡 ပုံမှန်ဖြန့်ကြက်မှု စည်းမျဉ်း - ပျမ်းမျှ ± 1σ = 68.3%၊ ပျမ်းမျှ ± 2σ = 95.4%၊ ပျမ်းမျှ ± 3σ = 99.7%။ ဤပုစ္ဆာတွင် 200 ± (2 × 2g) = 196g–204g ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 正規分布 | ပုံမှန်ဖြန့်ကြက်မှု |
| 平均値 | ပျမ်းမျှတန်ဖိုး |
| 標準偏差 | စံသွေဖည်မှု |
မေးခွန်း 10
100kgの原料から1袋の規格重量50gの製品を製造し、良品1,800袋(実総重量95kg)を得た。販売単位が「袋数」のときの歩留まりはどれか。
100kg ရှိသော ကုန်ကြမ်းမှ 1 အိတ်လျှင် စံသတ်မှတ်အလေးချိန် 50g ရှိသော ထုတ်ကုန်ကို ထုတ်လုပ်ရာ အရည်အသွေးမီ ထုတ်ကုန် 1,800 အိတ် (လက်တွေ့ စုစုပေါင်းအလေးချိန် 95kg) ရရှိခဲ့သည်။ ရောင်းချသည့်ယူနစ်မှာ "အိတ်အရေအတွက်" ဖြစ်သည့်အခါ အသားတင်ထွက်နှုန်း (歩留まり) မှာ အဘယ်နည်း။
- A. 95.0%(実総重量95kg ÷ 投入原料100kg)
95.0% (လက်တွေ့ စုစုပေါင်းအလေးချိန် 95kg ÷ သွင်းအားစုကုန်ကြမ်း 100kg) - B. 94.7%(規格総重量90kg ÷ 実総重量95kg)
94.7% (စံသတ်မှတ် စုစုပေါင်းအလေးချိန် 90kg ÷ လက်တွေ့ စုစုပေါင်းအလေးချိန် 95kg) - C. 92.5%(実総重量と規格総重量の平均比率)
92.5% (လက်တွေ့ စုစုပေါင်းအလေးချိန်နှင့် စံသတ်မှတ် စုစုပေါင်းအလေးချိန်တို့၏ ပျမ်းမျှအချိုး) - D. 90.0%(良品1,800袋 ÷ 理論袋数2,000袋)
90.0% (အရည်အသွေးမီ 1,800 အိတ် ÷ သီအိုရီအရ ထွက်ရှိရမည့် အိတ်အရေအတွက် 2,000 အိတ်)
အဖြေကြည့်ရန်
မှန်ကန်သော အဖြေ: D
ရောင်းချသည့်ယူနစ်မှာ အိတ်အရေအတွက် (1 အိတ်လျှင် 50g) ဖြစ်သည့်အခါ အိတ်တစ်အိတ်ချင်းစီတွင် ပိုထည့်မိသဖြင့် လက်တွေ့ စုစုပေါင်းအလေးချိန် 95kg ဖြစ်နေသော်လည်း ရောင်းချနိုင်သည့် အိတ်အရေအတွက် တိုးမလာပါ။ သီအိုရီအရ ကုန်ကြမ်း 100kg (100,000g) မှ 2,000 အိတ် (100,000g ÷ 50g) ထွက်ရှိရမည်ဖြစ်သော်လည်း အရည်အသွေးမီ 1,800 အိတ် (စံသတ်မှတ်အလေးချိန်အရ 90kg) သာ ရရှိခဲ့ပါသည်။ ထို့ကြောင့် အသားတင်ထွက်နှုန်း (歩留まり) သည် 1,800 ÷ 2,000 = 90.0% ဖြစ်ပြီး 95.0% မဟုတ်ပါ။ အခြားရွေးချယ်စရာများသည် မှားယွင်းသော ပမာဏ သို့မဟုတ် အချိုးများကို အသုံးပြုထားပါသည်။ (သင်ရိုးစာအုပ် - OTAFF2号テキスト 第4章 2-2 p.102)
💡 အသားတင်ထွက်နှုန်း (歩留まり) ပုံသေနည်း - အရည်အသွေးမီ ထွက်ကုန်ပမာဏ ÷ သွင်းအားစု ကုန်ကြမ်းပမာဏ × 100။ အိတ်အရေအတွက်ဖြင့် ရောင်းချပါက စံသတ်မှတ်အလေးချိန် (သို့မဟုတ် အိတ်အရေအတွက်) ဖြင့် တွက်ချက်ရမည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 規格重量 | စံသတ်မှတ်အလေးချိန် |
| 良品 | အရည်အသွေးမီ ထုတ်ကုန် |
| 歩留まり | အသားတင်ထွက်နှုန်း |