 Tokutei Pass
Manajemen Mutu (Quality Control)
品質管理
Industri Makanan dan Minuman (Tokutei 2) · 飲食料品製造業(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
品質管理の基本(SDCAとPDCA・設計品質と製造品質・国際認証)
Dasar Manajemen Mutu (SDCA & PDCA, Mutu Desain vs Produksi, Sertifikasi)
食品の品質管理には「安全・衛生的な食品提供」「おいしい良質な食品提供」「ロス削減と利益向上」の3つの目的があります。会社全体で品質を保証する「品質保証(QA)」の一部として「品質管理(QC)」が行われます。
Manajemen mutu pangan memiliki 3 tujuan: menyediakan pangan yang aman dan higienis, menyediakan pangan lezat bermutu baik, serta mengurangi rugi (loss) untuk meningkatkan laba. Pengendalian Mutu (QC) dilakukan sebagai bagian dari Jaminan Mutu (QA) di seluruh perusahaan.
目標とする「設計品質」に対し、実際に作られた結果を「製造品質」といいます。まず標準どおりに作業して維持する「SDCAサイクル」を回し、更なる改善や問題解決時に「PDCAサイクル」を回します。
Dibandingkan mutu target yaitu 'Mutu Desain', hasil aktual yang dibuat disebut 'Mutu Produksi'. Pertama-tama putar siklus 'SDCA' untuk menjaga pekerjaan sesuai standar (Standard), lalu putar siklus 'PDCA' untuk perbaikan lebih lanjut atau pemecahan masalah.
感覚的な「定性的情報」はカラーチャートや糖度(Brix)・温度などの「定量的情報(数値)」に置き換えます。手順書改定時は変更理由を教育し、誤使用防止のため旧版を必ず回収します。
'Informasi kualitatif' yang bersifat indrawi diubah menjadi 'informasi kuantitatif (angka)' seperti bagan warna, kadar gula (Brix), dan suhu. Saat merevisi SOP, latih pekerja mengenai alasan perubahan dan wajib tarik kembali dokumen versi lama agar tidak salah pakai.
関連制度には食品衛生法(容器包装のポジティブリスト制度や自主回収届出義務)、計量法(はかりの定期検査)、ISO9001(品質)、ISO14001(環境)、ISO22000・FSSC22000・JFS規格(食品安全)があります。
Peraturan dan sertifikasi terkait meliputi UU Sanitasi Pangan (sistem Positive List kemasan dan kewajiban pelaporan penarikan mandiri), UU Metrologi (tera berkala timbangan produk akhir), serta ISO 9001 (mutu), ISO 14001 (lingkungan), ISO 22000, FSSC 22000, dan standar JFS (keamanan pangan).
Poin penting
- 設計品質(目標)と製造品質(実績)を区別し、標準維持のSDCAと改善のPDCAを回す。
Bedakan Mutu Desain (target) dengan Mutu Produksi (hasil aktual), serta jalankan SDCA untuk pemeliharaan standar dan PDCA untuk perbaikan. - 定性的情報は数値化(定量的情報化)し、手順書改定時は作業員へ教育したうえで旧版を回収する。
Ubah informasi kualitatif menjadi angka kuantitatif; saat merevisi SOP, berikan pelatihan dan tarik kembali versi lama. - 食品衛生法、計量法、ISO9001・ISO22000・FSSC22000・JFS規格の特徴を理解する。
Pahami karakteristik UU Sanitasi Pangan, UU Metrologi, serta standar ISO 9001, ISO 22000, FSSC 22000, dan JFS.
| Kosakata | Arti |
|---|---|
| 品質保証(QA)・品質管理(QC) | Jaminan Mutu (QA), Pengendalian Mutu (QC) |
| 設計品質・製造品質 | mutu desain, mutu produksi |
| 定性的情報・定量的情報 | informasi kualitatif, informasi kuantitatif |
| ポジティブリスト制度・計量法 | sistem Positive List, Undang-Undang Metrologi |
| FSSC22000・JFS規格 | standar FSSC 22000, standar JFS |
工程管理・検査・トレーサビリティと洗浄評価
Pengendalian Proses, Pemeriksaan, Ketertelusuran, dan Evaluasi Pencucian
トレーサビリティには、問題原料ロットから使用製品や出荷先を追う「トレースフォワード(追跡)」と、製品から使用原料や製造記録をたどる「トレースバック(遡及)」があります。
Ketertelusuran (traceability) meliputi 'Trace-forward (telusur maju)' untuk melacak produk dan tujuan pengiriman dari lot bahan baku bermasalah, serta 'Trace-back (telusur mundur)' untuk menelusuri bahan baku dan catatan produksi dari produk.
加熱殺菌で微生物数を10分の1に減らす時間を「D値」、D値を10分の1に短縮するのに必要な温度変化量を「Z値(芽胞菌で約10℃)」といいます。
Dalam sterilisasi panas, waktu untuk menurunkan jumlah mikroba menjadi 1/10 disebut 'Nilai D (D-value)', dan perubahan suhu yang diperlukan untuk mempersingkat nilai D menjadi 1/10 disebut 'Nilai Z (Z-value, sekitar 10°C untuk bakteri berspora)'.
検査には全数検査(オートチェッカーでの重量検査やシール噛み込み検査など)と、破壊検査で用いる抜取検査があり、人の五感による官能検査と測定器(定期的な校正が必要)による理化学検査を組み合わせ、原因究明用に保存検体を保管します。
Pemeriksaan mencakup pemeriksaan 100% (seperti cek berat dengan auto-checker dan pemeriksaan terjepitnya segel) serta pemeriksaan sampel (untuk uji destruktif), memadukan 'uji organoleptik/sensorik' panca indra dengan 'uji fisika-kimia' alat ukur (perlu kalibrasi berkala), serta menyimpan 'sampel pertinggal' untuk investigasi penyebab.
洗浄では焦げ付いた油脂・たんぱく質に強アルカリ性洗剤(pH11以上)、水垢に酸性洗剤(pH6以下)を使い、たんぱく質が熱変性して固まらないよう60℃以下の温水で予洗します。ATPふき取り検査は有機物残渣(汚れ)を迅速測定します。
Untuk pencucian, gunakan deterjen basa kuat (pH ≥ 11) bagi lemak dan protein gosong, deterjen asam (pH ≤ 6) bagi kerak mineral air, serta bilas awal dengan air hangat ≤60°C agar protein tidak menggumpal karena panas. Uji usap ATP mengukur sisa bahan organik (kotoran) secara cepat.
Poin penting
- 出荷先を追うトレースフォワード(追跡)と原料・工程をたどるトレースバック(遡及)、および殺菌指標のD値・Z値を理解する。
Pahami Trace-forward (melacak tujuan kirim) dan Trace-back (menelusuri bahan/proses), serta indikator sterilisasi nilai D dan nilai Z. - 全数検査と抜取検査、官能検査と理化学検査(計測器の校正)、保存検体の役割を押さえる。
Kuasai pemeriksaan 100% vs sampel, uji sensorik vs uji fisika-kimia (kalibrasi alat ukur), serta fungsi sampel pertinggal. - 汚れに応じた洗剤の使い分け(油脂・たんぱく質はアルカリ性、水垢は酸性)とATPふき取り検査(有機物汚染の測定)を実施する。
Gunakan deterjen sesuai jenis kotoran (basa untuk minyak/protein, asam untuk kerak mineral) dan lakukan uji usap ATP untuk mengukur kontaminasi organik.
| Kosakata | Arti |
|---|---|
| トレースフォワード・トレースバック | telusur maju (trace-forward), telusur mundur (trace-back) |
| D値・Z値 | nilai D (D-value), nilai Z (Z-value) |
| 官能検査・理化学検査・校正 | uji organoleptik/sensorik, uji fisika-kimia, kalibrasi |
| 保存検体(サンプル) | sampel pertinggal (retained sample) |
| ATPふき取り検査 | uji usap ATP (ATP swab test) |
統計的品質管理とパレート図・特性要因図
Pengendalian Mutu Statistik, Diagram Pareto, dan Diagram Sebab-Akibat
検査対象全体を「母集団」、無作為に抜き取ったものを「試料」といい、連続的な「計量値」と個数を数える「計数値」があります。ばらつきは範囲Rや標準偏差σで表し、正規分布のμ±2σに約95.4%が入ります。
Seluruh objek pemeriksaan disebut 'populasi', dan yang diambil secara acak darinya disebut 'sampel'. Data terbagi atas 'data kontinu (berat, suhu)' dan 'data diskrit (jumlah cacat)'; sebaran dinyatakan dengan rentang R (maks − min) atau simpangan baku σ (sekitar 95,4% data distribusi normal berada dalam μ ± 2σ).
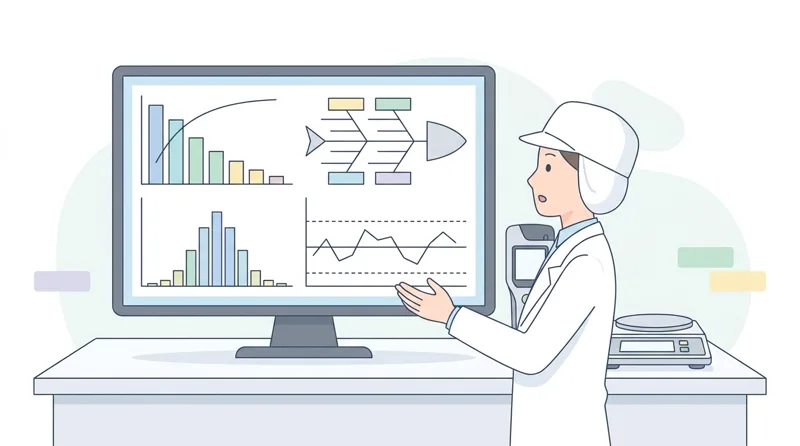
円グラフの中心角は「360°×構成比」で求めます。QC七つ道具のうち、不良項目を多い順に並べ累積曲線で重点課題を見つける図を「パレート図」、結果(特性)に対する原因(4Mなど)を魚の骨状に整理する図を「特性要因図」といいます。
Sudut pusat diagram lingkaran dihitung dengan '360° × proporsi'. Di antara 7 Alat QC, diagram yang mengurutkan item cacat dari terbanyak beserta kurva kumulatif untuk mencari prioritas adalah 'Diagram Pareto', sedangkan diagram yang menyusun penyebab (4M, dll.) terhadap akibat berbentuk tulang ikan adalah 'Diagram Sebab-Akibat (Fishbone)'.
Poin penting
- 母集団からの無作為抽出、計量値と計数値、範囲Rや標準偏差σ(μ±2σに約95.4%)を理解する。
Pahami pengambilan sampel acak dari populasi, data kontinu vs diskrit, rentang R, dan simpangan baku σ (sekitar 95,4% dalam μ ± 2σ). - QC七つ道具(パレート図・特性要因図・ヒストグラム・管理図・チェックシート・散布図・層別)を目的別に使い分ける。
Gunakan 7 Alat QC (Diagram Pareto, Diagram Sebab-Akibat, Histogram, Peta Kendali, Check Sheet, Diagram Pencar, Stratifikasi) sesuai tujuan.
| Kosakata | Arti |
|---|---|
| 母集団・無作為抽出 | populasi, pengambilan sampel acak |
| 計量値・計数値・標準偏差 | data kontinu/ukur, data diskrit/hitung, simpangan baku |
| パレート図・特性要因図 | Diagram Pareto, Diagram Sebab-Akibat (Tulang Ikan) |
ヒストグラム・管理図と苦情対応(なぜなぜ分析)
Histogram, Peta Kendali, dan Penanganan Keluhan (Analisis Mengapa-Mengapa)
度数分布で中心や規格外を見る「ヒストグラム(ふた山型は異なる2集団の混在)」、原料別や機械別に分けて比較する「層別」、2変数の相関を見る「散布図」、データ収集用の「チェックシート」があります。
Alat lainnya meliputi 'Histogram' untuk melihat pusat dan sebaran terhadap spesifikasi (bentuk dua puncak menandakan tercampurnya 2 kelompok berbeda), 'Stratifikasi' untuk membandingkan per bahan/mesin, 'Diagram Pencar (Scatter)' untuk melihat korelasi 2 variabel, dan 'Check Sheet' untuk pengumpulan data.
「管理図」は製品規格の内側に管理限界線(UCL・LCL)を引き、点が限界線外に出たり中心線の片側に7点連続(連)したりしたら工程異常と判断します。苦情発生時は「なぜなぜ分析」で真の原因を追究し再発防止を行います。
'Peta Kendali (Control Chart)' menarik garis batas kendali (UCL/LCL) di bagian dalam batas spesifikasi produk; jika ada titik keluar batas atau 7 titik berturut-turut di satu sisi garis tengah (run), proses dinilai tidak normal. Saat terjadi keluhan, gunakan 'Analisis Mengapa-Mengapa (Why-Why Analysis)' untuk mencari akar penyebab dan mencegah terulang.
Poin penting
- ヒストグラム(ふた山型は異なる2集団の混在)、層別、散布図、チェックシートの特徴を理解する。
Pahami karakteristik Histogram (bentuk 2 puncak menandakan tercampurnya 2 kelompok), Stratifikasi, Diagram Pencar, dan Check Sheet. - 管理図の異常判定(管理限界線外や7点連続片寄りなど)と「なぜなぜ分析」による真因追究・再発防止を行う。
Tentukan ketidaknormalan proses pada Peta Kendali (keluar batas kendali atau 7 titik beruntun di satu sisi) dan cari akar masalah dengan Analisis Mengapa-Mengapa.
| Kosakata | Arti |
|---|---|
| ヒストグラム・層別・散布図 | Histogram, Stratifikasi, Diagram Pencar |
| 管理図・管理限界線 | Peta Kendali, garis batas kendali |
| なぜなぜ分析 | Analisis Mengapa-Mengapa (Why-Why Analysis) |
Manajemen Mutu
Latihan soal bab ini di aplikasiReferensi resmi
- 厚生労働省・OTAFF 飲食料品製造業特定技能2号技能測定試験 学習用テキスト — https://otaff.or.jp/tokutei/insyoku-2/materials/