
အရည်အသွေး စီမံခန့်ခွဲမှု
品質管理
စားသောက်ကုန် ထုတ်လုပ်ရေးလုပ်ငန်း (特定技能2号) · 飲食料品製造業(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
品質管理の3つの目的・設計品質と製造品質・SDCAとPDCA
အရည်အသွေး စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက် 3 ရပ်၊ ဒီဇိုင်းအရည်အသွေးနှင့် ထုတ်လုပ်မှုအရည်အသွေး၊ SDCA နှင့် PDCA
食品製造業における品質管理の目的は、①安全・安心で衛生的な製品を作ること、②おいしさや見た目など良質な品質を一定に保つこと、③不良品や手直しロスを減らして利益を向上させることの3つです。
အစားအစာ ထုတ်လုပ်မှုတွင် အရည်အသွေး စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက် 3 ရပ်မှာ - (1) ဘေးကင်းစိတ်ချရပြီး သန့်ရှင်းသော အစားအစာများ ထုတ်လုပ်ခြင်း၊ (2) အရသာနှင့် အသွင်အပြင် ကောင်းမွန်သော အရည်အသွေးကို တစ်သမတ်တည်း ထိန်းသိမ်းခြင်း နှင့် (3) အပြစ်အနာအဆာရှိသော ပစ္စည်းများနှင့် ပြန်လည်ပြုပြင်ရမှု ဆုံးရှုံးမှုများကို လျှော့ချ၍ အမြတ်အစွန်း တိုးတက်စေခြင်း တို့ဖြစ်ပါသည်။
品質には、消費者のニーズに合わせて企画・開発部門が定める「設計品質(ねらいの品質)」と、その設計通りに工場の現場でばらつきなく実際に作り込む「製造品質(出来栄えの品質)」の2つがあります。
အရည်အသွေးတွင် ရှုထောင့်နှစ်မျိုး ပါဝင်ပါသည် - စားသုံးသူများ၏ လိုအပ်ချက်နှင့် ကိုက်ညီစေရန် စီမံကိန်းနှင့် သုတေသနဌာနက သတ်မှတ်ထားသော ဒီဇိုင်းအရည်အသွေး (ရည်မှန်းချက် အရည်အသွေး) နှင့် ထိုဒီဇိုင်းနှင့် ကိုက်ညီအောင် စက်ရုံလုပ်ငန်းခွင်တွင် တစ်သမတ်တည်း ထုတ်လုပ်ဖော်ဆောင်ရသော ထုတ်လုပ်မှုအရည်အသွေး (ကိုက်ညီမှု အရည်အသွေး) တို့ဖြစ်ပါသည်။
「品質は検査で作るものではなく、工程で作り込むもの」です。一般作業者は定められた作業標準(S:Standardize)を守って作業(D)し、結果を確認(C)して処置(A)する「SDCAサイクル」で日常の品質を維持します。
အရည်အသွေးဆိုသည်မှာ စစ်ဆေးရုံဖြင့် ဖြစ်ပေါ်လာခြင်း မဟုတ်ဘဲ ထုတ်လုပ်မှု လုပ်ငန်းစဉ်အတွင်း၌ တည်ဆောက်ရခြင်း ဖြစ်ပါသည်။ သာမန်လုပ်သားများသည် နေ့စဉ် အရည်အသွေးကို SDCA စက်ဝန်းဖြင့် ထိန်းသိမ်းကြပါသည် - သတ်မှတ်ထားသော လုပ်ငန်းစံနှုန်းများအတိုင်း လိုက်နာခြင်း (S: Standardize)၊ လက်တွေ့လုပ်ဆောင်ခြင်း (D: Do)၊ ရလဒ်များကို စစ်ဆေးခြင်း (C: Check) နှင့် လိုအပ်သလို အရေးယူဆောင်ရွက်ခြင်း (A: Act) တို့ဖြစ်ပါသည်။
その上で職長は、計画(P)→実行(D)→確認(C)→改善処置(A)の「PDCAサイクル」を回し、特にC(Check)で目標と実績の差の要因を分析し、A(Act)で作業標準を見直して品質水準を一段上へ引き上げます。
ယင်းအပေါ် အခြေခံ၍ လုပ်ငန်းခွင်ခေါင်းဆောင်သည် PDCA စက်ဝန်း (Plan → Do → Check → Act) ကို လည်ပတ်စေပြီး Check (C) အဆင့်တွင် ရည်မှန်းချက်နှင့် လက်တွေ့ရလဒ် ကွာဟရသည့် အကြောင်းရင်းများကို ဆန်းစစ်ကာ Act (A) အဆင့်တွင် လုပ်ငန်းစံနှုန်းများကို ပြန်လည်ပြင်ဆင်ခြင်းဖြင့် အရည်အသွေးကို ပိုမိုမြင့်မားသော အဆင့်သို့ မြှင့်တင်ပေးရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 品質管理の3目的は「安全・衛生的な製品」「良質で一定の品質」「ロス削減と利益向上」である。
အရည်အသွေး စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက် 3 ရပ်မှာ ဘေးကင်းသန့်ရှင်းသော ထုတ်ကုန် ရရှိရေး၊ ကောင်းမွန်သော အရည်အသွေး တစ်သမတ်တည်း ရှိနေရေးနှင့် ဆုံးရှုံးမှု လျှော့ချ၍ အမြတ်အစွန်း တိုးတက်ရေး တို့ဖြစ်ပါသည်။ - 企画・開発が定める「設計品質」に対し、現場でばらつきなく作り込む品質を「製造品質」という。
စီမံကိန်းနှင့် သုတေသနဌာနက ဒီဇိုင်းအရည်အသွေး ကို သတ်မှတ်ပြီး စက်ရုံလုပ်ငန်းခွင်တွင် တစ်သမတ်တည်း ထုတ်လုပ်ဖော်ဆောင်ရသော အရည်အသွေးမှာ ထုတ်လုပ်မှုအရည်အသွေး ဖြစ်ပါသည်။ - 作業者がSDCAで標準を維持し、職長がPDCAのCheckとActで標準を改定して品質を向上させる。
လုပ်သားများက SDCA ဖြင့် စံနှုန်းများကို ထိန်းသိမ်းပြီး လုပ်ငန်းခွင်ခေါင်းဆောင်က PDCA ၏ Check နှင့် Act အဆင့်များမှတစ်ဆင့် စံနှုန်းများကို ပြင်ဆင်၍ အရည်အသွေး မြှင့်တင်ပေးပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 設計品質と製造品質 | ဒီဇိုင်းအရည်အသွေး (ရည်မှန်းချက် အရည်အသွေး) နှင့် ထုတ်လုပ်မှုအရည်အသွေး (ကိုက်ညီမှု အရည်အသွေး) |
| SDCAサイクル | SDCA စက်ဝန်း (Standardize စံနှုန်းသတ်မှတ်ခြင်း → Do လုပ်ဆောင်ခြင်း → Check စစ်ဆေးခြင်း → Act အရေးယူပြုပြင်ခြင်း) |
| 工程での品質の作り込み | ထုတ်လုပ်မှု လုပ်ငန်းစဉ်အတွင်း အရည်အသွေးကို တည်ဆောက်ဖော်ဆောင်ခြင်း |
定量的情報と定性的情報の数値化および手順書改定ルール
အရေအတွက်ပြ အချက်အလက်နှင့် အရည်အသွေးပြ အချက်အလက်များကို ကိန်းဂဏန်းအဖြစ် ပြောင်းလဲခြင်းနှင့် SOP ပြင်ဆင်မှု စည်းမျဉ်းများ
現場で扱う情報には、重量・温度・時間・寸法・歩留まり・不良率のように元から数値で表される「定量的情報」と、味・香り・焼き色・食感・作業のしやすさのように言葉や感覚で表される「定性的情報」があります。
လုပ်ငန်းခွင်ရှိ သတင်းအချက်အလက်များတွင် အလေးချိန်၊ အပူချိန်၊ အချိန်၊ အတိုင်းအတာ၊ အထွက်နှုန်းနှင့် အပြစ်အနာအဆာနှုန်း ကဲ့သို့ ကိန်းဂဏန်းများဖြင့် သဘာဝအတိုင်း ဖော်ပြနိုင်သော အရေအတွက်ပြ အချက်အလက် (Quantitative information) နှင့် အရသာ၊ အနံ့၊ ဖုတ်ထားသော အရောင်အသွေး၊ အထိအတွေ့နှင့် လုပ်ကိုင်ရ လွယ်ကူမှု ကဲ့သို့ စကားလုံးများ သို့မဟုတ် အာရုံခံစားမှုဖြင့် ဖော်ပြရသော အရည်အသွေးပြ အချက်အလက် (Qualitative information) ဟူ၍ နှစ်မျိုး ပါဝင်ပါသည်။
定性的情報を「きつね色になるまで焼く」「しっかり味をつける」といった曖昧な言葉のまま伝えると、作業者ごとに解釈が異なり品質のばらつき(ムラ)が生じます。
အရည်အသွေးပြ အချက်အလက်များကို ရွှေညိုရောင် သန်းလာသည်အထိ ဖုတ်ပါ သို့မဟုတ် အရသာ အနေတော် ထည့်ပါ ကဲ့သို့ မရေရာသော စကားလုံးများဖြင့် ညွှန်ကြားပါက လုပ်သားတစ်ဦးနှင့်တစ်ဦး အဓိပ္ပာယ် ကောက်ယူပုံချင်း မတူညီဘဲ အရည်အသွေး မညီညာမှု (Mura) ကို ဖြစ်ပေါ်စေပါသည်။
そのため職長は、焼き色を5段階の「カラーチャート(色見本写真)」や色差計で示し、甘さや塩辛さを糖度計(Brix)・塩分計・pH計・粘度計などで測定して、定性的情報を誰でも客観的に判断できる数値基準へ置き換えます。
ထို့ကြောင့် လုပ်ငန်းခွင်ခေါင်းဆောင်သည် အရည်အသွေးပြ အချက်အလက်များကို မည်သူမဆို တစ်ပုံစံတည်း ဆုံးဖြတ်နိုင်သော ဓမ္မဓိဋ္ဌာန်ကျသည့် ကိန်းဂဏန်း စံနှုန်းများအဖြစ် ပြောင်းလဲပေးရပါမည် - ဥပမာ အရောင်အသွေးအတွက် အဆင့် 5 ဆင့်ပါ အရောင်စံနှုန်းကတ်ပြား သို့မဟုတ် အရောင်တိုင်းစက်ကို သုံးခြင်း၊ အချိုနှင့် အငန်အရသာအတွက် သကြားဓာတ်တိုင်းစက် (Brix meter)၊ ဆားငန်နှုန်းတိုင်းစက်၊ pH တိုင်းစက် သို့မဟုတ် ပျစ်ချွဲမှုတိုင်းစက်တို့ကို အသုံးပြုခြင်း ဖြစ်ပါသည်။
また作業標準書や手順書を改定した際は、必ず承認権者の承認を得て改定日と改定理由を明記し、作業者全員へ教育訓練を行うとともに、現場での誤使用を防ぐため旧版の手順書を遅滞なく全数回収・廃棄します。
လုပ်ငန်းစံနှုန်းများ သို့မဟုတ် SOP များကို ပြန်လည်ပြင်ဆင်သည့်အခါ အမြဲတမ်း တရားဝင် ခွင့်ပြုချက် ရယူပြီး ပြင်ဆင်သည့် ရက်စွဲနှင့် အကြောင်းရင်းကို မှတ်တမ်းတင်ကာ လုပ်သားအားလုံးကို သင်တန်းပေးရမည့်အပြင် စည်းမျဉ်းအဟောင်းများကို မှားယွင်းအသုံးမပြုမိစေရန် လုပ်ငန်းခွင်ရှိ စာရွက်စာတမ်း အဟောင်းအားလုံးကို ချက်ချင်း ပြန်လည်သိမ်းဆည်း၍ စွန့်ပစ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 重量・温度・歩留まりなどの「定量的情報」に対し、味・色・香り・食感を「定性的情報」という。
အရေအတွက်ပြ အချက်အလက် (အလေးချိန်၊ အပူချိန်၊ အထွက်နှုန်း) နှင့် ဆန့်ကျင်ဘက်အားဖြင့် အရသာ၊ အရောင်၊ အနံ့နှင့် အထိအတွေ့တို့ကို အရည်အသွေးပြ အချက်အလက် ဟု ခေါ်ပါသည်။ - 定性的情報はカラーチャート(色見本)や糖度計・塩分計・pH計を用いて客観的な数値基準に置き換える。
အရည်အသွေးပြ အချက်အလက်များကို အရောင်စံနှုန်းကတ်ပြား၊ သကြားဓာတ်တိုင်းစက် (Brix meter)၊ ဆားငန်နှုန်းတိုင်းစက်နှင့် pH တိုင်းစက်များ သုံး၍ တိကျသော ကိန်းဂဏန်း စံနှုန်းများအဖြစ် ပြောင်းလဲပါ။ - 手順書改定時は承認と作業者教育を行い、現場の旧版手順書を全数回収して混用を防ぐ。
SOP ကို ပြင်ဆင်သည့်အခါ ခွင့်ပြုချက် ရယူခြင်း၊ လုပ်သားများကို လေ့ကျင့်သင်ကြားပေးခြင်းနှင့် ရောနှောအသုံးမပြုမိစေရန် လုပ်ငန်းခွင်မှ မူဟောင်းအားလုံးကို ပြန်လည်သိမ်းဆည်းခြင်းတို့ ပြုလုပ်ပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 定量的情報と定性的情報 | အရေအတွက်ပြ အချက်အလက် (ကိန်းဂဏန်း ဒေတာ) နှင့် အရည်အသွေးပြ အချက်အလက် (အာရုံခံစားမှု/ဖော်ပြချက်ဆိုင်ရာ လက္ခဏာများ) |
| カラーチャート(色見本) | အရောင်စံနှုန်းကတ်ပြား (ထုတ်ကုန် အသွင်အပြင်ကို စံသတ်မှတ်ရန် အသုံးပြုသော ရည်ညွှန်းအရောင်ကတ်) |
| 糖度計(Brix)・塩分計 | သကြားဓာတ်တိုင်းစက် (Brix meter) နှင့် ဆားငန်နှုန်းတိုင်းစက် |
品質関連法規(食品衛生法・食品表示法・計量法)と第三者認証規格
အရည်အသွေးဆိုင်ရာ ဥပဒေများ (အစားအစာ သန့်ရှင်းရေး၊ အစားအစာ အညွှန်းကပ်ခြင်း၊ အတိုင်းအတာ ဥပဒေများ) နှင့် ပြင်ပအဖွဲ့အစည်း အသိအမှတ်ပြု လက်မှတ်များ
2018年の改正食品衛生法により、①原則全事業者へのHACCPに沿った衛生管理の義務化、②食品用器具・容器包装のポジティブリスト制度(安全性が評価された物質のみ使用認容)、③営業許可制度の見直しと届出制創設、④自主回収(リコール)情報の行政届出義務化が施行されました。
2018 ခုနှစ်တွင် ပြင်ဆင်ခဲ့သော အစားအစာ သန့်ရှင်းရေး ဥပဒေအရ (1) လုပ်ငန်းရှင် အားလုံးနီးပါး HACCP ပေါ် အခြေခံသော သန့်ရှင်းရေး စီမံခန့်ခွဲမှုကို မဖြစ်မနေ လုပ်ဆောင်ရခြင်း၊ (2) အစားအစာ အသုံးအဆောင်နှင့် ထုပ်ပိုးပစ္စည်းများအတွက် ဘေးကင်းကြောင်း အကဲဖြတ်ထားသည့် ပစ္စည်းများကိုသာ သုံးစွဲခွင့်ပြုသော Positive List စနစ် ကျင့်သုံးခြင်း၊ (3) စီးပွားရေးလုပ်ငန်း လိုင်စင်နှင့် အသိပေးတင်ပြမှု စနစ်များကို ပြင်ဆင်ခြင်း နှင့် (4) ထုတ်ကုန်များကို မိမိသဘောဖြင့် ပြန်လည်သိမ်းဆည်းရာတွင် အုပ်ချုပ်ရေးဌာနသို့ မဖြစ်မနေ အကြောင်းကြားရခြင်း တို့ကို ပြဋ္ဌာန်းခဲ့ပါသည်။
食品表示法に対応するため、現場では製品切替時に「包材の種類」と「期限・製造所固有記号・ロット番号の印字内容」を作業指示書と照合して複数人でダブルチェックし、印字見本を製造記録に貼り付けて保管します。
အစားအစာ အညွှန်းကပ်ခြင်းဆိုင်ရာ ဥပဒေနှင့် ကိုက်ညီစေရန် လုပ်ငန်းခွင်၌ ထုတ်ကုန်အမျိုးအစား ပြောင်းလဲချိန်တွင် ထုပ်ပိုးပစ္စည်း အမျိုးအစားနှင့် ရိုက်နှိပ်ထားသော သက်တမ်းကုန်ဆုံးရက်၊ စက်ရုံသင်္ကေတနှင့် အသုတ်နံပါတ် (Lot number) တို့ကို လုပ်ငန်းညွှန်ကြားချက်နှင့် ကိုက်ညီမှု ရှိမရှိ လူအများဖြင့် အထပ်ထပ် စစ်ဆေးပြီး ရိုက်နှိပ်ထားသော နမူနာကို ထုတ်လုပ်မှု မှတ်တမ်းတွင် ပူးတွဲကပ်ထားရပါမည်။
計量法では最終製品の内容量表示の正確性が義務付けられており、取引や証明に使う特定計量器(はかり)は行政機関等による定期検査(検定)を受けるとともに、現場では毎日始業前に「標準分銅」を用いて日常点検・校正を行います。
အတိုင်းအတာ ဥပဒေ (Measurement Act) အရ နောက်ဆုံးထုတ်ကုန်များပေါ်တွင် အသားတင် ပမာဏကို တိကျစွာ ဖော်ပြရမည်ဖြစ်ပြီး ရောင်းဝယ်ဖောက်ကားမှုအတွက် အသုံးပြုသော သတ်မှတ်ထားသည့် ကတ္တားနှင့် ချိန်ခွင်များသည် အချိန်မှန် တရားဝင် စစ်ဆေးမှုကို ခံယူရမည့်အပြင် လုပ်ငန်းခွင်တွင်လည်း နေ့စဉ် အလုပ်မစမီ စံအလေးတုံးများဖြင့် စစ်ဆေးချိန်ညှိရပါမည်။
製造工程の「品質管理(QC)」を含め、企画から販売後まで全社で品質を約束する活動を「品質保証(QA)」といいます。国際規格には品質のISO9001、環境のISO14001、食品安全のISO22000やFSSC22000、SQF、日本発のJFS規格があります。
လုပ်ငန်းခွင်အတွင်း အရည်အသွေး ထိန်းချုပ်မှု (QC) အပါအဝင် ထုတ်ကုန်စီမံကိန်း ရေးဆွဲချိန်မှ ရောင်းချပြီးနောက် ဝန်ဆောင်မှုအထိ စားသုံးသူများအပေါ် အရည်အသွေး အာမခံချက်ပေးသော ကုမ္ပဏီတစ်ခုလုံး၏ လုပ်ဆောင်ချက်များကို အရည်အသွေး အာမခံမှု (QA) ဟု ခေါ်ပါသည်။ နိုင်ငံတကာ စံချိန်စံနှုန်းများတွင် ISO 9001 (အရည်အသွေး)၊ ISO 14001 (သဘာဝပတ်ဝန်းကျင်)၊ ISO 22000 (အစားအစာ ဘေးကင်းရေး)၊ FSSC 22000 (အခြေခံ သန့်ရှင်းရေး အစီအစဉ်များ ပိုမိုအားကောင်းစေသော စံနှုန်း)၊ SQF နှင့် ဂျပန်နိုင်ငံ၏ JFS စံနှုန်းများ (A/B/C) ပါဝင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 2018年改正食品衛生法でHACCP義務化、器具・容器包装のポジティブリスト制度、自主回収届出義務化が導入された。
2018 ခုနှစ် ပြင်ဆင်သည့် အစားအစာ သန့်ရှင်းရေး ဥပဒေတွင် HACCP မဖြစ်မနေ ကျင့်သုံးရေး၊ အသုံးအဆောင်နှင့် ထုပ်ပိုးပစ္စည်းများအတွက် Positive List စနစ်နှင့် ထုတ်ကုန် ပြန်လည်သိမ်းဆည်းမှု မဖြစ်မနေ သတင်းပို့ရေးတို့ကို စတင်ပြဋ္ဌာန်းခဲ့ပါသည်။ - 計量法に基づき、最終製品用のはかりは外部の定期検定と標準分銅による日常校正を行う。
အတိုင်းအတာ ဥပဒေအရ နောက်ဆုံးထုတ်ကုန် ချိန်တွယ်သည့် ချိန်ခွင်များသည် ပြင်ပ တရားဝင် စစ်ဆေးမှုကို အချိန်မှန် ခံယူရမည်ဖြစ်ပြီး နေ့စဉ် စံအလေးတုံးများဖြင့် စစ်ဆေးချိန်ညှိရပါမည်။ - ISO9001は品質、ISO14001は環境、ISO22000・FSSC22000・JFS規格は食品安全マネジメント規格である。
ISO 9001 သည် အရည်အသွေးအတွက်၊ ISO 14001 သည် သဘာဝပတ်ဝန်းကျင်အတွက်ဖြစ်ပြီး ISO 22000၊ FSSC 22000 နှင့် JFS တို့သည် အစားအစာ ဘေးအန္တရာယ်ကင်းရှင်းရေး စီမံခန့်ခွဲမှု စံနှုန်းများ ဖြစ်ကြပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ポジティブリスト制度 | Positive List စနစ် (အစားအစာ အသုံးအဆောင်နှင့် ထုပ်ပိုးပစ္စည်းများတွင် ဘေးကင်းကြောင်း အတည်ပြုထားသည့် ပစ္စည်းများကိုသာ သုံးစွဲခွင့်ပြုသော စနစ်) |
| 品質保証(QA)と品質管理(QC) | အရည်အသွေး အာမခံမှု (QA) နှင့် အရည်အသွေး ထိန်းချုပ်မှု (QC) |
| FSSC22000・JFS規格 | FSSC 22000 နိုင်ငံတကာ အစားအစာ ဘေးကင်းရေး စံနှုန်းနှင့် ဂျပန် အစားအစာ ဘေးကင်းရေး (JFS) စံနှုန်း |
品質管理を支える検査(全数検査と抜取検査・官能・理化学・微生物検査)
အရည်အသွေး ထိန်းချုပ်မှုကို ပံ့ပိုးပေးသော စစ်ဆေးမှုများ (100% စစ်ဆေးမှုနှင့် နမူနာကောက် စစ်ဆေးမှု၊ အာရုံခံ၊ ရူပဓာတု၊ ပိုးမွှားစစ်ဆေးမှု)
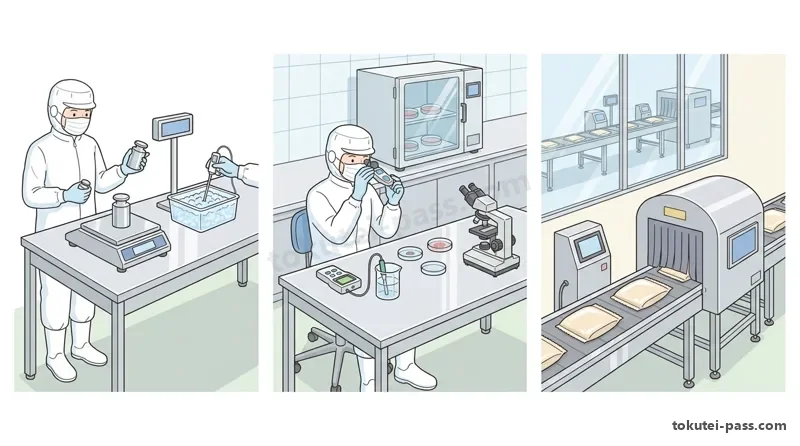
工場の検査は段階別に「受入検査(原材料・包材)」「工程内検査(中間検査)」「最終製品検査(出荷検査)」に分かれます。オートチェッカー(重量選別機)や金属検出機、カメラによる印字検査などの非破壊検査では「全数検査」を行います。
စက်ရုံအတွင်း အဆင့်အလိုက် စစ်ဆေးမှုများတွင် ကုန်ကြမ်းနှင့် ထုပ်ပိုးပစ္စည်း လက်ခံစစ်ဆေးမှု၊ လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးမှုနှင့် နောက်ဆုံး ကုန်ချောစစ်ဆေးမှုတို့ ပါဝင်ပါသည်။ အလိုအလျောက် အလေးချိန်စစ်စက်၊ သတ္တုရှာဖွေစက်နှင့် ကင်မရာဖြင့် ရက်စွဲရိုက်နှိပ်မှု စစ်ဆေးခြင်းကဲ့သို့ ထုတ်ကုန်ကို မပျက်စီးစေသော စစ်ဆေးမှုများကို အားလုံးစစ်ဆေးမှု (100% inspection) အဖြစ် ပြုလုပ်ပါသည်။
一方、袋を開封して調べる「破壊検査」である食味などの「官能検査」、水分・pH・塩分・糖度・包装のピンホール(微細な穴)やシール強度を調べる「理化学検査」、一般生菌数・大腸菌群等を調べる「微生物検査」では、ロットから偏りなく試料を抜き取る「抜取検査」を行います。
ဆန့်ကျင်ဘက်အားဖြင့် ထုပ်ပိုးမှုကို ဖောက်ဖွင့်ရသည့် ပျက်စီးစေသော စမ်းသပ်စစ်ဆေးမှုများဖြစ်သည့် အာရုံခံ စစ်ဆေးမှု (အရသာနှင့် အနံ့)၊ ရူပဓာတု စစ်ဆေးမှု (အစိုဓာတ်၊ pH၊ ဆားငန်နှုန်း၊ Brix သကြားနှုန်း၊ အိတ်ပေါက်သေးများ၊ ချိတ်ပိတ်အား) နှင့် ပိုးမွှား စစ်ဆေးမှု (သာမန် ဘက်တီးရီးယား အရေအတွက်၊ အူလမ်းကြောင်းပိုးများ) တို့တွင်မူ ထုတ်ကုန်အသုတ်ထဲမှ ဘက်လိုက်မှုမရှိဘဲ နမူနာကောက်ယူ စစ်ဆေးမှု (Sampling inspection) ကို အသုံးပြုပါသည်။
官能検査は個人差が出ないよう、臭いのない静かな部屋で標準照明の下、訓練された複数の検査員(パネラー)が体調万全な状態で標準見本と比較します。また温度計やはかりなどの計測器は、基準器と照らし合わせて誤差を正す定期的な「校正(キャリブレーション)」が不可欠です。
တစ်ဦးချင်း အမြင်ဘက်လိုက်မှု မရှိစေရန် အာရုံခံ စစ်ဆေးမှု (Sensory inspection) ကို အနံ့အသက် ကင်းစင်ပြီး တိတ်ဆိတ်သော အခန်း၌ စံသတ်မှတ်ထားသော အလင်းရောင်အောက်တွင် ကျန်းမာရေး ကောင်းမွန်ပြီး လေ့ကျင့်ထားသော စစ်ဆေးသူ အများအပြားက စံနမူနာပစ္စည်းနှင့် နှိုင်းယှဉ်၍ စစ်ဆေးရပါသည်။ သာမိုမီတာနှင့် ချိန်ခွင်ကဲ့သို့သော တိုင်းတာရေး ကိရိယာများကိုမူ ပင်မစံနှုန်း ကိရိယာများနှင့် တိုက်ဆိုင်၍ ပုံမှန် စံကိုက်ချိန်ညှိခြင်း (Calibration) ပြုလုပ်ရပါမည်။
微生物殺菌の科学指標として、一定温度で生菌数を10分の1(90%死滅)に減らすのに要する加熱時間(分)を「D値」、D値を10分の1に短縮するのに必要な温度変化量(℃)を「Z値(多くの芽胞菌で約10℃)」と呼び、殺菌条件設定の根拠とします。
သိပ္ပံနည်းကျ ပိုးသတ်မှု ညွှန်းကိန်းများအနေဖြင့် သတ်မှတ်ထားသော အပူချိန်တစ်ခုတွင် သက်ရှိဘက်တီးရီးယား အရေအတွက်ကို 1/10 သို့ လျှော့ချရန် (90% သေစေရန်) လိုအပ်သော အပူပေးချိန် (မိနစ်) ကို D-value ဟုခေါ်ပြီး ထို D-value ကို 1/10 သို့ လျော့ကျသွားစေရန် တိုးမြှင့်ပေးရမည့် အပူချိန် ပမာဏ (°C) ကို Z-value (ဘက်တီးရီးယား စပိုးအများစုအတွက် 10°C ခန့်) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- オートチェッカーや金属検出機などの非破壊検査は「全数検査」、開封を伴う破壊検査は「抜取検査」を行う。
ထုတ်ကုန် မပျက်စီးစေသော စစ်ဆေးမှုများ (အလေးချိန်စစ်စက်၊ သတ္တုရှာဖွေစက်) ကို 100% စစ်ဆေးပြီး အိတ်ဖောက်ဖွင့်ရသော ပျက်စီးစေသည့် စစ်ဆေးမှုများကို နမူနာကောက်ယူ စစ်ဆေးပါ။ - 官能検査は無臭・標準照明の環境で訓練された複数のパネラーが行い、計測器は定期的に校正する。
အာရုံခံ စစ်ဆေးမှုများကို အနံ့ကင်းစင်ပြီး စံအလင်းရောင်ရှိသော အခန်းတွင် လေ့ကျင့်ထားသူ အများအပြားဖြင့် ပြုလုပ်ပြီး တိုင်းတာရေး ကိရိယာများကို အချိန်မှန် စံကိုက်ချိန်ညှိရပါမည်။ - 生菌数を1/10にする加熱時間を「D値」、D値を1/10にする温度上昇幅を「Z値」という。
သက်ရှိဘက်တီးရီးယားများကို 1/10 သို့ လျှော့ချရန် လိုအပ်သော အပူပေးချိန်မှာ D-value ဖြစ်ပြီး D-value ကို 1/10 သို့ လျော့ကျစေသော အပူချိန် တိုးမြှင့်မှုမှာ Z-value ဖြစ်ပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 全数検査と抜取検査 | အားလုံးစစ်ဆေးမှု (100% inspection) နှင့် နမူနာကောက်ယူ စစ်ဆေးမှု (Sampling inspection) |
| 官能検査・理化学検査・微生物検査 | အာရုံခံ စစ်ဆေးမှု၊ ရူပဓာတု စစ်ဆေးမှုနှင့် ပိုးမွှား စစ်ဆေးမှု |
| 校正(キャリブレーション) | စံကိုက်ချိန်ညှိခြင်း / Calibration (တိုင်းတာရေး ကိရိယာ၏ တိကျမှုကို စံနှုန်းနှင့် တိုက်ဆိုင်စစ်ဆေး ချိန်ညှိခြင်း) |
| D値・Z値 | D-value (ပိုးမွှား 90% လျော့ကျစေရန် ကြာချိန်) နှင့် Z-value (D-value ကို 10 ဆ လျော့ကျစေရန် ပြောင်းလဲရသော အပူချိန်) |
終了時清掃の3つの目的(終了時点検・洗浄・殺菌)と洗剤・ATP検査
အလုပ်သိမ်းချိန် သန့်ရှင်းရေး၏ ရည်ရွယ်ချက် 3 ရပ် (စစ်ဆေးခြင်း၊ ဆေးကြောခြင်း၊ ပိုးသတ်ခြင်း)၊ ဆပ်ပြာရည်များနှင့် ATP စစ်ဆေးမှု
1日の製造終了後に行う「終了時清掃」には、単に綺麗にするだけでなく、①機械部品の緩み・欠落・破損がないか調べて異物混入を防ぐ「終了時点検」、②食品残渣や脂分を落とす「洗浄」、③微生物を減らす「殺菌」という3つの重要な目的があります。
နေ့စဉ် ထုတ်လုပ်မှု ပြီးဆုံးချိန်တွင် ပြုလုပ်သော အလုပ်သိမ်းချိန် သန့်ရှင်းရေး၌ သာမန် သပ်ရပ်အောင် သိမ်းဆည်းခြင်းထက် ပိုမိုအရေးကြီးသော ရည်ရွယ်ချက် 3 ရပ် ရှိပါသည် - (1) စက်အစိတ်အပိုင်းများ ချောင်နေခြင်း၊ ပျောက်ဆုံးခြင်း သို့မဟုတ် ကျိုးပဲ့နေခြင်း ရှိမရှိ စစ်ဆေး၍ ပြင်ပအရာဝတ္ထု ရောနှောမှုကို ကာကွယ်သည့် အလုပ်သိမ်းချိန် စစ်ဆေးမှု၊ (2) အစားအစာ အကြွင်းအကျန်နှင့် အဆီများကို ဖယ်ရှားသည့် ဆေးကြောမှု နှင့် (3) ပိုးမွှားများကို လျှော့ချသည့် ပိုးသတ်မှု တို့ဖြစ်ပါသည်။
洗浄時の予洗いでは、いきなり熱湯をかけると肉や卵・乳などのたんぱく質の汚れが熱変性(凝固)して設備表面に固着してしまうため、必ず60℃以下(40〜50℃程度)の温水で流し、上流(奥・高所)から下流(手前・低所)へ向かって洗います。
ဦးစွာ ရေဆေးချရာတွင် ရေနွေးပွက်ပွက်ဆူကို တိုက်ရိုက်လောင်းချပါက အသား၊ ကြက်ဥ သို့မဟုတ် နို့မှ ပရိုတင်း အညစ်အကြေးများသည် အပူကြောင့် ခဲသွားပြီး စက်မျက်နှာပြင်တွင် အခိုင်အမာ ကပ်တွယ်သွားတတ်သောကြောင့် အမြဲတမ်း 60°C အောက် (40–50°C ခန့်) ရေနွေးဖြင့် အပေါ်ပိုင်း/အတွင်းပိုင်းမှ အောက်ပိုင်း/အပြင်ပိုင်းသို့ ဆေးချရပါမည်။
洗剤は汚れの性質に合わせて選びます。日常の軽い油汚れには「中性洗剤(pH6〜8)」、焦げ付いた油脂やたんぱく質の汚れには分解力の強い「アルカリ性・強アルカリ性洗剤(pH11以上)」、水垢(スケール)や無機物の汚れ・尿石には「酸性洗剤(pH6以下)」を使い分けます。
အညစ်အကြေး အမျိုးအစားအလိုက် ဆပ်ပြာရည်ကို ရွေးချယ်အသုံးပြုရပါမည် - နေ့စဉ် အဆီအညစ်အကြေး အပျော့စားများအတွက် အလယ်အလတ် ဆပ်ပြာရည် (pH 6–8)၊ တူးကပ်နေသော အဆီနှင့် ပရိုတင်းများအတွက် ချေဖျက်အား ပြင်းထန်သော အယ်လ်ကာလိုင်း သို့မဟုတ် အယ်လ်ကာလိုင်း အပြင်းစား ဆပ်ပြာရည် (pH 11 နှင့်အထက်) နှင့် ရေချိုး၊ သတ္တုဓာတ် အနည်အနှစ်များနှင့် ဆီးချိုးများအတွက် အက်ဆစ် ဆပ်ပြာရည် (pH 6 နှင့်အောက်) တို့ကို အသုံးပြုရပါမည်။
洗浄後の清浄度を現場で素早く確認する「ATPふき取り検査」は、すべての生物や食品残渣に含まれるATP(アデノシン三リン酸)を発光量(RLU)として数十秒で数値化します。ただし生菌数そのものを直接測る検査ではないため、定期的な微生物検査と併用します。
ATP သုတ်ယူစစ်ဆေးနည်း (ATP swab test) သည် ဆေးကြောပြီးနောက် သန့်ရှင်းမှု အခြေအနေကို လုပ်ငန်းခွင်တွင် စက္ကန့်ပိုင်းအတွင်း အမြန်စစ်ဆေးနိုင်သော နည်းလမ်းဖြစ်ပြီး သက်ရှိဆဲလ်အားလုံးနှင့် အစားအစာ အကြွင်းအကျန်များတွင် ပါဝင်သော Adenosine Triphosphate (ATP) ပမာဏကို အလင်းထွက်နှုန်း ယူနစ် (RLU) အဖြစ် တိုင်းတာပေးပါသည်။ ၎င်းသည် သက်ရှိဘက်တီးရီးယားကို တိုက်ရိုက်တိုင်းတာခြင်း မဟုတ်ဘဲ အော်ဂဲနစ် အညစ်အကြေး ကျန်ရှိမှုကို တိုင်းတာခြင်း ဖြစ်သောကြောင့် ပုံမှန် ပိုးမွှားစစ်ဆေးမှုများနှင့် တွဲဖက်အသုံးပြုရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 終了時清掃の3目的は「①終了時点検(部品欠落・破損確認)、②洗浄、③殺菌」である。
အလုပ်သိမ်းချိန် သန့်ရှင်းရေး၏ ရည်ရွယ်ချက် 3 ရပ်မှာ (1) အလုပ်သိမ်းချိန် စစ်ဆေးခြင်း (အစိတ်အပိုင်း ပျောက်ဆုံး/ကျိုးပဲ့မှု စစ်ဆေးခြင်း)၊ (2) ဆေးကြောခြင်း နှင့် (3) ပိုးသတ်ခြင်း တို့ဖြစ်ပါသည်။ - たんぱく質の汚れは60℃以下の温水で予洗いし、油脂・たんぱく質にはアルカリ性洗剤、水垢には酸性洗剤を使う。
ပရိုတင်း အညစ်အကြေးများကို 60°C နှင့်အောက် ရေနွေးဖြင့် ဦးစွာ ဆေးချပြီး အဆီနှင့် ပရိုတင်းအတွက် အယ်လ်ကာလိုင်း ဆပ်ပြာရည်၊ ရေချိုးနှင့် သတ္တုအနည်များအတွက် အက်ဆစ် ဆပ်ပြာရည်ကို သုံးပါ။ - ATPふき取り検査は有機物残渣(汚れ)を迅速に数値化する検査であり、微生物検査と併用する。
ATP သုတ်ယူစစ်ဆေးနည်းသည် အော်ဂဲနစ် အညစ်အကြေး ကျန်ရှိမှုကို လျင်မြန်စွာ တိုင်းတာပေးပြီး ပိုးမွှားစစ်ဆေးမှုနှင့် ပေါင်းစပ်အသုံးပြုရပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 終了時清掃と終了時点検 | အလုပ်သိမ်းချိန် သန့်ရှင်းရေးနှင့် အလုပ်သိမ်းချိန် စက်ပစ္စည်း စစ်ဆေးမှု |
| アルカリ性洗剤・酸性洗剤 | အယ်လ်ကာလိုင်း ဆပ်ပြာရည် (အဆီနှင့် ပရိုတင်းအတွက်) နှင့် အက်ဆစ် ဆပ်ပြာရည် (ရေချိုးနှင့် သတ္တုအနည်အတွက်) |
| ATPふき取り検査 | ATP သုတ်ယူစစ်ဆေးနည်း (RLU အလင်းထွက်နှုန်းဖြင့် မျက်နှာပြင် သန့်ရှင်းမှုကို အမြန်စစ်ဆေးသည့်နည်း) |
トレーサビリティ(追跡と遡及)と異常・クレーム発生時の原因究明
ခြေရာခံနိုင်စွမ်း (Trace-Forward နှင့် Trace-Back) နှင့် ပုံမှန်မဟုတ်မှုများ၊ တိုင်ကြားချက်များအတွက် အရင်းခံအကြောင်းရင်း ရှာဖွေစစ်ဆေးခြင်း
食品の移動経路を把握する「トレーサビリティ」には、①問題のある原材料ロットから「どの製品ロットに使われ、どこへ出荷されたか」を行方追跡する「トレースフォワード(追跡)」と、②問題製品から「いつ・どのラインで・どの原材料ロットで作られたか」を遡る「トレースバック(遡及)」があります。
အစားအစာ ခြေရာခံနိုင်စွမ်း (Traceability) တွင် ဦးတည်ချက် နှစ်မျိုး ပါဝင်ပါသည် - (1) ပြဿနာရှိသော ကုန်ကြမ်းအသုတ်မှစတင်၍ မည်သည့် ကုန်ချောအသုတ်များတွင် အသုံးပြုခဲ့ပြီး မည်သည့်နေရာများသို့ တင်ပို့ရောင်းချခဲ့သည်ကို လိုက်လံရှာဖွေသည့် ရှေ့သို့ ခြေရာခံခြင်း (Trace-forward) နှင့် (2) ချို့ယွင်းချက်ရှိသော ထုတ်ကုန်မှနေ၍ မည်သည့်အချိန်၊ မည်သည့်လိုင်းတွင် မည်သည့် ကုန်ကြမ်းအသုတ်များဖြင့် ထုတ်လုပ်ခဲ့သည်ကို နောက်ကြောင်းပြန် ရှာဖွေသည့် နောက်သို့ ခြေရာခံခြင်း (Trace-back) တို့ဖြစ်ပါသည်။
トレーサビリティを確実に機能させるため、現場では原材料の入荷日・ロット番号・使用日時・配合記録・製品ロット番号を正確に紐付けて記録し、端数原料の別ロットとの混在(混ぜ込み)を防ぎます。
ခြေရာခံစနစ် တိကျသေချာစွာ အလုပ်လုပ်နိုင်ရန် လုပ်ငန်းခွင်တွင် ကုန်ကြမ်း လက်ခံရရှိသည့် ရက်စွဲ၊ အသုတ်နံပါတ် (Lot number)၊ အသုံးပြုသည့် အချိန်၊ ရောစပ်မှု မှတ်တမ်းနှင့် ကုန်ချော အသုတ်နံပါတ်တို့ကို တိကျစွာ ချိတ်ဆက်မှတ်တမ်းတင်ထားရမည်ဖြစ်ပြီး မတူညီသော အသုတ်များမှ ကုန်ကြမ်းအကျန်များကို အတူတကွ ရောနှောသုံးစွဲခြင်း မပြုရန် တားဆီးရပါမည်။
包装工程で賞味期限印字の欠けやシール不良(噛み込み)を発見した際は、直ちにラインを停止して上司へ報告し、前回正常を確認した時点まで遡って製造分を隔離・全数選別するとともに、原因(印字リボン切れや温度低下等)を特定して復旧します。
ထုပ်ပိုးမှု လုပ်ငန်းစဉ်အတွင်း သက်တမ်းကုန်ဆုံးရက် ရိုက်နှိပ်ထားသော စာလုံးပြတ်နေခြင်း သို့မဟုတ် အိတ်ချိတ်ပိတ်ရာတွင် အစားအစာ ညပ်နေခြင်း (Seal defect) တို့ကို တွေ့ရှိပါက လိုင်းကို ချက်ချင်းရပ်တန့်ပြီး အထက်လူကြီးထံ သတင်းပို့ကာ နောက်ဆုံးအကြိမ် ပုံမှန်စစ်ဆေးအတည်ပြုခဲ့သည့် အချိန်နောက်ပိုင်း ထုတ်ကုန်အားလုံးကို သီးခြားဖယ်ထား၍ 100% ပြန်လည်ရွေးထုတ်စစ်ဆေးပြီး အကြောင်းရင်း (ဥပမာ မင်ကြိုးကုန်ခြင်း သို့မဟုတ် အပူပေးတံ အပူချိန်ကျခြင်း) ကို ပြုပြင်ရပါမည်။
消費者から異物混入や変敗のクレーム(苦情)が寄せられた場合は、ロット番号から「保存検体(保存サンプル)」と製造・検査記録を照合してトレースバックを行い、「なぜなぜ分析」で「なぜ発生したか」「なぜ流出したか」の根本原因を究明して再発防止策を講じます。
စားသုံးသူထံမှ ပြင်ပအရာဝတ္ထု ပါဝင်ခြင်း သို့မဟုတ် ပုပ်သိုးပျက်စီးခြင်းဆိုင်ရာ တိုင်ကြားချက် ရောက်ရှိလာသည့်အခါ အသုတ်နံပါတ်ကို အသုံးပြု၍ သိမ်းဆည်းထားသော ရည်ညွှန်းနမူနာပစ္စည်းများ (Retained samples) နှင့် ထုတ်လုပ်မှု/စစ်ဆေးမှု မှတ်တမ်းများကို နောက်ကြောင်းပြန် ခြေရာခံ စစ်ဆေးပြီး နောက်ထပ် မဖြစ်ပွားစေရန် အဘယ်ကြောင့် အထပ်ထပ်မေးခွန်းထုတ် ဆန်းစစ်နည်း (Why-Why analysis) ဖြင့် ဖြစ်ပွားရသည့် အရင်းခံအကြောင်းရင်းနှင့် အပြင်သို့ ထွက်သွားရသည့် အကြောင်းရင်း နှစ်ရပ်လုံးကို ဖော်ထုတ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 原料から出荷先を追うことを「トレースフォワード(追跡)」、製品から製造履歴・原料を遡ることを「トレースバック(遡及)」という。
ကုန်ကြမ်းမှ တင်ပို့ရောင်းချသည့် နေရာများသို့ လိုက်လံရှာဖွေခြင်းကို ရှေ့သို့ ခြေရာခံခြင်း (Trace-forward) ဟုခေါ်ပြီး ထုတ်ကုန်မှ ထုတ်လုပ်မှုမှတ်တမ်းနှင့် ကုန်ကြမ်းသို့ နောက်ကြောင်းပြန် ရှာဖွေခြင်းကို နောက်သို့ ခြေရာခံခြင်း (Trace-back) ဟု ခေါ်ပါသည်။ - 印字不良やシール不良発見時は直ちに停止し、前回正常確認時まで遡って全数を選別する。
ရက်စွဲရိုက်နှိပ်မှု သို့မဟုတ် အိတ်ချိတ်ပိတ်မှု ချို့ယွင်းချက် တွေ့ရှိပါက လိုင်းကို ချက်ချင်းရပ်ပြီး နောက်ဆုံးအကြိမ် ပုံမှန်စစ်ဆေးခဲ့သည့် အချိန်နောက်ပိုင်း ထုတ်ကုန်အားလုံးကို 100% ပြန်လည်ရွေးထုတ် စစ်ဆေးပါ။ - 苦情発生時は保存検体と製造記録を確認し、「なぜなぜ分析」で根本原因を特定して再発を防ぐ。
တိုင်ကြားချက် ပေါ်ပေါက်လာသည့်အခါ သိမ်းဆည်းထားသော နမူနာပစ္စည်းများနှင့် ထုတ်လုပ်မှု မှတ်တမ်းများကို စစ်ဆေးပြီး Why-Why ဆန်းစစ်နည်းဖြင့် အရင်းခံအကြောင်းရင်းကို ရှာဖွေ၍ ပြန်မဖြစ်အောင် ကာကွယ်ပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| トレースフォワードとトレースバック | ရှေ့သို့ ခြေရာခံခြင်း (Trace-forward) နှင့် နောက်သို့ ခြေရာခံခြင်း (Trace-back) |
| 保存検体(保存サンプル) | သိမ်းဆည်းထားသော နမူနာပစ္စည်း (ပြဿနာပေါ်ပေါက်ပါက စစ်ဆေးနိုင်ရန် အသုတ်အလိုက် သိမ်းဆည်းထားသော ရည်ညွှန်းထုတ်ကုန် နမူနာ) |
| なぜなぜ分析 | Why-Why ဆန်းစစ်နည်း (စစ်မှန်သော အရင်းခံအကြောင်းရင်း ပေါ်ထွက်လာသည်အထိ အဘယ်ကြောင့်ဟု အထပ်ထပ် မေးခွန်းထုတ် ဆန်းစစ်ခြင်း) |
統計的品質管理の基礎(母集団とサンプル・計量値と計数値・正規分布と3σ)
စာရင်းအင်းဆိုင်ရာ အရည်အသွေး ထိန်းချုပ်မှု အခြေခံများ (အစုအဝေးကြီးနှင့် နမူနာ၊ စဉ်ဆက်မပြတ်နှင့် ရေတွက်ရသော ဒေတာ၊ ပုံမှန်ဖြန့်ကြက်မှုနှင့် 3σ)
統計的品質管理(SQC)において、品質を知りたい対象全体(例:1ロット10,000個の製品全体)を「母集団」、そこから検査のために抜き取った一部を「サンプル(試料)」と呼び、母集団から偏りなく無作為に選ぶことを「ランダムサンプリング(無作為抽出)」といいます。
စာရင်းအင်းဆိုင်ရာ အရည်အသွေး ထိန်းချုပ်မှု (SQC) တွင် မိမိတို့ သိရှိလိုသော အစုအဖွဲ့ တစ်ခုလုံး (ဥပမာ အသုတ်တစ်ခုအတွင်းရှိ ထုတ်ကုန် အခုရေ 10,000 လုံး) ကို အစုအဝေးကြီး (Population) ဟုခေါ်ပြီး စမ်းသပ်စစ်ဆေးရန် ထုတ်ယူလိုက်သော အစိတ်အပိုင်းကို နမူနာ (Sample) ဟုခေါ်ကာ ဘက်လိုက်မှုမရှိဘဲ ထုတ်ယူခြင်းကို ကျပန်းနမူနာကောက်ယူခြင်း (Random sampling) ဟု ခေါ်ပါသည်။
品質データには、重量(g)・温度(℃)・長さ(mm)・時間(秒)のように測定器で連続的な数値として測る「計量値」と、不良品の個数・包装のピンホール数・クレーム件数のように1個・2個と数える「計数値」の2種類があります。
အရည်အသွေးဆိုင်ရာ ဒေတာများကို အမျိုးအစား နှစ်မျိုး ခွဲခြားထားပါသည် - အလေးချိန် (g)၊ အပူချိန် (°C)၊ အလျား (mm) နှင့် အချိန် (စက္ကန့်) ကဲ့သို့ တိုင်းတာရေး ကိရိယာများဖြင့် စဉ်ဆက်မပြတ် တိုင်းတာရရှိသော တိုင်းတာရသည့် ဒေတာ (Continuous data / Variables) နှင့် အပြစ်အနာအဆာရှိသော ပစ္စည်းအရေအတွက်၊ အိတ်ပေါက်အရေအတွက် သို့မဟုတ် တိုင်ကြားချက် အရေအတွက် ကဲ့သို့ ကိန်းပြည့်များဖြင့် ရေတွက်ရသော ရေတွက်ရသည့် ဒေတာ (Discrete data / Attributes) တို့ဖြစ်ပါသည်။
データ全体の中心を表す「平均値(x-bar=データの合計÷個数)」に対し、データのばらつきの大きさを表す指標として「範囲(R=最大値−最小値)」や「標準偏差(σ:シグマ=分散の正の平方根)」を用います。
ပျမ်းမျှတန်ဖိုး (x-bar = တန်ဖိုးများ၏ ပေါင်းလဒ် ÷ အရေအတွက်) သည် ဒေတာများ၏ အလယ်ဗဟိုချက်ကို ကိုယ်စားပြုပြီး ဒေတာများ၏ ပြန့်ကျဲမှု (ကွာဟချက်) ကိုမူ အကွာအဝေး (Range: R = အကြီးဆုံးတန်ဖိုး − အငယ်ဆုံးတန်ဖိုး) နှင့် စံသွေဖည်မှု (Standard deviation: σ, sigma = ကိန်းကွာခြားချက် Variance ၏ အပေါင်း နှစ်ထပ်ကိန်းရင်း) တို့ဖြင့် တိုင်းတာပါသည်။
安定した工程の計量値は平均値を中心に左右対称のつりがね型となる「正規分布」に従い、平均値±1σの範囲に約68.3%、±2σに約95.4%、±3σに約99.7%のデータが入ります。また円グラフを描く際の中心角は「360°×各項目の構成比」で計算します。
တည်ငြိမ်သော လုပ်ငန်းစဉ်တစ်ခုမှ ရရှိသည့် တိုင်းတာရသော ဒေတာများသည် ပျမ်းမျှတန်ဖိုးကို ဗဟိုပြု၍ ဘယ်ညာအချိုးညီ ခေါင်းလောင်းပုံသဏ္ဌာန်ရှိသော ပုံမှန်ဖြန့်ကြက်မှု (Normal distribution) အတိုင်း ရှိနေတတ်ပြီး ပျမ်းမျှတန်ဖိုး ±1σ အတွင်း ဒေတာ 68.3% ခန့်၊ ±2σ အတွင်း 95.4% ခန့်နှင့် ±3σ အတွင်း 99.7% ခန့် ပါဝင်ပါသည်။ စက်ဝိုင်းပုံဇယား (Pie chart) ရေးဆွဲရာတွင် ဗဟိုထောင့်ကို 360° × သက်ဆိုင်ရာ အချိုးအစား ဖြင့် တွက်ချက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 母集団から偏りなく無作為にサンプルを抜き取ることを「ランダムサンプリング」という。
အစုအဝေးကြီးထဲမှ နမူနာများကို ဘက်လိုက်မှုမရှိဘဲ ကျပန်း ရွေးချယ်ထုတ်ယူခြင်းကို ကျပန်းနမူနာကောက်ယူခြင်း (Random sampling) ဟု ခေါ်ပါသည်။ - 重量や温度など連続する測定値を「計量値」、不良品数や苦情件数など数える値を「計数値」という。
အလေးချိန်နှင့် အပူချိန်ကဲ့သို့ စဉ်ဆက်မပြတ် တိုင်းတာရသော တန်ဖိုးများသည် တိုင်းတာရသည့် ဒေတာ (Continuous data) ဖြစ်ပြီး အပြစ်အနာအဆာ သို့မဟုတ် တိုင်ကြားချက် အရေအတွက်ကဲ့သို့ ရေတွက်ရသော တန်ဖိုးများသည် ရေတွက်ရသည့် ဒေတာ (Discrete data) ဖြစ်ပါသည်။ - 正規分布では平均値±1σに約68.3%、±2σに約95.4%、±3σに約99.7%のデータが含まれる。
ပုံမှန်ဖြန့်ကြက်မှု (Normal distribution) တွင် ပျမ်းမျှတန်ဖိုး ±1σ အတွင်း ဒေတာ 68.3% ခန့်၊ ±2σ အတွင်း 95.4% ခန့်နှင့် ±3σ အတွင်း 99.7% ခန့် ပါဝင်ပါသည်။ - 【例】5個の重量が「101g・98g・100g・103g・98g」 → 平均値(x-bar)=500÷5=100g、範囲(R)=103−98=5g
ဥပမာ - နမူနာ 5 ခု၏ အလေးချိန်များမှာ 101 g, 98 g, 100 g, 103 g, 98 g ဖြစ်လျှင် → ပျမ်းမျှတန်ဖိုး (x-bar) = 500 ÷ 5 = 100 g၊ အကွာအဝေး (R) = 103 − 98 = 5 g - 【例】平均値100g・標準偏差σ=3gで±2σ(約95.4%)の範囲 → 100±6=94〜106g/構成比15%(100件中15件)の円グラフ中心角 → 360°×0.15=54°
ဥပမာ - ပျမ်းမျှ 100 g နှင့် စံသွေဖည်မှု σ = 3 g ဖြစ်လျှင် ±2σ အပိုင်းအခြား (95.4% ခန့်) မှာ → 100 ± 6 = 94–106 g / အချိုးအစား 15% (အမှု 100 တွင် 15 မှု) အတွက် စက်ဝိုင်းပုံဇယား ဗဟိုထောင့် → 360° × 0.15 = 54°
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 母集団とサンプル(試料) | အစုအဝေးကြီး (Population) နှင့် နမူနာ (Sample) |
| 計量値と計数値 | တိုင်းတာရသည့် ဒေတာ (Continuous data) နှင့် ရေတွက်ရသည့် ဒေတာ (Discrete data) |
| 標準偏差(σ)と正規分布 | စံသွေဖည်မှု (σ) နှင့် ပုံမှန်ဖြန့်ကြက်မှု (Normal distribution) |
QC七つ道具①(パレート図・特性要因図・チェックシート・層別・散布図)
အရည်အသွေး ထိန်းချုပ်ရေး ကိရိယာ 7 မျိုး (QC 7 Tools) အပိုင်း 1 (ပါရီတိုဇယား၊ အကြောင်းနှင့်အကျိုးပြပုံ၊ စစ်ဆေးရေးဇယား၊ အလွှာခွဲခြားခြင်း၊ ပြန့်ကျဲမှုပုံ)
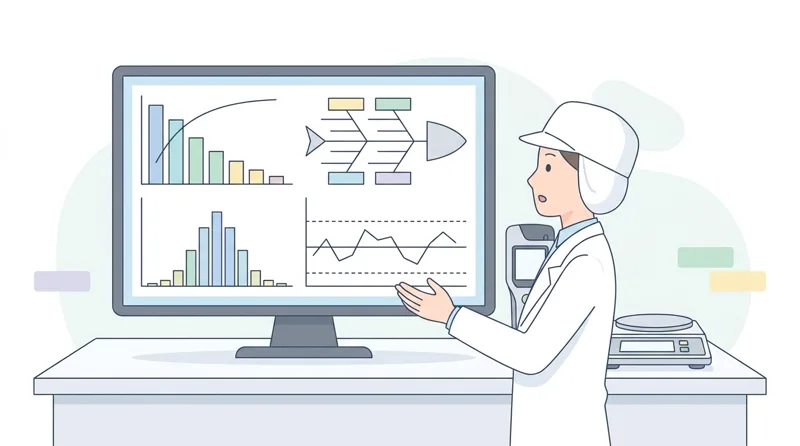
現場の品質データを整理・分析する代表的手法が「QC七つ道具」です。①「パレート図」は、不良内容や苦情項目を件数の多い順に左から棒グラフで並べ、累積比率(%)の折れ線グラフを重ねた図で、最優先で対策すべき重点課題を絞り込むのに使います。
အရည်အသွေး ထိန်းချုပ်ရေး ကိရိယာ 7 မျိုး (Seven QC Tools) သည် လုပ်ငန်းခွင် အရည်အသွေး ဒေတာများကို ဆန်းစစ်လေ့လာရာတွင် သုံးသော အခြေခံနည်းလမ်းများ ဖြစ်ပါသည်။ (1) ပါရီတိုဇယား (Pareto chart) သည် အပြစ်အနာအဆာ သို့မဟုတ် တိုင်ကြားချက် အမျိုးအစားများကို အရေအတွက် အများဆုံးမှ အနည်းဆုံးသို့ ဘယ်ဘက်မှစ၍ တိုင်ပုံစံဇယား (Bar graph) အဖြစ် စီစဉ်ပြီး စုစုပေါင်း ရာခိုင်နှုန်းမျဉ်းကွေးနှင့် ပေါင်းစပ်ထားသော ဇယားဖြစ်ကာ ဦးစားပေး ဖြေရှင်းရမည့် အဓိက ပြဿနာကို ဖော်ထုတ်ပေးပါသည်။
②「特性要因図(フィッシュボーン図)」は、結果(特性:例・重量不良や異物混入)を背骨の先に置き、それに影響する4M(人・機械・材料・方法)などの原因(要因)を魚の骨のように体系的に整理して真の原因を探る図です。
(2) အကြောင်းနှင့်အကျိုး ဆက်စပ်မှုပြပုံ (ငါးရိုးပုံစံဇယား - Cause-and-effect / Fishbone diagram) သည် ရလဒ် (အရည်အသွေး လက္ခဏာ၊ ဥပမာ အလေးချိန် မမှန်ခြင်း သို့မဟုတ် ပြင်ပအရာဝတ္ထု ပါဝင်ခြင်း) ကို ကျောရိုးထိပ်တွင် ထားရှိပြီး 4M အကြောင်းရင်းများ (Man လူ၊ Machine စက်၊ Material ကုန်ကြမ်း၊ Method နည်းလမ်း) ကို ငါးရိုးသဏ္ဌာန် အကိုင်းအခက်များ ခွဲထုတ်၍ အရင်းခံ အကြောင်းရင်းကို စနစ်တကျ ရှာဖွေသော ပုံဖြစ်ပါသည်။
③「チェックシート」はデータの採取や点検漏れ防止のためにあらかじめ項目を表形式にまとめた用紙、④「層別」は集めたデータを原料ロット別・機械号機別・作業者別・時間帯別などのグループ(層)に分けて比較し、問題の所在を明らかにする手法です。
(3) စစ်ဆေးရေးဇယား (Check sheet) သည် ဒေတာများကို အလွယ်တကူ စာရင်းမှတ်သားနိုင်ရန်နှင့် စစ်ဆေးရန် မကျန်ခဲ့စေရန် ကြိုတင်ပုံစံထုတ်ထားသော ဇယားဖြစ်ပြီး (4) အလွှာခွဲခြားခြင်း (Stratification) သည် ဒေတာများကို ကုန်ကြမ်းအသုတ်၊ စက်နံပါတ်၊ လုပ်သား သို့မဟုတ် အဆိုင်းအချိန်အလိုက် အုပ်စုများ (အလွှာများ) ခွဲခြား၍ ကွာခြားချက်များကို နှိုင်းယှဉ်ကာ ပြဿနာ ဇာစ်မြစ်ကို ဖော်ထုတ်ခြင်း ဖြစ်ပါသည်။
⑤「散布図」は、2つの対になるデータ(例:加熱時間と中心温度、気温と水分量)を縦軸と横軸にとって点を打ち、一方が増えると他方も増える「正の相関」、減る「負の相関」、関係がない「無相関」などの相関関係を調べる図です。
(5) ပြန့်ကျဲမှုပုံ (Scatter diagram) သည် ဆက်စပ်နေသော ကိန်းရှင်နှစ်ခု (ဥပမာ အပူပေးချိန်နှင့် အလယ်ဗဟိုအပူချိန်) ကို ဒေါင်လိုက်နှင့် အလျားလိုက် ဝင်ရိုးများပေါ်တွင် အစက်ချ ရေးဆွဲ၍ ဆက်စပ်မှု (Correlation) ကို စစ်ဆေးသော ပုံဖြစ်ပါသည် - အပေါင်းဆက်စပ်မှု (တစ်ခုတိုးလျှင် ကျန်တစ်ခုပါ တိုးခြင်း)၊ အနှုတ်ဆက်စပ်မှု (တစ်ခုတိုးလျှင် ကျန်တစ်ခု လျော့ခြင်း) သို့မဟုတ် ဆက်စပ်မှု မရှိခြင်း တို့ကို သိရှိနိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 重点課題を絞り込むには棒グラフと累積比率曲線を組み合わせた「パレート図」を用いる。
ဦးစားပေး ဖြေရှင်းရမည့် ပြဿနာများကို ရွေးထုတ်ရန် တိုင်ပုံစံဇယားနှင့် စုစုပေါင်း ရာခိုင်နှုန်းမျဉ်းကွေး ပေါင်းစပ်ထားသော ပါရီတိုဇယား (Pareto chart) ကို အသုံးပြုပါ။ - 結果(特性)に対する原因(4M要因)を魚の骨状に整理する図を「特性要因図」という。
ရလဒ် (လက္ခဏာ) တစ်ခုကို ဖြစ်ပေါ်စေသော 4M အကြောင်းရင်းများအား ငါးရိုးသဏ္ဌာန် စုစည်းဖော်ပြထားသည့် ပုံမှာ အကြောင်းနှင့်အကျိုး ဆက်စပ်မှုပြပုံ (Fishbone diagram) ဖြစ်ပါသည်။ - 機械別・原料別に分けて比較する「層別」と、2変数の関係を見る「散布図」で原因を絞り込む。
အလွှာခွဲခြားခြင်း (စက် သို့မဟုတ် ကုန်ကြမ်းအလိုက် အုပ်စုခွဲ နှိုင်းယှဉ်ခြင်း) နှင့် ပြန့်ကျဲမှုပုံ (ကိန်းရှင်နှစ်ခုကြား ဆက်စပ်မှု စစ်ဆေးခြင်း) တို့ဖြင့် အကြောင်းရင်းများကို ရှာဖွေဖော်ထုတ်ပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| パレート図と累積比率 | ပါရီတိုဇယား (Pareto chart) နှင့် စုစုပေါင်း ရာခိုင်နှုန်း |
| 特性要因図(フィッシュボーン図) | အကြောင်းနှင့်အကျိုး ဆက်စပ်မှုပြပုံ (ငါးရိုးပုံစံဇယား / Fishbone diagram) |
| 層別と散布図 | အလွှာခွဲခြားခြင်း (Stratification) နှင့် ပြန့်ကျဲမှုပုံ (Scatter diagram - အပေါင်း/အနှုတ် ဆက်စပ်မှုကို စစ်ဆေးခြင်း) |
QC七つ道具②(ヒストグラム・管理図)の見方と工程異常の早期発見
အရည်အသွေး ထိန်းချုပ်ရေး ကိရိယာ 7 မျိုး အပိုင်း 2 (ဟစ်စတိုဂရမ်နှင့် ထိန်းချုပ်မှုဇယား ဖတ်ရှုပုံ) နှင့် လုပ်ငန်းစဉ် ပုံမှန်မဟုတ်မှုကို စောစီးစွာ ဖော်ထုတ်ခြင်း
⑥「ヒストグラム(度数分布図)」は、計量値の範囲をいくつかの区間(階級)に分け、各区間に入るデータの個数(度数)を柱状グラフで表した図です。分布の中心位置やばらつきの幅、規格上限値(USL)・規格下限値(LSL)に対する余裕を一目で把握できます。
(6) ဟစ်စတိုဂရမ် (Histogram - ကြိမ်နှုန်းဖြန့်ကြက်မှုဇယား) သည် စဉ်ဆက်မပြတ် တိုင်းတာရရှိသော ဒေတာများကို အပိုင်းအခြားများ (Classes) ခွဲခြားပြီး အပိုင်းအခြား တစ်ခုချင်းစီတွင် ပါဝင်သော အရေအတွက် (ကြိမ်နှုန်း) ကို ဒေါင်လိုက်တိုင်များအဖြစ် ရေးဆွဲထားခြင်းဖြစ်ရာ ဒေတာများ၏ ဗဟိုချက်၊ ပြန့်ကျဲမှုနှင့် အထက်/အောက် သတ်မှတ်ချက်ဘောင်များ (USL/LSL) အတွင်း လုံလောက်မှု ရှိမရှိကို မျက်စိဖြင့် အလွယ်တကူ မြင်တွေ့နိုင်ပါသည်။
ヒストグラムの形状から工程の状態が読み取れます。ばらつきは小さいのに平均値が片側へ寄って規格外が出ている場合は機械の設定値を中心へ調整します。また2台の機械や2つの原料ロットが混ざると山が2つある「ふた山型」、規格外を選別除去した後は端が切り立った「絶壁型」になります。
ဟစ်စတိုဂရမ် ပုံသဏ္ဌာန်များက လုပ်ငန်းစဉ် အခြေအနေကို ဖော်ပြပေးပါသည် - ပြန့်ကျဲမှု နည်းသော်လည်း ပျမ်းမျှတန်ဖိုးက တစ်ဖက်သို့ ရွေ့သွားသဖြင့် စံနှုန်းဘောင်ကျော်သော ပစ္စည်းများ ထွက်ပေါ်နေပါက စက်ချိန်ညှိမှုကို အလယ်ဗဟိုသို့ ပြန်ရွှေ့ရပါမည်။ စက်နှစ်လုံး သို့မဟုတ် ကုန်ကြမ်းအသုတ် နှစ်ခု ရောနှောနေပါက ထိပ်ချွန်နှစ်ခုပုံ (Bimodal shape) ဖြစ်ပေါ်တတ်ပြီး စံမမီသော ပစ္စည်းများကို ဖယ်ထုတ်ထားပါက တစ်ဖက်ပြတ် ကမ်းပါးစောက်ပုံ (Cliff-like shape) ဖြစ်ပေါ်တတ်ပါသည်။
⑦「管理図(x-bar−R管理図等)」は、時間経過に伴う工程の変動を見るため、中心線(CL)の上下に統計的な「上方管理限界線(UCL)」と「下方管理限界線(LCL)」(通常±3σ、製品規格の内側に設定)を引き、サンプルの平均値や範囲を時系列にプロットした折れ線グラフです。
(7) ထိန်းချုပ်မှုဇယား (Control chart၊ ဥပမာ x-bar–R ဇယား) သည် အလယ်ဗဟိုမျဉ်း (CL) ၏ အထက်နှင့် အောက်တွင် စာရင်းအင်းနည်းကျ အထက်နှင့် အောက် ထိန်းချုပ်မှုမျဉ်းများ (UCL နှင့် LCL၊ ပုံမှန်အားဖြင့် ထုတ်ကုန် သတ်မှတ်ချက်ဘောင်၏ အတွင်းဘက်၌ ±3σ တွင် သတ်မှတ်သည်) ကို ဆွဲထားပြီး နမူနာ ပျမ်းမျှတန်ဖိုးများနှင့် အကွာအဝေးများကို အချိန်အလိုက် အစက်ချ ရေးဆွဲခြင်းဖြင့် လုပ်ငန်းစဉ် ပြောင်းလဲမှုကို စောင့်ကြည့်သော ဇယားဖြစ်ပါသည်။
工程の変動には避けられない微細な「偶然原因」と見逃せない「異常原因」があります。点が管理限界線(UCL・LCL)の外へ出たときだけでなく、限界線内であっても「中心線の片側に7点以上連続して並ぶ(連)」や「6〜7点連続して上昇または下降し続ける(傾向)」が見られたら、異常原因の兆候と判断して直ちに原因調査を行います。
လုပ်ငန်းစဉ် ပြောင်းလဲမှုသည် ရှောင်လွှဲ၍မရသော အသေးစား သဘာဝအကြောင်းရင်းများ (Chance causes) သို့မဟုတ် အရေးယူဖြေရှင်းရမည့် ထူးခြားအကြောင်းရင်းများ (Assignable causes) ကြောင့် ဖြစ်ပေါ်ပါသည်။ အစက်တစ်စက်သည် UCL/LCL အပြင်ဘက်သို့ ကျော်ထွက်သွားသည့် အခါတွင်သာမက ထိန်းချုပ်မှုမျဉ်းအတွင်း ရှိနေသော်လည်း အလယ်ဗဟိုမျဉ်း၏ တစ်ဖက်တည်းတွင် အစက် 7 စက်နှင့်အထက် ဆက်တိုက် ကျရောက်နေခြင်း (Run) သို့မဟုတ် အစက် 6–7 စက် ဆက်တိုက် မြင့်တက် သို့မဟုတ် ကျဆင်းနေခြင်း (Trend) ရှိပါက ပုံမှန်မဟုတ်သည့် လက္ခဏာအဖြစ် သတ်မှတ်၍ ချက်ချင်း စစ်ဆေးရပါမည်။
မှတ်ထားရမည့် အချက်များ
- ヒストグラムでデータの中心・ばらつき・規格値との余裕を確認し、異なる2集団が混ざると「ふた山型」になる。
သတ်မှတ်ချက် စံနှုန်းများနှင့် နှိုင်းယှဉ်၍ ဗဟိုချက်၊ ပြန့်ကျဲမှုနှင့် လုံလောက်မှုတို့ကို စစ်ဆေးရန် ဟစ်စတိုဂရမ်ကို သုံးပါ၊ မတူညီသော အုပ်စုနှစ်ခု ရောနှောပါက ထိပ်ချွန်နှစ်ခုပုံ (Bimodal shape) ဖြစ်ပေါ်ပါသည်။ - 管理図の管理限界線(UCL・LCL)は製品規格値の内側(通常±3σ)に設定し、工程の安定性を時系列で監視する。
လုပ်ငန်းစဉ် တည်ငြိမ်မှုကို အချိန်အလိုက် စောင့်ကြည့်နိုင်ရန် ထိန်းချုပ်မှုဇယား မျဉ်းများ (UCL/LCL) ကို ထုတ်ကုန် သတ်မှတ်ချက်ဘောင်အတွင်း (ပုံမှန် ±3σ) ၌ သတ်မှတ်ပါ။ - 管理限界線内でも「片側に7点以上連続(連)」や「一方向への連続変化(傾向)」があれば異常兆候として調査する。
ထိန်းချုပ်မှုမျဉ်းအတွင်း ရှိနေသော်လည်း အလယ်ဗဟိုမျဉ်း၏ တစ်ဖက်တည်းတွင် အစက် 7 စက်နှင့်အထက် ဆက်တိုက်ရှိနေခြင်း (Run) သို့မဟုတ် ဦးတည်ချက် တစ်ဖက်တည်းသို့ ဆက်တိုက် ရွေ့လျားနေခြင်း (Trend) ဖြစ်ပေါ်ပါက ချက်ချင်း စစ်ဆေးပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ヒストグラム(度数分布図) | ဟစ်စတိုဂရမ် (ဒေတာများ၏ ဗဟိုချက်နှင့် ပြန့်ကျဲမှုကို ပြသသော ကြိမ်နှုန်းဖြန့်ကြက်မှု တိုင်ပုံစံဇယား) |
| 管理図と管理限界線(UCL・LCL) | ထိန်းချုပ်မှုဇယား (Control chart) နှင့် အထက်/အောက် ထိန်းချုပ်မှုမျဉ်းများ (UCL/LCL) |
| 偶然原因と異常原因 | သဘာဝအကြောင်းရင်းများ (ပုံမှန် ပြောင်းလဲမှု) နှင့် ထူးခြားအကြောင်းရင်းများ (ပုံမှန်မဟုတ်သော ပြောင်းလဲမှု) |
試験対策の急所(QC七つ道具・正規分布・D値とZ値・ATP検査)
စာမေးပွဲ အကြံပြုချက်များနှင့် အဓိက မှတ်သားရန်များ (QC ကိရိယာ 7 မျိုး၊ ပုံမှန်ဖြန့်ကြက်မှု၊ D နှင့် Z တန်ဖိုးများ၊ ATP စစ်ဆေးမှု)
QC七つ道具の目的別の使い分け(パレート図、特性要因図、ヒストグラム、散布図、管理図、チェックシート、層別)は毎年必ず出題されます。
QC ကိရိယာ 7 မျိုး (ပါရီတိုဇယား၊ အကြောင်းနှင့်အကျိုးပြ ငါးရိုးပုံ၊ ဟစ်စတိုဂရမ်၊ ပြန့်ကျဲမှုပုံ၊ ထိန်းချုပ်မှုဇယား၊ စစ်ဆေးရေးဇယား၊ အလွှာခွဲခြားခြင်း) တစ်ခုချင်းစီ၏ အသုံးပြုရသည့် ရည်ရွယ်ချက် ခွဲခြားပုံကို စာမေးပွဲတိုင်းတွင် မေးလေ့ရှိပါသည်။
正規分布のデータの割合(平均値±1σ=68.3%、±2σ=95.4%、±3σ=99.7%)と、加熱殺菌の「D値(菌数を1/10にする加熱分数)」と「Z値(D値を1/10にする温度変化℃)」の違いを整理しましょう。
ပုံမှန်ဖြန့်ကြက်မှု ရာခိုင်နှုန်းများ (ပျမ်းမျှ ± 1σ = 68.3%, ± 2σ = 95.4%, ± 3σ = 99.7%) နှင့် D-value (ပိုးမွှားများကို 1/10 သို့ လျှော့ချရန် လိုအပ်သော မိနစ်) နှင့် Z-value (D-value ကို 1/10 သို့ လျှော့ချရန် ပြောင်းလဲရသော အပူချိန် °C) တို့၏ ကွာခြားချက်ကို အလွတ်ကျက်မှတ်ထားပါ။
また迅速衛生検査の「ATPふき取り検査(生物発光RLUで数十秒で清浄度判定)」と「トレースバック・トレースフォワード」の区別も頻出です。
ထို့ပြင် လျင်မြန်သော ATP သုတ်ယူစစ်ဆေးနည်း (ဇီဝအလင်းထွက်နှုန်း RLU ကို စက္ကန့်ပိုင်းအတွင်း တိုင်းတာခြင်း) နှင့် နောက်သို့ ခြေရာခံခြင်း (Traceback) နှင့် ရှေ့သို့ ခြေရာခံခြင်း (Traceforward) တို့ကိုလည်း ပြန်လည်လေ့လာထားပါ။
မှတ်ထားရမည့် အချက်များ
- QC七つ道具:パレート図(重点項目)、特性要因図(原因整理)、ヒストグラム(ばらつき)、散布図(2変数の相関)。
QC ကိရိယာ 7 မျိုး - ပါရီတို (ဦးစားပေး ပြဿနာရွေးရန်)၊ ငါးရိုးပုံ (4M အကြောင်းရင်းရှာရန်)၊ ဟစ်စတိုဂရမ် (ပြန့်ကျဲမှုနှင့် ဗဟိုချက်ကြည့်ရန်)၊ ပြန့်ကျဲမှုပုံ (ကိန်းရှင် 2 ခုကြား ဆက်စပ်မှုကြည့်ရန်)။ - 管理図の異常判定:管理限界線(UCL/LCL)の外だけでなく、中心線の片側に連続して並ぶ場合も異常。
ထိန်းချုပ်မှုဇယား ပုံမှန်မဟုတ်မှု - အစက်များ UCL/LCL ကို ကျော်လွန်ချိန်တွင်သာမက အလယ်ဗဟိုမျဉ်း၏ တစ်ဖက်တည်း၌ ဆက်တိုက် တန်းစီနေချိန်တွင်လည်း ပုံမှန်မဟုတ်ဟု သတ်မှတ်သည်။ - 正規分布の区間確率:平均±1σに約68.3%、±2σに約95.4%、±3σに約99.7%が含まれる。
ပုံမှန်ဖြန့်ကြက်မှု စည်းမျဉ်း - ပျမ်းမျှ ± 1σ တွင် 68.3%၊ ± 2σ တွင် 95.4%၊ ± 3σ တွင် 99.7% ပါဝင်သည်။ - D値とZ値:D値は生菌数を1/10にする「時間(分)」、Z値はD値を1/10にする「温度差(℃)」。
D-value နှင့် Z-value - D-value သည် ပိုး 90% သေရန် ကြာချိန် (မိနစ်) ဖြစ်ပြီး Z-value သည် D-value ကို 1/10 သို့ လျှော့ချရန် ပြောင်းလဲရသော အပူချိန် (°C) ဖြစ်သည်။ - トレーサビリティ:トレースバック=原料・製造履歴へ遡る、トレースフォワード=出荷先を追跡する。
ခြေရာခံနိုင်စွမ်း - Traceback = ကုန်ကြမ်းနှင့် ထုတ်လုပ်မှုမှတ်တမ်းသို့ နောက်ကြောင်းပြန် ရှာဖွေခြင်း၊ Traceforward = တင်ပို့ရောင်းချသည့် နေရာသို့ ရှေ့ဆက်ရှာဖွေခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| QC七つ道具 | အရည်အသွေး ထိန်းချုပ်ရေး ကိရိယာ 7 မျိုး (Seven QC Tools) |
| 正規分布と標準偏差(σ) | ပုံမှန်ဖြန့်ကြက်မှု (Normal distribution) နှင့် စံသွေဖည်မှု (Sigma) |
| D値とZ値 | D-value (မိနစ်) နှင့် Z-value (°C) |
| ATPふき取り検査 | ATP ဇီဝအလင်းထွက်နှုန်း သုတ်ယူစစ်ဆေးနည်း |
အရည်အသွေး စီမံခန့်ခွဲမှု
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 外国人食品産業技能評価機構(OTAFF)「特定技能2号 飲食料品製造業 学習用テキスト 第3章 品質管理」 — https://otaff1.jp/insyoku/