
ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်း
生産管理
စားသောက်ကုန် ထုတ်လုပ်ရေးလုပ်ငန်း (特定技能2号) · 飲食料品製造業(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
生産管理の目的(製造原価・納期管理)と生産形態・生産計画
ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်း၏ ရည်ရွယ်ချက်များ (ထုတ်လုပ်မှု ကုန်ကျစရိတ်နှင့် ပေးပို့ချိန်)၊ ထုတ်လုပ်မှု ပုံစံများနှင့် စီမံချက် ရေးဆွဲခြင်း
生産管理の目的は、安全で良質な製品(Q)を、定められた納期・数量通りに(D)、できるだけ低い原価(C)で効率よく生産することです。製品を作る「製造原価」は、①材料費(原料・包材)、②労務費(人件費)、③経費(水道光熱費・設備減価償却費等)の3要素で構成されます。
ထုတ်လုပ်မှု စီမံခန့်ခွဲခြင်း၏ ရည်ရွယ်ချက်မှာ ဘေးကင်းပြီး အရည်အသွေး မြင့်မားသော ထုတ်ကုန်များ (Q) ကို သတ်မှတ်ထားသော အချိန်အတွင်း လိုအပ်သော ပမာဏအတိုင်း (D) အနည်းဆုံး ကုန်ကျစရိတ် (C) ဖြင့် ထိရောက်စွာ ထုတ်လုပ်နိုင်ရန် ဖြစ်ပါသည်။ ထုတ်လုပ်မှု ကုန်ကျစရိတ်တွင် အဓိက အစိတ်အပိုင်း 3 ရပ် ပါဝင်ပါသည် - (1) ကုန်ကြမ်းစရိတ် (ပါဝင်ပစ္စည်းများ၊ ထုပ်ပိုးပစ္စည်းများ)၊ (2) လုပ်အားခစရိတ် နှင့် (3) အထွေထွေ အသုံးစရိတ် (လျှပ်စစ်၊ ရေ၊ ဓာတ်ငွေ့နှင့် စက်ပစ္စည်း တန်ဖိုးလျော့စရိတ်) တို့ဖြစ်ပါသည်။
生産形態は、注文と生産時期の関係から「受注生産(注文確定後に生産:日配弁当・惣菜等)」と「見込生産(需要予測に基づき計画生産:飲料・菓子・缶詰等)」に分かれ、品種と生産量の関係から「少品種多量生産」と「多品種少量生産」に分かれます。
ထုတ်လုပ်မှု ပုံစံများကို အော်ဒါလက်ခံသည့် အချိန်ကာလအလိုက် အော်ဒါရရှိပြီးမှ ထုတ်လုပ်သည့် စနစ် (Make-to-order၊ ဥပမာ နေ့စဉ်စား ထမင်းဘူးနှင့် အသင့်စားဟင်းလျာများ) နှင့် ဝယ်လိုအား ခန့်မှန်းချက်ပေါ် အခြေခံ၍ ကြိုတင်ထုတ်လုပ်သည့် စနစ် (Make-to-stock၊ ဥပမာ အဖျော်ယမကာ၊ မုန့်ပဲသရေစာ၊ စည်သွတ်ဘူးများ) ဟူ၍လည်းကောင်း၊ အမျိုးအစားနှင့် ပမာဏအလိုက် အမျိုးအစားနည်း၍ ပမာဏများစွာ ထုတ်လုပ်ခြင်းနှင့် အမျိုးအစားစုံ၍ ပမာဏနည်းနည်း ထုတ်လုပ်ခြင်း ဟူ၍လည်းကောင်း ခွဲခြားထားပါသည်။
工場全体の生産計画は、年間・月間の「大日程計画」→週間の「中日程計画」→日別・時間別の「小日程計画」へと順番に具体化され、職長は小日程計画に基づいて担当工程の「作業計画」と時間ごとの「進捗計画」を立てます。
စက်ရုံတစ်ခုလုံး၏ ထုတ်လုပ်မှု စီမံချက်များကို နှစ်စဉ်/လစဉ် ပင်မစီမံချက်ကြီးမှ အပတ်စဉ် အလတ်စား စီမံချက်နှင့် နေ့စဉ်/နာရီအလိုက် အသေးစား စီမံချက်များအထိ အဆင့်ဆင့် အသေးစိတ် ခွဲခြမ်းသတ်မှတ်ပြီး အသေးစား စီမံချက်ပေါ် အခြေခံ၍ လုပ်ငန်းခွင်ခေါင်းဆောင်က မိမိလုပ်ငန်းစဉ်အတွက် လုပ်ငန်းအစီအစဉ်နှင့် နာရီအလိုက် တိုးတက်မှု စီမံချက်များကို ရေးဆွဲရပါမည်။
また在庫や手待ちのムダをなくすため、「必要なものを、必要なときに、必要な量だけ」生産・供給する「ジャスト・イン・タイム(JIT)」の考え方や、標準作業の3要素である「①タクトタイム(1個を作る目標時間)、②作業順序、③標準手持ち(工程内の最小仕掛品数)」を整えます。
သိုလှောင်ပစ္စည်း ပိုလျှံမှုနှင့် စောင့်ဆိုင်းချိန် လေလွင့်မှုများကို ဖယ်ရှားရန် စက်ရုံများသည် လိုအပ်သောအရာကို၊ လိုအပ်သောအချိန်တွင်၊ လိုအပ်သော ပမာဏအတိုင်းသာ ထုတ်လုပ်ပေးပို့သည့် Just-In-Time (JIT) စနစ်ကို ကျင့်သုံးပြီး စံသတ်မှတ်ထားသော လုပ်ငန်း၏ အခြေခံအချက် 3 ရပ်ဖြစ်သော (1) Takt time (ထုတ်ကုန် တစ်ယူနစ် ထုတ်လုပ်ရန် သတ်မှတ်ချိန်)၊ (2) လုပ်ငန်းလုပ်ဆောင်မှု အစီအစဉ် နှင့် (3) စံသတ်မှတ်ထားသော လုပ်လက်စပစ္စည်း ပမာဏ တို့ကို သတ်မှတ်ထားရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 製造原価は「材料費・労務費・経費」の3要素から成り、ムダを省いて原価低減を図る。
ထုတ်လုပ်မှု ကုန်ကျစရိတ်တွင် ကုန်ကြမ်းစရိတ်၊ လုပ်အားခစရိတ်နှင့် အထွေထွေ အသုံးစရိတ် ဟူ၍ သုံးမျိုးပါဝင်ပြီး ကုန်ကျစရိတ် လျှော့ချရန် လေလွင့်ဆုံးရှုံးမှုများကို ဖယ်ရှားရပါမည်။ - 生産計画は大日程→中日程→小日程計画へと展開され、職長は現場の作業計画と進捗計画を作る。
ထုတ်လုပ်မှု စီမံချက်များကို ပင်မစီမံချက်မှ အလတ်စားနှင့် အသေးစား စီမံချက်များသို့ အဆင့်ဆင့် ခွဲခြမ်းပြီး ထိုမှတစ်ဆင့် လုပ်ငန်းခွင်ခေါင်းဆောင်က လုပ်ငန်းအစီအစဉ်နှင့် တိုးတက်မှု စီမံချက်များကို ရေးဆွဲပါသည်။ - 標準作業の3要素は「タクトタイム・作業順序・標準手持ち」である。
စံသတ်မှတ်ထားသော လုပ်ငန်း၏ အခြေခံအချက် 3 ရပ်မှာ Takt time၊ လုပ်ငန်းလုပ်ဆောင်မှု အစီအစဉ်နှင့် စံသတ်မှတ်ထားသော လုပ်လက်စပစ္စည်း ပမာဏ တို့ဖြစ်ပါသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製造原価(材料費・労務費・経費) | ထုတ်လုပ်မှု ကုန်ကျစရိတ် (ကုန်ကြမ်းစရိတ်၊ လုပ်အားခစရိတ်၊ အထွေထွေ အသုံးစရိတ်) |
| 受注生産と見込生産 | အော်ဒါရရှိပြီးမှ ထုတ်လုပ်သည့် စနစ်နှင့် ကြိုတင်ထုတ်လုပ်သည့် စနစ် |
| ジャスト・イン・タイム(JIT) | Just-In-Time (JIT - လိုအပ်သောအရာကို လိုအပ်သောအချိန်တွင် လိုအပ်သလောက်သာ ထုတ်လုပ်ခြင်း) |
生産性と原単位の関係および計算方法
ကုန်ထုတ်စွမ်းအား (Productivity) နှင့် တစ်ယူနစ် သွင်းအားစုနှုန်း (Gen-tan-i) တို့၏ ဆက်စပ်မှုနှင့် တွက်ချက်ပုံ
投入した資源(労働力・原材料・設備・エネルギー)に対してどれだけ多くの成果(生産量や付加価値)が得られたかを示す指標を「生産性」といい、「生産性=産出量(OUTPUT:生産量)÷投入量(INPUT:労働時間や原料重量等)」で計算します。
ထည့်သွင်းအသုံးပြုလိုက်သော အရင်းအမြစ်များ (လုပ်အား၊ ကုန်ကြမ်း၊ စက်ပစ္စည်း၊ စွမ်းအင်) နှင့် နှိုင်းယှဉ်လျှင် ထွက်ကုန် (ထုတ်လုပ်မှု ပမာဏ သို့မဟုတ် ထပ်တိုးတန်ဖိုး) မည်မျှ ရရှိသည်ကို ဖော်ပြသော ညွှန်းကိန်းမှာ ကုန်ထုတ်စွမ်းအား (Productivity) ဖြစ်ပြီး ကုန်ထုတ်စွမ်းအား = ထွက်ကုန် (ထုတ်လုပ်မှု ပမာဏ) ÷ သွင်းအားစု (အလုပ်ချိန်၊ ကုန်ကြမ်းအလေးချိန် စသည်) ဟူ၍ တွက်ချက်ပါသည်။
一方、「製品1単位(1個・1kg・1ケースなど)を作るのに、どれだけの投入量(原料・労働時間・電力・水など)を要したか」を示す指標を「原単位」といい、「原単位=投入量(INPUT)÷産出量(OUTPUT:生産量)」で計算します。
ဆန့်ကျင်ဘက်အားဖြင့် ထုတ်ကုန် 1 ယူနစ် (1 ခု၊ 1 kg၊ 1 ဖာ) ထုတ်လုပ်ရန် သွင်းအားစု (ကုန်ကြမ်း၊ အလုပ်ချိန်၊ လျှပ်စစ်ဓာတ်အား၊ ရေ) မည်မျှ လိုအပ်သည်ကို ဖော်ပြသော ညွှန်းကိန်းမှာ တစ်ယူနစ် သွင်းအားစုနှုန်း (Gen-tan-i / Unit consumption) ဖြစ်ပြီး တစ်ယူနစ် သွင်းအားစုနှုန်း = သွင်းအားစု ÷ ထွက်ကုန် (ထုတ်လုပ်မှု ပမာဏ) ဟူ၍ တွက်ချက်ပါသည်။
つまり「生産性」と「原単位」は分母と分子が逆の「逆数の関係」にあります。生産性は数値が大きいほど効率が良く、逆に原単位は数値が小さいほど(少ない投入量で1単位を作れるほど)効率が良くコストも低くなります。
တစ်နည်းအားဖြင့် ဆိုသော် ကုန်ထုတ်စွမ်းအားနှင့် တစ်ယူနစ် သွင်းအားစုနှုန်း တို့သည် ပိုင်းဝေနှင့် ပိုင်းခြေ ပြောင်းပြန်ဖြစ်နေသော ပြောင်းပြန်အချိုး (Reciprocal) ဆက်စပ်မှု ရှိပါသည်။ ကုန်ထုတ်စွမ်းအား ကိန်းဂဏန်း ကြီးမားလေလေ စွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်ပြီး တစ်ယူနစ် သွင်းအားစုနှုန်း ကိန်းဂဏန်း ငယ်လေလေ (ထုတ်ကုန် တစ်ယူနစ်အတွက် သွင်းအားစု နည်းလေလေ) စွမ်းဆောင်ရည် ပိုကောင်းပြီး ကုန်ကျစရိတ် ပိုသက်သာလေ ဖြစ်ပါသည်။
例えば5時間(投入)で製品1,000個(産出)を製造した場合、時間あたりの生産性は1,000個÷5時間=200個/時間となり、製品1個あたりの時間原単位は5時間÷1,000個=0.005時間/個(18秒/個)となります。
ဥပမာအားဖြင့် 5 နာရီ (သွင်းအားစု) အတွင်း ထုတ်ကုန် 1,000 ခု (ထွက်ကုန်) ထုတ်လုပ်နိုင်ပါက တစ်နာရီ ကုန်ထုတ်စွမ်းအားမှာ 1,000 ခု ÷ 5 နာရီ = 200 ခု/နာရီ ဖြစ်ပြီး ထုတ်ကုန်တစ်ခုအတွက် အချိန် သွင်းအားစုနှုန်းမှာ 5 နာရီ ÷ 1,000 ခု = 0.005 နာရီ/ခု (18 စက္ကန့်/ခု) ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産性=産出量(OUTPUT)÷投入量(INPUT)であり、値が大きいほど効率が良い。
ကုန်ထုတ်စွမ်းအား (Productivity) = ထွက်ကုန် ÷ သွင်းအားစု ဖြစ်ပြီး တန်ဖိုးကြီးလေလေ စွမ်းဆောင်ရည် မြင့်မားလေဖြစ်သည်။ - 原単位=投入量(INPUT)÷産出量(OUTPUT)であり、製品1単位あたりの必要投入量を示す。
တစ်ယူနစ် သွင်းအားစုနှုန်း (Gen-tan-i) = သွင်းအားစု ÷ ထွက်ကုန် ဖြစ်ပြီး ထုတ်ကုန် တစ်ယူနစ်အတွက် လိုအပ်သော သွင်းအားစု ပမာဏကို ပြသသည်။ - 生産性と原単位は逆数の関係にあり、原単位が小さくなるほど生産性は向上する。
ကုန်ထုတ်စွမ်းအားနှင့် တစ်ယူနစ် သွင်းအားစုနှုန်းတို့သည် ပြောင်းပြန်အချိုးကျသဖြင့် တစ်ယူနစ် သွင်းအားစုနှုန်း လျော့နည်းလာလျှင် ကုန်ထုတ်စွမ်းအား မြင့်တက်လာပါသည်။ - 【例】4時間(240分)で製品600kgを生産 → 生産性=600kg÷4時間=150kg/時間、時間原単位=240分÷600kg=0.4分/kg(24秒/kg)
ဥပမာ - 4 နာရီ (မိနစ် 240) အတွင်း ထုတ်ကုန် 600 kg ထုတ်လုပ်ပါက → ကုန်ထုတ်စွမ်းအား = 600 kg ÷ 4 နာရီ = 150 kg/နာရီ၊ တစ်ယူနစ် အချိန်သွင်းအားစုနှုန်း = မိနစ် 240 ÷ 600 kg = 0.4 မိနစ်/kg (24 စက္ကန့်/kg)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産性(産出量÷投入量) | ကုန်ထုတ်စွမ်းအား (ထွက်ကုန် ÷ သွင်းအားစု) |
| 原単位(投入量÷産出量) | တစ်ယူနစ် သွင်းအားစုနှုန်း / Gen-tan-i (သွင်းအားစု ÷ ထွက်ကုန်) |
| 逆数の関係 | ပြောင်းပြန်အချိုး (Reciprocal) ဆက်စပ်မှု |
標準時間(ST)・工数(人時)管理と人時生産性・人員計画
စံသတ်မှတ်ချိန် (ST)၊ လူ-နာရီ စီမံခန့်ခွဲမှု၊ လုပ်သား ကုန်ထုတ်စွမ်းအားနှင့် ဝန်ထမ်းအင်အား စီမံချက်
作業方法と作業時間を科学的に分析・改善する手法を「IE(インダストリアル・エンジニアリング)」といい、標準的な熟練度の作業者が定められた方法で1単位の作業を行うのに要する時間を「標準時間(ST=正味作業時間+余裕時間)」と呼びます。
လုပ်ငန်းလုပ်ဆောင်ပုံ နည်းလမ်းများနှင့် အချိန်တို့ကို သိပ္ပံနည်းကျ ခွဲခြမ်းစိတ်ဖြာ၍ တိုးတက်အောင် ပြုပြင်ခြင်းကို IE (Industrial Engineering) ဟုခေါ်ပြီး သာမန်ကျွမ်းကျင်မှုရှိသော လုပ်သားတစ်ဦးက သတ်မှတ်ထားသော နည်းလမ်းအတိုင်း အလုပ်တစ်ယူနစ် ပြီးမြောက်ရန် လိုအပ်သည့် အချိန်ကို စံသတ်မှတ်ချိန် (Standard Time - ST = အသားတင် အလုပ်ချိန် + အပိုဆောင်း ခွင့်ပြုချိန်) ဟု ခေါ်ပါသည်။
作業に要する総労働量を「工数」といい、「人時(マンアワーMH=作業人数×作業時間)」や「人日(マンデーMD=作業人数×日数)」で表します。例えば6人で8時間作業したとき、投入工数は6人×8時間=48人時です。
စုစုပေါင်း လုပ်အားပမာဏကို အလုပ်ချိန်ယူနစ် (Kousuu) ဟုခေါ်ပြီး လူ-နာရီ (Man-Hours: MH = လုပ်သားဦးရေ × အလုပ်လုပ်ချိန် နာရီ) သို့မဟုတ် လူ-ရက် (Man-Days: MD = လုပ်သားဦးရေ × ရက်ပေါင်း) ဖြင့် ဖော်ပြပါသည်။ ဥပမာ လုပ်သား 6 ဦးက 8 နာရီ အလုပ်လုပ်လျှင် 6 × 8 = 48 လူ-နာရီ (MH) ဖြစ်ပါသည်။
1人1時間あたりの生産量を示す「人時生産性(労働生産性)」は、「生産量÷投入工数(人時)」で求めます。先の例(48人時)で2,400ケースを生産した場合、人時生産性は2,400÷48=50ケース/人時となります。
လုပ်သားတစ်ဦး တစ်နာရီလျှင် ထုတ်လုပ်နိုင်သော ပမာဏကို ပြသသည့် လုပ်သား ကုန်ထုတ်စွမ်းအား (လူ-နာရီ ကုန်ထုတ်စွမ်းအား) ကို ထုတ်လုပ်မှု ပမာဏ ÷ စုစုပေါင်း လူ-နာရီ (MH) ဖြင့် တွက်ချက်ပါသည်။ အကယ်၍ 48 လူ-နာရီဖြင့် 2,400 ဖာ ထုတ်လုပ်နိုင်ပါက လုပ်သား ကုန်ထုတ်စွမ်းအားမှာ 2,400 ÷ 48 = 50 ဖာ/လူ-နာရီ ဖြစ်ပါသည်။
職長は目標生産量と人時生産性(または標準時間)から「必要工数(人時)=目標生産量÷人時生産性」を計算し、1人あたりの稼働時間で割ってその日の「必要人員数」を算出します。また「生産効率(作業能率)=実績生産量÷標準生産量×100(%)」で能率を評価します。
လျာထားချက် ပမာဏနှင့် လုပ်သား ကုန်ထုတ်စွမ်းအား (သို့မဟုတ် ST) ပေါ် မူတည်၍ လုပ်ငန်းခွင်ခေါင်းဆောင်သည် လိုအပ်သော လူ-နာရီ = လျာထားချက် ပမာဏ ÷ လုပ်သား ကုန်ထုတ်စွမ်းအား ကို တွက်ချက်ပြီး တစ်ဦးချင်း အလုပ်လုပ်ချိန်ဖြင့် စားခြင်းဖြင့် လိုအပ်သော ဝန်ထမ်းဦးရေကို သတ်မှတ်ပါသည်။ လုပ်ငန်းစွမ်းဆောင်ရည်ကို ထုတ်လုပ်မှု စွမ်းဆောင်ရည် (%) = လက်တွေ့ ထုတ်လုပ်မှု ÷ စံသတ်မှတ် ထုတ်လုပ်မှု × 100 ဖြင့် အကဲဖြတ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 標準時間(ST)=正味作業時間+余裕時間であり、人員計画や原価計算の基準となる。
စံသတ်မှတ်ချိန် (ST) = အသားတင် အလုပ်ချိန် + အပိုဆောင်း ခွင့်ပြုချိန် ဖြစ်ပြီး ဝန်ထမ်းအင်အား စီမံချက်နှင့် ကုန်ကျစရိတ် တွက်ချက်မှုအတွက် အခြေခံစံနှုန်း ဖြစ်ပါသည်။ - 工数(人時MH)=人数×時間であり、人時生産性=生産量÷投入工数(人時)で求める。
လူ-နာရီ (MH) = လုပ်သားဦးရေ × နာရီ ဖြစ်ပြီး လုပ်သား ကုန်ထုတ်စွမ်းအား = ထုတ်လုပ်မှု ပမာဏ ÷ စုစုပေါင်း လူ-နာရီ (MH) ဖြစ်ပါသည်။ - 必要工数=目標生産量÷人時生産性から必要人員を算出し、実績÷標準×100で生産効率を求める。
လိုအပ်သော လူ-နာရီ = လျာထားချက် ပမာဏ ÷ လုပ်သား ကုန်ထုတ်စွမ်းအား မှတစ်ဆင့် လိုအပ်သော ဝန်ထမ်းဦးရေကို တွက်ချက်ပြီး စွမ်းဆောင်ရည်ကို လက်တွေ့ ÷ စံနှုန်း × 100 ဖြင့် အကဲဖြတ်ပါ။ - 【例】5人で6時間作業して1,200ケース生産 → 投入工数=5人×6時間=30人時、人時生産性=1,200÷30=40ケース/人時
ဥပမာ - လုပ်သား 5 ဦးက 6 နာရီ အလုပ်လုပ်၍ 1,200 ဖာ ထုတ်လုပ်လျှင် → စုစုပေါင်း လူ-နာရီ = 5 × 6 = 30 MH၊ လုပ်သား ကုန်ထုတ်စွမ်းအား = 1,200 ÷ 30 = 40 ဖာ/MH - 【例】目標1,600ケース・人時生産性40ケース/人時・1人8時間稼働 → 必要工数=1,600÷40=40人時、必要人員=40÷8=5人/標準500個に対し実績550個 → 生産効率=550÷500×100=110%
ဥပမာ - 40 ဖာ/MH နှုန်းဖြင့် 1,600 ဖာ ထုတ်လုပ်ရန် တစ်ဦးလျှင် 8 နာရီ အလုပ်လုပ်ပါက → လိုအပ်သော MH = 1,600 ÷ 40 = 40 MH၊ လိုအပ်သော လုပ်သား = 40 ÷ 8 = 5 ဦး / စံနှုန်း 500 ခုတွင် လက်တွေ့ 550 ခု ထုတ်လုပ်နိုင်ပါက → စွမ်းဆောင်ရည် = 550 ÷ 500 × 100 = 110%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 標準時間(ST) | စံသတ်မှတ်ချိန် (ST = အသားတင် အလုပ်ချိန် + အပိုဆောင်း ခွင့်ပြုချိန်) |
| 工数(人時・人日) | လုပ်အားပမာဏ (လူ-နာရီ - လုပ်သားဦးရေ × နာရီ၊ လူ-ရက် - လုပ်သားဦးရေ × ရက်) |
| 人時生産性 | လူ-နာရီ ကုန်ထုတ်စွမ်းအား (လုပ်သားတစ်ဦး တစ်နာရီလျှင် ထုတ်လုပ်နိုင်သော ပမာဏ) |
稼働前・稼働中・稼働後の進捗管理と段取り改善
လုပ်ငန်းမစမီ၊ လည်ပတ်နေစဉ်နှင့် ပြီးဆုံးချိန်တို့တွင် တိုးတက်မှုနှုန်း စီမံခန့်ခွဲခြင်းနှင့် ထုတ်ကုန်အမျိုးအစား ပြောင်းလဲချိန် (Changeover) တိုးတက်အောင် ပြုပြင်ခြင်း
職長はライン稼働前に、①出勤人員と健康状態・スキルに応じた人員配置、②原材料・資材(包材)の数量と印字設定、③機械設備の始業点検と安全装置の作動を確認してから生産を開始します。
ထုတ်လုပ်မှုလိုင်း မစတင်မီ လုပ်ငန်းခွင်ခေါင်းဆောင်သည် (1) အလုပ်တက်ရောက်မှု၊ ကျန်းမာရေး အခြေအနေနှင့် ကျွမ်းကျင်မှုအလိုက် ဝန်ထမ်းနေရာချထားမှု၊ (2) ကုန်ကြမ်းနှင့် ထုပ်ပိုးပစ္စည်း ပမာဏအပြင် ရက်စွဲရိုက်နှိပ်သည့် စက်ချိန်ညှိမှု နှင့် (3) အလုပ်မစမီ စက်ပစ္စည်း စစ်ဆေးမှုနှင့် ဘေးကင်းရေး ကိရိယာများ အလုပ်လုပ်ပုံ တို့ကို အတည်ပြုစစ်ဆေးရပါမည်။
稼働中は1時間ごとなど定期的に目標生産数と実績生産数を「進捗管理板(生産管理板)」や進捗管理図で比較します。遅れが生じた際は、前工程からの仕掛品減少・原料ロットの性質変化・設備不調・作業者の体調不良などの原因を突き止め、応援配置や前後工程との連携調整を即座に行います。
လုပ်ငန်းလည်ပတ်နေစဉ် သတ်မှတ်ထားသော အချိန်ပိုင်းအလိုက် (ဥပမာ တစ်နာရီလျှင် တစ်ကြိမ်) ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး သင်ပုန်း သို့မဟုတ် တိုးတက်မှု ဇယားတွင် လျာထားချက်နှင့် လက်တွေ့ ထုတ်လုပ်မှုကို နှိုင်းယှဉ်စစ်ဆေးရပါမည်။ အကယ်၍ နှောင့်နှေးနေပါက ရှေ့လုပ်ငန်းစဉ်မှ လုပ်လက်စပစ္စည်း အဝင်နည်းခြင်း၊ ကုန်ကြမ်းအသုတ် ပြောင်းလဲခြင်း၊ စက်ချို့ယွင်းမှု အသေးစား ဖြစ်ခြင်း သို့မဟုတ် လုပ်သား ပင်ပန်းနွမ်းနယ်ခြင်း စသည့် အကြောင်းရင်းများကို ဖော်ထုတ်ပြီး လူအင်အား ကူညီဖြည့်တင်းခြင်း သို့မဟုတ် ရှေ့နောက် လုပ်ငန်းစဉ်များနှင့် ချိတ်ဆက်ညှိနှိုင်းခြင်းတို့ကို ချက်ချင်း ဆောင်ရွက်ရပါမည်။
稼働終了後は生産実績・不良数・停止時間を製造日報に記録して計画との差異を分析し、終了時点検を行います。万一、機械部品の破損・欠落が見つかり破片が回収できない場合は、直ちに上司および品質保証部門へ報告して該当ロットの出荷を止めます。
လုပ်ငန်းပြီးဆုံးချိန်တွင် စီမံချက်နှင့် ကွာဟချက်များကို သုံးသပ်နိုင်ရန် လက်တွေ့ ထုတ်လုပ်မှု ပမာဏ၊ အပြစ်အနာအဆာရှိသော ပစ္စည်းနှင့် စက်ရပ်နားချိန်တို့ကို နေ့စဉ် ထုတ်လုပ်မှု မှတ်တမ်းတွင် ရေးသွင်းပြီး အလုပ်သိမ်းချိန် စစ်ဆေးမှု ပြုလုပ်ရပါမည်။ အကယ်၍ စက်အစိတ်အပိုင်း ကျိုးပဲ့ပျောက်ဆုံးနေပြီး အပိုင်းအစကို ပြန်ရှာမတွေ့ပါက သက်ဆိုင်ရာ ထုတ်ကုန်အသုတ်ကို သီးခြားဖယ်ထားနိုင်ရန် အထက်လူကြီးနှင့် အရည်အသွေး အာမခံဌာနသို့ ချက်ချင်း သတင်းပို့ရပါမည်။
また多品種生産で品種切替時間(段取り時間)を短縮するため、ラインを止めないとできない「内段取り(型交換・洗浄等)」のうち、次の原料や包材・交換部品の事前準備などをライン稼働中に済ませる「外段取り化」を進め、設定ミスを防ぐ「ポカヨケ(ミス防止機構)」を導入します。
အမျိုးအစားစုံ ထုတ်လုပ်ရာတွင် ထုတ်ကုန်အမျိုးအစား ပြောင်းလဲပြင်ဆင်ချိန် (Changeover time) ကို လျှော့ချနိုင်ရန်အတွက် စက်လည်ပတ်နေစဉ် ကြိုတင်လုပ်ဆောင်နိုင်သော လုပ်ငန်းများ (နောက်ထပ် ထုတ်လုပ်မည့် ကုန်ကြမ်း၊ ထုပ်ပိုးပစ္စည်းနှင့် လဲလှယ်မည့် အစိတ်အပိုင်းများကို အနီးသို့ ကြိုတင်ယူဆောင်ထားခြင်း စသည်) ကို စက်ရပ်ထားမှ လုပ်ရသော အတွင်းပိုင်း ပြင်ဆင်မှု (Internal setup) မှ စက်လည်ပတ်နေစဉ် လုပ်ဆောင်သော အပြင်ပိုင်း ပြင်ဆင်မှု (External setup) သို့ ပြောင်းလဲပြီး လူ့အမှား ကာကွယ်သည့် စနစ် (Poka-yoke) များကို တပ်ဆင်အသုံးပြုရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 稼働中は単位時間ごとの出来高を進捗管理図で確認し、遅れがあれば原因を調べて前後工程と連携対応する。
လုပ်ငန်းလည်ပတ်နေစဉ် တိုးတက်မှု ဇယားဖြင့် နာရီအလိုက် ထုတ်လုပ်မှုကို စစ်ဆေးပြီး နှောင့်နှေးမှုရှိပါက အကြောင်းရင်းကို ရှာဖွေကာ ရှေ့နောက် လုပ်ငန်းစဉ်များနှင့် ညှိနှိုင်းဆောင်ရွက်ပါ။ - 終了時点検で設備破損の破片が見つからないときは、直ちに上司と品質保証部門へ連絡し製品を隔離する。
အလုပ်သိမ်းချိန် စစ်ဆေးရာတွင် ကျိုးပဲ့သွားသော စက်အစိတ်အပိုင်း အပိုင်းအစကို ရှာမတွေ့ပါက အထက်လူကြီးနှင့် အရည်အသွေး အာမခံဌာနသို့ ချက်ချင်း အကြောင်းကြားပြီး ထုတ်ကုန်များကို သီးခြားဖယ်ထားပါ။ - 品種切替時間を短縮するため、ライン停止中の「内段取り」を稼働中に行う「外段取り」へ転換する。
အမျိုးအစား ပြောင်းလဲပြင်ဆင်ချိန် တိုတောင်းစေရန် စက်ရပ်ထားစဉ် လုပ်ရသော အတွင်းပိုင်း ပြင်ဆင်မှု (Internal setup) ကို စက်လည်ပတ်နေစဉ် ကြိုတင်ပြင်ဆင်သော အပြင်ပိုင်း ပြင်ဆင်မှု (External setup) သို့ ပြောင်းလဲပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 進捗管理 | တိုးတက်မှုနှုန်း စီမံခန့်ခွဲခြင်း (သတ်မှတ်ချိန်အလိုက် လျာထားချက်နှင့် လက်တွေ့ ထုတ်လုပ်မှုကို နှိုင်းယှဉ်စစ်ဆေးခြင်း) |
| 内段取りと外段取り | အတွင်းပိုင်း ပြင်ဆင်မှု (စက်ရပ်ထားရန် လိုအပ်သည်) နှင့် အပြင်ပိုင်း ပြင်ဆင်မှု (စက်လည်ပတ်နေစဉ် ပြုလုပ်နိုင်သည်) |
| ポカヨケ(ミス防止) | Poka-yoke (လူ့အမှား မဖြစ်ပေါ်စေရန် ကာကွယ်ပေးသော စနစ်) |
食品特有の歩留まり管理(原料処理・加熱調理・炊飯倍率)と計算
အစားအစာ ထုတ်လုပ်မှုဆိုင်ရာ အထွက်နှုန်း စီမံခန့်ခွဲမှု (ကုန်ကြမ်းလှီးဖြတ်မှု၊ အပူပေးချက်ပြုတ်မှု၊ ထမင်းချက် အထွက်နှုန်း) နှင့် တွက်ချက်မှုများ
投入した主原料重量に対する良品の出来高重量の割合を「歩留まり」といい、「歩留まり(%)=出来高重量(良品重量)÷投入原料重量×100」で計算します。また目標製品重量を得るための「必要投入原料重量=目標製品重量÷(歩留まり率÷100)」で求めます。
အသုံးပြုလိုက်သော အဓိက ကုန်ကြမ်းအလေးချိန်နှင့် နှိုင်းယှဉ်လျှင် ရရှိလာသော ကောင်းမွန်သည့် ထွက်ကုန်အလေးချိန်၏ အချိုးကို အထွက်နှုန်း (Budomari / Yield) ဟုခေါ်ပြီး အထွက်နှုန်း (%) = ကောင်းမွန်သော ထွက်ကုန်အလေးချိန် ÷ သွင်းအားစု ကုန်ကြမ်းအလေးချိန် × 100 ဟူ၍ တွက်ချက်ပါသည်။ ပြောင်းပြန်အားဖြင့် လိုချင်သော ထုတ်ကုန်အလေးချိန် ရရှိရန် လိုအပ်သော ကုန်ကြမ်းအလေးချိန် = လိုချင်သော ထုတ်ကုန်အလေးချိန် ÷ (အထွက်နှုန်း % ÷ 100) ဖြစ်ပါသည်။
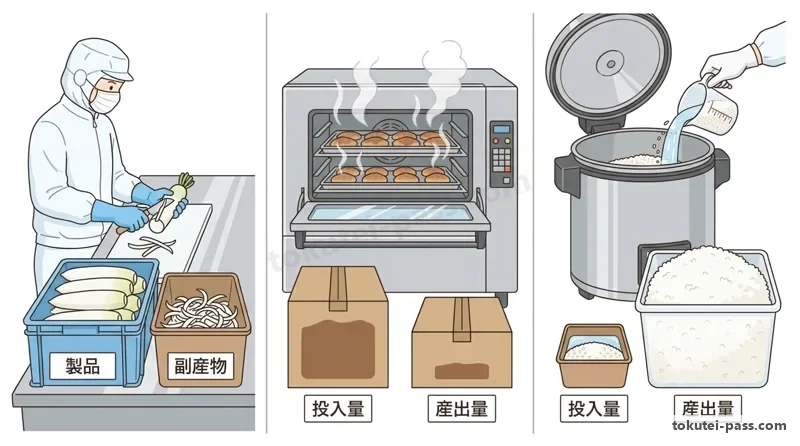
食品製造の歩留まりには3つの特徴があります。①野菜の皮や魚の頭・骨など不可食部を除く「原料処理工程」(例:大根の皮むきで歩留まり90%)、②焼成やばいせん(ロースト)で水分が蒸発し重量が減る「加熱調理工程」、③米に水を加えて炊くことで重量が2倍以上に増える「炊飯工程(炊飯歩留まり・炊飯倍率200〜230%程度)」です。
အစားအစာ ထုတ်လုပ်မှု အထွက်နှုန်းတွင် ထူးခြားသော လက္ခဏာ 3 ရပ် ရှိပါသည် - (1) ဟင်းသီးဟင်းရွက် အခွံများ သို့မဟုတ် ငါးခေါင်းနှင့် အရိုးများကဲ့သို့ စားမရသော အပိုင်းများကို ဖယ်ရှားရသည့် ကုန်ကြမ်း ပြင်ဆင်လှီးဖြတ်မှု (ဥပမာ မုန်လာဥဖြူ အခွံခွာပြီးနောက် အထွက်နှုန်း 90%)၊ (2) အပူပေး ချက်ပြုတ်ခြင်းကြောင့် ရေငွေ့ပျံပြီး အလေးချိန် လျော့ကျသွားမှု နှင့် (3) ထမင်းချက်ရာတွင် ရေစုပ်ယူမှုကြောင့် ဆန်စိမ်းအလေးချိန်ထက် နှစ်ဆကျော် အလေးချိန် တိုးလာမှု (ထမင်းချက် အထွက်နှုန်း ~200–230%) တို့ဖြစ်ပါသည်။
成形・充填・包装工程では不良やこぼれロスをなくして「歩留まり100%」を目指しますが、皮むきや加熱・炊飯工程では「目標範囲内(標準歩留まり)に維持する管理」を行います。もし想定以上に歩留まりが高すぎる場合は、皮のむき残し・加熱不足・加水過多などの品質異常が疑われるため直ちに原因を調査します。
ပုံသွင်းခြင်း၊ ဖြည့်သွင်းခြင်းနှင့် ထုပ်ပိုးခြင်း လုပ်ငန်းစဉ်များတွင် အပြစ်အနာအဆာနှင့် ဖိတ်စင်မှုများကို ဖယ်ရှား၍ အထွက်နှုန်း 100% ရရှိရန် ရည်မှန်းသော်လည်း အခွံခွာခြင်း၊ အပူပေးချက်ပြုတ်ခြင်းနှင့် ထမင်းပေါင်းခြင်း လုပ်ငန်းစဉ်များတွင်မူ သတ်မှတ်ထားသော စံအထွက်နှုန်း ဘောင်အတွင်း ရှိနေစေရန် ထိန်းချုပ်ရပါသည်။ အထွက်နှုန်း ပုံမှန်ထက် လွန်ကဲစွာ မြင့်မားနေခြင်းသည် အခွံမစင်ခြင်း၊ အပူပေးချိန် မလုံလောက်ခြင်း သို့မဟုတ် ရေထည့်များသွားခြင်းကဲ့သို့သော အရည်အသွေး ချို့ယွင်းချက်များကို ညွှန်ပြနေသဖြင့် ချက်ချင်း စစ်ဆေးရပါမည်။
また複数工程を通した「総合歩留まり」は各工程歩留まりの積(例:第1工程90%×第2工程90%=総合歩留まり81%)となり、袋詰製品では「良品袋数÷理論生産袋数×100」でも歩留まりを管理します。
ထို့ပြင် အဆင့်ဆင့် ဆက်တိုက်လုပ်ဆောင်ရသော လုပ်ငန်းစဉ်များ၏ စုစုပေါင်း အထွက်နှုန်းသည် လုပ်ငန်းစဉ် တစ်ခုချင်းစီ၏ အထွက်နှုန်းများကို မြှောက်ထားသည့် ရလဒ်နှင့် ညီမျှပြီး (ဥပမာ လုပ်ငန်းစဉ် 1 ၏ 90% × လုပ်ငန်းစဉ် 2 ၏ 90% = စုစုပေါင်း အထွက်နှုန်း 81%)၊ အိတ်သွတ်ထုပ်ပိုးသော ထုတ်ကုန်များအတွက် ကောင်းမွန်သော အိတ်အရေအတွက် ÷ သီအိုရီအရ ထွက်ရှိရမည့် အိတ်အရေအတွက် × 100 ဖြင့်လည်း အထွက်နှုန်းကို တွက်ချက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 歩留まり(%)=出来高重量÷投入原料重量×100、必要投入原料重量=目標製品重量÷歩留まり率で求める。
အထွက်နှုန်း (%) = ထွက်ကုန်အလေးချိန် ÷ ကုန်ကြမ်းအလေးချိန် × 100 ဖြစ်ပြီး လိုအပ်သော ကုန်ကြမ်းအလေးချိန် = လိုချင်သော ထုတ်ကုန်အလေးချိန် ÷ အထွက်နှုန်း ဖြစ်ပါသည်။ - 炊飯工程では吸水により歩留まりが200%を超え、加熱工程等で歩留まりが高すぎる場合は加熱不足や配合ミスを疑う。
ထမင်းချက်ရာတွင် ရေစုပ်ယူမှုကြောင့် အထွက်နှုန်း 200% အထက်သို့ မြင့်တက်သော်လည်း အပူပေးခြင်းနှင့် အခွံခွာခြင်း လုပ်ငန်းစဉ်များတွင် အထွက်နှုန်း ပုံမှန်ထက် မြင့်မားနေပါက မကျက်သေးခြင်း သို့မဟုတ် ရောစပ်မှု မှားယွင်းခြင်းကို ပြသပါသည်။ - 連続工程の総合歩留まりは各工程の歩留まり率を掛け合わせて算出する。
အဆင့်ဆင့် ဆက်စပ်နေသော လုပ်ငန်းစဉ်များ၏ စုစုပေါင်း အထွက်နှုန်းကို လုပ်ငန်းစဉ် တစ်ခုချင်းစီ၏ အထွက်နှုန်းများ အချင်းချင်း မြှောက်ခြင်းဖြင့် တွက်ချက်ပါသည်။ - 【例】原料80kgから良品64kg → 歩留まり=64÷80×100=80%/歩留まり80%で製品120kgを得る必要原料量 → 120÷0.8=150kg
ဥပမာ - ကုန်ကြမ်း 80 kg မှ ကောင်းမွန်သော ထုတ်ကုန် 64 kg ရရှိလျှင် → အထွက်နှုန်း = 64 ÷ 80 × 100 = 80% / အထွက်နှုန်း 80% ဖြင့် ထုတ်ကုန် 120 kg ရရှိရန် လိုအပ်သော ကုန်ကြမ်း → 120 ÷ 0.8 = 150 kg - 【例】第1工程80%・第2工程90%の総合歩留まり → 0.8×0.9×100=72%/理論生産数1,000袋に対し良品950袋 → 袋詰歩留まり=950÷1,000×100=95%
ဥပမာ - လုပ်ငန်းစဉ် 1 (80%) နှင့် လုပ်ငန်းစဉ် 2 (90%) တို့၏ စုစုပေါင်း အထွက်နှုန်း → 0.8 × 0.9 × 100 = 72% / သီအိုရီအရ 1,000 အိတ် ထွက်ရမည့်အနက် ကောင်းမွန်သော အိတ် 950 ရရှိလျှင် → အိတ်သွတ် အထွက်နှုန်း = 950 ÷ 1,000 × 100 = 95%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 歩留まり(出来高重量÷投入原料重量) | အထွက်နှုန်း / Budomari (ကောင်းမွန်သော ထွက်ကုန်အလေးချိန် ÷ သွင်းအားစု ကုန်ကြမ်းအလေးချိန်) |
| 炊飯歩留まり(炊飯倍率) | ထမင်းချက် အထွက်နှုန်း (ထမင်းကျက်အလေးချိန် ÷ ဆန်စိမ်းအလေးချိန်၊ ပုံမှန်အားဖြင့် 200% အထက်ရှိသည်) |
| 総合歩留まり | လုပ်ငန်းစဉ် အဆင့်ဆင့်၏ စုစုပေါင်း အထွက်နှုန်း |
計画に対する稼働率とパフォーマンス(実施効率)・アイドルタイムの削減
စီမံချက်အပေါ် စက်လည်ပတ်နှုန်း၊ စွမ်းဆောင်ရည်နှုန်း (Performance) နှင့် အလုပ်နားချိန် လေလွင့်မှု လျှော့ချခြင်း
職長が現場で管理する「計画に対する稼働率(時間稼働率)」は、1日の定時拘束時間から休憩時間や計画的な準備・清掃時間を除いた「計画稼働時間(負荷時間)」のうち、実際にラインが動いた「実稼働時間」の割合であり、「実稼働時間÷計画稼働時間×100(%)」で求めます。
လုပ်ငန်းခွင်ခေါင်းဆောင်က စီမံခန့်ခွဲရသော စီမံချက်အပေါ် စက်လည်ပတ်နှုန်း (အချိန်အရ လည်ပတ်နှုန်း) ဆိုသည်မှာ စီစဉ်ထားသော လည်ပတ်ချိန် (အဆိုင်းချိန်ထဲမှ သတ်မှတ်ထားသော နားချိန်၊ ပြင်ဆင်ချိန်နှင့် သန့်ရှင်းရေးချိန်တို့ကို နှုတ်ထားသည့် အချိန်) နှင့် လက်တွေ့ စက်လည်ပတ်ချိန် တို့၏ အချိုးဖြစ်ပြီး လက်တွေ့ လည်ပတ်ချိန် ÷ စီစဉ်ထားသော လည်ပတ်ချိန် × 100 (%) ဖြင့် တွက်ချက်ပါသည်။
計画稼働時間内に設備故障・包材切れ・前工程からの原料供給遅れ・チョコ停(一時的な小停止)などが起きるとラインが止まり、作業者が何もできず待つ「アイドルタイム(手待ち時間・停止時間)」が発生して稼働率が低下します。
စီစဉ်ထားသော လည်ပတ်ချိန်အတွင်း စက်ပျက်ခြင်း၊ ထုပ်ပိုးပစ္စည်း ပြတ်လပ်ခြင်း၊ ရှေ့လုပ်ငန်းစဉ်မှ ကုန်ကြမ်း နောက်ကျခြင်း သို့မဟုတ် ခေတ္တစက်ရပ်ခြင်း (Chokotei) တို့ ဖြစ်ပေါ်သည့်အခါ လိုင်းရပ်တန့်သွားပြီး လုပ်သားများ အလုပ်မလုပ်နိုင်ဘဲ စောင့်ဆိုင်းနေရသည့် အချိန်လေလွင့်မှု (Idle time / Downtime) ဖြစ်ပေါ်ကာ စက်လည်ပတ်နှုန်း ကျဆင်းသွားပါသည်။
職長が目指すべき計画稼働時間に対する稼働率の目標は「100%(停止時間ゼロ)」です。予防保全や段取りの外段取り化によって停止要因を取り除き、計画通りラインを動かし続けます。
စီစဉ်ထားသော လည်ပတ်ချိန်အပေါ် လုပ်ငန်းခွင်ခေါင်းဆောင်က ရည်မှန်းရမည့် စက်လည်ပတ်နှုန်းမှာ 100% (မမျှော်မှန်းထားသော စက်ရပ်နားချိန် သုည) ဖြစ်ပါသည်။ စီစဉ်ထားသည့်အတိုင်း လိုင်းစဉ်ဆက်မပြတ် လည်ပတ်နိုင်စေရန် ကြိုတင်ကာကွယ် ပြုပြင်ထိန်းသိမ်းခြင်းနှင့် အပြင်ပိုင်း ပြင်ဆင်မှု (External setup) တို့ဖြင့် စက်ရပ်နားရသည့် အကြောင်းရင်းများကို ဖယ်ရှားရပါမည်။
また稼働率が100%でも、機械の速度低下や作業の遅れがあると生産量は目標に届きません。そこで稼働中のスピードを示す「パフォーマンス(実施効率=実稼働時間内の実績生産量÷標準生産量×100)」を併せて分析し、「稼働率×パフォーマンス」で総合的な生産効率を改善します。
စက်လည်ပတ်နှုန်း 100% ရှိသည့်တိုင် စက်အမြန်နှုန်း လျော့ကျနေခြင်း သို့မဟုတ် လုပ်ငန်းလုပ်ဆောင်မှု နှေးကွေးခြင်းတို့ကြောင့် ထုတ်လုပ်မှု ပမာဏမှာ လျာထားချက်အောက် လျော့နည်းနိုင်ပါသည်။ ထို့ကြောင့် လုပ်ငန်းခွင်ခေါင်းဆောင်သည် စွမ်းဆောင်ရည်နှုန်း (Performance = လည်ပတ်ချိန်အတွင်း လက်တွေ့ထုတ်လုပ်မှု ÷ စံသတ်မှတ် ထုတ်လုပ်မှု × 100) ကိုပါ ဆန်းစစ်ပြီး စက်လည်ပတ်နှုန်း × စွမ်းဆောင်ရည်နှုန်း ဖြင့် စုစုပေါင်း စွမ်းဆောင်ရည် တိုးတက်အောင် ဆောင်ရွက်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 計画に対する稼働率(%)=実稼働時間÷計画稼働時間(休憩・計画清掃を除く)×100であり、目標は100%である。
စီမံချက်အပေါ် စက်လည်ပတ်နှုန်း (%) = လက်တွေ့ လည်ပတ်ချိန် ÷ စီစဉ်ထားသော လည်ပတ်ချိန် (နားချိန်နှင့် သတ်မှတ်ထားသော သန့်ရှင်းရေးချိန် မပါ) × 100 ဖြစ်ပြီး ရည်မှန်းချက်မှာ 100% ဖြစ်ပါသည်။ - 設備故障や原料・包材待ちによる停止時間(アイドルタイム)やチョコ停を減らして稼働率を高める。
စက်ပျက်ခြင်း၊ ကုန်ကြမ်းနှင့် ထုပ်ပိုးပစ္စည်း စောင့်ဆိုင်းရခြင်းနှင့် ခေတ္တစက်ရပ်ခြင်း (Chokotei) တို့ကြောင့် ဖြစ်ပေါ်သော စက်ရပ်နားချိန် (Idle time) ကို လျှော့ချခြင်းဖြင့် စက်လည်ပတ်နှုန်းကို မြှင့်တင်ပါ။ - 稼働時間の割合を示す「稼働率」と、稼働中の速度を示す「パフォーマンス(実施効率)」の両面から改善する。
စက်လည်ပတ်နှုန်း (လည်ပတ်သည့် အချိန်အချိုး) နှင့် စွမ်းဆောင်ရည်နှုန်း (လည်ပတ်နေစဉ် ထုတ်လုပ်မှု အမြန်နှုန်း) နှစ်ရပ်လုံးမှ တိုးတက်အောင် မြှင့်တင်ပါ။ - 【例】計画稼働時間400分のうち停止20分(実稼働380分) → 稼働率=380÷400×100=95%/標準1,900個に対し実績1,710個 → パフォーマンス=1,710÷1,900×100=90%(総合効率=0.95×0.90×100=85.5%)
ဥပမာ - စီစဉ်ထားသော လည်ပတ်ချိန် မိနစ် 400 အနက် မိနစ် 20 စက်ရပ်သွားသဖြင့် (လက်တွေ့ 380 မိနစ် လည်ပတ်လျှင်) → စက်လည်ပတ်နှုန်း = 380 ÷ 400 × 100 = 95% / စံနှုန်း 1,900 ခုတွင် လက်တွေ့ 1,710 ခု ထုတ်လုပ်နိုင်ပါက → စွမ်းဆောင်ရည်နှုန်း = 1,710 ÷ 1,900 × 100 = 90% (စုစုပေါင်း စွမ်းဆောင်ရည် = 0.95 × 0.90 × 100 = 85.5%)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 計画稼働時間と実稼働時間 | စီစဉ်ထားသော လည်ပတ်ချိန်နှင့် လက်တွေ့ လည်ပတ်ချိန် |
| アイドルタイム(手待ち時間)とチョコ停 | စောင့်ဆိုင်းချိန် လေလွင့်မှု (Idle time) နှင့် ခေတ္တစက်ရပ်ခြင်း (Chokotei) |
| パフォーマンス(実施効率) | စွမ်းဆောင်ရည်နှုန်း / Performance (လည်ပတ်နေစဉ် လက်တွေ့ အမြန်နှုန်း/ထွက်ကုန်နှင့် စံနှုန်း နှိုင်းယှဉ်ချက်) |
現場で行う設備管理(予防保全・日常点検・精度管理・消耗部品管理)と在庫管理
လုပ်ငန်းခွင် စက်ပစ္စည်း စီမံခန့်ခွဲမှု (ကြိုတင်ကာကွယ် ထိန်းသိမ်းခြင်း၊ နေ့စဉ်စစ်ဆေးခြင်း၊ တိကျမှု၊ ပွန်းစားလွယ်သော အစိတ်အပိုင်းများ) နှင့် သိုလှောင်ပစ္စည်း ထိန်းချုပ်မှု
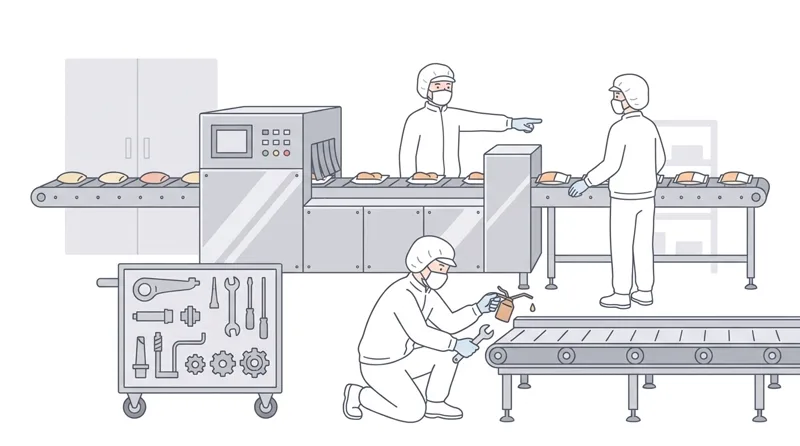
設備故障による生産停止や異物混入を防ぐため、壊れてから修理する「事後保全」ではなく、計画的に点検・部品交換を行う「予防保全(PM)」と、現場作業者が日常の清掃・給油・増し締め・五感点検を行う「自主保全」を進めます。
စက်ပစ္စည်း ချို့ယွင်းမှုကြောင့် ထုတ်လုပ်မှု ရပ်တန့်ခြင်းနှင့် ပြင်ပအရာဝတ္ထု ရောနှောဝင်ရောက်ခြင်းတို့ကို ကာကွယ်ရန် စက်ပျက်မှ ပြင်ဆင်သည့် နည်းလမ်းအစား အချိန်ဇယားဖြင့် ကြိုတင်ကာကွယ် ပြုပြင်ထိန်းသိမ်းခြင်း (Preventive Maintenance - PM) နှင့် လုပ်ငန်းခွင်အလိုက် ကိုယ်တိုင် ထိန်းသိမ်းစောင့်ရှောက်ခြင်း (Autonomous maintenance - နေ့စဉ် သန့်ရှင်းရေး၊ ဆီထိုးခြင်း၊ မူလီကြပ်ခြင်းနှင့် အာရုံငါးပါးဖြင့် စစ်ဆေးခြင်း) တို့ကို လုပ်ဆောင်ကြပါသည်။
始業点検では前日の洗浄残渣がないか、ボルトの緩みや潤滑油の不足がないかを確認し、まず低速で試運転(空運転)して異音・異臭・異常振動・異常発熱がないか確かめます。終業点検では刃の欠けやパッキン・ふるい網の破損がないか徹底確認します。
အလုပ်မစမီ စစ်ဆေးရာတွင် ဆေးကြောသန့်စင်မှု အကြွင်းအကျန် မရှိကြောင်း၊ မူလီချောင်နေခြင်း သို့မဟုတ် စက်ဆီ လျော့နည်းနေခြင်း မရှိကြောင်း စစ်ဆေးပြီးနောက် အမြန်နှုန်း အနှေးဖြင့် စမ်းသပ်မောင်းနှင်ကာ ပုံမှန်မဟုတ်သော အသံ၊ အနံ့၊ တုန်ခါမှု သို့မဟုတ် အပူထွက်မှု ရှိမရှိ စစ်ဆေးရပါမည်။ အလုပ်သိမ်းချိန် စစ်ဆေးရာတွင်မူ ဓားသွား ပဲ့နေခြင်း သို့မဟုတ် ရော်ဘာအပြား (Gasket) နှင့် ဆန်ခါကွက်များ ပျက်စီးနေခြင်း ရှိမရှိ သေချာစွာ စစ်ဆေးရပါမည်။
定量充填機や成形機などの「精度管理」では、定期的にサンプルを抜き取って重量を測定し、x-bar−R管理図に記録して平均値のズレやばらつきの拡大を早期に検知します。またパッキンやベルト、カッター刃などの「消耗部品」は交換記録から寿命を把握し、破損前に計画交換できるよう適正在庫を保管します。
ဖြည့်သွင်းစက်နှင့် ပုံသွင်းစက်များ၏ တိကျမှုကို ထိန်းချုပ်ရန်အတွက် နမူနာများကို အချိန်မှန် ချိန်တွယ်ပြီး ပျမ်းမျှတန်ဖိုး ရွေ့လျားမှု သို့မဟုတ် ကွာဟချက် ကျယ်ပြန့်လာမှုကို စောစီးစွာ သိရှိနိုင်ရန် x-bar–R ထိန်းချုပ်မှု ဇယားတွင် ရေးဆွဲစစ်ဆေးရပါမည်။ ပွန်းစားလွယ်သော အစိတ်အပိုင်းများ (ရော်ဘာအပြား၊ စက်ခါးပတ်၊ ဖြတ်ဓားသွား) ၏ သက်တမ်းကို လဲလှယ်မှု မှတ်တမ်းဖြင့် စောင့်ကြည့်ပြီး မကျိုးပဲ့မီ အချိန်မီ လဲလှယ်နိုင်ရန် အပိုပစ္စည်း လုံလောက်စွာ ဆောင်ထားရပါမည်။
原材料や資材の在庫管理では、在庫量が定めた「発注点」まで減ったとき一定量を発注する「定量発注方式」と、毎月・毎週決まった日に必要量を計算して発注する「定期発注方式」を使い分け、保管時は「先入れ先出し(FIFO)」を徹底します。
ကုန်ကြမ်းနှင့် ထုပ်ပိုးပစ္စည်း လက်ကျန် ထိန်းချုပ်ရာတွင် လက်ကျန်ပမာဏသည် ပြန်လည်မှာယူရမည့် အမှတ် (Reorder point) သို့ ရောက်ရှိချိန်၌ သတ်မှတ်ထားသော ပမာဏအတိုင်း မှာယူသည့် ပမာဏသေ မှာယူမှုစနစ် နှင့် သတ်မှတ်ထားသော နေ့ရက်များတွင် လိုအပ်သည့် ပမာဏကို တွက်ချက်မှာယူသည့် အချိန်မှန် မှာယူမှုစနစ် တို့ကို အသုံးပြုပြီး သိုလှောင်ရာတွင် အရင်ဝင်သောပစ္စည်း အရင်သုံးစွဲခြင်း (FIFO) စနစ်ကို တိကျစွာ လိုက်နာရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 設備は故障前に手入れする「予防保全」と日常の「自主保全」を行い、始業前に低速試運転で異音・振動を確認する。
စက်မပျက်မီ ကြိုတင်ကာကွယ် ထိန်းသိမ်းခြင်းနှင့် နေ့စဉ် ကိုယ်တိုင် ထိန်းသိမ်းစောင့်ရှောက်ခြင်းတို့ကို လုပ်ဆောင်ပြီး အလုပ်မစမီ အမြန်နှုန်း အနှေးဖြင့် စမ်းသပ်မောင်းနှင်၍ အသံနှင့် တုန်ခါမှုကို စစ်ဆေးပါ။ - 充填機等は管理図で精度管理を行い、消耗部品は交換履歴に基づき破損前に計画交換する。
ဖြည့်သွင်းစက်၏ တိကျမှုကို ထိန်းချုပ်မှု ဇယားဖြင့် စီမံခန့်ခွဲပြီး ပွန်းစားလွယ်သော အစိတ်အပိုင်းများကို လဲလှယ်မှု မှတ်တမ်းအရ မပျက်စီးမီ အချိန်ဇယားအတိုင်း လဲလှယ်ပါ။ - 在庫発注には発注点で一定量を頼む「定量発注方式」と一定期間ごとに頼む「定期発注方式」がある。
ပစ္စည်းမှာယူသည့် နည်းလမ်းများတွင် ပမာဏသေ မှာယူမှုစနစ် (ပြန်လည်မှာယူရမည့် အမှတ်သို့ ရောက်ချိန်တွင် မှာယူခြင်း) နှင့် အချိန်မှန် မှာယူမှုစနစ် (သတ်မှတ်ထားသော အချိန်ကာလအလိုက် မှာယူခြင်း) ဟူ၍ ရှိပါသည်။ - 【例】1日平均使用量20kg・調達期間(リードタイム)3日・安全在庫30kg → 発注点=20×3+30=90kg
ဥပမာ - တစ်နေ့ ပျမ်းမျှ သုံးစွဲမှု 20 kg၊ ပစ္စည်းရောက်ရှိချိန် (Lead time) 3 ရက်၊ အရန်လက်ကျန် (Safety stock) 30 kg ဖြစ်လျှင် → ပြန်လည်မှာယူရမည့် အမှတ် (Reorder point) = 20 × 3 + 30 = 90 kg
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 予防保全と自主保全 | ကြိုတင်ကာကွယ် ပြုပြင်ထိန်းသိမ်းခြင်း (PM) နှင့် ကိုယ်တိုင် ထိန်းသိမ်းစောင့်ရှောက်ခြင်း |
| 消耗部品の計画交換 | ပွန်းစားလွယ်သော အစိတ်အပိုင်းများ (ရော်ဘာအပြား၊ ဓားသွား၊ စက်ခါးပတ်) ကို အချိန်ဇယားအတိုင်း လဲလှယ်ခြင်း |
| 定量発注方式と定期発注方式 | ပမာဏသေ မှာယူမှုစနစ် (ပြန်လည်မှာယူရမည့် အမှတ်) နှင့် အချိန်မှန် မှာယူမှုစနစ် |
現場で取り組む環境対策(節水・省エネ・食品ロス・排水)とボトルネック解消・付加価値
လုပ်ငန်းခွင် သဘာဝပတ်ဝန်းကျင် ထိန်းသိမ်းရေး အစီအမံများ (ရေ/စွမ်းအင် ချွေတာရေး၊ အစားအစာ လေလွင့်မှု၊ ရေဆိုး)၊ လည်ပင်းကျဉ်း လုပ်ငန်းစဉ်နှင့် ထပ်တိုးတန်ဖိုး
食品工場では大量の水とエネルギーを使用するため、職長は環境原単位(製品1単位あたりの水使用量・電力使用量・CO2排出量・廃棄物量)を意識して削減に取り組みます。洗浄時はホースの水を出しっ放しにせず手元止水ノズルを活用して節水します。
အစားအစာ စက်ရုံများသည် ရေနှင့် စွမ်းအင် အမြောက်အမြား သုံးစွဲရသောကြောင့် လုပ်ငန်းခွင်ခေါင်းဆောင်သည် သဘာဝပတ်ဝန်းကျင်ဆိုင်ရာ တစ်ယူနစ် သွင်းအားစုနှုန်း (ထုတ်ကုန် တစ်ယူနစ်လျှင် သုံးစွဲရသော ရေ၊ လျှပ်စစ်၊ CO2 ထုတ်လွှတ်မှုနှင့် စွန့်ပစ်ပစ္စည်း ပမာဏ) လျှော့ချရေးကို တက်ကြွစွာ ဆောင်ရွက်ရပါမည်။ ဆေးကြောသန့်စင်ရာတွင် ရေပိုက်ကို အဆက်မပြတ် ဖွင့်ထားခြင်းထက် လက်လွှတ်လိုက်လျှင် ရေပိတ်သွားသော ရေပန်းခေါင်း (Shut-off spray nozzle) ကို အသုံးပြုရပါမည်။
農林水産省の「みどりの食料システムせんりゃく」が目指す脱炭素化(CO2削減)や省エネルギーには、照明・空調・蒸気配管のムダ削減に加え、「生産性を高めてラインの稼働時間そのものを短縮すること」が大きく貢献します。
စိုက်ပျိုးရေး၊ သစ်တောနှင့် ရေလုပ်ငန်း ဝန်ကြီးဌာန (MAFF) ၏ ရေရှည်တည်တံ့သော အစားအစာစနစ်အတွက် MIDORI မဟာဗျူဟာ အရ ကာဗွန်လျှော့ချရေး (CO2 လျှော့ချရေး) နှင့် စွမ်းအင် ချွေတာရေးကို ဆောင်ရွက်ရာတွင် မီးရောင်၊ လေအေးပေးစက်နှင့် ရေနွေးငွေ့ပိုက် လေလွင့်မှုများကို လျှော့ချခြင်းအပြင် ကုန်ထုတ်စွမ်းအားကို မြှင့်တင်၍ စက်လိုင်း လည်ပတ်ချိန်ကို တိုတောင်းစေခြင်းကလည်း ကြီးမားစွာ အထောက်အကူပြုပါသည်။
また「食品リサイクル法」や「食品ロス削減推進法」に基づき、原料処理の歩留まり向上や不良品・つくりすぎの防止で食品廃棄物の発生を抑え(リデュース)、排出された動植物性残渣は飼料や肥料・メタンガス発電等へ再生利用(リサイクル)します。調理器具の油やソースは洗浄前に拭き取って排水負荷を減らします。
အစားအစာ ပြန်လည်အသုံးချရေး ဥပဒေနှင့် အစားအစာ လေလွင့်ဆုံးရှုံးမှု လျှော့ချရေး ဥပဒေများအရ ကုန်ကြမ်းလှီးဖြတ်မှု အထွက်နှုန်း မြှင့်တင်ခြင်းနှင့် အပြစ်အနာအဆာ/အပိုထုတ်လုပ်မှု ကာကွယ်ခြင်းတို့ဖြင့် စွန့်ပစ်အစားအစာ ထွက်ရှိမှုကို လျှော့ချ (Reduce) ရမည်ဖြစ်ပြီး မလွှဲမရှောင်သာ ထွက်ရှိလာသော တိရစ္ဆာန်နှင့် အပင် အကြွင်းအကျန်များကို တိရစ္ဆာန်အစာ၊ မြေဩဇာ သို့မဟုတ် မီသိန်းဓာတ်ငွေ့ လျှပ်စစ်စွမ်းအင်အဖြစ် ပြန်လည်အသုံးချရပါမည်။ ရေဆိုးဝန်ထုပ်ဝန်ပိုး လျော့နည်းစေရန် အသုံးအဆောင်များကို မဆေးကြောမီ အဆီနှင့် ဆော့စ်များကို ဦးစွာ သုတ်ပစ်ရပါမည်။
連続するライン生産では、最も処理能力が低い「ボトルネック工程(律速工程)」がライン全体の生産量を決定するため、職長はボトルネック工程への人員応援や作業分割(ラインバランシング)を行います。また売上高から原材料費・包装費・水道光熱費等の外部購入価値を差し引いた「付加価値」を高めることが企業成長の基本です。
တစ်ဆက်တည်း လည်ပတ်သော လိုင်းထုတ်လုပ်မှုတွင် စွမ်းဆောင်ရည် အနိမ့်ဆုံးဖြစ်သည့် လည်ပင်းကျဉ်း လုပ်ငန်းစဉ် (Bottleneck process) က လိုင်းတစ်ခုလုံး၏ ထွက်ကုန်ပမာဏကို အဆုံးအဖြတ်ပေးသောကြောင့် လုပ်ငန်းခွင်ခေါင်းဆောင်သည် ထိုနေရာတွင် လူအင်အား တိုးချထားခြင်း သို့မဟုတ် လုပ်ငန်းတာဝန် မျှဝေချိန်ညှိခြင်း (Line balancing) တို့ကို ပြုလုပ်ရပါမည်။ ထပ်တိုးတန်ဖိုး (ရောင်းရငွေထဲမှ ကုန်ကြမ်း၊ ထုပ်ပိုးပစ္စည်းနှင့် စွမ်းအင်ကဲ့သို့ ပြင်ပမှ ဝယ်ယူရသော စရိတ်များကို နှုတ်ထားသည့် တန်ဖိုး) မြှင့်တင်ခြင်းသည် ကုမ္ပဏီ ဖွံ့ဖြိုးတိုးတက်မှု၏ အခြေခံဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産性向上による稼働時間短縮や手元止水ノズルの活用で、エネルギー・CO2・水使用量(環境原単位)を削減する。
ကုန်ထုတ်စွမ်းအား မြှင့်တင်၍ စက်လည်ပတ်ချိန် လျှော့ချခြင်းနှင့် အလိုအလျောက် ရေပိတ်သော ရေပန်းခေါင်းများ သုံးခြင်းဖြင့် စွမ်းအင်၊ CO2 နှင့် ရေ တစ်ယူနစ် သုံးစွဲနှုန်းကို လျှော့ချပါ။ - 歩留まり向上と不良削減で食品ロスを減らし、洗浄前に器具の油・残渣を拭き取って排水負荷を抑える。
အထွက်နှုန်း မြှင့်တင်ခြင်းနှင့် အပြစ်အနာအဆာ လျှော့ချခြင်းဖြင့် အစားအစာ လေလွင့်မှုကို လျှော့ချပြီး ရေဆိုးညစ်ညမ်းမှု သက်သာစေရန် မဆေးကြောမီ ကိရိယာများပေါ်မှ အဆီနှင့် အကြွင်းအကျန်များကို သုတ်ပစ်ပါ။ - ライン全体の能力を制限する「ボトルネック工程」を改善し、売上高から原材料費等を引いた「付加価値」を高める。
လိုင်းတစ်ခုလုံး၏ စွမ်းဆောင်ရည်ကို ကန့်သတ်နေသော လည်ပင်းကျဉ်း လုပ်ငန်းစဉ် (Bottleneck process) ကို တိုးတက်အောင် ပြုပြင်ပြီး ထပ်တိုးတန်ဖိုး (ရောင်းရငွေ − ကုန်ကြမ်းနှင့် စွမ်းအင်စရိတ်) ကို မြှင့်တင်ပါ။ - 【例】売上高500万円から外部購入価値(原材料費・光熱費等)200万円を引く → 付加価値=500−200=300万円/水12m³で製品3t生産 → 水原単位=12÷3=4m³/t
ဥပမာ - ရောင်းရငွေ ယန်း 5 သန်းထဲမှ ပြင်ပဝယ်ယူမှုစရိတ် (ကုန်ကြမ်း၊ စွမ်းအင် စသည်) ယန်း 2 သန်း နှုတ်လျှင် → ထပ်တိုးတန်ဖိုး = 5 − 2 = ယန်း 3 သန်း / ထုတ်ကုန် 3 t ထုတ်လုပ်ရန် ရေ 12 m³ သုံးစွဲလျှင် → ရေ တစ်ယူနစ် သုံးစွဲနှုန်း = 12 ÷ 3 = 4 m³/t - 【例】正味時間50秒・余裕率10% → 標準時間ST=50×(1+0.1)=55秒/材料費10万円+労務費6万円+経費4万円 → 製造原価=20万円
ဥပမာ - အသားတင်ချိန် 50 စက္ကန့်နှင့် အပိုဆောင်းခွင့်ပြုချိန် 10% ဖြစ်လျှင် → စံသတ်မှတ်ချိန် ST = 50 × (1 + 0.1) = 55 စက္ကန့် / ကုန်ကြမ်းစရိတ် ယန်း 1 သိန်း + လုပ်အားခ ယန်း 6 သောင်း + အထွေထွေစရိတ် ယန်း 4 သောင်း → ထုတ်လုပ်မှု ကုန်ကျစရိတ် = ယန်း 2 သိန်း
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| みどりの食料システムせんりゃく | ရေရှည်တည်တံ့သော အစားအစာစနစ်အတွက် MIDORI မဟာဗျူဟာ (MAFF ၏ ကာဗွန်လျှော့ချရေးနှင့် ရေရှည်တည်တံ့ရေး မူဝါဒ) |
| ボトルネック工程とラインバランシング | လည်ပင်းကျဉ်း လုပ်ငန်းစဉ် (လိုင်းတစ်ခုလုံး၏ ထွက်ကုန်ကို ကန့်သတ်နေသော အနှေးဆုံးအဆင့်) နှင့် လုပ်ငန်းစဉ် ဟန်ချက်ညီအောင် ချိန်ညှိခြင်း (Line balancing) |
| 付加価値と付加価値生産性 | ထပ်တိုးတန်ဖိုး (ရောင်းရငွေထဲမှ ပြင်ပမှ ဝယ်ယူရသော ကုန်ကြမ်းနှင့် စွမ်းအင်စရိတ်များကို နှုတ်ထားသည့် တန်ဖိုး) နှင့် ထပ်တိုးတန်ဖိုး ကုန်ထုတ်စွမ်းအား |
試験対策の急所(生産性と原単位・歩留まり・工数と標準時間の計算)
စာမေးပွဲ အကြံပြုချက်များနှင့် အဓိက မှတ်သားရန်များ (ကုန်ထုတ်စွမ်းအား၊ တစ်ယူနစ် သွင်းအားစုနှုန်း၊ အထွက်နှုန်း၊ လူ-နာရီနှင့် ST ပုံသေနည်းများ)
生産管理の計算問題は得点源です。「生産性=産出÷投入(大きいほど良い)」と「原単位=投入÷産出(小さいほど良い)」の逆数関係を必ず押さえましょう。
ထုတ်လုပ်မှုဆိုင်ရာ တွက်ချက်မှု မေးခွန်းများသည် ပုံသေနည်းများကို သိထားပါက အမှတ်အလွယ်တကူ ရရှိနိုင်ပါသည် - ကုန်ထုတ်စွမ်းအား (Productivity) = ထွက်ကုန် ÷ သွင်းအားစု (တန်ဖိုးကြီးလေ ကောင်းလေ) သည် တစ်ယူနစ် သွင်းအားစုနှုန်း (Gentan'i) = သွင်းအားစု ÷ ထွက်ကုန် (တန်ဖိုးငယ်လေ ကောင်းလေ) ၏ ပြောင်းပြန်အချိုး ဖြစ်ပါသည်။
「歩留まり=製品量÷原料投入量×100」、2工程連続の「総合歩留まり=工程A歩留まり×工程B歩留まり」、「標準時間(ST)=正味時間+余裕時間」も頻出です。
အဓိက ပုံသေနည်းများ - အထွက်နှုန်း (%) = ကောင်းမွန်သော ထွက်ကုန် ÷ ကုန်ကြမ်း သွင်းအားစု × 100၊ အဆင့်ဆင့် စုစုပေါင်း အထွက်နှုန်း = အဆင့် A အထွက်နှုန်း × အဆင့် B အထွက်နှုန်း၊ စံသတ်မှတ်ချိန် (ST) = အသားတင်ချိန် + အပိုဆောင်း ခွင့်ပြုချိန်။
また「ボトルネック工程(最も能力が低く仕掛品が溜まる工程)」「内段取りの外段取り化」「定量発注と定期発注」も定番の引っ掛けポイントです。
ထို့ပြင် လည်ပင်းကျဉ်း လုပ်ငန်းစဉ် (Bottleneck - စွမ်းဆောင်ရည် အနိမ့်ဆုံးဖြစ်၍ ၎င်းရှေ့တွင် လုပ်လက်စပစ္စည်းများ စုပုံလာစေသော အဆင့်)၊ အတွင်းပိုင်း ပြင်ဆင်မှု (Internal setup) ကို အပြင်ပိုင်း ပြင်ဆင်မှု (External setup) သို့ ပြောင်းလဲခြင်းနှင့် ပမာဏသေ မှာယူမှုစနစ်နှင့် အချိန်မှန် မှာယူမှုစနစ် ကွာခြားချက်တို့ကို သေချာစွာ မှတ်သားထားပါ။
မှတ်ထားရမည့် အချက်များ
- 生産性=OUTPUT÷INPUT(大きいほど良い)、原単位=INPUT÷OUTPUT(小さいほど良い)。
ကုန်ထုတ်စွမ်းအား = ထွက်ကုန် ÷ သွင်းအားစု (ကြီးလေ ကောင်းလေ)၊ တစ်ယူနစ် သွင်းအားစုနှုန်း = သွင်းအားစု ÷ ထွက်ကုန် (ငယ်လေ ကောင်းလေ)။ - 総合歩留まり=各工程の歩留まりの積(例:80%×90%=72%)。逆算投入量=必要製品量÷歩留まり。
အဆင့်ဆင့် စုစုပေါင်း အထွက်နှုန်း = အဆင့်တစ်ခုချင်း အထွက်နှုန်းများ၏ မြှောက်လဒ် (ဥပမာ 80% × 90% = 72%)။ လိုအပ်သော ကုန်ကြမ်း = လိုချင်သော ထွက်ကုန် ÷ အထွက်နှုန်း။ - 工数(人時)=人数×時間。人時生産性=生産量÷総人時。標準時間ST=正味時間×(1+余裕率)。
လူ-နာရီ = လုပ်သားဦးရေ × နာရီ။ လုပ်သား ကုန်ထုတ်စွမ်းအား = ထွက်ကုန် ÷ စုစုပေါင်း လူ-နာရီ။ ST = အသားတင်ချိန် × (1 + အပိုဆောင်းခွင့်ပြုချိန်နှုန်း)။ - 発注点=(1日平均使用量×調達期間リードタイム)+安全在庫。
ပြန်လည်မှာယူရမည့် အမှတ် (Reorder Point) = (တစ်နေ့ ပျမ်းမျှ သုံးစွဲမှု × ပစ္စည်းရောက်ရှိချိန် ရက်ပေါင်း) + အရန်လက်ကျန် (Safety stock)။ - 製造原価=材料費+労務費+経費。段取り改善は「内段取り」を「外段取り」へ移す。
ထုတ်လုပ်မှု ကုန်ကျစရိတ် = ကုန်ကြမ်းစရိတ် + လုပ်အားခစရိတ် + အထွေထွေစရိတ်။ အမျိုးအစား ပြောင်းလဲချိန် လျှော့ချရေး - အတွင်းပိုင်း ပြင်ဆင်မှုကို အပြင်ပိုင်း ပြင်ဆင်မှုသို့ ပြောင်းလဲပါ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 歩留まりと総合歩留まり | အထွက်နှုန်းနှင့် အဆင့်ဆင့် စုစုပေါင်း အထွက်နှုန်း |
| ボトルネック工程とライン編成 | လည်ပင်းကျဉ်း လုပ်ငန်းစဉ် (Bottleneck) နှင့် လုပ်ငန်းစဉ် ဟန်ချက်ညီအောင် ချိန်ညှိခြင်း |
| 内段取りと外段取り | အတွင်းပိုင်း ပြင်ဆင်မှု (စက်ရပ်ထားစဉ်) နှင့် အပြင်ပိုင်း ပြင်ဆင်မှု (စက်လည်ပတ်နေစဉ်) |
| 予防保全(PM)とチョコ停 | ကြိုတင်ကာကွယ် ပြုပြင်ထိန်းသိမ်းခြင်း (PM) နှင့် ခေတ္တစက်ရပ်ခြင်း (Chokotei) |
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲမှု
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 外国人食品産業技能評価機構(OTAFF)「特定技能2号 飲食料品製造業 学習用テキスト 第4章 生産管理」 — https://otaff1.jp/insyoku/