
Pengemasan Industri 2 (Desain Kemasan, Perhitungan Kekuatan/Bantalan/Kedap Lembap, Analisis Cacat, K3 Bongkar Muat, dan Manajemen QC)
工業包装(包装設計・強度緩衝防湿計算・不具合分析・荷役安全・品質工程管理)
Manufaktur Industri (Tokutei 2) · 製造分野(2号) · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 特定技能2号における工業包装の役割と包装仕様設計
1. Peran Pengemasan Industri pada SSW (ii) dan Desain Spesifikasi Pengemasan
製造分野特定技能2号では、現場作業者を指導・監督し、工程管理・品質管理・安全管理を担う熟練技能者としての判断力が求められます。評価試験と並行して「技能検定 工業包装 1級または2級」の合格が重要な要件となります。
Dalam Pekerja Berketerampilan Spesifik (SSW) No. 2 bidang Manufaktur Produk Industri, pekerja dituntut memiliki kemampuan penilaian seorang teknisi ahli untuk membimbing serta mengawasi pekerja lapangan dan mengelola proses, mutu, serta keselamatan. Selain ujian evaluasi, kelulusan "Ujian Keterampilan Pengemasan Industri Tingkat 1 atau Tingkat 2" merupakan syarat penting.
2号技能者は、出荷製品の「純質量(N/W)・外寸・重心位置・許容加速度(G値)・防錆防湿要否」と輸送環境(海上コンテナ・クレーン荷役等)を総合分析し、最適な包装仕様書を設計・選定します。
Pekerja SSW No. 2 menganalisis secara menyeluruh "Massa Bersih (N/W), dimensi luar, posisi titik berat, percepatan izin (nilai G), serta kebutuhan antikarat/kedap lembap" dari produk beserta lingkungan transportasi (kontainer laut, crane pelabuhan, dll.) guna merancang spesifikasi pengemasan yang optimal.
JIS規格に基づく外装容器選定では、「内容品質量1,500 kg以下かつ内のり長さ4.0 m以下」の双方を満たす場合にJIS Z 1402(普通木箱)を適用し、いずれか一方でも超える重量機械・長尺貨物にはJIS Z 1403(枠組箱)を選定します。
Dalam pemilihan wadah luar menurut standar JIS: JIS Z 1402 (peti kayu biasa) hanya diterapkan apabila memenuhi KEDUA syarat "massa isi ≤ 1.500 kg DAN panjang dalam ≤ 4,0 m"; jika salah satu batas tersebut terlampaui, wajib dipilih JIS Z 1403 (peti rangka kayu).
また環境配慮設計(3R:リデュース・リユース・リサイクル)の推進にあたっては、製品保護性能(許容加速度・安全率)と検疫法規を厳守したうえで、通い箱(リターナブル容器)の導入や単一素材化による包装適正化を図ります。
Dalam mendorong desain ramah lingkungan (3R: Reduce, Reuse, Recycle), dengan tetap mematuhi performa perlindungan produk (nilai G izin dan faktor keamanan) serta aturan karantina, pengawas menerapkan wadah pakai ulang (returnable) dan penyeragaman bahan untuk optimalisasi kemasan.
Poin penting
- 特定技能2号では作業者指導と工程・品質・安全管理を担い、技能検定(工業包装1級・2級)水準の設計判断を行う
Pekerja SSW No. 2 bertugas membimbing pekerja serta mengelola proses, mutu, dan K3 dengan penilaian teknis setara Ujian Keterampilan Tingkat 1 & 2 - 質量1,500 kg以下かつ内のり長さ4.0 m以下は「普通木箱(JIS Z 1402)」、いずれかを超える場合は「枠組箱(JIS Z 1403)」を選定する
Massa ≤ 1.500 kg DAN panjang dalam ≤ 4,0 m menggunakan Peti kayu biasa (JIS Z 1402); jika melewati salah satunya wajib memilih Peti rangka kayu (JIS Z 1403) - 包装適正化と3R推進では、製品保護性能と安全率を満たしたうえで通い箱導入や単一素材化を進める
Dalam optimalisasi kemasan dan 3R, performa perlindungan produk dan faktor keamanan wajib dipenuhi sebelum menerapkan wadah returnable atau bahan tunggal
| Kosakata | Arti |
|---|---|
| 包装仕様設計と容器選定判断 | Desain spesifikasi pengemasan dan Keputusan pemilihan wadah |
| 普通木箱(JIS Z 1402)と枠組箱(JIS Z 1403) | Peti kayu biasa (JIS Z 1402) dan Peti rangka kayu (JIS Z 1403) |
| 許容加速度(G値)と安全率 | Percepatan izin (nilai G) dan Faktor keamanan |
| 包装適正化・3R(通い箱・単一素材化) | Optimalisasi kemasan & 3R (Wadah returnable, Bahan tunggal) |
2. 枠組箱(JIS Z 1403)の腰下・側枠・天井補強設計と防水通気構造
2. Desain Penguatan Alas, Rangka Samping, Atap Peti Rangka Kayu (JIS Z 1403) serta Struktur Kedap Air & Ventilasi
枠組箱(JIS Z 1403)の「腰下」は、床面に接する縦方向の「滑材」、その両端を結ぶ「ヘッダー」、滑材の上に直交配置して機械荷重を直接支持する「負荷床材」で構成され、フォークリフト荷役部には爪による底面損傷を防ぐ補強材・すり材を設けます。
Bagian "alas" (腰下) peti rangka kayu (JIS Z 1403) terdiri atas "balok luncur" (滑材) memanjang yang menyentuh lantai, "header" (ヘッダー) penghubung ujung balok luncur, dan "balok lantai penahan beban" (負荷床材) melintang di atas balok luncur untuk menopang mesin; pada area garpu forklift dipasang balok penguat dan papan lantai guna mencegah kerusakan dasar.
側面パネルは「上かまち・下かまち・側支柱・すじかい」によるトラス構造とし、横荷重による平行四辺形状の傾き(ラッキング変形)を防ぐため、すじかい角度は水平面に対し「標準45°(35°〜55°)」に配置します。
Panel samping membentuk struktur truss dari rangka atas, rangka bawah, tiang samping, dan penguat diagonal; untuk mencegah kemiringan jajaran genjang (deformasi racking) akibat gaya mendatar, sudut penguat diagonal (すじかい) dipasang pada "standar 45° (rentang 35°~55°)" terhadap bidang horizontal.
上積み荷重が大きい大型枠組箱では、天井の「はり(梁)」を支える「はり受け」の下に、側支柱の内側へ添えて打ち付ける「そえ柱(長さは側支柱の2/3以上)」を設けます。また組立て打ちの釘長さは打ち抜く板厚の2.5〜3倍を標準とします。
Pada peti rangka kayu besar dengan beban tumpukan atas (上積み荷重) yang berat, di bawah "penyangga balok atap" (はり受け) dipasang "tiang tambahan" (そえ柱) menempel di sisi dalam tiang samping dengan panjang ≥ 2/3 panjang tiang samping. Panjang paku perakitan standar adalah 2,5~3 kali tebal papan yang ditembus.
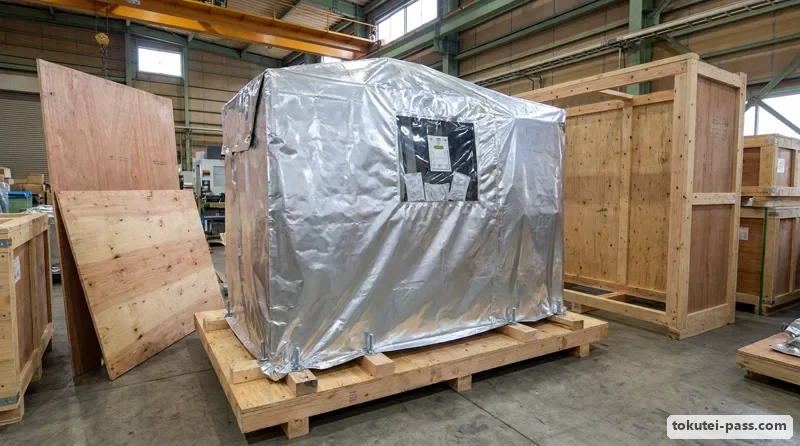
バリヤ袋を用いない密閉木箱では、内部結露と雨水浸入の両方を防ぐため、側面上部に防虫網付きの「換気口(ガラリ)」を設け、機械上部には防水紙を屋根状にかぶせる「シェッド張り(傘掛け防水)」を施し、底板には「水抜き穴」をあけます。
Pada peti kayu tertutup tanpa kantong barrier, untuk mencegah pengembunan internal sekaligus menahan air hujan, dipasang "lubang ventilasi berkasa" (換気口 / ガラリ) di bagian atas dinding samping, tudung kedap air model atap "シェッド張り" di atas mesin, serta "lubang pembuangan air" (水抜き穴) pada papan alas.
Poin penting
- 枠組箱の腰下は「滑材→負荷床材」の順に組み、ラッキング変形防止のため「標準45°(35°〜55°)」のすじかいを設ける
Alas peti rangka kayu disusun dari bawah yaitu Balok luncur → Balok lantai penahan beban, dan diberi penguat diagonal standar 45° (35°~55°) guna mencegah deformasi racking - 天井のはりを支える「そえ柱」は側支柱長さの2/3以上とし、組立て打ちの釘長さは板厚の2.5〜3倍とする
Tiang tambahan (そえ柱) penopang penyangga balok atap wajib sepanjang ≥ 2/3 tiang samping, dan panjang paku perakitan adalah 2,5~3 kali tebal papan - 密閉木箱の防水通気設計は「側面上部の防虫網付き換気口 + 機械上部のシェッド張り + 底板の水抜き穴」の3点セットで行う
Desain kedap air & ventilasi peti tertutup mencakup 3 elemen: Ventilasi atas berkasa + Tudung kedap air (シェッド張り) di atas mesin + Lubang pembuangan air di papan alas
| Kosakata | Arti |
|---|---|
| 腰下設計(滑材・ヘッダー・負荷床材) | Desain alas (Balok luncur, Header, Balok lantai penahan beban) |
| ラッキング変形防止とすじかい(標準45°) | Pencegahan deformasi Racking dan Penguat diagonal (standar 45°) |
| はり受けとそえ柱(側支柱長さの2/3以上) | Penyangga balok atap dan Tiang tambahan (≥ 2/3 panjang tiang samping) |
| 換気口(ガラリ)・シェッド張り・水抜き穴 | Lubang ventilasi (Louver), Kedap air metode Shed, dan Lubang kuras alas |
3. 質量・容積(M3)・接地圧・木材含水率・偏重心の実務計算
3. Perhitungan Praktis Massa, Volume (M3), Tekanan Tumpuan, Kadar Air Kayu, dan Titik Berat Condong
ユニットロード全体の総質量は「(1箱の純質量N/W + 風袋質量Tare)× 箱数 + パレット自重」で算出します。また海上運賃算定用の貨物容積(M3:CBM)は、木箱の最大外寸(長さm × 幅m × 高さm)に箱数を乗じて求めます。
Massa kotor total seluruh unit load dihitung dengan "(Massa bersih N/W 1 kotak + Massa tara 1 kotak) × Jumlah kotak + Berat sendiri palet". Volume kargo (M3 / CBM) untuk perhitungan tarif kapal laut diperoleh dari dimensi luar maksimum (Panjang m × Lebar m × Tinggi m) dikalikan jumlah peti.
滑材底面が床面に及ぼす平均接地圧力(面圧 p)は、「総質量 W ÷ 滑材の合計接地断面積 A(幅 × 接地長さ × 本数)」で計算します。木材の含水率 u(%)は全乾質量 W0 を基準とし、「u = {(乾燥前質量 W1 − W0) ÷ W0} × 100」で算出します。
Tekanan tumpuan rata-rata (tekanan bidang p) dasar balok luncur terhadap lantai dihitung dengan "Massa kotor W ÷ Luas tumpuan total balok luncur A (Lebar × Panjang tumpuan × Jumlah balok)". Kadar air kayu u (%) berbasis massa kering mutlak W0 dihitung dengan "u = {(Massa awal W1 − W0) ÷ W0} × 100".
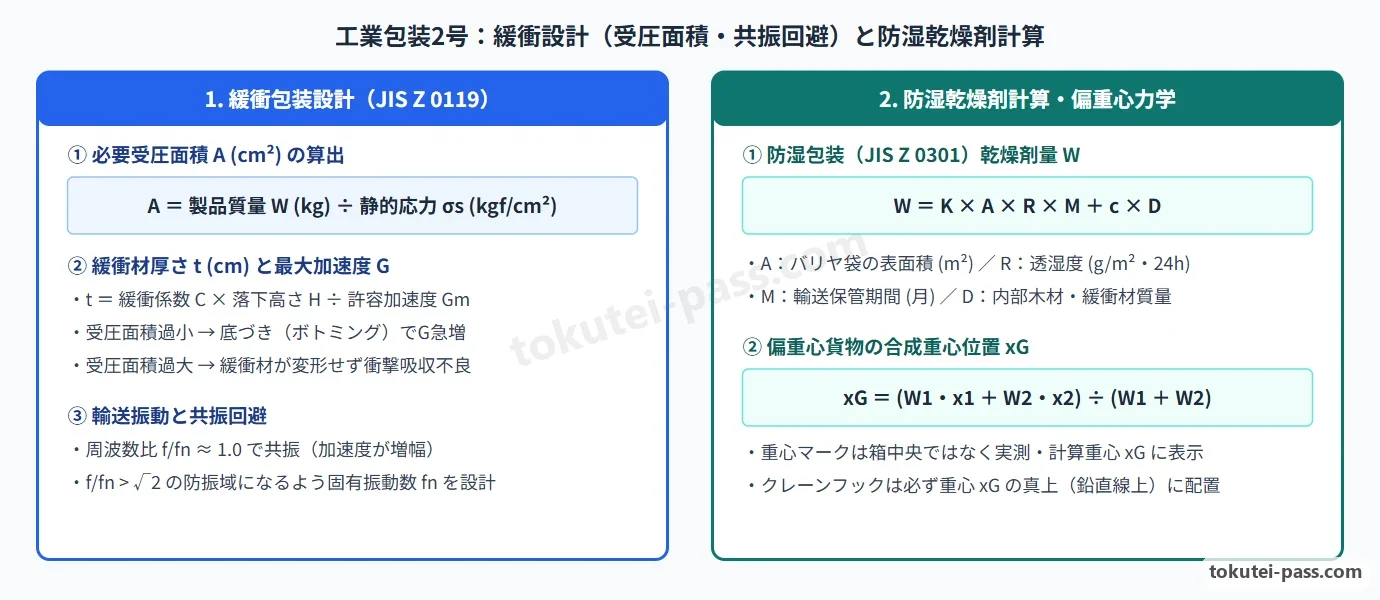
滑材上の距離 x1 に質量 W1、距離 x2 に質量 W2 の機械部が載る偏重心貨物では、モーメントのつり合いより合成重心位置は「xG = (W1・x1 + W2・x2) ÷ (W1 + W2)」となります。重心位置マークは必ずこの実重心 xG に表示します。
Untuk kargo bertitik berat condong di mana bagian mesin bermassa W1 berada pada jarak x1 dan bagian bermassa W2 pada jarak x2 di atas balok luncur, keseimbangan momen menghasilkan posisi titik berat gabungan "xG = (W1·x1 + W2·x2) ÷ (W1 + W2)". Tanda titik berat wajib dicantumkan pada posisi aktual xG ini.
Poin penting
- ユニットロード総質量 = (N/W + 箱風袋) × 箱数 + パレット質量 / 貨物容積 M3 = 外寸長さ(m)×幅(m)×高さ(m)×箱数
Massa kotor unit load = (N/W + tara kotak) × jumlah kotak + berat palet / Volume kargo M3 = Panjang luar (m) × Lebar (m) × Tinggi (m) × jumlah peti - 滑材平均接地圧 p = W ÷ (滑材幅×長さ×本数) / 木材含水率 u(%) = {(乾燥前W1 − 全乾W0) ÷ W0} × 100
Tekanan tumpuan rata-rata skid p = W ÷ (lebar × panjang × jumlah skid) / Kadar air kayu u (%) = {(W1 − kering mutlak W0) ÷ W0} × 100 - 偏重心貨物の合成重心位置は「xG = (W1・x1 + W2・x2) ÷ (W1 + W2)」で計算し、実重心位置にマークを表示する
Posisi titik berat gabungan kargo condong dihitung dengan xG = (W1·x1 + W2·x2) ÷ (W1 + W2) dan tanda titik berat wajib dipasang di posisi aktualnya
| Kosakata | Arti |
|---|---|
| ユニットロード総質量と貨物容積(M3・CBM) | Massa kotor unit load dan Volume kargo (M3 / CBM) |
| 滑材平均接地圧力(面圧 p = W ÷ A) | Tekanan tumpuan rata-rata balok luncur (p = W ÷ A) |
| 木材含水率定義式(全乾質量 W0 基準) | Rumus definisi kadar air kayu (basis massa kering mutlak W0) |
| 合成重心位置計算(モーメントのつり合い) | Perhitungan posisi titik berat gabungan (keseimbangan momen) |
4. 緩衝包装設計(JIS Z 0119)・振動共振回避・防湿乾燥剤計算
4. Desain Bantalan Kejut (JIS Z 0119), Penghindaran Resonansi Getaran, dan Perhitungan Desikan
緩衝包装設計(JIS Z 0119)において、製品質量 W(kg)を支える緩衝材の合計必要受圧面積 A(cm²)は、緩衝材の設計静的応力を σs(kgf/cm²)とするとき「A = W ÷ σs」で求められます。底面4隅のパッドで均等支持する場合、1個あたりの面積は「a = A ÷ 4」となります。
Dalam desain pengemasan bantalan kejut (JIS Z 0119), luas bidang tumpu total A (cm²) bahan bantalan untuk menopang produk bermassa W (kg) pada tegangan statis desain σs (kgf/cm²) adalah "A = W ÷ σs". Bila ditopang merata oleh 4 bantalan di keempat sudut dasar, luas tiap bantalan adalah "a = A ÷ 4".
緩衝材の必要最小厚さ t(cm)は、緩衝係数 C、想定落下高さ H(cm)、製品の許容加速度 Gm(G)から「t = C × H ÷ Gm」で算出します。受圧面積が狭すぎると「底づき」を起こし、逆に軽量品で受圧面積が広すぎると緩衝材が変形せず高い加速度 G が製品に伝わります。
Tebal minimum bantalan t (cm) dihitung dari faktor bantalan C, tinggi jatuh rencana H (cm), dan percepatan izin produk Gm (G) melalui rumus "t = C × H ÷ Gm". Luas tumpuan yang terlalu sempit memicu "bottoming out" (底づき), sedangkan luas yang terlalu lebar pada barang ringan membuat bantalan tidak terdeformasi sehingga meneruskan percepatan G yang tinggi.
輸送振動では、トラック荷台等の振動周波数 f と包装系の固有振動数 fn の比が「f / fn ≈ 1.0」になると共振して加速度が増幅(伝達率 T > 1)します。共振破損を防ぐには、緩衝材のばね定数・厚さを調整して fn を下げ、「f / fn > √2」の防振域(T < 1)で設計します。
Pada getaran transportasi, apabila rasio frekuensi getaran bak truk f terhadap frekuensi alami kemasan fn mendekati "f / fn ≈ 1,0", terjadi resonansi yang melipatgandakan percepatan (T > 1). Untuk mencegah kerusakan resonansi, kekakuan dan tebal bantalan diatur guna menurunkan fn ke zona isolasi getaran "f / fn > √2" (T < 1).
防湿包装(JIS Z 0301)の乾燥剤所要量 W(g)は、バリヤ袋表面積 A(m²)、透湿度 R、期間 M(月)、気候係数 K、内部木材等の吸湿補正量 D_term から「W = K × A × R × M + D_term」で算出します。
Jumlah desikan W (g) pada pengemasan kedap lembap (JIS Z 0301) dihitung dari luas permukaan kantong barrier A (m²), laju transmisi uap air R, durasi M (bulan), koefisien iklim K, dan koreksi kayu internal D_term melalui rumus "W = K × A × R × M + D_term".
Poin penting
- 緩衝材の必要受圧面積は「A = W ÷ σs」、必要最小厚さは「t = C × H ÷ Gm」で計算する(4隅配置なら1個面積 a = A ÷ 4)
Luas bidang tumpu perlu bantalan adalah A = W ÷ σs (untuk 4 sudut maka a = A ÷ 4) dan tebal minimum bantalan adalah t = C × H ÷ Gm - 受圧面積が小さすぎると「底づき」、大きすぎると「未変形」となり、いずれも製品の破損加速度 G を増大させる
Luas tumpuan terlalu kecil menyebabkan bottoming out, sedangkan terlalu besar menyebabkan bantalan gagal memampat; keduanya memperbesar percepatan G - 輸送振動は「f / fn > √2(防振域)」となるよう固有振動数 fn を設計し、防湿乾燥剤量は「W = K・A・R・M + 補正量」で求める
Rancang frekuensi alami fn agar f / fn > √2 (zona isolasi getaran) dan hitung kebutuhan desikan dengan W = K·A·R·M + koreksi kayu
| Kosakata | Arti |
|---|---|
| 必要受圧面積(A = W ÷ σs)と緩衝材厚さ(t = C・H ÷ Gm) | Luas bidang tumpu perlu (A = W ÷ σs) dan Tebal bantalan (t = C·H ÷ Gm) |
| 底づき(面積過小)と未変形(面積過大) | Bottoming out (luas kurang) dan Gagal terdeformasi (luas berlebih) |
| 振動伝達率曲線・共振域(f/fn≈1)と防振域(f/fn>√2) | Kurva transmisibilitas getaran, Zona resonansi (f/fn ≈ 1), dan Zona isolasi (f/fn > √2) |
| 乾燥剤所要量計算式(JIS Z 0301) | Rumus perhitungan kebutuhan desikan (JIS Z 0301) |
5. 段ボール積付け強度計算とコンテナバンニング・ラッシング管理
5. Perhitungan Kekuatan Tumpukan Karton dan Manajemen Vanning / Lashing Kontainer
段ボール箱をパレットに n 段積みする場合、最下段の箱が支える静的荷重は「上に載る (n − 1) 箱分の質量」です。温湿度劣化や長期保管のクリープを考慮した安全率を S(例:S = 5.0)とするとき、必要箱圧縮強さは「P = 1箱質量 × (n − 1) × S」となります。
Saat menumpuk kotak karton sebanyak n lapis di atas palet, beban statis yang ditahan kotak lapisan paling bawah adalah "massa dari (n − 1) kotak di atasnya". Dikalikan faktor keamanan S (misal S = 5,0) terhadap kelembapan dan penyimpanan jangka panjang, kekuatan tekan kotak yang diperlukan adalah "P = Massa 1 kotak × (n − 1) × S".
T11形パレット上の積付けでは、箱の4隅が上下に一致する「ブロック積み(棒積み)」は圧縮強さの保持率が最も高い一方で荷崩れしやすく、交互に組む「レンガ積み(インターロック積み)」は安定して荷崩れしにくい反面、角がずれるため圧縮強さが20〜30%低下します。
Pada penumpukan di palet T11, "Tumpukan Blok/Kolom" (ブロック積み) menyelaraskan keempat sudut kotak sehingga daya tahan tekannya paling tinggi namun mudah roboh, sedangkan "Tumpukan Bata/Interlock" (レンガ積み) stabil menahan guncangan tetapi menurunkan kekuatan tekan sebesar 20–30% karena sudutnya bergeser.
重量部品の長期積載では、耐湿ライナと複両面段ボール(ABフルート等)の垂直段設計を採用し、PPバンド結束時は張力過大による角破断・胴膨れを防ぐため「コーナー当て板」と箱内の「仕切り・胴枠パット」を併用します。
Untuk penyimpanan tumpuk suku cadang berat, gunakan liner tahan lembap dan karton dinding ganda (seperti AB-flute) dengan gelombang vertikal; saat mengikat tali PP, atur tegangan yang tepat serta gunakan "pelindung sudut" (当て板) dan "sekat/pad dinding dalam" agar sudut tidak robek dan badan kotak tidak menggembung (胴膨れ).
海上コンテナへの積込み(バンニング)では、重量貨物を下段かつコンテナ中央寄りに配置して偏荷重を防ぎ、隙間を角材(ショアリング・ダンネージ)とラッシングベルトで床面リングへ確実に固縛します。熱帯航路ではコンテナレイン対策として乾燥パレット・トップカバー・コンテナ乾燥剤を併用します。
Dalam pemuatan kontainer laut (vanning), tempatkan peti berat di lapis bawah dekat tengah kontainer agar beban seimbang, ganjal celah dengan balok kayu (shoring/dunnage), dan ikat dengan sabuk lashing ke cincin lantai. Pada pelayaran tropis, cegah kerusakan "container rain" dengan memadukan palet kering, top cover, dan desikan kontainer.
Poin penting
- n段積み最下段の段ボール箱に必要な圧縮強さは「P = 1箱質量 × (n − 1) × 安全率 S」で算出する
Kekuatan tekan yang diperlukan untuk kotak karton lapis terbawah pada tumpukan n lapis dihitung dengan P = Massa 1 kotak × (n − 1) × Faktor keamanan S - 「ブロック積み」は圧縮強さ保持率が最高だが荷崩れしやすく、「レンガ積み」は荷崩れに強いが圧縮強さが20〜30%低下する
Tumpukan kolom mempertahankan kekuatan tekan tertinggi namun mudah roboh; Tumpukan bata (interlock) tahan roboh tetapi menurunkan kekuatan tekan 20–30% - コンテナバンニングでは重量箱を下段中央寄りに配してショアリング・ラッシングを行い、コンテナレイン対策として乾燥パレットとトップカバーを用いる
Saat vanning kontainer, letakkan peti berat di bawah dekat tengah dengan shoring & lashing, serta gunakan palet kering dan top cover untuk mencegah container rain
| Kosakata | Arti |
|---|---|
| 必要箱圧縮強さ(P = W × (n−1) × 安全率 S) | Kekuatan tekan kotak perlu (P = W × (n−1) × Faktor keamanan S) |
| ブロック積み(棒積み)とレンガ積み(インターロック積み) | Tumpukan blok/kolom dan Tumpukan bata/interlock |
| バンニング・ラッシング・ショアリング | Vanning, Lashing, dan Shoring kontainer |
| コンテナレイン(結露)対策とトップカバー | Penanggulangan Container rain (pengembunan) dan Top cover |
6. 梱包不具合の原因分析とトラブルシューティング
6. Analisis Penyebab Cacat Pengemasan dan Pemecahan Masalah (Troubleshooting)
【さび・防湿不良】VCI紙包装にもかかわらず指紋状のさびが発生した場合は、洗浄後の「素手接触(汗の塩分)」が原因であり、保護手袋着用を徹底します。
【Cacat Karat & Lembap】Karat berbentuk sidik jari di dalam kemasan kertas VCI disebabkan oleh "kontak tangan telanjang" (garam keringat) pekerja setelah pencucian; wajibkan pemakaian sarung tangan pelindung.
また脱気したアルミ防湿バリヤ袋の破袋(ピンホール)は機械の鋭利角部への発泡シート養生で防ぎ、シール部の「しわ(リークパス)」は袋口を平らに引き伸ばして適正温度・圧力で再溶着します。
Kebocoran lubang halus (pinhole) pada kantong barrier aluminium yang divakum dicegah dengan melapisi sudut tajam mesin menggunakan lembaran busa terlebih dahulu (養生); sedangkan "kerutan (leak path)" pada jalur heat seal dicegah dengan menarik rata mulut kantong dan menyegel pada suhu serta tekanan yang tepat.
【木箱内移動・カバー損傷】長距離海上輸送中にアンカーボルトが緩んで機械が横滑りする事故は、木材の乾燥収縮と船体動揺が原因であり、乾燥材の使用・ダブルナット(緩み止め)・根止め材の密着配置で防止します。
【Pergeseran Mesin & Kerusakan Tutup】Kendurnya baut angkur hingga mesin bergeser selama pelayaran jauh disebabkan oleh penyusutan kayu dan guncangan kapal; cegah dengan memakai kayu kering standar, mur ganda (anti-kendur), dan balok penahan kaki (根止め材) yang dipasang rapat.
また、浮き上がり防止の「押さえ材」によって機械上面の薄板カバーが凹んだり塗装が剥離したりする不具合に対しては、押さえ材を薄板ではなく「強度のある剛性フレーム部」に当て、接触面にフェルトやゴム板等の「当て材」を必ず挟みます。
Terhadap penyoknya tutup pelat tipis bagian atas mesin atau terkelupasnya cat akibat "balok penekan atas" (押さえ材), posisikan balok penekan bertumpu pada "bagian rangka mesin yang kaku" dan wajib menyelipkan "bantalan pelindung" (当て材 seperti kain felt atau karet) pada bidang kontak.
Poin penting
- 指紋状さび=洗浄後の素手接触禁止 / バリヤ袋ピンホール=鋭利角部の事前養生 / シールしわ(リークパス)=袋口を平らに引き伸ばして熱溶着
Karat sidik jari = larang kontak tangan telanjang / Pinhole kantong barrier = lindungi sudut tajam dulu / Kerutan segel (leak path) = tarik rata mulut kantong lalu heat seal - アンカーボルトの緩み・機械横滑り=適正含水率の乾燥木材使用 + ダブルナット・ばね座金 + 根止め材の併用
Baut angkur kendor & mesin geser = gunakan kayu kering standar + mur ganda/ring pegas + balok penahan kaki (根止め材) rapat - 押さえ材によるカバー凹み・塗膜剥離=薄板カバーを避けて「剛性フレーム部」に当て、フェルト等の「当て材」を介在させる
Tutup penyok & cat terkelupas akibat balok penekan = hindari tutup pelat tipis, tumpukan pada rangka kaku dengan diselipi bantalan pelindung (felt/karet)
| Kosakata | Arti |
|---|---|
| 指紋状さびと素手接触禁止 | Karat sidik jari dan Larangan kontak tangan telanjang |
| ピンホール養生とヒートシールのリークパス(しわ) | Perlindungan Pinhole (養生) dan Celah bocor heat seal (Leak path) |
| ダブルナット緩み止めと根止め材 | Pengunci mur ganda (Double nut) dan Balok penahan kaki |
| 剛性フレーム部への押さえ材配置と当て材 | Penempatan balok penekan pada rangka kaku dan Bantalan pelindung |
7. クレーン玉掛け力学・つり天秤・フォークリフト許容荷重管理
7. Mekanika Sling Crane, Spreader Beam, dan Manajemen Beban Izin Forklift
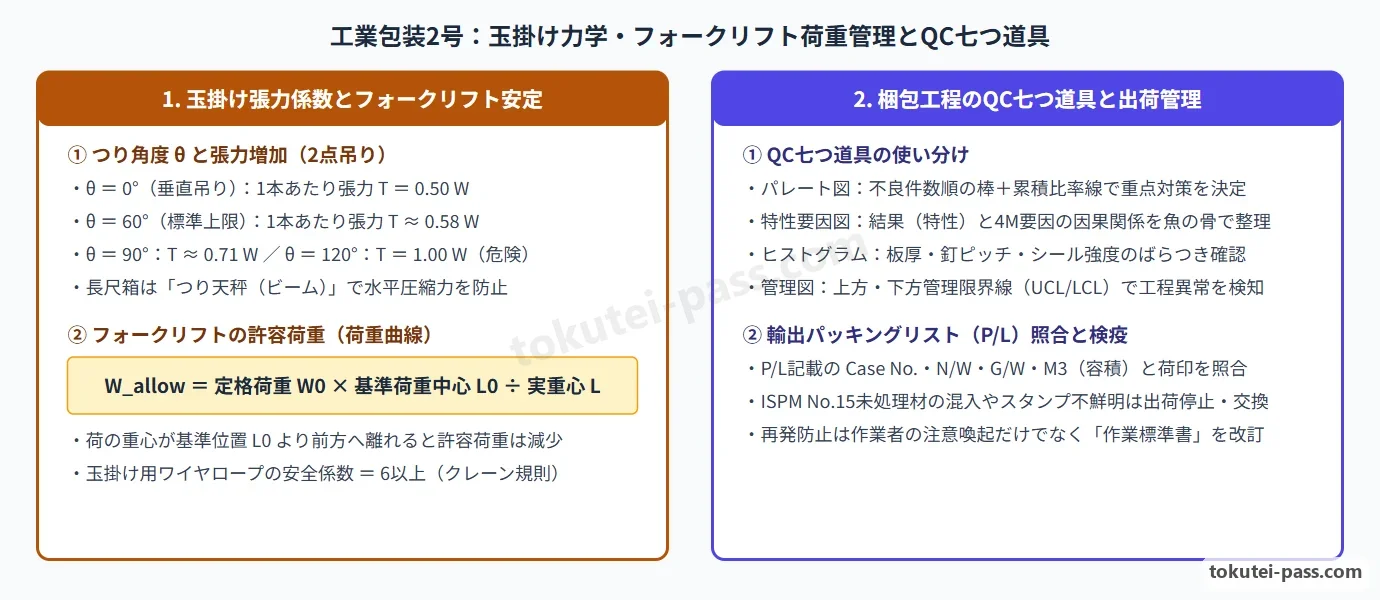
クレーンで質量 W の貨物を2本のワイヤで対称玉掛けするとき、つり角度 θ が広がるほど1本の張力「T = W ÷ {2・cos(θ/2)}」は急増します。θ=0°で 0.50 W、θ=60°で約0.58 W ですが、θ=120°では「T = 1.00 W(全質量)」となり危険です。
Saat mengangkat muatan bermassa W secara simetris dengan 2 tali kawat crane, semakin lebar sudut angkat θ maka tegangan tiap tali "T = W ÷ {2·cos(θ/2)}" meningkat tajam. Pada θ = 0° sebesar 0,50 W dan pada batas standar θ = 60° sekitar 0,58 W, tetapi pada θ = 120° mencapai "T = 1,00 W (1 tali menahan seluruh berat muatan)" yang sangat berbahaya.
そのため直接2点吊りのつり角度は「60°以内」とし、玉掛け用ワイヤロープの安全係数は「6以上」を確保します。長尺枠組箱では斜めワイヤの水平分力による箱上部の圧潰を防ぐため、「つり天秤(スプレッダビーム)」を用いてワイヤを垂直に下ろします。
Oleh sebab itu sudut angkat 2 titik langsung wajib "60° ke bawah" dan faktor keamanan tali kawat sling wajib "6 atau lebih". Untuk peti rangka kayu panjang, gunakan "balok penyeimbang / spreader beam" (つり天秤) agar tali menggantung vertikal dan tidak meremukkan bagian atas peti.
また偏重心貨物をクレーンで吊る際は、実測重心位置の真上(鉛直線上)にフックを誘導し、地面から数十cm浮かせる「地切り」で一旦停止して水平バランスと玉掛け状態を確認します。
Saat mengangkat kargo bertitik berat condong, arahkan kait crane tepat segaris vertikal di atas posisi titik berat aktualnya, berhenti sejenak saat "angkat uji" (地切り: beberapa puluh cm dari lantai), dan periksa keseimbangan mendatar.
フォークリフトでは、基準荷重中心 L0 での定格荷重を W0 とするとき、重心距離 L の長尺箱に対する許容荷重は「W = W0 × L0 ÷ L」に減少します。積載坂道走行は「登坂=前進、降坂=後進」とし、マストを後傾させて爪を低く保ちます。
Pada forklift dengan kapasitas terukur W0 pada pusat beban standar L0, batas beban izin untuk peti panjang dengan jarak titik berat L turun menjadi "W = W0 × L0 ÷ L". Saat mengemudikan forklift bermuatan di jalur miring, wajib "maju saat menanjak dan mundur saat menurun" dengan tiang mast dimiringkan ke belakang dan garpu dijaga rendah.
Poin penting
- 玉掛けつり角度は「60°以内(ワイヤ安全係数6以上)」とし、θ=120°では1本の張力が貨物全質量 W(T=W)に達する
Sudut sling angkat wajib ≤ 60° (faktor keamanan kawat ≥ 6); pada sudut θ = 120° tegangan 1 tali mencapai 100% massa muatan penuh (T = W) - 長尺木箱の側圧潰れ防止には「つり天秤」を使用し、偏重心箱は実重心真上にフックを誘導して「地切り」で水平確認する
Gunakan spreader beam (つり天秤) agar peti panjang tidak remuk tertekan, serta posisikan kait tepat di atas titik berat aktual disertai angkat uji (地切り) - フォークリフトの許容荷重は「W = W0 × L0 ÷ L」で計算し、積載坂道走行は「登坂前進・降坂後進・マスト後傾」を徹底する
Hitung beban izin forklift dengan W = W0 × L0 ÷ L; saat bermuatan di tanjakan wajib maju saat nanjak, mundur saat turun, dan miringkan mast ke belakang
| Kosakata | Arti |
|---|---|
| つり角度 θ とワイヤ張力(θ=120°で T=W) | Sudut angkat θ dan Tegangan tali kawat (pada θ = 120° maka T = W) |
| つり天秤(スプレッダビーム)と地切り確認 | Balok penyeimbang (Spreader beam / つり天秤) dan Angkat uji (地切り) |
| フォークリフト基準荷重中心(W = W0 × L0 ÷ L) | Pusat beban standar forklift (W = W0 × L0 ÷ L) |
| 積載坂道走行(登坂前進・降坂後進) | Jalan di tanjakan saat bermuatan (Maju saat nanjak, Mundur saat turun) |
8. 木材加工機・エアネイラ・有機溶剤の安全衛生監督とKYT
8. Pengawasan K3 Mesin Kayu, Air Nailer, Pelarut Organik, dan Pelatihan KYT
丸のこ盤による木材切断作業では、のこ歯後部で木材が跳ね返る「キックバック(反発)」を防ぐため「反発予防装置(割刃)」と「接触予防装置(安全カバー)」を適正位置に装着し、巻き込まれ防止のため「軍手着用を厳禁」とします。
Pada pemotongan kayu dengan gergaji bundar meja (丸のこ盤), cegah bahaya "kickback" (kayu terjepit gigi belakang gergaji dan terpental ke arah pekerja) dengan memasang "pisau pembelah anti-kickback" (割刃) dan "tutup pengaman pisau", serta melarang keras pemakaian sarung tangan benang rajut (軍手).
エアネイラ(空気圧式釘打機)の監督では、コンタクトアーム(安全装置)の無効化や引き金を引いたままの移動を禁止し、釘詰まり除去・点検・休憩時には必ず「エアホース(カプラー)を外して残圧を抜く」手順を徹底します。
Dalam pengawasan pistol paku pneumatik (エアネイラ), larang tindakan mengikat pengaman contact arm atau berjalan sambil menekan pelatuk; wajibkan prosedur "melepas selang udara untuk membuang sisa tekanan" saat mengatasi paku macet, memeriksa alat, atau beristirahat.
防錆前処理で有機溶剤を使う屋内洗浄作業場では、蒸気が空気より重く滞留するため「局所排気装置(またはプッシュプル型換気装置)」を稼働させ、「有機ガス用防毒マスク」と「不浸透性保護手袋」を着用させます。
Di ruang pencucian lemak dalam ruangan yang memakai pelarut organik pada pra-perlakuan antikarat, uap pelarut lebih berat daripada udara; operasikan "ventilasi pembuangan lokal (atau push-pull)" serta wajibkan pemakaian "masker respirator gas organik" dan "sarung tangan pelindung kedap cairan".
職場の危険予知訓練(KYT 4ラウンド法)は「①現状把握 → ②本質追究 → ③対策樹立 → ④目標設定(指差呼称)」の順に進め、ハインリッヒの法則(1:29:300)に基づき300件のヒヤリハット段階で危険要因を排除します。
Pelatihan Prediksi Bahaya (Metode KYT 4 Putaran) dijalankan dengan urutan "① Pahami Kondisi → ② Cari Esensi → ③ Susun Tindakan → ④ Tetapkan Target (tunjuk-sebut)", menghilangkan potensi bahaya sejak tahap 300 kasus nyaris celaka (Hiyari-Hatto) sesuai Hukum Heinrich (1 : 29 : 300).
Poin penting
- 丸のこ盤は「割刃(反発予防装置)+ 安全カバー + 軍手禁止」を徹底し、エアネイラは点検・詰まり除去時に必ず「エアホースを外す」
Gergaji bundar wajib memakai Pisau pembelah (割刃) + Tutup pengaman + Tanpa sarung tangan benang; air nailer wajib dilepas selang udaranya saat macet atau diperiksa - 有機溶剤洗浄作業では「局所排気装置の稼働 + 有機ガス用防毒マスク + 不浸透性保護手袋」を義務づける
Pada pencucian dengan pelarut organik, wajib mengoperasikan ventilasi pembuangan lokal + masker gas uap organik + sarung tangan kedap cairan - KYT 4ラウンド法は「①現状把握 → ②本質追究 → ③対策樹立 → ④目標設定」の順に進め、ヒヤリハット段階で対策する
Jalankan Metode KYT 4 Putaran secara berurutan (① Kondisi → ② Esensi → ③ Tindakan → ④ Target) dan tangani bahaya sejak tahap nyaris celaka
| Kosakata | Arti |
|---|---|
| 割刃(反発予防装置)とキックバック防止 | Pisau pembelah (割刃 / anti-kickback) dan Pencegahan Kickback |
| エアホース離脱と残圧排出 | Pelepasan selang udara dan Pembuangan tekanan sisa |
| 局所排気装置と有機ガス用防毒マスク | Ventilasi pembuangan lokal dan Masker respirator gas organik |
| KYT 4ラウンド法とハインリッヒの法則(1:29:300) | Metode KYT 4 Putaran dan Hukum Heinrich (1 : 29 : 300) |
9. 梱包工程のQC七つ道具・ポカヨケ・出荷前検査・輸出検疫管理
9. Tujuh Alat QC Pengemasan, Poka-yoke, Inspeksi Pra-Pengiriman, dan Karantina Ekspor
梱包工程の品質改善ではQC七つ道具を活用します。「パレート図」は不良項目を件数順の棒グラフと累積比率折れ線で示して重点対策項目を決める図、「特性要因図(魚の骨図)」は結果(さび等)に対する4M(作業者・材料・方法・設備)の因果関係を整理する図です。
Perbaikan mutu pengemasan memanfaatkan Tujuh Alat QC: "Diagram Pareto" memadukan grafik batang menurun dan garis rasio kumulatif untuk memilih item perbaikan prioritas; "Diagram sebab-akibat (tulang ikan)" memetakan hubungan faktor 4M (Man, Material, Method, Machine) terhadap karakteristik cacat.
測定値のばらつき分布は「ヒストグラム」で把握し、工程推移は「管理図(Xbar-R管理図等)」で監視します。打点が管理限界線(UCL/LCL)を超えたときは「異常原因」の発生と判断して直ちに調査・調整し、PDCAのActでは「作業標準書」を改訂して標準化します。
Sebaran nilai ukur dilihat dengan "Histogram", sedangkan kestabilan proses dipantau dengan "Peta kendali (Xbar-R)". Titik yang keluar dari Batas Kendali Atas/Bawah (UCL/LCL) menandakan adanya "penyebab tidak normal" yang wajib segera diselidiki, dan pada tahap Act dari PDCA dilakukan revisi "Standar Operasional Prosedur (作業標準書)".
同梱付属品の入れ忘れ(欠品)防止には、トレイへの定数配膳(キット化)・バーコード照合などの「ポカヨケ」を導入します。大型密閉枠組箱では、外板を閉じる前に内部のアンカー締結・根止め・乾燥剤・バリヤ袋シール状態を写真記録し、完成後はパッキングリスト(P/L)と現物荷印(常に G/W > N/W)を照合します。
Untuk mencegah kelupaan memasukkan aksesori (barang kurang), terapkan mekanisme "Poka-yoke" seperti penyiapan set nampan tetap (kitting), pemindaian barcode, dan penimbangan akhir. Pada peti tertutup besar, ambil foto bukti baut angkur, balok penahan, desikan, dan segel kantong barrier sebelum papan ditutup, lalu cocokkan tanda fisik dengan Packing List (selalu G/W > N/W).
輸出用木箱のISPM No.15管理では、補修用の根止め材やダンネージに未処理無垢材が1本でも混入すると検疫違反(輸入拒否・廃棄)となるため、必ずHT処理済材(中心温度56℃以上・30分以上)または合板等の検疫免除材を使用します。
Dalam manajemen ISPM No.15 peti kayu ekspor, tercampurnya 1 batang saja kayu solid tanpa perlakuan pada balok penahan atau kayu perbaikan merupakan pelanggaran karantina (penolakan impor/pemusnahan); wajib gunakan kayu berperlakuan HT resmi (inti ≥ 56°C selama ≥ 30 menit) atau kayu lapis.
Poin penting
- パレート図=累積比率による重点対策決定 / 特性要因図=4M要因整理 / ヒストグラム=ばらつき分布 / 管理図UCL・LCL外=異常原因調査
Diagram Pareto = rasio kumulatif item prioritas / Diagram tulang ikan = analisis 4M / Histogram = distribusi sebaran / Peta kendali lewat UCL-LCL = selidiki penyebab tidak normal - PDCAのActでは「作業標準書の改訂」を行い、欠品防止にはキット化・バーコード照合・重量検量の「ポカヨケ」を導入する
Pada tahap Act PDCA wajib merevisi Standar Operasional Prosedur; cegah barang kurang dengan Poka-yoke (kitting nampan, barcode, penimbangan) - 密閉前に内部固定・シール状態の写真記録を残し、P/L照合(G/W>N/W)とISPM No.15補修材管理(未処理無垢材混入厳禁)を徹底する
Dokumentasikan foto bagian dalam sebelum peti ditutup, cocokkan Packing List (G/W > N/W), dan larang keras kayu perbaikan solid tanpa perlakuan ISPM No.15
| Kosakata | Arti |
|---|---|
| パレート図・特性要因図・ヒストグラム・管理図 | Diagram Pareto, Diagram sebab-akibat, Histogram, dan Peta kendali |
| PDCAサイクルと作業標準書の改訂 | Siklus PDCA dan Revisi Standar Operasional Prosedur |
| ポカヨケ(キット化・バーコード照合)と密閉前中間検査 | Poka-yoke (Kitting, Barcode) dan Inspeksi antara sebelum ditutup |
| パッキングリスト照合とISPM No.15補修材管理 | Pencocokan Packing List dan Pengendalian kayu perbaikan ISPM No.15 |
10. 2号試験対策の重要計算式・管理判断まとめ
10. Rangkuman Rumus Perhitungan & Keputusan Manajemen Penting untuk Ujian SSW No. 2
【必須計算式①】合成重心位置:xG = (W1・x1 + W2・x2) ÷ (W1 + W2) / 緩衝受圧面積:A = W ÷ σs(4隅なら a = A ÷ 4) / 緩衝材厚さ:t = C × H ÷ Gm / 防湿乾燥剤量:W = K・A・R・M + 補正量。
【Rumus Wajib ①】Titik berat gabungan: xG = (W1·x1 + W2·x2) ÷ (W1 + W2) / Luas tumpuan bantalan: A = W ÷ σs (4 sudut maka a = A ÷ 4) / Tebal bantalan: t = C × H ÷ Gm / Jumlah desikan: W = K·A·R·M + koreksi kayu.
【必須計算式②】段ボールn段積み必要圧縮強さ:P = 1箱質量 × (n − 1) × 安全率 S / 木材含水率:u = {(W1 − W0) ÷ W0} × 100(%) / フォークリフト許容荷重:W = W0 × L0 ÷ L / 2点吊り120°時の1本張力:T = W。
【Rumus Wajib ②】Kekuatan tekan perlu kotak karton lapis bawah pada n lapis: P = Massa 1 kotak × (n − 1) × Faktor keamanan S / Kadar air kayu: u = {(W1 − W0) ÷ W0} × 100 (%) / Beban izin forklift: W = W0 × L0 ÷ L / Tegangan 1 tali pada angkat 2 titik sudut 120°: T = W.
【監督判断の鉄則】① 共振回避は固有振動数 fn を下げて「f / fn > √2」の防振域へ。② 長尺木箱のクレーン荷役は「つり天秤」で垂直吊り。③ 再発防止は注意喚起だけで終わらせず「作業標準書の改訂」と「ポカヨケ」で標準化する。
【Prinsip Keputusan Pengawas】① Hindari resonansi dengan menurunkan frekuensi alami fn ke zona isolasi "f / fn > √2". ② Angkat peti kayu panjang dengan "spreader beam (つり天秤)" agar tali vertikal. ③ Cegah terulangnya cacat dengan "merevisi Standar Operasional Prosedur" dan menerapkan "Poka-yoke".
Poin penting
- 計算公式:重心 xG=Σ(Wi・xi)/ΣWi / 受圧面積 A=W/σs / 緩衝厚さ t=C・H/Gm / 最下段箱強度 P=W・(n−1)・S
Rumus: Titik berat xG = Σ(Wi·xi)/ΣWi / Luas bantalan A = W/σs / Tebal bantalan t = C·H/Gm / Kekuatan kotak bawah P = W·(n−1)·S - 荷役力学:つり角度60°以内(120°では張力T=W)・ワイヤ安全係数6以上・長尺箱はつり天秤 / リフト許容荷重 W=W0・L0/L
Mekanika angkat: Sudut sling ≤ 60° (pada 120° tegangan T = W), faktor keamanan kawat ≥ 6, peti panjang pakai spreader beam / Beban izin forklift W = W0·L0/L - 品質安全管理:パレート図累積比率・4M特性要因図・管理図UCL/LCL・KYT 4ラウンド法・ISPM No.15補修材の未処理材混入厳禁
Manajemen mutu & K3: Rasio kumulatif Pareto, tulang ikan 4M, batas UCL/LCL, KYT 4 putaran, dan larangan mutlak kayu perbaikan solid tanpa perlakuan ISPM No.15
| Kosakata | Arti |
|---|---|
| 緩衝受圧面積(A=W/σs)と共振回避(f/fn>√2) | Luas tumpuan bantalan (A = W/σs) dan Penghindaran resonansi (f/fn > √2) |
| 合成重心 xG とフォークリフト許容荷重(W0・L0/L) | Titik berat gabungan xG dan Beban izin forklift (W0·L0/L) |
| つり角度120°張力(T=W)とつり天秤 | Tegangan tali sudut 120° (T = W) dan Spreader beam |
| パレート図・特性要因図・作業標準書改訂 | Diagram Pareto, Diagram tulang ikan, dan Revisi SOP |
Pengemasan industri lanjutan (desain peti, perhitungan, pengangkatan, QC)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 技能検定 工業包装 1級・2級 試験問題・試験基準(中央職業能力開発協会 JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/