
Đóng gói công nghiệp 2 (Thiết kế bao bì, Tính toán độ bền - đệm - chống ẩm, Phân tích lỗi, An toàn bốc xếp và Quản lý chất lượng)
工業包装(包装設計・強度緩衝防湿計算・不具合分析・荷役安全・品質工程管理)
Chế tạo – Cơ khí, Điện tử, Xử lý bề mặt (Tokutei 2) · 製造分野(2号) · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 特定技能2号における工業包装の役割と包装仕様設計
1. Vai trò của Đóng gói công nghiệp ở Kỹ năng đặc định số 2 và Thiết kế quy cách đóng gói
製造分野特定技能2号では、現場作業者を指導・監督し、工程管理・品質管理・安全管理を担う熟練技能者としての判断力が求められます。評価試験と並行して「技能検定 工業包装 1級または2級」の合格が重要な要件となります。
Trong Kỹ năng đặc định số 2 ngành Sản xuất sản phẩm công nghiệp, người lao động được yêu cầu năng lực phán đoán của kỹ thuật viên lành nghề để hướng dẫn, giám sát công nhân hiện trường và đảm nhiệm quản lý công đoạn, chất lượng và an toàn. Song song với kỳ thi đánh giá, việc đỗ "Kiểm định kỹ năng nghề Đóng gói công nghiệp bậc 1 hoặc bậc 2" là điều kiện quan trọng.
2号技能者は、出荷製品の「純質量(N/W)・外寸・重心位置・許容加速度(G値)・防錆防湿要否」と輸送環境(海上コンテナ・クレーン荷役等)を総合分析し、最適な包装仕様書を設計・選定します。
Người lao động bậc 2 phải phân tích tổng hợp "Khối lượng tịnh (N/W), kích thước phủ bì, vị trí trọng tâm, gia tốc cho phép (giá trị G), yêu cầu chống gỉ/chống ẩm" của sản phẩm cùng môi trường vận chuyển (container đường biển, cẩu cảng...) để thiết kế và lựa chọn Phiếu quy cách đóng gói tối ưu.
JIS規格に基づく外装容器選定では、「内容品質量1,500 kg以下かつ内のり長さ4.0 m以下」の双方を満たす場合にJIS Z 1402(普通木箱)を適用し、いずれか一方でも超える重量機械・長尺貨物にはJIS Z 1403(枠組箱)を選定します。
Khi chọn bao bì ngoài theo tiêu chuẩn JIS: chỉ áp dụng JIS Z 1402 (Thùng gỗ thông thường) khi thỏa mãn ĐỒNG THỜI cả hai điều kiện "khối lượng hàng ≤ 1.500 kg và chiều dài lọt lòng ≤ 4,0 m"; nếu vượt bất kỳ một trong hai ngưỡng trên thì phải chọn JIS Z 1403 (Thùng khung gỗ).
また環境配慮設計(3R:リデュース・リユース・リサイクル)の推進にあたっては、製品保護性能(許容加速度・安全率)と検疫法規を厳守したうえで、通い箱(リターナブル容器)の導入や単一素材化による包装適正化を図ります。
Khi thúc đẩy thiết kế thân thiện môi trường (3R: Reduce - Reuse - Recycle), trên cơ sở tuân thủ nghiêm ngặt tính năng bảo vệ sản phẩm (gia tốc cho phép, hệ số an toàn) và quy định kiểm dịch, người quản lý đẩy mạnh sử dụng thùng luân chuyển (returnable) và đồng nhất vật liệu để tối ưu hóa bao bì.
Điểm cần nhớ
- 特定技能2号では作業者指導と工程・品質・安全管理を担い、技能検定(工業包装1級・2級)水準の設計判断を行う
Kỹ năng đặc định số 2 đảm nhiệm hướng dẫn công nhân và quản lý công đoạn - chất lượng - an toàn, thực hiện phán đoán thiết kế ở trình độ Kiểm định kỹ năng nghề bậc 1 - bậc 2 - 質量1,500 kg以下かつ内のり長さ4.0 m以下は「普通木箱(JIS Z 1402)」、いずれかを超える場合は「枠組箱(JIS Z 1403)」を選定する
Khối lượng ≤ 1.500 kg VÀ dài lọt lòng ≤ 4,0 m dùng Thùng gỗ thông thường (JIS Z 1402); vượt một trong hai ngưỡng phải chọn Thùng khung gỗ (JIS Z 1403) - 包装適正化と3R推進では、製品保護性能と安全率を満たしたうえで通い箱導入や単一素材化を進める
Trong tối ưu hóa bao bì và 3R, phải đảm bảo tính năng bảo vệ sản phẩm và hệ số an toàn trước khi áp dụng thùng luân chuyển hoặc đơn vật liệu
| Từ vựng | Nghĩa |
|---|---|
| 包装仕様設計と容器選定判断 | Thiết kế quy cách đóng gói và Phán đoán chọn bao bì |
| 普通木箱(JIS Z 1402)と枠組箱(JIS Z 1403) | Thùng gỗ thông thường (JIS Z 1402) và Thùng khung gỗ (JIS Z 1403) |
| 許容加速度(G値)と安全率 | Gia tốc cho phép (giá trị G) và Hệ số an toàn |
| 包装適正化・3R(通い箱・単一素材化) | Tối ưu hóa bao bì & 3R (Thùng luân chuyển, Đơn vật liệu) |
2. 枠組箱(JIS Z 1403)の腰下・側枠・天井補強設計と防水通気構造
2. Thiết kế gia cố Đế thùng, Khung bên, Nắp thùng khung gỗ (JIS Z 1403) và Cấu trúc chống thấm - thông gió
枠組箱(JIS Z 1403)の「腰下」は、床面に接する縦方向の「滑材」、その両端を結ぶ「ヘッダー」、滑材の上に直交配置して機械荷重を直接支持する「負荷床材」で構成され、フォークリフト荷役部には爪による底面損傷を防ぐ補強材・すり材を設けます。
Phần "đế thùng" (腰下) của thùng khung gỗ (JIS Z 1403) gồm các "thanh trượt" (滑材) chạy dọc tiếp đất, "thanh đầu đế" (ヘッダー) nối hai đầu thanh trượt, và "đà chịu tải" (負荷床材) đặt vuông góc phía trên thanh trượt để trực tiếp đỡ máy; tại vị trí xúc của xe nâng phải lắp thêm thanh gia cố và thanh đệm trượt để chống càng nâng làm hỏng đáy.
側面パネルは「上かまち・下かまち・側支柱・すじかい」によるトラス構造とし、横荷重による平行四辺形状の傾き(ラッキング変形)を防ぐため、すじかい角度は水平面に対し「標準45°(35°〜55°)」に配置します。
Tấm vách bên có kết cấu giàn (truss) gồm "xà trên, xà dưới, cột trụ bên và thanh giằng chéo"; để chống biến dạng xô nghiêng hình bình hành (biến dạng racking) do lực ngang, góc thanh giằng chéo được bố trí theo "tiêu chuẩn 45° (trong khoảng 35°~55°)" so với mặt phẳng ngang.
上積み荷重が大きい大型枠組箱では、天井の「はり(梁)」を支える「はり受け」の下に、側支柱の内側へ添えて打ち付ける「そえ柱(長さは側支柱の2/3以上)」を設けます。また組立て打ちの釘長さは打ち抜く板厚の2.5〜3倍を標準とします。
Với thùng khung gỗ lớn chịu tải trọng chất chồng (上積み荷重) nặng, bên dưới "thanh đỡ xà nắp" (はり受け) đỡ các xà ngang nắp phải đóng áp thêm "cột ghép phụ" (そえ柱) vào mặt trong cột trụ bên với chiều dài ≥ 2/3 cột trụ bên. Chiều dài đinh đóng lắp ráp tiêu chuẩn gấp 2,5~3 lần độ dày tấm ván bị đóng xuyên qua.
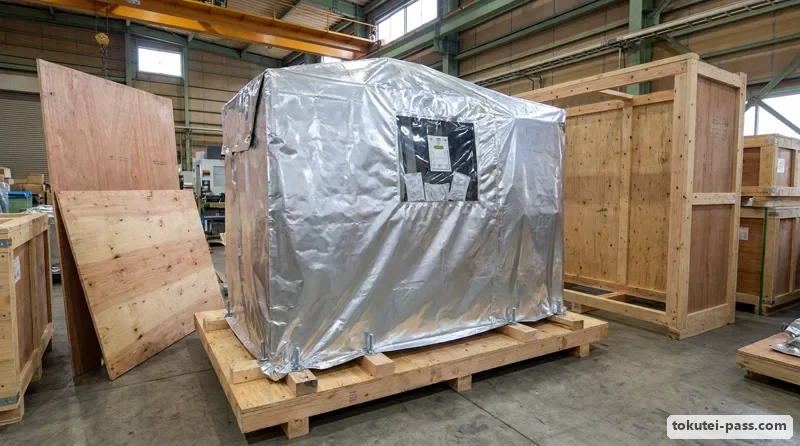
バリヤ袋を用いない密閉木箱では、内部結露と雨水浸入の両方を防ぐため、側面上部に防虫網付きの「換気口(ガラリ)」を設け、機械上部には防水紙を屋根状にかぶせる「シェッド張り(傘掛け防水)」を施し、底板には「水抜き穴」をあけます。
Trong thùng gỗ kín không dùng túi màng chắn, để vừa chống đọng sương bên trong vừa ngăn nước mưa, phải lắp "cửa thông gió có lưới chắn côn trùng" (換気口 / ガラリ) ở phần trên vách bên, phủ giấy chống thấm kiểu mái nhà "シェッド張り" phía trên máy và khoan "lỗ thoát nước" (水抜き穴) ở ván đáy.
Điểm cần nhớ
- 枠組箱の腰下は「滑材→負荷床材」の順に組み、ラッキング変形防止のため「標準45°(35°〜55°)」のすじかいを設ける
Đế thùng khung gỗ xếp từ dưới lên theo thứ tự Thanh trượt → Đà chịu tải; lắp thanh giằng chéo góc chuẩn 45° (35°~55°) để chống biến dạng xô nghiêng (racking) - 天井のはりを支える「そえ柱」は側支柱長さの2/3以上とし、組立て打ちの釘長さは板厚の2.5〜3倍とする
Cột ghép phụ (そえ柱) đỡ thanh đỡ xà nắp phải dài ≥ 2/3 cột trụ bên; chiều dài đinh đóng lắp ráp bằng 2,5~3 lần độ dày tấm ván - 密閉木箱の防水通気設計は「側面上部の防虫網付き換気口 + 機械上部のシェッド張り + 底板の水抜き穴」の3点セットで行う
Thiết kế chống thấm - thông gió cho thùng gỗ kín gồm 3 điểm: Cửa thông gió có lưới ở trên vách bên + Phủ bạt mái che (シェッド張り) trên máy + Lỗ thoát nước ở ván đáy
| Từ vựng | Nghĩa |
|---|---|
| 腰下設計(滑材・ヘッダー・負荷床材) | Thiết kế đế thùng (Thanh trượt, Header, Đà chịu tải) |
| ラッキング変形防止とすじかい(標準45°) | Chống biến dạng Racking và Thanh giằng chéo (chuẩn 45°) |
| はり受けとそえ柱(側支柱長さの2/3以上) | Thanh đỡ xà nắp và Cột ghép phụ (dài ≥ 2/3 cột trụ bên) |
| 換気口(ガラリ)・シェッド張り・水抜き穴 | Cửa thông gió (Louver), Chống thấm mái che và Lỗ thoát nước đáy |
3. 質量・容積(M3)・接地圧・木材含水率・偏重心の実務計算
3. Tính toán thực tế về Khối lượng, Thể tích (M3), Áp suất tiếp đất, Độ ẩm gỗ và Trọng tâm lệch
ユニットロード全体の総質量は「(1箱の純質量N/W + 風袋質量Tare)× 箱数 + パレット自重」で算出します。また海上運賃算定用の貨物容積(M3:CBM)は、木箱の最大外寸(長さm × 幅m × 高さm)に箱数を乗じて求めます。
Tổng khối lượng của toàn bộ đơn vị tải pallet (Unit load) được tính bằng "(Khối lượng tịnh N/W 1 thùng + Khối lượng bì Tare 1 thùng) × Số thùng + Khối lượng bản thân pallet". Thể tích kiện hàng (M3 / CBM) dùng tính cước tàu biển bằng kích thước phủ bì lớn nhất (Dài m × Rộng m × Cao m) nhân với số thùng.
滑材底面が床面に及ぼす平均接地圧力(面圧 p)は、「総質量 W ÷ 滑材の合計接地断面積 A(幅 × 接地長さ × 本数)」で計算します。木材の含水率 u(%)は全乾質量 W0 を基準とし、「u = {(乾燥前質量 W1 − W0) ÷ W0} × 100」で算出します。
Áp suất tiếp đất trung bình (ứng suất mặt p) mà mặt đáy thanh trượt tác dụng lên sàn được tính bằng "Tổng khối lượng W ÷ Tổng diện tích tiếp đất của thanh trượt A (Rộng × Dài tiếp đất × Số thanh)". Độ ẩm của gỗ u (%) lấy khối lượng khô tuyệt đối W0 làm chuẩn: "u = {(Khối lượng trước sấy W1 − W0) ÷ W0} × 100".
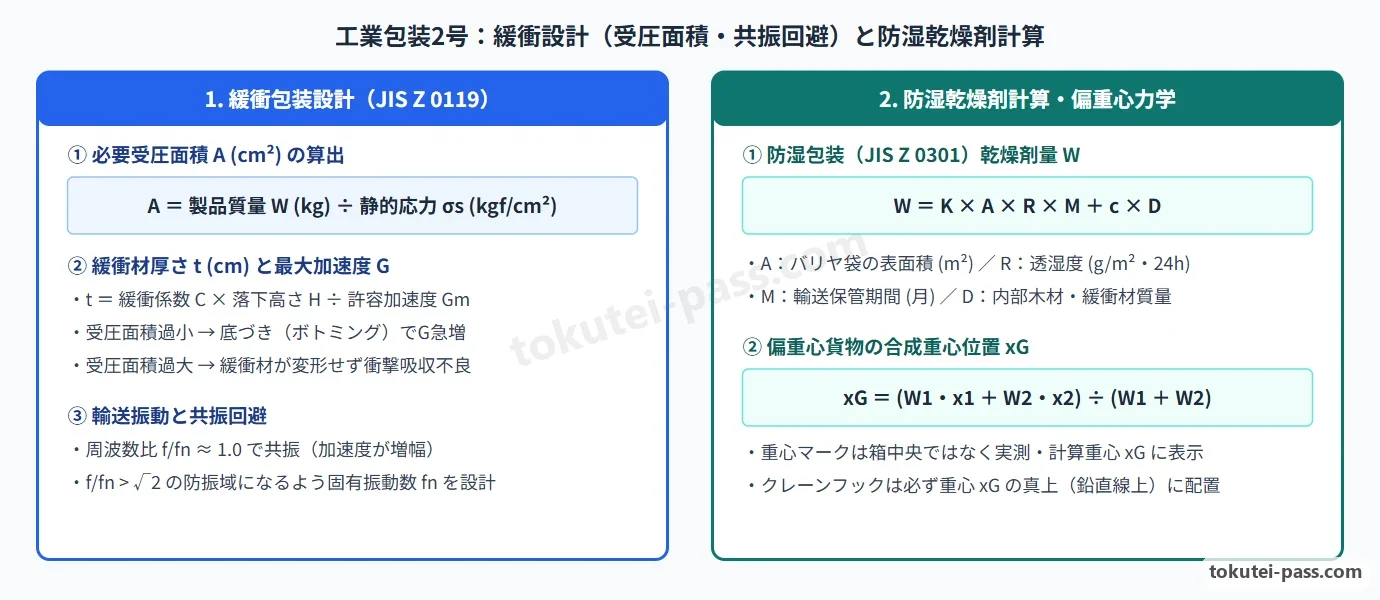
滑材上の距離 x1 に質量 W1、距離 x2 に質量 W2 の機械部が載る偏重心貨物では、モーメントのつり合いより合成重心位置は「xG = (W1・x1 + W2・x2) ÷ (W1 + W2)」となります。重心位置マークは必ずこの実重心 xG に表示します。
Với kiện hàng lệch trọng tâm có cụm máy khối lượng W1 đặt tại khoảng cách x1 và cụm máy khối lượng W2 đặt tại khoảng cách x2 trên thanh trượt, từ cân bằng mô-men ta tính được vị trí trọng tâm tổng hợp "xG = (W1·x1 + W2·x2) ÷ (W1 + W2)". Ký hiệu vị trí trọng tâm bắt buộc phải đánh dấu tại đúng trọng tâm thực xG này.
Điểm cần nhớ
- ユニットロード総質量 = (N/W + 箱風袋) × 箱数 + パレット質量 / 貨物容積 M3 = 外寸長さ(m)×幅(m)×高さ(m)×箱数
Tổng khối lượng Unit load = (N/W + Bì thùng) × Số thùng + Khối lượng pallet / Thể tích hàng M3 = Dài phủ bì (m) × Rộng (m) × Cao (m) × Số thùng - 滑材平均接地圧 p = W ÷ (滑材幅×長さ×本数) / 木材含水率 u(%) = {(乾燥前W1 − 全乾W0) ÷ W0} × 100
Áp suất tiếp đất trung bình thanh trượt p = W ÷ (Rộng × Dài × Số thanh) / Độ ẩm gỗ u (%) = {(Trước sấy W1 − Khô kiệt W0) ÷ W0} × 100 - 偏重心貨物の合成重心位置は「xG = (W1・x1 + W2・x2) ÷ (W1 + W2)」で計算し、実重心位置にマークを表示する
Vị trí trọng tâm tổng hợp của hàng lệch tâm tính theo công thức xG = (W1·x1 + W2·x2) ÷ (W1 + W2) và phải đánh dấu tại đúng trọng tâm thực tế
| Từ vựng | Nghĩa |
|---|---|
| ユニットロード総質量と貨物容積(M3・CBM) | Tổng khối lượng Unit load và Thể tích hàng (M3 / CBM) |
| 滑材平均接地圧力(面圧 p = W ÷ A) | Áp suất tiếp đất trung bình của thanh trượt (p = W ÷ A) |
| 木材含水率定義式(全乾質量 W0 基準) | Công thức định nghĩa độ ẩm gỗ (theo khối lượng khô kiệt W0) |
| 合成重心位置計算(モーメントのつり合い) | Tính vị trí trọng tâm tổng hợp (Cân bằng mô-men) |
4. 緩衝包装設計(JIS Z 0119)・振動共振回避・防湿乾燥剤計算
4. Thiết kế đóng gói đệm giảm chấn (JIS Z 0119), Tránh cộng hưởng rung động và Tính lượng chất hút ẩm
緩衝包装設計(JIS Z 0119)において、製品質量 W(kg)を支える緩衝材の合計必要受圧面積 A(cm²)は、緩衝材の設計静的応力を σs(kgf/cm²)とするとき「A = W ÷ σs」で求められます。底面4隅のパッドで均等支持する場合、1個あたりの面積は「a = A ÷ 4」となります。
Trong thiết kế đóng gói đệm giảm chấn (JIS Z 0119), tổng diện tích chịu tải cần thiết A (cm²) của vật liệu đệm đỡ sản phẩm khối lượng W (kg) khi ứng suất tĩnh thiết kế là σs (kgf/cm²) được tính bằng "A = W ÷ σs". Nếu đỡ đều bằng 4 miếng đệm ở 4 góc mặt đáy thì diện tích mỗi miếng là "a = A ÷ 4".
緩衝材の必要最小厚さ t(cm)は、緩衝係数 C、想定落下高さ H(cm)、製品の許容加速度 Gm(G)から「t = C × H ÷ Gm」で算出します。受圧面積が狭すぎると「底づき」を起こし、逆に軽量品で受圧面積が広すぎると緩衝材が変形せず高い加速度 G が製品に伝わります。
Độ dày tối thiểu cần thiết t (cm) của tấm đệm được tính từ hệ số đệm C, độ cao rơi dự kiến H (cm) và gia tốc cho phép của sản phẩm Gm (G) theo công thức "t = C × H ÷ Gm". Nếu diện tích chịu tải quá nhỏ sẽ gây "kịch đáy" (底づき); ngược lại nếu hàng nhẹ mà diện tích đệm quá lớn thì đệm không biến dạng được, làm truyền gia tốc G rất lớn vào phá hỏng sản phẩm.
輸送振動では、トラック荷台等の振動周波数 f と包装系の固有振動数 fn の比が「f / fn ≈ 1.0」になると共振して加速度が増幅(伝達率 T > 1)します。共振破損を防ぐには、緩衝材のばね定数・厚さを調整して fn を下げ、「f / fn > √2」の防振域(T < 1)で設計します。
Trong rung động vận chuyển, khi tỷ số giữa tần số rung của sàn xe tải f và tần số dao động riêng của hệ đóng gói fn rơi vào "f / fn ≈ 1,0" sẽ xảy ra cộng hưởng làm khuếch đại gia tốc (hệ số truyền T > 1). Để chống hỏng do cộng hưởng, phải điều chỉnh độ cứng và độ dày đệm để hạ thấp fn sang vùng cách rung "f / fn > √2" (nơi T < 1).
防湿包装(JIS Z 0301)の乾燥剤所要量 W(g)は、バリヤ袋表面積 A(m²)、透湿度 R、期間 M(月)、気候係数 K、内部木材等の吸湿補正量 D_term から「W = K × A × R × M + D_term」で算出します。
Lượng chất hút ẩm cần thiết W (g) trong đóng gói chống ẩm (JIS Z 0301) được tính từ diện tích túi màng chắn A (m²), độ thẩm thấu hơi nước R, thời gian M (tháng), hệ số khí hậu K và lượng bù ẩm cho gỗ/đệm bên trong D_term theo công thức "W = K × A × R × M + D_term".
Điểm cần nhớ
- 緩衝材の必要受圧面積は「A = W ÷ σs」、必要最小厚さは「t = C × H ÷ Gm」で計算する(4隅配置なら1個面積 a = A ÷ 4)
Diện tích chịu tải cần thiết của đệm là A = W ÷ σs (nếu chia 4 góc thì mỗi góc a = A ÷ 4); độ dày đệm tối thiểu là t = C × H ÷ Gm - 受圧面積が小さすぎると「底づき」、大きすぎると「未変形」となり、いずれも製品の破損加速度 G を増大させる
Diện tích chịu tải quá nhỏ gây kịch đáy (底づき), quá lớn gây không biến dạng (未変形); cả hai đều làm tăng vọt gia tốc va đập G truyền vào sản phẩm - 輸送振動は「f / fn > √2(防振域)」となるよう固有振動数 fn を設計し、防湿乾燥剤量は「W = K・A・R・M + 補正量」で求める
Thiết kế tần số dao động riêng fn sao cho f / fn > √2 (vùng cách rung) để tránh cộng hưởng; tính lượng chất hút ẩm theo W = K·A·R·M + Lượng bù ẩm
| Từ vựng | Nghĩa |
|---|---|
| 必要受圧面積(A = W ÷ σs)と緩衝材厚さ(t = C・H ÷ Gm) | Diện tích chịu tải cần thiết (A = W ÷ σs) và Độ dày đệm (t = C·H ÷ Gm) |
| 底づき(面積過小)と未変形(面積過大) | Kịch đáy (diện tích quá nhỏ) và Không biến dạng (diện tích quá lớn) |
| 振動伝達率曲線・共振域(f/fn≈1)と防振域(f/fn>√2) | Đường cong truyền rung, Vùng cộng hưởng (f/fn ≈ 1) và Vùng cách rung (f/fn > √2) |
| 乾燥剤所要量計算式(JIS Z 0301) | Công thức tính lượng chất hút ẩm cần thiết (JIS Z 0301) |
5. 段ボール積付け強度計算とコンテナバンニング・ラッシング管理
5. Tính độ bền chất xếp thùng carton và Quản lý đóng hàng - chằng buộc trong container
段ボール箱をパレットに n 段積みする場合、最下段の箱が支える静的荷重は「上に載る (n − 1) 箱分の質量」です。温湿度劣化や長期保管のクリープを考慮した安全率を S(例:S = 5.0)とするとき、必要箱圧縮強さは「P = 1箱質量 × (n − 1) × S」となります。
Khi xếp chồng n tầng thùng carton trên pallet, tải trọng tĩnh đè lên thùng ở tầng dưới cùng là "khối lượng của (n − 1) thùng nằm phía trên nó". Khi lấy hệ số an toàn tính đến suy giảm do nhiệt ẩm và lưu kho dài ngày là S (ví dụ S = 5,0), độ bền nén cần thiết của thùng là "P = Khối lượng 1 thùng × (n − 1) × S".
T11形パレット上の積付けでは、箱の4隅が上下に一致する「ブロック積み(棒積み)」は圧縮強さの保持率が最も高い一方で荷崩れしやすく、交互に組む「レンガ積み(インターロック積み)」は安定して荷崩れしにくい反面、角がずれるため圧縮強さが20〜30%低下します。
Khi xếp hàng trên pallet phẳng T11, kiểu "Xếp thẳng cột" (ブロック積み) có 4 góc thùng trùng khít nhau nên giữ được độ bền nén cao nhất nhưng dễ đổ; kiểu "Xếp khóa gạch" (レンガ積み) cài chéo nên ổn định chống đổ tốt nhưng vì các góc lệch nhau nên độ bền nén giảm 20~30%.
重量部品の長期積載では、耐湿ライナと複両面段ボール(ABフルート等)の垂直段設計を採用し、PPバンド結束時は張力過大による角破断・胴膨れを防ぐため「コーナー当て板」と箱内の「仕切り・胴枠パット」を併用します。
Khi xếp phụ tùng nặng lưu kho dài ngày, phải chọn giấy mặt kháng ẩm với bìa carton sóng đôi 2 mặt (như sóng AB) đặt sóng thẳng đứng; khi đai dây PP phải chỉnh lực căng vừa phải kèm "nẹp bảo vệ góc" (当て板) và "vách ngăn / tấm lót thành trong" để chống rách góc và phình bụng thùng (胴膨れ).
海上コンテナへの積込み(バンニング)では、重量貨物を下段かつコンテナ中央寄りに配置して偏荷重を防ぎ、隙間を角材(ショアリング・ダンネージ)とラッシングベルトで床面リングへ確実に固縛します。熱帯航路ではコンテナレイン対策として乾燥パレット・トップカバー・コンテナ乾燥剤を併用します。
Khi đóng hàng vào container đường biển (vanning), phải đặt các thùng nặng ở tầng dưới và gần khu vực giữa container để tránh lệch tải, dùng gỗ thanh chèn chặt khoảng trống (shoring / dunnage) và chằng dây đai (lashing) vào vòng neo sàn. Với tuyến tàu qua vùng nhiệt đới, kết hợp dùng pallet khô, tấm phủ đỉnh (top cover) và chất hút ẩm container để chống mưa container (container rain).
Điểm cần nhớ
- n段積み最下段の段ボール箱に必要な圧縮強さは「P = 1箱質量 × (n − 1) × 安全率 S」で算出する
Độ bền nén cần thiết của thùng carton tầng dưới cùng khi xếp n tầng được tính bằng P = Khối lượng 1 thùng × (n − 1) × Hệ số an toàn S - 「ブロック積み」は圧縮強さ保持率が最高だが荷崩れしやすく、「レンガ積み」は荷崩れに強いが圧縮強さが20〜30%低下する
Xếp thẳng cột (ブロック積み) giữ độ bền nén cao nhất nhưng dễ đổ; Xếp khóa gạch (レンガ積み) chống đổ tốt nhưng làm giảm 20~30% độ bền nén - コンテナバンニングでは重量箱を下段中央寄りに配してショアリング・ラッシングを行い、コンテナレイン対策として乾燥パレットとトップカバーを用いる
Khi đóng container (vanning), đặt thùng nặng ở tầng dưới gần giữa, chèn chống & chằng buộc chắc chắn; dùng pallet khô và tấm phủ đỉnh để chống mưa container
| Từ vựng | Nghĩa |
|---|---|
| 必要箱圧縮強さ(P = W × (n−1) × 安全率 S) | Độ bền nén thùng cần thiết (P = W × (n−1) × Hệ số an toàn S) |
| ブロック積み(棒積み)とレンガ積み(インターロック積み) | Xếp thẳng cột (Block stacking) và Xếp khóa gạch (Interlock stacking) |
| バンニング・ラッシング・ショアリング | Đóng container (Vanning), Chằng buộc (Lashing) và Chèn chống (Shoring) |
| コンテナレイン(結露)対策とトップカバー | Chống mưa ngưng tụ trong container (Container rain) và Tấm phủ đỉnh |
6. 梱包不具合の原因分析とトラブルシューティング
6. Phân tích nguyên nhân lỗi đóng gói và Xử lý sự cố (Troubleshooting)
【さび・防湿不良】VCI紙包装にもかかわらず指紋状のさびが発生した場合は、洗浄後の「素手接触(汗の塩分)」が原因であり、保護手袋着用を徹底します。
【Lỗi gỉ sét & chống ẩm】Khi phát sinh vết gỉ hình dấu vân tay dù đã bọc giấy VCI, nguyên nhân là do công nhân "chạm tay trần" (muối trong mồ hôi) sau khi rửa; phải quán triệt đeo găng tay bảo hộ.
また脱気したアルミ防湿バリヤ袋の破袋(ピンホール)は機械の鋭利角部への発泡シート養生で防ぎ、シール部の「しわ(リークパス)」は袋口を平らに引き伸ばして適正温度・圧力で再溶着します。
Ngoài ra, lỗi thủng lỗ kim (pinhole) trên túi màng chắn chống ẩm nhôm khi hút chân không được ngăn ngừa bằng cách bọc lót tấm xốp bảo vệ (養生) các góc sắc nhọn của máy trước khi chụp túi; còn lỗi "nếp nhăn (kênh rò leak path)" ở mối hàn nhiệt phải xử lý bằng cách kéo căng phẳng miệng túi và hàn lại ở đúng nhiệt độ, áp suất.
【木箱内移動・カバー損傷】長距離海上輸送中にアンカーボルトが緩んで機械が横滑りする事故は、木材の乾燥収縮と船体動揺が原因であり、乾燥材の使用・ダブルナット(緩み止め)・根止め材の密着配置で防止します。
【Lỗi xê dịch máy & hỏng vỏ máy】Sự cố bu lông neo bị lỏng làm máy trượt ngang trong vận chuyển đường biển dài ngày là do gỗ co ngót khi khô và tàu lắc; khắc phục bằng cách dùng gỗ đã sấy khô, lắp đai ốc kép (chống tự tháo) và đóng thanh chặn chân (根止め材) áp sát đế máy.
また、浮き上がり防止の「押さえ材」によって機械上面の薄板カバーが凹んだり塗装が剥離したりする不具合に対しては、押さえ材を薄板ではなく「強度のある剛性フレーム部」に当て、接触面にフェルトやゴム板等の「当て材」を必ず挟みます。
Đối với lỗi vỏ tôn mỏng phía trên máy bị móp hoặc bong tróc sơn do "thanh đè giữ" (押さえ材), phải chuyển vị trí đặt thanh đè giữ sang "phần khung chịu lực cứng vững" của máy và bắt buộc lót "tấm đệm bảo vệ" (当て材: phớt nỉ, tấm cao su) vào mặt tiếp xúc.
Điểm cần nhớ
- 指紋状さび=洗浄後の素手接触禁止 / バリヤ袋ピンホール=鋭利角部の事前養生 / シールしわ(リークパス)=袋口を平らに引き伸ばして熱溶着
Gỉ hình vân tay = cấm chạm tay trần sau khi rửa / Thủng lỗ kim túi nhôm = bọc lót góc nhọn trước / Nếp nhăn mối hàn (leak path) = kéo phẳng miệng túi rồi hàn nhiệt - アンカーボルトの緩み・機械横滑り=適正含水率の乾燥木材使用 + ダブルナット・ばね座金 + 根止め材の併用
Lỏng bu lông neo & trượt máy = dùng gỗ sấy khô đúng độ ẩm + đai ốc kép/vòng đệm lò xo + đóng thanh chặn chân (根止め材) sát đế máy - 押さえ材によるカバー凹み・塗膜剥離=薄板カバーを避けて「剛性フレーム部」に当て、フェルト等の「当て材」を介在させる
Móp vỏ & tróc sơn do thanh đè giữ = tránh vỏ tôn mỏng, đặt thanh đè vào khung chịu lực cứng vững và lót tấm đệm bảo vệ (phớt nỉ, cao su)
| Từ vựng | Nghĩa |
|---|---|
| 指紋状さびと素手接触禁止 | Vết gỉ hình dấu vân tay và Quy định cấm chạm tay trần |
| ピンホール養生とヒートシールのリークパス(しわ) | Bọc lót chống thủng lỗ kim (Pinhole) và Kênh rò mối hàn nhiệt (Leak path) |
| ダブルナット緩み止めと根止め材 | Chống lỏng bằng đai ốc kép (Double nut) và Thanh chặn chân |
| 剛性フレーム部への押さえ材配置と当て材 | Đặt thanh đè giữ lên khung cứng vững và Tấm đệm lót bảo vệ |
7. クレーン玉掛け力学・つり天秤・フォークリフト許容荷重管理
7. Cơ học móc cáp cẩu (Slinging), Dầm cân bằng và Quản lý tải trọng cho phép của xe nâng
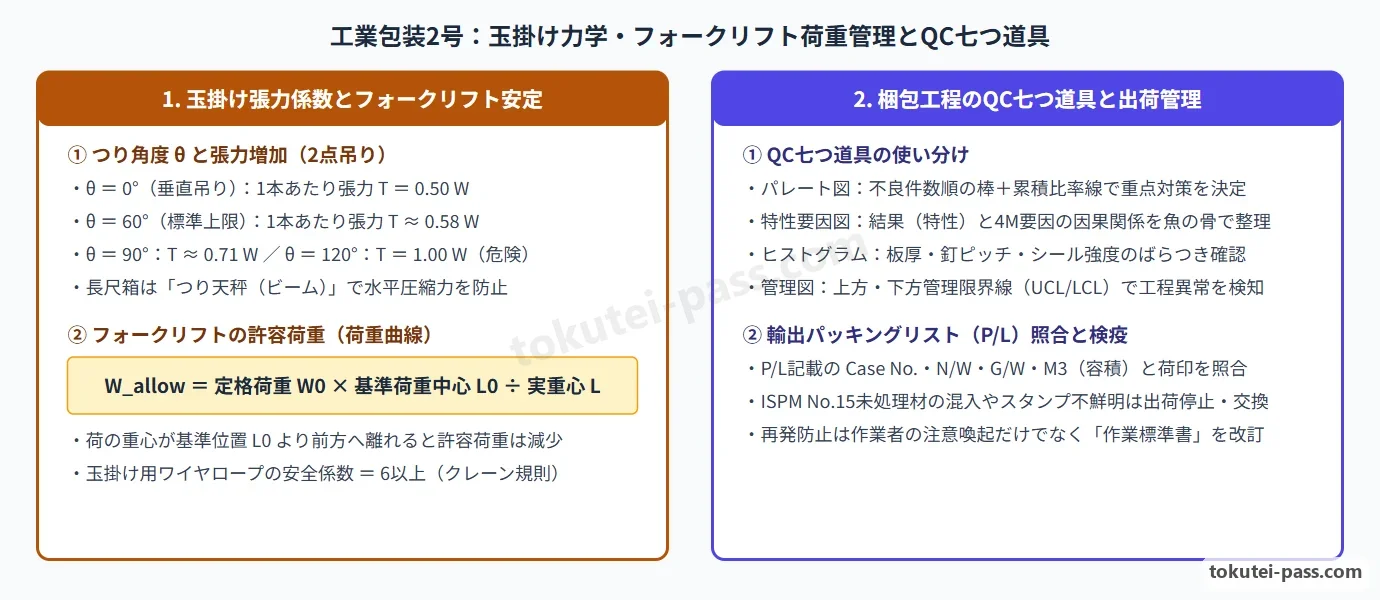
クレーンで質量 W の貨物を2本のワイヤで対称玉掛けするとき、つり角度 θ が広がるほど1本の張力「T = W ÷ {2・cos(θ/2)}」は急増します。θ=0°で 0.50 W、θ=60°で約0.58 W ですが、θ=120°では「T = 1.00 W(全質量)」となり危険です。
Khi dùng cầu trục cẩu đối xứng kiện hàng khối lượng W bằng 2 nhánh cáp thép, góc cáp θ càng mở rộng thì lực căng trên 1 nhánh cáp "T = W ÷ {2·cos(θ/2)}" càng tăng vọt. Ở θ = 0° lực căng là 0,50 W, ở giới hạn chuẩn θ = 60° là khoảng 0,58 W, nhưng ở θ = 120° thì "T = 1,00 W (mỗi dây chịu toàn bộ khối lượng hàng)" cực kỳ nguy hiểm.
そのため直接2点吊りのつり角度は「60°以内」とし、玉掛け用ワイヤロープの安全係数は「6以上」を確保します。長尺枠組箱では斜めワイヤの水平分力による箱上部の圧潰を防ぐため、「つり天秤(スプレッダビーム)」を用いてワイヤを垂直に下ろします。
Do đó khi cẩu 2 điểm trực tiếp phải giữ góc cáp "từ 60° trở xuống" và đảm bảo hệ số an toàn của cáp thép móc cẩu "từ 6 trở lên". Với thùng khung gỗ dài, để ngăn thành phần lực ngang của dây cáp xiên ép bẹp phần trên thùng, phải dùng "dầm cân bằng" (つり天秤 - spreader beam) để các nhánh cáp thả thẳng đứng.
また偏重心貨物をクレーンで吊る際は、実測重心位置の真上(鉛直線上)にフックを誘導し、地面から数十cm浮かせる「地切り」で一旦停止して水平バランスと玉掛け状態を確認します。
Khi cẩu kiện hàng lệch trọng tâm, phải điều khiển móc cẩu vào đúng đường thẳng đứng đi qua vị trí trọng tâm thực tế, nhấc thử cách đất vài chục cm (地切り) rồi tạm dừng để kiểm tra độ cân bằng ngang và tình trạng cáp.
フォークリフトでは、基準荷重中心 L0 での定格荷重を W0 とするとき、重心距離 L の長尺箱に対する許容荷重は「W = W0 × L0 ÷ L」に減少します。積載坂道走行は「登坂=前進、降坂=後進」とし、マストを後傾させて爪を低く保ちます。
Với xe nâng, khi tải trọng định mức tại tâm tải tiêu chuẩn L0 là W0, giới hạn tải trọng cho phép đối với thùng dài có khoảng cách trọng tâm L sẽ giảm xuống còn "W = W0 × L0 ÷ L". Khi xe nâng có hàng đi trên đường dốc, bắt buộc "lên dốc đi tiến, xuống dốc đi lùi", nghiêng khung nâng về sau và giữ càng nâng thấp.
Điểm cần nhớ
- 玉掛けつり角度は「60°以内(ワイヤ安全係数6以上)」とし、θ=120°では1本の張力が貨物全質量 W(T=W)に達する
Góc cáp móc cẩu phải ≤ 60° (hệ số an toàn cáp thép ≥ 6); ở góc cáp θ = 120° lực căng trên mỗi nhánh cáp tăng bằng toàn bộ khối lượng hàng (T = W) - 長尺木箱の側圧潰れ防止には「つり天秤」を使用し、偏重心箱は実重心真上にフックを誘導して「地切り」で水平確認する
Dùng dầm cân bằng (つり天秤) để chống ép bẹp nắp thùng dài; với thùng lệch tâm phải đưa móc cẩu vào đúng phía trên trọng tâm thực và nhấc thử (地切り) - フォークリフトの許容荷重は「W = W0 × L0 ÷ L」で計算し、積載坂道走行は「登坂前進・降坂後進・マスト後傾」を徹底する
Tải trọng cho phép của xe nâng tính theo W = W0 × L0 ÷ L; khi chở hàng trên dốc phải đi tiến khi lên dốc, đi lùi khi xuống dốc và nghiêng khung nâng về sau
| Từ vựng | Nghĩa |
|---|---|
| つり角度 θ とワイヤ張力(θ=120°で T=W) | Góc cáp cẩu θ và Lực căng cáp (ở θ = 120° thì T = W) |
| つり天秤(スプレッダビーム)と地切り確認 | Dầm cân bằng (Spreader beam / つり天秤) và Nhấc thử cách đất (地切り) |
| フォークリフト基準荷重中心(W = W0 × L0 ÷ L) | Tâm tải tiêu chuẩn của xe nâng (W = W0 × L0 ÷ L) |
| 積載坂道走行(登坂前進・降坂後進) | Xe nâng có hàng đi trên dốc (Lên tiến - Xuống lùi) |
8. 木材加工機・エアネイラ・有機溶剤の安全衛生監督とKYT
8. Giám sát an toàn vệ sinh đối với Máy chế biến gỗ, Súng bắn đinh hơi, Dung môi hữu cơ và KYT
丸のこ盤による木材切断作業では、のこ歯後部で木材が跳ね返る「キックバック(反発)」を防ぐため「反発予防装置(割刃)」と「接触予防装置(安全カバー)」を適正位置に装着し、巻き込まれ防止のため「軍手着用を厳禁」とします。
Trong công việc cắt gỗ bằng máy cưa đĩa (丸のこ盤), để ngăn tai nạn gỗ bị răng phía sau lưỡi cưa hất văng ngược lại phía người đứng máy (kickback), phải lắp "dao tách mạch chống văng ngược" (割刃) và "nắp chụp bảo vệ lưỡi cưa" đúng vị trí, đồng thời "nghiêm cấm đeo găng tay sợi (軍手)" để chống cuốn tay.
エアネイラ(空気圧式釘打機)の監督では、コンタクトアーム(安全装置)の無効化や引き金を引いたままの移動を禁止し、釘詰まり除去・点検・休憩時には必ず「エアホース(カプラー)を外して残圧を抜く」手順を徹底します。
Trong giám sát sử dụng súng bắn đinh hơi (エアネイラ), nghiêm cấm vô hiệu hóa chốt an toàn đầu súng (contact arm) hoặc vừa đi vừa bóp giữ cò; khi gỡ đinh kẹt, kiểm tra hoặc nghỉ giải lao bắt buộc phải "tháo khớp nối ống dây khí nén để xả hết áp suất dư".
防錆前処理で有機溶剤を使う屋内洗浄作業場では、蒸気が空気より重く滞留するため「局所排気装置(またはプッシュプル型換気装置)」を稼働させ、「有機ガス用防毒マスク」と「不浸透性保護手袋」を着用させます。
Tại xưởng rửa tẩy dầu mỡ trong nhà dùng dung môi hữu cơ ở bước tiền xử lý chống gỉ, vì hơi dung môi nặng hơn không khí và tích tụ ở dưới thấp nên phải vận hành "hệ thống hút khí cục bộ (hoặc thông gió đẩy-hút)", trang bị "mặt nạ phòng độc hơi hữu cơ" và "găng tay bảo hộ chống thấm".
職場の危険予知訓練(KYT 4ラウンド法)は「①現状把握 → ②本質追究 → ③対策樹立 → ④目標設定(指差呼称)」の順に進め、ハインリッヒの法則(1:29:300)に基づき300件のヒヤリハット段階で危険要因を排除します。
Huấn luyện dự đoán nguy hiểm tại nơi làm việc (phương pháp KYT 4 vòng) được tiến hành theo trình tự "① Nắm bắt hiện trạng → ② Truy tìm bản chất → ③ Đề ra đối sách → ④ Thiết lập mục tiêu (chỉ tay gọi tên)", kết hợp loại bỏ các nguy cơ ngay từ giai đoạn 300 vụ suýt tai nạn (Hiyari-Hatto) theo định luật Heinrich (1 : 29 : 300).
Điểm cần nhớ
- 丸のこ盤は「割刃(反発予防装置)+ 安全カバー + 軍手禁止」を徹底し、エアネイラは点検・詰まり除去時に必ず「エアホースを外す」
Máy cưa đĩa bắt buộc có Dao tách mạch (割刃) + Nắp bảo vệ + Cấm đeo găng tay sợi; súng bắn đinh hơi bắt buộc phải tháo ống khí nén khi kiểm tra hoặc gỡ đinh kẹt - 有機溶剤洗浄作業では「局所排気装置の稼働 + 有機ガス用防毒マスク + 不浸透性保護手袋」を義務づける
Khi rửa tẩy dầu mỡ bằng dung môi hữu cơ, bắt buộc bật hệ thống hút khí cục bộ + đeo mặt nạ phòng độc hơi hữu cơ + đeo găng tay bảo hộ chống thấm - KYT 4ラウンド法は「①現状把握 → ②本質追究 → ③対策樹立 → ④目標設定」の順に進め、ヒヤリハット段階で対策する
Phương pháp KYT 4 vòng tiến hành theo trình tự: ① Nắm bắt hiện trạng → ② Truy tìm bản chất → ③ Đề ra đối sách → ④ Thiết lập mục tiêu, xử lý từ giai đoạn suýt tai nạn
| Từ vựng | Nghĩa |
|---|---|
| 割刃(反発予防装置)とキックバック防止 | Dao tách mạch (割刃 - Thiết bị chống văng ngược) và Phòng chống Kickback |
| エアホース離脱と残圧排出 | Tháo ống dây khí nén và Xả áp suất dư súng bắn đinh |
| 局所排気装置と有機ガス用防毒マスク | Hệ thống hút khí cục bộ và Mặt nạ phòng độc hơi hữu cơ |
| KYT 4ラウンド法とハインリッヒの法則(1:29:300) | Phương pháp KYT 4 vòng và Định luật Heinrich (1 : 29 : 300) |
9. 梱包工程のQC七つ道具・ポカヨケ・出荷前検査・輸出検疫管理
9. Bảy công cụ QC trong đóng gói, Poka-yoke, Kiểm tra trước xuất hàng và Quản lý kiểm dịch xuất khẩu
梱包工程の品質改善ではQC七つ道具を活用します。「パレート図」は不良項目を件数順の棒グラフと累積比率折れ線で示して重点対策項目を決める図、「特性要因図(魚の骨図)」は結果(さび等)に対する4M(作業者・材料・方法・設備)の因果関係を整理する図です。
Trong cải tiến chất lượng công đoạn đóng gói, người quản lý vận dụng 7 công cụ QC: "Biểu đồ Pareto" kết hợp biểu đồ cột xếp theo số vụ lỗi và đường tỷ lệ tích lũy để chọn hạng mục ưu tiên cải tiến; "Biểu đồ nhân quả (biểu đồ xương cá)" sắp xếp quan hệ nhân quả theo 4M (Con người, Vật liệu, Phương pháp, Thiết bị) đối với kết quả lỗi.
測定値のばらつき分布は「ヒストグラム」で把握し、工程推移は「管理図(Xbar-R管理図等)」で監視します。打点が管理限界線(UCL/LCL)を超えたときは「異常原因」の発生と判断して直ちに調査・調整し、PDCAのActでは「作業標準書」を改訂して標準化します。
Phân bố độ tản mạn của giá trị đo được nắm bắt bằng "Biểu đồ tần suất (Histogram)", còn biến thiên theo thời gian của công đoạn được giám sát bằng "Biểu đồ kiểm soát (Xbar-R)". Khi điểm chấm vượt ra ngoài đường giới hạn kiểm soát (UCL/LCL), phải phán đoán đã phát sinh "nguyên nhân bất thường" để điều tra, hiệu chỉnh ngay, và ở bước Act của PDCA phải sửa đổi "Tài liệu tiêu chuẩn thao tác" để tiêu chuẩn hóa.
同梱付属品の入れ忘れ(欠品)防止には、トレイへの定数配膳(キット化)・バーコード照合などの「ポカヨケ」を導入します。大型密閉枠組箱では、外板を閉じる前に内部のアンカー締結・根止め・乾燥剤・バリヤ袋シール状態を写真記録し、完成後はパッキングリスト(P/L)と現物荷印(常に G/W > N/W)を照合します。
Để chống bỏ quên (thiếu hàng) phụ kiện đóng kèm, cần áp dụng cơ chế "Poka-yoke" như xếp bộ định lượng vào khay (kit hóa), quét mã vạch và cân kiểm tra. Với thùng khung gỗ kín lớn, trước khi đóng ván ngoài phải chụp ảnh lưu hồ sơ tình trạng bu lông neo, thanh chặn, chất hút ẩm và mối hàn túi màng chắn; sau khi đóng xong phải đối chiếu Packing List (P/L) với ký mã hiệu thực tế (luôn có G/W > N/W).
輸出用木箱のISPM No.15管理では、補修用の根止め材やダンネージに未処理無垢材が1本でも混入すると検疫違反(輸入拒否・廃棄)となるため、必ずHT処理済材(中心温度56℃以上・30分以上)または合板等の検疫免除材を使用します。
Trong quản lý kiểm dịch ISPM No.15 cho thùng gỗ xuất khẩu, nếu để lẫn dù chỉ 1 thanh gỗ chặn hoặc gỗ sửa chữa bằng gỗ tự nhiên chưa xử lý khử trùng sẽ vi phạm kiểm dịch (bị từ chối nhập khẩu hoặc tiêu hủy); do đó bắt buộc phải dùng gỗ đã xử lý nhiệt HT (tâm gỗ ≥ 56°C trong ≥ 30 phút) hoặc vật liệu được miễn như gỗ dán.
Điểm cần nhớ
- パレート図=累積比率による重点対策決定 / 特性要因図=4M要因整理 / ヒストグラム=ばらつき分布 / 管理図UCL・LCL外=異常原因調査
Biểu đồ Pareto = tính tỷ lệ tích lũy chọn hạng mục ưu tiên / Biểu đồ xương cá = phân tích 4M / Histogram = xem phân bố / Biểu đồ kiểm soát vượt UCL-LCL = điều tra nguyên nhân bất thường - PDCAのActでは「作業標準書の改訂」を行い、欠品防止にはキット化・バーコード照合・重量検量の「ポカヨケ」を導入する
Ở bước Act của PDCA phải sửa đổi Tài liệu tiêu chuẩn thao tác; áp dụng Poka-yoke (kit hóa theo khay, quét mã vạch, cân kiểm tra) để chống bỏ quên phụ kiện - 密閉前に内部固定・シール状態の写真記録を残し、P/L照合(G/W>N/W)とISPM No.15補修材管理(未処理無垢材混入厳禁)を徹底する
Chụp ảnh lưu bằng chứng bên trong trước khi đóng kín thùng, đối chiếu P/L (luôn G/W > N/W) và nghiêm cấm để lẫn gỗ tự nhiên chưa xử lý ISPM No.15 khi sửa chữa/chèn lót
| Từ vựng | Nghĩa |
|---|---|
| パレート図・特性要因図・ヒストグラム・管理図 | Biểu đồ Pareto, Biểu đồ nhân quả, Histogram và Biểu đồ kiểm soát |
| PDCAサイクルと作業標準書の改訂 | Chu trình PDCA và Sửa đổi Tài liệu tiêu chuẩn thao tác |
| ポカヨケ(キット化・バーコード照合)と密閉前中間検査 | Poka-yoke (Kit hóa, Quét mã vạch) và Kiểm tra trung gian trước khi đóng kín |
| パッキングリスト照合とISPM No.15補修材管理 | Đối chiếu Packing List và Quản lý gỗ sửa chữa theo ISPM No.15 |
10. 2号試験対策の重要計算式・管理判断まとめ
10. Tổng hợp Công thức tính toán & Phán đoán quản lý trọng tâm cho kỳ thi số 2
【必須計算式①】合成重心位置:xG = (W1・x1 + W2・x2) ÷ (W1 + W2) / 緩衝受圧面積:A = W ÷ σs(4隅なら a = A ÷ 4) / 緩衝材厚さ:t = C × H ÷ Gm / 防湿乾燥剤量:W = K・A・R・M + 補正量。
【Công thức bắt buộc ①】Vị trí trọng tâm tổng hợp: xG = (W1·x1 + W2·x2) ÷ (W1 + W2) / Diện tích chịu tải của đệm: A = W ÷ σs (chia 4 góc thì a = A ÷ 4) / Độ dày đệm: t = C × H ÷ Gm / Lượng chất hút ẩm: W = K·A·R·M + Lượng bù ẩm.
【必須計算式②】段ボールn段積み必要圧縮強さ:P = 1箱質量 × (n − 1) × 安全率 S / 木材含水率:u = {(W1 − W0) ÷ W0} × 100(%) / フォークリフト許容荷重:W = W0 × L0 ÷ L / 2点吊り120°時の1本張力:T = W。
【Công thức bắt buộc ②】Độ bền nén cần thiết của thùng carton xếp n tầng: P = Khối lượng 1 thùng × (n − 1) × Hệ số an toàn S / Độ ẩm gỗ: u = {(W1 − W0) ÷ W0} × 100 (%) / Tải trọng cho phép của xe nâng: W = W0 × L0 ÷ L / Lực căng 1 dây khi cẩu 2 điểm góc 120°: T = W.
【監督判断の鉄則】① 共振回避は固有振動数 fn を下げて「f / fn > √2」の防振域へ。② 長尺木箱のクレーン荷役は「つり天秤」で垂直吊り。③ 再発防止は注意喚起だけで終わらせず「作業標準書の改訂」と「ポカヨケ」で標準化する。
【Nguyên tắc phán đoán giám sát】① Tránh cộng hưởng rung động bằng cách hạ tần số dao động riêng fn sang vùng cách rung "f / fn > √2". ② Cẩu thùng gỗ dài bằng "dầm cân bằng (つり天秤)" để cáp treo thẳng đứng. ③ Phòng ngừa tái phát phải đi đến "sửa đổi Tài liệu tiêu chuẩn thao tác" và áp dụng "Poka-yoke" chứ không chỉ nhắc nhở suông.
Điểm cần nhớ
- 計算公式:重心 xG=Σ(Wi・xi)/ΣWi / 受圧面積 A=W/σs / 緩衝厚さ t=C・H/Gm / 最下段箱強度 P=W・(n−1)・S
Công thức: Trọng tâm xG = Σ(Wi·xi)/ΣWi / Diện tích đệm A = W/σs / Độ dày đệm t = C·H/Gm / Độ bền thùng tầng đáy P = W·(n−1)·S - 荷役力学:つり角度60°以内(120°では張力T=W)・ワイヤ安全係数6以上・長尺箱はつり天秤 / リフト許容荷重 W=W0・L0/L
Cơ học bốc xếp: Góc cáp ≤ 60° (ở 120° lực căng T = W), hệ số an toàn cáp ≥ 6, thùng dài dùng dầm cân bằng / Tải cho phép xe nâng W = W0·L0/L - 品質安全管理:パレート図累積比率・4M特性要因図・管理図UCL/LCL・KYT 4ラウンド法・ISPM No.15補修材の未処理材混入厳禁
Quản lý chất lượng & an toàn: Tỷ lệ tích lũy Pareto, biểu đồ xương cá 4M, giới hạn UCL/LCL, KYT 4 vòng và cấm tuyệt đối gỗ sửa chữa chưa xử lý ISPM No.15
| Từ vựng | Nghĩa |
|---|---|
| 緩衝受圧面積(A=W/σs)と共振回避(f/fn>√2) | Diện tích chịu tải đệm (A = W/σs) và Tránh cộng hưởng (f/fn > √2) |
| 合成重心 xG とフォークリフト許容荷重(W0・L0/L) | Trọng tâm tổng hợp xG và Tải trọng cho phép của xe nâng (W0·L0/L) |
| つり角度120°張力(T=W)とつり天秤 | Lực căng cáp ở góc 120° (T = W) và Dầm cân bằng cẩu |
| パレート図・特性要因図・作業標準書改訂 | Biểu đồ Pareto, Biểu đồ nhân quả và Sửa đổi Tài liệu tiêu chuẩn thao tác |
Đóng gói công nghiệp nâng cao (thiết kế thùng, tính toán, cẩu hàng, QC)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 技能検定 工業包装 1級・2級 試験問題・試験基準(中央職業能力開発協会 JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/