
Pengemasan Industri (工業包装)
工業包装(木箱・枠組箱・段ボール・防錆防湿・緩衝包装・安全作業)
Manufaktur industri - Mesin & Elektronik · 製造分野 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 特定技能1号における位置づけと工業包装の基礎
1. Posisi dalam SSW (i) dan Dasar-dasar Pengemasan Industri
製造分野特定技能1号に「工業包装」という単独の試験区分はなく、受験者は「機械金属加工区分」「電気電子機器組立て区分」「家具製造区分」のいずれかで受験します。本章は3区分の包装知識と技能検定(随時3級・2級)・2号移行を補完する専門トラックです。
Dalam bidang Manufaktur Produk Industri Pekerja Berketerampilan Spesifik (SSW) No. 1, tidak ada kategori ujian tersendiri bernama "Pengemasan Industri"; pekerja mengikuti ujian pada salah satu dari 3 kategori: "Pemrosesan Mesin dan Logam", "Perakitan Peralatan Listrik dan Elektronik", atau "Manufaktur Furnitur". Bab ini merupakan jalur khusus pelengkap yang mencakup materi pengemasan dan kualitas logistik di ketiga buku teks tersebut, sekaligus mempersiapkan ujian Evaluasi Keterampilan Pengemasan Industri (Tingkat 3 & 2) serta transisi ke SSW No. 2.
JIS Z 0108において「工業包装」とは、製品や部品の輸送・保管にあたり、品質の保護と荷役・物流の効率を第一の目的とする包装と定義されます。店頭で消費者の購買意欲を高める美しいデザインを優先する「商業包装」とは目的が大きく異なります。
Menurut JIS Z 0108, "pengemasan industri" (工業包装) didefinisikan sebagai pengemasan yang tujuan utamanya adalah melindungi kualitas produk atau komponen serta meningkatkan efisiensi penanganan muatan (bongkar muat) selama pengangkutan dan penyimpanan. Hal ini berbeda dengan "pengemasan komersial" (商業包装) yang mengutamakan desain indah untuk menarik minat beli konsumen di toko ritel.
包装構造は内側から順に、物品個々を包む「個装」、水分や衝撃を防ぐ「内装」、木箱や段ボール箱に入れて荷印を付ける「外装」の3段階に区分されます。金属部品では、洗浄・乾燥・防錆の「前処理」を行ってから「個装 → 内装 → 外装」の順に進めます。
Struktur pengemasan dari dalam ke luar dibagi menjadi 3 tingkat: "Pengemasan satuan" (個装) yang membungkus tiap produk; "Pengemasan dalam" (内装) yang melindungi dari uap air, karat, dan benturan; serta "Pengemasan luar" (外装) yang menempatkan barang ke wadah terluar (peti kayu atau kardus) dan memberi tanda pengiriman. Untuk komponen logam, prosedur dimulai dengan "pra-perlakuan" (前処理: pencucian, pengeringan, antikarat) lalu berlanjut ke "個装 → 内装 → 外装".
質量表示では、製品のみの質量を「純質量(N/W)」、木箱など包装材料の質量を「風袋質量(Tare)」、両者の合計を「総質量(G/W=N/W+風袋質量)」といいます。また複数の貨物をパレットに積み、フォークリフトで一括荷役できるようにすることを「パレタイズ(ユニットロード化)」といいます。
Dalam penandaan massa kargo: massa produk saja disebut "Massa Bersih" (純質量 - Net Weight: N/W); massa bahan pengemas seperti peti kayu dan bantalan disebut "Massa Tara" (風袋質量 - Tare Weight); dan massa total seluruh muatan disebut "Massa Kotor" (総質量 - Gross Weight: G/W = N/W + Massa Tara). Menumpuk beberapa muatan di atas palet agar dapat diangkut sekaligus dengan forklift disebut "paletisasi" (パレタイズ) atau "pembentukan unit load" (ユニットロード化).
物流品質は「納期品質・商品品質・配送品質」の3つに分類され、100万件あたりの不良発生件数を表す「PPM」を指標として管理されます。作業者は常に包装仕様書の寸法や材料指定を厳守しなければなりません。
Kualitas logistik diklasifikasikan menjadi 3 pilar yaitu "kualitas ketepatan waktu pengiriman, kualitas produk, dan kualitas distribusi/pengantaran", serta dikelola menggunakan indeks "PPM" (jumlah kasus cacat per 1 juta pengiriman). Pekerja wajib mematuhi ukuran dan bahan yang ditetapkan dalam lembar spesifikasi pengemasan (包装仕様書).
Poin penting
- 特定技能1号では「機械金属加工・電気電子機器組立て・家具製造」の3区分のいずれかで受験する
Pada SSW No. 1, peserta mengikuti ujian di salah satu dari 3 kategori: Pemrosesan Mesin & Logam, Perakitan Peralatan Listrik & Elektronik, atau Manufaktur Furnitur - JIS Z 0108の「工業包装」は輸送・保管時の品質保護と荷役効率を目的とし、「前処理→個装→内装→外装」の順に進める
Pengemasan industri (JIS Z 0108) bertujuan melindungi mutu barang dan efisiensi bongkar muat dengan urutan: Pra-perlakuan → Satuan → Dalam → Luar - 総質量(G/W)=純質量(N/W)+風袋質量(Tare)であり、物流品質は100万件あたりの不良件数「PPM」で管理する
Massa Kotor (G/W) = Massa Bersih (N/W) + Massa Tara; kualitas logistik dikelola dengan indeks PPM (cacat per 1 juta kasus)
| Kosakata | Arti |
|---|---|
| 工業包装と商業包装 | Pengemasan industri dan Pengemasan komersial |
| 前処理・個装・内装・外装 | Pra-perlakuan / Pengemasan satuan / Dalam / Luar |
| 純質量(N/W)・総質量(G/W)・風袋質量 | Massa bersih (N/W) / Massa kotor (G/W) / Massa tara |
| パレタイズ(ユニットロード化) | Paletisasi (Pembentukan unit load) |
| 物流品質(PPM管理) | Kualitas logistik (Manajemen indeks PPM) |
2. 木材・合板の性質と植物検疫基準(ISPM No.15)
2. Sifat Kayu & Kayu Lapis serta Standar Karantina Tumbuhan (ISPM No.15)
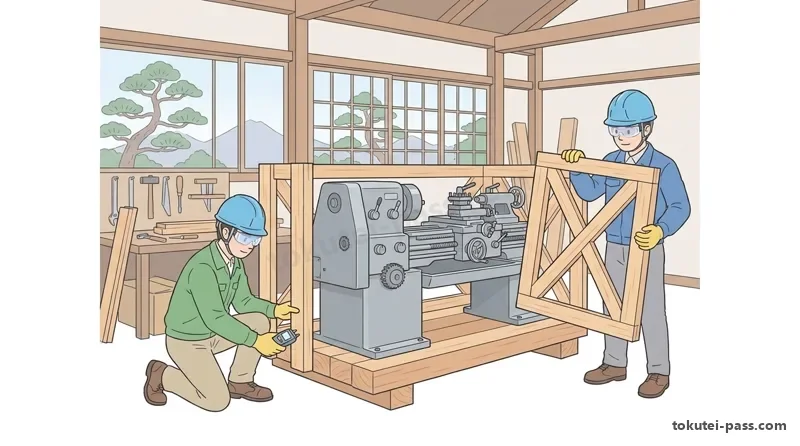
工業包装の木箱にはスギ・マツ・エゾマツなどの針葉樹材やラワン材が多く用いられます。木材は含水率が高いと乾燥収縮によって割れや反りが生じ、釘の保持力が低下し、内部の機械にさびを発生させるため、十分に乾燥させた木材(含水率15〜20%程度、JIS基準で20〜25%以下)を使用します。
Peti kayu pengemasan industri banyak menggunakan kayu pohon jarum (cedar, pinus, spruce) atau kayu lauan. Kayu dengan kadar air (含水率) tinggi akan menyusut saat mengering sehingga memicu retak, melengkung, menurunkan daya cengkeram paku, dan menimbulkan karat pada mesin di dalamnya; oleh karena itu harus digunakan kayu kering (kadar air sekitar 15~20%, standar JIS maksimal 20~25%).
木材が乾燥するときの収縮率には異方性があり、年輪の接線方向(板目方向)が最も大きく、次いで半径方向(柾目方向)であり、繊維方向(長さ方向)が最も小さくなります。また、木材の欠点である「死に節(抜け節)」は周囲の組織と結合しておらず抜け落ちやすいため、「生き節」に比べて曲げ強さを大きく低下させます。
Penyusutan kayu saat mengering bersifat anisotropik: paling besar pada arah tangensial terhadap lingkaran tahun (接線方向 / serat 板目), diikuti arah radial (半径方向 / serat 柾目), dan paling kecil pada arah memanjang serat (繊維方向). Mengenai cacat kayu, "mata kayu mati" (死に節 / 抜け節) tidak menyatu dengan jaringan sekitarnya dan mudah lepas sehingga menurunkan kekuatan lentur kayu jauh lebih parah dibandingkan "mata kayu hidup" (生き節).
合板(ベニヤ合板)は、薄い単板(ベニヤ)を繊維方向が互いに直交するように奇数枚(3枚・5枚など)張り合わせたもので、反りやひび割れが少なく方向による強度差が小さいのが特徴です。また補強用の角材は、断面積が同じであれば薄い板状よりも正方形に近い断面の方が多方向の曲げ荷重に対して折れにくくなります。
Kayu lapis (合板 / plywood) dibuat dengan merekatkan lembaran kayu tipis (単板 / veneer) dalam jumlah ganjil (3, 5, 7...) dengan arah serat saling tegak lurus (90°), sehingga tahan melengkung/retak dan kekuatannya merata di segala arah. Selain itu, untuk kayu balok penguat dengan luas penampang yang sama, penampang mendekati persegi lebih tahan patah terhadap beban lentur dari berbagai arah dibandingkan papan pipih tipis.
輸出用木箱等の無垢木材には、国際植物検疫措置基準(ISPM No.15)に基づく消毒処理とスタンプ押印が義務づけられています。熱処理(記号:HT)では「木材中心部温度56℃以上で30分間以上」の加熱を行います。一方、高温高圧で製造された合板やパーティクルボードのみの箱は検疫免除となります。
Kayu solid untuk peti kayu dan palet ekspor wajib menjalani perlakuan disinfeksi dan dicap stempel IPPC sesuai Standar Internasional untuk Tindakan Fitosanitari (ISPM No.15) guna mencegah penyebaran hama. Dalam perlakuan panas (simbol: HT), kayu dipanaskan hingga "suhu bagian inti kayu mencapai 56°C atau lebih selama minimal 30 menit". Sebaliknya, kemasan yang hanya terbuat dari kayu olahan bersuhu dan bertekanan tinggi seperti kayu lapis (合板), papan partikel, atau OSB dibebaskan dari karantina.
Poin penting
- 木箱用木材は乾燥収縮・割れ・釘保持力低下・内部発錆を防ぐため、含水率15〜20%程度(JIS基準20〜25%以下)に乾燥させて使う
Kayu untuk peti wajib dikeringkan hingga kadar air sekitar 15–20% (standar JIS ≤ 20–25%) guna mencegah retak susut, paku kendor, dan karat di dalam peti - 木材の収縮率は「接線方向(板目)>半径方向(柾目)>繊維方向」の順に大きく、「死に節」は曲げ強さを大きく低下させる
Urutan penyusutan kayu adalah Arah tangensial (板目) > Arah radial (柾目) > Arah memanjang serat; mata kayu mati sangat menurunkan kekuatan lentur - 輸出用無垢木材のISPM No.15熱処理(HT)は「木材中心部温度56℃以上で30分間以上」であり、合板のみの外装は検疫免除となる
Perlakuan panas ISPM No.15 (HT) untuk kayu solid ekspor mensyaratkan suhu inti kayu ≥ 56°C selama ≥ 30 menit; kemasan murni kayu lapis (合板) bebas karantina
| Kosakata | Arti |
|---|---|
| 木材の含水率と乾燥収縮 | Kadar air kayu dan Penyusutan pengeringan |
| 生き節と死に節(抜け節) | Mata kayu hidup dan Mata kayu mati (mata kayu lepas) |
| 合板(単板の奇数枚直交張り) | Kayu lapis (plywood dari lembaran veneer ganjil bersilangan) |
| 国際植物検疫措置基準(ISPM No.15) | Standar karantina tumbuhan internasional (ISPM No.15) |
| 熱処理(HT:中心部温度56℃以上・30分間以上) | Perlakuan panas (HT: suhu inti kayu ≥ 56°C selama ≥ 30 menit) |
3. 普通木箱(JIS Z 1402)と枠組箱(JIS Z 1403)の構造
3. Struktur Peti Kayu Biasa (JIS Z 1402) dan Peti Rangka Kayu (JIS Z 1403)
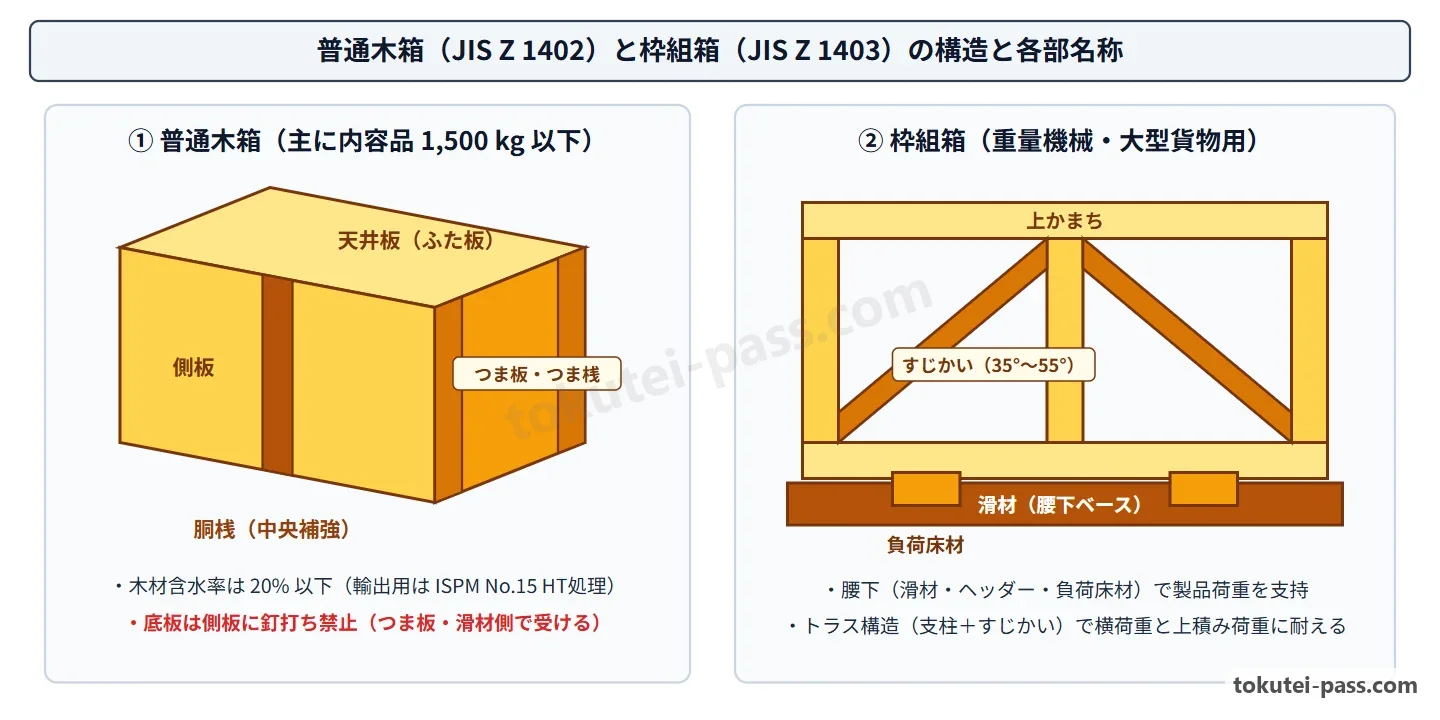
「普通木箱(JIS Z 1402)」は、内容品の質量が1,500 kg以下、内のり長さが4 m以下の貨物に用いる木箱です。板を隙間なく張る「密閉木箱」と隙間をあける「すかし木箱」があり、端面は「つま板・つま桟」、側面は「側板・胴桟」、上下は「天井板・底板」で構成されます。
"Peti kayu biasa" (普通木箱 - JIS Z 1402) digunakan terutama untuk muatan dengan massa isi 1.500 kg ke bawah dan panjang bagian dalam 4 m ke bawah. Terdapat "peti kayu tertutup" (密閉木箱 - papan rapat tanpa celah) dan "peti kayu renggang" (すかし木箱 - papan bercelah). Bidang ujung pendek terdiri dari "papan ujung" (つま板) dan "lis penguat ujung" (つま桟); bidang samping memanjang terdiri dari "papan samping" (側板) dan "lis penguat badan" (胴桟); bagian bawah adalah "papan alas" (底板); dan bagian atas adalah "papan tutup atas" (天井板).
「枠組箱(JIS Z 1403)」は、頑丈な「腰下」の上にトラス構造の「側面・つま面・天井」を組む木箱で、重量機械や大型貨物に用います。腰下の最下部で床に接して縦に走る角材が「滑材」、その両端をつなぐ横材が「ヘッダー」、滑材の上に渡して製品荷重を直接支える部材が「負荷床材」です。
"Peti rangka kayu" (枠組箱 - JIS Z 1403) merakit panel samping, ujung, dan tutup atas berstruktur rangka di atas bagian "alas" (腰下) yang kokoh, digunakan untuk mesin berat dan kargo besar. Pada bagian alas, balok paling bawah yang bersentuhan dengan lantai adalah "balok luncur" (滑材 / skid), balok melintang di kedua ujung balok luncur adalah "header" (ヘッダー), dan balok melintang di atas balok luncur yang langsung menopang beban produk adalah "balok lantai penahan beban" (負荷床材).
枠組箱の側面パネルは、上下の横枠である「上かまち」「下かまち」、垂直の柱である「側支柱」、および横方向の力による変形を防ぐ斜め材「すじかい」で構成されます。すじかいの角度は、下かまちの水平面に対して「45°を標準(35°〜55°の範囲)」とします。
Panel samping peti rangka kayu tersusun dari "balok rangka atas" (上かまち), "balok rangka bawah" (下かまち), tiang vertikal "tiang samping" (側支柱), serta balok miring "penguat diagonal" (すじかい) untuk mencegah deformasi akibat gaya mendatar. Sudut penguat diagonal dipasang dengan "standar 45° (dalam rentang 35°~55°)" terhadap bidang horizontal balok rangka bawah.
また、天井の荷重を支える「はり受け」を保持するため、側支柱の内側に添えて打ち付ける「そえ柱」の長さは、側支柱の長さの3分の2(2/3)以上とします。
Selain itu, panjang "tiang penopang tambahan" (そえ柱) yang dipasang menempel di sisi dalam tiang samping untuk menopang "penyangga balok tutup" (はり受け) harus minimal 2/3 dari panjang tiang samping (側支柱).
Poin penting
- 「普通木箱(JIS Z 1402)」は内容品質量1,500 kg以下・内のり長さ4 m以下に用い、つま板・側板・底板・天井板で構成される
Peti kayu biasa (JIS Z 1402) digunakan untuk muatan ≤ 1.500 kg dan panjang dalam ≤ 4 m, terdiri atas papan ujung, papan samping, papan alas, dan papan tutup - 「枠組箱(JIS Z 1403)」の腰下は下から「滑材→負荷床材」の順に組み、滑材両端を「ヘッダー」で連結する
Alas peti rangka kayu (JIS Z 1403) disusun dari bawah ke atas yaitu Balok luncur (滑材) → Balok lantai penahan beban (負荷床材), dengan ujung skid dihubungkan oleh header - 枠組箱側面の「すじかい」は水平面に対し標準45°(35°〜55°)とし、はり受けを支える「そえ柱」は側支柱長さの2/3以上とする
Penguat diagonal samping (すじかい) dipasang standar 45° (35°–55°), dan tiang tambahan (そえ柱) penopang penyangga balok tutup wajib berukuran ≥ 2/3 panjang tiang samping
| Kosakata | Arti |
|---|---|
| 普通木箱(1,500 kg以下・内のり長さ4 m以下) | Peti kayu biasa (≤ 1.500 kg, panjang dalam ≤ 4 m) |
| つま板・つま桟・側板・胴桟 | Papan ujung / Lis ujung / Papan samping / Lis badan |
| 枠組箱の腰下(滑材・ヘッダー・負荷床材) | Alas peti rangka kayu (Balok luncur / Header / Balok beban) |
| 上かまち・下かまち・側支柱・すじかい(標準45°) | Rangka atas & bawah / Tiang samping / Penguat diagonal (45°) |
| はり受けとそえ柱(側支柱長さの2/3以上) | Penyangga balok tutup & Tiang tambahan (≥ 2/3 tiang samping) |
4. 釘打ち・ボルト締結のルールと木箱製作実技
4. Aturan Pemakuan, Pengikatan Baut, dan Praktik Pembuatan Peti Kayu
木箱の板材と桟材(または合板と枠材)を重ねて釘を貫通させる「平打ち」では、作業台の上に木製敷板(または鉄板)を敷いて打ち、裏面に貫通して出た釘の先端を木材の繊維方向に沿って曲げて打ち込みます(打ち曲げ)。これにより高い保持力が得られ、釘先によるけがや製品損傷を防ぎます。
Dalam "pemakuan datar/tembus" (平打ち) yang menumpuk papan/kayu lapis dengan kayu lis lalu memakunya hingga tembus, papan alas kayu (木製敷板) diletakkan di atas meja kerja saat memaku, dan ujung paku yang menembus keluar di bagian belakang dibengkokkan (打ち曲げ) searah "arah serat kayu" (繊維方向) lalu dibenamkan. Teknik ini memperkuat daya cengkeram paku dan mencegah cedera akibat ujung paku.
一方、板材を枠材や桟材の木口・側面に打ち付けて箱に組み立てる「組立て打ち」では、使用する釘の長さは打ち抜く板材の厚さの約2.5〜3倍を標準とします。木材の端(木口付近)に複数の釘を打つときは、木割れを防ぐため、木口から適度な距離をあけ、同じ木目線上を避けて「千鳥状(ジグザグ)」に配置します。
Sebaliknya, dalam "pemakuan perakitan" (組立て打ち) untuk merakit papan ke kayu lis atau kayu rangka, panjang paku standar adalah 2,5 hingga 3 kali ketebalan papan yang ditembus. Saat memakukan beberapa paku di dekat ujung potong kayu (木口), untuk mencegah kayu pecah/retak (木割れ), beri jarak yang cukup dari tepi ujung kayu dan susun paku secara "zig-zag / berselang-seling" (千鳥状) menghindari satu garis serat kayu yang sama.
普通木箱を組み立てる際、つり上げ時の底抜け事故を防ぐため、底板の下から側板の下端に向かって釘を打ってはなりません。側板を底板の側面まで下ろし、横方向から底板またはつま桟へ釘を打って荷重をせん断力で受ける構造にします。
Saat merakit peti kayu biasa, untuk mencegah alas jebol (底抜け) saat diangkat, dilarang memaku dari bawah papan alas ke arah papan samping. Papan samping harus dipanjangkan ke bawah menutup sisi papan alas dan dipaku dari arah samping ke papan alas atau lis penguat ujung.
また、枠組箱の腰下で滑材とヘッダーや負荷床材をボルト締結する際は、ボルトの頭やナットが滑材の底面から下へ突出しないよう、滑材底面に「座ぐり(めくら穴加工)」を施してボルト頭を沈めます。
Saat mengikat balok luncur (滑材) dengan header atau balok lantai penahan beban menggunakan baut pada alas peti rangka kayu, bagian bawah balok luncur harus diberi "lubang benam bertingkat" (座ぐり / counterbore) agar kepala baut terbenam dan tidak menonjol keluar dari permukaan bawah balok luncur.
Poin penting
- 貫通させた釘先を曲げる「平打ち」では、裏面に出た釘先を木材の「繊維方向」に沿って打ち曲げて埋め込む
Pada pemakuan datar/tembus (平打ち), ujung paku yang menembus keluar di sisi belakang wajib dibengkokkan searah serat kayu (繊維方向) dan dibenamkan - 「組立て打ち」の釘長さは打ち抜く板厚の2.5〜3倍とし、木口付近では木割れ防止のため「千鳥状」に打つ
Panjang paku perakitan (組立て打ち) adalah 2,5–3 kali tebal papan yang ditembus dan dipaku secara zig-zag (千鳥状) di dekat ujung kayu guna mencegah retak - 底抜け防止のため底板から側板への上向き釘打ちは厳禁であり、滑材底面のボルト頭は「座ぐり」で沈める
Dilarang memaku dari bawah papan alas ke papan samping agar alas tidak jebol; kepala baut di dasar balok luncur harus dibenamkan dengan lubang counterbore (座ぐり)
| Kosakata | Arti |
|---|---|
| 平打ちと釘先の打ち曲げ(繊維方向) | Pemakuan datar dan Membengkokkan ujung paku (searah serat) |
| 組立て打ちの釘長さ(板厚の2.5〜3倍) | Panjang paku perakitan (2,5~3 kali tebal papan) |
| 木割れ防止の千鳥打ち(千鳥状配置) | Pemakuan pola zig-zag untuk mencegah kayu retak |
| 底抜け防止(底板から側板への釘打ち禁止) | Pencegahan alas jebol (dilarang memaku dari alas ke papan samping) |
| 滑材底面の座ぐり加工 | Pelubangan benam (counterbore) pada dasar balok luncur |
5. 段ボール包装・パレット・フィルム包装
5. Pengemasan Karton Gelombang, Palet, dan Film Plastik
段ボールシート(JIS Z 1516)は、波形に成形した「中しん」と平らな板紙である「ライナ」を張り合わせた構造です。1枚の中しんと1枚のライナからなる「片面段ボール」(緩衝巻き用)、1枚の中しんと2枚のライナからなる「両面段ボール」、2層の中しんと3枚のライナからなる重量物用の「複両面段ボール」があります。
Lembaran karton gelombang (段ボールシート - JIS Z 1516) terdiri dari kertas bergelombang di tengah yang disebut "medium bergelombang" (中しん) dan kertas karton datar yang disebut "liner" (ライナ). Terdapat "karton gelombang satu muka" (片面段ボール: 1 medium + 1 liner untuk pembungkus bantalan), "karton gelombang dua muka" (両面段ボール: 1 medium + 2 liner), dan "karton gelombang dinding ganda" (複両面段ボール: 2 medium + 3 liner untuk barang berat).
フルート(段)では、段高約4.5〜4.8 mm(30 cmに約34段)の「Aフルート」が緩衝性と垂直圧縮強さに優れ、段高約2.5〜2.8 mm(約50段)の「Bフルート」は平面圧縮に強い特徴があります。0201形箱ではフルートを必ず「垂直方向」にし、高湿度では圧縮強さが低下します。
Menurut jenis gelombang (フルート): "A-flute" (tinggi ~4,5–4,8 mm, ~34 gelombang/30 cm) paling unggul dalam daya bantalan dan kekuatan tekan vertikal, sedangkan "B-flute" (tinggi ~2,5–2,8 mm, ~50 gelombang/30 cm) tahan terhadap tekanan bidang datar. Pada kotak karton luar (tipe 0201), jalur gelombang wajib mengarah "vertikal/tegak lurus" (垂直方向) untuk menahan beban tumpukan (上積み荷重). Karton gelombang sangat peka terhadap kelembapan; jika kelembapan relatif naik, kekuatan tekannya turun drastis.
0201形段ボール箱を組み立てるときは、先に短い「内フラップ」を折り、次に長い「外フラップ」を閉じて粘着テープで封かんし、テープの両端は側面へ50〜70 mm程度折り返して貼ります。また、PPバンドや帯鉄を掛ける際は、角がつぶれて裂けないよう適切な張力で締め、必要に応じて「当て板(コーナープロテクタ)」を使用します。
Saat merakit kotak karton 0201, lipat "flap dalam" (内フラップ) yang pendek terlebih dahulu, lalu tutup "flap luar" (外フラップ) yang panjang dan segel dengan lakban yang dilipat turun sekitar 50~70 mm ke sisi samping kotak. Saat memasang tali strapping PP atau pita baja, kencangkan secukupnya dan gunakan "pelindung sudut" (当て板) agar sudut kotak tidak penyok dan robek.
JIS規格(JIS Z 0161)の一貫輸送用平パレット(T11形)の標準平面寸法は「1,100 mm × 1,100 mm」です。箱はパレットの縁からはみ出さないように積み、伸縮性のある「ストレッチフィルム」で巻くか、加熱収縮する「シュリンクフィルム」で密着固定して荷崩れを防ぎます。
Palet rata standar untuk transportasi terpadu di Jepang menurut JIS Z 0161 adalah "palet tipe T11" dengan ukuran bidang "1.100 mm × 1.100 mm". Saat menumpuk kotak di atas palet, jangan sampai kotak melewati tepi palet (hindari overhang), lalu ikat menyatu menggunakan "stretch film" elastis atau "shrink film" yang menyusut rapat saat dipanaskan guna mencegah muatan roboh (荷崩れ).
Poin penting
- 段ボールは「ライナ」と波形の「中しん」からなり、Aフルートは緩衝性・垂直圧縮強さに優れ、Bフルートは平面圧縮に強い
Karton gelombang terdiri dari liner dan medium bergelombang; A-flute unggul dalam redaman dan tekan vertikal, sedangkan B-flute tahan tekan bidang datar - 0201形段ボール箱のフルートは「垂直方向」とし、組み立ては「内フラップ→外フラップ」の順に折り、高湿度下では強度が低下する
Arah gelombang kotak 0201 wajib vertikal (垂直方向), melipat flap dalam terlebih dahulu lalu flap luar; kelembapan tinggi menurunkan kekuatan tekan kotak - JIS一貫輸送用平パレット(T11形)の標準寸法は「1,100 mm × 1,100 mm」であり、はみ出し積みを避けてフィルムで固定する
Palet rata standar JIS tipe T11 berukuran 1.100 mm × 1.100 mm; tumpuk kotak tanpa melewati tepi palet dan ikat dengan stretch film atau shrink film
| Kosakata | Arti |
|---|---|
| ライナと中しん(両面・複両面段ボール) | Liner dan Medium bergelombang (Single-wall / Double-wall) |
| AフルートとBフルート・垂直方向 | A-flute dan B-flute / Arah gelombang vertikal |
| 内フラップ・外フラップと封かん | Flap dalam / Flap luar dan Penyegelan kotak |
| T11形平パレット(1,100 mm × 1,100 mm) | Palet rata standar tipe T11 (1.100 mm × 1.100 mm) |
| ストレッチフィルムとシュリンクフィルム | Stretch film dan Shrink film |
6. 防錆包装(JIS Z 0303)と防湿包装(JIS Z 0301)
6. Pengemasan Antikarat (JIS Z 0303) dan Pengemasan Kedap Lembap (JIS Z 0301)
鉄鋼部品の表面に水分(湿気)と酸素が同時に作用すると酸化反応によりさび(腐食)が発生します。特に海上輸送用の密閉型ドライコンテナは昼夜の激しい温湿度変化で結露が発生しやすいため、厳重な防錆・防湿対策が不可欠です。
Ketika uap air (kelembapan) dan oksigen bekerja bersamaan pada permukaan komponen besi baja, reaksi oksidasi akan menimbulkan karat (korosi). Kontainer laut tertutup mengalami fluktuasi suhu siang-malam yang ekstrem selama pelayaran sehingga mudah terjadi pengembunan (結露), membuat pengemasan antikarat dan kedap lembap sangat penting.
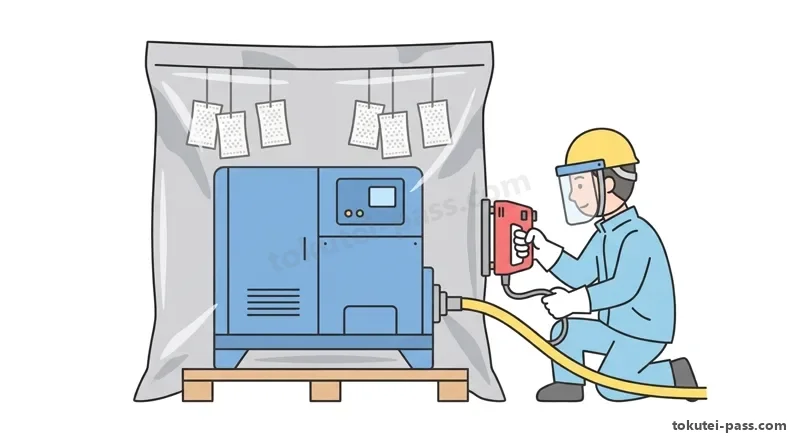
防錆包装では部品を洗浄・完全乾燥させてから防錆処理を行います。素手で触れると汗の塩分等でさびが生じるため必ず手袋を着用します。気化性さび止め紙(VCI紙)は、常温で気化した防錆成分が金属表面に吸着被膜を作るよう、薬品塗布面を製品側に向けて近づけ、外気を遮断して密封します。
Dalam pengemasan antikarat, komponen logam dicuci bersih dari geram/kotoran dan dikeringkan sepenuhnya sebelum diberi zat antikarat. Dilarang menyentuh komponen dengan tangan telanjang karena garam dan air pada keringat tangan akan memicu karat berbentuk sidik jari. Saat menggunakan kertas antikarat menguap (kertas VCI), arahkan sisi berlapis bahan kimia ke arah produk sedekat mungkin dan segel rapat dari udara luar agar gas VCI membentuk lapisan pelindung hingga ke celah rumit.
防湿包装では、水蒸気透過度が極めて低い「アルミ箔ラミネート防湿バリヤ袋」などの内部に製品と「乾燥剤(シリカゲル)」を封入し、袋の口にしわや隙間ができないよう「ヒートシール(熱溶着)」で完全に密封します。
Dalam pengemasan kedap lembap, produk bersama "zat pengering / desikan" (乾燥剤: silika gel) dimasukkan ke dalam "kantong barrier kedap lembap berlapis aluminium foil" (アルミ防湿バリヤ袋) yang laju transmisi uap airnya sangat rendah, lalu mulut kantong disegel rapat dengan "heat seal" (pengelasan panas) tanpa kerutan atau celah.
シリカゲルは外気に触れると直ちに湿気を吸うため、保管容器はすぐに密閉し手早く封かんします。青色のインジケータ付きシリカゲル(青ゲル)が吸湿して「ピンク色(淡赤色)」に変色していた場合は、除湿能力が低下しているため新しい乾燥剤と交換して再密封します。
Karena silika gel langsung menyerap uap air saat terkena udara luar, wadah penyimpanannya harus segera ditutup rapat dan kantong barrier cepat disegel. Apabila silika gel berindikator biru (青ゲル) telah menyerap uap air dan berubah warna menjadi "merah muda (pink)", daya serapnya telah menurun sehingga wajib diganti dengan desikan baru lalu disegel kembali.
Poin penting
- 防錆包装では洗浄・完全乾燥後の金属部品への「素手接触」を厳禁とし、VCI紙は薬品塗布面を製品側に向けて密封する
Dalam pengemasan antikarat, dilarang menyentuh logam bersih dengan tangan telanjang; arahkan sisi berlapis kimia kertas VCI menghadap produk lalu segel - 防湿包装では水蒸気透過度の低い「アルミ箔ラミネート防湿バリヤ袋」に乾燥剤(シリカゲル)を封入してヒートシールする
Dalam pengemasan kedap lembap, masukkan produk dan desikan silika gel ke kantong barrier berlapis aluminium foil lalu segel rapat dengan heat seal - 青色インジケータ付きシリカゲルが「ピンク色(淡赤色)」に変色していたら吸湿済みのため、新品の乾燥剤と交換する
Apabila silika gel biru telah berubah warna menjadi merah muda (pink), artinya sudah jenuh uap air dan wajib diganti dengan desikan baru
| Kosakata | Arti |
|---|---|
| 洗浄・乾燥と素手接触禁止 | Pencucian - Pengeringan dan Larangan menyentuh dengan tangan telanjang |
| 気化性さび止め剤(VCI)・気化性さび止め紙 | Zat antikarat menguap (VCI) / Kertas VCI |
| アルミ防湿バリヤ袋(水蒸気透過度) | Kantong barrier kedap lembap aluminium (transmisi uap air rendah) |
| ヒートシール(熱溶着) | Heat seal (penyegelan las panas) |
| シリカゲル乾燥剤(青色→吸湿後ピンク色) | Desikan Silika gel (Biru saat kering → Pink setelah jenuh uap air) |
7. 緩衝包装・製品固定・防水施工
7. Pengemasan Bantalan Kejut, Penguncian Produk, dan Kedap Air
緩衝包装は、輸送や荷役中の落下衝撃や振動を緩衝材の変形によって吸収し、製品に伝わる加速度(G)を製品の許容値以下に抑えるために行います。設計手法には、製品全面を包む「全面緩衝包装」、角や縁にパッドを当てる「部分緩衝包装(コーナーパッドなど)」、ばねやベルトで宙吊りにする「サスペンション包装」があります。
Pengemasan bantalan peredam kejut (緩衝包装) menyerap benturan jatuh dan getaran transportasi melalui perubahan bentuk bahan bantalan agar percepatan (G) yang diteruskan ke produk tetap di bawah batas izinnya. Tiga metode utamanya adalah "Bantalan seluruh permukaan" (全面緩衝包装), "Bantalan sebagian" (部分緩衝包装: bantalan sudut/tepi), dan "Pengemasan suspensi" (サスペンション包装: digantung dengan pegas atau sabuk).
気泡緩衝シート(エアキャップ)や発泡ポリエチレン(EPE)は柔軟性と復元力に優れます。一方、発泡ポリスチレン(EPS)は硬質で、大きな繰り返し衝撃で気泡がつぶれると元の厚さに100%は回復しません。また受圧面積が狭すぎると緩衝材が完全につぶれる「底づき」を起こすため適正面積を確保します。
Lembaran bubble wrap (エアキャップ) dan busa polietilena (EPE) memiliki kelenturan dan daya pulih yang tinggi terhadap benturan berulang. Sebaliknya, polistirena busa (EPS / Styrofoam) bersifat kaku; jika terkena benturan besar berulang kali, sel busanya akan kempes permanen dan tidak pulih 100%. Selain itu, bidang tumpuan yang terlalu sempit akan memicu "bottoming out" (底づき: bantalan tergencet habis) sehingga benturan langsung menghantam produk.
木箱内部での製品固定では、重量機械は腰下にアンカーボルトで隙間なく確実に締結し緩み止めを施します。さらに横滑りを防ぐ「根止め材」や浮き上がりを防ぐ「押さえ材」を配置します。押さえ材は薄い板金カバーではなく強度のあるフレーム部に当て、塗装面との間にフェルトやゴム板等の「当て材」を挟んで傷つきを防ぎます。
Untuk mengunci produk di dalam peti kayu, mesin berat dibaut kencang ke alas peti dengan pengunci anti-kendur, ditambah "balok penahan kaki" (根止め材) penahan geser samping dan "balok penekan atas" (押さえ材) penahan angkat. Balok penekan harus menekan bagian rangka mesin yang kuat (bukan pelat penutup tipis) dengan diselipi "bantalan pelindung" (当て材 seperti kain felt atau karet) agar cat tidak tergores.
外装木箱の内部防水では、天井面や側面からの雨水・結露水の滴下を防ぐため、製品の上部から側面へ防水紙やシートを屋根(傘)のようにかぶせる「シェッド張り(傘掛け防水法)」を行います。底面を防水紙で密閉すると内部に水が溜まるため、底面は通気・水抜きができるようにします。
Untuk kedap air di dalam peti kayu luar, kertas atau lembaran kedap air diselubungkan seperti atap/tudung payung dari bagian atas ke samping mesin guna menahan tetesan air hujan dan embun—metode ini disebut "pemasangan Shed" (シェッド張り / 傘掛け防水法). Bagian alas peti tidak ditutup kedap air agar air dapat mengalir keluar.
Poin penting
- 緩衝材では発泡ポリエチレン(EPE)は復元力に優れ、硬質の発泡ポリスチレン(EPS)は大衝撃で気泡がつぶれると元に戻らない
Busa polietilena (EPE) memiliki daya pulih elastis tinggi, sedangkan polistirena busa (EPS) yang kaku akan kempes permanen jika terkena benturan keras - 木箱内固定ではアンカーボルト・根止め材・押さえ材を用い、押さえ材は当て材を介して強度のあるフレーム部に当てる
Kunci mesin di dalam peti kayu dengan baut angkur, balok penahan kaki, dan balok penekan atas yang menekan rangka kuat mesin melalui bantalan pelindung - 外装木箱内部で製品上部に屋根状(傘状)に防水紙やシートをかぶせる防水法を「シェッド張り」といい、底面は密閉しない
Metode menyelubungkan lembaran kedap air seperti atap di atas mesin dalam peti kayu disebut pemasangan Shed (シェッド張り), dengan bagian alas dibiarkan berdrainase
| Kosakata | Arti |
|---|---|
| 全面緩衝・部分緩衝・サスペンション包装 | Bantalan seluruh permukaan / Sebagian / Pengemasan suspensi |
| 発泡ポリエチレン(EPE)と発泡ポリスチレン(EPS) | Polietilena busa (EPE) dan Polistirena busa (EPS) |
| 受圧面積と底づき(ボトミング) | Luas bidang penerima beban dan Bottoming out (底づき) |
| 根止め材・押さえ材・当て材 | Balok penahan kaki / Balok penekan atas / Bantalan pelindung |
| シェッド張り(傘掛け防水法) | Pemasangan Shed (metode kedap air tudung atap) |
8. 貨物取扱注意マーク(JIS Z 0150)とシッピングマーク
8. Tanda Perhatian Penanganan Muatan (JIS Z 0150) dan Shipping Mark
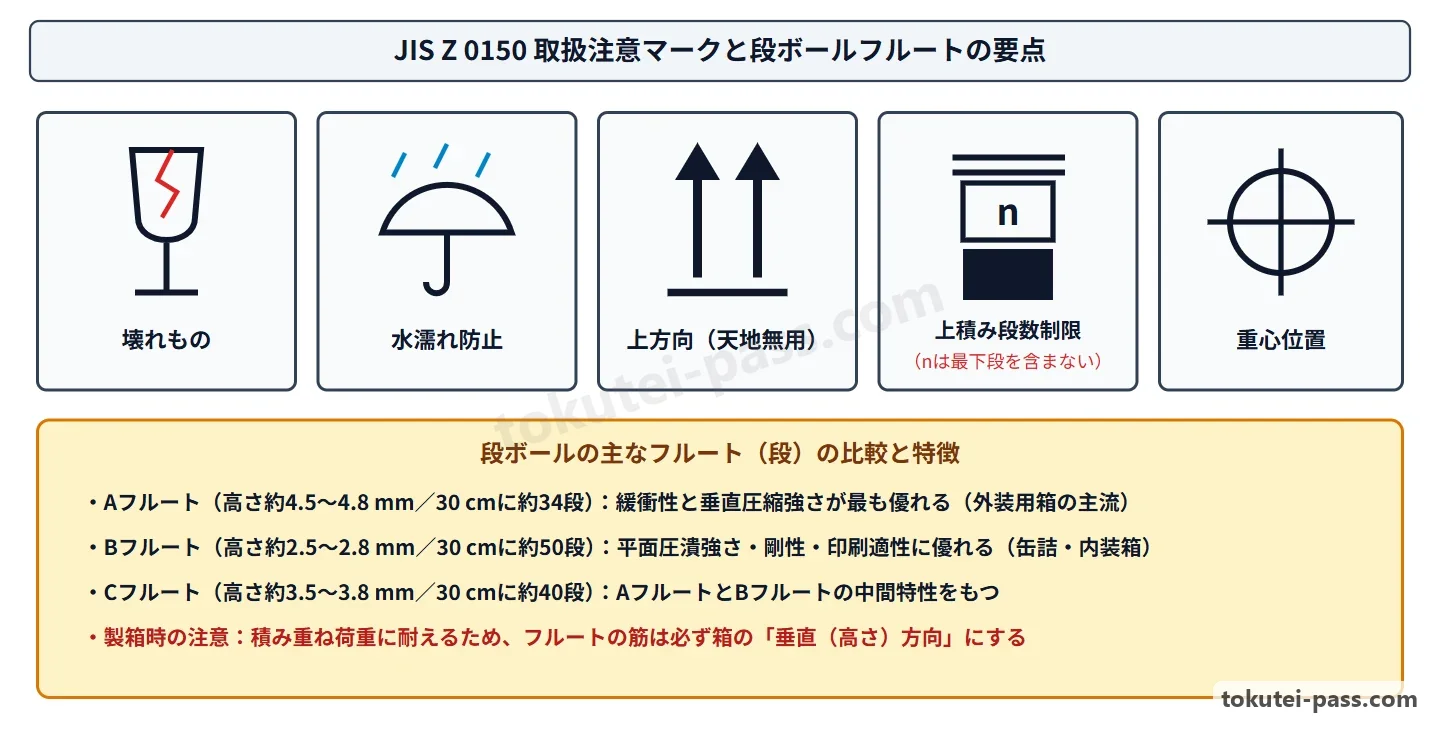
包装貨物の外装には、言葉が通じない海外の荷役現場でも取扱方法が直感的に分かるよう、JIS Z 0150(ISO 780対応)の図記号「取扱注意マーク(ケアマーク・指示マーク)」を表示します。
Pada bagian luar barang kemas dicantumkan simbol gambar menurut standar JIS Z 0150 (selaras ISO 780) yang disebut "Tanda perhatian penanganan muatan / Care mark" (取扱注意マーク) agar cara penanganan dipahami secara intuitif di lokasi bongkar muat seluruh dunia.
2本の上向き矢印は「天地無用」、傘は「水ぬれ防止」、グラスは「壊れもの注意」、十字と円は「重心位置」、鎖は「つり位置」、フックに斜線は「手鉤使用禁止」です。偏重心の機械は実際の重心位置に表示し、手鉤禁止マークの貨物には木箱でも手鉤を使ってはなりません。
Contoh utamanya: dua panah ke atas adalah "Jangan dibalik / Sisi atas" (天地無用); payung adalah "Jaga tetap kering" (水ぬれ防止); gelas anggur adalah "Awas barang pecah belah" (壊れもの注意); lingkaran bersilang adalah "Posisi titik berat" (重心位置); rantai adalah "Posisi sling angkat" (つり位置); dan gancu dicoret adalah "Dilarang menggunakan gancu" (手鉤使用禁止). Untuk mesin dengan titik berat condong, tandai pada posisi titik berat aktualnya; jangan pernah menancapkan gancu pada kargo bertanda larangan gancu.
輸出貨物の側面に刷り込む「シッピングマーク(荷印)」には、荷受人略号(メインマーク)、仕向地(ポートマーク)、ケースナンバー(例:C/NO. 3/10=全10箱中3箱目)、総質量(G/W)、純質量(N/W)、寸法、原産国を正確に記載します。
Selain itu, "Shipping Mark" (tanda pengiriman / 荷印) yang dicapkan (stencil) pada sisi peti ekspor memuat singkatan penerima (Main mark), pelabuhan tujuan (Port mark / 仕向地), nomor peti (misal C/NO. 3/10 = peti ke-3 dari 10 peti), Massa Kotor (G/W), Massa Bersih (N/W), dimensi (L×W×H), dan Negara Asal (MADE IN JAPAN dll.).
Poin penting
- JIS Z 0150の取扱注意マーク:上向き2矢印=天地無用、傘=水ぬれ防止、グラス=壊れもの注意、フック斜線=手鉤使用禁止
Simbol JIS Z 0150: Dua panah atas = Jangan dibalik; Payung = Jaga tetap kering; Gelas = Barang pecah belah; Gancu dicoret = Dilarang pakai gancu - 十字と円は「重心位置」(偏重心貨物は実際の重心位置に表示)、鎖マークはクレーンワイヤーを掛ける「つり位置」を示す
Lingkaran garis silang = Posisi titik berat (ditandai di titik berat aktual); Simbol rantai = Posisi sling angkat (tempat mengaitkan kawat crane) - 輸出用シッピングマークにはメインマーク、仕向地、ケースナンバー(C/NO. 3/10=10箱中3箱目)、G/W・N/W、寸法、原産国を記す
Shipping Mark ekspor memuat Main mark, Pelabuhan tujuan, Nomor peti (C/NO. 3/10 = peti ke-3 dari 10 peti), G/W, N/W, Dimensi, dan Negara Asal
| Kosakata | Arti |
|---|---|
| 取扱注意マーク(JIS Z 0150) | Tanda perhatian penanganan muatan (JIS Z 0150) |
| 天地無用・水ぬれ防止・壊れもの注意 | Jangan dibalik / Jaga tetap kering / Barang pecah belah |
| 重心位置・つり位置・手鉤使用禁止 | Posisi titik berat / Posisi sling angkat / Dilarang pakai gancu |
| シッピングマーク(メインマーク・仕向地・ケースナンバー) | Shipping Mark (Main mark, Pelabuhan tujuan, Nomor peti) |
9. 工具の取扱い・安全衛生・包装貨物試験
9. Penanganan Alat, Keselamatan & Kesehatan Kerja, serta Uji Barang Kemas
木材切断用の丸のこ盤やボール盤などの回転刃物機械を使用する際は、繊維が巻き込まれるのを防ぐため「軍手の着用は厳禁」であり、刃の接触予防装置(安全カバー)や反発予防装置(割刃)を絶対に取り外してはなりません。また、曲尺やコンベックスルールなどの測定工具は精度が命であり、落としたり金槌代わりに使ったりしてはなりません。
Saat mengoperasikan mesin potong berputar seperti gergaji bundar meja (丸のこ盤) atau mesin bor duduk (ボール盤), "dilarang keras mengenakan sarung tangan benang rajut (軍手)" agar tangan tidak terlilit pisau, serta tutup pengaman pisau (接触予防装置) dan pisau pembelah anti-kickback (割刃 / 反発予防装置) tidak boleh dilepas. Alat ukur seperti siku ukur (曲尺) dan meteran gulung baja tidak boleh dijatuhkan atau dipakai memukul.
エアネイラ使用時は保護めがねを着用し、打つ時以外は引き金に指を掛けず、コンタクトアーム(安全装置)を無効化してはなりません。添え手を十分離し、釘補充や詰まり除去時は必ずエアホースを外します。帯鉄切断時は端を押さえて専用カッタで切り、抜いた古釘や切れ端は踏み抜き防止のため直ちに回収します。
Saat menggunakan pistol paku pneumatik (エアネイラ), kenakan kacamata pelindung, jangan letakkan jari di pelatuk selain saat memaku, jangan mengikat pengaman contact arm, jauhkan tangan penahan kayu dari titik pemakuan, dan wajib melepas selang udara (エアホース) saat mengisi paku atau mengatasi paku macet. Saat memotong pita baja (帯鉄), pakai kacamata dan sarung tangan pelindung sambil menahan ujung pita agar tidak membalik; paku bekas yang dicabut harus segera dibuang ke wadah khusus agar tidak terinjak menembus sepatu (踏み抜き).
重量物を人力で持ち上げる際は、荷物に体を近づけ膝を曲げて腰を落とし、脚の力で立ち上がります。最大荷重1トン以上のフォークリフト運転やつり上げ荷重1トン以上の玉掛け作業には技能講習資格が必要であり、玉掛け時は「つり位置マーク」にワイヤロープを掛け、「地切り」で安全を確認します。
Saat mengangkat barang berat secara manual, dekatkan tubuh ke barang, tekuk lutut, turunkan pinggul, dan angkat dengan kekuatan kaki untuk mencegah sakit pinggang. Mengemudikan forklift (kapasitas ≥ 1 ton) atau pengikatan sling crane (玉掛け: kapasitas ≥ 1 ton) wajib memiliki sertifikat Pelatihan Keterampilan (技能講習); saat mengangkat dengan crane, pasang tali kawat pada tanda つり位置 dan angkat sedikit dari lantai (地切り) terlebih dahulu untuk memeriksa keseimbangan.
完成した包装貨物は、寸法・釘打ち・バンド張力・荷印の誤記などを最終検査します。また包装設計の評価にはJIS Z 0200・JIS Z 0202の振動試験や落下試験が用いられ、落下姿勢には底面が平行に落ちる「面落下」、辺から落ちる「稜落下」、頂点から落ちる「角落下」の3種類があります。
Kemasan yang selesai dibuat harus diperiksa akhir meliputi dimensi, pemakuan, kekencangan strapping, dan ketepatan tanda pengiriman. Untuk mengevaluasi desain pengemasan menurut JIS Z 0200 / JIS Z 0202, dilakukan uji getaran dan uji jatuh dengan 3 posisi: "Jatuh bidang datar" (面落下), "Jatuh rusuk/tepi" (稜落下), dan "Jatuh sudut/pojok" (角落下).
Poin penting
- 丸のこ盤・ボール盤等の回転刃物機械では巻き込まれ防止のため「軍手着用厳禁」であり、安全カバーや割刃を外してはならない
Dilarang keras memakai sarung tangan benang (軍手) pada mesin berputar seperti gergaji bundar atau bor duduk, serta jangan melepas tutup pengaman atau pisau belah - エアネイラはコンタクトアームを無効化せず、釘補充や釘詰まり除去時には必ず「エアホースを外して」空気圧を遮断する
Jangan menonaktifkan pengaman contact arm pada air nailer, dan wajib melepas selang udara sebelum mengisi paku atau mengeluarkan paku macet - 1トン以上のフォークリフト・玉掛けは技能講習資格が必要であり、落下試験(JIS Z 0202)には面落下・稜落下・角落下の3姿勢がある
Operasi forklift dan pengikatan sling crane ≥ 1 ton wajib bersertifikat Pelatihan Keterampilan; uji jatuh (JIS Z 0202) meliputi jatuh bidang, rusuk, dan sudut
| Kosakata | Arti |
|---|---|
| 回転刃物の軍手禁止・安全カバーと割刃 | Larangan sarung tangan benang di mesin putar / Tutup pengaman & Pisau belah |
| エアネイラの安全作業(コンタクトアーム・エアホース離脱) | Keselamatan air nailer (Contact arm & Lepas selang udara) |
| フォークリフト・玉掛け技能講習と地切り確認 | Sertifikat Forklift & Sling crane (≥ 1 ton) serta Uji angkat (地切り) |
| 落下試験(面落下・稜落下・角落下) | Posisi uji jatuh (Jatuh bidang datar / Jatuh rusuk / Jatuh sudut) |
10. 試験対策の急所(重要数値・比較まとめ)
10. Poin Penting Persiapan Ujian (Rangkuman Angka & Jebakan Soal)
【重要数値】① 普通木箱(JIS Z 1402):内容品1,500 kg以下、内のり長さ4 m以下。② 枠組箱(JIS Z 1403):すじかい角度45°(35°〜55°)、そえ柱長さは側支柱の2/3以上、腰下は下から「滑材→負荷床材」。③ 組立て釘長さ:板厚の2.5〜3倍(平打ちは繊維方向に打ち曲げ)。
【Angka Penting JIS】 ① Peti kayu biasa (JIS Z 1402): massa isi ≤ 1.500 kg, panjang dalam ≤ 4 m. ② Peti rangka kayu (JIS Z 1403): sudut penguat diagonal (すじかい) standar 45° (35°~55°); panjang tiang tambahan (そえ柱) ≥ 2/3 tiang samping; urutan alas dari bawah = "Balok luncur (滑材) → Balok lantai penahan beban (負荷床材)". ③ Panjang paku perakitan: 2,5~3× tebal papan (pemakuan tembus 平打ち membengkokkan ujung paku searah serat kayu).
【検疫・パレット・段ボール】① ISPM No.15熱処理(HT):木材中心部温度56℃以上で30分間以上(合板等は免除)。② T11形平パレット:1,100 mm×1,100 mm。③ 段ボール:Aフルートは緩衝性・垂直圧縮強さ大、フルートは垂直方向、0201形は「内フラップ→外フラップ」の順に折る。
【Karantina, Palet & Karton】 ① Karantina ISPM No.15 (HT): suhu inti kayu ≥ 56°C selama ≥ 30 menit (kayu lapis 合板 bebas karantina). ② Palet rata standar T11: 1.100 mm × 1.100 mm. ③ Karton gelombang: A-flute paling empuk & kuat menahan tekan vertikal; arah gelombang dinding kotak 0201 wajib vertikal (垂直); lipat "flap dalam dulu → flap luar kemudian".
【防錆防湿・防水・安全】① 防錆:素手接触厳禁、VCI紙は塗布面を製品側へ。② 防湿:青色シリカゲルがピンク色に変色したら吸湿のため新品交換。③ 防水:屋根型にかぶせる防水は「シェッド張り」。④ 安全:丸のこ盤は軍手禁止、エアネイラ詰まり確認時はエアホースを外す。
【Antikarat/Lembap, Kedap Air & Keselamatan】 ① Antikarat: Dilarang menyentuh logam bersih dengan tangan telanjang; sisi berlapis obat pada kertas VCI menghadap produk. ② Kedap lembap: silika gel biru yang berubah menjadi merah muda (pink) sudah jenuh dan wajib diganti. ③ Kedap air bentuk atap di atas mesin disebut "シェッド張り". ④ Keselamatan: Gergaji bundar dilarang pakai sarung tangan benang (軍手); lepas selang udara saat memeriksa air nailer macet.
Poin penting
- 木箱数値:普通木箱=1,500 kg以下・内のり4 m以下/枠組箱すじかい=標準45°(35°〜55°)・そえ柱=側支柱の2/3以上/組立て釘長さ=板厚の2.5〜3倍
Angka peti kayu: Peti biasa ≤ 1.500 kg & ≤ 4 m / Penguat diagonal peti rangka = 45° (35°–55°), tiang tambahan ≥ 2/3 tiang samping / Paku perakitan = 2,5–3× tebal papan - 検疫・段ボール・パレット:ISPM No.15熱処理(HT)=中心温度56℃以上・30分以上/T11形パレット=1,100×1,100 mm/0201形箱=フルート垂直・内フラップが先
Karantina, Karton & Palet: ISPM No.15 HT = inti kayu ≥ 56°C selama ≥ 30 menit / Palet T11 = 1.100×1.100 mm / Kotak 0201 = gelombang vertikal, lipat flap dalam dulu - 防錆防湿・安全:素手接触禁止・VCI塗布面は製品側/シリカゲル青→ピンク変色で交換/シェッド張り=屋根型防水/丸のこ軍手禁止・ネイラはホース外し
Antikarat/Lembap & K3: Tanpa tangan telanjang, sisi kimia VCI menghadap produk / Silika gel biru jadi pink wajib ganti / Pemasangan Shed = kedap air atap / Gergaji bundar tanpa sarung tangan benang, lepas selang air nailer
| Kosakata | Arti |
|---|---|
| 普通木箱(1,500 kg・4 m)と枠組箱(すじかい45°) | Peti kayu biasa (1.500 kg / 4 m) & Peti rangka kayu (diagonal 45°) |
| ISPM No.15(HT:56℃・30分)とT11形(1,100×1,100 mm) | ISPM No.15 (HT: 56°C / 30 menit) & Palet T11 (1.100×1.100 mm) |
| 青ゲル(乾燥)→ ピンク色(吸湿後交換) | Silika gel biru (kering) → Merah muda/pink (jenuh, ganti baru) |
Pengemasan industri (peti kayu, karton, antikarat, antilembap, peredam, tanda)
Latihan soal bab ini di aplikasiReferensi resmi
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 技能検定 工業包装 試験問題・試験基準(中央職業能力開発協会 JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/