
Đóng gói công nghiệp (工業包装)
工業包装(木箱・枠組箱・段ボール・防錆防湿・緩衝包装・安全作業)
Chế tạo công nghiệp - Cơ khí & Điện tử · 製造分野 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 特定技能1号における位置づけと工業包装の基礎
1. Vị trí trong Kỹ năng đặc định số 1 và Cơ bản về Đóng gói công nghiệp
製造分野特定技能1号に「工業包装」という単独の試験区分はなく、受験者は「機械金属加工区分」「電気電子機器組立て区分」「家具製造区分」のいずれかで受験します。本章は3区分の包装知識と技能検定(随時3級・2級)・2号移行を補完する専門トラックです。
Trong Kỹ năng đặc định số 1 ngành Sản xuất sản phẩm công nghiệp không có phân ngành thi riêng tên là "Đóng gói công nghiệp", mà người lao động sẽ dự thi theo một trong 3 phân ngành: "Gia công cơ khí - kim loại", "Lắp ráp thiết bị điện - điện tử" hoặc "Sản xuất đồ nội thất". Chương học này là phần chuyên môn bổ trợ bao quát kiến thức đóng gói - chất lượng logistics nằm trong tài liệu của cả 3 phân ngành trên, đồng thời chuẩn bị cho kỳ thi Kiểm định kỹ năng nghề Đóng gói công nghiệp (bậc 3, bậc 2) và chuyển tiếp lên Kỹ năng đặc định số 2.
JIS Z 0108において「工業包装」とは、製品や部品の輸送・保管にあたり、品質の保護と荷役・物流の効率を第一の目的とする包装と定義されます。店頭で消費者の購買意欲を高める美しいデザインを優先する「商業包装」とは目的が大きく異なります。
Theo tiêu chuẩn JIS Z 0108, "Đóng gói công nghiệp" (工業包装) được định nghĩa là hình thức đóng gói lấy việc bảo vệ chất lượng sản phẩm/linh kiện và nâng cao hiệu quả bốc xếp, vận chuyển, bảo quản làm mục đích hàng đầu. Mục đích này khác biệt rõ rệt với "Đóng gói thương mại" (商業包装) vốn ưu tiên thiết kế đẹp mắt để kích thích sức mua của người tiêu dùng tại cửa hàng.
包装構造は内側から順に、物品個々を包む「個装」、水分や衝撃を防ぐ「内装」、木箱や段ボール箱に入れて荷印を付ける「外装」の3段階に区分されます。金属部品では、洗浄・乾燥・防錆の「前処理」を行ってから「個装 → 内装 → 外装」の順に進めます。
Cấu trúc đóng gói tính từ trong ra ngoài được chia làm 3 cấp: "Đóng gói đơn chiếc" (個装) bao bọc từng sản phẩm riêng lẻ; "Đóng gói bên trong" (内装) chống ẩm, chống gỉ và giảm chấn; và "Đóng gói bên ngoài" (外装) đặt hàng vào thùng gỗ hoặc thùng carton ngoài cùng có ghi ký mã hiệu. Với linh kiện kim loại, quy trình chuẩn bắt đầu bằng "Tiền xử lý" (前処理: tẩy rửa, sấy khô, chống gỉ) rồi mới tiến hành theo thứ tự "個装 → 内装 → 外装".
質量表示では、製品のみの質量を「純質量(N/W)」、木箱など包装材料の質量を「風袋質量(Tare)」、両者の合計を「総質量(G/W=N/W+風袋質量)」といいます。また複数の貨物をパレットに積み、フォークリフトで一括荷役できるようにすることを「パレタイズ(ユニットロード化)」といいます。
Trong ghi nhãn khối lượng kiện hàng: khối lượng chỉ tính riêng sản phẩm gọi là "Khối lượng tịnh" (純質量 - Net Weight: N/W); khối lượng của thùng gỗ và vật liệu đệm gọi là "Khối lượng bì" (風袋質量 - Tare Weight); tổng khối lượng toàn bộ kiện hàng gọi là "Tổng khối lượng" (総質量 - Gross Weight: G/W = N/W + Khối lượng bì). Việc xếp tập trung nhiều kiện hàng lên pallet để xe nâng bốc xếp hàng loạt gọi là "Pallet hóa" (パレタイズ) hay "Đơn vị hóa tải trọng" (ユニットロード化).
物流品質は「納期品質・商品品質・配送品質」の3つに分類され、100万件あたりの不良発生件数を表す「PPM」を指標として管理されます。作業者は常に包装仕様書の寸法や材料指定を厳守しなければなりません。
Chất lượng logistics (物流品質) được chia thành 3 trụ cột là "Chất lượng tiến độ giao hàng - Chất lượng hàng hóa - Chất lượng giao nhận vận chuyển", được quản lý bằng chỉ số "PPM" (số vụ lỗi trên mỗi 1 triệu kiện). Người thao tác phải luôn tuân thủ nghiêm ngặt quy cách trong Phiếu quy cách đóng gói (包装仕様書).
Điểm cần nhớ
- 特定技能1号では「機械金属加工・電気電子機器組立て・家具製造」の3区分のいずれかで受験する
Ở Kỹ năng đặc định số 1, thí sinh dự thi ở một trong 3 phân ngành: Gia công cơ khí - kim loại, Lắp ráp thiết bị điện - điện tử, hoặc Sản xuất đồ nội thất - JIS Z 0108の「工業包装」は輸送・保管時の品質保護と荷役効率を目的とし、「前処理→個装→内装→外装」の順に進める
Đóng gói công nghiệp (JIS Z 0108) nhằm bảo vệ chất lượng hàng và tối ưu hiệu quả bốc xếp, thực hiện theo trình tự: Tiền xử lý → Đóng gói đơn chiếc → Bên trong → Bên ngoài - 総質量(G/W)=純質量(N/W)+風袋質量(Tare)であり、物流品質は100万件あたりの不良件数「PPM」で管理する
Tổng khối lượng (G/W) = Khối lượng tịnh (N/W) + Khối lượng bì (Tare); chất lượng logistics được quản lý theo chỉ số PPM (số lỗi trên 1 triệu kiện)
| Từ vựng | Nghĩa |
|---|---|
| 工業包装と商業包装 | Đóng gói công nghiệp và Đóng gói thương mại |
| 前処理・個装・内装・外装 | Tiền xử lý / Đóng gói đơn chiếc / Bên trong / Bên ngoài |
| 純質量(N/W)・総質量(G/W)・風袋質量 | Khối lượng tịnh (N/W) / Tổng khối lượng (G/W) / Khối lượng bì |
| パレタイズ(ユニットロード化) | Pallet hóa (Đơn vị hóa tải trọng - Unit load) |
| 物流品質(PPM管理) | Chất lượng logistics (Quản lý theo chỉ số PPM) |
2. 木材・合板の性質と植物検疫基準(ISPM No.15)
2. Tính chất của Gỗ, Gỗ dán và Tiêu chuẩn kiểm dịch thực vật (ISPM No.15)
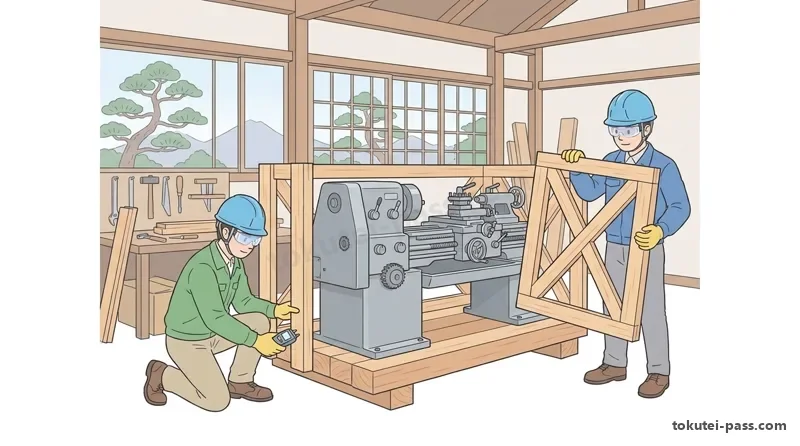
工業包装の木箱にはスギ・マツ・エゾマツなどの針葉樹材やラワン材が多く用いられます。木材は含水率が高いと乾燥収縮によって割れや反りが生じ、釘の保持力が低下し、内部の機械にさびを発生させるため、十分に乾燥させた木材(含水率15〜20%程度、JIS基準で20〜25%以下)を使用します。
Thùng gỗ đóng gói công nghiệp thường dùng gỗ cây lá kim (tuyết tùng, thông...) hoặc gỗ lauan. Nếu gỗ có độ ẩm (含水率) cao, khi khô sẽ co ngót gây nứt, cong vênh, làm giảm mạnh lực giữ đinh và gây gỉ sét máy móc bên trong; do đó phải sử dụng gỗ khô có độ ẩm khoảng 15~20% (tiêu chuẩn JIS từ 20~25% trở xuống).
木材が乾燥するときの収縮率には異方性があり、年輪の接線方向(板目方向)が最も大きく、次いで半径方向(柾目方向)であり、繊維方向(長さ方向)が最も小さくなります。また、木材の欠点である「死に節(抜け節)」は周囲の組織と結合しておらず抜け落ちやすいため、「生き節」に比べて曲げ強さを大きく低下させます。
Tỷ lệ co ngót khi gỗ khô có tính dị hướng rõ rệt: lớn nhất là theo phương tiếp tuyến với vòng năm (接線方向 / 板目 - vân núi), tiếp theo là phương bán kính (半径方向 / 柾目 - vân thẳng), và nhỏ nhất là phương dọc thớ sợi (繊維方向 - phương chiều dài). Về khuyết tật gỗ, "mắt chết" (死に節 / 抜け節) không gắn kết với mô gỗ xung quanh và dễ rơi ra nên làm giảm độ bền uốn nghiêm trọng hơn nhiều so với "mắt sống" (生き節).
合板(ベニヤ合板)は、薄い単板(ベニヤ)を繊維方向が互いに直交するように奇数枚(3枚・5枚など)張り合わせたもので、反りやひび割れが少なく方向による強度差が小さいのが特徴です。また補強用の角材は、断面積が同じであれば薄い板状よりも正方形に近い断面の方が多方向の曲げ荷重に対して折れにくくなります。
Gỗ dán (合板 - ván ép veneer) được chế tạo bằng cách dán ép một số lẻ (3, 5, 7...) các lớp ván mỏng (単板) sao cho hướng thớ gỗ vuông góc nhau, giúp hạn chế cong vênh, nứt nẻ và đồng đều cường độ theo mọi hướng. Ngoài ra, với các thanh gỗ gia cố có cùng diện tích mặt cắt ngang, mặt cắt gần hình vuông sẽ chịu lực uốn từ mọi hướng tốt hơn tấm mỏng dẹt.
輸出用木箱等の無垢木材には、国際植物検疫措置基準(ISPM No.15)に基づく消毒処理とスタンプ押印が義務づけられています。熱処理(記号:HT)では「木材中心部温度56℃以上で30分間以上」の加熱を行います。一方、高温高圧で製造された合板やパーティクルボードのみの箱は検疫免除となります。
Gỗ tự nhiên dùng đóng thùng và pallet xuất khẩu bắt buộc phải xử lý khử trùng và đóng dấu IPPC theo Tiêu chuẩn quốc tế về các biện pháp kiểm dịch thực vật (ISPM No.15). Trong xử lý nhiệt (ký hiệu: HT), gỗ phải được gia nhiệt sao cho "nhiệt độ tâm gỗ đạt từ 56°C trở lên trong ít nhất 30 phút". Ngược lại, bao bì chỉ làm bằng gỗ nhân tạo ép nhiệt áp suất cao như gỗ dán (合板), ván dăm (particle board), OSB được miễn kiểm dịch.
Điểm cần nhớ
- 木箱用木材は乾燥収縮・割れ・釘保持力低下・内部発錆を防ぐため、含水率15〜20%程度(JIS基準20〜25%以下)に乾燥させて使う
Gỗ đóng thùng phải được sấy khô về độ ẩm khoảng 15–20% (chuẩn JIS ≤ 20–25%) để chống co ngót, nứt, tuột đinh và gây gỉ sét máy bên trong - 木材の収縮率は「接線方向(板目)>半径方向(柾目)>繊維方向」の順に大きく、「死に節」は曲げ強さを大きく低下させる
Độ co ngót của gỗ giảm dần theo thứ tự: Phương tiếp tuyến (vân núi 板目) > Phương bán kính (vân thẳng 柾目) > Phương dọc thớ; mắt chết (死に節) làm giảm mạnh độ bền uốn - 輸出用無垢木材のISPM No.15熱処理(HT)は「木材中心部温度56℃以上で30分間以上」であり、合板のみの外装は検疫免除となる
Xử lý nhiệt ISPM No.15 (HT) cho gỗ tự nhiên xuất khẩu yêu cầu nhiệt độ tâm gỗ ≥ 56°C trong ≥ 30 phút; bao bì làm hoàn toàn bằng gỗ dán (合板) được miễn kiểm dịch
| Từ vựng | Nghĩa |
|---|---|
| 木材の含水率と乾燥収縮 | Độ ẩm của gỗ và Sự co ngót khi khô |
| 生き節と死に節(抜け節) | Mắt sống và Mắt chết (mắt gỗ rỗng) |
| 合板(単板の奇数枚直交張り) | Gỗ dán (ép số lẻ lớp veneer vuông góc thớ) |
| 国際植物検疫措置基準(ISPM No.15) | Tiêu chuẩn kiểm dịch thực vật quốc tế (ISPM No.15) |
| 熱処理(HT:中心部温度56℃以上・30分間以上) | Xử lý nhiệt (HT: nhiệt độ tâm gỗ ≥ 56°C trong ≥ 30 phút) |
3. 普通木箱(JIS Z 1402)と枠組箱(JIS Z 1403)の構造
3. Cấu tạo Thùng gỗ thông thường (JIS Z 1402) và Thùng khung gỗ (JIS Z 1403)
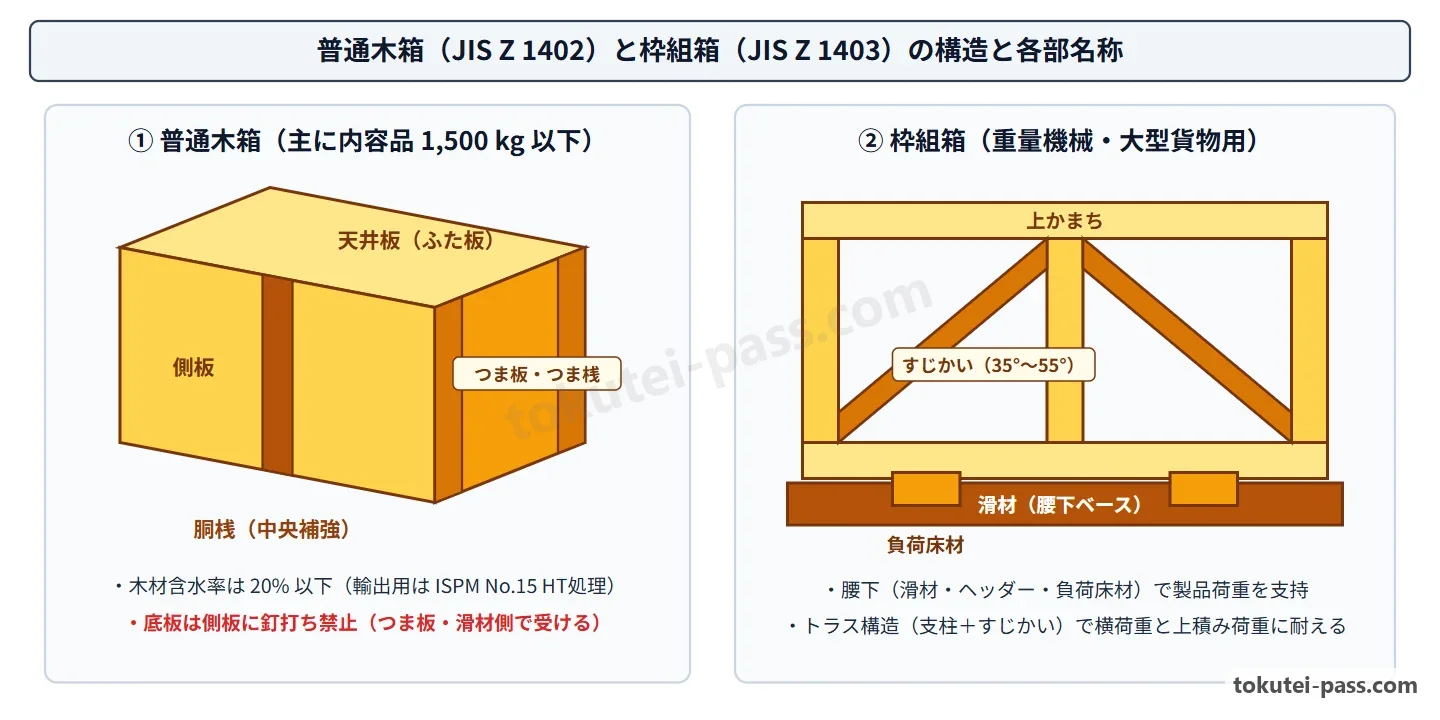
「普通木箱(JIS Z 1402)」は、内容品の質量が1,500 kg以下、内のり長さが4 m以下の貨物に用いる木箱です。板を隙間なく張る「密閉木箱」と隙間をあける「すかし木箱」があり、端面は「つま板・つま桟」、側面は「側板・胴桟」、上下は「天井板・底板」で構成されます。
"Thùng gỗ thông thường" (普通木箱 - JIS Z 1402) dùng cho hàng hóa có khối lượng tịnh từ 1.500 kg trở xuống và chiều dài lọt lòng từ 4 m trở xuống. Có 2 loại là "thùng gỗ kín" (密閉木箱 - ghép ván khít) và "thùng gỗ thưa" (すかし木箱 - ghép ván có khe hở). Hai mặt đầu ngắn gồm "ván đầu hồi" (つま板) và "thanh nẹp đầu hồi" (つま桟); hai mặt dài gồm "ván bên" (側板) và "thanh giằng thân" (胴桟); phía dưới là "ván đáy" (底板) và phía trên là "ván nắp" (天井板).
「枠組箱(JIS Z 1403)」は、頑丈な「腰下」の上にトラス構造の「側面・つま面・天井」を組む木箱で、重量機械や大型貨物に用います。腰下の最下部で床に接して縦に走る角材が「滑材」、その両端をつなぐ横材が「ヘッダー」、滑材の上に渡して製品荷重を直接支える部材が「負荷床材」です。
"Thùng khung gỗ" (枠組箱 - JIS Z 1403) lắp dựng các tấm vách khung giàn (mặt bên, mặt đầu, nắp) lên trên phần "đế thùng" (腰下) vững chắc, chuyên dùng cho máy móc hạng nặng và hàng siêu trường siêu trọng. Ở phần đế, các thanh gỗ chạy dọc dưới cùng tiếp xúc mặt sàn là "thanh trượt" (滑材 - skid), thanh ngang nối hai đầu thanh trượt là "thanh đầu đế" (ヘッダー), và các đà ngang đặt phía trên thanh trượt để trực tiếp đỡ máy là "đà chịu tải" (負荷床材).
枠組箱の側面パネルは、上下の横枠である「上かまち」「下かまち」、垂直の柱である「側支柱」、および横方向の力による変形を防ぐ斜め材「すじかい」で構成されます。すじかいの角度は、下かまちの水平面に対して「45°を標準(35°〜55°の範囲)」とします。
Tấm vách bên của thùng khung gỗ gồm thanh khung ngang trên "xà dọc trên" (上かまち), thanh khung ngang dưới "xà dọc dưới" (下かまち), các cột đứng "cột trụ bên" (側支柱) và các thanh chéo chống biến dạng ngang gọi là "thanh giằng chéo" (すじかい). Góc lắp thanh giằng chéo lấy "45° làm tiêu chuẩn (trong phạm vi 35°~55°)" so với mặt phẳng ngang của xà dọc dưới.
また、天井の荷重を支える「はり受け」を保持するため、側支柱の内側に添えて打ち付ける「そえ柱」の長さは、側支柱の長さの3分の2(2/3)以上とします。
Ngoài ra, để đỡ thanh "đỡ xà ngang nắp" (はり受け), các "cột ghép phụ" (そえ柱) đóng áp vào mặt trong của cột trụ bên phải có chiều dài tối thiểu bằng 2/3 chiều dài của cột trụ bên (側支柱).
Điểm cần nhớ
- 「普通木箱(JIS Z 1402)」は内容品質量1,500 kg以下・内のり長さ4 m以下に用い、つま板・側板・底板・天井板で構成される
Thùng gỗ thông thường (JIS Z 1402) dùng cho hàng ≤ 1.500 kg và dài lọt lòng ≤ 4 m, gồm ván đầu hồi, ván bên, ván đáy và ván nắp - 「枠組箱(JIS Z 1403)」の腰下は下から「滑材→負荷床材」の順に組み、滑材両端を「ヘッダー」で連結する
Đế thùng khung gỗ (JIS Z 1403) xếp theo thứ tự từ mặt sàn lên là Thanh trượt (滑材) → Đà chịu tải (負荷床材), hai đầu thanh trượt nối bằng thanh đầu đế (ヘッダー) - 枠組箱側面の「すじかい」は水平面に対し標準45°(35°〜55°)とし、はり受けを支える「そえ柱」は側支柱長さの2/3以上とする
Thanh giằng chéo (すじかい) vách bên đặt nghiêng chuẩn 45° (35°–55°); cột ghép phụ (そえ柱) đỡ thanh đỡ xà nắp phải dài tối thiểu bằng 2/3 cột trụ bên
| Từ vựng | Nghĩa |
|---|---|
| 普通木箱(1,500 kg以下・内のり長さ4 m以下) | Thùng gỗ thông thường (≤ 1.500 kg, dài lọt lòng ≤ 4 m) |
| つま板・つま桟・側板・胴桟 | Ván đầu hồi / Nẹp đầu hồi / Ván bên / Thanh giằng thân |
| 枠組箱の腰下(滑材・ヘッダー・負荷床材) | Đế thùng khung gỗ (Thanh trượt / Header / Đà chịu tải) |
| 上かまち・下かまち・側支柱・すじかい(標準45°) | Xà trên / Xà dưới / Cột trụ bên / Thanh giằng chéo (chuẩn 45°) |
| はり受けとそえ柱(側支柱長さの2/3以上) | Thanh đỡ xà nắp và Cột ghép phụ (dài ≥ 2/3 cột trụ bên) |
4. 釘打ち・ボルト締結のルールと木箱製作実技
4. Quy tắc Đóng đinh, Siết bu lông và Thực hành chế tạo thùng gỗ
木箱の板材と桟材(または合板と枠材)を重ねて釘を貫通させる「平打ち」では、作業台の上に木製敷板(または鉄板)を敷いて打ち、裏面に貫通して出た釘の先端を木材の繊維方向に沿って曲げて打ち込みます(打ち曲げ)。これにより高い保持力が得られ、釘先によるけがや製品損傷を防ぎます。
Trong phương pháp "đóng đinh xuyên phẳng" (平打ち) ghép chồng tấm ván/gỗ dán với thanh nẹp cho đinh xuyên qua, phải lót tấm gỗ đệm (木製敷板) trên bàn thao tác rồi đóng đinh, sau đó bẻ quặp đầu nhọn của đinh nhô ra ở mặt sau theo đúng "chiều dọc thớ gỗ" (繊維方向) và đóng ngập vào gỗ (打ち曲げ). Kỹ thuật này giúp tăng lực giữ đinh và tránh đầu đinh làm trầy xước hàng hoặc gây thương tích.
一方、板材を枠材や桟材の木口・側面に打ち付けて箱に組み立てる「組立て打ち」では、使用する釘の長さは打ち抜く板材の厚さの約2.5〜3倍を標準とします。木材の端(木口付近)に複数の釘を打つときは、木割れを防ぐため、木口から適度な距離をあけ、同じ木目線上を避けて「千鳥状(ジグザグ)」に配置します。
Ngược lại, khi đóng ghép tấm ván vào cạnh/đầu thanh khung để lắp ráp thùng ("đóng đinh lắp ráp" - 組立て打ち), chiều dài đinh tiêu chuẩn bằng khoảng 2,5 đến 3 lần độ dày tấm ván bị đóng xuyên qua. Khi đóng nhiều đinh ở gần mép đầu gỗ (木口), để chống nứt gỗ (木割れ), phải chừa khoảng cách hợp lý từ mép đầu gỗ và bố trí đinh so le "hình chữ chi" (千鳥状 - zíc zắc) tránh nằm trên cùng một đường thớ gỗ.
普通木箱を組み立てる際、つり上げ時の底抜け事故を防ぐため、底板の下から側板の下端に向かって釘を打ってはなりません。側板を底板の側面まで下ろし、横方向から底板またはつま桟へ釘を打って荷重をせん断力で受ける構造にします。
Khi lắp ráp thùng gỗ thông thường, để ngăn tai nạn tụt đáy (底抜け) khi cẩu nâng, tuyệt đối không được đóng đinh từ dưới ván đáy xuyên lên cạnh dưới của ván bên. Phải kéo dài ván bên che xuống mặt cạnh của ván đáy và đóng đinh từ mặt bên vào ván đáy hoặc thanh nẹp đầu hồi để đinh chịu lực cắt.
また、枠組箱の腰下で滑材とヘッダーや負荷床材をボルト締結する際は、ボルトの頭やナットが滑材の底面から下へ突出しないよう、滑材底面に「座ぐり(めくら穴加工)」を施してボルト頭を沈めます。
Khi dùng bu lông liên kết thanh trượt (滑材) với thanh đầu đế (ヘッダー) hoặc đà chịu tải ở đế thùng khung gỗ, phải khoét lỗ bậc âm (座ぐり - counterbore) ở mặt đáy thanh trượt để đầu bu lông nằm thụt vào trong, tuyệt đối không để đầu bu lông nhô ra dưới mặt đáy thanh trượt.
Điểm cần nhớ
- 貫通させた釘先を曲げる「平打ち」では、裏面に出た釘先を木材の「繊維方向」に沿って打ち曲げて埋め込む
Trong đóng đinh xuyên phẳng (平打ち), phần mũi đinh nhô ra ở mặt sau phải được bẻ quặp theo đúng chiều dọc thớ gỗ (繊維方向) và đóng ngập vào gỗ - 「組立て打ち」の釘長さは打ち抜く板厚の2.5〜3倍とし、木口付近では木割れ防止のため「千鳥状」に打つ
Đinh đóng lắp ráp (組立て打ち) có chiều dài gấp 2,5–3 lần độ dày tấm ván; ở gần đầu gỗ phải đóng so le hình chữ chi (千鳥状) để chống nứt gỗ - 底抜け防止のため底板から側板への上向き釘打ちは厳禁であり、滑材底面のボルト頭は「座ぐり」で沈める
Nghiêm cấm đóng đinh từ dưới ván đáy xuyên lên ván bên để tránh tụt đáy; đầu bu lông ở mặt đáy thanh trượt phải được khoét lỗ bậc âm (座ぐり) cho thụt vào trong
| Từ vựng | Nghĩa |
|---|---|
| 平打ちと釘先の打ち曲げ(繊維方向) | Đóng đinh xuyên phẳng và Bẻ quặp mũi đinh (theo chiều thớ gỗ) |
| 組立て打ちの釘長さ(板厚の2.5〜3倍) | Chiều dài đinh lắp ráp (gấp 2,5~3 lần độ dày tấm ván) |
| 木割れ防止の千鳥打ち(千鳥状配置) | Đóng đinh so le hình chữ chi chống nứt gỗ |
| 底抜け防止(底板から側板への釘打ち禁止) | Chống tụt đáy thùng (cấm đóng đinh từ ván đáy lên ván bên) |
| 滑材底面の座ぐり加工 | Khoét lỗ bậc âm (doa âm) ở mặt đáy thanh trượt |
5. 段ボール包装・パレット・フィルム包装
5. Đóng gói Thùng carton sóng, Pallet và Màng nhựa
段ボールシート(JIS Z 1516)は、波形に成形した「中しん」と平らな板紙である「ライナ」を張り合わせた構造です。1枚の中しんと1枚のライナからなる「片面段ボール」(緩衝巻き用)、1枚の中しんと2枚のライナからなる「両面段ボール」、2層の中しんと3枚のライナからなる重量物用の「複両面段ボール」があります。
Tấm bìa carton sóng (段ボールシート - JIS Z 1516) gồm lớp giấy uốn lượn sóng ở giữa gọi là "lớp sóng giữa" (中しん) dán ghép với các tấm giấy bìa phẳng gọi là "giấy mặt" (ライナ). Có 3 loại chính: "carton sóng 1 mặt" (片面段ボール: 1 lớp sóng + 1 giấy mặt, dùng quấn đệm), "carton sóng 2 mặt" (両面段ボール: 1 lớp sóng + 2 giấy mặt) và "carton sóng đôi 2 mặt" (複両面段ボール: 2 lớp sóng + 3 giấy mặt, dùng cho hàng nặng).
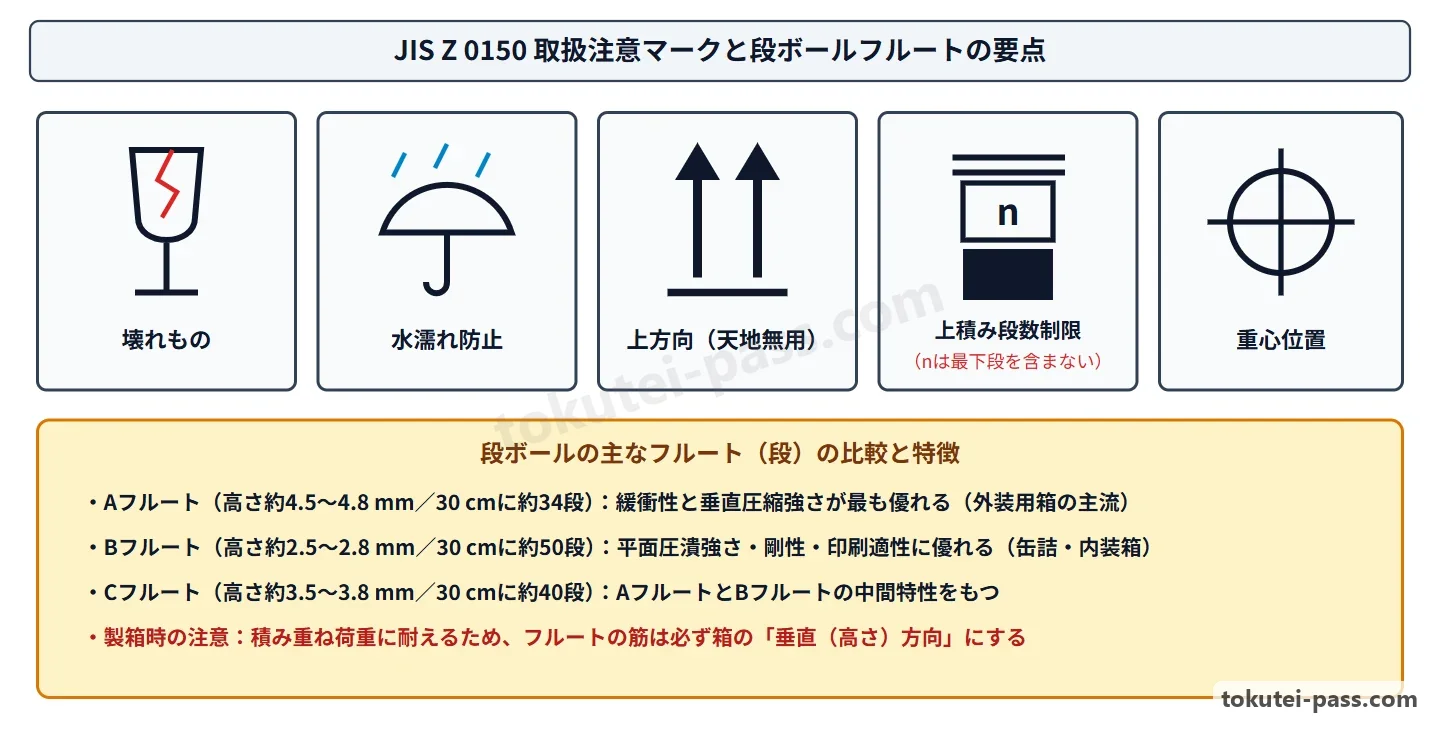
フルート(段)では、段高約4.5〜4.8 mm(30 cmに約34段)の「Aフルート」が緩衝性と垂直圧縮強さに優れ、段高約2.5〜2.8 mm(約50段)の「Bフルート」は平面圧縮に強い特徴があります。0201形箱ではフルートを必ず「垂直方向」にし、高湿度では圧縮強さが低下します。
Về phân loại bước sóng (フルート): "Sóng A" (cao ~4,5–4,8 mm, ~34 sóng/30 cm) có tính đệm giảm chấn và độ bền nén thẳng đứng tốt nhất; "Sóng B" (cao ~2,5–2,8 mm, ~50 sóng/30 cm) chịu nén mặt phẳng tốt và ít biến dạng. Với thùng carton ngoại (kiểu 0201), đường sóng bắt buộc phải hướng theo "phương thẳng đứng" (垂直方向) để chịu tải trọng chất chồng (上積み荷重). Lưu ý thùng carton rất nhạy cảm với độ ẩm: khi độ ẩm tương đối tăng cao, độ bền nén giảm mạnh.
0201形段ボール箱を組み立てるときは、先に短い「内フラップ」を折り、次に長い「外フラップ」を閉じて粘着テープで封かんし、テープの両端は側面へ50〜70 mm程度折り返して貼ります。また、PPバンドや帯鉄を掛ける際は、角がつぶれて裂けないよう適切な張力で締め、必要に応じて「当て板(コーナープロテクタ)」を使用します。
Khi đóng thùng carton kiểu 0201, gập 2 "cánh nắp trong" (内フラップ) ngắn hơn vào trước, sau đó đậy 2 "cánh nắp ngoài" (外フラップ) dài hơn lại và dán băng dính kín khe giữa, hai đầu băng dính gập xuống thành bên khoảng 50~70 mm. Khi đai dây PP hoặc đai thép, phải siết lực vừa phải kèm "nẹp bảo vệ góc" (当て板) để không làm lún rách góc thùng.
JIS規格(JIS Z 0161)の一貫輸送用平パレット(T11形)の標準平面寸法は「1,100 mm × 1,100 mm」です。箱はパレットの縁からはみ出さないように積み、伸縮性のある「ストレッチフィルム」で巻くか、加熱収縮する「シュリンクフィルム」で密着固定して荷崩れを防ぎます。
Pallet phẳng tiêu chuẩn dùng cho vận tải xuyên suốt tại Nhật Bản theo JIS Z 0161 là "pallet kiểu T11" có kích thước mặt phẳng "1.100 mm × 1.100 mm". Khi chất thùng lên pallet, không được xếp nhô ra khỏi mép pallet (tránh overhang) và phải quấn cố định bằng "màng co giãn" (ストレッチフィルム) hoặc chụp "màng co nhiệt" (シュリンクフィルム - co ôm chặt khi gia nhiệt) để chống đổ hàng.
Điểm cần nhớ
- 段ボールは「ライナ」と波形の「中しん」からなり、Aフルートは緩衝性・垂直圧縮強さに優れ、Bフルートは平面圧縮に強い
Carton sóng gồm giấy mặt (ライナ) và lớp sóng giữa (中しん); sóng A giảm chấn và chịu nén đứng tốt nhất, còn sóng B chịu nén mặt phẳng tốt - 0201形段ボール箱のフルートは「垂直方向」とし、組み立ては「内フラップ→外フラップ」の順に折り、高湿度下では強度が低下する
Hướng sóng thành thùng carton 0201 bắt buộc phải thẳng đứng (垂直方向); khi đóng thùng gập cánh nắp trong trước rồi mới đậy cánh nắp ngoài; độ ẩm cao làm giảm mạnh độ bền nén - JIS一貫輸送用平パレット(T11形)の標準寸法は「1,100 mm × 1,100 mm」であり、はみ出し積みを避けてフィルムで固定する
Pallet phẳng tiêu chuẩn JIS kiểu T11 có kích thước 1.100 mm × 1.100 mm; xếp thùng không được nhô khỏi mép pallet và quấn giữ bằng màng stretch hoặc shrink film
| Từ vựng | Nghĩa |
|---|---|
| ライナと中しん(両面・複両面段ボール) | Giấy mặt (Liner) và Lớp sóng giữa (Carton 2 mặt / sóng đôi) |
| AフルートとBフルート・垂直方向 | Sóng A và Sóng B / Hướng sóng thẳng đứng |
| 内フラップ・外フラップと封かん | Cánh nắp trong / Cánh nắp ngoài và Dán kín miệng thùng |
| T11形平パレット(1,100 mm × 1,100 mm) | Pallet phẳng tiêu chuẩn kiểu T11 (1.100 mm × 1.100 mm) |
| ストレッチフィルムとシュリンクフィルム | Màng quấn co giãn (Stretch film) và Màng co nhiệt (Shrink film) |
6. 防錆包装(JIS Z 0303)と防湿包装(JIS Z 0301)
6. Đóng gói chống gỉ (JIS Z 0303) và Đóng gói chống ẩm (JIS Z 0301)
鉄鋼部品の表面に水分(湿気)と酸素が同時に作用すると酸化反応によりさび(腐食)が発生します。特に海上輸送用の密閉型ドライコンテナは昼夜の激しい温湿度変化で結露が発生しやすいため、厳重な防錆・防湿対策が不可欠です。
Khi hơi ẩm (nước) và oxy đồng thời tác động lên bề mặt sắt thép sẽ xảy ra phản ứng oxy hóa gây gỉ sét (腐食). Đặc biệt, container kín vận tải đường biển chịu biến đổi nhiệt độ ngày đêm rất lớn gây ngưng tụ hơi nước (結露) mạnh, nên bắt buộc phải đóng gói chống gỉ và chống ẩm nghiêm ngặt.
防錆包装では部品を洗浄・完全乾燥させてから防錆処理を行います。素手で触れると汗の塩分等でさびが生じるため必ず手袋を着用します。気化性さび止め紙(VCI紙)は、常温で気化した防錆成分が金属表面に吸着被膜を作るよう、薬品塗布面を製品側に向けて近づけ、外気を遮断して密封します。
Trong đóng gói chống gỉ, trước tiên phải tẩy rửa sạch phoi/bụi bẩn và sấy khô hoàn toàn linh kiện rồi mới phủ chất chống gỉ. Tuyệt đối không chạm tay trần vào linh kiện đã rửa vì muối và ẩm trong mồ hôi tay sẽ gây gỉ hình dấu vân tay. Khi dùng giấy chống gỉ bay hơi (VCI紙), phải hướng mặt phủ hóa chất về phía sản phẩm ở khoảng cách gần và bọc kín cách ly không khí bên ngoài để khí VCI hấp phụ tạo màng bảo vệ trên bề mặt kim loại.
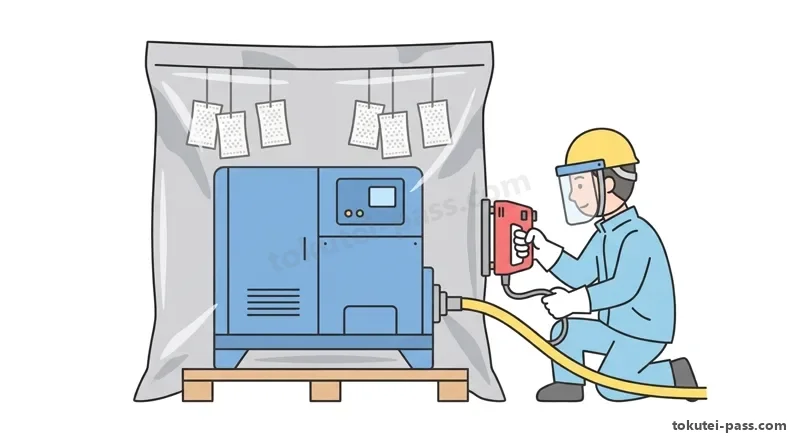
防湿包装では、水蒸気透過度が極めて低い「アルミ箔ラミネート防湿バリヤ袋」などの内部に製品と「乾燥剤(シリカゲル)」を封入し、袋の口にしわや隙間ができないよう「ヒートシール(熱溶着)」で完全に密封します。
Trong đóng gói chống ẩm, sản phẩm được đặt cùng "chất hút ẩm" (乾燥剤 - silica gel) vào bên trong "túi màng chắn chống ẩm ghép lá nhôm" (アルミ箔ラミネート防湿バリヤ袋) có độ thẩm thấu hơi nước cực thấp, rồi hàn kín miệng túi bằng "hàn nhiệt" (ヒートシール) sao cho đường hàn không có nếp nhăn hay khe hở.
シリカゲルは外気に触れると直ちに湿気を吸うため、保管容器はすぐに密閉し手早く封かんします。青色のインジケータ付きシリカゲル(青ゲル)が吸湿して「ピンク色(淡赤色)」に変色していた場合は、除湿能力が低下しているため新しい乾燥剤と交換して再密封します。
Vì silica gel hút ẩm ngay khi tiếp xúc không khí ngoài, sau khi lấy ra phải đậy kín ngay thùng chứa và nhanh chóng hàn túi. Khi hạt silica gel chỉ thị màu xanh dương (青ゲル) đã hút no ẩm và đổi sang "màu hồng nhạt" (ピンク色 / 淡赤色), khả năng hút ẩm đã giảm nên phải thay bằng chất hút ẩm mới rồi hàn kín lại.
Điểm cần nhớ
- 防錆包装では洗浄・完全乾燥後の金属部品への「素手接触」を厳禁とし、VCI紙は薬品塗布面を製品側に向けて密封する
Trong đóng gói chống gỉ, nghiêm cấm chạm tay trần vào linh kiện đã rửa khô; giấy VCI phải quay mặt phủ hóa chất về phía sản phẩm và bọc kín - 防湿包装では水蒸気透過度の低い「アルミ箔ラミネート防湿バリヤ袋」に乾燥剤(シリカゲル)を封入してヒートシールする
Trong đóng gói chống ẩm, đặt sản phẩm và chất hút ẩm (silica gel) vào túi màng chắn chống ẩm ghép lá nhôm rồi hàn nhiệt (ヒートシール) kín hoàn toàn - 青色インジケータ付きシリカゲルが「ピンク色(淡赤色)」に変色していたら吸湿済みのため、新品の乾燥剤と交換する
Khi hạt silica gel chỉ thị màu xanh dương đổi sang màu hồng nhạt (ピンク色) tức là đã no ẩm, bắt buộc phải thay bằng chất hút ẩm mới
| Từ vựng | Nghĩa |
|---|---|
| 洗浄・乾燥と素手接触禁止 | Tẩy rửa - Sấy khô và Cấm chạm tay trần |
| 気化性さび止め剤(VCI)・気化性さび止め紙 | Chất chống gỉ bay hơi (VCI) / Giấy chống gỉ VCI |
| アルミ防湿バリヤ袋(水蒸気透過度) | Túi màng chắn chống ẩm nhôm (Độ thẩm thấu hơi nước thấp) |
| ヒートシール(熱溶着) | Hàn nhiệt (Heat seal) |
| シリカゲル乾燥剤(青色→吸湿後ピンク色) | Hạt hút ẩm Silica gel (Xanh dương → Hồng nhạt sau khi no ẩm) |
7. 緩衝包装・製品固定・防水施工
7. Đóng gói đệm giảm chấn, Cố định sản phẩm và Thi công chống thấm
緩衝包装は、輸送や荷役中の落下衝撃や振動を緩衝材の変形によって吸収し、製品に伝わる加速度(G)を製品の許容値以下に抑えるために行います。設計手法には、製品全面を包む「全面緩衝包装」、角や縁にパッドを当てる「部分緩衝包装(コーナーパッドなど)」、ばねやベルトで宙吊りにする「サスペンション包装」があります。
Đóng gói đệm giảm chấn (緩衝包装) dùng sự biến dạng của vật liệu đệm để hấp thụ va đập rơi và rung động khi vận chuyển, giữ cho gia tốc (G) truyền vào sản phẩm nằm dưới giá trị cho phép. Có 3 phương thức chính: "Đóng gói đệm toàn phần" (全面緩衝包装 - bọc đệm cả 6 mặt), "Đóng gói đệm từng phần" (部分緩衝包装 - chèn đệm ở góc/cạnh) và "Đóng gói treo" (サスペンション包装 - treo bằng lò xo hoặc dây đai đàn hồi).
気泡緩衝シート(エアキャップ)や発泡ポリエチレン(EPE)は柔軟性と復元力に優れます。一方、発泡ポリスチレン(EPS)は硬質で、大きな繰り返し衝撃で気泡がつぶれると元の厚さに100%は回復しません。また受圧面積が狭すぎると緩衝材が完全につぶれる「底づき」を起こすため適正面積を確保します。
Trong các vật liệu đệm, màng xốp hơi (エアキャップ) và xốp polyetylen (EPE) có tính mềm dẻo và khả năng đàn hồi phục hồi cao trước va đập lặp lại. Ngược lại, xốp polystyren (xốp EPS / 発泡スチロール) là xốp cứng, khi chịu va đập lớn lặp lại các bọt khí sẽ vỡ xẹp không thể phục hồi 100% độ dày ban đầu. Ngoài ra, nếu diện tích chịu tải quá nhỏ sẽ gây hiện tượng "kịch đáy" (底づき / bottoming - miếng đệm xẹp hết cỡ) làm truyền thẳng lực va đập vào máy.
木箱内部での製品固定では、重量機械は腰下にアンカーボルトで隙間なく確実に締結し緩み止めを施します。さらに横滑りを防ぐ「根止め材」や浮き上がりを防ぐ「押さえ材」を配置します。押さえ材は薄い板金カバーではなく強度のあるフレーム部に当て、塗装面との間にフェルトやゴム板等の「当て材」を挟んで傷つきを防ぎます。
Để cố định sản phẩm trong thùng gỗ: máy nặng phải bắt chặt bu lông vào đế thùng kèm cơ cấu chống tự tháo lỏng; đóng các "thanh chặn chân" (根止め材) chống trượt ngang và "thanh đè giữ" (押さえ材) chống nảy lên. Thanh đè phải tỳ lên phần khung chịu lực cứng vững của máy (không đè lên vỏ tôn mỏng) và lót "tấm đệm bảo vệ" (当て材 như nỉ, cao su) để không làm xước mặt sơn.
外装木箱の内部防水では、天井面や側面からの雨水・結露水の滴下を防ぐため、製品の上部から側面へ防水紙やシートを屋根(傘)のようにかぶせる「シェッド張り(傘掛け防水法)」を行います。底面を防水紙で密閉すると内部に水が溜まるため、底面は通気・水抜きができるようにします。
Về chống thấm nước bên trong thùng gỗ ngoại, để ngăn nước mưa hoặc nước ngưng tụ nhỏ giọt từ nắp thùng xuống máy, người ta phủ giấy/bạt chống thấm từ đỉnh xuống hai bên sườn máy giống như mái nhà gọi là "căng bạt kiểu mái che" (シェッド張り / 傘掛け防水法). Mặt đáy thùng không được bịt kín chống thấm để nước có thể thoát ra ngoài.
Điểm cần nhớ
- 緩衝材では発泡ポリエチレン(EPE)は復元力に優れ、硬質の発泡ポリスチレン(EPS)は大衝撃で気泡がつぶれると元に戻らない
Về vật liệu đệm, xốp polyetylen (EPE) đàn hồi phục hồi tốt, còn xốp cứng polystyren (EPS) khi chịu va đập mạnh sẽ vỡ xẹp bọt khí không hồi phục 100% - 木箱内固定ではアンカーボルト・根止め材・押さえ材を用い、押さえ材は当て材を介して強度のあるフレーム部に当てる
Khi cố định máy trong thùng gỗ bằng bu lông, thanh chặn chân và thanh đè giữ, thanh đè phải tỳ lên khung chịu lực của máy qua tấm đệm lót (当て材) - 外装木箱内部で製品上部に屋根状(傘状)に防水紙やシートをかぶせる防水法を「シェッド張り」といい、底面は密閉しない
Phương pháp phủ giấy/bạt chống thấm như mái nhà trên đỉnh máy trong thùng gỗ gọi là căng bạt kiểu mái che (シェッド張り); mặt đáy thùng để hở thoát nước
| Từ vựng | Nghĩa |
|---|---|
| 全面緩衝・部分緩衝・サスペンション包装 | Đệm toàn phần / Đệm từng phần / Đóng gói treo (Suspension) |
| 発泡ポリエチレン(EPE)と発泡ポリスチレン(EPS) | Xốp Polyetylen (EPE) và Xốp Polystyren (EPS) |
| 受圧面積と底づき(ボトミング) | Diện tích chịu tải và Hiện tượng kịch đáy (Bottoming) |
| 根止め材・押さえ材・当て材 | Thanh chặn chân / Thanh đè giữ / Tấm đệm lót bảo vệ |
| シェッド張り(傘掛け防水法) | Chống thấm kiểu mái che (Shed lining / 傘掛け防水法) |
8. 貨物取扱注意マーク(JIS Z 0150)とシッピングマーク
8. Ký hiệu lưu ý khi bốc xếp (JIS Z 0150) và Shipping Mark
包装貨物の外装には、言葉が通じない海外の荷役現場でも取扱方法が直感的に分かるよう、JIS Z 0150(ISO 780対応)の図記号「取扱注意マーク(ケアマーク・指示マーク)」を表示します。
Trên bao bì ngoài của kiện hàng, người ta in các ký hiệu hình vẽ theo tiêu chuẩn JIS Z 0150 (tương ứng ISO 780) gọi là "Ký hiệu lưu ý khi bốc xếp" (取扱注意マーク / ケアマーク) để công nhân bốc xếp ở mọi quốc gia đều hiểu trực quan cách thao tác an toàn.
2本の上向き矢印は「天地無用」、傘は「水ぬれ防止」、グラスは「壊れもの注意」、十字と円は「重心位置」、鎖は「つり位置」、フックに斜線は「手鉤使用禁止」です。偏重心の機械は実際の重心位置に表示し、手鉤禁止マークの貨物には木箱でも手鉤を使ってはなりません。
Các ký hiệu tiêu biểu gồm: 2 mũi tên hướng lên là "Không lật ngược / Hướng này lên trên" (天地無用); chiếc ô là "Tránh ướt nước" (水ぬれ防止); ly thủy tinh là "Hàng dễ vỡ" (壊れもの注意); vòng tròn chữ thập là "Vị trí trọng tâm" (重心位置); sợi dây xích là "Vị trí móc cáp cẩu" (つり位置); móc sắt gạch chéo là "Cấm dùng móc tay" (手鉤使用禁止). Với máy có trọng tâm lệch phải đánh dấu tại đúng trọng tâm thực tế; khi có dấu cấm móc tay thì tuyệt đối không dùng móc sắt dù là thùng gỗ.
輸出貨物の側面に刷り込む「シッピングマーク(荷印)」には、荷受人略号(メインマーク)、仕向地(ポートマーク)、ケースナンバー(例:C/NO. 3/10=全10箱中3箱目)、総質量(G/W)、純質量(N/W)、寸法、原産国を正確に記載します。
Ngoài ra, "Shipping Mark" (ký mã hiệu vận chuyển - 荷印) in khuôn (stencil) trên mặt bên thùng hàng xuất khẩu gồm: tên viết tắt người nhận (Main mark), cảng đích (Port mark / 仕向地), số thứ tự kiện (ví dụ C/NO. 3/10 = thùng thứ 3 trong tổng số 10 thùng), tổng khối lượng (G/W), khối lượng tịnh (N/W), kích thước (L×W×H) và nước xuất xứ (MADE IN JAPAN...).
Điểm cần nhớ
- JIS Z 0150の取扱注意マーク:上向き2矢印=天地無用、傘=水ぬれ防止、グラス=壊れもの注意、フック斜線=手鉤使用禁止
Ký hiệu JIS Z 0150: 2 mũi tên lên = Không lật ngược (天地無用); chiếc ô = Tránh ướt nước; ly thủy tinh = Hàng dễ vỡ; móc sắt gạch chéo = Cấm dùng móc tay - 十字と円は「重心位置」(偏重心貨物は実際の重心位置に表示)、鎖マークはクレーンワイヤーを掛ける「つり位置」を示す
Vòng tròn chữ thập chỉ Vị trí trọng tâm (重心位置 - đóng tại đúng trọng tâm thực tế); hình sợi xích chỉ Vị trí móc cáp cẩu (つり位置) - 輸出用シッピングマークにはメインマーク、仕向地、ケースナンバー(C/NO. 3/10=10箱中3箱目)、G/W・N/W、寸法、原産国を記す
Shipping Mark xuất khẩu gồm Main mark, Cảng đích, Số thứ tự kiện (C/NO. 3/10 = thùng thứ 3 trong 10 thùng), G/W, N/W, Kích thước và Nước xuất xứ
| Từ vựng | Nghĩa |
|---|---|
| 取扱注意マーク(JIS Z 0150) | Ký hiệu lưu ý khi bốc xếp hàng hóa (JIS Z 0150) |
| 天地無用・水ぬれ防止・壊れもの注意 | Không lật ngược / Tránh ướt nước / Hàng dễ vỡ |
| 重心位置・つり位置・手鉤使用禁止 | Vị trí trọng tâm / Vị trí móc cáp / Cấm dùng móc tay |
| シッピングマーク(メインマーク・仕向地・ケースナンバー) | Shipping Mark (Main mark, Cảng đích, Số thứ tự kiện) |
9. 工具の取扱い・安全衛生・包装貨物試験
9. Sử dụng dụng cụ, An toàn vệ sinh lao động và Thử nghiệm kiện hàng
木材切断用の丸のこ盤やボール盤などの回転刃物機械を使用する際は、繊維が巻き込まれるのを防ぐため「軍手の着用は厳禁」であり、刃の接触予防装置(安全カバー)や反発予防装置(割刃)を絶対に取り外してはなりません。また、曲尺やコンベックスルールなどの測定工具は精度が命であり、落としたり金槌代わりに使ったりしてはなりません。
Khi vận hành máy có lưỡi cắt quay tròn như máy cưa đĩa (丸のこ盤) hoặc máy khoan bàn (ボール盤), "nghiêm cấm đeo găng tay sợi (軍手)" để tránh sợi vải cuốn tay vào lưỡi cắt, đồng thời tuyệt đối không được tháo bỏ nắp chắn bảo vệ lưỡi cưa (接触予防装置) hay dao tách mạch chống văng ngược (割刃 / 反発予防装置). Các dụng cụ đo như thước ke vuông (曲尺) và thước cuộn (コンベックスルール) không được làm rơi hay dùng thay búa.
エアネイラ使用時は保護めがねを着用し、打つ時以外は引き金に指を掛けず、コンタクトアーム(安全装置)を無効化してはなりません。添え手を十分離し、釘補充や詰まり除去時は必ずエアホースを外します。帯鉄切断時は端を押さえて専用カッタで切り、抜いた古釘や切れ端は踏み抜き防止のため直ちに回収します。
Khi dùng súng bắn đinh hơi (エアネイラ), phải đeo kính bảo hộ, không đặt ngón tay lên cò khi di chuyển, không buộc cố định chốt an toàn (コンタクトアーム), đặt tay giữ gỗ cách xa vị trí bắn và bắt buộc phải tháo ống dây khí nén (エアホース) khi nạp đinh hoặc gỡ đinh kẹt. Khi cắt dây đai thép (帯鉄) phải đeo kính và găng tay bảo hộ, giữ đè dây để tránh đầu dây bật văng; đinh cũ nhổ ra phải thu gom ngay để chống giẫm đinh (踏み抜き).
重量物を人力で持ち上げる際は、荷物に体を近づけ膝を曲げて腰を落とし、脚の力で立ち上がります。最大荷重1トン以上のフォークリフト運転やつり上げ荷重1トン以上の玉掛け作業には技能講習資格が必要であり、玉掛け時は「つり位置マーク」にワイヤロープを掛け、「地切り」で安全を確認します。
Khi nâng vật nặng bằng sức người, phải đứng sát vật, chùng gối, hạ thấp hông và nâng bằng lực chân để phòng đau lưng. Lái xe nâng tải trọng ≥ 1 tấn hoặc móc cáp cẩu (玉掛け) cho cẩu ≥ 1 tấn bắt buộc phải có chứng chỉ huấn luyện kỹ năng (技能講習); khi cẩu phải móc cáp đúng dấu つり位置 và nhấc thử cách đất một chút (地切り) để kiểm tra cân bằng.
完成した包装貨物は、寸法・釘打ち・バンド張力・荷印の誤記などを最終検査します。また包装設計の評価にはJIS Z 0200・JIS Z 0202の振動試験や落下試験が用いられ、落下姿勢には底面が平行に落ちる「面落下」、辺から落ちる「稜落下」、頂点から落ちる「角落下」の3種類があります。
Kiện hàng hoàn thiện phải được kiểm tra cuối cùng về kích thước, đinh/bu lông, độ căng đai và ký mã hiệu. Để đánh giá thiết kế đóng gói theo JIS Z 0200 / JIS Z 0202, người ta thực hiện thử nghiệm rung động và thử nghiệm rơi với 3 tư thế: "Rơi mặt" (面落下 - đáy song song mặt sàn), "Rơi cạnh" (稜落下 - rơi trên một đường gờ cạnh) và "Rơi góc" (角落下 - rơi trên một đỉnh góc).
Điểm cần nhớ
- 丸のこ盤・ボール盤等の回転刃物機械では巻き込まれ防止のため「軍手着用厳禁」であり、安全カバーや割刃を外してはならない
Với máy có lưỡi quay như máy cưa đĩa và máy khoan bàn, nghiêm cấm đeo găng tay sợi (軍手) để chống cuốn tay, không được tháo nắp bảo vệ hay dao tách mạch - エアネイラはコンタクトアームを無効化せず、釘補充や釘詰まり除去時には必ず「エアホースを外して」空気圧を遮断する
Khi dùng súng bắn đinh hơi, không được vô hiệu hóa chốt an toàn và bắt buộc phải tháo ống dây khí nén (エアホース) trước khi nạp đinh hoặc gỡ đinh kẹt - 1トン以上のフォークリフト・玉掛けは技能講習資格が必要であり、落下試験(JIS Z 0202)には面落下・稜落下・角落下の3姿勢がある
Lái xe nâng và móc cáp cẩu từ 1 tấn trở lên phải có chứng chỉ huấn luyện kỹ năng; thử nghiệm rơi (JIS Z 0202) gồm 3 tư thế: Rơi mặt, Rơi cạnh và Rơi góc
| Từ vựng | Nghĩa |
|---|---|
| 回転刃物の軍手禁止・安全カバーと割刃 | Cấm đeo găng tay sợi với máy quay / Nắp bảo vệ và Dao tách mạch |
| エアネイラの安全作業(コンタクトアーム・エアホース離脱) | An toàn súng bắn đinh hơi (Chốt an toàn & Tháo ống khí nén) |
| フォークリフト・玉掛け技能講習と地切り確認 | Chứng chỉ Xe nâng - Móc cáp cẩu (≥ 1 tấn) và Nhấc thử (地切り) |
| 落下試験(面落下・稜落下・角落下) | Thử nghiệm rơi (Rơi mặt / Rơi cạnh / Rơi góc) |
10. 試験対策の急所(重要数値・比較まとめ)
10. Trọng tâm ôn thi (Tổng hợp con số & điểm bẫy hay gặp)
【重要数値】① 普通木箱(JIS Z 1402):内容品1,500 kg以下、内のり長さ4 m以下。② 枠組箱(JIS Z 1403):すじかい角度45°(35°〜55°)、そえ柱長さは側支柱の2/3以上、腰下は下から「滑材→負荷床材」。③ 組立て釘長さ:板厚の2.5〜3倍(平打ちは繊維方向に打ち曲げ)。
【Các con số chuẩn JIS】 ① Thùng gỗ thông thường (JIS Z 1402): khối lượng hàng ≤ 1.500 kg, dài lọt lòng ≤ 4 m. ② Thùng khung gỗ (JIS Z 1403): góc thanh giằng chéo (すじかい) chuẩn 45° (35°~55°); cột ghép phụ (そえ柱) dài ≥ 2/3 cột trụ bên; đế thùng từ dưới lên là "Thanh trượt (滑材) → Đà chịu tải (負荷床材)". ③ Đóng đinh lắp ráp: dài gấp 2,5~3 lần độ dày tấm ván (đóng xuyên phẳng 平打ち thì bẻ quặp mũi đinh theo chiều thớ gỗ).
【検疫・パレット・段ボール】① ISPM No.15熱処理(HT):木材中心部温度56℃以上で30分間以上(合板等は免除)。② T11形平パレット:1,100 mm×1,100 mm。③ 段ボール:Aフルートは緩衝性・垂直圧縮強さ大、フルートは垂直方向、0201形は「内フラップ→外フラップ」の順に折る。
【Kiểm dịch - Pallet - Carton】 ① Kiểm dịch ISPM No.15 (HT): nhiệt độ tâm gỗ ≥ 56°C trong ≥ 30 phút (gỗ dán 合板 được miễn). ② Pallet chuẩn T11: 1.100 mm × 1.100 mm. ③ Carton: Sóng A êm và chịu nén đứng tốt nhất; sóng B cứng mặt phẳng; hướng sóng thành thùng 0201 luôn phải thẳng đứng (垂直); gập "cánh nắp trong (内フラップ) trước → cánh nắp ngoài (外フラップ) sau".
【防錆防湿・防水・安全】① 防錆:素手接触厳禁、VCI紙は塗布面を製品側へ。② 防湿:青色シリカゲルがピンク色に変色したら吸湿のため新品交換。③ 防水:屋根型にかぶせる防水は「シェッド張り」。④ 安全:丸のこ盤は軍手禁止、エアネイラ詰まり確認時はエアホースを外す。
【Chống gỉ/ẩm - Chống thấm - An toàn】 ① Chống gỉ: Cấm chạm tay trần; giấy VCI quay mặt phủ hóa chất vào phía sản phẩm. ② Chống ẩm: hạt Silica gel từ xanh dương đổi sang hồng (ピンク) là đã no ẩm phải thay mới. ③ Chống thấm phủ như mái nhà trên máy: gọi là "シェッド張り". ④ An toàn: Máy cưa đĩa cấm đeo găng tay sợi (軍手); gỡ đinh kẹt súng hơi phải tháo ống khí nén.
Điểm cần nhớ
- 木箱数値:普通木箱=1,500 kg以下・内のり4 m以下/枠組箱すじかい=標準45°(35°〜55°)・そえ柱=側支柱の2/3以上/組立て釘長さ=板厚の2.5〜3倍
Thông số thùng gỗ: Thùng gỗ thường ≤ 1.500 kg, dài ≤ 4 m / Thanh giằng chéo thùng khung gỗ = chuẩn 45° (35°–55°), cột ghép phụ ≥ 2/3 cột trụ bên / Đinh lắp ráp = 2,5–3 lần độ dày ván - 検疫・段ボール・パレット:ISPM No.15熱処理(HT)=中心温度56℃以上・30分以上/T11形パレット=1,100×1,100 mm/0201形箱=フルート垂直・内フラップが先
Kiểm dịch, Carton & Pallet: Xử lý nhiệt ISPM No.15 (HT) = tâm gỗ ≥ 56°C trong ≥ 30 phút / Pallet T11 = 1.100×1.100 mm / Thùng carton 0201 = sóng thẳng đứng, gập cánh nắp trong trước - 防錆防湿・安全:素手接触禁止・VCI塗布面は製品側/シリカゲル青→ピンク変色で交換/シェッド張り=屋根型防水/丸のこ軍手禁止・ネイラはホース外し
Chống gỉ/ẩm & An toàn: Cấm chạm tay trần, giấy VCI quay mặt hóa chất vào sản phẩm / Silica gel xanh đổi sang hồng phải thay mới / シェッド張り = chống thấm mái che / Cưa đĩa cấm đeo găng sợi, súng đinh tháo ống hơi
| Từ vựng | Nghĩa |
|---|---|
| 普通木箱(1,500 kg・4 m)と枠組箱(すじかい45°) | Thùng gỗ thường (1.500 kg / 4 m) & Thùng khung gỗ (giằng chéo 45°) |
| ISPM No.15(HT:56℃・30分)とT11形(1,100×1,100 mm) | ISPM No.15 (HT: 56°C / 30 phút) & Pallet T11 (1.100×1.100 mm) |
| 青ゲル(乾燥)→ ピンク色(吸湿後交換) | Silica gel xanh dương (khô) → Đổi màu hồng (no ẩm, phải thay) |
Đóng gói công nghiệp (thùng gỗ, carton, chống gỉ, chống ẩm, giảm chấn, ký hiệu)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 製造分野特定技能1号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw1/
- 技能検定 工業包装 試験問題・試験基準(中央職業能力開発協会 JAVADA) — https://www.javada.or.jp/jigyou/gino/giken/