
Pengendalian Kualitas (4 Kualitas, Statistik, QC 7 Tools, Inspeksi Sampling, ISO 9001)
品質管理(4つの品質・統計量・QC七つ道具・抜取検査・ISO 9001)
Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 4つの品質(要求・設計・製造・保証品質)と代用特性・PDCA
1. 4 Kualitas (Kualitas yang Diminta, Desain, Manufaktur, Jaminan), Karakteristik Pengganti, dan PDCA
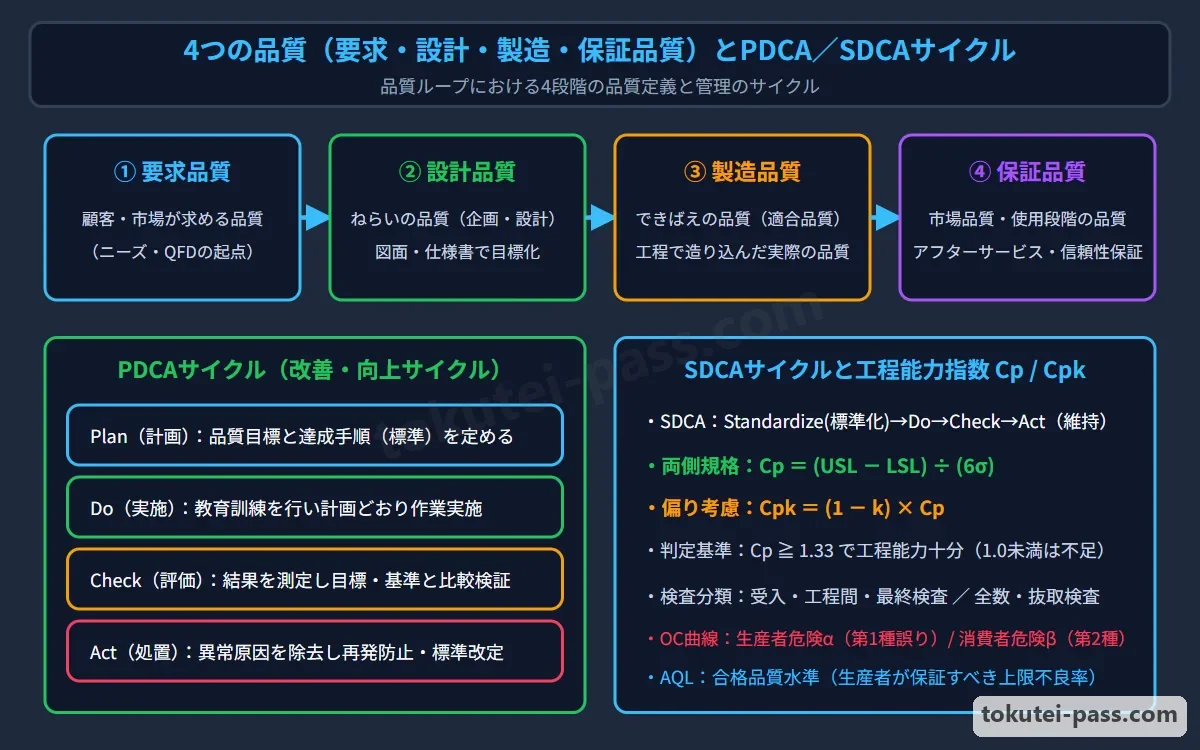
製品の品質は企業活動に沿って「4つの品質」として捉えます。①顧客や市場が求める「要求品質」、②それを基に企画・設計段階で狙い定める「設計品質(ねらいの品質)」、③図面どおりに製造された結果の「製造品質(できばえの品質・適合品質)」、④アフターサービスを含め使用段階で保証される「保証品質(市場品質)」です。
Kualitas produk dipahami mengikuti aliran aktivitas perusahaan sebagai 'Empat Kualitas': (1) Kualitas yang Diminta (Required Quality) yang dituntut pelanggan dan pasar; (2) Kualitas Desain (kualitas sasaran / nerai no hinshitsu) yang dituju sebagai target pada tahap perencanaan dan desain berdasarkan tuntutan tersebut; (3) Kualitas Manufaktur (kualitas hasil / kualitas kesesuaian / dekibae no hinshitsu) yang diproduksi secara nyata sesuai gambar desain; serta (4) Kualitas Jaminan (kualitas pasar) yang dijamin kepada pelanggan pada tahap penggunaan termasuk penjualan dan layanan purnajual.
また、消費者が本来求める「使いやすい・壊れにくい・書きやすい」といった要求品質を「真の特性」と呼びますが、そのままでは測定・管理しにくいため、寸法・硬さ・引張強さなど数値で測れる「代用特性(品質特性)」に置き換えて管理します。
Selain itu, kualitas tuntutan asli yang diinginkan konsumen seperti mudah dipakai, awet, enak dipakai menulis disebut Karakteristik Sejati (True Characteristic), tetapi karena sulit diukur dan dikendalikan secara langsung, karakteristik tersebut diterjemahkan ke dalam nilai terukur berupa angka seperti dimensi, kekerasan, atau kuat tarik yang disebut Karakteristik Pengganti (Substitute Characteristic).
製造現場の品質管理では、「品質は検査ではなく工程で作り込む」「後工程はお客様(不良品を受け取らない・作らない・流さない)」を鉄則とし、作業者(Man)・機械(Machine)・材料(Material)・方法(Method)の「4M」のばらつきを抑えます。
Dalam pengendalian mutu di lapangan produksi, prinsip mutlaknya adalah 'Kualitas dibangun di dalam proses, bukan lewat inspeksi' serta 'Proses berikutnya adalah pelanggan (tidak menerima, tidak membuat, dan tidak meneruskan barang cacat)', sambil menekan variasi 4M: Man (manusia), Machine (mesin), Material (bahan), dan Method (metode).
そして日常は作業標準に従う「SDCA(標準S→実施D→確認C→処置A)」で品質を維持し、さらなる向上や問題解決には「PDCA(計画P→実施D→確認C→処置A)」を回して改善をスパイラルアップさせます。
Sehari-hari, lapangan mempertahankan mutu dengan memutar siklus SDCA (Standar S → Pelaksanaan D → Pemeriksaan C → Tindakan A) sesuai standar kerja, dan untuk peningkatan lebih lanjut atau pemecahan masalah diputarlah siklus PDCA (Rencana P → Pelaksanaan D → Pemeriksaan C → Tindakan A).
Poin penting
- 4つの品質の流れ:①要求品質(市場ニーズ)→②設計品質(ねらいの品質)→③製造品質(できばえの品質)→④保証品質(使用・サービス段階の品質)。
Aliran 4 Kualitas: (1) Kualitas yang Diminta (kebutuhan pasar) → (2) Kualitas Desain (kualitas sasaran) → (3) Kualitas Manufaktur (kualitas hasil) → (4) Kualitas Jaminan (kualitas tahap penggunaan dan layanan). - 真の特性=顧客が求める本来の要求(壊れにくい等)/代用特性=真の特性を保証するため数値化した測定値(引張強さ・寸法等)。
Karakteristik Sejati = tuntutan asli pelanggan (misal: tahan banting) / Karakteristik Pengganti = nilai ukur berupa angka (kuat tarik, ukuran, dll.) untuk menjamin karakteristik sejati. - 4M(人・機械・材料・方法)のばらつきを管理し、維持の「SDCA」と改善の「PDCA」を回して工程で品質を作り込む。
Mengendalikan variasi 4M (Manusia, Mesin, Material, Metode) serta memutar SDCA untuk pemertahanan dan PDCA untuk perbaikan guna membangun mutu di dalam proses.
| Kosakata | Arti |
|---|---|
| 4つの品質(要求品質・設計品質・製造品質・保証品質) | 4 Kualitas (Kualitas yang diminta, Kualitas desain, Kualitas manufaktur, Kualitas jaminan) |
| ねらいの品質とできばえの品質・真の特性と代用特性 | Kualitas sasaran & Kualitas hasil, Karakteristik sejati & Karakteristik pengganti |
| 後工程はお客様 | Proses berikutnya adalah pelanggan |
| PDCAサイクルとSDCAサイクル | Siklus PDCA dan siklus SDCA |
2. データの種類(計量値・計数値)と基本統計量(平均・中央値・範囲・分散・標準偏差)
2. Jenis Data (Kontinu / Diskrit) dan Statistik Dasar (Rata-rata, Median, Rentang, Varians, Simpangan Baku)
品質データは2種類に分かれます。長さ(mm)・重さ(g)・温度(℃)・時間(秒)など連続する値を測定器で測るデータを「計量値」と呼び、その分布は主に「正規分布」に従います。
Data kualitas terbagi menjadi dua jenis. Data nilai kontinu yang diukur menggunakan alat ukur seperti panjang (mm), berat (g), suhu (℃), atau waktu (detik) disebut Data Kontinu / Variabel (Keiryouchi), dan distribusinya terutama mengikuti Distribusi Normal.
これに対し、1個、2個と数える不連続なデータを「計数値」と呼びます。計数値のうち、不適合品(不良品)の個数や不適合品率は「二項分布」に従い、布の傷や塗装ブツなどの「欠点数(不適合数)」は「ポアソン分布」に従います。
Sebaliknya, data tidak kontinu yang dihitung per satuan (1 buah, 2 buah) disebut Data Diskrit / Atribut (Keisuuchi). Di dalam data diskrit, jumlah produk cacat (nonconforming units) atau rasio produk cacat mengikuti Distribusi Binomial, sedangkan jumlah titik cacat (defects) seperti goresan pada kain atau bintik cat mengikuti Distribusi Poisson.
データの中心位置(代表値)を表す統計量には、全データの合計をデータ数nで割った「平均値(xバー)」、データを小さい順に並べたときちょうど真ん中にくる「中央値(メディアン:データ数が偶数なら中央2つの平均)」、最も出現回数が多い「最頻値(モード)」があります。
Besaran statistik yang menunjukkan posisi pusat (nilai representatif) data meliputi: Nilai Rata-rata (Mean / x-bar) yaitu total seluruh data dibagi jumlah data n; Median (nilai tengah) yaitu nilai tepat di tengah saat data diurutkan dari terkecil (bila n genap, rata-rata dari 2 nilai tengah); serta Modus (Mode) yaitu nilai yang paling sering muncul.
一方、データのばらつきの大きさを表す統計量には、「範囲(R=最大値-最小値)」のほか、各データから平均値を引いて2乗した和である「偏差平方和(S)」、Sを自由度(n-1)で割った「不偏分散(V=S÷(n-1))」、分散の正の平方根をとった「標本標準偏差(s=√V)」があります。
Sementara itu, besaran statistik yang menunjukkan besarnya sebaran (variasi) data meliputi: Rentang (Range, R = Nilai Maksimum - Nilai Minimum), Jumlah Kuadrat Simpangan (S) yaitu jumlah dari kuadrat selisih tiap data terhadap rata-rata, Varians Tak Bias (V = S ÷ (n - 1)) yang membagi S dengan derajat bebas (n - 1), serta Simpangan Baku Sampel (Standar Deviasi, s = √V) yaitu akar kuadrat positif dari varians.
Poin penting
- 計量値(長さ・重さ・温度など連続量)→正規分布/計数値(個数を数える離散量)→不良品数は二項分布、欠点数はポアソン分布。
Data Kontinu (panjang, berat, suhu) → Distribusi Normal / Data Diskrit (jumlah hitungan) → Jumlah unit cacat mengikuti Distribusi Binomial, jumlah titik cacat mengikuti Distribusi Poisson. - 代表値:平均値=総和÷データ数n/中央値(メディアン)=小さい順に並べた中央の値/最頻値(モード)=最も度数が多い値。
Nilai pusat: Rata-rata (Mean) = Total ÷ n / Median = nilai tengah setelah diurutkan / Modus (Mode) = nilai dengan frekuensi terbanyak. - ばらつきの尺度:範囲R=最大値-最小値/不偏分散V=偏差平方和S÷(n-1)/標準偏差s=√V。
Ukuran sebaran: Rentang R = Maks - Min / Varians Tak Bias V = Jumlah Kuadrat Simpangan S ÷ (n - 1) / Simpangan Baku s = √V. - 【例】5個の測定値(7, 9, 11, 11, 12mm) → 平均値=(7+9+11+11+12)÷5=10mm、中央値(メジアン)=11mm、最頻値(モード)=11mm、範囲R=12-7=5mm
Contoh: 5 nilai pengukuran (7, 9, 11, 11, 12 mm) → Rata-rata (Mean) = (7 + 9 + 11 + 11 + 12) ÷ 5 = 10 mm, Median = 11 mm, Modus = 11 mm, Rentang R = 12 - 7 = 5 mm - 【例】同じ5個のデータ(平均10mm) → 偏差平方和S=(7-10)²+(9-10)²+(11-10)²+(11-10)²+(12-10)²=16、不偏分散V=16÷(5-1)=4、標本標準偏差s=√4=2mm
Contoh: Dari 5 data yang sama (rata-rata 10 mm) → Jumlah kuadrat simpangan S = (7 - 10)² + (9 - 10)² + (11 - 10)² + (11 - 10)² + (12 - 10)² = 16, Varians tak bias V = 16 ÷ (5 - 1) = 4, Simpangan baku sampel s = √4 = 2 mm
| Kosakata | Arti |
|---|---|
| 計量値(正規分布)と計数値(二項・ポアソン分布) | Data kontinu (Distribusi Normal) dan data diskrit (Distribusi Binomial / Poisson) |
| 平均値・中央値(メディアン)・最頻値(モード) | Rata-rata (Mean), nilai tengah (Median), dan modus (Mode) |
| 範囲(R)と偏差平方和(S) | Rentang (R) dan jumlah kuadrat simpangan (S) |
| 不偏分散(V)と標準偏差(s) | Varians tak bias (V) dan simpangan baku / standar deviasi (s) |
3. 統計図表(グラフ)の特徴と使い分け(レーダーチャート・Zチャート等)
3. Karakteristik dan Penggunaan Grafik Statistik (Radar Chart, Z-Chart, dll.)
数値データを視覚的にわかりやすく表現するため、目的に応じて適切な統計図表(グラフ)を使い分けます。数量の「大小比較」には「棒グラフ」、時間の経過に伴う「増減変化(推移)」には「折れ線グラフ」を用います。
Untuk menyajikan data angka secara visual dan mudah dipahami, grafik statistik dipilih sesuai tujuannya. Untuk perbandingan besar-kecil kuantitas digunakan Grafik Batang (Bar Chart), sedangkan untuk melihat perubahan naik-turun (tren) seiring berjalannya waktu digunakan Grafik Garis (Line Chart).
全体に対する各項目の「内訳・構成比(割合)」を示すには「円グラフ」や「帯グラフ」が適しており、特に帯グラフを縦に複数並べると、年次ごとや工場ごとの構成比の推移・比較が一目でわかります。
Untuk menunjukkan rincian atau rasio komposisi (%) tiap item terhadap keseluruhan, Grafik Lingkaran (Pie Chart) dan Grafik Pita (Band Chart) sangat cocok; khususnya bila beberapa grafik pita disusun berderet secara vertikal, perubahan komposisi antar tahun atau antar pabrik terlihat jelas dalam sekali pandang.
また、複数の評価項目(例:P・Q・C・D・S・Mの6項目や作業者の多能工スキル)を中心から放射状の軸にとり、全体のバランスや弱点をクモの巣状の多角形で示すグラフを「レーダーチャート(クモの巣グラフ)」と呼びます。
Selain itu, grafik yang menempatkan beberapa item evaluasi (misal: 6 item P, Q, C, D, S, M atau tingkat keahlian multi-skill pekerja) pada sumbu memancar dari pusat untuk menampilkan keseimbangan menyeluruh dan titik lemah dalam bentuk poligon jaring laba-laba disebut Radar Chart (Grafik Jaring Laba-laba).
さらに、売上高や生産高について①月次(単月)高、②月次累計高、③移動年計(直近12か月分の合計)の3本の折れ線を1つの図に描き、アルファベットの「Z」の形で短期変動と長期傾向を同時に捉える図を「Zチャート」と呼びます。
Lebih lanjut, grafik yang menggambar 3 garis penjualan atau produksi—(1) Angka bulanan (1 bulan), (2) Kumulatif bulanan, dan (3) Total tahunan bergerak (jumlah 12 bulan terakhir)—dalam satu bidang membentuk huruf Z guna menangkap fluktuasi jangka pendek sekaligus tren jangka panjang disebut Z-Chart.
Poin penting
- 棒グラフ=大小の比較/折れ線グラフ=時系列の推移・変化/円・帯グラフ=内訳・構成比(割合)の把握。
Grafik Batang = perbandingan besar-kecil / Grafik Garis = tren deret waktu / Grafik Lingkaran & Pita = memahami rincian dan rasio komposisi (%). - レーダーチャート(クモの巣グラフ)=複数の評価項目の全体バランス・長所と短所を比較するのに適する。
Radar Chart (grafik jaring laba-laba) = cocok untuk membandingkan keseimbangan keseluruhan, kelebihan, dan kelemahan pada banyak item penilaian. - Zチャート=「月次・累計・移動年計」の3本の折れ線で、季節変動を除いた長期トレンドと目標達成度を把握する。
Z-Chart = memakai 3 garis (Bulanan, Kumulatif, Total Tahunan Bergerak) untuk memahami tren jangka panjang tanpa fluktuasi musiman serta tingkat pencapaian target.
| Kosakata | Arti |
|---|---|
| 棒グラフ・折れ線グラフ・円グラフ・帯グラフ | Grafik batang, grafik garis, grafik lingkaran, dan grafik pita |
| レーダーチャート(クモの巣グラフ) | Radar Chart (grafik jaring laba-laba) |
| Zチャート(月次・累計・移動年計) | Z-Chart (bulanan, kumulatif, dan total tahunan bergerak) |
4. QC七つ道具①(パレート図・特性要因図・チェックシート・層別)
4. Tujuh Alat QC (QC 7 Tools) (1) (Diagram Pareto, Diagram Sebab-Akibat, Check Sheet, Stratifikasi)
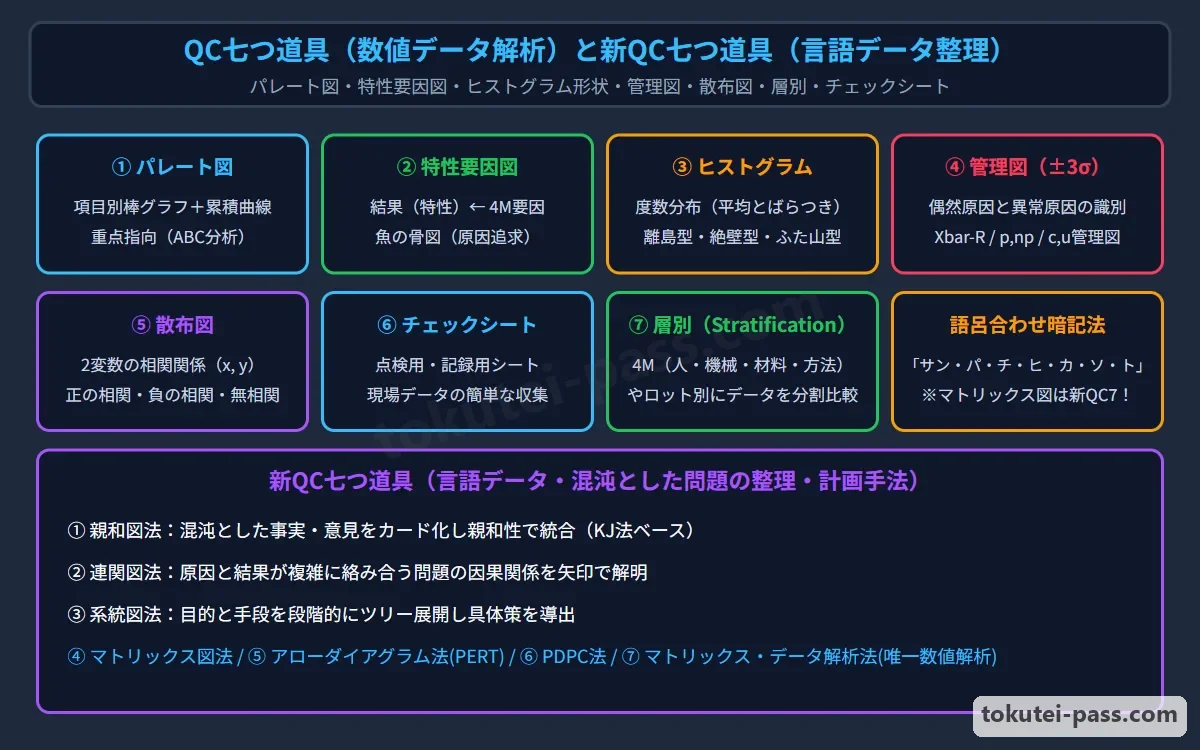
現場の数値データを整理・分析する基本手法が「QC七つ道具」です。1つ目の「パレート図」は、不良項目や原因別に件数・損失金額を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線グラフを組み合わせ、「どの重点問題から手をつけるべきか」を明確にする図です。
Metode dasar untuk mengolah dan menganalisis data angka di lapangan adalah QC 7 Tools (Tujuh Alat QC). Alat ke-1 Diagram Pareto menggabungkan grafik batang yang mengurutkan jumlah kejadian atau nilai kerugian per item/penyebab cacat dari terbesar hingga terkecil dengan grafik garis rasio kumulatif (%), guna memperjelas masalah prioritas mana yang harus ditangani terlebih dahulu.
2つ目の「特性要因図」は、結果である「特性(不良など)」を背骨の右端に置き、そこに影響する「要因(4Mなど)」を大骨・中骨・小骨へと体系的に整理した図で、形が魚の骨に似ていることから「フィッシュボーンチャート(魚の骨図)」とも呼ばれます。
Alat ke-2 Diagram Sebab-Akibat menempatkan akibat berupa karakteristik (misal masalah cacat) di ujung kanan tulang punggung lalu menyusun faktor penyebab (seperti 4M) secara sistematis ke dalam tulang besar, tulang sedang, dan tulang kecil; karena bentuknya menyerupai kerangka ikan, diagram ini disebut juga Fishbone Chart (Diagram Tulang Ikan).
3つ目の「チェックシート」は、データ収集を簡単にし集計や点検の忘れを防ぐため、あらかじめ項目を印刷して記録・チェックできるようにした表(記録用と点検確認用)です。
Alat ke-3 Check Sheet (Lembar Periksa) adalah tabel yang telah dicetak sebelumnya dengan daftar item agar pencatatan data menjadi mudah serta mencegah kelupaan saat rekapitulasi maupun inspeksi (terdiri atas check sheet pencatatan data dan check sheet pemeriksaan/konfirmasi).
4つ目の「層別」は、収集したデータをそのまま1つにまとめるのではなく、材料メーカー別・機械(号機)別・作業者別・昼夜勤別など共通の特徴(層)ごとにグループ分けして比較し、ばらつきの真の原因をあぶり出す考え方です(ヒストグラムや散布図と組み合わせて使います)。
Alat ke-4 Stratifikasi (Pengelompokan) adalah cara berpikir untuk tidak menggabungkan begitu saja seluruh data yang terkumpul, melainkan mengelompokkannya ke dalam lapisan/grup (strata) berdasarkan ciri bersama—seperti per pemasok bahan, per nomor mesin, per pekerja, atau per shift siang/malam—lalu membandingkannya guna mengungkap penyebab asli variasi (dipakai bersama histogram atau diagram pencar).
Poin penting
- パレート図=項目別の棒グラフ(降順)+累積比率の折れ線グラフで、最優先の重点改善テーマを特定する。
Diagram Pareto = grafik batang per item (menurun) + grafik garis rasio kumulatif (%), untuk menetapkan tema perbaikan prioritas utama. - 特性要因図(魚の骨図)=結果(特性)と原因(4Mなどの要因)の因果関係を体系的に整理する。
Diagram Sebab-Akibat (Diagram Tulang Ikan) = menyusun secara sistematis hubungan sebab-akibat antara Hasil (karakteristik) dan Penyebab (faktor 4M). - 層別=データを機械別・材料ロット別・作業者別などのグループ(層)に分けて比較し、違いの原因を見つける。
Stratifikasi = memisahkan data ke dalam grup (lapisan) per mesin, lot bahan, atau pekerja untuk dibandingkan dan menemukan penyebab perbedaan. - 【例】不良総数100件(第1位:寸法不良50件、第2位:外観傷30件、その他20件) → パレート図の上位2項目の累積比率=(50+30)÷100×100=80%
Contoh: Total cacat 100 kasus (Peringkat 1: cacat dimensi 50, Peringkat 2: goresan tampilan 30, lainnya: 20) → Rasio kumulatif 2 item teratas pada diagram Pareto = (50 + 30) ÷ 100 × 100 = 80%
| Kosakata | Arti |
|---|---|
| パレート図(重点指向・ABC分析) | Diagram Pareto (orientasi prioritas dan analisis ABC) |
| 特性要因図(魚の骨図・フィッシュボーン) | Diagram Sebab-Akibat (Diagram Tulang Ikan / Fishbone Chart) |
| チェックシート(記録用・点検用) | Check Sheet (lembar periksa pencatatan dan pemeriksaan) |
| 層別(グループ分け比較) | Stratifikasi (perbandingan pengelompokan data) |
5. QC七つ道具②(ヒストグラムの形状・散布図・管理図)
5. Tujuh Alat QC (QC 7 Tools) (2) (Bentuk Histogram, Diagram Pencar, Peta Kendali)
5つ目の「ヒストグラム(度数分布図)」は、計量値データの範囲をいくつかの区間(階級)に分け、各区間に入るデータ数(度数)を柱状グラフにして、中心位置・ばらつきの形・規格値との余裕を見る図です。
Alat ke-5 Histogram (peta distribusi frekuensi) membagi rentang data kontinu ke dalam beberapa interval (kelas) lalu menampilkan jumlah data (frekuensi) di tiap interval sebagai balok vertikal untuk melihat posisi pusat, bentuk sebaran, dan kelonggaran terhadap batas spesifikasi.
ヒストグラムの形状には、正常な左右対称の「一般型(正規型)」のほか、区間幅が測定目盛りの整数倍でないときに出る「櫛歯型」、規格外を選別除去したときに片側が切り立つ「絶壁型」があります。
Mengenai bentuk histogram, selain Tipe Umum (tipe normal simetris kiri-kanan) saat proses normal, terdapat Tipe Gigi Sisir yang muncul bila lebar kelas bukan kelipatan bulat dari skala alat ukur, serta Tipe Tebing Curam yang terpotong tegak di satu sisi ketika barang di luar spesifikasi telah disortir dan dibuang.
さらに、平均値が少しずつ異なる複数のロットが混ざった「高原型」、異質なデータが少量混入したり測定ミスがあったりした「離れ小島型」、平均値の異なる2台の機械や2社の材料が混ざった「二山型(双峰型)」があり、高原型や二山型は「層別」で原因を分けます。
Selain itu terdapat Tipe Dataran Tinggi (Plateau) akibat tercampurnya beberapa lot dengan rata-rata sedikit berbeda; Tipe Pulau Terpencil akibat masuknya sedikit data abnormal atau salah ukur; dan Tipe Dua Puncak (Bimodal) akibat tercampurnya produk dari 2 mesin atau 2 pemasok bahan yang berbeda rata-ratanya (tipe dataran tinggi dan dua puncak perlu dipisahkan dengan Stratifikasi).
6つ目の「散布図」は、対になった2つの変数(例:焼成温度xと硬度y)を縦軸・横軸にとって打点し、両者の「相関関係(正の相関=右肩上がり、負の相関=右肩下がり、無相関)」を調べる図です。
Alat ke-6 Diagram Pencar (Scatter Diagram) memplot pasangan 2 variabel (misal: suhu pembakaran x dan kekerasan y) pada sumbu vertikal dan horizontal untuk meneliti hubungan korelasi (korelasi positif = miring naik ke kanan, korelasi negatif = miring turun ke kanan, atau tidak berkorelasi) di antara keduanya.
7つ目の「管理図」は、工程が安定状態にあるか異常原因が働いたかを時系列で判定するため、「中心線(CL)」の上下に標準偏差の3倍(±3σ)の幅で「上方管理限界線(UCL)」と「下方管理限界線(LCL)」を引いた図です。
Alat ke-7 Peta Kendali (Control Chart) menilai secara deret waktu apakah proses berada dalam kondisi stabil atau dipengaruhi penyebab abnormal dengan menarik Garis Batas Kendali Atas (UCL) dan Garis Batas Kendali Bawah (LCL) selebar 3 kali simpangan baku (±3σ) di atas dan bawah Garis Tengah (CL).
管理図では、打点が管理限界線の外に出た場合だけでなく、限界線の内側にあっても中心線の片側に連続して並ぶ「連(7〜9点以上)」や、連続上昇・下降する「傾向(トレンド)」、「周期性」が見られる場合も工程異常と判定します。
Pada peta kendali, proses dinilai abnormal bukan hanya ketika titik keluar dari garis batas kendali, tetapi juga bila berada di dalam batas namun membentuk Run (7–9 titik atau lebih berderet di satu sisi garis tengah), Tren (naik atau turun terus-menerus), atau Periodisitas (siklus berulang).
Poin penting
- ヒストグラムの形状:絶壁型=規格外の選別除去/二山型=平均の異なる2つの機械・材料の混在(層別が必要)/離れ小島型=異質データの少数混入・測定ミス。
Bentuk Histogram: Tipe Tebing Curam = hasil sortir buang barang di luar spesifikasi / Tipe Dua Puncak = tercampurnya 2 mesin atau bahan berbeda rata-rata (perlu stratifikasi) / Tipe Pulau Terpencil = tercampur sedikit data asing atau salah ukur. - 散布図=2変数の相関を見る図(xが増えるとyも増える右肩上がり=正の相関、yが減る右肩下がり=負の相関)。
Diagram Pencar = melihat korelasi 2 variabel (x naik diikuti y naik miring kanan atas = korelasi positif; y turun miring kanan bawah = korelasi negatif). - 管理図=CL(中心線)±3σにUCL・LCLを引き、管理限界線外の点や、限界内でも「連(片側連続)・傾向(連続上昇/下降)」があれば工程異常と判定する。
Peta Kendali = menarik UCL dan LCL pada CL ± 3σ; proses dinilai abnormal bila ada titik di luar batas atau ada Run (deretan sepihak) / Tren meskipun di dalam batas.
| Kosakata | Arti |
|---|---|
| ヒストグラム(絶壁型・二山型・離れ小島型・櫛歯型) | Histogram (tipe tebing curam, dua puncak, pulau terpencil, gigi sisir) |
| 散布図(正の相関・負の相関) | Diagram Pencar / Scatter Diagram (korelasi positif dan korelasi negatif) |
| 管理図(UCL・CL・LCL:3シグマ法) | Peta Kendali / Control Chart (UCL, CL, LCL: metode 3 sigma) |
| 管理図の異常判定(限界線外・連・傾向) | Penilaian abnormal peta kendali (di luar batas, Run, Tren) |
6. 検査の分類と抜取検査(OC曲線・生産者危険α・消費者危険β)
6. Klasifikasi Inspeksi dan Inspeksi Sampling (Kurva OC, Risiko Produsen α, Risiko Konsumen β)
検査とは、品物を測定・試験した結果を判定基準と比較して、個々の品物の「良品・不良品」またはロットの「合格・不合格」を判定することです。段階別には受入(購入)検査・工程間(中間)検査・最終(出荷)検査があり、方法別には破壊検査・非破壊検査・人間の五感で判定する「官能検査」があります。
Inspeksi adalah membandingkan hasil pengukuran atau pengujian barang dengan kriteria penilaian untuk menentukan produk baik atau cacat pada tiap barang, atau lulus (diterima) atau ditolak pada suatu lot. Menurut tahapannya ada inspeksi penerimaan, inspeksi antarproses, dan inspeksi akhir; menurut metodenya ada inspeksi merusak, tak merusak, dan Inspeksi Sensorik (Organoleptik) dengan pancaindra manusia.
また対象数により「全数検査」と「抜取検査」に分かれます。不良品が1個でも混ざると人命に関わる重要保安部品や高価な単品製品は「全数検査」を行いますが、引張破壊試験などの「破壊検査」や大量のネジ、連続流体・粉体などは全数検査が不可能なため必然的に「抜取検査」となります。
Menurut jumlah objeknya dibagi menjadi Inspeksi 100% (Total) dan Inspeksi Sampling (Petik Sampel). Komponen keselamatan penting yang menyangkut nyawa manusia atau produk satuan berharga mahal wajib menjalani Inspeksi 100%, namun Inspeksi Merusak (seperti uji tarik hingga putus), sekrup murah jumlah masif, atau cairan/bubuk kontinu tidak mungkin diinspeksi 100% sehingga mutlak memakai Inspeksi Sampling.
抜取検査では、ロットからランダムに抜き取ったサンプルのみを調べるため、確率的に2種類の判定ミスが避けられません。ロットの真の不良率とロットが合格する確率の関係を示した曲線を「OC曲線(検査特性曲線)」と呼びます。
Dalam inspeksi sampling, karena hanya memeriksa sampel yang diambil acak dari lot, secara probabilitas tidak dapat dihindari 2 jenis kesalahan penilaian. Kurva yang menunjukkan hubungan antara rasio cacat sebenarnya dari lot dan probabilitas lot tersebut dinyatakan lulus disebut Kurva OC (Operating Characteristic Curve).
第1の誤りは、本来は良いロット(合格させるべき品質水準AQLのロット)なのに、たまたま不良品が多く抜き取られて不合格にしてしまう確率で、「生産者危険(α:第1種の誤り・あわてものの誤り、通常約5%)」と呼びます。
Kesalahan jenis ke-1 adalah probabilitas suatu lot yang sebenarnya baik (lot dengan tingkat mutu dapat diterima AQL) kebetulan terambil banyak sampel cacat sehingga salah dinilai Ditolak—disebut Risiko Produsen (α: kesalahan jenis I / kesalahan orang tergesa-gesa, umumnya sekitar 5%).
第2の誤りは、本来は悪いロット(不合格にすべき限界品質LQのロット)なのに、たまたま良品ばかりが抜き取られて合格にしてしまう確率で、「消費者危険(β:第2種の誤り・ぼんやりものの誤り、通常約10%)」と呼びます。
Kesalahan jenis ke-2 adalah probabilitas suatu lot yang sebenarnya buruk (lot dengan mutu batas LQ yang seharusnya ditolak) kebetulan terambil sampel baik semua sehingga salah dinilai Lulus—disebut Risiko Konsumen (β: kesalahan jenis II / kesalahan orang lengah, umumnya sekitar 10%).
Poin penting
- 破壊検査や大量低単価品・液体粉体は「抜取検査」しかできない/人命に関わる重要部品は「全数検査」。
Inspeksi merusak, barang masif harga murah, dan cairan/bubuk hanya bisa Inspeksi Sampling / Komponen penting terkait keselamatan jiwa wajib Inspeksi 100%. - 生産者危険(α:あわてものの誤り)=良いロットを誤って「不合格」にしてしまい、生産者が損をする確率。
Risiko Produsen (α: kesalahan tergesa-gesa) = probabilitas salah menolak lot yang sebenarnya baik sehingga produsen dirugikan. - 消費者危険(β:ぼんやりものの誤り)=悪いロットを誤って「合格」にしてしまい、消費者が損をする確率。
Risiko Konsumen (β: kesalahan lengah) = probabilitas salah meluluskan lot yang sebenarnya buruk sehingga konsumen dirugikan.
| Kosakata | Arti |
|---|---|
| 全数検査と抜取検査(破壊検査・官能検査) | Inspeksi 100% dan inspeksi sampling (inspeksi merusak dan sensorik) |
| OC曲線(検査特性曲線) | Kurva OC (Operating Characteristic Curve) |
| 生産者危険(α:あわてものの誤り) | Risiko Produsen (α: kesalahan orang tergesa-gesa) |
| 消費者危険(β:ぼんやりものの誤り) | Risiko Konsumen (β: kesalahan orang lengah) |
7. 2つのQCストーリー(問題解決型と課題達成型)とPL法の立証3要件
7. 2 Jenis QC Story (Pemecahan Masalah vs Pencapaian Tugas) dan 3 Syarat Pembuktian UU PL
改善手順の「QCストーリー」には2種類あります。発生している不良の原因を究明してあるべき姿に戻す「問題解決型(テーマ選定→現状把握→目標設定→要因解析→対策実施→効果確認→標準化)」と、新製品開発や未経験の挑戦的目標を目指す「課題達成型(テーマ選定→攻めどころ選定・目標設定→方策検討→成功シナリオ追求)」です。
Prosedur perbaikan QC Story memiliki 2 jenis: QC Story tipe pemecahan masalah yang menyelidiki penyebab cacat yang sudah terjadi atau kondisi memburuk untuk mengembalikannya ke keadaan seharusnya (Pilih tema → Pahami kondisi → Tetapkan target → Analisis penyebab → Laksanakan solusi → Konfirmasi efek → Standardisasi); dan QC Story tipe pencapaian tugas/tantangan yang bertujuan mengembangkan produk baru atau target menantang yang belum pernah dialami (Pilih tema → Pilih titik serang & Tetapkan target → Kaji langkah strategi → Kejar skenario sukses).
また不良への対応では、すでに発生した「顕在的不適合」の真因を除く再発防止(是正処置)だけでなく、まだ起きていない「潜在的不適合」を予測して防ぐ未然防止(予防処置)が重要です。万一、製品の欠陥で消費者の生命・身体または財産に被害が生じた際に救済する法律が「製造物責任法(PL法)」です。
Dalam menangani ketidaksesuaian, selain pencegahan terulang (tindakan korektif) yang menghilangkan akar penyebab ketidaksesuaian nyata yang sudah terjadi, pencegahan dini (tindakan preventif) yang memprediksi dan mencegah ketidaksesuaian laten/potensial yang belum terjadi juga sangat penting. Apabila cacat produk menimbulkan kerugian pada nyawa, tubuh, atau harta benda konsumen, undang-undang yang melindungi korban adalah UU Tanggung Jawab Produk (UU PL).
PL法はメーカーの「故意・過失」を問わない「無過失責任(欠陥責任)」を採用しており、被害者が損害賠償を求める際に立証(証明)すべき事項は、①当該製品に「欠陥」が存在していたこと、②「損害」が発生したこと、③欠陥と損害の間に「因果関係」があることの3点のみです。
UU PL menerapkan Tanggung Jawab Tanpa Kesalahan (tanggung jawab cacat) tanpa mempersoalkan kesengajaan atau kelalaian produsen; saat korban menuntut ganti rugi, hal yang wajib dibuktikan hanyalah 3 poin: (1) terdapat Cacat pada produk tersebut, (2) telah terjadi Kerugian, dan (3) terdapat Hubungan Sebab-Akibat antara cacat dan kerugian.
なおPL法の対象となる「製造物」は「製造または加工された動産(不動産・未加工農産物・ソフトウェア単体は対象外)」であり、欠陥は①設計上の欠陥、②製造上の欠陥、③指示・警告上の欠陥(取扱説明書等の不備)の3つに分類されます。
Objek produk dalam UU PL adalah benda bergerak yang diproduksi atau diolah (properti tak bergerak, hasil pertanian mentah belum diolah, dan perangkat lunak murni tidak termasuk), dan cacatnya dibagi menjadi 3 jenis: (1) Cacat Desain, (2) Cacat Manufaktur, serta (3) Cacat Instruksi/Peringatan (kekurangan pada buku manual, dll.).
Poin penting
- 問題解決型QCストーリー=発生している問題の「要因解析」を行い真因を除去する/課題達成型QCストーリー=魅力的な新目標に対し「攻めどころ」と「方策・成功シナリオ」を追求する。
QC Story tipe pemecahan masalah = melakukan analisis faktor penyebab atas masalah yang terjadi untuk menghilangkan akar masalah / QC Story tipe pencapaian tugas = mengejar titik serang serta strategi/skenario sukses untuk target baru yang menarik. - PL法で被害者が立証すべき3要件:①製品の「欠陥」、②発生した「損害」、③両者の「因果関係」(※メーカーの故意・過失の立証は不要)。
3 syarat yang wajib dibuktikan korban menurut UU PL: (1) Cacat produk, (2) Kerugian yang terjadi, (3) Hubungan sebab-akibat di antara keduanya (pembuktian kesengajaan/kelalaian produsen TIDAK diperlukan). - PL法の対象は「製造・加工された動産」であり、3つの欠陥は「設計上の欠陥・製造上の欠陥・指示警告上の欠陥」。
Objek UU PL adalah benda bergerak yang diproduksi/diolah, dengan 3 jenis cacat: Cacat Desain, Cacat Manufaktur, dan Cacat Instruksi/Peringatan.
| Kosakata | Arti |
|---|---|
| 問題解決型QCストーリーと課題達成型QCストーリー | QC Story tipe pemecahan masalah dan QC Story tipe pencapaian tugas |
| 製造物責任法(PL法)と被害者の立証3要件 | UU Tanggung Jawab Produk (UU PL) dan 3 syarat pembuktian korban |
| 顕在的不適合(是正処置)と潜在的不適合(予防処置) | Ketidaksesuaian nyata (tindakan korektif) dan Ketidaksesuaian laten (tindakan preventif) |
| 設計・製造・指示警告上の欠陥 | Cacat desain, cacat manufaktur, dan cacat instruksi/peringatan |
8. FMEA・FTAとISO 9001(2015年版の強調点と品質マネジメント7原則)
8. FMEA / FTA dan ISO 9001 (Penekanan Edisi 2015 & 7 Prinsip Manajemen Kualitas)
設計・工程段階で故障や不良を未然防止する信頼性解析手法に「FMEA」と「FTA」があります。「FMEA(故障モード影響解析)」は、構成部品のあらゆる故障モード(断線・摩耗など)から出発してシステム全体への影響を上向きに調べる「ボトムアップ手法」です。
Dua metode analisis keandalan untuk mencegah kerusakan dan cacat sejak tahap desain serta proses adalah FMEA dan FTA. FMEA (Failure Mode and Effects Analysis) adalah Metode Bottom-Up (dari bawah ke atas) yang berangkat dari setiap mode kegagalan komponen penyusun (seperti kabel putus atau aus) lalu menelusuri dampaknya ke atas terhadap sistem keseluruhan.
これに対し「FTA(故障の木解析)」は、起きてはならない重大事故(頂上事象)から出発し、その発生原因を論理記号(ANDゲート・ORゲート)で木の根のように下向きに展開して追究する「トップダウン手法」です。
Sebaliknya, FTA (Fault Tree Analysis / Analisis Pohon Kegagalan) adalah Metode Top-Down (dari atas ke bawah) yang berangkat dari kecelakaan fatal yang tidak boleh terjadi (Top Event / kejadian puncak), lalu menguraikan penyebabnya ke bawah seperti akar pohon menggunakan simbol logika (gerbang AND, gerbang OR).
品質マネジメントシステム(QMS)の国際規格「ISO 9000シリーズ」は、基本・用語の「ISO 9000」、認証要求事項「ISO 9001」、持続的成功の指針「ISO 9004」から成ります。現行「ISO 9001:2015」では、「組織の状況」「リスク及び機会への取組み」「文書化した情報」が重視されます。
Sementara itu, standar internasional Sistem Manajemen Mutu (QMS)—Seri ISO 9000—terdiri dari ISO 9000 (konsep dasar dan kosakata), ISO 9001 (persyaratan yang menjadi acuan sertifikasi pihak ketiga), dan ISO 9004 (pedoman kesuksesan berkelanjutan). Khususnya pada ISO 9001:2015 yang berlaku saat ini, ditekankan pemahaman Konteks Organisasi, Tindakan Ditujukan pada Risiko dan Peluang, serta pengelolaan Informasi Terdokumentasi (menggabungkan prosedur dan catatan).
ISO 9000シリーズが掲げる「品質マネジメントの7原則」は、①顧客重視、②リーダーシップ、③人々の積極的参加、④プロセスアプローチ、⑤改善、⑥客観的事実(エビデンス)に基づく意思決定、⑦関係性管理です。
Tujuh Prinsip Manajemen Kualitas dalam seri ISO 9000 meliputi: (1) Fokus pada pelanggan, (2) Kepemimpinan, (3) Keterlibatan aktif orang-orang, (4) Pendekatan proses, (5) Peningkatan (improvement), (6) Pengambilan keputusan berbasis bukti objektif, dan (7) Manajemen hubungan.
Poin penting
- FMEA(故障モード影響解析)=部品の故障から全体への影響を積み上げる「ボトムアップ手法」/FTA(故障の木解析)=頂上事象から原因を掘り下げる「トップダウン手法」。
FMEA (Failure Mode and Effects Analysis) = Metode Bottom-Up yang menyusun dampak dari kegagalan komponen ke sistem keseluruhan / FTA (Fault Tree Analysis) = Metode Top-Down yang menggali penyebab dari kejadian puncak ke bawah. - ISO 9001=品質マネジメントシステムの「要求事項」であり、7原則(顧客重視・リーダーシップ・プロセスアプローチ等)に基づく。
ISO 9001 = menetapkan Persyaratan sistem manajemen mutu berdasarkan 7 Prinsip (Fokus pelanggan, Kepemimpinan, Pendekatan proses, dll.). - ISO 9001:2015の重要概念:「組織の状況」の把握、「リスク及び機会への取組み(未然防止)」、「文書化した情報」の維持・保持。
Konsep penting ISO 9001:2015: Memahami Konteks Organisasi, Tindakan terhadap Risiko dan Peluang (pencegahan dini), serta memelihara/menyimpan Informasi Terdokumentasi.
| Kosakata | Arti |
|---|---|
| FMEA(ボトムアップ)とFTA(トップダウン) | FMEA (bottom-up) dan FTA (top-down) |
| ISO 9001(品質マネジメントシステム要求事項) | ISO 9001 (persyaratan Sistem Manajemen Mutu) |
| リスク及び機会への取組み・文書化した情報 | Tindakan terhadap risiko dan peluang, Informasi terdokumentasi |
| 品質マネジメントの7原則 | 7 Prinsip Manajemen Kualitas |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
第5章(問26〜問29)では、まず「4つの品質(要求品質→設計品質[ねらい]→製造品質[できばえ]→保証品質)」の定義と、5個のデータから「平均値・中央値(メディアン)・範囲R・不偏分散V(偏差平方和Sをn-1で割る)」を求める計算問題が定番です。
Pada Bab 5 (Soal 26 sampai Soal 29), definisi 4 Kualitas (Kualitas yang Diminta → Desain → Manufaktur → Jaminan) serta soal hitungan mencari Rata-rata (Mean), Median, Rentang R, dan Varians Tak Bias V (membagi jumlah kuadrat simpangan S dengan n - 1) dari 5 data ukur adalah soal langganan.
データの分類では「計量値=正規分布」と「計数値(不良品数=二項分布、傷・欠点数=ポアソン分布)」、またQC七つ道具ではヒストグラムの形状(絶壁型・二山型・櫛歯型)と管理図の「±3σ・限界内でも連や傾向があれば異常」が頻出です。
Untuk klasifikasi data, pasangan Data Kontinu = Distribusi Normal dan Data Diskrit (jumlah unit cacat = Distribusi Binomial, jumlah goresan/titik cacat = Distribusi Poisson) sering keluar, begitu pula bentuk Histogram (tebing curam, dua puncak, gigi sisir) serta Peta Kendali (±3σ, dan adanya Run atau Tren di dalam batas tetap dinilai abnormal).
抜取検査の「生産者危険α(あわてもの=良いロットを不合格)」と「消費者危険β(ぼんやりもの=悪いロットを合格)」、および「問題解決型QCストーリー(要因解析)」と「課題達成型QCストーリー(攻めどころの選定・方策検討)」の違いもよく問われます。
Perbedaan antara Risiko Produsen α (tergesa-gesa = menolak lot baik) dan Risiko Konsumen β (lengah = meluluskan lot buruk) pada inspeksi sampling, serta antara QC Story tipe pemecahan masalah (analisis faktor penyebab) dan QC Story tipe pencapaian tugas (pemilihan titik serang & kajian strategi) juga sering ditanyakan.
さらにPL法で被害者が立証すべき3要件(①欠陥、②損害、③因果関係 ※過失の証明は不要)と、ISO 9001:2015のキーワード(リスク及び機会への取組み・文書化した情報)をセットで押さえましょう。
Lebih lanjut, kuasai satu paket 3 syarat yang wajib dibuktikan korban menurut UU PL ((1) Cacat, (2) Kerugian, (3) Hubungan sebab-akibat—tanpa perlu bukti kelalaian) beserta kata kunci ISO 9001:2015 (Tindakan terhadap risiko dan peluang, Informasi terdokumentasi).
Poin penting
- 4つの品質(要求→設計→製造→保証)、計量値(正規分布)と計数値(不良数=二項分布・欠点数=ポアソン分布)、不偏分散V=S÷(n-1)。
4 Kualitas (Diminta → Desain → Manufaktur → Jaminan), Data Kontinu (Normal) & Data Diskrit (unit cacat = Binomial, titik cacat = Poisson), Varians Tak Bias V = S ÷ (n - 1). - 問題解決型(要因解析で真因除去)vs 課題達成型(攻めどころ選定と方策追求)、生産者危険α(良いロットを不合格)vs 消費者危険β(悪いロットを合格)。
Tipe pemecahan masalah (analisis penyebab hapus akar masalah) vs Tipe pencapaian tugas (pilih titik serang & kejar strategi); Risiko Produsen α (menolak lot baik) vs Risiko Konsumen β (meluluskan lot buruk). - PL法の立証3要件=「欠陥・損害・因果関係(無過失責任)」、ISO 9001:2015=「リスク及び機会・文書化した情報」。
3 syarat pembuktian UU PL = Cacat, Kerugian, Hubungan sebab-akibat (tanggung jawab tanpa kesalahan); ISO 9001:2015 = Risiko dan peluang, Informasi terdokumentasi.
| Kosakata | Arti |
|---|---|
| 4つの品質と不偏分散(S÷(n-1)) | 4 Kualitas dan Varians tak bias (S ÷ (n - 1)) |
| 問題解決型と課題達成型QCストーリー | QC Story tipe pemecahan masalah dan tipe pencapaian tugas |
| 生産者危険αと消費者危険β | Risiko Produsen α dan Risiko Konsumen β |
| PL法の立証3要件とISO 9001:2015 | 3 syarat pembuktian UU PL dan ISO 9001:2015 |
Pengendalian Mutu (QC7, Sampling, ISO 9001)
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【共通知識】生産管理 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html