
Studi Kerja (IE), Penyusunan Proses & Penyeimbangan Lini (Analisis Proses, Waktu Standar, Efisiensi Lini)
作業研究(IE)と工程編成・ラインバランシング(工程分析・標準時間・編成効率)
Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. IE(インダストリアル・エンジニアリング)の体系(テイラーとギルブレス・3S・ECRS・5W1H)
1. Sistem IE (Industrial Engineering) (Taylor & Gilbreth, 3S, ECRS, 5W1H)
「IE(Industrial Engineering:生産工学・作業研究)」は、現場の作業や工程を科学的に分析してムダをなくし、最良の作業方法と標準時間を確立する技術です。IEは作業のやり方を改善する「方法研究」と、作業時間を測る「作業測定」の2本柱から成ります。
IE (Industrial Engineering: Teknik Industri / Studi Kerja) adalah teknologi yang menganalisis pekerjaan dan proses di lapangan secara ilmiah untuk menghilangkan pemborosan serta menetapkan metode kerja terbaik dan waktu standar. IE terdiri atas dua pilar: Studi Metode (memperbaiki cara kerja) dan Pengukuran Kerja (mengukur waktu kerja).
歴史的には、アメリカの「F.W.テイラー」がストップウォッチを用いた「時間研究(課業管理・科学的管理法)」を創始し、「ギルブレス夫妻」がレンガ積み作業の観察から「動作研究(サーブリッグ分析)」を創始しました。
Secara historis, F.W. Taylor di Amerika memelopori Studi Waktu menggunakan stopwatch (manajemen tugas / Manajemen Ilmiah), sedangkan suami istri Gilbreth memelopori Studi Gerakan (analisis Therblig) dari pengamatan pekerjaan menyusun batu bata.
経営や生産を合理化する基本原則である「管理の3S」とは、複雑な作業や部品を減らす「単純化(Simplification)」、ルールや規格を統一する「標準化(Standardization)」、特定分野に機能を特化させる「専門化(Specialization)」の3つです(整理・整頓・清掃の現場3Sと区別します)。
Prinsip dasar untuk merasionalisasi manajemen dan produksi—yaitu 3S Manajemen—terdiri atas 3 hal: Simplifikasi / Penyederhanaan (Simplification: mengurangi pekerjaan dan komponen rumit), Standardisasi (Standardization: menyeragamkan aturan dan spesifikasi), serta Spesialisasi (Specialization: mengkhususkan fungsi pada bidang tertentu) (dibedakan dari 3S lapangan: Seiri, Seiton, Seiso).
また工程や作業を改善する際には、5W1H(なぜ・何を・どこで・いつ・誰が・どのように)で疑問を投げかけ、「ECRS(イクルス)の4原則」すなわち①排除(Eliminate:やめる)→②結合(Combine:まとめる)→③交換(Rearrange:順序を変える)→④簡素化(Simplify:簡単にする)の順で検討します。
Selain itu, saat memperbaiki proses dan pekerjaan, diajukan pertanyaan dengan 5W1H (Mengapa, Apa, Di mana, Kapan, Siapa, Bagaimana) dan dikaji sesuai urutan 4 Prinsip ECRS: (1) Eliminate / Hilangkan (hentikan) → (2) Combine / Gabungkan (satukan) → (3) Rearrange / Tata ulang (ubah urutan) → (4) Simplify / Sederhanakan (buat lebih mudah).
Poin penting
- IEの2大源流:テイラー=「時間研究(科学的管理法)」、ギルブレス=「動作研究(サーブリッグ分析)」。
2 aliran utama IE: Taylor = Studi Waktu (Manajemen Ilmiah), Gilbreth = Studi Gerakan (analisis Therblig). - 合理化(管理)の3S:単純化(Simplification)・標準化(Standardization)・専門化(Specialization)。
3S rasionalisasi (manajemen): Simplifikasi (Simplification), Standardisasi (Standardization), Spesialisasi (Specialization). - 改善の4原則(ECRS):①排除(E:なくせないか)→②結合(C:一緒にできないか)→③交換(R:順序を変えられないか)→④簡素化(S:楽にできないか)。
4 prinsip perbaikan (ECRS): (1) Eliminate (E: bisakah dihapus?) → (2) Combine (C: bisakah digabung?) → (3) Rearrange (R: bisakah diubah urutannya?) → (4) Simplify (S: bisakah dipermudah?).
| Kosakata | Arti |
|---|---|
| テイラーの時間研究とギルブレスの動作研究 | Studi Waktu Taylor dan Studi Gerakan Gilbreth |
| 管理の3S(単純化・標準化・専門化) | 3S Manajemen (Simplifikasi, Standardisasi, Spesialisasi) |
| 改善のECRS(排除・結合・交換・簡素化)と5W1H | Prinsip perbaikan ECRS (Eliminate, Combine, Rearrange, Simplify) dan 5W1H |
2. 方法研究①:動作分析(サーブリッグ18基本動作の3分類と動作経済の4原則)
2. Studi Metode (1): Analisis Gerakan (3 Kategori dari 18 Gerakan Dasar Therblig & 4 Prinsip Ekonomi Gerakan)
「動作分析」は、作業者の手足や目の細かい動きを分析してムダな動作や疲労を除く手法です。ギルブレスが考案した「サーブリッグ分析」では、人間の作業動作を18種類の基本動作(動素)に分解し、第1類〜第3類に分類します。
Analisis gerakan adalah metode menganalisis gerakan halus tangan, kaki, dan mata operator untuk menghilangkan gerakan sia-sia dan kelelahan. Dalam Analisis Therblig yang dirancang Gilbreth, gerakan kerja manusia diuraikan menjadi 18 gerakan dasar (elemen gerakan) dan diklasifikasikan ke dalam Kategori 1 hingga Kategori 3.
「第1類(有効動作)」は、作業を進めるのに直接必要な動作(空手移動・つかむ・荷重移動・組み合わせる・使う・放す等)であり、動作距離の短縮などで簡素化を図ります。
Kategori 1 (Gerakan efektif) adalah gerakan yang secara langsung diperlukan untuk memajukan pekerjaan (pindah tangan kosong, memegang, pindah bermuatan, merakit, memakai, melepas, dll.), yang disederhanakan dengan memperpendek jarak gerakan.
「第2類(補助動作・遅れ動作)」は、探す・選ぶ・考える・位置決めする・検査するなど第1類を遅らせる思考的な動作であり、定位置管理や治具の工夫で極力排除します。「第3類(無益動作)」は、保持する(片手で持ち続ける)・手待ち・休むなど作業を全く進めない動作であり、固定治具等で徹底的に排除します。
Kategori 2 (Gerakan bantu / penghambat) adalah gerakan berpikir atau mencari yang memperlambat Kategori 1—seperti mencari, memilih, berpikir, menempatkan posisi, dan memeriksa—yang sebisa mungkin dihilangkan melalui penempatan tetap dan rekayasa jig. Kategori 3 (Gerakan tidak bermanfaat) adalah gerakan yang sama sekali tidak memajukan pekerjaan—seperti menahan (memegang terus dengan satu tangan), menunggu kerja, dan istirahat—yang dihilangkan secara tuntas dengan jig penjepit.
さらに疲労が少なく能率的な動作を実現する指針が「動作経済の原則(4大原則)」であり、①両手を同時に対称的に使う、②基本動作の数を最小にし移動距離を最短にする、③重力や動力を利用して楽な動作にする、④材料や工具を正常作業域の定位置に置く、を定めています。
Lebih lanjut, pedoman untuk mewujudkan gerakan yang tidak melelahkan dan efisien adalah Prinsip Ekonomi Gerakan (4 prinsip utama): (1) Gunakan kedua tangan secara bersamaan dan simetris, (2) Minimalkan jumlah gerakan dasar dan perpendek jarak perpindahan, (3) Manfaatkan gravitasi dan tenaga mekanis agar gerakan ringan, serta (4) Letakkan material dan perkakas di posisi tetap dalam area kerja normal.
Poin penting
- サーブリッグ第1類=作業を行うのに必要な有効動作(つかむ・運ぶ・組む・使う等)。
Therblig Kategori 1 = Gerakan efektif yang diperlukan untuk melakukan pekerjaan (memegang, mengangkut, merakit, memakai, dll.). - 第2類=作業を遅らせる思考・探索動作(探す・選ぶ・位置決めする等)→置き場固定や治具化で排除。
Kategori 2 = Gerakan berpikir/mencari yang memperlambat pekerjaan (mencari, memilih, memosisikan, dll.) → Hilangkan dengan posisi simpan tetap dan penggunaan jig. - 第3類=作業を全く進めない無益な動作(保持・手待ち・避けられない遅れ等)→最優先で排除。
Kategori 3 = Gerakan tidak bermanfaat yang sama sekali tidak memajukan pekerjaan (menahan, menunggu, kelambatan tak terhindarkan, dll.) → Prioritas utama untuk dihilangkan. - 動作経済の4原則:①両手の同時使用(片手保持の禁止)、②動作数の削減と距離最短化、③楽な動作(重力・治具の活用)、④材料・工具の定位置化。
4 Prinsip Ekonomi Gerakan: (1) Penggunaan kedua tangan bersamaan (larangan menahan dengan satu tangan), (2) Pengurangan jumlah gerakan & jarak terpendek, (3) Gerakan ringan (manfaatkan gravitasi/jig), (4) Penempatan tetap material dan perkakas.
| Kosakata | Arti |
|---|---|
| サーブリッグ分析(18基本動作:第1類・第2類・第3類) | Analisis Therblig (18 gerakan dasar: Kategori 1, Kategori 2, Kategori 3) |
| 動作経済の4原則と正常作業域 | 4 Prinsip Ekonomi Gerakan dan Area kerja normal |
| PTS法(既定時間標準法)と微動作研究 | Metode PTS (Predetermined Time Standard) dan Studi gerakan mikro |
3. 方法研究②:工程分析とJIS工程図記号(加工・運搬・貯蔵と滞留・検査・補助記号)
3. Studi Metode (2): Analisis Proses dan Simbol Peta Proses JIS (Proses, Angkut, Simpan vs Tertahan, Inspeksi, Simbol Bantu)
「工程分析」は、原材料が投入されてから完成品になるまでの工程全体の流れを、JIS規格(JIS Z 8206)の「工程図記号」で図表化して改善する手法です。対象により、モノの流れを追う「製品工程分析」、人の動きを追う「作業者工程分析」、人と機械の協調を分析する「連合作業分析(マン・マシンチャート)」があります。
Analisis proses memetakan dan memperbaiki aliran keseluruhan proses sejak bahan baku dimasukkan hingga menjadi barang jadi menggunakan Simbol Peta Proses standar JIS (JIS Z 8206). Menurut objeknya, terdapat Analisis proses produk (mengikuti aliran barang), Analisis proses operator (mengikuti gerakan orang), dan Analisis kerja gabungan (Man-Machine chart yang menganalisis koordinasi orang dan mesin).
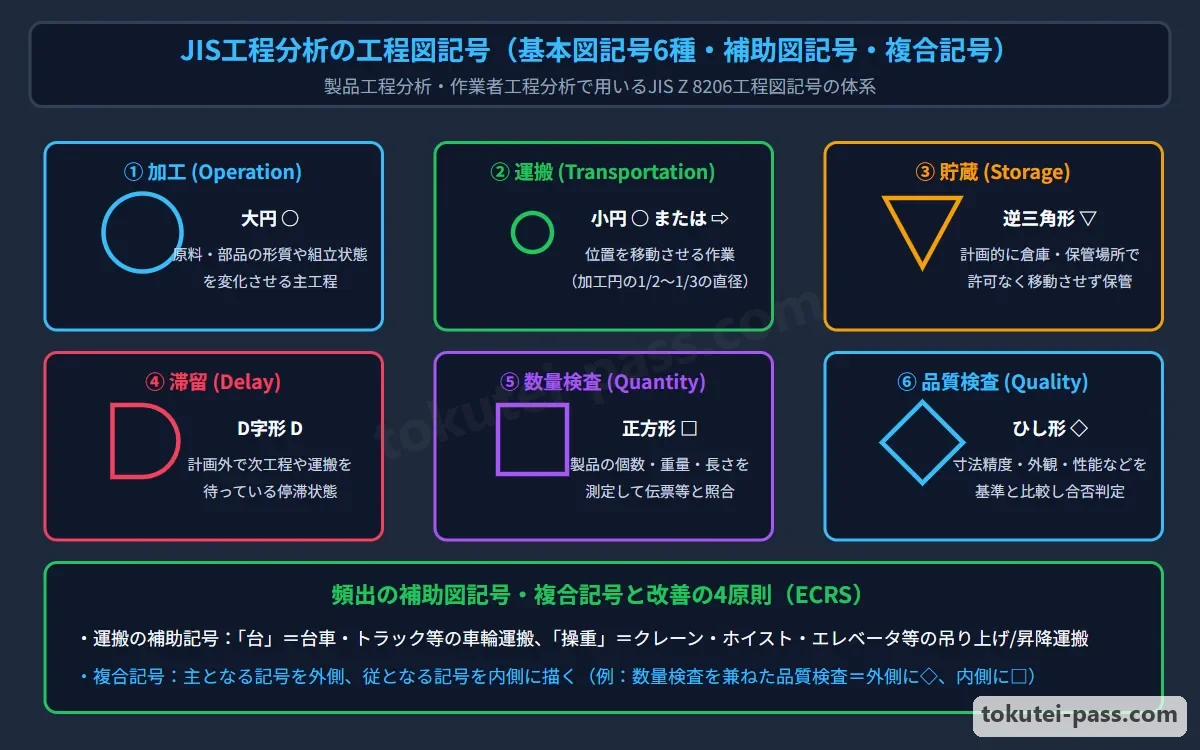
JISの基本図記号は4要素6記号です。①「加工」は大きな丸「○」(形や性質を変える・組み立てる)、②「運搬」は矢印「⇨」または小さな丸「○」(位置を変える)で表します。
Simbol dasar JIS terdiri atas 4 elemen dengan 6 simbol: (1) Pemrosesan/operasi (mengubah bentuk, sifat, atau merakit) adalah lingkaran besar ○; (2) Pengangkutan (mengubah posisi) adalah tanda panah ⇨ atau lingkaran kecil ○.
③「停滞」は2つに区別します。計画的に倉庫等に保管する「貯蔵」は逆三角形「▽」、工程間で計画外に待たされている状態の「滞留」はアルファベットのD形「D」で表します。④「検査」も2つに分かれ、個数や重さを測る「数量検査」は四角形「□」、良品か不良品かを判定する「品質検査」はひし形「◇」です。
(3) Berhenti/diam dibedakan menjadi 2: Penyimpanan (simpan terencana di gudang, dll.) adalah segitiga terbalik ▽, sedangkan Tertahan / Delay (kondisi menunggu di luar rencana antarproses) adalah huruf D. (4) Pemeriksaan juga terbagi menjadi 2: Pemeriksaan kuantitas (mengukur jumlah atau berat) adalah persegi □, dan Pemeriksaan kualitas (menilai barang baik atau cacat) adalah belah ketupat ◇.
さらに複合記号(例:品質検査を主としつつ数量検査も行う場合は外側に◇・内側に□を描く)や、運搬手段などを文字で示す「補助記号」があります。特に台車・トラックによる運搬を示す「台」、クレーン・ホイスト等の揚重機による運搬を示す「操重」が試験で頻出です。
Selain itu terdapat simbol gabungan (misal: terutama melakukan pemeriksaan kualitas sekaligus memeriksa kuantitas digambar dengan belah ketupat ◇ di luar dan persegi □ di dalam) serta Simbol bantu yang menunjukkan alat angkut dengan huruf. Dalam ujian sangat sering keluar huruf '台' (angkut dengan kereta dorong/truk) dan '操重' (angkut dengan alat angkat seperti crane/hoist).
Poin penting
- JIS基本工程図記号:加工=「○」、運搬=「⇨(または小○)」、貯蔵(計画保管)=「▽」、滞留(工程間の待ち)=「D」、数量検査=「□」、品質検査=「◇」。
Simbol peta proses JIS dasar: Proses = ○, Pengangkutan = ⇨ (atau ○ kecil), Penyimpanan (simpan terencana) = ▽, Tertahan/Delay (tunggu antarproses) = D, Pemeriksaan kuantitas = □, Pemeriksaan kualitas = ◇. - 複合記号のルール:2つの機能を同時に行うときは、「主たる工程の記号を外側」に、「従たる工程の記号を内側」に描く。
Aturan simbol gabungan: Saat melakukan 2 fungsi secara bersamaan, gambar simbol proses utama di bagian luar dan simbol proses tambahan di bagian dalam. - 運搬の補助記号:「人(人力)」「台(台車・トラック)」「コン(コンベヤ)」「操重(クレーン・ホイスト)」「自(シュート等の自重落下)」。
Simbol bantu pengangkutan: 人 (tenaga manusia), 台 (kereta dorong / truk), コン (konveyor), 操重 (crane / hoist), 自 (jatuh gravitasi seperti luncuran/chute).
| Kosakata | Arti |
|---|---|
| 製品工程分析・作業者工程分析・連合作業分析 | Analisis proses produk, Analisis proses operator, dan Analisis kerja gabungan |
| JIS工程図記号(加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇) | Simbol peta proses JIS (Proses ○, Angkut ⇨, Simpan ▽, Tertahan D, Kuantitas □, Kualitas ◇) |
| 補助記号(台:台車・操重:クレーンやホイスト) | Simbol bantu (台: Kereta dorong/Truk, 操重: Crane/Hoist) |
4. 作業測定①:稼働分析(連続観測法とワークサンプリング法・必要観測数Nの計算)
4. Pengukuran Kerja (1): Analisis Operasi (Observasi Kontinu vs Work Sampling & Hitungan Jumlah Observasi N)
「稼働分析」とは、作業者や機械設備が1日の就業時間のうち「どのくらいの割合で主体作業(稼働)を行い、どのくらいの割合で準備・余裕・手待ち(非稼働)が生じているか」の稼働率や時間構成比率を調査する手法です。
Analisis operasi adalah metode meneliti rasio operasi dan proporsi komposisi waktu mengenai berapa persen dari jam kerja sehari operator atau peralatan mesin melakukan pekerjaan utama (beroperasi), dan berapa persen timbul persiapan, kelonggaran, serta waktu tunggu (tidak beroperasi).
手法には、1人の観測者が対象に付きっきりで長時間記録し続ける「連続観測法」と、ランダムな時刻に職場を巡回してその瞬間の稼働・非稼働の回数だけを数え、統計的(二項分布)に稼働率を推定する「ワークサンプリング法(瞬間観測法)」があります。
Metodenya meliputi Metode observasi kontinu (1 pengamat mendampingi objek terus-menerus dan mencatat dalam waktu lama) dan Metode Work Sampling / observasi sesaat (berkeliling tempat kerja pada waktu acak, hanya menghitung frekuensi sedang beroperasi atau tidak beroperasi pada detik itu, lalu mengestimasi rasio operasi secara statistik dengan distribusi binomial).
ワークサンプリング法は、1人の観測者が多くの作業者や機械を同時に調査でき、ストップウォッチが不要で被観測者に心理的圧迫感を与えないという優れた特徴を持ちます。
Metode Work Sampling memiliki keunggulan yaitu 1 pengamat dapat meneliti banyak pekerja atau mesin sekaligus, tidak memerlukan stopwatch, dan tidak memberikan tekanan psikologis kepada orang yang diamati.
信頼度95%(正規分布係数2)で、事象の発生比率(稼働率)をp、許容「絶対誤差」をEとするとき、必要観測回数Nは「N = 4 × p × (1 - p) ÷ E²」で求めます(許容「相対誤差」Sが与えられたときは E = S × p を代入し「N = 4 × (1 - p) ÷ (S² × p)」となります)。
Pada tingkat kepercayaan 95% (faktor distribusi normal = 2), jika rasio kejadian (rasio operasi) adalah p dan Kesalahan Mutlak (Absolute Error) yang diizinkan adalah E, maka jumlah observasi yang diperlukan N dihitung dengan: N = 4 × p × (1 - p) ÷ E² (apabila diberikan Kesalahan Relatif S yang diizinkan, substitusikan E = S × p sehingga menjadi N = 4 × (1 - p) ÷ (S² × p)).
Poin penting
- ワークサンプリング法(瞬間観測法)=ランダムな時点での瞬間観測回数から統計的に稼働率や余裕率を求める手法(多数の対象を1人で同時に観測可能)。
Metode Work Sampling (observasi sesaat) = Mencari rasio operasi dan rasio kelonggaran secara statistik dari jumlah pengamatan sesaat pada waktu-waktu acak (1 orang dapat mengamati banyak objek sekaligus). - 必要観測数N(信頼度95%・絶対誤差E):N = 4 × p × (1 - p) ÷ E²。
Jumlah observasi yang diperlukan N (kepercayaan 95%, kesalahan mutlak E): N = 4 × p × (1 - p) ÷ E². - 必要観測数N(信頼度95%・相対誤差S):N = 4 × (1 - p) ÷ (S² × p)(※E = S × p の関係)。
Jumlah observasi yang diperlukan N (kepercayaan 95%, kesalahan relatif S): N = 4 × (1 - p) ÷ (S² × p) (hubungan E = S × p). - 【例】総観測回数500回のうち稼働観測300回 → 推定稼働率p=300÷500=0.60(60%)。この稼働率p=0.60を信頼度95%・許容絶対誤差E=0.04(4%)で求める必要観測数N=4×0.60×(1-0.60)÷(0.04)²=0.96÷0.0016=600回
Contoh: Dari total 500 kali observasi terdapat 300 kali sedang beroperasi → Estimasi rasio operasi p = 300 ÷ 500 = 0.60 (60%). Untuk mencari rasio p = 0.60 ini dengan kepercayaan 95% dan kesalahan mutlak yang diizinkan E = 0.04 (4%), jumlah observasi yang diperlukan N = 4 × 0.60 × (1 - 0.60) ÷ (0.04)² = 0.96 ÷ 0.0016 = 600 kali
| Kosakata | Arti |
|---|---|
| 稼働分析(連続観測法とワークサンプリング法) | Analisis operasi (Metode observasi kontinu dan Metode Work Sampling) |
| 必要観測数Nと絶対誤差E・相対誤差S | Jumlah observasi yang diperlukan N, Kesalahan mutlak E, dan Kesalahan relatif S |
| 稼働率と余裕率の推定 | Estimasi rasio operasi dan rasio kelonggaran |
5. 作業測定②:時間研究の4M条件と標準時間(ST:レイティング・外掛け法と内掛け法)
5. Pengukuran Kerja (2): Syarat 4M Studi Waktu dan Waktu Standar (ST: Rating, Metode Luar vs Metode Dalam)
「標準時間(ST:Standard Time)」とは、その仕事に適正を持ち習熟した作業者が、所定の作業条件のもとで、標準の作業速度(ペース)で1単位の作業を遂行するのに必要な時間です。
Waktu Standar (ST: Standard Time) adalah waktu yang diperlukan oleh seorang pekerja yang memiliki kecocokan dan telah mahir dalam pekerjaan tersebut untuk menyelesaikan 1 satuan pekerjaan dengan kecepatan kerja standar (ritme standar) di bawah kondisi kerja yang ditetapkan.
時間研究を行う前提として、①使用する「材料(Material)」、②「機械・設備・治工具(Machine)」、③作業手順や「作業方法(Method)」、④資格や熟練度などの「作業者(Man)」という「4M条件」が標準化されていなければなりません(※「士気(Morale)」は4Mに含まれません)。
Sebagai prasyarat melakukan studi waktu, Syarat 4M harus distandardisasi terlebih dahulu, yaitu: (1) Material yang digunakan, (2) Mesin, peralatan, dan jig yang digunakan (Machine), (3) Prosedur dan metode kerja (Method), serta (4) Pekerja seperti kualifikasi dan tingkat kemahiran (Man) (Catatan: dalam ujian sering muncul opsi jebakan yang memasukkan Semangat kerja / Morale ke dalam syarat 4M).
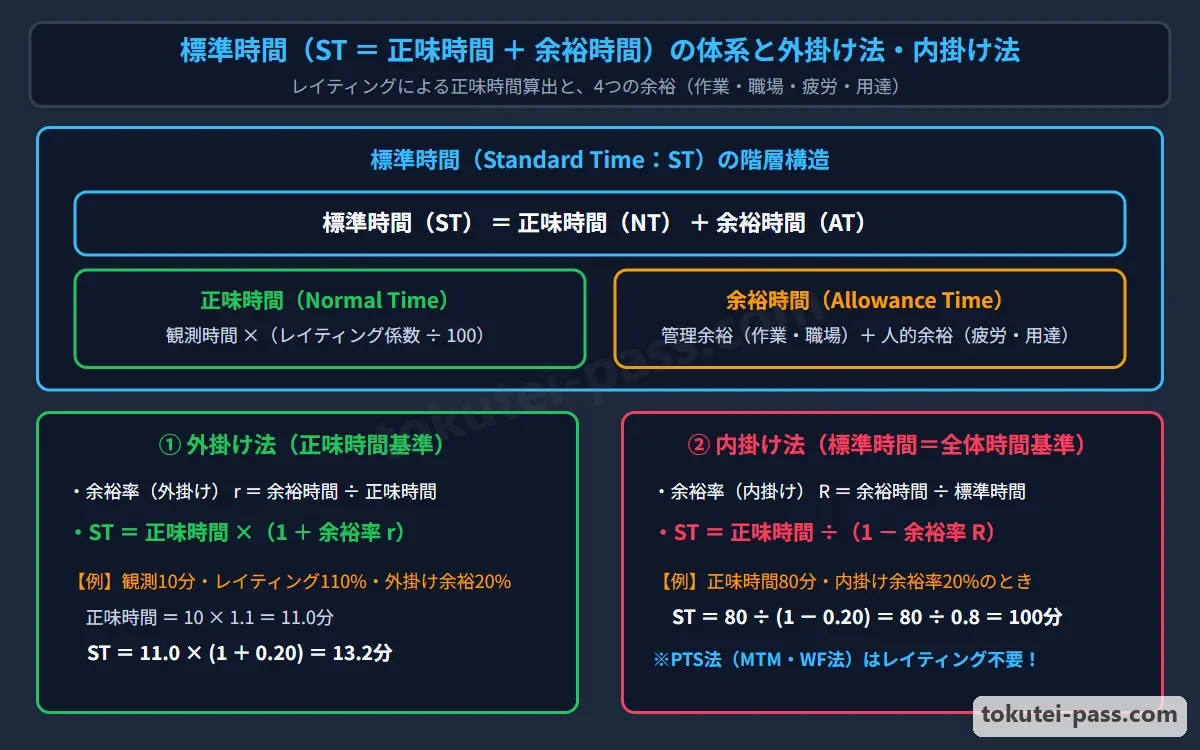
標準時間は「正味時間(主作業時間+準備段取り時間)」と「余裕時間(用達余裕・疲労余裕・作業余裕・職場余裕)」の合計です。ストップウォッチで測った「観測時間」に、作業ペースを補正する「レイティング係数(標準速度に対する比率)」を掛けて「正味時間」を求めます。
Waktu Standar adalah jumlah dari Waktu Bersih (waktu kerja utama + waktu persiapan/setup) dan Waktu Kelonggaran (kelonggaran pribadi/toilet, kelonggaran lelah, kelonggaran kerja, kelonggaran tempat kerja). Waktu Observasi yang diukur dengan stopwatch dikalikan dengan Faktor Rating (rasio koreksi kecepatan kerja terhadap kecepatan standar) untuk mendapatkan Waktu Bersih.
正味時間から標準時間を求める計算には、余裕率(外掛け余裕率=余裕時間÷正味時間)を用いる「外掛け法:標準時間 = 正味時間 × (1 + 余裕率)」と、内掛け余裕率(=余裕時間÷標準時間)を用いる「内掛け法:標準時間 = 正味時間 ÷ (1 - 余裕率)」があります。
Untuk menghitung Waktu Standar dari Waktu Bersih, ada dua cara: Metode Luar (rasio kelonggaran luar = waktu kelonggaran ÷ waktu bersih) dengan rumus ST = Waktu bersih × (1 + Rasio kelonggaran); serta Metode Dalam (rasio kelonggaran dalam = waktu kelonggaran ÷ waktu standar) dengan rumus ST = Waktu bersih ÷ (1 - Rasio kelonggaran).
Poin penting
- 作業測定(標準時間設定)の前提となる4M条件=材料(Material)・機械設備(Machine)・作業方法(Method)・作業者(Man)。※士気(Morale)は含まない。
Syarat 4M yang menjadi prasyarat pengukuran kerja (penetapan waktu standar) = Material, Machine (mesin/peralatan), Method (metode kerja), dan Man (pekerja). Catatan: Morale (semangat kerja) TIDAK termasuk. - 正味時間 = 観測時間 × レイティング係数(例:110%なら×1.10)。
Waktu Bersih = Waktu Observasi × Faktor Rating (misal: 110% berarti × 1.10). - 標準時間の算定:外掛け法「ST = 正味時間 × (1 + 余裕率)」、内掛け法「ST = 正味時間 ÷ (1 - 余裕率)」。
Perhitungan Waktu Standar: Metode luar 'ST = Waktu bersih × (1 + Rasio kelonggaran)', Metode dalam 'ST = Waktu bersih ÷ (1 - Rasio kelonggaran)'. - 【例】観測時間15分・レイティング係数120% → 正味時間=15×1.20=18分。余裕率10%のとき、外掛け法なら標準時間=18×(1+0.10)=19.8分、内掛け法なら標準時間=18÷(1-0.10)=20.0分
Contoh: Waktu observasi 15 menit, faktor rating 120% → Waktu bersih = 15 × 1.20 = 18 menit. Saat rasio kelonggaran 10%, dengan metode luar Waktu Standar = 18 × (1 + 0.10) = 19.8 menit; dengan metode dalam Waktu Standar = 18 ÷ (1 - 0.10) = 20.0 menit
| Kosakata | Arti |
|---|---|
| 標準時間(ST=正味時間+余裕時間)と4M条件 | Waktu Standar (ST = Waktu bersih + Waktu kelonggaran) dan Syarat 4M |
| レイティング(作業速度の評価補正) | Rating (evaluasi koreksi kecepatan kerja) |
| 外掛け法と内掛け法・人的余裕(疲労・用達余裕) | Metode luar, Metode dalam, dan Kelonggaran pribadi (kelelahan, kebutuhan pribadi) |
6. 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計)とライン移動方式
6. 3 Langkah Penyusunan Proses (Desain Proses → Desain Kerja → Desain Logistik & Tata Letak) dan Metode Pemindahan Lini
製品の設計図面を受けて、実際に工場で効率よく生産できる工程システムを組み立てる「工程編成」は、「①工程設計」→「②作業設計」→「③工程間物流およびレイアウト設計」の3ステップの順序で進められます。
Menerima gambar desain produk lalu menyusun sistem proses agar dapat diproduksi secara efisien di pabrik—disebut Penyusunan Proses—dijalankan sesuai urutan 3 langkah: (1) Desain Proses → (2) Desain Kerja (Operasi) → (3) Desain Logistik Antarproses dan Tata Letak (Layout).
「①工程設計」では、図面や部品表から必要な加工・組立技術を選定し、内外作区分・使用設備・加工順序(工程フロー)を決定します。続く「②作業設計」では、各作業ステーションへの要素作業の割り付け(ラインバランシング)や具体的な作業手順・治工具・標準時間を設定します。
Pada (1) Desain Proses, dipilih teknologi pemrosesan dan perakitan yang dibutuhkan dari gambar dan BOM, lalu ditentukan pembagian buat sendiri atau subkontrak, peralatan yang dipakai, dan urutan proses (aliran proses). Selanjutnya pada (2) Desain Kerja, dilakukan pengalokasian elemen kerja ke tiap stasiun kerja (line balancing) serta penetapan prosedur kerja spesifik, jig/alat bantu, dan waktu standar.
そして「③工程間物流およびレイアウト設計」では、工程間での運搬方法(マテハン機器)と工場床面上への機械・作業台・通路の配置(レイアウト)を決定します。
Kemudian pada (3) Desain Logistik Antarproses dan Layout, ditentukan metode pengangkutan antarproses (peralatan Matehan) serta penempatan (layout) mesin, meja kerja, dan lorong di atas lantai pabrik.
またライン生産における品物の移動方式には、①作業終了ごとに手やコロコンベヤで次工程へ送る「手送り方式」、②コンベヤで運び作業中は品物を止める「コンベヤ静止作業方式」、③一定速度で動くコンベヤ上で作業する「コンベヤ移動作業方式」、④一定時間(タクト)ごとに全工程一斉に品物を1工程ずつ進める「タクト方式」があります。
Metode pemindahan barang pada produksi lini meliputi 4 cara: (1) Metode dorong tangan (mengirim ke proses berikutnya dengan tangan atau konveyor rol setiap selesai kerja); (2) Metode kerja diam di konveyor (diangkut konveyor tetapi barang dihentikan selama dikerjakan); (3) Metode kerja bergerak di konveyor (bekerja di atas konveyor yang bergerak dengan kecepatan tetap); serta (4) Metode Takt (memajukan barang di seluruh proses secara serentak sejauh 1 proses setiap interval waktu Takt tertentu).
Poin penting
- 工程編成の3ステップの順序:①工程設計(加工法と工程順序の決定)→②作業設計(各職場・作業者の作業内容の決定)→③工程間物流およびレイアウト設計。
Urutan 3 langkah Penyusunan Proses: (1) Desain Proses (menentukan metode dan urutan proses) → (2) Desain Kerja (menentukan isi pekerjaan tiap tempat kerja/operator) → (3) Desain Logistik Antarproses dan Layout. - ラインの品物移動方式:手送り方式・コンベヤ静止作業方式・コンベヤ移動作業方式・タクト方式(間欠移動方式)。
Metode pemindahan barang di lini: Metode dorong tangan, Metode kerja diam di konveyor, Metode kerja bergerak di konveyor, dan Metode Takt (pemindahan terputus serentak). - タクト方式=定められたサイクルタイム(タクトタイム)ごとに、全ステーションの仕掛品を一斉に次工程へ移動させる方式。
Metode Takt = Memindahkan barang setengah jadi di seluruh stasiun kerja secara serentak ke proses berikutnya setiap cycle time (takt time) yang telah ditetapkan.
| Kosakata | Arti |
|---|---|
| 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計) | 3 langkah Penyusunan Proses (Desain Proses → Desain Kerja → Desain Logistik & Layout) |
| コンベヤ静止作業方式とコンベヤ移動作業方式 | Metode kerja diam di konveyor dan Metode kerja bergerak di konveyor |
| 手送り方式とタクト方式 | Metode dorong tangan dan Metode Takt |
7. サイクルタイム(ピッチタイム)と最小作業ステーション数の計算(不適合品率の考慮)
7. Perhitungan Cycle Time (Pitch Time) dan Jumlah Stasiun Kerja Minimum (Memperhitungkan Rasio Cacat)
ライン生産において、最終工程から完成品が1個ずつ生み出される時間間隔(各作業ステーションに許容される最大持ち時間)を「サイクルタイム(CT:ピッチタイムまたはタクトタイム)」と呼びます。
Dalam produksi lini, selang waktu keluarnya barang jadi satu per satu dari proses paling akhir (waktu maksimum yang diizinkan pada setiap stasiun kerja) disebut Cycle Time (CT: pitch time atau takt time).
基本のサイクルタイムは「サイクルタイムCT = 1日(または期間)の稼働可能時間 ÷ 必要生産数量」で計算します。もしラインで不適合品率(不良率)rが見込まれる場合は、必要良品数を適合品率(1-r)で割った投入数を流す必要があるため、「CT = 稼働可能時間 × (1 - 不適合品率r) ÷ 必要良品数」となります。
Cycle time dasar dihitung dengan: Cycle Time CT = Waktu kerja tersedia dalam 1 hari (atau periode) ÷ Jumlah produksi yang dibutuhkan. Apabila di lini diperkirakan ada rasio produk tidak sesuai (rasio cacat) r, karena harus memasukkan jumlah sebesar kebutuhan produk baik dibagi rasio produk baik (1 - r), maka CT = Waktu kerja tersedia × (1 - Rasio cacat r) ÷ Jumlah produk baik yang dibutuhkan.
また、製品1個を完成させるための全要素作業時間の合計(総作業時間 ∑ti)をサイクルタイムCTで割ることで、その生産量を達成するのに最低限必要な「理論最小作業ステーション数(最小工程数)」が求まります。
Selain itu, dengan membagi total seluruh waktu elemen kerja untuk menyelesaikan 1 produk (total waktu kerja ∑ti) dengan Cycle Time CT, diperoleh Jumlah Stasiun Kerja Minimum Teoretis (jumlah proses minimum) yang paling sedikit dibutuhkan untuk mencapai volume produksi tersebut.
計算式は「理論最小ステーション数 = 総作業時間 ∑ti ÷ サイクルタイムCT」であり、計算結果に小数(端数)が出た場合は、必ず小数点以下を「切り上げ」て整数のステーション数とします。
Rumusnya adalah: Jumlah Stasiun Minimum Teoretis = Total waktu kerja ∑ti ÷ Cycle Time CT; apabila hasil hitungan menghasilkan angka desimal (pecahan), wajib selalu dibulatkan KE ATAS menjadi bilangan bulat jumlah stasiun.
Poin penting
- 基本サイクルタイムCT = 稼働可能時間 ÷ 必要生産量。
Cycle Time dasar CT = Waktu kerja tersedia ÷ Jumlah produksi yang dibutuhkan. - 不適合品率rを考慮したサイクルタイムCT = 稼働可能時間 × (1 - r) ÷ 必要良品数(※不良が出る分だけ1個あたりピッチを速くする必要がある)。
Cycle Time yang memperhitungkan rasio cacat r: CT = Waktu kerja tersedia × (1 - r) ÷ Jumlah produk baik yang dibutuhkan (karena ada cacat, ritme per unit harus lebih cepat). - 理論最小ステーション数 = 総作業時間 ÷ サイクルタイムCT(※端数は必ず切り上げる)。
Jumlah Stasiun Kerja Minimum Teoretis = Total waktu kerja ÷ Cycle Time CT (angka pecahan wajib dibulatkan ke atas). - 【例】1日の稼働時間450分(27,000秒)・1日の必要良品数480個・不適合品率4%(適合品率0.96) → 必要投入数=480÷0.96=500個、サイクルタイムCT=27,000÷500=54秒/個。製品1個の総作業時間が240秒なら最小ステーション数=240÷54=4.44… → 切り上げて5ステーション
Contoh: Waktu operasi sehari 450 menit (27,000 detik), kebutuhan produk baik sehari 480 buah, rasio cacat 4% (rasio produk baik 0.96) → Jumlah input yang dibutuhkan = 480 ÷ 0.96 = 500 buah, Cycle Time CT = 27,000 ÷ 500 = 54 detik/buah. Jika total waktu kerja 1 produk adalah 240 detik, maka jumlah stasiun minimum = 240 ÷ 54 = 4.44... → Dibulatkan ke atas menjadi 5 stasiun
| Kosakata | Arti |
|---|---|
| サイクルタイム(CT)・ピッチタイム・タクトタイム | Cycle Time (CT), Pitch Time, Takt Time |
| 不適合品率を見込んだサイクルタイム計算 | Perhitungan Cycle Time dengan memperhitungkan rasio produk cacat |
| 理論最小ステーション数(端数切り上げ) | Jumlah stasiun kerja minimum teoretis (pembulatan pecahan ke atas) |
8. ラインバランシング(編成効率・バランスロス)と先行関係ネットワーク図(優先順位図)
8. Line Balancing (Efisiensi Penyusunan, Balance Loss) dan Diagram Jaringan Hubungan Pendahulu (Diagram Prioritas)
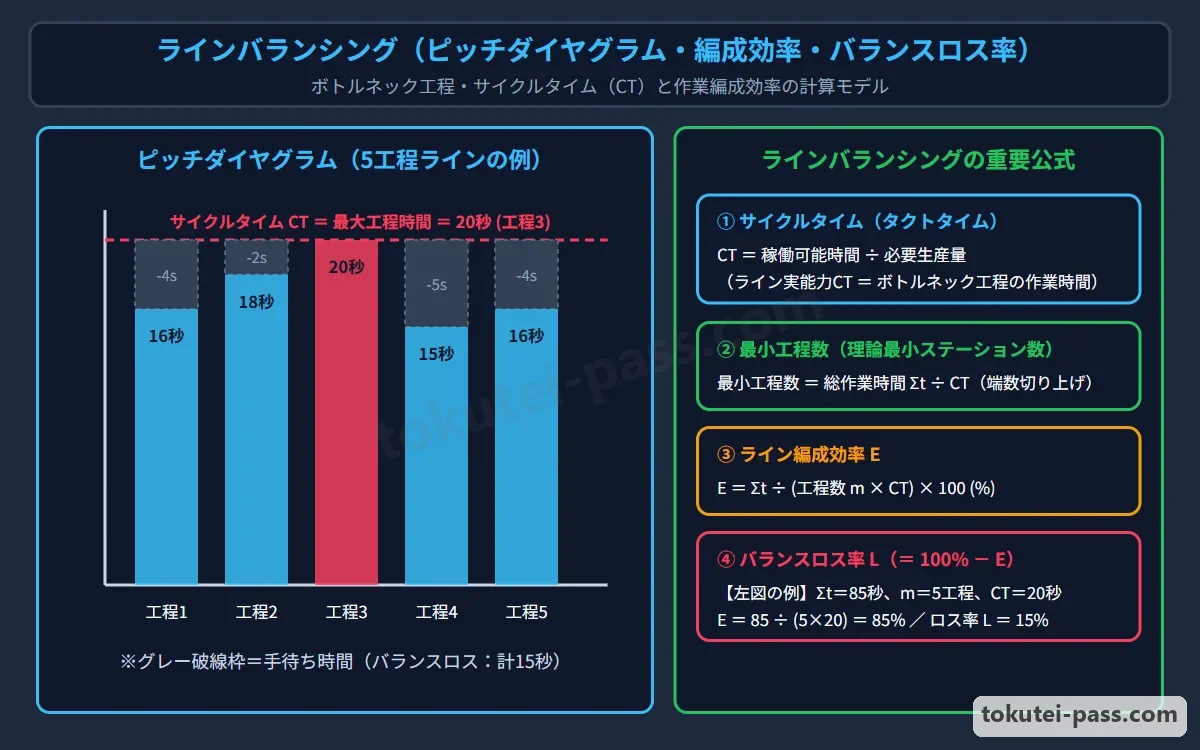
「ラインバランシング」とは、各作業ステーションに割り付けられた作業時間のばらつきをなくし、均等化することです。各工程の作業時間を棒グラフで並べた図を「ピッチダイヤグラム」と呼び、最も作業時間が長い工程(ボトルネック工程)がライン全体の実質サイクルタイムCTを決定します。
Line Balancing (Penyeimbangan Lini) adalah menghilangkan variasi dan meratakan waktu kerja yang dialokasikan ke setiap stasiun kerja. Grafik batang yang menyusun waktu kerja tiap proses secara berjajar disebut Pitch Diagram, di mana proses dengan waktu kerja paling panjang (proses bottleneck / leher botol) menentukan Cycle Time efektif CT dari keseluruhan lini.
ラインの編成の良さを示す「編成効率(ラインバランス効率)」は、「編成効率 = 各ステーションの作業時間の合計∑ti ÷(ステーション数n × サイクルタイムCT[最大工程時間])× 100(%)」で求めます。
Efisiensi Penyusunan (efisiensi keseimbangan lini) yang menunjukkan baik tidaknya penyusunan lini dihitung dengan: Efisiensi Penyusunan = Total waktu kerja tiap stasiun ∑ti ÷ (Jumlah stasiun n × Cycle Time CT (waktu proses maksimum)) × 100 (%).
また手待ちロスの割合である「バランスロス率(編成ロス率)」は「100% - 編成効率(または 1 - 編成効率)」であり、正味作業時間に対する手待ち時間の比である「組余裕率」は「(n × CT - ∑ti)÷ ∑ti」で計算します。
Proporsi rugi waktu tunggu—Rasio Balance Loss (rasio rugi penyusunan)—adalah 100% - Efisiensi Penyusunan (atau 1 - Efisiensi Penyusunan); sedangkan Rasio Kelonggaran Regu (rasio waktu tunggu terhadap waktu kerja bersih) dihitung dengan: (n × CT - ∑ti) ÷ ∑ti.
なお要素作業の順序制約を示す「先行関係ネットワーク図(優先順位図)」から指定ステーション数nに割り付ける計算問題では、矢印の先行関係を崩さずに各ステーションの合計時間がなるべく均等になるよう要素作業をグループ化し、その中の「最大ステーション時間」が実現可能な「最小サイクルタイム」となります。
Pada soal hitungan mengalokasikan elemen kerja dari Diagram Jaringan Hubungan Pendahulu (diagram urutan prioritas) ke dalam jumlah stasiun n yang ditentukan, kelompokkan elemen kerja sedemikian rupa sehingga total waktu tiap stasiun serata mungkin tanpa melanggar arah panah hubungan pendahulu; Waktu Stasiun Maksimum di antara kelompok tersebut menjadi Cycle Time Minimum yang dapat diwujudkan.
Poin penting
- 編成効率 = 総作業時間 ∑ti ÷(ステーション数 n × 最大作業時間 CT)。
Efisiensi Penyusunan = Total waktu kerja ∑ti ÷ (Jumlah stasiun n × Waktu kerja maksimum CT). - バランスロス率 = 1 - 編成効率 = 1 - ∑ti ÷ (n × CT)。組余裕率 = (n × CT - ∑ti) ÷ ∑ti。
Rasio Balance Loss = 1 - Efisiensi Penyusunan = 1 - ∑ti ÷ (n × CT). Rasio Kelonggaran Regu = (n × CT - ∑ti) ÷ ∑ti. - 先行関係ネットワーク図(優先順位図)の割付=先行順序を守りつつ各ステーションの作業時間の最大値(ボトルネック)が最小になるように配分する。
Pengalokasian Diagram Jaringan Hubungan Pendahulu (diagram prioritas) = Membagi pekerjaan sambil mematuhi urutan pendahulu agar nilai maksimum waktu stasiun (bottleneck) menjadi sekecil mungkin. - 【例】5つのステーションの作業時間が18秒・22秒・25秒・20秒・15秒(合計∑ti=100秒、ボトルネックCT=25秒) → 編成効率=100÷(5×25)=100÷125=0.80(80%)、バランスロス率=100%-80%=20%(組余裕率=(125-100)÷100=25%)
Contoh: Waktu kerja 5 stasiun adalah 18 detik, 22 detik, 25 detik, 20 detik, 15 detik (total ∑ti = 100 detik, bottleneck CT = 25 detik) → Efisiensi penyusunan = 100 ÷ (5 × 25) = 100 ÷ 125 = 0.80 (80%), Rasio balance loss = 100% - 80% = 20% (Rasio kelonggaran regu = (125 - 100) ÷ 100 = 25%)
| Kosakata | Arti |
|---|---|
| ラインバランシングとピッチダイヤグラム・ボトルネック工程 | Line Balancing, Pitch Diagram, dan Proses Bottleneck |
| 編成効率・バランスロス率・組余裕率 | Efisiensi penyusunan, Rasio balance loss, dan Rasio kelonggaran regu |
| 先行関係ネットワーク図(優先順位図)と要素作業 | Diagram Jaringan Hubungan Pendahulu (Diagram prioritas) dan Elemen kerja |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
第4章(問19〜問25)では、まず「テイラー=時間研究・ギルブレス=動作研究(サーブリッグ)」「管理の3S(単純化・標準化・専門化)」「ECRS」および「サーブリッグの第1類(有効)・第2類(探す等の遅れ)・第3類(保持・手待ち等の無益動作)」が頻出です。
Pada Bab 4 (Soal 19 sampai Soal 25), pertama-tama sering keluar: Taylor = Studi Waktu, Gilbreth = Studi Gerakan (Therblig); 3S manajemen (Simplifikasi, Standardisasi, Spesialisasi); ECRS; serta 3 kategori Therblig (Kategori 1 efektif, Kategori 2 memperlambat seperti mencari, Kategori 3 tidak bermanfaat seperti menahan dan menunggu).
JIS工程図記号では、「貯蔵(▽:計画保管)と滞留(D:計画外の待ち)」「数量検査(□)と品質検査(◇)」、さらに補助記号の「台(台車・トラック)」と「操重(クレーン・ホイスト)」の組合わせが毎回のように出題されます。
Pada simbol peta proses JIS, kombinasi membedakan Penyimpanan (▽: simpan terencana) vs Tertahan/Delay (D: tunggu di luar rencana), Pemeriksaan kuantitas (□) vs Pemeriksaan kualitas (◇), serta simbol bantu '台' (kereta dorong/truk) dan '操重' (crane/hoist) hampir selalu keluar setiap ujian.
作業測定では、時間研究の前提となる「4M条件(Material・Machine・Method・Man ※士気Moraleは含まない)」のひっかけと、ワークサンプリングの必要観測数N、および標準時間(レイティング・外掛け法・内掛け法)の計算を押さえましょう。
Pada pengukuran kerja, kuasai jebakan Syarat 4M yang menjadi prasyarat studi waktu (Material, Machine, Method, Man—ingat bahwa Morale TIDAK termasuk), hitungan jumlah observasi N pada Work Sampling, serta hitungan Waktu Standar (rating, metode luar, metode dalam).
工程編成では、「①工程設計→②作業設計→③工程間物流およびレイアウト設計」の順序、不適合品率を考慮したサイクルタイムと最小ステーション数(端数切り上げ)、編成効率とバランスロス率、および先行関係ネットワーク図からの最小サイクルタイム計算を必ず得点源にしてください。
Pada penyusunan proses, pastikan meraih poin penuh pada: urutan (1) Desain Proses → (2) Desain Kerja → (3) Desain Logistik Antarproses dan Layout; Cycle Time dengan rasio cacat dan jumlah stasiun minimum (bulatkan ke atas); Efisiensi Penyusunan & Rasio Balance Loss; serta mencari Cycle Time minimum dari diagram jaringan hubungan pendahulu.
Poin penting
- JIS工程図記号:加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇、補助記号「台=台車」「操重=クレーン・ホイスト」。
Simbol peta proses JIS: Proses ○, Angkut ⇨, Simpan ▽, Tertahan D, Kuantitas □, Kualitas ◇; simbol bantu '台 = kereta dorong', '操重 = crane/hoist'. - 時間研究の4M条件に「Morale(士気)」は含まれない。工程編成は「①工程設計→②作業設計→③物流・レイアウト設計」の順。
Syarat 4M studi waktu TIDAK mencakup Morale (semangat kerja). Penyusunan proses mengikuti urutan: (1) Desain Proses → (2) Desain Kerja → (3) Desain Logistik & Layout. - ライン計算3点セット:①不適合品率を考慮したサイクルタイムと最小ステーション数、②編成効率とバランスロス率、③先行関係図からの最小サイクルタイム。
Paket 3 hitungan lini: (1) Cycle time dengan rasio cacat & jumlah stasiun minimum, (2) Efisiensi penyusunan & rasio balance loss, (3) Cycle time minimum dari diagram hubungan pendahulu.
| Kosakata | Arti |
|---|---|
| JIS工程図記号と補助記号(台・操重) | Simbol Peta Proses JIS dan Simbol Bantu (台, 操重) |
| 作業測定の4M条件とワークサンプリング | Syarat 4M Pengukuran Kerja dan Work Sampling |
| 編成効率・バランスロスと先行関係ネットワーク図 | Efisiensi Penyusunan, Balance Loss, dan Diagram Jaringan Hubungan Pendahulu |
Studi Kerja (IE) & Penyeimbangan Lini
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html