
Nghiên cứu công việc (IE), Tổ chức công đoạn & Cân bằng dây chuyền (Phân tích công đoạn, Thời gian chuẩn, Hiệu suất cân bằng)
作業研究(IE)と工程編成・ラインバランシング(工程分析・標準時間・編成効率)
Lập kế hoạch sản xuất 生産管理プランニング 3級 (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. IE(インダストリアル・エンジニアリング)の体系(テイラーとギルブレス・3S・ECRS・5W1H)
1. Hệ thống IE (Industrial Engineering) (Taylor và Gilbreth, 3S, ECRS, 5W1H)
「IE(Industrial Engineering:生産工学・作業研究)」は、現場の作業や工程を科学的に分析してムダをなくし、最良の作業方法と標準時間を確立する技術です。IEは作業のやり方を改善する「方法研究」と、作業時間を測る「作業測定」の2本柱から成ります。
IE (Industrial Engineering: Kỹ thuật công nghiệp / Nghiên cứu công việc) là kỹ thuật phân tích khoa học các thao tác và công đoạn tại hiện trường nhằm loại bỏ lãng phí, thiết lập phương pháp thao tác tốt nhất và thời gian chuẩn. IE gồm 2 trụ cột: Nghiên cứu phương pháp (cải tiến cách làm việc) và Đo lường công việc (đo thời gian thao tác).
歴史的には、アメリカの「F.W.テイラー」がストップウォッチを用いた「時間研究(課業管理・科学的管理法)」を創始し、「ギルブレス夫妻」がレンガ積み作業の観察から「動作研究(サーブリッグ分析)」を創始しました。
Về mặt lịch sử, F.W. Taylor ở Mỹ đã sáng lập Nghiên cứu thời gian dùng đồng hồ bấm giờ (quản lý định mức công việc / phương pháp quản lý khoa học), còn vợ chồng Gilbreth đã sáng lập Nghiên cứu động tác (phân tích Therblig) từ việc quan sát thao tác xây gạch.
経営や生産を合理化する基本原則である「管理の3S」とは、複雑な作業や部品を減らす「単純化(Simplification)」、ルールや規格を統一する「標準化(Standardization)」、特定分野に機能を特化させる「専門化(Specialization)」の3つです(整理・整頓・清掃の現場3Sと区別します)。
Nguyên tắc cơ bản hợp lý hóa quản trị và sản xuất — tức 3S trong quản lý — gồm 3 yếu tố: Đơn giản hóa (Simplification: giảm bớt thao tác và linh kiện phức tạp), Tiêu chuẩn hóa (Standardization: thống nhất quy tắc và quy cách), và Chuyên môn hóa (Specialization: chuyên biệt hóa chức năng vào lĩnh vực cụ thể) (cần phân biệt với 3S hiện trường là Sàng lọc - Sắp xếp - Sạch sẽ).
また工程や作業を改善する際には、5W1H(なぜ・何を・どこで・いつ・誰が・どのように)で疑問を投げかけ、「ECRS(イクルス)の4原則」すなわち①排除(Eliminate:やめる)→②結合(Combine:まとめる)→③交換(Rearrange:順序を変える)→④簡素化(Simplify:簡単にする)の順で検討します。
Ngoài ra, khi cải tiến công đoạn và thao tác, người ta đặt câu hỏi bằng 5W1H (Tại sao, Cái gì, Ở đâu, Khi nào, Ai, Như thế nào) và xem xét theo thứ tự 4 nguyên tắc ECRS: (1) Loại bỏ (Eliminate: bỏ hẳn) → (2) Kết hợp (Combine: gộp lại) → (3) Hoán đổi (Rearrange: đổi thứ tự) → (4) Đơn giản hóa (Simplify: làm cho dễ hơn).
Điểm cần nhớ
- IEの2大源流:テイラー=「時間研究(科学的管理法)」、ギルブレス=「動作研究(サーブリッグ分析)」。
2 nguồn gốc lớn của IE: Taylor = Nghiên cứu thời gian (phương pháp quản lý khoa học), Gilbreth = Nghiên cứu động tác (phân tích Therblig). - 合理化(管理)の3S:単純化(Simplification)・標準化(Standardization)・専門化(Specialization)。
3S của hợp lý hóa (quản lý): Đơn giản hóa (Simplification), Tiêu chuẩn hóa (Standardization), Chuyên môn hóa (Specialization). - 改善の4原則(ECRS):①排除(E:なくせないか)→②結合(C:一緒にできないか)→③交換(R:順序を変えられないか)→④簡素化(S:楽にできないか)。
4 nguyên tắc cải tiến (ECRS): (1) Loại bỏ (E: có bỏ được không) → (2) Kết hợp (C: có làm cùng lúc được không) → (3) Hoán đổi (R: có đổi thứ tự được không) → (4) Đơn giản hóa (S: có làm nhẹ nhàng hơn được không).
| Từ vựng | Nghĩa |
|---|---|
| テイラーの時間研究とギルブレスの動作研究 | Nghiên cứu thời gian của Taylor và Nghiên cứu động tác của Gilbreth |
| 管理の3S(単純化・標準化・専門化) | 3S trong quản lý (Đơn giản hóa, Tiêu chuẩn hóa, Chuyên môn hóa) |
| 改善のECRS(排除・結合・交換・簡素化)と5W1H | Nguyên tắc cải tiến ECRS (Loại bỏ, Kết hợp, Hoán đổi, Đơn giản hóa) và 5W1H |
2. 方法研究①:動作分析(サーブリッグ18基本動作の3分類と動作経済の4原則)
2. Nghiên cứu phương pháp (1): Phân tích động tác (3 nhóm của 18 động tác cơ bản Therblig và 4 nguyên tắc kinh tế động tác)
「動作分析」は、作業者の手足や目の細かい動きを分析してムダな動作や疲労を除く手法です。ギルブレスが考案した「サーブリッグ分析」では、人間の作業動作を18種類の基本動作(動素)に分解し、第1類〜第3類に分類します。
Phân tích động tác là phương pháp phân tích các chuyển động chi tiết của tay chân và mắt người thao tác nhằm loại bỏ cử động thừa và sự mệt mỏi. Trong Phân tích Therblig do Gilbreth đề xướng, thao tác của con người được tách thành 18 động tác cơ bản (nguyên tố động tác) và chia làm Nhóm 1 đến Nhóm 3.
「第1類(有効動作)」は、作業を進めるのに直接必要な動作(空手移動・つかむ・荷重移動・組み合わせる・使う・放す等)であり、動作距離の短縮などで簡素化を図ります。
Nhóm 1 (Động tác hữu ích) là các động tác trực tiếp cần thiết để thúc đẩy công việc (di chuyển tay không, nắm, di chuyển có tải, lắp ghép, sử dụng, buông tay...), cần được đơn giản hóa bằng cách rút ngắn khoảng cách chuyển động.
「第2類(補助動作・遅れ動作)」は、探す・選ぶ・考える・位置決めする・検査するなど第1類を遅らせる思考的な動作であり、定位置管理や治具の工夫で極力排除します。「第3類(無益動作)」は、保持する(片手で持ち続ける)・手待ち・休むなど作業を全く進めない動作であり、固定治具等で徹底的に排除します。
Nhóm 2 (Động tác phụ trợ / làm chậm) là các động tác mang tính suy nghĩ làm chậm Nhóm 1 như tìm kiếm, lựa chọn, suy nghĩ, định vị, kiểm tra; cần loại bỏ tối đa bằng quản lý vị trí cố định và cải tiến đồ gá. Nhóm 3 (Động tác vô ích) là các động tác hoàn toàn không làm công việc tiến triển như giữ (cầm giữ bằng một tay), chờ việc, nghỉ; cần loại bỏ triệt để bằng đồ gá cố định.
さらに疲労が少なく能率的な動作を実現する指針が「動作経済の原則(4大原則)」であり、①両手を同時に対称的に使う、②基本動作の数を最小にし移動距離を最短にする、③重力や動力を利用して楽な動作にする、④材料や工具を正常作業域の定位置に置く、を定めています。
Hơn nữa, kim chỉ nam để thực hiện động tác ít mỏi và hiệu suất cao là Nguyên tắc kinh tế động tác (4 nguyên tắc lớn): (1) Dùng cả hai tay đồng thời và đối xứng, (2) Giảm tối thiểu số động tác cơ bản và rút ngắn nhất quãng đường di chuyển, (3) Tận dụng trọng lực và động lực để thao tác nhẹ nhàng, (4) Đặt vật liệu và dụng cụ ở vị trí cố định trong vùng thao tác bình thường.
Điểm cần nhớ
- サーブリッグ第1類=作業を行うのに必要な有効動作(つかむ・運ぶ・組む・使う等)。
Therblig Nhóm 1 = Động tác hữu ích cần thiết để làm việc (nắm, vận chuyển, lắp ráp, sử dụng...). - 第2類=作業を遅らせる思考・探索動作(探す・選ぶ・位置決めする等)→置き場固定や治具化で排除。
Nhóm 2 = Động tác suy nghĩ, tìm kiếm làm chậm công việc (tìm, chọn, định vị...) → Loại bỏ bằng cố định chỗ để và dùng đồ gá. - 第3類=作業を全く進めない無益な動作(保持・手待ち・避けられない遅れ等)→最優先で排除。
Nhóm 3 = Động tác vô ích không làm công việc tiến triển chút nào (giữ, chờ việc, chậm trễ không tránh khỏi...) → Ưu tiên hàng đầu loại bỏ. - 動作経済の4原則:①両手の同時使用(片手保持の禁止)、②動作数の削減と距離最短化、③楽な動作(重力・治具の活用)、④材料・工具の定位置化。
4 nguyên tắc kinh tế động tác: (1) Dùng đồng thời hai tay (cấm dùng một tay chỉ để giữ), (2) Giảm số động tác và rút ngắn nhất khoảng cách, (3) Động tác nhẹ nhàng (tận dụng trọng lực, đồ gá), (4) Cố định vị trí vật liệu và dụng cụ.
| Từ vựng | Nghĩa |
|---|---|
| サーブリッグ分析(18基本動作:第1類・第2類・第3類) | Phân tích Therblig (18 động tác cơ bản: Nhóm 1, Nhóm 2, Nhóm 3) |
| 動作経済の4原則と正常作業域 | 4 nguyên tắc kinh tế động tác và Vùng thao tác bình thường |
| PTS法(既定時間標準法)と微動作研究 | Phương pháp PTS (Tiêu chuẩn thời gian định trước) và Nghiên cứu vi động tác |
3. 方法研究②:工程分析とJIS工程図記号(加工・運搬・貯蔵と滞留・検査・補助記号)
3. Nghiên cứu phương pháp (2): Phân tích công đoạn và Ký hiệu sơ đồ công đoạn JIS (Gia công, Vận chuyển, Lưu kho & Ứ đọng, Kiểm tra, Ký hiệu phụ)
「工程分析」は、原材料が投入されてから完成品になるまでの工程全体の流れを、JIS規格(JIS Z 8206)の「工程図記号」で図表化して改善する手法です。対象により、モノの流れを追う「製品工程分析」、人の動きを追う「作業者工程分析」、人と機械の協調を分析する「連合作業分析(マン・マシンチャート)」があります。
Phân tích công đoạn là phương pháp biểu đồ hóa toàn bộ dòng chảy công đoạn từ khi đưa nguyên vật liệu vào đến khi thành thành phẩm bằng Ký hiệu sơ đồ công đoạn theo tiêu chuẩn JIS (JIS Z 8206) để cải tiến. Tùy đối tượng, có Phân tích công đoạn sản phẩm (theo dõi dòng chảy vật phẩm), Phân tích công đoạn người thao tác (theo dõi chuyển động của người), và Phân tích thao tác liên hợp (biểu đồ Người - Máy).
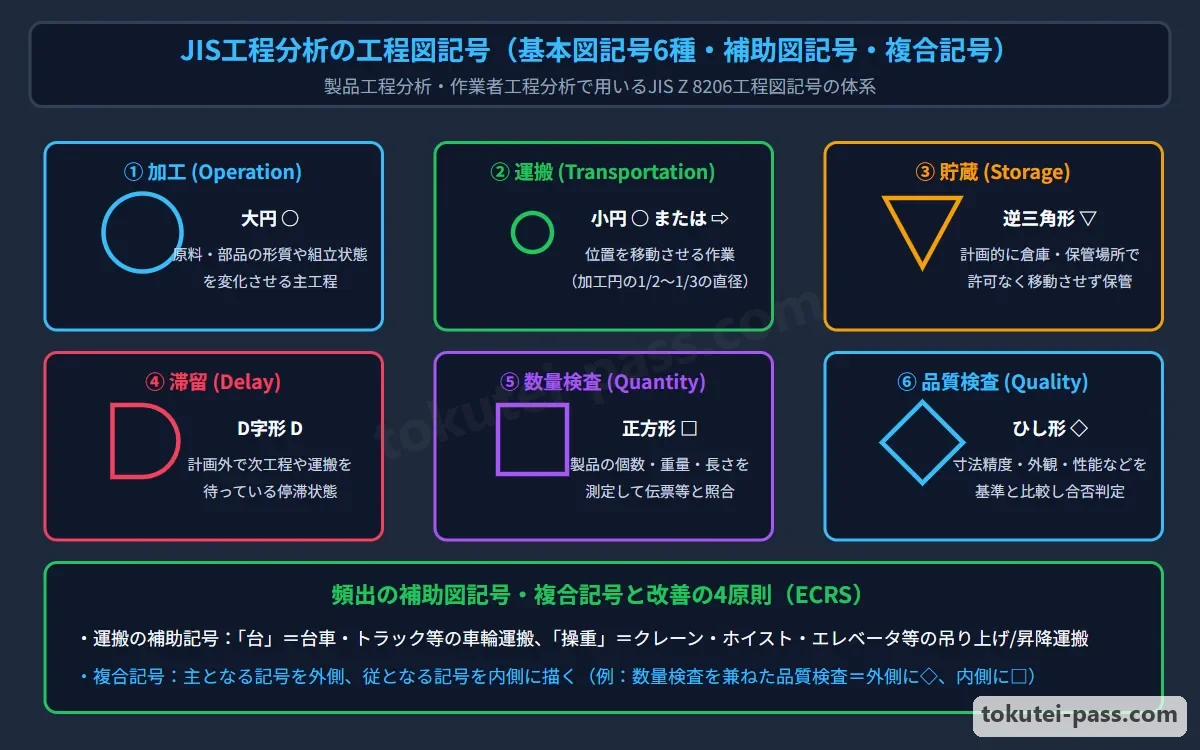
JISの基本図記号は4要素6記号です。①「加工」は大きな丸「○」(形や性質を変える・組み立てる)、②「運搬」は矢印「⇨」または小さな丸「○」(位置を変える)で表します。
Ký hiệu cơ bản của JIS gồm 4 yếu tố với 6 ký hiệu: (1) Gia công là hình tròn lớn ○ (thay đổi hình dạng, tính chất hoặc lắp ráp); (2) Vận chuyển là mũi tên ⇨ hoặc hình tròn nhỏ ○ (thay đổi vị trí).
③「停滞」は2つに区別します。計画的に倉庫等に保管する「貯蔵」は逆三角形「▽」、工程間で計画外に待たされている状態の「滞留」はアルファベットのD形「D」で表します。④「検査」も2つに分かれ、個数や重さを測る「数量検査」は四角形「□」、良品か不良品かを判定する「品質検査」はひし形「◇」です。
(3) Đình trệ được phân biệt thành 2 loại: Lưu kho (bảo quản có kế hoạch trong kho...) là tam giác ngược ▽, còn Ứ đọng (trạng thái chờ ngoài kế hoạch giữa các công đoạn) là chữ D. (4) Kiểm tra cũng chia làm 2 loại: Kiểm tra số lượng (đo đếm số chiếc, trọng lượng) là hình vuông □, còn Kiểm tra chất lượng (phán định hàng đạt hay phế phẩm) là hình thoi ◇.
さらに複合記号(例:品質検査を主としつつ数量検査も行う場合は外側に◇・内側に□を描く)や、運搬手段などを文字で示す「補助記号」があります。特に台車・トラックによる運搬を示す「台」、クレーン・ホイスト等の揚重機による運搬を示す「操重」が試験で頻出です。
Ngoài ra còn có ký hiệu kết hợp (ví dụ: vừa kiểm tra chất lượng là chính vừa kiểm tra số lượng thì vẽ hình thoi ◇ ở ngoài, hình vuông □ ở trong) và Ký hiệu phụ chỉ phương tiện vận chuyển bằng chữ. Đặc biệt trong đề thi rất hay hỏi chữ Đài (台: vận chuyển bằng xe đẩy tay, xe tải) và chữ Thao trọng (操重: vận chuyển bằng thiết bị nâng hạ như cầu trục, pa-lăng).
Điểm cần nhớ
- JIS基本工程図記号:加工=「○」、運搬=「⇨(または小○)」、貯蔵(計画保管)=「▽」、滞留(工程間の待ち)=「D」、数量検査=「□」、品質検査=「◇」。
Ký hiệu sơ đồ công đoạn JIS cơ bản: Gia công = ○, Vận chuyển = ⇨ (hoặc ○ nhỏ), Lưu kho (bảo quản có kế hoạch) = ▽, Ứ đọng (chờ giữa các công đoạn) = D, Kiểm tra số lượng = □, Kiểm tra chất lượng = ◇. - 複合記号のルール:2つの機能を同時に行うときは、「主たる工程の記号を外側」に、「従たる工程の記号を内側」に描く。
Quy tắc ký hiệu kết hợp: Khi thực hiện đồng thời 2 chức năng, vẽ ký hiệu công đoạn chính ở bên ngoài và ký hiệu công đoạn phụ ở bên trong. - 運搬の補助記号:「人(人力)」「台(台車・トラック)」「コン(コンベヤ)」「操重(クレーン・ホイスト)」「自(シュート等の自重落下)」。
Ký hiệu phụ của vận chuyển: Người (人: sức người), Đài (台: xe đẩy, xe tải), Con (コン: băng tải), Thao trọng (操重: cầu trục, pa-lăng), Tự (自: rơi tự do theo máng trượt).
| Từ vựng | Nghĩa |
|---|---|
| 製品工程分析・作業者工程分析・連合作業分析 | Phân tích công đoạn sản phẩm, người thao tác và Phân tích thao tác liên hợp |
| JIS工程図記号(加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇) | Ký hiệu công đoạn JIS (Gia công ○, Vận chuyển ⇨, Lưu kho ▽, Ứ đọng D, Kiểm tra lượng □, chất ◇) |
| 補助記号(台:台車・操重:クレーンやホイスト) | Ký hiệu phụ (Đài 台: xe đẩy / Thao trọng 操重: cầu trục, pa-lăng) |
4. 作業測定①:稼働分析(連続観測法とワークサンプリング法・必要観測数Nの計算)
4. Đo lường công việc (1): Phân tích vận hành (Quan sát liên tục vs Work Sampling & Tính số lần quan sát cần thiết N)
「稼働分析」とは、作業者や機械設備が1日の就業時間のうち「どのくらいの割合で主体作業(稼働)を行い、どのくらいの割合で準備・余裕・手待ち(非稼働)が生じているか」の稼働率や時間構成比率を調査する手法です。
Phân tích vận hành là phương pháp khảo sát tỷ lệ vận hành và tỷ trọng cấu thành thời gian xem trong thời gian làm việc 1 ngày, người thao tác hay máy móc thiết bị thực hiện thao tác chính (vận hành) chiếm bao nhiêu phần trăm, và chuẩn bị, dự phòng, chờ việc (không vận hành) phát sinh bao nhiêu phần trăm.
手法には、1人の観測者が対象に付きっきりで長時間記録し続ける「連続観測法」と、ランダムな時刻に職場を巡回してその瞬間の稼働・非稼働の回数だけを数え、統計的(二項分布)に稼働率を推定する「ワークサンプリング法(瞬間観測法)」があります。
Về phương pháp, có Phương pháp quan sát liên tục (1 người quan sát đi kèm sát đối tượng để ghi chép liên tục trong thời gian dài) và Phương pháp lấy mẫu công việc — Work Sampling (quan sát tức thời: đi tuần tra phân xưởng vào các thời điểm ngẫu nhiên, chỉ đếm số lần đang vận hành hay dừng tại khoảnh khắc đó rồi ước lượng tỷ lệ vận hành theo thống kê phân phối nhị thức).
ワークサンプリング法は、1人の観測者が多くの作業者や機械を同時に調査でき、ストップウォッチが不要で被観測者に心理的圧迫感を与えないという優れた特徴を持ちます。
Phương pháp Work Sampling có ưu điểm vượt trội là 1 người quan sát có thể khảo sát đồng thời nhiều công nhân và máy móc, không cần đồng hồ bấm giờ và không gây áp lực tâm lý cho người được quan sát.
信頼度95%(正規分布係数2)で、事象の発生比率(稼働率)をp、許容「絶対誤差」をEとするとき、必要観測回数Nは「N = 4 × p × (1 - p) ÷ E²」で求めます(許容「相対誤差」Sが与えられたときは E = S × p を代入し「N = 4 × (1 - p) ÷ (S² × p)」となります)。
Ở độ tin cậy 95% (hệ số phân phối chuẩn bằng 2), gọi tỷ lệ xuất hiện sự kiện (tỷ lệ vận hành) là p và sai số tuyệt đối cho phép là E, số lần quan sát cần thiết N được tính bằng: N = 4 × p × (1 - p) ÷ E² (khi đề cho sai số tương đối cho phép S thì thay E = S × p vào, ta có N = 4 × (1 - p) ÷ (S² × p)).
Điểm cần nhớ
- ワークサンプリング法(瞬間観測法)=ランダムな時点での瞬間観測回数から統計的に稼働率や余裕率を求める手法(多数の対象を1人で同時に観測可能)。
Phương pháp Work Sampling (quan sát tức thời) = Tìm tỷ lệ vận hành và tỷ lệ dự phòng theo thống kê từ số lần quan sát tức thời tại các thời điểm ngẫu nhiên (1 người quan sát được nhiều đối tượng cùng lúc). - 必要観測数N(信頼度95%・絶対誤差E):N = 4 × p × (1 - p) ÷ E²。
Số lần quan sát cần thiết N (độ tin cậy 95%, sai số tuyệt đối E): N = 4 × p × (1 - p) ÷ E². - 必要観測数N(信頼度95%・相対誤差S):N = 4 × (1 - p) ÷ (S² × p)(※E = S × p の関係)。
Số lần quan sát cần thiết N (độ tin cậy 95%, sai số tương đối S): N = 4 × (1 - p) ÷ (S² × p) (quan hệ E = S × p). - 【例】総観測回数500回のうち稼働観測300回 → 推定稼働率p=300÷500=0.60(60%)。この稼働率p=0.60を信頼度95%・許容絶対誤差E=0.04(4%)で求める必要観測数N=4×0.60×(1-0.60)÷(0.04)²=0.96÷0.0016=600回
Ví dụ: Trong tổng số 500 lần quan sát có 300 lần đang vận hành → Tỷ lệ vận hành ước lượng p = 300 ÷ 500 = 0.60 (60%). Để tìm tỷ lệ p = 0.60 này với độ tin cậy 95% và sai số tuyệt đối cho phép E = 0.04 (4%), số lần quan sát cần thiết N = 4 × 0.60 × (1 - 0.60) ÷ (0.04)² = 0.96 ÷ 0.0016 = 600 lần
| Từ vựng | Nghĩa |
|---|---|
| 稼働分析(連続観測法とワークサンプリング法) | Phân tích vận hành (Quan sát liên tục và Phương pháp Work Sampling) |
| 必要観測数Nと絶対誤差E・相対誤差S | Số lần quan sát cần thiết N, Sai số tuyệt đối E và Sai số tương đối S |
| 稼働率と余裕率の推定 | Ước lượng tỷ lệ vận hành và tỷ lệ thời gian dự phòng |
5. 作業測定②:時間研究の4M条件と標準時間(ST:レイティング・外掛け法と内掛け法)
5. Đo lường công việc (2): Điều kiện 4M của nghiên cứu thời gian và Thời gian chuẩn (ST: Rating, Phương pháp nhân ngoài & nhân trong)
「標準時間(ST:Standard Time)」とは、その仕事に適正を持ち習熟した作業者が、所定の作業条件のもとで、標準の作業速度(ペース)で1単位の作業を遂行するのに必要な時間です。
Thời gian chuẩn (ST: Standard Time) là thời gian cần thiết để một người thao tác có năng lực phù hợp và đã thuần thục công việc đó thực hiện hoàn thành 1 đơn vị công việc với tốc độ thao tác chuẩn (nhịp độ chuẩn) dưới các điều kiện làm việc quy định.
時間研究を行う前提として、①使用する「材料(Material)」、②「機械・設備・治工具(Machine)」、③作業手順や「作業方法(Method)」、④資格や熟練度などの「作業者(Man)」という「4M条件」が標準化されていなければなりません(※「士気(Morale)」は4Mに含まれません)。
Làm tiền đề để tiến hành nghiên cứu thời gian, Điều kiện 4M phải được tiêu chuẩn hóa gồm: (1) Vật liệu sử dụng (Material), (2) Máy móc, thiết bị, đồ gá sử dụng (Machine), (3) Trình tự và phương pháp thao tác (Method), và (4) Người thao tác như tư cách, độ lành nghề (Man) (Lưu ý: trong đề thi rất hay có phương án bẫy đưa Tinh thần làm việc Morale vào điều kiện 4M).
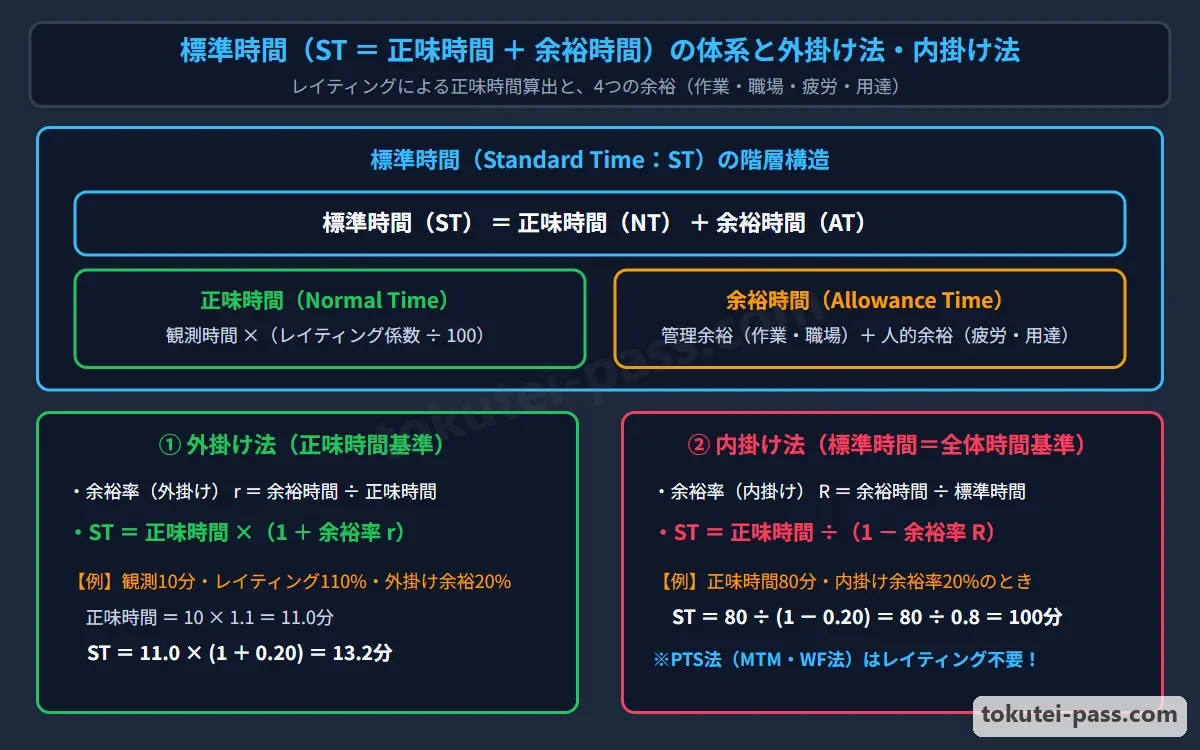
標準時間は「正味時間(主作業時間+準備段取り時間)」と「余裕時間(用達余裕・疲労余裕・作業余裕・職場余裕)」の合計です。ストップウォッチで測った「観測時間」に、作業ペースを補正する「レイティング係数(標準速度に対する比率)」を掛けて「正味時間」を求めます。
Thời gian chuẩn là tổng của Thời gian thuần (thời gian thao tác chính + thời gian chuẩn bị) và Thời gian dự phòng (dự phòng sinh lý, dự phòng mệt mỏi, dự phòng thao tác, dự phòng nơi làm việc). Lấy Thời gian quan sát đo bằng đồng hồ bấm giờ nhân với Hệ số Rating (tỷ lệ hiệu chỉnh nhịp độ thao tác so với tốc độ chuẩn) sẽ tìm được Thời gian thuần.
正味時間から標準時間を求める計算には、余裕率(外掛け余裕率=余裕時間÷正味時間)を用いる「外掛け法:標準時間 = 正味時間 × (1 + 余裕率)」と、内掛け余裕率(=余裕時間÷標準時間)を用いる「内掛け法:標準時間 = 正味時間 ÷ (1 - 余裕率)」があります。
Để tính Thời gian chuẩn từ Thời gian thuần, có hai cách: Phương pháp nhân ngoài dùng tỷ lệ dự phòng ngoài (= thời gian dự phòng ÷ thời gian thuần) theo công thức ST = Thời gian thuần × (1 + Tỷ lệ dự phòng); và Phương pháp nhân trong dùng tỷ lệ dự phòng trong (= thời gian dự phòng ÷ thời gian chuẩn) theo công thức ST = Thời gian thuần ÷ (1 - Tỷ lệ dự phòng).
Điểm cần nhớ
- 作業測定(標準時間設定)の前提となる4M条件=材料(Material)・機械設備(Machine)・作業方法(Method)・作業者(Man)。※士気(Morale)は含まない。
Điều kiện 4M làm tiền đề đo lường công việc (thiết lập thời gian chuẩn) = Vật liệu (Material), Máy móc thiết bị (Machine), Phương pháp thao tác (Method), Người thao tác (Man). Lưu ý: Không bao gồm Tinh thần (Morale). - 正味時間 = 観測時間 × レイティング係数(例:110%なら×1.10)。
Thời gian thuần = Thời gian quan sát × Hệ số Rating (ví dụ: 110% thì nhân 1.10). - 標準時間の算定:外掛け法「ST = 正味時間 × (1 + 余裕率)」、内掛け法「ST = 正味時間 ÷ (1 - 余裕率)」。
Cách tính Thời gian chuẩn: Phương pháp nhân ngoài ST = Thời gian thuần × (1 + Tỷ lệ dự phòng); Phương pháp nhân trong ST = Thời gian thuần ÷ (1 - Tỷ lệ dự phòng). - 【例】観測時間15分・レイティング係数120% → 正味時間=15×1.20=18分。余裕率10%のとき、外掛け法なら標準時間=18×(1+0.10)=19.8分、内掛け法なら標準時間=18÷(1-0.10)=20.0分
Ví dụ: Thời gian quan sát 15 phút, hệ số Rating 120% → Thời gian thuần = 15 × 1.20 = 18 phút. Khi tỷ lệ dự phòng là 10%, tính theo phương pháp nhân ngoài thì Thời gian chuẩn = 18 × (1 + 0.10) = 19.8 phút; tính theo phương pháp nhân trong thì Thời gian chuẩn = 18 ÷ (1 - 0.10) = 20.0 phút
| Từ vựng | Nghĩa |
|---|---|
| 標準時間(ST=正味時間+余裕時間)と4M条件 | Thời gian chuẩn (ST = Thời gian thuần + Thời gian dự phòng) và Điều kiện 4M |
| レイティング(作業速度の評価補正) | Rating (Đánh giá hiệu chỉnh tốc độ thao tác) |
| 外掛け法と内掛け法・人的余裕(疲労・用達余裕) | Phương pháp nhân ngoài, Phương pháp nhân trong và Dự phòng cá nhân (mệt mỏi, sinh lý) |
6. 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計)とライン移動方式
6. 3 bước Tổ chức công đoạn (Thiết kế công đoạn → Thiết kế thao tác → Thiết kế logistics & layout) và Phương thức di chuyển trên chuyền
製品の設計図面を受けて、実際に工場で効率よく生産できる工程システムを組み立てる「工程編成」は、「①工程設計」→「②作業設計」→「③工程間物流およびレイアウト設計」の3ステップの順序で進められます。
Tiếp nhận bản vẽ thiết kế sản phẩm để xây dựng hệ thống công đoạn có thể sản xuất hiệu quả tại nhà máy — gọi là Tổ chức công đoạn — được tiến hành theo trình tự 3 bước: (1) Thiết kế công đoạn → (2) Thiết kế thao tác → (3) Thiết kế logistics liên công đoạn và bố trí mặt bằng (layout).
「①工程設計」では、図面や部品表から必要な加工・組立技術を選定し、内外作区分・使用設備・加工順序(工程フロー)を決定します。続く「②作業設計」では、各作業ステーションへの要素作業の割り付け(ラインバランシング)や具体的な作業手順・治工具・標準時間を設定します。
Ở bước (1) Thiết kế công đoạn, kỹ sư chọn công nghệ gia công và lắp ráp cần thiết từ bản vẽ và BOM, quyết định phân chia tự làm hay thuê ngoài, thiết bị sử dụng và trình tự gia công (luồng công đoạn). Tiếp theo ở bước (2) Thiết kế thao tác, tiến hành phân bổ các thao tác nguyên tố vào từng trạm làm việc (cân bằng dây chuyền) và thiết lập trình tự thao tác cụ thể, đồ gá cùng thời gian chuẩn.
そして「③工程間物流およびレイアウト設計」では、工程間での運搬方法(マテハン機器)と工場床面上への機械・作業台・通路の配置(レイアウト)を決定します。
Sau đó ở bước (3) Thiết kế logistics liên công đoạn và layout, quyết định phương pháp vận chuyển giữa các công đoạn (thiết bị Matehan) và cách bố trí máy móc, bàn thao tác, lối đi trên mặt sàn nhà máy.
またライン生産における品物の移動方式には、①作業終了ごとに手やコロコンベヤで次工程へ送る「手送り方式」、②コンベヤで運び作業中は品物を止める「コンベヤ静止作業方式」、③一定速度で動くコンベヤ上で作業する「コンベヤ移動作業方式」、④一定時間(タクト)ごとに全工程一斉に品物を1工程ずつ進める「タクト方式」があります。
Ngoài ra, phương thức di chuyển vật phẩm trong sản xuất dây chuyền gồm 4 cách: (1) Phương thức chuyển tay (đẩy bằng tay hoặc băng tải con lăn sang công đoạn sau mỗi khi làm xong); (2) Phương thức làm việc tĩnh trên băng tải (vận chuyển bằng băng tải nhưng dừng vật phẩm lại trong lúc thao tác); (3) Phương thức làm việc động trên băng tải (thao tác ngay trên băng tải đang chạy đều); (4) Phương thức Takt (cứ sau mỗi khoảng thời gian Takt cố định lại đồng loạt dịch chuyển vật phẩm ở mọi công đoạn tiến lên 1 trạm).
Điểm cần nhớ
- 工程編成の3ステップの順序:①工程設計(加工法と工程順序の決定)→②作業設計(各職場・作業者の作業内容の決定)→③工程間物流およびレイアウト設計。
Trình tự 3 bước Tổ chức công đoạn: (1) Thiết kế công đoạn (quyết định phương pháp gia công và thứ tự công đoạn) → (2) Thiết kế thao tác (quyết định nội dung công việc của từng trạm/công nhân) → (3) Thiết kế logistics liên công đoạn và layout. - ラインの品物移動方式:手送り方式・コンベヤ静止作業方式・コンベヤ移動作業方式・タクト方式(間欠移動方式)。
Các phương thức di chuyển vật phẩm trên chuyền: Phương thức chuyển tay, Phương thức làm việc tĩnh trên băng tải, Phương thức làm việc động trên băng tải, Phương thức Takt (di chuyển gián đoạn đồng loạt). - タクト方式=定められたサイクルタイム(タクトタイム)ごとに、全ステーションの仕掛品を一斉に次工程へ移動させる方式。
Phương thức Takt = Cứ sau mỗi Cycle time (Takt time) đã định, toàn bộ bán thành phẩm ở tất cả các trạm được dịch chuyển đồng loạt sang công đoạn tiếp theo.
| Từ vựng | Nghĩa |
|---|---|
| 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計) | 3 bước Tổ chức công đoạn (Thiết kế công đoạn → Thiết kế thao tác → Thiết kế logistics & layout) |
| コンベヤ静止作業方式とコンベヤ移動作業方式 | Phương thức làm việc tĩnh trên băng tải và Phương thức làm việc động trên băng tải |
| 手送り方式とタクト方式 | Phương thức chuyển tay và Phương thức Takt |
7. サイクルタイム(ピッチタイム)と最小作業ステーション数の計算(不適合品率の考慮)
7. Tính toán Cycle Time (Pitch Time) và Số trạm làm việc tối thiểu (Có xét tỷ lệ phế phẩm)
ライン生産において、最終工程から完成品が1個ずつ生み出される時間間隔(各作業ステーションに許容される最大持ち時間)を「サイクルタイム(CT:ピッチタイムまたはタクトタイム)」と呼びます。
Trong sản xuất dây chuyền, khoảng thời gian giữa hai thành phẩm liên tiếp ra khỏi công đoạn cuối cùng (thời gian tối đa cho phép tại mỗi trạm làm việc) được gọi là Cycle Time (CT: Pitch time hoặc Takt time).
基本のサイクルタイムは「サイクルタイムCT = 1日(または期間)の稼働可能時間 ÷ 必要生産数量」で計算します。もしラインで不適合品率(不良率)rが見込まれる場合は、必要良品数を適合品率(1-r)で割った投入数を流す必要があるため、「CT = 稼働可能時間 × (1 - 不適合品率r) ÷ 必要良品数」となります。
Cycle time cơ bản được tính bằng: Cycle time CT = Thời gian có thể vận hành trong 1 ngày (hoặc kỳ) ÷ Sản lượng cần sản xuất. Nếu trên dây chuyền dự kiến có tỷ lệ phế phẩm (tỷ lệ lỗi) r, vì phải đưa vào sản xuất số lượng bằng số thành phẩm tốt cần thiết chia cho tỷ lệ đạt chuẩn (1 - r), nên CT = Thời gian có thể vận hành × (1 - Tỷ lệ phế phẩm r) ÷ Số thành phẩm tốt cần thiết.
また、製品1個を完成させるための全要素作業時間の合計(総作業時間 ∑ti)をサイクルタイムCTで割ることで、その生産量を達成するのに最低限必要な「理論最小作業ステーション数(最小工程数)」が求まります。
Ngoài ra, lấy tổng thời gian của toàn bộ các thao tác nguyên tố để hoàn thành 1 sản phẩm (tổng thời gian thao tác ∑ti) chia cho Cycle time CT, ta tìm được Số trạm làm việc tối thiểu theo lý thuyết (số công đoạn tối thiểu) cần thiết để đạt sản lượng đó.
計算式は「理論最小ステーション数 = 総作業時間 ∑ti ÷ サイクルタイムCT」であり、計算結果に小数(端数)が出た場合は、必ず小数点以下を「切り上げ」て整数のステーション数とします。
Công thức tính là: Số trạm tối thiểu lý thuyết = Tổng thời gian thao tác ∑ti ÷ Cycle time CT; nếu kết quả phép chia có phần thập phân (số lẻ), bắt buộc phải làm tròn lên thành số nguyên trạm làm việc.
Điểm cần nhớ
- 基本サイクルタイムCT = 稼働可能時間 ÷ 必要生産量。
Cycle time cơ bản CT = Thời gian có thể vận hành ÷ Sản lượng cần thiết. - 不適合品率rを考慮したサイクルタイムCT = 稼働可能時間 × (1 - r) ÷ 必要良品数(※不良が出る分だけ1個あたりピッチを速くする必要がある)。
Cycle time có xét tỷ lệ phế phẩm r: CT = Thời gian có thể vận hành × (1 - r) ÷ Số thành phẩm tốt cần thiết (vì có hàng lỗi nên nhịp sản xuất mỗi chiếc phải nhanh hơn). - 理論最小ステーション数 = 総作業時間 ÷ サイクルタイムCT(※端数は必ず切り上げる)。
Số trạm làm việc tối thiểu lý thuyết = Tổng thời gian thao tác ÷ Cycle time CT (nếu có số lẻ thập phân thì bắt buộc làm tròn lên). - 【例】1日の稼働時間450分(27,000秒)・1日の必要良品数480個・不適合品率4%(適合品率0.96) → 必要投入数=480÷0.96=500個、サイクルタイムCT=27,000÷500=54秒/個。製品1個の総作業時間が240秒なら最小ステーション数=240÷54=4.44… → 切り上げて5ステーション
Ví dụ: Thời gian vận hành 1 ngày là 450 phút (27,000 giây), số thành phẩm tốt cần trong ngày là 480 chiếc, tỷ lệ phế phẩm 4% (tỷ lệ đạt chuẩn 0.96) → Số lượng cần đưa vào = 480 ÷ 0.96 = 500 chiếc, Cycle time CT = 27,000 ÷ 500 = 54 giây/chiếc. Nếu tổng thời gian thao tác 1 sản phẩm là 240 giây thì số trạm tối thiểu = 240 ÷ 54 = 4.44... → Làm tròn lên thành 5 trạm
| Từ vựng | Nghĩa |
|---|---|
| サイクルタイム(CT)・ピッチタイム・タクトタイム | Cycle time (CT), Pitch time, Takt time |
| 不適合品率を見込んだサイクルタイム計算 | Tính toán Cycle time có dự tính tỷ lệ phế phẩm |
| 理論最小ステーション数(端数切り上げ) | Số trạm làm việc tối thiểu lý thuyết (Làm tròn lên phần lẻ) |
8. ラインバランシング(編成効率・バランスロス)と先行関係ネットワーク図(優先順位図)
8. Cân bằng dây chuyền (Hiệu suất cân bằng, Tổn thất cân bằng) và Sơ đồ mạng quan hệ tiền nhiệm (Biểu đồ thứ tự ưu tiên)
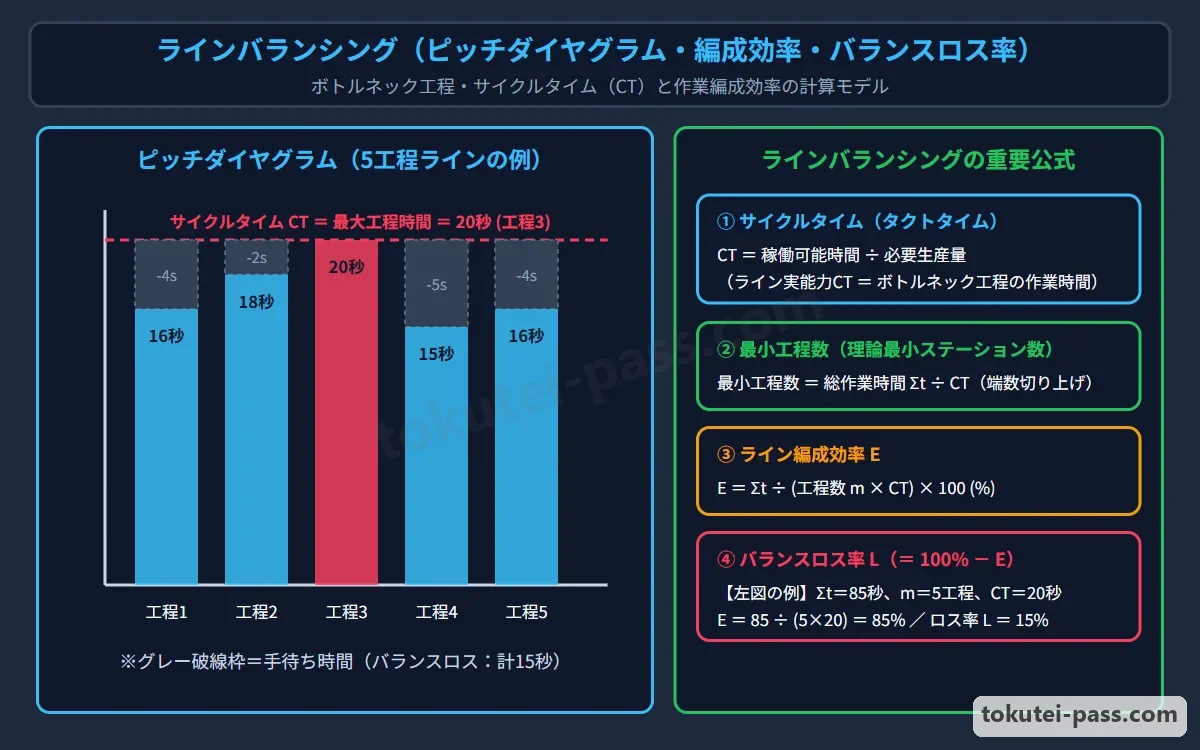
「ラインバランシング」とは、各作業ステーションに割り付けられた作業時間のばらつきをなくし、均等化することです。各工程の作業時間を棒グラフで並べた図を「ピッチダイヤグラム」と呼び、最も作業時間が長い工程(ボトルネック工程)がライン全体の実質サイクルタイムCTを決定します。
Cân bằng dây chuyền (Line Balancing) là việc xóa bỏ sự chênh lệch và làm đồng đều thời gian thao tác được phân bổ cho từng trạm làm việc. Biểu đồ xếp các cột thời gian thao tác của từng công đoạn cạnh nhau gọi là Pitch Diagram, trong đó công đoạn có thời gian thao tác dài nhất (công đoạn cổ chai / bottleneck) quyết định Cycle time thực tế CT của toàn dây chuyền.
ラインの編成の良さを示す「編成効率(ラインバランス効率)」は、「編成効率 = 各ステーションの作業時間の合計∑ti ÷(ステーション数n × サイクルタイムCT[最大工程時間])× 100(%)」で求めます。
Chỉ số phản ánh mức độ tốt của việc tổ chức dây chuyền — Hiệu suất cân bằng (hiệu suất cân bằng chuyền) — được tính bằng: Hiệu suất cân bằng = Tổng thời gian thao tác của các trạm ∑ti ÷ (Số trạm n × Cycle time CT (thời gian công đoạn lớn nhất)) × 100 (%).
また手待ちロスの割合である「バランスロス率(編成ロス率)」は「100% - 編成効率(または 1 - 編成効率)」であり、正味作業時間に対する手待ち時間の比である「組余裕率」は「(n × CT - ∑ti)÷ ∑ti」で計算します。
Tỷ lệ tổn thất chờ việc — Tỷ lệ tổn thất cân bằng (Balance loss) — bằng 100% - Hiệu suất cân bằng (hoặc 1 - Hiệu suất cân bằng); còn Tỷ lệ dự phòng tổ (tỷ số giữa tổng thời gian chờ và tổng thời gian thao tác thuần) được tính bằng: (n × CT - ∑ti) ÷ ∑ti.
なお要素作業の順序制約を示す「先行関係ネットワーク図(優先順位図)」から指定ステーション数nに割り付ける計算問題では、矢印の先行関係を崩さずに各ステーションの合計時間がなるべく均等になるよう要素作業をグループ化し、その中の「最大ステーション時間」が実現可能な「最小サイクルタイム」となります。
Trong bài toán phân bổ các thao tác nguyên tố từ Sơ đồ mạng quan hệ tiền nhiệm (biểu đồ thứ tự ưu tiên) vào số trạm quy định n, ta gom nhóm các thao tác nguyên tố sao cho không vi phạm chiều mũi tên tiền nhiệm và tổng thời gian các trạm đều nhau nhất có thể; khi đó Thời gian trạm lớn nhất trong cách chia đó chính là Cycle time nhỏ nhất có thể đạt được.
Điểm cần nhớ
- 編成効率 = 総作業時間 ∑ti ÷(ステーション数 n × 最大作業時間 CT)。
Hiệu suất cân bằng = Tổng thời gian thao tác ∑ti ÷ (Số trạm n × Thời gian thao tác lớn nhất CT). - バランスロス率 = 1 - 編成効率 = 1 - ∑ti ÷ (n × CT)。組余裕率 = (n × CT - ∑ti) ÷ ∑ti。
Tỷ lệ tổn thất cân bằng = 1 - Hiệu suất cân bằng = 1 - ∑ti ÷ (n × CT). Tỷ lệ dự phòng tổ = (n × CT - ∑ti) ÷ ∑ti. - 先行関係ネットワーク図(優先順位図)の割付=先行順序を守りつつ各ステーションの作業時間の最大値(ボトルネック)が最小になるように配分する。
Phân bổ trên Sơ đồ mạng quan hệ tiền nhiệm (biểu đồ thứ tự ưu tiên) = Tuân thủ thứ tự trước sau đồng thời phân bổ sao cho giá trị lớn nhất của thời gian trạm (cổ chai) là nhỏ nhất. - 【例】5つのステーションの作業時間が18秒・22秒・25秒・20秒・15秒(合計∑ti=100秒、ボトルネックCT=25秒) → 編成効率=100÷(5×25)=100÷125=0.80(80%)、バランスロス率=100%-80%=20%(組余裕率=(125-100)÷100=25%)
Ví dụ: Thời gian thao tác của 5 trạm lần lượt là 18 giây, 22 giây, 25 giây, 20 giây, 15 giây (tổng ∑ti = 100 giây, cổ chai CT = 25 giây) → Hiệu suất cân bằng = 100 ÷ (5 × 25) = 100 ÷ 125 = 0.80 (80%), Tỷ lệ tổn thất cân bằng = 100% - 80% = 20% (Tỷ lệ dự phòng tổ = (125 - 100) ÷ 100 = 25%)
| Từ vựng | Nghĩa |
|---|---|
| ラインバランシングとピッチダイヤグラム・ボトルネック工程 | Cân bằng dây chuyền (Line balancing), Pitch diagram và Công đoạn cổ chai |
| 編成効率・バランスロス率・組余裕率 | Hiệu suất cân bằng, Tỷ lệ tổn thất cân bằng và Tỷ lệ dự phòng tổ |
| 先行関係ネットワーク図(優先順位図)と要素作業 | Sơ đồ mạng quan hệ tiền nhiệm (Biểu đồ thứ tự ưu tiên) và Thao tác nguyên tố |
試験によく出るポイントと覚え方
Các điểm thường gặp trong đề thi và cách ghi nhớ
第4章(問19〜問25)では、まず「テイラー=時間研究・ギルブレス=動作研究(サーブリッグ)」「管理の3S(単純化・標準化・専門化)」「ECRS」および「サーブリッグの第1類(有効)・第2類(探す等の遅れ)・第3類(保持・手待ち等の無益動作)」が頻出です。
Ở Chương 4 (Câu 19 đến Câu 25), trước hết rất hay hỏi về: Taylor = Nghiên cứu thời gian, Gilbreth = Nghiên cứu động tác (Therblig); 3S trong quản lý (Đơn giản hóa, Tiêu chuẩn hóa, Chuyên môn hóa); ECRS; và 3 nhóm động tác Therblig (Nhóm 1 hữu ích, Nhóm 2 làm chậm như tìm kiếm, Nhóm 3 vô ích như giữ, chờ việc).
JIS工程図記号では、「貯蔵(▽:計画保管)と滞留(D:計画外の待ち)」「数量検査(□)と品質検査(◇)」、さらに補助記号の「台(台車・トラック)」と「操重(クレーン・ホイスト)」の組合わせが毎回のように出題されます。
Về ký hiệu sơ đồ công đoạn JIS, tổ hợp phân biệt giữa Lưu kho (▽: bảo quản có kế hoạch) với Ứ đọng (D: chờ ngoài kế hoạch), Kiểm tra số lượng (□) với Kiểm tra chất lượng (◇), cùng ký hiệu phụ Đài (台: xe đẩy, xe tải) và Thao trọng (操重: cầu trục, pa-lăng) ra thi hầu như mọi kỳ.
作業測定では、時間研究の前提となる「4M条件(Material・Machine・Method・Man ※士気Moraleは含まない)」のひっかけと、ワークサンプリングの必要観測数N、および標準時間(レイティング・外掛け法・内掛け法)の計算を押さえましょう。
Ở phần Đo lường công việc, hãy nắm chắc bẫy về Điều kiện 4M làm tiền đề nghiên cứu thời gian (Material, Machine, Method, Man — lưu ý không bao gồm Tinh thần Morale), công thức tính số lần quan sát cần thiết N trong Work Sampling, và tính Thời gian chuẩn (Rating, nhân ngoài, nhân trong).
工程編成では、「①工程設計→②作業設計→③工程間物流およびレイアウト設計」の順序、不適合品率を考慮したサイクルタイムと最小ステーション数(端数切り上げ)、編成効率とバランスロス率、および先行関係ネットワーク図からの最小サイクルタイム計算を必ず得点源にしてください。
Ở phần Tổ chức công đoạn, hãy biến các câu hỏi sau thành điểm chắc chắn: trình tự (1) Thiết kế công đoạn → (2) Thiết kế thao tác → (3) Thiết kế logistics liên công đoạn và layout; tính Cycle time có xét tỷ lệ phế phẩm và số trạm tối thiểu (làm tròn lên); Hiệu suất cân bằng & Tổn thất cân bằng; và tìm Cycle time nhỏ nhất từ sơ đồ mạng quan hệ tiền nhiệm.
Điểm cần nhớ
- JIS工程図記号:加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇、補助記号「台=台車」「操重=クレーン・ホイスト」。
Ký hiệu công đoạn JIS: Gia công ○, Vận chuyển ⇨, Lưu kho ▽, Ứ đọng D, Kiểm tra số lượng □, Kiểm tra chất lượng ◇; ký hiệu phụ Đài (台) = xe đẩy, Thao trọng (操重) = cầu trục / pa-lăng. - 時間研究の4M条件に「Morale(士気)」は含まれない。工程編成は「①工程設計→②作業設計→③物流・レイアウト設計」の順。
Điều kiện 4M của nghiên cứu thời gian không bao gồm Morale (tinh thần). Tổ chức công đoạn theo thứ tự: (1) Thiết kế công đoạn → (2) Thiết kế thao tác → (3) Thiết kế logistics & layout. - ライン計算3点セット:①不適合品率を考慮したサイクルタイムと最小ステーション数、②編成効率とバランスロス率、③先行関係図からの最小サイクルタイム。
Bộ 3 bài toán dây chuyền: (1) Cycle time có xét tỷ lệ phế phẩm và số trạm tối thiểu, (2) Hiệu suất cân bằng và tỷ lệ tổn thất cân bằng, (3) Cycle time nhỏ nhất từ sơ đồ quan hệ tiền nhiệm.
| Từ vựng | Nghĩa |
|---|---|
| JIS工程図記号と補助記号(台・操重) | Ký hiệu sơ đồ công đoạn JIS và Ký hiệu phụ (Đài, Thao trọng) |
| 作業測定の4M条件とワークサンプリング | Điều kiện 4M trong đo lường công việc và Work Sampling |
| 編成効率・バランスロスと先行関係ネットワーク図 | Hiệu suất cân bằng, Tổn thất cân bằng và Sơ đồ mạng quan hệ tiền nhiệm |
Nghiên cứu thao tác (IE) & cân bằng chuyền
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html