
Kế hoạch sản xuất và Quản lý công đoạn, vật tư tồn kho (Công số, Lịch trình, MRP, Phương thức đặt hàng)
生産計画と工程・資材在庫管理(工数・日程・MRP・発注方式)
Lập kế hoạch sản xuất 生産管理プランニング 3級 (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 工程管理の全体体系(生産計画の3分野と生産統制の5分野・使用帳票)
1. Hệ thống tổng thể của Quản lý công đoạn (3 lĩnh vực Kế hoạch sản xuất, 5 lĩnh vực Điều độ sản xuất & Biểu mẫu)
「工程管理」とは、定められた品質(Q)と原価(C)のもとで、顧客が要求する納期(D)と数量を確実に達成するため、仕事の流れと職場の生産能力を計画(Plan)・統制(Do・Check・Act)する活動です。
Quản lý công đoạn là hoạt động lập kế hoạch (Plan) và điều độ kiểm soát (Do, Check, Act) dòng chảy công việc cùng năng lực sản xuất của phân xưởng nhằm đạt chắc chắn thời hạn giao hàng (D) và số lượng mà khách hàng yêu cầu dưới điều kiện chất lượng (Q) và giá thành (C) đã định.
計画機能である「生産計画」は3つの領域に分かれます。①加工順序や使用機械・方法を決める「手順計画」、②仕事量(負荷)と職場能力をバランスさせる「工数計画」、③いつからいつまでに造るかを決める「日程計画」です。
Chức năng lập kế hoạch — tức Kế hoạch sản xuất — được chia thành 3 lĩnh vực: (1) Kế hoạch trình tự quyết định thứ tự gia công, máy móc và phương pháp sử dụng; (2) Kế hoạch công số cân bằng giữa khối lượng công việc (phụ tải) và năng lực phân xưởng; (3) Kế hoạch lịch trình quyết định làm từ khi nào đến khi nào.
実施と確認・処置を担う「生産統制」は5つの領域から成ります。①製造命令書や出庫票を発行する「作業手配」、②現場で作業の着手順序を指示する「ディスパッチング(差立て)」です。
Chức năng thực thi, kiểm tra và xử lý — tức Điều độ sản xuất (kiểm soát sản xuất) — gồm 5 lĩnh vực: (1) Chuẩn bị giao việc (phát hành lệnh sản xuất, phiếu xuất kho); (2) Dispatching hay phân phối việc (chỉ thị thứ tự bắt đầu công việc tại hiện trường).
さらに③計画に対する遅れや進みを把握する「進捗管理(進度管理)」、④仕掛品の所在と数量を一致させる「現品管理」、⑤各職場の負荷と能力の過不足を調整する「余力管理」が加わります。
Tiếp theo là (3) Quản lý tiến độ (nắm bắt sự chậm trễ hay vượt tiến độ so với kế hoạch); (4) Quản lý hiện phẩm (làm khớp vị trí và số lượng thực tế của bán thành phẩm); và (5) Quản lý dư lực (điều chỉnh sự thừa thiếu giữa phụ tải và năng lực của từng phân xưởng).
Điểm cần nhớ
- 生産計画の3分野:①手順計画(工程図・作業標準書)、②工数計画(負荷山積み表)、③日程計画(基準日程表・ガントチャート)。
3 lĩnh vực Kế hoạch sản xuất: (1) Kế hoạch trình tự (sơ đồ công đoạn, tiêu chuẩn thao tác), (2) Kế hoạch công số (bảng chất tải phụ tải), (3) Kế hoạch lịch trình (bảng lịch trình chuẩn, biểu đồ Gantt). - 生産統制の5分野:①手配(製造命令書・作業指導票・出庫票・移動票)、②ディスパッチング(差立て)、③進捗管理、④現品管理、⑤余力管理。
5 lĩnh vực Điều độ sản xuất: (1) Giao việc (lệnh sản xuất, phiếu hướng dẫn thao tác, phiếu xuất kho, phiếu di chuyển), (2) Dispatching (phân việc), (3) Quản lý tiến độ, (4) Quản lý hiện phẩm, (5) Quản lý dư lực. - 手順計画は「どのように造るか」、工数計画は「どれだけの仕事量か」、日程計画は「いつ造るか」を決める。
Kế hoạch trình tự quyết định làm như thế nào, Kế hoạch công số quyết định khối lượng công việc bao nhiêu, Kế hoạch lịch trình quyết định khi nào làm.
| Từ vựng | Nghĩa |
|---|---|
| 生産計画(手順・工数・日程計画) | Kế hoạch sản xuất (Kế hoạch trình tự, công số, lịch trình) |
| 生産統制(手配・差立て・進捗・現品・余力管理) | Điều độ sản xuất (Giao việc, Phân việc, Tiến độ, Hiện phẩm, Dư lực) |
| 製造命令書・作業指導票・出庫票・移動票 | Lệnh sản xuất, Phiếu hướng dẫn thao tác, Phiếu xuất kho, Phiếu di chuyển |
2. サプライチェーンマネジメント(SCM)と需要変動に対する3つの緩衝(モノ・能力・時間)
2. Quản lý chuỗi cung ứng (SCM) và 3 bước đệm đối phó biến động nhu cầu (Hàng hóa, Năng lực, Thời gian)
原材料や部品のサプライヤーから、製造工場、物流センター、卸売・小売店を経て最終消費者(顧客)に至るまでの「調達・生産・物流・販売」の連鎖全体を統合的に管理し、全体最適を図る手法を「サプライチェーンマネジメント(SCM)」と呼びます。
Phương pháp quản lý tích hợp toàn bộ chuỗi liên kết Thu mua — Sản xuất — Logistics — Bán hàng từ nhà cung cấp nguyên vật liệu/linh kiện, qua nhà máy chế tạo, trung tâm phân phối, đại lý bán buôn/bán lẻ đến người tiêu dùng cuối cùng (khách hàng) nhằm tối ưu hóa toàn cục được gọi là Quản lý chuỗi cung ứng (SCM).
サプライチェーン上で、需要予測に基づく「押出し(プッシュ型)生産」と、実需要(確定受注)に基づく「引張り(プル型)生産」が切り替わる境界点(戦略的に在庫を置く地点)が「デカップリングポイント」です。
Trên chuỗi cung ứng, điểm ranh giới chuyển tiếp giữa sản xuất đẩy (Push) dựa trên dự báo nhu cầu và sản xuất kéo (Pull) dựa trên nhu cầu thực tế (đơn hàng đã chốt) — nơi đặt tồn kho chiến lược — chính là Điểm phân tách (Decoupling point).
市場の需要変動や予測誤差を吸収して安定供給を行うための「緩衝(バッファ)」には、「①モノによる緩衝」「②能力による緩衝」「③時間による緩衝」の3種類があります。
Để hấp thụ biến động nhu cầu thị trường và sai số dự báo nhằm cung ứng ổn định, có 3 loại bước đệm (buffer): (1) Bước đệm bằng hàng hóa, (2) Bước đệm bằng năng lực, và (3) Bước đệm bằng thời gian.
「①モノによる緩衝」は完成品や部品の安全在庫を持つこと(見込生産中心)、「②能力による緩衝」は残業・休日出勤・外注利用や予備設備で生産能力に余裕を持たせること、「③時間による緩衝」は顧客に待ってもらう納入リードタイム(納期余裕)で調整することです。
(1) Bước đệm bằng hàng hóa là nắm giữ tồn kho an toàn thành phẩm hoặc linh kiện (trọng tâm ở sản xuất dự trữ); (2) Bước đệm bằng năng lực là tạo độ dư về năng lực sản xuất nhờ làm thêm giờ, làm ngày nghỉ, thuê gia công ngoài hoặc thiết bị dự phòng; (3) Bước đệm bằng thời gian là điều chỉnh bằng lead time giao hàng để khách hàng chờ (độ dư thời hạn giao).
Điểm cần nhớ
- SCM=部品調達から生産・販売・顧客納入までの情報とモノの流れを一貫管理し、在庫削減とリードタイム短縮を図る手法。
SCM = Quản lý xuyên suốt dòng thông tin và hàng hóa từ thu mua linh kiện đến sản xuất, bán hàng và giao cho khách nhằm giảm tồn kho và rút ngắn lead time. - 需要変動を吸収する3つの緩衝:①モノによる緩衝(製品・部品在庫)、②能力による緩衝(残業・外注・余剰設備)、③時間による緩衝(納期・リードタイムの調整)。
3 bước đệm hấp thụ biến động nhu cầu: (1) Đệm bằng hàng hóa (tồn kho sản phẩm, linh kiện), (2) Đệm bằng năng lực (tăng ca, thuê ngoài, thiết bị dư), (3) Đệm bằng thời gian (điều chỉnh thời hạn giao hàng và lead time). - 見込生産は「モノ(在庫)による緩衝」を主に使い、受注生産は「能力による緩衝」と「時間による緩衝」を主に使う。
Sản xuất dự trữ chủ yếu dùng bước đệm bằng hàng hóa (tồn kho), còn sản xuất theo đơn đặt hàng chủ yếu dùng bước đệm bằng năng lực và bước đệm bằng thời gian.
| Từ vựng | Nghĩa |
|---|---|
| サプライチェーンマネジメント(SCM) | Quản lý chuỗi cung ứng (Supply Chain Management: SCM) |
| 3つの緩衝(モノの緩衝・能力の緩衝・時間の緩衝) | 3 bước đệm (Đệm hàng hóa, Đệm năng lực, Đệm thời gian) |
| デカップリングポイントとブルウィップ効果 | Điểm phân tách (Decoupling point) và Hiệu ứng cái roi da (Bullwhip effect) |
3. 生産計画の期間別階層(大・中・小日程計画)とローリング計画
3. Phân tầng kế hoạch sản xuất theo kỳ hạn (Kế hoạch lịch trình lớn, trung, nhỏ) và Kế hoạch cuốn chiếu (Rolling plan)
生産計画は対象期間の長さにより階層的に立てられます。まず経営計画や販売計画を受けて、1年〜半年単位の品種グループ別生産枠や設備投資・人員計画を定める「長期生産計画(基本生産計画・大日程計画)」を作成します。
Kế hoạch sản xuất được lập theo từng tầng tùy theo độ dài kỳ hạn đối tượng. Trước hết, tiếp nhận kế hoạch kinh doanh và kế hoạch bán hàng, doanh nghiệp lập Kế hoạch sản xuất dài hạn (Kế hoạch sản xuất cơ bản / Kế hoạch lịch trình lớn) theo đơn vị 1 năm đến nửa năm nhằm xác định khung sản lượng theo nhóm chủng loại, đầu tư thiết bị và kế hoạch nhân sự.
次に3〜6か月または月次(1か月)単位で、製品別の月別生産数量と在庫水準・必要工数を定める「中期生産計画(総合生産計画・中日程計画)」、およびそれに基づく「基準生産計画(MPS)」を策定します。
Tiếp theo, theo đơn vị 3 đến 6 tháng hoặc hằng tháng (1 tháng), doanh nghiệp lập Kế hoạch sản xuất trung hạn (Kế hoạch sản xuất tổng hợp / Kế hoạch lịch trình trung) xác định sản lượng hằng tháng theo từng sản phẩm, mức tồn kho và công số cần thiết, cùng Kế hoạch sản xuất chuẩn (MPS) dựa trên đó.
そして1週間〜1日単位で、どの職場・どの機械で、いつ・どの製品・部品を何個加工するかを具体的に割り付ける「短期生産計画(詳細生産計画・小日程計画)」へ落とし込みます。
Sau đó, theo đơn vị 1 tuần đến 1 ngày, kế hoạch được triển khai chi tiết xuống Kế hoạch sản xuất ngắn hạn (Kế hoạch sản xuất chi tiết / Kế hoạch lịch trình nhỏ) phân bổ cụ thể phân xưởng nào, máy nào, khi nào gia công bao nhiêu chiếc sản phẩm hay linh kiện nào.
また需要変化に柔軟に対応するため、例えば3か月先までの月次計画を毎月見直し、直近1か月を確定させつつ翌月以降の計画を最新の受注実績に基づいて順次更新していく方式を「ローリング計画(回転計画)」と呼びます。
Ngoài ra, để thích ứng linh hoạt với biến động nhu cầu, phương thức định kỳ hằng tháng rà soát lại kế hoạch tháng của 3 tháng tới — chốt cố định 1 tháng gần nhất đồng thời cập nhật cuốn chiếu kế hoạch từ tháng sau trở đi dựa trên kết quả nhận đơn mới nhất — được gọi là Kế hoạch cuốn chiếu (Rolling plan).
Điểm cần nhớ
- 計画期間の3階層:大日程計画(長期:年間・半期)→中日程計画(中期:月間・3〜6か月)→小日程計画(短期:週間・日間)。
3 tầng kỳ hạn kế hoạch: Kế hoạch lịch trình lớn (dài hạn: năm, nửa năm) → Kế hoạch lịch trình trung (trung hạn: tháng, 3~6 tháng) → Kế hoạch lịch trình nhỏ (ngắn hạn: tuần, ngày). - 基準生産計画(MPS:Master Production Schedule)=最終製品ごとの時期別生産量を定め、MRP(資材所要量計画)の出発点となる計画。
Kế hoạch sản xuất chuẩn (MPS: Master Production Schedule) = Ấn định sản lượng theo từng thời kỳ cho mỗi thành phẩm cuối cùng, là điểm xuất phát của MRP (hoạch định nhu cầu vật tư). - ローリング計画=一定期間ごとに実績と最新の需要予測を反映して、順次計画を見直し・更新していく計画手法。
Kế hoạch cuốn chiếu (Rolling plan) = Phương pháp định kỳ phản ánh kết quả thực tế và dự báo nhu cầu mới nhất để rà soát, cập nhật kế hoạch nối tiếp nhau.
| Từ vựng | Nghĩa |
|---|---|
| 大日程計画・中日程計画・小日程計画 | Kế hoạch lịch trình lớn, Kế hoạch lịch trình trung, Kế hoạch lịch trình nhỏ |
| 総合生産計画と基準生産計画(MPS) | Kế hoạch sản xuất tổng hợp và Kế hoạch sản xuất chuẩn (MPS) |
| ローリング計画(計画の周期的見直し) | Kế hoạch cuốn chiếu (Rolling plan: rà soát kế hoạch định kỳ) |
4. 工数計画(山積み・山崩し)と不適合品率を考慮した負荷工数・生産能力計算
4. Kế hoạch công số (Chất tải & San tải) và Tính toán công số phụ tải có xét tỷ lệ phế phẩm & Năng lực sản xuất
「工数計画(負荷計画・余力計画)」では、生産計画を達成するのに必要な仕事量である「負荷工数(人時または機械時間)」と、職場が持つ「生産能力工数」を計算して比較します。
Trong Kế hoạch công số (kế hoạch phụ tải / kế hoạch dư lực), ta tính toán và so sánh giữa Công số phụ tải (giờ người hoặc giờ máy) — tức khối lượng công việc cần thiết để đạt kế hoạch sản xuất — với Công số năng lực sản xuất mà phân xưởng hiện có.
工程で不適合品(不良品)が発生する場合、必要な良品数を確実に得るには不良分を見込んで多めに投入する必要があるため、「負荷工数 =(1個あたり加工時間 × 必要良品数 + 段取り時間)÷ 適合品率(1 - 不適合品率)」で計算します。
Trường hợp công đoạn có phát sinh sản phẩm không phù hợp (phế phẩm), để thu được chắc chắn số lượng thành phẩm đạt chuẩn cần thiết thì phải tính dự phòng phần lỗi để đưa vào sản xuất nhiều hơn; do đó Công số phụ tải = (Thời gian gia công 1 chiếc × Số thành phẩm tốt cần thiết + Thời gian chuẩn bị) ÷ Tỷ lệ sản phẩm đạt chuẩn (1 - Tỷ lệ phế phẩm).
一方、「人的生産能力」は「人員数 × 1人あたり所定就業時間 × 出勤率 × 稼働率(直接作業時間の割合) × 作業能率」で求め、「機械生産能力」は「機械台数 × 1台あたり操業時間 × 可動率(運転可能割合)」で求めます。
Mặt khác, Năng lực sản xuất nhân lực được tính bằng: Số người × Thời gian làm việc quy định 1 người × Tỷ lệ đi làm × Tỷ lệ vận hành (tỷ lệ thời gian làm việc trực tiếp) × Hiệu suất thao tác; còn Năng lực sản xuất máy móc được tính bằng: Số máy × Thời gian vận hành 1 máy × Tỷ lệ khả động (tỷ lệ có thể chạy máy).
職場ごと・期間ごとに負荷工数を集計してグラフ化することを「山積み(ローディング)」と呼び、負荷が能力を超える山の部分を残業・応援・外注・日程の前後移管などで能力内に均す調整を「山崩し(レベリング)」と呼びます。
Việc tổng hợp công số phụ tải theo từng phân xưởng và từng kỳ rồi vẽ biểu đồ gọi là Chất tải (Loading / Yamazumi); còn việc điều chỉnh phần đỉnh vượt quá năng lực về nằm trong giới hạn năng lực bằng cách tăng ca, hỗ trợ, thuê ngoài hoặc dịch chuyển lịch trình trước/sau gọi là San tải (Leveling / Yamakuzushi).
Điểm cần nhớ
- 不適合品を見込んだ負荷工数=必要な正味加工時間 ÷ 適合品率(=1 - 不適合品率)。※掛けるのではなく「適合品率で割る」点が最重要。
Công số phụ tải có tính đến phế phẩm = Thời gian gia công thuần cần thiết ÷ Tỷ lệ sản phẩm đạt chuẩn (= 1 - Tỷ lệ phế phẩm). Lưu ý quan trọng nhất là chia cho tỷ lệ đạt chuẩn chứ không phải nhân. - 人的生産能力=作業者数 × 就業時間 × 出勤率 × 稼働率 × 能率/機械生産能力=台数 × 操業時間 × 可動率。
Năng lực sản xuất nhân lực = Số công nhân × Giờ làm việc × Tỷ lệ đi làm × Tỷ lệ vận hành × Hiệu suất / Năng lực sản xuất máy móc = Số máy × Giờ chạy máy × Tỷ lệ khả động. - 山積み(負荷工数の集計)→ 余力の算定(能力 - 負荷)→ 山崩し(能力と負荷の不均衡の平準化)。
Chất tải (tổng hợp công số phụ tải) → Tính dư lực (Năng lực - Phụ tải) → San tải (bình chuẩn hóa sự mất cân bằng giữa năng lực và phụ tải). - 【例】製品950個・1個の加工時間0.2時間・不適合品率5%(適合品率0.95) → 負荷工数=(950×0.2)÷(1-0.05)=190÷0.95=200時間。作業者2名・月160時間・出勤率100%・稼働率80%・能率100%なら人的能力=2×160×1.0×0.8×1.0=256時間(余力=256-200=56時間)
Ví dụ: Cần 950 sản phẩm tốt, thời gian gia công 1 chiếc là 0.2 giờ, tỷ lệ phế phẩm 5% (tỷ lệ đạt chuẩn 0.95) → Công số phụ tải = (950 × 0.2) ÷ (1 - 0.05) = 190 ÷ 0.95 = 200 giờ. Nếu có 2 công nhân, mỗi tháng làm 160 giờ, tỷ lệ đi làm 100%, tỷ lệ vận hành 80%, hiệu suất 100% thì năng lực nhân lực = 2 × 160 × 1.0 × 0.8 × 1.0 = 256 giờ (dư lực = 256 - 200 = 56 giờ)
| Từ vựng | Nghĩa |
|---|---|
| 負荷工数と生産能力(余力=能力-負荷) | Công số phụ tải và Năng lực sản xuất (Dư lực = Năng lực - Phụ tải) |
| 山積み(ローディング)と山崩し(レベリング) | Chất tải (Loading) và San tải (Leveling) |
| 人的生産能力と機械生産能力・適合品率 | Năng lực sản xuất nhân lực, Năng lực sản xuất máy móc và Tỷ lệ đạt chuẩn |
5. 日程計画(フォワード/バックワード・基準日程4要素)とディスパッチングルール
5. Kế hoạch lịch trình (Forward / Backward, 4 yếu tố lịch trình chuẩn) và Quy tắc phân việc (Dispatching rules)
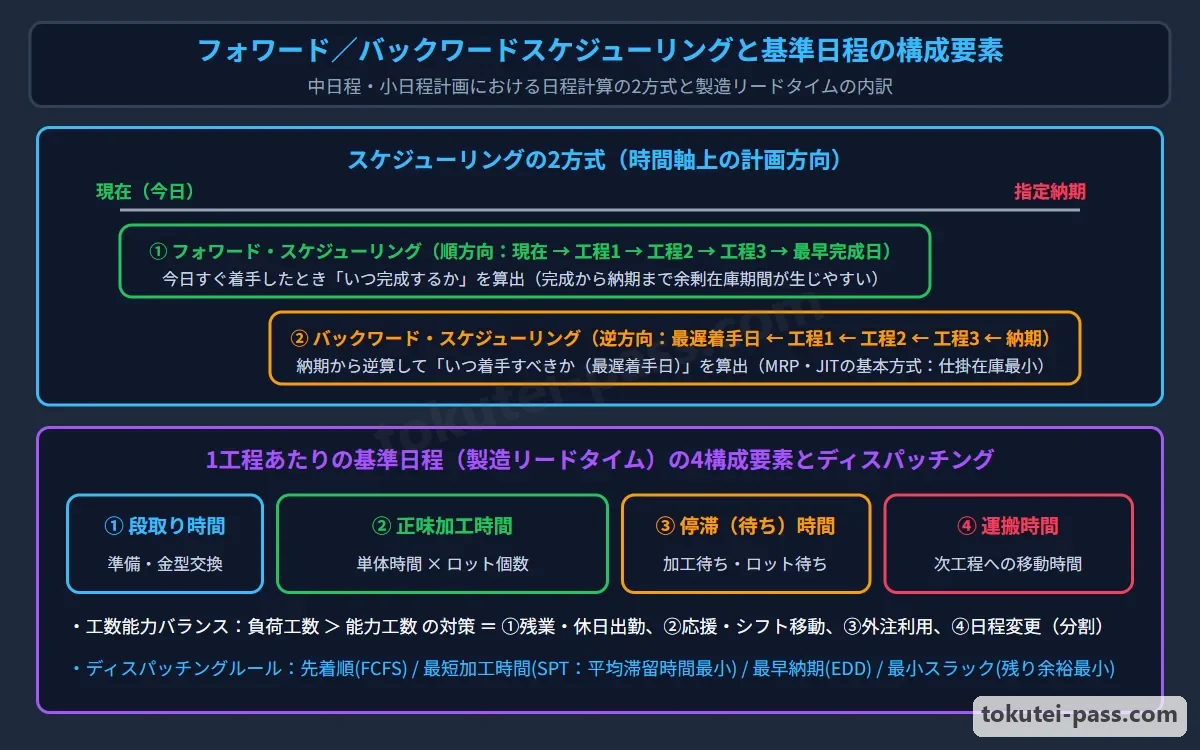
日程計画の立て方には2つの方式があります。仕事の着手可能日(現在)を起点に第1工程から順番に前向きに積み上げて完成予定日を求める「フォワード・スケジューリング」と、顧客の指定納期を起点に最終工程から逆算して各工程の着手日を求める「バックワード・スケジューリング」です。
Có 2 phương thức lập kế hoạch lịch trình: Forward Scheduling lấy ngày có thể bắt đầu công việc (hiện tại) làm mốc, cộng dồn tiến về phía trước lần lượt từ công đoạn 1 để tìm ngày dự kiến hoàn thành; và Backward Scheduling lấy ngày giao hàng khách chỉ định làm mốc, tính ngược từ công đoạn cuối về trước để tìm ngày phải bắt đầu của từng công đoạn.
また各工程を通過するのに要する標準的な時間である「基準日程(製造リードタイム)」は、①「加工時間(段取り時間+正味加工時間)」、②「検査時間」、③「運搬時間」、④「停滞時間(工程間の余裕・待ち時間)」の4要素の合計で構成されます。
Lịch trình chuẩn (lead time chế tạo) — thời gian tiêu chuẩn cần thiết để đi qua các công đoạn — được cấu thành từ tổng của 4 yếu tố: (1) Thời gian gia công (thời gian chuẩn bị + thời gian gia công thuần), (2) Thời gian kiểm tra, (3) Thời gian vận chuyển, và (4) Thời gian đình trệ (thời gian chờ và dự phòng giữa các công đoạn).
現場で複数の仕事(ジョブ)が待っているとき、どの仕事から先に機械へ投入するかを決める優先規則を「ディスパッチングルール(差立て規則)」と呼びます。
Tại hiện trường khi có nhiều công việc (job) đang chờ, quy tắc ưu tiên quyết định đưa công việc nào vào máy làm trước được gọi là Quy tắc phân việc (Dispatching rule).
代表的なルールには、①到着順に処理する「先着順(FCFS)」、②加工時間が最も短い仕事を優先し平均滞留時間を最小にする「最短加工時間ルール(SPT)」、③納期が最も早い仕事を優先する「最早納期ルール(D.Date/EDD)」、④「スラック(=残り持ち時間 - 残り加工時間)」が最小の「最小スラックルール」があります。
Các quy tắc tiêu biểu gồm: (1) Đến trước làm trước (FCFS) xử lý theo thứ tự tới; (2) Quy tắc thời gian gia công ngắn nhất (SPT) ưu tiên việc có thời gian gia công ngắn nhất giúp giảm tối thiểu thời gian lưu trung bình; (3) Quy tắc ngày giao hàng sớm nhất (D.Date / EDD) ưu tiên việc có hạn giao gần nhất; (4) Quy tắc Slack nhỏ nhất ưu tiên việc có độ dư thời gian Slack (= Thời gian còn lại đến hạn - Thời gian gia công còn lại) nhỏ nhất.
Điểm cần nhớ
- フォワード方式=着手日から順方向に計算し最短完成日を求める/バックワード方式=納期から逆算し最遅着手日を求める(JITやMRPの基本)。
Phương thức Forward = Tính xuôi chiều từ ngày bắt đầu để tìm ngày hoàn thành sớm nhất / Phương thức Backward = Tính ngược từ ngày giao hàng để tìm ngày bắt đầu muộn nhất (cơ sở của JIT và MRP). - 基準日程の4構成要素:①加工時間(段取り+本作業)、②検査時間、③運搬時間、④停滞(余裕)時間。
4 yếu tố cấu thành lịch trình chuẩn: (1) Thời gian gia công (chuẩn bị + làm chính), (2) Thời gian kiểm tra, (3) Thời gian vận chuyển, (4) Thời gian đình trệ (dự phòng). - 主要ディスパッチングルール:FCFS(先着順)・SPT(最短加工時間優先)・D.Date(最早納期優先)・最小スラック(残り余裕時間が最小のものを優先)。
Các quy tắc Dispatching chính: FCFS (đến trước làm trước), SPT (ưu tiên thời gian gia công ngắn nhất), D.Date (ưu tiên hạn giao sớm nhất), Slack nhỏ nhất (ưu tiên việc có thời gian dư còn lại nhỏ nhất). - 【例】現在時刻0日・仕事A(納期10日後・残り加工時間7日)と仕事B(納期8日後・残り加工時間3日) → Aのスラック=10-7=3日、Bのスラック=8-3=5日。最早納期ルールならB優先、最小スラックルールならA優先
Ví dụ: Thời điểm hiện tại là ngày 0, Việc A (hạn giao sau 10 ngày, thời gian gia công còn lại 7 ngày) và Việc B (hạn giao sau 8 ngày, thời gian gia công còn lại 3 ngày) → Slack của A = 10 - 7 = 3 ngày, Slack của B = 8 - 3 = 5 ngày. Theo quy tắc hạn giao sớm nhất thì ưu tiên B, theo quy tắc Slack nhỏ nhất thì ưu tiên A
| Từ vựng | Nghĩa |
|---|---|
| フォワード・スケジューリングとバックワード・スケジューリング | Forward Scheduling (Lập lịch xuôi) và Backward Scheduling (Lập lịch ngược) |
| 基準日程の4要素(加工・検査・運搬・停滞時間) | 4 yếu tố lịch trình chuẩn (Gia công, Kiểm tra, Vận chuyển, Đình trệ) |
| ディスパッチングルール(FCFS・SPT・最早納期・最小スラック) | Quy tắc Dispatching (FCFS, SPT, Hạn giao sớm nhất, Slack nhỏ nhất) |
6. 部品表(BOM:ストラクチャ型とサマリー型)とMRP(有効在庫量・正味所要量計算)
6. Bảng kê vật tư (BOM: Kiểu cấu trúc và Kiểu tổng hợp) và MRP (Tính tồn kho khả dụng & Nhu cầu thuần)
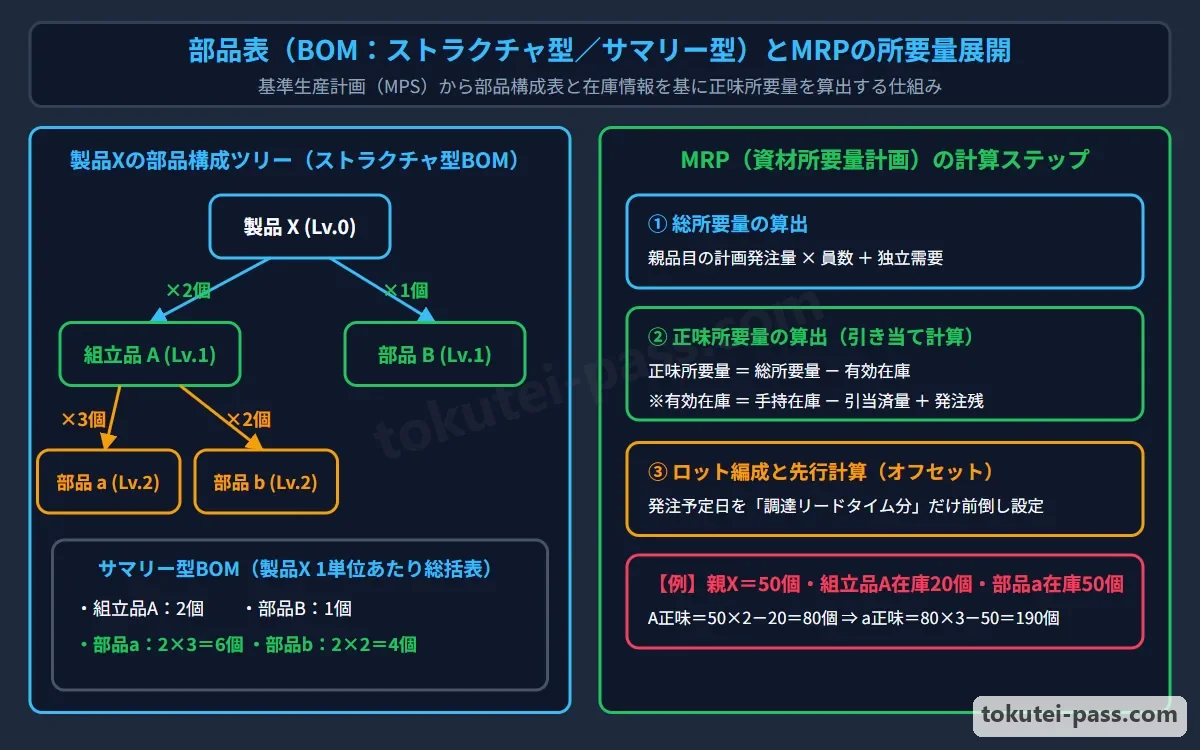
製品1単位を造るのにどの部品・原材料がいくつ必要かを示す「部品表(BOM:Bill of Materials)」には、組立の親子階層構造を1段階ずつそのまま表す「ストラクチャ型(構造型)部品表」と、階層に関係なく製品1個に使われる全部品の合計数量を一覧にした「サマリー型(集計型)部品表」があります。
Bảng kê vật tư linh kiện (BOM: Bill of Materials) cho biết cần bao nhiêu linh kiện và nguyên vật liệu nào để làm ra 1 đơn vị sản phẩm, gồm 2 loại: BOM kiểu cấu trúc (Structure BOM) biểu diễn nguyên vẹn cấu trúc phân tầng cha-con của quá trình lắp ráp theo từng bậc, và BOM kiểu tổng hợp (Summary BOM) liệt kê tổng số lượng của toàn bộ linh kiện dùng cho 1 sản phẩm bất kể tầng bậc.
「MRP(Material Requirements Planning:資材所要量計画)」は、基準生産計画(MPS)とストラクチャ型BOMと在庫情報を用いて、「どの部品が・いつ・何個必要か」を自動計算する仕組みです。まず親品目の生産数に部品構成員数を掛け合わせて「総所要量」を求めます。
MRP (Material Requirements Planning: Hoạch định nhu cầu vật tư) là cơ chế dùng Kế hoạch sản xuất chuẩn (MPS), BOM kiểu cấu trúc và thông tin tồn kho để tính tự động cần linh kiện nào, khi nào, bao nhiêu chiếc. Trước hết, lấy số lượng sản xuất của mã cha nhân với định mức cấu thành linh kiện để tìm Tổng nhu cầu.
次に、現在倉庫にある「手持在庫量」に、すでに発注済みでこれから届く「入庫予定量(注文残)」を足し、他用途に予約済みの「引当済量」や維持すべき「安全在庫量」を引いて、実質的に使える「有効在庫量」を算出します。
Tiếp theo, lấy Lượng tồn kho hiện có trong kho cộng với Lượng dự kiến nhập kho (đơn hàng đã đặt đang chờ về), rồi trừ đi Lượng đã phân bổ (đã đặt chỗ cho mục đích khác) và Lượng tồn kho an toàn cần duy trì để tính ra Lượng tồn kho khả dụng (thực sự dùng được).
そして「総所要量」から「有効在庫量」を差し引いて、真に不足して手配が必要な「正味所要量」を求め、これをロットまとめした上で調達リードタイムだけ前倒し(先行)した日に発注・製造着手を行います。
Sau đó, lấy Tổng nhu cầu trừ đi Lượng tồn kho khả dụng để tìm Nhu cầu thuần (lượng thực sự thiếu cần phải chuẩn bị), gom lô rồi tiến hành đặt hàng hoặc bắt đầu chế tạo vào ngày lùi về trước đúng bằng lead time thu mua.
Điểm cần nhớ
- ストラクチャ型BOM=製品・ユニット・部品の親子階層関係を表現(設計変更やMRP展開に適する)/サマリー型BOM=製品1単位あたりの部品総使用数を集計。
BOM kiểu cấu trúc = Biểu diễn quan hệ phân tầng cha-con giữa sản phẩm, cụm và linh kiện (phù hợp khi thay đổi thiết kế và triển khai MRP) / BOM kiểu tổng hợp = Tổng hợp tổng số lượng linh kiện sử dụng trên 1 đơn vị sản phẩm. - 有効在庫量 = 手持在庫量 + 入庫予定量(発注残) - 引当済量(および安全在庫量)。
Lượng tồn kho khả dụng = Tồn kho hiện có + Lượng dự kiến nhập (đơn đặt hàng chờ về) - Lượng đã phân bổ (và tồn kho an toàn). - 正味所要量 = 総所要量 - 有効在庫量(複数の親ユニットで使われる共通部品は、すべて足し合わせて総所要量を出す)。
Nhu cầu thuần = Tổng nhu cầu - Lượng tồn kho khả dụng (linh kiện dùng chung ở nhiều cụm cha phải được cộng gộp toàn bộ để ra tổng nhu cầu). - 【例】製品Xを100個生産・X1個にユニットAが2個と部品aが1個必要・さらにA1個に部品aが3個必要 → 部品aの総所要量=100×(2×3+1)=700個。手持在庫150個・入庫予定80個・引当済30個なら有効在庫=150+80-30=200個、正味所要量=700-200=500個
Ví dụ: Sản xuất 100 sản phẩm X; 1 sản phẩm X cần 2 cụm A và 1 linh kiện a; ngoài ra 1 cụm A cần 3 linh kiện a → Tổng nhu cầu linh kiện a = 100 × (2 × 3 + 1) = 700 chiếc. Nếu tồn kho hiện có là 150 chiếc, dự kiến nhập 80 chiếc, đã phân bổ 30 chiếc thì tồn kho khả dụng = 150 + 80 - 30 = 200 chiếc, nhu cầu thuần = 700 - 200 = 500 chiếc
| Từ vựng | Nghĩa |
|---|---|
| ストラクチャ型部品表とサマリー型部品表(BOM) | BOM kiểu cấu trúc (Structure BOM) và BOM kiểu tổng hợp (Summary BOM) |
| MRP(資材所要量計画)と総所要量 | MRP (Hoạch định nhu cầu vật tư) và Tổng nhu cầu |
| 有効在庫量と正味所要量・リードタイム計算 | Tồn kho khả dụng, Nhu cầu thuần và Tính toán lead time |
7. 資材・在庫管理の基礎(常備品と非常備品・定量発注方式と定期発注方式)
7. Cơ sở Quản lý vật tư & tồn kho (Hàng dự trữ thường xuyên vs Không thường xuyên, Đặt hàng định lượng vs Định kỳ)
工場で扱う資材は、多くの製品に共通して反復使用されるため常時一定量を倉庫に在庫しておく「常備品(標準部品・汎用材料等)」と、特定の注文製品にしか使わないため生産計画や受注の都度必要分だけ手配する「非常備品(専用部品等)」に分かれます。
Vật tư dùng trong nhà máy được chia thành Hàng dự trữ thường xuyên (linh kiện tiêu chuẩn, vật liệu thông dụng... được dùng lặp lại chung cho nhiều sản phẩm nên luôn lưu kho một lượng nhất định) và Hàng không dự trữ thường xuyên (linh kiện chuyên dụng... chỉ dùng cho sản phẩm đặt riêng nên mỗi khi có kế hoạch sản xuất hay đơn hàng mới đặt mua đúng lượng cần).
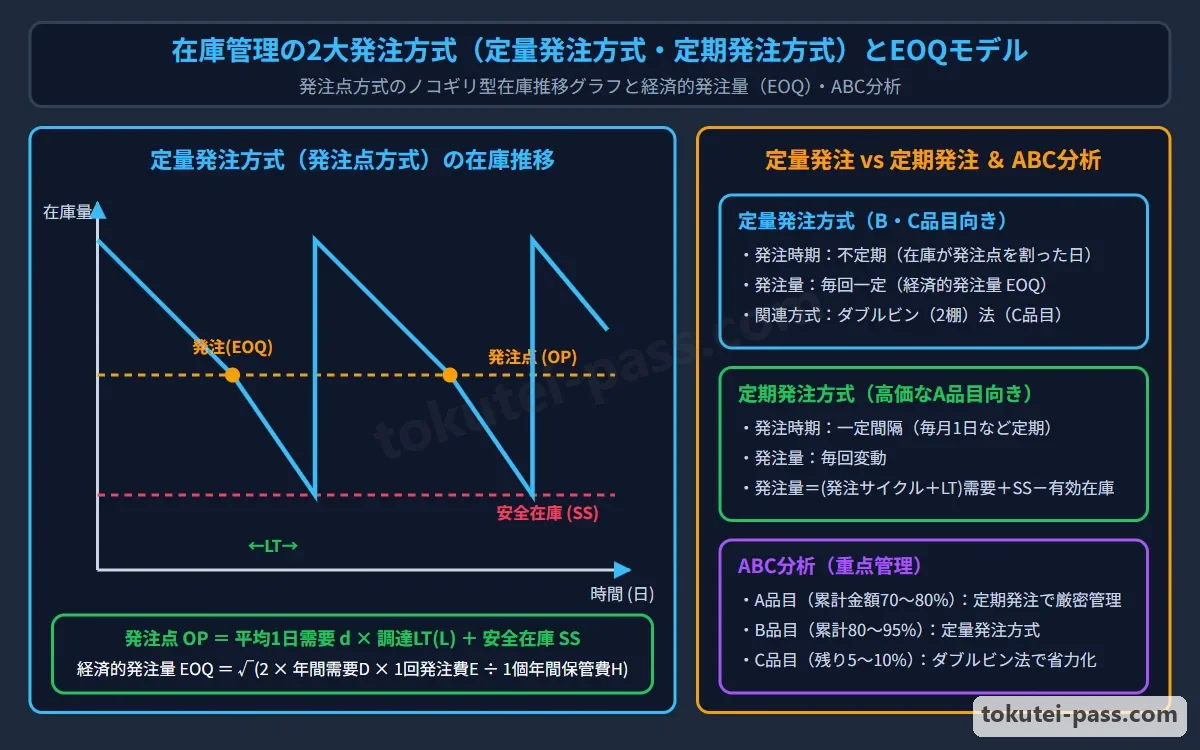
常備品の代表的な補充方式が「定量発注方式(発注点方式)」と「定期発注方式」です。「定量発注方式」は、在庫量があらかじめ定めた「発注点」まで減った時点で、毎回「決まった一定量(経済的発注量など)」を発注する方式です。
Hai phương thức bổ sung tiêu biểu cho hàng dự trữ thường xuyên là Phương thức đặt hàng định lượng (phương thức điểm đặt hàng) và Phương thức đặt hàng định kỳ. Phương thức đặt hàng định lượng là cách thức mỗi khi lượng tồn kho giảm xuống chạm Điểm đặt hàng đã định trước thì đặt mua một lượng cố định (như lượng đặt hàng kinh tế EOQ).
定量発注方式は発注時期が不定期で発注量が一定であり、事務手続きが簡単なため単価が安く需要が安定したB・C品目に適します。なお在庫を2つの箱に分け、1箱目が空になった時点で発注する「ダブルビン法(2箱法)」は定量発注の簡便な応用です。
Phương thức đặt hàng định lượng có thời điểm đặt hàng không cố định nhưng lượng đặt hàng cố định, thủ tục đơn giản nên phù hợp với mặt hàng nhóm B, C có đơn giá rẻ và nhu cầu ổn định. Phương pháp hai thùng (Double-bin) — chia tồn kho vào 2 thùng, khi thùng thứ nhất hết sạch thì phát đơn đặt hàng — là ứng dụng đơn giản của đặt hàng định lượng.
一方、「定期発注方式」は、毎月1日や毎週月曜日など「決まった発注間隔(発注サイクル)」ごとに需要予測と現在在庫を調べ、毎回異なる必要量を計算して発注する方式であり、単価が高く厳密に在庫圧縮したい重要なA品目に適します。
Ngược lại, Phương thức đặt hàng định kỳ cứ theo khoảng cách đặt hàng cố định (chu kỳ đặt hàng, như ngày mùng 1 hằng tháng hay thứ Hai hằng tuần) lại kiểm tra dự báo nhu cầu và tồn kho hiện tại để tính toán lượng cần đặt khác nhau cho mỗi lần; phù hợp với mặt hàng nhóm A quan trọng, đơn giá cao cần nén giảm tồn kho nghiêm ngặt.
Điểm cần nhớ
- 常備品=反復使用するため常時在庫を持つ資材/非常備品=受注や生産計画の都度、必要量のみを手配する資材。
Hàng dự trữ thường xuyên = Vật tư luôn giữ tồn kho vì dùng lặp lại / Hàng không dự trữ thường xuyên = Vật tư chỉ đặt đúng lượng cần mỗi khi có đơn hàng hoặc kế hoạch sản xuất. - 定量発注方式=「発注時期は不定期・発注量は一定」(在庫が発注点に達したら一定量を発注、B・C品目向き、ダブルビン法もこの一種)。
Phương thức đặt hàng định lượng = Thời điểm đặt không cố định, lượng đặt cố định (khi tồn kho chạm điểm đặt hàng thì đặt một lượng nhất định; hợp với hàng B, C; phương pháp 2 thùng thuộc loại này). - 定期発注方式=「発注時期は一定・発注量は毎回変動」(高価で需要変動があるA品目向き)。
Phương thức đặt hàng định kỳ = Thời điểm đặt cố định, lượng đặt thay đổi mỗi lần (hợp với hàng nhóm A đắt tiền và có biến động nhu cầu). - 【例】定期発注方式で発注サイクル30日・調達リードタイム10日・期間中(40日間)の予想需要量800個・安全在庫100個・現在の手持在庫180個・注文残120個 → 今回の発注量=800+100-(180+120)=600個
Ví dụ: Theo phương thức đặt hàng định kỳ có chu kỳ đặt hàng 30 ngày, lead time thu mua 10 ngày, nhu cầu dự kiến trong kỳ (40 ngày) là 800 chiếc, tồn kho an toàn 100 chiếc, tồn kho hiện có 180 chiếc, đơn hàng đang chờ về 120 chiếc → Lượng đặt hàng lần này = 800 + 100 - (180 + 120) = 600 chiếc
| Từ vựng | Nghĩa |
|---|---|
| 常備品と非常備品・ABC分析 | Hàng dự trữ thường xuyên, Hàng không dự trữ thường xuyên và Phân tích ABC |
| 定量発注方式(発注点方式・ダブルビン法) | Phương thức đặt hàng định lượng (Điểm đặt hàng, Phương pháp 2 thùng Double-bin) |
| 定期発注方式(発注サイクル方式) | Phương thức đặt hàng định kỳ (Phương thức chu kỳ đặt hàng) |
8. 発注点・平均在庫量・経済的発注量(EOQ)・安全在庫量の計算公式
8. Công thức tính Điểm đặt hàng, Lượng tồn kho trung bình, Lượng đặt hàng kinh tế (EOQ) và Tồn kho an toàn
定量発注方式における「発注点」は、発注してから品物が納入されるまでの「調達期間(リードタイム)中の推定消費量」に「安全在庫量」を加えたものであり、「発注点 = 1日平均需要量 × 調達リードタイム(日) + 安全在庫量」で計算します。
Điểm đặt hàng trong phương thức đặt hàng định lượng bằng Lượng tiêu thụ ước tính trong thời gian thu mua (lead time từ lúc đặt hàng đến lúc hàng về) cộng với Lượng tồn kho an toàn: Điểm đặt hàng = Nhu cầu trung bình 1 ngày × Lead time thu mua (ngày) + Lượng tồn kho an toàn.
また1回の発注量をQとすると、在庫は「安全在庫+Q」と「安全在庫」の間をのこぎり歯状に増減するため、「平均在庫量 = 1回の発注量Q ÷ 2 + 安全在庫量」となります。
Nếu gọi lượng đặt hàng mỗi lần là Q, vì tồn kho tăng giảm theo hình răng cưa giữa mức (Tồn kho an toàn + Q) và mức Tồn kho an toàn, nên Lượng tồn kho trung bình = Lượng đặt hàng 1 lần Q ÷ 2 + Lượng tồn kho an toàn.
年間の「発注費用」と「在庫保管費用」の合計(総費用)が最小となる1回あたりの最適発注量を「経済的発注量(EOQ)」と呼び、「EOQ = √(2 × 年間需要量D × 1回発注費S ÷ 1個あたり年間保管費H)」で求めます(H = 購入単価P × 年間保管費率i)。
Lượng đặt hàng tối ưu mỗi lần giúp tổng Chi phí đặt hàng và Chi phí lưu kho trong năm (tổng chi phí) đạt mức nhỏ nhất được gọi là Lượng đặt hàng kinh tế (EOQ), tính bằng công thức: EOQ = √(2 × Nhu cầu năm D × Chi phí 1 lần đặt hàng S ÷ Chi phí lưu kho 1 chiếc trong năm H), trong đó H = Đơn giá mua P × Tỷ lệ chi phí lưu kho năm i.
さらに需要変動による品切れを防ぐ「安全在庫量」は、「安全係数α × 1日(または単位期間)の需要の標準偏差σ × √(調達リードタイムL + 発注サイクルT)」で求めます(定量発注ではT=0)。試験では「許容欠品率(品切れ率)5%のとき安全係数α = 1.65」が頻出です。
Hơn nữa, Lượng tồn kho an toàn nhằm ngăn ngừa cháy hàng do biến động nhu cầu được tính bằng: Hệ số an toàn α × Độ lệch chuẩn nhu cầu trong 1 ngày (hoặc 1 đơn vị kỳ hạn) σ × √(Lead time thu mua L + Chu kỳ đặt hàng T) (trong đặt hàng định lượng thì T = 0). Trong đề thi, trường hợp tỷ lệ thiếu hàng cho phép 5% có hệ số an toàn α = 1.65 xuất hiện rất thường xuyên.
Điểm cần nhớ
- 発注点 = 1日平均需要量 × 調達リードタイム + 安全在庫量/平均在庫量 = 発注量 ÷ 2 + 安全在庫量。
Điểm đặt hàng = Nhu cầu trung bình 1 ngày × Lead time thu mua + Tồn kho an toàn / Lượng tồn kho trung bình = Lượng đặt hàng ÷ 2 + Tồn kho an toàn. - 経済的発注量(EOQ)= √(2 × 年間需要量 × 1回発注費 ÷ (単価 × 年間保管費率))(発注費用と保管費用が等しくなる点)。
Lượng đặt hàng kinh tế (EOQ) = √(2 × Nhu cầu năm × Chi phí 1 lần đặt ÷ (Đơn giá × Tỷ lệ phí lưu kho năm)) (điểm mà chi phí đặt hàng bằng chi phí lưu kho). - 安全在庫量 = 安全係数(欠品率5%なら1.65) × 需要標準偏差σ × √(調達期間L + 発注間隔T)(※定量発注はT=0)。
Lượng tồn kho an toàn = Hệ số an toàn (bằng 1.65 nếu tỷ lệ thiếu hàng 5%) × Độ lệch chuẩn nhu cầu σ × √(Thời gian thu mua L + Khoảng cách đặt hàng T) (đặt hàng định lượng có T = 0). - 【例】1日平均需要50個・標準偏差10個・調達期間4日・許容欠品率5%(係数1.65)の定量発注 → 安全在庫=1.65×10×√4=33個、発注点=50×4+33=233個。また年需要12,000個・1回発注費1,500円・単価500円・年保管費率20%(保管費100円/個)ならEOQ=√(2×12,000×1,500÷100)=√360,000=600個
Ví dụ: Đặt hàng định lượng có nhu cầu trung bình ngày 50 chiếc, độ lệch chuẩn 10 chiếc, thời gian thu mua 4 ngày, tỷ lệ thiếu hàng cho phép 5% (hệ số 1.65) → Tồn kho an toàn = 1.65 × 10 × √4 = 33 chiếc, Điểm đặt hàng = 50 × 4 + 33 = 233 chiếc. Ngoài ra nếu nhu cầu năm 12,000 chiếc, phí 1 lần đặt 1,500 yên, đơn giá 500 yên, tỷ lệ phí lưu kho năm 20% (phí lưu 100 yên/chiếc) thì EOQ = √(2 × 12,000 × 1,500 ÷ 100) = √360,000 = 600 chiếc
| Từ vựng | Nghĩa |
|---|---|
| 発注点と平均在庫量 | Điểm đặt hàng (Reorder point) và Lượng tồn kho trung bình |
| 経済的発注量(EOQ:Economic Order Quantity) | Lượng đặt hàng kinh tế (EOQ: Economic Order Quantity) |
| 安全在庫量と許容欠品率5%(安全係数1.65) | Lượng tồn kho an toàn và Tỷ lệ thiếu hàng cho phép 5% (Hệ số an toàn 1.65) |
試験によく出るポイントと覚え方
Các điểm thường gặp trong đề thi và cách ghi nhớ
第3章(問9〜問18)は専門知識25問のうち10問を占める最重要章であり、計算問題が集中します。まず「生産計画の3分野(手順・工数・日程)」と「生産統制の5分野(手配・ディスパッチング・進捗・現品・余力)」の分類と帳票対応を確実に区別しましょう。
Chương 3 (Câu 9 đến Câu 18) chiếm tới 10 câu trong số 25 câu kiến thức chuyên môn, là chương quan trọng nhất và tập trung nhiều bài toán tính toán. Trước hết hãy phân biệt chắc chắn 3 lĩnh vực Kế hoạch sản xuất (trình tự, công số, lịch trình) và 5 lĩnh vực Điều độ sản xuất (giao việc, phân việc dispatching, tiến độ, hiện phẩm, dư lực) cùng các biểu mẫu tương ứng.
工数計画の計算では、不適合品率rが与えられたときに負荷工数を「適合品率(1-r)で割る」ことが最大のポイントです。また人的生産能力(人員・時間・出勤率・稼働率・能率の積)と機械生産能力の式も頻出です。
Trong bài toán Kế hoạch công số, khi đề cho tỷ lệ phế phẩm r, điểm mấu chốt nhất là phải chia công số phụ tải cho tỷ lệ đạt chuẩn (1 - r). Công thức tính năng lực sản xuất nhân lực (tích của số người, thời gian, tỷ lệ đi làm, tỷ lệ vận hành, hiệu suất) và năng lực máy móc cũng ra thi rất nhiều.
日程計画とMRPでは、基準日程の4要素(加工・検査・運搬・停滞)、ディスパッチングルールの「最小スラック(残り持ち時間から残り加工時間を引いた余裕が最小)」、BOMツリーからの「総所要量」と「有効在庫量(手持+入庫予定-引当)」「正味所要量」の計算が毎回出題されます。
Ở phần Kế hoạch lịch trình và MRP, 4 yếu tố của lịch trình chuẩn (gia công, kiểm tra, vận chuyển, đình trệ), quy tắc phân việc Slack nhỏ nhất (lấy thời gian còn lại đến hạn trừ thời gian gia công còn lại), và bài toán tính Tổng nhu cầu từ cây BOM cùng Tồn kho khả dụng (hiện có + dự kiến nhập - đã phân bổ) và Nhu cầu thuần xuất hiện trong mọi kỳ thi.
在庫管理では「定量発注(発注点で一定量を発注・BC品目)」と「定期発注(一定期間ごとに発注量を計算・A品目)」の対比、および発注点・平均在庫量・EOQ・安全在庫量(許容欠品率5%で安全係数1.65)の4公式を必ずマスターしてください。
Ở phần Quản lý tồn kho, hãy nắm vững đối chiếu giữa Đặt hàng định lượng (đặt lượng cố định tại điểm đặt hàng, hàng B/C) và Đặt hàng định kỳ (tính lượng đặt sau mỗi chu kỳ cố định, hàng A), cùng 4 công thức lớn: Điểm đặt hàng, Tồn kho trung bình, EOQ và Tồn kho an toàn (hệ số an toàn 1.65 khi tỷ lệ thiếu hàng cho phép là 5%).
Điểm cần nhớ
- 3計画(手順・工数・日程)と5統制(手配・差立て・進捗・現品・余力)、および需要変動への3つの緩衝(モノ・能力・時間)。
3 Kế hoạch (trình tự, công số, lịch trình) & 5 Điều độ (giao việc, phân việc, tiến độ, hiện phẩm, dư lực), cùng 3 bước đệm trước biến động nhu cầu (hàng hóa, năng lực, thời gian). - 不適合品があるときの負荷工数は「適合品率(1-不適合品率)で割る」。MRPでは「正味所要量=総所要量-(手持在庫+入庫予定-引当済)」。
Khi có phế phẩm, công số phụ tải phải chia cho tỷ lệ sản phẩm đạt chuẩn (1 - tỷ lệ phế phẩm). Trong MRP: Nhu cầu thuần = Tổng nhu cầu - (Tồn kho hiện có + Dự kiến nhập - Đã phân bổ). - 在庫4大公式:①発注点、②平均在庫量、③EOQ(経済的発注量)、④安全在庫量(欠品率5%の安全係数=1.65)。
4 công thức tồn kho lớn: (1) Điểm đặt hàng, (2) Lượng tồn kho trung bình, (3) EOQ (Lượng đặt hàng kinh tế), (4) Lượng tồn kho an toàn (hệ số an toàn = 1.65 khi tỷ lệ thiếu hàng 5%).
| Từ vựng | Nghĩa |
|---|---|
| 3計画・5統制と3つの緩衝 | 3 Kế hoạch, 5 Điều độ và 3 Bước đệm |
| 負荷工数・最小スラック・正味所要量 | Công số phụ tải, Slack nhỏ nhất và Nhu cầu thuần |
| 発注点・EOQ・安全在庫量の公式 | Công thức Điểm đặt hàng, EOQ và Lượng tồn kho an toàn |
Kế hoạch sản xuất, công đoạn & tồn kho (MRP)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html