
ကုန်ထုတ်လုပ်မှု စီမံကိန်း၊ လုပ်ငန်းစဉ် ထိန်းချုပ်မှုနှင့် ကုန်ကြမ်းလက်ကျန် စီမံခန့်ခွဲမှု (လုပ်အားနာရီ၊ အချိန်ဇယား၊ MRP၊ မှာယူမှုစနစ်များ)
生産計画と工程・資材在庫管理(工数・日程・MRP・発注方式)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 工程管理の全体体系(生産計画の3分野と生産統制の5分野・使用帳票)
1. လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ စနစ်ဖွဲ့စည်းပုံ တစ်ခုလုံး (ကုန်ထုတ်လုပ်မှု စီမံကိန်း နယ်ပယ် 3 ခု၊ ကုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်း နယ်ပယ် 5 ခုနှင့် အသုံးပြုသော ပုံစံစာရွက်များ)
「工程管理」とは、定められた品質(Q)と原価(C)のもとで、顧客が要求する納期(D)と数量を確実に達成するため、仕事の流れと職場の生産能力を計画(Plan)・統制(Do・Check・Act)する活動です。
“လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု (工程管理)” ဆိုသည်မှာ သတ်မှတ်ထားသော အရည်အသွေး (Q) နှင့် ကုန်ကျစရိတ် (C) အောက်တွင် ဝယ်ယူသူ တောင်းဆိုသော ပေးပို့ရက် (D) နှင့် အရေအတွက်ကို သေချာတိကျစွာ ပြည့်မီစေရန် အလုပ်စီးဆင်းမှုနှင့် လုပ်ငန်းခွင်၏ ထုတ်လုပ်နိုင်စွမ်းအားကို စီမံကိန်းချမှတ်ခြင်း (Plan) နှင့် ထိန်းချုပ်ကွပ်ကဲခြင်း (Do, Check, Act) ပြုလုပ်သည့် လုပ်ဆောင်ချက်ဖြစ်ပါသည်။
計画機能である「生産計画」は3つの領域に分かれます。①加工順序や使用機械・方法を決める「手順計画」、②仕事量(負荷)と職場能力をバランスさせる「工数計画」、③いつからいつまでに造るかを決める「日程計画」です。
စီမံကိန်းချမှတ်သည့် လုပ်ဆောင်ချက်ဖြစ်သော “ကုန်ထုတ်လုပ်မှု စီမံကိန်း (生産計画)” ကို နယ်ပယ် 3 ခု ခွဲခြားထားပါသည်။ ① ပြုပြင်ထုတ်လုပ်မည့် အစီအစဉ်၊ အသုံးပြုမည့်စက်နှင့် နည်းလမ်းများကို ဆုံးဖြတ်သော “လုပ်ငန်းအစီအစဉ် စီမံကိန်း (手順計画)”၊ ② အလုပ်ပမာဏ (ဝန်အား) နှင့် လုပ်ငန်းခွင်စွမ်းဆောင်ရည်ကို ဟန်ချက်ညှိပေးသော “လုပ်အားနာရီ စီမံကိန်း (工数計画)” နှင့် ③ မည်သည့်အချိန်မှ မည်သည့်အချိန်အတွင်း ထုတ်လုပ်မည်ကို ဆုံးဖြတ်သော “အချိန်ဇယား စီမံကိန်း (日程計画)” တို့ဖြစ်ပါသည်။
実施と確認・処置を担う「生産統制」は5つの領域から成ります。①製造命令書や出庫票を発行する「作業手配」、②現場で作業の着手順序を指示する「ディスパッチング(差立て)」です。
လက်တွေ့ဆောင်ရွက်ခြင်း၊ စစ်ဆေးခြင်းနှင့် အရေးယူဆောင်ရွက်ခြင်းကို တာဝန်ယူသော “ကုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်း (生産統制)” တွင် နယ်ပယ် 5 ခု ပါဝင်ပါသည်။ ① ထုတ်လုပ်မှုအမိန့်စာ သို့မဟုတ် ပစ္စည်းထုတ်ယူလွှာများ ထုတ်ပေးသော “အလုပ်စီစဉ်ညွှန်ကြားခြင်း (作業手配)” နှင့် ② လုပ်ငန်းခွင်၌ အလုပ်စတင်မည့် အစီအစဉ်ကို ညွှန်ကြားသော “အလုပ်တာဝန်ချထားခြင်း (ディスパッチング / 差立て Dispatching)” တို့ဖြစ်ပါသည်။
さらに③計画に対する遅れや進みを把握する「進捗管理(進度管理)」、④仕掛品の所在と数量を一致させる「現品管理」、⑤各職場の負荷と能力の過不足を調整する「余力管理」が加わります。
ထို့ပြင် ③ စီမံကိန်းအပေါ် နောက်ကျမှု သို့မဟုတ် ရှေ့ရောက်နေမှုကို သိရှိထိန်းချုပ်သော “လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်မှု (進捗管理 / 進度管理)”၊ ④ လက်စမသတ်ပစ္စည်း၏ တည်နေရာနှင့် အရေအတွက် ကိုက်ညီစေသော “ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理)” နှင့် ⑤ လုပ်ငန်းခွင် တစ်ခုချင်းစီ၏ ဝန်အားနှင့် စွမ်းဆောင်ရည် ပိုလျှံ/လိုအပ်မှုကို ညှိနှိုင်းပေးသော “လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (余力管理)” တို့ ပါဝင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産計画の3分野:①手順計画(工程図・作業標準書)、②工数計画(負荷山積み表)、③日程計画(基準日程表・ガントチャート)。
ကုန်ထုတ်လုပ်မှု စီမံကိန်း နယ်ပယ် 3 ခု - ① လုပ်ငန်းအစီအစဉ် စီမံကိန်း (手順計画 - လုပ်ငန်းစဉ်ပုံ၊ လုပ်ငန်းစံနှုန်းစာရွက်)၊ ② လုပ်အားနာရီ စီမံကိန်း (工数計画 - ဝန်အားစုပုံဇယား)၊ ③ အချိန်ဇယား စီမံကိန်း (日程計画 - စံအချိန်ဇယား၊ ဂန့်ချာ့တ်)။ - 生産統制の5分野:①手配(製造命令書・作業指導票・出庫票・移動票)、②ディスパッチング(差立て)、③進捗管理、④現品管理、⑤余力管理。
ကုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်း နယ်ပယ် 5 ခု - ① အလုပ်စီစဉ်ညွှန်ကြားခြင်း (手配 - ထုတ်လုပ်မှုအမိန့်စာ၊ အလုပ်လမ်းညွှန်လွှာ၊ ပစ္စည်းထုတ်ယူလွှာ၊ ရွှေ့ပြောင်းလွှာ)၊ ② အလုပ်တာဝန်ချထားခြင်း (ディスパッチング / 差立て)၊ ③ လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်မှု (進捗管理)၊ ④ ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理)၊ ⑤ လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (余力管理)။ - 手順計画は「どのように造るか」、工数計画は「どれだけの仕事量か」、日程計画は「いつ造るか」を決める。
လုပ်ငန်းအစီအစဉ် စီမံကိန်းက “မည်သို့ထုတ်လုပ်မည်”၊ လုပ်အားနာရီ စီမံကိန်းက “အလုပ်ပမာဏ မည်မျှရှိမည်” နှင့် အချိန်ဇယား စီမံကိန်းက “မည်သည့်အချိန် ထုတ်လုပ်မည်” ကို ဆုံးဖြတ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産計画(手順・工数・日程計画) | ကုန်ထုတ်လုပ်မှု စီမံကိန်း (生産計画 - လုပ်ငန်းအစီအစဉ် 手順၊ လုပ်အားနာရီ 工数 နှင့် အချိန်ဇယား စီမံကိန်း 日程計画) |
| 生産統制(手配・差立て・進捗・現品・余力管理) | ကုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်း (生産統制 - စီစဉ်ညွှန်ကြားခြင်း 手配၊ တာဝန်ချထားခြင်း 差立て၊ တိုးတက်မှု 進捗၊ ပစ္စည်းအစစ်အမှန် 現品 နှင့် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု 余力管理) |
| 製造命令書・作業指導票・出庫票・移動票 | ထုတ်လုပ်မှုအမိန့်စာ (製造命令書)၊ အလုပ်လမ်းညွှန်လွှာ (作業指導票)၊ ပစ္စည်းထုတ်ယူလွှာ (出庫票) နှင့် ရွှေ့ပြောင်းလွှာ (移動票) |
2. サプライチェーンマネジメント(SCM)と需要変動に対する3つの緩衝(モノ・能力・時間)
2. ထောက်ပံ့ပို့ဆောင်ရေး ကွင်းဆက် စီမံခန့်ခွဲမှု (SCM) နှင့် ဝယ်လိုအား အတက်အကျအပေါ် ခုခံထိန်းညှိမှု 3 မျိုး (ပစ္စည်း၊ စွမ်းဆောင်ရည်၊ အချိန်)
原材料や部品のサプライヤーから、製造工場、物流センター、卸売・小売店を経て最終消費者(顧客)に至るまでの「調達・生産・物流・販売」の連鎖全体を統合的に管理し、全体最適を図る手法を「サプライチェーンマネジメント(SCM)」と呼びます。
ကုန်ကြမ်းနှင့် အစိတ်အပိုင်း ပေးသွင်းသူများမှစ၍ ထုတ်လုပ်ရေးစက်ရုံ၊ သယ်ယူပို့ဆောင်ရေးစင်တာ၊ လက်ကားနှင့် လက်လီဆိုင်များမှတစ်ဆင့် နောက်ဆုံးသုံးစွဲသူ (ဝယ်ယူသူ) ထံသို့ ရောက်ရှိသည်အထိ “ဝယ်ယူဖြည့်တင်းရေး၊ ထုတ်လုပ်ရေး၊ သယ်ယူပို့ဆောင်ရေးနှင့် ရောင်းချရေး” ကွင်းဆက်တစ်ခုလုံးကို ပေါင်းစည်းစီမံခန့်ခွဲပြီး တစ်ခုလုံးအတွက် အကောင်းဆုံးဖြစ်အောင် ဆောင်ရွက်သည့် နည်းလမ်းကို “ထောက်ပံ့ပို့ဆောင်ရေး ကွင်းဆက် စီမံခန့်ခွဲမှု (サプライチェーンマネジメント SCM)” ဟုခေါ်ပါသည်။
サプライチェーン上で、需要予測に基づく「押出し(プッシュ型)生産」と、実需要(確定受注)に基づく「引張り(プル型)生産」が切り替わる境界点(戦略的に在庫を置く地点)が「デカップリングポイント」です。
ထောက်ပံ့ပို့ဆောင်ရေး ကွင်းဆက်ပေါ်တွင် ဝယ်လိုအား ခန့်မှန်းချက်အပေါ် အခြေခံသော “တွန်းပို့ထုတ်လုပ်မှု (プッシュ型生産 Push)” မှ အမှန်တကယ် ဝယ်လိုအား (အတည်ပြုပြီး အော်ဒါ) အပေါ် အခြေခံသော “ဆွဲယူထုတ်လုပ်မှု (プル型生産 Pull)” သို့ ပြောင်းလဲသွားသည့် နယ်နိမိတ်အမှတ် (မဟာဗျူဟာမြောက် ကုန်လက်ကျန် ထားရှိသည့်နေရာ) မှာ “အဆက်အစပ် ခွဲခြားမှတ် (デカップリングポイント Decoupling Point)” ဖြစ်ပါသည်။
市場の需要変動や予測誤差を吸収して安定供給を行うための「緩衝(バッファ)」には、「①モノによる緩衝」「②能力による緩衝」「③時間による緩衝」の3種類があります。
ဈေးကွက်၏ ဝယ်လိုအား အတက်အကျနှင့် ခန့်မှန်းချက် အမှားအယွင်းများကို ခုခံထိန်းညှိပြီး တည်ငြိမ်စွာ ပေးသွင်းနိုင်ရန်အတွက် “ကြားခံခုခံမှု (緩衝 / バッファ Buffer)” 3 မျိုးရှိရာ ၎င်းတို့မှာ “① ပစ္စည်းဖြင့် ခုခံထိန်းညှိခြင်း”၊ “② စွမ်းဆောင်ရည်ဖြင့် ခုခံထိန်းညှိခြင်း” နှင့် “③ အချိန်ဖြင့် ခုခံထိန်းညှိခြင်း” တို့ဖြစ်ပါသည်။
「①モノによる緩衝」は完成品や部品の安全在庫を持つこと(見込生産中心)、「②能力による緩衝」は残業・休日出勤・外注利用や予備設備で生産能力に余裕を持たせること、「③時間による緩衝」は顧客に待ってもらう納入リードタイム(納期余裕)で調整することです。
“① ပစ္စည်းဖြင့် ခုခံထိန်းညှိခြင်း (モノによる緩衝)” ဆိုသည်မှာ ကုန်ချော သို့မဟုတ် အစိတ်အပိုင်းများ၏ အရန်လုံခြုံရေး ကုန်လက်ကျန် ထားရှိခြင်း (ကြိုတင်ခန့်မှန်း ထုတ်လုပ်မှုတွင် အဓိကသုံးသည်)၊ “② စွမ်းဆောင်ရည်ဖြင့် ခုခံထိန်းညှိခြင်း (能力による緩衝)” ဆိုသည်မှာ အချိန်ပိုဆင်းခြင်း၊ ရုံးပိတ်ရက် အလုပ်ဆင်းခြင်း၊ ပြင်ပအပ်နှံခြင်း သို့မဟုတ် အရန်စက်ပစ္စည်းများဖြင့် ထုတ်လုပ်နိုင်စွမ်းအား အပိုဆောင်းထားရှိခြင်းဖြစ်ပြီး၊ “③ အချိန်ဖြင့် ခုခံထိန်းညှိခြင်း (時間による緩衝)” ဆိုသည်မှာ ဝယ်ယူသူအား စောင့်ဆိုင်းစေသည့် ပေးပို့ချိန် (納期余裕) ဖြင့် ညှိနှိုင်းခြင်း ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- SCM=部品調達から生産・販売・顧客納入までの情報とモノの流れを一貫管理し、在庫削減とリードタイム短縮を図る手法。
SCM = အစိတ်အပိုင်း ဝယ်ယူရေးမှသည် ထုတ်လုပ်ရေး၊ ရောင်းချရေးနှင့် ဝယ်ယူသူထံ ပေးပို့ရေးအထိ သတင်းအချက်အလက်နှင့် ပစ္စည်းစီးဆင်းမှုကို တစ်ဆက်တည်း စီမံခန့်ခွဲပြီး ကုန်လက်ကျန် လျှော့ချခြင်းနှင့် ကြာမြင့်ချိန် လျှော့ချခြင်း ပြုလုပ်သည့် နည်းလမ်း။ - 需要変動を吸収する3つの緩衝:①モノによる緩衝(製品・部品在庫)、②能力による緩衝(残業・外注・余剰設備)、③時間による緩衝(納期・リードタイムの調整)。
ဝယ်လိုအား အတက်အကျကို ခုခံထိန်းညှိပေးသော ကြားခံ 3 မျိုး - ① ပစ္စည်းဖြင့် ခုခံခြင်း (ထုတ်ကုန်/အစိတ်အပိုင်း ကုန်လက်ကျန်)၊ ② စွမ်းဆောင်ရည်ဖြင့် ခုခံခြင်း (အချိန်ပို၊ ပြင်ပအပ်နှံမှု၊ အရန်စက်ပစ္စည်း)၊ ③ အချိန်ဖြင့် ခုခံခြင်း (ပေးပို့ရက်နှင့် ကြာမြင့်ချိန် ညှိနှိုင်းခြင်း)။ - 見込生産は「モノ(在庫)による緩衝」を主に使い、受注生産は「能力による緩衝」と「時間による緩衝」を主に使う。
ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (見込生産) သည် “ပစ္စည်း (ကုန်လက်ကျန်) ဖြင့် ခုခံခြင်း” ကို အဓိကအသုံးပြုပြီး၊ အော်ဒါလက်ခံ ထုတ်လုပ်ခြင်း (受注生産) သည် “စွမ်းဆောင်ရည်ဖြင့် ခုခံခြင်း” နှင့် “အချိန်ဖြင့် ခုခံခြင်း” ကို အဓိကအသုံးပြုသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| サプライチェーンマネジメント(SCM) | ထောက်ပံ့ပို့ဆောင်ရေး ကွင်းဆက် စီမံခန့်ခွဲမှု (サプライチェーンマネジメント SCM) |
| 3つの緩衝(モノの緩衝・能力の緩衝・時間の緩衝) | ခုခံထိန်းညှိမှု 3 မျိုး (ပစ္စည်းဖြင့် ခုခံခြင်း モノの緩衝၊ စွမ်းဆောင်ရည်ဖြင့် ခုခံခြင်း 能力の緩衝၊ အချိန်ဖြင့် ခုခံခြင်း 時間の緩衝) |
| デカップリングポイントとブルウィップ効果 | အဆက်အစပ် ခွဲခြားမှတ် (デカップリングポイント) နှင့် ကြာပွတ်ရိုက်သကဲ့သို့ ဝယ်လိုအား အတက်အကျကြီးမားသွားသည့် သက်ရောက်မှု (ブルウィップ効果) |
3. 生産計画の期間別階層(大・中・小日程計画)とローリング計画
3. ကာလအလိုက် ကုန်ထုတ်လုပ်မှု စီမံကိန်း အဆင့်ဆင့် (ရေရှည်၊ အလယ်အလတ်၊ အသေးစိတ် အချိန်ဇယား စီမံကိန်း) နှင့် အလှည့်ကျ ပြန်လည်သုံးသပ်သော စီမံကိန်း (Rolling Plan)
生産計画は対象期間の長さにより階層的に立てられます。まず経営計画や販売計画を受けて、1年〜半年単位の品種グループ別生産枠や設備投資・人員計画を定める「長期生産計画(基本生産計画・大日程計画)」を作成します。
ကုန်ထုတ်လုပ်မှု စီမံကိန်းများကို အကျုံးဝင်သည့် ကာလအရှည်အတိုအလိုက် အဆင့်ဆင့် ရေးဆွဲပါသည်။ ပထမဦးစွာ လုပ်ငန်းစီမံခန့်ခွဲမှု စီမံကိန်းနှင့် အရောင်းစီမံကိန်းတို့အပေါ် အခြေခံ၍ 1 နှစ်မှ 6 လ ယူနစ်ဖြင့် ထုတ်ကုန်အုပ်စုအလိုက် ထုတ်လုပ်မှုပမာဏ၊ စက်ပစ္စည်း ရင်းနှီးမြှုပ်နှံမှုနှင့် ဝန်ထမ်းအင်အား စီမံကိန်းတို့ကို သတ်မှတ်သော “ရေရှည် ကုန်ထုတ်လုပ်မှု စီမံကိန်း (長期生産計画 / အခြေခံထုတ်လုပ်မှုစီမံကိန်း 基本生産計画 / ရေရှည် မဟာဗျူဟာ အချိန်ဇယား 大日程計画)” ကို ရေးဆွဲပါသည်။
次に3〜6か月または月次(1か月)単位で、製品別の月別生産数量と在庫水準・必要工数を定める「中期生産計画(総合生産計画・中日程計画)」、およびそれに基づく「基準生産計画(MPS)」を策定します。
ထို့နောက် 3 လမှ 6 လ သို့မဟုတ် လစဉ် (1 လ) ယူနစ်ဖြင့် ထုတ်ကုန်အလိုက် လစဉ်ထုတ်လုပ်မည့် အရေအတွက်၊ ကုန်လက်ကျန်ပမာဏနှင့် လိုအပ်သော လုပ်အားနာရီတို့ကို သတ်မှတ်သော “အလယ်အလတ် ကုန်ထုတ်လုပ်မှု စီမံကိန်း (中期生産計画 / စုပေါင်းထုတ်လုပ်မှုစီမံကိန်း 総合生産計画 / အလယ်အလတ် အချိန်ဇယား 中日程計画)” နှင့် ၎င်းအပေါ် အခြေခံသော “အခြေခံ ကုန်ထုတ်လုပ်မှု စီမံကိန်း (基準生産計画 MPS)” တို့ကို ချမှတ်ပါသည်။
そして1週間〜1日単位で、どの職場・どの機械で、いつ・どの製品・部品を何個加工するかを具体的に割り付ける「短期生産計画(詳細生産計画・小日程計画)」へ落とし込みます。
ဆက်လက်၍ 1 ပတ်မှ 1 ရက် ယူနစ်ဖြင့် မည်သည့်လုပ်ငန်းခွင်၊ မည်သည့်စက်၌ မည်သည့်အချိန်တွင် မည်သည့်ထုတ်ကုန်/အစိတ်အပိုင်းကို အရေအတွက် မည်မျှ ပြုပြင်ထုတ်လုပ်မည်ကို အသေးစိတ် ခွဲဝေချထားသော “ရေတို ကုန်ထုတ်လုပ်မှု စီမံကိန်း (短期生産計画 / အသေးစိတ် ထုတ်လုပ်မှုစီမံကိန်း 詳細生産計画 / အသေးစိတ် အချိန်ဇယား 小日程計画)” သို့ အဆင့်ဆင့် ချမှတ်ပါသည်။
また需要変化に柔軟に対応するため、例えば3か月先までの月次計画を毎月見直し、直近1か月を確定させつつ翌月以降の計画を最新の受注実績に基づいて順次更新していく方式を「ローリング計画(回転計画)」と呼びます。
ထို့ပြင် ဝယ်လိုအား ပြောင်းလဲမှုကို ပြောင်းလွယ်ပြင်လွယ် တုံ့ပြန်နိုင်ရန် ဥပမာအားဖြင့် ရှေ့လာမည့် 3 လစာ လစဉ်စီမံကိန်းကို လစဉ် ပြန်လည်သုံးသပ်ပြီး အနီးဆုံး 1 လစာကို အတည်ပြုကာ နောက်လနှင့် နောက်ပိုင်းလများ၏ စီမံကိန်းကို နောက်ဆုံးရရှိသော အော်ဒါရလဒ်များအပေါ် အခြေခံ၍ အစဉ်လိုက် ပြင်ဆင်မွမ်းမံသွားသည့် စနစ်ကို “အလှည့်ကျ ပြန်လည်သုံးသပ်သော စီမံကိန်း (ローリング計画 / 回転計画 Rolling Plan)” ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 計画期間の3階層:大日程計画(長期:年間・半期)→中日程計画(中期:月間・3〜6か月)→小日程計画(短期:週間・日間)。
စီမံကိန်းကာလ အဆင့် 3 ဆင့် - ရေရှည် မဟာဗျူဟာ အချိန်ဇယား (大日程計画 - နှစ်စဉ်/နှစ်ဝက်) → အလယ်အလတ် အချိန်ဇယား (中日程計画 - လစဉ် / 3 လမှ 6 လ) → အသေးစိတ် အချိန်ဇယား (小日程計画 - အပတ်စဉ်/နေ့စဉ်)။ - 基準生産計画(MPS:Master Production Schedule)=最終製品ごとの時期別生産量を定め、MRP(資材所要量計画)の出発点となる計画。
အခြေခံ ကုန်ထုတ်လုပ်မှု စီမံကိန်း (基準生産計画 MPS - Master Production Schedule) = နောက်ဆုံးထုတ်ကုန် တစ်ခုချင်းစီ၏ ကာလအလိုက် ထုတ်လုပ်မည့်ပမာဏကို သတ်မှတ်ပေးပြီး MRP (လိုအပ်သော ကုန်ကြမ်းပမာဏ တွက်ချက်မှု စီမံကိန်း) ၏ စတင်ရာအမှတ် ဖြစ်သည်။ - ローリング計画=一定期間ごとに実績と最新の需要予測を反映して、順次計画を見直し・更新していく計画手法。
အလှည့်ကျ ပြန်လည်သုံးသပ်သော စီမံကိန်း (ローリング計画) = သတ်မှတ်ကာလရောက်တိုင်း လက်တွေ့ရလဒ်နှင့် နောက်ဆုံးရ ဝယ်လိုအား ခန့်မှန်းချက်များကို ထည့်သွင်း၍ စီမံကိန်းကို အစဉ်လိုက် ပြန်လည်သုံးသပ် ပြင်ဆင်သွားသည့် နည်းလမ်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 大日程計画・中日程計画・小日程計画 | ရေရှည် မဟာဗျူဟာ အချိန်ဇယား (大日程計画)၊ အလယ်အလတ် အချိန်ဇယား (中日程計画) နှင့် အသေးစိတ် အချိန်ဇယား (小日程計画) |
| 総合生産計画と基準生産計画(MPS) | စုပေါင်း ကုန်ထုတ်လုပ်မှု စီမံကိန်း (総合生産計画) နှင့် အခြေခံ ကုန်ထုတ်လုပ်မှု စီမံကိန်း (基準生産計画 MPS) |
| ローリング計画(計画の周期的見直し) | အလှည့်ကျ ပြန်လည်သုံးသပ်သော စီမံကိန်း (ローリング計画 - စီမံကိန်းအား အချိန်မှန် ပြန်လည်သုံးသပ်ခြင်း) |
4. 工数計画(山積み・山崩し)と不適合品率を考慮した負荷工数・生産能力計算
4. လုပ်အားနာရီ စီမံကိန်း (ဝန်အားစုပုံခြင်းနှင့် ဖြေလျှော့ခြင်း)၊ စံမမီပစ္စည်းနှုန်း ထည့်တွက်သော ဝန်အားနာရီနှင့် ထုတ်လုပ်နိုင်စွမ်းအား တွက်ချက်ခြင်း
「工数計画(負荷計画・余力計画)」では、生産計画を達成するのに必要な仕事量である「負荷工数(人時または機械時間)」と、職場が持つ「生産能力工数」を計算して比較します。
“လုပ်အားနာရီ စီမံကိန်း (工数計画 / ဝန်အားစီမံကိန်း 負荷計画 / လုပ်နိုင်စွမ်းအားစီမံကိန်း 余力計画)” တွင် ကုန်ထုတ်လုပ်မှု စီမံကိန်းကို ပြည့်မီရန် လိုအပ်သော အလုပ်ပမာဏဖြစ်သည့် “ဝန်အားနာရီ (負荷工数 - လူနာရီ သို့မဟုတ် စက်နာရီ)” နှင့် လုပ်ငန်းခွင်၌ ရှိသော “ထုတ်လုပ်နိုင်စွမ်းအား နာရီ (生産能力工数)” တို့ကို တွက်ချက်၍ နှိုင်းယှဉ်ပါသည်။
工程で不適合品(不良品)が発生する場合、必要な良品数を確実に得るには不良分を見込んで多めに投入する必要があるため、「負荷工数 =(1個あたり加工時間 × 必要良品数 + 段取り時間)÷ 適合品率(1 - 不適合品率)」で計算します。
လုပ်ငန်းစဉ်တွင် စံမမီပစ္စည်း (အပြစ်အနာအဆာရှိပစ္စည်း 不適合品) ထွက်ပေါ်တတ်ပါက လိုအပ်သော ပစ္စည်းကောင်းအရေအတွက်ကို သေချာစွာ ရရှိနိုင်ရန် အပြစ်အနာအဆာထွက်မည့် ပမာဏကိုပါ ကြိုတင်ထည့်တွက်၍ ပိုမိုထည့်သွင်းရမည်ဖြစ်သောကြောင့် “ဝန်အားနာရီ (負荷工数) = (1 ခုချင်း ပြုပြင်ချိန် × လိုအပ်သော ပစ္စည်းကောင်းအရေအတွက် + စက်ပြင်ဆင်ချိန်) ÷ စံမီပစ္စည်းနှုန်း (適合品率 = 1 - စံမမီပစ္စည်းနှုန်း)” ဖြင့် တွက်ချက်ပါသည်။
一方、「人的生産能力」は「人員数 × 1人あたり所定就業時間 × 出勤率 × 稼働率(直接作業時間の割合) × 作業能率」で求め、「機械生産能力」は「機械台数 × 1台あたり操業時間 × 可動率(運転可能割合)」で求めます。
တစ်ဖက်တွင် “လူသား ထုတ်လုပ်နိုင်စွမ်းအား (人的生産能力)” ကို “လုပ်သားဦးရေ × 1 ဦးလျှင် သတ်မှတ်အလုပ်ချိန် × အလုပ်တက်ရောက်မှုနှုန်း (出勤率) × လည်ပတ်လုပ်ဆောင်မှုနှုန်း (稼働率 - တိုက်ရိုက်အလုပ်ချိန် အချိုး) × အလုပ်စွမ်းဆောင်ရည်နှုန်း (作業能率)” ဖြင့် ရှာဖွေပြီး၊ “စက်ပစ္စည်း ထုတ်လုပ်နိုင်စွမ်းအား (機械生産能力)” ကို “စက်အရေအတွက် × စက် 1 လုံးလျှင် လည်ပတ်ချိန် × အသုံးပြုနိုင်မှုနှုန်း (可動率)” ဖြင့် ရှာဖွေပါသည်။
職場ごと・期間ごとに負荷工数を集計してグラフ化することを「山積み(ローディング)」と呼び、負荷が能力を超える山の部分を残業・応援・外注・日程の前後移管などで能力内に均す調整を「山崩し(レベリング)」と呼びます。
လုပ်ငန်းခွင်အလိုက်နှင့် ကာလအလိုက် ဝန်အားနာရီများကို စုပေါင်း၍ ဂရပ်ဖ်ဆွဲခြင်းကို “ဝန်အားစုပုံခြင်း (山積み / ローディング Loading)” ဟုခေါ်ပြီး၊ စွမ်းဆောင်ရည်ထက် ကျော်လွန်နေသော ဝန်အားအပိုင်းကို အချိန်ပိုဆင်းခြင်း၊ အကူလုပ်သားခေါ်ခြင်း၊ ပြင်ပအပ်နှံခြင်း သို့မဟုတ် အချိန်ဇယား ရှေ့တိုး/နောက်ဆုတ် ရွှေ့ပြောင်းခြင်းတို့ဖြင့် စွမ်းဆောင်ရည်ဘောင်အတွင်း ညီညာအောင် ညှိနှိုင်းခြင်းကို “ဝန်အားဖြေလျှော့ညှိနှိုင်းခြင်း (山崩し / レベリング Leveling)” ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 不適合品を見込んだ負荷工数=必要な正味加工時間 ÷ 適合品率(=1 - 不適合品率)。※掛けるのではなく「適合品率で割る」点が最重要。
စံမမီပစ္စည်း ထည့်တွက်သော ဝန်အားနာရီ = လိုအပ်သော အသားတင် ပြုပြင်ချိန် ÷ စံမီပစ္စည်းနှုန်း (= 1 - စံမမီပစ္စည်းနှုန်း)။ ※ မြှောက်ရမည်မဟုတ်ဘဲ “စံမီပစ္စည်းနှုန်းဖြင့် စားရမည်” ဆိုသည့်အချက်မှာ အရေးအကြီးဆုံး ဖြစ်သည်။ - 人的生産能力=作業者数 × 就業時間 × 出勤率 × 稼働率 × 能率/機械生産能力=台数 × 操業時間 × 可動率。
လူသား ထုတ်လုပ်နိုင်စွမ်းအား = လုပ်သားဦးရေ × အလုပ်ချိန် × အလုပ်တက်နှုန်း × လည်ပတ်မှုနှုန်း × စွမ်းဆောင်ရည်နှုန်း / စက်ပစ္စည်း ထုတ်လုပ်နိုင်စွမ်းအား = စက်အရေအတွက် × လည်ပတ်ချိန် × အသုံးပြုနိုင်မှုနှုန်း။ - 山積み(負荷工数の集計)→ 余力の算定(能力 - 負荷)→ 山崩し(能力と負荷の不均衡の平準化)。
ဝန်အားစုပုံခြင်း (山積み - ဝန်အားနာရီ စုစည်းခြင်း) → ပိုလျှံစွမ်းအား တွက်ချက်ခြင်း (余力 = စွမ်းဆောင်ရည် - ဝန်အား) → ဝန်အားဖြေလျှော့ညှိနှိုင်းခြင်း (山崩し - စွမ်းဆောင်ရည်နှင့် ဝန်အား မညီမျှမှုကို ညှိနှိုင်းခြင်း)။ - 【例】製品950個・1個の加工時間0.2時間・不適合品率5%(適合品率0.95) → 負荷工数=(950×0.2)÷(1-0.05)=190÷0.95=200時間。作業者2名・月160時間・出勤率100%・稼働率80%・能率100%なら人的能力=2×160×1.0×0.8×1.0=256時間(余力=256-200=56時間)
ဥပမာ - ထုတ်ကုန် 950 ခု၊ 1 ခု ပြုပြင်ချိန် 0.2 နာရီ၊ စံမမီပစ္စည်းနှုန်း 5% (စံမီပစ္စည်းနှုန်း 0.95) → ဝန်အားနာရီ = (950 × 0.2) ÷ (1 - 0.05) = 190 ÷ 0.95 = 200 နာရီ။ လုပ်သား 2 ဦး၊ တစ်လ 160 နာရီ၊ အလုပ်တက်နှုန်း 100%၊ လည်ပတ်မှုနှုန်း 80%၊ စွမ်းဆောင်ရည်နှုန်း 100% ဆိုလျှင် လူသားစွမ်းဆောင်ရည် = 2 × 160 × 1.0 × 0.8 × 1.0 = 256 နာရီ (ပိုလျှံစွမ်းအား 余力 = 256 - 200 = 56 နာရီ)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 負荷工数と生産能力(余力=能力-負荷) | ဝန်အားနာရီ (負荷工数) နှင့် ထုတ်လုပ်နိုင်စွမ်းအား (生産能力 - ပိုလျှံစွမ်းအား 余力 = စွမ်းဆောင်ရည် - ဝန်အား) |
| 山積み(ローディング)と山崩し(レベリング) | ဝန်အားစုပုံခြင်း (山積み / ローディング) နှင့် ဝန်အားဖြေလျှော့ညှိနှိုင်းခြင်း (山崩し / レベリング) |
| 人的生産能力と機械生産能力・適合品率 | လူသား ထုတ်လုပ်နိုင်စွမ်းအား (人的生産能力)၊ စက်ပစ္စည်း ထုတ်လုပ်နိုင်စွမ်းအား (機械生産能力) နှင့် စံမီပစ္စည်းနှုန်း (適合品率) |
5. 日程計画(フォワード/バックワード・基準日程4要素)とディスパッチングルール
5. အချိန်ဇယား စီမံကိန်း (အရှေ့မှစတင်နည်း / နောက်မှပြန်ဆုတ်နည်း၊ စံအချိန်ဇယား အခြေခံအချက် 4 ခု) နှင့် အလုပ်တာဝန်ချထားမှု စည်းမျဉ်းများ (Dispatching Rules)
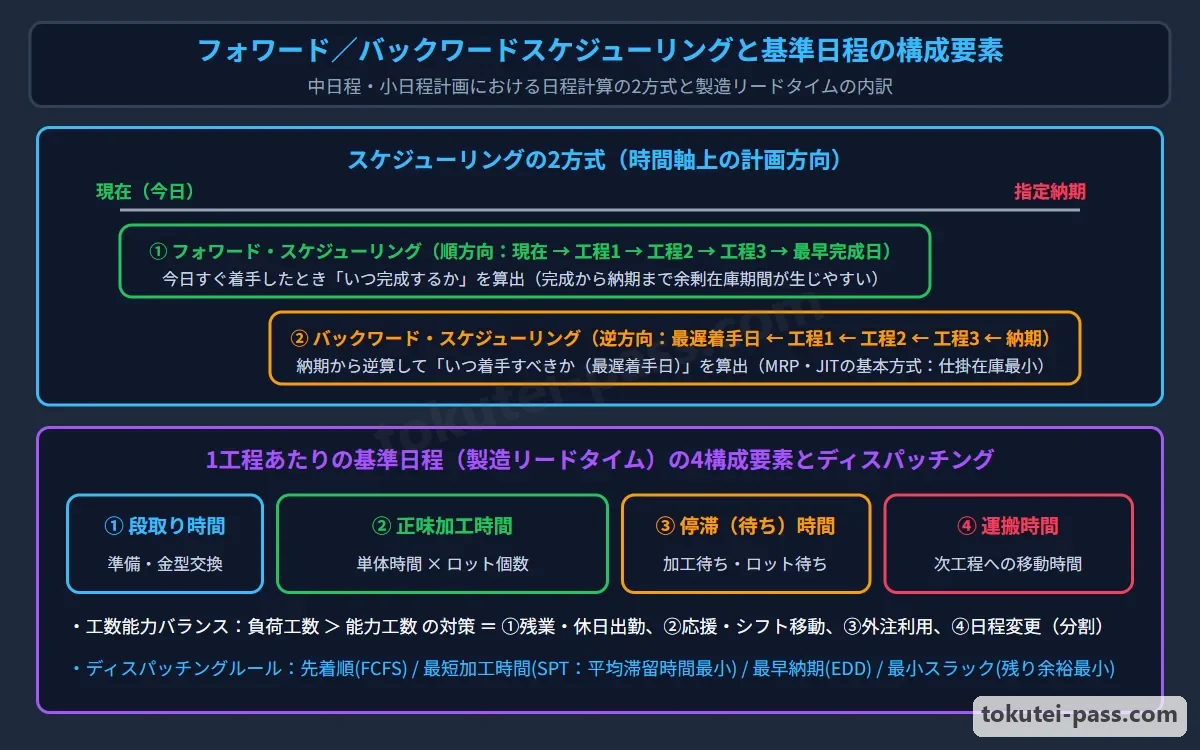
日程計画の立て方には2つの方式があります。仕事の着手可能日(現在)を起点に第1工程から順番に前向きに積み上げて完成予定日を求める「フォワード・スケジューリング」と、顧客の指定納期を起点に最終工程から逆算して各工程の着手日を求める「バックワード・スケジューリング」です。
အချိန်ဇယား စီမံကိန်း ရေးဆွဲပုံ နည်းလမ်း 2 မျိုးရှိပါသည်။ အလုပ်စတင်နိုင်သည့်ရက် (လက်ရှိအချိန်) ကို အခြေခံ၍ ပထမလုပ်ငန်းစဉ်မှစကာ အစဉ်လိုက် အရှေ့သို့ ပေါင်းသွားပြီး ပြီးစီးမည့်ရက်ကို ရှာဖွေသော “အရှေ့မှစတင် အချိန်ဇယားဆွဲခြင်း (フォワード・スケジューリング Forward Scheduling)” နှင့် ဝယ်ယူသူ သတ်မှတ်ထားသော ပေးပို့ရက်ကို အခြေခံ၍ နောက်ဆုံးလုပ်ငန်းစဉ်မှ ပြန်ဆုတ်တွက်ချက်ကာ လုပ်ငန်းစဉ်တစ်ခုချင်းစီ၏ စတင်ရမည့်ရက်ကို ရှာဖွေသော “နောက်ဆုံးရက်မှ ပြန်ဆုတ် အချိန်ဇယားဆွဲခြင်း (バックワード・スケジューリング Backward Scheduling)” တို့ဖြစ်ပါသည်။
また各工程を通過するのに要する標準的な時間である「基準日程(製造リードタイム)」は、①「加工時間(段取り時間+正味加工時間)」、②「検査時間」、③「運搬時間」、④「停滞時間(工程間の余裕・待ち時間)」の4要素の合計で構成されます。
ထို့ပြင် လုပ်ငန်းစဉ်တစ်ခုချင်းစီကို ဖြတ်သန်းရန် လိုအပ်သော စံသတ်မှတ်ချိန်ဖြစ်သည့် “စံအချိန်ဇယား (基準日程 / ထုတ်လုပ်မှု ကြာမြင့်ချိန်)” ကို ① “ပြုပြင်ထုတ်လုပ်ချိန် (加工時間 = စက်ပြင်ဆင်ချိန် + အသားတင် ပြုပြင်ချိန်)”၊ ② “စစ်ဆေးချိန် (検査時間)”၊ ③ “သယ်ယူပို့ဆောင်ချိန် (運搬時間)” နှင့် ④ “ရပ်တန့်စောင့်ဆိုင်းချိန် (停滞時間 - လုပ်ငန်းစဉ်ကြား အပိုဆောင်းချိန်နှင့် စောင့်ဆိုင်းချိန်)” ဟူသော အခြေခံအချက် 4 ခု၏ ပေါင်းလဒ်ဖြင့် ဖွဲ့စည်းထားပါသည်။
現場で複数の仕事(ジョブ)が待っているとき、どの仕事から先に機械へ投入するかを決める優先規則を「ディスパッチングルール(差立て規則)」と呼びます。
လုပ်ငန်းခွင်၌ အလုပ် (Job) အများအပြား စောင့်ဆိုင်းနေသည့်အခါ မည်သည့်အလုပ်ကို စက်ပေါ်သို့ အရင်တင်မည်နည်းဟု ဆုံးဖြတ်ပေးသော ဦးစားပေး စည်းမျဉ်းကို “အလုပ်တာဝန်ချထားမှု စည်းမျဉ်း (ディスパッチングルール / 差立て規則 Dispatching Rule)” ဟုခေါ်ပါသည်။
代表的なルールには、①到着順に処理する「先着順(FCFS)」、②加工時間が最も短い仕事を優先し平均滞留時間を最小にする「最短加工時間ルール(SPT)」、③納期が最も早い仕事を優先する「最早納期ルール(D.Date/EDD)」、④「スラック(=残り持ち時間 - 残り加工時間)」が最小の「最小スラックルール」があります。
အဓိက စည်းမျဉ်းများမှာ ① ရောက်ရှိလာသည့် အစဉ်လိုက် လုပ်ဆောင်သော “အရင်ရောက် အရင်လုပ် စည်းမျဉ်း (先着順 FCFS)”၊ ② ပြုပြင်ချိန် အတိုဆုံးအလုပ်ကို ဦးစားပေးပြီး ပျမ်းမျှကြာမြင့်ချိန်ကို အနည်းဆုံးဖြစ်စေသော “အတိုဆုံး ပြုပြင်ချိန် စည်းမျဉ်း (最短加工時間ルール SPT)”၊ ③ ပေးပို့ရက် အစောဆုံးအလုပ်ကို ဦးစားပေးသော “အစောဆုံး ပေးပို့ရက် စည်းမျဉ်း (最早納期ルール D.Date / EDD)” နှင့် ④ “အပိုချိန် Slack (= ပေးပို့ရက်အထိ ကျန်ရှိချိန် - ကျန်ရှိသော ပြုပြင်ချိန်)” အနည်းဆုံးအလုပ်ကို ဦးစားပေးသော “အနည်းဆုံး အပိုချိန် စည်းမျဉ်း (最小スラックルール Minimum Slack)” တို့ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- フォワード方式=着手日から順方向に計算し最短完成日を求める/バックワード方式=納期から逆算し最遅着手日を求める(JITやMRPの基本)。
အရှေ့မှစတင်နည်း (フォワード方式) = စတင်ရက်မှ အရှေ့သို့ တွက်ချက်၍ အစောဆုံး ပြီးစီးမည့်ရက်ကို ရှာသည် / နောက်ဆုံးရက်မှ ပြန်ဆုတ်နည်း (バックワード方式) = ပေးပို့ရက်မှ ပြန်ဆုတ်တွက်ချက်၍ နောက်အကျဆုံး စတင်ရမည့်ရက်ကို ရှာသည် (JIT နှင့် MRP တို့၏ အခြေခံ)။ - 基準日程の4構成要素:①加工時間(段取り+本作業)、②検査時間、③運搬時間、④停滞(余裕)時間。
စံအချိန်ဇယား (基準日程) ၏ ဖွဲ့စည်းပုံ အချက် 4 ခု - ① ပြုပြင်ထုတ်လုပ်ချိန် (စက်ပြင်ဆင်ချိန် + ပင်မအလုပ်ချိန်)၊ ② စစ်ဆေးချိန်၊ ③ သယ်ယူပို့ဆောင်ချိန်၊ ④ ရပ်တန့်စောင့်ဆိုင်းချိန် (အပိုဆောင်းချိန်)။ - 主要ディスパッチングルール:FCFS(先着順)・SPT(最短加工時間優先)・D.Date(最早納期優先)・最小スラック(残り余裕時間が最小のものを優先)。
အဓိက အလုပ်တာဝန်ချထားမှု စည်းမျဉ်းများ - FCFS (အရင်ရောက် အရင်လုပ်)၊ SPT (အတိုဆုံး ပြုပြင်ချိန် ဦးစားပေး)၊ D.Date (အစောဆုံး ပေးပို့ရက် ဦးစားပေး)၊ 最小スラック (ကျန်ရှိသော အပိုချိန် အနည်းဆုံးကို ဦးစားပေး)။ - 【例】現在時刻0日・仕事A(納期10日後・残り加工時間7日)と仕事B(納期8日後・残り加工時間3日) → Aのスラック=10-7=3日、Bのスラック=8-3=5日。最早納期ルールならB優先、最小スラックルールならA優先
ဥပမာ - လက်ရှိအချိန် 0 ရက်၊ အလုပ် A (ပေးပို့ရက် 10 ရက်အလို၊ ကျန်ရှိသော ပြုပြင်ချိန် 7 ရက်) နှင့် အလုပ် B (ပေးပို့ရက် 8 ရက်အလို၊ ကျန်ရှိသော ပြုပြင်ချိန် 3 ရက်) → A ၏ အပိုချိန် (Slack) = 10 - 7 = 3 ရက်၊ B ၏ အပိုချိန် = 8 - 3 = 5 ရက်။ အစောဆုံး ပေးပို့ရက် စည်းမျဉ်းအရ B ကို ဦးစားပေးမည်ဖြစ်ပြီး၊ အနည်းဆုံး အပိုချိန် (Minimum Slack) စည်းမျဉ်းအရ A ကို ဦးစားပေးမည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| フォワード・スケジューリングとバックワード・スケジューリング | အရှေ့မှစတင် အချိန်ဇယားဆွဲခြင်း (フォワード・スケジューリング) နှင့် နောက်ဆုံးရက်မှ ပြန်ဆုတ် အချိန်ဇယားဆွဲခြင်း (バックワード・スケジューリング) |
| 基準日程の4要素(加工・検査・運搬・停滞時間) | စံအချိန်ဇယား၏ အချက် 4 ခု (基準日程の4要素 - ပြုပြင်ချိန်၊ စစ်ဆေးချိန်၊ သယ်ယူချိန်၊ ရပ်တန့်စောင့်ဆိုင်းချိန်) |
| ディスパッチングルール(FCFS・SPT・最早納期・最小スラック) | အလုပ်တာဝန်ချထားမှု စည်းမျဉ်းများ (ディスパッチングルール - FCFS၊ SPT၊ အစောဆုံး ပေးပို့ရက်၊ အနည်းဆုံး အပိုချိန်) |
6. 部品表(BOM:ストラクチャ型とサマリー型)とMRP(有効在庫量・正味所要量計算)
6. ပစ္စည်းစာရင်း (BOM - အဆင့်လိုက်ဖွဲ့စည်းပုံနှင့် စုပေါင်းဖော်ပြပုံ) နှင့် MRP (အသုံးပြုနိုင်သော လက်ကျန်ပမာဏနှင့် အသားတင် လိုအပ်ချက်ပမာဏ တွက်ချက်ခြင်း)
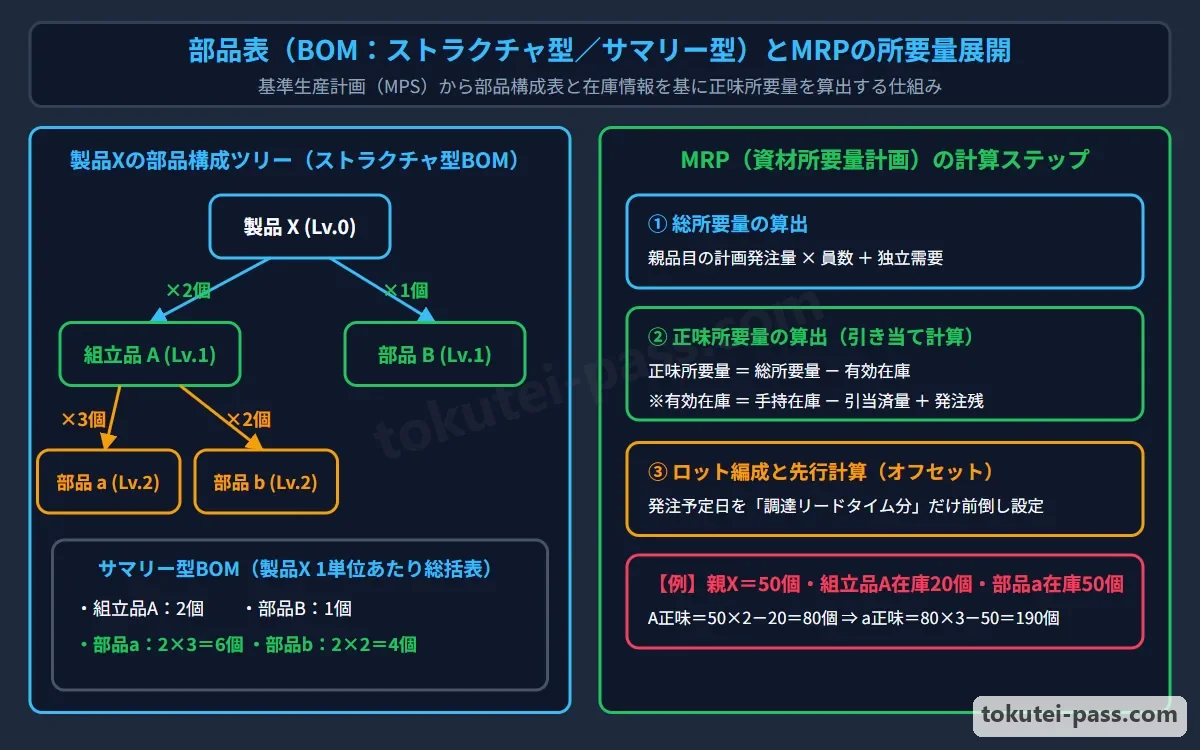
製品1単位を造るのにどの部品・原材料がいくつ必要かを示す「部品表(BOM:Bill of Materials)」には、組立の親子階層構造を1段階ずつそのまま表す「ストラクチャ型(構造型)部品表」と、階層に関係なく製品1個に使われる全部品の合計数量を一覧にした「サマリー型(集計型)部品表」があります。
ထုတ်ကုန် 1 ယူနစ် ထုတ်လုပ်ရန် မည်သည့်အစိတ်အပိုင်းနှင့် ကုန်ကြမ်းများ မည်မျှလိုအပ်ကြောင်း ဖော်ပြသော “ပစ္စည်းစာရင်း (部品表 BOM - Bill of Materials)” တွင် တပ်ဆင်မှု၏ မိဘ-သားသမီး အဆင့်ဆင့်ဖွဲ့စည်းပုံကို တစ်ဆင့်ချင်းစီအတိုင်း ဖော်ပြသော “အဆင့်လိုက်ဖွဲ့စည်းပုံ ပစ္စည်းစာရင်း (ストラクチャ型部品表 Structure BOM)” နှင့် အဆင့်များနှင့်မဆိုင်ဘဲ ထုတ်ကုန် 1 ခုတွင် အသုံးပြုသော အစိတ်အပိုင်းအားလုံး၏ စုစုပေါင်းအရေအတွက်ကို စာရင်းပြုစုထားသော “စုပေါင်းဖော်ပြပုံ ပစ္စည်းစာရင်း (サマリー型部品表 Summary BOM)” ဟူ၍ ရှိပါသည်။
「MRP(Material Requirements Planning:資材所要量計画)」は、基準生産計画(MPS)とストラクチャ型BOMと在庫情報を用いて、「どの部品が・いつ・何個必要か」を自動計算する仕組みです。まず親品目の生産数に部品構成員数を掛け合わせて「総所要量」を求めます。
“MRP (Material Requirements Planning - လိုအပ်သော ကုန်ကြမ်းပမာဏ တွက်ချက်မှု စီမံကိန်း 資材所要量計画)” သည် အခြေခံ ကုန်ထုတ်လုပ်မှု စီမံကိန်း (MPS)၊ အဆင့်လိုက်ဖွဲ့စည်းပုံ BOM နှင့် ကုန်လက်ကျန် အချက်အလက်များကို အသုံးပြု၍ “မည်သည့်အစိတ်အပိုင်းကို၊ မည်သည့်အချိန်၌၊ မည်မျှလိုအပ်မည်” ကို အလိုအလျောက် တွက်ချက်ပေးသော စနစ်ဖြစ်ပါသည်။ ပထမဦးစွာ မိဘပစ္စည်း၏ ထုတ်လုပ်မည့် အရေအတွက်ကို အစိတ်အပိုင်း ပါဝင်မှုအရေအတွက်ဖြင့် မြှောက်၍ “စုစုပေါင်း လိုအပ်ချက်ပမာဏ (総所要量)” ကို ရှာဖွေပါသည်။
次に、現在倉庫にある「手持在庫量」に、すでに発注済みでこれから届く「入庫予定量(注文残)」を足し、他用途に予約済みの「引当済量」や維持すべき「安全在庫量」を引いて、実質的に使える「有効在庫量」を算出します。
ထို့နောက် လက်ရှိဂိုဒေါင်ထဲတွင် ရှိနေသော “လက်ဝယ်ရှိ ကုန်လက်ကျန်ပမာဏ (手持在庫量)” ပေါ်သို့ မှာယူထားပြီးဖြစ်၍ မကြာမီ ရောက်ရှိလာမည့် “ဝင်ရောက်ရန်ရှိသော ပမာဏ (入庫予定量 / 注文残)” ကို ပေါင်းထည့်ပြီး၊ အခြားအသုံးအတွက် ကြိုတင်ဖယ်ထားသော “လျာထားသတ်မှတ်ပြီး ပမာဏ (引当済量)” နှင့် ထိန်းသိမ်းထားရမည့် “အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (安全在庫量)” တို့ကို နှုတ်ခြင်းဖြင့် အမှန်တကယ် သုံးစွဲနိုင်သော “အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ (有効在庫量)” ကို တွက်ချက်ပါသည်။
そして「総所要量」から「有効在庫量」を差し引いて、真に不足して手配が必要な「正味所要量」を求め、これをロットまとめした上で調達リードタイムだけ前倒し(先行)した日に発注・製造着手を行います。
ဆက်လက်၍ “စုစုပေါင်း လိုအပ်ချက်ပမာဏ” မှ “အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ” ကို နှုတ်ယူခြင်းဖြင့် အမှန်တကယ် လိုအပ်နေ၍ မှာယူစီစဉ်ရမည့် “အသားတင် လိုအပ်ချက်ပမာဏ (正味所要量)” ကို ရရှိပြီး၊ ၎င်းကို အသုတ်ဖွဲ့ (ロットまとめ) ကာ ဝယ်ယူရမည့် ကြာမြင့်ချိန် (Lead time) အတိုင်း ကြိုတင်ရွှေ့ပြောင်းထားသော ရက်စွဲတွင် မှာယူခြင်း သို့မဟုတ် ထုတ်လုပ်မှု စတင်ခြင်းကို ပြုလုပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ストラクチャ型BOM=製品・ユニット・部品の親子階層関係を表現(設計変更やMRP展開に適する)/サマリー型BOM=製品1単位あたりの部品総使用数を集計。
အဆင့်လိုက်ဖွဲ့စည်းပုံ BOM (ストラクチャ型) = ထုတ်ကုန်၊ ယူနစ်နှင့် အစိတ်အပိုင်းတို့၏ မိဘ-သားသမီး အဆင့်ဆင့် ဆက်စပ်မှုကို ဖော်ပြသည် (ဒီဇိုင်းပြောင်းလဲမှုနှင့် MRP တွက်ချက်မှုအတွက် သင့်လျော်သည်) / စုပေါင်းဖော်ပြပုံ BOM (サマリー型) = ထုတ်ကုန် 1 ယူနစ်တွင် သုံးစွဲသော အစိတ်အပိုင်း စုစုပေါင်းအရေအတွက်ကို စုစည်းဖော်ပြသည်။ - 有効在庫量 = 手持在庫量 + 入庫予定量(発注残) - 引当済量(および安全在庫量)。
အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ (有効在庫量) = လက်ဝယ်ရှိလက်ကျန် (手持在庫量) + ဝင်ရောက်ရန်ရှိသောပမာဏ (入庫予定量 / 発注残) - လျာထားသတ်မှတ်ပြီးပမာဏ (引当済量) (နှင့် အရန်လုံခြုံရေးလက်ကျန်)။ - 正味所要量 = 総所要量 - 有効在庫量(複数の親ユニットで使われる共通部品は、すべて足し合わせて総所要量を出す)。
အသားတင် လိုအပ်ချက်ပမာဏ (正味所要量) = စုစုပေါင်း လိုအပ်ချက်ပမာဏ (総所要量) - အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ (有効在庫量) (မိဘယူနစ် အများအပြားတွင် ဘုံအသုံးပြုသော အစိတ်အပိုင်းများအတွက် အားလုံးကို ပေါင်း၍ စုစုပေါင်းလိုအပ်ချက် ရှာရမည်)။ - 【例】製品Xを100個生産・X1個にユニットAが2個と部品aが1個必要・さらにA1個に部品aが3個必要 → 部品aの総所要量=100×(2×3+1)=700個。手持在庫150個・入庫予定80個・引当済30個なら有効在庫=150+80-30=200個、正味所要量=700-200=500個
ဥပမာ - ထုတ်ကုန် X ကို 100 ခု ထုတ်လုပ်မည်၊ X 1 ခုတွင် ယူနစ် A 2 ခုနှင့် အစိတ်အပိုင်း a 1 ခု လိုအပ်ပြီး၊ ယူနစ် A 1 ခုတွင် အစိတ်အပိုင်း a 3 ခု လိုအပ်သည် → အစိတ်အပိုင်း a ၏ စုစုပေါင်း လိုအပ်ချက်ပမာဏ = 100 × (2 × 3 + 1) = 700 ခု။ လက်ဝယ်ရှိလက်ကျန် 150 ခု၊ ဝင်ရောက်ရန်ရှိ 80 ခု၊ လျာထားပြီး 30 ခု ရှိလျှင် အသုံးပြုနိုင်သည့်လက်ကျန် = 150 + 80 - 30 = 200 ခု၊ အသားတင် လိုအပ်ချက်ပမာဏ = 700 - 200 = 500 ခု
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ストラクチャ型部品表とサマリー型部品表(BOM) | အဆင့်လိုက်ဖွဲ့စည်းပုံ ပစ္စည်းစာရင်း (ストラクチャ型部品表) နှင့် စုပေါင်းဖော်ပြပုံ ပစ္စည်းစာရင်း (サマリー型部品表 BOM) |
| MRP(資材所要量計画)と総所要量 | MRP (လိုအပ်သော ကုန်ကြမ်းပမာဏ တွက်ချက်မှု စီမံကိန်း 資材所要量計画) နှင့် စုစုပေါင်း လိုအပ်ချက်ပမာဏ (総所要量) |
| 有効在庫量と正味所要量・リードタイム計算 | အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ (有効在庫量)၊ အသားတင် လိုအပ်ချက်ပမာဏ (正味所要量) နှင့် ကြာမြင့်ချိန် တွက်ချက်ခြင်း |
7. 資材・在庫管理の基礎(常備品と非常備品・定量発注方式と定期発注方式)
7. ကုန်ကြမ်းနှင့် ကုန်လက်ကျန် စီမံခန့်ခွဲမှု အခြေခံ (အမြဲတမ်းဆောင်ထားရသော ပစ္စည်းနှင့် လိုအပ်မှမှာယူသော ပစ္စည်း၊ ပမာဏသေ မှာယူနည်းနှင့် အချိန်မှန် မှာယူနည်း)
工場で扱う資材は、多くの製品に共通して反復使用されるため常時一定量を倉庫に在庫しておく「常備品(標準部品・汎用材料等)」と、特定の注文製品にしか使わないため生産計画や受注の都度必要分だけ手配する「非常備品(専用部品等)」に分かれます。
စက်ရုံတွင် ကိုင်တွယ်အသုံးပြုသော ကုန်ကြမ်းပစ္စည်းများကို ထုတ်ကုန်အများအပြားတွင် ဘုံအနေဖြင့် ထပ်တလဲလဲ အသုံးပြုသောကြောင့် ဂိုဒေါင်၌ အမြဲတမ်း သတ်မှတ်ပမာဏတစ်ခု သိုလှောင်ထားရှိသည့် “အမြဲတမ်းဆောင်ထားရသော ပစ္စည်း (常備品 - စံသတ်မှတ်အစိတ်အပိုင်း၊ အထွေထွေသုံးကုန်ကြမ်း စသည်)” နှင့် သီးခြားအော်ဒါ ထုတ်ကုန်များတွင်သာ အသုံးပြုသောကြောင့် ထုတ်လုပ်မှုစီမံကိန်း သို့မဟုတ် အော်ဒါရရှိသည့် အခါမှသာ လိုအပ်သလောက် စီစဉ်မှာယူသည့် “လိုအပ်မှမှာယူသော ပစ္စည်း (非常備品 - သီးသန့်အစိတ်အပိုင်း စသည်)” ဟူ၍ ခွဲခြားပါသည်။
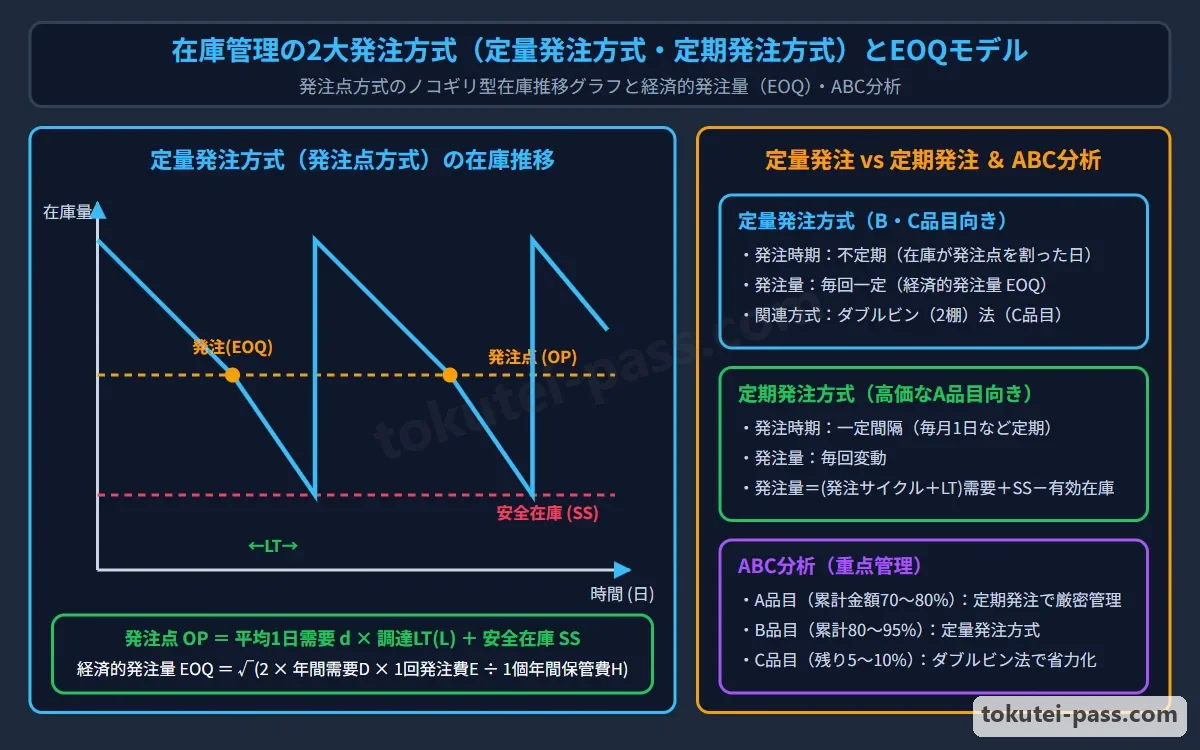
常備品の代表的な補充方式が「定量発注方式(発注点方式)」と「定期発注方式」です。「定量発注方式」は、在庫量があらかじめ定めた「発注点」まで減った時点で、毎回「決まった一定量(経済的発注量など)」を発注する方式です。
အမြဲတမ်းဆောင်ထားရသော ပစ္စည်းများကို ပြန်လည်ဖြည့်တင်းသည့် အဓိကနည်းလမ်း 2 မျိုးမှာ “ပမာဏသေ မှာယူနည်း (定量発注方式 / မှာယူမှတ်စနစ် 発注点方式)” နှင့် “အချိန်မှန် မှာယူနည်း (定期発注方式)” တို့ဖြစ်ပါသည်။ “ပမာဏသေ မှာယူနည်း (定量発注方式)” ဆိုသည်မှာ ကုန်လက်ကျန်ပမာဏသည် ကြိုတင်သတ်မှတ်ထားသော “မှာယူမှတ် (発注点)” အထိ လျော့ကျသွားသည့် အချိန်တိုင်းတွင် အကြိမ်တိုင်း “သတ်မှတ်ထားသော ပုံသေပမာဏ (ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ EOQ စသည်)” ကို မှာယူသည့် စနစ်ဖြစ်ပါသည်။
定量発注方式は発注時期が不定期で発注量が一定であり、事務手続きが簡単なため単価が安く需要が安定したB・C品目に適します。なお在庫を2つの箱に分け、1箱目が空になった時点で発注する「ダブルビン法(2箱法)」は定量発注の簡便な応用です。
ပမာဏသေ မှာယူနည်းသည် မှာယူသည့်အချိန် ပုံသေမရှိဘဲ မှာယူသည့်ပမာဏ ပုံသေဖြစ်ကာ ရုံးလုပ်ငန်း ဆောင်ရွက်ရလွယ်ကူသောကြောင့် တစ်ယူနစ်ဈေးနှုန်း သက်သာပြီး ဝယ်လိုအား တည်ငြိမ်သော B နှင့် C အဆင့် ပစ္စည်းများအတွက် သင့်လျော်ပါသည်။ ကုန်လက်ကျန်ကို ပုံး 2 ပုံး ခွဲထည့်ထားပြီး ပထမပုံး ကုန်သွားသည့်အချိန်၌ မှာယူသော “နှစ်ပုံးစနစ် (ダブルビン法 / 2箱法 Two-Bin System)” သည် ပမာဏသေ မှာယူနည်းကို လွယ်ကူစွာ အသုံးချထားခြင်း ဖြစ်ပါသည်။
一方、「定期発注方式」は、毎月1日や毎週月曜日など「決まった発注間隔(発注サイクル)」ごとに需要予測と現在在庫を調べ、毎回異なる必要量を計算して発注する方式であり、単価が高く厳密に在庫圧縮したい重要なA品目に適します。
တစ်ဖက်တွင် “အချိန်မှန် မှာယူနည်း (定期発注方式)” ဆိုသည်မှာ လစဉ် 1 ရက်နေ့ သို့မဟုတ် အပတ်စဉ် တနင်္လာနေ့ကဲ့သို့ “သတ်မှတ်ထားသော မှာယူမှု ကာလခြားနားချက် (မှာယူမှုစက်ဝန်း 発注サイクル)” ရောက်တိုင်း ဝယ်လိုအား ခန့်မှန်းချက်နှင့် လက်ရှိကုန်လက်ကျန်ကို စစ်ဆေးပြီး အကြိမ်တိုင်း မတူညီသော လိုအပ်သည့်ပမာဏကို တွက်ချက်မှာယူသည့် စနစ်ဖြစ်ကာ ဈေးနှုန်းမြင့်မားပြီး ကုန်လက်ကျန် အတိအကျ လျှော့ချလိုသော အရေးကြီးသည့် A အဆင့် ပစ္စည်းများအတွက် သင့်လျော်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 常備品=反復使用するため常時在庫を持つ資材/非常備品=受注や生産計画の都度、必要量のみを手配する資材。
အမြဲတမ်းဆောင်ထားရသော ပစ္စည်း (常備品) = ထပ်တလဲလဲ အသုံးပြုသောကြောင့် အမြဲတမ်း ကုန်လက်ကျန် ထားရှိသော ပစ္စည်း / လိုအပ်မှမှာယူသော ပစ္စည်း (非常備品) = အော်ဒါ သို့မဟုတ် ထုတ်လုပ်မှုစီမံကိန်း ပေါ်ပေါက်သည့်အခါမှသာ လိုအပ်သလောက် မှာယူသော ပစ္စည်း။ - 定量発注方式=「発注時期は不定期・発注量は一定」(在庫が発注点に達したら一定量を発注、B・C品目向き、ダブルビン法もこの一種)。
ပမာဏသေ မှာယူနည်း (定量発注方式) = “မှာယူချိန် ပုံသေမရှိ၊ မှာယူပမာဏ ပုံသေဖြစ်သည်” (ကုန်လက်ကျန်သည် မှာယူမှတ်သို့ ရောက်လျှင် ပမာဏပုံသေ မှာယူသည်၊ B နှင့် C ပစ္စည်းများအတွက် သင့်လျော်သည်၊ နှစ်ပုံးစနစ် ダブルビン法 သည်လည်း ဤအမျိုးအစားဖြစ်သည်)။ - 定期発注方式=「発注時期は一定・発注量は毎回変動」(高価で需要変動があるA品目向き)。
အချိန်မှန် မှာယူနည်း (定期発注方式) = “မှာယူချိန် ပုံသေဖြစ်ပြီး မှာယူပမာဏမှာ အကြိမ်တိုင်း ပြောင်းလဲသည်” (တန်ဖိုးကြီးပြီး ဝယ်လိုအား အတက်အကျရှိသော A ပစ္စည်းများအတွက် သင့်လျော်သည်)။ - 【例】定期発注方式で発注サイクル30日・調達リードタイム10日・期間中(40日間)の予想需要量800個・安全在庫100個・現在の手持在庫180個・注文残120個 → 今回の発注量=800+100-(180+120)=600個
ဥပမာ - အချိန်မှန် မှာယူနည်းတွင် မှာယူမှုစက်ဝန်း ရက် 30၊ ဝယ်ယူချိန် (Lead time) 10 ရက်၊ ကာလအတွင်း (ရက် 40 စာ) ခန့်မှန်းဝယ်လိုအား 800 ခု၊ အရန်လုံခြုံရေးလက်ကျန် 100 ခု၊ လက်ရှိ လက်ဝယ်ရှိလက်ကျန် 180 ခု၊ ဝင်ရောက်ရန်ရှိသော အော်ဒါလက်ကျန် 120 ခု → ယခုအကြိမ် မှာယူရမည့်ပမာဏ = 800 + 100 - (180 + 120) = 600 ခု
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 常備品と非常備品・ABC分析 | အမြဲတမ်းဆောင်ထားရသော ပစ္စည်း (常備品)၊ လိုအပ်မှမှာယူသော ပစ္စည်း (非常備品) နှင့် ABC ခွဲခြမ်းစိတ်ဖြာခြင်း (ABC分析) |
| 定量発注方式(発注点方式・ダブルビン法) | ပမာဏသေ မှာယူနည်း (定量発注方式 / မှာယူမှတ်စနစ် 発注点方式 / နှစ်ပုံးစနစ် ダブルビン法) |
| 定期発注方式(発注サイクル方式) | အချိန်မှန် မှာယူနည်း (定期発注方式 / မှာယူမှုစက်ဝန်းစနစ် 発注サイクル方式) |
8. 発注点・平均在庫量・経済的発注量(EOQ)・安全在庫量の計算公式
8. မှာယူမှတ်၊ ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ၊ ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ (EOQ) နှင့် အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ တွက်ချက်သည့် ပုံသေနည်းများ
定量発注方式における「発注点」は、発注してから品物が納入されるまでの「調達期間(リードタイム)中の推定消費量」に「安全在庫量」を加えたものであり、「発注点 = 1日平均需要量 × 調達リードタイム(日) + 安全在庫量」で計算します。
ပမာဏသေ မှာယူနည်းရှိ “မှာယူမှတ် (発注点 Reorder Point)” ဆိုသည်မှာ အော်ဒါမှာယူချိန်မှ ပစ္စည်းရောက်ရှိလာချိန်အထိ “ဝယ်ယူချိန် (リードタイム) အတွင်း ခန့်မှန်းသုံးစွဲမှုပမာဏ” ပေါ်တွင် “အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (安全在庫量)” ကို ပေါင်းထည့်ထားခြင်းဖြစ်ပြီး “မှာယူမှတ် = တစ်နေ့တာ ပျမ်းမျှဝယ်လိုအား × ဝယ်ယူချိန် ကြာမြင့်ရက် (調達リードタイム) + အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ” ဖြင့် တွက်ချက်ပါသည်။
また1回の発注量をQとすると、在庫は「安全在庫+Q」と「安全在庫」の間をのこぎり歯状に増減するため、「平均在庫量 = 1回の発注量Q ÷ 2 + 安全在庫量」となります。
ထို့ပြင် တစ်ကြိမ်မှာယူသည့်ပမာဏကို Q ဟုထားပါက ကုန်လက်ကျန်သည် “အရန်လုံခြုံရေးလက်ကျန် + Q” နှင့် “အရန်လုံခြုံရေးလက်ကျန်” တို့ကြား လွှသွားပုံစံ အတက်အကျဖြစ်နေသောကြောင့် “ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ (平均在庫量) = တစ်ကြိမ်မှာယူသည့်ပမာဏ Q ÷ 2 + အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ” ဖြစ်ပါသည်။
年間の「発注費用」と「在庫保管費用」の合計(総費用)が最小となる1回あたりの最適発注量を「経済的発注量(EOQ)」と呼び、「EOQ = √(2 × 年間需要量D × 1回発注費S ÷ 1個あたり年間保管費H)」で求めます(H = 購入単価P × 年間保管費率i)。
တစ်နှစ်စာ “မှာယူမှုစရိတ် (発注費用)” နှင့် “ကုန်လက်ကျန် သိုလှောင်ထိန်းသိမ်းစရိတ် (在庫保管費用)” တို့၏ ပေါင်းလဒ် (စုစုပေါင်းစရိတ်) အနည်းဆုံးဖြစ်စေမည့် တစ်ကြိမ်ချင်း အကောင်းဆုံး မှာယူမှုပမာဏကို “ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ (経済的発注量 EOQ)” ဟုခေါ်ပြီး “EOQ = √(2 × တစ်နှစ်စာ ဝယ်လိုအားပမာဏ D × 1 ကြိမ် မှာယူစရိတ် S ÷ 1 ခုလျှင် တစ်နှစ်စာ သိုလှောင်စရိတ် H)” ဖြင့် ရှာဖွေပါသည် (H = ဝယ်ဈေးနှုန်း P × တစ်နှစ်စာ သိုလှောင်စရိတ်နှုန်း i)။
さらに需要変動による品切れを防ぐ「安全在庫量」は、「安全係数α × 1日(または単位期間)の需要の標準偏差σ × √(調達リードタイムL + 発注サイクルT)」で求めます(定量発注ではT=0)。試験では「許容欠品率(品切れ率)5%のとき安全係数α = 1.65」が頻出です。
ထပ်မံ၍ ဝယ်လိုအား အတက်အကျကြောင့် ပစ္စည်းပြတ်လပ်မှုကို ကာကွယ်ပေးသော “အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (安全在庫量)” ကို “လုံခြုံရေးမြှောက်ကိန်း α × တစ်နေ့တာ (သို့မဟုတ် ယူနစ်ကာလ) ဝယ်လိုအား၏ စံသွေဖည်မှု σ × √(ဝယ်ယူချိန် ကာလ L + မှာယူမှုစက်ဝန်း T)” ဖြင့် ရှာဖွေပါသည် (ပမာဏသေ မှာယူနည်းတွင် T = 0 ဖြစ်သည်)။ စာမေးပွဲတွင် “ခွင့်ပြုနိုင်သော ပစ္စည်းပြတ်လပ်မှုနှုန်း (許容欠品率) 5% ဖြစ်သည့်အခါ လုံခြုံရေးမြှောက်ကိန်း α = 1.65” ကို မကြာခဏ မေးလေ့ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 発注点 = 1日平均需要量 × 調達リードタイム + 安全在庫量/平均在庫量 = 発注量 ÷ 2 + 安全在庫量。
မှာယူမှတ် (発注点) = တစ်နေ့တာ ပျမ်းမျှဝယ်လိုအား × ဝယ်ယူချိန် ကြာမြင့်ရက် + အရန်လုံခြုံရေးလက်ကျန် / ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ = မှာယူပမာဏ ÷ 2 + အရန်လုံခြုံရေးလက်ကျန်။ - 経済的発注量(EOQ)= √(2 × 年間需要量 × 1回発注費 ÷ (単価 × 年間保管費率))(発注費用と保管費用が等しくなる点)。
ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ (EOQ) = √(2 × တစ်နှစ်စာ ဝယ်လိုအား × 1 ကြိမ် မှာယူစရိတ် ÷ (တစ်ယူနစ်ဈေးနှုန်း × တစ်နှစ်စာ သိုလှောင်စရိတ်နှုန်း)) (မှာယူစရိတ်နှင့် သိုလှောင်စရိတ် တူညီသွားသည့်အမှတ်)။ - 安全在庫量 = 安全係数(欠品率5%なら1.65) × 需要標準偏差σ × √(調達期間L + 発注間隔T)(※定量発注はT=0)。
အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ = လုံခြုံရေးမြှောက်ကိန်း (ပြတ်လပ်မှုနှုန်း 5% ဆိုလျှင် 1.65) × ဝယ်လိုအား စံသွေဖည်မှု σ × √(ဝယ်ယူချိန် L + မှာယူမှုကာလခြားနားချက် T) (※ ပမာဏသေ မှာယူနည်းတွင် T = 0)။ - 【例】1日平均需要50個・標準偏差10個・調達期間4日・許容欠品率5%(係数1.65)の定量発注 → 安全在庫=1.65×10×√4=33個、発注点=50×4+33=233個。また年需要12,000個・1回発注費1,500円・単価500円・年保管費率20%(保管費100円/個)ならEOQ=√(2×12,000×1,500÷100)=√360,000=600個
ဥပမာ - တစ်နေ့တာ ပျမ်းမျှဝယ်လိုအား 50 ခု၊ စံသွေဖည်မှု 10 ခု၊ ဝယ်ယူချိန် 4 ရက်၊ ခွင့်ပြုနိုင်သော ပစ္စည်းပြတ်လပ်မှုနှုန်း 5% (မြှောက်ကိန်း 1.65) ရှိသော ပမာဏသေ မှာယူနည်း → အရန်လုံခြုံရေးလက်ကျန် = 1.65 × 10 × √4 = 33 ခု၊ မှာယူမှတ် = 50 × 4 + 33 = 233 ခု။ ထို့ပြင် တစ်နှစ်ဝယ်လိုအား 12,000 ခု၊ 1 ကြိမ်မှာယူစရိတ် 1,500 ယန်း၊ တစ်ခုဈေးနှုန်း 500 ယန်း၊ တစ်နှစ်သိုလှောင်စရိတ်နှုန်း 20% (သိုလှောင်စရိတ် 100 ယန်း/ခု) ဆိုလျှင် EOQ = √(2 × 12,000 × 1,500 ÷ 100) = √360,000 = 600 ခု
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 発注点と平均在庫量 | မှာယူမှတ် (発注点) နှင့် ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ (平均在庫量) |
| 経済的発注量(EOQ:Economic Order Quantity) | ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ (経済的発注量 EOQ - Economic Order Quantity) |
| 安全在庫量と許容欠品率5%(安全係数1.65) | အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (安全在庫量) နှင့် ခွင့်ပြုနိုင်သော ပစ္စည်းပြတ်လပ်မှုနှုန်း 5% (လုံခြုံရေးမြှောက်ကိန်း 1.65) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
第3章(問9〜問18)は専門知識25問のうち10問を占める最重要章であり、計算問題が集中します。まず「生産計画の3分野(手順・工数・日程)」と「生産統制の5分野(手配・ディスパッチング・進捗・現品・余力)」の分類と帳票対応を確実に区別しましょう。
အခန်း 3 (မေးခွန်း 9 မှ 18 အထိ) သည် အထူးပြုဗဟုသုတ မေးခွန်း 25 ခုအနက် 10 ပုဒ် ပါဝင်သော အရေးအကြီးဆုံး အခန်းဖြစ်ပြီး တွက်ချက်မှုပုစ္ဆာများ စုပြုံပါဝင်ပါသည်။ ပထမဦးစွာ “ကုန်ထုတ်လုပ်မှု စီမံကိန်း နယ်ပယ် 3 ခု (လုပ်ငန်းအစီအစဉ်၊ လုပ်အားနာရီ၊ အချိန်ဇယား)” နှင့် “ကုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်း နယ်ပယ် 5 ခု (စီစဉ်ညွှန်ကြားခြင်း၊ တာဝန်ချထားခြင်း၊ တိုးတက်မှု၊ ပစ္စည်းအစစ်အမှန်၊ လုပ်နိုင်စွမ်းအား)” တို့၏ အမျိုးအစားခွဲခြားမှုနှင့် သက်ဆိုင်ရာ ပုံစံစာရွက်များကို သေချာစွာ ခွဲခြားမှတ်သားပါ။
工数計画の計算では、不適合品率rが与えられたときに負荷工数を「適合品率(1-r)で割る」ことが最大のポイントです。また人的生産能力(人員・時間・出勤率・稼働率・能率の積)と機械生産能力の式も頻出です。
လုပ်အားနာရီ စီမံကိန်း တွက်ချက်မှုတွင် စံမမီပစ္စည်းနှုန်း r ပေးထားသည့်အခါ ဝန်အားနာရီကို “စံမီပစ္စည်းနှုန်း (1 - r) ဖြင့် စားရမည်” ဆိုသည့်အချက်မှာ အဓိကအချက် ဖြစ်ပါသည်။ ထို့ပြင် လူသား ထုတ်လုပ်နိုင်စွမ်းအား (လုပ်သားဦးရေ၊ အချိန်၊ အလုပ်တက်နှုန်း၊ လည်ပတ်မှုနှုန်းနှင့် စွမ်းဆောင်ရည်နှုန်းတို့၏ မြှောက်လဒ်) နှင့် စက်ပစ္စည်း ထုတ်လုပ်နိုင်စွမ်းအား ပုံသေနည်းများကိုလည်း မကြာခဏ မေးလေ့ရှိပါသည်။
日程計画とMRPでは、基準日程の4要素(加工・検査・運搬・停滞)、ディスパッチングルールの「最小スラック(残り持ち時間から残り加工時間を引いた余裕が最小)」、BOMツリーからの「総所要量」と「有効在庫量(手持+入庫予定-引当)」「正味所要量」の計算が毎回出題されます。
အချိန်ဇယား စီမံကိန်းနှင့် MRP တွင် စံအချိန်ဇယား၏ အချက် 4 ခု (ပြုပြင်ချိန်၊ စစ်ဆေးချိန်၊ သယ်ယူချိန်၊ ရပ်တန့်စောင့်ဆိုင်းချိန်)၊ အလုပ်တာဝန်ချထားမှု စည်းမျဉ်းရှိ “အနည်းဆုံး အပိုချိန် Minimum Slack (ပေးပို့ရက်အထိ ကျန်ရှိချိန်မှ ကျန်ရှိသော ပြုပြင်ချိန်ကို နှုတ်ထားသည့် အပိုချိန် အနည်းဆုံး)”၊ BOM သစ်ပင်ပုံစံမှတစ်ဆင့် “စုစုပေါင်း လိုအပ်ချက်ပမာဏ” နှင့် “အသုံးပြုနိုင်သည့် ကုန်လက်ကျန်ပမာဏ (လက်ဝယ်ရှိ + ဝင်ရောက်ရန်ရှိ - လျာထားပြီး)”၊ “အသားတင် လိုအပ်ချက်ပမာဏ” တွက်ချက်မှုတို့ကို စာမေးပွဲတိုင်းတွင် မေးမြန်းပါသည်။
在庫管理では「定量発注(発注点で一定量を発注・BC品目)」と「定期発注(一定期間ごとに発注量を計算・A品目)」の対比、および発注点・平均在庫量・EOQ・安全在庫量(許容欠品率5%で安全係数1.65)の4公式を必ずマスターしてください。
ကုန်လက်ကျန် စီမံခန့်ခွဲမှုတွင် “ပမာဏသေ မှာယူနည်း (မှာယူမှတ်၌ ပုံသေပမာဏ မှာယူခြင်း၊ B/C ပစ္စည်းများ)” နှင့် “အချိန်မှန် မှာယူနည်း (သတ်မှတ်ကာလတိုင်း မှာယူပမာဏ တွက်ချက်ခြင်း၊ A ပစ္စည်းများ)” တို့၏ နှိုင်းယှဉ်ချက်အပြင် မှာယူမှတ်၊ ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ၊ EOQ နှင့် အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (ခွင့်ပြုနိုင်သော ပစ္စည်းပြတ်လပ်မှုနှုန်း 5% တွင် လုံခြုံရေးမြှောက်ကိန်း 1.65) ဟူသော ပုံသေနည်း 4 ခုကို မဖြစ်မနေ ကျွမ်းကျင်အောင် လေ့ကျင့်ထားပါ။
မှတ်ထားရမည့် အချက်များ
- 3計画(手順・工数・日程)と5統制(手配・差立て・進捗・現品・余力)、および需要変動への3つの緩衝(モノ・能力・時間)。
စီမံကိန်း 3 ခု (လုပ်ငန်းအစီအစဉ်၊ လုပ်အားနာရီ၊ အချိန်ဇယား) နှင့် ထိန်းချုပ်မှု 5 ခု (စီစဉ်ညွှန်ကြားခြင်း၊ တာဝန်ချထားခြင်း၊ တိုးတက်မှု၊ ပစ္စည်းအစစ်အမှန်၊ လုပ်နိုင်စွမ်းအား) အပြင် ဝယ်လိုအား အတက်အကျ ခုခံမှု 3 မျိုး (ပစ္စည်း၊ စွမ်းဆောင်ရည်၊ အချိန်)။ - 不適合品があるときの負荷工数は「適合品率(1-不適合品率)で割る」。MRPでは「正味所要量=総所要量-(手持在庫+入庫予定-引当済)」。
အပြစ်အနာအဆာ ရှိသည့်အခါ ဝန်အားနာရီကို စံမီပစ္စည်းနှုန်း (1 - စံမမီနှုန်း) ဖြင့် စားရမည်။ MRP တွင် အသားတင် လိုအပ်ချက် = စုစုပေါင်း လိုအပ်ချက် - (လက်ဝယ်ရှိ + ဝင်ရောက်ရန်ရှိ - လျာထားပြီး)။ - 在庫4大公式:①発注点、②平均在庫量、③EOQ(経済的発注量)、④安全在庫量(欠品率5%の安全係数=1.65)。
ကုန်လက်ကျန် အဓိကပုံသေနည်း 4 ခု - ① မှာယူမှတ် (発注点)၊ ② ပျမ်းမျှ ကုန်လက်ကျန်ပမာဏ (平均在庫量)၊ ③ EOQ (ကုန်ကျစရိတ် အသက်သာဆုံး မှာယူမှုပမာဏ)၊ ④ အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ (ပြတ်လပ်မှုနှုန်း 5% အတွက် မြှောက်ကိန်း = 1.65)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 3計画・5統制と3つの緩衝 | စီမံကိန်း 3 ခု၊ ထိန်းချုပ်မှု 5 ခုနှင့် ခုခံထိန်းညှိမှု 3 မျိုး |
| 負荷工数・最小スラック・正味所要量 | ဝန်အားနာရီ (負荷工数)၊ အနည်းဆုံး အပိုချိန် (最小スラック) နှင့် အသားတင် လိုအပ်ချက်ပမာဏ (正味所要量) |
| 発注点・EOQ・安全在庫量の公式 | မှာယူမှတ်၊ EOQ နှင့် အရန်လုံခြုံရေး ကုန်လက်ကျန်ပမာဏ ပုံသေနည်းများ |
ကုန်ထုတ်လုပ်မှု စီမံကိန်း၊ လုပ်ငန်းစဉ်နှင့် ကုန်လက်ကျန် ထိန်းချုပ်မှု (MRP)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html