
Perencanaan Produksi, Pengendalian Proses & Manajemen Persediaan (Beban Kerja, Jadwal, MRP, Sistem Pemesanan)
生産計画と工程・資材在庫管理(工数・日程・MRP・発注方式)
Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 工程管理の全体体系(生産計画の3分野と生産統制の5分野・使用帳票)
1. Sistem Keseluruhan Pengendalian Proses (3 Bidang Perencanaan Produksi, 5 Bidang Pengendalian Produksi & Formulir)
「工程管理」とは、定められた品質(Q)と原価(C)のもとで、顧客が要求する納期(D)と数量を確実に達成するため、仕事の流れと職場の生産能力を計画(Plan)・統制(Do・Check・Act)する活動です。
Pengendalian proses adalah kegiatan merencanakan (Plan) dan mengendalikan (Do, Check, Act) aliran pekerjaan serta kapasitas produksi di tempat kerja untuk mencapai tenggat pengiriman (D) dan jumlah yang diminta pelanggan secara pasti di bawah kualitas (Q) dan biaya (C) yang telah ditetapkan.
計画機能である「生産計画」は3つの領域に分かれます。①加工順序や使用機械・方法を決める「手順計画」、②仕事量(負荷)と職場能力をバランスさせる「工数計画」、③いつからいつまでに造るかを決める「日程計画」です。
Fungsi perencanaan—yaitu Perencanaan Produksi—terbagi menjadi 3 bidang: (1) Perencanaan prosedur/urutan kerja yang menentukan urutan pemrosesan, mesin yang digunakan, dan metode; (2) Perencanaan beban kerja (man-hour) yang menyeimbangkan volume pekerjaan (beban) dengan kapasitas tempat kerja; serta (3) Perencanaan jadwal yang menentukan kapan mulai dan selesai membuat.
実施と確認・処置を担う「生産統制」は5つの領域から成ります。①製造命令書や出庫票を発行する「作業手配」、②現場で作業の着手順序を指示する「ディスパッチング(差立て)」です。
Fungsi pelaksanaan, pemeriksaan, dan tindakan—yaitu Pengendalian Produksi—terdiri atas 5 bidang: (1) Pengaturan kerja / persiapan perintah (menerbitkan surat perintah produksi dan slip pengeluaran barang); serta (2) Dispatching (menginstruksikan urutan mulai kerja di lapangan).
さらに③計画に対する遅れや進みを把握する「進捗管理(進度管理)」、④仕掛品の所在と数量を一致させる「現品管理」、⑤各職場の負荷と能力の過不足を調整する「余力管理」が加わります。
Selanjutnya ditambah dengan (3) Pengendalian kemajuan / progres (memantau keterlambatan atau kemajuan terhadap rencana); (4) Pengendalian fisik barang (mencocokkan keberadaan dan jumlah aktual barang setengah jadi); serta (5) Pengendalian kapasitas sisa (menyesuaikan kelebihan atau kekurangan antara beban dan kapasitas tiap tempat kerja).
Poin penting
- 生産計画の3分野:①手順計画(工程図・作業標準書)、②工数計画(負荷山積み表)、③日程計画(基準日程表・ガントチャート)。
3 bidang Perencanaan Produksi: (1) Perencanaan prosedur (peta proses, standar kerja), (2) Perencanaan beban kerja (tabel penumpukan beban), (3) Perencanaan jadwal (tabel jadwal standar, grafik Gantt). - 生産統制の5分野:①手配(製造命令書・作業指導票・出庫票・移動票)、②ディスパッチング(差立て)、③進捗管理、④現品管理、⑤余力管理。
5 bidang Pengendalian Produksi: (1) Pengaturan kerja (surat perintah produksi, tiket instruksi kerja, slip keluar gudang, slip perpindahan), (2) Dispatching, (3) Pengendalian progres, (4) Pengendalian fisik barang, (5) Pengendalian kapasitas sisa. - 手順計画は「どのように造るか」、工数計画は「どれだけの仕事量か」、日程計画は「いつ造るか」を決める。
Perencanaan prosedur memutuskan 'bagaimana cara membuat', perencanaan beban kerja memutuskan 'berapa banyak volume pekerjaan', dan perencanaan jadwal memutuskan 'kapan membuat'.
| Kosakata | Arti |
|---|---|
| 生産計画(手順・工数・日程計画) | Perencanaan Produksi (Perencanaan prosedur, beban kerja, dan jadwal) |
| 生産統制(手配・差立て・進捗・現品・余力管理) | Pengendalian Produksi (Pengaturan kerja, Dispatching, Progres, Fisik barang, Kapasitas sisa) |
| 製造命令書・作業指導票・出庫票・移動票 | Surat perintah produksi, Tiket instruksi kerja, Slip pengeluaran barang, Slip perpindahan |
2. サプライチェーンマネジメント(SCM)と需要変動に対する3つの緩衝(モノ・能力・時間)
2. Supply Chain Management (SCM) dan 3 Penyangga terhadap Fluktuasi Permintaan (Barang, Kapasitas, Waktu)
原材料や部品のサプライヤーから、製造工場、物流センター、卸売・小売店を経て最終消費者(顧客)に至るまでの「調達・生産・物流・販売」の連鎖全体を統合的に管理し、全体最適を図る手法を「サプライチェーンマネジメント(SCM)」と呼びます。
Metode mengelola secara terpadu seluruh rangkaian Pengadaan—Produksi—Logistik—Penjualan mulai dari pemasok bahan baku dan komponen, pabrik manufaktur, pusat distribusi, pedagang grosir dan eceran hingga konsumen akhir (pelanggan) demi optimalisasi menyeluruh disebut Supply Chain Management (SCM).
サプライチェーン上で、需要予測に基づく「押出し(プッシュ型)生産」と、実需要(確定受注)に基づく「引張り(プル型)生産」が切り替わる境界点(戦略的に在庫を置く地点)が「デカップリングポイント」です。
Di sepanjang rantai pasok, titik batas peralihan antara produksi dorong (Push) berdasarkan peramalan permintaan dan produksi tarik (Pull) berdasarkan permintaan aktual (pesanan pasti)—tempat meletakkan stok secara strategis—adalah Decoupling Point.
市場の需要変動や予測誤差を吸収して安定供給を行うための「緩衝(バッファ)」には、「①モノによる緩衝」「②能力による緩衝」「③時間による緩衝」の3種類があります。
Untuk menyerap fluktuasi permintaan pasar dan kesalahan peramalan guna menjaga pasokan tetap stabil, terdapat 3 jenis penyangga (buffer): (1) Penyangga dengan barang, (2) Penyangga dengan kapasitas, dan (3) Penyangga dengan waktu.
「①モノによる緩衝」は完成品や部品の安全在庫を持つこと(見込生産中心)、「②能力による緩衝」は残業・休日出勤・外注利用や予備設備で生産能力に余裕を持たせること、「③時間による緩衝」は顧客に待ってもらう納入リードタイム(納期余裕)で調整することです。
(1) Penyangga dengan barang adalah memegang stok pengaman barang jadi atau komponen (utama pada produksi untuk stok); (2) Penyangga dengan kapasitas adalah memberi kelonggaran kapasitas produksi melalui lembur, kerja hari libur, subkontrak, atau peralatan cadangan; (3) Penyangga dengan waktu adalah menyesuaikan melalui lead time pengiriman yang ditunggu pelanggan.
Poin penting
- SCM=部品調達から生産・販売・顧客納入までの情報とモノの流れを一貫管理し、在庫削減とリードタイム短縮を図る手法。
SCM = Mengelola aliran informasi dan barang secara terpadu dari pengadaan komponen hingga produksi, penjualan, dan pengiriman ke pelanggan untuk menekan stok dan memperpendek lead time. - 需要変動を吸収する3つの緩衝:①モノによる緩衝(製品・部品在庫)、②能力による緩衝(残業・外注・余剰設備)、③時間による緩衝(納期・リードタイムの調整)。
3 penyangga penyerap fluktuasi permintaan: (1) Penyangga barang (stok produk/komponen), (2) Penyangga kapasitas (lembur, subkontrak, peralatan cadangan), (3) Penyangga waktu (penyesuaian tenggat kirim dan lead time). - 見込生産は「モノ(在庫)による緩衝」を主に使い、受注生産は「能力による緩衝」と「時間による緩衝」を主に使う。
Produksi untuk stok terutama menggunakan penyangga barang (stok), sedangkan produksi berdasarkan pesanan terutama menggunakan penyangga kapasitas dan penyangga waktu.
| Kosakata | Arti |
|---|---|
| サプライチェーンマネジメント(SCM) | Supply Chain Management (SCM: Manajemen Rantai Pasok) |
| 3つの緩衝(モノの緩衝・能力の緩衝・時間の緩衝) | 3 penyangga (Penyangga barang, Penyangga kapasitas, Penyangga waktu) |
| デカップリングポイントとブルウィップ効果 | Decoupling point dan Efek cambuk (Bullwhip effect) |
3. 生産計画の期間別階層(大・中・小日程計画)とローリング計画
3. Hierarki Perencanaan Produksi menurut Periode (Jadwal Besar, Menengah, Kecil) dan Rolling Plan
生産計画は対象期間の長さにより階層的に立てられます。まず経営計画や販売計画を受けて、1年〜半年単位の品種グループ別生産枠や設備投資・人員計画を定める「長期生産計画(基本生産計画・大日程計画)」を作成します。
Perencanaan produksi disusun secara bertingkat menurut panjang periode sasaran. Pertama, berdasarkan rencana bisnis dan rencana penjualan, dibuat Rencana produksi jangka panjang (rencana produksi dasar / jadwal besar) dalam satuan 1 tahun hingga setengah tahun untuk menetapkan kuota produksi per kelompok produk, investasi peralatan, dan rencana personel.
次に3〜6か月または月次(1か月)単位で、製品別の月別生産数量と在庫水準・必要工数を定める「中期生産計画(総合生産計画・中日程計画)」、およびそれに基づく「基準生産計画(MPS)」を策定します。
Berikutnya, dalam satuan 3 hingga 6 bulan atau bulanan (1 bulan), disusun Rencana produksi jangka menengah (rencana produksi agregat / jadwal menengah) yang menetapkan jumlah produksi bulanan per produk, tingkat stok, dan jam kerja yang dibutuhkan, beserta Jadwal Induk Produksi (MPS).
そして1週間〜1日単位で、どの職場・どの機械で、いつ・どの製品・部品を何個加工するかを具体的に割り付ける「短期生産計画(詳細生産計画・小日程計画)」へ落とし込みます。
Kemudian, dalam satuan 1 minggu hingga 1 hari, rencana tersebut diturunkan menjadi Rencana produksi jangka pendek (rencana produksi detail / jadwal kecil) yang mengalokasikan secara spesifik tempat kerja mana, mesin mana, kapan, serta memproses produk atau komponen apa sebanyak berapa buah.
また需要変化に柔軟に対応するため、例えば3か月先までの月次計画を毎月見直し、直近1か月を確定させつつ翌月以降の計画を最新の受注実績に基づいて順次更新していく方式を「ローリング計画(回転計画)」と呼びます。
Selain itu, untuk merespons perubahan permintaan secara fleksibel, metode meninjau kembali rencana bulanan untuk 3 bulan ke depan setiap bulan—memastikan 1 bulan terdekat sambil memperbarui rencana bulan berikutnya secara berurutan berdasarkan realisasi pesanan terbaru—disebut Rolling Plan (rencana bergulir).
Poin penting
- 計画期間の3階層:大日程計画(長期:年間・半期)→中日程計画(中期:月間・3〜6か月)→小日程計画(短期:週間・日間)。
3 tingkatan periode rencana: Jadwal besar (jangka panjang: tahunan/semesteran) → Jadwal menengah (jangka menengah: bulanan / 3–6 bulan) → Jadwal kecil (jangka pendek: mingguan/harian). - 基準生産計画(MPS:Master Production Schedule)=最終製品ごとの時期別生産量を定め、MRP(資材所要量計画)の出発点となる計画。
Jadwal Induk Produksi (MPS: Master Production Schedule) = Menetapkan jumlah produksi per periode untuk setiap produk akhir dan menjadi titik awal MRP (perencanaan kebutuhan material). - ローリング計画=一定期間ごとに実績と最新の需要予測を反映して、順次計画を見直し・更新していく計画手法。
Rolling plan = Metode perencanaan yang secara berkala mencerminkan hasil aktual dan peramalan permintaan terbaru untuk meninjau ulang dan memperbarui rencana secara berurutan.
| Kosakata | Arti |
|---|---|
| 大日程計画・中日程計画・小日程計画 | Jadwal besar, Jadwal menengah, Jadwal kecil |
| 総合生産計画と基準生産計画(MPS) | Rencana produksi agregat dan Jadwal Induk Produksi (MPS) |
| ローリング計画(計画の周期的見直し) | Rolling plan (peninjauan rencana secara berkala) |
4. 工数計画(山積み・山崩し)と不適合品率を考慮した負荷工数・生産能力計算
4. Perencanaan Beban Kerja (Loading & Leveling) serta Perhitungan Beban Kerja dengan Rasio Cacat & Kapasitas Produksi
「工数計画(負荷計画・余力計画)」では、生産計画を達成するのに必要な仕事量である「負荷工数(人時または機械時間)」と、職場が持つ「生産能力工数」を計算して比較します。
Dalam Perencanaan beban kerja (perencanaan muatan / perencanaan kapasitas sisa), dihitung dan dibandingkan antara Jam beban kerja (orang-jam atau mesin-jam)—yaitu volume pekerjaan yang diperlukan untuk mencapai rencana produksi—dengan Jam kapasitas produksi yang dimiliki tempat kerja.
工程で不適合品(不良品)が発生する場合、必要な良品数を確実に得るには不良分を見込んで多めに投入する必要があるため、「負荷工数 =(1個あたり加工時間 × 必要良品数 + 段取り時間)÷ 適合品率(1 - 不適合品率)」で計算します。
Apabila terjadi produk tidak sesuai (produk cacat) di dalam proses, untuk memperoleh jumlah produk baik yang dibutuhkan secara pasti maka harus memasukkan jumlah lebih banyak dengan memperhitungkan porsi cacat; oleh karena itu Beban kerja = (Waktu proses per unit × Jumlah produk baik yang dibutuhkan + Waktu setup) ÷ Rasio produk baik (1 - Rasio produk cacat).
一方、「人的生産能力」は「人員数 × 1人あたり所定就業時間 × 出勤率 × 稼働率(直接作業時間の割合) × 作業能率」で求め、「機械生産能力」は「機械台数 × 1台あたり操業時間 × 可動率(運転可能割合)」で求めます。
Di sisi lain, Kapasitas produksi manusia dihitung dengan: Jumlah pekerja × Jam kerja terjadwal per orang × Rasio kehadiran × Rasio operasi (proporsi waktu kerja langsung) × Efisiensi kerja; sedangkan Kapasitas produksi mesin dihitung dengan: Jumlah mesin × Jam operasi per mesin × Rasio ketersediaan (proporsi siap jalan).
職場ごと・期間ごとに負荷工数を集計してグラフ化することを「山積み(ローディング)」と呼び、負荷が能力を超える山の部分を残業・応援・外注・日程の前後移管などで能力内に均す調整を「山崩し(レベリング)」と呼びます。
Menjumlahkan beban kerja per tempat kerja dan per periode lalu membuatnya menjadi grafik disebut Penumpukan beban (Loading / Yamazumi), sedangkan menyesuaikan bagian puncak beban yang melebihi kapasitas agar rata di dalam batas kapasitas melalui lembur, bantuan, subkontrak, atau penggeseran jadwal maju/mundur disebut Pemerataan beban (Leveling / Yamakuzushi).
Poin penting
- 不適合品を見込んだ負荷工数=必要な正味加工時間 ÷ 適合品率(=1 - 不適合品率)。※掛けるのではなく「適合品率で割る」点が最重要。
Beban kerja yang memperhitungkan produk cacat = Waktu proses bersih yang dibutuhkan ÷ Rasio produk baik (= 1 - Rasio produk cacat). Poin terpenting: dibagi dengan rasio produk baik, bukan dikali. - 人的生産能力=作業者数 × 就業時間 × 出勤率 × 稼働率 × 能率/機械生産能力=台数 × 操業時間 × 可動率。
Kapasitas produksi manusia = Jumlah pekerja × Jam kerja × Rasio hadir × Rasio operasi × Efisiensi / Kapasitas produksi mesin = Jumlah mesin × Jam operasi × Rasio ketersediaan. - 山積み(負荷工数の集計)→ 余力の算定(能力 - 負荷)→ 山崩し(能力と負荷の不均衡の平準化)。
Loading (rekapitulasi beban kerja) → Perhitungan kapasitas sisa (Kapasitas - Beban) → Leveling (pemerataan ketidakseimbangan antara kapasitas dan beban). - 【例】製品950個・1個の加工時間0.2時間・不適合品率5%(適合品率0.95) → 負荷工数=(950×0.2)÷(1-0.05)=190÷0.95=200時間。作業者2名・月160時間・出勤率100%・稼働率80%・能率100%なら人的能力=2×160×1.0×0.8×1.0=256時間(余力=256-200=56時間)
Contoh: Butuh 950 produk baik, waktu proses 1 unit 0.2 jam, rasio produk cacat 5% (rasio produk baik 0.95) → Beban kerja = (950 × 0.2) ÷ (1 - 0.05) = 190 ÷ 0.95 = 200 jam. Jika ada 2 pekerja, 160 jam/bulan, rasio hadir 100%, rasio operasi 80%, efisiensi 100%, maka kapasitas manusia = 2 × 160 × 1.0 × 0.8 × 1.0 = 256 jam (kapasitas sisa = 256 - 200 = 56 jam)
| Kosakata | Arti |
|---|---|
| 負荷工数と生産能力(余力=能力-負荷) | Beban kerja dan Kapasitas produksi (Kapasitas sisa = Kapasitas - Beban) |
| 山積み(ローディング)と山崩し(レベリング) | Penumpukan beban (Loading) dan Pemerataan beban (Leveling) |
| 人的生産能力と機械生産能力・適合品率 | Kapasitas produksi manusia, Kapasitas produksi mesin, dan Rasio produk baik |
5. 日程計画(フォワード/バックワード・基準日程4要素)とディスパッチングルール
5. Perencanaan Jadwal (Forward / Backward, 4 Elemen Jadwal Standar) dan Aturan Dispatching
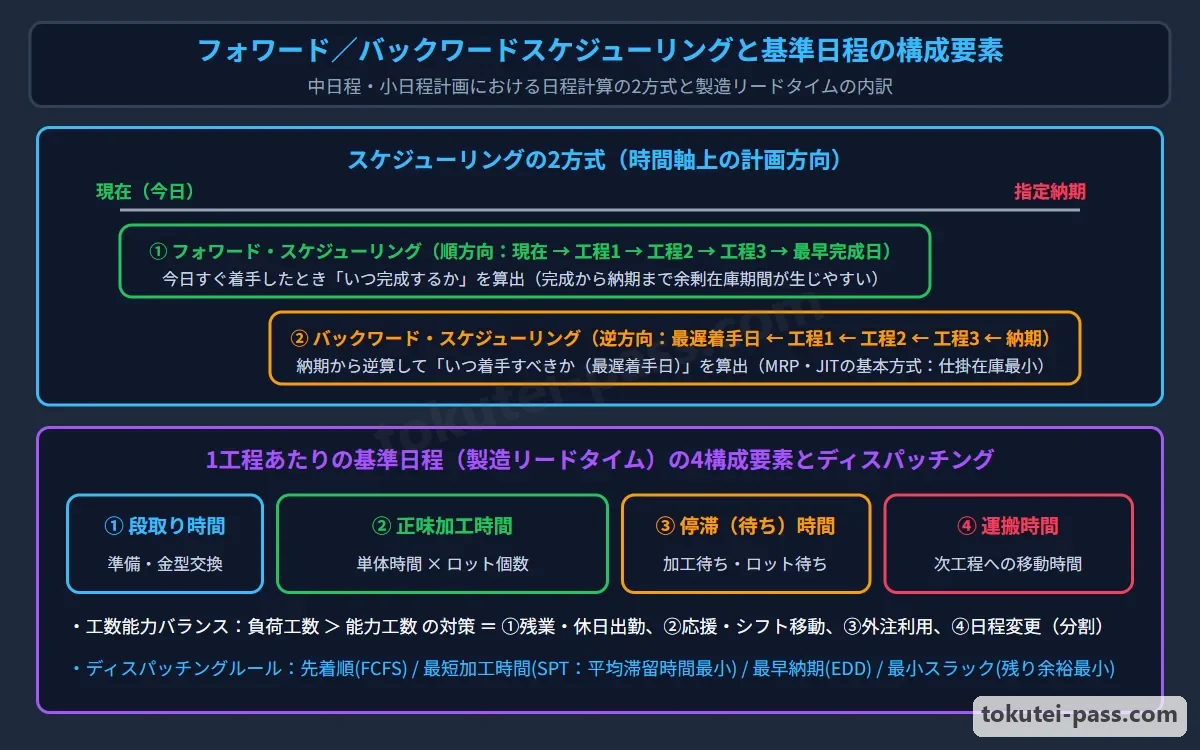
日程計画の立て方には2つの方式があります。仕事の着手可能日(現在)を起点に第1工程から順番に前向きに積み上げて完成予定日を求める「フォワード・スケジューリング」と、顧客の指定納期を起点に最終工程から逆算して各工程の着手日を求める「バックワード・スケジューリング」です。
Ada 2 metode penyusunan jadwal: Forward Scheduling mengambil tanggal mulai kerja yang memungkinkan (saat ini) sebagai titik awal lalu menjumlahkan maju secara berurutan dari Proses 1 untuk mencari perkiraan tanggal selesai; Backward Scheduling mengambil tenggat kirim pelanggan sebagai titik awal lalu menghitung mundur dari proses terakhir untuk mencari tanggal mulai tiap proses.
また各工程を通過するのに要する標準的な時間である「基準日程(製造リードタイム)」は、①「加工時間(段取り時間+正味加工時間)」、②「検査時間」、③「運搬時間」、④「停滞時間(工程間の余裕・待ち時間)」の4要素の合計で構成されます。
Jadwal standar (lead time manufaktur)—waktu standar yang diperlukan untuk melewati setiap proses—tersusun dari total 4 elemen: (1) Waktu pemrosesan (waktu setup + waktu proses bersih), (2) Waktu pemeriksaan, (3) Waktu pengangkutan, dan (4) Waktu henti/tunggu (waktu kelonggaran dan antrean antarproses).
現場で複数の仕事(ジョブ)が待っているとき、どの仕事から先に機械へ投入するかを決める優先規則を「ディスパッチングルール(差立て規則)」と呼びます。
Ketika banyak pekerjaan (job) sedang menunggu di lapangan, aturan prioritas yang menentukan pekerjaan mana yang dimasukkan lebih dulu ke mesin disebut Aturan Dispatching.
代表的なルールには、①到着順に処理する「先着順(FCFS)」、②加工時間が最も短い仕事を優先し平均滞留時間を最小にする「最短加工時間ルール(SPT)」、③納期が最も早い仕事を優先する「最早納期ルール(D.Date/EDD)」、④「スラック(=残り持ち時間 - 残り加工時間)」が最小の「最小スラックルール」があります。
Aturan utama meliputi: (1) First-Come, First-Served (FCFS) yang memproses sesuai urutan datang; (2) Aturan Waktu Proses Terpendek (SPT) yang memprioritaskan pekerjaan dengan waktu proses paling singkat untuk meminimalkan rata-rata waktu tinggal; (3) Aturan Tenggat Tercepat (D.Date / EDD) yang memprioritaskan pekerjaan dengan tenggat paling awal; serta (4) Aturan Slack Minimum yang memprioritaskan pekerjaan dengan kelonggaran waktu Slack (= Sisa waktu hingga tenggat - Sisa waktu proses) paling kecil.
Poin penting
- フォワード方式=着手日から順方向に計算し最短完成日を求める/バックワード方式=納期から逆算し最遅着手日を求める(JITやMRPの基本)。
Metode Forward = Menghitung maju dari tanggal mulai untuk mencari tanggal selesai paling awal / Metode Backward = Menghitung mundur dari tenggat kirim untuk mencari tanggal mulai paling lambat (dasar JIT dan MRP). - 基準日程の4構成要素:①加工時間(段取り+本作業)、②検査時間、③運搬時間、④停滞(余裕)時間。
4 elemen penyusun jadwal standar: (1) Waktu proses (setup + kerja utama), (2) Waktu pemeriksaan, (3) Waktu pengangkutan, (4) Waktu tunggu (kelonggaran). - 主要ディスパッチングルール:FCFS(先着順)・SPT(最短加工時間優先)・D.Date(最早納期優先)・最小スラック(残り余裕時間が最小のものを優先)。
Aturan Dispatching utama: FCFS (datang pertama dilayani pertama), SPT (prioritas waktu proses terpendek), D.Date (prioritas tenggat tercepat), Slack Minimum (prioritas sisa waktu longgar terkecil). - 【例】現在時刻0日・仕事A(納期10日後・残り加工時間7日)と仕事B(納期8日後・残り加工時間3日) → Aのスラック=10-7=3日、Bのスラック=8-3=5日。最早納期ルールならB優先、最小スラックルールならA優先
Contoh: Saat ini Hari ke-0, Pekerjaan A (tenggat 10 hari lagi, sisa waktu proses 7 hari) dan Pekerjaan B (tenggat 8 hari lagi, sisa waktu proses 3 hari) → Slack A = 10 - 7 = 3 hari, Slack B = 8 - 3 = 5 hari. Menurut aturan tenggat tercepat B diprioritaskan, menurut aturan Slack minimum A diprioritaskan
| Kosakata | Arti |
|---|---|
| フォワード・スケジューリングとバックワード・スケジューリング | Forward Scheduling dan Backward Scheduling |
| 基準日程の4要素(加工・検査・運搬・停滞時間) | 4 elemen jadwal standar (Waktu proses, pemeriksaan, pengangkutan, tunggu) |
| ディスパッチングルール(FCFS・SPT・最早納期・最小スラック) | Aturan Dispatching (FCFS, SPT, Tenggat tercepat, Slack minimum) |
6. 部品表(BOM:ストラクチャ型とサマリー型)とMRP(有効在庫量・正味所要量計算)
6. Daftar Komponen (BOM: Tipe Struktur vs Tipe Ringkasan) dan MRP (Perhitungan Stok Tersedia & Kebutuhan Bersih)
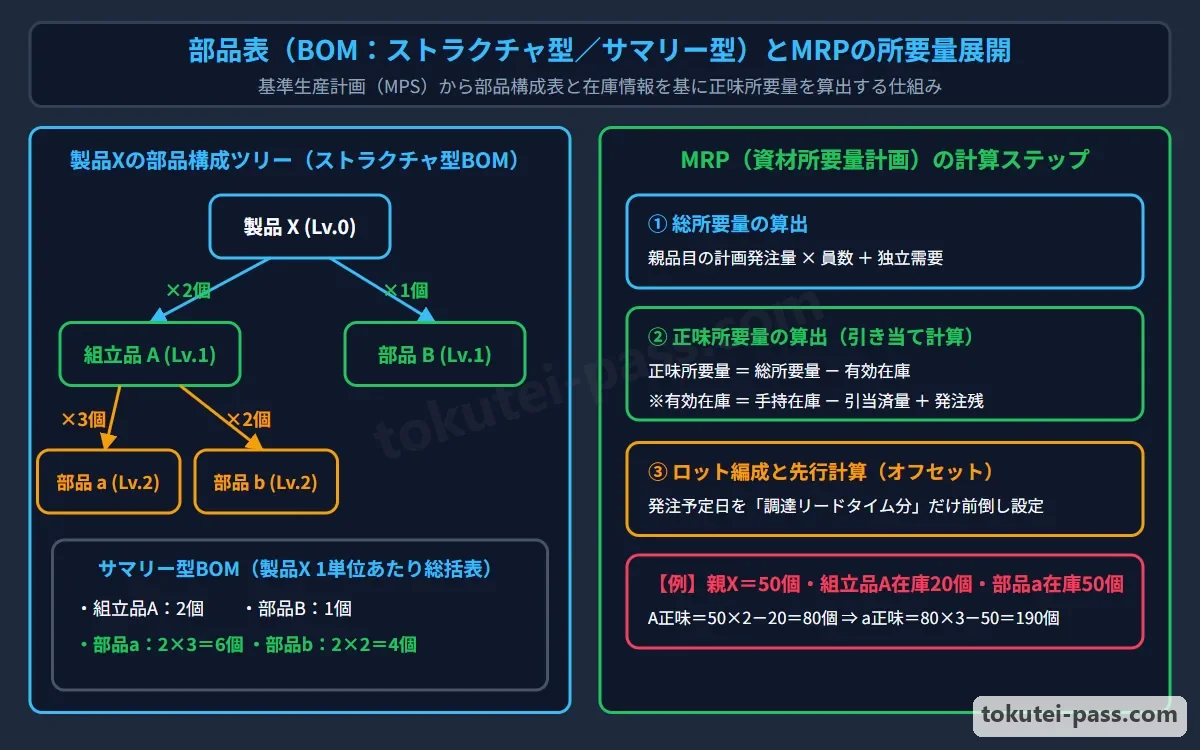
製品1単位を造るのにどの部品・原材料がいくつ必要かを示す「部品表(BOM:Bill of Materials)」には、組立の親子階層構造を1段階ずつそのまま表す「ストラクチャ型(構造型)部品表」と、階層に関係なく製品1個に使われる全部品の合計数量を一覧にした「サマリー型(集計型)部品表」があります。
Daftar komponen (BOM: Bill of Materials) yang menunjukkan komponen dan bahan baku apa serta berapa banyak yang dibutuhkan untuk membuat 1 unit produk memiliki 2 jenis: BOM tipe struktur (Structure BOM) yang menggambarkan struktur hierarki induk-anak perakitan setingkat demi setingkat apa adanya, dan BOM tipe ringkasan (Summary BOM) yang merangkum total jumlah seluruh komponen untuk 1 produk tanpa memandang tingkatan.
「MRP(Material Requirements Planning:資材所要量計画)」は、基準生産計画(MPS)とストラクチャ型BOMと在庫情報を用いて、「どの部品が・いつ・何個必要か」を自動計算する仕組みです。まず親品目の生産数に部品構成員数を掛け合わせて「総所要量」を求めます。
MRP (Material Requirements Planning: Perencanaan Kebutuhan Material) adalah mekanisme yang menggunakan Jadwal Induk Produksi (MPS), BOM tipe struktur, dan informasi persediaan untuk menghitung secara otomatis komponen mana, kapan, dan berapa buah yang dibutuhkan. Pertama, jumlah produksi item induk dikalikan angka pemakaian komponen untuk mencari Kebutuhan Kotor (Gross Requirements).
次に、現在倉庫にある「手持在庫量」に、すでに発注済みでこれから届く「入庫予定量(注文残)」を足し、他用途に予約済みの「引当済量」や維持すべき「安全在庫量」を引いて、実質的に使える「有効在庫量」を算出します。
Berikutnya, Stok di Tangan (On-Hand Inventory) yang ada di gudang saat ini ditambah dengan Rencana Penerimaan (sisa pesanan pembelian yang sudah dipesan dan akan datang), lalu dikurangi Jumlah yang Telah Dialokasikan serta Stok Pengaman yang harus dijaga untuk menghitung Stok Tersedia (Available Inventory) yang benar-benar bisa dipakai.
そして「総所要量」から「有効在庫量」を差し引いて、真に不足して手配が必要な「正味所要量」を求め、これをロットまとめした上で調達リードタイムだけ前倒し(先行)した日に発注・製造着手を行います。
Kemudian, Kebutuhan Kotor dikurangi Stok Tersedia untuk mendapatkan Kebutuhan Bersih (Net Requirements: kekurangan sesungguhnya yang harus diadakan), lalu dikelompokkan dalam lot dan dipesan atau dimulai pembuatannya pada tanggal yang dimajukan sejauh lead time pengadaan.
Poin penting
- ストラクチャ型BOM=製品・ユニット・部品の親子階層関係を表現(設計変更やMRP展開に適する)/サマリー型BOM=製品1単位あたりの部品総使用数を集計。
BOM tipe struktur = Menggambarkan hubungan hierarki induk-anak antara produk, unit, dan komponen (cocok untuk perubahan desain dan penjabaran MRP) / BOM tipe ringkasan = Menjumlahkan total pemakaian komponen per 1 unit produk. - 有効在庫量 = 手持在庫量 + 入庫予定量(発注残) - 引当済量(および安全在庫量)。
Stok Tersedia = Stok di tangan + Rencana penerimaan (sisa pesanan) - Jumlah yang telah dialokasikan (dan stok pengaman). - 正味所要量 = 総所要量 - 有効在庫量(複数の親ユニットで使われる共通部品は、すべて足し合わせて総所要量を出す)。
Kebutuhan Bersih = Kebutuhan kotor - Stok tersedia (untuk komponen umum yang dipakai di beberapa unit induk, jumlahkan semuanya untuk memperoleh kebutuhan kotor). - 【例】製品Xを100個生産・X1個にユニットAが2個と部品aが1個必要・さらにA1個に部品aが3個必要 → 部品aの総所要量=100×(2×3+1)=700個。手持在庫150個・入庫予定80個・引当済30個なら有効在庫=150+80-30=200個、正味所要量=700-200=500個
Contoh: Produksi 100 unit Produk X; 1 unit X butuh 2 Unit A dan 1 Komponen a; selain itu 1 Unit A butuh 3 Komponen a → Kebutuhan kotor Komponen a = 100 × (2 × 3 + 1) = 700 buah. Jika stok di tangan 150 buah, rencana masuk 80 buah, telah dialokasikan 30 buah, maka stok tersedia = 150 + 80 - 30 = 200 buah, dan kebutuhan bersih = 700 - 200 = 500 buah
| Kosakata | Arti |
|---|---|
| ストラクチャ型部品表とサマリー型部品表(BOM) | BOM tipe struktur (Structure BOM) dan BOM tipe ringkasan (Summary BOM) |
| MRP(資材所要量計画)と総所要量 | MRP (Perencanaan Kebutuhan Material) dan Kebutuhan kotor |
| 有効在庫量と正味所要量・リードタイム計算 | Stok tersedia, Kebutuhan bersih, dan Perhitungan lead time |
7. 資材・在庫管理の基礎(常備品と非常備品・定量発注方式と定期発注方式)
7. Dasar Manajemen Material & Stok (Barang Stok Tetap vs Non-Stok, Sistem Pemesanan Kuantitas Tetap vs Periodik)
工場で扱う資材は、多くの製品に共通して反復使用されるため常時一定量を倉庫に在庫しておく「常備品(標準部品・汎用材料等)」と、特定の注文製品にしか使わないため生産計画や受注の都度必要分だけ手配する「非常備品(専用部品等)」に分かれます。
Material yang ditangani di pabrik terbagi menjadi Barang persediaan tetap / stock items (komponen standar, material umum, dll. yang selalu disimpan dalam jumlah tertentu di gudang karena dipakai berulang kali secara umum pada banyak produk) dan Barang non-persediaan tetap / non-stock items (komponen khusus, dll. yang hanya diadakan sejumlah yang dibutuhkan setiap kali ada rencana produksi atau pesanan).
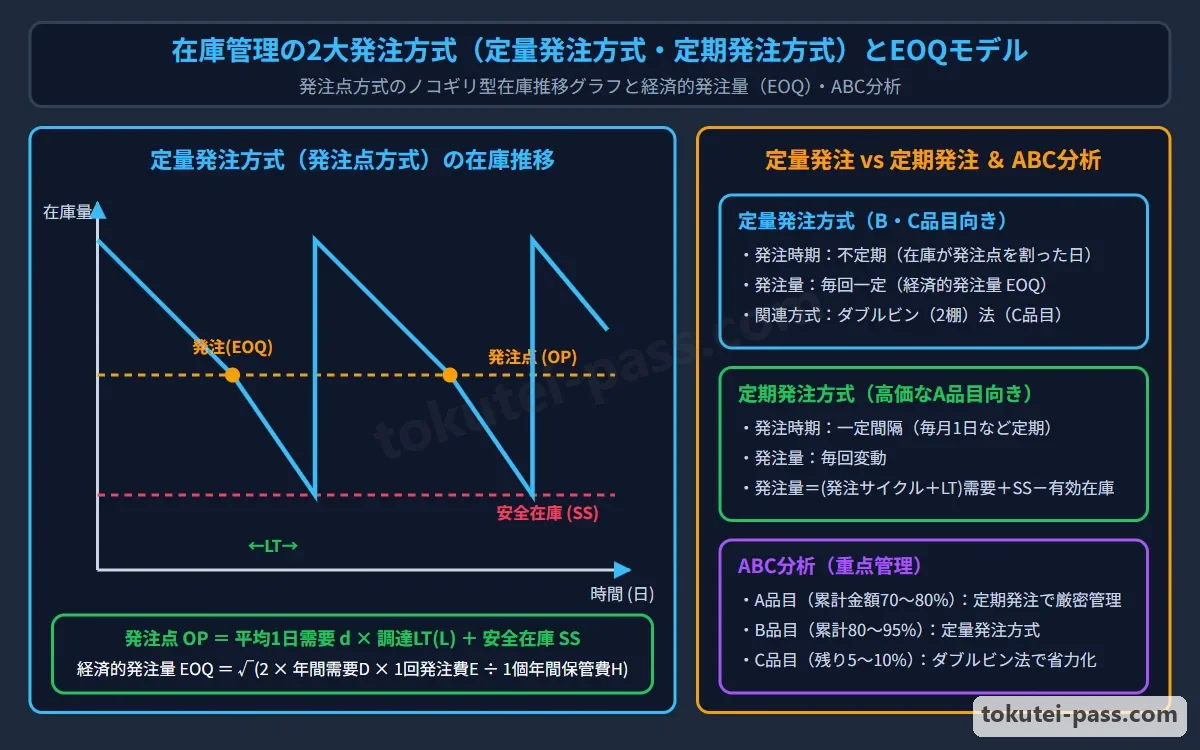
常備品の代表的な補充方式が「定量発注方式(発注点方式)」と「定期発注方式」です。「定量発注方式」は、在庫量があらかじめ定めた「発注点」まで減った時点で、毎回「決まった一定量(経済的発注量など)」を発注する方式です。
Dua metode pengisian ulang utama untuk barang persediaan tetap adalah Sistem pemesanan kuantitas tetap (sistem titik pemesanan kembali) dan Sistem pemesanan periodik. Sistem pemesanan kuantitas tetap memesan jumlah tetap yang sama (seperti kuantitas pesanan ekonomis EOQ) setiap kali jumlah stok turun mencapai Titik Pemesanan Kembali (Reorder Point) yang telah ditentukan.
定量発注方式は発注時期が不定期で発注量が一定であり、事務手続きが簡単なため単価が安く需要が安定したB・C品目に適します。なお在庫を2つの箱に分け、1箱目が空になった時点で発注する「ダブルビン法(2箱法)」は定量発注の簡便な応用です。
Sistem pemesanan kuantitas tetap memiliki waktu pemesanan tidak tetap dan jumlah pemesanan tetap; karena prosedur administrasinya mudah, sistem ini cocok untuk item B dan C yang harga satuannya murah dan permintaannya stabil. Metode dua kotak (Double-bin)—membagi stok ke dalam 2 kotak dan memesan saat kotak pertama habis—adalah penerapan praktis dari pemesanan kuantitas tetap.
一方、「定期発注方式」は、毎月1日や毎週月曜日など「決まった発注間隔(発注サイクル)」ごとに需要予測と現在在庫を調べ、毎回異なる必要量を計算して発注する方式であり、単価が高く厳密に在庫圧縮したい重要なA品目に適します。
Sebaliknya, Sistem pemesanan periodik memeriksa peramalan permintaan dan stok saat ini pada setiap interval pemesanan tetap (siklus pemesanan, misal setiap tanggal 1 atau setiap hari Senin) lalu menghitung jumlah kebutuhan yang berbeda tiap kali pesan; cocok untuk item A yang mahal dan penting yang stoknya ingin ditekan secara ketat.
Poin penting
- 常備品=反復使用するため常時在庫を持つ資材/非常備品=受注や生産計画の都度、必要量のみを手配する資材。
Barang persediaan tetap = Material yang selalu disimpan stoknya karena dipakai berulang / Barang non-persediaan tetap = Material yang hanya dipesan sesuai jumlah kebutuhan tiap ada pesanan atau rencana produksi. - 定量発注方式=「発注時期は不定期・発注量は一定」(在庫が発注点に達したら一定量を発注、B・C品目向き、ダブルビン法もこの一種)。
Sistem pemesanan kuantitas tetap = Waktu pesan tidak tetap, jumlah pesan tetap (memesan jumlah tetap saat stok mencapai titik pesan kembali; cocok untuk item B & C; metode double-bin termasuk jenis ini). - 定期発注方式=「発注時期は一定・発注量は毎回変動」(高価で需要変動があるA品目向き)。
Sistem pemesanan periodik = Waktu pesan tetap, jumlah pesan berubah setiap kali (cocok untuk item A yang mahal dan memiliki fluktuasi permintaan). - 【例】定期発注方式で発注サイクル30日・調達リードタイム10日・期間中(40日間)の予想需要量800個・安全在庫100個・現在の手持在庫180個・注文残120個 → 今回の発注量=800+100-(180+120)=600個
Contoh: Pada sistem pemesanan periodik dengan siklus pesan 30 hari, lead time pengadaan 10 hari, perkiraan permintaan selama periode (40 hari) = 800 buah, stok pengaman 100 buah, stok di tangan saat ini 180 buah, sisa pesanan 120 buah → Jumlah pemesanan kali ini = 800 + 100 - (180 + 120) = 600 buah
| Kosakata | Arti |
|---|---|
| 常備品と非常備品・ABC分析 | Barang persediaan tetap, Barang non-persediaan tetap, dan Analisis ABC |
| 定量発注方式(発注点方式・ダブルビン法) | Sistem pemesanan kuantitas tetap (Sistem Reorder Point / Metode Double-bin) |
| 定期発注方式(発注サイクル方式) | Sistem pemesanan periodik (Sistem siklus pemesanan) |
8. 発注点・平均在庫量・経済的発注量(EOQ)・安全在庫量の計算公式
8. Rumus Perhitungan Titik Pemesanan Kembali, Rata-rata Stok, Economic Order Quantity (EOQ), dan Stok Pengaman
定量発注方式における「発注点」は、発注してから品物が納入されるまでの「調達期間(リードタイム)中の推定消費量」に「安全在庫量」を加えたものであり、「発注点 = 1日平均需要量 × 調達リードタイム(日) + 安全在庫量」で計算します。
Titik Pemesanan Kembali (Reorder Point) pada sistem pemesanan kuantitas tetap adalah perkiraan konsumsi selama periode pengadaan (lead time sejak memesan hingga barang diterima) ditambah stok pengaman: Titik Pemesanan Kembali = Rata-rata permintaan harian × Lead time pengadaan (hari) + Stok pengaman.
また1回の発注量をQとすると、在庫は「安全在庫+Q」と「安全在庫」の間をのこぎり歯状に増減するため、「平均在庫量 = 1回の発注量Q ÷ 2 + 安全在庫量」となります。
Jika jumlah pemesanan sekali pesan adalah Q, karena stok naik turun membentuk gigi gergaji di antara (Stok pengaman + Q) dan Stok pengaman, maka Rata-rata Stok = Jumlah sekali pesan Q ÷ 2 + Stok pengaman.
年間の「発注費用」と「在庫保管費用」の合計(総費用)が最小となる1回あたりの最適発注量を「経済的発注量(EOQ)」と呼び、「EOQ = √(2 × 年間需要量D × 1回発注費S ÷ 1個あたり年間保管費H)」で求めます(H = 購入単価P × 年間保管費率i)。
Jumlah pemesanan optimal sekali pesan yang meminimalkan total Biaya pemesanan dan Biaya penyimpanan stok tahunan (total biaya) disebut Economic Order Quantity (EOQ / Kuantitas Pesanan Ekonomis), yang dihitung dengan: EOQ = √(2 × Permintaan tahunan D × Biaya sekali pesan S ÷ Biaya simpan tahunan per unit H), di mana H = Harga beli satuan P × Rasio biaya simpan tahunan i.
さらに需要変動による品切れを防ぐ「安全在庫量」は、「安全係数α × 1日(または単位期間)の需要の標準偏差σ × √(調達リードタイムL + 発注サイクルT)」で求めます(定量発注ではT=0)。試験では「許容欠品率(品切れ率)5%のとき安全係数α = 1.65」が頻出です。
Lebih lanjut, Stok Pengaman (Safety Stock) untuk mencegah kehabisan stok akibat fluktuasi permintaan dihitung dengan: Faktor keamanan α × Simpangan baku permintaan harian (atau per satuan periode) σ × √(Lead time pengadaan L + Siklus pemesanan T) (pada pemesanan kuantitas tetap, T = 0). Dalam ujian, 'rasio kehabisan stok yang diizinkan 5% memiliki faktor keamanan α = 1.65' sangat sering muncul.
Poin penting
- 発注点 = 1日平均需要量 × 調達リードタイム + 安全在庫量/平均在庫量 = 発注量 ÷ 2 + 安全在庫量。
Titik Pemesanan Kembali = Rata-rata permintaan harian × Lead time pengadaan + Stok pengaman / Rata-rata Stok = Jumlah pemesanan ÷ 2 + Stok pengaman. - 経済的発注量(EOQ)= √(2 × 年間需要量 × 1回発注費 ÷ (単価 × 年間保管費率))(発注費用と保管費用が等しくなる点)。
Economic Order Quantity (EOQ) = √(2 × Permintaan tahunan × Biaya sekali pesan ÷ (Harga satuan × Rasio biaya simpan tahunan)) (titik di mana biaya pesan sama dengan biaya simpan). - 安全在庫量 = 安全係数(欠品率5%なら1.65) × 需要標準偏差σ × √(調達期間L + 発注間隔T)(※定量発注はT=0)。
Stok Pengaman = Faktor keamanan (1.65 jika rasio kehabisan stok 5%) × Simpangan baku permintaan σ × √(Periode pengadaan L + Interval pesan T) (pemesanan kuantitas tetap: T = 0). - 【例】1日平均需要50個・標準偏差10個・調達期間4日・許容欠品率5%(係数1.65)の定量発注 → 安全在庫=1.65×10×√4=33個、発注点=50×4+33=233個。また年需要12,000個・1回発注費1,500円・単価500円・年保管費率20%(保管費100円/個)ならEOQ=√(2×12,000×1,500÷100)=√360,000=600個
Contoh: Pemesanan kuantitas tetap dengan rata-rata permintaan harian 50 buah, simpangan baku 10 buah, periode pengadaan 4 hari, rasio kehabisan stok diizinkan 5% (faktor 1.65) → Stok pengaman = 1.65 × 10 × √4 = 33 buah, Titik pesan kembali = 50 × 4 + 33 = 233 buah. Selain itu jika permintaan tahunan 12,000 buah, biaya sekali pesan 1,500 yen, harga satuan 500 yen, rasio biaya simpan tahunan 20% (biaya simpan 100 yen/buah), maka EOQ = √(2 × 12,000 × 1,500 ÷ 100) = √360,000 = 600 buah
| Kosakata | Arti |
|---|---|
| 発注点と平均在庫量 | Titik Pemesanan Kembali (Reorder Point) dan Rata-rata Stok |
| 経済的発注量(EOQ:Economic Order Quantity) | Economic Order Quantity (EOQ: Kuantitas Pesanan Ekonomis) |
| 安全在庫量と許容欠品率5%(安全係数1.65) | Stok Pengaman dan Rasio kehabisan stok diizinkan 5% (Faktor keamanan 1.65) |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
第3章(問9〜問18)は専門知識25問のうち10問を占める最重要章であり、計算問題が集中します。まず「生産計画の3分野(手順・工数・日程)」と「生産統制の5分野(手配・ディスパッチング・進捗・現品・余力)」の分類と帳票対応を確実に区別しましょう。
Bab 3 (Soal 9 sampai Soal 18) mencakup 10 dari 25 soal pengetahuan khusus—bab terpenting tempat berkumpulnya soal hitungan. Pertama, bedakan dengan pasti 3 bidang Perencanaan Produksi (prosedur, beban kerja, jadwal) dan 5 bidang Pengendalian Produksi (pengaturan kerja, dispatching, progres, fisik barang, kapasitas sisa) beserta formulir yang digunakan.
工数計画の計算では、不適合品率rが与えられたときに負荷工数を「適合品率(1-r)で割る」ことが最大のポイントです。また人的生産能力(人員・時間・出勤率・稼働率・能率の積)と機械生産能力の式も頻出です。
Pada hitungan perencanaan beban kerja, ketika diberikan rasio produk cacat r, poin terpenting adalah membagi beban kerja dengan rasio produk baik (1 - r). Rumus kapasitas produksi manusia (perkalian jumlah orang, waktu, rasio hadir, rasio operasi, efisiensi) dan kapasitas produksi mesin juga sering keluar.
日程計画とMRPでは、基準日程の4要素(加工・検査・運搬・停滞)、ディスパッチングルールの「最小スラック(残り持ち時間から残り加工時間を引いた余裕が最小)」、BOMツリーからの「総所要量」と「有効在庫量(手持+入庫予定-引当)」「正味所要量」の計算が毎回出題されます。
Pada perencanaan jadwal dan MRP, 4 elemen jadwal standar (proses, pemeriksaan, pengangkutan, tunggu), aturan dispatching Slack Minimum (sisa waktu hingga tenggat dikurangi sisa waktu proses), serta hitungan Kebutuhan Kotor dari pohon BOM beserta Stok Tersedia (di tangan + rencana masuk - telah dialokasikan) dan Kebutuhan Bersih keluar di setiap ujian.
在庫管理では「定量発注(発注点で一定量を発注・BC品目)」と「定期発注(一定期間ごとに発注量を計算・A品目)」の対比、および発注点・平均在庫量・EOQ・安全在庫量(許容欠品率5%で安全係数1.65)の4公式を必ずマスターしてください。
Pada manajemen stok, kuasai perbandingan antara Pemesanan kuantitas tetap (pesan jumlah tetap pada titik pesan kembali, item B/C) dan Pemesanan periodik (hitung jumlah pesan setiap periode tetap, item A), serta 4 rumus utama: Titik Pemesanan Kembali, Rata-rata Stok, EOQ, dan Stok Pengaman (faktor keamanan 1.65 saat rasio kehabisan stok 5%).
Poin penting
- 3計画(手順・工数・日程)と5統制(手配・差立て・進捗・現品・余力)、および需要変動への3つの緩衝(モノ・能力・時間)。
3 Rencana (prosedur, beban kerja, jadwal) & 5 Pengendalian (pengaturan kerja, dispatching, progres, fisik barang, kapasitas sisa), serta 3 penyangga fluktuasi permintaan (barang, kapasitas, waktu). - 不適合品があるときの負荷工数は「適合品率(1-不適合品率)で割る」。MRPでは「正味所要量=総所要量-(手持在庫+入庫予定-引当済)」。
Saat ada produk cacat, bagi beban kerja dengan rasio produk baik (1 - rasio cacat). Dalam MRP: Kebutuhan bersih = Kebutuhan kotor - (Stok di tangan + Rencana masuk - Telah dialokasikan). - 在庫4大公式:①発注点、②平均在庫量、③EOQ(経済的発注量)、④安全在庫量(欠品率5%の安全係数=1.65)。
4 rumus besar persediaan: (1) Titik Pemesanan Kembali, (2) Rata-rata Stok, (3) EOQ (Kuantitas Pesanan Ekonomis), (4) Stok Pengaman (faktor keamanan = 1.65 untuk rasio kehabisan stok 5%).
| Kosakata | Arti |
|---|---|
| 3計画・5統制と3つの緩衝 | 3 Rencana, 5 Pengendalian, dan 3 Penyangga |
| 負荷工数・最小スラック・正味所要量 | Beban kerja, Slack Minimum, dan Kebutuhan Bersih |
| 発注点・EOQ・安全在庫量の公式 | Rumus Titik Pemesanan Kembali, EOQ, dan Stok Pengaman |
Perencanaan Produksi, Proses & Persediaan (MRP)
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html