
လုပ်ငန်းလေ့လာမှုပညာ (IE)၊ လုပ်ငန်းစဉ်ဖွဲ့စည်းခြင်းနှင့် လိုင်းဟန်ချက်ညှိခြင်း (လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း၊ စံသတ်မှတ်ချိန်၊ လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း)
作業研究(IE)と工程編成・ラインバランシング(工程分析・標準時間・編成効率)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. IE(インダストリアル・エンジニアリング)の体系(テイラーとギルブレス・3S・ECRS・5W1H)
1. IE (စက်မှုအင်ဂျင်နီယာပညာ) ၏ စနစ်ဖွဲ့စည်းပုံ (Taylor နှင့် Gilbreth၊ 3S၊ ECRS၊ 5W1H)
「IE(Industrial Engineering:生産工学・作業研究)」は、現場の作業や工程を科学的に分析してムダをなくし、最良の作業方法と標準時間を確立する技術です。IEは作業のやり方を改善する「方法研究」と、作業時間を測る「作業測定」の2本柱から成ります。
“IE (Industrial Engineering - စက်မှုအင်ဂျင်နီယာပညာ / လုပ်ငန်းလေ့လာမှုပညာ 作業研究)” ဆိုသည်မှာ လုပ်ငန်းခွင်ရှိ အလုပ်များနှင့် လုပ်ငန်းစဉ်များကို သိပ္ပံနည်းကျ ခွဲခြမ်းစိတ်ဖြာ၍ အလေအလွင့်များကို ဖယ်ရှားပြီး အကောင်းဆုံး လုပ်ငန်းနည်းလမ်းနှင့် စံသတ်မှတ်ချိန်ကို ထူထောင်သည့် နည်းပညာဖြစ်ပါသည်။ IE သည် အလုပ်လုပ်ပုံ နည်းလမ်းကို မြှင့်တင်ပြုပြင်သော “နည်းလမ်း လေ့လာမှု (方法研究)” နှင့် အလုပ်ချိန်ကို တိုင်းတာသော “လုပ်ငန်း တိုင်းတာမှု (作業測定)” ဟူသည့် မဏ္ဍိုင်ကြီး 2 ခုဖြင့် ဖွဲ့စည်းထားပါသည်။
歴史的には、アメリカの「F.W.テイラー」がストップウォッチを用いた「時間研究(課業管理・科学的管理法)」を創始し、「ギルブレス夫妻」がレンガ積み作業の観察から「動作研究(サーブリッグ分析)」を創始しました。
သမိုင်းကြောင်းအရ အမေရိကန်နိုင်ငံမှ “F.W. Taylor” က စတော့ပ်ဝေါ့ချ် (Stopwatch) နာရီကို အသုံးပြု၍ “အချိန် လေ့လာမှု (時間研究 - သိပ္ပံနည်းကျ စီမံခန့်ခွဲမှုနည်းလမ်း 科学的管理法)” ကို စတင်တီထွင်ခဲ့ပြီး၊ “Gilbreth ဇနီးမောင်နှံ” က အုတ်စီသည့်လုပ်ငန်းကို လေ့လာစောင့်ကြည့်ခြင်းမှတစ်ဆင့် “လှုပ်ရှားမှု လေ့လာမှု (動作研究 - သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်း サーブリッグ分析)” ကို စတင်တီထွင်ခဲ့ပါသည်။
経営や生産を合理化する基本原則である「管理の3S」とは、複雑な作業や部品を減らす「単純化(Simplification)」、ルールや規格を統一する「標準化(Standardization)」、特定分野に機能を特化させる「専門化(Specialization)」の3つです(整理・整頓・清掃の現場3Sと区別します)。
စီမံခန့်ခွဲမှုနှင့် ကုန်ထုတ်လုပ်မှုကို ကျိုးကြောင်းဆီလျော်အောင် မြှင့်တင်သည့် အခြေခံမူဖြစ်သော “စီမံခန့်ခွဲမှု၏ 3S (管理の3S)” ဆိုသည်မှာ ရှုပ်ထွေးသော အလုပ်နှင့် အစိတ်အပိုင်းများကို လျှော့ချသည့် “ရိုးရှင်းစေခြင်း (単純化 Simplification)”၊ စည်းမျဉ်းနှင့် စံချိန်စံညွှန်းများကို တစ်ပြေးညီဖြစ်စေသည့် “စံသတ်မှတ်ခြင်း (標準化 Standardization)” နှင့် သီးခြားနယ်ပယ်တစ်ခုတွင် လုပ်ဆောင်ချက်များကို အထူးပြုစုစည်းသည့် “အထူးပြုခြင်း (専門化 Specialization)” ဟူသော 3 ချက် ဖြစ်ပါသည် (လုပ်ငန်းခွင်သန့်ရှင်းရေး 3S ဖြစ်သော 整理・整頓・清掃 နှင့် မရောထွေးရပါ)။
また工程や作業を改善する際には、5W1H(なぜ・何を・どこで・いつ・誰が・どのように)で疑問を投げかけ、「ECRS(イクルス)の4原則」すなわち①排除(Eliminate:やめる)→②結合(Combine:まとめる)→③交換(Rearrange:順序を変える)→④簡素化(Simplify:簡単にする)の順で検討します。
ထို့ပြင် လုပ်ငန်းစဉ်နှင့် အလုပ်များကို မြှင့်တင်ပြုပြင်ရာတွင် 5W1H (ဘာကြောင့်၊ ဘာကို၊ ဘယ်နေရာမှာ၊ ဘယ်အချိန်မှာ၊ ဘယ်သူက၊ ဘယ်လို) ဖြင့် မေးခွန်းထုတ်ပြီး “ECRS မူ 4 ချက်” ဖြစ်သည့် ① ဖယ်ရှားခြင်း (排除 Eliminate - ရပ်ဆိုင်းပစ်ခြင်း) → ② ပေါင်းစပ်ခြင်း (結合 Combine - တစ်ပေါင်းတည်းလုပ်ခြင်း) → ③ အစီအစဉ်ပြောင်းခြင်း (交換 Rearrange - အစီအစဉ် နေရာလဲလှယ်ခြင်း) → ④ ရိုးရှင်းစေခြင်း (簡素化 Simplify - လွယ်ကူအောင်လုပ်ခြင်း) တို့ကို အစဉ်လိုက် စဉ်းစားသုံးသပ်ရပါသည်။
မှတ်ထားရမည့် အချက်များ
- IEの2大源流:テイラー=「時間研究(科学的管理法)」、ギルブレス=「動作研究(サーブリッグ分析)」。
IE ၏ အဓိကမူလအစကြီး 2 ခု - Taylor = “အချိန် လေ့လာမှု (時間研究 - သိပ္ပံနည်းကျ စီမံခန့်ခွဲမှုနည်းလမ်း)”၊ Gilbreth = “လှုပ်ရှားမှု လေ့လာမှု (動作研究 - သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်း)”။ - 合理化(管理)の3S:単純化(Simplification)・標準化(Standardization)・専門化(Specialization)。
ကျိုးကြောင်းဆီလျော်အောင် မြှင့်တင်မှု (စီမံခန့်ခွဲမှု) ၏ 3S - ရိုးရှင်းစေခြင်း (単純化 Simplification)၊ စံသတ်မှတ်ခြင်း (標準化 Standardization)၊ အထူးပြုခြင်း (専門化 Specialization)။ - 改善の4原則(ECRS):①排除(E:なくせないか)→②結合(C:一緒にできないか)→③交換(R:順序を変えられないか)→④簡素化(S:楽にできないか)。
မြှင့်တင်ပြုပြင်မှု မူ 4 ချက် (ECRS) - ① ဖယ်ရှားခြင်း (E - ဖျက်သိမ်း၍ ရနိုင်သလား) → ② ပေါင်းစပ်ခြင်း (C - အတူတကွ ပေါင်းလုပ်၍ ရနိုင်သလား) → ③ အစီအစဉ်ပြောင်းခြင်း (R - အစီအစဉ် ပြောင်းလဲ၍ ရနိုင်သလား) → ④ ရိုးရှင်းစေခြင်း (S - ပိုမိုသက်သာလွယ်ကူအောင် လုပ်၍ ရနိုင်သလား)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| テイラーの時間研究とギルブレスの動作研究 | Taylor ၏ အချိန်လေ့လာမှု (時間研究) နှင့် Gilbreth ၏ လှုပ်ရှားမှုလေ့လာမှု (動作研究) |
| 管理の3S(単純化・標準化・専門化) | စီမံခန့်ခွဲမှု၏ 3S (ရိုးရှင်းစေခြင်း 単純化၊ စံသတ်မှတ်ခြင်း 標準化၊ အထူးပြုခြင်း 専門化) |
| 改善のECRS(排除・結合・交換・簡素化)と5W1H | မြှင့်တင်ပြုပြင်မှု၏ ECRS (ဖယ်ရှားခြင်း၊ ပေါင်းစပ်ခြင်း၊ အစီအစဉ်ပြောင်းခြင်း၊ ရိုးရှင်းစေခြင်း) နှင့် 5W1H |
2. 方法研究①:動作分析(サーブリッグ18基本動作の3分類と動作経済の4原則)
2. နည်းလမ်း လေ့လာမှု ① - လှုပ်ရှားမှု ခွဲခြမ်းစိတ်ဖြာခြင်း (သာဘလစ်ဂ် အခြေခံလှုပ်ရှားမှု 18 မျိုး၏ အုပ်စု 3 စုနှင့် လှုပ်ရှားမှု ချွေတာရေးမူ 4 ချက်)
「動作分析」は、作業者の手足や目の細かい動きを分析してムダな動作や疲労を除く手法です。ギルブレスが考案した「サーブリッグ分析」では、人間の作業動作を18種類の基本動作(動素)に分解し、第1類〜第3類に分類します。
“လှုပ်ရှားမှု ခွဲခြမ်းစိတ်ဖြာခြင်း (動作分析)” ဆိုသည်မှာ လုပ်သား၏ လက်၊ ခြေနှင့် မျက်လုံးတို့၏ အသေးစိတ် လှုပ်ရှားမှုများကို ခွဲခြမ်းစိတ်ဖြာ၍ အလေအလွင့် လှုပ်ရှားမှုများနှင့် ပင်ပန်းနွမ်းနယ်မှုကို ဖယ်ရှားသည့် နည်းလမ်းဖြစ်ပါသည်။ Gilbreth တီထွင်ခဲ့သော “သာဘလစ်ဂ် လှုပ်ရှားမှု ခွဲခြမ်းစိတ်ဖြာခြင်း (サーブリッグ分析)” တွင် လူသား၏ အလုပ်လှုပ်ရှားမှုများကို အခြေခံလှုပ်ရှားမှု 18 မျိုး (動素) အဖြစ် ခွဲခြမ်းပြီး အုပ်စု 1 မှ အုပ်စု 3 အထိ ခွဲခြားသတ်မှတ်ပါသည်။
「第1類(有効動作)」は、作業を進めるのに直接必要な動作(空手移動・つかむ・荷重移動・組み合わせる・使う・放す等)であり、動作距離の短縮などで簡素化を図ります。
“အုပ်စု 1 (第1類 - ထိရောက်သော လှုပ်ရှားမှုများ 有効動作)” သည် အလုပ်ရှေ့ဆက်တိုးတက်ရန် တိုက်ရိုက်လိုအပ်သော လှုပ်ရှားမှုများ (လက်ဗလာ ရွှေ့ပြောင်းခြင်း၊ ဆုပ်ကိုင်ခြင်း၊ ပစ္စည်းသယ်ယူ ရွှေ့ပြောင်းခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း၊ လွှတ်ပေးခြင်း စသည်) ဖြစ်ပြီး လှုပ်ရှားမှု အကွာအဝေး လျှော့ချခြင်း စသည်ဖြင့် ရိုးရှင်းလွယ်ကူအောင် ပြုလုပ်ပါသည်။
「第2類(補助動作・遅れ動作)」は、探す・選ぶ・考える・位置決めする・検査するなど第1類を遅らせる思考的な動作であり、定位置管理や治具の工夫で極力排除します。「第3類(無益動作)」は、保持する(片手で持ち続ける)・手待ち・休むなど作業を全く進めない動作であり、固定治具等で徹底的に排除します。
“အုပ်စု 2 (第2類 - အထောက်အကူပြု / နှောင့်နှေးစေသော လှုပ်ရှားမှုများ 補助動作・遅れ動作)” သည် ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စဉ်းစားခြင်း၊ နေရာချိန်ညှိခြင်းနှင့် စစ်ဆေးခြင်း စသည့် အုပ်စု 1 ကို နှောင့်နှေးစေသော စဉ်းစားရှာဖွေရသည့် လှုပ်ရှားမှုများဖြစ်ပြီး ပုံသေနေရာ သတ်မှတ်ထားရှိခြင်းနှင့် အထောက်အကူပြု ကိရိယာ (治具 Jig) အသုံးပြုခြင်းတို့ဖြင့် တတ်နိုင်သမျှ ဖယ်ရှားရပါသည်။ “အုပ်စု 3 (第3類 - အကျိုးမဲ့ လှုပ်ရှားမှုများ 無益動作)” သည် ကိုင်ထားရုံသက်သက်ဖြစ်ခြင်း (保持 - လက်တစ်ဖက်ဖြင့် ဆက်တိုက်ကိုင်ထားရခြင်း)၊ အလုပ်စောင့်ဆိုင်းရခြင်း (手待ち) နှင့် အနားယူခြင်း စသည့် အလုပ်ကို လုံးဝရှေ့မရောက်စေသော လှုပ်ရှားမှုများဖြစ်ပြီး ပုံသေထိန်းချုပ်ကိရိယာ (固定治具) စသည်တို့ဖြင့် အမြစ်ပြတ် ဖယ်ရှားရပါသည်။
さらに疲労が少なく能率的な動作を実現する指針が「動作経済の原則(4大原則)」であり、①両手を同時に対称的に使う、②基本動作の数を最小にし移動距離を最短にする、③重力や動力を利用して楽な動作にする、④材料や工具を正常作業域の定位置に置く、を定めています。
ထို့ပြင် ပင်ပန်းနွမ်းနယ်မှု နည်းပါးပြီး စွမ်းဆောင်ရည် မြင့်မားသော လှုပ်ရှားမှုဖြစ်စေရန် လမ်းညွှန်ချက်မှာ “လှုပ်ရှားမှု ချွေတာရေးမူများ (動作経済の原則 - အဓိကမူကြီး 4 ချက်)” ဖြစ်ပြီး ① လက်နှစ်ဖက်လုံးကို တစ်ပြိုင်နက်တည်း အချိုးညီစွာ အသုံးပြုခြင်း၊ ② အခြေခံလှုပ်ရှားမှု အရေအတွက်ကို အနည်းဆုံးဖြစ်စေပြီး ရွှေ့ပြောင်းရသည့် အကွာအဝေးကို အတိုဆုံးဖြစ်စေခြင်း၊ ③ ကမ္ဘာ့ဆွဲအားနှင့် စက်စွမ်းအားကို အသုံးချ၍ သက်သာလွယ်ကူသော လှုပ်ရှားမှုဖြစ်စေခြင်းနှင့် ④ ကုန်ကြမ်းနှင့် ကိရိယာတန်ဆာပလာများကို ပုံမှန်အလုပ်လုပ်နိုင်သည့် ဧရိယာ (正常作業域) အတွင်းရှိ ပုံသေနေရာတွင် ထားရှိခြင်းတို့ကို သတ်မှတ်ထားပါသည်။
မှတ်ထားရမည့် အချက်များ
- サーブリッグ第1類=作業を行うのに必要な有効動作(つかむ・運ぶ・組む・使う等)。
သာဘလစ်ဂ် အုပ်စု 1 (第1類) = အလုပ်လုပ်ဆောင်ရန် လိုအပ်သော ထိရောက်သည့် လှုပ်ရှားမှုများ (ဆုပ်ကိုင်ခြင်း၊ သယ်ယူခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း စသည်)။ - 第2類=作業を遅らせる思考・探索動作(探す・選ぶ・位置決めする等)→置き場固定や治具化で排除。
အုပ်စု 2 (第2類) = အလုပ်ကို နှောင့်နှေးစေသော စဉ်းစား/ရှာဖွေရသည့် လှုပ်ရှားမှုများ (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ နေရာချိန်ညှိခြင်း စသည်) → ပုံသေနေရာ သတ်မှတ်ခြင်းနှင့် ကိရိယာ (治具) သုံးခြင်းဖြင့် ဖယ်ရှားရမည်။ - 第3類=作業を全く進めない無益な動作(保持・手待ち・避けられない遅れ等)→最優先で排除。
အုပ်စု 3 (第3類) = အလုပ်ကို လုံးဝရှေ့မရောက်စေသော အကျိုးမဲ့ လှုပ်ရှားမှုများ (ကိုင်ထားရုံသက်သက် 保持၊ စောင့်ဆိုင်းရခြင်း 手待ち စသည်) → ပထမဦးစားပေးအနေဖြင့် ဖယ်ရှားရမည်။ - 動作経済の4原則:①両手の同時使用(片手保持の禁止)、②動作数の削減と距離最短化、③楽な動作(重力・治具の活用)、④材料・工具の定位置化。
လှုပ်ရှားမှု ချွေတာရေးမူ 4 ချက် - ① လက်နှစ်ဖက် တစ်ပြိုင်နက် အသုံးပြုခြင်း (လက်တစ်ဖက်ဖြင့် ကိုင်ထားရုံ မပြုလုပ်ရ)၊ ② လှုပ်ရှားမှု အရေအတွက် လျှော့ချခြင်းနှင့် အကွာအဝေး အတိုဆုံးဖြစ်စေခြင်း၊ ③ သက်သာသော လှုပ်ရှားမှု (ဆွဲအားနှင့် 治具 အသုံးချခြင်း)၊ ④ ကုန်ကြမ်းနှင့် ကိရိယာများကို ပုံသေနေရာ သတ်မှတ်ထားရှိခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| サーブリッグ分析(18基本動作:第1類・第2類・第3類) | သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်း (サーブリッグ分析 - အခြေခံလှုပ်ရှားမှု 18 မျိုး - အုပ်စု 1၊ အုပ်စု 2၊ အုပ်စု 3) |
| 動作経済の4原則と正常作業域 | လှုပ်ရှားမှု ချွေတာရေးမူ 4 ချက် (動作経済の4原則) နှင့် ပုံမှန်အလုပ်လုပ်နိုင်သည့် ဧရိယာ (正常作業域) |
| PTS法(既定時間標準法)と微動作研究 | PTS နည်းလမ်း (ကြိုတင်သတ်မှတ်ချိန် စံနှုန်းနည်း 既定時間標準法) နှင့် အနုစိတ်လှုပ်ရှားမှု လေ့လာခြင်း (微動作研究) |
3. 方法研究②:工程分析とJIS工程図記号(加工・運搬・貯蔵と滞留・検査・補助記号)
3. နည်းလမ်း လေ့လာမှု ② - လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်းနှင့် JIS လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများ (ပြုပြင်ထုတ်လုပ်ခြင်း၊ သယ်ယူပို့ဆောင်ခြင်း၊ သိုလှောင်ခြင်းနှင့် ကြန့်ကြာခြင်း၊ စစ်ဆေးခြင်း၊ အထောက်အကူပြု သင်္ကေတများ)
「工程分析」は、原材料が投入されてから完成品になるまでの工程全体の流れを、JIS規格(JIS Z 8206)の「工程図記号」で図表化して改善する手法です。対象により、モノの流れを追う「製品工程分析」、人の動きを追う「作業者工程分析」、人と機械の協調を分析する「連合作業分析(マン・マシンチャート)」があります。
“လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (工程分析)” ဆိုသည်မှာ ကုန်ကြမ်း စတင်ထည့်သွင်းချိန်မှ ကုန်ချောဖြစ်လာသည်အထိ လုပ်ငန်းစဉ်တစ်ခုလုံး၏ စီးဆင်းမှုကို JIS စံချိန်စံညွှန်း (JIS Z 8206) ပါ “လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများ (工程図記号)” ဖြင့် ပုံဖော်ရေးဆွဲ၍ မြှင့်တင်ပြုပြင်သည့် နည်းလမ်းဖြစ်ပါသည်။ လေ့လာသည့်အရာအလိုက် ပစ္စည်းစီးဆင်းမှုကို လိုက်လံလေ့လာသော “ထုတ်ကုန် လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (製品工程分析)”၊ လူ၏ လှုပ်ရှားသွားလာမှုကို လိုက်လံလေ့လာသော “လုပ်သား လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (作業者工程分析)” နှင့် လူနှင့်စက် ပူးပေါင်းဆောင်ရွက်မှုကို ခွဲခြမ်းစိတ်ဖြာသော “လူနှင့်စက် ပူးတွဲလုပ်ငန်း ခွဲခြမ်းစိတ်ဖြာခြင်း (連合作業分析 / Man-Machine Chart)” ဟူ၍ ရှိပါသည်။
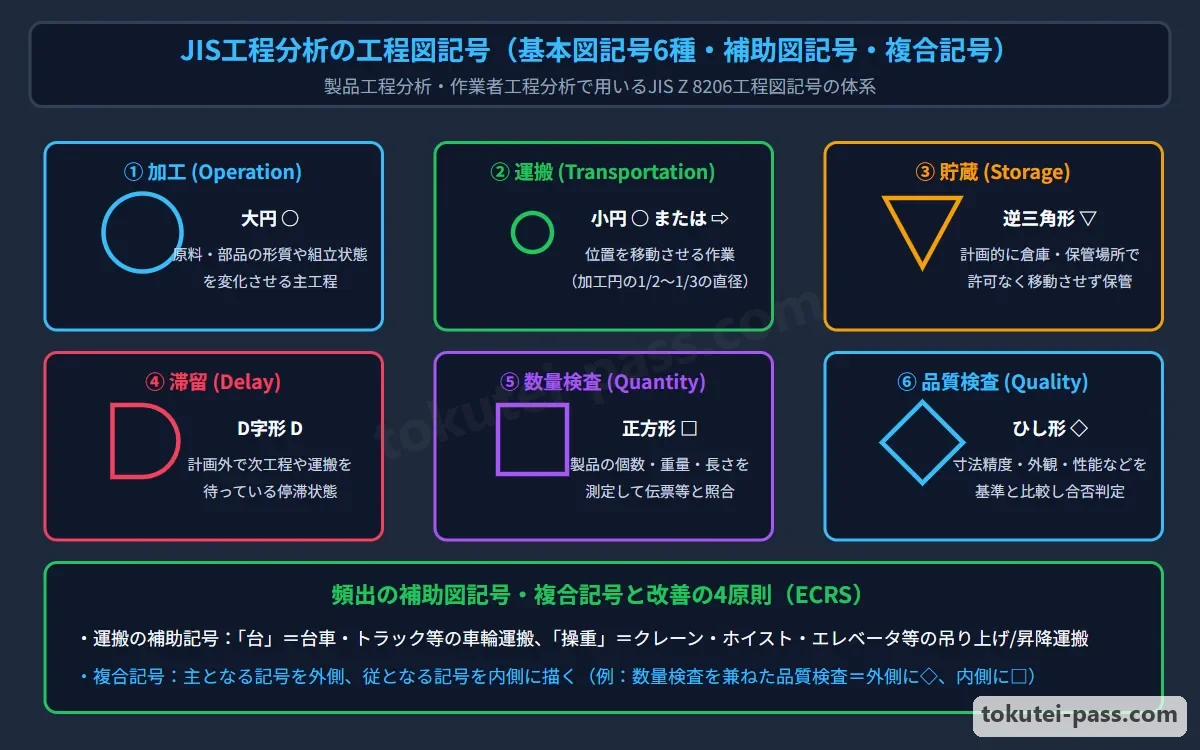
JISの基本図記号は4要素6記号です。①「加工」は大きな丸「○」(形や性質を変える・組み立てる)、②「運搬」は矢印「⇨」または小さな丸「○」(位置を変える)で表します。
JIS အခြေခံ သင်္ကေတများတွင် အခြေခံအချက် 4 ခု၊ သင်္ကေတ 6 ခု ရှိပါသည်။ ① “ပြုပြင်ထုတ်လုပ်ခြင်း (加工)” ကို စက်ဝိုင်းကြီး “○” (ပုံသဏ္ဌာန် သို့မဟုတ် ဂုဏ်သတ္တိ ပြောင်းလဲခြင်း၊ တပ်ဆင်ခြင်း) ဖြင့်လည်းကောင်း၊ ② “သယ်ယူပို့ဆောင်ခြင်း (運搬)” ကို မြားပုံ “⇨” သို့မဟုတ် စက်ဝိုင်းသေး “○” (တည်နေရာ ပြောင်းလဲခြင်း) ဖြင့်လည်းကောင်း ဖော်ပြပါသည်။
③「停滞」は2つに区別します。計画的に倉庫等に保管する「貯蔵」は逆三角形「▽」、工程間で計画外に待たされている状態の「滞留」はアルファベットのD形「D」で表します。④「検査」も2つに分かれ、個数や重さを測る「数量検査」は四角形「□」、良品か不良品かを判定する「品質検査」はひし形「◇」です。
③ “ရပ်တန့်နေခြင်း (停滞)” ကို 2 မျိုး ခွဲခြားပါသည်။ အစီအစဉ်အရ ဂိုဒေါင်စသည်တို့တွင် သိမ်းဆည်းထားသော “သိုလှောင်ခြင်း (貯蔵)” ကို တြိဂံပြောင်းပြန်ပုံ “▽” ဖြင့်ပြပြီး၊ လုပ်ငန်းစဉ်အဆင့်များကြား အစီအစဉ်မဟုတ်ဘဲ စောင့်ဆိုင်းနေရသော “ကြန့်ကြာခြင်း (滞留)” ကို အင်္ဂလိပ်အက္ခရာ D ပုံစံ “D” ဖြင့် ဖော်ပြပါသည်။ ④ “စစ်ဆေးခြင်း (検査)” ကိုလည်း 2 မျိုး ခွဲခြားရာ အရေအတွက် သို့မဟုတ် အလေးချိန်ကို တိုင်းတာသော “အရေအတွက် စစ်ဆေးခြင်း (数量検査)” မှာ စတုရန်းပုံ “□” ဖြစ်ပြီး၊ ပစ္စည်းကောင်း သို့မဟုတ် အပြစ်အနာအဆာရှိပစ္စည်း ခွဲခြားဆုံးဖြတ်သော “အရည်အသွေး စစ်ဆေးခြင်း (品質検査)” မှာ စိန်ပွင့်ပုံ “◇” ဖြစ်ပါသည်။
さらに複合記号(例:品質検査を主としつつ数量検査も行う場合は外側に◇・内側に□を描く)や、運搬手段などを文字で示す「補助記号」があります。特に台車・トラックによる運搬を示す「台」、クレーン・ホイスト等の揚重機による運搬を示す「操重」が試験で頻出です。
ထို့ပြင် ပေါင်းစပ်သင်္ကေတများ (ဥပမာ - အရည်အသွေး စစ်ဆေးခြင်းကို အဓိကထားလုပ်ရင်း အရေအတွက်ပါ တစ်ပါတည်း စစ်ဆေးပါက အပြင်ဘက်တွင် ◇ နှင့် အတွင်းဘက်တွင် □ ရေးဆွဲသည်) နှင့် သယ်ယူပို့ဆောင်သည့် နည်းလမ်းများကို စာလုံးဖြင့် ဖော်ပြသော “အထောက်အကူပြု သင်္ကေတများ (補助記号)” ရှိပါသည်။ အထူးသဖြင့် လက်တွန်းလှည်း သို့မဟုတ် ထရပ်ကားဖြင့် သယ်ယူပို့ဆောင်မှုကို ပြသော “台” နှင့် ကရိန်း သို့မဟုတ် ဝန်ချီစက် (Hoist) ဖြင့် သယ်ယူပို့ဆောင်မှုကို ပြသော “操重” တို့မှာ စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- JIS基本工程図記号:加工=「○」、運搬=「⇨(または小○)」、貯蔵(計画保管)=「▽」、滞留(工程間の待ち)=「D」、数量検査=「□」、品質検査=「◇」。
JIS အခြေခံ လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများ - ပြုပြင်ထုတ်လုပ်ခြင်း (加工) = “○”၊ သယ်ယူပို့ဆောင်ခြင်း (運搬) = “⇨ (သို့မဟုတ် စက်ဝိုင်းသေး ○)”၊ သိုလှောင်ခြင်း (貯蔵 - အစီအစဉ်အရ သိမ်းဆည်းခြင်း) = “▽”၊ ကြန့်ကြာခြင်း (滞留 - လုပ်ငန်းစဉ်ကြား စောင့်ဆိုင်းရခြင်း) = “D”၊ အရေအတွက် စစ်ဆေးခြင်း (数量検査) = “□”၊ အရည်အသွေး စစ်ဆေးခြင်း (品質検査) = “◇”။ - 複合記号のルール:2つの機能を同時に行うときは、「主たる工程の記号を外側」に、「従たる工程の記号を内側」に描く。
ပေါင်းစပ်သင်္ကေတ စည်းမျဉ်း - လုပ်ဆောင်ချက် 2 ခုကို တစ်ပြိုင်နက် ဆောင်ရွက်သည့်အခါ “အဓိကလုပ်ငန်းစဉ်၏ သင်္ကေတကို အပြင်ဘက်” တွင်ထား၍ “တွဲဖက်လုပ်ငန်းစဉ်၏ သင်္ကေတကို အတွင်းဘက်” တွင် ရေးဆွဲရမည်။ - 運搬の補助記号:「人(人力)」「台(台車・トラック)」「コン(コンベヤ)」「操重(クレーン・ホイスト)」「自(シュート等の自重落下)」。
သယ်ယူပို့ဆောင်မှု အထောက်အကူပြု သင်္ကေတများ - “人 (လူအား)”၊ “台 (လက်တွန်းလှည်း/ထရပ်ကား)”၊ “コン (ကွန်ဗေယာ)”၊ “操重 (ကရိန်း/ဝန်ချီစက်)”၊ “自 (အလိုအလျောက် လျှောစောက်ဖြင့် ကျစေခြင်း)”။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製品工程分析・作業者工程分析・連合作業分析 | ထုတ်ကုန် လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (製品工程分析)၊ လုပ်သား လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (作業者工程分析) နှင့် လူနှင့်စက် ပူးတွဲလုပ်ငန်း ခွဲခြမ်းစိတ်ဖြာခြင်း (連合作業分析) |
| JIS工程図記号(加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇) | JIS လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများ (ပြုပြင်ထုတ်လုပ်ခြင်း ○၊ သယ်ယူပို့ဆောင်ခြင်း ⇨၊ သိုလှောင်ခြင်း ▽၊ ကြန့်ကြာခြင်း D၊ အရေအတွက်စစ်ဆေးခြင်း □၊ အရည်အသွေးစစ်ဆေးခြင်း ◇) |
| 補助記号(台:台車・操重:クレーンやホイスト) | အထောက်အကူပြု သင်္ကေတများ (台 - လက်တွန်းလှည်း/ထရပ်ကား၊ 操重 - ကရိန်းနှင့် ဝန်ချီစက်) |
4. 作業測定①:稼働分析(連続観測法とワークサンプリング法・必要観測数Nの計算)
4. လုပ်ငန်း တိုင်းတာမှု ① - လည်ပတ်လုပ်ဆောင်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း (စဉ်ဆက်မပြတ် လေ့လာနည်းနှင့် နမူနာယူ လေ့လာနည်း၊ လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N တွက်ချက်ခြင်း)
「稼働分析」とは、作業者や機械設備が1日の就業時間のうち「どのくらいの割合で主体作業(稼働)を行い、どのくらいの割合で準備・余裕・手待ち(非稼働)が生じているか」の稼働率や時間構成比率を調査する手法です。
“လည်ပတ်လုပ်ဆောင်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း (稼働分析)” ဆိုသည်မှာ လုပ်သား သို့မဟုတ် စက်ပစ္စည်းများသည် တစ်နေ့တာ အလုပ်ချိန်အတွင်း “အဓိကလုပ်ငန်း (လည်ပတ်မှု 稼働) ကို မည်မျှအချိုးအစား ဆောင်ရွက်ပြီး၊ ပြင်ဆင်မှု၊ အပိုဆောင်းချိန်နှင့် အလုပ်စောင့်ဆိုင်းရမှု (မလည်ပတ်မှု 非稼働) တို့ မည်မျှအချိုးအစား ဖြစ်ပေါ်နေသနည်း” ဟူသော လည်ပတ်မှုနှုန်းနှင့် အချိန်ဖွဲ့စည်းမှု အချိုးအစားကို စစ်တမ်းကောက်ယူသည့် နည်းလမ်းဖြစ်ပါသည်။
手法には、1人の観測者が対象に付きっきりで長時間記録し続ける「連続観測法」と、ランダムな時刻に職場を巡回してその瞬間の稼働・非稼働の回数だけを数え、統計的(二項分布)に稼働率を推定する「ワークサンプリング法(瞬間観測法)」があります。
နည်းလမ်းများအနေဖြင့် လေ့လာသူတစ်ဦးက လေ့လာမည့်အရာအနီးတွင် အချိန်ကြာမြင့်စွာ အမြဲတမ်း စောင့်ကြည့်မှတ်တမ်းတင်သော “စဉ်ဆက်မပြတ် လေ့လာနည်း (連続観測法)” နှင့် ကျပန်းအချိန်များတွင် လုပ်ငန်းခွင်သို့ လှည့်လည်သွားရောက်ပြီး ထိုအခိုက်အတန့်၌ လည်ပတ်နေမှု သို့မဟုတ် ရပ်နားနေမှု အကြိမ်ရေကိုသာ ရေတွက်၍ စာရင်းအင်းနည်းကျ (ဒွိနာမ ပျံ့နှံ့မှု 二項分布) လည်ပတ်မှုနှုန်းကို ခန့်မှန်းတွက်ချက်သော “နမူနာယူ လေ့လာနည်း (ワークサンプリング法 Work Sampling / အခိုက်အတန့် လေ့လာနည်း 瞬間観測法)” တို့ ရှိကြပါသည်။
ワークサンプリング法は、1人の観測者が多くの作業者や機械を同時に調査でき、ストップウォッチが不要で被観測者に心理的圧迫感を与えないという優れた特徴を持ちます。
နမူနာယူ လေ့လာနည်း (ワークサンプリング法) သည် လေ့လာသူတစ်ဦးတည်းက လုပ်သား သို့မဟုတ် စက်အများအပြားကို တစ်ပြိုင်နက် စစ်တမ်းကောက်ယူနိုင်ခြင်း၊ စတော့ပ်ဝေါ့ချ်နာရီ မလိုအပ်ခြင်းနှင့် အစစ်ဆေးခံရသူအပေါ် စိတ်ပိုင်းဆိုင်ရာ ဖိအားမဖြစ်ပေါ်စေခြင်း စသည့် ကောင်းမွန်သော ထူးခြားချက်များ ရှိပါသည်။
信頼度95%(正規分布係数2)で、事象の発生比率(稼働率)をp、許容「絶対誤差」をEとするとき、必要観測回数Nは「N = 4 × p × (1 - p) ÷ E²」で求めます(許容「相対誤差」Sが与えられたときは E = S × p を代入し「N = 4 × (1 - p) ÷ (S² × p)」となります)。
ယုံကြည်စိတ်ချရမှုနှုန်း 95% (ပုံမှန်ပျံ့နှံ့မှု မြှောက်ကိန်း 2) တွင် ဖြစ်ရပ်ဖြစ်ပေါ်မှု အချိုး (လည်ပတ်မှုနှုန်း) ကို p ဟုထားပြီး ခွင့်ပြုနိုင်သော “ပကတိ အမှားအယွင်းနှုန်း (絶対誤差)” ကို E ဟုထားသောအခါ လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N ကို “N = 4 × p × (1 - p) ÷ E²” ဖြင့် ရှာဖွေပါသည် (ခွင့်ပြုနိုင်သော “နှိုင်းရ အမှားအယွင်းနှုန်း 相対誤差” S ပေးထားသည့်အခါ E = S × p ကို အစားသွင်း၍ “N = 4 × (1 - p) ÷ (S² × p)” ဖြစ်လာပါသည်)။
မှတ်ထားရမည့် အချက်များ
- ワークサンプリング法(瞬間観測法)=ランダムな時点での瞬間観測回数から統計的に稼働率や余裕率を求める手法(多数の対象を1人で同時に観測可能)。
နမူနာယူ လေ့လာနည်း (ワークサンプリング法 / 瞬間観測法) = ကျပန်းအချိန်များတွင် အခိုက်အတန့် လေ့လာမှတ်သားသည့် အကြိမ်ရေမှတစ်ဆင့် စာရင်းအင်းနည်းကျ လည်ပတ်မှုနှုန်းနှင့် အပိုဆောင်းချိန်နှုန်းကို ရှာဖွေသည့် နည်းလမ်း (လူတစ်ဦးတည်းက အများအပြားကို တစ်ပြိုင်နက် လေ့လာနိုင်သည်)။ - 必要観測数N(信頼度95%・絶対誤差E):N = 4 × p × (1 - p) ÷ E²。
လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N (ယုံကြည်စိတ်ချရမှု 95%၊ ပကတိ အမှားအယွင်းနှုန်း E) - N = 4 × p × (1 - p) ÷ E²။ - 必要観測数N(信頼度95%・相対誤差S):N = 4 × (1 - p) ÷ (S² × p)(※E = S × p の関係)。
လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N (ယုံကြည်စိတ်ချရမှု 95%၊ နှိုင်းရ အမှားအယွင်းနှုန်း S) - N = 4 × (1 - p) ÷ (S² × p) (※ E = S × p ဆက်စပ်မှုအရ)။ - 【例】総観測回数500回のうち稼働観測300回 → 推定稼働率p=300÷500=0.60(60%)。この稼働率p=0.60を信頼度95%・許容絶対誤差E=0.04(4%)で求める必要観測数N=4×0.60×(1-0.60)÷(0.04)²=0.96÷0.0016=600回
ဥပမာ - စုစုပေါင်း လေ့လာမှုအကြိမ်ရေ 500 အနက် လည်ပတ်နေသည့်အကြိမ် 300 ရှိသော် → ခန့်မှန်းလည်ပတ်မှုနှုန်း p = 300 ÷ 500 = 0.60 (60%)။ ဤလည်ပတ်မှုနှုန်း p = 0.60 ကို ယုံကြည်စိတ်ချရမှု 95%၊ ခွင့်ပြုနိုင်သော ပကတိအမှားနှုန်း E = 0.04 (4%) ဖြင့် ရှာဖွေရန် လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N = 4 × 0.60 × (1 - 0.60) ÷ (0.04)² = 0.96 ÷ 0.0016 = 600 ကြိမ်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 稼働分析(連続観測法とワークサンプリング法) | လည်ပတ်လုပ်ဆောင်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း (稼働分析 - စဉ်ဆက်မပြတ် လေ့လာနည်း 連続観測法 နှင့် နမူနာယူ လေ့လာနည်း ワークサンプリング法) |
| 必要観測数Nと絶対誤差E・相対誤差S | လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N၊ ပကတိ အမှားအယွင်းနှုန်း E (絶対誤差) နှင့် နှိုင်းရ အမှားအယွင်းနှုန်း S (相対誤差) |
| 稼働率と余裕率の推定 | လည်ပတ်မှုနှုန်း (稼働率) နှင့် အပိုဆောင်းချိန်နှုန်း (余裕率) ခန့်မှန်းတွက်ချက်ခြင်း |
5. 作業測定②:時間研究の4M条件と標準時間(ST:レイティング・外掛け法と内掛け法)
5. လုပ်ငန်း တိုင်းတာမှု ② - အချိန်လေ့လာမှု၏ 4M အခြေအနေများနှင့် စံသတ်မှတ်ချိန် (ST - အလုပ်နှုန်း အကဲဖြတ်ခြင်း၊ အပြင်ပေါင်းနည်းနှင့် အတွင်းနှုတ်နည်း)
「標準時間(ST:Standard Time)」とは、その仕事に適正を持ち習熟した作業者が、所定の作業条件のもとで、標準の作業速度(ペース)で1単位の作業を遂行するのに必要な時間です。
“စံသတ်မှတ်ချိန် (標準時間 ST - Standard Time)” ဆိုသည်မှာ ထိုအလုပ်အတွက် သင့်လျော်ပြီး ကျွမ်းကျင်မှုရှိသော လုပ်သားတစ်ဦးက သတ်မှတ်ထားသော လုပ်ငန်းအခြေအနေအောက်တွင် စံသတ်မှတ်ထားသည့် အလုပ်အမြန်နှုန်း (Pace) ဖြင့် အလုပ် 1 ယူနစ်ကို ပြီးမြောက်အောင် ဆောင်ရွက်ရန် လိုအပ်သော အချိန်ဖြစ်ပါသည်။
時間研究を行う前提として、①使用する「材料(Material)」、②「機械・設備・治工具(Machine)」、③作業手順や「作業方法(Method)」、④資格や熟練度などの「作業者(Man)」という「4M条件」が標準化されていなければなりません(※「士気(Morale)」は4Mに含まれません)。
အချိန်လေ့လာမှု (時間研究) ပြုလုပ်ရန် အခြေခံလိုအပ်ချက်အဖြစ် ① အသုံးပြုသော “ကုန်ကြမ်း (Material)”၊ ② “စက်ပစ္စည်းနှင့် အထောက်အကူပြု ကိရိယာများ (Machine)”၊ ③ အလုပ်လုပ်ပုံ အဆင့်ဆင့် သို့မဟုတ် “လုပ်ငန်းနည်းလမ်း (Method)” နှင့် ④ အရည်အချင်းနှင့် ကျွမ်းကျင်မှုအဆင့် စသည့် “လုပ်သား (Man)” ဟူသော “4M အခြေအနေများ (4M条件)” ကို စံသတ်မှတ်ထားရပါမည် (※ “စိတ်ဓာတ်ခွန်အား (士気 Morale)” သည် 4M တွင် မပါဝင်ပါ)။
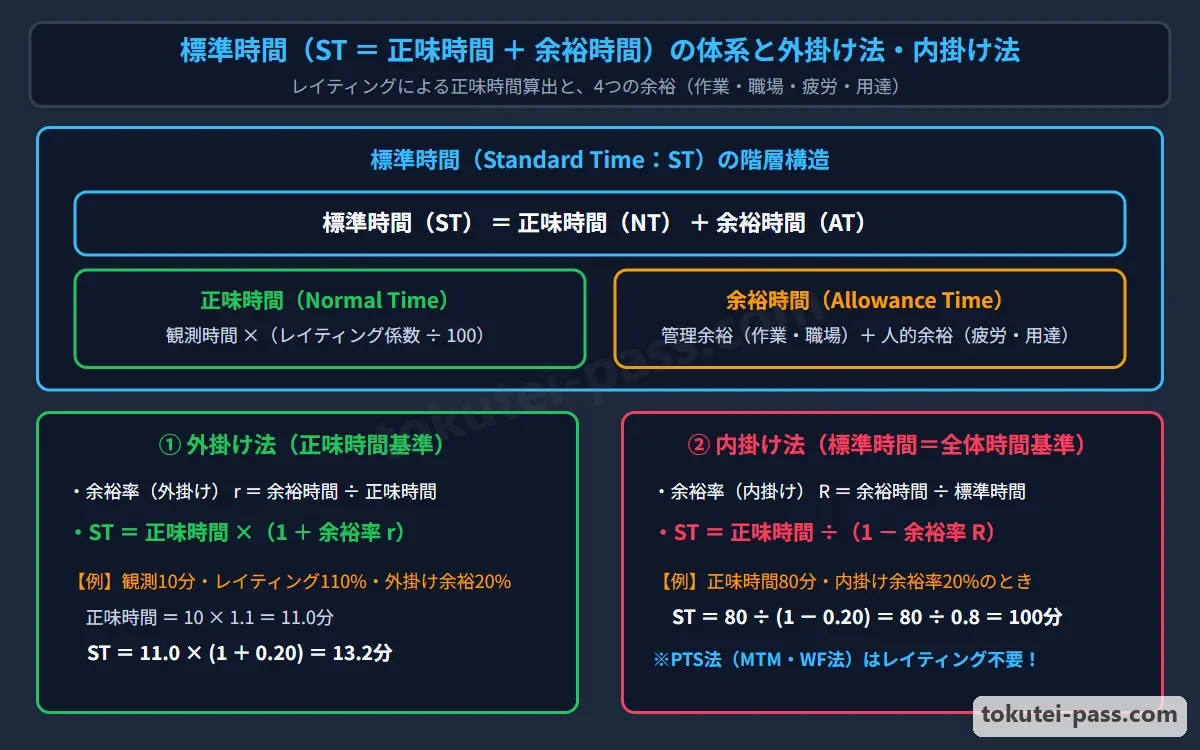
標準時間は「正味時間(主作業時間+準備段取り時間)」と「余裕時間(用達余裕・疲労余裕・作業余裕・職場余裕)」の合計です。ストップウォッチで測った「観測時間」に、作業ペースを補正する「レイティング係数(標準速度に対する比率)」を掛けて「正味時間」を求めます。
စံသတ်မှတ်ချိန်သည် “အသားတင်ချိန် (正味時間 = အဓိကအလုပ်ချိန် + ပြင်ဆင်ချိန်)” နှင့် “အပိုဆောင်းချိန် (余裕時間 = တစ်ကိုယ်ရေလိုအပ်ချက် အပိုဆောင်းချိန်၊ ပင်ပန်းမှု အပိုဆောင်းချိန်၊ လုပ်ငန်း အပိုဆောင်းချိန်၊ လုပ်ငန်းခွင် အပိုဆောင်းချိန်)” တို့၏ ပေါင်းလဒ်ဖြစ်ပါသည်။ စတော့ပ်ဝေါ့ချ်နာရီဖြင့် တိုင်းတာရရှိသော “လေ့လာတိုင်းတာချိန် (観測時間)” ကို အလုပ်အမြန်နှုန်း ပြန်လည်ချိန်ညှိပေးသည့် “အလုပ်နှုန်း အကဲဖြတ်ကိန်း (レイティング係数 - စံအမြန်နှုန်းနှင့် အချိုး)” ဖြင့် မြှောက်ခြင်းဖြင့် “အသားတင်ချိန် (正味時間)” ကို ရရှိပါသည်။
正味時間から標準時間を求める計算には、余裕率(外掛け余裕率=余裕時間÷正味時間)を用いる「外掛け法:標準時間 = 正味時間 × (1 + 余裕率)」と、内掛け余裕率(=余裕時間÷標準時間)を用いる「内掛け法:標準時間 = 正味時間 ÷ (1 - 余裕率)」があります。
အသားတင်ချိန်မှ စံသတ်မှတ်ချိန်ကို ရှာဖွေသည့် တွက်ချက်မှုတွင် အပိုဆောင်းချိန်နှုန်း (အပြင်ပေါင်း အပိုဆောင်းချိန်နှုန်း = အပိုဆောင်းချိန် ÷ အသားတင်ချိန်) ကို အသုံးပြုသော “အပြင်ပေါင်းနည်း (外掛け法) - စံသတ်မှတ်ချိန် = အသားတင်ချိန် × (1 + အပိုဆောင်းချိန်နှုန်း)” နှင့် အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း (= အပိုဆောင်းချိန် ÷ စံသတ်မှတ်ချိန်) ကို အသုံးပြုသော “အတွင်းနှုတ်နည်း (内掛け法) - စံသတ်မှတ်ချိန် = အသားတင်ချိန် ÷ (1 - အပိုဆောင်းချိန်နှုန်း)” ဟူ၍ ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 作業測定(標準時間設定)の前提となる4M条件=材料(Material)・機械設備(Machine)・作業方法(Method)・作業者(Man)。※士気(Morale)は含まない。
လုပ်ငန်းတိုင်းတာမှု (စံသတ်မှတ်ချိန် သတ်မှတ်ခြင်း) ၏ အခြေခံလိုအပ်ချက်ဖြစ်သော 4M အခြေအနေများ = ကုန်ကြမ်း (Material)၊ စက်ပစ္စည်း (Machine)၊ လုပ်ငန်းနည်းလမ်း (Method) နှင့် လုပ်သား (Man)။ ※ စိတ်ဓာတ်ခွန်အား (士気 Morale) မပါဝင်ပါ။ - 正味時間 = 観測時間 × レイティング係数(例:110%なら×1.10)。
အသားတင်ချိန် (正味時間) = လေ့လာတိုင်းတာချိန် (観測時間) × အလုပ်နှုန်း အကဲဖြတ်ကိန်း (レイティング係数 - ဥပမာ 110% ဆိုလျှင် × 1.10)။ - 標準時間の算定:外掛け法「ST = 正味時間 × (1 + 余裕率)」、内掛け法「ST = 正味時間 ÷ (1 - 余裕率)」。
စံသတ်မှတ်ချိန် တွက်ချက်ခြင်း - အပြင်ပေါင်းနည်း (外掛け法) “ST = အသားတင်ချိန် × (1 + အပိုဆောင်းချိန်နှုန်း)”၊ အတွင်းနှုတ်နည်း (内掛け法) “ST = အသားတင်ချိန် ÷ (1 - အပိုဆောင်းချိန်နှုန်း)”။ - 【例】観測時間15分・レイティング係数120% → 正味時間=15×1.20=18分。余裕率10%のとき、外掛け法なら標準時間=18×(1+0.10)=19.8分、内掛け法なら標準時間=18÷(1-0.10)=20.0分
ဥပမာ - လေ့လာတိုင်းတာချိန် 15 မိနစ်၊ အလုပ်နှုန်း အကဲဖြတ်ကိန်း 120% → အသားတင်ချိန် = 15 × 1.20 = 18 မိနစ်။ အပိုဆောင်းချိန်နှုန်း 10% ဖြစ်သည့်အခါ အပြင်ပေါင်းနည်းအရ စံသတ်မှတ်ချိန် = 18 × (1 + 0.10) = 19.8 မိနစ်၊ အတွင်းနှုတ်နည်းအရ စံသတ်မှတ်ချိန် = 18 ÷ (1 - 0.10) = 20.0 မိနစ်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 標準時間(ST=正味時間+余裕時間)と4M条件 | စံသတ်မှတ်ချိန် (標準時間 ST = အသားတင်ချိန် 正味時間 + အပိုဆောင်းချိန် 余裕時間) နှင့် 4M အခြေအနေများ |
| レイティング(作業速度の評価補正) | အလုပ်နှုန်း အကဲဖြတ်ခြင်း (レイティング - အလုပ်အမြန်နှုန်း အကဲဖြတ် ချိန်ညှိခြင်း) |
| 外掛け法と内掛け法・人的余裕(疲労・用達余裕) | အပြင်ပေါင်းနည်း (外掛け法)၊ အတွင်းနှုတ်နည်း (内掛け法) နှင့် လူသားဆိုင်ရာ အပိုဆောင်းချိန် (ပင်ပန်းမှုနှင့် တစ်ကိုယ်ရေလိုအပ်ချက် အပိုဆောင်းချိန်) |
6. 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計)とライン移動方式
6. လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်း အဆင့် 3 ဆင့် (လုပ်ငန်းစဉ်ဒီဇိုင်း → အလုပ်ဒီဇိုင်း → သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှုဒီဇိုင်း) နှင့် လိုင်းပေါ် ပစ္စည်းရွှေ့ပြောင်းနည်းများ
製品の設計図面を受けて、実際に工場で効率よく生産できる工程システムを組み立てる「工程編成」は、「①工程設計」→「②作業設計」→「③工程間物流およびレイアウト設計」の3ステップの順序で進められます。
ထုတ်ကုန်၏ ဒီဇိုင်းပုံစံကို လက်ခံရရှိပြီးနောက် စက်ရုံ၌ စွမ်းဆောင်ရည်မြင့်မားစွာ လက်တွေ့ထုတ်လုပ်နိုင်မည့် လုပ်ငန်းစဉ်စနစ် တည်ဆောက်သော “လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်း (工程編成)” ကို “① လုပ်ငန်းစဉ် ဒီဇိုင်း (工程設計)” → “② အလုပ် ဒီဇိုင်း (作業設計)” → “③ လုပ်ငန်းစဉ်ကြား သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှု ဒီဇိုင်း (工程間物流およびレイアウト設計)” ဟူသော အဆင့် 3 ဆင့် အစီအစဉ်အတိုင်း ဆောင်ရွက်ပါသည်။
「①工程設計」では、図面や部品表から必要な加工・組立技術を選定し、内外作区分・使用設備・加工順序(工程フロー)を決定します。続く「②作業設計」では、各作業ステーションへの要素作業の割り付け(ラインバランシング)や具体的な作業手順・治工具・標準時間を設定します。
“① လုပ်ငန်းစဉ် ဒီဇိုင်း (工程設計)” တွင် ပုံစံနှင့် ပစ္စည်းစာရင်း (BOM) မှတစ်ဆင့် လိုအပ်သော ပြုပြင်ထုတ်လုပ်မှုနှင့် တပ်ဆင်မှု နည်းပညာများကို ရွေးချယ်ပြီး ကိုယ်တိုင်လုပ်မည် သို့မဟုတ် ပြင်ပအပ်မည် ခွဲခြားခြင်း (内外作区分)၊ အသုံးပြုမည့် စက်ပစ္စည်းနှင့် ပြုပြင်ထုတ်လုပ်မည့် အစီအစဉ် (လုပ်ငန်းစဉ် စီးဆင်းပုံ) တို့ကို ဆုံးဖြတ်ပါသည်။ ဆက်လက်၍ “② အလုပ် ဒီဇိုင်း (作業設計)” တွင် အလုပ်စခန်း (Workstation) တစ်ခုချင်းစီသို့ အခြေခံအလုပ်စိတ်များ ခွဲဝေချထားခြင်း (လိုင်းဟန်ချက်ညှိခြင်း ラインバランシング)၊ တိကျသော အလုပ်လုပ်ပုံ အဆင့်ဆင့်၊ အထောက်အကူပြု ကိရိယာများနှင့် စံသတ်မှတ်ချိန်တို့ကို သတ်မှတ်ပါသည်။
そして「③工程間物流およびレイアウト設計」では、工程間での運搬方法(マテハン機器)と工場床面上への機械・作業台・通路の配置(レイアウト)を決定します。
ထို့နောက် “③ လုပ်ငန်းစဉ်ကြား သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှု ဒီဇိုင်း” တွင် လုပ်ငန်းစဉ်အဆင့်များကြား သယ်ယူပို့ဆောင်မည့် နည်းလမ်း (သယ်ယူရွှေ့ပြောင်းရေး စက်ကိရိယာများ) နှင့် စက်ရုံကြမ်းပြင်ပေါ်၌ စက်များ၊ အလုပ်စားပွဲများနှင့် လမ်းကြောင်းများ နေရာချထားပုံ (Layout) ကို ဆုံးဖြတ်ပါသည်။
またライン生産における品物の移動方式には、①作業終了ごとに手やコロコンベヤで次工程へ送る「手送り方式」、②コンベヤで運び作業中は品物を止める「コンベヤ静止作業方式」、③一定速度で動くコンベヤ上で作業する「コンベヤ移動作業方式」、④一定時間(タクト)ごとに全工程一斉に品物を1工程ずつ進める「タクト方式」があります。
ထို့ပြင် လိုင်းဖြင့် ထုတ်လုပ်မှုတွင် ပစ္စည်းရွှေ့ပြောင်းသည့် နည်းလမ်း 4 မျိုးမှာ ① အလုပ်ပြီးတိုင်း လက်ဖြင့် သို့မဟုတ် ဒလိမ့်တုံး ကွန်ဗေယာဖြင့် နောက်လုပ်ငန်းစဉ်သို့ ပို့ပေးသော “လက်ဖြင့်ပို့ဆောင်နည်း (手送り方式)”၊ ② ကွန်ဗေယာဖြင့် သယ်ယူပြီး အလုပ်လုပ်နေစဉ် ပစ္စည်းကို ရပ်တန့်ထားသော “ကွန်ဗေယာ ရပ်တန့်အလုပ်လုပ်နည်း (コンベヤ静止作業方式)”၊ ③ ပုံသေအမြန်နှုန်းဖြင့် ရွေ့လျားနေသော ကွန်ဗေယာပေါ်၌ အလုပ်လုပ်သော “ကွန်ဗေယာ ရွေ့လျားအလုပ်လုပ်နည်း (コンベヤ移動作業方式)” နှင့် ④ သတ်မှတ်အချိန် (Takt) ရောက်တိုင်း လုပ်ငန်းစဉ်အားလုံး တစ်ပြိုင်နက်တည်း ပစ္စည်းကို တစ်ဆင့်စီ ရှေ့တိုးရွှေ့ပြောင်းသော “တက်ခ်တ်စနစ် (タクト方式)” တို့ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 工程編成の3ステップの順序:①工程設計(加工法と工程順序の決定)→②作業設計(各職場・作業者の作業内容の決定)→③工程間物流およびレイアウト設計。
လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်း အဆင့် 3 ဆင့်၏ အစီအစဉ် - ① လုပ်ငန်းစဉ် ဒီဇိုင်း (工程設計 - ပြုပြင်နည်းနှင့် လုပ်ငန်းစဉ်အစီအစဉ် ဆုံးဖြတ်ခြင်း) → ② အလုပ် ဒီဇိုင်း (作業設計 - အလုပ်စခန်းနှင့် လုပ်သားတစ်ဦးချင်းစီ၏ အလုပ်အကြောင်းအရာ ဆုံးဖြတ်ခြင်း) → ③ လုပ်ငန်းစဉ်ကြား သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှု ဒီဇိုင်း။ - ラインの品物移動方式:手送り方式・コンベヤ静止作業方式・コンベヤ移動作業方式・タクト方式(間欠移動方式)。
လိုင်းပေါ် ပစ္စည်းရွှေ့ပြောင်းနည်းများ - လက်ဖြင့်ပို့ဆောင်နည်း (手送り方式)၊ ကွန်ဗေယာ ရပ်တန့်အလုပ်လုပ်နည်း (コンベヤ静止作業方式)၊ ကွန်ဗေယာ ရွေ့လျားအလုပ်လုပ်နည်း (コンベヤ移動作業方式) နှင့် တက်ခ်တ်စနစ် (タクト方式)။ - タクト方式=定められたサイクルタイム(タクトタイム)ごとに、全ステーションの仕掛品を一斉に次工程へ移動させる方式。
တက်ခ်တ်စနစ် (タクト方式) = သတ်မှတ်ထားသော စက်ဝန်းချိန် (တက်ခ်တ်ချိန်) ရောက်တိုင်း အလုပ်စခန်းအားလုံးရှိ လက်စမသတ်ပစ္စည်းများကို တစ်ပြိုင်နက်တည်း နောက်လုပ်ငန်းစဉ်သို့ ရွှေ့ပြောင်းသည့်စနစ်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 工程編成の3ステップ(工程設計→作業設計→物流レイアウト設計) | လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်း အဆင့် 3 ဆင့် (လုပ်ငန်းစဉ်ဒီဇိုင်း 工程設計 → အလုပ်ဒီဇိုင်း 作業設計 → သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှုဒီဇိုင်း) |
| コンベヤ静止作業方式とコンベヤ移動作業方式 | ကွန်ဗေယာ ရပ်တန့်အလုပ်လုပ်နည်း (コンベヤ静止作業方式) နှင့် ကွန်ဗေယာ ရွေ့လျားအလုပ်လုပ်နည်း (コンベヤ移動作業方式) |
| 手送り方式とタクト方式 | လက်ဖြင့်ပို့ဆောင်နည်း (手送り方式) နှင့် တက်ခ်တ်စနစ် (タクト方式) |
7. サイクルタイム(ピッチタイム)と最小作業ステーション数の計算(不適合品率の考慮)
7. စက်ဝန်းချိန် (ပစ်ချ်ချိန်) နှင့် အနည်းဆုံး အလုပ်စခန်း အရေအတွက် တွက်ချက်ခြင်း (စံမမီ ပစ္စည်းနှုန်း ထည့်သွင်းစဉ်းစားခြင်း)
ライン生産において、最終工程から完成品が1個ずつ生み出される時間間隔(各作業ステーションに許容される最大持ち時間)を「サイクルタイム(CT:ピッチタイムまたはタクトタイム)」と呼びます。
လိုင်းဖြင့် ထုတ်လုပ်မှုတွင် နောက်ဆုံးလုပ်ငန်းစဉ်မှ ကုန်ချော 1 ခုချင်းစီ ထွက်ပေါ်လာသည့် အချိန်ကာလခြားနားချက် (အလုပ်စခန်း တစ်ခုချင်းစီအတွက် ခွင့်ပြုထားသော အများဆုံး အလုပ်ချိန်) ကို “စက်ဝန်းချိန် (サイクルタイム CT - ပစ်ချ်ချိန် ピッチタイム သို့မဟုတ် တက်ခ်တ်ချိန် タクトタイム)” ဟုခေါ်ပါသည်။
基本のサイクルタイムは「サイクルタイムCT = 1日(または期間)の稼働可能時間 ÷ 必要生産数量」で計算します。もしラインで不適合品率(不良率)rが見込まれる場合は、必要良品数を適合品率(1-r)で割った投入数を流す必要があるため、「CT = 稼働可能時間 × (1 - 不適合品率r) ÷ 必要良品数」となります。
အခြေခံ စက်ဝန်းချိန်ကို “စက်ဝန်းချိန် CT = တစ်နေ့တာ (သို့မဟုတ် ကာလတစ်ခု၏) လည်ပတ်နိုင်သော အလုပ်ချိန် ÷ လိုအပ်သော ထုတ်လုပ်မှု အရေအတွက်” ဖြင့် တွက်ချက်ပါသည်။ အကယ်၍ လိုင်းပေါ်တွင် စံမမီပစ္စည်းနှုန်း (အပြစ်အနာအဆာနှုန်း 不適合品率) r ထွက်ပေါ်မည်ဟု ခန့်မှန်းထားပါက လိုအပ်သော ပစ္စည်းကောင်းအရေအတွက်ကို စံမီပစ္စည်းနှုန်း (1 - r) ဖြင့် စားထားသော သွင်းအားပမာဏအတိုင်း ထည့်သွင်းရမည်ဖြစ်သဖြင့် “CT = လည်ပတ်နိုင်သော အလုပ်ချိန် × (1 - စံမမီပစ္စည်းနှုန်း r) ÷ လိုအပ်သော ပစ္စည်းကောင်းအရေအတွက်” ဖြစ်လာပါသည်။
また、製品1個を完成させるための全要素作業時間の合計(総作業時間 ∑ti)をサイクルタイムCTで割ることで、その生産量を達成するのに最低限必要な「理論最小作業ステーション数(最小工程数)」が求まります。
ထို့ပြင် ထုတ်ကုန် 1 ခု ပြီးစီးရန် လိုအပ်သော အခြေခံအလုပ်စိတ် အားလုံး၏ အချိန်ပေါင်းလဒ် (စုစုပေါင်း အလုပ်ချိန် ∑ti) ကို စက်ဝန်းချိန် CT ဖြင့် စားခြင်းအားဖြင့် ထိုထုတ်လုပ်မှုပမာဏကို ပြည့်မီရန် အနည်းဆုံး လိုအပ်သော “သီအိုရီအရ အနည်းဆုံး အလုပ်စခန်း အရေအတွက် (理論最小作業ステーション数)” ကို ရရှိပါသည်။
計算式は「理論最小ステーション数 = 総作業時間 ∑ti ÷ サイクルタイムCT」であり、計算結果に小数(端数)が出た場合は、必ず小数点以下を「切り上げ」て整数のステーション数とします。
တွက်ချက်သည့် ပုံသေနည်းမှာ “သီအိုရီအရ အနည်းဆုံး အလုပ်စခန်း အရေအတွက် = စုစုပေါင်း အလုပ်ချိန် ∑ti ÷ စက်ဝန်းချိန် CT” ဖြစ်ပြီး တွက်ချက်မှုရလဒ်တွင် ဒသမကိန်း (အပိုင်းကိန်း) ထွက်ပေါ်လာပါက ဒသမကိန်းကို အမြဲတမ်း “အပေါ်သို့ တိုးယူ၍ (切り上げ)” ကိန်းပြည့် အလုပ်စခန်း အရေအတွက်အဖြစ် သတ်မှတ်ရပါမည်။
မှတ်ထားရမည့် အချက်များ
- 基本サイクルタイムCT = 稼働可能時間 ÷ 必要生産量。
အခြေခံ စက်ဝန်းချိန် CT = လည်ပတ်နိုင်သော အလုပ်ချိန် ÷ လိုအပ်သော ထုတ်လုပ်မှုပမာဏ။ - 不適合品率rを考慮したサイクルタイムCT = 稼働可能時間 × (1 - r) ÷ 必要良品数(※不良が出る分だけ1個あたりピッチを速くする必要がある)。
စံမမီပစ္စည်းနှုန်း r ကို ထည့်သွင်းစဉ်းစားသော စက်ဝန်းချိန် CT = လည်ပတ်နိုင်သော အလုပ်ချိန် × (1 - r) ÷ လိုအပ်သော ပစ္စည်းကောင်းအရေအတွက် (※ အပြစ်အနာအဆာ ထွက်သလောက် 1 ခုချင်း ထုတ်လုပ်ချိန် ပိုမြန်ရန် လိုအပ်သည်)။ - 理論最小ステーション数 = 総作業時間 ÷ サイクルタイムCT(※端数は必ず切り上げる)。
သီအိုရီအရ အနည်းဆုံး အလုပ်စခန်း အရေအတွက် = စုစုပေါင်း အလုပ်ချိန် ÷ စက်ဝန်းချိန် CT (※ ဒသမကိန်းထွက်လျှင် အမြဲတမ်း အပေါ်သို့ တိုးယူရမည်)။ - 【例】1日の稼働時間450分(27,000秒)・1日の必要良品数480個・不適合品率4%(適合品率0.96) → 必要投入数=480÷0.96=500個、サイクルタイムCT=27,000÷500=54秒/個。製品1個の総作業時間が240秒なら最小ステーション数=240÷54=4.44… → 切り上げて5ステーション
ဥပမာ - တစ်နေ့တာ လည်ပတ်ချိန် 450 မိနစ် (27,000 စက္ကန့်)၊ တစ်နေ့တာ လိုအပ်သော ပစ္စည်းကောင်း 480 ခု၊ စံမမီပစ္စည်းနှုန်း 4% (စံမီနှုန်း 0.96) → လိုအပ်သော သွင်းအားအရေအတွက် = 480 ÷ 0.96 = 500 ခု၊ စက်ဝန်းချိန် CT = 27,000 ÷ 500 = 54 စက္ကန့်/ခု။ ထုတ်ကုန် 1 ခု၏ စုစုပေါင်းအလုပ်ချိန်မှာ 240 စက္ကန့်ဖြစ်လျှင် အနည်းဆုံး အလုပ်စခန်း အရေအတွက် = 240 ÷ 54 = 4.44... → အပေါ်သို့ တိုးယူ၍ အလုပ်စခန်း 5 ခု
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| サイクルタイム(CT)・ピッチタイム・タクトタイム | စက်ဝန်းချိန် (サイクルタイム CT)၊ ပစ်ချ်ချိန် (ピッチタイム) နှင့် တက်ခ်တ်ချိန် (タクトタイム) |
| 不適合品率を見込んだサイクルタイム計算 | စံမမီပစ္စည်းနှုန်း (不適合品率) ထည့်သွင်းတွက်ချက်သော စက်ဝန်းချိန် တွက်ချက်မှု |
| 理論最小ステーション数(端数切り上げ) | သီအိုရီအရ အနည်းဆုံး အလုပ်စခန်း အရေအတွက် (理論最小ステーション数 - ဒသမကိန်း အပေါ်သို့တိုးယူခြင်း) |
8. ラインバランシング(編成効率・バランスロス)と先行関係ネットワーク図(優先順位図)
8. လိုင်းဟန်ချက်ညှိခြင်း (လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း၊ ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း) နှင့် ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံ (ဦးစားပေး အစီအစဉ်ပုံ)
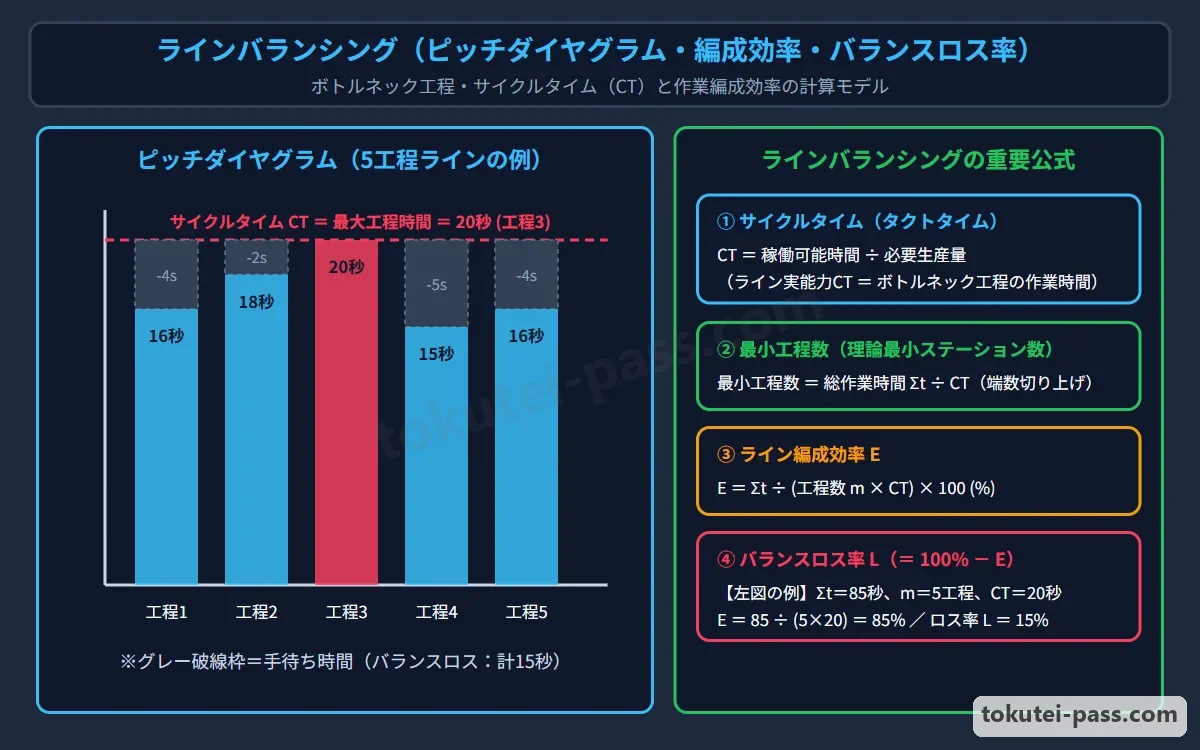
「ラインバランシング」とは、各作業ステーションに割り付けられた作業時間のばらつきをなくし、均等化することです。各工程の作業時間を棒グラフで並べた図を「ピッチダイヤグラム」と呼び、最も作業時間が長い工程(ボトルネック工程)がライン全体の実質サイクルタイムCTを決定します。
“လိုင်းဟန်ချက်ညှိခြင်း (ラインバランシング Line Balancing)” ဆိုသည်မှာ အလုပ်စခန်း တစ်ခုချင်းစီသို့ ခွဲဝေချထားသော အလုပ်ချိန် ကွာဟချက်များကို ဖယ်ရှားပြီး တူညီမျှတအောင် ညှိနှိုင်းခြင်း ဖြစ်ပါသည်။ လုပ်ငန်းစဉ်အဆင့် တစ်ခုချင်းစီ၏ အလုပ်ချိန်များကို ဘားဂရပ်ဖ်ဖြင့် စီတန်းပြသထားသော ပုံကို “အဆင့်လိုက် ကြာချိန်ပြပုံ (ピッチダイヤグラム Pitch Diagram)” ဟုခေါ်ပြီး အလုပ်ချိန် အရှည်ကြာဆုံး လုပ်ငန်းစဉ် (အနှေးဆုံး ပိတ်ဆို့လုပ်ငန်းစဉ် ボトルネック工程) က လိုင်းတစ်ခုလုံး၏ လက်တွေ့ စက်ဝန်းချိန် CT ကို အဆုံးအဖြတ်ပေးပါသည်။
ラインの編成の良さを示す「編成効率(ラインバランス効率)」は、「編成効率 = 各ステーションの作業時間の合計∑ti ÷(ステーション数n × サイクルタイムCT[最大工程時間])× 100(%)」で求めます。
လိုင်းဖွဲ့စည်းမှု ကောင်းမွန်ခြင်းကို ပြသသော “လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း (編成効率)” ကို “လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း = အလုပ်စခန်း အားလုံး၏ အလုပ်ချိန် ပေါင်းလဒ် ∑ti ÷ (အလုပ်စခန်း အရေအတွက် n × စက်ဝန်းချိန် CT (အရှည်ဆုံး လုပ်ငန်းစဉ်ချိန်)) × 100 (%)” ဖြင့် ရှာဖွေပါသည်။
また手待ちロスの割合である「バランスロス率(編成ロス率)」は「100% - 編成効率(または 1 - 編成効率)」であり、正味作業時間に対する手待ち時間の比である「組余裕率」は「(n × CT - ∑ti)÷ ∑ti」で計算します。
ထို့ပြင် စောင့်ဆိုင်းရမှုကြောင့် ဆုံးရှုံးသည့် အချိုးအစားဖြစ်သော “ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း (バランスロス率 / 編成ロス率)” မှာ “100% - လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း (သို့မဟုတ် 1 - လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း)” ဖြစ်ပြီး၊ အသားတင် အလုပ်ချိန်အပေါ် စောင့်ဆိုင်းချိန်၏ အချိုးဖြစ်သော “အဖွဲ့လိုက် အပိုဆောင်းချိန်နှုန်း (組余裕率)” ကို “(n × CT - ∑ti) ÷ ∑ti” ဖြင့် တွက်ချက်ပါသည်။
なお要素作業の順序制約を示す「先行関係ネットワーク図(優先順位図)」から指定ステーション数nに割り付ける計算問題では、矢印の先行関係を崩さずに各ステーションの合計時間がなるべく均等になるよう要素作業をグループ化し、その中の「最大ステーション時間」が実現可能な「最小サイクルタイム」となります。
အခြေခံအလုပ်စိတ်များ၏ အစီအစဉ် ကန့်သတ်ချက်ကို ပြသသော “ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံ (先行関係ネットワーク図 / 優先順位図)” မှတစ်ဆင့် သတ်မှတ်ထားသော အလုပ်စခန်း အရေအတွက် n သို့ ခွဲဝေချထားသည့် တွက်ချက်မှုပုစ္ဆာများတွင် မြားပုံပါ ရှေ့နောက်အစီအစဉ် ဆက်စပ်မှုကို မပျက်စီးစေဘဲ အလုပ်စခန်း တစ်ခုချင်းစီ၏ စုစုပေါင်းအချိန် တတ်နိုင်သမျှ ညီမျှအောင် အခြေခံအလုပ်စိတ်များကို အုပ်စုဖွဲ့ရပြီး ၎င်းတို့အနက် “အများဆုံး အလုပ်စခန်းချိန်” သည် လက်တွေ့ရရှိနိုင်သော “အနည်းဆုံး စက်ဝန်းချိန် (最小サイクルタイム)” ဖြစ်လာပါသည်။
မှတ်ထားရမည့် အချက်များ
- 編成効率 = 総作業時間 ∑ti ÷(ステーション数 n × 最大作業時間 CT)。
လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း (編成効率) = စုစုပေါင်း အလုပ်ချိန် ∑ti ÷ (အလုပ်စခန်း အရေအတွက် n × အများဆုံး အလုပ်ချိန် CT)။ - バランスロス率 = 1 - 編成効率 = 1 - ∑ti ÷ (n × CT)。組余裕率 = (n × CT - ∑ti) ÷ ∑ti。
ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း (バランスロス率) = 1 - လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း = 1 - ∑ti ÷ (n × CT)။ အဖွဲ့လိုက် အပိုဆောင်းချိန်နှုန်း (組余裕率) = (n × CT - ∑ti) ÷ ∑ti။ - 先行関係ネットワーク図(優先順位図)の割付=先行順序を守りつつ各ステーションの作業時間の最大値(ボトルネック)が最小になるように配分する。
ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံ (先行関係ネットワーク図) ဖြင့် အလုပ်ခွဲဝေချထားခြင်း = ရှေ့နောက်အစီအစဉ်ကို လိုက်နာရင်း အလုပ်စခန်း တစ်ခုချင်းစီ၏ အများဆုံးအလုပ်ချိန် (ボトルネック) အနည်းဆုံးဖြစ်အောင် ခွဲဝေချထားရမည်။ - 【例】5つのステーションの作業時間が18秒・22秒・25秒・20秒・15秒(合計∑ti=100秒、ボトルネックCT=25秒) → 編成効率=100÷(5×25)=100÷125=0.80(80%)、バランスロス率=100%-80%=20%(組余裕率=(125-100)÷100=25%)
ဥပမာ - အလုပ်စခန်း 5 ခု၏ အလုပ်ချိန်များမှာ 18 စက္ကန့်၊ 22 စက္ကန့်၊ 25 စက္ကန့်၊ 20 စက္ကန့်၊ 15 စက္ကန့် (စုစုပေါင်း ∑ti = 100 စက္ကန့်၊ ပိတ်ဆို့လုပ်ငန်းစဉ် CT = 25 စက္ကန့်) → လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း = 100 ÷ (5 × 25) = 100 ÷ 125 = 0.80 (80%)၊ ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း = 100% - 80% = 20% (အဖွဲ့လိုက် အပိုဆောင်းချိန်နှုန်း = (125 - 100) ÷ 100 = 25%)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ラインバランシングとピッチダイヤグラム・ボトルネック工程 | လိုင်းဟန်ချက်ညှိခြင်း (ラインバランシング)၊ အဆင့်လိုက် ကြာချိန်ပြပုံ (ピッチダイヤグラム) နှင့် အနှေးဆုံး ပိတ်ဆို့လုပ်ငန်းစဉ် (ボトルネック工程) |
| 編成効率・バランスロス率・組余裕率 | လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း (編成効率)၊ ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း (バランスロス率) နှင့် အဖွဲ့လိုက် အပိုဆောင်းချိန်နှုန်း (組余裕率) |
| 先行関係ネットワーク図(優先順位図)と要素作業 | ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံ (先行関係ネットワーク図 / 優先順位図) နှင့် အခြေခံအလုပ်စိတ် (要素作業) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
第4章(問19〜問25)では、まず「テイラー=時間研究・ギルブレス=動作研究(サーブリッグ)」「管理の3S(単純化・標準化・専門化)」「ECRS」および「サーブリッグの第1類(有効)・第2類(探す等の遅れ)・第3類(保持・手待ち等の無益動作)」が頻出です。
အခန်း 4 (မေးခွန်း 19 မှ 25 အထိ) တွင် ပထမဦးစွာ “Taylor = အချိန်လေ့လာမှု၊ Gilbreth = လှုပ်ရှားမှုလေ့လာမှု (သာဘလစ်ဂ်)”၊ “စီမံခန့်ခွဲမှု၏ 3S (ရိုးရှင်းစေခြင်း၊ စံသတ်မှတ်ခြင်း၊ အထူးပြုခြင်း)”၊ “ECRS” နှင့် “သာဘလစ်ဂ် အုပ်စု 1 (ထိရောက်သော လှုပ်ရှားမှု)၊ အုပ်စု 2 (ရှာဖွေခြင်း စသည့် နှောင့်နှေးစေသော လှုပ်ရှားမှု)၊ အုပ်စု 3 (ကိုင်ထားရုံနှင့် စောင့်ဆိုင်းရခြင်း စသည့် အကျိုးမဲ့ လှုပ်ရှားမှု)” တို့ကို မကြာခဏ မေးမြန်းလေ့ရှိပါသည်။
JIS工程図記号では、「貯蔵(▽:計画保管)と滞留(D:計画外の待ち)」「数量検査(□)と品質検査(◇)」、さらに補助記号の「台(台車・トラック)」と「操重(クレーン・ホイスト)」の組合わせが毎回のように出題されます。
JIS လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများတွင် “သိုလှောင်ခြင်း (▽ - အစီအစဉ်အရ သိမ်းဆည်းခြင်း) နှင့် ကြန့်ကြာခြင်း (D - အစီအစဉ်ပြင်ပ စောင့်ဆိုင်းရခြင်း)”၊ “အရေအတွက် စစ်ဆေးခြင်း (□) နှင့် အရည်အသွေး စစ်ဆေးခြင်း (◇)” တို့အပြင် အထောက်အကူပြု သင်္ကေတများဖြစ်သော “台 (လက်တွန်းလှည်း/ထရပ်ကား)” နှင့် “操重 (ကရိန်း/ဝန်ချီစက်)” တို့၏ တွဲဖက်မှုကို စာမေးပွဲတိုင်းလိုလိုတွင် မေးမြန်းပါသည်။
作業測定では、時間研究の前提となる「4M条件(Material・Machine・Method・Man ※士気Moraleは含まない)」のひっかけと、ワークサンプリングの必要観測数N、および標準時間(レイティング・外掛け法・内掛け法)の計算を押さえましょう。
လုပ်ငန်းတိုင်းတာမှုတွင် အချိန်လေ့လာမှု၏ အခြေခံလိုအပ်ချက်ဖြစ်သော “4M အခြေအနေများ (Material၊ Machine၊ Method၊ Man ※ စိတ်ဓာတ်ခွန်အား Morale မပါဝင်ပါ)” ဟူသည့် လှည့်ကွက်၊ နမူနာယူ လေ့လာနည်း (Work Sampling) ၏ လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N နှင့် စံသတ်မှတ်ချိန် (အလုပ်နှုန်း အကဲဖြတ်ခြင်း၊ အပြင်ပေါင်းနည်း၊ အတွင်းနှုတ်နည်း) တွက်ချက်မှုတို့ကို သေချာစွာ မှတ်သားထားပါ။
工程編成では、「①工程設計→②作業設計→③工程間物流およびレイアウト設計」の順序、不適合品率を考慮したサイクルタイムと最小ステーション数(端数切り上げ)、編成効率とバランスロス率、および先行関係ネットワーク図からの最小サイクルタイム計算を必ず得点源にしてください。
လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်းတွင် “① လုပ်ငန်းစဉ်ဒီဇိုင်း → ② အလုပ်ဒီဇိုင်း → ③ လုပ်ငန်းစဉ်ကြား သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှုဒီဇိုင်း” အစီအစဉ်၊ စံမမီပစ္စည်းနှုန်း ထည့်သွင်းစဉ်းစားသော စက်ဝန်းချိန်နှင့် အနည်းဆုံး အလုပ်စခန်း အရေအတွက် (ဒသမကိန်း အပေါ်သို့တိုးယူခြင်း)၊ လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်းနှင့် ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း၊ ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံမှတစ်ဆင့် အနည်းဆုံး စက်ဝန်းချိန် တွက်ချက်ခြင်းတို့ကို အမှတ်ပြည့်ရရှိအောင် လေ့ကျင့်ထားပါ။
မှတ်ထားရမည့် အချက်များ
- JIS工程図記号:加工○・運搬⇨・貯蔵▽・滞留D・数量検査□・品質検査◇、補助記号「台=台車」「操重=クレーン・ホイスト」。
JIS လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများ - ပြုပြင်ထုတ်လုပ်ခြင်း ○၊ သယ်ယူပို့ဆောင်ခြင်း ⇨၊ သိုလှောင်ခြင်း ▽၊ ကြန့်ကြာခြင်း D၊ အရေအတွက်စစ်ဆေးခြင်း □၊ အရည်အသွေးစစ်ဆေးခြင်း ◇၊ အထောက်အကူပြု သင်္ကေတ “台 = လက်တွန်းလှည်း”၊ “操重 = ကရိန်း/ဝန်ချီစက်”။ - 時間研究の4M条件に「Morale(士気)」は含まれない。工程編成は「①工程設計→②作業設計→③物流・レイアウト設計」の順。
အချိန်လေ့လာမှု၏ 4M အခြေအနေများတွင် “Morale (士気 စိတ်ဓာတ်ခွန်အား)” မပါဝင်ပါ။ လုပ်ငန်းစဉ် ဖွဲ့စည်းခြင်းသည် “① လုပ်ငန်းစဉ်ဒီဇိုင်း → ② အလုပ်ဒီဇိုင်း → ③ သယ်ယူပို့ဆောင်ရေးနှင့် နေရာချထားမှုဒီဇိုင်း” အစီအစဉ်အတိုင်း ဖြစ်သည်။ - ライン計算3点セット:①不適合品率を考慮したサイクルタイムと最小ステーション数、②編成効率とバランスロス率、③先行関係図からの最小サイクルタイム。
လိုင်းတွက်ချက်မှု အဓိကပုစ္ဆာ 3 မျိုး - ① စံမမီပစ္စည်းနှုန်း ထည့်တွက်သော စက်ဝန်းချိန်နှင့် အနည်းဆုံး အလုပ်စခန်း အရေအတွက်၊ ② လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်းနှင့် ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း၊ ③ ရှေ့နောက်ဆက်စပ်မှုပုံမှ အနည်းဆုံး စက်ဝန်းချိန် ရှာဖွေခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| JIS工程図記号と補助記号(台・操重) | JIS လုပ်ငန်းစဉ်ပြပုံ သင်္ကေတများနှင့် အထောက်အကူပြု သင်္ကေတများ (台・操重) |
| 作業測定の4M条件とワークサンプリング | လုပ်ငန်းတိုင်းတာမှု၏ 4M အခြေအနေများနှင့် နမူနာယူ လေ့လာနည်း (ワークサンプリング) |
| 編成効率・バランスロスと先行関係ネットワーク図 | လိုင်းဖွဲ့စည်းမှု စွမ်းဆောင်ရည်နှုန်း (編成効率)၊ ဟန်ချက်မညီ ဆုံးရှုံးမှုနှုန်း (バランスロス) နှင့် ရှေ့နောက်ဆက်စပ်မှု ကွန်ရက်ပုံ |
လုပ်ငန်းလေ့လာမှု (IE) နှင့် ထုတ်လုပ်မှုလိုင်း ဟန်ချက်ညှိခြင်း
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html