
အရည်အသွေး စီမံခန့်ခွဲမှု (အရည်အသွေး 4 မျိုး၊ စာရင်းအင်း ကိန်းဂဏန်းများ၊ QC ကိရိယာ 7 မျိုး၊ နမူနာယူ စစ်ဆေးခြင်း၊ ISO 9001)
品質管理(4つの品質・統計量・QC七つ道具・抜取検査・ISO 9001)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 4つの品質(要求・設計・製造・保証品質)と代用特性・PDCA
1. အရည်အသွေး 4 မျိုး (တောင်းဆိုသော၊ ဒီဇိုင်း၊ ထုတ်လုပ်မှု၊ အာမခံ အရည်အသွေး)၊ အစားထိုး လက္ခဏာရပ်နှင့် PDCA
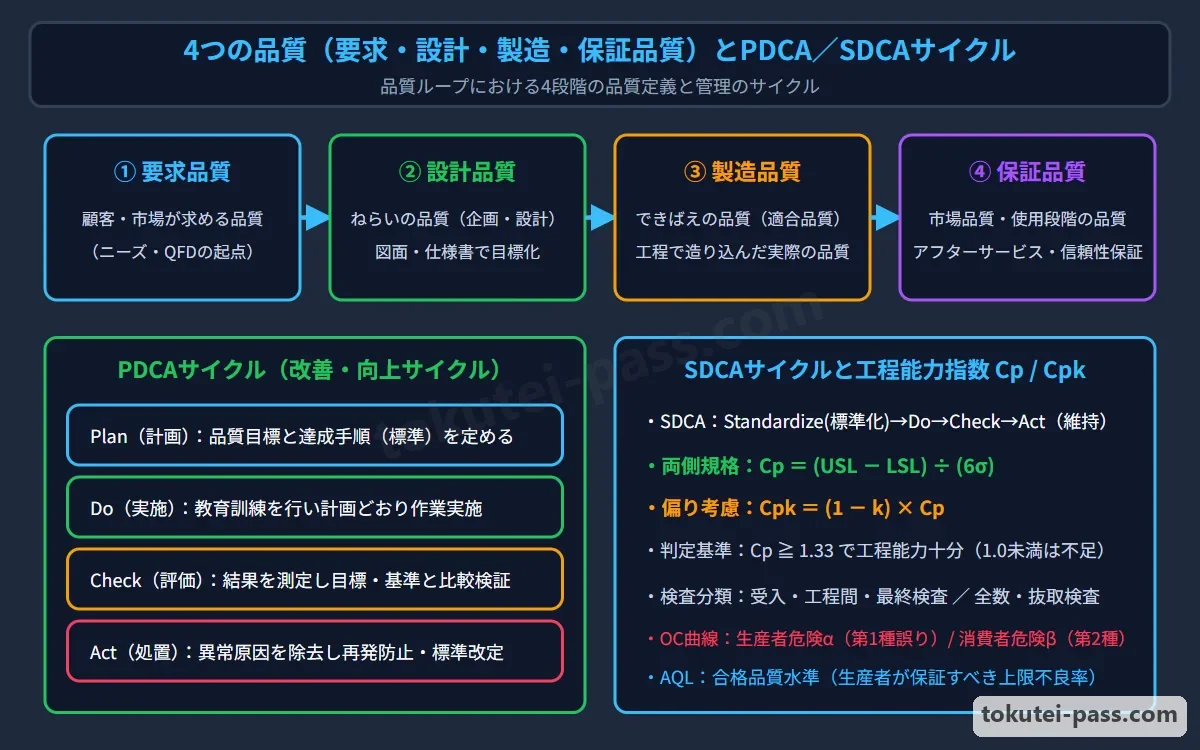
製品の品質は企業活動に沿って「4つの品質」として捉えます。①顧客や市場が求める「要求品質」、②それを基に企画・設計段階で狙い定める「設計品質(ねらいの品質)」、③図面どおりに製造された結果の「製造品質(できばえの品質・適合品質)」、④アフターサービスを含め使用段階で保証される「保証品質(市場品質)」です。
ထုတ်ကုန်၏ အရည်အသွေးကို ကုမ္ပဏီ၏ လုပ်ငန်းဆောင်တာများအလိုက် “အရည်အသွေး 4 မျိုး (4つの品質)” အဖြစ် ရှုမြင်ပါသည်။ ① ဝယ်ယူသူနှင့် ဈေးကွက်က တောင်းဆိုသော “တောင်းဆိုသော အရည်အသွေး (要求品質)”၊ ② ၎င်းအပေါ် အခြေခံ၍ စီမံကိန်းနှင့် ဒီဇိုင်းအဆင့်တွင် ရည်မှန်းသတ်မှတ်သော “ဒီဇိုင်း အရည်အသွေး (設計品質 / ရည်မှန်းအရည်အသွေး ねらいの品質)”၊ ③ ပုံစံအတိုင်း ထုတ်လုပ်လိုက်သည့် ရလဒ်ဖြစ်သော “ထုတ်လုပ်မှု အရည်အသွေး (製造品質 / လက်ရာမြောက်အရည်အသွေး できばえの品質 / ကိုက်ညီမှုအရည်အသွေး 適合品質)” နှင့် ④ ရောင်းချပြီးနောက် ဝန်ဆောင်မှုအပါအဝင် သုံးစွဲသည့်အဆင့်၌ အာမခံပေးသော “အာမခံ အရည်အသွေး (保証品質 / ဈေးကွက်အရည်အသွေး 市場品質)” တို့ဖြစ်ပါသည်။
また、消費者が本来求める「使いやすい・壊れにくい・書きやすい」といった要求品質を「真の特性」と呼びますが、そのままでは測定・管理しにくいため、寸法・硬さ・引張強さなど数値で測れる「代用特性(品質特性)」に置き換えて管理します。
ထို့ပြင် သုံးစွဲသူက မူလတောင်းဆိုသော “သုံးရလွယ်ကူသည်၊ အကြမ်းခံသည်၊ ရေးရချောမွေ့သည်” စသည့် တောင်းဆိုသော အရည်အသွေးကို “အစစ်အမှန် လက္ခဏာရပ် (真の特性)” ဟုခေါ်သော်လည်း ၎င်းအတိုင်း တိုင်းတာထိန်းချုပ်ရန် ခက်ခဲသောကြောင့် အတိုင်းအတာ၊ မာကျောမှု၊ ဆွဲဆန့်ခံနိုင်အား စသည့် ကိန်းဂဏန်းဖြင့် တိုင်းတာနိုင်သော “အစားထိုး လက္ခဏာရပ် (代用特性 / အရည်အသွေး လက္ခဏာရပ် 品質特性)” သို့ ပြောင်းလဲ၍ စီမံခန့်ခွဲပါသည်။
製造現場の品質管理では、「品質は検査ではなく工程で作り込む」「後工程はお客様(不良品を受け取らない・作らない・流さない)」を鉄則とし、作業者(Man)・機械(Machine)・材料(Material)・方法(Method)の「4M」のばらつきを抑えます。
ထုတ်လုပ်ရေး လုပ်ငန်းခွင်၏ အရည်အသွေး စီမံခန့်ခွဲမှုတွင် “အရည်အသွေးကို စစ်ဆေးခြင်းဖြင့် မဟုတ်ဘဲ လုပ်ငန်းစဉ်အတွင်း၌ ပုံဖော်တည်ဆောက်ရမည်” နှင့် “နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (အပြစ်အနာအဆာရှိပစ္စည်းကို လက်မခံရ၊ မပြုလုပ်ရ၊ နောက်သို့ မပို့ရ)” ဟူသော အဓိကစည်းမျဉ်းကို လက်ကိုင်ထားပြီး လုပ်သား (Man)၊ စက်ပစ္စည်း (Machine)၊ ကုန်ကြမ်း (Material) နှင့် နည်းလမ်း (Method) ဟူသော “4M” ၏ ကွာဟပြောင်းလဲမှုများကို ထိန်းချုပ်ပါသည်။
そして日常は作業標準に従う「SDCA(標準S→実施D→確認C→処置A)」で品質を維持し、さらなる向上や問題解決には「PDCA(計画P→実施D→確認C→処置A)」を回して改善をスパイラルアップさせます。
နေ့စဉ်လုပ်ငန်းများတွင် လုပ်ငန်းစံနှုန်းအတိုင်း လိုက်နာသည့် “SDCA (စံနှုန်း S → လုပ်ဆောင်ခြင်း D → စစ်ဆေးခြင်း C → အရေးယူပြုပြင်ခြင်း A)” ဖြင့် အရည်အသွေးကို ထိန်းသိမ်းပြီး၊ ထပ်မံမြှင့်တင်ရန်နှင့် ပြဿနာဖြေရှင်းရန်အတွက် “PDCA (စီမံကိန်း P → လုပ်ဆောင်ခြင်း D → စစ်ဆေးခြင်း C → အရေးယူပြုပြင်ခြင်း A)” စက်ဝန်းကို လည်ပတ်စေခြင်းဖြင့် အဆင့်ဆင့် မြှင့်တင်ပြုပြင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 4つの品質の流れ:①要求品質(市場ニーズ)→②設計品質(ねらいの品質)→③製造品質(できばえの品質)→④保証品質(使用・サービス段階の品質)。
အရည်အသွေး 4 မျိုး၏ စီးဆင်းပုံ - ① တောင်းဆိုသော အရည်အသွေး (要求品質 - ဈေးကွက်လိုအပ်ချက်) → ② ဒီဇိုင်း အရည်အသွေး (設計品質 - ရည်မှန်းအရည်အသွေး ねらいの品質) → ③ ထုတ်လုပ်မှု အရည်အသွေး (製造品質 - လက်ရာမြောက်အရည်အသွေး できばえの品質) → ④ အာမခံ အရည်အသွေး (保証品質 - သုံးစွဲမှုနှင့် ဝန်ဆောင်မှုအဆင့် အရည်အသွေး)။ - 真の特性=顧客が求める本来の要求(壊れにくい等)/代用特性=真の特性を保証するため数値化した測定値(引張強さ・寸法等)。
အစစ်အမှန် လက္ခဏာရပ် (真の特性) = ဝယ်ယူသူ တောင်းဆိုသော မူလလိုအပ်ချက် (အကြမ်းခံမှု စသည်) / အစားထိုး လက္ခဏာရပ် (代用特性) = အစစ်အမှန် လက္ခဏာရပ်ကို အာမခံနိုင်ရန် ကိန်းဂဏန်းအဖြစ် ပြောင်းလဲထားသော တိုင်းတာချက်တန်ဖိုး (ဆွဲဆန့်ခံနိုင်အား၊ အတိုင်းအတာ စသည်)။ - 4M(人・機械・材料・方法)のばらつきを管理し、維持の「SDCA」と改善の「PDCA」を回して工程で品質を作り込む。
4M (လူ၊ စက်၊ ကုန်ကြမ်း၊ နည်းလမ်း) ၏ ကွာဟပြောင်းလဲမှုများကို ထိန်းချုပ်ပြီး ထိန်းသိမ်းရေးအတွက် “SDCA” နှင့် မြှင့်တင်ရေးအတွက် “PDCA” ကို လည်ပတ်စေကာ လုပ်ငန်းစဉ်အတွင်း အရည်အသွေးကို တည်ဆောက်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 4つの品質(要求品質・設計品質・製造品質・保証品質) | အရည်အသွေး 4 မျိုး (တောင်းဆိုသော အရည်အသွေး 要求品質၊ ဒီဇိုင်း အရည်အသွေး 設計品質၊ ထုတ်လုပ်မှု အရည်အသွေး 製造品質၊ အာမခံ အရည်အသွေး 保証品質) |
| ねらいの品質とできばえの品質・真の特性と代用特性 | ရည်မှန်းအရည်အသွေး (ねらいの品質) နှင့် လက်ရာမြောက်အရည်အသွေး (できばえの品質) / အစစ်အမှန် လက္ခဏာရပ် (真の特性) နှင့် အစားထိုး လက္ခဏာရပ် (代用特性) |
| 後工程はお客様 | နောက်လုပ်ငန်းစဉ်သည် ဝယ်ယူသူဖောက်သည်ဖြစ်သည် (後工程はお客様) |
| PDCAサイクルとSDCAサイクル | PDCA စက်ဝန်းနှင့် SDCA စက်ဝန်း |
2. データの種類(計量値・計数値)と基本統計量(平均・中央値・範囲・分散・標準偏差)
2. ဒေတာ အမျိုးအစားများ (တိုင်းတာရသော ကိန်းနှင့် ရေတွက်ရသော ကိန်း) နှင့် အခြေခံ စာရင်းအင်း ကိန်းဂဏန်းများ (ပျမ်းမျှကိန်း၊ အလယ်ကိန်း၊ ကွာခြားချက်အကျယ်၊ ကွဲလွဲကိန်း၊ စံသွေဖည်မှု)
品質データは2種類に分かれます。長さ(mm)・重さ(g)・温度(℃)・時間(秒)など連続する値を測定器で測るデータを「計量値」と呼び、その分布は主に「正規分布」に従います。
အရည်အသွေး ဒေတာများကို 2 မျိုး ခွဲခြားထားပါသည်။ အရှည် (mm)၊ အလေးချိန် (g)၊ အပူချိန် (℃)၊ အချိန် (စက္ကန့်) စသည့် စဉ်ဆက်မပြတ် တန်ဖိုးများကို တိုင်းတာရေး ကိရိယာဖြင့် တိုင်းတာရရှိသော ဒေတာများကို “တိုင်းတာရသော ကိန်း (計量値 Continuous Data)” ဟုခေါ်ပြီး ၎င်းတို့၏ ပျံ့နှံ့မှုမှာ အဓိကအားဖြင့် “ပုံမှန် ပျံ့နှံ့မှု (正規分布 Normal Distribution)” အတိုင်း ဖြစ်ပါသည်။
これに対し、1個、2個と数える不連続なデータを「計数値」と呼びます。計数値のうち、不適合品(不良品)の個数や不適合品率は「二項分布」に従い、布の傷や塗装ブツなどの「欠点数(不適合数)」は「ポアソン分布」に従います。
ဆန့်ကျင်ဘက်အားဖြင့် 1 ခု၊ 2 ခု စသည်ဖြင့် ရေတွက်ရသော ပြတ်တောင်းဒေတာများကို “ရေတွက်ရသော ကိန်း (計数値 Discrete Data)” ဟုခေါ်ပါသည်။ ရေတွက်ရသော ကိန်းများအနက် စံမမီပစ္စည်း (အပြစ်အနာအဆာရှိပစ္စည်း) အရေအတွက် သို့မဟုတ် စံမမီပစ္စည်းနှုန်းသည် “ဒွိနာမ ပျံ့နှံ့မှု (二項分布 Binomial Distribution)” အတိုင်း ဖြစ်ပြီး၊ ပိတ်စပေါ်ရှိ အစင်းရာ သို့မဟုတ် ဆေးသုတ်ဖုများကဲ့သို့သော “အနာအဆာ အရေအတွက် (欠点数 / 不適合数)” သည် “ပွာဆွန် ပျံ့နှံ့မှု (ポアソン分布 Poisson Distribution)” အတိုင်း ဖြစ်ပါသည်။
データの中心位置(代表値)を表す統計量には、全データの合計をデータ数nで割った「平均値(xバー)」、データを小さい順に並べたときちょうど真ん中にくる「中央値(メディアン:データ数が偶数なら中央2つの平均)」、最も出現回数が多い「最頻値(モード)」があります。
ဒေတာများ၏ ဗဟိုတည်နေရာ (ကိုယ်စားပြုတန်ဖိုး 代表値) ကို ဖော်ပြသော စာရင်းအင်း ကိန်းဂဏန်းများတွင် ဒေတာအားလုံး၏ ပေါင်းလဒ်ကို ဒေတာအရေအတွက် n ဖြင့် စားထားသော “ပျမ်းမျှကိန်း (平均値 Mean)”၊ ဒေတာများကို ငယ်စဉ်ကြီးလိုက် စီထားသည့်အခါ အလယ်ဗဟိုတည့်တည့်၌ ရှိသော “အလယ်ကိန်း (中央値 / メディアン Median - ဒေတာအရေအတွက် စုံကိန်းဖြစ်ပါက အလယ် 2 ခု၏ ပျမ်းမျှ)” နှင့် အကြိမ်ရေ အများဆုံး ပေါ်ထွက်သော “အကြိမ်အများဆုံးကိန်း (最頻値 / モード Mode)” တို့ ရှိကြပါသည်။
一方、データのばらつきの大きさを表す統計量には、「範囲(R=最大値-最小値)」のほか、各データから平均値を引いて2乗した和である「偏差平方和(S)」、Sを自由度(n-1)で割った「不偏分散(V=S÷(n-1))」、分散の正の平方根をとった「標本標準偏差(s=√V)」があります。
တစ်ဖက်တွင် ဒေတာများ၏ ကွာဟပျံ့နှံ့မှု ပမာဏကို ဖော်ပြသော စာရင်းအင်း ကိန်းဂဏန်းများမှာ “ကွာခြားချက်အကျယ် (範囲 R = အကြီးဆုံးတန်ဖိုး - အငယ်ဆုံးတန်ဖိုး)” အပြင် ဒေတာတစ်ခုချင်းစီမှ ပျမ်းမျှကိန်းကို နှုတ်၍ နှစ်ထပ်ကိန်းတင်ပြီး ပေါင်းထားသော “သွေဖည်မှု နှစ်ထပ်ကိန်းများ ပေါင်းလဒ် (偏差平方和 S)”၊ S ကို လွတ်လပ်မှုဒီဂရီ (n - 1) ဖြင့် စားထားသော “ဘက်မလိုက် ကွဲလွဲကိန်း (不偏分散 V = S ÷ (n - 1))” နှင့် ကွဲလွဲကိန်းကို နှစ်ထပ်ကိန်းရင်း ရှာထားသော “နမူနာ စံသွေဖည်မှု (標本標準偏差 s = √V)” တို့ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 計量値(長さ・重さ・温度など連続量)→正規分布/計数値(個数を数える離散量)→不良品数は二項分布、欠点数はポアソン分布。
တိုင်းတာရသော ကိန်း (計量値 - အရှည်၊ အလေးချိန်၊ အပူချိန် စသည့် စဉ်ဆက်မပြတ်ပမာဏ) → ပုံမှန် ပျံ့နှံ့မှု (正規分布) / ရေတွက်ရသော ကိန်း (計数値 - အရေအတွက် ရေတွက်ရသော ပြတ်တောင်းပမာဏ) → အပြစ်အနာအဆာရှိပစ္စည်း အရေအတွက်မှာ ဒွိနာမ ပျံ့နှံ့မှု (二項分布) ဖြစ်ပြီး အနာအဆာ အရေအတွက်မှာ ပွာဆွန် ပျံ့နှံ့မှု (ポアソン分布) ဖြစ်သည်။ - 代表値:平均値=総和÷データ数n/中央値(メディアン)=小さい順に並べた中央の値/最頻値(モード)=最も度数が多い値。
ကိုယ်စားပြုတန်ဖိုးများ - ပျမ်းမျှကိန်း (平均値) = စုစုပေါင်းပေါင်းလဒ် ÷ ဒေတာအရေအတွက် n / အလယ်ကိန်း (中央値 メディアン) = ငယ်စဉ်ကြီးလိုက် စီထားသည့် အလယ်ဗဟိုတန်ဖိုး / အကြိမ်အများဆုံးကိန်း (最頻値 モード) = အကြိမ်ရေ အများဆုံးတန်ဖိုး။ - ばらつきの尺度:範囲R=最大値-最小値/不偏分散V=偏差平方和S÷(n-1)/標準偏差s=√V。
ပျံ့နှံ့မှု အတိုင်းအတာများ - ကွာခြားချက်အကျယ် R = အကြီးဆုံးတန်ဖိုး - အငယ်ဆုံးတန်ဖိုး / ဘက်မလိုက် ကွဲလွဲကိန်း V = သွေဖည်မှု နှစ်ထပ်ကိန်းပေါင်းလဒ် S ÷ (n - 1) / စံသွေဖည်မှု s = √V။ - 【例】5個の測定値(7, 9, 11, 11, 12mm) → 平均値=(7+9+11+11+12)÷5=10mm、中央値(メジアン)=11mm、最頻値(モード)=11mm、範囲R=12-7=5mm
ဥပမာ - တိုင်းတာချက် 5 ခု (7, 9, 11, 11, 12 mm) → ပျမ်းမျှကိန်း = (7 + 9 + 11 + 11 + 12) ÷ 5 = 10 mm၊ အလယ်ကိန်း (Median) = 11 mm၊ အကြိမ်အများဆုံးကိန်း (Mode) = 11 mm၊ ကွာခြားချက်အကျယ် R = 12 - 7 = 5 mm - 【例】同じ5個のデータ(平均10mm) → 偏差平方和S=(7-10)²+(9-10)²+(11-10)²+(11-10)²+(12-10)²=16、不偏分散V=16÷(5-1)=4、標本標準偏差s=√4=2mm
ဥပမာ - တူညီသော ဒေတာ 5 ခု (ပျမ်းမျှ 10 mm) → သွေဖည်မှု နှစ်ထပ်ကိန်းပေါင်းလဒ် S = (7 - 10)² + (9 - 10)² + (11 - 10)² + (11 - 10)² + (12 - 10)² = 16၊ ဘက်မလိုက် ကွဲလွဲကိန်း V = 16 ÷ (5 - 1) = 4၊ နမူနာ စံသွေဖည်မှု s = √4 = 2 mm
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 計量値(正規分布)と計数値(二項・ポアソン分布) | တိုင်းတာရသော ကိန်း (計量値 - ပုံမှန်ပျံ့နှံ့မှု 正規分布) နှင့် ရေတွက်ရသော ကိန်း (計数値 - ဒွိနာမနှင့် ပွာဆွန်ပျံ့နှံ့မှု) |
| 平均値・中央値(メディアン)・最頻値(モード) | ပျမ်းမျှကိန်း (平均値)၊ အလယ်ကိန်း (中央値 メディアン) နှင့် အကြိမ်အများဆုံးကိန်း (最頻値 モード) |
| 範囲(R)と偏差平方和(S) | ကွာခြားချက်အကျယ် (範囲 R) နှင့် သွေဖည်မှု နှစ်ထပ်ကိန်းများ ပေါင်းလဒ် (偏差平方和 S) |
| 不偏分散(V)と標準偏差(s) | ဘက်မလိုက် ကွဲလွဲကိန်း (不偏分散 V) နှင့် စံသွေဖည်မှု (標準偏差 s) |
3. 統計図表(グラフ)の特徴と使い分け(レーダーチャート・Zチャート等)
3. စာရင်းအင်း ဂရပ်ဖ်ပုံများ၏ လက္ခဏာရပ်များနှင့် ရွေးချယ်အသုံးပြုပုံ (ရေဒါချာ့တ်၊ Z ချာ့တ် စသည်)
数値データを視覚的にわかりやすく表現するため、目的に応じて適切な統計図表(グラフ)を使い分けます。数量の「大小比較」には「棒グラフ」、時間の経過に伴う「増減変化(推移)」には「折れ線グラフ」を用います。
ကိန်းဂဏန်း ဒေတာများကို မြင်သာပြီး နားလည်လွယ်အောင် ဖော်ပြနိုင်ရန် ရည်ရွယ်ချက်အလိုက် သင့်လျော်သော စာရင်းအင်း ဂရပ်ဖ်ပုံများကို ရွေးချယ်အသုံးပြုပါသည်။ ပမာဏ “အကြီးအသေး နှိုင်းယှဉ်ခြင်း” အတွက် “ဘားဂရပ်ဖ် (棒グラフ Bar Chart)” ကို သုံးပြီး၊ အချိန်ကာလ ပြောင်းလဲမှုအလိုက် “အတိုးအလျော့ ပြောင်းလဲမှု” အတွက် “မျဉ်းကျိုးဂရပ်ဖ် (折れ線グラフ Line Chart)” ကို အသုံးပြုပါသည်။
全体に対する各項目の「内訳・構成比(割合)」を示すには「円グラフ」や「帯グラフ」が適しており、特に帯グラフを縦に複数並べると、年次ごとや工場ごとの構成比の推移・比較が一目でわかります。
စုစုပေါင်းအပေါ် အချက်တစ်ခုချင်းစီ၏ “ပါဝင်မှု အချိုးအစား (%)” ကို ဖော်ပြရန် “စက်ဝိုင်းပုံဂရပ်ဖ် (円グラフ Pie Chart)” သို့မဟုတ် “အတန်းလိုက်အချိုးပြဂရပ်ဖ် (帯グラフ Band Chart)” တို့ သင့်လျော်ပြီး အထူးသဖြင့် အတန်းလိုက်အချိုးပြဂရပ်ဖ် အများအပြားကို ဒေါင်လိုက် စီတန်းပြသပါက နှစ်အလိုက် သို့မဟုတ် စက်ရုံအလိုက် ပါဝင်မှုအချိုးအစား ပြောင်းလဲပုံကို တစ်ချက်ကြည့်ရုံဖြင့် သိရှိနိုင်ပါသည်။
また、複数の評価項目(例:P・Q・C・D・S・Mの6項目や作業者の多能工スキル)を中心から放射状の軸にとり、全体のバランスや弱点をクモの巣状の多角形で示すグラフを「レーダーチャート(クモの巣グラフ)」と呼びます。
ထို့ပြင် အကဲဖြတ်ချက် ခေါင်းစဉ်အများအပြား (ဥပမာ - P၊ Q၊ C၊ D၊ S၊ M ခေါင်းစဉ် 6 ခု သို့မဟုတ် လုပ်သား၏ လုပ်ငန်းစုံကျွမ်းကျင်မှု စွမ်းရည်များ) ကို ဗဟိုမှ ဖြာထွက်နေသော ဝင်ရိုးများပေါ်တွင် မှတ်သား၍ တစ်ခုလုံး၏ ဟန်ချက်ညီမှုနှင့် အားနည်းချက်များကို ပင့်ကူအိမ်ပုံစံ ဗဟုဂံဖြင့် ပြသသော ဂရပ်ဖ်ကို “ရေဒါချာ့တ် (レーダーチャート / ပင့်ကူအိမ်ဂရပ်ဖ် クモの巣グラフ)” ဟုခေါ်ပါသည်။
さらに、売上高や生産高について①月次(単月)高、②月次累計高、③移動年計(直近12か月分の合計)の3本の折れ線を1つの図に描き、アルファベットの「Z」の形で短期変動と長期傾向を同時に捉える図を「Zチャート」と呼びます。
ထပ်မံ၍ အရောင်းရငွေ သို့မဟုတ် ထုတ်လုပ်မှုပမာဏနှင့် ပတ်သက်၍ ① လစဉ် (တစ်လချင်း) ပမာဏ၊ ② လစဉ် စုစုပေါင်းပမာဏနှင့် ③ ရွေ့လျားနှစ်ပတ်လည် စုစုပေါင်း (移動年計 - အနီးဆုံး 12 လစာ ပေါင်းလဒ်) ဟူသော မျဉ်းကျိုး 3 ကြောင်းကို ပုံတစ်ခုတည်းတွင် ရေးဆွဲပြီး အင်္ဂလိပ်အက္ခရာ “Z” ပုံသဏ္ဌာန်ဖြင့် ရေတိုအတက်အကျနှင့် ရေရှည်ဦးတည်ချက်ကို တစ်ပြိုင်နက်တည်း သိရှိနိုင်သောပုံကို “Z ချာ့တ် (Zチャート)” ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 棒グラフ=大小の比較/折れ線グラフ=時系列の推移・変化/円・帯グラフ=内訳・構成比(割合)の把握。
ဘားဂရပ်ဖ် (棒グラフ) = အကြီးအသေး နှိုင်းယှဉ်ခြင်း / မျဉ်းကျိုးဂရပ်ဖ် (折れ線グラフ) = အချိန်အလိုက် ပြောင်းလဲမှု / စက်ဝိုင်းနှင့် အတန်းလိုက်ဂရပ်ဖ် (円・帯グラフ) = ပါဝင်မှု အချိုးအစား (%) သိရှိခြင်း။ - レーダーチャート(クモの巣グラフ)=複数の評価項目の全体バランス・長所と短所を比較するのに適する。
ရေဒါချာ့တ် (レーダーチャート / ပင့်ကူအိမ်ဂရပ်ဖ်) = အကဲဖြတ်ချက် ခေါင်းစဉ်အများအပြား၏ တစ်ခုလုံး ဟန်ချက်ညီမှု၊ အားသာချက်နှင့် အားနည်းချက်များကို နှိုင်းယှဉ်ရန် သင့်လျော်သည်။ - Zチャート=「月次・累計・移動年計」の3本の折れ線で、季節変動を除いた長期トレンドと目標達成度を把握する。
Z ချာ့တ် (Zチャート) = “လစဉ်၊ စုစုပေါင်းနှင့် ရွေ့လျားနှစ်ပတ်လည် စုစုပေါင်း (移動年計)” မျဉ်းကျိုး 3 ကြောင်းဖြင့် ရာသီအလိုက် အတက်အကျ ဖယ်ရှားထားသော ရေရှည်ဦးတည်ချက်နှင့် ရည်မှန်းချက် ပြည့်မီမှုကို သိရှိနိုင်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 棒グラフ・折れ線グラフ・円グラフ・帯グラフ | ဘားဂရပ်ဖ် (棒グラフ)၊ မျဉ်းကျိုးဂရပ်ဖ် (折れ線グラフ)၊ စက်ဝိုင်းပုံဂရပ်ဖ် (円グラフ) နှင့် အတန်းလိုက်အချိုးပြဂရပ်ဖ် (帯グラフ) |
| レーダーチャート(クモの巣グラフ) | ရေဒါချာ့တ် (レーダーチャート / ပင့်ကူအိမ်ဂရပ်ဖ် クモの巣グラフ) |
| Zチャート(月次・累計・移動年計) | Z ချာ့တ် (Zチャート - လစဉ်၊ စုစုပေါင်းနှင့် ရွေ့လျားနှစ်ပတ်လည် စုစုပေါင်း 移動年計) |
4. QC七つ道具①(パレート図・特性要因図・チェックシート・層別)
4. QC ကိရိယာ 7 မျိုး ① (ပါရီတိုပုံ၊ အကြောင်းရင်းနှင့်အကျိုးပြပုံ၊ စစ်ဆေးချက်ဇယား၊ အုပ်စုခွဲခြားခြင်း)
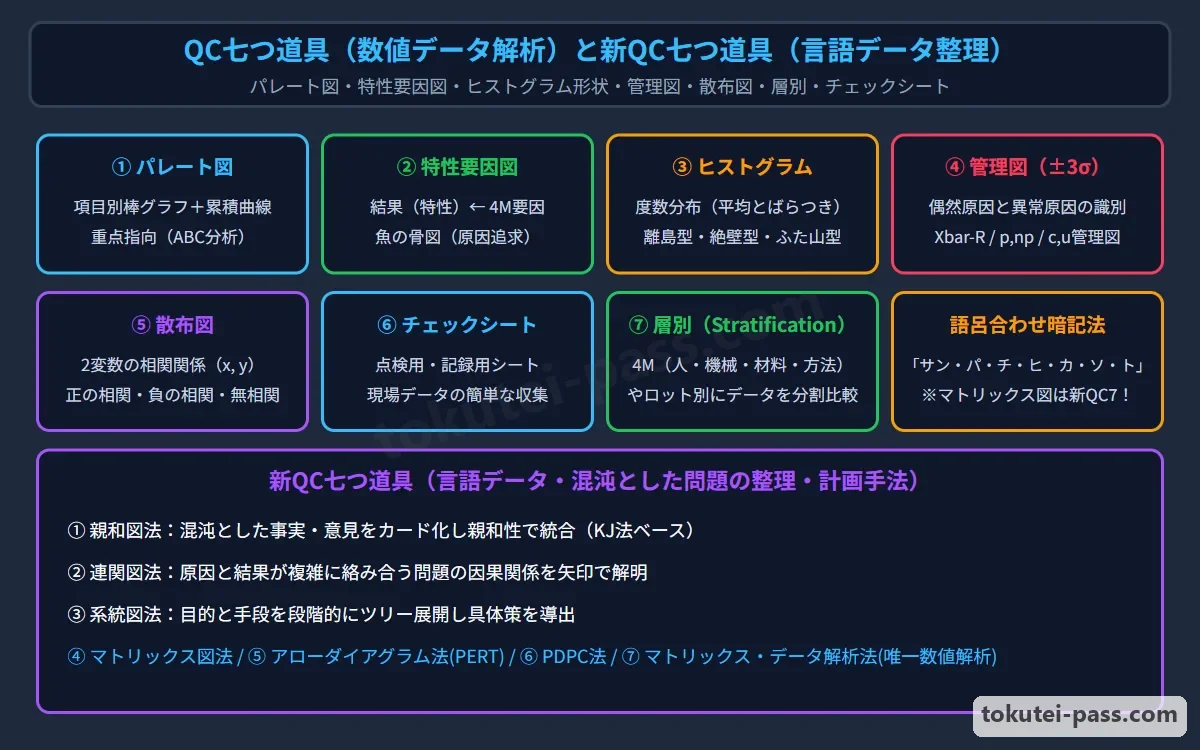
現場の数値データを整理・分析する基本手法が「QC七つ道具」です。1つ目の「パレート図」は、不良項目や原因別に件数・損失金額を大きい順に並べた棒グラフと、その累積比率(%)を示す折れ線グラフを組み合わせ、「どの重点問題から手をつけるべきか」を明確にする図です。
လုပ်ငန်းခွင်ရှိ ကိန်းဂဏန်းဒေတာများကို စုစည်းခွဲခြမ်းစိတ်ဖြာသည့် အခြေခံနည်းလမ်းမှာ “QC ကိရိယာ 7 မျိုး (QC七つ道具)” ဖြစ်ပါသည်။ ပထမတစ်ခုဖြစ်သော “ပါရီတိုပုံ (パレート図)” သည် အပြစ်အနာအဆာ အမျိုးအစား သို့မဟုတ် အကြောင်းရင်းအလိုက် အကြိမ်ရေ သို့မဟုတ် ဆုံးရှုံးမှုငွေပမာဏကို ကြီးစဉ်ငယ်လိုက် စီထားသော ဘားဂရပ်ဖ်နှင့် ၎င်းတို့၏ စုစုပေါင်းအချိုး (%) ကို ပြသသော မျဉ်းကျိုးဂရပ်ဖ်တို့ကို ပေါင်းစပ်ထားပြီး “မည်သည့် အဓိကပြဿနာကို အရင်ဆုံး ဖြေရှင်းသင့်သနည်း” ကို ရှင်းလင်းစေသော ပုံဖြစ်ပါသည်။
2つ目の「特性要因図」は、結果である「特性(不良など)」を背骨の右端に置き、そこに影響する「要因(4Mなど)」を大骨・中骨・小骨へと体系的に整理した図で、形が魚の骨に似ていることから「フィッシュボーンチャート(魚の骨図)」とも呼ばれます。
ဒုတိယတစ်ခုဖြစ်သော “အကြောင်းရင်းနှင့်အကျိုးပြပုံ (特性要因図)” သည် ရလဒ်ဖြစ်သော “လက္ခဏာရပ် (အပြစ်အနာအဆာ စသည်)” ကို ကျောရိုး၏ ညာဘက်အစွန်တွင် ထားရှိပြီး ၎င်းအပေါ် သက်ရောက်သော “အကြောင်းရင်းများ (4M စသည်)” ကို အရိုးကြီး၊ အရိုးလတ်၊ အရိုးသေးများအဖြစ် စနစ်တကျ ဖြန့်ထုတ်ထားသော ပုံဖြစ်ရာ ပုံသဏ္ဌာန်မှာ ငါးရိုးနှင့်တူသောကြောင့် “ငါးရိုးပုံ (フィッシュボーンチャート Fishbone Chart)” ဟုလည်း ခေါ်ပါသည်။
3つ目の「チェックシート」は、データ収集を簡単にし集計や点検の忘れを防ぐため、あらかじめ項目を印刷して記録・チェックできるようにした表(記録用と点検確認用)です。
တတိယတစ်ခုဖြစ်သော “စစ်ဆေးချက်ဇယား (チェックシート Check Sheet)” သည် ဒေတာစုဆောင်းရ လွယ်ကူစေရန်နှင့် စစ်ဆေးရန် မေ့လျော့ခြင်း မရှိစေရန် စစ်ဆေးရမည့် အချက်များကို ကြိုတင်ရိုက်နှိပ်ထားပြီး အမှတ်ခြစ် မှတ်တမ်းတင်နိုင်သော ဇယား (မှတ်တမ်းတင်ရန်နှင့် စစ်ဆေးအတည်ပြုရန်) ဖြစ်ပါသည်။
4つ目の「層別」は、収集したデータをそのまま1つにまとめるのではなく、材料メーカー別・機械(号機)別・作業者別・昼夜勤別など共通の特徴(層)ごとにグループ分けして比較し、ばらつきの真の原因をあぶり出す考え方です(ヒストグラムや散布図と組み合わせて使います)。
စတုတ္ထတစ်ခုဖြစ်သော “အုပ်စုခွဲခြားခြင်း (層別 Stratification)” သည် စုဆောင်းရရှိသော ဒေတာများကို တစ်ပေါင်းတည်း မထားဘဲ ကုန်ကြမ်းထုတ်လုပ်သူအလိုက်၊ စက်နံပါတ်အလိုက်၊ လုပ်သားအလိုက်၊ နေ့ဆိုင်း/ညဆိုင်းအလိုက် စသည့် တူညီသော လက္ခဏာရပ် (အလွှာ/အုပ်စု) အလိုက် အုပ်စုခွဲ၍ နှိုင်းယှဉ်ခြင်းဖြင့် ကွာဟချက်ဖြစ်ပေါ်ရသည့် အစစ်အမှန် အကြောင်းရင်းကို ဖော်ထုတ်သည့် စဉ်းစားနည်းဖြစ်ပါသည် (ဟစ်စတိုဂရမ်နှင့် ပြန့်ကျဲမှုပုံတို့နှင့် တွဲဖက်အသုံးပြုပါသည်)။
မှတ်ထားရမည့် အချက်များ
- パレート図=項目別の棒グラフ(降順)+累積比率の折れ線グラフで、最優先の重点改善テーマを特定する。
ပါရီတိုပုံ (パレート図) = အမျိုးအစားအလိုက် ဘားဂရပ်ဖ် (ကြီးစဉ်ငယ်လိုက်) + စုစုပေါင်းအချိုးပြ မျဉ်းကျိုးဂရပ်ဖ်ဖြင့် ပထမဦးစားပေး ပြုပြင်ရမည့် အဓိကပြဿနာကို ဖော်ထုတ်သည်။ - 特性要因図(魚の骨図)=結果(特性)と原因(4Mなどの要因)の因果関係を体系的に整理する。
အကြောင်းရင်းနှင့်အကျိုးပြပုံ (特性要因図 / ငါးရိုးပုံ) = ရလဒ် (လက္ခဏာရပ်) နှင့် အကြောင်းရင်း (4M စသည့် အချက်များ) တို့၏ အကြောင်းအကျိုး ဆက်စပ်မှုကို စနစ်တကျ စီစဉ်ဖော်ပြသည်။ - 層別=データを機械別・材料ロット別・作業者別などのグループ(層)に分けて比較し、違いの原因を見つける。
အုပ်စုခွဲခြားခြင်း (層別) = ဒေတာများကို စက်အလိုက်၊ ကုန်ကြမ်းအသုတ်အလိုက်၊ လုပ်သားအလိုက် စသည့် အုပ်စုများ (အလွှာများ) ခွဲ၍ နှိုင်းယှဉ်ပြီး ကွာခြားရသည့် အကြောင်းရင်းကို ရှာဖွေသည်။ - 【例】不良総数100件(第1位:寸法不良50件、第2位:外観傷30件、その他20件) → パレート図の上位2項目の累積比率=(50+30)÷100×100=80%
ဥပမာ - စုစုပေါင်း အပြစ်အနာအဆာ 100 ခု (ပထမအများဆုံး - အတိုင်းအတာချို့ယွင်းမှု 50 ခု၊ ဒုတိယ - အပြင်ပန်းအစင်းရာ 30 ခု၊ အခြား 20 ခု) → ပါရီတိုပုံရှိ ထိပ်ဆုံး 2 မျိုး၏ စုစုပေါင်းအချိုး = (50 + 30) ÷ 100 × 100 = 80%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| パレート図(重点指向・ABC分析) | ပါရီတိုပုံ (パレート図 - အဓိကအချက် ဦးစားပေးမှုနှင့် ABC ခွဲခြမ်းစိတ်ဖြာခြင်း) |
| 特性要因図(魚の骨図・フィッシュボーン) | အကြောင်းရင်းနှင့်အကျိုးပြပုံ (特性要因図 / ငါးရိုးပုံ フィッシュボーン) |
| チェックシート(記録用・点検用) | စစ်ဆေးချက်ဇယား (チェックシート - မှတ်တမ်းတင်ရန်နှင့် စစ်ဆေးရန်) |
| 層別(グループ分け比較) | အုပ်စုခွဲခြားခြင်း (層別 - အုပ်စုခွဲ၍ နှိုင်းယှဉ်ခြင်း) |
5. QC七つ道具②(ヒストグラムの形状・散布図・管理図)
5. QC ကိရိယာ 7 မျိုး ② (ဟစ်စတိုဂရမ် ပုံသဏ္ဌာန်များ၊ ပြန့်ကျဲမှုပုံ၊ ထိန်းချုပ်မှုပုံ)
5つ目の「ヒストグラム(度数分布図)」は、計量値データの範囲をいくつかの区間(階級)に分け、各区間に入るデータ数(度数)を柱状グラフにして、中心位置・ばらつきの形・規格値との余裕を見る図です。
ပဉ္စမတစ်ခုဖြစ်သော “ဟစ်စတိုဂရမ် (ヒストグラム / ကြိမ်နှုန်းပျံ့နှံ့မှုပုံ 度数分布図)” သည် တိုင်းတာရသော ကိန်းဂဏန်းဒေတာများ၏ အကျယ်အဝန်းကို အပိုင်းအခြား (အတန်းအစား 階級) များအဖြစ် ခွဲခြားပြီး အပိုင်းအခြား တစ်ခုချင်းစီအတွင်း ကျရောက်သော ဒေတာအရေအတွက် (ကြိမ်နှုန်း 度数) ကို တိုင်ပုံစံဂရပ်ဖ် ဆွဲ၍ ဗဟိုတည်နေရာ၊ ပျံ့နှံ့မှုပုံသဏ္ဌာန်နှင့် စံချိန်စံညွှန်း ဘောင်အတွင်း ဝင်မဝင် ကြည့်ရှုသော ပုံဖြစ်ပါသည်။
ヒストグラムの形状には、正常な左右対称の「一般型(正規型)」のほか、区間幅が測定目盛りの整数倍でないときに出る「櫛歯型」、規格外を選別除去したときに片側が切り立つ「絶壁型」があります。
ဟစ်စတိုဂရမ်၏ ပုံသဏ္ဌာန်များတွင် ပုံမှန် ဘယ်ညာအချိုးညီသော “သာမန်ပုံစံ (一般型 / ပုံမှန်ပုံစံ 正規型)” အပြင် အပိုင်းအခြားအကျယ်သည် တိုင်းတာသည့်စကေး၏ ကိန်းပြည့်ဆ မဟုတ်သည့်အခါ ပေါ်ထွက်သော “ဘီးသွားပုံစံ (櫛歯型)” နှင့် စံချိန်မမီသော ပစ္စည်းများကို ရွေးထုတ်ဖယ်ရှားလိုက်သည့်အခါ တစ်ဖက်ခြမ်း မတ်စောက်စွာ ပြတ်တောက်နေသော “ချောက်ကမ်းပါးပုံစံ (絶壁型)” တို့ ရှိကြပါသည်။
さらに、平均値が少しずつ異なる複数のロットが混ざった「高原型」、異質なデータが少量混入したり測定ミスがあったりした「離れ小島型」、平均値の異なる2台の機械や2社の材料が混ざった「二山型(双峰型)」があり、高原型や二山型は「層別」で原因を分けます。
ထို့ပြင် ပျမ်းမျှကိန်း အနည်းငယ်စီ ကွာခြားသော အသုတ်အများအပြား ရောနှောနေသည့် “ကုန်းပြင်မြင့်ပုံစံ (高原型)”၊ မတူညီသော ဒေတာအနည်းငယ် ရောနှောပါဝင်ခြင်း သို့မဟုတ် တိုင်းတာမှု အမှားရှိခြင်းကြောင့် ဖြစ်ပေါ်သော “သီးခြားကျွန်းငယ်ပုံစံ (離れ小島型)” နှင့် ပျမ်းမျှကိန်း မတူညီသော စက် 2 လုံး သို့မဟုတ် ကုန်ကြမ်း 2 မျိုး ရောနှောနေသည့် “တောင်ထိပ်နှစ်ခုပုံစံ (二山型 / 双峰型)” တို့ရှိရာ ကုန်းပြင်မြင့်ပုံစံနှင့် တောင်ထိပ်နှစ်ခုပုံစံတို့ကို “အုပ်စုခွဲခြားခြင်း (層別)” ဖြင့် အကြောင်းရင်း ခွဲထုတ်ရပါသည်။
6つ目の「散布図」は、対になった2つの変数(例:焼成温度xと硬度y)を縦軸・横軸にとって打点し、両者の「相関関係(正の相関=右肩上がり、負の相関=右肩下がり、無相関)」を調べる図です。
ဆဋ္ဌမတစ်ခုဖြစ်သော “ပြန့်ကျဲမှုပုံ (散布図 Scatter Diagram)” သည် အတွဲလိုက်ဖြစ်သော ကိန်းရှင် 2 ခု (ဥပမာ - အပူပေးချိန် x နှင့် မာကျောမှု y) ကို ဒေါင်လိုက်နှင့် အလျားလိုက် ဝင်ရိုးများပေါ်တွင် အစက်ချ၍ ၎င်းတို့နှစ်ခု၏ “ဆက်စပ်မှု (အပေါင်းဆက်စပ်မှု 正の相関 = ညာဘက်သို့ မြင့်တက်သွားခြင်း၊ အနုတ်ဆက်စပ်မှု 負の相関 = ညာဘက်သို့ နိမ့်ဆင်းသွားခြင်း၊ ဆက်စပ်မှုမရှိခြင်း 無相関)” ကို စစ်ဆေးသော ပုံဖြစ်ပါသည်။
7つ目の「管理図」は、工程が安定状態にあるか異常原因が働いたかを時系列で判定するため、「中心線(CL)」の上下に標準偏差の3倍(±3σ)の幅で「上方管理限界線(UCL)」と「下方管理限界線(LCL)」を引いた図です。
သတ္တမတစ်ခုဖြစ်သော “ထိန်းချုပ်မှုပုံ (管理図 Control Chart)” သည် လုပ်ငန်းစဉ်တစ်ခု တည်ငြိမ်နေသလား သို့မဟုတ် မူမမှန်သော အကြောင်းရင်း ဝင်ရောက်နေသလား ဆိုသည်ကို အချိန်အလိုက် ဆုံးဖြတ်နိုင်ရန် “ဗဟိုမျဉ်း (中心線 CL)” ၏ အပေါ်နှင့်အောက်တွင် စံသွေဖည်မှု၏ 3 ဆ (±3σ) အကျယ်ဖြင့် “အပေါ်ထိန်းချုပ်မှု ကန့်သတ်မျဉ်း (上方管理限界線 UCL)” နှင့် “အောက်ထိန်းချုပ်မှု ကန့်သတ်မျဉ်း (下方管理限界線 LCL)” တို့ကို ဆွဲထားသော ပုံဖြစ်ပါသည်။
管理図では、打点が管理限界線の外に出た場合だけでなく、限界線の内側にあっても中心線の片側に連続して並ぶ「連(7〜9点以上)」や、連続上昇・下降する「傾向(トレンド)」、「周期性」が見られる場合も工程異常と判定します。
ထိန်းချုပ်မှုပုံတွင် အစက်များသည် ထိန်းချုပ်မှု ကန့်သတ်မျဉ်း၏ အပြင်ဘက်သို့ ထွက်သွားသည့်အခါသာမက ကန့်သတ်မျဉ်း အတွင်း၌ ရှိနေသော်လည်း ဗဟိုမျဉ်း၏ တစ်ဖက်တည်းတွင် ဆက်တိုက် တန်းစီနေသော “ဆက်တိုက်အစဉ် (連 Run - 7 မှတ်မှ 9 မှတ်နှင့်အထက်)”၊ ဆက်တိုက် မြင့်တက် သို့မဟုတ် နိမ့်ဆင်းသွားသော “ဦးတည်ချက် (傾向 Trend)” သို့မဟုတ် “စက်ဝန်းအလိုက် ပြောင်းလဲမှု (周期性)” တွေ့ရှိရပါကလည်း လုပ်ငန်းစဉ် မူမမှန်ဟု ဆုံးဖြတ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ヒストグラムの形状:絶壁型=規格外の選別除去/二山型=平均の異なる2つの機械・材料の混在(層別が必要)/離れ小島型=異質データの少数混入・測定ミス。
ဟစ်စတိုဂရမ် ပုံသဏ္ဌာန်များ - ချောက်ကမ်းပါးပုံစံ (絶壁型) = စံချိန်မမီသည်များကို ရွေးထုတ်ဖယ်ရှားထားခြင်း / တောင်ထိပ်နှစ်ခုပုံစံ (二山型) = ပျမ်းမျှမတူသော စက် 2 လုံး သို့မဟုတ် ကုန်ကြမ်း 2 မျိုး ရောနှောနေခြင်း (အုပ်စုခွဲခြားရန် လိုအပ်သည်) / သီးခြားကျွန်းငယ်ပုံစံ (離れ小島型) = မူမမှန်ဒေတာ အနည်းငယ် ရောနှောခြင်း သို့မဟုတ် တိုင်းတာမှုအမှား။ - 散布図=2変数の相関を見る図(xが増えるとyも増える右肩上がり=正の相関、yが減る右肩下がり=負の相関)。
ပြန့်ကျဲမှုပုံ (散布図) = ကိန်းရှင် 2 ခု၏ ဆက်စပ်မှုကို ကြည့်သောပုံ (x တိုးလျှင် y လည်း တိုးသည့် ညာဘက်အပေါ်တက်ပုံ = အပေါင်းဆက်စပ်မှု 正の相関၊ x တိုးလျှင် y လျော့သည့် ညာဘက်အောက်ဆင်းပုံ = အနုတ်ဆက်စပ်မှု 負の相関)။ - 管理図=CL(中心線)±3σにUCL・LCLを引き、管理限界線外の点や、限界内でも「連(片側連続)・傾向(連続上昇/下降)」があれば工程異常と判定する。
ထိန်းချုပ်မှုပုံ (管理図) = CL (ဗဟိုမျဉ်း) ±3σ တွင် UCL နှင့် LCL ဆွဲထားပြီး ကန့်သတ်မျဉ်းပြင်ပ ရောက်သောအစက်များ သို့မဟုတ် ကန့်သတ်မျဉ်းအတွင်း၌ပင် “ဆက်တိုက်အစဉ် (連 - တစ်ဖက်တည်း ဆက်တိုက်ကျခြင်း) သို့မဟုတ် ဦးတည်ချက် (傾向 - ဆက်တိုက်တက်/ဆင်းခြင်း)” ရှိပါက လုပ်ငန်းစဉ် မူမမှန်ဟု ဆုံးဖြတ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ヒストグラム(絶壁型・二山型・離れ小島型・櫛歯型) | ဟစ်စတိုဂရမ် (ヒストグラム - ချောက်ကမ်းပါးပုံစံ 絶壁型၊ တောင်ထိပ်နှစ်ခုပုံစံ 二山型၊ သီးခြားကျွန်းငယ်ပုံစံ 離れ小島型၊ ဘီးသွားပုံစံ 櫛歯型) |
| 散布図(正の相関・負の相関) | ပြန့်ကျဲမှုပုံ (散布図 - အပေါင်းဆက်စပ်မှု 正の相関 နှင့် အနုတ်ဆက်စပ်မှု 負の相関) |
| 管理図(UCL・CL・LCL:3シグマ法) | ထိန်းချုပ်မှုပုံ (管理図 - UCL၊ CL၊ LCL - 3 ဆစ်ဂမာနည်း 3シグマ法) |
| 管理図の異常判定(限界線外・連・傾向) | ထိန်းချုပ်မှုပုံ၏ မူမမှန်မှု ဆုံးဖြတ်ချက် (ကန့်သတ်မျဉ်းပြင်ပ၊ ဆက်တိုက်အစဉ် 連 နှင့် ဦးတည်ချက် 傾向) |
6. 検査の分類と抜取検査(OC曲線・生産者危険α・消費者危険β)
6. စစ်ဆေးခြင်း အမျိုးအစားများနှင့် နမူနာယူ စစ်ဆေးခြင်း (OC မျဉ်းကွေး၊ ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ α နှင့် သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ β)
検査とは、品物を測定・試験した結果を判定基準と比較して、個々の品物の「良品・不良品」またはロットの「合格・不合格」を判定することです。段階別には受入(購入)検査・工程間(中間)検査・最終(出荷)検査があり、方法別には破壊検査・非破壊検査・人間の五感で判定する「官能検査」があります。
စစ်ဆေးခြင်း (検査) ဆိုသည်မှာ ပစ္စည်းများကို တိုင်းတာစမ်းသပ်ထားသော ရလဒ်အား သတ်မှတ်စံနှုန်းနှင့် နှိုင်းယှဉ်၍ ပစ္စည်းတစ်ခုချင်းစီ “ကောင်းသည် သို့မဟုတ် အပြစ်အနာအဆာရှိသည်” သို့မဟုတ် အသုတ်လိုက် (Lot) “အောင်မြင်သည် သို့မဟုတ် ကျရှုံးသည်” ကို ဆုံးဖြတ်ခြင်းဖြစ်ပါသည်။ အဆင့်အလိုက် လက်ခံစစ်ဆေးခြင်း၊ လုပ်ငန်းစဉ်ကြား စစ်ဆေးခြင်းနှင့် နောက်ဆုံး (တင်ပို့မီ) စစ်ဆေးခြင်းဟူ၍ ရှိပြီး နည်းလမ်းအလိုက် ဖျက်ဆီးစစ်ဆေးခြင်း (破壊検査)၊ မဖျက်ဆီးဘဲ စစ်ဆေးခြင်း (非破壊検査) နှင့် လူ၏ အာရုံငါးပါးဖြင့် ဆုံးဖြတ်သော “အာရုံခံ စစ်ဆေးခြင်း (官能検査)” ဟူ၍ ရှိပါသည်။
また対象数により「全数検査」と「抜取検査」に分かれます。不良品が1個でも混ざると人命に関わる重要保安部品や高価な単品製品は「全数検査」を行いますが、引張破壊試験などの「破壊検査」や大量のネジ、連続流体・粉体などは全数検査が不可能なため必然的に「抜取検査」となります。
စစ်ဆေးသည့် ပမာဏအလိုက် “အားလုံးစစ်ဆေးခြင်း (全数検査)” နှင့် “နမူနာယူ စစ်ဆေးခြင်း (抜取検査)” ဟူ၍ ခွဲခြားပါသည်။ အပြစ်အနာအဆာ 1 ခု ပါဝင်ရုံမျှဖြင့် လူ့အသက်အန္တရာယ် ထိခိုက်စေနိုင်သော အရေးကြီး လုံခြုံရေးအစိတ်အပိုင်းများ သို့မဟုတ် တန်ဖိုးကြီး တစ်ခုချင်း ထုတ်ကုန်များကို “အားလုံးစစ်ဆေးခြင်း” ပြုလုပ်သော်လည်း၊ ဆွဲဆန့်ချိုးဖျက် စမ်းသပ်မှုကဲ့သို့သော “ဖျက်ဆီးစစ်ဆေးခြင်း”၊ အရေအတွက် အလွန်များသော ဝက်အူများနှင့် အရည်/အမှုန့်များမှာမူ အားလုံးစစ်ဆေးရန် မဖြစ်နိုင်သောကြောင့် မဖြစ်မနေ “နမူနာယူ စစ်ဆေးခြင်း” ပြုလုပ်ရပါသည်။
抜取検査では、ロットからランダムに抜き取ったサンプルのみを調べるため、確率的に2種類の判定ミスが避けられません。ロットの真の不良率とロットが合格する確率の関係を示した曲線を「OC曲線(検査特性曲線)」と呼びます。
နမူနာယူ စစ်ဆေးခြင်းတွင် အသုတ်ထဲမှ ကျပန်းထုတ်ယူထားသော နမူနာများကိုသာ စစ်ဆေးသောကြောင့် ဖြစ်တန်စွမ်းအရ ဆုံးဖြတ်မှုအမှား 2 မျိုးကို ရှောင်လွှဲ၍မရနိုင်ပါ။ အသုတ်၏ အစစ်အမှန် အပြစ်အနာအဆာနှုန်းနှင့် ထိုအသုတ် အောင်မြင်မည့် ဖြစ်တန်စွမ်းတို့၏ ဆက်စပ်မှုကို ဖော်ပြသော မျဉ်းကွေးကို “OC မျဉ်းကွေး (စစ်ဆေးမှု လက္ခဏာပြမျဉ်းကွေး 検査特性曲線)” ဟုခေါ်ပါသည်။
第1の誤りは、本来は良いロット(合格させるべき品質水準AQLのロット)なのに、たまたま不良品が多く抜き取られて不合格にしてしまう確率で、「生産者危険(α:第1種の誤り・あわてものの誤り、通常約5%)」と呼びます。
ပထမအမှားမှာ မူလက ကောင်းမွန်သောအသုတ် (အောင်မြင်သင့်သော အရည်အသွေးအဆင့် AQL ရှိသည့်အသုတ်) ဖြစ်သော်လည်း တိုက်ဆိုင်စွာ အပြစ်အနာအဆာရှိပစ္စည်းများ နမူနာထဲ အများအပြား ပါလာသောကြောင့် ကျရှုံးသည်ဟု မှားယွင်းဆုံးဖြတ်မိသည့် ဖြစ်တန်စွမ်းဖြစ်ပြီး “ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ (生産者危険 α - ပထမအမျိုးအစားအမှား / အလျင်လိုသူ၏အမှား あわてものの誤り၊ ပုံမှန်အားဖြင့် 5% ခန့်)” ဟုခေါ်ပါသည်။
第2の誤りは、本来は悪いロット(不合格にすべき限界品質LQのロット)なのに、たまたま良品ばかりが抜き取られて合格にしてしまう確率で、「消費者危険(β:第2種の誤り・ぼんやりものの誤り、通常約10%)」と呼びます。
ဒုတိယအမှားမှာ မူလက ဆိုးရွားသောအသုတ် (ပယ်ချသင့်သော ကန့်သတ်အရည်အသွေး LQ ရှိသည့်အသုတ်) ဖြစ်သော်လည်း တိုက်ဆိုင်စွာ ပစ္စည်းကောင်းများသာ နမူနာထဲ ပါလာသောကြောင့် အောင်မြင်သည်ဟု မှားယွင်းဆုံးဖြတ်မိသည့် ဖြစ်တန်စွမ်းဖြစ်ပြီး “သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ (消費者危険 β - ဒုတိယအမျိုးအစားအမှား / ပေါ့ဆသူ၏အမှား ぼんやりものの誤り၊ ပုံမှန်အားဖြင့် 10% ခန့်)” ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 破壊検査や大量低単価品・液体粉体は「抜取検査」しかできない/人命に関わる重要部品は「全数検査」。
ဖျက်ဆီးစစ်ဆေးခြင်း၊ အရေအတွက်များပြီး ဈေးပေါသောပစ္စည်းနှင့် အရည်/အမှုန့်များကို “နမူနာယူ စစ်ဆေးခြင်း (抜取検査)” သာ ပြုလုပ်နိုင်သည် / လူ့အသက်အန္တရာယ်နှင့်ဆိုင်သော အရေးကြီး အစိတ်အပိုင်းများကို “အားလုံးစစ်ဆေးခြင်း (全数検査)” ပြုလုပ်ရမည်။ - 生産者危険(α:あわてものの誤り)=良いロットを誤って「不合格」にしてしまい、生産者が損をする確率。
ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ (生産者危険 α - အလျင်လိုသူ၏အမှား) = ကောင်းသောအသုတ်ကို မှားယွင်း၍ “ကျရှုံးသည် (ပယ်ချသည်)” ဟု ဆုံးဖြတ်မိသဖြင့် ထုတ်လုပ်သူ နစ်နာမည့် ဖြစ်တန်စွမ်း။ - 消費者危険(β:ぼんやりものの誤り)=悪いロットを誤って「合格」にしてしまい、消費者が損をする確率。
သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ (消費者危険 β - ပေါ့ဆသူ၏အမှား) = မကောင်းသောအသုတ်ကို မှားယွင်း၍ “အောင်မြင်သည် (လက်ခံသည်)” ဟု ဆုံးဖြတ်မိသဖြင့် သုံးစွဲသူ နစ်နာမည့် ဖြစ်တန်စွမ်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 全数検査と抜取検査(破壊検査・官能検査) | အားလုံးစစ်ဆေးခြင်း (全数検査) နှင့် နမူနာယူ စစ်ဆေးခြင်း (抜取検査 - ဖျက်ဆီးစစ်ဆေးခြင်း 破壊検査 နှင့် အာရုံခံစစ်ဆေးခြင်း 官能検査) |
| OC曲線(検査特性曲線) | OC မျဉ်းကွေး (စစ်ဆေးမှု လက္ခဏာပြမျဉ်းကွေး 検査特性曲線) |
| 生産者危険(α:あわてものの誤り) | ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ (生産者危険 α - အလျင်လိုသူ၏အမှား あわてものの誤り) |
| 消費者危険(β:ぼんやりものの誤り) | သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ (消費者危険 β - ပေါ့ဆသူ၏အမှား ぼんやりものの誤り) |
7. 2つのQCストーリー(問題解決型と課題達成型)とPL法の立証3要件
7. QC Story 2 မျိုး (ပြဿနာဖြေရှင်းပုံစံနှင့် ရည်မှန်းချက်ပြည့်မီပုံစံ) နှင့် PL ဥပဒေ၏ သက်သေပြရန် လိုအပ်ချက် 3 ချက်
改善手順の「QCストーリー」には2種類あります。発生している不良の原因を究明してあるべき姿に戻す「問題解決型(テーマ選定→現状把握→目標設定→要因解析→対策実施→効果確認→標準化)」と、新製品開発や未経験の挑戦的目標を目指す「課題達成型(テーマ選定→攻めどころ選定・目標設定→方策検討→成功シナリオ追求)」です。
မြှင့်တင်ပြုပြင်မှု လုပ်ငန်းစဉ်ဖြစ်သော “QC Story (QCストーリー)” တွင် 2 မျိုးရှိပါသည်။ လက်ရှိဖြစ်ပေါ်နေသော အပြစ်အနာအဆာ၏ အကြောင်းရင်းကို ရှာဖွေဖော်ထုတ်ပြီး ရှိသင့်သည့် အခြေအနေသို့ ပြန်လည်ရောက်ရှိစေသော “ပြဿနာဖြေရှင်းပုံစံ (問題解決型 - ခေါင်းစဉ်ရွေးချယ်ခြင်း → လက်ရှိအခြေအနေ သိရှိခြင်း → ရည်မှန်းချက် သတ်မှတ်ခြင်း → အကြောင်းရင်း ခွဲခြမ်းစိတ်ဖြာခြင်း → ဖြေရှင်းနည်း ဆောင်ရွက်ခြင်း → အကျိုးသက်ရောက်မှု အတည်ပြုခြင်း → စံသတ်မှတ်ခြင်း)” နှင့် ထုတ်ကုန်သစ် ဖွံ့ဖြိုးတိုးတက်ရေး သို့မဟုတ် မကြုံဖူးသေးသော စိန်ခေါ်မှုရည်မှန်းချက်အသစ်ကို ဦးတည်သည့် “ရည်မှန်းချက်ပြည့်မီပုံစံ (課題達成型 - ခေါင်းစဉ်ရွေးချယ်ခြင်း → အဓိကထိုးဖောက်ရမည့်အချက် ရွေးချယ်ခြင်းနှင့် ရည်မှန်းချက် သတ်မှတ်ခြင်း → နည်းလမ်းများ လေ့လာသုံးသပ်ခြင်း → အောင်မြင်မှု အစီအစဉ် ရှာဖွေဖော်ဆောင်ခြင်း)” တို့ဖြစ်ပါသည်။
また不良への対応では、すでに発生した「顕在的不適合」の真因を除く再発防止(是正処置)だけでなく、まだ起きていない「潜在的不適合」を予測して防ぐ未然防止(予防処置)が重要です。万一、製品の欠陥で消費者の生命・身体または財産に被害が生じた際に救済する法律が「製造物責任法(PL法)」です。
ထို့ပြင် စံမမီမှုများကို တုံ့ပြန်ရာတွင် ဖြစ်ပေါ်ပြီးသား “ပေါ်ပေါက်ပြီး စံမမီမှု (顕在的不適合)” ၏ အကြောင်းရင်းရင်းမြစ်ကို ဖယ်ရှားသည့် ပြန်လည်မဖြစ်ပွားစေရန် ကာကွယ်ခြင်း (ပြုပြင်အရေးယူမှု 是正処置) သာမက မဖြစ်ပေါ်သေးသော “ဖြစ်လာနိုင်ခြေရှိသည့် စံမမီမှု (潜在的不適合)” ကို ကြိုတင်ခန့်မှန်း ကာကွယ်သည့် ကြိုတင်ကာကွယ်ခြင်း (ကြိုတင်ကာကွယ်မှု 予防処置) မှာလည်း အရေးကြီးပါသည်။ အကယ်၍ ထုတ်ကုန်၏ ချို့ယွင်းချက်ကြောင့် သုံးစွဲသူ၏ အသက်၊ ခန္ဓာကိုယ် သို့မဟုတ် ပစ္စည်းဥစ္စာ ထိခိုက်နစ်နာမှု ဖြစ်ပေါ်သည့်အခါ ကုစားပေးသော ဥပဒေမှာ “ထုတ်ကုန်တာဝန်ယူမှု ဥပဒေ (製造物責任法 / PL法 PL Law)” ဖြစ်ပါသည်။
PL法はメーカーの「故意・過失」を問わない「無過失責任(欠陥責任)」を採用しており、被害者が損害賠償を求める際に立証(証明)すべき事項は、①当該製品に「欠陥」が存在していたこと、②「損害」が発生したこと、③欠陥と損害の間に「因果関係」があることの3点のみです。
PL ဥပဒေသည် ထုတ်လုပ်သူ၏ “ရည်ရွယ်ချက်ရှိမှု သို့မဟုတ် ပေါ့ဆမှု (故意・過失)” ရှိမရှိ မမေးမြန်းဘဲ တာဝန်ယူစေသည့် “ပေါ့ဆမှုပြရန်မလိုသော တာဝန်ယူမှု (無過失責任 / ချို့ယွင်းချက် တာဝန်ယူမှု 欠陥責任)” ကို ကျင့်သုံးထားရာ နစ်နာသူက လျော်ကြေးတောင်းဆိုရာတွင် သက်သေပြရန် လိုအပ်သည့်အချက်မှာ ① အဆိုပါ ထုတ်ကုန်၌ “ချို့ယွင်းချက် (欠陥)” ရှိနေခဲ့ခြင်း၊ ② “ထိခိုက်နစ်နာမှု (損害)” ဖြစ်ပေါ်ခဲ့ခြင်းနှင့် ③ ချို့ယွင်းချက်နှင့် ထိခိုက်နစ်နာမှုကြား “အကြောင်းအကျိုး ဆက်စပ်မှု (因果関係)” ရှိခြင်းဟူသော အချက် 3 ချက်သာ ဖြစ်ပါသည်။
なおPL法の対象となる「製造物」は「製造または加工された動産(不動産・未加工農産物・ソフトウェア単体は対象外)」であり、欠陥は①設計上の欠陥、②製造上の欠陥、③指示・警告上の欠陥(取扱説明書等の不備)の3つに分類されます。
PL ဥပဒေတွင် အကျုံးဝင်သော “ထုတ်ကုန် (製造物)” ဆိုသည်မှာ “ထုတ်လုပ်ထားသော သို့မဟုတ် ပြုပြင်မွမ်းမံထားသော ရွှေ့ပြောင်းနိုင်သည့် ပစ္စည်း (အိမ်ခြံမြေ၊ မပြုပြင်ထားသော လယ်ယာထွက်ကုန်နှင့် သီးသန့်ဆော့ဖ်ဝဲလ်များ မပါဝင်ပါ)” ဖြစ်ပြီး၊ ချို့ယွင်းချက်များကို ① ဒီဇိုင်းပိုင်း ချို့ယွင်းချက် (設計上の欠陥)၊ ② ထုတ်လုပ်မှုပိုင်း ချို့ယွင်းချက် (製造上の欠陥) နှင့် ③ လမ်းညွှန်ချက်နှင့် သတိပေးချက်ပိုင်း ချို့ယွင်းချက် (指示・警告上の欠陥 - အသုံးပြုပုံ လမ်းညွှန်စာအုပ် မပြည့်စုံမှု စသည်) ဟူ၍ 3 မျိုး ခွဲခြားထားပါသည်။
မှတ်ထားရမည့် အချက်များ
- 問題解決型QCストーリー=発生している問題の「要因解析」を行い真因を除去する/課題達成型QCストーリー=魅力的な新目標に対し「攻めどころ」と「方策・成功シナリオ」を追求する。
ပြဿနာဖြေရှင်းပုံစံ QC Story (問題解決型) = ဖြစ်ပေါ်နေသော ပြဿနာ၏ “အကြောင်းရင်း ခွဲခြမ်းစိတ်ဖြာခြင်း (要因解析)” ပြုလုပ်၍ အကြောင်းရင်းရင်းမြစ်ကို ဖယ်ရှားသည် / ရည်မှန်းချက်ပြည့်မီပုံစံ QC Story (課題達成型) = ဆွဲဆောင်မှုရှိသော ရည်မှန်းချက်အသစ်အတွက် “အဓိကထိုးဖောက်ရမည့်အချက် (攻めどころ)” နှင့် “နည်းလမ်း/အောင်မြင်မှု အစီအစဉ်” ကို ရှာဖွေဖော်ဆောင်သည်။ - PL法で被害者が立証すべき3要件:①製品の「欠陥」、②発生した「損害」、③両者の「因果関係」(※メーカーの故意・過失の立証は不要)。
PL ဥပဒေအရ နစ်နာသူက သက်သေပြရမည့် အချက် 3 ချက် - ① ထုတ်ကုန်၏ “ချို့ယွင်းချက် (欠陥)”၊ ② ဖြစ်ပေါ်ခဲ့သော “ထိခိုက်နစ်နာမှု (損害)”၊ ③ ၎င်းတို့နှစ်ခု၏ “အကြောင်းအကျိုး ဆက်စပ်မှု (因果関係)” (※ ထုတ်လုပ်သူ၏ ရည်ရွယ်ချက် သို့မဟုတ် ပေါ့ဆမှုကို သက်သေပြရန် မလိုအပ်ပါ)။ - PL法の対象は「製造・加工された動産」であり、3つの欠陥は「設計上の欠陥・製造上の欠陥・指示警告上の欠陥」。
PL ဥပဒေသည် “ထုတ်လုပ်/ပြုပြင်ထားသော ရွှေ့ပြောင်းနိုင်သည့် ပစ္စည်း” များနှင့် သက်ဆိုင်ပြီး ချို့ယွင်းချက် 3 မျိုးမှာ “ဒီဇိုင်းပိုင်း ချို့ယွင်းချက်၊ ထုတ်လုပ်မှုပိုင်း ချို့ယွင်းချက်နှင့် လမ်းညွှန်/သတိပေးချက်ပိုင်း ချို့ယွင်းချက်” တို့ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 問題解決型QCストーリーと課題達成型QCストーリー | ပြဿနာဖြေရှင်းပုံစံ QC Story (問題解決型) နှင့် ရည်မှန်းချက်ပြည့်မီပုံစံ QC Story (課題達成型) |
| 製造物責任法(PL法)と被害者の立証3要件 | ထုတ်ကုန်တာဝန်ယူမှု ဥပဒေ (製造物責任法 PL法) နှင့် နစ်နာသူ၏ သက်သေပြရန် လိုအပ်ချက် 3 ချက် |
| 顕在的不適合(是正処置)と潜在的不適合(予防処置) | ပေါ်ပေါက်ပြီး စံမမီမှု (顕在的不適合 - ပြုပြင်အရေးယူမှု 是正処置) နှင့် ဖြစ်လာနိုင်ခြေရှိသည့် စံမမီမှု (潜在的不適合 - ကြိုတင်ကာကွယ်မှု 予防処置) |
| 設計・製造・指示警告上の欠陥 | ဒီဇိုင်း၊ ထုတ်လုပ်မှုနှင့် လမ်းညွှန်သတိပေးချက်ပိုင်း ချို့ယွင်းချက်များ (設計・製造・指示警告上の欠陥) |
8. FMEA・FTAとISO 9001(2015年版の強調点と品質マネジメント7原則)
8. FMEA / FTA နှင့် ISO 9001 (2015 ခုနှစ်မူ၏ အလေးထားချက်များနှင့် အရည်အသွေး စီမံခန့်ခွဲမှု မူ 7 ချက်)
設計・工程段階で故障や不良を未然防止する信頼性解析手法に「FMEA」と「FTA」があります。「FMEA(故障モード影響解析)」は、構成部品のあらゆる故障モード(断線・摩耗など)から出発してシステム全体への影響を上向きに調べる「ボトムアップ手法」です。
ဒီဇိုင်းနှင့် လုပ်ငန်းစဉ်အဆင့်တွင် စက်ပျက်မှုနှင့် အပြစ်အနာအဆာများကို ကြိုတင်ကာကွယ်သည့် ယုံကြည်စိတ်ချရမှု ခွဲခြမ်းစိတ်ဖြာနည်းများမှာ “FMEA” နှင့် “FTA” တို့ဖြစ်ပါသည်။ “FMEA (ချို့ယွင်းပျက်စီးမှုပုံစံနှင့် သက်ရောက်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း 故障モード影響解析)” သည် ပါဝင်သော အစိတ်အပိုင်းများ၏ ဖြစ်နိုင်သမျှ ချို့ယွင်းပျက်စီးမှုပုံစံများ (ဝိုင်ယာကြိုးပြတ်ခြင်း၊ ပွန်းစားခြင်း စသည်) မှ စတင်၍ စနစ်တစ်ခုလုံးအပေါ် သက်ရောက်မှုကို အောက်မှအထက်သို့ လေ့လာစစ်ဆေးသော “အောက်မှအထက် ချဉ်းကပ်နည်း (ボトムアップ手法 Bottom-Up)” ဖြစ်ပါသည်။
これに対し「FTA(故障の木解析)」は、起きてはならない重大事故(頂上事象)から出発し、その発生原因を論理記号(ANDゲート・ORゲート)で木の根のように下向きに展開して追究する「トップダウン手法」です。
ဆန့်ကျင်ဘက်အားဖြင့် “FTA (ချို့ယွင်းမှု သစ်ပင်ပုံစံ ခွဲခြမ်းစိတ်ဖြာခြင်း 故障の木解析)” သည် လုံးဝမဖြစ်ပွားသင့်သော ကြီးမားသည့် မတော်တဆမှု (ထိပ်ဆုံးဖြစ်ရပ် 頂上事象 Top Event) မှ စတင်ပြီး ၎င်းဖြစ်ပွားရသည့် အကြောင်းရင်းများကို ယုတ္တိဗေဒ သင်္ကေတများ (AND ဂိတ်၊ OR ဂိတ်) ဖြင့် သစ်မြစ်များသဖွယ် အထက်မှအောက်သို့ ဖြန့်ခွဲရှာဖွေသော “အထက်မှအောက် ချဉ်းကပ်နည်း (トップダウン手法 Top-Down)” ဖြစ်ပါသည်။
品質マネジメントシステム(QMS)の国際規格「ISO 9000シリーズ」は、基本・用語の「ISO 9000」、認証要求事項「ISO 9001」、持続的成功の指針「ISO 9004」から成ります。現行「ISO 9001:2015」では、「組織の状況」「リスク及び機会への取組み」「文書化した情報」が重視されます。
အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် (QMS) ၏ နိုင်ငံတကာ စံချိန်စံညွှန်း “ISO 9000 စီးရီး” တွင် အခြေခံနှင့် ဝေါဟာရများဆိုင်ရာ “ISO 9000”၊ အသိအမှတ်ပြုလက်မှတ် ရယူရန် လိုအပ်ချက်များဖြစ်သော “ISO 9001” နှင့် ရေရှည်အောင်မြင်မှု လမ်းညွှန်ချက်ဖြစ်သော “ISO 9004” တို့ ပါဝင်ပါသည်။ လက်ရှိ “ISO 9001:2015” တွင် “အဖွဲ့အစည်း၏ အခြေအနေ (組織の状況)”၊ “အန္တရာယ်နှင့် အခွင့်အလမ်းများအပေါ် ဆောင်ရွက်မှု (リスク及び機会への取組み)” နှင့် “စာရွက်စာတမ်းပြုစုထားသော သတင်းအချက်အလက် (文書化した情報)” တို့ကို အလေးထားပါသည်။
ISO 9000シリーズが掲げる「品質マネジメントの7原則」は、①顧客重視、②リーダーシップ、③人々の積極的参加、④プロセスアプローチ、⑤改善、⑥客観的事実(エビデンス)に基づく意思決定、⑦関係性管理です。
ISO 9000 စီးရီးက ချမှတ်ထားသော “အရည်အသွေး စီမံခန့်ခွဲမှု မူ 7 ချက် (品質マネジメントの7原則)” မှာ ① ဝယ်ယူသူဦးစားပေးမှု (顧客重視)၊ ② ခေါင်းဆောင်မှု (リーダーシップ)၊ ③ လူများ တက်ကြွစွာ ပါဝင်ဆောင်ရွက်မှု (人々の積極的参加)၊ ④ လုပ်ငန်းစဉ်အခြေပြု ချဉ်းကပ်မှု (プロセスアプローチ)၊ ⑤ စဉ်ဆက်မပြတ် မြှင့်တင်ပြုပြင်မှု (改善)၊ ⑥ ဓမ္မဓိဋ္ဌာန်ကျသော အချက်အလက် (သက်သေအထောက်အထား) အပေါ် အခြေခံသည့် ဆုံးဖြတ်ချက်ချမှတ်မှုနှင့် ⑦ ဆက်ဆံရေး စီမံခန့်ခွဲမှု (関係性管理) တို့ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- FMEA(故障モード影響解析)=部品の故障から全体への影響を積み上げる「ボトムアップ手法」/FTA(故障の木解析)=頂上事象から原因を掘り下げる「トップダウン手法」。
FMEA (故障モード影響解析) = အစိတ်အပိုင်း ချို့ယွင်းမှုမှ စနစ်တစ်ခုလုံးအပေါ် သက်ရောက်မှုသို့ အဆင့်ဆင့် လေ့လာသော “အောက်မှအထက် ချဉ်းကပ်နည်း (ボトムアップ手法)” / FTA (故障の木解析) = ထိပ်ဆုံးဖြစ်ရပ်မှ အကြောင်းရင်းများသို့ ဖြန့်ခွဲရှာဖွေသော “အထက်မှအောက် ချဉ်းကပ်နည်း (トップダウン手法)”။ - ISO 9001=品質マネジメントシステムの「要求事項」であり、7原則(顧客重視・リーダーシップ・プロセスアプローチ等)に基づく。
ISO 9001 = အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်၏ “လိုအပ်ချက်များ (要求事項)” ဖြစ်ပြီး မူ 7 ချက် (ဝယ်ယူသူဦးစားပေးမှု၊ ခေါင်းဆောင်မှု၊ လုပ်ငန်းစဉ်အခြေပြု ချဉ်းကပ်မှု စသည်) အပေါ် အခြေခံသည်။ - ISO 9001:2015の重要概念:「組織の状況」の把握、「リスク及び機会への取組み(未然防止)」、「文書化した情報」の維持・保持。
ISO 9001:2015 ၏ အဓိက သဘောတရားများ - “အဖွဲ့အစည်း၏ အခြေအနေ (組織の状況)” ကို သိရှိနားလည်ခြင်း၊ “အန္တရာယ်နှင့် အခွင့်အလမ်းများအပေါ် ဆောင်ရွက်မှု (ကြိုတင်ကာကွယ်ခြင်း)” နှင့် “စာရွက်စာတမ်းပြုစုထားသော သတင်းအချက်အလက် (文書化した情報)” ထိန်းသိမ်းထားရှိခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| FMEA(ボトムアップ)とFTA(トップダウン) | FMEA (အောက်မှအထက် ボトムアップ) နှင့် FTA (အထက်မှအောက် トップダウン) |
| ISO 9001(品質マネジメントシステム要求事項) | ISO 9001 (အရည်အသွေး စီမံခန့်ခွဲမှုစနစ် လိုအပ်ချက်များ) |
| リスク及び機会への取組み・文書化した情報 | အန္တရာယ်နှင့် အခွင့်အလမ်းများအပေါ် ဆောင်ရွက်မှု (リスク及び機会への取組み) နှင့် စာရွက်စာတမ်းပြုစုထားသော သတင်းအချက်အလက် (文書化した情報) |
| 品質マネジメントの7原則 | အရည်အသွေး စီမံခန့်ခွဲမှု မူ 7 ချက် (品質マネジメントの7原則) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
第5章(問26〜問29)では、まず「4つの品質(要求品質→設計品質[ねらい]→製造品質[できばえ]→保証品質)」の定義と、5個のデータから「平均値・中央値(メディアン)・範囲R・不偏分散V(偏差平方和Sをn-1で割る)」を求める計算問題が定番です。
အခန်း 5 (မေးခွန်း 26 မှ 29 အထိ) တွင် ပထမဦးစွာ “အရည်အသွေး 4 မျိုး (တောင်းဆိုသော အရည်အသွေး → ဒီဇိုင်း အရည်အသွေး (ရည်မှန်း) → ထုတ်လုပ်မှု အရည်အသွေး (လက်ရာ) → အာမခံ အရည်အသွေး)” တို့၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက်နှင့် ဒေတာ 5 ခုမှ “ပျမ်းမျှကိန်း၊ အလယ်ကိန်း (Median)၊ ကွာခြားချက်အကျယ် R နှင့် ဘက်မလိုက် ကွဲလွဲကိန်း V (သွေဖည်မှု နှစ်ထပ်ကိန်းပေါင်းလဒ် S ကို n - 1 ဖြင့် စားခြင်း)” တို့ကို ရှာဖွေသည့် တွက်ချက်မှုပုစ္ဆာများ အမြဲမေးလေ့ရှိပါသည်။
データの分類では「計量値=正規分布」と「計数値(不良品数=二項分布、傷・欠点数=ポアソン分布)」、またQC七つ道具ではヒストグラムの形状(絶壁型・二山型・櫛歯型)と管理図の「±3σ・限界内でも連や傾向があれば異常」が頻出です。
ဒေတာ အမျိုးအစားခွဲခြားမှုတွင် “တိုင်းတာရသော ကိန်း (計量値) = ပုံမှန်ပျံ့နှံ့မှု (正規分布)” နှင့် “ရေတွက်ရသော ကိန်း (計数値 - အပြစ်အနာအဆာရှိပစ္စည်း အရေအတွက် = ဒွိနာမ ပျံ့နှံ့မှု 二項分布၊ အစင်းရာ/အနာအဆာ အရေအတွက် = ပွာဆွန် ပျံ့နှံ့မှု ポアソン分布)” အပြင် QC ကိရိယာ 7 မျိုးတွင် ဟစ်စတိုဂရမ် ပုံသဏ္ဌာန်များ (ချောက်ကမ်းပါးပုံစံ၊ တောင်ထိပ်နှစ်ခုပုံစံ၊ ဘီးသွားပုံစံ) နှင့် ထိန်းချုပ်မှုပုံ၏ “±3σ နှင့် ကန့်သတ်မျဉ်းအတွင်း၌ပင် ဆက်တိုက်အစဉ် (連) သို့မဟုတ် ဦးတည်ချက် (傾向) ရှိပါက မူမမှန်ဖြစ်ခြင်း” တို့ကို မကြာခဏ မေးမြန်းပါသည်။
抜取検査の「生産者危険α(あわてもの=良いロットを不合格)」と「消費者危険β(ぼんやりもの=悪いロットを合格)」、および「問題解決型QCストーリー(要因解析)」と「課題達成型QCストーリー(攻めどころの選定・方策検討)」の違いもよく問われます。
နမူနာယူ စစ်ဆေးခြင်းရှိ “ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ α (အလျင်လိုသူ = ကောင်းသောအသုတ်ကို ပယ်ချမိခြင်း)” နှင့် “သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ β (ပေါ့ဆသူ = မကောင်းသောအသုတ်ကို လက်ခံမိခြင်း)” အပြင် “ပြဿနာဖြေရှင်းပုံစံ QC Story (အကြောင်းရင်း ခွဲခြမ်းစိတ်ဖြာခြင်း)” နှင့် “ရည်မှန်းချက်ပြည့်မီပုံစံ QC Story (အဓိကထိုးဖောက်ရမည့်အချက် ရွေးချယ်ခြင်းနှင့် နည်းလမ်းလေ့လာခြင်း)” တို့၏ ကွာခြားချက်ကိုလည်း မကြာခဏ မေးလေ့ရှိပါသည်။
さらにPL法で被害者が立証すべき3要件(①欠陥、②損害、③因果関係 ※過失の証明は不要)と、ISO 9001:2015のキーワード(リスク及び機会への取組み・文書化した情報)をセットで押さえましょう。
ထပ်မံ၍ PL ဥပဒေအရ နစ်နာသူက သက်သေပြရမည့် အချက် 3 ချက် (① ချို့ယွင်းချက်၊ ② ထိခိုက်နစ်နာမှု၊ ③ အကြောင်းအကျိုး ဆက်စပ်မှု ※ ပေါ့ဆမှုကို သက်သေပြရန် မလိုအပ်ပါ) နှင့် ISO 9001:2015 ၏ အဓိကဝေါဟာရများ (အန္တရာယ်နှင့် အခွင့်အလမ်းများအပေါ် ဆောင်ရွက်မှု၊ စာရွက်စာတမ်းပြုစုထားသော သတင်းအချက်အလက်) ကို တွဲဖက်မှတ်သားထားပါ။
မှတ်ထားရမည့် အချက်များ
- 4つの品質(要求→設計→製造→保証)、計量値(正規分布)と計数値(不良数=二項分布・欠点数=ポアソン分布)、不偏分散V=S÷(n-1)。
အရည်အသွေး 4 မျိုး (တောင်းဆိုသော → ဒီဇိုင်း → ထုတ်လုပ်မှု → အာမခံ)၊ တိုင်းတာရသောကိန်း (ပုံမှန်ပျံ့နှံ့မှု) နှင့် ရေတွက်ရသောကိန်း (အပြစ်အနာအဆာရှိပစ္စည်း = ဒွိနာမပျံ့နှံ့မှု၊ အနာအဆာအရေအတွက် = ပွာဆွန်ပျံ့နှံ့မှု)၊ ဘက်မလိုက် ကွဲလွဲကိန်း V = S ÷ (n - 1)။ - 問題解決型(要因解析で真因除去)vs 課題達成型(攻めどころ選定と方策追求)、生産者危険α(良いロットを不合格)vs 消費者危険β(悪いロットを合格)。
ပြဿနာဖြေရှင်းပုံစံ (အကြောင်းရင်း ခွဲခြမ်းစိတ်ဖြာ၍ အကြောင်းရင်းရင်းမြစ် ဖယ်ရှားခြင်း) နှင့် ရည်မှန်းချက်ပြည့်မီပုံစံ (ထိုးဖောက်ရမည့်အချက် ရွေးချယ်ခြင်းနှင့် နည်းလမ်းရှာဖွေခြင်း)၊ ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ α (ကောင်းသောအသုတ်ကို ပယ်ချခြင်း) နှင့် သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ β (မကောင်းသောအသုတ်ကို လက်ခံခြင်း)။ - PL法の立証3要件=「欠陥・損害・因果関係(無過失責任)」、ISO 9001:2015=「リスク及び機会・文書化した情報」。
PL ဥပဒေ၏ သက်သေပြရန် လိုအပ်ချက် 3 ချက် = “ချို့ယွင်းချက်၊ ထိခိုက်နစ်နာမှု၊ အကြောင်းအကျိုး ဆက်စပ်မှု (ပေါ့ဆမှုပြရန်မလိုသော တာဝန်ယူမှု)”၊ ISO 9001:2015 = “အန္တရာယ်နှင့် အခွင့်အလမ်းများ၊ စာရွက်စာတမ်းပြုစုထားသော သတင်းအချက်အလက်”။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 4つの品質と不偏分散(S÷(n-1)) | အရည်အသွေး 4 မျိုးနှင့် ဘက်မလိုက် ကွဲလွဲကိန်း (不偏分散 S ÷ (n - 1)) |
| 問題解決型と課題達成型QCストーリー | ပြဿနာဖြေရှင်းပုံစံ (問題解決型) နှင့် ရည်မှန်းချက်ပြည့်မီပုံစံ (課題達成型) QC Story |
| 生産者危険αと消費者危険β | ထုတ်လုပ်သူ ဆုံးရှုံးနိုင်ခြေ α (生産者危険) နှင့် သုံးစွဲသူ ဆုံးရှုံးနိုင်ခြေ β (消費者危険) |
| PL法の立証3要件とISO 9001:2015 | PL ဥပဒေ၏ သက်သေပြရန် လိုအပ်ချက် 3 ချက်နှင့် ISO 9001:2015 |
အရည်အသွေး ထိန်းချုပ်မှု (QC7၊ နမူနာယူစစ်ဆေးခြင်း၊ ISO 9001)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【共通知識】生産管理 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html