
Sistem Produksi dan Bentuk Produksi (Ikhtisar Ujian, MTO vs MTS, Produksi Sel vs Lini)
生産システムと生産形態(試験概要・受注と見込・セルとライン)
Perencanaan Produksi Kelas 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. ビジネス・キャリア検定「生産管理プランニング3級」の概要とオペレーションとの違い
1. Ikhtisar Ujian Business Career Manajemen Produksi Planning Tingkat 3 dan Perbedaannya dengan Operations
中央職業能力開発協会(JAVADA)が実施する「ビジネス・キャリア検定試験 生産管理プランニング3級」は、製造業の生産計画や設計・工程管理に関わる職務知識を評価する公的資格試験です。
Ujian Business Career Manajemen Produksi Planning Tingkat 3 yang diselenggarakan oleh Asosiasi Pengembangan Kemampuan Kerja Pusat (JAVADA) adalah ujian kualifikasi resmi yang mengevaluasi pengetahuan kerja terkait perencanaan produksi, desain, dan pengendalian proses di industri manufaktur.
試験形式は4肢択一のマークシート方式で、出題数は「全40問(専門知識25問+共通知識15問)」、試験時間は「110分」、合格基準は「100点満点中60%以上(24問以上の正解)」です。
Format ujian berupa lembar jawaban pilihan ganda 4 opsi dengan total 40 soal (25 soal pengetahuan khusus + 15 soal pengetahuan umum), waktu ujian 110 menit, dan standar kelulusan minimal 60% dari nilai penuh 100 (minimal 24 jawaban benar).
本試験は製造分野(素形材・産業機械・電気電子情報関連製造業)の「特定技能2号」移行要件の対象試験であり、外国人受験者向けに漢字すべてにふりがなを付けた「ルビ付き試験問題(試験番号041B02)」も選択できます。
Ujian ini menjadi salah satu syarat ujian peralihan ke Pekerja Berketerampilan Spesifik (Tokutei Ginou) No. 2 di bidang manufaktur (3 bidang: bahan dasar, mesin industri, serta listrik/elektronik/informasi), dan peserta asing dapat memilih soal ujian ber-ruby (kode ujian 041B02) yang mencantumkan furigana pada seluruh kanji.
なお「生産管理オペレーション3級」が製造現場での作業実施・設備保全・資材在庫運搬の実務を主対象とするのに対し、「生産管理プランニング3級」は上流の「製品企画・設計管理・VE・生産計画・MRP・ラインバランシング」に重点を置く点が大きな違いです。
Sementara Manajemen Produksi Operations Tingkat 3 berfokus pada praktik pelaksanaan kerja di lapangan, pemeliharaan peralatan, serta penanganan material dan gudang, Manajemen Produksi Planning Tingkat 3 menitikberatkan pada fungsi hulu yaitu perencanaan produk, manajemen desain, VE, perencanaan produksi, MRP, dan penyeimbangan lini.
Poin penting
- 試験仕様=4肢択一・全40問(専門知識25問+共通知識15問)・試験時間110分・合格基準60%以上(24問以上正解)。
Spesifikasi ujian = Pilihan ganda 4 opsi, total 40 soal (25 soal khusus + 15 soal umum), waktu 110 menit, standar lulus minimal 60% (minimal 24 soal benar). - 特定技能2号(製造3分野)の試験要件であり、全漢字にふりがなが振られた「ルビ付き問題(041B02)」を選択できる。
Merupakan syarat ujian Tokutei Ginou No. 2 (3 bidang manufaktur) dan tersedia pilihan naskah soal ber-ruby furigana pada semua kanji (kode 041B02). - オペレーションが「現場の製造・保全・購買物流実務」を問うのに対し、プランニングは「製品企画・設計・VE・生産計画・工程編成」を問う。
Operations menguji praktik manufaktur lapangan, pemeliharaan, pembelian, dan logistik, sedangkan Planning menguji perencanaan produk, desain, VE, perencanaan produksi, dan penyusunan proses. - 【例】全40問(100点満点・各2.5点)・合格基準60%・試験時間110分 → 合格最低正解数=40×0.60=24問(60点)、1問あたり平均解答時間=110÷40=2.75分
Contoh: Total 40 soal (nilai penuh 100, masing-masing 2.5 poin), standar lulus 60%, waktu ujian 110 menit → Jumlah benar minimum untuk lulus = 40 × 0.60 = 24 soal (60 poin), rata-rata waktu menjawab per soal = 110 ÷ 40 = 2.75 menit
| Kosakata | Arti |
|---|---|
| 生産管理プランニング3級(041B01・ルビ付き041B02) | Manajemen Produksi Planning Tingkat 3 (041B01, versi Ruby 041B02) |
| 専門知識(25問)と共通知識(15問) | Pengetahuan Khusus (25 soal) dan Pengetahuan Umum (15 soal) |
| 特定技能2号(製造業3分野) | Pekerja Berketerampilan Spesifik (Tokutei Ginou) No. 2 (3 bidang manufaktur) |
2. 企業活動の流れと物流システム(調達・生産・販売・回収物流)・マテハン
2. Aliran Aktivitas Perusahaan, Sistem Logistik (Pengadaan, Produksi, Penjualan, Pengembalian), dan Matehan
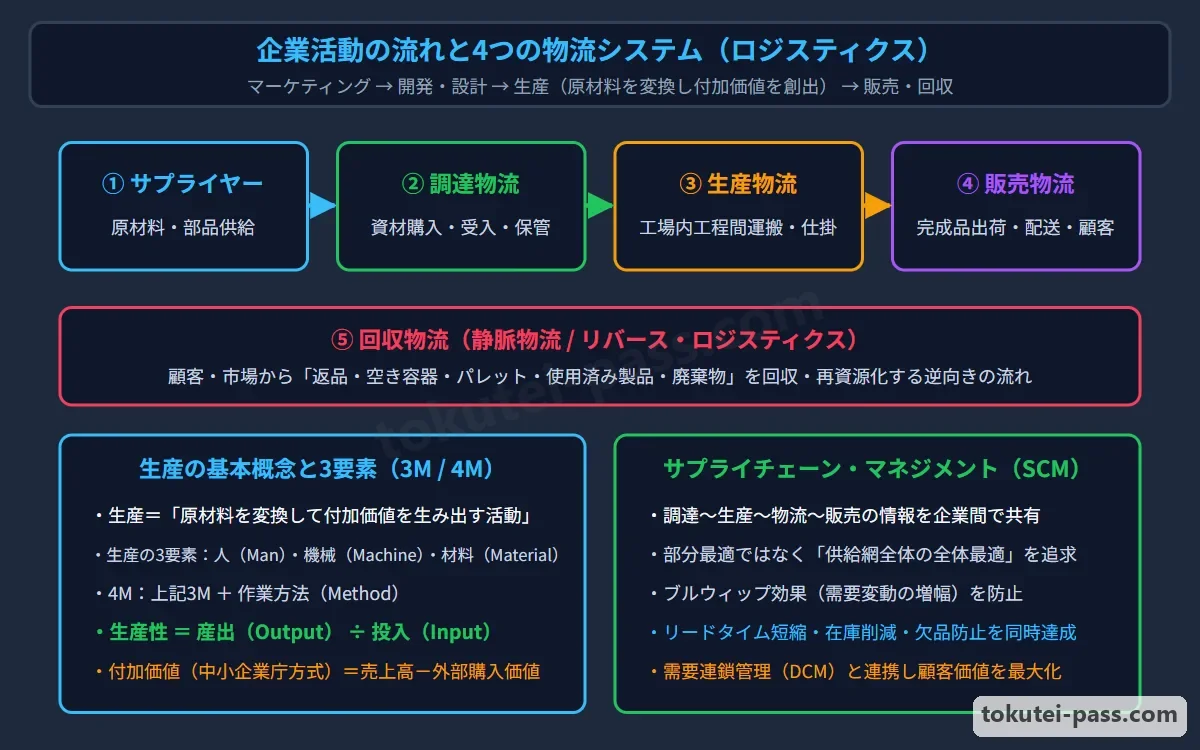
製造業の企業活動は、市場ニーズを捉える「①製品企画」から始まり、「②製品設計」→「③生産準備・工程設計」→「④資材調達・製造(量産)」→「⑤販売・アフターサービス」という一連のプロセスで進められます。
Aktivitas perusahaan manufaktur dimulai dari (1) Perencanaan produk untuk menangkap kebutuhan pasar, lalu berlanjut melalui rangkaian proses (2) Desain produk → (3) Persiapan produksi dan desain proses → (4) Pengadaan material dan pembuatan (produksi massal) → (5) Penjualan dan layanan purnajual.
このモノの流れを支える「物流システム」は4つの領域に分かれます。サプライヤーから原材料や部品を買い入れて工場へ運ぶ「調達物流」、工場内の工程間で仕掛品を移動・保管する「生産物流(社内物流)」です。
Sistem logistik yang menopang aliran barang ini terbagi menjadi 4 area: Logistik pengadaan (membeli bahan baku dan suku cadang dari pemasok lalu mengangkutnya ke pabrik) serta Logistik produksi atau logistik internal (memindahkan dan menyimpan barang setengah jadi antarproses di dalam pabrik).
さらに、完成品を物流センターや顧客へ届ける「販売物流」、および使用済み製品・空容器・パレット・返品などを回収してリサイクルや適正処理を行う「回収物流(静脈物流)」があります。
Selain itu terdapat Logistik penjualan (mengirimkan barang jadi ke pusat distribusi atau pelanggan) dan Logistik pengembalian atau logistik vena (mengumpulkan produk bekas pakai, wadah kosong, palet, dan barang retur untuk didaur ulang atau diolah dengan benar).
また、工場や倉庫内における原材料・仕掛品・完成品の運搬・荷役・保管・仕分けなどの取扱い全般を「マテリアルハンドリング(マテハン)」と呼び、コンベヤやAGV(無人搬送車)の活用で省力化を図ります。
Di samping itu, seluruh penanganan seperti pengangkutan, bongkar muat, penyimpanan, dan penyortiran bahan baku, barang setengah jadi, serta barang jadi di dalam pabrik atau gudang disebut Material Handling (Matehan), yang memanfaatkan konveyor dan AGV (kendaraan berpemandu otomatis) untuk menghemat tenaga kerja.
Poin penting
- 企業活動の基本順序:①製品企画→②設計→③生産準備(工程設計・設備手配)→④製造(量産)→⑤販売。
Urutan dasar aktivitas perusahaan: (1) Perencanaan produk → (2) Desain → (3) Persiapan produksi (desain proses, penyiapan peralatan) → (4) Manufaktur (produksi massal) → (5) Penjualan. - 4つの物流領域:調達物流(部品納入)・生産物流(工場内移動)・販売物流(顧客出荷)・回収物流(静脈物流)。
4 area logistik: Logistik pengadaan (pasokan komponen), Logistik produksi (perpindahan dalam pabrik), Logistik penjualan (pengiriman ke pelanggan), Logistik pengembalian (logistik vena). - マテリアルハンドリング(マテハン)=生産拠点や倉庫内でのモノの移動・積卸し・保管・ピッキングに関わる取扱い技術。
Material Handling (Matehan) = Teknologi penanganan perpindahan, bongkar muat, penyimpanan, dan pengambilan barang (picking) di lokasi produksi maupun gudang.
| Kosakata | Arti |
|---|---|
| 製品企画・設計・生産準備・量産 | Perencanaan produk, Desain, Persiapan produksi, Produksi massal |
| 調達物流・生産物流・販売物流・回収物流 | Logistik pengadaan, Logistik produksi, Logistik penjualan, Logistik pengembalian |
| マテリアルハンドリング(マテハン) | Material Handling (Matehan) |
3. 生産管理の目的(QCDとPQCDSME)・6つの管理活動とPDCA/SDCA
3. Tujuan Manajemen Produksi (QCD dan PQCDSME), 6 Aktivitas Manajemen, serta Siklus PDCA / SDCA
生産システムとは、人(Man)・機械設備(Machine)・材料(Material)の3Mと方法(Method)・情報(Information)を投入(インプット)し、変換加工して付加価値の高い製品(アウトプット)を産出する仕組みです。
Sistem produksi adalah mekanisme yang memasukkan (Input) unsur 3M yaitu Manusia (Man), Mesin/peralatan (Machine), dan Material, bersama Metode (Method) serta Informasi (Information), lalu mengolah dan mengubahnya untuk menghasilkan (Output) produk bernilai tambah tinggi.
生産管理の1次目的(3大目的)は、顧客が満足する「品質(Quality:Q)」の製品を、低い「原価(Cost:C)」で、約束した「納期(Delivery:D)」および数量どおりに供給する「QCDの最適化」にあります。
Tujuan primer (3 tujuan utama) manajemen produksi adalah optimalisasi QCD: memasok produk dengan Kualitas (Quality: Q) yang memuaskan pelanggan, dengan Biaya (Cost: C) rendah, serta tepat Waktu pengiriman (Delivery: D) dan jumlah yang dijanjikan.
さらに現場では、QCDを支える2次目的として、生産性(Productivity:P)・安全性(Safety:S)・士気(Morale:M)・環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めます。
Lebih lanjut di lapangan, sebagai tujuan sekunder yang menopang QCD, perusahaan meningkatkan PQCDSME secara menyeluruh dengan menambahkan Produktivitas (Productivity: P), Keselamatan (Safety: S), Semangat kerja (Morale: M), dan Pelestarian lingkungan (Environment: E).
また工場の6大管理活動は「工程管理(納期と数量)」「作業管理(標準作業と時間)」「設備管理(保全)」「資材・購買管理」「品質管理」「原価管理」であり、標準を守る維持の「SDCA」と、目標を高める改善の「PDCA」の両輪で回します。
Enam aktivitas manajemen utama di pabrik meliputi Manajemen proses (jadwal dan jumlah), Manajemen kerja (operasi standar dan waktu), Manajemen peralatan (pemeliharaan), Manajemen material & pembelian, Pengendalian kualitas, serta Manajemen biaya—yang dijalankan dengan dua roda yaitu SDCA untuk menjaga standar dan PDCA untuk perbaikan target.
Poin penting
- 生産管理の1次目的=「品質(Q)・原価(C)・納期(D)」の最適達成(2次目的としてP・S・M・Eが加わる)。
Tujuan primer manajemen produksi = Pencapaian optimal Kualitas (Q), Biaya (C), dan Pengiriman (D) (ditambah P, S, M, dan E sebagai tujuan sekunder). - 6つの管理活動:工程管理・作業管理・設備管理・資材購買管理・品質管理・原価管理。
6 aktivitas manajemen: Manajemen proses, Manajemen kerja, Manajemen peralatan, Manajemen pembelian material, Pengendalian kualitas, dan Manajemen biaya. - 日常の標準維持は「SDCA(標準→実施→確認→処置)」、問題解決とレベルアップは「PDCA(計画→実施→確認→処置)」。
Pemeliharaan standar harian menggunakan SDCA (Standar → Lakukan → Periksa → Tindak lanjut), sedangkan pemecahan masalah dan peningkatan level menggunakan PDCA (Rencana → Lakukan → Periksa → Tindak lanjut).
| Kosakata | Arti |
|---|---|
| QCD(品質・原価・納期)とPQCDSME | QCD (Kualitas, Biaya, Pengiriman) dan PQCDSME |
| 工程・作業・設備・資材購買・品質・原価管理 | Manajemen Proses, Kerja, Peralatan, Pembelian Material, Kualitas, dan Biaya |
| 維持のSDCAサイクルと改善のPDCAサイクル | Siklus SDCA untuk pemeliharaan dan siklus PDCA untuk perbaikan |
4. 受注生産と見込生産の特徴比較・BTO/ATO(デカップリングポイント)
4. Perbandingan Produksi Berdasarkan Pesanan vs Produksi untuk Stok, serta BTO / ATO (Decoupling Point)
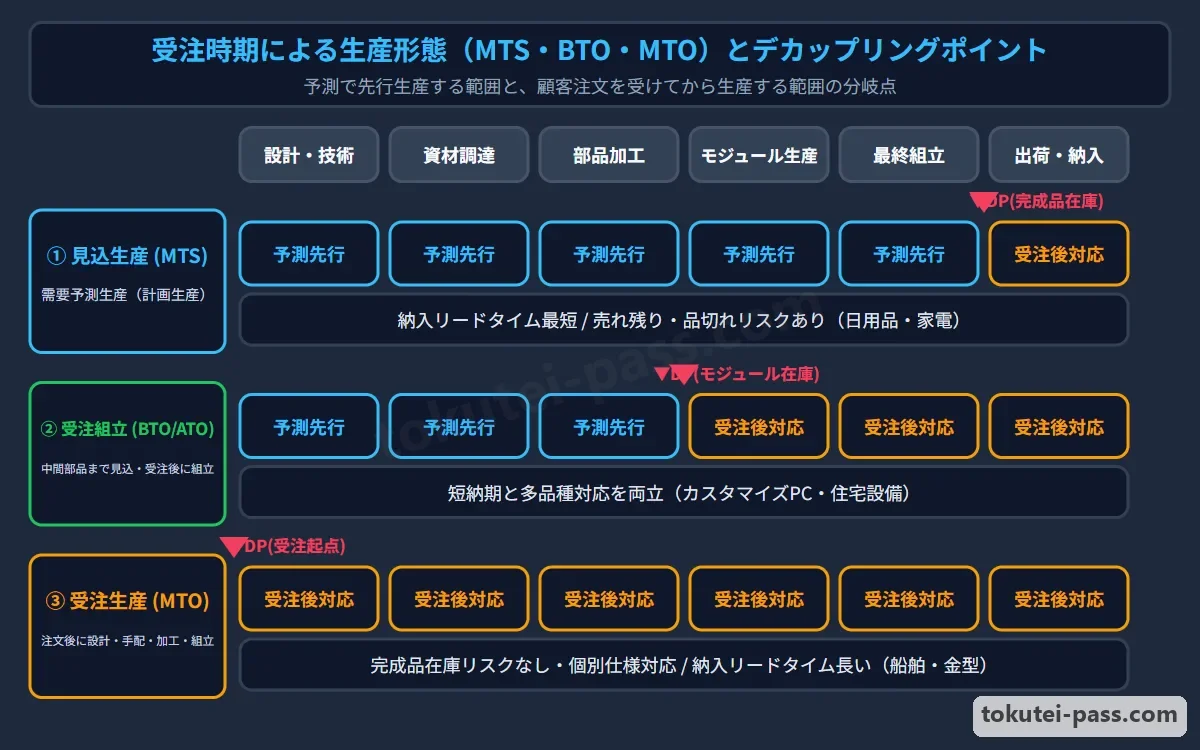
注文を受ける時期と生産開始の関係により「見込生産」と「受注生産」に分かれます。「見込生産(MTS)」は、需要予測に基づいてあらかじめ完成品を生産して在庫を持ち、注文が来たら製品在庫から即座に出荷する方式です。
Berdasarkan hubungan antara waktu penerimaan pesanan dan waktu mulai produksi, sistem dibagi menjadi Produksi untuk stok dan Produksi berdasarkan pesanan. Produksi untuk stok (Make-to-Stock / MTS) memproduksi barang jadi terlebih dahulu berdasarkan peramalan permintaan untuk disimpan sebagai stok, lalu langsung dikirim dari stok barang jadi saat pesanan datang.
見込生産は、顧客への納入リードタイムが極めて短く、計画的な大量生産で製造原価を低減できる反面、予測が外れると売れ残り(過剰在庫)や品切れ(機会損失)のリスクを負い、個別の仕様変更には対応できません。
Produksi untuk stok memiliki lead time pengiriman ke pelanggan yang sangat singkat dan dapat menekan biaya produksi melalui produksi massal terencana; namun jika peramalan meleset akan menanggung risiko barang tidak terjual (stok berlebih) atau kehabisan stok (kehilangan peluang), serta tidak dapat melayani perubahan spesifikasi khusus.
一方、「受注生産(MTO)」は、顧客から正式な注文(仕様・数量・納期)を受けてから設計・資材手配・製造を行う方式です。完成品の売れ残り在庫リスクはなく個別仕様に応じられますが、納入リードタイムが長くなります。
Sebaliknya, Produksi berdasarkan pesanan (Make-to-Order / MTO) baru memulai desain, pengadaan material, dan manufaktur setelah menerima pesanan resmi dari pelanggan (spesifikasi, jumlah, tenggat kirim). Tidak ada risiko stok barang jadi yang tidak laku dan spesifikasi khusus dapat dipenuhi, tetapi lead time pengiriman menjadi panjang.
両者の折衷方式が「BTO(Build to Order:受注組立生産/ATO)」です。標準化した共通部品やモジュール(半製品)までは見込生産で在庫しておき、受注後に最終組立だけを行うことで、短納期と多様な仕様対応を両立します。
Metode gabungan keduanya adalah BTO (Build to Order: Produksi perakitan berdasarkan pesanan / ATO). Komponen umum dan modul (barang setengah jadi) yang telah distandardisasi diproduksi untuk stok terlebih dahulu, lalu perakitan akhir dilakukan setelah pesanan diterima sehingga waktu kirim singkat dan variasi spesifikasi dapat dicapai sekaligus.
Poin penting
- 見込生産=需要予測で完成品在庫を持つ(納入リードタイムは短いが、需要予測外れによる過剰在庫リスクがある)。
Produksi untuk stok (MTS) = Menyimpan stok barang jadi berdasarkan peramalan permintaan (lead time pengiriman singkat, tetapi ada risiko stok berlebih jika peramalan meleset). - 受注生産=注文確定後に設計・製造を開始する(完成品在庫リスクはないが、納入リードタイムが長く負荷変動が大きい)。
Produksi berdasarkan pesanan (MTO) = Memulai desain dan manufaktur setelah pesanan pasti (tidak ada risiko stok barang jadi, tetapi lead time pengiriman panjang dan fluktuasi beban besar). - BTO(受注組立生産)=共通部品・ユニットを見込生産で在庫(デカップリングポイント)し、受注後に最終組立を行う。
BTO (Produksi perakitan berdasarkan pesanan) = Menyimpan stok komponen umum dan unit melalui produksi untuk stok (decoupling point), lalu melakukan perakitan akhir setelah pesanan diterima.
| Kosakata | Arti |
|---|---|
| 見込生産と受注生産 | Produksi untuk stok (MTS) dan Produksi berdasarkan pesanan (MTO) |
| BTO(受注組立生産)・ATO | BTO (Build to Order) / ATO (Assemble to Order) |
| デカップリングポイント(予測と受注の分岐点) | Decoupling point (titik pisah antara peramalan dan pesanan) |
| 納入リードタイムと在庫リスク | Lead time pengiriman dan risiko persediaan (stok) |
5. 品種と生産量による分類(少種多量・中種中量・多種少量生産)
5. Klasifikasi menurut Variasi Produk dan Volume Produksi (Sedikit Jenis Banyak Jumlah, Menengah, Banyak Jenis Sedikit Jumlah)
生産形態を「品種の多さ(種類)」と「生産量の多さ」の組み合わせで見ると、①少種多量生産、②中種中量生産、③多種少量生産の3つに分類されます。
Dilihat dari kombinasi banyaknya jenis produk dan besarnya volume produksi, bentuk produksi diklasifikasikan menjadi 3: (1) Produksi sedikit jenis banyak jumlah, (2) Produksi jenis menengah jumlah menengah, dan (3) Produksi banyak jenis sedikit jumlah.
「少種多量生産」は、限定された少ない種類の標準品(飲料・日用品・基礎化学品・汎用ネジ等)を大量に造る形態です。専用設備による自動化ラインを組みやすく、作業の標準化と習熟により製品1個あたりの原価を大幅に下げられます。
Produksi sedikit jenis banyak jumlah membuat produk standar dengan variasi terbatas (minuman, barang harian, bahan kimia dasar, sekrup umum, dll.) dalam jumlah besar. Lini otomatis dengan peralatan khusus mudah disusun, dan standardisasi kerja serta kurva pembelajaran dapat menurunkan biaya per unit secara signifikan.
「多種少量生産」は、顧客ごとの多様な仕様の製品(特注産業機械・金型・試作品等)を少ない数量ずつ造る形態です。汎用機械と熟練作業者(多能工)が中心となり、きめ細かい日程管理・進捗管理と段取り替え短縮が課題となります。
Produksi banyak jenis sedikit jumlah membuat produk dengan spesifikasi beragam sesuai tiap pelanggan (mesin industri pesanan khusus, cetakan/mold, prototipe, dll.) dalam jumlah sedikit demi sedikit. Mesin serbaguna dan pekerja terampil (operator multiketerampilan) menjadi pusatnya, dengan tantangan pada manajemen jadwal yang rinci dan pengurangan waktu ganti persiapan (setup).
「中種中量生産」は両者の中間(工作機械・建設機械・家電製品等)であり、共通部品のモジュール化やグループテクノロジー(GT:類似部品のグループ化加工)によって、多品種でありながら量産効果を引き出す工夫を行います。
Produksi jenis menengah jumlah menengah berada di tengah keduanya (mesin perkakas, alat berat, peralatan rumah tangga, dll.), menggunakan modularisasi komponen umum dan Group Technology (GT: pemrosesan kelompok komponen serupa) untuk menarik efisiensi produksi massal meskipun jenis produknya beragam.
Poin penting
- 少種多量生産=見込生産・専用ライン向きで、設備稼働率が高く単価低減に優れるが、需要変化への柔軟性は低い。
Produksi sedikit jenis banyak jumlah = Cocok untuk produksi stok dan lini khusus; tingkat operasi peralatan tinggi dan unggul dalam penurunan harga satuan, tetapi fleksibilitas terhadap perubahan permintaan rendah. - 多種少量生産=受注生産・汎用設備向きで、仕様変更に柔軟に対応できるが、段取り替えや運搬・停滞が増えやすい。
Produksi banyak jenis sedikit jumlah = Cocok untuk produksi pesanan dan peralatan serbaguna; fleksibel terhadap perubahan spesifikasi, tetapi frekuensi setup, pengangkutan, dan penumpukan mudah meningkat. - 中種中量生産=部品の共通化(モジュール化)やグループテクノロジー(GT)により、多様性と生産効率を両立する。
Produksi jenis menengah jumlah menengah = Menyeimbangkan keberagaman produk dan efisiensi produksi melalui penyeragaman komponen (modularisasi) dan Group Technology (GT).
| Kosakata | Arti |
|---|---|
| 少種多量生産・中種中量生産・多種少量生産 | Produksi sedikit jenis banyak jumlah, jenis menengah jumlah menengah, banyak jenis sedikit jumlah |
| 専用機械と汎用機械 | Mesin khusus (dedicated) dan Mesin serbaguna (general-purpose) |
| グループテクノロジー(GT:類似部品の集約) | Group Technology (GT: pengelompokan komponen serupa) |
6. 仕事の流し方による分類(個別生産・ロット生産・連続生産)
6. Klasifikasi menurut Cara Mengalirkan Pekerjaan (Produksi Individual, Produksi Lot, Produksi Kontinu)
時期的な仕事の流し方(連続性)によって、生産形態は「個別生産」「ロット生産」「連続生産」の3つに分かれます。「個別生産」は、船舶・大型橋梁・発電プラント・専用金型など、注文ごとに設計が異なる製品を1個(1基)ずつ製作する形態です。
Berdasarkan kesinambungan aliran pekerjaan dari waktu ke waktu, bentuk produksi terbagi menjadi 3: Produksi individual, Produksi lot, dan Produksi kontinu. Produksi individual membuat produk yang desainnya berbeda untuk setiap pesanan satu per satu, seperti kapal, jembatan besar, pembangkit listrik, dan cetakan khusus.
「ロット生産(断続生産)」は、複数の品種を同一の機械やラインで交互に生産するため、品種ごとにまとまった数量(ロット)を生産しては「段取り替え(金型や治具の交換)」を行い、次の品種へ切り替える方式です。
Produksi lot (produksi terputus-putus) memproduksi beberapa jenis produk secara bergantian pada mesin atau lini yang sama; setelah memproduksi sejumlah tertentu (lot) untuk satu jenis produk, dilakukan pergantian persiapan (penggantian cetakan atau jig) untuk beralih ke jenis produk berikutnya.
ロット生産では、1回のロットサイズを大きくしすぎると段取り替え回数は減るものの仕掛品・完成品在庫が増大し、逆に小ロット化すると在庫やリードタイムは縮まりますが段取り替え頻度が増えるため、段取り時間短縮が鍵となります。
Pada produksi lot, jika ukuran lot sekali jalan terlalu besar maka frekuensi setup berkurang tetapi stok barang setengah jadi dan barang jadi membengkak; sebaliknya jika ukuran lot diperkecil maka stok dan lead time memendek tetapi frekuensi setup meningkat, sehingga pemendekan waktu setup menjadi kunci utama.
「連続生産」は、石油精製・製鉄・セメント・飲料・量産家電など、同一品種の製品を長期間にわたって絶え間なく連続的に流し続ける形態であり、工程間のバランス維持と設備の予防保全が最重点となります。
Produksi kontinu mengalirkan jenis produk yang sama secara terus-menerus tanpa henti dalam jangka panjang—seperti pengilangan minyak, pembuatan baja, semen, minuman, dan elektronik massal—di mana menjaga keseimbangan antarproses dan pemeliharaan preventif peralatan menjadi prioritas tertinggi.
Poin penting
- 個別生産=注文ごとに異なる製品を1品ずつ製造(造船・大型プラント・特注金型等)。
Produksi individual = Memproduksi produk yang berbeda untuk tiap pesanan satu per satu (galangan kapal, pabrik besar, cetakan khusus, dll.). - ロット生産=同じ設備で「段取り替え」を行いながら、品種ごとに一定のまとまった数量(ロット)単位で反復生産する。
Produksi lot = Melakukan produksi berulang dalam satuan jumlah tertentu (lot) per jenis produk sambil melakukan pergantian setup pada peralatan yang sama. - 連続生産=少種多量の同一製品を専用設備・ラインで長期間休みなく連続して生産する。
Produksi kontinu = Memproduksi produk identik sedikit jenis banyak jumlah secara terus-menerus tanpa henti dalam jangka panjang pada peralatan dan lini khusus.
| Kosakata | Arti |
|---|---|
| 個別生産・ロット生産・連続生産 | Produksi individual, Produksi lot, Produksi kontinu |
| ロットサイズと段取り替え | Ukuran lot (Lot size) dan Pergantian persiapan (Setup changeover) |
| 小ロット化とシングル段取り | Pengecilan ukuran lot dan Single setup (SMED) |
7. 作業現場の生産方式①(ジョブショップとフローショップ、単一・混合・切替ライン)
7. Metode Produksi di Tempat Kerja (1): Job Shop vs Flow Shop, Lini Tunggal, Campuran, dan Pergantian
機械設備の配置(レイアウト)と仕事の流れ方により、現場は「ジョブショップ型」と「フローショップ型」に分かれます。「ジョブショップ型(機能別配置・機種別配置)」は、旋盤職場・フライス盤職場・溶接職場のように同種の機械を1か所に集める方式で、多種少量の個別生産に適します。
Berdasarkan tata letak peralatan mesin (layout) dan aliran kerja, tempat kerja terbagi menjadi tipe Job shop dan tipe Flow shop. Tipe Job shop (tata letak fungsional / menurut jenis mesin) mengumpulkan mesin sejenis di satu tempat—seperti area bubut, area frais, atau area las—yang cocok untuk produksi individual banyak jenis sedikit jumlah.
「フローショップ型(製品別配置・工程別配置)」は、製品の加工・組立順序に従って機械や作業ステーションを一列に並べる方式(ライン生産)で、運搬距離や仕掛品が最小となり少種多量の連続生産に適します。
Tipe Flow shop (tata letak menurut produk / urutan proses) menyusun mesin dan stasiun kerja dalam satu barisan sesuai urutan pemrosesan dan perakitan produk (produksi lini), meminimalkan jarak angkut dan barang setengah jadi sehingga cocok untuk produksi kontinu sedikit jenis banyak jumlah.
さらにライン生産は流す品種により3種類に分かれます。1つ目は1種類の製品のみを流し続ける「単一品種ライン(専用ライン)」、2つ目は段取り替えを行ってロット単位で別品種を順番に流す「切替ライン(ロットライン)」です。
Lebih lanjut, produksi lini dibagi menjadi 3 jenis menurut variasi yang dialirkan: pertama, Lini jenis tunggal (lini khusus) yang terus mengalirkan hanya 1 jenis produk; kedua, Lini pergantian (lini lot) yang melakukan pergantian setup untuk mengalirkan jenis produk berbeda secara bergiliran per lot.
3つ目は、基本構造が似た複数のモデル(乗用車の異なるグレード等)を、段取り替えなしで1個ずつ混ぜて同じラインに流す「混合品種ライン(混流ライン)」であり、生産の平準化に大きな効果を発揮します。
Ketiga adalah Lini jenis campuran (lini aliran campuran / mixed-model), yang mengalirkan beberapa model dengan struktur dasar serupa (seperti tipe mobil penumpang yang berbeda) secara selang-seling satu per satu di lini yang sama tanpa pergantian setup, memberikan efek besar pada pemerataan produksi (Heijunka).
Poin penting
- ジョブショップ型(機能別・機種別配置)=同種の汎用機を集約し、多種少量・個別生産に柔軟に対応する。
Tipe Job shop (tata letak fungsional / jenis mesin) = Mengumpulkan mesin serbaguna sejenis, fleksibel menangani produksi individual banyak jenis sedikit jumlah. - フローショップ型(製品別・工程順配置)=加工順に機械を並べるライン方式で、少種多量生産で運搬と仕掛を最小化する。
Tipe Flow shop (tata letak produk / urutan proses) = Metode lini yang menyusun mesin sesuai urutan proses, meminimalkan pengangkutan dan barang setengah jadi pada produksi sedikit jenis banyak jumlah. - ラインの3形態:単一品種ライン(1品種専用)・切替ライン(段取り替えでロット生産)・混合品種ライン(段取り替えなしで複数品種を混流)。
3 bentuk lini: Lini jenis tunggal (khusus 1 jenis), Lini pergantian (produksi lot dengan setup), Lini jenis campuran (mengalirkan berbagai jenis secara campuran tanpa setup).
| Kosakata | Arti |
|---|---|
| ジョブショップ型(機能別配置)とフローショップ型(製品別配置) | Tipe Job shop (tata letak fungsional) dan Tipe Flow shop (tata letak produk) |
| 単一品種ライン・切替ライン・混合品種(混流)ライン | Lini jenis tunggal, Lini pergantian, Lini jenis campuran (mixed-model) |
| 生産の平準化 | Pemerataan produksi (Heijunka) |
8. 作業現場の生産方式②(ライン生産とセル生産の3方式:1人屋台・巡回・分割)
8. Metode Produksi di Tempat Kerja (2): Produksi Lini dan 3 Metode Produksi Sel (Satu Orang, Sirkuit, Pembagian)
組立現場では、ベルトコンベヤ等で単一工程を細かく分業する「ライン生産方式」に対し、1人または少人数の「多能工」がU字型等に配置した作業台(セル・屋台)で製品の組み立てから検査まで一貫して担う「セル生産方式」が広く活用されています。
Di tempat kerja perakitan, berlawanan dengan Metode produksi lini yang membagi proses tunggal secara rinci dengan ban berjalan, Metode produksi sel (cell production) banyak digunakan: 1 orang atau kelompok kecil operator multiketerampilan menangani secara utuh mulai dari perakitan hingga pemeriksaan pada meja kerja (sel / kedai yatai) berbentuk huruf U.
セル生産方式は、多品種少量生産や需要量の変動・設計変更に柔軟に対応でき、コンベヤによる編成ロス(手待ち)がなく、作業者の責任感や完成の達成感(モラール)が高まるメリットがあります。
Metode produksi sel memiliki keunggulan mampu merespons secara fleksibel terhadap produksi banyak jenis sedikit jumlah, fluktuasi volume permintaan, dan perubahan desain, tidak memiliki rugi penyeimbangan (waktu tunggu) akibat konveyor, serta meningkatkan rasa tanggung jawab dan kepuasan penyelesaian kerja (morale) operator.
セル生産の作業分担には3つの方式があります。①「1人屋台方式」は、1人の多能工が1つのセル内ですべての工程を最初から最後まで1人で組み立てる方式です。
Pembagian kerja dalam produksi sel memiliki 3 metode: (1) Metode kedai 1 orang (Hitori-yatai), di mana 1 operator multiketerampilan merakit seluruh proses dari awal hingga akhir seorang diri di dalam 1 sel.
②「巡回方式(ウサギ追い方式)」は、複数の作業者がそれぞれ製品を持ってU字ラインの最初から最後まで順番に回りながら全工程を完成させる方式です。③「分割方式」は、1つのセル内を複数のゾーンに分け、複数の作業者が数工程ずつ分担してリレーする方式です。
(2) Metode sirkuit / keliling (metode kejar kelinci), di mana beberapa operator masing-masing membawa produk dan berkeliling secara berurutan dari awal hingga akhir lini huruf U untuk menyelesaikan seluruh proses. (3) Metode pembagian, di mana 1 sel dibagi menjadi beberapa zona dan beberapa operator berbagi masing-masing beberapa proses secara estafet.
Poin penting
- セル生産方式=1人または少人数の多能工が屋台(セル)で複数工程を一貫担当し、品種切替や数量変動に強い。
Metode produksi sel = 1 atau sedikit operator multiketerampilan menangani banyak proses secara terpadu di dalam sel (kedai), tangguh menghadapi pergantian jenis dan fluktuasi jumlah. - セル生産の3形態:①1人屋台方式(1人で全工程完結)、②巡回方式(複数人が各自で全工程を巡回)、③分割方式(セル内を複数人で工程分担)。
3 bentuk produksi sel: (1) Metode kedai 1 orang (1 orang menyelesaikan semua proses), (2) Metode sirkuit/keliling (beberapa orang masing-masing mengelilingi semua proses), (3) Metode pembagian (beberapa orang membagi proses di dalam sel). - ライン生産は少種多量で単能工でも習熟しやすいが、ボトルネック工程に全体の生産速度が制約される。
Produksi lini cocok untuk sedikit jenis banyak jumlah dan mudah dikuasai pekerja berketerampilan tunggal, tetapi kecepatan seluruh lini dibatasi oleh proses leher botol (bottleneck).
| Kosakata | Arti |
|---|---|
| ライン生産方式とセル生産方式(屋台生産) | Metode produksi lini dan Metode produksi sel (produksi kedai yatai) |
| 1人屋台方式・巡回方式・分割方式 | Metode kedai 1 orang, Metode sirkuit (kejar kelinci), Metode pembagian |
| 多能工とモラール(作業意欲)向上 | Operator multiketerampilan (multi-skilled worker) dan peningkatan semangat kerja (Morale) |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
第1章(問1〜問4)では、まず「企業活動と4つの物流(調達・生産・販売・回収物流)」および「1次目的(QCD)と2次目的(P・S・M・E)」の定義が問われます。工場内の運搬・荷役を指す「マテリアルハンドリング(マテハン)」も頻出です。
Pada Bab 1 (Soal 1 sampai Soal 4), pertama-tama ditanyakan definisi aktivitas perusahaan dan 4 logistik (pengadaan, produksi, penjualan, pengembalian) serta tujuan primer (QCD) dan tujuan sekunder (P, S, M, E). Istilah Material Handling (Matehan) yang menunjuk pada pengangkutan dan bongkar muat di dalam pabrik juga sering muncul.
問2では「見込生産」と「受注生産」の特徴を入れ替えるひっかけが毎回出題されます。「見込生産=納入リードタイムが短い・需要予測と完成品在庫が不可欠」「受注生産=完成品在庫リスクがない・納入リードタイムが長い」を対比して覚えましょう。
Pada Soal 2, jebakan yang menukar ciri Produksi untuk stok dan Produksi berdasarkan pesanan selalu keluar setiap ujian. Bandingkan dan ingat: Produksi untuk stok = lead time pengiriman singkat, wajib ada peramalan permintaan dan stok barang jadi; Produksi berdasarkan pesanan = tidak ada risiko stok barang jadi, lead time pengiriman panjang.
また「共通部品・ユニットまでは見込生産し、受注後に最終組立を行うBTO(受注組立生産)」は、短納期と多品種対応を両立する代表方式です。
Selain itu, BTO (produksi perakitan berdasarkan pesanan)—yang memproduksi komponen umum dan unit untuk stok lalu melakukan perakitan akhir setelah menerima pesanan—adalah metode utama yang menyeimbangkan pengiriman singkat dan penanganan banyak jenis produk.
問3〜問4では、「多種少量=個別生産=ジョブショップ(機能別配置)・セル生産」「少種多量=連続生産=フローショップ(製品別配置)・ライン生産」の対応、およびセル生産の「1人屋台・巡回・分割方式」の区別を確実に押さえてください。
Pada Soal 3 sampai Soal 4, pastikan menguasai pasangan: Banyak jenis sedikit jumlah = Produksi individual = Job shop (tata letak fungsional) & Produksi sel; Sedikit jenis banyak jumlah = Produksi kontinu = Flow shop (tata letak produk) & Produksi lini; serta perbedaan 3 metode produksi sel (kedai 1 orang, sirkuit, pembagian).
Poin penting
- 見込生産(予測生産・短納期・在庫リスクあり)vs 受注生産(注文後生産・長納期・製品在庫なし)vs BTO(部品見込+受注後組立)。
Produksi untuk stok (berbasis peramalan, kirim cepat, risiko stok) vs Produksi berdasarkan pesanan (produksi setelah pesanan, kirim lama, tanpa stok produk) vs BTO (stok komponen + rakit setelah pesanan). - 多種少量・個別生産=汎用機・ジョブショップ型(機能別配置)/少種多量・連続生産=専用機・フローショップ型(製品別配置)。
Banyak jenis sedikit jumlah & individual = Mesin serbaguna, tipe Job shop (tata letak fungsional) / Sedikit jenis banyak jumlah & kontinu = Mesin khusus, tipe Flow shop (tata letak produk). - セル生産(多能工による1人屋台・巡回・分割方式)vs ライン生産(単一品種・切替・混合品種[混流]ライン)。
Produksi sel (operator multiketerampilan dengan metode kedai 1 orang, sirkuit, atau pembagian) vs Produksi lini (lini jenis tunggal, pergantian, atau jenis campuran).
| Kosakata | Arti |
|---|---|
| 見込生産・受注生産・BTOの比較 | Perbandingan Produksi untuk stok, Produksi berdasarkan pesanan, dan BTO |
| ジョブショップ型とフローショップ型 | Tipe Job shop dan Tipe Flow shop |
| セル生産の3方式と混流ライン | 3 metode Produksi sel dan Lini campuran (Mixed-model line) |
Sistem & Jenis Produksi
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html