
ထုတ်လုပ်မှုစနစ်များနှင့် ထုတ်လုပ်မှုပုံစံများ (စာမေးပွဲအကျဉ်းချုပ်၊ အော်ဒါအရနှင့် ကြိုတင်ခန့်မှန်းထုတ်လုပ်ခြင်း၊ ဆဲလ်နှင့် လိုင်းထုတ်လုပ်မှု)
生産システムと生産形態(試験概要・受注と見込・セルとライン)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး စီမံကိန်းရေးဆွဲခြင်း အဆင့် 3 生産管理プランニング (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. ビジネス・キャリア検定「生産管理プランニング3級」の概要とオペレーションとの違い
1. Business Career Test အဆင့် 3 ကုန်ထုတ်လုပ်မှုစီမံခန့်ခွဲမှု ပလန်နင်း (Planning) ၏ အကျဉ်းချုပ်နှင့် အော်ပရေးရှင်း (Operations) နှင့် ကွာခြားချက်
中央職業能力開発協会(JAVADA)が実施する「ビジネス・キャリア検定試験 生産管理プランニング3級」は、製造業の生産計画や設計・工程管理に関わる職務知識を評価する公的資格試験です。
ဗဟိုအသက်မွေးဝမ်းကျောင်း စွမ်းရည်ဖွံ့ဖြိုးတိုးတက်ရေးအသင်း (JAVADA) က ကျင်းပသော Business Career Test ကုန်ထုတ်လုပ်မှုစီမံခန့်ခွဲမှု ပလန်နင်း အဆင့် 3 သည် ကုန်ထုတ်လုပ်ငန်းများရှိ ထုတ်လုပ်မှုစီမံကိန်း၊ ဒီဇိုင်းနှင့် လုပ်ငန်းစဉ်စီမံခန့်ခွဲမှုတို့နှင့် သက်ဆိုင်သော လုပ်ငန်းခွင်အသိပညာကို အကဲဖြတ်သည့် တရားဝင်အရည်အချင်းစစ် စာမေးပွဲဖြစ်ပါသည်။
試験形式は4肢択一のマークシート方式で、出題数は「全40問(専門知識25問+共通知識15問)」、試験時間は「110分」、合格基準は「100点満点中60%以上(24問以上の正解)」です。
စာမေးပွဲပုံစံမှာ ရွေးချယ်စရာ 4 ခုအနက် အဖြေမှန် 1 ခုရွေးရသော Mark-sheet စနစ်ဖြစ်ပြီး မေးခွန်းအရေအတွက် စုစုပေါင်း 40 ပုဒ် (အထူးပြုအသိပညာ 25 ပုဒ် + အထွေထွေဗဟုသုတ 15 ပုဒ်)၊ ဖြေဆိုချိန် 110 မိနစ် နှင့် အောင်မှတ်စံနှုန်းမှာ အမှတ်ပြည့် 100 တွင် 60% နှင့်အထက် (အဖြေမှန် 24 ပုဒ်နှင့်အထက်) ဖြစ်ပါသည်။
本試験は製造分野(素形材・産業機械・電気電子情報関連製造業)の「特定技能2号」移行要件の対象試験であり、外国人受験者向けに漢字すべてにふりがなを付けた「ルビ付き試験問題(試験番号041B02)」も選択できます。
ဤစာမေးပွဲသည် ကုန်ထုတ်လုပ်ငန်းနယ်ပယ် 3 ခု (ကုန်ကြမ်းပစ္စည်း၊ စက်မှုလုပ်ငန်းသုံးစက်ပစ္စည်းနှင့် လျှပ်စစ်/အီလက်ထရွန်နစ်/သတင်းအချက်အလက် ဆက်စပ်ကုန်ထုတ်လုပ်ငန်း) ၏ အထူးကျွမ်းကျင်လုပ်သား အမှတ် 2 (Tokutei Ginou 2) သို့ ကူးပြောင်းရန် လိုအပ်ချက်ဝင် စာမေးပွဲဖြစ်ပြီး နိုင်ငံခြားသား ဖြေဆိုသူများအတွက် ခန်းဂျီးစာလုံးအားလုံးတွင် ဖတ်နည်း (Furigana) တပ်ပေးထားသော ရူဘီပါသည့် စာမေးပွဲမေးခွန်းလွှာ (စာမေးပွဲအမှတ် 041B02) ကိုလည်း ရွေးချယ်ဖြေဆိုနိုင်ပါသည်။
なお「生産管理オペレーション3級」が製造現場での作業実施・設備保全・資材在庫運搬の実務を主対象とするのに対し、「生産管理プランニング3級」は上流の「製品企画・設計管理・VE・生産計画・MRP・ラインバランシング」に重点を置く点が大きな違いです。
ကုန်ထုတ်လုပ်မှုစီမံခန့်ခွဲမှု အော်ပရေးရှင်း အဆင့် 3 သည် ထုတ်လုပ်ရေးလုပ်ငန်းခွင်၌ အလုပ်လက်တွေ့ဆောင်ရွက်ခြင်း၊ စက်ပစ္စည်းပြုပြင်ထိန်းသိမ်းခြင်းနှင့် ပစ္စည်းသိုလှောင်သယ်ယူပို့ဆောင်ခြင်း လက်တွေ့လုပ်ငန်းများကို အဓိကထားသော်လည်း ကုန်ထုတ်လုပ်မှုစီမံခန့်ခွဲမှု ပလန်နင်း အဆင့် 3 မှာမူ အထက်ပိုင်းလုပ်ငန်းစဉ်များဖြစ်သော ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်း၊ ဒီဇိုင်းစီမံခန့်ခွဲမှု၊ VE၊ ထုတ်လုပ်မှုစီမံကိန်း၊ MRP နှင့် လိုင်းဟန်ချက်ညှိခြင်း (Line Balancing) တို့ကို အလေးပေးထားသည့်အချက်မှာ အဓိကကွာခြားချက်ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 試験仕様=4肢択一・全40問(専門知識25問+共通知識15問)・試験時間110分・合格基準60%以上(24問以上正解)。
စာမေးပွဲသတ်မှတ်ချက် = ရွေးချယ်စရာ 4 ခုအနက် 1 ခုရွေး၊ စုစုပေါင်း မေးခွန်း 40 ပုဒ် (အထူးပြုအသိပညာ 25 ပုဒ် + အထွေထွေဗဟုသုတ 15 ပုဒ်)၊ ဖြေဆိုချိန် 110 မိနစ်၊ အောင်မှတ်စံနှုန်း 60% နှင့်အထက် (24 ပုဒ်နှင့်အထက် မှန်ရမည်)။ - 特定技能2号(製造3分野)の試験要件であり、全漢字にふりがなが振られた「ルビ付き問題(041B02)」を選択できる。
အထူးကျွမ်းကျင်လုပ်သား အမှတ် 2 (ကုန်ထုတ်လုပ်ငန်း နယ်ပယ် 3 ခု) ၏ စာမေးပွဲလိုအပ်ချက်ဖြစ်ပြီး ခန်းဂျီးစာလုံးအားလုံးတွင် ဖတ်နည်းပါသော ရူဘီမေးခွန်းလွှာ (041B02) ကို ရွေးချယ်နိုင်သည်။ - オペレーションが「現場の製造・保全・購買物流実務」を問うのに対し、プランニングは「製品企画・設計・VE・生産計画・工程編成」を問う。
အော်ပရေးရှင်းက လုပ်ငန်းခွင်ရှိ ထုတ်လုပ်မှု၊ ပြုပြင်ထိန်းသိမ်းမှုနှင့် ဝယ်ယူရေး/ထောက်ပံ့ပို့ဆောင်ရေး လက်တွေ့လုပ်ငန်းများကို မေးမြန်းပြီး ပလန်နင်းက ထုတ်ကုန်စီမံကိန်း၊ ဒီဇိုင်း၊ VE၊ ထုတ်လုပ်မှုစီမံကိန်းနှင့် လုပ်ငန်းစဉ်ဖွဲ့စည်းမှုတို့ကို မေးမြန်းသည်။ - 【例】全40問(100点満点・各2.5点)・合格基準60%・試験時間110分 → 合格最低正解数=40×0.60=24問(60点)、1問あたり平均解答時間=110÷40=2.75分
ဥပမာ - စုစုပေါင်း မေးခွန်း 40 ပုဒ် (အမှတ်ပြည့် 100၊ တစ်ပုဒ် 2.5 မှတ်)၊ အောင်မှတ်စံနှုန်း 60%၊ ဖြေဆိုချိန် 110 မိနစ် → အောင်မြင်ရန် အနည်းဆုံးဖြေဆိုရမည့် အဖြေမှန်အရေအတွက် = 40 × 0.60 = 24 ပုဒ် (60 မှတ်)၊ 1 ပုဒ်လျှင် ပျမ်းမျှဖြေဆိုချိန် = 110 ÷ 40 = 2.75 မိနစ်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産管理プランニング3級(041B01・ルビ付き041B02) | ကုန်ထုတ်လုပ်မှုစီမံခန့်ခွဲမှု ပလန်နင်း အဆင့် 3 (041B01၊ ရူဘီပါသော 041B02) |
| 専門知識(25問)と共通知識(15問) | အထူးပြုအသိပညာ (25 ပုဒ်) နှင့် အထွေထွေဗဟုသုတ (15 ပုဒ်) |
| 特定技能2号(製造業3分野) | အထူးကျွမ်းကျင်လုပ်သား အမှတ် 2 (ကုန်ထုတ်လုပ်ငန်း နယ်ပယ် 3 ခု) |
2. 企業活動の流れと物流システム(調達・生産・販売・回収物流)・マテハン
2. ကုမ္ပဏီလုပ်ငန်းဆောင်တာများ၏ စီးဆင်းပုံနှင့် ထောက်ပံ့ပို့ဆောင်ရေးစနစ် (ဝယ်ယူရေး၊ ထုတ်လုပ်ရေး၊ ရောင်းချရေး၊ ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု) နှင့် မာတဲဟန်
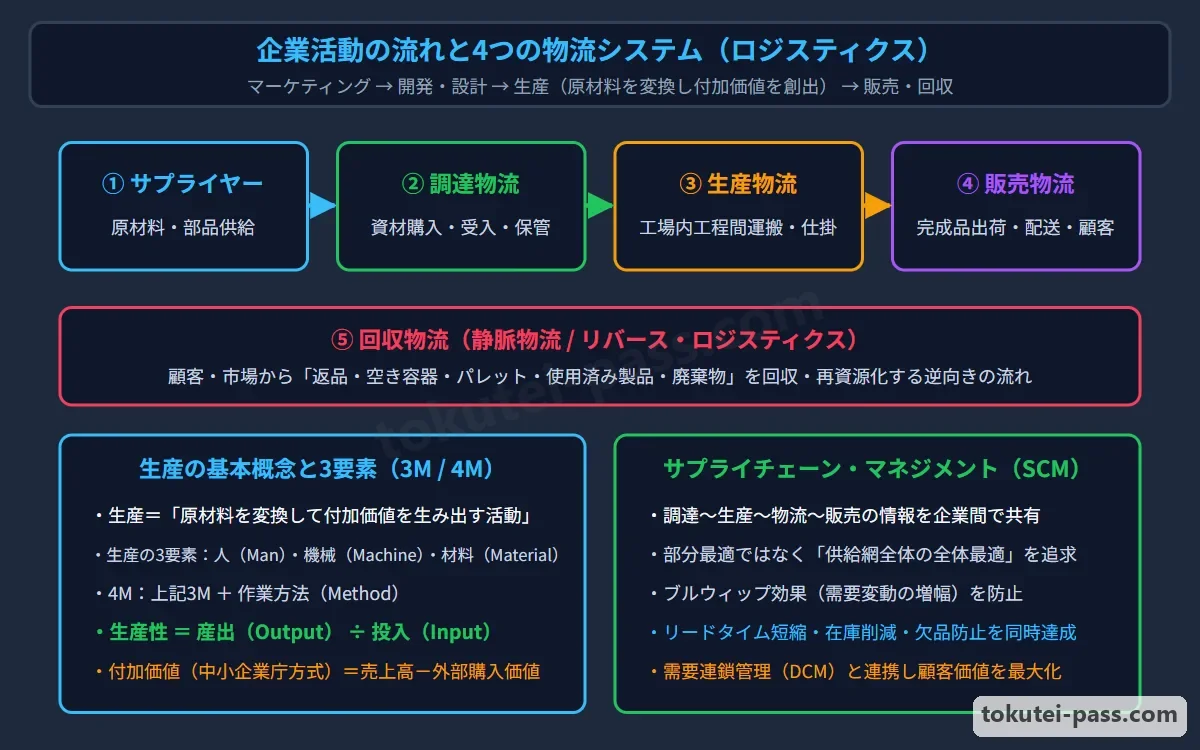
製造業の企業活動は、市場ニーズを捉える「①製品企画」から始まり、「②製品設計」→「③生産準備・工程設計」→「④資材調達・製造(量産)」→「⑤販売・アフターサービス」という一連のプロセスで進められます。
ကုန်ထုတ်လုပ်ငန်းများ၏ ကုမ္ပဏီလုပ်ငန်းဆောင်တာများသည် ဈေးကွက်လိုအပ်ချက်ကို ဖမ်းဆုပ်သည့် (1) ထုတ်ကုန်စီမံကိန်းရေးဆွဲခြင်း မှ စတင်ကာ (2) ထုတ်ကုန်ဒီဇိုင်းဆွဲခြင်း → (3) ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်းနှင့် လုပ်ငန်းစဉ်ဒီဇိုင်းဆွဲခြင်း → (4) ပစ္စည်းဝယ်ယူစုဆောင်းခြင်းနှင့် ထုတ်လုပ်ခြင်း (အမြောက်အမြားထုတ်လုပ်ခြင်း) → (5) ရောင်းချခြင်းနှင့် ရောင်းချပြီးနောက် ဝန်ဆောင်မှုပေးခြင်း ဟူသော လုပ်ငန်းစဉ်အစဉ်လိုက်အတိုင်း လုပ်ဆောင်ပါသည်။
このモノの流れを支える「物流システム」は4つの領域に分かれます。サプライヤーから原材料や部品を買い入れて工場へ運ぶ「調達物流」、工場内の工程間で仕掛品を移動・保管する「生産物流(社内物流)」です。
ဤပစ္စည်းစီးဆင်းမှုကို ပံ့ပိုးပေးသော ထောက်ပံ့ပို့ဆောင်ရေးစနစ် (Logistics System) ကို နယ်ပယ် 4 ခု ခွဲခြားထားသည်။ ပေးသွင်းသူများထံမှ ကုန်ကြမ်းများနှင့် အစိတ်အပိုင်းများကို ဝယ်ယူ၍ စက်ရုံသို့ သယ်ယူပို့ဆောင်သော ဝယ်ယူရေး ထောက်ပံ့ပို့ဆောင်မှု (Procurement Logistics) နှင့် စက်ရုံအတွင်းရှိ လုပ်ငန်းစဉ်များအကြား လုပ်လက်စပစ္စည်းများ (WIP) ကို ရွှေ့ပြောင်းသိုလှောင်သော ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု (စက်ရုံတွင်း ထောက်ပံ့ပို့ဆောင်မှု) တို့ဖြစ်သည်။
さらに、完成品を物流センターや顧客へ届ける「販売物流」、および使用済み製品・空容器・パレット・返品などを回収してリサイクルや適正処理を行う「回収物流(静脈物流)」があります。
ထို့ပြင် ကုန်ချောများကို ဖြန့်ဖြူးရေးစင်တာ သို့မဟုတ် ဖောက်သည်များထံသို့ ပို့ဆောင်ပေးသော ရောင်းချရေး ထောက်ပံ့ပို့ဆောင်မှု (Sales Logistics) နှင့် အသုံးပြုပြီးသား ထုတ်ကုန်များ၊ အိုးခွက်အလွတ်များ၊ ပက်လက်များနှင့် ပြန်ပို့ကုန်များကို ပြန်လည်သိမ်းဆည်း၍ ပြန်လည်အသုံးပြုခြင်း (Recycling) သို့မဟုတ် သင့်လျော်စွာ စွန့်ပစ်ခြင်းတို့ကို လုပ်ဆောင်သော ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု (Recovery / Venous Logistics) တို့ ရှိကြသည်။
また、工場や倉庫内における原材料・仕掛品・完成品の運搬・荷役・保管・仕分けなどの取扱い全般を「マテリアルハンドリング(マテハン)」と呼び、コンベヤやAGV(無人搬送車)の活用で省力化を図ります。
ထို့အပြင် စက်ရုံနှင့် ဂိုဒေါင်အတွင်း၌ ကုန်ကြမ်းများ၊ လုပ်လက်စပစ္စည်းများနှင့် ကုန်ချောများကို သယ်ယူပို့ဆောင်ခြင်း၊ အတင်အချပြုလုပ်ခြင်း၊ သိုလှောင်ခြင်းနှင့် အမျိုးအစားခွဲခြားခြင်း စသည့် ကိုင်တွယ်မှုအားလုံးကို ပစ္စည်းကိုင်တွယ်ထိန်းသိမ်းမှု (Material Handling - မာတဲဟန်) ဟုခေါ်ပြီး ကွန်ဗေယာများနှင့် AGV (မောင်းသူမဲ့ သယ်ယူပို့ဆောင်ရေးယာဉ်) များကို အသုံးချကာ လုပ်သားအင်အား သက်သာစေရန် ဆောင်ရွက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 企業活動の基本順序:①製品企画→②設計→③生産準備(工程設計・設備手配)→④製造(量産)→⑤販売。
ကုမ္ပဏီလုပ်ငန်းဆောင်တာများ၏ အခြေခံအစဉ်လိုက် - (1) ထုတ်ကုန်စီမံကိန်း → (2) ဒီဇိုင်း → (3) ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်း (လုပ်ငန်းစဉ်ဒီဇိုင်း၊ စက်ပစ္စည်းစီစဉ်ခြင်း) → (4) ထုတ်လုပ်ခြင်း (အမြောက်အမြားထုတ်လုပ်ခြင်း) → (5) ရောင်းချခြင်း။ - 4つの物流領域:調達物流(部品納入)・生産物流(工場内移動)・販売物流(顧客出荷)・回収物流(静脈物流)。
ထောက်ပံ့ပို့ဆောင်ရေး နယ်ပယ် 4 ခု - ဝယ်ယူရေး ထောက်ပံ့ပို့ဆောင်မှု (အစိတ်အပိုင်း ပေးသွင်းခြင်း)၊ ထုတ်လုပ်ရေး ထောက်ပံ့ပို့ဆောင်မှု (စက်ရုံတွင်း ရွှေ့ပြောင်းခြင်း)၊ ရောင်းချရေး ထောက်ပံ့ပို့ဆောင်မှု (ဖောက်သည်ထံ တင်ပို့ခြင်း)၊ ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု (ပြန်လည်စီးဆင်းသော ထောက်ပံ့ပို့ဆောင်မှု)။ - マテリアルハンドリング(マテハン)=生産拠点や倉庫内でのモノの移動・積卸し・保管・ピッキングに関わる取扱い技術。
ပစ္စည်းကိုင်တွယ်ထိန်းသိမ်းမှု (မာတဲဟန်) = ထုတ်လုပ်မှုစက်ရုံနှင့် ဂိုဒေါင်အတွင်း ပစ္စည်းများ ရွှေ့ပြောင်းခြင်း၊ အတင်အချလုပ်ခြင်း၊ သိုလှောင်ခြင်းနှင့် ပစ္စည်းရွေးထုတ်ခြင်း (Picking) တို့နှင့် သက်ဆိုင်သော ကိုင်တွယ်မှုနည်းပညာ။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 製品企画・設計・生産準備・量産 | ထုတ်ကုန်စီမံကိန်း၊ ဒီဇိုင်း၊ ထုတ်လုပ်မှုကြိုတင်ပြင်ဆင်ခြင်းနှင့် အမြောက်အမြားထုတ်လုပ်ခြင်း |
| 調達物流・生産物流・販売物流・回収物流 | ဝယ်ယူရေး၊ ထုတ်လုပ်ရေး၊ ရောင်းချရေးနှင့် ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု |
| マテリアルハンドリング(マテハン) | ပစ္စည်းကိုင်တွယ်ထိန်းသိမ်းမှု (Material Handling - မာတဲဟန်) |
3. 生産管理の目的(QCDとPQCDSME)・6つの管理活動とPDCA/SDCA
3. ထုတ်လုပ်မှုစီမံခန့်ခွဲခြင်း၏ ရည်ရွယ်ချက် (QCD နှင့် PQCDSME)၊ စီမံခန့်ခွဲမှုလုပ်ငန်း 6 ရပ်နှင့် PDCA / SDCA
生産システムとは、人(Man)・機械設備(Machine)・材料(Material)の3Mと方法(Method)・情報(Information)を投入(インプット)し、変換加工して付加価値の高い製品(アウトプット)を産出する仕組みです。
ထုတ်လုပ်မှုစနစ်ဆိုသည်မှာ လူ (Man)၊ စက်ပစ္စည်း (Machine) နှင့် ကုန်ကြမ်းပစ္စည်း (Material) ဟူသော 3M အပြင် နည်းလမ်း (Method) နှင့် သတင်းအချက်အလက် (Information) တို့ကို ထည့်သွင်း (Input) ပြီး ပြောင်းလဲပြုပြင်ထုတ်လုပ်ကာ တန်ဖိုးမြင့်မားသော ထုတ်ကုန်များ (Output) ကို ထုတ်လုပ်ပေးသည့် စနစ်ဖြစ်ပါသည်။
生産管理の1次目的(3大目的)は、顧客が満足する「品質(Quality:Q)」の製品を、低い「原価(Cost:C)」で、約束した「納期(Delivery:D)」および数量どおりに供給する「QCDの最適化」にあります。
ထုတ်လုပ်မှုစီမံခန့်ခွဲခြင်း၏ မူလရည်ရွယ်ချက် (အဓိကရည်မှန်းချက်ကြီး 3 ရပ်) မှာ ဖောက်သည်များ ကျေနပ်နှစ်သက်သည့် အရည်အသွေး (Quality : Q) ရှိသော ထုတ်ကုန်များကို သက်သာသော ကုန်ကျစရိတ် (Cost : C) ဖြင့် ကတိပြုထားသော ပေးပို့ရက် (Delivery : D) နှင့် အရေအတွက်အတိုင်း ပံ့ပိုးပေးနိုင်ရန် QCD ကို အကောင်းဆုံးဖြစ်အောင် ဆောင်ရွက်ခြင်း ဖြစ်သည်။
さらに現場では、QCDを支える2次目的として、生産性(Productivity:P)・安全性(Safety:S)・士気(Morale:M)・環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めます。
ထို့ပြင် လုပ်ငန်းခွင်တွင် QCD ကို ပံ့ပိုးပေးသော ဒုတိယအဆင့် ရည်ရွယ်ချက်များအဖြစ် ကုန်ထုတ်စွမ်းအား (Productivity : P)၊ ဘေးအန္တရာယ်ကင်းရှင်းမှု (Safety : S)၊ လုပ်ငန်းခွင်စိတ်ဓာတ် (Morale : M) နှင့် ပတ်ဝန်းကျင်ထိန်းသိမ်းရေး (Environment : E) တို့ကို ပေါင်းစပ်ထားသည့် PQCDSME ကို ဘက်ပေါင်းစုံမှ မြှင့်တင်ကြသည်။
また工場の6大管理活動は「工程管理(納期と数量)」「作業管理(標準作業と時間)」「設備管理(保全)」「資材・購買管理」「品質管理」「原価管理」であり、標準を守る維持の「SDCA」と、目標を高める改善の「PDCA」の両輪で回します。
ထို့အပြင် စက်ရုံ၏ အဓိက စီမံခန့်ခွဲမှုလုပ်ငန်းကြီး 6 ရပ်မှာ လုပ်ငန်းစဉ်စီမံခန့်ခွဲမှု (ပေးပို့ရက်နှင့် အရေအတွက်)၊ အလုပ်စီမံခန့်ခွဲမှု (စံသတ်မှတ်ထားသော အလုပ်နှင့် အချိန်)၊ စက်ပစ္စည်းစီမံခန့်ခွဲမှု (ပြုပြင်ထိန်းသိမ်းရေး)၊ ပစ္စည်းနှင့် ဝယ်ယူရေးစီမံခန့်ခွဲမှု၊ အရည်အသွေးစီမံခန့်ခွဲမှုနှင့် ကုန်ကျစရိတ်စီမံခန့်ခွဲမှု တို့ဖြစ်ပြီး စံနှုန်းများကို ထိန်းသိမ်းသည့် SDCA နှင့် ရည်မှန်းချက်များကို မြှင့်တင်သည့် တိုးတက်ရေး PDCA ဟူသော ဘီးနှစ်ဘီးဖြင့် လည်ပတ်ဆောင်ရွက်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産管理の1次目的=「品質(Q)・原価(C)・納期(D)」の最適達成(2次目的としてP・S・M・Eが加わる)。
ထုတ်လုပ်မှုစီမံခန့်ခွဲခြင်း၏ မူလရည်ရွယ်ချက် = အရည်အသွေး (Q)၊ ကုန်ကျစရိတ် (C) နှင့် ပေးပို့ရက် (D) တို့ကို အကောင်းဆုံးရရှိစေခြင်း (ဒုတိယအဆင့် ရည်ရွယ်ချက်အဖြစ် P, S, M, E တို့ ပေါင်းစပ်ပါဝင်သည်)။ - 6つの管理活動:工程管理・作業管理・設備管理・資材購買管理・品質管理・原価管理。
စီမံခန့်ခွဲမှုလုပ်ငန်း 6 ရပ် - လုပ်ငန်းစဉ်စီမံခန့်ခွဲမှု၊ အလုပ်စီမံခန့်ခွဲမှု၊ စက်ပစ္စည်းစီမံခန့်ခွဲမှု၊ ပစ္စည်းနှင့် ဝယ်ယူရေးစီမံခန့်ခွဲမှု၊ အရည်အသွေးစီမံခန့်ခွဲမှုနှင့် ကုန်ကျစရိတ်စီမံခန့်ခွဲမှု။ - 日常の標準維持は「SDCA(標準→実施→確認→処置)」、問題解決とレベルアップは「PDCA(計画→実施→確認→処置)」。
နေ့စဉ် စံနှုန်းထိန်းသိမ်းခြင်းအတွက် SDCA (စံသတ်မှတ်ခြင်း → လက်တွေ့လုပ်ဆောင်ခြင်း → စစ်ဆေးခြင်း → အရေးယူဆောင်ရွက်ခြင်း)၊ ပြဿနာဖြေရှင်းခြင်းနှင့် အဆင့်မြှင့်တင်ခြင်းအတွက် PDCA (စီမံကိန်းချခြင်း → လက်တွေ့လုပ်ဆောင်ခြင်း → စစ်ဆေးခြင်း → အရေးယူဆောင်ရွက်ခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| QCD(品質・原価・納期)とPQCDSME | QCD (အရည်အသွေး၊ ကုန်ကျစရိတ်၊ ပေးပို့ရက်) နှင့် PQCDSME |
| 工程・作業・設備・資材購買・品質・原価管理 | လုပ်ငန်းစဉ်၊ အလုပ်၊ စက်ပစ္စည်း၊ ပစ္စည်းဝယ်ယူရေး၊ အရည်အသွေးနှင့် ကုန်ကျစရိတ် စီမံခန့်ခွဲမှု |
| 維持のSDCAサイクルと改善のPDCAサイクル | ထိန်းသိမ်းမှုအတွက် SDCA စက်ဝန်းနှင့် တိုးတက်မှုအတွက် PDCA စက်ဝန်း |
4. 受注生産と見込生産の特徴比較・BTO/ATO(デカップリングポイント)
4. အော်ဒါအရ ထုတ်လုပ်ခြင်းနှင့် ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းတို့၏ လက္ခဏာရပ်များ နှိုင်းယှဉ်ချက်နှင့် BTO / ATO (Decoupling Point)
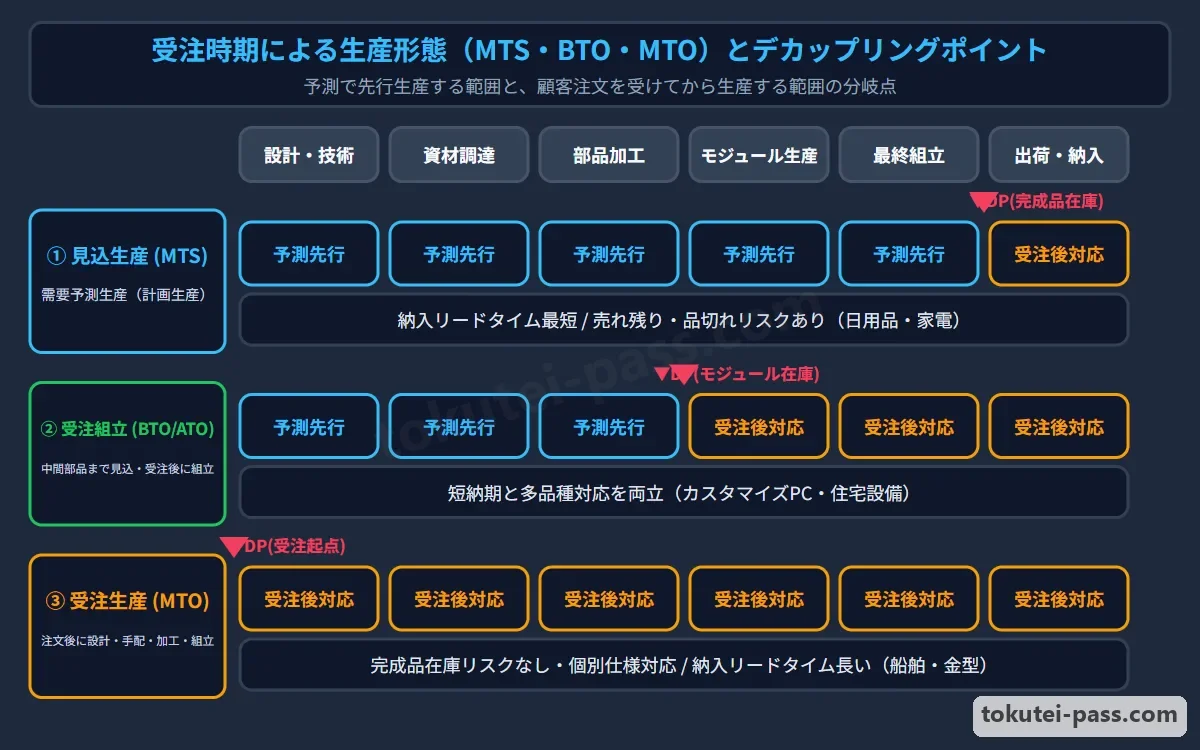
注文を受ける時期と生産開始の関係により「見込生産」と「受注生産」に分かれます。「見込生産(MTS)」は、需要予測に基づいてあらかじめ完成品を生産して在庫を持ち、注文が来たら製品在庫から即座に出荷する方式です。
အော်ဒါလက်ခံရရှိသည့် အချိန်နှင့် ထုတ်လုပ်မှုစတင်သည့် အချိန်တို့၏ ဆက်စပ်မှုအရ ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း နှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း ဟူ၍ ခွဲခြားထားသည်။ ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (Make-to-Stock : MTS) ဆိုသည်မှာ ဝယ်လိုအားခန့်မှန်းချက်အပေါ် အခြေခံ၍ ကုန်ချောများကို ကြိုတင်ထုတ်လုပ်ကာ သိုလှောင်ထားရှိပြီး အော်ဒါဝင်လာသည့်အခါ ကုန်ချောလက်ကျန်ထဲမှ ချက်ချင်းတင်ပို့ပေးသော စနစ်ဖြစ်သည်။
見込生産は、顧客への納入リードタイムが極めて短く、計画的な大量生産で製造原価を低減できる反面、予測が外れると売れ残り(過剰在庫)や品切れ(機会損失)のリスクを負い、個別の仕様変更には対応できません。
ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းသည် ဖောက်သည်ထံ ပေးပို့ရသည့် ကြာချိန် (Delivery Lead Time) အလွန်တိုတောင်းပြီး စီမံကိန်းချ အမြောက်အမြားထုတ်လုပ်ခြင်းဖြင့် ထုတ်လုပ်မှုကုန်ကျစရိတ်ကို လျှော့ချနိုင်သော်လည်း ခန့်မှန်းချက်လွဲချော်ပါက မရောင်းရဘဲ ကျန်နေခြင်း (ကုန်ပစ္စည်းပိုလျှံမှု) သို့မဟုတ် ပစ္စည်းပြတ်လပ်ခြင်း (အခွင့်အလမ်းဆုံးရှုံးမှု) အန္တရာယ်ရှိပြီး သီးသန့်သတ်မှတ်ချက် ပြောင်းလဲမှုများကို လက်ခံဆောင်ရွက်ပေးနိုင်ခြင်း မရှိပါ။
一方、「受注生産(MTO)」は、顧客から正式な注文(仕様・数量・納期)を受けてから設計・資材手配・製造を行う方式です。完成品の売れ残り在庫リスクはなく個別仕様に応じられますが、納入リードタイムが長くなります。
အခြားတစ်ဖက်တွင် အော်ဒါအရ ထုတ်လုပ်ခြင်း (Make-to-Order : MTO) ဆိုသည်မှာ ဖောက်သည်ထံမှ တရားဝင်အော်ဒါ (သတ်မှတ်ချက်၊ အရေအတွက်၊ ပေးပို့ရက်) လက်ခံရရှိပြီးမှသာ ဒီဇိုင်းဆွဲခြင်း၊ ပစ္စည်းမှာယူခြင်းနှင့် ထုတ်လုပ်ခြင်းတို့ကို လုပ်ဆောင်သော စနစ်ဖြစ်သည်။ ကုန်ချော မရောင်းရဘဲ လက်ကျန်ပိုလျှံမည့် အန္တရာယ်မရှိဘဲ သီးသန့်သတ်မှတ်ချက်များအတိုင်း ဆောင်ရွက်ပေးနိုင်သော်လည်း ပေးပို့ရန်ကြာချိန် (Lead Time) ရှည်ကြာပါသည်။
両者の折衷方式が「BTO(Build to Order:受注組立生産/ATO)」です。標準化した共通部品やモジュール(半製品)までは見込生産で在庫しておき、受注後に最終組立だけを行うことで、短納期と多様な仕様対応を両立します。
၎င်းစနစ်နှစ်ခုကို ပေါင်းစပ်ထားသော နည်းလမ်းမှာ BTO (Build to Order - အော်ဒါရမှ တပ်ဆင်ထုတ်လုပ်ခြင်း / ATO) ဖြစ်သည်။ စံသတ်မှတ်ထားသော ဘုံသုံးအစိတ်အပိုင်းများနှင့် မော်ဂျူးများ (တစ်ပိုင်းကုန်ချော) အထိကို ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းဖြင့် သိုလှောင်ထားပြီး အော်ဒါလက်ခံရရှိပြီးနောက် နောက်ဆုံးအဆင့် တပ်ဆင်ခြင်းကိုသာ လုပ်ဆောင်ခြင်းဖြင့် ပေးပို့ချိန်တိုတောင်းမှုနှင့် အမျိုးအစားစုံလင်စွာ ပြောင်းလဲပေးနိုင်မှု နှစ်ခုစလုံးကို ရရှိစေပါသည်။
မှတ်ထားရမည့် အချက်များ
- 見込生産=需要予測で完成品在庫を持つ(納入リードタイムは短いが、需要予測外れによる過剰在庫リスクがある)。
ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (MTS) = ဝယ်လိုအားခန့်မှန်းချက်ဖြင့် ကုန်ချောလက်ကျန် သိုလှောင်ထားသည် (ပေးပို့ရန်ကြာချိန် တိုတောင်းသော်လည်း ခန့်မှန်းချက်လွဲချော်မှုကြောင့် လက်ကျန်ပိုလျှံမည့် အန္တရာယ်ရှိသည်)။ - 受注生産=注文確定後に設計・製造を開始する(完成品在庫リスクはないが、納入リードタイムが長く負荷変動が大きい)。
အော်ဒါအရ ထုတ်လုပ်ခြင်း (MTO) = အော်ဒါအတည်ပြုပြီးမှ ဒီဇိုင်းနှင့် ထုတ်လုပ်မှုကို စတင်သည် (ကုန်ချောလက်ကျန် အန္တရာယ်မရှိသော်လည်း ပေးပို့ရန်ကြာချိန် ရှည်ကြာပြီး လုပ်ငန်းဝန်အား အတက်အကျကြီးမားသည်)။ - BTO(受注組立生産)=共通部品・ユニットを見込生産で在庫(デカップリングポイント)し、受注後に最終組立を行う。
BTO (အော်ဒါရမှ တပ်ဆင်ထုတ်လုပ်ခြင်း) = ဘုံသုံးအစိတ်အပိုင်းများနှင့် ယူနစ်များကို ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းဖြင့် သိုလှောင်ထားပြီး (Decoupling Point) အော်ဒါရရှိပြီးနောက် နောက်ဆုံးအဆင့် တပ်ဆင်ခြင်းကို လုပ်ဆောင်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 見込生産と受注生産 | ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (MTS) နှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း (MTO) |
| BTO(受注組立生産)・ATO | BTO (Build to Order) နှင့် ATO (Assemble to Order) |
| デカップリングポイント(予測と受注の分岐点) | Decoupling Point (ခန့်မှန်းထုတ်လုပ်မှုနှင့် အော်ဒါအရထုတ်လုပ်မှု ကွဲပြားသည့်အမှတ်) |
| 納入リードタイムと在庫リスク | ပေးပို့ရန်ကြာချိန် (Delivery Lead Time) နှင့် ကုန်လက်ကျန်အန္တရာယ် |
5. 品種と生産量による分類(少種多量・中種中量・多種少量生産)
5. ထုတ်ကုန်အမျိုးအစားနှင့် ထုတ်လုပ်မှုပမာဏအလိုက် ခွဲခြားခြင်း (အမျိုးအစားနည်း ပမာဏများ၊ အမျိုးအစားလတ် ပမာဏလတ်၊ အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု)
生産形態を「品種の多さ(種類)」と「生産量の多さ」の組み合わせで見ると、①少種多量生産、②中種中量生産、③多種少量生産の3つに分類されます。
ထုတ်လုပ်မှုပုံစံကို ထုတ်ကုန်အမျိုးအစား များပြားမှုနှင့် ထုတ်လုပ်မှုပမာဏ များပြားမှုတို့၏ ပေါင်းစပ်မှုဖြင့် ကြည့်ပါက (1) အမျိုးအစားနည်း ပမာဏများ ထုတ်လုပ်မှု၊ (2) အမျိုးအစားလတ် ပမာဏလတ် ထုတ်လုပ်မှုနှင့် (3) အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု ဟူ၍ 3 မျိုး ခွဲခြားနိုင်သည်။
「少種多量生産」は、限定された少ない種類の標準品(飲料・日用品・基礎化学品・汎用ネジ等)を大量に造る形態です。専用設備による自動化ラインを組みやすく、作業の標準化と習熟により製品1個あたりの原価を大幅に下げられます。
အမျိုးအစားနည်း ပမာဏများ ထုတ်လုပ်မှု ဆိုသည်မှာ ကန့်သတ်ထားသော အမျိုးအစား အနည်းငယ်သာရှိသည့် စံချိန်မီထုတ်ကုန်များ (အဖျော်ယမကာ၊ နေ့စဉ်သုံးပစ္စည်း၊ အခြေခံဓာတုပစ္စည်း၊ အထွေထွေသုံး ဝက်အူ စသည်) ကို အမြောက်အမြား ထုတ်လုပ်သည့်ပုံစံဖြစ်သည်။ သီးသန့်စက်ပစ္စည်းများဖြင့် အလိုအလျောက်လိုင်း တည်ဆောက်ရန် လွယ်ကူပြီး အလုပ်စံသတ်မှတ်ခြင်းနှင့် ကျွမ်းကျင်လာခြင်းတို့ကြောင့် ထုတ်ကုန် 1 ခုချင်းစီ၏ ကုန်ကျစရိတ်ကို သိသာစွာ လျှော့ချနိုင်သည်။
「多種少量生産」は、顧客ごとの多様な仕様の製品(特注産業機械・金型・試作品等)を少ない数量ずつ造る形態です。汎用機械と熟練作業者(多能工)が中心となり、きめ細かい日程管理・進捗管理と段取り替え短縮が課題となります。
အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု ဆိုသည်မှာ ဖောက်သည်တစ်ဦးချင်းစီအလိုက် မတူညီသော သတ်မှတ်ချက်ရှိသည့် ထုတ်ကုန်များ (သီးသန့်မှာယူသော စက်မှုလုပ်ငန်းသုံးစက်များ၊ ပုံစံခွက် Die/Mold၊ စမ်းသပ်ထုတ်ကုန် စသည်) ကို အရေအတွက် အနည်းငယ်စီ ထုတ်လုပ်သည့်ပုံစံဖြစ်သည်။ အထွေထွေသုံးစက်များနှင့် ကျွမ်းကျင်လုပ်သားများ (လုပ်ငန်းစုံကျွမ်းကျင်သူ) က အဓိကဖြစ်ပြီး အသေးစိတ် အချိန်ဇယားစီမံခန့်ခွဲမှု၊ တိုးတက်မှုစီမံခန့်ခွဲမှုနှင့် စက်ပြင်ဆင်ချိန် (Setup time) လျှော့ချရေးတို့မှာ အဓိကစိန်ခေါ်မှုများဖြစ်သည်။
「中種中量生産」は両者の中間(工作機械・建設機械・家電製品等)であり、共通部品のモジュール化やグループテクノロジー(GT:類似部品のグループ化加工)によって、多品種でありながら量産効果を引き出す工夫を行います。
အမျိုးအစားလတ် ပမာဏလတ် ထုတ်လုပ်မှု မှာ ၎င်းနှစ်ခု၏ အလယ်အလတ် (စက်ကိရိယာများ၊ ဆောက်လုပ်ရေးစက်ယန္တရားများ၊ အိမ်သုံးလျှပ်စစ်ပစ္စည်းများ စသည်) ဖြစ်ပြီး ဘုံသုံးအစိတ်အပိုင်းများကို မော်ဂျူးပုံစံပြုလုပ်ခြင်းနှင့် အုပ်စုဖွဲ့နည်းပညာ (Group Technology - GT : ဆင်တူသော အစိတ်အပိုင်းများကို အုပ်စုဖွဲ့၍ ပြုပြင်ထုတ်လုပ်ခြင်း) တို့ဖြင့် အမျိုးအစားစုံလင်သော်လည်း အမြောက်အမြားထုတ်လုပ်မှု၏ အကျိုးကျေးဇူးကို ရရှိအောင် တီထွင်ဆောင်ရွက်ကြသည်။
မှတ်ထားရမည့် အချက်များ
- 少種多量生産=見込生産・専用ライン向きで、設備稼働率が高く単価低減に優れるが、需要変化への柔軟性は低い。
အမျိုးအစားနည်း ပမာဏများ ထုတ်လုပ်မှု = ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်းနှင့် သီးသန့်လိုင်းအတွက် သင့်လျော်ပြီး စက်လည်ပတ်နှုန်းမြင့်မားကာ တစ်ခုချင်းကုန်ကျစရိတ် လျှော့ချရာတွင် ထူးချွန်သော်လည်း ဝယ်လိုအားအပြောင်းအလဲအပေါ် လိုက်လျောညီထွေရှိမှု နည်းပါးသည်။ - 多種少量生産=受注生産・汎用設備向きで、仕様変更に柔軟に対応できるが、段取り替えや運搬・停滞が増えやすい。
အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု = အော်ဒါအရ ထုတ်လုပ်ခြင်းနှင့် အထွေထွေသုံးစက်ပစ္စည်းအတွက် သင့်လျော်ပြီး သတ်မှတ်ချက်အပြောင်းအလဲများကို လိုက်လျောညီထွေ ဆောင်ရွက်နိုင်သော်လည်း စက်ပြင်ဆင်ချိန်၊ သယ်ယူပို့ဆောင်မှုနှင့် စောင့်ဆိုင်းမှုများ တိုးလာတတ်သည်။ - 中種中量生産=部品の共通化(モジュール化)やグループテクノロジー(GT)により、多様性と生産効率を両立する。
အမျိုးအစားလတ် ပမာဏလတ် ထုတ်လုပ်မှု = အစိတ်အပိုင်းများကို ဘုံသုံးပြုလုပ်ခြင်း (မော်ဂျူးစနစ်) နှင့် အုပ်စုဖွဲ့နည်းပညာ (GT) တို့ဖြင့် အမျိုးအစားစုံလင်မှုနှင့် ထုတ်လုပ်မှုစွမ်းရည် နှစ်ခုစလုံးကို ဟန်ချက်ညီစေသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 少種多量生産・中種中量生産・多種少量生産 | အမျိုးအစားနည်း ပမာဏများ၊ အမျိုးအစားလတ် ပမာဏလတ်နှင့် အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု |
| 専用機械と汎用機械 | သီးသန့်သုံးစက်ပစ္စည်းနှင့် အထွေထွေသုံးစက်ပစ္စည်း |
| グループテクノロジー(GT:類似部品の集約) | အုပ်စုဖွဲ့နည်းပညာ (GT - ဆင်တူသော အစိတ်အပိုင်းများကို စုစည်းခြင်း) |
6. 仕事の流し方による分類(個別生産・ロット生産・連続生産)
6. အလုပ်စီးဆင်းပုံအလိုက် ခွဲခြားခြင်း (တစ်ခုချင်း ထုတ်လုပ်မှု၊ အသုတ်လိုက် ထုတ်လုပ်မှု၊ စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု)
時期的な仕事の流し方(連続性)によって、生産形態は「個別生産」「ロット生産」「連続生産」の3つに分かれます。「個別生産」は、船舶・大型橋梁・発電プラント・専用金型など、注文ごとに設計が異なる製品を1個(1基)ずつ製作する形態です。
အချိန်ကာလအလိုက် အလုပ်စီးဆင်းပုံ (စဉ်ဆက်မပြတ်ရှိမှု) အရ ထုတ်လုပ်မှုပုံစံကို တစ်ခုချင်း ထုတ်လုပ်မှု၊ အသုတ်လိုက် (Lot) ထုတ်လုပ်မှု နှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု ဟူ၍ 3 မျိုး ခွဲခြားထားသည်။ တစ်ခုချင်း ထုတ်လုပ်မှု ဆိုသည်မှာ သင်္ဘော၊ တံတားကြီးများ၊ လျှပ်စစ်ဓာတ်အားပေးစက်ရုံနှင့် သီးသန့်ပုံစံခွက် (Die) များကဲ့သို့ အော်ဒါတစ်ခုချင်းစီအလိုက် ဒီဇိုင်းမတူညီသော ထုတ်ကုန်များကို 1 ခုချင်းစီ ထုတ်လုပ်သည့်ပုံစံဖြစ်သည်။
「ロット生産(断続生産)」は、複数の品種を同一の機械やラインで交互に生産するため、品種ごとにまとまった数量(ロット)を生産しては「段取り替え(金型や治具の交換)」を行い、次の品種へ切り替える方式です。
အသုတ်လိုက် ထုတ်လုပ်မှု (Lot Production / ပြတ်တောင်းထုတ်လုပ်မှု) ဆိုသည်မှာ ထုတ်ကုန်အမျိုးအစား အများအပြားကို စက် သို့မဟုတ် လိုင်းတစ်ခုတည်းတွင် အလှည့်ကျ ထုတ်လုပ်ရန်အတွက် ထုတ်ကုန်အမျိုးအစားတစ်ခုချင်းစီအလိုက် သတ်မှတ်ထားသော အရေအတွက်အစု (Lot) ကို ထုတ်လုပ်ပြီးနောက် စက်ပြင်ဆင်ပြောင်းလဲခြင်း (ပုံစံခွက် သို့မဟုတ် Jigs လဲလှယ်ခြင်း) ပြုလုပ်ကာ နောက်ထပ်ထုတ်ကုန်အမျိုးအစားသို့ ပြောင်းလဲထုတ်လုပ်သည့် စနစ်ဖြစ်သည်။
ロット生産では、1回のロットサイズを大きくしすぎると段取り替え回数は減るものの仕掛品・完成品在庫が増大し、逆に小ロット化すると在庫やリードタイムは縮まりますが段取り替え頻度が増えるため、段取り時間短縮が鍵となります。
အသုတ်လိုက် ထုတ်လုပ်မှုတွင် တစ်ကြိမ်ထုတ်လုပ်သည့် အသုတ်အရွယ်အစား (Lot size) ကို အလွန်ကြီးမားစွာ ထားပါက စက်ပြင်ဆင်ပြောင်းလဲရသည့် အကြိမ်ရေ လျော့နည်းသွားသော်လည်း လုပ်လက်စပစ္စည်းနှင့် ကုန်ချောလက်ကျန်များ တိုးပွားလာပြီး၊ ပြောင်းပြန်အားဖြင့် အသုတ်ငယ် (Small-lot) ပြုလုပ်ပါက လက်ကျန်ပစ္စည်းနှင့် ကြာချိန် လျော့နည်းသွားသော်လည်း စက်ပြင်ဆင်ပြောင်းလဲရသည့် အကြိမ်ရေ တိုးလာသောကြောင့် စက်ပြင်ဆင်ချိန် လျှော့ချရေးမှာ အဓိကသော့ချက်ဖြစ်လာသည်။
「連続生産」は、石油精製・製鉄・セメント・飲料・量産家電など、同一品種の製品を長期間にわたって絶え間なく連続的に流し続ける形態であり、工程間のバランス維持と設備の予防保全が最重点となります。
စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု ဆိုသည်မှာ ရေနံချက်လုပ်ငန်း၊ သံမဏိလုပ်ငန်း၊ ဘိလပ်မြေ၊ အဖျော်ယမကာနှင့် အမြောက်အမြားထုတ် အိမ်သုံးလျှပ်စစ်ပစ္စည်းများကဲ့သို့ တူညီသော ထုတ်ကုန်အမျိုးအစားတစ်ခုတည်းကို ကာလရှည်ကြာစွာ မရပ်မနား စဉ်ဆက်မပြတ် စီးဆင်းထုတ်လုပ်သည့် ပုံစံဖြစ်ပြီး လုပ်ငန်းစဉ်များအကြား ဟန်ချက်ညီမှု ထိန်းသိမ်းခြင်းနှင့် စက်ပစ္စည်း ကြိုတင်ကာကွယ် ပြုပြင်ထိန်းသိမ်းခြင်း (Preventive Maintenance) တို့မှာ အရေးကြီးဆုံးဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 個別生産=注文ごとに異なる製品を1品ずつ製造(造船・大型プラント・特注金型等)。
တစ်ခုချင်း ထုတ်လုပ်မှု = အော်ဒါတစ်ခုချင်းအလိုက် မတူညီသော ထုတ်ကုန်ကို 1 ခုချင်း ထုတ်လုပ်ခြင်း (သင်္ဘောတည်ဆောက်ရေး၊ စက်ရုံကြီးများ၊ သီးသန့်ပုံစံခွက် စသည်)။ - ロット生産=同じ設備で「段取り替え」を行いながら、品種ごとに一定のまとまった数量(ロット)単位で反復生産する。
အသုတ်လိုက် (Lot) ထုတ်လုပ်မှု = တူညီသော စက်ပစ္စည်းပေါ်တွင် စက်ပြင်ဆင်ပြောင်းလဲခြင်း (Setup change) ပြုလုပ်ရင်း ထုတ်ကုန်အမျိုးအစားအလိုက် သတ်မှတ်ထားသော အရေအတွက်အစု (Lot) အလိုက် ထပ်ခါတလဲလဲ ထုတ်လုပ်ခြင်း။ - 連続生産=少種多量の同一製品を専用設備・ラインで長期間休みなく連続して生産する。
စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု = အမျိုးအစားနည်း ပမာဏများသော တူညီသည့်ထုတ်ကုန်ကို သီးသန့်စက်ပစ္စည်း/လိုင်းဖြင့် ကာလရှည်ကြာ မရပ်မနား စဉ်ဆက်မပြတ် ထုတ်လုပ်ခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 個別生産・ロット生産・連続生産 | တစ်ခုချင်း ထုတ်လုပ်မှု၊ အသုတ်လိုက် (Lot) ထုတ်လုပ်မှုနှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု |
| ロットサイズと段取り替え | အသုတ်အရွယ်အစား (Lot size) နှင့် စက်ပြင်ဆင်ပြောင်းလဲခြင်း (Setup change) |
| 小ロット化とシングル段取り | အသုတ်ငယ်ပြုလုပ်ခြင်း (Small-lot) နှင့် ဆယ်မိနစ်အောက် စက်ပြင်ဆင်ခြင်း (Single setup / SMED) |
7. 作業現場の生産方式①(ジョブショップとフローショップ、単一・混合・切替ライン)
7. လုပ်ငန်းခွင် ထုတ်လုပ်မှုနည်းလမ်းများ (1) - Job Shop နှင့် Flow Shop၊ အမျိုးအစားတစ်ခုတည်း၊ ရောနှောနှင့် ပြောင်းလဲထုတ်လုပ်သည့်လိုင်းများ
機械設備の配置(レイアウト)と仕事の流れ方により、現場は「ジョブショップ型」と「フローショップ型」に分かれます。「ジョブショップ型(機能別配置・機種別配置)」は、旋盤職場・フライス盤職場・溶接職場のように同種の機械を1か所に集める方式で、多種少量の個別生産に適します。
စက်ပစ္စည်းကိရိယာများ နေရာချထားပုံ (Layout) နှင့် အလုပ်စီးဆင်းပုံအရ လုပ်ငန်းခွင်ကို Job-shop ပုံစံ နှင့် Flow-shop ပုံစံ ဟူ၍ ခွဲခြားထားသည်။ Job-shop ပုံစံ (လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု / စက်အမျိုးအစားအလိုက် နေရာချထားမှု) သည် တွင်ခုံဌာန၊ ကြိတ်ခုံဌာန၊ ဂဟေဆော်ဌာန ကဲ့သို့ တူညီသောစက်များကို တစ်နေရာတည်းတွင် စုစည်းထားသည့်စနစ်ဖြစ်ပြီး အမျိုးအစားစုံ ပမာဏနည်းသော တစ်ခုချင်း ထုတ်လုပ်မှုအတွက် သင့်လျော်သည်။
「フローショップ型(製品別配置・工程別配置)」は、製品の加工・組立順序に従って機械や作業ステーションを一列に並べる方式(ライン生産)で、運搬距離や仕掛品が最小となり少種多量の連続生産に適します。
Flow-shop ပုံစံ (ထုတ်ကုန်အလိုက် နေရာချထားမှု / လုပ်ငန်းစဉ်အလိုက် နေရာချထားမှု) သည် ထုတ်ကုန်၏ ပြုပြင်ထုတ်လုပ်မှုနှင့် တပ်ဆင်မှု အစဉ်လိုက်အတိုင်း စက်များနှင့် အလုပ်စခန်းများကို တစ်တန်းတည်း စီတန်းချထားသည့်စနစ် (လိုင်းထုတ်လုပ်မှု) ဖြစ်ပြီး သယ်ယူပို့ဆောင်ရသည့် အကွာအဝေးနှင့် လုပ်လက်စပစ္စည်း အနည်းဆုံးဖြစ်ကာ အမျိုးအစားနည်း ပမာဏများသော စဉ်ဆက်မပြတ် ထုတ်လုပ်မှုအတွက် သင့်လျော်သည်။
さらにライン生産は流す品種により3種類に分かれます。1つ目は1種類の製品のみを流し続ける「単一品種ライン(専用ライン)」、2つ目は段取り替えを行ってロット単位で別品種を順番に流す「切替ライン(ロットライン)」です。
ထို့ပြင် လိုင်းထုတ်လုပ်မှုကို စီးဆင်းစေသော ထုတ်ကုန်အမျိုးအစားအလိုက် 3 မျိုး ခွဲခြားထားသည်။ ပထမတစ်မျိုးမှာ ထုတ်ကုန်အမျိုးအစား 1 မျိုးတည်းကိုသာ ဆက်တိုက်စီးဆင်းစေသော အမျိုးအစားတစ်ခုတည်းသုံးလိုင်း (သီးသန့်လိုင်း) ဖြစ်ပြီး ဒုတိယတစ်မျိုးမှာ စက်ပြင်ဆင်ပြောင်းလဲခြင်း ပြုလုပ်၍ အသုတ် (Lot) အလိုက် မတူညီသော ထုတ်ကုန်အမျိုးအစားများကို အလှည့်ကျ စီးဆင်းစေသော ပြောင်းလဲထုတ်လုပ်သည့်လိုင်း (Lot လိုင်း) ဖြစ်သည်။
3つ目は、基本構造が似た複数のモデル(乗用車の異なるグレード等)を、段取り替えなしで1個ずつ混ぜて同じラインに流す「混合品種ライン(混流ライン)」であり、生産の平準化に大きな効果を発揮します。
တတိယတစ်မျိုးမှာ အခြေခံတည်ဆောက်ပုံ ဆင်တူသော မော်ဒယ်အများအပြား (အိမ်စီးကား၏ အဆင့် Grade မတူညီသော မော်ဒယ်များ စသည်) ကို စက်ပြင်ဆင်ပြောင်းလဲခြင်း မပြုလုပ်ဘဲ 1 ခုချင်းစီ ရောနှော၍ လိုင်းတစ်ခုတည်းတွင် စီးဆင်းစေသော ရောနှောအမျိုးအစားလိုင်း (Mixed-model line) ဖြစ်ပြီး ထုတ်လုပ်မှု ညှိနှိုင်းချောမွေ့စေခြင်း (Heijunka) အတွက် ကြီးမားသော အကျိုးသက်ရောက်မှုကို ပြသပါသည်။
မှတ်ထားရမည့် အချက်များ
- ジョブショップ型(機能別・機種別配置)=同種の汎用機を集約し、多種少量・個別生産に柔軟に対応する。
Job-shop ပုံစံ (လုပ်ဆောင်ချက်အလိုက် / စက်အမျိုးအစားအလိုက် နေရာချထားမှု) = တူညီသော အထွေထွေသုံးစက်များကို စုစည်းထားပြီး အမျိုးအစားစုံ ပမာဏနည်းနှင့် တစ်ခုချင်း ထုတ်လုပ်မှုကို လိုက်လျောညီထွေ ဆောင်ရွက်သည်။ - フローショップ型(製品別・工程順配置)=加工順に機械を並べるライン方式で、少種多量生産で運搬と仕掛を最小化する。
Flow-shop ပုံစံ (ထုတ်ကုန်အလိုက် / လုပ်ငန်းစဉ်အစဉ်လိုက် နေရာချထားမှု) = ပြုပြင်ထုတ်လုပ်ပုံ အစဉ်လိုက်အတိုင်း စက်များကို စီတန်းထားသော လိုင်းစနစ်ဖြစ်ပြီး အမျိုးအစားနည်း ပမာဏများ ထုတ်လုပ်မှုတွင် သယ်ယူပို့ဆောင်မှုနှင့် လုပ်လက်စပစ္စည်းကို အနည်းဆုံးဖြစ်စေသည်။ - ラインの3形態:単一品種ライン(1品種専用)・切替ライン(段取り替えでロット生産)・混合品種ライン(段取り替えなしで複数品種を混流)。
လိုင်းပုံစံ 3 မျိုး - အမျိုးအစားတစ်ခုတည်းသုံးလိုင်း (1 မျိုးတည်း သီးသန့်)၊ ပြောင်းလဲထုတ်လုပ်သည့်လိုင်း (စက်ပြင်ဆင်ပြောင်းလဲမှုဖြင့် အသုတ်လိုက်ထုတ်လုပ်ခြင်း)၊ ရောနှောအမျိုးအစားလိုင်း (စက်ပြင်ဆင်ပြောင်းလဲမှုမရှိဘဲ အမျိုးအစားအများအပြားကို ရောနှောစီးဆင်းစေခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ジョブショップ型(機能別配置)とフローショップ型(製品別配置) | Job-shop ပုံစံ (လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု) နှင့် Flow-shop ပုံစံ (ထုတ်ကုန်အလိုက် နေရာချထားမှု) |
| 単一品種ライン・切替ライン・混合品種(混流)ライン | အမျိုးအစားတစ်ခုတည်းသုံးလိုင်း၊ ပြောင်းလဲထုတ်လုပ်သည့်လိုင်းနှင့် ရောနှောအမျိုးအစားလိုင်း (Mixed-model line) |
| 生産の平準化 | ထုတ်လုပ်မှု ညှိနှိုင်းချောမွေ့စေခြင်း (Heijunka) |
8. 作業現場の生産方式②(ライン生産とセル生産の3方式:1人屋台・巡回・分割)
8. လုပ်ငန်းခွင် ထုတ်လုပ်မှုနည်းလမ်းများ (2) - လိုင်းထုတ်လုပ်မှုနှင့် ဆဲလ်ထုတ်လုပ်မှု နည်းလမ်း 3 မျိုး (တစ်ဦးတည်းစခန်း၊ လှည့်လည်စနစ်၊ ခွဲဝေစနစ်)
組立現場では、ベルトコンベヤ等で単一工程を細かく分業する「ライン生産方式」に対し、1人または少人数の「多能工」がU字型等に配置した作業台(セル・屋台)で製品の組み立てから検査まで一貫して担う「セル生産方式」が広く活用されています。
တပ်ဆင်ရေးလုပ်ငန်းခွင်များတွင် ကွန်ဗေယာခါးပတ် စသည်တို့ဖြင့် လုပ်ငန်းစဉ်တစ်ခုချင်းကို အသေးစိတ် အလုပ်ခွဲဝေလုပ်ဆောင်သော လိုင်းထုတ်လုပ်မှုစနစ် နှင့် ဆန့်ကျင်ဘက်အနေဖြင့် လူ 1 ဦး သို့မဟုတ် လူအနည်းငယ်ပါဝင်သော လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သား (Multi-skilled worker) က U-ပုံသဏ္ဌာန် စသဖြင့် နေရာချထားသော အလုပ်စားပွဲ (ဆဲလ် သို့မဟုတ် ယာတိုင်းစခန်း) တွင် ထုတ်ကုန်တပ်ဆင်ခြင်းမှ စစ်ဆေးခြင်းအထိ အစအဆုံး တာဝန်ယူလုပ်ဆောင်သော ဆဲလ်ထုတ်လုပ်မှုစနစ် (Cellular Production) ကို ကျယ်ပြန့်စွာ အသုံးပြုလျက်ရှိသည်။
セル生産方式は、多品種少量生産や需要量の変動・設計変更に柔軟に対応でき、コンベヤによる編成ロス(手待ち)がなく、作業者の責任感や完成の達成感(モラール)が高まるメリットがあります。
ဆဲလ်ထုတ်လုပ်မှုစနစ်သည် အမျိုးအစားစုံ ပမာဏနည်း ထုတ်လုပ်မှု၊ ဝယ်လိုအားပမာဏ အပြောင်းအလဲနှင့် ဒီဇိုင်းအပြောင်းအလဲများကို လိုက်လျောညီထွေ တုံ့ပြန်ဆောင်ရွက်နိုင်ပြီး ကွန်ဗေယာကြောင့်ဖြစ်သော လိုင်းဟန်ချက်မညီသည့် ဆုံးရှုံးမှု (စောင့်ဆိုင်းရမှု) မရှိသည့်အပြင် လုပ်သားများ၏ တာဝန်ယူစိတ်နှင့် ပြီးမြောက်အောင်မြင်မှုခံစားချက် (လုပ်ငန်းခွင်စိတ်ဓာတ် Morale) ကို မြင့်မားစေသည့် အားသာချက်များရှိသည်။
セル生産の作業分担には3つの方式があります。①「1人屋台方式」は、1人の多能工が1つのセル内ですべての工程を最初から最後まで1人で組み立てる方式です。
ဆဲလ်ထုတ်လုပ်မှု၏ အလုပ်ခွဲဝေပုံတွင် နည်းလမ်း 3 မျိုး ရှိပါသည်။ ① တစ်ဦးတည်းစခန်းနည်းလမ်း (One-person stall method) မှာ လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သား 1 ဦးတည်းက ဆဲလ် 1 ခုအတွင်းရှိ လုပ်ငန်းစဉ်အားလုံးကို အစမှအဆုံး တစ်ဦးတည်း တပ်ဆင်ထုတ်လုပ်သော နည်းလမ်းဖြစ်သည်။
②「巡回方式(ウサギ追い方式)」は、複数の作業者がそれぞれ製品を持ってU字ラインの最初から最後まで順番に回りながら全工程を完成させる方式です。③「分割方式」は、1つのセル内を複数のゾーンに分け、複数の作業者が数工程ずつ分担してリレーする方式です。
② လှည့်လည်နည်းလမ်း (Circuit / Chase method သို့မဟုတ် ယုန်လိုက်နည်းလမ်း) မှာ လုပ်သားအများအပြားက မိမိတို့၏ ထုတ်ကုန်ကိုယ်စီကို ကိုင်ဆောင်၍ U-ပုံသဏ္ဌာန်လိုင်း၏ အစမှအဆုံးသို့ အစဉ်လိုက် လှည့်ပတ်သွားလာရင်း လုပ်ငန်းစဉ်အားလုံးကို ပြီးစီးအောင် လုပ်ဆောင်သော နည်းလမ်းဖြစ်သည်။ ③ ခွဲဝေနည်းလမ်း (Division method) မှာမူ ဆဲလ် 1 ခုအတွင်းကို ဇုန်အများအပြား ခွဲခြားထားပြီး လုပ်သားအများအပြားက လုပ်ငန်းစဉ်အနည်းငယ်စီ ခွဲဝေတာဝန်ယူကာ လက်ဆင့်ကမ်း လုပ်ဆောင်သော နည်းလမ်းဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- セル生産方式=1人または少人数の多能工が屋台(セル)で複数工程を一貫担当し、品種切替や数量変動に強い。
ဆဲလ်ထုတ်လုပ်မှုစနစ် = လူ 1 ဦး သို့မဟုတ် လူအနည်းငယ်ပါဝင်သော လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သားက အလုပ်စခန်း (ဆဲလ်) တွင် လုပ်ငန်းစဉ်အများအပြားကို အစအဆုံး တာဝန်ယူပြီး ထုတ်ကုန်အမျိုးအစား ပြောင်းလဲခြင်းနှင့် အရေအတွက်အပြောင်းအလဲတို့တွင် အားကောင်းသည်။ - セル生産の3形態:①1人屋台方式(1人で全工程完結)、②巡回方式(複数人が各自で全工程を巡回)、③分割方式(セル内を複数人で工程分担)。
ဆဲလ်ထုတ်လုပ်မှု ပုံစံ 3 မျိုး - (1) တစ်ဦးတည်းစခန်းနည်းလမ်း (လူ 1 ဦးတည်းက လုပ်ငန်းစဉ်အားလုံး ပြီးစီးအောင်လုပ်ခြင်း)၊ (2) လှည့်လည်နည်းလမ်း (လူအများအပြားက ကိုယ်စီ လုပ်ငန်းစဉ်အားလုံးကို လှည့်ပတ်လုပ်ဆောင်ခြင်း)၊ (3) ခွဲဝေနည်းလမ်း (ဆဲလ်အတွင်း လူအများအပြားက လုပ်ငန်းစဉ်များကို ခွဲဝေတာဝန်ယူခြင်း)။ - ライン生産は少種多量で単能工でも習熟しやすいが、ボトルネック工程に全体の生産速度が制約される。
လိုင်းထုတ်လုပ်မှုသည် အမျိုးအစားနည်း ပမာဏများအတွက် သင့်လျော်ပြီး လုပ်ငန်းတစ်ခုတည်းကျွမ်းကျင်သူများပင် လျင်မြန်စွာ ကျွမ်းကျင်လာနိုင်သော်လည်း အနှေးဆုံးလုပ်ငန်းစဉ် (Bottleneck) က လိုင်းတစ်ခုလုံး၏ ထုတ်လုပ်မှုအမြန်နှုန်းကို ကန့်သတ်ထားသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ライン生産方式とセル生産方式(屋台生産) | လိုင်းထုတ်လုပ်မှုစနစ်နှင့် ဆဲလ်ထုတ်လုပ်မှုစနစ် (ယာတိုင်းစခန်း ထုတ်လုပ်မှု) |
| 1人屋台方式・巡回方式・分割方式 | တစ်ဦးတည်းစခန်းနည်းလမ်း၊ လှည့်လည် (ယုန်လိုက်) နည်းလမ်းနှင့် ခွဲဝေနည်းလမ်း |
| 多能工とモラール(作業意欲)向上 | လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သား (Multi-skilled worker) နှင့် လုပ်ငန်းခွင်စိတ်ဓာတ် (Morale) မြှင့်တင်ခြင်း |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
第1章(問1〜問4)では、まず「企業活動と4つの物流(調達・生産・販売・回収物流)」および「1次目的(QCD)と2次目的(P・S・M・E)」の定義が問われます。工場内の運搬・荷役を指す「マテリアルハンドリング(マテハン)」も頻出です。
အခန်း 1 (မေးခွန်း 1 မှ 4 အထိ) တွင် ပထမဦးစွာ ကုမ္ပဏီလုပ်ငန်းဆောင်တာများနှင့် ထောက်ပံ့ပို့ဆောင်ရေး နယ်ပယ် 4 ခု (ဝယ်ယူရေး၊ ထုတ်လုပ်ရေး၊ ရောင်းချရေးနှင့် ပြန်လည်သိမ်းဆည်းရေး ထောက်ပံ့ပို့ဆောင်မှု) အပြင် မူလရည်ရွယ်ချက် (QCD) နှင့် ဒုတိယအဆင့် ရည်ရွယ်ချက် (P, S, M, E) တို့၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက်များကို မေးမြန်းလေ့ရှိသည်။ စက်ရုံအတွင်း သယ်ယူပို့ဆောင်ခြင်းနှင့် အတင်အချလုပ်ခြင်းကို ရည်ညွှန်းသော ပစ္စည်းကိုင်တွယ်ထိန်းသိမ်းမှု (မာတဲဟန်) ကိုလည်း မကြာခဏ မေးလေ့ရှိသည်။
問2では「見込生産」と「受注生産」の特徴を入れ替えるひっかけが毎回出題されます。「見込生産=納入リードタイムが短い・需要予測と完成品在庫が不可欠」「受注生産=完成品在庫リスクがない・納入リードタイムが長い」を対比して覚えましょう。
မေးခွန်း 2 တွင် ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း နှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း တို့၏ လက္ခဏာရပ်များကို အပြန်အလှန် လဲလှယ်ထားသော လှည့်စားချက်ကို စာမေးပွဲတိုင်းလိုလို မေးမြန်းလေ့ရှိသည်။ ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း = ပေးပို့ရန်ကြာချိန် တိုတောင်းသည်၊ ဝယ်လိုအားခန့်မှန်းချက်နှင့် ကုန်ချောလက်ကျန် မဖြစ်မနေလိုအပ်သည် နှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း = ကုန်ချောလက်ကျန် အန္တရာယ်မရှိပါ၊ ပေးပို့ရန်ကြာချိန် ရှည်ကြာသည် တို့ကို နှိုင်းယှဉ်၍ မှတ်သားထားပါ။
また「共通部品・ユニットまでは見込生産し、受注後に最終組立を行うBTO(受注組立生産)」は、短納期と多品種対応を両立する代表方式です。
ထို့ပြင် ဘုံသုံးအစိတ်အပိုင်းများနှင့် ယူနစ်များအထိကို ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ထားပြီး အော်ဒါလက်ခံရရှိပြီးနောက် နောက်ဆုံးအဆင့် တပ်ဆင်ခြင်းကို လုပ်ဆောင်သော BTO (အော်ဒါရမှ တပ်ဆင်ထုတ်လုပ်ခြင်း) သည် ပေးပို့ချိန်တိုတောင်းမှုနှင့် ထုတ်ကုန်အမျိုးအစား စုံလင်စွာ ဆောင်ရွက်ပေးနိုင်မှု နှစ်ခုစလုံးကို ဟန်ချက်ညီစေသော အဓိကစနစ်ဖြစ်သည်။
問3〜問4では、「多種少量=個別生産=ジョブショップ(機能別配置)・セル生産」「少種多量=連続生産=フローショップ(製品別配置)・ライン生産」の対応、およびセル生産の「1人屋台・巡回・分割方式」の区別を確実に押さえてください。
မေးခွန်း 3 မှ 4 တွင် အမျိုးအစားစုံ ပမာဏနည်း = တစ်ခုချင်း ထုတ်လုပ်မှု = Job-shop (လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု) နှင့် ဆဲလ်ထုတ်လုပ်မှု၊ အမျိုးအစားနည်း ပမာဏများ = စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု = Flow-shop (ထုတ်ကုန်အလိုက် နေရာချထားမှု) နှင့် လိုင်းထုတ်လုပ်မှု တို့၏ ဆက်စပ်မှုအပြင် ဆဲလ်ထုတ်လုပ်မှု၏ တစ်ဦးတည်းစခန်း၊ လှည့်လည်နှင့် ခွဲဝေနည်းလမ်း တို့၏ ကွာခြားချက်ကို သေချာစွာ မှတ်သားထားပါ။
မှတ်ထားရမည့် အချက်များ
- 見込生産(予測生産・短納期・在庫リスクあり)vs 受注生産(注文後生産・長納期・製品在庫なし)vs BTO(部品見込+受注後組立)。
ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း (ခန့်မှန်းချက်အခြေခံ၊ ပေးပို့ချိန်တို၊ လက်ကျန်အန္တရာယ်ရှိ) vs အော်ဒါအရ ထုတ်လုပ်ခြင်း (အော်ဒါရမှထုတ်လုပ်၊ ပေးပို့ချိန်ရှည်၊ ကုန်ချောလက်ကျန်မရှိ) vs BTO (အစိတ်အပိုင်း ကြိုတင်ထုတ်လုပ် + အော်ဒါရမှ တပ်ဆင်)။ - 多種少量・個別生産=汎用機・ジョブショップ型(機能別配置)/少種多量・連続生産=専用機・フローショップ型(製品別配置)。
အမျိုးအစားစုံ ပမာဏနည်းနှင့် တစ်ခုချင်း ထုတ်လုပ်မှု = အထွေထွေသုံးစက်၊ Job-shop ပုံစံ (လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု) / အမျိုးအစားနည်း ပမာဏများနှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု = သီးသန့်သုံးစက်၊ Flow-shop ပုံစံ (ထုတ်ကုန်အလိုက် နေရာချထားမှု)။ - セル生産(多能工による1人屋台・巡回・分割方式)vs ライン生産(単一品種・切替・混合品種[混流]ライン)。
ဆဲလ်ထုတ်လုပ်မှု (လုပ်ငန်းစုံကျွမ်းကျင်သူများဖြင့် တစ်ဦးတည်းစခန်း၊ လှည့်လည်နှင့် ခွဲဝေနည်းလမ်း) vs လိုင်းထုတ်လုပ်မှု (အမျိုးအစားတစ်ခုတည်း၊ ပြောင်းလဲထုတ်လုပ်သည့်နှင့် ရောနှောအမျိုးအစားလိုင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 見込生産・受注生産・BTOの比較 | ကြိုတင်ခန့်မှန်း ထုတ်လုပ်ခြင်း၊ အော်ဒါအရ ထုတ်လုပ်ခြင်းနှင့် BTO တို့၏ နှိုင်းယှဉ်ချက် |
| ジョブショップ型とフローショップ型 | Job-shop ပုံစံနှင့် Flow-shop ပုံစံ |
| セル生産の3方式と混流ライン | ဆဲလ်ထုတ်လုပ်မှု နည်းလမ်း 3 မျိုးနှင့် ရောနှောအမျိုးအစားလိုင်း |
ကုန်ထုတ်လုပ်မှု စနစ်နှင့် အမျိုးအစားများ
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html