
Hệ thống sản xuất và hình thái sản xuất (Tổng quan kỳ thi, Sản xuất theo đơn & dự trữ, Sản xuất ô & dây chuyền)
生産システムと生産形態(試験概要・受注と見込・セルとライン)
Lập kế hoạch sản xuất 生産管理プランニング 3級 (BC検定) · ビジネス・キャリア検定 生産管理プランニング3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. ビジネス・キャリア検定「生産管理プランニング3級」の概要とオペレーションとの違い
1. Tổng quan kỳ thi Business Career Quản lý sản xuất Planning bậc 3 và sự khác biệt với Operation
中央職業能力開発協会(JAVADA)が実施する「ビジネス・キャリア検定試験 生産管理プランニング3級」は、製造業の生産計画や設計・工程管理に関わる職務知識を評価する公的資格試験です。
Kỳ thi Business Career Quản lý sản xuất Planning bậc 3 do Hiệp hội Phát triển Năng lực Nghề nghiệp Trung ương (JAVADA) tổ chức là kỳ thi chứng chỉ công lập đánh giá kiến thức nghiệp vụ liên quan đến lập kế hoạch sản xuất, thiết kế và quản lý công đoạn trong ngành chế tạo.
試験形式は4肢択一のマークシート方式で、出題数は「全40問(専門知識25問+共通知識15問)」、試験時間は「110分」、合格基準は「100点満点中60%以上(24問以上の正解)」です。
Hình thức thi là trắc nghiệm 4 lựa chọn trên phiếu tô (marksheet), số câu hỏi gồm tổng cộng 40 câu (25 câu kiến thức chuyên môn + 15 câu kiến thức chung), thời gian làm bài 110 phút, và tiêu chuẩn đỗ là đạt từ 60% trở lên trên thang điểm 100 (trả lời đúng từ 24 câu trở lên).
本試験は製造分野(素形材・産業機械・電気電子情報関連製造業)の「特定技能2号」移行要件の対象試験であり、外国人受験者向けに漢字すべてにふりがなを付けた「ルビ付き試験問題(試験番号041B02)」も選択できます。
Kỳ thi này nằm trong điều kiện chuyển đổi sang tư cách lưu trú Kỹ năng đặc định số 2 của lĩnh vực chế tạo (3 ngành: vật liệu cơ bản, máy công nghiệp, điện - điện tử - thông tin), và thí sinh người nước ngoài có thể chọn đề thi có phiên âm furigana cho toàn bộ chữ Hán (mã đề 041B02).
なお「生産管理オペレーション3級」が製造現場での作業実施・設備保全・資材在庫運搬の実務を主対象とするのに対し、「生産管理プランニング3級」は上流の「製品企画・設計管理・VE・生産計画・MRP・ラインバランシング」に重点を置く点が大きな違いです。
Trong khi Quản lý sản xuất Operation bậc 3 tập trung vào nghiệp vụ thực hành tại hiện trường như thao tác sản xuất, bảo trì thiết bị và vận chuyển kho vật tư, thì Quản lý sản xuất Planning bậc 3 đặt trọng tâm vào các khâu thượng nguồn gồm hoạch định sản phẩm, quản lý thiết kế, VE, kế hoạch sản xuất, MRP và cân bằng dây chuyền.
Điểm cần nhớ
- 試験仕様=4肢択一・全40問(専門知識25問+共通知識15問)・試験時間110分・合格基準60%以上(24問以上正解)。
Quy cách kỳ thi = Trắc nghiệm 4 lựa chọn, tổng 40 câu (25 câu chuyên môn + 15 câu chung), thời gian 110 phút, chuẩn đỗ từ 60% trở lên (đúng từ 24 câu). - 特定技能2号(製造3分野)の試験要件であり、全漢字にふりがなが振られた「ルビ付き問題(041B02)」を選択できる。
Là điều kiện thi cho Kỹ năng đặc định số 2 (3 ngành chế tạo) và có thể chọn đề thi kèm furigana cho toàn bộ chữ Hán (mã 041B02). - オペレーションが「現場の製造・保全・購買物流実務」を問うのに対し、プランニングは「製品企画・設計・VE・生産計画・工程編成」を問う。
Operation hỏi về thực vụ sản xuất, bảo trì, mua hàng và logistics tại hiện trường; còn Planning hỏi về hoạch định sản phẩm, thiết kế, VE, kế hoạch sản xuất và tổ chức công đoạn. - 【例】全40問(100点満点・各2.5点)・合格基準60%・試験時間110分 → 合格最低正解数=40×0.60=24問(60点)、1問あたり平均解答時間=110÷40=2.75分
Ví dụ: Tổng 40 câu (thang điểm 100, mỗi câu 2.5 điểm), chuẩn đỗ 60%, thời gian thi 110 phút → Số câu đúng tối thiểu để đỗ = 40 × 0.60 = 24 câu (60 điểm), thời gian làm bài trung bình mỗi câu = 110 ÷ 40 = 2.75 phút
| Từ vựng | Nghĩa |
|---|---|
| 生産管理プランニング3級(041B01・ルビ付き041B02) | Quản lý sản xuất Planning bậc 3 (mã 041B01, bản có furigana 041B02) |
| 専門知識(25問)と共通知識(15問) | Kiến thức chuyên môn (25 câu) và Kiến thức chung (15 câu) |
| 特定技能2号(製造業3分野) | Kỹ năng đặc định số 2 (3 ngành công nghiệp chế tạo) |
2. 企業活動の流れと物流システム(調達・生産・販売・回収物流)・マテハン
2. Dòng chảy hoạt động doanh nghiệp và hệ thống logistics (Thu mua, Sản xuất, Bán hàng, Thu hồi) & Matehan
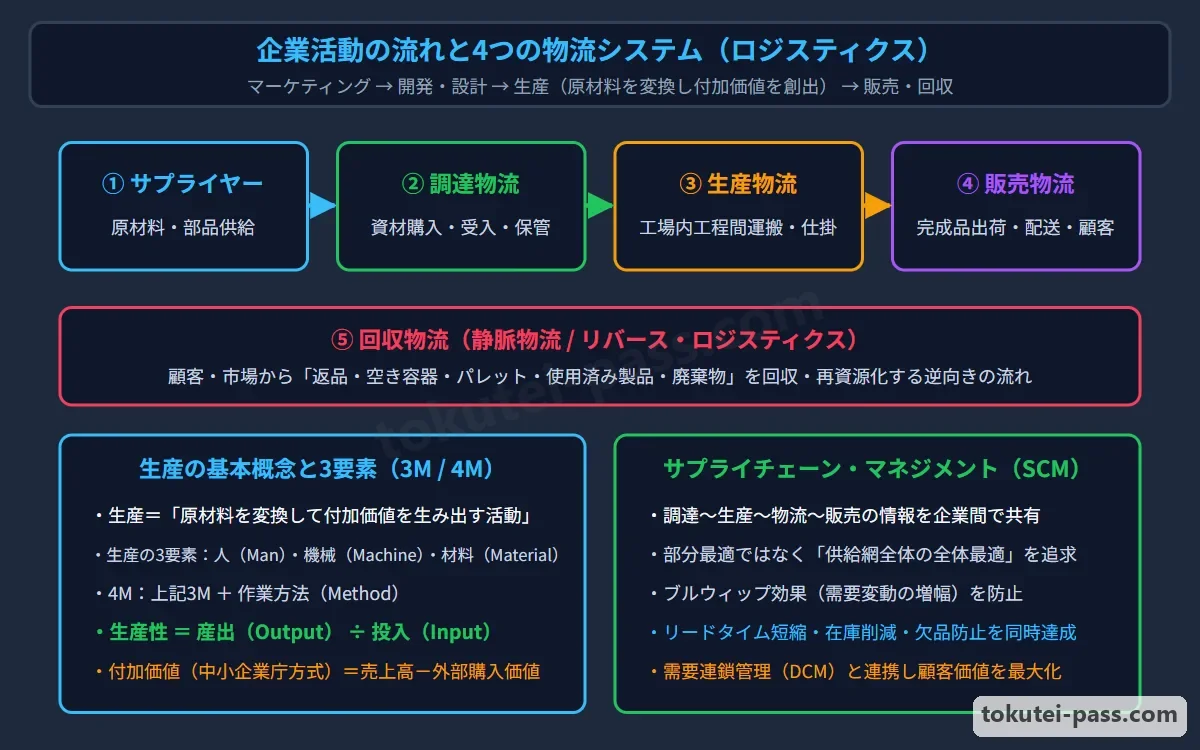
製造業の企業活動は、市場ニーズを捉える「①製品企画」から始まり、「②製品設計」→「③生産準備・工程設計」→「④資材調達・製造(量産)」→「⑤販売・アフターサービス」という一連のプロセスで進められます。
Hoạt động doanh nghiệp trong ngành chế tạo bắt đầu từ (1) Hoạch định sản phẩm nhằm nắm bắt nhu cầu thị trường, tiếp theo là chuỗi quy trình (2) Thiết kế sản phẩm → (3) Chuẩn bị sản xuất và thiết kế công đoạn → (4) Thu mua vật tư và chế tạo (sản xuất hàng loạt) → (5) Bán hàng và dịch vụ hậu mãi.
このモノの流れを支える「物流システム」は4つの領域に分かれます。サプライヤーから原材料や部品を買い入れて工場へ運ぶ「調達物流」、工場内の工程間で仕掛品を移動・保管する「生産物流(社内物流)」です。
Hệ thống logistics nâng đỡ dòng chảy hàng hóa này được chia thành 4 lĩnh vực. Đó là Logistics thu mua (mua nguyên vật liệu và linh kiện từ nhà cung cấp vận chuyển về nhà máy) và Logistics sản xuất hay logistics nội bộ (di chuyển và bảo quản bán thành phẩm giữa các công đoạn trong nhà máy).
さらに、完成品を物流センターや顧客へ届ける「販売物流」、および使用済み製品・空容器・パレット・返品などを回収してリサイクルや適正処理を行う「回収物流(静脈物流)」があります。
Ngoài ra còn có Logistics bán hàng (giao thành phẩm đến trung tâm phân phối hoặc khách hàng) và Logistics thu hồi hay logistics tĩnh mạch (thu hồi sản phẩm đã qua sử dụng, thùng rỗng, pallet, hàng trả lại để tái chế hoặc xử lý đúng quy định).
また、工場や倉庫内における原材料・仕掛品・完成品の運搬・荷役・保管・仕分けなどの取扱い全般を「マテリアルハンドリング(マテハン)」と呼び、コンベヤやAGV(無人搬送車)の活用で省力化を図ります。
Bên cạnh đó, toàn bộ nghiệp vụ bốc xếp, vận chuyển, bảo quản và phân loại nguyên vật liệu, bán thành phẩm, thành phẩm bên trong nhà máy hoặc nhà kho được gọi là Material Handling (Matehan), tận dụng băng tải và xe tự hành AGV để tiết kiệm sức lao động.
Điểm cần nhớ
- 企業活動の基本順序:①製品企画→②設計→③生産準備(工程設計・設備手配)→④製造(量産)→⑤販売。
Trình tự cơ bản của hoạt động doanh nghiệp: (1) Hoạch định sản phẩm → (2) Thiết kế → (3) Chuẩn bị sản xuất (thiết kế công đoạn, bố trí thiết bị) → (4) Chế tạo (sản xuất hàng loạt) → (5) Bán hàng. - 4つの物流領域:調達物流(部品納入)・生産物流(工場内移動)・販売物流(顧客出荷)・回収物流(静脈物流)。
4 lĩnh vực logistics: Logistics thu mua (nhập linh kiện), Logistics sản xuất (di chuyển trong nhà máy), Logistics bán hàng (xuất hàng cho khách), Logistics thu hồi (logistics tĩnh mạch). - マテリアルハンドリング(マテハン)=生産拠点や倉庫内でのモノの移動・積卸し・保管・ピッキングに関わる取扱い技術。
Material Handling (Matehan) = Kỹ thuật xử lý, di chuyển, bốc dỡ, bảo quản và lấy hàng (picking) đối với hàng hóa tại cơ sở sản xuất và nhà kho.
| Từ vựng | Nghĩa |
|---|---|
| 製品企画・設計・生産準備・量産 | Hoạch định sản phẩm, Thiết kế, Chuẩn bị sản xuất, Sản xuất hàng loạt |
| 調達物流・生産物流・販売物流・回収物流 | Logistics thu mua, Logistics sản xuất, Logistics bán hàng, Logistics thu hồi |
| マテリアルハンドリング(マテハン) | Material Handling (Matehan - Xử lý và vận chuyển vật liệu) |
3. 生産管理の目的(QCDとPQCDSME)・6つの管理活動とPDCA/SDCA
3. Mục đích của quản lý sản xuất (QCD và PQCDSME), 6 hoạt động quản lý và chu trình PDCA / SDCA
生産システムとは、人(Man)・機械設備(Machine)・材料(Material)の3Mと方法(Method)・情報(Information)を投入(インプット)し、変換加工して付加価値の高い製品(アウトプット)を産出する仕組みです。
Hệ thống sản xuất là cơ chế đưa vào (Input) yếu tố 3M gồm Con người (Man), Máy móc thiết bị (Machine), Vật liệu (Material) cùng với Phương pháp (Method) và Thông tin (Information), rồi gia công chuyển đổi để tạo ra (Output) sản phẩm có giá trị gia tăng cao.
生産管理の1次目的(3大目的)は、顧客が満足する「品質(Quality:Q)」の製品を、低い「原価(Cost:C)」で、約束した「納期(Delivery:D)」および数量どおりに供給する「QCDの最適化」にあります。
Mục đích cấp 1 (3 mục đích lớn) của quản lý sản xuất là tối ưu hóa QCD: cung cấp sản phẩm có Chất lượng (Quality: Q) làm hài lòng khách hàng, với Giá thành (Cost: C) thấp, đúng Thời hạn giao hàng (Delivery: D) và số lượng đã cam kết.
さらに現場では、QCDを支える2次目的として、生産性(Productivity:P)・安全性(Safety:S)・士気(Morale:M)・環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めます。
Hơn nữa tại hiện trường, với tư cách là mục đích cấp 2 hỗ trợ cho QCD, doanh nghiệp nâng cao tổng hợp PQCDSME bằng cách bổ sung Năng suất (Productivity: P), An toàn (Safety: S), Tinh thần làm việc (Morale: M) và Bảo vệ môi trường (Environment: E).
また工場の6大管理活動は「工程管理(納期と数量)」「作業管理(標準作業と時間)」「設備管理(保全)」「資材・購買管理」「品質管理」「原価管理」であり、標準を守る維持の「SDCA」と、目標を高める改善の「PDCA」の両輪で回します。
6 hoạt động quản lý lớn trong nhà máy gồm: Quản lý công đoạn (tiến độ và số lượng), Quản lý thao tác (thao tác chuẩn và thời gian), Quản lý thiết bị (bảo trì), Quản lý vật tư & mua hàng, Quản lý chất lượng, và Quản lý giá thành; được vận hành bằng hai bánh xe là SDCA để duy trì tiêu chuẩn và PDCA để cải tiến nâng cao mục tiêu.
Điểm cần nhớ
- 生産管理の1次目的=「品質(Q)・原価(C)・納期(D)」の最適達成(2次目的としてP・S・M・Eが加わる)。
Mục đích cấp 1 của quản lý sản xuất = Đạt tối ưu Chất lượng (Q), Giá thành (C), Giao hàng (D) (mục đích cấp 2 bổ sung thêm P, S, M, E). - 6つの管理活動:工程管理・作業管理・設備管理・資材購買管理・品質管理・原価管理。
6 hoạt động quản lý: Quản lý công đoạn, Quản lý thao tác, Quản lý thiết bị, Quản lý mua hàng vật tư, Quản lý chất lượng, Quản lý giá thành. - 日常の標準維持は「SDCA(標準→実施→確認→処置)」、問題解決とレベルアップは「PDCA(計画→実施→確認→処置)」。
Duy trì tiêu chuẩn hằng ngày dùng SDCA (Tiêu chuẩn → Thực hiện → Kiểm tra → Xử lý), giải quyết vấn đề và nâng cao trình độ dùng PDCA (Kế hoạch → Thực hiện → Kiểm tra → Xử lý).
| Từ vựng | Nghĩa |
|---|---|
| QCD(品質・原価・納期)とPQCDSME | QCD (Chất lượng, Giá thành, Giao hàng) và PQCDSME |
| 工程・作業・設備・資材購買・品質・原価管理 | Quản lý công đoạn, thao tác, thiết bị, mua hàng vật tư, chất lượng, giá thành |
| 維持のSDCAサイクルと改善のPDCAサイクル | Chu trình SDCA duy trì và chu trình PDCA cải tiến |
4. 受注生産と見込生産の特徴比較・BTO/ATO(デカップリングポイント)
4. So sánh đặc điểm sản xuất theo đơn đặt hàng và sản xuất dự trữ, BTO / ATO (Điểm phân tách)
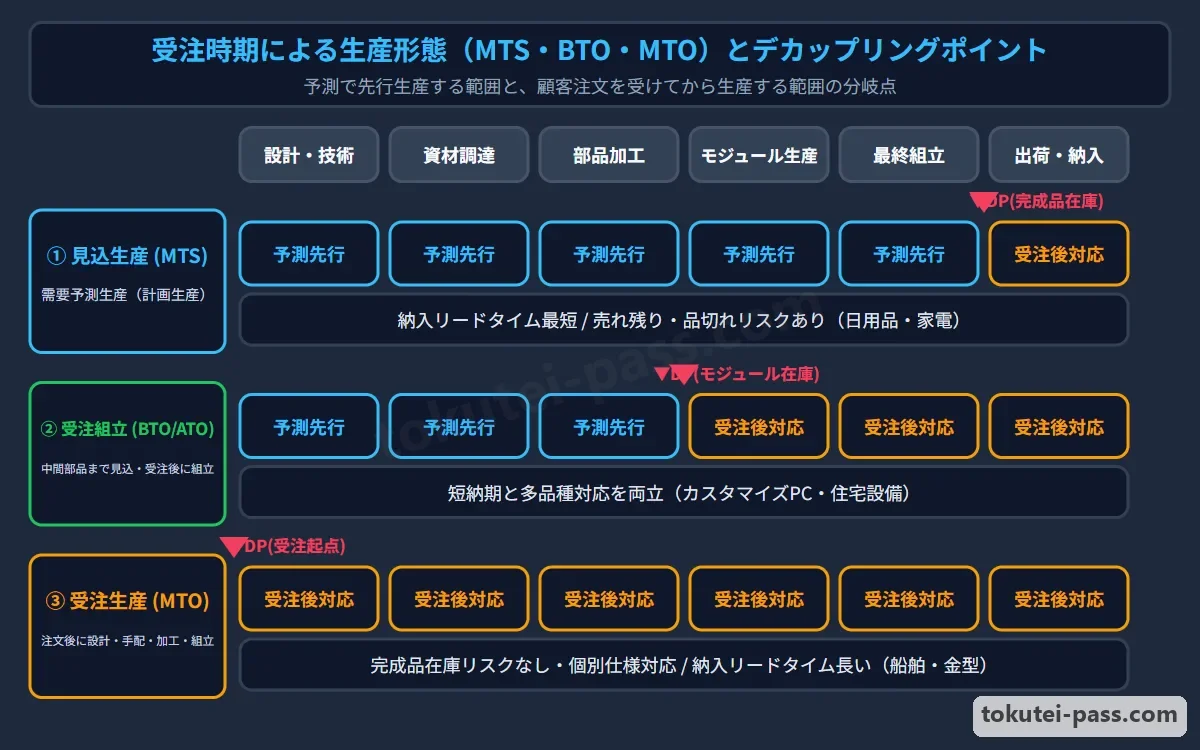
注文を受ける時期と生産開始の関係により「見込生産」と「受注生産」に分かれます。「見込生産(MTS)」は、需要予測に基づいてあらかじめ完成品を生産して在庫を持ち、注文が来たら製品在庫から即座に出荷する方式です。
Dựa vào mối quan hệ giữa thời điểm nhận đơn hàng và thời điểm bắt đầu sản xuất, hình thái được chia thành Sản xuất dự trữ và Sản xuất theo đơn đặt hàng. Sản xuất dự trữ (MTS) là phương thức sản xuất trước thành phẩm dựa trên dự báo nhu cầu để lưu kho, khi có đơn hàng sẽ xuất ngay từ kho thành phẩm.
見込生産は、顧客への納入リードタイムが極めて短く、計画的な大量生産で製造原価を低減できる反面、予測が外れると売れ残り(過剰在庫)や品切れ(機会損失)のリスクを負い、個別の仕様変更には対応できません。
Sản xuất dự trữ có thời gian giao hàng (lead time) cho khách cực ngắn và giảm được giá thành chế tạo nhờ sản xuất hàng loạt có kế hoạch; tuy nhiên nếu dự báo sai sẽ chịu rủi ro tồn kho ế (tồn kho dư thừa) hoặc cháy hàng (mất cơ hội bán), đồng thời không đáp ứng được yêu cầu thay đổi quy cách riêng lẻ.
一方、「受注生産(MTO)」は、顧客から正式な注文(仕様・数量・納期)を受けてから設計・資材手配・製造を行う方式です。完成品の売れ残り在庫リスクはなく個別仕様に応じられますが、納入リードタイムが長くなります。
Ngược lại, Sản xuất theo đơn đặt hàng (MTO) là phương thức chỉ sau khi nhận đơn hàng chính thức từ khách (quy cách, số lượng, thời hạn giao) mới tiến hành thiết kế, chuẩn bị vật tư và chế tạo. Cách này không có rủi ro tồn kho thành phẩm ế và đáp ứng được quy cách riêng, nhưng thời gian giao hàng dài.
両者の折衷方式が「BTO(Build to Order:受注組立生産/ATO)」です。標準化した共通部品やモジュール(半製品)までは見込生産で在庫しておき、受注後に最終組立だけを行うことで、短納期と多様な仕様対応を両立します。
Phương thức dung hòa cả hai là BTO (Build to Order: Sản xuất lắp ráp theo đơn hàng / ATO). Các linh kiện dùng chung và mô-đun (bán thành phẩm) đã tiêu chuẩn hóa được sản xuất dự trữ để lưu kho trước, sau khi nhận đơn chỉ thực hiện lắp ráp cuối cùng, giúp đạt đồng thời giao hàng nhanh và đa dạng quy cách.
Điểm cần nhớ
- 見込生産=需要予測で完成品在庫を持つ(納入リードタイムは短いが、需要予測外れによる過剰在庫リスクがある)。
Sản xuất dự trữ = Nắm giữ tồn kho thành phẩm theo dự báo nhu cầu (thời gian giao hàng ngắn nhưng có rủi ro tồn kho dư thừa do lệch dự báo). - 受注生産=注文確定後に設計・製造を開始する(完成品在庫リスクはないが、納入リードタイムが長く負荷変動が大きい)。
Sản xuất theo đơn đặt hàng = Bắt đầu thiết kế và chế tạo sau khi chốt đơn hàng (không có rủi ro tồn kho thành phẩm nhưng thời gian giao hàng dài và biến động phụ tải lớn). - BTO(受注組立生産)=共通部品・ユニットを見込生産で在庫(デカップリングポイント)し、受注後に最終組立を行う。
BTO (Sản xuất lắp ráp theo đơn) = Lưu kho linh kiện chung và cụm mô-đun bằng sản xuất dự trữ (điểm phân tách decoupling point), sau khi nhận đơn mới lắp ráp hoàn thiện.
| Từ vựng | Nghĩa |
|---|---|
| 見込生産と受注生産 | Sản xuất dự trữ (Make to Stock) và Sản xuất theo đơn đặt hàng (Make to Order) |
| BTO(受注組立生産)・ATO | BTO (Sản xuất lắp ráp theo đơn đặt hàng) / ATO |
| デカップリングポイント(予測と受注の分岐点) | Decoupling point (Điểm phân tách giữa dự báo và đơn đặt hàng) |
| 納入リードタイムと在庫リスク | Lead time giao hàng và rủi ro tồn kho |
5. 品種と生産量による分類(少種多量・中種中量・多種少量生産)
5. Phân loại theo chủng loại và sản lượng (Ít loại nhiều lượng, Trung bình loại trung bình lượng, Nhiều loại ít lượng)
生産形態を「品種の多さ(種類)」と「生産量の多さ」の組み合わせで見ると、①少種多量生産、②中種中量生産、③多種少量生産の3つに分類されます。
Xét hình thái sản xuất theo sự kết hợp giữa độ đa dạng chủng loại và quy mô sản lượng, ta chia thành 3 loại: (1) Sản xuất ít chủng loại sản lượng lớn, (2) Sản xuất chủng loại trung bình sản lượng trung bình, và (3) Sản xuất nhiều chủng loại sản lượng ít.
「少種多量生産」は、限定された少ない種類の標準品(飲料・日用品・基礎化学品・汎用ネジ等)を大量に造る形態です。専用設備による自動化ラインを組みやすく、作業の標準化と習熟により製品1個あたりの原価を大幅に下げられます。
Sản xuất ít chủng loại sản lượng lớn là hình thái chế tạo số lượng lớn một số ít mặt hàng tiêu chuẩn giới hạn (đồ uống, hàng tiêu dùng, hóa chất cơ bản, ốc vít thông dụng...). Hình thái này dễ lập dây chuyền tự động bằng thiết bị chuyên dụng, giúp hạ mạnh giá thành mỗi sản phẩm nhờ tiêu chuẩn hóa thao tác và độ thuần thục.
「多種少量生産」は、顧客ごとの多様な仕様の製品(特注産業機械・金型・試作品等)を少ない数量ずつ造る形態です。汎用機械と熟練作業者(多能工)が中心となり、きめ細かい日程管理・進捗管理と段取り替え短縮が課題となります。
Sản xuất nhiều chủng loại sản lượng ít là hình thái chế tạo từng lượng nhỏ các sản phẩm có quy cách đa dạng theo từng khách hàng (máy công nghiệp đặt riêng, khuôn mẫu, sản phẩm thử nghiệm...). Trọng tâm là máy vạn năng và thợ lành nghề (công nhân đa năng), đòi hỏi quản lý lịch trình, tiến độ sát sao và rút ngắn thời gian chuyển đổi khuôn gá.
「中種中量生産」は両者の中間(工作機械・建設機械・家電製品等)であり、共通部品のモジュール化やグループテクノロジー(GT:類似部品のグループ化加工)によって、多品種でありながら量産効果を引き出す工夫を行います。
Sản xuất chủng loại trung bình sản lượng trung bình nằm ở khoảng giữa (máy công cụ, máy xây dựng, đồ gia dụng...), áp dụng mô-đun hóa linh kiện dùng chung và Công nghệ nhóm (GT: gia công gom nhóm các chi tiết tương đồng) để vừa đa dạng chủng loại vừa phát huy hiệu quả sản xuất hàng loạt.
Điểm cần nhớ
- 少種多量生産=見込生産・専用ライン向きで、設備稼働率が高く単価低減に優れるが、需要変化への柔軟性は低い。
Sản xuất ít chủng loại sản lượng lớn = Phù hợp sản xuất dự trữ và dây chuyền chuyên dụng, tỷ lệ vận hành thiết bị cao và giảm đơn giá tốt, nhưng kém linh hoạt trước biến động nhu cầu. - 多種少量生産=受注生産・汎用設備向きで、仕様変更に柔軟に対応できるが、段取り替えや運搬・停滞が増えやすい。
Sản xuất nhiều chủng loại sản lượng ít = Phù hợp sản xuất theo đơn và thiết bị vạn năng, linh hoạt với thay đổi quy cách nhưng dễ phát sinh nhiều lần chuyển đổi cữ gá, vận chuyển và ứ đọng. - 中種中量生産=部品の共通化(モジュール化)やグループテクノロジー(GT)により、多様性と生産効率を両立する。
Sản xuất chủng loại trung bình sản lượng trung bình = Kết hợp dùng chung linh kiện (mô-đun hóa) và Công nghệ nhóm (GT) để dung hòa tính đa dạng và hiệu suất sản xuất.
| Từ vựng | Nghĩa |
|---|---|
| 少種多量生産・中種中量生産・多種少量生産 | Sản xuất ít loại nhiều lượng, trung bình loại trung bình lượng, nhiều loại ít lượng |
| 専用機械と汎用機械 | Máy chuyên dụng và Máy vạn năng |
| グループテクノロジー(GT:類似部品の集約) | Group Technology (GT: Công nghệ nhóm gom các chi tiết tương đồng) |
6. 仕事の流し方による分類(個別生産・ロット生産・連続生産)
6. Phân loại theo cách luân chuyển công việc (Sản xuất đơn chiếc, Sản xuất theo lô, Sản xuất liên tục)
時期的な仕事の流し方(連続性)によって、生産形態は「個別生産」「ロット生産」「連続生産」の3つに分かれます。「個別生産」は、船舶・大型橋梁・発電プラント・専用金型など、注文ごとに設計が異なる製品を1個(1基)ずつ製作する形態です。
Tùy theo cách luân chuyển công việc theo thời gian (tính liên tục), hình thái sản xuất được chia thành 3 loại: Sản xuất đơn chiếc, Sản xuất theo lô và Sản xuất liên tục. Sản xuất đơn chiếc là hình thái chế tạo từng chiếc (từng cụm) sản phẩm có thiết kế khác nhau theo mỗi đơn hàng như tàu thủy, cầu lớn, nhà máy điện, khuôn mẫu chuyên dụng.
「ロット生産(断続生産)」は、複数の品種を同一の機械やラインで交互に生産するため、品種ごとにまとまった数量(ロット)を生産しては「段取り替え(金型や治具の交換)」を行い、次の品種へ切り替える方式です。
Sản xuất theo lô (sản xuất gián đoạn) là phương thức dùng chung một máy hoặc dây chuyền để sản xuất luân phiên nhiều chủng loại; cứ sản xuất xong một lượng gộp nhất định (lô) cho một chủng loại thì tiến hành chuyển đổi chuẩn bị (thay khuôn, đồ gá) để chuyển sang chủng loại tiếp theo.
ロット生産では、1回のロットサイズを大きくしすぎると段取り替え回数は減るものの仕掛品・完成品在庫が増大し、逆に小ロット化すると在庫やリードタイムは縮まりますが段取り替え頻度が増えるため、段取り時間短縮が鍵となります。
Trong sản xuất theo lô, nếu kích thước lô một lần quá lớn thì số lần chuyển đổi giảm nhưng tồn kho bán thành phẩm và thành phẩm tăng vọt; ngược lại nếu thu nhỏ lô thì tồn kho và lead time giảm nhưng tần suất chuyển đổi tăng lên, do đó rút ngắn thời gian chuyển đổi là chìa khóa then chốt.
「連続生産」は、石油精製・製鉄・セメント・飲料・量産家電など、同一品種の製品を長期間にわたって絶え間なく連続的に流し続ける形態であり、工程間のバランス維持と設備の予防保全が最重点となります。
Sản xuất liên tục là hình thái cho chảy liên tục không ngừng nghỉ cùng một chủng loại sản phẩm trong thời gian dài như lọc dầu, luyện thép, xi măng, đồ uống, điện gia dụng hàng loạt; trong đó duy trì cân bằng giữa các công đoạn và bảo trì phòng ngừa cho thiết bị là ưu tiên hàng đầu.
Điểm cần nhớ
- 個別生産=注文ごとに異なる製品を1品ずつ製造(造船・大型プラント・特注金型等)。
Sản xuất đơn chiếc = Chế tạo từng sản phẩm khác nhau theo từng đơn hàng (đóng tàu, nhà máy lớn, khuôn mẫu đặt riêng...). - ロット生産=同じ設備で「段取り替え」を行いながら、品種ごとに一定のまとまった数量(ロット)単位で反復生産する。
Sản xuất theo lô = Thực hiện chuyển đổi cữ gá trên cùng thiết bị để sản xuất lặp lại theo từng lượng gộp nhất định (lô) cho mỗi chủng loại. - 連続生産=少種多量の同一製品を専用設備・ラインで長期間休みなく連続して生産する。
Sản xuất liên tục = Sản xuất liên tục không nghỉ trong thời gian dài cho cùng một sản phẩm ít loại nhiều lượng trên thiết bị và dây chuyền chuyên dụng.
| Từ vựng | Nghĩa |
|---|---|
| 個別生産・ロット生産・連続生産 | Sản xuất đơn chiếc, Sản xuất theo lô, Sản xuất liên tục |
| ロットサイズと段取り替え | Kích thước lô (Lot size) và Chuyển đổi chuẩn bị (Setup change) |
| 小ロット化とシングル段取り | Thu nhỏ lô và Chuyển đổi trong một con số phút (Single setup) |
7. 作業現場の生産方式①(ジョブショップとフローショップ、単一・混合・切替ライン)
7. Phương thức sản xuất tại hiện trường (1): Job shop và Flow shop, Dây chuyền đơn, hỗn hợp và chuyển đổi
機械設備の配置(レイアウト)と仕事の流れ方により、現場は「ジョブショップ型」と「フローショップ型」に分かれます。「ジョブショップ型(機能別配置・機種別配置)」は、旋盤職場・フライス盤職場・溶接職場のように同種の機械を1か所に集める方式で、多種少量の個別生産に適します。
Tùy theo cách bố trí máy móc thiết bị (layout) và dòng chảy công việc, hiện trường được chia thành kiểu Job shop và kiểu Flow shop. Kiểu Job shop (bố trí theo chức năng / theo loại máy) tập hợp các máy cùng loại về một khu vực như phân xưởng tiện, phân xưởng phay, phân xưởng hàn, rất phù hợp với sản xuất đơn chiếc nhiều chủng loại ít số lượng.
「フローショップ型(製品別配置・工程別配置)」は、製品の加工・組立順序に従って機械や作業ステーションを一列に並べる方式(ライン生産)で、運搬距離や仕掛品が最小となり少種多量の連続生産に適します。
Kiểu Flow shop (bố trí theo sản phẩm / theo công đoạn) sắp xếp máy móc và trạm làm việc thành một hàng theo đúng trình tự gia công lắp ráp sản phẩm (sản xuất dây chuyền), giúp tối thiểu hóa quãng đường vận chuyển và bán thành phẩm, phù hợp với sản xuất liên tục ít chủng loại nhiều số lượng.
さらにライン生産は流す品種により3種類に分かれます。1つ目は1種類の製品のみを流し続ける「単一品種ライン(専用ライン)」、2つ目は段取り替えを行ってロット単位で別品種を順番に流す「切替ライン(ロットライン)」です。
Hơn nữa, sản xuất dây chuyền được chia thành 3 loại tùy theo chủng loại đưa lên chuyền. Thứ nhất là Dây chuyền đơn chủng loại (dây chuyền chuyên dụng) chỉ chạy liên tục 1 loại sản phẩm; thứ hai là Dây chuyền chuyển đổi (dây chuyền lô) có thực hiện chuyển đổi cữ gá để chạy lần lượt từng chủng loại theo lô.
3つ目は、基本構造が似た複数のモデル(乗用車の異なるグレード等)を、段取り替えなしで1個ずつ混ぜて同じラインに流す「混合品種ライン(混流ライン)」であり、生産の平準化に大きな効果を発揮します。
Thứ ba là Dây chuyền hỗn hợp chủng loại (dây chuyền混流 - trộn dòng), đưa nhiều mẫu có cấu trúc cơ bản giống nhau (như các phiên bản khác nhau của xe hơi) trộn lẫn từng chiếc lên cùng một dây chuyền mà không cần chuyển đổi cữ gá, phát huy hiệu quả lớn trong bình chuẩn hóa sản xuất.
Điểm cần nhớ
- ジョブショップ型(機能別・機種別配置)=同種の汎用機を集約し、多種少量・個別生産に柔軟に対応する。
Kiểu Job shop (bố trí theo chức năng / loại máy) = Tập hợp máy vạn năng cùng loại, đáp ứng linh hoạt cho sản xuất đơn chiếc, nhiều chủng loại ít số lượng. - フローショップ型(製品別・工程順配置)=加工順に機械を並べるライン方式で、少種多量生産で運搬と仕掛を最小化する。
Kiểu Flow shop (bố trí theo sản phẩm / trình tự công đoạn) = Phương thức dây chuyền xếp máy theo thứ tự gia công, tối thiểu hóa vận chuyển và bán thành phẩm trong sản xuất ít loại nhiều lượng. - ラインの3形態:単一品種ライン(1品種専用)・切替ライン(段取り替えでロット生産)・混合品種ライン(段取り替えなしで複数品種を混流)。
3 hình thái dây chuyền: Dây chuyền đơn chủng loại (chuyên 1 loại), Dây chuyền chuyển đổi (sản xuất lô có chuyển đổi), Dây chuyền hỗn hợp chủng loại (chạy trộn nhiều loại không cần chuyển đổi).
| Từ vựng | Nghĩa |
|---|---|
| ジョブショップ型(機能別配置)とフローショップ型(製品別配置) | Kiểu Job shop (bố trí theo chức năng) và Kiểu Flow shop (bố trí theo sản phẩm) |
| 単一品種ライン・切替ライン・混合品種(混流)ライン | Dây chuyền đơn chủng loại, Dây chuyền chuyển đổi, Dây chuyền hỗn hợp (trộn dòng) |
| 生産の平準化 | Bình chuẩn hóa sản xuất (Heijunka) |
8. 作業現場の生産方式②(ライン生産とセル生産の3方式:1人屋台・巡回・分割)
8. Phương thức sản xuất tại hiện trường (2): Sản xuất dây chuyền và 3 phương thức sản xuất ô (Cell: 1 người, tuần hoàn, phân chia)
組立現場では、ベルトコンベヤ等で単一工程を細かく分業する「ライン生産方式」に対し、1人または少人数の「多能工」がU字型等に配置した作業台(セル・屋台)で製品の組み立てから検査まで一貫して担う「セル生産方式」が広く活用されています。
Tại hiện trường lắp ráp, đối lập với Phương thức sản xuất dây chuyền chia nhỏ từng công đoạn trên băng tải, Phương thức sản xuất ô (Cell) được ứng dụng rộng rãi: 1 hoặc một nhóm nhỏ công nhân đa năng đảm nhận xuyên suốt từ lắp ráp đến kiểm tra sản phẩm tại bàn làm việc (cell / quầy yatai) xếp theo hình chữ U.
セル生産方式は、多品種少量生産や需要量の変動・設計変更に柔軟に対応でき、コンベヤによる編成ロス(手待ち)がなく、作業者の責任感や完成の達成感(モラール)が高まるメリットがあります。
Phương thức sản xuất ô có ưu điểm là thích ứng linh hoạt với sản xuất nhiều loại ít lượng, biến động sản lượng nhu cầu và thay đổi thiết kế; không bị tổn thất cân bằng (chờ việc) do băng tải, đồng thời nâng cao tinh thần trách nhiệm và cảm giác thành tựu hoàn thành sản phẩm (morale) của người thao tác.
セル生産の作業分担には3つの方式があります。①「1人屋台方式」は、1人の多能工が1つのセル内ですべての工程を最初から最後まで1人で組み立てる方式です。
Cách phân công công việc trong sản xuất ô gồm 3 phương thức. (1) Phương thức quầy 1 người (Hitori-yatai): 1 công nhân đa năng tự mình lắp ráp toàn bộ các công đoạn từ đầu đến cuối bên trong 1 ô.
②「巡回方式(ウサギ追い方式)」は、複数の作業者がそれぞれ製品を持ってU字ラインの最初から最後まで順番に回りながら全工程を完成させる方式です。③「分割方式」は、1つのセル内を複数のゾーンに分け、複数の作業者が数工程ずつ分担してリレーする方式です。
(2) Phương thức tuần hoàn (phương thức đuổi thỏ): nhiều công nhân mỗi người cầm một sản phẩm đi vòng lần lượt từ đầu đến cuối dây chuyền chữ U để hoàn thiện toàn bộ công đoạn. (3) Phương thức phân chia: chia 1 ô thành nhiều vùng, nhiều công nhân phân đảm mỗi người vài công đoạn rồi chuyển tiếp cho nhau.
Điểm cần nhớ
- セル生産方式=1人または少人数の多能工が屋台(セル)で複数工程を一貫担当し、品種切替や数量変動に強い。
Phương thức sản xuất ô (Cell) = 1 hoặc nhóm nhỏ công nhân đa năng phụ trách xuyên suốt nhiều công đoạn tại quầy (cell), rất mạnh khi đổi mã hàng và biến động sản lượng. - セル生産の3形態:①1人屋台方式(1人で全工程完結)、②巡回方式(複数人が各自で全工程を巡回)、③分割方式(セル内を複数人で工程分担)。
3 hình thái sản xuất ô: (1) Phương thức quầy 1 người (1 người làm trọn mọi công đoạn), (2) Phương thức tuần hoàn (nhiều người tự đi vòng hết các công đoạn), (3) Phương thức phân chia (nhiều người chia nhau các công đoạn trong ô). - ライン生産は少種多量で単能工でも習熟しやすいが、ボトルネック工程に全体の生産速度が制約される。
Sản xuất dây chuyền phù hợp ít loại nhiều lượng và công nhân đơn năng cũng dễ thuần thục, nhưng tốc độ toàn chuyền bị giới hạn bởi công đoạn cổ chai (bottleneck).
| Từ vựng | Nghĩa |
|---|---|
| ライン生産方式とセル生産方式(屋台生産) | Phương thức sản xuất dây chuyền và Phương thức sản xuất ô (sản xuất quầy yatai) |
| 1人屋台方式・巡回方式・分割方式 | Phương thức quầy 1 người, Phương thức tuần hoàn, Phương thức phân chia |
| 多能工とモラール(作業意欲)向上 | Công nhân đa năng và nâng cao tinh thần làm việc (Morale) |
試験によく出るポイントと覚え方
Các điểm thường gặp trong đề thi và cách ghi nhớ
第1章(問1〜問4)では、まず「企業活動と4つの物流(調達・生産・販売・回収物流)」および「1次目的(QCD)と2次目的(P・S・M・E)」の定義が問われます。工場内の運搬・荷役を指す「マテリアルハンドリング(マテハン)」も頻出です。
Ở Chương 1 (Câu 1 đến Câu 4), trước hết đề thi hỏi định nghĩa về hoạt động doanh nghiệp và 4 lĩnh vực logistics (thu mua, sản xuất, bán hàng, thu hồi) cũng như mục đích cấp 1 (QCD) và mục đích cấp 2 (P, S, M, E). Thuật ngữ Material Handling (Matehan) chỉ việc vận chuyển và bốc xếp trong nhà máy cũng xuất hiện rất thường xuyên.
問2では「見込生産」と「受注生産」の特徴を入れ替えるひっかけが毎回出題されます。「見込生産=納入リードタイムが短い・需要予測と完成品在庫が不可欠」「受注生産=完成品在庫リスクがない・納入リードタイムが長い」を対比して覚えましょう。
Ở Câu 2, bẫy tráo đổi đặc điểm giữa Sản xuất dự trữ và Sản xuất theo đơn đặt hàng ra thi hầu như mọi kỳ. Hãy đối chiếu để nhớ: Sản xuất dự trữ = lead time giao hàng ngắn, bắt buộc phải dự báo nhu cầu và có tồn kho thành phẩm; Sản xuất theo đơn = không có rủi ro tồn kho thành phẩm, lead time giao hàng dài.
また「共通部品・ユニットまでは見込生産し、受注後に最終組立を行うBTO(受注組立生産)」は、短納期と多品種対応を両立する代表方式です。
Ngoài ra, BTO (sản xuất lắp ráp theo đơn hàng) — sản xuất dự trữ đến cấp linh kiện chung và cụm mô-đun rồi mới lắp ráp cuối cùng sau khi nhận đơn — là phương thức tiêu biểu dung hòa giữa giao hàng nhanh và đáp ứng đa chủng loại.
問3〜問4では、「多種少量=個別生産=ジョブショップ(機能別配置)・セル生産」「少種多量=連続生産=フローショップ(製品別配置)・ライン生産」の対応、およびセル生産の「1人屋台・巡回・分割方式」の区別を確実に押さえてください。
Ở Câu 3 đến Câu 4, hãy nắm chắc sự tương ứng: Nhiều loại ít lượng = Sản xuất đơn chiếc = Job shop (bố trí theo chức năng) & Sản xuất ô; Ít loại nhiều lượng = Sản xuất liên tục = Flow shop (bố trí theo sản phẩm) & Sản xuất dây chuyền; cũng như phân biệt rõ 3 cách của sản xuất ô (quầy 1 người, tuần hoàn, phân chia).
Điểm cần nhớ
- 見込生産(予測生産・短納期・在庫リスクあり)vs 受注生産(注文後生産・長納期・製品在庫なし)vs BTO(部品見込+受注後組立)。
Sản xuất dự trữ (sản xuất theo dự báo, giao nhanh, có rủi ro tồn kho) vs Sản xuất theo đơn (sản xuất sau khi có đơn, giao lâu, không tồn kho thành phẩm) vs BTO (dự trữ linh kiện + lắp ráp sau khi nhận đơn). - 多種少量・個別生産=汎用機・ジョブショップ型(機能別配置)/少種多量・連続生産=専用機・フローショップ型(製品別配置)。
Nhiều loại ít lượng & đơn chiếc = Máy vạn năng, kiểu Job shop (bố trí theo chức năng) / Ít loại nhiều lượng & liên tục = Máy chuyên dụng, kiểu Flow shop (bố trí theo sản phẩm). - セル生産(多能工による1人屋台・巡回・分割方式)vs ライン生産(単一品種・切替・混合品種[混流]ライン)。
Sản xuất ô (công nhân đa năng theo phương thức quầy 1 người, tuần hoàn, phân chia) vs Sản xuất dây chuyền (dây chuyền đơn chủng loại, chuyển đổi, hỗn hợp trộn dòng).
| Từ vựng | Nghĩa |
|---|---|
| 見込生産・受注生産・BTOの比較 | So sánh Sản xuất dự trữ, Sản xuất theo đơn đặt hàng và BTO |
| ジョブショップ型とフローショップ型 | Kiểu Job shop và Kiểu Flow shop |
| セル生産の3方式と混流ライン | 3 phương thức sản xuất ô và Dây chuyền trộn dòng |
Hệ thống & hình thái sản xuất
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理プランニング 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理プランニング 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html