
Dasar Manajemen Kerja (Sistem Produksi, IE, 5S)
作業管理基礎(生産システム・IE・5S)
Manajemen Operasi Produksi Kelas 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 生産システムと生産管理の目的(QCD・PQCDSME)
1. Sistem Produksi dan Tujuan Manajemen Produksi (QCD, PQCDSME)
製造業における「生産システム」とは、外部から投入された経営資源(インプット)に加工や組立などの変換作用を加え、高い付加価値を持つ製品やサービス(アウトプット)として産出する仕組みです。
Dalam industri manufaktur, "sistem produksi" adalah mekanisme yang memberikan proses transformasi seperti pemesinan dan perakitan pada sumber daya manajemen yang dimasukkan dari luar (Input) untuk menghasilkan produk atau layanan bernilai tambah tinggi (Output).
インプットとなる代表的な資源は、人(Man)・機械設備(Machine)・原材料や部品(Material)の「3M」であり、これに作業方法(Method)や資金(Money)・情報(Information)を加えて管理します。
Sumber daya input yang utama adalah "3M" yaitu Manusia (Man), Mesin/peralatan (Machine), dan Bahan baku/komponen (Material), yang dikelola bersama Metode kerja (Method), Modal (Money), serta Informasi (Information).
生産管理の基本的な目的は、顧客が求める「品質(Quality:Q)」の製品を、できるだけ安い「原価(Cost:C)」で、約束した「納期(Delivery:D)」までに確実に供給する「QCD」の最適化にあります。
Tujuan dasar manajemen produksi adalah mengoptimalkan "QCD": memasok produk dengan "Kualitas (Quality: Q)" yang diminta pelanggan, pada "Biaya (Cost: C)" serendah mungkin, dan tepat pada "Waktu pengiriman (Delivery: D)" yang dijanjikan.
さらに近年の工場運営では、QCDの3つに生産性(Productivity:P)、安全性(Safety:S)、作業者の意欲・士気(Morale:M)、環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めることが求められます。
Lebih lanjut, operasional pabrik modern menuntut peningkatan menyeluruh pada "PQCDSME" dengan menambahkan Produktivitas (Productivity: P), Keselamatan (Safety: S), Semangat kerja (Morale: M), dan Pelestarian lingkungan (Environment: E) ke dalam tiga pilar QCD.
Poin penting
- 生産システムは、3M(人・機械・材料)や情報などのインプットを付加価値のある製品(アウトプット)へ変換する仕組みである。
Sistem produksi adalah mekanisme yang mengubah input seperti 3M (Manusia, Mesin, Material) dan informasi menjadi produk bernilai tambah (output). - 生産管理の3大目的は「品質(Q)・原価(C)・納期(D)」の維持・向上であり、互いのトレードオフ(二律背反)をバランスよく調和させる。
Tiga tujuan utama manajemen produksi adalah menjaga dan meningkatkan "Kualitas (Q), Biaya (C), dan Pengiriman (D)" dengan menyeimbangkan hubungan tarik-ulur di antaranya. - 現場監督者はQCDに生産性(P)・安全(S)・士気(M)・環境(E)を加えたPQCDSMEを意識して職場を管理する。
Pengawas lapangan mengelola tempat kerja dengan kesadaran PQCDSME, yaitu menambahkan Produktivitas (P), Keselamatan (S), Semangat kerja (M), dan Lingkungan (E) pada QCD.
| Kosakata | Arti |
|---|---|
| 生産システム | sistem produksi |
| 3M(人・機械・材料) | 3M (Manusia, Mesin, Material) |
| QCD(品質・原価・納期) | QCD (Kualitas, Biaya, Pengiriman) |
| 付加価値 | nilai tambah |
2. 生産性の概念(物的労働生産性・付加価値労働生産性)と作業標準化
2. Konsep Produktivitas (Produktivitas Tenaga Kerja Fisik & Nilai Tambah) serta Standardisasi Kerja
生産過程の効率を表す指標が「生産性」であり、基本式は「生産性=産出量(アウトプット)÷投入量(インプット)」で定義されます。少ない投入資源で多くの産出を得るほど生産性は高くなります。
Indikator yang menyatakan efisiensi proses produksi adalah "produktivitas", yang didefinisikan dengan rumus dasar: "Produktivitas = Jumlah Output ÷ Jumlah Input". Semakin sedikit sumber daya input untuk menghasilkan semakin banyak output, semakin tinggi produktivitasnya.
分母に労働量(人員数や延べ労働時間)をとるものを「労働生産性」といいます。分子に生産個数や重量などの物量をとる「物的労働生産性」と、分子に付加価値額(売上高から外部購入価値を引いた額)をとる「付加価値労働生産性」の2種類があります。
Indikator yang menggunakan jumlah tenaga kerja (jumlah personel atau total jam kerja) sebagai penyebut dinamakan "produktivitas tenaga kerja". Ada dua jenis: "produktivitas tenaga kerja fisik" yang memakai kuantitas fisik (jumlah unit atau berat) sebagai pembilang, dan "produktivitas tenaga kerja nilai tambah" yang memakai nilai tambah (penjualan dikurangi nilai pembelian luar) sebagai pembilang.
作業管理とは、作業者が安全・確実・迅速・楽に働ける「最善の作業方法」を追究して標準作業として定め、作業者を指導・訓練して維持・改善していく活動です。
Manajemen kerja adalah kegiatan mencari "metode kerja terbaik" agar pekerja dapat bekerja dengan aman, pasti, cepat, dan ringan untuk ditetapkan sebagai kerja standar, lalu membimbing serta melatih pekerja guna mempertahankan dan memperbaikinya.
標準化された作業手順や使用治工具・品質確認急所を文書化した「作業標準書(標準作業票)」を整えることで、属人化や品質のばらつきを防ぎ、改善の出発点(SDCAからPDCAへの土台)を作ることができます。
Menyusun dokumen "Lembar Standar Kerja (SOP)" yang memuat prosedur standar, alat bantu (jig) yang digunakan, serta poin penting pemeriksaan kualitas akan mencegah ketergantungan pada individu maupun variasi kualitas, sekaligus membangun fondasi dari pemeliharaan (SDCA) menuju perbaikan (PDCA).
Poin penting
- 生産性=アウトプット(産出)÷インプット(投入)で求められ、分母を労働投入量とするものを労働生産性という。
Produktivitas = Output ÷ Input; indikator yang menggunakan input tenaga kerja sebagai penyebut disebut produktivitas tenaga kerja. - 物的労働生産性=生産量÷労働投入量、付加価値労働生産性=付加価値額÷労働投入量である。
Produktivitas tenaga kerja fisik = Volume produksi ÷ Input tenaga kerja; Produktivitas tenaga kerja nilai tambah = Nilai tambah ÷ Input tenaga kerja. - 作業管理は最善の作業方法(標準作業)と標準時間を設定し、作業標準書による指導と継続的改善を行う。
Manajemen kerja menetapkan metode kerja terbaik (kerja standar) dan waktu standar, serta melakukan pembimbingan melalui lembar standar kerja dan perbaikan berkelanjutan. - 【例】作業者5人が各8時間(延べ40人時)働き、売上高100万円・外部購入価値40万円で製品800個を生産 → 物的労働生産性=800÷40=20個/人時、付加価値額=100-40=60万円、付加価値労働生産性=60万円÷5人=12万円/人
Contoh: 5 pekerja bekerja masing-masing 8 jam (total 40 jam-orang), menghasilkan 800 unit produk dengan penjualan 1.000.000 yen dan nilai pembelian eksternal 400.000 yen → Produktivitas tenaga kerja fisik = 800 ÷ 40 = 20 unit/jam-orang, Nilai tambah = 1.000.000 − 400.000 = 600.000 yen, Produktivitas tenaga kerja nilai tambah = 600.000 ÷ 5 = 120.000 yen/orang
| Kosakata | Arti |
|---|---|
| 物的労働生産性 | produktivitas tenaga kerja fisik |
| 付加価値労働生産性 | produktivitas tenaga kerja nilai tambah |
| 標準作業 | kerja standar / operasi standar |
| 作業標準書 | lembar standar kerja (SOP) |
3. 標準時間の構成と外掛け法・内掛け法による計算
3. Struktur Waktu Standar serta Perhitungan Metode Luar (Sotogake) dan Metode Dalam (Uchigake)
「標準時間(ST)」とは、その仕事に適正を持ち習熟した平均的な作業者が、所定の作業条件のもとで、定められた品質水準を保ちながら標準的な作業速度(ペース)で実施したときに必要とされる時間です。
"Waktu Standar (Standard Time / ST)" adalah waktu yang diperlukan ketika seorang pekerja rata-rata yang memiliki kecocokan dan keterampilan memadai melaksanakan pekerjaan pada kecepatan kerja standar di bawah kondisi kerja yang ditentukan sambil menjaga tingkat kualitas yang ditetapkan.
標準時間は、ロットごとに1回だけ発生する「準備段取作業時間」と、製品1単位ごとに繰り返し発生する「主体作業時間」に大別されます。そしてそれぞれが「正味時間」と「余裕時間」の和(標準時間=正味時間+余裕時間)で構成されます。
Waktu standar dibagi menjadi "waktu persiapan/setup" yang hanya muncul sekali per lot, dan "waktu kerja utama" yang berulang untuk setiap unit produk. Masing-masing terdiri atas penjumlahan "waktu bersih (net time)" dan "waktu kelonggaran (allowance time)" (Waktu Standar = Waktu Bersih + Waktu Kelonggaran).
余裕時間には、作業者の生理現象や疲労回復のための「人的余裕(用達余裕・疲労余裕)」と、機械への給油・清掃・材料手待ち・朝礼など不規則に発生する「職場余裕(作業余裕)」があります。
Waktu kelonggaran mencakup "kelonggaran pribadi (kelonggaran kebutuhan fisiologis dan pemulihan kelelahan)" serta "kelonggaran tempat kerja (kelonggaran operasi)" yang muncul tidak teratur seperti pelumasan mesin, pembersihan, menunggu bahan, atau apel pagi.
余裕率の計算には2方式あります。「外掛け法」は「余裕率=余裕時間÷正味時間」と定義し、「標準時間=正味時間×(1+外掛け余裕率)」で求めます(例:正味20分・外掛け余裕率15%なら20×1.15=23分)。
Terdapat dua metode perhitungan rasio kelonggaran. "Metode luar (Sotogake)" mendefinisikan "Rasio Kelonggaran = Waktu Kelonggaran ÷ Waktu Bersih" dan menghitung "Waktu Standar = Waktu Bersih × (1 + Rasio Kelonggaran Luar)" (Contoh: waktu bersih 20 menit dan kelonggaran luar 15%, maka 20 × 1,15 = 23 menit).
一方、「内掛け法」は「余裕率=余裕時間÷標準時間(=余裕時間÷(正味時間+余裕時間))」と定義し、「標準時間=正味時間÷(1-内掛け余裕率)」で算出します(例:正味16分・内掛け余裕率20%なら16÷(1-0.20)=20分)。
Sebaliknya, "Metode dalam (Uchigake)" mendefinisikan "Rasio Kelonggaran = Waktu Kelonggaran ÷ Waktu Standar" dan menghitung "Waktu Standar = Waktu Bersih ÷ (1 - Rasio Kelonggaran Dalam)" (Contoh: waktu bersih 16 menit dan kelonggaran dalam 20%, maka 16 ÷ (1 - 0,20) = 20 menit).
Poin penting
- 標準時間=正味時間+余裕時間であり、ロット単位の「準備段取作業時間」と個数単位の「主体作業時間」に分かれる。
Waktu Standar = Waktu Bersih + Waktu Kelonggaran; terbagi menjadi "waktu persiapan/setup" per lot dan "waktu kerja utama" per unit produk. - 外掛け法:余裕率=余裕時間÷正味時間 ⇒ 標準時間=正味時間×(1+外掛け余裕率)。
Metode luar (Sotogake): Rasio Kelonggaran = Waktu Kelonggaran ÷ Waktu Bersih ⇒ Waktu Standar = Waktu Bersih × (1 + Rasio Kelonggaran Luar). - 内掛け法:余裕率=余裕時間÷標準時間 ⇒ 標準時間=正味時間÷(1-内掛け余裕率)。
Metode dalam (Uchigake): Rasio Kelonggaran = Waktu Kelonggaran ÷ Waktu Standar ⇒ Waktu Standar = Waktu Bersih ÷ (1 - Rasio Kelonggaran Dalam). - 【例】1個あたり主体作業の正味時間2分・外掛け余裕率10%、1ロット(100個)の準備段取標準時間15分 → 1個あたり標準時間=2×(1+0.10)=2.2分、1ロット合計標準時間=15+2.2×100=235分
Contoh: Waktu bersih kerja utama 2 menit/unit, kelonggaran metode luar (external) 10%, waktu standar persiapan 1 lot (100 unit) 15 menit → Waktu standar per unit = 2 × (1 + 0,10) = 2,2 menit, Total waktu standar 1 lot = 15 + 2,2 × 100 = 235 menit - 【例】1単位あたり正味時間45秒・内掛け余裕率10%(余裕時間5秒) → 標準時間=45÷(1-0.10)=50秒(内掛け余裕率=5÷50×100=10%)
Contoh: Waktu bersih per unit 45 detik, rasio kelonggaran metode dalam (internal) 10% (waktu kelonggaran 5 detik) → Waktu standar = 45 ÷ (1 − 0,10) = 50 detik (rasio kelonggaran dalam = 5 ÷ 50 × 100 = 10%)
| Kosakata | Arti |
|---|---|
| 標準時間 | Waktu Standar (Standard Time) |
| 正味時間と余裕時間 | waktu bersih dan waktu kelonggaran |
| 外掛け法 | metode kelonggaran luar (Sotogake) |
| 内掛け法 | metode kelonggaran dalam (Uchigake) |
| 準備段取作業時間 | waktu persiapan dan pergantian cetakan (setup) |
4. IE(インダストリアル・エンジニアリング)の体系と工程分析(JIS図記号)
4. Sistem Industrial Engineering (IE) dan Analisis Proses (Simbol Peta JIS)
IE(Industrial Engineering)は、フレデリック・テイラー(科学的管理法・時間研究の創始者)とフランク・ギルブレス(動作研究・サーブリッグ分析の創始者)の研究を源流とし、作業方法を改善する「手法研究(メソッドエンジニアリング)」と時間を測る「作業測定(ワークメジャメント)」の2本柱で成り立ちます。
IE (Industrial Engineering) berakar dari penelitian Frederick Taylor (pencetus Manajemen Ilmiah dan Studi Waktu) serta Frank Gilbreth (pencetus Studi Gerakan dan Analisis Therblig), yang terdiri atas dua pilar: "Rekayasa Metode (Method Engineering)" untuk memperbaiki cara kerja dan "Pengukuran Kerja (Work Measurement)" untuk mengukur waktu.
手法研究の第一歩である「工程分析」は、原材料から完成品になるまでの過程をJIS Z 8206の4つの基本図記号で表し、工程全体の流れや停滞・運搬のムダを可視化する手法です。
Langkah pertama rekayasa metode, yaitu "analisis proses", menggambarkan tahapan dari bahan baku hingga produk jadi menggunakan empat simbol dasar menurut JIS Z 8206 guna memvisualisasikan aliran proses secara keseluruhan beserta pemborosan akibat penumpukan dan pengangkutan.
4つの基本要素と図記号は、①「加工」=大きな丸(○:形や性質を変える・組み立てる)、②「運搬」=小さな丸または矢印(〇/→:位置を移動する)、③「検査」=四角(□:数量検査)およびひし形(◇:品質検査)、④「停滞」=逆三角形(▽:計画的な貯蔵)および半円形(D:工程間の滞留)です。
Empat elemen dasar dan simbolnya adalah: ① "Operasi/Pengerjaan" = lingkaran besar (○: mengubah bentuk/sifat atau merakit), ② "Transportasi/Pengangkutan" = lingkaran kecil atau panah (〇 / →: memindahkan posisi), ③ "Inspeksi/Pemeriksaan" = persegi (□: pemeriksaan kuantitas) dan belah ketupat (◇: pemeriksaan kualitas), ④ "Menunggu/Penyimpanan" = segitiga terbalik (▽: penyimpanan terencana) dan bentuk huruf D (D: tertahan sementara antarproses).
分析対象により、物の流れを追う「製品工程分析(単純・直列・合流・分岐の4型)」、人の動きを追う「作業者工程分析」、人と機械や複数人の関わりを追う「連合工程分析」に分類されます。
Berdasarkan objek analisisnya, metode ini dibagi menjadi "analisis proses produk" yang mengikuti aliran barang (4 tipe: sederhana, lurus, bergabung, bercabang), "analisis proses pekerja" yang mengikuti gerakan manusia, dan "analisis proses gabungan" yang mengikuti keterkaitan antara manusia dan mesin.
Poin penting
- IEの歴史:テイラーは「時間研究(ストップウォッチ法)」、ギルブレスは「動作研究(サーブリッグ分析)」を創始した。
Sejarah IE: Taylor mempelopori "Studi Waktu (metode stopwatch)", sedangkan Gilbreth mempelopori "Studi Gerakan (analisis Therblig)". - 工程図記号(JIS Z 8206):加工=大丸(○)、運搬=小丸(〇)または矢印(→)、数量検査=四角(□)、品質検査=ひし形(◇)。
Simbol peta proses (JIS Z 8206): Operasi = lingkaran besar (○), Transportasi = lingkaran kecil (〇) atau panah (→), Inspeksi kuantitas = persegi (□), Inspeksi kualitas = belah ketupat (◇). - 停滞の図記号:計画的な保管である「貯蔵」=逆三角形(▽)、次工程待ちの一時停滞である「滞留」=D字形(D)。
Simbol penahanan: Penyimpanan terencana "Storage" = segitiga terbalik (▽); penumpukan sementara menunggu proses berikutnya "Delay" = huruf D (D).
| Kosakata | Arti |
|---|---|
| IE(インダストリアル・エンジニアリング) | Industrial Engineering (IE) |
| 手法研究と作業測定 | rekayasa metode dan pengukuran kerja |
| 工程分析 | analisis proses |
| 貯蔵(▽)と滞留(D) | penyimpanan (▽) dan penumpukan/tertahan (D) |
5. 動作研究(サーブリッグ分析の18基本動作)と時間研究(レイティング)
5. Studi Gerakan (18 Gerakan Dasar Therblig) dan Studi Waktu (Rating)
ギルブレスが考案した「サーブリッグ(Therblig)分析」は、作業者の手や目の動きを18種類の基本動作(動素)に分解し、第1類〜第3類に分けてムダな動作を排除する手法です。
"Analisis Therblig" yang digagas Gilbreth menguraikan gerakan tangan dan mata pekerja menjadi 18 gerakan dasar (elemen gerak) yang dikelompokkan ke dalam Kelas 1 hingga Kelas 3 untuk menghilangkan gerakan sia-sia.
「第1類」は作業を進めるのに必要な有効動作(空手移動[手を伸ばす]、つかむ、運ぶ、位置を決める、組み立てる、使う、分解する、手放す、検査するの9動作)であり、距離短縮や治具化で効率化します。
"Kelas 1" berisi 9 gerakan efektif yang diperlukan untuk memajukan pekerjaan (menjangkau, memegang, membawa, mengarahkan posisi, merakit, memakai, membongkar, melepas, memeriksa), yang diefisienkan dengan memperpendek jarak atau memakai alat bantu (jig).
「第2類」は思考や探索で第1類を遅らせる5動作(探す、見出す、選ぶ、考える、前置きする)であり、整頓・定位置管理でなくします。
"Kelas 2" berisi 5 gerakan yang menghambat Kelas 1 akibat berpikir atau mencari (mencari, menemukan, memilih, merencanakan, menempatkan awal), yang dihilangkan melalui 5S (Seiton / penataan posisi tetap).
「第3類」は作業を進めない無益な4動作(保持、休む、避けられない遅れ、避けられる遅れ)で、特に片手で品物を持ち続ける「保持」は固定治具で排除します。
"Kelas 3" berisi 4 gerakan tidak produktif yang sama sekali tidak memajukan pekerjaan (memegang/menahan benda, istirahat, kelambatan tak terhindarkan, kelambatan yang dapat dihindari); khususnya gerakan "Menahan (Hold)" dengan satu tangan harus diprioritaskan untuk dihapus menggunakan alat penjepit (fixture).
一方、「時間研究(ストップウォッチ法)」では要素作業ごとの観測時間を測り、標準速度(=100)と比較評価する「レイティング」を行います。「正味時間=観測時間×(レイティング係数÷100)」で求めます(例:観測50秒・係数110なら55秒)。
Sementara itu, dalam "Studi Waktu (metode stopwatch)", waktu aktual (waktu pengamatan) tiap elemen kerja diukur lalu dilakukan "Rating (evaluasi kecepatan kerja)" terhadap kecepatan standar (= 100). Waktu bersih dihitung dengan: "Waktu Bersih = Waktu Pengamatan × (Faktor Rating ÷ 100)" (Contoh: pengamatan 50 detik dengan faktor 110 menghasilkan 55 detik).
Poin penting
- サーブリッグ第1類=作業を進める基本動作(つかむ・運ぶ・組み立てる・使う等)。
Therblig Kelas 1 = gerakan dasar yang memajukan pekerjaan (memegang, membawa, merakit, memakai, dll.). - サーブリッグ第2類=動作を遅らせる動作(探す・選ぶ・考える等 → 整頓で排除)、第3類=作業を進めない動作(保持・遅れ・休止 → 治具で排除)。
Therblig Kelas 2 = gerakan yang memperlambat (mencari, memilih, berpikir → hilangkan dengan Seiton); Kelas 3 = gerakan sia-sia yang tidak memajukan kerja (menahan benda, terlambat, istirahat → hilangkan dengan jig). - 時間研究の正味時間=観測時間×(レイティング値÷100)で算定する。
Waktu Bersih dalam studi waktu = Waktu Pengamatan × (Nilai Rating ÷ 100). - 【例】ストップウォッチ観測時間40秒・レイティング係数120(正常ペース基準=100) → 正味時間=40×(120÷100)=48秒
Contoh: Waktu pengamatan stopwatch 40 detik, faktor rating 120 (standar kecepatan normal = 100) → Waktu normal (bersih) = 40 × (120 ÷ 100) = 48 detik
| Kosakata | Arti |
|---|---|
| サーブリッグ分析 | analisis gerakan Therblig |
| 保持(第3類) | menahan benda / Hold (Kelas 3) |
| 時間研究 | studi waktu (Time Study) |
| レイティング(作業速度評価) | Rating (evaluasi kecepatan kerja) |
6. 稼働分析(ワークサンプリング法)と連合作業分析(マン・マシン・チャート)
6. Analisis Operasi (Work Sampling) dan Analisis Kerja Gabungan (Man-Machine Chart)
職場の人や機械が「どの状態(稼働・手待ち・段取り・故障停止など)にどれだけの割合で時間を費やしているか」を調べる手法を「稼働分析」といい、1日中付きっきりで測る「連続観測法」と、ランダムな時刻に瞬間的に観察する「瞬間観測法(ワークサンプリング法)」があります。
Metode untuk menyelidiki berapa persen waktu yang dihabiskan pekerja dan mesin pada tiap kondisi (beroperasi, menunggu, setup, berhenti rusak, dll.) disebut "analisis operasi", yang terdiri atas "metode pengamatan kontinu" sepanjang hari dan "metode pengamatan sesaat (Work Sampling)" pada waktu-waktu acak.
ワークサンプリング法は、統計的確率理論に基づき、1人の観測者が多数の作業者や機械を同時に少ない労力で調査でき、被観測者に心理的圧迫を与えにくいのが大きな利点です。
Berdasarkan teori probabilitas statistik, metode Work Sampling memiliki keunggulan besar karena satu pengamat dapat meneliti banyak pekerja atau mesin sekaligus dengan sedikit tenaga serta tidak menimbulkan tekanan psikologis pada orang yang diamati.
総観測回数Nのうち注目事象の観測数をnとすると、生起比率は「p=n÷N」です。信頼度95%(係数2)で許容絶対誤差E以内に収める必要観測数は「N=4×p×(1-p)÷E²」(相対誤差Sなら「N=4×(1-p)÷(S²×p)」)で求めます(例:p=0.2、E=0.04なら400回)。
Bila total pengamatan adalah N dan jumlah pengamatan kejadian yang diamati adalah n, rasio kemunculan adalah "p = n ÷ N". Pada tingkat kepercayaan 95% (faktor 2), jumlah pengamatan yang diperlukan agar berada dalam batas kesalahan absolut E adalah "N = 4 × p × (1 - p) ÷ E²" (atau "N = 4 × (1 - p) ÷ (S² × p)" untuk kesalahan relatif S; contoh: bila p = 0,2 dan E = 0,04 maka diperlukan 400 kali).
また、1人の作業者と1台(または複数台)の機械が協働する作業を時系列の棒グラフで並べて描く手法を「連合作業分析(マン・マシン・チャート)」といいます。作業者の活動を「単独作業・連合作業・手待ち」、機械を「自動運転・連合作業・遊休(停止)」に分け、手待ち時間を減らして「複数台持ち(多台持ち)」を実現するのに活用します。
Selain itu, metode menggambar diagram batang deret waktu untuk pekerjaan kolaborasi antara 1 pekerja dan 1 (atau beberapa) mesin disebut "analisis kerja gabungan (Man-Machine Chart)". Aktivitas pekerja dibagi menjadi "kerja mandiri, kerja gabungan, menunggu" dan mesin dibagi menjadi "jalan otomatis, kerja gabungan, menganggur (idle)" guna mengurangi waktu tunggu dan menerapkan penanganan banyak mesin.
Poin penting
- ワークサンプリング法(瞬間観測法)は、ランダムな時刻に瞬間観測を行い、1人で多数の対象の稼働率や余裕率を効率良く求められる。
Metode Work Sampling melakukan pengamatan sesaat pada waktu acak sehingga satu orang dapat menghitung rasio operasi dan rasio kelonggaran banyak objek secara efisien. - 信頼度95%での必要観測数Nの公式:絶対誤差Eのとき N=4×p×(1-p)÷E²、相対誤差Sのとき N=4×(1-p)÷(S²×p)。
Rumus jumlah pengamatan N pada kepercayaan 95%: untuk kesalahan absolut E adalah N = 4 × p × (1 - p) ÷ E²; untuk kesalahan relatif S adalah N = 4 × (1 - p) ÷ (S² × p). - マン・マシン・チャート(連合作業図)は、人の「手待ち」と機械の「遊休」を視覚化し、サイクルタイム短縮や複数台持ちの検討に使う。
Man-Machine Chart memvisualisasikan waktu "menunggu" pekerja dan "menganggur" mesin untuk mempersingkat waktu siklus atau mengkaji pengoperasian banyak mesin. - 【例】ワークサンプリング予備観測100回中非稼働25回(生起比率p=0.25)、信頼度95%で許容絶対誤差E=0.05 → 必要観測数N=4×0.25×(1-0.25)÷0.05²=300回(相対誤差S=0.10ならN=4×(1-0.25)÷(0.10²×0.25)=1,200回)
Contoh: Pengamatan awal work sampling menemukan 25 kali tidak beroperasi dari 100 pengamatan (proporsi kejadian p = 0,25), tingkat kepercayaan 95% dengan batas galat mutlak E = 0,05 → Jumlah pengamatan yang diperlukan N = 4 × 0,25 × (1 − 0,25) ÷ 0,05² = 300 kali (jika galat relatif S = 0,10 maka N = 4 × (1 − 0,25) ÷ (0,10² × 0,25) = 1.200 kali) - 【例】マン・マシン・チャートで材料着脱(連合作業)15秒+機械自動加工65秒(うち作業者の単独作業45秒) → サイクルタイム=15+65=80秒、作業者の手待ち時間=65-45=20秒(手待ち率=20÷80×100=25%)
Contoh: Pada peta manusia-mesin (man-machine chart), pasang/lepas bahan (kerja gabungan) 15 detik + pemesinan otomatis 65 detik (di mana kerja mandiri operator 45 detik) → Waktu siklus = 15 + 65 = 80 detik, Waktu menunggu operator = 65 − 45 = 20 detik (rasio menunggu = 20 ÷ 80 × 100 = 25%)
| Kosakata | Arti |
|---|---|
| ワークサンプリング法 | metode Work Sampling |
| 生起比率 | rasio kemunculan kejadian (p) |
| マン・マシン・チャート | Man-Machine Chart (Peta Manusia-Mesin) |
| 手待ちと遊休 | waktu tunggu pekerja dan waktu menganggur mesin |
| 複数台持ち | penanganan banyak mesin sekaligus |
7. 作業改善の基本原則(ECRSの原則・動作経済の4原則・ポカよけ)
7. Prinsip Dasar Perbaikan Kerja (Prinsip ECRS, 4 Prinsip Ekonomi Gerakan, Poka-yoke)
改善の優先順位を示す「ECRS(イクルス)の原則」は、①Eliminate(排除:なくせないか)→ ②Combine(結合:一緒にできないか)→ ③Rearrange(交換:順序や担当者を変えられないか)→ ④Simplify(簡素化:簡単にできないか)の順に検討します。
"Prinsip ECRS" menunjukkan urutan prioritas perbaikan: ① Eliminate (Eliminasi: bisakah ditiadakan?) → ② Combine (Kombinasi: bisakah digabung sekaligus?) → ③ Rearrange ( Tata ulang: bisakah urutan atau pelaksananya ditukar?) → ④ Simplify (Simplifikasi: bisakah disederhanakan?).
最も効果が大きいのは最初の「E(排除)」であり、不要な作業をそのままにしていきなり自動化や簡素化(S)を行ってはいけません。
Dampak terbesar berada pada langkah pertama yaitu "E (Eliminasi)"; jangan pernah langsung melakukan otomatisasi atau penyederhanaan (S) dengan membiarkan pekerjaan yang sebenarnya tidak perlu.
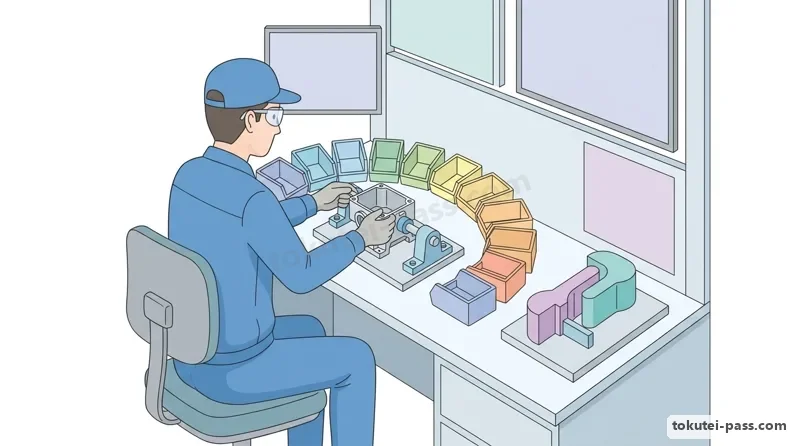
また、「動作経済の4原則」は、①両手を同時に使う(左右対称に動かす)、②動作数を少なくする(不必要な動きを減らす)、③動作距離を短くする(部品箱を扇形の正常作業域内に置く)、④動作を楽にする(重力シュートや固定治具を使い「保持」をなくす)の4つです。
Selain itu, "4 Prinsip Ekonomi Gerakan" meliputi: ① Gunakan kedua tangan secara bersamaan (bergerak simetris kiri-kanan), ② Kurangi jumlah gerakan (hilangkan gerakan tak perlu), ③ Perpendek jarak gerakan (letakkan kotak komponen membentuk kipas di dalam area kerja normal), ④ Buat gerakan menjadi ringan (gunakan luncuran gravitasi dan alat penjepit untuk menghilangkan gerakan "menahan").
さらに、作業者のうっかりミス(ポカミス)を物理的・機械的に防ぐ仕組みを「ポカよけ(フールプルーフ)」といい、異常時に機械を止める「停止方式」、非対称ピンなどで逆組付を物理的に不可能にする「制御方式」、音や光で知らせる「警報方式(注意方式)」があります。
Lebih lanjut, mekanisme pencegahan salah pasang atau lupa secara fisik dan mekanis disebut "Poka-yoke (Foolproof)", yang terdiri atas "metode penghentian" (menghentikan mesin saat abnormal), "metode kendali" (memakai pin asimetris agar tidak mungkin dipasang terbalik), dan "metode peringatan" (memberi tahu lewat suara atau lampu).
Poin penting
- ECRSの原則は「E(排除)→ C(結合)→ R(交換・順序変更)→ S(簡素化)」の優先順で適用し、まずE(なくせないか)から考える。
Terapkan prinsip ECRS sesuai urutan prioritas "E (Eliminasi) → C (Kombinasi) → R (Tata ulang urutan) → S (Simplifikasi)", dengan selalu memikirkan E terlebih dahulu. - 動作経済の4原則:①両手同時使用、②動作数の節約、③動作距離の短縮、④動作を楽にする(重力・治工具の活用)。
4 Prinsip Ekonomi Gerakan: ① Gunakan kedua tangan bersamaan, ② Hemat jumlah gerakan, ③ Perpendek jarak gerakan, ④ Ringankan gerakan (manfaatkan gravitasi dan jig). - ポカよけ(フールプルーフ)には「停止方式・制御方式・警報方式」があり、人間の注意力だけに頼らず不良ゼロを実現する。
Poka-yoke (anti-salah) mencakup "metode penghentian, metode kendali, dan metode peringatan" untuk mewujudkan nol cacat tanpa hanya bergantung pada kewaspadaan manusia.
| Kosakata | Arti |
|---|---|
| ECRSの原則 | prinsip perbaikan ECRS |
| 動作経済の4原則 | 4 Prinsip Ekonomi Gerakan |
| 正常作業域 | area kerja normal |
| ポカよけ(フールプルーフ) | Poka-yoke (Foolproof / mekanisme anti-salah) |
8. 5S活動(整理・整頓・清掃・清潔・しつけ)と赤札作戦・形跡管理
8. Kegiatan 5S (Seiri, Seiton, Seisou, Seiketsu, Shitsuke), Strategi Label Merah, dan Manajemen Jejak
職場管理と改善の土台となる「5S」とは、「整理・整頓・清掃・清潔・しつけ(躾)」の5つの頭文字をとった活動であり、単なる美化運動ではなく安全確保・品質向上・ムダ排除の基本です。
Fondasi manajemen dan perbaikan tempat kerja adalah kegiatan "5S" yang diambil dari huruf awal "Seiri (Ringkas), Seiton (Rapi), Seisou (Resik), Seiketsu (Rawat), dan Shitsuke (Rajin)"; ini bukan sekadar gerakan keindahan, melainkan dasar keselamatan, peningkatan kualitas, dan penghapusan pemborosan.
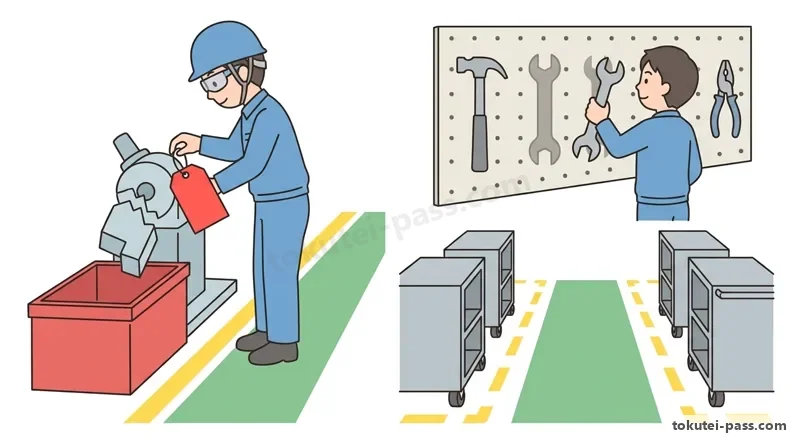
「整理」は、職場にあるものを「必要なものと不要なもの」に明確に分け、不要なものを捨てる(処分・撤去する)ことです。要るか要らないか判断しにくいものに赤い札を貼って期限内に処分を決める「赤札作戦」が有効です。
"Seiri (Ringkas/Sortir)" adalah memisahkan secara tegas barang di tempat kerja menjadi "yang diperlukan dan yang tidak diperlukan", lalu membuang (menyingkirkan) barang yang tidak diperlukan. "Strategi Label Merah" (menempelkan label merah pada barang yang sulit ditentukan perlu tidaknya untuk diputuskan pembuangannya dalam batas waktu) sangatlah efektif.
「整頓」は、整理して残した「必要なものを、誰でもすぐ取り出せて元に戻せるように、置き場所・置き方・表示(最大・最小量)を決める」ことです。場所と品名・数量を示す「看板作戦」や、工具の輪郭(影絵)を描いて欠品が一目で分かるようにする「形跡管理(姿置き)」を行います。
"Seiton (Rapi)" adalah "menentukan lokasi penyimpanan, cara peletakan, dan penandaan (jumlah maksimum dan minimum) untuk barang diperlukan yang tersisa setelah Seiri agar siapa pun dapat segera mengambil dan mengembalikannya dengan mudah". Praktiknya meliputi "Strategi Papan Nama" yang memuat lokasi, nama barang, serta jumlah, dan "manajemen jejak/bayangan (shadow board)" yang menggambar siluet alat agar kekurangan alat langsung terlihat sekilas.
「清掃」はゴミや汚れ・切粉を取り除いて磨き、同時に設備のガタつきや油漏れをチェックする「清掃点検」です。「清潔」は整理・整頓・清掃(3S)が徹底して維持されている状態を指し、「しつけ」は決められたルールや手順を正しく守る習慣づけをすることをいいます。
"Seisou (Resik)" adalah membersihkan sampah, kotoran, dan serbuk logam sekaligus memeriksa kelonggaran atau kebocoran oli mesin yang disebut "pembersihan sambil inspeksi". "Seiketsu (Rawat)" berarti kondisi di mana 3S pertama (Seiri, Seiton, Seisou) dipertahankan secara konsisten, sedangkan "Shitsuke (Rajin)" adalah membiasakan diri mematuhi aturan dan prosedur yang telah ditetapkan dengan benar.
Poin penting
- 整理=必要なものと不要なものを分け、不要なものを捨てること(赤札作戦)。
Seiri (Ringkas) = memilah barang yang perlu dan tidak perlu, lalu membuang yang tidak perlu (Strategi Label Merah). - 整頓=必要なものをすぐ取り出せるよう定位置・定品・定量を決め表示すること(看板作戦・形跡管理/姿置き)。
Seiton (Rapi) = menetapkan lokasi tetap, barang tetap, dan jumlah tetap disertai label jelas agar mudah diambil segera (Strategi Papan Nama, manajemen bayangan/siluet). - 清掃=掃除を通じて設備点検を行うこと、清潔=3S(整理・整頓・清掃)を維持した状態、しつけ=ルールを守る習慣化。
Seisou (Resik) = memeriksa peralatan melalui pembersihan; Seiketsu (Rawat) = kondisi terjaganya 3S; Shitsuke (Rajin) = pembiasaan mematuhi aturan.
| Kosakata | Arti |
|---|---|
| 整理と整頓 | Seiri (Ringkas) dan Seiton (Rapi) |
| 清潔としつけ | Seiketsu (Rawat) dan Shitsuke (Rajin) |
| 赤札作戦 | Strategi Label Merah (untuk Seiri) |
| 形跡管理(姿置き) | manajemen jejak / papan bayangan alat (untuk Seiton) |
試験によく出るポイントと覚え方
Poin yang Sering Keluar di Ujian & Cara Mengingat
本試験では「整理(不要品を捨てる)」と「整頓(すぐ取り出せるよう置き場所を決め表示する)」の定義の入れ替え、および「清掃」と「清潔(3Sが維持された状態)」の入れ替えが超頻出です。
Ujian sangat sering menukar definisi antara "Seiri - Ringkas (membuang barang yang tidak perlu)" dengan "Seiton - Rapi (menentukan lokasi dan memberi label agar cepat diambil)", serta menukar antara "Seisou - Resik" dengan "Seiketsu - Rawat (kondisi terjaganya 3S)".
標準時間の計算では、「外掛け法:ST=正味時間×(1+余裕率)」と「内掛け法:ST=正味時間÷(1-余裕率)」のどちらで問われているかを必ず確認しましょう。準備段取時間はロット全体で1回分のみ加算する点にも注意が必要です。
Saat menghitung Waktu Standar (ST), pastikan apakah soal meminta "Metode luar: ST = Waktu Bersih × (1 + Rasio Kelonggaran)" atau "Metode dalam: ST = Waktu Bersih ÷ (1 - Rasio Kelonggaran)". Perhatikan pula bahwa waktu persiapan (setup) hanya ditambahkan 1 kali untuk keseluruhan lot.
また、工程分析の検査記号「数量検査=四角(□)、品質検査=ひし形(◇)」と停滞記号「貯蔵=逆三角(▽)、滞留=D」、サーブリッグ第2類(探す・選ぶ・考える)と第3類(保持・遅れ・休む)の分類は確実に暗記してください。
Selain itu, hafalkan simbol pemeriksaan pada analisis proses: "Inspeksi kuantitas = persegi (□), Inspeksi kualitas = belah ketupat (◇)", simbol penahanan "Penyimpanan = segitiga terbalik (▽), Tertahan/Delay = D", serta pengelompokan Therblig Kelas 2 (mencari, memilih, berpikir) dan Kelas 3 (menahan, terlambat, istirahat).
Poin penting
- 標準時間の計算:外掛け法=正味×(1+余裕率)/内掛け法=正味÷(1-余裕率)/正味時間=観測時間×(レイティング÷100)。
Perhitungan Waktu Standar: Metode luar = Bersih × (1 + Rasio Kelonggaran) / Metode dalam = Bersih ÷ (1 - Rasio Kelonggaran) / Waktu Bersih = Waktu Pengamatan × (Rating ÷ 100). - ワークサンプリング必要観測数(信頼度95%):N=4×p×(1-p)÷E²(Eは許容絶対誤差、pは生起比率)。
Jumlah pengamatan Work Sampling (kepercayaan 95%): N = 4 × p × (1 - p) ÷ E² (E adalah batas kesalahan absolut, p adalah rasio kemunculan). - 工程図記号:加工=○、運搬=〇または→、数量検査=□、品質検査=◇、貯蔵=▽、滞留=D。
Simbol peta proses: Operasi = ○, Transportasi = 〇 atau →, Inspeksi kuantitas = □, Inspeksi kualitas = ◇, Penyimpanan = ▽, Tertahan (Delay) = D. - サーブリッグ分類:第1類=有効動作(つかむ・組み立てる等)、第2類=遅らせる動作(探す・選ぶ・考える)、第3類=無益動作(保持・遅れ・休止)。
Klasifikasi Therblig: Kelas 1 = gerakan efektif (memegang, merakit, dll.), Kelas 2 = gerakan penghambat (mencari, memilih, berpikir), Kelas 3 = gerakan sia-sia (menahan, terlambat, istirahat). - ECRSの優先順:E(排除)→C(結合)→R(交換)→S(簡素化)/5S:整理(捨てる=赤札)と整頓(置き方表示=看板・形跡管理)。
Urutan prioritas ECRS: E (Eliminasi) → C (Kombinasi) → R (Tata ulang) → S (Simplifikasi) / 5S: Seiri (buang = Label Merah) dan Seiton (penandaan letak = Papan Nama & Papan Bayangan).
| Kosakata | Arti |
|---|---|
| 外掛け余裕率と内掛け余裕率 | rasio kelonggaran luar dan kelonggaran dalam |
| 数量検査(□)と品質検査(◇) | inspeksi kuantitas (□) dan inspeksi kualitas (◇) |
| サーブリッグ第1類〜第3類 | Therblig Kelas 1 hingga Kelas 3 |
| ECRS(排除・結合・交換・簡素化) | ECRS (Eliminasi, Kombinasi, Tata Ulang, Simplifikasi) |
Manajemen Kerja (IE, Waktu Standar, 5S)
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html