
Cơ sở quản lý thao tác (Hệ thống sản xuất, IE, 5S)
作業管理基礎(生産システム・IE・5S)
Quản lý vận hành sản xuất 生産管理オペレーション 3級 (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 生産システムと生産管理の目的(QCD・PQCDSME)
1. Hệ thống sản xuất và mục đích của quản lý sản xuất (QCD, PQCDSME)
製造業における「生産システム」とは、外部から投入された経営資源(インプット)に加工や組立などの変換作用を加え、高い付加価値を持つ製品やサービス(アウトプット)として産出する仕組みです。
Trong ngành chế tạo, "Hệ thống sản xuất" là cơ chế tác động quá trình chuyển đổi như gia công, lắp ráp lên các nguồn lực kinh doanh được đưa vào từ bên ngoài (Input) để tạo ra các sản phẩm hoặc dịch vụ có giá trị gia tăng cao (Output).
インプットとなる代表的な資源は、人(Man)・機械設備(Machine)・原材料や部品(Material)の「3M」であり、これに作業方法(Method)や資金(Money)・情報(Information)を加えて管理します。
Các nguồn lực đầu vào tiêu biểu là "3M" gồm Con người (Man), Máy móc thiết bị (Machine) và Nguyên vật liệu, linh kiện (Material); ngoài ra còn kết hợp quản lý cùng Phương pháp làm việc (Method), Nguồn vốn (Money) và Thông tin (Information).
生産管理の基本的な目的は、顧客が求める「品質(Quality:Q)」の製品を、できるだけ安い「原価(Cost:C)」で、約束した「納期(Delivery:D)」までに確実に供給する「QCD」の最適化にあります。
Mục đích cơ bản của quản lý sản xuất là tối ưu hóa "QCD": cung cấp chắc chắn sản phẩm đạt "Chất lượng (Quality: Q)" mà khách hàng yêu cầu, với "Giá thành (Cost: C)" thấp nhất có thể, đúng "Kỳ hạn giao hàng (Delivery: D)" đã cam kết.
さらに近年の工場運営では、QCDの3つに生産性(Productivity:P)、安全性(Safety:S)、作業者の意欲・士気(Morale:M)、環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めることが求められます。
Hơn nữa, trong vận hành nhà máy hiện đại, người quản lý được yêu cầu nâng cao toàn diện "PQCDSME" bằng cách bổ sung vào 3 yếu tố QCD các chỉ tiêu: Năng suất (Productivity: P), Độ an toàn (Safety: S), Tinh thần và động lực làm việc (Morale: M) cùng Bảo vệ môi trường (Environment: E).
Điểm cần nhớ
- 生産システムは、3M(人・機械・材料)や情報などのインプットを付加価値のある製品(アウトプット)へ変換する仕組みである。
Hệ thống sản xuất là cơ chế chuyển đổi các yếu tố đầu vào (Input) như 3M (Người, Máy, Vật liệu) và thông tin thành sản phẩm có giá trị gia tăng (Output). - 生産管理の3大目的は「品質(Q)・原価(C)・納期(D)」の維持・向上であり、互いのトレードオフ(二律背反)をバランスよく調和させる。
Ba mục tiêu lớn của quản lý sản xuất là duy trì và nâng cao "Chất lượng (Q) - Giá thành (C) - Tiến độ giao hàng (D)", cân bằng hài hòa mối quan hệ đánh đổi giữa chúng. - 現場監督者はQCDに生産性(P)・安全(S)・士気(M)・環境(E)を加えたPQCDSMEを意識して職場を管理する。
Người giám sát hiện trường quản lý nơi làm việc với ý thức toàn diện về PQCDSME: bổ sung Năng suất (P), An toàn (S), Tinh thần (M) và Môi trường (E) vào QCD.
| Từ vựng | Nghĩa |
|---|---|
| 生産システム | hệ thống sản xuất |
| 3M(人・機械・材料) | 3M (Con người, Máy móc, Nguyên vật liệu) |
| QCD(品質・原価・納期) | QCD (Chất lượng, Giá thành, Tiến độ giao hàng) |
| 付加価値 | giá trị gia tăng |
2. 生産性の概念(物的労働生産性・付加価値労働生産性)と作業標準化
2. Khái niệm năng suất (Năng suất lao động hiện vật và giá trị gia tăng) và tiêu chuẩn hóa thao tác
生産過程の効率を表す指標が「生産性」であり、基本式は「生産性=産出量(アウトプット)÷投入量(インプット)」で定義されます。少ない投入資源で多くの産出を得るほど生産性は高くなります。
Chỉ số biểu thị hiệu quả của quá trình sản xuất là "Năng suất", được định nghĩa theo công thức cơ bản: "Năng suất = Lượng đầu ra (Output) ÷ Lượng đầu vào (Input)". Với nguồn lực đầu vào càng ít mà tạo ra đầu ra càng nhiều thì năng suất càng cao.
分母に労働量(人員数や延べ労働時間)をとるものを「労働生産性」といいます。分子に生産個数や重量などの物量をとる「物的労働生産性」と、分子に付加価値額(売上高から外部購入価値を引いた額)をとる「付加価値労働生産性」の2種類があります。
Chỉ số lấy mẫu số là lượng lao động (số nhân sự hoặc tổng số giờ công lao động) được gọi là "Năng suất lao động". Có 2 loại: "Năng suất lao động hiện vật" lấy tử số là sản lượng vật chất (số chiếc, khối lượng) và "Năng suất lao động giá trị gia tăng" lấy tử số là giá trị gia tăng (doanh thu trừ đi giá trị mua ngoài).
作業管理とは、作業者が安全・確実・迅速・楽に働ける「最善の作業方法」を追究して標準作業として定め、作業者を指導・訓練して維持・改善していく活動です。
Quản lý thao tác là hoạt động nghiên cứu tìm ra "phương pháp làm việc tốt nhất" giúp người lao động làm việc an toàn, chính xác, nhanh chóng và nhẹ nhàng để quy định thành thao tác tiêu chuẩn, sau đó hướng dẫn, huấn luyện công nhân duy trì và cải tiến.
標準化された作業手順や使用治工具・品質確認急所を文書化した「作業標準書(標準作業票)」を整えることで、属人化や品質のばらつきを防ぎ、改善の出発点(SDCAからPDCAへの土台)を作ることができます。
Việc lập văn bản "Tài liệu tiêu chuẩn thao tác (Phiếu thao tác chuẩn)" ghi rõ trình tự chuẩn hóa, đồ gá sử dụng và điểm trọng yếu kiểm tra chất lượng giúp ngăn ngừa tình trạng phụ thuộc vào cá nhân hay biến động chất lượng, tạo nền tảng chuyển từ duy trì (SDCA) sang cải tiến (PDCA).
Điểm cần nhớ
- 生産性=アウトプット(産出)÷インプット(投入)で求められ、分母を労働投入量とするものを労働生産性という。
Năng suất = Output (Đầu ra) ÷ Input (Đầu vào); chỉ số lấy mẫu số là lượng lao động đầu vào được gọi là năng suất lao động. - 物的労働生産性=生産量÷労働投入量、付加価値労働生産性=付加価値額÷労働投入量である。
Năng suất lao động hiện vật = Sản lượng ÷ Lượng lao động đầu vào; Năng suất lao động giá trị gia tăng = Giá trị gia tăng ÷ Lượng lao động đầu vào. - 作業管理は最善の作業方法(標準作業)と標準時間を設定し、作業標準書による指導と継続的改善を行う。
Quản lý thao tác thiết lập phương pháp làm việc tốt nhất (thao tác chuẩn) và thời gian tiêu chuẩn, đồng thời hướng dẫn theo tài liệu tiêu chuẩn thao tác và cải tiến liên tục. - 【例】作業者5人が各8時間(延べ40人時)働き、売上高100万円・外部購入価値40万円で製品800個を生産 → 物的労働生産性=800÷40=20個/人時、付加価値額=100-40=60万円、付加価値労働生産性=60万円÷5人=12万円/人
Ví dụ: 5 công nhân làm việc mỗi người 8 giờ (tổng 40 giờ công), tạo doanh thu 1.000.000 yên với chi phí mua ngoài 400.000 yên và sản xuất 800 sản phẩm → Năng suất lao động hiện vật = 800 ÷ 40 = 20 chiếc/giờ công, Giá trị gia tăng = 1.000.000 − 400.000 = 600.000 yên, Năng suất lao động giá trị gia tăng = 600.000 ÷ 5 = 120.000 yên/người
| Từ vựng | Nghĩa |
|---|---|
| 物的労働生産性 | năng suất lao động hiện vật |
| 付加価値労働生産性 | năng suất lao động giá trị gia tăng |
| 標準作業 | thao tác tiêu chuẩn |
| 作業標準書 | tài liệu tiêu chuẩn thao tác (SOP) |
3. 標準時間の構成と外掛け法・内掛け法による計算
3. Cấu trúc thời gian tiêu chuẩn và cách tính theo phương pháp nhân ngoài, nhân trong
「標準時間(ST)」とは、その仕事に適正を持ち習熟した平均的な作業者が、所定の作業条件のもとで、定められた品質水準を保ちながら標準的な作業速度(ペース)で実施したときに必要とされる時間です。
"Thời gian tiêu chuẩn (ST)" là thời gian cần thiết khi một công nhân có năng lực phù hợp và tay nghề trung bình thực hiện công việc dưới điều kiện làm việc quy định, giữ đúng mức chất lượng yêu cầu với tốc độ thao tác tiêu chuẩn.
標準時間は、ロットごとに1回だけ発生する「準備段取作業時間」と、製品1単位ごとに繰り返し発生する「主体作業時間」に大別されます。そしてそれぞれが「正味時間」と「余裕時間」の和(標準時間=正味時間+余裕時間)で構成されます。
Thời gian tiêu chuẩn được chia lớn thành "Thời gian chuẩn bị chuyển đổi (Setup)" chỉ phát sinh 1 lần cho mỗi lô và "Thời gian thao tác chính" lặp lại theo từng đơn vị sản phẩm. Mỗi phần đều cấu thành từ tổng của "Thời gian ròng" và "Thời gian dự phòng" (Thời gian tiêu chuẩn = Thời gian ròng + Thời gian dự phòng).
余裕時間には、作業者の生理現象や疲労回復のための「人的余裕(用達余裕・疲労余裕)」と、機械への給油・清掃・材料手待ち・朝礼など不規則に発生する「職場余裕(作業余裕)」があります。
Thời gian dự phòng bao gồm "Dự phòng cá nhân (dự phòng nhu cầu sinh lý và dự phòng mệt mỏi)" để phục hồi sức lực cho người làm, và "Dự phòng nơi làm việc (dự phòng thao tác)" phát sinh không đều đặn như tra dầu máy, vệ sinh, chờ vật liệu hay họp đầu ca.
余裕率の計算には2方式あります。「外掛け法」は「余裕率=余裕時間÷正味時間」と定義し、「標準時間=正味時間×(1+外掛け余裕率)」で求めます(例:正味20分・外掛け余裕率15%なら20×1.15=23分)。
Có 2 cách tính hệ số dự phòng. "Phương pháp nhân ngoài (Sotogake)" định nghĩa "Hệ số dự phòng = Thời gian dự phòng ÷ Thời gian ròng" và tính theo công thức: "Thời gian tiêu chuẩn = Thời gian ròng × (1 + Hệ số dự phòng nhân ngoài)" (Ví dụ: thời gian ròng 20 phút, hệ số nhân ngoài 15% thì 20 × 1,15 = 23 phút).
一方、「内掛け法」は「余裕率=余裕時間÷標準時間(=余裕時間÷(正味時間+余裕時間))」と定義し、「標準時間=正味時間÷(1-内掛け余裕率)」で算出します(例:正味16分・内掛け余裕率20%なら16÷(1-0.20)=20分)。
Ngược lại, "Phương pháp nhân trong (Uchigake)" định nghĩa "Hệ số dự phòng = Thời gian dự phòng ÷ Thời gian tiêu chuẩn" và tính theo công thức: "Thời gian tiêu chuẩn = Thời gian ròng ÷ (1 - Hệ số dự phòng nhân trong)" (Ví dụ: thời gian ròng 16 phút, hệ số nhân trong 20% thì 16 ÷ (1 - 0,20) = 20 phút).
Điểm cần nhớ
- 標準時間=正味時間+余裕時間であり、ロット単位の「準備段取作業時間」と個数単位の「主体作業時間」に分かれる。
Thời gian tiêu chuẩn = Thời gian ròng + Thời gian dự phòng; chia thành "Thời gian chuẩn bị chuyển đổi" tính theo lô và "Thời gian thao tác chính" tính theo từng chiếc. - 外掛け法:余裕率=余裕時間÷正味時間 ⇒ 標準時間=正味時間×(1+外掛け余裕率)。
Phương pháp nhân ngoài: Hệ số dự phòng = Thời gian dự phòng ÷ Thời gian ròng ⇒ Thời gian tiêu chuẩn = Thời gian ròng × (1 + Hệ số dự phòng nhân ngoài). - 内掛け法:余裕率=余裕時間÷標準時間 ⇒ 標準時間=正味時間÷(1-内掛け余裕率)。
Phương pháp nhân trong: Hệ số dự phòng = Thời gian dự phòng ÷ Thời gian tiêu chuẩn ⇒ Thời gian tiêu chuẩn = Thời gian ròng ÷ (1 - Hệ số dự phòng nhân trong). - 【例】1個あたり主体作業の正味時間2分・外掛け余裕率10%、1ロット(100個)の準備段取標準時間15分 → 1個あたり標準時間=2×(1+0.10)=2.2分、1ロット合計標準時間=15+2.2×100=235分
Ví dụ: Thời gian ròng thao tác chính 2 phút/chiếc, tỷ lệ dự trữ cộng ngoài 10%, thời gian chuẩn bị tiêu chuẩn cho 1 lô (100 chiếc) là 15 phút → Thời gian chuẩn mỗi chiếc = 2 × (1 + 0,10) = 2,2 phút, Tổng thời gian chuẩn 1 lô = 15 + 2,2 × 100 = 235 phút - 【例】1単位あたり正味時間45秒・内掛け余裕率10%(余裕時間5秒) → 標準時間=45÷(1-0.10)=50秒(内掛け余裕率=5÷50×100=10%)
Ví dụ: Thời gian ròng mỗi đơn vị 45 giây, tỷ lệ dự trữ tính trong 10% (thời gian dự trữ 5 giây) → Thời gian chuẩn = 45 ÷ (1 − 0,10) = 50 giây (tỷ lệ dự trữ tính trong = 5 ÷ 50 × 100 = 10%)
| Từ vựng | Nghĩa |
|---|---|
| 標準時間 | thời gian tiêu chuẩn (Standard Time) |
| 正味時間と余裕時間 | thời gian ròng và thời gian dự phòng |
| 外掛け法 | phương pháp nhân ngoài (Sotogake) |
| 内掛け法 | phương pháp nhân trong (Uchigake) |
| 準備段取作業時間 | thời gian chuẩn bị và chuyển đổi khuôn/gá |
4. IE(インダストリアル・エンジニアリング)の体系と工程分析(JIS図記号)
4. Hệ thống Kỹ thuật công nghiệp (IE) và phân tích công đoạn (Ký hiệu JIS)
IE(Industrial Engineering)は、フレデリック・テイラー(科学的管理法・時間研究の創始者)とフランク・ギルブレス(動作研究・サーブリッグ分析の創始者)の研究を源流とし、作業方法を改善する「手法研究(メソッドエンジニアリング)」と時間を測る「作業測定(ワークメジャメント)」の2本柱で成り立ちます。
IE (Industrial Engineering) bắt nguồn từ nghiên cứu của Frederick Taylor (cha đẻ Quản lý khoa học và Nghiên cứu thời gian) và Frank Gilbreth (cha đẻ Nghiên cứu động tác và Phân tích Therblig), gồm 2 trụ cột là "Nghiên cứu phương pháp (Method Engineering)" để cải tiến cách làm và "Đo lường công việc (Work Measurement)" để đo thời gian.
手法研究の第一歩である「工程分析」は、原材料から完成品になるまでの過程をJIS Z 8206の4つの基本図記号で表し、工程全体の流れや停滞・運搬のムダを可視化する手法です。
Bước đầu tiên của nghiên cứu phương pháp là "Phân tích công đoạn", biểu diễn quá trình từ nguyên vật liệu thành thành phẩm bằng 4 ký hiệu sơ đồ cơ bản của JIS Z 8206 nhằm trực quan hóa dòng chảy toàn công đoạn cùng các lãng phí dừng chờ và vận chuyển.
4つの基本要素と図記号は、①「加工」=大きな丸(○:形や性質を変える・組み立てる)、②「運搬」=小さな丸または矢印(〇/→:位置を移動する)、③「検査」=四角(□:数量検査)およびひし形(◇:品質検査)、④「停滞」=逆三角形(▽:計画的な貯蔵)および半円形(D:工程間の滞留)です。
Bốn yếu tố cơ bản và ký hiệu gồm: ① "Gia công" = vòng tròn lớn (○: làm thay đổi hình dạng, tính chất hoặc lắp ráp), ② "Vận chuyển" = vòng tròn nhỏ hoặc mũi tên (〇 / →: di chuyển vị trí), ③ "Kiểm tra" = hình vuông (□: kiểm tra số lượng) và hình thoi (◇: kiểm tra chất lượng), ④ "Ngừng trệ" = tam giác ngược (▽: lưu kho có kế hoạch) và hình bán nguyệt chữ D (D: ứ đọng chờ giữa các công đoạn).
分析対象により、物の流れを追う「製品工程分析(単純・直列・合流・分岐の4型)」、人の動きを追う「作業者工程分析」、人と機械や複数人の関わりを追う「連合工程分析」に分類されます。
Tùy theo đối tượng phân tích, phương pháp này được chia thành "Phân tích công đoạn sản phẩm" theo dõi dòng chảy của vật (4 dạng: đơn giản, nối tiếp, hợp lưu, phân nhánh), "Phân tích công đoạn người thao tác" theo dõi chuyển động của người, và "Phân tích công đoạn liên hợp" theo dõi sự phối hợp giữa người với máy hoặc nhiều người.
Điểm cần nhớ
- IEの歴史:テイラーは「時間研究(ストップウォッチ法)」、ギルブレスは「動作研究(サーブリッグ分析)」を創始した。
Lịch sử IE: Taylor sáng lập "Nghiên cứu thời gian (phương pháp bấm giờ)", còn Gilbreth sáng lập "Nghiên cứu động tác (phân tích Therblig)". - 工程図記号(JIS Z 8206):加工=大丸(○)、運搬=小丸(〇)または矢印(→)、数量検査=四角(□)、品質検査=ひし形(◇)。
Ký hiệu phân tích công đoạn (JIS Z 8206): Gia công = vòng tròn lớn (○), Vận chuyển = vòng tròn nhỏ (〇) hoặc mũi tên (→), Kiểm tra số lượng = hình vuông (□), Kiểm tra chất lượng = hình thoi (◇). - 停滞の図記号:計画的な保管である「貯蔵」=逆三角形(▽)、次工程待ちの一時停滞である「滞留」=D字形(D)。
Ký hiệu ngừng trệ: "Lưu kho (bảo quản có kế hoạch)" = tam giác ngược (▽), "Ứ đọng (tạm dừng chờ công đoạn tiếp theo)" = hình chữ D (D).
| Từ vựng | Nghĩa |
|---|---|
| IE(インダストリアル・エンジニアリング) | Kỹ thuật công nghiệp (Industrial Engineering - IE) |
| 手法研究と作業測定 | nghiên cứu phương pháp và đo lường công việc |
| 工程分析 | phân tích công đoạn |
| 貯蔵(▽)と滞留(D) | lưu kho (▽) và ứ đọng (D) |
5. 動作研究(サーブリッグ分析の18基本動作)と時間研究(レイティング)
5. Nghiên cứu động tác (18 động tác cơ bản Therblig) và nghiên cứu thời gian (Rating)
ギルブレスが考案した「サーブリッグ(Therblig)分析」は、作業者の手や目の動きを18種類の基本動作(動素)に分解し、第1類〜第3類に分けてムダな動作を排除する手法です。
"Phân tích Therblig" do Gilbreth đề xướng là phương pháp tách cử động tay và mắt của công nhân thành 18 động tác cơ bản (động tố), chia làm Nhóm 1 đến Nhóm 3 để loại bỏ các động tác thừa.
「第1類」は作業を進めるのに必要な有効動作(空手移動[手を伸ばす]、つかむ、運ぶ、位置を決める、組み立てる、使う、分解する、手放す、検査するの9動作)であり、距離短縮や治具化で効率化します。
"Nhóm 1" gồm 9 động tác hữu ích cần thiết để tiến hành công việc (vươn tay, nắm lấy, di chuyển vật, định vị, lắp ráp, sử dụng, tháo rời, buông tay, kiểm tra), cần nâng cao hiệu quả bằng cách rút ngắn khoảng cách hoặc dùng đồ gá.
「第2類」は思考や探索で第1類を遅らせる5動作(探す、見出す、選ぶ、考える、前置きする)であり、整頓・定位置管理でなくします。
"Nhóm 2" gồm 5 động tác làm chậm Nhóm 1 do suy nghĩ hoặc tìm kiếm (tìm kiếm, phát hiện, lựa chọn, suy nghĩ, đặt sẵn hướng), cần loại bỏ bằng 5S (chỉnh đốn, quy định vị trí cố định).
「第3類」は作業を進めない無益な4動作(保持、休む、避けられない遅れ、避けられる遅れ)で、特に片手で品物を持ち続ける「保持」は固定治具で排除します。
"Nhóm 3" gồm 4 động tác vô ích không làm công việc tiến triển (giữ nguyên vật trên tay, nghỉ ngơi, chậm trễ không tránh khỏi, chậm trễ có thể tránh); đặc biệt động tác "Giữ (Holding)" bằng một tay cần được ưu tiên loại bỏ bằng đồ gá kẹp cố định.
一方、「時間研究(ストップウォッチ法)」では要素作業ごとの観測時間を測り、標準速度(=100)と比較評価する「レイティング」を行います。「正味時間=観測時間×(レイティング係数÷100)」で求めます(例:観測50秒・係数110なら55秒)。
Mặt khác, trong "Nghiên cứu thời gian (phương pháp đồng hồ bấm giờ)", người ta đo thời gian thực tế (thời gian quan sát) của từng thao tác thành phần, rồi thực hiện "Đánh giá tốc độ (Rating)" so với tốc độ chuẩn (= 100). Thời gian ròng tính bằng: "Thời gian ròng = Thời gian quan sát × (Hệ số Rating ÷ 100)" (Ví dụ: quan sát 50 giây, hệ số 110 thì bằng 55 giây).
Điểm cần nhớ
- サーブリッグ第1類=作業を進める基本動作(つかむ・運ぶ・組み立てる・使う等)。
Therblig Nhóm 1 = động tác cơ bản làm tiến triển công việc (nắm, mang, lắp ráp, sử dụng...). - サーブリッグ第2類=動作を遅らせる動作(探す・選ぶ・考える等 → 整頓で排除)、第3類=作業を進めない動作(保持・遅れ・休止 → 治具で排除)。
Therblig Nhóm 2 = động tác làm chậm (tìm kiếm, lựa chọn, suy nghĩ → xóa bỏ bằng Chỉnh đốn); Nhóm 3 = động tác vô ích không làm tiến triển công việc (giữ vật, chậm trễ, nghỉ → xóa bỏ bằng đồ gá). - 時間研究の正味時間=観測時間×(レイティング値÷100)で算定する。
Thời gian ròng trong nghiên cứu thời gian = Thời gian quan sát × (Giá trị Rating ÷ 100). - 【例】ストップウォッチ観測時間40秒・レイティング係数120(正常ペース基準=100) → 正味時間=40×(120÷100)=48秒
Ví dụ: Thời gian bấm giờ quan sát 40 giây, hệ số đánh giá nhịp độ (Rating) 120 (chuẩn nhịp độ bình thường = 100) → Thời gian ròng = 40 × (120 ÷ 100) = 48 giây
| Từ vựng | Nghĩa |
|---|---|
| サーブリッグ分析 | phân tích động tác Therblig |
| 保持(第3類) | động tác giữ vật (Nhóm 3) |
| 時間研究 | nghiên cứu thời gian (Time Study) |
| レイティング(作業速度評価) | đánh giá tốc độ thao tác (Rating) |
6. 稼働分析(ワークサンプリング法)と連合作業分析(マン・マシン・チャート)
6. Phân tích vận hành (Lấy mẫu công việc) và phân tích thao tác liên hợp (Biểu đồ Người - Máy)
職場の人や機械が「どの状態(稼働・手待ち・段取り・故障停止など)にどれだけの割合で時間を費やしているか」を調べる手法を「稼働分析」といい、1日中付きっきりで測る「連続観測法」と、ランダムな時刻に瞬間的に観察する「瞬間観測法(ワークサンプリング法)」があります。
Phương pháp khảo sát xem người và máy móc tại xưởng đang tiêu tốn bao nhiêu phần trăm thời gian vào từng trạng thái (chạy máy, chờ đợi, chuyển đổi khuôn, dừng hỏng...) gọi là "Phân tích vận hành", gồm "Phương pháp quan sát liên tục" theo dõi suốt cả ngày và "Phương pháp quan sát tức thời (Lấy mẫu công việc - Work Sampling)" quan sát vào các thời điểm ngẫu nhiên.
ワークサンプリング法は、統計的確率理論に基づき、1人の観測者が多数の作業者や機械を同時に少ない労力で調査でき、被観測者に心理的圧迫を与えにくいのが大きな利点です。
Phương pháp lấy mẫu công việc dựa trên lý thuyết xác suất thống kê, có ưu điểm lớn là chỉ cần 1 người quan sát cũng khảo sát được đồng thời nhiều công nhân và máy móc với ít công sức, lại không gây áp lực tâm lý cho người được quan sát.
総観測回数Nのうち注目事象の観測数をnとすると、生起比率は「p=n÷N」です。信頼度95%(係数2)で許容絶対誤差E以内に収める必要観測数は「N=4×p×(1-p)÷E²」(相対誤差Sなら「N=4×(1-p)÷(S²×p)」)で求めます(例:p=0.2、E=0.04なら400回)。
Gọi tổng số lần quan sát là N và số lần bắt gặp trạng thái cần tìm là n, tỷ lệ phát sinh là "p = n ÷ N". Với độ tin cậy 95% (hệ số 2), số mẫu quan sát cần thiết để sai số tuyệt đối nằm trong mức E là "N = 4 × p × (1 - p) ÷ E²" (nếu tính theo sai số tương đối S thì "N = 4 × (1 - p) ÷ (S² × p)"; ví dụ: p = 0,2 và E = 0,04 thì cần 400 lần).
また、1人の作業者と1台(または複数台)の機械が協働する作業を時系列の棒グラフで並べて描く手法を「連合作業分析(マン・マシン・チャート)」といいます。作業者の活動を「単独作業・連合作業・手待ち」、機械を「自動運転・連合作業・遊休(停止)」に分け、手待ち時間を減らして「複数台持ち(多台持ち)」を実現するのに活用します。
Ngoài ra, phương pháp vẽ biểu đồ cột theo thời gian thể hiện sự phối hợp giữa 1 công nhân và 1 (hoặc nhiều) máy móc được gọi là "Phân tích thao tác liên hợp (Biểu đồ Người - Máy / Man-Machine Chart)". Hoạt động của người được chia thành "Thao tác độc lập - Thao tác kết hợp - Chờ đợi", của máy chia thành "Tự động chạy - Thao tác kết hợp - Nhàn rỗi (Dừng)", dùng để giảm thời gian chờ và thực hiện "1 người đứng nhiều máy".
Điểm cần nhớ
- ワークサンプリング法(瞬間観測法)は、ランダムな時刻に瞬間観測を行い、1人で多数の対象の稼働率や余裕率を効率良く求められる。
Phương pháp lấy mẫu công việc (Work Sampling) quan sát tức thời vào các thời điểm ngẫu nhiên, giúp 1 người tính được tỷ lệ vận hành và hệ số dự phòng của nhiều đối tượng rất hiệu quả. - 信頼度95%での必要観測数Nの公式:絶対誤差Eのとき N=4×p×(1-p)÷E²、相対誤差Sのとき N=4×(1-p)÷(S²×p)。
Công thức số mẫu quan sát N ở độ tin cậy 95%: với sai số tuyệt đối E là N = 4 × p × (1 - p) ÷ E²; với sai số tương đối S là N = 4 × (1 - p) ÷ (S² × p). - マン・マシン・チャート(連合作業図)は、人の「手待ち」と機械の「遊休」を視覚化し、サイクルタイム短縮や複数台持ちの検討に使う。
Biểu đồ Người - Máy trực quan hóa thời gian "Chờ đợi" của người và "Nhàn rỗi" của máy để rút ngắn chu kỳ gia công hoặc bố trí 1 người vận hành nhiều máy. - 【例】ワークサンプリング予備観測100回中非稼働25回(生起比率p=0.25)、信頼度95%で許容絶対誤差E=0.05 → 必要観測数N=4×0.25×(1-0.25)÷0.05²=300回(相対誤差S=0.10ならN=4×(1-0.25)÷(0.10²×0.25)=1,200回)
Ví dụ: Quan sát sơ bộ lấy mẫu công việc 100 lần thấy 25 lần dừng máy (tỷ lệ xuất hiện p = 0,25), độ tin cậy 95% với sai số tuyệt đối cho phép E = 0,05 → Số lần quan sát cần thiết N = 4 × 0,25 × (1 − 0,25) ÷ 0,05² = 300 lần (nếu sai số tương đối S = 0,10 thì N = 4 × (1 − 0,25) ÷ (0,10² × 0,25) = 1.200 lần) - 【例】マン・マシン・チャートで材料着脱(連合作業)15秒+機械自動加工65秒(うち作業者の単独作業45秒) → サイクルタイム=15+65=80秒、作業者の手待ち時間=65-45=20秒(手待ち率=20÷80×100=25%)
Ví dụ: Trên biểu đồ Người - Máy, gá lắp vật liệu (thao tác kết hợp) 15 giây + máy gia công tự động 65 giây (trong đó công nhân thao tác độc lập 45 giây) → Thời gian chu kỳ = 15 + 65 = 80 giây, Thời gian chờ của công nhân = 65 − 45 = 20 giây (tỷ lệ chờ = 20 ÷ 80 × 100 = 25%)
| Từ vựng | Nghĩa |
|---|---|
| ワークサンプリング法 | phương pháp lấy mẫu công việc (Work Sampling) |
| 生起比率 | tỷ lệ phát sinh trạng thái (p) |
| マン・マシン・チャート | biểu đồ Người - Máy (Man-Machine Chart) |
| 手待ちと遊休 | thời gian người chờ việc và máy nhàn rỗi |
| 複数台持ち | vận hành nhiều máy cùng lúc |
7. 作業改善の基本原則(ECRSの原則・動作経済の4原則・ポカよけ)
7. Nguyên tắc cải tiến thao tác (Nguyên tắc ECRS, 4 nguyên tắc kinh tế động tác, Poka-yoke)
改善の優先順位を示す「ECRS(イクルス)の原則」は、①Eliminate(排除:なくせないか)→ ②Combine(結合:一緒にできないか)→ ③Rearrange(交換:順序や担当者を変えられないか)→ ④Simplify(簡素化:簡単にできないか)の順に検討します。
"Nguyên tắc ECRS" chỉ ra thứ tự ưu tiên khi cải tiến: ① Eliminate (Loại bỏ: có bỏ hẳn được không) → ② Combine (Kết hợp: có gộp làm cùng lúc được không) → ③ Rearrange (Hoán đổi: có đổi thứ tự hay người làm được không) → ④ Simplify (Đơn giản hóa: có làm đơn giản hơn được không).
最も効果が大きいのは最初の「E(排除)」であり、不要な作業をそのままにしていきなり自動化や簡素化(S)を行ってはいけません。
Mang lại hiệu quả lớn nhất chính là bước đầu tiên "E (Loại bỏ)"; tuyệt đối không được giữ nguyên các công việc không cần thiết rồi vội vàng tự động hóa hay đơn giản hóa (S).
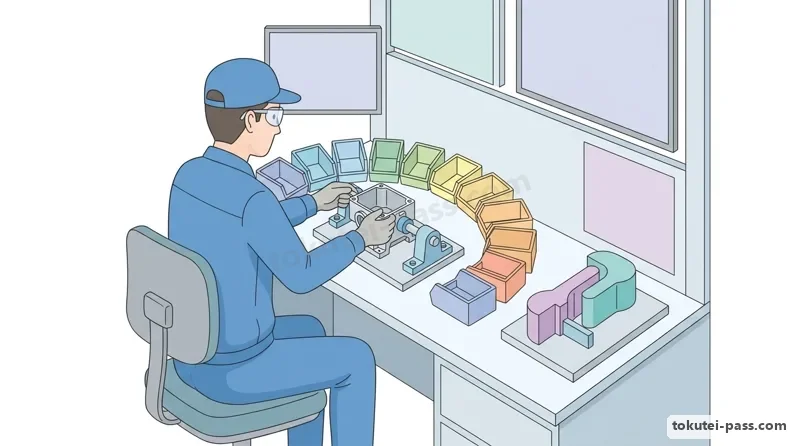
また、「動作経済の4原則」は、①両手を同時に使う(左右対称に動かす)、②動作数を少なくする(不必要な動きを減らす)、③動作距離を短くする(部品箱を扇形の正常作業域内に置く)、④動作を楽にする(重力シュートや固定治具を使い「保持」をなくす)の4つです。
Đồng thời, "4 nguyên tắc kinh tế động tác" gồm: ① Dùng đồng thời cả hai tay (cử động đối xứng trái phải), ② Giảm số lượng động tác (bớt cử động thừa), ③ Rút ngắn khoảng cách động tác (xếp khay linh kiện theo hình quạt trong vùng thao tác bình thường), ④ Làm động tác nhẹ nhàng (dùng máng trượt trọng lực và đồ gá kẹp để bỏ động tác "giữ").
さらに、作業者のうっかりミス(ポカミス)を物理的・機械的に防ぐ仕組みを「ポカよけ(フールプルーフ)」といい、異常時に機械を止める「停止方式」、非対称ピンなどで逆組付を物理的に不可能にする「制御方式」、音や光で知らせる「警報方式(注意方式)」があります。
Hơn nữa, cơ chế ngăn chặn sai sót vô ý của công nhân bằng biện pháp vật lý, cơ khí gọi là "Poka-yoke (Foolproof)", gồm: "Phương thức dừng" (tự dừng máy khi có lỗi), "Phương thức khống chế" (dùng chốt bất đối xứng khiến không thể lắp ngược chiều) và "Phương thức cảnh báo" (báo bằng âm thanh, ánh sáng).
Điểm cần nhớ
- ECRSの原則は「E(排除)→ C(結合)→ R(交換・順序変更)→ S(簡素化)」の優先順で適用し、まずE(なくせないか)から考える。
Áp dụng nguyên tắc ECRS theo đúng thứ tự ưu tiên "E (Loại bỏ) → C (Kết hợp) → R (Hoán đổi thứ tự) → S (Đơn giản hóa)", luôn xét bước E trước tiên. - 動作経済の4原則:①両手同時使用、②動作数の節約、③動作距離の短縮、④動作を楽にする(重力・治工具の活用)。
4 nguyên tắc kinh tế động tác: ① Dùng đồng thời hai tay, ② Tiết kiệm số động tác, ③ Rút ngắn khoảng cách di chuyển, ④ Làm động tác nhẹ nhàng (tận dụng trọng lực và đồ gá). - ポカよけ(フールプルーフ)には「停止方式・制御方式・警報方式」があり、人間の注意力だけに頼らず不良ゼロを実現する。
Poka-yoke (chống nhầm lẫn) gồm "Phương thức dừng - Phương thức khống chế - Phương thức cảnh báo", giúp đạt mục tiêu không phế phẩm mà không chỉ dựa vào sự chú ý của con người.
| Từ vựng | Nghĩa |
|---|---|
| ECRSの原則 | nguyên tắc cải tiến ECRS |
| 動作経済の4原則 | 4 nguyên tắc kinh tế động tác |
| 正常作業域 | vùng thao tác bình thường |
| ポカよけ(フールプルーフ) | cơ cấu chống nhầm lẫn Poka-yoke (Foolproof) |
8. 5S活動(整理・整頓・清掃・清潔・しつけ)と赤札作戦・形跡管理
8. Hoạt động 5S (Sàng lọc - Sắp xếp - Sạch sẽ - Săn sóc - Sẵn sàng), Chiến dịch thẻ đỏ và Quản lý hình bóng
職場管理と改善の土台となる「5S」とは、「整理・整頓・清掃・清潔・しつけ(躾)」の5つの頭文字をとった活動であり、単なる美化運動ではなく安全確保・品質向上・ムダ排除の基本です。
Nền tảng của quản lý và cải tiến nơi làm việc là hoạt động "5S" lấy chữ cái đầu của 5 từ: "Seiri (Sàng lọc) - Seiton (Sắp xếp) - Seisou (Sạch sẽ) - Seiketsu (Săn sóc) - Shitsuke (Sẵn sàng/Kỷ luật)"; đây không đơn thuần là phong trào làm đẹp mà là gốc rễ để đảm bảo an toàn, nâng cao chất lượng và xóa bỏ lãng phí.
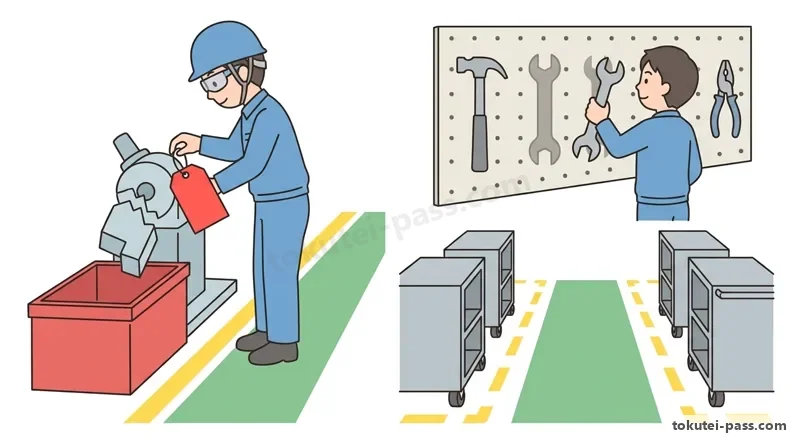
「整理」は、職場にあるものを「必要なものと不要なもの」に明確に分け、不要なものを捨てる(処分・撤去する)ことです。要るか要らないか判断しにくいものに赤い札を貼って期限内に処分を決める「赤札作戦」が有効です。
"Sàng lọc (Seiri)" là phân biệt rõ ràng đồ vật tại nơi làm việc thành "thứ cần thiết và thứ không cần thiết", rồi vứt bỏ (thanh lý, dọn đi) những thứ không cần thiết. "Chiến dịch thẻ đỏ" (dán phiếu đỏ lên những vật khó phân định để quyết định xử lý trong thời hạn) là phương pháp rất hiệu quả.
「整頓」は、整理して残した「必要なものを、誰でもすぐ取り出せて元に戻せるように、置き場所・置き方・表示(最大・最小量)を決める」ことです。場所と品名・数量を示す「看板作戦」や、工具の輪郭(影絵)を描いて欠品が一目で分かるようにする「形跡管理(姿置き)」を行います。
"Sắp xếp (Seiton)" là đối với những thứ cần thiết giữ lại sau khi sàng lọc, "quy định rõ vị trí để, cách để và biển hiển thị (lượng tối đa, tối thiểu) sao cho bất kỳ ai cũng lấy ra dùng được ngay và trả về chỗ cũ dễ dàng". Xưởng thường áp dụng "Chiến dịch biển hiệu" ghi rõ vị trí, tên hàng, số lượng và "Quản lý hình bóng (vẽ viền bóng dụng cụ)" để nhìn thấy ngay nếu thiếu dụng cụ.
「清掃」はゴミや汚れ・切粉を取り除いて磨き、同時に設備のガタつきや油漏れをチェックする「清掃点検」です。「清潔」は整理・整頓・清掃(3S)が徹底して維持されている状態を指し、「しつけ」は決められたルールや手順を正しく守る習慣づけをすることをいいます。
"Sạch sẽ (Seisou)" là quét dọn rác bẩn, phoi cắt và kết hợp kiểm tra độ rơ lỏng hay rò dầu của máy móc gọi là "Vệ sinh kiểm tra". "Săn sóc (Seiketsu)" chỉ trạng thái duy trì triệt để 3S đầu (Sàng lọc, Sắp xếp, Sạch sẽ), còn "Sẵn sàng (Shitsuke)" là rèn luyện thói quen tự giác tuân thủ đúng các quy tắc và quy trình đã đề ra.
Điểm cần nhớ
- 整理=必要なものと不要なものを分け、不要なものを捨てること(赤札作戦)。
Sàng lọc (Seiri) = phân loại thứ cần và không cần, vứt bỏ thứ không cần thiết (Chiến dịch thẻ đỏ). - 整頓=必要なものをすぐ取り出せるよう定位置・定品・定量を決め表示すること(看板作戦・形跡管理/姿置き)。
Sắp xếp (Seiton) = quy định vị trí cố định, mặt hàng cố định, số lượng cố định và hiển thị rõ để lấy ra ngay (Chiến dịch biển hiệu, Quản lý hình bóng). - 清掃=掃除を通じて設備点検を行うこと、清潔=3S(整理・整頓・清掃)を維持した状態、しつけ=ルールを守る習慣化。
Sạch sẽ (Seisou) = kiểm tra thiết bị thông qua việc lau dọn; Săn sóc (Seiketsu) = trạng thái duy trì 3S; Sẵn sàng (Shitsuke) = tạo thói quen tuân thủ quy định.
| Từ vựng | Nghĩa |
|---|---|
| 整理と整頓 | Sàng lọc (Seiri) và Sắp xếp (Seiton) |
| 清潔としつけ | Săn sóc (Seiketsu) và Sẵn sàng (Shitsuke) |
| 赤札作戦 | chiến dịch thẻ đỏ (dùng cho Sàng lọc) |
| 形跡管理(姿置き) | quản lý hình bóng (vẽ viền dụng cụ cho Sắp xếp) |
試験によく出るポイントと覚え方
Điểm hay ra thi và cách nhớ
本試験では「整理(不要品を捨てる)」と「整頓(すぐ取り出せるよう置き場所を決め表示する)」の定義の入れ替え、および「清掃」と「清潔(3Sが維持された状態)」の入れ替えが超頻出です。
Trong đề thi thật cực kỳ hay tráo đổi định nghĩa giữa "Seiri - Sàng lọc (vứt bỏ đồ không cần thiết)" với "Seiton - Sắp xếp (quy định vị trí và hiển thị để lấy ra ngay)", cũng như tráo giữa "Seisou - Sạch sẽ" với "Seiketsu - Săn sóc (trạng thái duy trì được 3S)".
標準時間の計算では、「外掛け法:ST=正味時間×(1+余裕率)」と「内掛け法:ST=正味時間÷(1-余裕率)」のどちらで問われているかを必ず確認しましょう。準備段取時間はロット全体で1回分のみ加算する点にも注意が必要です。
Khi tính Thời gian tiêu chuẩn (ST), phải đọc kỹ xem đề yêu cầu tính theo "Phương pháp nhân ngoài: ST = Thời gian ròng × (1 + Hệ số dự phòng)" hay "Phương pháp nhân trong: ST = Thời gian ròng ÷ (1 - Hệ số dự phòng)". Lưu ý thời gian chuẩn bị chuyển đổi (Setup) chỉ cộng 1 lần cho cả lô sản xuất.
また、工程分析の検査記号「数量検査=四角(□)、品質検査=ひし形(◇)」と停滞記号「貯蔵=逆三角(▽)、滞留=D」、サーブリッグ第2類(探す・選ぶ・考える)と第3類(保持・遅れ・休む)の分類は確実に暗記してください。
Ngoài ra, hãy học thuộc lòng ký hiệu kiểm tra trong phân tích công đoạn: "Kiểm tra số lượng = hình vuông (□), Kiểm tra chất lượng = hình thoi (◇)", ký hiệu ngừng trệ "Lưu kho = tam giác ngược (▽), Ứ đọng = chữ D", cùng cách phân loại Therblig Nhóm 2 (tìm kiếm, lựa chọn, suy nghĩ) và Nhóm 3 (giữ vật, chậm trễ, nghỉ).
Điểm cần nhớ
- 標準時間の計算:外掛け法=正味×(1+余裕率)/内掛け法=正味÷(1-余裕率)/正味時間=観測時間×(レイティング÷100)。
Tính Thời gian tiêu chuẩn: Nhân ngoài = Ròng × (1 + Hệ số dự phòng) / Nhân trong = Ròng ÷ (1 - Hệ số dự phòng) / Thời gian ròng = Thời gian quan sát × (Rating ÷ 100). - ワークサンプリング必要観測数(信頼度95%):N=4×p×(1-p)÷E²(Eは許容絶対誤差、pは生起比率)。
Số mẫu quan sát cần thiết trong Work Sampling (độ tin cậy 95%): N = 4 × p × (1 - p) ÷ E² (E là sai số tuyệt đối cho phép, p là tỷ lệ phát sinh). - 工程図記号:加工=○、運搬=〇または→、数量検査=□、品質検査=◇、貯蔵=▽、滞留=D。
Ký hiệu phân tích công đoạn: Gia công = ○, Vận chuyển = 〇 hoặc →, Kiểm tra số lượng = □, Kiểm tra chất lượng = ◇, Lưu kho = ▽, Ứ đọng = D. - サーブリッグ分類:第1類=有効動作(つかむ・組み立てる等)、第2類=遅らせる動作(探す・選ぶ・考える)、第3類=無益動作(保持・遅れ・休止)。
Phân loại Therblig: Nhóm 1 = động tác hữu ích (nắm, lắp ráp...), Nhóm 2 = động tác làm chậm (tìm kiếm, chọn, nghĩ), Nhóm 3 = động tác vô ích (giữ vật, trễ, nghỉ). - ECRSの優先順:E(排除)→C(結合)→R(交換)→S(簡素化)/5S:整理(捨てる=赤札)と整頓(置き方表示=看板・形跡管理)。
Thứ tự ưu tiên ECRS: E (Loại bỏ) → C (Kết hợp) → R (Hoán đổi) → S (Đơn giản hóa) / 5S: Seiri (vứt bỏ = thẻ đỏ) và Seiton (hiển thị chỗ để = biển hiệu, vẽ bóng dụng cụ).
| Từ vựng | Nghĩa |
|---|---|
| 外掛け余裕率と内掛け余裕率 | hệ số dự phòng nhân ngoài và nhân trong |
| 数量検査(□)と品質検査(◇) | kiểm tra số lượng (□) và kiểm tra chất lượng (◇) |
| サーブリッグ第1類〜第3類 | động tác Therblig Nhóm 1 đến Nhóm 3 |
| ECRS(排除・結合・交換・簡素化) | nguyên tắc ECRS (Loại bỏ - Kết hợp - Hoán đổi - Đơn giản hóa) |
Quản lý thao tác (IE, thời gian tiêu chuẩn, 5S)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html