
Cơ sở quản lý công đoạn (Hình thức sản xuất, Kế hoạch tiến độ, Thống chế sản xuất)
工程管理基礎(生産形態・日程計画・生産統制)
Quản lý vận hành sản xuất 生産管理オペレーション 3級 (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 工程管理の目的と生産計画・生産統制のサイクル
1. Mục đích của quản lý công đoạn và chu trình kế hoạch sản xuất - thống chế sản xuất
「工程管理」とは、工場における人員・機械設備・原材料などの生産要素を効率良く活用し、所定の品質と原価のもとで、約束した納期と生産数量を確実に達成するための管理活動です。
"Quản lý công đoạn" là hoạt động quản lý nhằm sử dụng hiệu quả các yếu tố sản xuất trong nhà máy như nhân lực, máy móc thiết bị và nguyên vật liệu để đạt được chắc chắn kỳ hạn giao hàng và sản lượng đã cam kết dưới mức chất lượng và giá thành quy định.
工程管理の主な目的は、①納期の確保(遵守)、②生産期間(製造リードタイム)の短縮、③工程間の仕掛品在庫の減少、④設備や作業者の稼働率向上(遊休・手待ちの削減)の4点に集約されます。
Mục đích chính của quản lý công đoạn tập trung vào 4 điểm: ① Đảm bảo (tuân thủ) kỳ hạn giao hàng, ② Rút ngắn thời gian sản xuất (Manufacturing Lead Time), ③ Giảm lượng tồn kho bán thành phẩm dở dang giữa các công đoạn, ④ Nâng cao tỷ lệ vận hành của thiết bị và người làm (giảm thời gian máy nhàn rỗi và người chờ việc).
工程管理の機能は、事前に「いつ・どこで・なにを・どれだけ作るか」を決める「生産計画(日程計画・工数計画など)」と、計画通りに生産が進むよう指示・監視・調整する「生産統制(手配・進捗管理・現品管理・余力管理)」の2つから成り立ちます。
Chức năng của quản lý công đoạn gồm 2 phần: "Kế hoạch sản xuất (kế hoạch tiến độ, kế hoạch giờ công...)" quyết định trước "khi nào, ở đâu, làm cái gì, bao nhiêu", và "Thống chế sản xuất (chuẩn bị phát lệnh, quản lý tiến độ, quản lý hiện vật, quản lý năng lực dư)" chỉ thị, giám sát và điều chỉnh để sản xuất diễn ra đúng kế hoạch.
また、受注生産などで設計完了を待っていては納期に間に合わない場合、調達期間(リードタイム)の長い特殊材料や購入部品だけを正式図面完成前に先行して発注・手配することを「先行手配」といいます。
Ngoài ra, trong sản xuất theo đơn đặt hàng, khi nếu chờ thiết kế xong mới đặt mua thì không kịp tiến độ, việc đặt hàng và chuẩn bị trước riêng những vật liệu đặc chủng hoặc linh kiện mua ngoài có thời gian cung ứng (Lead Time) dài trước khi bản vẽ chính thức hoàn thành được gọi là "Chuẩn bị/đặt hàng trước (Senkou Tehai)".
Điểm cần nhớ
- 工程管理の4目的:①納期の確保、②製造リードタイムの短縮、③仕掛品の減少、④設備・作業者の稼働率向上。
4 mục đích của quản lý công đoạn: ① Đảm bảo kỳ hạn giao hàng, ② Rút ngắn thời gian dẫn sản xuất (Lead Time), ③ Giảm bán thành phẩm dở dang, ④ Nâng cao tỷ lệ vận hành của máy và người. - 工程管理は「生産計画(P)」と「生産統制(D・C・A:差立・進捗・現品・余力管理)」のサイクルで回す。
Quản lý công đoạn vận hành theo chu trình giữa "Kế hoạch sản xuất (P)" và "Thống chế sản xuất (D-C-A: điều độ phát lệnh, quản lý tiến độ, quản lý hiện vật, quản lý năng lực dư)". - 調達期間が長い資材や部品を詳細設計完了前に前倒しで手配することを「先行手配」という。
Việc đặt mua trước các vật tư, linh kiện có thời gian cung ứng dài trước khi hoàn tất thiết kế chi tiết gọi là "Chuẩn bị trước (Senkou Tehai)".
| Từ vựng | Nghĩa |
|---|---|
| 工程管理 | quản lý công đoạn |
| 生産計画と生産統制 | kế hoạch sản xuất và thống chế sản xuất |
| 仕掛品 | bán thành phẩm dở dang (Work In Process - WIP) |
| 先行手配 | chuẩn bị vật tư trước (Senkou Tehai) |
2. 生産形態の分類①(見込生産と受注生産・デカップリングポイント)
2. Phân loại hình thức sản xuất ① (Sản xuất dự trữ và Sản xuất theo đơn hàng, Điểm tách)
「生産形態」は、注文と生産開始時期の関係によって「見込生産」と「受注生産」に分けられます。「見込生産」は、市場の需要予測に基づいてあらかじめ製品を見込んで生産し、完成品在庫から出荷する方式です。
"Hình thức sản xuất" được chia thành "Sản xuất dự trữ (theo dự báo)" và "Sản xuất theo đơn đặt hàng" dựa vào mối quan hệ giữa đơn hàng và thời điểm bắt đầu sản xuất. "Sản xuất dự trữ (Mikomi Seisan)" là phương thức sản xuất trước sản phẩm dựa trên dự báo nhu cầu thị trường và xuất hàng từ kho thành phẩm.
見込生産(日用品・家電製品など)は、顧客注文から納品までのリードタイムが短く計画的な大量生産で原価を下げやすい反面、予測が外れると過剰在庫や売れ残りリスクが生じます。
Sản xuất dự trữ (như hàng tiêu dùng hằng ngày, đồ gia dụng) có thời gian từ lúc khách đặt đến khi giao hàng ngắn và dễ hạ giá thành nhờ sản xuất hàng loạt theo kế hoạch, nhưng nếu dự báo sai sẽ dẫn đến rủi ro tồn kho dư thừa hoặc hàng ế.
一方、「受注生産」は、顧客から注文を受けて仕様や数量・納期が確定してから設計・資材調達・製造を開始する方式です。完成品の在庫リスクはないものの、注文から納入までの期間が長くなり、工程の負荷変動が大きくなります。
Ngược lại, "Sản xuất theo đơn đặt hàng (Juchuu Seisan)" là phương thức chỉ bắt đầu thiết kế, thu mua vật tư và chế tạo sau khi nhận được đơn hàng của khách và chốt rõ quy cách, số lượng, kỳ hạn giao. Phương thức này không có rủi ro tồn kho thành phẩm nhưng thời gian từ khi đặt hàng đến khi giao hàng dài và biến động phụ tải giữa các công đoạn lớn.
また、共通部品や半製品(モジュール)までは需要予測による「見込生産」で作って在庫しておき、顧客注文が入ってから最終組立や仕様変更を「受注生産(BTO)」で行う方式もあり、この予測生産と受注生産の分岐点(在庫滞留点)を「デカップリングポイント」と呼びます。
Bên cạnh đó, có phương thức sản xuất trước các linh kiện dùng chung hoặc bán thành phẩm (mô-đun) theo dự báo nhu cầu để lưu kho, rồi khi có đơn hàng của khách mới lắp ráp cuối cùng theo yêu cầu (BTO); điểm phân nhánh (điểm giữ tồn kho) chuyển từ sản xuất dự báo sang sản xuất theo đơn hàng này được gọi là "Điểm tách (Decoupling Point)".
Điểm cần nhớ
- 見込生産=需要予測に基づき生産して製品在庫から出荷する(納期は短いが在庫過多・陳腐化のリスクがある)。
Sản xuất dự trữ = sản xuất dựa trên dự báo nhu cầu và xuất từ kho thành phẩm (thời gian giao hàng ngắn nhưng có rủi ro tồn kho quá mức hoặc lỗi thời). - 受注生産=顧客の注文確定後に生産を開始する(完成品在庫は持たないが納入リードタイムが長く負荷変動が大きい)。
Sản xuất theo đơn hàng = bắt đầu sản xuất sau khi chốt đơn hàng của khách (không giữ tồn kho thành phẩm nhưng thời gian giao hàng dài và biến động phụ tải lớn). - デカップリングポイント=見込生産(半製品在庫)から受注生産(最終組立)へ切り替わるサプライチェーン上の分岐点。
Điểm tách (Decoupling Point) = điểm phân nhánh trên chuỗi cung ứng nơi chuyển đổi từ sản xuất dự báo (tồn kho bán thành phẩm) sang sản xuất theo đơn đặt hàng (lắp ráp cuối).
| Từ vựng | Nghĩa |
|---|---|
| 見込生産 | sản xuất dự trữ theo dự báo (Make to Stock - MTS) |
| 受注生産 | sản xuất theo đơn đặt hàng (Make to Order - MTO) |
| 需要予測 | dự báo nhu cầu |
| デカップリングポイント | điểm tách (Decoupling Point) |
3. 生産形態の分類②(品種と量・仕事の流し方・ライン生産とセル生産)
3. Phân loại hình thức sản xuất ② (Chủng loại - Sản lượng, Cách chạy dòng việc, Dây chuyền và Tế bào)
品種の数と生産量の関係からは、「少種多量生産(専用機械を加工順に並べる製品別レイアウト/フローショップ向き)」と、「多種少量生産(汎用機械を種類別に集める機能別レイアウト/ジョブショップ向き)」に分かれます。
Theo mối quan hệ giữa số lượng chủng loại và sản lượng, sản xuất được chia thành "Sản xuất ít chủng loại - nhiều số lượng (hợp với bố trí theo sản phẩm / Flow shop xếp máy chuyên dùng theo thứ tự gia công)" và "Sản xuất nhiều chủng loại - ít số lượng (hợp với bố trí theo chức năng / Job shop gom máy vạn năng theo từng loại)".
また、仕事の流し方(連続性)からは、①注文ごとに1つずつ異なる製品を作る「個別生産」、②同じ設備で段取替えを行いながら一定数量(ロット)ごとにまとめて作る「ロット生産」、③長期間にわたり同一製品を絶え間なく流し続ける「連続生産」の3つに分類されます。
Theo cách chạy dòng công việc (tính liên tục), sản xuất được chia làm 3 loại: ① "Sản xuất đơn chiếc" làm từng sản phẩm khác nhau theo từng đơn hàng, ② "Sản xuất theo lô (Lot)" làm gộp theo từng lượng nhất định kèm chuyển đổi khuôn/gá trên cùng thiết bị, ③ "Sản xuất liên tục" cho chảy liên tục cùng một loại sản phẩm trong thời gian dài.
ロット生産では、1回にまとめて作るロットサイズを大きくすると段取替え回数は減りますが在庫保管費用が増え、逆にロットを小さくすると在庫は減りますが段取替えが増えるため、外段取り化による「シングル段取り(10分未満での段取替え)」が重要になります。
Trong sản xuất theo lô, nếu tăng kích thước lô thì số lần chuyển đổi khuôn giảm nhưng chi phí lưu kho tăng; ngược lại nếu giảm kích thước lô thì tồn kho giảm nhưng số lần chuyển đổi tăng, do đó việc rút ngắn thời gian chuyển đổi xuống dưới 10 phút gọi là "Chuyển đổi khuôn 1 con số (Single Setup / SMED)" bằng cách chuyển thao tác chuẩn bị ra ngoài lúc máy đang chạy là rất quan trọng.
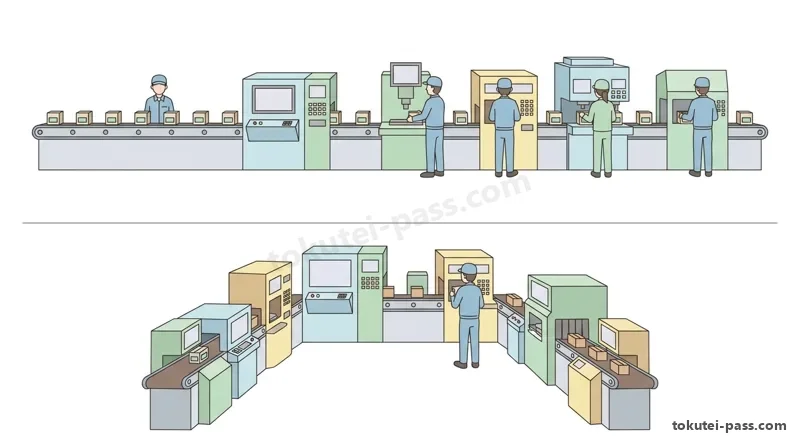
さらに組立職場では、ベルトコンベヤ等で単一工程を分業する「ライン生産方式」に対し、1人(または少人数)の多能工がU字型に配置した屋台で複数工程を最後まで組み立てる「セル生産方式」が普及しており、多品種少量や需要変動への柔軟性と作業者の達成感向上に優れています。
Hơn nữa tại xưởng lắp ráp, đối lập với "Sản xuất dây chuyền (Line)" chia nhỏ công đoạn trên băng tải, "Phương thức sản xuất tế bào (Cell)" nơi 1 (hoặc vài) công nhân đa năng đứng trong quầy hình chữ U tự lắp ráp nhiều công đoạn đến khi hoàn chỉnh đang rất phổ biến, vượt trội về tính linh hoạt trước biến động nhu cầu đa chủng loại và nâng cao cảm giác thành tựu của người làm.
Điểm cần nhớ
- 少種多量生産=専用機・製品別レイアウト(フローショップ)、多種少量生産=汎用機・機能別レイアウト(ジョブショップ)。
Ít chủng loại nhiều số lượng = máy chuyên dùng, bố trí theo sản phẩm (Flow shop); Nhiều chủng loại ít số lượng = máy vạn năng, bố trí theo chức năng (Job shop). - 仕事の流し方による分類:個別生産・ロット生産(段取替えを伴う)・連続生産。
Phân loại theo cách chạy việc: Sản xuất đơn chiếc - Sản xuất theo lô (kèm chuyển đổi khuôn/gá) - Sản xuất liên tục. - セル生産方式(U字型ライン等)は、多能工が複数工程を担当し、多品種少量や生産量変動に柔軟に対応できる。
Phương thức sản xuất tế bào (chuyền chữ U...) do công nhân đa năng phụ trách nhiều công đoạn, đáp ứng linh hoạt với sản xuất đa chủng loại ít số lượng và biến động sản lượng. - 【例】1日稼働24,000秒(400分)で必要生産量960個、4工程の作業時間が18秒・22秒・20秒・20秒(計80秒) → サイクルタイム=24,000÷960=25秒、編成効率=80÷(4×25)×100=80%
Ví dụ: Thời gian làm việc 24.000 giây/ngày (400 phút), sản lượng cần thiết 960 chiếc, thời gian thao tác của 4 công đoạn là 18 giây, 22 giây, 20 giây, 20 giây (tổng 80 giây) → Thời gian chu kỳ = 24.000 ÷ 960 = 25 giây, Hiệu suất cân bằng chuyền = 80 ÷ (4 × 25) × 100 = 80%
| Từ vựng | Nghĩa |
|---|---|
| 少種多量生産と多種少量生産 | sản xuất ít chủng loại nhiều số lượng và nhiều chủng loại ít số lượng |
| 個別生産・ロット生産・連続生産 | sản xuất đơn chiếc, sản xuất theo lô và sản xuất liên tục |
| セル生産方式 | phương thức sản xuất tế bào (Cell production) |
| 多能工 | công nhân đa năng (đa kỹ năng) |
| シングル段取り | chuyển đổi khuôn nhanh dưới 10 phút (Single Setup) |
4. 日程計画(基準日程・フォワード/バックワード・ディスパッチング)
4. Kế hoạch tiến độ (Lịch trình chuẩn, Lập lịch Xuôi / Ngược, Quy tắc điều độ Dispatching)
「日程計画」は期間の長さにより、年間〜半年の「大日程計画」、月次(1〜3か月)の「中日程計画」、週次・日次の「小日程計画」に分かれます。各工程の標準的な加工時間に検査・運搬・停滞時間を加えた標準所要日数を「基準日程(製造リードタイム)」といい、完成日から逆算した通し番号を「手配番数」といいます。
"Kế hoạch tiến độ" chia theo độ dài kỳ hạn thành: "Đại nhật trình" (năm - nửa năm), "Trung nhật trình" (tháng: 1–3 tháng) và "Tiểu nhật trình" (tuần - ngày). Số ngày cần thiết tiêu chuẩn cộng gộp thời gian gia công chuẩn của từng công đoạn với thời gian kiểm tra, vận chuyển và dừng chờ gọi là "Lịch trình chuẩn (Manufacturing Lead Time)", và số thứ tự đếm ngược từ ngày hoàn thành gọi là "Số hiệu bước tiến độ".
作業開始日と完了日を決めるスケジューリングには2方式あります。「フォワード・スケジューリング」は、材料入荷日など着手可能日を基点に第1工程から順方向(前から後ろ)へ計画し、最も早い完成予定日を求める方式です(特急品などに適すが仕掛在庫が増えやすい)。
Có 2 phương thức lập lịch xác định ngày bắt đầu và ngày hoàn thành. "Lập lịch xuôi (Forward Scheduling)" lấy ngày có thể bắt đầu (như ngày nguyên liệu về) làm gốc, tính xuôi từ công đoạn 1 về sau để tìm ngày dự kiến hoàn thành sớm nhất (hợp với hàng gấp nhưng dễ làm tăng bán thành phẩm dở dang).
一方、「バックワード・スケジューリング」は、顧客納期(完了期限日)を基点に最終工程から逆方向(後ろから前)へ基準日程を引いていき、最も遅くとも着手すべき「最終着手期限日」を求める方式であり、ジャストインタイム(JIT)やMRPの基本となります。
Ngược lại, "Lập lịch ngược (Backward Scheduling)" lấy kỳ hạn giao hàng cho khách làm gốc, trừ lùi lịch trình chuẩn từ công đoạn cuối ngược về trước để tìm "ngày hạn chót bắt buộc phải khởi công", là nguyên lý cơ bản của sản xuất đúng lúc (JIT) và hoạch định vật tư (MRP).
また、現場で待っている複数の仕事のうち、どれから先に加工するかを決める優先規則を「ディスパッチング・ルール(作業順序決定規則)」といいます。
Ngoài ra, quy tắc ưu tiên quyết định gia công công việc nào trước khi có nhiều việc cùng chờ tại xưởng gọi là "Quy tắc điều độ (Dispatching Rules)".
代表例には、①先着順(FCFS)、②最短加工時間順(SPT:平均滞留時間や仕掛在庫を最小化)、③最早納期順(EDD:最大納期遅れを最小化)、④スラック(納期までの残時間-残加工時間)最小順があります。
Các quy tắc tiêu biểu gồm: ① Theo thứ tự đến trước (FCFS), ② Theo thời gian gia công ngắn nhất trước (SPT: giúp tối thiểu hóa thời gian lưu trung bình và tồn kho dở dang), ③ Theo kỳ hạn giao sớm nhất trước (EDD: giúp tối thiểu hóa độ trễ hạn tối đa), ④ Theo thời gian dự trữ Slack nhỏ nhất trước (Slack = thời gian còn lại đến hạn - thời gian gia công còn lại).
Điểm cần nhớ
- フォワード方式=着手可能日から順方向に計算して最早完了日を求める/バックワード方式=納期から逆算して最終着手日を求める(仕掛品最小化)。
Lập lịch xuôi (Forward) = tính xuôi từ ngày có thể bắt đầu để tìm ngày xong sớm nhất / Lập lịch ngược (Backward) = tính ngược từ ngày giao hàng để tìm ngày muộn nhất phải bắt đầu (giúp tối thiểu hóa bán thành phẩm). - ディスパッチング・ルール:SPT(最短加工時間順)は平均滞留時間・仕掛品を最小にし、EDD(最早納期順)は最大納期遅れを最小にする。
Quy tắc điều độ: SPT (thời gian gia công ngắn nhất trước) làm nhỏ nhất thời gian lưu trung bình và bán thành phẩm; EDD (hạn giao sớm nhất trước) làm nhỏ nhất độ trễ hạn tối đa. - スラック(余裕)=(納期までの残り時間)-(残りの加工所要時間)であり、この値が小さい(またはマイナス)仕事ほど緊急度が高い。
Thời gian dự trữ Slack = (Thời gian còn lại đến ngày giao hàng) - (Thời gian gia công còn lại); giá trị này càng nhỏ (hoặc âm) thì mức độ khẩn cấp càng cao. - 【例】納期まで残り10日・残り加工時間7日の仕事Aと、残り6日・残り加工時間5日の仕事B → スラック=Aは10-7=3日、Bは6-5=1日(スラック最小のBを優先)
Ví dụ: Công việc A còn 10 ngày đến hạn giao và còn 7 ngày gia công; công việc B còn 6 ngày đến hạn và còn 5 ngày gia công → Thời gian dự trữ (Slack): A = 10 − 7 = 3 ngày, B = 6 − 5 = 1 ngày (ưu tiên B có Slack nhỏ nhất)
| Từ vựng | Nghĩa |
|---|---|
| 基準日程(製造リードタイム) | lịch trình chuẩn (thời gian dẫn sản xuất) |
| フォワード・スケジューリング | lập lịch xuôi (Forward Scheduling) |
| バックワード・スケジューリング | lập lịch ngược (Backward Scheduling) |
| ディスパッチング・ルール(SPT・EDD) | quy tắc điều độ thứ tự công việc (SPT, EDD) |
5. 工数計画(負荷計画)と山積法・山崩し法・余力管理
5. Kế hoạch giờ công (Kế hoạch phụ tải), Phương pháp chất đống - san bằng và Quản lý năng lực dư
日程計画と並んで重要な「工数計画(負荷計画)」は、受注や生産計画を達成するのに必要な仕事量である「負荷工数」と、職場の人や機械が持っている「保有能力工数」を期間別・工程別に比較し、両者のバランスをとる計画です。
Quan trọng ngang với kế hoạch tiến độ là "Kế hoạch giờ công (Kế hoạch phụ tải)": so sánh theo từng kỳ và từng công đoạn giữa "Giờ công phụ tải" (khối lượng công việc cần thiết để hoàn thành đơn hàng hoặc kế hoạch sản xuất) với "Giờ công năng lực hiện có" của người và máy tại xưởng nhằm cân bằng hai đại lượng này.
「負荷工数」は「生産数量×単位当たり標準時間+準備段取時間」で求め、「保有能力工数」は「作業者数(または機械台数)×1日実働時間×稼働日数×想定稼働率(または能率)」で算出します。
"Giờ công phụ tải" tính bằng "Sản lượng × Thời gian tiêu chuẩn 1 đơn vị + Thời gian chuẩn bị chuyển đổi"; còn "Giờ công năng lực hiện có" tính bằng "Số công nhân (hoặc số máy) × Số giờ làm việc thực tế 1 ngày × Số ngày làm việc × Tỷ lệ vận hành dự kiến (hoặc hiệu suất)".
能力の限界を考えずに各作業の負荷工数をそのまま期間別に積み上げてグラフ化することを「山積み(山積法)」といいます。山積みの結果、保有能力線を超えた山(能力不足=過負荷)を削って谷(能力余剰)へならす調整作業を「山崩し(山崩し法/負荷平滑化)」といいます。
Việc cộng dồn nguyên trạng giờ công phụ tải của các công việc theo từng thời kỳ lên biểu đồ mà chưa xét đến giới hạn năng lực gọi là "Phương pháp chất đống (Yamazumi)". Sau khi chất đống, thao tác điều chỉnh cắt phần đỉnh núi vượt quá đường năng lực hiện có (thiếu năng lực = quá tải) sang lấp vào phần thung lũng (dư năng lực) gọi là "Phương pháp san bằng (Yamakuzushi / san phẳng phụ tải)".
山崩しおよび生産統制の「余力管理」で負荷>能力(能力不足)となった場合の対策には、①能力を増やす方法(残業・休日出勤、他部門からの応援受入れ、シフト増加)と、②負荷を減らす・ずらす方法(外注利用、余裕のある前後日程への前倒し・先送り、ロット分割)があります。
Khi san bằng tải và "Quản lý năng lực dư (Yoryoku Kanri)" phát hiện Phụ tải > Năng lực (thiếu năng lực), các đối sách gồm: ① Tăng năng lực (làm thêm giờ, đi làm ngày nghỉ, nhận người hỗ trợ từ bộ phận khác, tăng ca kíp) và ② Giảm hoặc dịch chuyển phụ tải (thuê gia công ngoài, đẩy sớm hoặc lùi lịch sang kỳ có dư năng lực, tách nhỏ lô).
Điểm cần nhớ
- 負荷工数=生産数量×単位当たり標準時間+段取時間/余力=保有能力工数-負荷工数。
Giờ công phụ tải = Sản lượng × Thời gian tiêu chuẩn 1 chiếc + Thời gian chuẩn bị / Năng lực dư (Yoryoku) = Giờ công năng lực hiện có - Giờ công phụ tải. - 能力制約を無視して期間別に仕事量を積み上げることを「山積み」、能力線を超えた負荷を平準化することを「山崩し」という。
Cộng dồn khối lượng việc theo kỳ bất chấp giới hạn năng lực gọi là "Chất đống (Yamazumi)"; san phẳng phần phụ tải vượt đường năng lực gọi là "San bằng (Yamakuzushi)". - 能力不足時の調整策:残業・応援受入れ(能力増強)、外注活用・日程の前倒し/変更(負荷調整)。
Đối sách khi thiếu năng lực: làm thêm giờ, nhận hỗ trợ (tăng năng lực); thuê gia công ngoài, đẩy sớm hoặc đổi lịch (điều chỉnh phụ tải). - 【例】単位当たり標準時間0.5時間の製品を600個生産・段取時間20時間 → 負荷工数=600×0.5+20=320時間
Ví dụ: Sản xuất 600 sản phẩm có thời gian chuẩn 0,5 giờ/chiếc, thời gian chuẩn bị (chuyển đổi) 20 giờ → Công số phụ tải = 600 × 0,5 + 20 = 320 giờ - 【例】作業者5人・1日実働8時間・稼働10日・想定稼働率90%(負荷工数320時間) → 保有能力工数=5×8×10×0.9=360時間、余力=360-320=40時間
Ví dụ: 5 công nhân làm việc thực tế 8 giờ/ngày trong 10 ngày, tỷ lệ vận hành dự kiến 90% (công số phụ tải 320 giờ) → Công số năng lực hiện có = 5 × 8 × 10 × 0,9 = 360 giờ, Năng lực dư = 360 − 320 = 40 giờ
| Từ vựng | Nghĩa |
|---|---|
| 工数計画(負荷計画) | kế hoạch giờ công (kế hoạch phụ tải) |
| 山積法と山崩し法 | phương pháp chất đống (Yamazumi) và san bằng (Yamakuzushi) |
| 余力管理 | quản lý năng lực dư (Yoryoku Kanri) |
| 保有能力工数 | giờ công năng lực hiện có |
6. 生産統制①(製作手配・差立・現品管理・ガントチャート)
6. Thống chế sản xuất ① (Phát lệnh chế tạo, Điều độ Sashitate, Quản lý hiện vật, Biểu đồ Gantt)
生産統制の第一歩である「手配」には、製造部門や購買部門に生産・調達を公式に命令する「製作手配(製造命令)」と、現場の進捗や機械空き状況を見ながら個々の作業者へ具体的な作業順序と着手を指示する「作業手配(差立/ディスパッチング)」があります。
Bước đầu tiên của thống chế sản xuất là "Chuẩn bị phát lệnh", gồm "Phát lệnh chế tạo (Lệnh sản xuất)" ra lệnh chính thức cho bộ phận chế tạo và mua hàng, và "Phát lệnh thao tác (Điều độ Sashitate / Dispatching)" chỉ thị cụ thể thứ tự làm việc và thời điểm bắt đầu cho từng công nhân dựa trên tiến độ thực tế và máy trống tại xưởng.
差立(作業分配)では、作業指導票・材料出庫票・移動票・検査票などの伝票類を発行し、「差立盤(管理盤)」に機械別・日付順に伝票を差し込んで現場の作業順序を目で見て管理します。
Trong khâu điều độ (phân bổ công việc), người quản lý phát hành các phiếu như phiếu hướng dẫn thao tác, phiếu xuất kho vật liệu, phiếu di chuyển, phiếu kiểm tra, rồi cắm phiếu lên "Bảng điều độ (Bảng quản lý)" theo từng máy và thứ tự ngày để quản lý trực quan bằng mắt trình tự công việc tại hiện trường.
「現品管理」は、工場内を流れる原材料・仕掛品・完成品の「現物(品名・数量・所在場所)」と「帳票・コンピュータ上の情報」を常に一致させる活動です。品物に「現品票」や「移動票」「かんばん」を必ず添付して紛失や異材混入を防ぎます。
"Quản lý hiện vật (Genpin Kanri)" là hoạt động làm cho "Hiện vật thực tế (tên hàng, số lượng, vị trí đang để)" của nguyên vật liệu, bán thành phẩm, thành phẩm chảy trong nhà máy luôn khớp 100% với "Thông tin trên sổ sách và máy tính". Bắt buộc phải đính kèm "Thẻ hiện vật", "Phiếu di chuyển" hoặc "Thẻ Kanban" lên hàng hóa để chống thất lạc và lẫn lộn vật tư.
また、「進捗管理(進度管理)」で最も広く使われる「ガントチャート(Gantt chart)」は、縦軸に機械や作業者・注文品目を並べ、横軸に時間(日付)をとって、予定期間と実績進捗を横棒(バー)で上下対比して描く図表であり、現在日(チェック日)の縦線より実績棒が左にあれば「遅れ」、右にあれば「進み」と一目で判別できます。
Đồng thời, công cụ dùng rộng rãi nhất trong "Quản lý tiến độ" là "Biểu đồ Gantt (Gantt chart)": trục tung xếp các máy, công nhân hoặc đơn hàng, trục hoành là thời gian (ngày tháng), vẽ các thanh ngang (Bar) đối chiếu thời gian dự kiến (trên) và tiến độ thực tế (dưới); nếu đầu thanh thực tế nằm bên trái đường kẻ dọc của ngày kiểm tra hiện tại là "Trễ tiến độ", nằm bên phải là "Vượt tiến độ".
Điểm cần nhớ
- 製作手配=製造・購買部門への生産命令/差立(作業手配)=現場での作業順序決定と具体的な作業指示。
Phát lệnh chế tạo = lệnh sản xuất gửi bộ phận chế tạo/mua hàng / Điều độ Sashitate (phát lệnh thao tác) = quyết định thứ tự làm việc và chỉ thị cụ thể tại xưởng. - 現品管理=現品票や移動票・かんばんを用いて、現物(品目・数量・場所)と情報(伝票・データ)を常に一致させる。
Quản lý hiện vật = dùng thẻ hiện vật, phiếu di chuyển, thẻ Kanban để giữ cho hiện vật thực tế (tên hàng, số lượng, vị trí) luôn khớp với thông tin trên phiếu/máy tính. - ガントチャート=横軸に時間をとり、計画と実績を横棒で対比して各作業の進み・遅れを視覚的に把握する図表。
Biểu đồ Gantt = trục hoành là thời gian, đối chiếu kế hoạch và thực tế bằng các thanh ngang để nắm bắt trực quan công việc nào đang nhanh hay trễ.
| Từ vựng | Nghĩa |
|---|---|
| 差立(ディスパッチング) | điều độ phát lệnh tại xưởng (Sashitate / Dispatching) |
| 現品管理と現品票 | quản lý hiện vật và thẻ hiện vật |
| 進捗管理(進度管理) | quản lý tiến độ |
| ガントチャート | biểu đồ thanh ngang Gantt (Gantt chart) |
7. 生産統制②(流動数曲線の読み取りと仕掛在庫・滞留時間の計算)
7. Thống chế sản xuất ② (Đọc Đường cong số lượng lưu động và tính tồn kho dở dang, thời gian lưu)
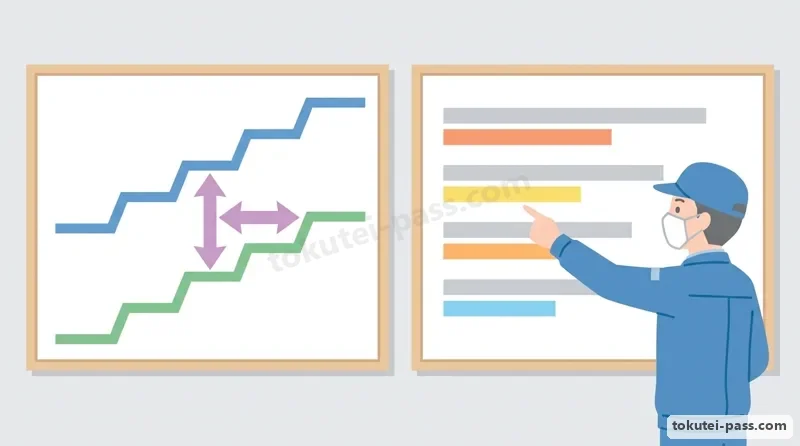
量産工程などの進捗・仕掛状況を定量的に管理する代表的なグラフが「流動数曲線」です。横軸に時間(日付)、縦軸に「累計数量」をとり、工程への「累計投入量曲線(上側の線)」と工程からの「累計産出量曲線/完成線(下側の線)」の2本の折れ線を描きます。
Biểu đồ tiêu biểu để quản lý định lượng tiến độ và tình trạng bán thành phẩm ở dây chuyền sản xuất hàng loạt là "Đường cong số lượng lưu động (Ryuudousuu Kyokusen)". Đồ thị lấy trục hoành là Thời gian (ngày) và trục tung là "Số lượng lũy kế", vẽ 2 đường gấp khúc: "Đường lượng đầu vào lũy kế" (nằm phía trên) và "Đường lượng đầu ra/hoàn thành lũy kế" (nằm phía dưới).
ある時点(横軸の特定の日)における2本の曲線の「縦方向の差(累計投入数-累計産出数)」は、その時点で工程内に残っている「仕掛品在庫量(現在仕掛数)」を表します。
Tại một thời điểm nhất định (một ngày cụ thể trên trục hoành), "Khoảng cách theo chiều dọc (Lượng đầu vào lũy kế - Lượng đầu ra lũy kế)" giữa 2 đường cong biểu thị "Lượng tồn kho bán thành phẩm dở dang (số lượng đang nằm trong công đoạn)" tại thời điểm đó.
一方、ある累計数量における2本の曲線の「横方向の差(投入日から同じ累計数が産出される日までの日数差)」は、品物がその工程を通過するのにかかった「平均滞留時間(通過時間/製造リードタイム)」を表します。
Mặt khác, tại một mức số lượng lũy kế nhất định, "Khoảng cách theo chiều ngang (chênh lệch số ngày từ ngày đưa vào đến ngày sản xuất xong cùng mức lũy kế đó)" giữa 2 đường cong biểu thị "Thời gian lưu trung bình (thời gian đi qua công đoạn / Manufacturing Lead Time)".
したがって、2本の曲線の間隔が広がるほど仕掛品が増えてリードタイムが長くなっている(工程の停滞悪化)ことを意味し、逆に2本の線が接近しているほど仕掛品が少なく短期間で流れている良好な状態と診断できます。
Do đó, khoảng cách giữa 2 đường cong càng phình rộng ra nghĩa là bán thành phẩm dở dang càng tăng và thời gian dẫn càng kéo dài (công đoạn bị ứ đọng xấu đi); ngược lại 2 đường càng sát nhau chứng tỏ tồn kho dở dang ít và dòng chảy nhanh, thông suốt.
Điểm cần nhớ
- 流動数曲線は、横軸に「時間(日)」、縦軸に「累計数量」をとり、累計投入線(上)と累計産出線(下)を描く。
Đường cong số lượng lưu động lấy trục hoành là "Thời gian (ngày)", trục tung là "Số lượng lũy kế", vẽ đường đầu vào lũy kế (trên) và đường đầu ra lũy kế (dưới). - 2本の曲線の「縦の差(垂直距離)」=その時点の「仕掛品在庫量(累計投入量-累計産出量)」。
"Chênh lệch chiều dọc (khoảng cách thẳng đứng)" giữa 2 đường = "Lượng tồn kho bán thành phẩm dở dang (Đầu vào lũy kế - Đầu ra lũy kế)" tại ngày đó. - 2本の曲線の「横の差(水平距離)」=品物が工程内にとどまる「平均滞留時間(通過日数・リードタイム)」。
"Chênh lệch chiều ngang (khoảng cách nằm ngang)" giữa 2 đường = "Thời gian lưu trung bình (số ngày đi qua công đoạn / Lead Time)". - 【例】流動数曲線で第5日目の累計投入500個・累計産出350個、累計350個到達が投入第2日・産出第5日 → 仕掛品在庫量(縦の差)=500-350=150個、平均滞留時間(横の差)=5-2=3日
Ví dụ: Trên đường cong lưu lượng, ngày thứ 5 có lũy kế đầu vào 500 chiếc, lũy kế đầu ra 350 chiếc; mốc lũy kế 350 chiếc đạt ở ngày 2 đầu vào và ngày 5 đầu ra → Lượng bán thành phẩm tồn (hiệu dọc) = 500 − 350 = 150 chiếc, Thời gian lưu trung bình (hiệu ngang) = 5 − 2 = 3 ngày
| Từ vựng | Nghĩa |
|---|---|
| 流動数曲線 | đường cong số lượng lưu động (Cumulative Flow Diagram) |
| 累計投入量と累計産出量 | lượng đầu vào lũy kế và lượng đầu ra lũy kế |
| 仕掛品在庫量(縦の差) | lượng tồn kho bán thành phẩm (chênh lệch chiều dọc) |
| 平均滞留時間(横の差) | thời gian lưu trung bình (chênh lệch chiều ngang) |
8. 生産性・効率指標の計算(歩留率・作業能率・稼働率・操業度)
8. Tính toán các chỉ số năng suất và hiệu suất (Tỷ lệ thu hồi, Hiệu suất thao tác, Tỷ lệ vận hành, Mức độ hoạt động)
生産統制では現場の効率を4つの定量指標で評価します。第1の「歩留率(%)」は投入した原材料や部品に対して良品として産出された割合であり、「歩留率(%)=(良品産出量÷原材料総投入量)×100」で求めます。
Trong thống chế sản xuất, hiệu quả hiện trường được đánh giá bằng 4 chỉ số định lượng. Thứ nhất, "Tỷ lệ thu hồi chính phẩm (Budomari-ritsu %)" là tỷ lệ sản phẩm đạt chuẩn thu được so với tổng nguyên vật liệu đưa vào: "Tỷ lệ thu hồi (%) = (Sản lượng chính phẩm ÷ Tổng lượng nguyên liệu đầu vào) × 100".
複数の工程を連続して通る場合の「総合歩留率(直行率)」は、各工程の歩留率の「掛け算(第1工程歩留率×第2工程歩留率…)」になります(例:第1工程90%・第2工程90%なら0.9×0.9=81%)。
Khi đi qua liên tiếp nhiều công đoạn, "Tỷ lệ thu hồi tổng hợp (tỷ lệ đi thẳng)" bằng "tích số (phép nhân) tỷ lệ thu hồi của từng công đoạn (Tỷ lệ công đoạn 1 × Tỷ lệ công đoạn 2...)" (Ví dụ: công đoạn 1 đạt 90%, công đoạn 2 đạt 90% thì 0,9 × 0,9 = 81%).
第2の「作業能率(%)」は、実際に作業した時間(実働時間)に対して標準時間換算でどれだけの仕事を仕上げたかを示し、「作業能率(%)=(生産量×単位当たり標準時間)÷実働時間×100=標準時間合計÷実働時間合計×100」で計算します。
Thứ hai, "Hiệu suất thao tác (Sagyou Nouritsu %)" cho biết lượng công việc hoàn thành quy đổi theo thời gian tiêu chuẩn so với thời gian làm việc thực tế: "Hiệu suất thao tác (%) = (Sản lượng × Thời gian tiêu chuẩn 1 đơn vị) ÷ Thời gian làm việc thực tế × 100 = Tổng thời gian tiêu chuẩn ÷ Tổng thời gian thực làm × 100".
第3の「稼働率(作業者稼働率)」は、定時の所定労働時間のうち、手待ちや朝礼・故障待ちなどの非実働時間を除いて実際に作業した「実働時間」の割合であり、「稼働率(%)=実働時間÷所定労働時間×100」で求めます。
Thứ ba, "Tỷ lệ vận hành (Kadou-ritsu %)" là tỷ lệ thời gian thực tế làm việc (sau khi lấy thời gian làm việc định mức trừ đi thời gian phi thực làm như chờ vật liệu, họp đầu ca, chờ sửa máy): "Tỷ lệ vận hành (%) = Thời gian thực làm ÷ Thời gian làm việc định mức × 100".
第4の「操業度(%)」は、工場設備の最大または基準生産能力に対する実際生産量の比率であり、「操業度(%)=実際生産量÷基準生産能力×100」で表されます。
Thứ tư, "Mức độ hoạt động (Sougyoudo %)" là tỷ lệ giữa sản lượng thực tế so với năng lực sản xuất tối đa hoặc tiêu chuẩn của thiết bị nhà máy: "Mức độ hoạt động (%) = Sản lượng thực tế ÷ Năng lực sản xuất tiêu chuẩn × 100".
Điểm cần nhớ
- 歩留率(%)=(良品数÷総投入数)×100/複数工程の総合歩留率=各工程歩留率の積(掛け算)。
Tỷ lệ thu hồi (%) = (Số chính phẩm ÷ Tổng số đưa vào) × 100 / Tỷ lệ thu hồi tổng hợp qua nhiều công đoạn = tích số các tỷ lệ thu hồi của từng công đoạn. - 作業能率(%)=(生産数量×単位当たり標準時間)÷実働時間×100(分母は所定時間ではなく実働時間!)。
Hiệu suất thao tác (%) = (Sản lượng × Thời gian tiêu chuẩn 1 chiếc) ÷ Thời gian thực làm × 100 (Mẫu số phải là thời gian thực làm, không phải thời gian định mức!). - 稼働率(%)=実働時間÷所定労働時間×100(実働時間=所定労働時間-手待ち・故障待ち等の非実働時間)。
Tỷ lệ vận hành (%) = Thời gian thực làm ÷ Thời gian làm việc định mức × 100 (Thời gian thực làm = Thời gian định mức - Thời gian chờ việc/chờ sửa máy). - 【例】原料500個投入し第1工程で良品400個(第2工程歩留率95%)、基準生産能力500個に対し実際生産量400個 → 第1工程歩留率=400÷500×100=80%、総合歩留率=0.80×0.95×100=76%、操業度=400÷500×100=80%
Ví dụ: Đưa vào 500 nguyên liệu, công đoạn 1 thu được 400 chính phẩm (tỷ lệ thu hồi công đoạn 2 là 95%); năng lực sản xuất chuẩn 500 chiếc, sản lượng thực tế 400 chiếc → Tỷ lệ thu hồi công đoạn 1 = 400 ÷ 500 × 100 = 80%, Tỷ lệ thu hồi tổng hợp = 0,80 × 0,95 × 100 = 76%, Mức độ hoạt động (công suất) = 400 ÷ 500 × 100 = 80% - 【例】所定労働時間400分のうち手待ち等の非実働40分で、標準時間3分/個の製品を132個生産 → 実働時間=400-40=360分、稼働率=360÷400×100=90%、作業能率=(132×3)÷360×100=110%
Ví dụ: Trong 400 phút làm việc quy định có 40 phút ngừng việc chờ hàng, sản xuất được 132 sản phẩm có thời gian chuẩn 3 phút/chiếc → Thời gian thực làm = 400 − 40 = 360 phút, Tỷ lệ làm việc thực tế = 360 ÷ 400 × 100 = 90%, Hiệu suất làm việc = (132 × 3) ÷ 360 × 100 = 110%
| Từ vựng | Nghĩa |
|---|---|
| 歩留率(総合歩留率) | tỷ lệ thu hồi chính phẩm (tỷ lệ thu hồi tổng hợp) |
| 作業能率 | hiệu suất thao tác (Operation Efficiency) |
| 稼働率と実働時間 | tỷ lệ vận hành và thời gian làm việc thực tế |
| 操業度 | mức độ hoạt động công suất (Capacity Utilization) |
試験によく出るポイントと覚え方
Điểm hay ra thi và cách nhớ
流動数曲線は毎期必出レベルです。「縦の差=仕掛品在庫量(個)」「横の差=滞留時間・通過日数(日)」の組合わせを逆にするひっかけ問題と、表から各日の累計投入-累計産出を計算する問題が出ます。
Đường cong số lượng lưu động hầu như kỳ nào cũng ra thi. Đề rất hay gài bẫy đảo ngược giữa "Chênh lệch chiều dọc = Lượng bán thành phẩm dở dang (chiếc)" và "Chênh lệch chiều ngang = Thời gian lưu / số ngày đi qua công đoạn (ngày)", hoặc cho bảng số liệu bắt tính Lũy kế đầu vào trừ Lũy kế đầu ra.
「作業能率」の計算では、分母に「所定労働時間(例:480分)」をそのまま入れてしまうミスが多発します。必ず手待ちや機械故障時間を引いた「実働時間」を分母にして、「標準時間合計÷実働時間×100」で計算してください。
Khi tính "Hiệu suất thao tác", thí sinh rất hay mắc lỗi lấy luôn "Thời gian làm việc định mức (ví dụ 480 phút)" làm mẫu số. Bắt buộc phải trừ đi thời gian chờ việc và thời gian máy hỏng để tìm "Thời gian thực làm", rồi mới tính "Tổng thời gian tiêu chuẩn ÷ Thời gian thực làm × 100".
スケジューリングでは「フォワード=着手可能日から順算」「バックワード=納期から逆算」、ディスパッチングでは「SPT(最短加工時間順)=平均滞留時間・仕掛在庫を最小化」「EDD(最早納期順)=最大納期遅れを最小化」をセットで覚えましょう。
Trong lập lịch, hãy nhớ theo cặp: "Forward = tính xuôi từ ngày có thể bắt đầu", "Backward = tính ngược từ ngày giao hàng"; trong điều độ: "SPT (thời gian gia công ngắn nhất trước) = tối thiểu hóa thời gian lưu trung bình và tồn kho dở dang", "EDD (hạn giao sớm nhất trước) = tối thiểu hóa độ trễ hạn tối đa".
Điểm cần nhớ
- 見込生産(予測生産・製品在庫出荷)と受注生産(注文確定後生産)の分岐点=デカップリングポイント。
Điểm phân nhánh giữa Sản xuất dự trữ (sản xuất theo dự báo, xuất từ kho thành phẩm) và Sản xuất theo đơn hàng (chốt đơn mới làm) = Điểm tách (Decoupling Point). - フォワード方式=着手可能日から前→後ろへ計画/バックワード方式=納期から後ろ→前へ逆算して着手日決定。
Lập lịch xuôi (Forward) = tính từ trước ra sau từ ngày có thể bắt đầu / Lập lịch ngược (Backward) = tính ngược từ sau về trước từ ngày giao hàng để tìm ngày khởi công. - ディスパッチング:SPT(最短加工時間順)=平均滞留時間最小/EDD(最早納期順)=最大納期遅れ最小。
Quy tắc điều độ: SPT (thời gian gia công ngắn nhất trước) = thời gian lưu trung bình nhỏ nhất / EDD (hạn giao sớm nhất trước) = độ trễ hạn tối đa nhỏ nhất. - 流動数曲線:累計投入線と累計産出線の「縦の差=仕掛品在庫量」「横の差=平均滞留時間(通過期間)」。
Đường cong số lượng lưu động: Giữa đường đầu vào lũy kế và đầu ra lũy kế, "Chênh lệch dọc = Tồn kho bán thành phẩm dở dang", "Chênh lệch ngang = Thời gian lưu trung bình". - 効率計算:作業能率=標準時間合計÷実働時間×100/稼働率=実働時間÷所定労働時間×100/歩留率=良品数÷投入数×100。
Công thức hiệu suất: Hiệu suất thao tác = Tổng thời gian chuẩn ÷ Thời gian thực làm × 100 / Tỷ lệ vận hành = Thời gian thực làm ÷ Thời gian định mức × 100 / Tỷ lệ thu hồi = Chính phẩm ÷ Đầu vào × 100.
| Từ vựng | Nghĩa |
|---|---|
| 流動数曲線の縦の差と横の差 | chênh lệch dọc và chênh lệch ngang trên đường cong lưu động |
| 作業能率と稼働率 | hiệu suất thao tác và tỷ lệ vận hành |
| SPT(最短加工時間順)とEDD(最早納期順) | quy tắc SPT (gia công ngắn nhất) và EDD (giao hàng sớm nhất) |
| 山積みと山崩し | chất đống phụ tải (Yamazumi) và san bằng phụ tải (Yamakuzushi) |
Quản lý công đoạn & tiến độ
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html