
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု အခြေခံ (ထုတ်လုပ်မှုပုံစံများ၊ အချိန်ဇယား စီမံကိန်း၊ ထုတ်လုပ်မှု ထိန်းချုပ်ရေး)
工程管理基礎(生産形態・日程計画・生産統制)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး လုပ်ငန်းလည်ပတ်မှု အဆင့် 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 工程管理の目的と生産計画・生産統制のサイクル
1. လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက်များနှင့် ထုတ်လုပ်မှု စီမံကိန်းနှင့် ထိန်းချုပ်ရေး စက်ဝန်း
「工程管理」とは、工場における人員・機械設備・原材料などの生産要素を効率良く活用し、所定の品質と原価のもとで、約束した納期と生産数量を確実に達成するための管理活動です。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု (工程管理) ဆိုသည်မှာ သတ်မှတ်ထားသော အရည်အသွေးနှင့် ကုန်ကျစရိတ်အောက်တွင် ကတိပြုထားသည့် ပေးပို့ရက်နှင့် ထုတ်လုပ်မှု ပမာဏကို သေချာစွာ ရရှိနိုင်ရန် စက်ရုံ၏ ထုတ်လုပ်မှု အရင်းအမြစ်များဖြစ်သော လုပ်သား၊ စက်ပစ္စည်းနှင့် ကုန်ကြမ်းတို့ကို ထိရောက်စွာ အသုံးချသည့် စီမံခန့်ခွဲမှု လုပ်ငန်း ဖြစ်ပါသည်။
工程管理の主な目的は、①納期の確保(遵守)、②生産期間(製造リードタイム)の短縮、③工程間の仕掛品在庫の減少、④設備や作業者の稼働率向上(遊休・手待ちの削減)の4点に集約されます。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ အဓိက ရည်ရွယ်ချက်များကို အချက် 4 ချက်ဖြင့် အကျဉ်းချုပ်နိုင်ပါသည် - 1. ပေးပို့ရက် တိကျသေချာစေခြင်း (納期確保)၊ 2. ထုတ်လုပ်မှု ကြာမြင့်ချိန် လျှော့ချခြင်း (生産リードタイム短縮)၊ 3. လုပ်ငန်းစဉ်များကြားရှိ လက်ကျန်ဆဲပစ္စည်း (仕掛品) လျှော့ချခြင်းနှင့် 4. စက်ပစ္စည်းနှင့် လုပ်သားများ၏ လည်ပတ်လုပ်ဆောင်မှုနှုန်း မြှင့်တင်ခြင်း (အလုပ်မရှိ စောင့်ဆိုင်းချိန်များ လျှော့ချခြင်း) တို့ ဖြစ်ကြပါသည်။
工程管理の機能は、事前に「いつ・どこで・なにを・どれだけ作るか」を決める「生産計画(日程計画・工数計画など)」と、計画通りに生産が進むよう指示・監視・調整する「生産統制(手配・進捗管理・現品管理・余力管理)」の2つから成り立ちます。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှုတွင် မည်သည့်အချိန်၊ မည်သည့်နေရာ၌၊ မည်သည့်အရာကို၊ မည်မျှ ထုတ်လုပ်မည်ကို ကြိုတင်ဆုံးဖြတ်သည့် ထုတ်လုပ်မှု စီမံကိန်း (生産計画 - အချိန်ဇယား စီမံကိန်း၊ လုပ်အားနာရီ စီမံကိန်း စသည်) နှင့် စီမံကိန်းအတိုင်း ထုတ်လုပ်နိုင်ရန် ညွှန်ကြားခြင်း၊ စောင့်ကြည့်ခြင်းနှင့် ညှိနှိုင်းပြုပြင်ခြင်း ပြုလုပ်သည့် ထုတ်လုပ်မှု ထိန်းချုပ်ရေး (生産統制 - အလုပ်တာဝန်ချထားခြင်း၊ လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်မှု၊ ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု၊ လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု) ဟူ၍ လုပ်ဆောင်ချက် 2 ခု ပါဝင်ပါသည်။
また、受注生産などで設計完了を待っていては納期に間に合わない場合、調達期間(リードタイム)の長い特殊材料や購入部品だけを正式図面完成前に先行して発注・手配することを「先行手配」といいます。
ထို့ပြင် အော်ဒါအရ ထုတ်လုပ်မှုတွင် ဒီဇိုင်းပြီးစီးသည်အထိ စောင့်ဆိုင်းပါက ပေးပို့ရက် မမီနိုင်သည့်အခါ နောက်ဆုံး ဒီဇိုင်းပုံစံများ မပြီးစီးမီ ဝယ်ယူချိန် ကြာမြင့်သော အထူးကုန်ကြမ်းများ သို့မဟုတ် ဝယ်ယူရမည့် အစိတ်အပိုင်းများကို ကြိုတင်မှာယူထားခြင်းကို ကြိုတင်မှာယူစီစဉ်ခြင်း (先行手配 Advance Ordering) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 工程管理の4目的:①納期の確保、②製造リードタイムの短縮、③仕掛品の減少、④設備・作業者の稼働率向上。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက် 4 ရပ် - 1. ပေးပို့ရက် သေချာစေခြင်း၊ 2. ထုတ်လုပ်မှု ကြာမြင့်ချိန် လျှော့ချခြင်း၊ 3. လက်ကျန်ဆဲပစ္စည်း (WIP) လျှော့ချခြင်း၊ 4. စက်ပစ္စည်းနှင့် လုပ်သား လည်ပတ်မှုနှုန်း မြှင့်တင်ခြင်း။ - 工程管理は「生産計画(P)」と「生産統制(D・C・A:差立・進捗・現品・余力管理)」のサイクルで回す。
လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှုသည် ထုတ်လုပ်မှု စီမံကိန်း (P) နှင့် ထုတ်လုပ်မှု ထိန်းချုပ်ရေး (D-C-A - အလုပ်တာဝန်ချထားမှု၊ လုပ်ငန်းတိုးတက်မှု၊ ပစ္စည်းအစစ်အမှန်နှင့် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု) စက်ဝန်းအတိုင်း လည်ပတ်သည်။ - 調達期間が長い資材や部品を詳細設計完了前に前倒しで手配することを「先行手配」という。
အသေးစိတ် ဒီဇိုင်းမပြီးစီးမီ ဝယ်ယူချိန် ကြာမြင့်သော ကုန်ကြမ်း သို့မဟုတ် အစိတ်အပိုင်းများကို ကြိုတင်ဝယ်ယူ စီစဉ်ခြင်းကို ကြိုတင်မှာယူစီစဉ်ခြင်း (先行手配) ဟု ခေါ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 工程管理 | လုပ်ငန်းစဉ် စီမံခန့်ခွဲမှု (工程管理) |
| 生産計画と生産統制 | ထုတ်လုပ်မှု စီမံကိန်း (生産計画) နှင့် ထုတ်လုပ်မှု ထိန်းချုပ်ရေး (生産統制) |
| 仕掛品 | လုပ်ငန်းစဉ်တွင်း လက်ကျန်ဆဲပစ္စည်း (仕掛品 WIP) |
| 先行手配 | ကြိုတင်မှာယူစီစဉ်ခြင်း (先行手配) |
2. 生産形態の分類①(見込生産と受注生産・デカップリングポイント)
2. ထုတ်လုပ်မှုပုံစံများ ခွဲခြားခြင်း 1 (ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်းနှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း၊ အဆင့်ခွဲခြားမှတ် Decoupling Point)
「生産形態」は、注文と生産開始時期の関係によって「見込生産」と「受注生産」に分けられます。「見込生産」は、市場の需要予測に基づいてあらかじめ製品を見込んで生産し、完成品在庫から出荷する方式です。
ထုတ်လုပ်မှု စတင်ချိန်နှင့် အော်ဒါလက်ခံရရှိချိန်၏ ရှေ့နောက်အစီအစဉ်အပေါ် မူတည်၍ ထုတ်လုပ်မှုပုံစံများကို ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်း (見込生産 MTS) နှင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း (受注生産 MTO) ဟူ၍ ခွဲခြားထားပါသည်။ ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်း (見込生産 Make-to-Stock) သည် ဈေးကွက်ဝယ်လိုအား ခန့်မှန်းချက်အပေါ် အခြေခံ၍ ကုန်ပစ္စည်းများကို ကြိုတင်ထုတ်လုပ်ထားပြီး ကုန်ချောလက်ကျန်ထဲမှ တင်ပို့ပေးခြင်း ဖြစ်ပါသည်။
見込生産(日用品・家電製品など)は、顧客注文から納品までのリードタイムが短く計画的な大量生産で原価を下げやすい反面、予測が外れると過剰在庫や売れ残りリスクが生じます。
ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်း (ဥပမာ နေ့စဉ်သုံးပစ္စည်းများ၊ အိမ်သုံးလျှပ်စစ်ပစ္စည်းများ) သည် ဖောက်သည် အော်ဒါမှာယူချိန်မှ တင်ပို့ချိန်အထိ ပေးပို့ချိန် တိုတောင်းပြီး စီမံကိန်းချ အမြောက်အမြား ထုတ်လုပ်မှုကြောင့် ကုန်ကျစရိတ် သက်သာသော်လည်း ခန့်မှန်းချက် လွဲချော်ပါက ပိုလျှံလက်ကျန်ပစ္စည်း သို့မဟုတ် မရောင်းရဘဲ ကျန်နေသည့် ပစ္စည်းများ ဖြစ်ပေါ်နိုင်သည့် အန္တရာယ် ရှိပါသည်။
一方、「受注生産」は、顧客から注文を受けて仕様や数量・納期が確定してから設計・資材調達・製造を開始する方式です。完成品の在庫リスクはないものの、注文から納入までの期間が長くなり、工程の負荷変動が大きくなります。
ဆန့်ကျင်ဘက်အားဖြင့် အော်ဒါအရ ထုတ်လုပ်ခြင်း (受注生産 Make-to-Order) သည် ဖောက်သည်ထံမှ အော်ဒါလက်ခံရရှိပြီး စံချိန်စံညွှန်း၊ အရေအတွက်နှင့် ပေးပို့ရက် အတည်ပြုပြီးမှသာ ဒီဇိုင်းဆွဲခြင်း၊ ကုန်ကြမ်းဝယ်ယူခြင်းနှင့် ထုတ်လုပ်ခြင်းတို့ကို စတင်ပါသည်။ ကုန်ချောလက်ကျန် ကျန်ရှိမည့် အန္တရာယ် မရှိသော်လည်း အော်ဒါလက်ခံချိန်မှ ပေးပို့ချိန်အထိ ကြာမြင့်ချိန် ရှည်လျားပြီး လုပ်ငန်းစဉ်များတွင် ဝန်အား အတက်အကျ ကြီးမားပါသည်။
また、共通部品や半製品(モジュール)までは需要予測による「見込生産」で作って在庫しておき、顧客注文が入ってから最終組立や仕様変更を「受注生産(BTO)」で行う方式もあり、この予測生産と受注生産の分岐点(在庫滞留点)を「デカップリングポイント」と呼びます。
အခြားနည်းလမ်းတစ်ခုမှာ ဘုံသုံး အစိတ်အပိုင်းများ သို့မဟုတ် တစ်ပိုင်းတစ်စ ပြီးစီးနေသော မော်ဂျူးများကို ခန့်မှန်းချက်အရ ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်းဖြင့် ထုတ်လုပ်ထားပြီး အော်ဒါရရှိပြီးနောက်မှ နောက်ဆုံးအဆင့် တပ်ဆင်ခြင်း သို့မဟုတ် စိတ်ကြိုက်ပြုပြင်ခြင်းကို အော်ဒါအရ ထုတ်လုပ်ခြင်း (BTO) ဖြင့် ဆောင်ရွက်ခြင်း ဖြစ်ပါသည်။ ထိုကဲ့သို့ ခန့်မှန်းချက်အရ ထုတ်လုပ်မှုမှ အော်ဒါအရ ထုတ်လုပ်မှုသို့ ပြောင်းလဲသည့် လမ်းခွဲအမှတ် (လက်ကျန်ပစ္စည်း ထားရှိရာအမှတ်) ကို အဆင့်ခွဲခြားမှတ် (デカップリング・ポイント Decoupling Point) ဟု ခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 見込生産=需要予測に基づき生産して製品在庫から出荷する(納期は短いが在庫過多・陳腐化のリスクがある)。
ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်း (見込生産) = ဝယ်လိုအား ခန့်မှန်းချက်အရ ထုတ်လုပ်ပြီး ကုန်ချောလက်ကျန်မှ တင်ပို့သည် (ပေးပို့ချိန် တိုတောင်းသော်လည်း ပိုလျှံ သို့မဟုတ် ပစ္စည်းဟောင်းဖြစ်မည့် အန္တရာယ်ရှိသည်)။ - 受注生産=顧客の注文確定後に生産を開始する(完成品在庫は持たないが納入リードタイムが長く負荷変動が大きい)。
အော်ဒါအရ ထုတ်လုပ်ခြင်း (受注生産) = ဖောက်သည်အော်ဒါ အတည်ပြုပြီးမှ ထုတ်လုပ်မှု စတင်သည် (ကုန်ချောလက်ကျန် မရှိသော်လည်း ပေးပို့ချိန် ကြာမြင့်ပြီး ဝန်အား အတက်အကျ ကြီးမားသည်)။ - デカップリングポイント=見込生産(半製品在庫)から受注生産(最終組立)へ切り替わるサプライチェーン上の分岐点。
အဆင့်ခွဲခြားမှတ် (デカップリング・ポイント) = ထောက်ပံ့ပို့ဆောင်ရေး ကွင်းဆက်အတွင်း ကြိုတင်မှန်းဆ ထုတ်လုပ်မှု (တစ်ပိုင်းတစ်စ ကုန်ချောလက်ကျန်) မှ အော်ဒါအရ ထုတ်လုပ်မှု (နောက်ဆုံးအဆင့် တပ်ဆင်မှု) သို့ ပြောင်းလဲသည့် လမ်းခွဲအမှတ်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 見込生産 | ကြိုတင်မှန်းဆ ထုတ်လုပ်ခြင်း (見込生産 MTS) |
| 受注生産 | အော်ဒါအရ ထုတ်လုပ်ခြင်း (受注生産 MTO) |
| 需要予測 | ဝယ်လိုအား ခန့်မှန်းတွက်ချက်ခြင်း (需要予測) |
| デカップリングポイント | အဆင့်ခွဲခြားမှတ် (デカップリング・ポイント Decoupling Point) |
3. 生産形態の分類②(品種と量・仕事の流し方・ライン生産とセル生産)
3. ထုတ်လုပ်မှုပုံစံများ ခွဲခြားခြင်း 2 (အမျိုးအစား-ပမာဏ၊ လုပ်ငန်းစီးဆင်းမှု၊ လိုင်းစနစ်နှင့် ဆဲလ်စနစ် ထုတ်လုပ်မှု)
品種の数と生産量の関係からは、「少種多量生産(専用機械を加工順に並べる製品別レイアウト/フローショップ向き)」と、「多種少量生産(汎用機械を種類別に集める機能別レイアウト/ジョブショップ向き)」に分かれます。
ထုတ်ကုန် အမျိုးအစားနှင့် ပမာဏ ဆက်စပ်မှုအရ အမျိုးအစားနည်းပြီး အရေအတွက်များသော ထုတ်လုပ်မှု (少品種多量生産 - သီးသန့်စက်များကို လုပ်ငန်းစဉ် အစဉ်လိုက် ချထားသည့် ထုတ်ကုန်အလိုက် နေရာချထားမှု / ဖလိုးရှော့ပ်နှင့် သင့်လျော်သည်) နှင့် အမျိုးအစားစုံပြီး အရေအတွက်နည်းသော ထုတ်လုပ်မှု (多品種少量生産 - ဘက်စုံသုံးစက်များကို အမျိုးအစားအလိုက် စုစည်းထားသည့် လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု / ဂျော့ဘ်ရှော့ပ်နှင့် သင့်လျော်သည်) ဟူ၍ ခွဲခြားထားပါသည်။
また、仕事の流し方(連続性)からは、①注文ごとに1つずつ異なる製品を作る「個別生産」、②同じ設備で段取替えを行いながら一定数量(ロット)ごとにまとめて作る「ロット生産」、③長期間にわたり同一製品を絶え間なく流し続ける「連続生産」の3つに分類されます。
လုပ်ငန်းစီးဆင်းမှု စဉ်ဆက်မပြတ်ရှိမှုအရ 3 မျိုး ခွဲခြားထားပါသည် - 1. အော်ဒါအလိုက် သီးသန့်ထုတ်ကုန်များကို တစ်ခုချင်း ထုတ်လုပ်သည့် တစ်ခုချင်း ထုတ်လုပ်မှု (個別生産)၊ 2. ဘုံသုံးစက်များတွင် စက်ပြင်ဆင်မှု (段取り替え) ပြုလုပ်၍ သတ်မှတ်အသုတ်ပမာဏအလိုက် ထုတ်လုပ်သည့် အသုတ်လိုက် ထုတ်လုပ်မှု (ロット生産) နှင့် 3. တူညီသော ထုတ်ကုန်ကို ကာလရှည်ကြာ မရပ်မနား ထုတ်လုပ်သည့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု (連続生産) တို့ ဖြစ်ကြပါသည်။
ロット生産では、1回にまとめて作るロットサイズを大きくすると段取替え回数は減りますが在庫保管費用が増え、逆にロットを小さくすると在庫は減りますが段取替えが増えるため、外段取り化による「シングル段取り(10分未満での段取替え)」が重要になります。
အသုတ်လိုက် ထုတ်လုပ်မှုတွင် အသုတ်ပမာဏ ကြီးမားပါက စက်ပြင်ဆင်ရသည့် အကြိမ်ရေ နည်းသွားသော်လည်း လက်ကျန်ပစ္စည်း သိုလှောင်စရိတ် တိုးလာပြီး၊ အသုတ်ပမာဏ လျှော့ချပါက လက်ကျန်ပစ္စည်း နည်းသွားသော်လည်း စက်ပြင်ဆင်ရသည့် အကြိမ်ရေ များလာပါသည်။ ထို့ကြောင့် စက်ရပ်ပြီး ပြင်ဆင်ရသည့်အလုပ် (内段取り) ကို စက်လည်နေစဉ် ပြင်ဆင်သည့်အလုပ် (外段取り) အဖြစ် ပြောင်းလဲ၍ စက်ပြင်ဆင်ချိန်ကို 10 မိနစ်အောက် လျှော့ချသည့် 10 မိနစ်အောက် စက်ပြင်ဆင်မှု (シングル段取り SMED) မှာ အလွန်အရေးကြီးပါသည်။
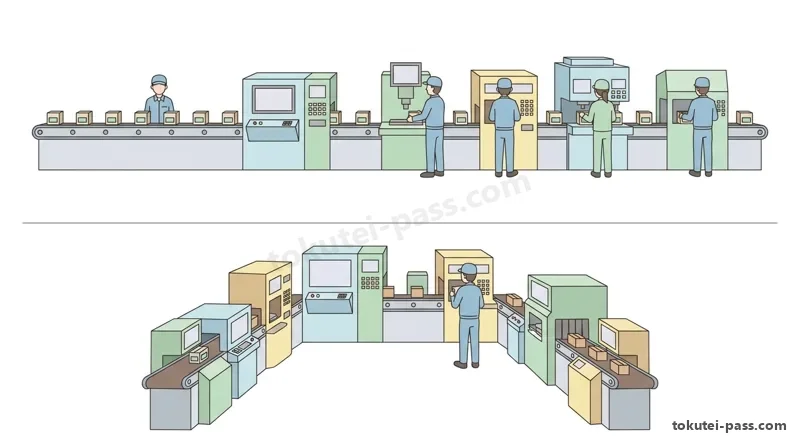
さらに組立職場では、ベルトコンベヤ等で単一工程を分業する「ライン生産方式」に対し、1人(または少人数)の多能工がU字型に配置した屋台で複数工程を最後まで組み立てる「セル生産方式」が普及しており、多品種少量や需要変動への柔軟性と作業者の達成感向上に優れています。
ထို့ပြင် တပ်ဆင်ရေး လုပ်ငန်းခွင်များတွင် ကွန်ဗေယာတစ်လျှောက် အဆင့်တစ်ခုချင်း ခွဲဝေလုပ်ဆောင်သော လိုင်းစနစ် ထုတ်လုပ်မှု (ライン生産) နှင့် ဆန့်ကျင်ဘက်အနေဖြင့် လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သား (多能工) တစ်ဦး သို့မဟုတ် အနည်းငယ်က U ပုံစံ စက်ဝိုင်းအတွင်း အဆင့်အများအပြားကို အစမှအဆုံး တပ်ဆင်ထုတ်လုပ်သည့် ဆဲလ်စနစ် ထုတ်လုပ်မှု (セル生産方式 Cellular Manufacturing) သည် အမျိုးအစားနှင့် ပမာဏ ပြောင်းလဲမှုကို ပြောင်းလွယ်ပြင်လွယ် တုံ့ပြန်နိုင်ပြီး လုပ်သားများ၏ စိတ်ကျေနပ်မှု မြင့်မားစေသောကြောင့် ကျယ်ပြန့်စွာ အသုံးပြုလျက် ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- 少種多量生産=専用機・製品別レイアウト(フローショップ)、多種少量生産=汎用機・機能別レイアウト(ジョブショップ)。
အမျိုးအစားနည်းပြီး အရေအတွက်များသော ထုတ်လုပ်မှု = သီးသန့်စက်များ၊ ထုတ်ကုန်အလိုက် နေရာချထားမှု (フローショップ) / အမျိုးအစားစုံပြီး အရေအတွက်နည်းသော ထုတ်လုပ်မှု = ဘက်စုံသုံးစက်များ၊ လုပ်ဆောင်ချက်အလိုက် နေရာချထားမှု (ジョブショップ)။ - 仕事の流し方による分類:個別生産・ロット生産(段取替えを伴う)・連続生産。
လုပ်ငန်းစီးဆင်းမှုအလိုက် ခွဲခြားခြင်း - တစ်ခုချင်း ထုတ်လုပ်မှု (個別生産)၊ အသုတ်လိုက် ထုတ်လုပ်မှု (ロット生産 - စက်ပြင်ဆင်မှု ပါဝင်သည်) နှင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု (連続生産)။ - セル生産方式(U字型ライン等)は、多能工が複数工程を担当し、多品種少量や生産量変動に柔軟に対応できる。
ဆဲလ်စနစ် ထုတ်လုပ်မှု (U ပုံစံ ဆဲလ်လိုင်း စသည်) သည် လုပ်ငန်းစဉ် အများအပြားကို ကိုင်တွယ်နိုင်သော လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သားများကို အသုံးပြု၍ အမျိုးအစားစုံပြီး အရေအတွက်နည်းသော ဝယ်လိုအားကို ပြောင်းလွယ်ပြင်လွယ် ဆောင်ရွက်ပေးသည်။ - 【例】1日稼働24,000秒(400分)で必要生産量960個、4工程の作業時間が18秒・22秒・20秒・20秒(計80秒) → サイクルタイム=24,000÷960=25秒、編成効率=80÷(4×25)×100=80%
ဥပမာ - တစ်နေ့ လည်ပတ်ချိန် 24,000 စက္ကန့် (400 မိနစ်)၊ လိုအပ်သော ထုတ်လုပ်မှုပမာဏ 960 ခု၊ လုပ်ငန်းစဉ် 4 ခု၏ ကြာချိန်များမှာ 18 s, 22 s, 20 s နှင့် 20 s (စုစုပေါင်း 80 s) → စက်ဝန်းချိန် (サイクルタイム) = 24,000 ÷ 960 = 25 s၊ လိုင်းဟန်ချက်ညီမှုနှုန်း (編成効率) = 80 ÷ (4 × 25) × 100 = 80%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 少種多量生産と多種少量生産 | အမျိုးအစားနည်း အရေအတွက်များ (少品種多量) နှင့် အမျိုးအစားစုံ အရေအတွက်နည်း (多品種少量) ထုတ်လုပ်မှု |
| 個別生産・ロット生産・連続生産 | တစ်ခုချင်း (個別)၊ အသုတ်လိုက် (ロット) နှင့် စဉ်ဆက်မပြတ် (連続) ထုတ်လုပ်မှု |
| セル生産方式 | ဆဲလ်စနစ် ထုတ်လုပ်မှု (セル生産方式) |
| 多能工 | လုပ်ငန်းစုံကျွမ်းကျင်လုပ်သား (多能工) |
| シングル段取り | 10 မိနစ်အောက် စက်ပြင်ဆင်မှု (シングル段取り SMED) |
4. 日程計画(基準日程・フォワード/バックワード・ディスパッチング)
4. အချိန်ဇယား စီမံကိန်း (စံသတ်မှတ် အချိန်ဇယား၊ ရှေ့သို့/နောက်ပြန် အချိန်ဇယားဆွဲခြင်း၊ အလုပ်ဦးစားပေး စည်းမျဉ်းများ)
「日程計画」は期間の長さにより、年間〜半年の「大日程計画」、月次(1〜3か月)の「中日程計画」、週次・日次の「小日程計画」に分かれます。各工程の標準的な加工時間に検査・運搬・停滞時間を加えた標準所要日数を「基準日程(製造リードタイム)」といい、完成日から逆算した通し番号を「手配番数」といいます。
အချိန်ဇယား စီမံကိန်း (日程計画 Scheduling) ကို ကာလအပိုင်းအခြားအလိုက် ကာလရှည် (大日程計画 - တစ်နှစ်မှ ခြောက်လ)၊ ကာလလတ် (中日程計画 - လစဉ် 1 လမှ 3 လ) နှင့် ကာလတို (小日程計画 - အပတ်စဉ်/နေ့စဉ်) အချိန်ဇယားများဟူ၍ ခွဲခြားထားပါသည်။ စံသတ်မှတ် ပြုပြင်ထုတ်လုပ်ချိန်တွင် စစ်ဆေးချိန်၊ သယ်ယူပို့ဆောင်ချိန်နှင့် စောင့်ဆိုင်းချိန်တို့ကို ပေါင်းစပ်ထားသော စံသတ်မှတ် လိုအပ်သည့် ရက်အရေအတွက်ကို စံသတ်မှတ် အချိန်ဇယား (基準日程 / 製造リードタイム) ဟု ခေါ်ပြီး ပြီးစီးသည့်ရက်မှ နောက်ပြန်ရေတွက်ထားသော အစဉ်လိုက်နံပါတ်များကို ရက်စဉ်နံပါတ်များ (日程番号) ဟု ခေါ်ပါသည်။
作業開始日と完了日を決めるスケジューリングには2方式あります。「フォワード・スケジューリング」は、材料入荷日など着手可能日を基点に第1工程から順方向(前から後ろ)へ計画し、最も早い完成予定日を求める方式です(特急品などに適すが仕掛在庫が増えやすい)。
လုပ်ငန်းစတင်ရက်နှင့် ပြီးစီးရက် သတ်မှတ်သည့် အချိန်ဇယားဆွဲနည်း 2 မျိုး ရှိပါသည်။ ရှေ့သို့ အချိန်ဇယားဆွဲနည်း (フォワード・スケジューリング Forward Scheduling) သည် အစောဆုံး စတင်နိုင်သည့်ရက် (ဥပမာ ကုန်ကြမ်းရောက်သည့်ရက်) မှစ၍ ပထမဆုံး လုပ်ငန်းစဉ်မှ ရှေ့သို့ အစဉ်လိုက် တွက်ချက်ကာ အစောဆုံး ပြီးစီးမည့်ရက်ကို ရှာဖွေသည့် နည်းလမ်းဖြစ်ပါသည် (အရေးပေါ်အော်ဒါများအတွက် သင့်လျော်သော်လည်း WIP တိုးလာတတ်သည်)။
一方、「バックワード・スケジューリング」は、顧客納期(完了期限日)を基点に最終工程から逆方向(後ろから前)へ基準日程を引いていき、最も遅くとも着手すべき「最終着手期限日」を求める方式であり、ジャストインタイム(JIT)やMRPの基本となります。
ဆန့်ကျင်ဘက်အားဖြင့် နောက်ပြန် အချိန်ဇယားဆွဲနည်း (バックワード・スケジューリング Backward Scheduling) သည် ဖောက်သည်ထံ ပေးပို့ရမည့်ရက်မှစတင်၍ နောက်ဆုံး လုပ်ငန်းစဉ်မှ စံသတ်မှတ် ကြာမြင့်ချိန်များကို နောက်ပြန်နုတ်ယူကာ နောက်အကျဆုံး စတင်ရမည့် နောက်ဆုံးသတ်မှတ်ရက် ကို ဆုံးဖြတ်သည့် နည်းလမ်းဖြစ်ပြီး Just-In-Time (JIT) နှင့် MRP တို့၏ အခြေခံဖြစ်ပါသည်။
また、現場で待っている複数の仕事のうち、どれから先に加工するかを決める優先規則を「ディスパッチング・ルール(作業順序決定規則)」といいます。
တစ်ဖက်တွင် လုပ်ငန်းခွင်၌ စောင့်ဆိုင်းနေသော အလုပ်များအနက် မည်သည့်အလုပ်ကို အရင်ဆုံး လုပ်ဆောင်ရမည်ကို ဆုံးဖြတ်ပေးသည့် ဦးစားပေး စည်းမျဉ်းများကို အလုပ်ဦးစားပေး စည်းမျဉ်းများ (ディスパッチング・ルール Dispatching Rules) ဟု ခေါ်ပါသည်။
代表例には、①先着順(FCFS)、②最短加工時間順(SPT:平均滞留時間や仕掛在庫を最小化)、③最早納期順(EDD:最大納期遅れを最小化)、④スラック(納期までの残時間-残加工時間)最小順があります。
အဓိက စည်းမျဉ်းများမှာ 1. အရင်ရောက် အရင်လုပ်စနစ် (FCFS / 先着順)၊ 2. အတိုဆုံး ပြုပြင်ထုတ်လုပ်ချိန် ဦးစားပေးစနစ် (SPT / 最短加工時間順 - ပျမ်းမျှ ကြာမြင့်ချိန်နှင့် WIP လက်ကျန်ပစ္စည်းကို အနည်းဆုံးဖြစ်စေသည်)၊ 3. အစောဆုံး ပေးပို့ရက် ဦးစားပေးစနစ် (EDD / 最小納期順 - အများဆုံး နောက်ကျချိန်ကို အနည်းဆုံးဖြစ်စေသည်) နှင့် 4. အနည်းဆုံး အပိုချိန် ဦးစားပေးစနစ် (スラック最小順 - အပိုချိန် Slack = ပေးပို့ရက်အထိ ကျန်ရှိချိန် - ကျန်ရှိသော ပြုပြင်ထုတ်လုပ်ချိန်) တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- フォワード方式=着手可能日から順方向に計算して最早完了日を求める/バックワード方式=納期から逆算して最終着手日を求める(仕掛品最小化)。
ရှေ့သို့ အချိန်ဇယားဆွဲနည်း (フォワード) = အစောဆုံး စတင်နိုင်သည့်ရက်မှ ရှေ့သို့တွက်၍ အစောဆုံး ပြီးစီးရက်ကို ရှာသည် / နောက်ပြန် အချိန်ဇယားဆွဲနည်း (バックワード) = ပေးပို့ရက်မှ နောက်ပြန်တွက်၍ နောက်အကျဆုံး စတင်ရမည့်ရက်ကို ရှာသည် (WIP အနည်းဆုံးဖြစ်စေသည်)။ - ディスパッチング・ルール:SPT(最短加工時間順)は平均滞留時間・仕掛品を最小にし、EDD(最早納期順)は最大納期遅れを最小にする。
အလုပ်ဦးစားပေး စည်းမျဉ်းများ - SPT (အတိုဆုံး ပြုပြင်ထုတ်လုပ်ချိန်) သည် ပျမ်းမျှ ကြာမြင့်ချိန်နှင့် WIP ကို အနည်းဆုံးဖြစ်စေပြီး EDD (အစောဆုံး ပေးပို့ရက်) သည် အများဆုံး ပေးပို့ချိန် နောက်ကျမှုကို အနည်းဆုံးဖြစ်စေသည်။ - スラック(余裕)=(納期までの残り時間)-(残りの加工所要時間)であり、この値が小さい(またはマイナス)仕事ほど緊急度が高い。
အပိုချိန် (スラック Slack) = (ပေးပို့ရက်အထိ ကျန်ရှိသောအချိန်) - (ကျန်ရှိသော လိုအပ်သည့် ပြုပြင်ထုတ်လုပ်ချိန်) ဖြစ်ပြီး တန်ဖိုးငယ်လေ (သို့မဟုတ် အနှုတ်ပြလေ) ပိုမိုအရေးကြီးလေ ဖြစ်သည်။ - 【例】納期まで残り10日・残り加工時間7日の仕事Aと、残り6日・残り加工時間5日の仕事B → スラック=Aは10-7=3日、Bは6-5=1日(スラック最小のBを優先)
ဥပမာ - အလုပ် A သည် ပေးပို့ရက်အထိ 10 ရက်ကျန်ပြီး ပြုပြင်ချိန် 7 ရက် လိုသည်၊ အလုပ် B သည် 6 ရက်ကျန်ပြီး ပြုပြင်ချိန် 5 ရက် လိုသည် → အပိုချိန် (Slack) - A = 10 − 7 = 3 ရက်၊ B = 6 − 5 = 1 ရက် (အပိုချိန် အနည်းဆုံးဖြစ်သော B ကို ဦးစားပေးရမည်)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 基準日程(製造リードタイム) | စံသတ်မှတ် အချိန်ဇယား (基準日程 / ထုတ်လုပ်မှု ကြာမြင့်ချိန်) |
| フォワード・スケジューリング | ရှေ့သို့ အချိန်ဇယားဆွဲနည်း (フォワード・スケジューリング) |
| バックワード・スケジューリング | နောက်ပြန် အချိန်ဇယားဆွဲနည်း (バックワード・スケジューリング) |
| ディスパッチング・ルール(SPT・EDD) | အလုပ်ဦးစားပေး စည်းမျဉ်းများ (ディスパッチング・ルール SPT, EDD) |
5. 工数計画(負荷計画)と山積法・山崩し法・余力管理
5. လုပ်အားနာရီ (ဝန်အား) စီမံကိန်း၊ ဝန်အားစုပုံခြင်းနှင့် ဝန်အားညှိနှိုင်းခြင်း (山積み・山崩し) နှင့် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု
日程計画と並んで重要な「工数計画(負荷計画)」は、受注や生産計画を達成するのに必要な仕事量である「負荷工数」と、職場の人や機械が持っている「保有能力工数」を期間別・工程別に比較し、両者のバランスをとる計画です。
အချိန်ဇယား စီမံကိန်းနှင့်အတူ လုပ်အားနာရီ စီမံကိန်း (工数計画 / ဝန်အား စီမံကိန်း 負荷計画) သည် အော်ဒါများ သို့မဟုတ် ထုတ်လုပ်မှု စီမံကိန်းများကို ပြည့်မီရန် လိုအပ်သော ဝန်အား လုပ်အားနာရီ (負荷工数) နှင့် လုပ်ငန်းခွင်ရှိ လုပ်သားများနှင့် စက်များ၏ လုပ်နိုင်စွမ်းအား လုပ်အားနာရီ (能力工数) တို့ကို ကာလနှင့် လုပ်ငန်းစဉ်အလိုက် နှိုင်းယှဉ်၍ ဟန်ချက်ညီအောင် ညှိနှိုင်းပေးပါသည်။
「負荷工数」は「生産数量×単位当たり標準時間+準備段取時間」で求め、「保有能力工数」は「作業者数(または機械台数)×1日実働時間×稼働日数×想定稼働率(または能率)」で算出します。
ဝန်အား လုပ်အားနာရီ (負荷工数) ကို ထုတ်လုပ်မှု အရေအတွက် × တစ်ယူနစ် စံသတ်မှတ်ချိန် + စက်ပြင်ဆင်ချိန် ဖြင့် တွက်ချက်ပြီး လုပ်နိုင်စွမ်းအား လုပ်အားနာရီ (保有能力工数) ကို လုပ်သား (သို့မဟုတ် စက်) အရေအတွက် × တစ်နေ့ အမှန်တကယ် အလုပ်ချိန် × အလုပ်လုပ်ရက် × ခန့်မှန်း လည်ပတ်မှုနှုန်း (သို့မဟုတ် စွမ်းဆောင်ရည်နှုန်း) ဖြင့် တွက်ချက်ပါသည်။
能力の限界を考えずに各作業の負荷工数をそのまま期間別に積み上げてグラフ化することを「山積み(山積法)」といいます。山積みの結果、保有能力線を超えた山(能力不足=過負荷)を削って谷(能力余剰)へならす調整作業を「山崩し(山崩し法/負荷平滑化)」といいます。
လုပ်နိုင်စွမ်းအား ကန့်သတ်ချက်ကို မစဉ်းစားသေးဘဲ အလုပ်တစ်ခုချင်းစီ၏ ဝန်အား လုပ်အားနာရီများကို ကာလအလိုက် ဇယားပေါ်တွင် စုပုံတင်ပြခြင်းကို ဝန်အားစုပုံခြင်း (山積み法 Infinite Loading) ဟု ခေါ်ပါသည်။ လုပ်နိုင်စွမ်းအားမျဉ်းထက် ကျော်လွန်နေသော အမြင့်ပိုင်းများ (ဝန်ပိုများ) ကို လုပ်နိုင်စွမ်းအား ပိုလျှံနေသော အနိမ့်ပိုင်းများသို့ ညှိနှိုင်းဖြန့်ခွဲပေးခြင်းကို ဝန်အားညှိနှိုင်းခြင်း (山崩し法 Load Leveling) ဟု ခေါ်ပါသည်။
山崩しおよび生産統制の「余力管理」で負荷>能力(能力不足)となった場合の対策には、①能力を増やす方法(残業・休日出勤、他部門からの応援受入れ、シフト増加)と、②負荷を減らす・ずらす方法(外注利用、余裕のある前後日程への前倒し・先送り、ロット分割)があります。
ဝန်အားညှိနှိုင်းခြင်း သို့မဟုတ် လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (余力管理) အရ ဝန်အား > လုပ်နိုင်စွမ်းအား (လုပ်နိုင်စွမ်းအား မလုံလောက်မှု) ဖြစ်ပေါ်နေပါက ဖြေရှင်းနည်းများမှာ 1. လုပ်နိုင်စွမ်းအား တိုးမြှင့်ခြင်း (အချိန်ပိုဆင်းခြင်း၊ ပိတ်ရက်အလုပ်ဆင်းခြင်း၊ အခြားဌာနမှ အကူလုပ်သား ခေါ်ယူခြင်း၊ အဆိုင်းတိုးခြင်း) နှင့် 2. ဝန်အား လျှော့ချခြင်း သို့မဟုတ် ရွှေ့ပြောင်းခြင်း (ပြင်ပသို့ လုပ်ငန်းအပ်နှံခြင်း၊ အချိန်ဇယား ရှေ့တိုး/နောက်ဆုတ်ခြင်း၊ အသုတ်ခွဲခြင်း) တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 負荷工数=生産数量×単位当たり標準時間+段取時間/余力=保有能力工数-負荷工数。
ဝန်အား လုပ်အားနာရီ = အရေအတွက် × တစ်ယူနစ် စံသတ်မှတ်ချိန် + စက်ပြင်ဆင်ချိန် / ပိုလျှံ လုပ်နိုင်စွမ်းအား (余力) = လုပ်နိုင်စွမ်းအား လုပ်အားနာရီ - ဝန်အား လုပ်အားနာရီ။ - 能力制約を無視して期間別に仕事量を積み上げることを「山積み」、能力線を超えた負荷を平準化することを「山崩し」という。
လုပ်နိုင်စွမ်းအား ကန့်သတ်ချက်ကို မကြည့်ဘဲ ကာလအလိုက် အလုပ်ဝန်ကို စုပုံတင်ပြခြင်းမှာ ဝန်အားစုပုံခြင်း (山積み) ဖြစ်ပြီး လုပ်နိုင်စွမ်းအားမျဉ်းထက် ကျော်လွန်သော ဝန်များကို ညှိနှိုင်းဖြန့်ခွဲခြင်းမှာ ဝန်အားညှိနှိုင်းခြင်း (山崩し) ဖြစ်သည်။ - 能力不足時の調整策:残業・応援受入れ(能力増強)、外注活用・日程の前倒し/変更(負荷調整)。
လုပ်နိုင်စွမ်းအား မလုံလောက်မှုအတွက် ဖြေရှင်းနည်းများ - အချိန်ပို သို့မဟုတ် အကူလုပ်သားခေါ်ခြင်း (လုပ်နိုင်စွမ်းအား မြှင့်တင်ခြင်း)၊ ပြင်ပအပ်နှံခြင်း သို့မဟုတ် အချိန်ဇယား ရှေ့တိုး/နောက်ဆုတ်ခြင်း (ဝန်အား ညှိနှိုင်းခြင်း)။ - 【例】単位当たり標準時間0.5時間の製品を600個生産・段取時間20時間 → 負荷工数=600×0.5+20=320時間
ဥပမာ - တစ်ယူနစ် စံသတ်မှတ်ချိန် 0.5 နာရီနှင့် စက်ပြင်ဆင်ချိန် 20 နာရီဖြင့် အရေအတွက် 600 ခု ထုတ်လုပ်ခြင်း → ဝန်အား လုပ်အားနာရီ = 600 × 0.5 + 20 = 320 နာရီ - 【例】作業者5人・1日実働8時間・稼働10日・想定稼働率90%(負荷工数320時間) → 保有能力工数=5×8×10×0.9=360時間、余力=360-320=40時間
ဥပမာ - လုပ်သား 5 ဦး × တစ်နေ့ အမှန်အလုပ်ချိန် 8 နာရီ × အလုပ်လုပ်ရက် 10 ရက် × ခန့်မှန်း လည်ပတ်မှုနှုန်း 90% (ဝန်အား 320 နာရီ) → လုပ်နိုင်စွမ်းအား လုပ်အားနာရီ = 5 × 8 × 10 × 0.9 = 360 နာရီ၊ ပိုလျှံ လုပ်နိုင်စွမ်းအား = 360 − 320 = 40 နာရီ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 工数計画(負荷計画) | လုပ်အားနာရီ စီမံကိန်း (工数計画 / ဝန်အား စီမံကိန်း 負荷計画) |
| 山積法と山崩し法 | ဝန်အားစုပုံခြင်း (山積み) နှင့် ဝန်အားညှိနှိုင်းခြင်း (山崩し) နည်းလမ်းများ |
| 余力管理 | လုပ်နိုင်စွမ်းအား ထိန်းချုပ်မှု (余力管理) |
| 保有能力工数 | လုပ်နိုင်စွမ်းအား လုပ်အားနာရီ (保有能力工数) |
6. 生産統制①(製作手配・差立・現品管理・ガントチャート)
6. ထုတ်လုပ်မှု ထိန်းချုပ်ရေး 1 (ထုတ်လုပ်မှု ညွှန်ကြားချက်ထုတ်ပြန်ခြင်း၊ အလုပ်တာဝန်ချထားခြင်း 差立て၊ ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု၊ ဂန့်ချာ့တ်)
生産統制の第一歩である「手配」には、製造部門や購買部門に生産・調達を公式に命令する「製作手配(製造命令)」と、現場の進捗や機械空き状況を見ながら個々の作業者へ具体的な作業順序と着手を指示する「作業手配(差立/ディスパッチング)」があります。
ထုတ်လုပ်မှု ထိန်းချုပ်ရေး၏ ပထမအဆင့်ဖြစ်သော လုပ်ငန်းစီစဉ်ညွှန်ကြားခြင်းတွင် ထုတ်လုပ်ရေးနှင့် ဝယ်ယူရေးဌာနများသို့ တရားဝင် ညွှန်ကြားသည့် ထုတ်လုပ်မှု ညွှန်ကြားချက်ထုတ်ပြန်ခြင်း (製作手配) နှင့် လုပ်ငန်းခွင် တိုးတက်မှုနှင့် စက်အားလပ်မှုအပေါ် မူတည်၍ လုပ်သားတစ်ဦးချင်းစီသို့ တိကျသော အလုပ်အစဉ်လိုက်နှင့် စတင်ချိန်များကို ညွှန်ကြားသည့် အလုပ်တာဝန်ချထားခြင်း (差立て / 作業配分 Dispatching) တို့ ပါဝင်ပါသည်။
差立(作業分配)では、作業指導票・材料出庫票・移動票・検査票などの伝票類を発行し、「差立盤(管理盤)」に機械別・日付順に伝票を差し込んで現場の作業順序を目で見て管理します。
အလုပ်တာဝန်ချထားခြင်း (差立て) တွင် အလုပ်ညွှန်ကြားချက် လက်မှတ်၊ ကုန်ကြမ်းထုတ်ယူလွှာ၊ ပစ္စည်းရွှေ့ပြောင်းလွှာနှင့် စစ်ဆေးရေး လက်မှတ် စသည့် စာရွက်စာတမ်းများကို ထုတ်ပေးပြီး လုပ်ငန်းခွင် အလုပ်အစဉ်လိုက်ကို မြင်သာအောင် စီမံခန့်ခွဲနိုင်ရန် စက်နှင့် ရက်စွဲအလိုက် အလုပ်တာဝန်ချထားမှုဘုတ် (差立て板 / 管理板) ထဲသို့ ထိုးစိုက်ထားရှိပါသည်။
「現品管理」は、工場内を流れる原材料・仕掛品・完成品の「現物(品名・数量・所在場所)」と「帳票・コンピュータ上の情報」を常に一致させる活動です。品物に「現品票」や「移動票」「かんばん」を必ず添付して紛失や異材混入を防ぎます。
ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理) ဆိုသည်မှာ စက်ရုံအတွင်း စီးဆင်းနေသော ကုန်ကြမ်း၊ လက်ကျန်ဆဲပစ္စည်းနှင့် ကုန်ချောများ၏ ပစ္စည်းအစစ်အမှန် (အမည်၊ အရေအတွက်၊ နေရာ) ကို စာရွက်စာတမ်းနှင့် ကွန်ပျူတာပေါ်ရှိ သတင်းအချက်အလက်များ နှင့် အမြဲကိုက်ညီနေအောင် ထိန်းသိမ်းသည့် လုပ်ငန်းဖြစ်ပါသည်။ ပစ္စည်းသက်သေခံကတ်ပြား (現品票)၊ ရွှေ့ပြောင်းလွှာ သို့မဟုတ် ကန်ဘန် (かんばん) ကပ်ထားခြင်းဖြင့် ပျောက်ဆုံးမှုနှင့် ရောထွေးမှုများကို ကာကွယ်ပေးပါသည်။
また、「進捗管理(進度管理)」で最も広く使われる「ガントチャート(Gantt chart)」は、縦軸に機械や作業者・注文品目を並べ、横軸に時間(日付)をとって、予定期間と実績進捗を横棒(バー)で上下対比して描く図表であり、現在日(チェック日)の縦線より実績棒が左にあれば「遅れ」、右にあれば「進み」と一目で判別できます。
တစ်ဖက်တွင် လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်မှု (進度管理) ၌ ကျယ်ပြန့်စွာ အသုံးပြုသော ဂန့်ချာ့တ် (ガントチャート) သည် ဒေါင်လိုက်ဝင်ရိုးတွင် စက်များ၊ လုပ်သားများ သို့မဟုတ် အော်ဒါများကို ထားပြီး အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်စွဲ) ကို ထားကာ စီစဉ်ထားသော ကာလနှင့် အမှန်တကယ် တိုးတက်မှုကို အလျားလိုက်ဘားတန်းများဖြင့် နှိုင်းယှဉ်ပြသပါသည်။ အမှန်တကယ် ဘားတန်း၏ အဆုံးသည် လက်ရှိ စစ်ဆေးသည့်ရက်စွဲမျဉ်း၏ ဘယ်ဘက်တွင် ရပ်နေပါက အချိန်ဇယားထက် နောက်ကျနေခြင်း ကို ပြသပြီး ညာဘက်တွင် ရောက်နေပါက အချိန်ဇယားထက် စောနေခြင်း ကို ပြသပါသည်။
မှတ်ထားရမည့် အချက်များ
- 製作手配=製造・購買部門への生産命令/差立(作業手配)=現場での作業順序決定と具体的な作業指示。
ထုတ်လုပ်မှု ညွှန်ကြားချက်ထုတ်ပြန်ခြင်း (製作手配) = ထုတ်လုပ်ရေး/ဝယ်ယူရေးသို့ တရားဝင် ထုတ်လုပ်မှု အမိန့်ပေးခြင်း / အလုပ်တာဝန်ချထားခြင်း (差立て) = လုပ်ငန်းခွင် အလုပ်အစဉ်လိုက်ကို ဆုံးဖြတ်ပြီး တိကျသော အလုပ်ညွှန်ကြားချက်များ ထုတ်ပေးခြင်း။ - 現品管理=現品票や移動票・かんばんを用いて、現物(品目・数量・場所)と情報(伝票・データ)を常に一致させる。
ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理) = ပစ္စည်းအစစ်အမှန် (အမည်၊ အရေအတွက်၊ နေရာ) နှင့် အချက်အလက် အမြဲကိုက်ညီနေစေရန် ပစ္စည်းကတ်ပြား (現品票)၊ ရွှေ့ပြောင်းလွှာနှင့် ကန်ဘန်တို့ကို အသုံးပြုခြင်း။ - ガントチャート=横軸に時間をとり、計画と実績を横棒で対比して各作業の進み・遅れを視覚的に把握する図表。
ဂန့်ချာ့တ် (ガントチャート) = အလျားလိုက်ဝင်ရိုးတွင် အချိန်ကို ထားပြီး စီမံကိန်းနှင့် အမှန်တကယ် ရလဒ်ကို အလျားလိုက်ဘားများဖြင့် နှိုင်းယှဉ်ကာ စောနေ/နောက်ကျနေသည့် အခြေအနေကို မြင်သာစေသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 差立(ディスパッチング) | အလုပ်တာဝန်ချထားခြင်း / အလုပ်ခွဲဝေခြင်း (差立て) |
| 現品管理と現品票 | ပစ္စည်းအစစ်အမှန် ထိန်းချုပ်မှု (現品管理) နှင့် ပစ္စည်းသက်သေခံကတ်ပြား (現品票) |
| 進捗管理(進度管理) | လုပ်ငန်းတိုးတက်မှု ထိန်းချုပ်မှု (進度管理) |
| ガントチャート | ဂန့်ချာ့တ် (ガントチャート Gantt chart) |
7. 生産統制②(流動数曲線の読み取りと仕掛在庫・滞留時間の計算)
7. ထုတ်လုပ်မှု ထိန်းချုပ်ရေး 2 (စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး ဖတ်ရှုနည်းနှင့် လက်ကျန်ဆဲပစ္စည်းနှင့် ကြာမြင့်ချိန် တွက်ချက်ခြင်း)
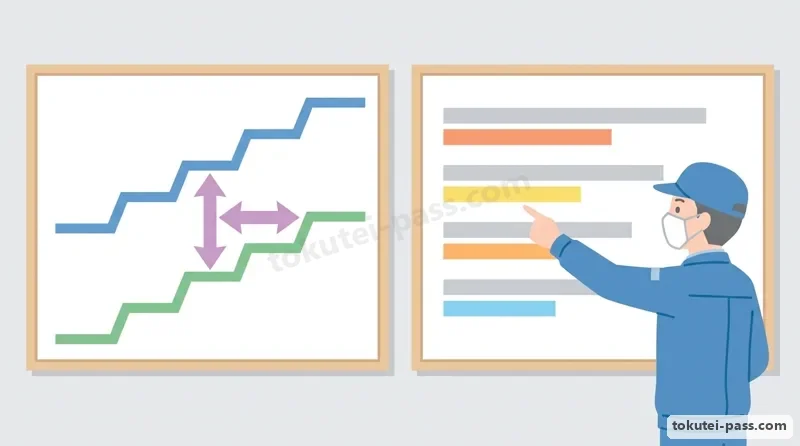
量産工程などの進捗・仕掛状況を定量的に管理する代表的なグラフが「流動数曲線」です。横軸に時間(日付)、縦軸に「累計数量」をとり、工程への「累計投入量曲線(上側の線)」と工程からの「累計産出量曲線/完成線(下側の線)」の2本の折れ線を描きます。
အမြောက်အမြား ထုတ်လုပ်သည့် လုပ်ငန်းစဉ်များတွင် လုပ်ငန်းတိုးတက်မှုနှင့် လက်ကျန်ဆဲပစ္စည်း အခြေအနေကို ကိန်းဂဏန်းဖြင့် စီမံခန့်ခွဲရန် အသုံးပြုသော အဓိကဂရပ်မှာ စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး (流動数曲線 Cumulative Flow Curve) ဖြစ်ပါသည်။ အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်စွဲ) နှင့် ဒေါင်လိုက်ဝင်ရိုးတွင် စုပေါင်းအရေအတွက် (累計数量) ကို ထားပြီး စုပေါင်းထည့်သွင်းမှုမျဉ်း (အပေါ်မျဉ်း) နှင့် စုပေါင်းထွက်ရှိမှု/ပြီးစီးမှုမျဉ်း (အောက်မျဉ်း) ဟူ၍ မျဉ်းနှစ်ကြောင်း ရေးဆွဲထားပါသည်။
ある時点(横軸の特定の日)における2本の曲線の「縦方向の差(累計投入数-累計産出数)」は、その時点で工程内に残っている「仕掛品在庫量(現在仕掛数)」を表します。
မည်သည့် အချိန်အမှတ်တွင်မဆို (အလျားလိုက်ဝင်ရိုးပေါ်ရှိ သတ်မှတ်ရက်စွဲတစ်ခုတွင်) မျဉ်းကွေးနှစ်ခုကြားရှိ ဒေါင်လိုက် ကွာခြားချက် (စုပေါင်းထည့်သွင်းမှု - စုပေါင်းထွက်ရှိမှု) သည် ထိုအချိန်၌ လုပ်ငန်းစဉ်အတွင်း ကျန်ရှိနေသော လက်ကျန်ဆဲပစ္စည်း (仕掛品 WIP) အရေအတွက် ကို ဖော်ပြပါသည်။
一方、ある累計数量における2本の曲線の「横方向の差(投入日から同じ累計数が産出される日までの日数差)」は、品物がその工程を通過するのにかかった「平均滞留時間(通過時間/製造リードタイム)」を表します。
ဆန့်ကျင်ဘက်အားဖြင့် မည်သည့် စုပေါင်းအရေအတွက် အဆင့်တွင်မဆို မျဉ်းကွေးနှစ်ခုကြားရှိ အလျားလိုက် ကွာခြားချက် (ထိုစုပေါင်းအရေအတွက်ကို ထည့်သွင်းခဲ့သည့်ရက်မှ တူညီသော စုပေါင်းအရေအတွက် ထွက်ရှိပြီးစီးသည့်ရက်အထိ ရက်အရေအတွက်) သည် ပျမ်းမျှ ကြာမြင့်ချိန် (平均滞留時間 / ထုတ်လုပ်မှု ကြာမြင့်ချိန်) ကို ဖော်ပြပါသည်။
したがって、2本の曲線の間隔が広がるほど仕掛品が増えてリードタイムが長くなっている(工程の停滞悪化)ことを意味し、逆に2本の線が接近しているほど仕掛品が少なく短期間で流れている良好な状態と診断できます。
ထို့ကြောင့် မျဉ်းကွေးနှစ်ခုကြား အကွာအဝေး ကျယ်လာခြင်းသည် လက်ကျန်ဆဲပစ္စည်း တိုးလာပြီး ကြာမြင့်ချိန် ပိုရှည်လာခြင်း (လုပ်ငန်းစဉ် ပိတ်ဆို့နှောင့်နှေးမှု ပိုဆိုးလာခြင်း) ကို ပြသပြီး မျဉ်းကွေးနှစ်ခု နီးကပ်နေခြင်းသည် လက်ကျန်ဆဲပစ္စည်း နည်းပါးပြီး ချောမွေ့လျင်မြန်စွာ စီးဆင်းနေခြင်းကို ပြသပါသည်။
မှတ်ထားရမည့် အချက်များ
- 流動数曲線は、横軸に「時間(日)」、縦軸に「累計数量」をとり、累計投入線(上)と累計産出線(下)を描く。
စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး (流動数曲線) သည် အလျားလိုက်ဝင်ရိုးတွင် အချိန် (ရက်) နှင့် ဒေါင်လိုက်ဝင်ရိုးတွင် စုပေါင်းအရေအတွက်ကို ထားပြီး စုပေါင်းထည့်သွင်းမှု (အပေါ်) နှင့် စုပေါင်းထွက်ရှိမှု (အောက်) တို့ကို ပြသသည်။ - 2本の曲線の「縦の差(垂直距離)」=その時点の「仕掛品在庫量(累計投入量-累計産出量)」。
မျဉ်းကွေးနှစ်ခုကြား ဒေါင်လိုက် ကွာခြားချက် = ထိုအချိန်ရှိ လက်ကျန်ဆဲပစ္စည်း ပမာဏ (စုပေါင်းထည့်သွင်းမှု - စုပေါင်းထွက်ရှိမှု)။ - 2本の曲線の「横の差(水平距離)」=品物が工程内にとどまる「平均滞留時間(通過日数・リードタイム)」。
မျဉ်းကွေးနှစ်ခုကြား အလျားလိုက် ကွာခြားချက် = ပစ္စည်းများ လုပ်ငန်းစဉ်အတွင်း ရှိနေသည့် ပျမ်းမျှ ကြာမြင့်ချိန် (ရက်)။ - 【例】流動数曲線で第5日目の累計投入500個・累計産出350個、累計350個到達が投入第2日・産出第5日 → 仕掛品在庫量(縦の差)=500-350=150個、平均滞留時間(横の差)=5-2=3日
ဥပမာ - စုပေါင်းစီးဆင်းမှုပုံတွင် 5 ရက်မြောက်နေ့၌ စုပေါင်းထည့်သွင်းမှု 500 ခုနှင့် စုပေါင်းထွက်ရှိမှု 350 ခု ဖြစ်ပြီး၊ စုပေါင်း 350 ခုသို့ ထည့်သွင်းမှုက 2 ရက်မြောက်နေ့နှင့် ထွက်ရှိမှုက 5 ရက်မြောက်နေ့တွင် ရောက်ရှိပါက → WIP လက်ကျန်ပစ္စည်း (ဒေါင်လိုက် ကွာဟချက်) = 500 − 350 = 150 ခု၊ ပျမ်းမျှ ကြာမြင့်ချိန် (အလျားလိုက် ကွာဟချက်) = 5 − 2 = 3 ရက်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 流動数曲線 | စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး (流動数曲線 Cumulative Flow Curve) |
| 累計投入量と累計産出量 | စုပေါင်းထည့်သွင်းမှု (累計投入量) နှင့် စုပေါင်းထွက်ရှိမှု (累計産出量) |
| 仕掛品在庫量(縦の差) | လက်ကျန်ဆဲပစ္စည်း ပမာဏ (仕掛品在庫量 - ဒေါင်လိုက် ကွာခြားချက်) |
| 平均滞留時間(横の差) | ပျမ်းမျှ ကြာမြင့်ချိန် (平均滞留時間 - အလျားလိုက် ကွာခြားချက်) |
8. 生産性・効率指標の計算(歩留率・作業能率・稼働率・操業度)
8. ကုန်ထုတ်စွမ်းအားနှင့် စွမ်းဆောင်ရည် ညွှန်းကိန်းများ တွက်ချက်ခြင်း (အထွက်နှုန်း၊ လုပ်ငန်းစွမ်းဆောင်ရည်၊ အလုပ်လုပ်ချိန်နှုန်း၊ စက်စွမ်းအား အသုံးချမှုနှုန်း)
生産統制では現場の効率を4つの定量指標で評価します。第1の「歩留率(%)」は投入した原材料や部品に対して良品として産出された割合であり、「歩留率(%)=(良品産出量÷原材料総投入量)×100」で求めます。
ထုတ်လုပ်မှု ထိန်းချုပ်ရေးသည် လုပ်ငန်းခွင် စွမ်းဆောင်ရည်ကို ကိန်းဂဏန်း ညွှန်းကိန်း 4 ခုဖြင့် အကဲဖြတ်ပါသည်။ ပထမဦးစွာ အထွက်နှုန်း (歩留り率 Yield Rate %) ဆိုသည်မှာ စုစုပေါင်း ထည့်သွင်းလိုက်သော ကုန်ကြမ်း သို့မဟုတ် အစိတ်အပိုင်းအပေါ် ထွက်ရှိလာသော အရည်အသွေးကောင်း ပစ္စည်းအရေအတွက်၏ အချိုးဖြစ်ပါသည် - အထွက်နှုန်း (%) = (အရည်အသွေးကောင်း ထွက်ရှိမှုပမာဏ ÷ စုစုပေါင်း ကုန်ကြမ်းထည့်သွင်းမှုပမာဏ) × 100။
複数の工程を連続して通る場合の「総合歩留率(直行率)」は、各工程の歩留率の「掛け算(第1工程歩留率×第2工程歩留率…)」になります(例:第1工程90%・第2工程90%なら0.9×0.9=81%)。
လုပ်ငန်းစဉ် အများအပြားကို အစဉ်လိုက် ဖြတ်သန်းသောအခါ စုစုပေါင်း အထွက်နှုန်း (総合歩留り率) သည် လုပ်ငန်းစဉ် တစ်ခုချင်းစီ၏ အထွက်နှုန်းများ၏ မြှောက်လဒ် (လုပ်ငန်းစဉ် 1 အထွက်နှုန်း × လုပ်ငန်းစဉ် 2 အထွက်နှုန်း...) ဖြစ်ပါသည် (ဥပမာ လုပ်ငန်းစဉ် 1 က 90% နှင့် လုပ်ငန်းစဉ် 2 က 90% ဖြစ်ပါက 0.9 × 0.9 = 81%)။
第2の「作業能率(%)」は、実際に作業した時間(実働時間)に対して標準時間換算でどれだけの仕事を仕上げたかを示し、「作業能率(%)=(生産量×単位当たり標準時間)÷実働時間×100=標準時間合計÷実働時間合計×100」で計算します。
ဒုတိယအနေဖြင့် လုပ်ငန်းစွမ်းဆောင်ရည် (作業能率 Work Efficiency %) သည် အမှန်တကယ် အလုပ်လုပ်ချိန်နှင့် နှိုင်းယှဉ်ပါက စံသတ်မှတ်ချိန်အရ အလုပ်မည်မျှ ပြီးမြောက်ခဲ့သည်ကို ဖော်ပြပါသည် - လုပ်ငန်းစွမ်းဆောင်ရည် (%) = (ထုတ်လုပ်မှု အရေအတွက် × တစ်ယူနစ် စံသတ်မှတ်ချိန်) ÷ အမှန်တကယ် အလုပ်လုပ်ချိန် × 100 = စုစုပေါင်း စံသတ်မှတ်ချိန် ÷ စုစုပေါင်း အမှန်တကယ် အလုပ်လုပ်ချိန် × 100။
第3の「稼働率(作業者稼働率)」は、定時の所定労働時間のうち、手待ちや朝礼・故障待ちなどの非実働時間を除いて実際に作業した「実働時間」の割合であり、「稼働率(%)=実働時間÷所定労働時間×100」で求めます。
တတိယအနေဖြင့် အလုပ်လုပ်ချိန်နှုန်း (稼働率 Operating Rate %) သည် သတ်မှတ်ထားသော အလုပ်ချိန်အတွင်း ကုန်ကြမ်းစောင့်ဆိုင်းချိန်၊ နံနက်ပိုင်း အစည်းအဝေး သို့မဟုတ် စက်ပျက်စီးချိန်ကဲ့သို့ အလုပ်မလုပ်ရသည့် အချိန်များကို နုတ်ပြီးနောက် အမှန်တကယ် အလုပ်လုပ်ချိန် (実働時間) မည်မျှရှိသည်ကို ဖော်ပြသည့် အချိုးဖြစ်ပါသည် - အလုပ်လုပ်ချိန်နှုန်း (%) = အမှန်တကယ် အလုပ်လုပ်ချိန် ÷ သတ်မှတ်ထားသော အလုပ်ချိန် × 100။
第4の「操業度(%)」は、工場設備の最大または基準生産能力に対する実際生産量の比率であり、「操業度(%)=実際生産量÷基準生産能力×100」で表されます。
စတုတ္ထအနေဖြင့် စက်စွမ်းအား အသုံးချမှုနှုန်း (操業度 Capacity Utilization Rate %) ဆိုသည်မှာ စက်ရုံရှိ စက်ပစ္စည်းများ၏ အမြင့်ဆုံး သို့မဟုတ် စံသတ်မှတ် ထုတ်လုပ်နိုင်စွမ်းအပေါ် အမှန်တကယ် ထုတ်လုပ်မှုပမာဏ၏ အချိုးကို ဆိုလိုပါသည် - စက်စွမ်းအား အသုံးချမှုနှုန်း (%) = အမှန်တကယ် ထုတ်လုပ်မှုပမာဏ ÷ စံသတ်မှတ် ထုတ်လုပ်နိုင်စွမ်း × 100။
မှတ်ထားရမည့် အချက်များ
- 歩留率(%)=(良品数÷総投入数)×100/複数工程の総合歩留率=各工程歩留率の積(掛け算)。
အထွက်နှုန်း (%) = (ကောင်းမွန်သောပစ္စည်း ÷ စုစုပေါင်း ထည့်သွင်းပစ္စည်း) × 100 / လုပ်ငန်းစဉ် အများအပြား၏ စုစုပေါင်း အထွက်နှုန်း = လုပ်ငန်းစဉ် တစ်ခုချင်းစီ၏ အထွက်နှုန်းများ မြှောက်လဒ်။ - 作業能率(%)=(生産数量×単位当たり標準時間)÷実働時間×100(分母は所定時間ではなく実働時間!)。
လုပ်ငန်းစွမ်းဆောင်ရည် (作業能率 %) = (ထုတ်လုပ်မှုပမာဏ × တစ်ယူနစ် စံသတ်မှတ်ချိန်) ÷ အမှန်တကယ် အလုပ်လုပ်ချိန် × 100 (ပိုင်းခြေသည် အမှန်တကယ် အလုပ်လုပ်ချိန် ဖြစ်ပြီး သတ်မှတ်အလုပ်ချိန် မဟုတ်ပါ!)။ - 稼働率(%)=実働時間÷所定労働時間×100(実働時間=所定労働時間-手待ち・故障待ち等の非実働時間)。
အလုပ်လုပ်ချိန်နှုန်း (稼働率 %) = အမှန်တကယ် အလုပ်လုပ်ချိန် ÷ သတ်မှတ်ထားသော အလုပ်ချိန် × 100 (အမှန်တကယ် အလုပ်လုပ်ချိန် = သတ်မှတ်ချိန် - အလုပ်မလုပ်ရသည့် စောင့်ဆိုင်းချိန်/စက်ပျက်ချိန်)။ - 【例】原料500個投入し第1工程で良品400個(第2工程歩留率95%)、基準生産能力500個に対し実際生産量400個 → 第1工程歩留率=400÷500×100=80%、総合歩留率=0.80×0.95×100=76%、操業度=400÷500×100=80%
ဥပမာ - လုပ်ငန်းစဉ် 1 တွင် ကုန်ကြမ်း 500 ခု ထည့်သွင်းရာ ကောင်းမွန်သောပစ္စည်း 400 ခု ရရှိသည် (လုပ်ငန်းစဉ် 2 အထွက်နှုန်း 95%)၊ စံသတ်မှတ် ထုတ်လုပ်နိုင်စွမ်း 500 ခုတွင် အမှန်တကယ် 400 ခု ထုတ်လုပ်သည် → လုပ်ငန်းစဉ် 1 အထွက်နှုန်း = 400 ÷ 500 × 100 = 80%၊ စုစုပေါင်း အထွက်နှုန်း = 0.80 × 0.95 × 100 = 76%၊ စက်စွမ်းအား အသုံးချမှုနှုန်း = 400 ÷ 500 × 100 = 80% - 【例】所定労働時間400分のうち手待ち等の非実働40分で、標準時間3分/個の製品を132個生産 → 実働時間=400-40=360分、稼働率=360÷400×100=90%、作業能率=(132×3)÷360×100=110%
ဥပမာ - သတ်မှတ်အလုပ်ချိန် မိနစ် 400 အနက် မိနစ် 40 မှာ အလုပ်မလုပ်ရသည့် စောင့်ဆိုင်းချိန်ဖြစ်ပြီး စံသတ်မှတ်ချိန် 3 မိနစ်/ခု ရှိသော ပစ္စည်း 132 ခု ထုတ်လုပ်ခဲ့သည် → အမှန်တကယ် အလုပ်လုပ်ချိန် = 400 − 40 = 360 မိနစ်၊ အလုပ်လုပ်ချိန်နှုန်း = 360 ÷ 400 × 100 = 90%၊ လုပ်ငန်းစွမ်းဆောင်ရည် = (132 × 3) ÷ 360 × 100 = 110%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 歩留率(総合歩留率) | အထွက်နှုန်း (歩留り率 / စုစုပေါင်း အထွက်နှုန်း 総合歩留り率) |
| 作業能率 | လုပ်ငန်းစွမ်းဆောင်ရည် (作業能率 Work Efficiency) |
| 稼働率と実働時間 | အလုပ်လုပ်ချိန်နှုန်း (稼働率) နှင့် အမှန်တကယ် အလုပ်လုပ်ချိန် (実働時間) |
| 操業度 | စက်စွမ်းအား အသုံးချမှုနှုန်း (操業度 Capacity Utilization) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
流動数曲線は毎期必出レベルです。「縦の差=仕掛品在庫量(個)」「横の差=滞留時間・通過日数(日)」の組合わせを逆にするひっかけ問題と、表から各日の累計投入-累計産出を計算する問題が出ます。
စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး (流動数曲線) သည် စာမေးပွဲတိုင်းလိုလိုတွင် မေးလေ့ရှိပါသည်။ ဒေါင်လိုက် ကွာခြားချက် = လက်ကျန်ဆဲပစ္စည်း ပမာဏ (ခု) နှင့် အလျားလိုက် ကွာခြားချက် = ပျမ်းမျှ ကြာမြင့်ချိန် (ရက်) တို့ကို ပြောင်းပြန်လဲလှယ်မေးတတ်သော လှည့်ဖြားသည့် မေးခွန်းများအပြင် စုပေါင်းထည့်သွင်းမှုမှ စုပေါင်းထွက်ရှိမှုကို နုတ်ခိုင်းသည့် ဇယားတွက်ချက်မှု ပုစ္ဆာများကို သတိပြုပါ။
「作業能率」の計算では、分母に「所定労働時間(例:480分)」をそのまま入れてしまうミスが多発します。必ず手待ちや機械故障時間を引いた「実働時間」を分母にして、「標準時間合計÷実働時間×100」で計算してください。
လုပ်ငန်းစွမ်းဆောင်ရည် (作業能率) ကို တွက်ချက်ရာတွင် အမှားအများဆုံးမှာ ပိုင်းခြေ၌ သတ်မှတ်ထားသော အလုပ်ချိန် (ဥပမာ 480 မိနစ်) ကို တိုက်ရိုက်ထည့်တွက်မိခြင်း ဖြစ်ပါသည်။ စောင့်ဆိုင်းချိန်နှင့် စက်ပျက်ချိန်များကို အရင်နုတ်၍ အမှန်တကယ် အလုပ်လုပ်ချိန် (実働時間) ကို ရှာပြီးမှသာ စုစုပေါင်း စံသတ်မှတ်ချိန် ÷ အမှန်တကယ် အလုပ်လုပ်ချိန် × 100 ဖြင့် တွက်ချက်ပါ။
スケジューリングでは「フォワード=着手可能日から順算」「バックワード=納期から逆算」、ディスパッチングでは「SPT(最短加工時間順)=平均滞留時間・仕掛在庫を最小化」「EDD(最早納期順)=最大納期遅れを最小化」をセットで覚えましょう。
အချိန်ဇယားဆွဲနည်းနှင့် အလုပ်ဦးစားပေး စည်းမျဉ်းများကို တွဲဖက်မှတ်သားပါ - ရှေ့သို့ (Forward) = အစောဆုံး စတင်နိုင်သည့်ရက်မှ ရှေ့သို့တွက်ခြင်း၊ နောက်ပြန် (Backward) = ပေးပို့ရက်မှ နောက်ပြန်တွက်ခြင်း၊ SPT (အတိုဆုံး ပြုပြင်ချိန်) = ပျမ်းမျှ ကြာမြင့်ချိန်နှင့် WIP အနည်းဆုံးဖြစ်စေခြင်း၊ EDD (အစောဆုံး ပေးပို့ရက်) = အများဆုံး ပေးပို့ချိန် နောက်ကျမှုကို အနည်းဆုံးဖြစ်စေခြင်း။
မှတ်ထားရမည့် အချက်များ
- 見込生産(予測生産・製品在庫出荷)と受注生産(注文確定後生産)の分岐点=デカップリングポイント。
ကြိုတင်မှန်းဆ ထုတ်လုပ်မှု (見込生産) နှင့် အော်ဒါအရ ထုတ်လုပ်မှု (受注生産) တို့ကြား လမ်းခွဲအမှတ် = အဆင့်ခွဲခြားမှတ် (デカップリング・ポイント)။ - フォワード方式=着手可能日から前→後ろへ計画/バックワード方式=納期から後ろ→前へ逆算して着手日決定。
ရှေ့သို့ အချိန်ဇယားဆွဲနည်း = စတင်နိုင်သည့်ရက်မှ ရှေ့သို့ စီစဉ်သည် / နောက်ပြန် အချိန်ဇယားဆွဲနည်း = ပေးပို့ရက်မှ နောက်ပြန်တွက်၍ စတင်ရမည့် နောက်ဆုံးရက်ကို သတ်မှတ်သည်။ - ディスパッチング:SPT(最短加工時間順)=平均滞留時間最小/EDD(最早納期順)=最大納期遅れ最小。
အလုပ်ဦးစားပေး စည်းမျဉ်းများ - SPT (အတိုဆုံး ပြုပြင်ချိန်) = ပျမ်းမျှ ကြာမြင့်ချိန် အနည်းဆုံး / EDD (အစောဆုံး ပေးပို့ရက်) = အများဆုံး နောက်ကျချိန် အနည်းဆုံး။ - 流動数曲線:累計投入線と累計産出線の「縦の差=仕掛品在庫量」「横の差=平均滞留時間(通過期間)」。
စုပေါင်းစီးဆင်းမှုမျဉ်းကွေး - စုပေါင်းထည့်သွင်းမှုနှင့် ထွက်ရှိမှုမျဉ်းကြား ဒေါင်လိုက် ကွာဟချက် = WIP လက်ကျန်ပစ္စည်း၊ အလျားလိုက် ကွာဟချက် = ပျမ်းမျှ ကြာမြင့်ချိန်။ - 効率計算:作業能率=標準時間合計÷実働時間×100/稼働率=実働時間÷所定労働時間×100/歩留率=良品数÷投入数×100。
စွမ်းဆောင်ရည် ပုံသေနည်းများ - လုပ်ငန်းစွမ်းဆောင်ရည် = စုစုပေါင်း ST ÷ အမှန်အလုပ်ချိန် × 100 / အလုပ်လုပ်ချိန်နှုန်း = အမှန်အလုပ်ချိန် ÷ သတ်မှတ်ချိန် × 100 / အထွက်နှုန်း = ကောင်းမွန်သောပစ္စည်း ÷ ထည့်သွင်းပစ္စည်း × 100။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 流動数曲線の縦の差と横の差 | စုပေါင်းစီးဆင်းမှုမျဉ်းကွေးပေါ်ရှိ ဒေါင်လိုက် ကွာဟချက်နှင့် အလျားလိုက် ကွာဟချက် |
| 作業能率と稼働率 | လုပ်ငန်းစွမ်းဆောင်ရည် (作業能率) နှင့် အလုပ်လုပ်ချိန်နှုန်း (稼働率) |
| SPT(最短加工時間順)とEDD(最早納期順) | SPT (အတိုဆုံး ပြုပြင်ချိန်) နှင့် EDD (အစောဆုံး ပေးပို့ရက်) |
| 山積みと山崩し | ဝန်အားစုပုံခြင်း (山積み) နှင့် ဝန်အားညှိနှိုင်းခြင်း (山崩し) |
လုပ်ငန်းစဉ်နှင့် အချိန်ဇယား ထိန်းချုပ်မှု
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html