
လုပ်ငန်း စီမံခန့်ခွဲမှု အခြေခံ (ကုန်ထုတ်လုပ်မှုစနစ်၊ IE၊ 5S)
作業管理基礎(生産システム・IE・5S)
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး လုပ်ငန်းလည်ပတ်မှု အဆင့် 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 生産システムと生産管理の目的(QCD・PQCDSME)
1. ကုန်ထုတ်လုပ်မှုစနစ်နှင့် ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ ရည်ရွယ်ချက်များ (QCD, PQCDSME)
製造業における「生産システム」とは、外部から投入された経営資源(インプット)に加工や組立などの変換作用を加え、高い付加価値を持つ製品やサービス(アウトプット)として産出する仕組みです。
ကုန်ထုတ်လုပ်မှုလုပ်ငန်းတွင် ကုန်ထုတ်လုပ်မှုစနစ် (生産システム) ဆိုသည်မှာ ပြင်ပမှ ထည့်သွင်းလိုက်သော စီမံခန့်ခွဲမှု အရင်းအမြစ်များ (Inputs) အပေါ် စက်ဖြင့်ပုံဖော်ခြင်းနှင့် တပ်ဆင်ခြင်းကဲ့သို့ ပြောင်းလဲထုတ်လုပ်မှု လုပ်ငန်းစဉ်များကို လုပ်ဆောင်၍ ထပ်ပေါင်းတန်ဖိုး (付加価値) မြင့်မားသော ထုတ်ကုန်များ သို့မဟုတ် ဝန်ဆောင်မှုများ (Outputs) ကို ထုတ်လုပ်ပေးသည့် ယန္တရား ဖြစ်ပါသည်။
インプットとなる代表的な資源は、人(Man)・機械設備(Machine)・原材料や部品(Material)の「3M」であり、これに作業方法(Method)や資金(Money)・情報(Information)を加えて管理します。
အဓိက ထည့်သွင်းသည့် အရင်းအမြစ်များမှာ 3M — လူ (Man)၊ စက် (Machine) နှင့် ကုန်ကြမ်း (Material) — တို့ဖြစ်ပြီး အလုပ်လုပ်နည်း (Method)၊ ငွေကြေး (Money) နှင့် သတင်းအချက်အလက် (Information) တို့နှင့်အတူ စီမံခန့်ခွဲပါသည်။
生産管理の基本的な目的は、顧客が求める「品質(Quality:Q)」の製品を、できるだけ安い「原価(Cost:C)」で、約束した「納期(Delivery:D)」までに確実に供給する「QCD」の最適化にあります。
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ အခြေခံ ရည်ရွယ်ချက်မှာ QCD ကို အကောင်းဆုံးဖြစ်အောင် ဆောင်ရွက်ခြင်းဖြစ်သည် - ဖောက်သည် တောင်းဆိုသော အရည်အသွေး (Quality - Q) နှင့် ကိုက်ညီသည့် ထုတ်ကုန်များကို အနည်းဆုံး ကုန်ကျစရိတ် (Cost - C) ဖြင့် ကတိပြုထားသော ပေးပို့ချိန် (Delivery - D) အမီ သေချာစွာ ထောက်ပံ့ပေးနိုင်ရေး ဖြစ်ပါသည်။
さらに近年の工場運営では、QCDの3つに生産性(Productivity:P)、安全性(Safety:S)、作業者の意欲・士気(Morale:M)、環境保全(Environment:E)を加えた「PQCDSME」を総合的に高めることが求められます。
ထို့ပြင် ခေတ်မီ စက်ရုံလုပ်ငန်းများတွင် QCD မဏ္ဍိုင် 3 ရပ်အပေါ် ကုန်ထုတ်စွမ်းအား (Productivity - P)၊ ဘေးအန္တရာယ်ကင်းရှင်းရေး (Safety - S)၊ လုပ်သားများ၏ စိတ်ဓာတ်တက်ကြွမှု (Morale - M) နှင့် သဘာဝပတ်ဝန်းကျင် ထိန်းသိမ်းရေး (Environment - E) တို့ကို ပေါင်းထည့်၍ PQCDSME တစ်ခုလုံးကို ဘက်စုံ တိုးတက်ကောင်းမွန်အောင် ဆောင်ရွက်ရန် လိုအပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産システムは、3M(人・機械・材料)や情報などのインプットを付加価値のある製品(アウトプット)へ変換する仕組みである。
ကုန်ထုတ်လုပ်မှုစနစ်သည် 3M (လူ Man၊ စက် Machine၊ ကုန်ကြမ်း Material) နှင့် သတင်းအချက်အလက်ကဲ့သို့ ထည့်သွင်းအရင်းအမြစ်များကို ထပ်ပေါင်းတန်ဖိုးရှိသော ထုတ်ကုန်များ (Outputs) အဖြစ် ပြောင်းလဲပေးသည်။ - 生産管理の3大目的は「品質(Q)・原価(C)・納期(D)」の維持・向上であり、互いのトレードオフ(二律背反)をバランスよく調和させる。
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး၏ အဓိက ရည်မှန်းချက် 3 ရပ်မှာ အရည်အသွေး (Q)၊ ကုန်ကျစရိတ် (C) နှင့် ပေးပို့ချိန် (D) တို့၏ အပြန်အလှန် အပေးအယူရှိမှုကို ဟန်ချက်ညီအောင် ထိန်းညှိရင်း ထိန်းသိမ်းမြှင့်တင်ရန် ဖြစ်သည်။ - 現場監督者はQCDに生産性(P)・安全(S)・士気(M)・環境(E)を加えたPQCDSMEを意識して職場を管理する。
လုပ်ငန်းခွင် ကြီးကြပ်ရေးမှူးများသည် QCD တွင် ကုန်ထုတ်စွမ်းအား (P)၊ ဘေးကင်းရေး (S)၊ စိတ်ဓာတ် (M) နှင့် သဘာဝပတ်ဝန်းကျင် (E) တို့ကို ပေါင်းထည့်ထားသော PQCDSME ကို သတိပြု၍ လုပ်ငန်းခွင်ကို စီမံခန့်ခွဲကြသည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 生産システム | ကုန်ထုတ်လုပ်မှုစနစ် (生産システム) |
| 3M(人・機械・材料) | 3M (လူ Man၊ စက် Machine၊ ကုန်ကြမ်း Material) |
| QCD(品質・原価・納期) | QCD (အရည်အသွေး Q၊ ကုန်ကျစရိတ် C၊ ပေးပို့ချိန် D) |
| 付加価値 | ထပ်ပေါင်းတန်ဖိုး (付加価値) |
2. 生産性の概念(物的労働生産性・付加価値労働生産性)と作業標準化
2. ကုန်ထုတ်စွမ်းအား သဘောတရား (ပစ္စည်းအရေအတွက်အရနှင့် ထပ်ပေါင်းတန်ဖိုးအရ လုပ်သားကုန်ထုတ်စွမ်းအား) နှင့် လုပ်ငန်း စံသတ်မှတ်ခြင်း
生産過程の効率を表す指標が「生産性」であり、基本式は「生産性=産出量(アウトプット)÷投入量(インプット)」で定義されます。少ない投入資源で多くの産出を得るほど生産性は高くなります。
ထုတ်လုပ်မှု လုပ်ငန်းစဉ်တစ်ခု၏ စွမ်းဆောင်ရည်ကို ဖော်ပြသော ညွှန်းကိန်းမှာ ကုန်ထုတ်စွမ်းအား (生産性 Productivity) ဖြစ်ပြီး အခြေခံ ပုံသေနည်းမှာ ကုန်ထုတ်စွမ်းအား = ထွက်ရှိမှု (Output) ÷ ထည့်သွင်းမှု (Input) ဖြစ်ပါသည်။ နည်းပါးသော ထည့်သွင်းအရင်းအမြစ်မှ များပြားသော ထွက်ရှိမှုကို ထုတ်လုပ်နိုင်လေ ကုန်ထုတ်စွမ်းအား မြင့်မားလေ ဖြစ်ပါသည်။
分母に労働量(人員数や延べ労働時間)をとるものを「労働生産性」といいます。分子に生産個数や重量などの物量をとる「物的労働生産性」と、分子に付加価値額(売上高から外部購入価値を引いた額)をとる「付加価値労働生産性」の2種類があります。
ပိုင်းခြေတွင် လုပ်အားထည့်သွင်းမှု (လုပ်သားဦးရေ သို့မဟုတ် စုစုပေါင်း လုပ်အားနာရီ) ကို အသုံးပြုသော ကုန်ထုတ်စွမ်းအားကို လုပ်သားကုန်ထုတ်စွမ်းအား (労働生産性) ဟု ခေါ်ပါသည်။ ၎င်းတွင် 2 မျိုး ရှိပါသည် - ပိုင်းဝေတွင် ပစ္စည်းအရေအတွက် (ခုရေ သို့မဟုတ် အလေးချိန်) ကို အသုံးပြုသော ပစ္စည်းအရေအတွက်အရ လုပ်သားကုန်ထုတ်စွမ်းအား (物的労働生産性) နှင့် ပိုင်းဝေတွင် ထပ်ပေါင်းတန်ဖိုး (အရောင်းဝင်ငွေထဲမှ ပြင်ပမှ ဝယ်ယူသည့်တန်ဖိုးကို နုတ်ထားသောပမာဏ) ကို အသုံးပြုသော ထပ်ပေါင်းတန်ဖိုးအရ လုပ်သားကုန်ထုတ်စွမ်းအား (付加価値労働生産性) တို့ ဖြစ်ကြပါသည်။
作業管理とは、作業者が安全・確実・迅速・楽に働ける「最善の作業方法」を追究して標準作業として定め、作業者を指導・訓練して維持・改善していく活動です。
လုပ်ငန်း စီမံခန့်ခွဲမှု (作業管理) ဆိုသည်မှာ လုပ်သားများ ဘေးကင်းစွာ၊ သေချာစွာ၊ လျင်မြန်စွာနှင့် သက်သောင့်သက်သာ အလုပ်လုပ်နိုင်စေမည့် အကောင်းဆုံး အလုပ်လုပ်နည်း ကို ရှာဖွေဖော်ထုတ်ပြီး ၎င်းကို စံသတ်မှတ်လုပ်ငန်း (標準作業) အဖြစ် သတ်မှတ်ကာ ထိန်းသိမ်းမြှင့်တင်နိုင်ရန် လုပ်သားများကို လေ့ကျင့်သင်ကြားပေးသည့် လုပ်ငန်း ဖြစ်ပါသည်။
標準化された作業手順や使用治工具・品質確認急所を文書化した「作業標準書(標準作業票)」を整えることで、属人化や品質のばらつきを防ぎ、改善の出発点(SDCAからPDCAへの土台)を作ることができます。
စံသတ်မှတ်ထားသော လုပ်ထုံးလုပ်နည်းများ၊ အသုံးပြုသည့် အထောက်အကူပြု ကိရိယာများနှင့် အဓိက အရည်အသွေး စစ်ဆေးရမည့် အချက်များကို ဖော်ပြထားသော စာရွက်စာတမ်းဖြစ်သည့် လုပ်ငန်းစံနှုန်းစာရွက် (作業標準書 SOP) ကို ပြုစုထားရှိခြင်းဖြင့် လူပုဂ္ဂိုလ်အပေါ် မှီခိုနေရမှုနှင့် အရည်အသွေး ကွဲလွဲမှုများကို ကာကွယ်ပေးပြီး လက်ရှိအခြေအနေ ထိန်းသိမ်းမှု (SDCA) မှ တိုးတက်ကောင်းမွန်အောင် ပြုပြင်မှု (PDCA) သို့ တက်လှမ်းရန် အခြေခံအုတ်မြစ်ကို တည်ဆောက်ပေးပါသည်။
မှတ်ထားရမည့် အချက်များ
- 生産性=アウトプット(産出)÷インプット(投入)で求められ、分母を労働投入量とするものを労働生産性という。
ကုန်ထုတ်စွမ်းအား = ထွက်ရှိမှု (Output) ÷ ထည့်သွင်းမှု (Input) ဖြစ်ပြီး ပိုင်းခြေသည် လုပ်အားထည့်သွင်းမှု ဖြစ်သောအခါ လုပ်သားကုန်ထုတ်စွမ်းအား (労働生産性) ဟု ခေါ်သည်။ - 物的労働生産性=生産量÷労働投入量、付加価値労働生産性=付加価値額÷労働投入量である。
ပစ္စည်းအရေအတွက်အရ လုပ်သားကုန်ထုတ်စွမ်းအား = ထုတ်လုပ်မှုပမာဏ ÷ လုပ်အားထည့်သွင်းမှု / ထပ်ပေါင်းတန်ဖိုးအရ လုပ်သားကုန်ထုတ်စွမ်းအား = ထပ်ပေါင်းတန်ဖိုး ÷ လုပ်အားထည့်သွင်းမှု။ - 作業管理は最善の作業方法(標準作業)と標準時間を設定し、作業標準書による指導と継続的改善を行う。
လုပ်ငန်း စီမံခန့်ခွဲမှုသည် အကောင်းဆုံး အလုပ်လုပ်နည်း (စံသတ်မှတ်လုပ်ငန်း) နှင့် စံသတ်မှတ်ချိန်ကို သတ်မှတ်ပြီး လုပ်ငန်းစံနှုန်းစာရွက်များဖြင့် လမ်းညွှန်မှုပေးကာ စဉ်ဆက်မပြတ် တိုးတက်အောင် ဆောင်ရွက်သည်။ - 【例】作業者5人が各8時間(延べ40人時)働き、売上高100万円・外部購入価値40万円で製品800個を生産 → 物的労働生産性=800÷40=20個/人時、付加価値額=100-40=60万円、付加価値労働生産性=60万円÷5人=12万円/人
ဥပမာ - လုပ်သား 5 ဦးက တစ်ဦးလျှင် 8 နာရီစီ (စုစုပေါင်း လုပ်အားနာရီ 40) အလုပ်လုပ်၍ 800 ခု ထုတ်လုပ်ပြီး အရောင်းဝင်ငွေ 1,000,000 yen နှင့် ပြင်ပမှ ဝယ်ယူမှုစရိတ် 400,000 yen ရှိပါက → ပစ္စည်းအရေအတွက်အရ လုပ်သားကုန်ထုတ်စွမ်းအား = 800 ÷ 40 = 20 ခု/လုပ်အားနာရီ၊ ထပ်ပေါင်းတန်ဖိုး = 1,000,000 − 400,000 = 600,000 yen၊ ထပ်ပေါင်းတန်ဖိုးအရ လုပ်သားကုန်ထုတ်စွမ်းအား = 600,000 ÷ 5 = 120,000 yen/ဦး
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 物的労働生産性 | ပစ္စည်းအရေအတွက်အရ လုပ်သားကုန်ထုတ်စွမ်းအား (物的労働生産性) |
| 付加価値労働生産性 | ထပ်ပေါင်းတန်ဖိုးအရ လုပ်သားကုန်ထုတ်စွမ်းအား (付加価値労働生産性) |
| 標準作業 | စံသတ်မှတ်လုပ်ငန်း (標準作業) |
| 作業標準書 | လုပ်ငန်းစံနှုန်းစာရွက် (作業標準書 SOP) |
3. 標準時間の構成と外掛け法・内掛け法による計算
3. စံသတ်မှတ်ချိန်၏ ဖွဲ့စည်းပုံနှင့် အပြင်ပေါင်းနည်းနှင့် အတွင်းနှုတ်နည်းတို့ဖြင့် တွက်ချက်ခြင်း
「標準時間(ST)」とは、その仕事に適正を持ち習熟した平均的な作業者が、所定の作業条件のもとで、定められた品質水準を保ちながら標準的な作業速度(ペース)で実施したときに必要とされる時間です。
စံသတ်မှတ်ချိန် (標準時間 ST) ဆိုသည်မှာ သင့်လျော်သော အရည်အချင်းနှင့် ကျွမ်းကျင်မှုရှိသည့် ပျမ်းမျှလုပ်သားတစ်ဦးက သတ်မှတ်ထားသော အခြေအနေများအောက်တွင် လိုအပ်သော အရည်အသွေးအဆင့်ကို ထိန်းသိမ်းရင်း စံသတ်မှတ် အလုပ်အမြန်နှုန်းဖြင့် အလုပ်တစ်ခုကို လုပ်ဆောင်ရန် လိုအပ်သည့် အချိန် ဖြစ်ပါသည်။
標準時間は、ロットごとに1回だけ発生する「準備段取作業時間」と、製品1単位ごとに繰り返し発生する「主体作業時間」に大別されます。そしてそれぞれが「正味時間」と「余裕時間」の和(標準時間=正味時間+余裕時間)で構成されます。
စံသတ်မှတ်ချိန်ကို အသုတ်တစ်သုတ်လျှင် တစ်ကြိမ်သာ ဖြစ်ပေါ်သော စက်ပြင်ဆင်ချိန် (準備段取時間) နှင့် ထုတ်ကုန်တစ်ခုချင်းစီအတွက် ထပ်ခါတလဲလဲ လုပ်ဆောင်ရသော ပင်မအလုပ်ချိန် (主体作業時間) ဟူ၍ အဓိက 2 ပိုင်း ခွဲခြားထားပါသည်။ တစ်ခုချင်းစီတွင် အသားတင်ချိန် (正味時間) နှင့် အပိုဆောင်းချိန် (余裕時間) တို့၏ ပေါင်းလဒ် ပါဝင်ပါသည် (စံသတ်မှတ်ချိန် = အသားတင်ချိန် + အပိုဆောင်းချိန်)။
余裕時間には、作業者の生理現象や疲労回復のための「人的余裕(用達余裕・疲労余裕)」と、機械への給油・清掃・材料手待ち・朝礼など不規則に発生する「職場余裕(作業余裕)」があります。
အပိုဆောင်းချိန်တွင် ဇီဝကမ္မဆိုင်ရာ လိုအပ်ချက်များနှင့် ပင်ပန်းနွမ်းနယ်မှု အမောဖြေရန်အတွက် တစ်ကိုယ်ရေနှင့် ပင်ပန်းမှု အပိုဆောင်းချိန် (用達余裕・疲労余裕) နှင့် ဆီထိုးခြင်း၊ သန့်ရှင်းရေးလုပ်ခြင်း၊ ကုန်ကြမ်းစောင့်ခြင်း သို့မဟုတ် နံနက်ပိုင်း အစည်းအဝေးကဲ့သို့ ပုံမှန်မဟုတ်ဘဲ ဖြစ်ပေါ်တတ်သော လုပ်ငန်းခွင် အပိုဆောင်းချိန် (職場余裕 / 作業余裕) တို့ ပါဝင်ပါသည်။
余裕率の計算には2方式あります。「外掛け法」は「余裕率=余裕時間÷正味時間」と定義し、「標準時間=正味時間×(1+外掛け余裕率)」で求めます(例:正味20分・外掛け余裕率15%なら20×1.15=23分)。
အပိုဆောင်းချိန်နှုန်း (余裕率) တွက်ချက်သည့် နည်းလမ်း 2 မျိုး ရှိပါသည်။ အပြင်ပေါင်းနည်း (外掛け法 External Allowance Method) သည် အပိုဆောင်းချိန်နှုန်း = အပိုဆောင်းချိန် ÷ အသားတင်ချိန် ဟု အဓိပ္ပာယ်ဖွင့်ဆိုပြီး စံသတ်မှတ်ချိန် = အသားတင်ချိန် × (1 + အပြင်ပေါင်း အပိုဆောင်းချိန်နှုန်း) ဖြင့် တွက်ချက်ပါသည် (ဥပမာ အသားတင်ချိန် 20 မိနစ်နှင့် အပြင်ပေါင်းနှုန်း 15% ဖြစ်ပါက 20 × 1.15 = 23 မိနစ်)။
一方、「内掛け法」は「余裕率=余裕時間÷標準時間(=余裕時間÷(正味時間+余裕時間))」と定義し、「標準時間=正味時間÷(1-内掛け余裕率)」で算出します(例:正味16分・内掛け余裕率20%なら16÷(1-0.20)=20分)。
ဆန့်ကျင်ဘက်အားဖြင့် အတွင်းနှုတ်နည်း (内掛け法 Internal Allowance Method) သည် အပိုဆောင်းချိန်နှုန်း = အပိုဆောင်းချိန် ÷ စံသတ်မှတ်ချိန် ဟု အဓိပ္ပာယ်ဖွင့်ဆိုပြီး စံသတ်မှတ်ချိန် = အသားတင်ချိန် ÷ (1 - အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း) ဖြင့် တွက်ချက်ပါသည် (ဥပမာ အသားတင်ချိန် 16 မိနစ်နှင့် အတွင်းနှုတ်နှုန်း 20% ဖြစ်ပါက 16 ÷ (1 - 0.20) = 20 မိနစ်)။
မှတ်ထားရမည့် အချက်များ
- 標準時間=正味時間+余裕時間であり、ロット単位の「準備段取作業時間」と個数単位の「主体作業時間」に分かれる。
စံသတ်မှတ်ချိန် (標準時間 ST) = အသားတင်ချိန် (正味時間) + အပိုဆောင်းချိန် (余裕時間) ဖြစ်ပြီး အသုတ်အလိုက် စက်ပြင်ဆင်ချိန် နှင့် တစ်ခုချင်းအလိုက် ပင်မအလုပ်ချိန် ဟူ၍ ခွဲခြားထားသည်။ - 外掛け法:余裕率=余裕時間÷正味時間 ⇒ 標準時間=正味時間×(1+外掛け余裕率)。
အပြင်ပေါင်းနည်း (外掛け法) - အပိုဆောင်းချိန်နှုန်း = အပိုဆောင်းချိန် ÷ အသားတင်ချိန် ⇒ စံသတ်မှတ်ချိန် = အသားတင်ချိန် × (1 + အပြင်ပေါင်း အပိုဆောင်းချိန်နှုန်း)။ - 内掛け法:余裕率=余裕時間÷標準時間 ⇒ 標準時間=正味時間÷(1-内掛け余裕率)。
အတွင်းနှုတ်နည်း (内掛け法) - အပိုဆောင်းချိန်နှုန်း = အပိုဆောင်းချိန် ÷ စံသတ်မှတ်ချိန် ⇒ စံသတ်မှတ်ချိန် = အသားတင်ချိန် ÷ (1 - အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း)။ - 【例】1個あたり主体作業の正味時間2分・外掛け余裕率10%、1ロット(100個)の準備段取標準時間15分 → 1個あたり標準時間=2×(1+0.10)=2.2分、1ロット合計標準時間=15+2.2×100=235分
ဥပမာ - ပင်မအလုပ်အတွက် တစ်ခုချင်း အသားတင်ချိန် 2 မိနစ်၊ အပြင်ပေါင်း အပိုဆောင်းချိန်နှုန်း 10%၊ အသုတ်တစ်သုတ် (100 ခု) အတွက် စံသတ်မှတ် စက်ပြင်ဆင်ချိန် 15 မိနစ် → တစ်ခုချင်း စံသတ်မှတ်ချိန် = 2 × (1 + 0.10) = 2.2 မိနစ်၊ အသုတ်တစ်သုတ်လုံးအတွက် စုစုပေါင်း စံသတ်မှတ်ချိန် = 15 + 2.2 × 100 = 235 မိနစ် - 【例】1単位あたり正味時間45秒・内掛け余裕率10%(余裕時間5秒) → 標準時間=45÷(1-0.10)=50秒(内掛け余裕率=5÷50×100=10%)
ဥပမာ - တစ်ခုချင်း အသားတင်ချိန် 45 စက္ကန့်၊ အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း 10% (အပိုဆောင်းချိန် 5 စက္ကန့်) → စံသတ်မှတ်ချိန် = 45 ÷ (1 − 0.10) = 50 စက္ကန့် (အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း = 5 ÷ 50 × 100 = 10%)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 標準時間 | စံသတ်မှတ်ချိန် (標準時間 ST) |
| 正味時間と余裕時間 | အသားတင်ချိန် (正味時間) နှင့် အပိုဆောင်းချိန် (余裕時間) |
| 外掛け法 | အပြင်ပေါင်းနည်း (外掛け法) |
| 内掛け法 | အတွင်းနှုတ်နည်း (内掛け法) |
| 準備段取作業時間 | စက်ပြင်ဆင်ချိန် (準備段取時間) |
4. IE(インダストリアル・エンジニアリング)の体系と工程分析(JIS図記号)
4. စက်မှုအင်ဂျင်နီယာပညာ (IE) စနစ်နှင့် လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (JIS သင်္ကေတများ)
IE(Industrial Engineering)は、フレデリック・テイラー(科学的管理法・時間研究の創始者)とフランク・ギルブレス(動作研究・サーブリッグ分析の創始者)の研究を源流とし、作業方法を改善する「手法研究(メソッドエンジニアリング)」と時間を測る「作業測定(ワークメジャメント)」の2本柱で成り立ちます。
စက်မှုအင်ဂျင်နီယာပညာ / လုပ်ငန်းလေ့လာမှုပညာ (IE - Industrial Engineering) သည် ဖရက်ဒရစ် တေလာ (သိပ္ပံနည်းကျ စီမံခန့်ခွဲမှုနှင့် အချိန်လေ့လာမှု Time Study ကို တည်ထောင်သူ) နှင့် ဖရန့်ခ် ဂီးလ်ဘရက်သ် (လှုပ်ရှားမှုလေ့လာမှု Motion Study နှင့် သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်းကို တည်ထောင်သူ) တို့၏ ရှေ့ဆောင်လုပ်ငန်းများမှ စတင်ပေါ်ပေါက်ခဲ့ပြီး အလုပ်လုပ်နည်းများကို ကောင်းမွန်အောင် ပြုပြင်သည့် နည်းလမ်းအင်ဂျင်နီယာပညာ (メソッド・エンジニアリング) နှင့် အချိန်ကို တိုင်းတာသည့် လုပ်ငန်းတိုင်းတာမှုပညာ (ワーク・メジャーメント) ဟူသော မဏ္ဍိုင် 2 ရပ်ဖြင့် ဖွဲ့စည်းထားပါသည်။
手法研究の第一歩である「工程分析」は、原材料から完成品になるまでの過程をJIS Z 8206の4つの基本図記号で表し、工程全体の流れや停滞・運搬のムダを可視化する手法です。
နည်းလမ်းအင်ဂျင်နီယာပညာ၏ ပထမအဆင့်ဖြစ်သော လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (工程分析 Process Analysis) သည် ကုန်ကြမ်းမှ ကုန်ချောအထိ လုပ်ငန်းစဉ်ကို JIS Z 8206 တွင် သတ်မှတ်ထားသော အခြေခံ သင်္ကေတ 4 မျိုးဖြင့် ဖော်ပြပြီး လုပ်ငန်းစီးဆင်းမှု တစ်ခုလုံးနှင့် စောင့်ဆိုင်းမှု၊ သယ်ယူပို့ဆောင်မှုတို့ရှိ အလေအလွင့်များကို မြင်သာစေပါသည်။
4つの基本要素と図記号は、①「加工」=大きな丸(○:形や性質を変える・組み立てる)、②「運搬」=小さな丸または矢印(〇/→:位置を移動する)、③「検査」=四角(□:数量検査)およびひし形(◇:品質検査)、④「停滞」=逆三角形(▽:計画的な貯蔵)および半円形(D:工程間の滞留)です。
အခြေခံ အစိတ်အပိုင်း 4 မျိုးနှင့် သင်္ကေတများမှာ - 1. ပြုပြင်ထုတ်လုပ်ခြင်း (加工 Operation) = စက်ဝိုင်းကြီး (○ - ပုံသဏ္ဌာန်/ဂုဏ်သတ္တိ ပြောင်းလဲခြင်း သို့မဟုတ် တပ်ဆင်ခြင်း)၊ 2. သယ်ယူပို့ဆောင်ခြင်း (運搬 Transportation) = စက်ဝိုင်းငယ် သို့မဟုတ် မြားပုံ (〇 / → - တည်နေရာ ရွှေ့ပြောင်းခြင်း)၊ 3. စစ်ဆေးခြင်း (検査 Inspection) = စတုရန်းပုံ (□ - အရေအတွက် စစ်ဆေးခြင်း) နှင့် စိန်ပွင့်ပုံ (◇ - အရည်အသွေး စစ်ဆေးခြင်း)၊ 4. ရပ်တန့်စောင့်ဆိုင်းခြင်း (停滞 Delay/Storage) = တြိဂံပြောင်းပြန်ပုံ (▽ - စီစဉ်ထားသော သိုလှောင်သိမ်းဆည်းခြင်း 貯蔵) နှင့် D ပုံစံ (D - လုပ်ငန်းစဉ်များကြား ယာယီကြန့်ကြာစောင့်ဆိုင်းခြင်း 滞留) တို့ ဖြစ်ကြပါသည်။
分析対象により、物の流れを追う「製品工程分析(単純・直列・合流・分岐の4型)」、人の動きを追う「作業者工程分析」、人と機械や複数人の関わりを追う「連合工程分析」に分類されます。
ခွဲခြမ်းစိတ်ဖြာသည့် အကြောင်းအရာအလိုက် ကုန်ကြမ်းစီးဆင်းမှုကို ခြေရာခံသော ထုတ်ကုန် လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (製品工程分析 - ရိုးရှင်းသော၊ မျဉ်းဖြောင့်ပုံစံ၊ ပေါင်းဆုံသောနှင့် ဖြာထွက်သော ပုံစံများ)၊ လူ၏ လှုပ်ရှားသွားလာမှုကို ခြေရာခံသော လုပ်သား လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (作業者工程分析) နှင့် လုပ်သားနှင့် စက်ကြား အပြန်အလှန် ဆက်စပ်လုပ်ကိုင်မှုကို ခြေရာခံသော ပူးတွဲ လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (連合工程分析) ဟူ၍ ခွဲခြားထားပါသည်။
မှတ်ထားရမည့် အချက်များ
- IEの歴史:テイラーは「時間研究(ストップウォッチ法)」、ギルブレスは「動作研究(サーブリッグ分析)」を創始した。
IE သမိုင်းကြောင်း - တေလာ (Taylor) သည် အချိန်လေ့လာမှု (時間研究 - စတော့နာရီနည်းလမ်း) ကို တည်ထောင်ခဲ့ပြီး ဂီးလ်ဘရက်သ် (Gilbreth) သည် လှုပ်ရှားမှုလေ့လာမှု (動作研究 - သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်း) ကို တည်ထောင်ခဲ့သည်။ - 工程図記号(JIS Z 8206):加工=大丸(○)、運搬=小丸(〇)または矢印(→)、数量検査=四角(□)、品質検査=ひし形(◇)。
လုပ်ငန်းစဉ်ပြ သင်္ကေတများ (JIS Z 8206) - ပြုပြင်ထုတ်လုပ်ခြင်း = စက်ဝိုင်းကြီး (○)၊ သယ်ယူပို့ဆောင်ခြင်း = စက်ဝိုင်းငယ် (〇) သို့မဟုတ် မြား (→)၊ အရေအတွက် စစ်ဆေးခြင်း = စတုရန်း (□)၊ အရည်အသွေး စစ်ဆေးခြင်း = စိန်ပွင့် (◇)။ - 停滞の図記号:計画的な保管である「貯蔵」=逆三角形(▽)、次工程待ちの一時停滞である「滞留」=D字形(D)。
ရပ်တန့်စောင့်ဆိုင်းခြင်း သင်္ကေတများ - စီစဉ်ထားသော သိုလှောင်သိမ်းဆည်းခြင်း (貯蔵 Storage) = တြိဂံပြောင်းပြန် (▽)၊ လုပ်ငန်းစဉ်များကြား ယာယီကြန့်ကြာခြင်း (滞留 Delay) = D ပုံစံ (D)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| IE(インダストリアル・エンジニアリング) | စက်မှုအင်ဂျင်နီယာပညာ / လုပ်ငန်းလေ့လာမှုပညာ (IE) |
| 手法研究と作業測定 | နည်းလမ်းအင်ဂျင်နီယာပညာနှင့် လုပ်ငန်းတိုင်းတာမှုပညာ |
| 工程分析 | လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း (工程分析) |
| 貯蔵(▽)と滞留(D) | သိုလှောင်ခြင်း (貯蔵 ▽) နှင့် ကြန့်ကြာခြင်း (滞留 D) |
5. 動作研究(サーブリッグ分析の18基本動作)と時間研究(レイティング)
5. လှုပ်ရှားမှု လေ့လာမှု (သာဘလစ်ဂ် အခြေခံလှုပ်ရှားမှု 18 မျိုး) နှင့် အချိန်လေ့လာမှု (အလုပ်နှုန်း အကဲဖြတ်ခြင်း Rating)
ギルブレスが考案した「サーブリッグ(Therblig)分析」は、作業者の手や目の動きを18種類の基本動作(動素)に分解し、第1類〜第3類に分けてムダな動作を排除する手法です。
ဂီးလ်ဘရက်သ် တီထွင်ခဲ့သော သာဘလစ်ဂ် ခွဲခြမ်းစိတ်ဖြာခြင်း (サーブリッグ分析 Therblig Analysis) သည် အလေအလွင့် လှုပ်ရှားမှုများကို ဖယ်ရှားနိုင်ရန် လုပ်သားတစ်ဦး၏ လက်နှင့် မျက်လုံး လှုပ်ရှားမှုများကို အခြေခံ လှုပ်ရှားမှု 18 မျိုး (သာဘလစ်ဂ် 18 မျိုး) အဖြစ် ခွဲခြမ်းစိတ်ဖြာပြီး အုပ်စု 1 မှ 3 အထိ ခွဲခြားထားပါသည်။
「第1類」は作業を進めるのに必要な有効動作(空手移動[手を伸ばす]、つかむ、運ぶ、位置を決める、組み立てる、使う、分解する、手放す、検査するの9動作)であり、距離短縮や治具化で効率化します。
အုပ်စု 1 (第1類) တွင် အလုပ်ရှေ့ဆက်ရန် လိုအပ်သော ထိရောက်သည့် လှုပ်ရှားမှု 9 မျိုး (လက်အလွတ်လှမ်းခြင်း၊ ဆုပ်ကိုင်ခြင်း၊ ပစ္စည်းသယ်ယူခြင်း၊ နေရာချိန်ညှိခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း၊ ဖြုတ်ထုတ်ခြင်း၊ လက်လွှတ်ခြင်း၊ စစ်ဆေးခြင်း) ပါဝင်ပြီး အကွာအဝေး လျှော့ချခြင်း သို့မဟုတ် အထောက်အကူပြု ကိရိယာများ (治具 Jigs) သုံးခြင်းဖြင့် ပိုမိုမြန်ဆန်ချောမွေ့အောင် ပြုလုပ်ပါသည်။
「第2類」は思考や探索で第1類を遅らせる5動作(探す、見出す、選ぶ、考える、前置きする)であり、整頓・定位置管理でなくします。
အုပ်စု 2 (第2類) တွင် စိတ်ဖြင့်စဉ်းစားခြင်း သို့မဟုတ် မျက်စိဖြင့်ရှာဖွေခြင်းကြောင့် အုပ်စု 1 ကို နှောင့်နှေးစေသော လှုပ်ရှားမှု 5 မျိုး (ရှာဖွေခြင်း၊ တွေ့ရှိခြင်း၊ ရွေးချယ်ခြင်း၊ စဉ်းစားစီစဉ်ခြင်း၊ ကြိုတင်နေရာချခြင်း) ပါဝင်ပြီး 5S (စနစ်တကျ နေရာချခြင်း 整頓 နှင့် သတ်မှတ်နေရာတွင် သိမ်းဆည်းခြင်း) ဖြင့် ဖယ်ရှားပစ်ရပါမည်။
「第3類」は作業を進めない無益な4動作(保持、休む、避けられない遅れ、避けられる遅れ)で、特に片手で品物を持ち続ける「保持」は固定治具で排除します。
အုပ်စု 3 (第3類) တွင် အလုပ်ကို လုံးဝ ရှေ့မရောက်စေသော အကျိုးမဲ့ လှုပ်ရှားမှု 4 မျိုး (ကိုင်ထားခြင်း 保持၊ အနားယူခြင်း၊ မရှောင်လွှဲနိုင်သော ကြန့်ကြာမှု၊ ရှောင်လွှဲနိုင်သော ကြန့်ကြာမှု) ပါဝင်ပြီး အထူးသဖြင့် ကိုင်ထားခြင်း (保持 Hold - ပစ္စည်းတစ်ခုကို လက်တစ်ဖက်ဖြင့် ဆက်တိုက်ကိုင်ထားရခြင်း) ကို ပစ္စည်းထိန်းကိရိယာ (取付具 Fixtures) များ သုံး၍ အရင်ဆုံး ဖယ်ရှားရပါမည်။
一方、「時間研究(ストップウォッチ法)」では要素作業ごとの観測時間を測り、標準速度(=100)と比較評価する「レイティング」を行います。「正味時間=観測時間×(レイティング係数÷100)」で求めます(例:観測50秒・係数110なら55秒)。
တစ်ဖက်တွင် အချိန်လေ့လာမှု (時間研究 - စတော့နာရီနည်းလမ်း) ၌ အလုပ်အစိတ်အပိုင်း တစ်ခုချင်းစီအတွက် တိုင်းတာရရှိသော အချိန် (観測時間) ကို စံသတ်မှတ် အမြန်နှုန်း (= 100) နှင့် နှိုင်းယှဉ်သည့် အလုပ်နှုန်း အကဲဖြတ်ခြင်း (レイティング Rating) ဖြင့် ညှိနှိုင်းတွက်ချက်ပါသည်။ အသားတင်ချိန်ကို အသားတင်ချိန် = တိုင်းတာရရှိချိန် × (အလုပ်နှုန်း အကဲဖြတ်တန်ဖိုး ÷ 100) ဖြင့် တွက်ချက်ပါသည် (ဥပမာ အလုပ်နှုန်း 110 ဖြင့် 50 စက္ကန့် တိုင်းတာရရှိပါက 55 စက္ကန့် ဖြစ်သည်)။
မှတ်ထားရမည့် အချက်များ
- サーブリッグ第1類=作業を進める基本動作(つかむ・運ぶ・組み立てる・使う等)。
သာဘလစ်ဂ် အုပ်စု 1 = အလုပ်ကို ရှေ့ဆက်စေသော အခြေခံ လှုပ်ရှားမှုများ (ဆုပ်ကိုင်ခြင်း၊ သယ်ယူခြင်း၊ တပ်ဆင်ခြင်း၊ အသုံးပြုခြင်း စသည်)။ - サーブリッグ第2類=動作を遅らせる動作(探す・選ぶ・考える等 → 整頓で排除)、第3類=作業を進めない動作(保持・遅れ・休止 → 治具で排除)。
သာဘလစ်ဂ် အုပ်စု 2 = အလုပ်ကို နှောင့်နှေးစေသော လှုပ်ရှားမှုများ (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စီစဉ်ခြင်း → စနစ်တကျ နေရာချခြင်း 整頓 ဖြင့် ဖယ်ရှားရန်) / အုပ်စု 3 = အကျိုးမဲ့ လှုပ်ရှားမှုများ (ကိုင်ထားခြင်း 保持၊ ကြန့်ကြာခြင်း၊ အနားယူခြင်း → ထိန်းချုပ်ကိရိယာများဖြင့် ဖယ်ရှားရန်)။ - 時間研究の正味時間=観測時間×(レイティング値÷100)で算定する。
အချိန်လေ့လာမှုရှိ အသားတင်ချိန် (正味時間) = တိုင်းတာရရှိချိန် × (အလုပ်နှုန်း အကဲဖြတ်တန်ဖိုး レイティング ÷ 100)။ - 【例】ストップウォッチ観測時間40秒・レイティング係数120(正常ペース基準=100) → 正味時間=40×(120÷100)=48秒
ဥပမာ - စတော့နာရီဖြင့် တိုင်းတာရရှိချိန် 40 စက္ကန့်၊ အလုပ်နှုန်း အကဲဖြတ်တန်ဖိုး 120 (ပုံမှန်စံနှုန်း = 100) → ပုံမှန် (အသားတင်) အချိန် = 40 × (120 ÷ 100) = 48 စက္ကန့်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| サーブリッグ分析 | သာဘလစ်ဂ် လှုပ်ရှားမှု ခွဲခြမ်းစိတ်ဖြာခြင်း (サーブリッグ分析) |
| 保持(第3類) | ကိုင်ထားခြင်း (保持 Hold - သာဘလစ်ဂ် အုပ်စု 3) |
| 時間研究 | အချိန်လေ့လာမှု (時間研究 Time Study) |
| レイティング(作業速度評価) | အလုပ်နှုန်း အကဲဖြတ်ခြင်း (レイティング Rating) |
6. 稼働分析(ワークサンプリング法)と連合作業分析(マン・マシン・チャート)
6. လည်ပတ်လုပ်ဆောင်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း (နမူနာယူ လေ့လာနည်း) နှင့် ပူးတွဲလုပ်ငန်း ခွဲခြမ်းစိတ်ဖြာခြင်း (လူနှင့်စက် ပြပုံ)
職場の人や機械が「どの状態(稼働・手待ち・段取り・故障停止など)にどれだけの割合で時間を費やしているか」を調べる手法を「稼働分析」といい、1日中付きっきりで測る「連続観測法」と、ランダムな時刻に瞬間的に観察する「瞬間観測法(ワークサンプリング法)」があります。
လည်ပတ်လုပ်ဆောင်မှု ခွဲခြမ်းစိတ်ဖြာခြင်း (稼働分析 Operation Analysis) သည် လုပ်သားများနှင့် စက်များက အခြေအနေ တစ်ခုချင်းစီ (အလုပ်လုပ်နေခြင်း၊ စောင့်ဆိုင်းနေခြင်း၊ စက်ပြင်ဆင်ခြင်း၊ စက်ပျက်ခြင်း စသည်) တွင် အချိန်မည်မျှ ရာခိုင်နှုန်း သုံးစွဲနေသည်ကို လေ့လာစုံစမ်းခြင်းဖြစ်ပြီး ဆက်တိုက် စောင့်ကြည့်လေ့လာနည်း (連続観測法) နှင့် ကျပန်းအချိန်များတွင် ခဏတာ ကြည့်ရှုလေ့လာသည့် နမူနာယူ လေ့လာနည်း (ワークサンプリング法 Work Sampling Method / 瞬間観測法) တို့ ပါဝင်ပါသည်။
ワークサンプリング法は、統計的確率理論に基づき、1人の観測者が多数の作業者や機械を同時に少ない労力で調査でき、被観測者に心理的圧迫を与えにくいのが大きな利点です。
စာရင်းအင်း ဖြစ်နိုင်ခြေ သီအိုရီအပေါ် အခြေခံထားသော နမူနာယူ လေ့လာနည်း (ワークサンプリング法) တွင် လေ့လာသူ တစ်ဦးတည်းက လုပ်သား သို့မဟုတ် စက်အများအပြားကို သက်သာစွာ တစ်ပြိုင်နက် စစ်တမ်းကောက်ယူနိုင်ပြီး အကြည့်ခံရသူများအပေါ် စိတ်ပိုင်းဆိုင်ရာ ဖိအား အနည်းဆုံးသာ ဖြစ်စေသည့် အားသာချက်ကြီးများ ရှိပါသည်။
総観測回数Nのうち注目事象の観測数をnとすると、生起比率は「p=n÷N」です。信頼度95%(係数2)で許容絶対誤差E以内に収める必要観測数は「N=4×p×(1-p)÷E²」(相対誤差Sなら「N=4×(1-p)÷(S²×p)」)で求めます(例:p=0.2、E=0.04なら400回)。
စုစုပေါင်း လေ့လာကြည့်ရှုသည့် အကြိမ်ရေမှာ N ဖြစ်ပြီး ရည်မှန်းထားသော အခြေအနေ ဖြစ်ပေါ်သည့် အကြိမ်ရေမှာ n ဖြစ်သောအခါ ဖြစ်ပေါ်မှုအချိုးမှာ p = n ÷ N ဖြစ်ပါသည်။ 95% ယုံကြည်စိတ်ချရမှု အဆင့် (မြှောက်ဖော်ကိန်း 2) တွင် ခွင့်ပြုနိုင်သော ပကတိအမှား E အတွက် လိုအပ်သော လေ့လာရမည့် အကြိမ်ရေမှာ N = 4 × p × (1 - p) ÷ E² ဖြစ်ပါသည် (သို့မဟုတ် နှိုင်းယှဉ်အမှား S အတွက် N = 4 × (1 - p) ÷ (S² × p) ဖြစ်သည်၊ ဥပမာ p = 0.2 နှင့် E = 0.04 ဖြစ်ပါက N = 400)။
また、1人の作業者と1台(または複数台)の機械が協働する作業を時系列の棒グラフで並べて描く手法を「連合作業分析(マン・マシン・チャート)」といいます。作業者の活動を「単独作業・連合作業・手待ち」、機械を「自動運転・連合作業・遊休(停止)」に分け、手待ち時間を減らして「複数台持ち(多台持ち)」を実現するのに活用します。
ထို့ပြင် လူနှင့်စက် ပူးတွဲလုပ်ငန်း ခွဲခြမ်းစိတ်ဖြာခြင်း (連合作業分析 / マン・マシン・チャート Man-Machine Chart) သည် လုပ်သားတစ်ဦးက စက်တစ်လုံး သို့မဟုတ် တစ်လုံးထက်ပိုသော စက်များနှင့် ပူးတွဲလုပ်ကိုင်ပုံကို အချိန်အလိုက် ဘားဂရပ်များဖြင့် ရေးဆွဲပြသပါသည်။ လူ၏ လုပ်ဆောင်မှုကို သီးခြားအလုပ် (単独作業)၊ ပူးတွဲအလုပ် (連合作業)၊ စောင့်ဆိုင်းချိန် (手待ち) ဟူ၍ ခွဲခြားပြီး စက်၏ အခြေအနေကို အလိုအလျောက် လည်ပတ်မှု (自動運転)၊ ပူးတွဲအလုပ် (連合作業)၊ ရပ်နားချိန် (遊休) ဟူ၍ ခွဲခြားခြင်းဖြင့် စောင့်ဆိုင်းချိန် လျှော့ချရန်နှင့် စက်အများအပြား တစ်ပြိုင်နက် ကိုင်တွယ်နိုင်ရန် (多台持ち) အထောက်အကူပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- ワークサンプリング法(瞬間観測法)は、ランダムな時刻に瞬間観測を行い、1人で多数の対象の稼働率や余裕率を効率良く求められる。
နမူနာယူ လေ့လာနည်း (ワークサンプリング法) သည် ကျပန်းအချိန်များတွင် ခဏတာ ကြည့်ရှုလေ့လာခြင်းဖြစ်ပြီး လူတစ်ဦးတည်းက စက်နှင့် လုပ်သားအများအပြား၏ လည်ပတ်မှုနှင့် အပိုဆောင်းချိန် အချိုးများကို ထိရောက်စွာ သိရှိနိုင်သည်။ - 信頼度95%での必要観測数Nの公式:絶対誤差Eのとき N=4×p×(1-p)÷E²、相対誤差Sのとき N=4×(1-p)÷(S²×p)。
95% ယုံကြည်စိတ်ချရမှုတွင် လိုအပ်သော လေ့လာရမည့် အကြိမ်ရေ N - ပကတိအမှား E အတွက် N = 4 × p × (1 - p) ÷ E² ဖြစ်ပြီး နှိုင်းယှဉ်အမှား S အတွက် N = 4 × (1 - p) ÷ (S² × p) ဖြစ်သည်။ - マン・マシン・チャート(連合作業図)は、人の「手待ち」と機械の「遊休」を視覚化し、サイクルタイム短縮や複数台持ちの検討に使う。
လူနှင့်စက် ပြပုံ (マン・マシン・チャート) သည် စက်ဝန်းချိန် လျှော့ချရန်နှင့် စက်အများအပြား ကိုင်တွယ်နိုင်ရန်အတွက် လူ၏ စောင့်ဆိုင်းချိန် (手待ち) နှင့် စက်၏ ရပ်နားချိန် (遊休) တို့ကို မြင်သာစေသည်။ - 【例】ワークサンプリング予備観測100回中非稼働25回(生起比率p=0.25)、信頼度95%で許容絶対誤差E=0.05 → 必要観測数N=4×0.25×(1-0.25)÷0.05²=300回(相対誤差S=0.10ならN=4×(1-0.25)÷(0.10²×0.25)=1,200回)
ဥပမာ - နမူနာယူ လေ့လာနည်း အကြိုစမ်းသပ်မှုတွင် အကြိမ် 100 အနက် အလုပ်မလုပ်သည့်အကြိမ် 25 ကြိမ် (ဖြစ်ပေါ်မှုအချိုး p = 0.25) တွေ့ရှိပြီး 95% ယုံကြည်စိတ်ချရမှုနှင့် ခွင့်ပြုနိုင်သော ပကတိအမှား E = 0.05 ဖြစ်ပါက → လိုအပ်သော လေ့လာမှုအကြိမ်ရေ N = 4 × 0.25 × (1 − 0.25) ÷ 0.05² = 300 (နှိုင်းယှဉ်အမှား S = 0.10 အတွက် N = 4 × (1 − 0.25) ÷ (0.10² × 0.25) = 1,200) - 【例】マン・マシン・チャートで材料着脱(連合作業)15秒+機械自動加工65秒(うち作業者の単独作業45秒) → サイクルタイム=15+65=80秒、作業者の手待ち時間=65-45=20秒(手待ち率=20÷80×100=25%)
ဥပမာ - လူနှင့်စက် ပြပုံတွင် ပစ္စည်းအတင်အချ (ပူးတွဲအလုပ်) 15 စက္ကန့် + အလိုအလျောက် စက်လည်ပတ်မှု 65 စက္ကန့် (ထိုအတောအတွင်း လုပ်သား၏ သီးခြားအလုပ်မှာ 45 စက္ကန့်) ဖြစ်ပါက → စက်ဝန်းချိန် = 15 + 65 = 80 စက္ကန့်၊ လုပ်သား စောင့်ဆိုင်းချိန် = 65 − 45 = 20 စက္ကန့် (စောင့်ဆိုင်းချိန်အချိုး = 20 ÷ 80 × 100 = 25%)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ワークサンプリング法 | နမူနာယူ လေ့လာနည်း (ワークサンプリング法 Work Sampling) |
| 生起比率 | ဖြစ်ပေါ်မှုအချိုး (発生率 p) |
| マン・マシン・チャート | လူနှင့်စက် ပြပုံ (マン・マシン・チャート / ပူးတွဲလုပ်ငန်း ခွဲခြမ်းစိတ်ဖြာခြင်း) |
| 手待ちと遊休 | လုပ်သား စောင့်ဆိုင်းချိန် (手待ち) နှင့် စက် ရပ်နားချိန် (遊休) |
| 複数台持ち | စက်အများအပြား တစ်ပြိုင်နက် ကိုင်တွယ်ခြင်း (多台持ち) |
7. 作業改善の基本原則(ECRSの原則・動作経済の4原則・ポカよけ)
7. လုပ်ငန်း တိုးတက်ကောင်းမွန်အောင် ပြုပြင်ခြင်း၏ အခြေခံမူများ (ECRS မူ၊ လှုပ်ရှားမှု ချွေတာရေးမူ 4 ရပ်၊ အမှားကာကွယ်ရေးစနစ် ポカヨケ)
改善の優先順位を示す「ECRS(イクルス)の原則」は、①Eliminate(排除:なくせないか)→ ②Combine(結合:一緒にできないか)→ ③Rearrange(交換:順序や担当者を変えられないか)→ ④Simplify(簡素化:簡単にできないか)の順に検討します。
ECRS မူ (ECRSの原則) သည် တိုးတက်ကောင်းမွန်အောင် ပြုပြင်ရာတွင် လိုက်နာရမည့် ဦးစားပေး အစဉ်လိုက်ကို ဖော်ပြပါသည် - 1. Eliminate (ဖယ်ရှားခြင်း - လုံးဝ ဖယ်ရှားပစ်နိုင်သလား) → 2. Combine (ပေါင်းစပ်ခြင်း - အတူတကွ ပေါင်းလုပ်နိုင်သလား) → 3. Rearrange (အစီအစဉ်ပြောင်းခြင်း - အစီအစဉ် သို့မဟုတ် လုပ်ဆောင်သူကို ပြောင်းလဲနိုင်သလား) → 4. Simplify (ရိုးရှင်းစေခြင်း - ပိုမိုရိုးရှင်းအောင် လုပ်နိုင်သလား) တို့ ဖြစ်ကြပါသည်။
最も効果が大きいのは最初の「E(排除)」であり、不要な作業をそのままにしていきなり自動化や簡素化(S)を行ってはいけません。
အကြီးမားဆုံး အကျိုးသက်ရောက်မှုမှာ ပထမဆုံး အဆင့်ဖြစ်သော E (ဖယ်ရှားခြင်း Eliminate) မှ ရရှိသောကြောင့် မလိုအပ်သော အလုပ်များကို အရင်ဆုံး ဖယ်ရှားရန် မကြိုးစားဘဲ စက်တပ်ဆင်ခြင်း သို့မဟုတ် ရိုးရှင်းအောင်လုပ်ခြင်း (S) ကို လုံးဝ မပြုလုပ်ရပါ။
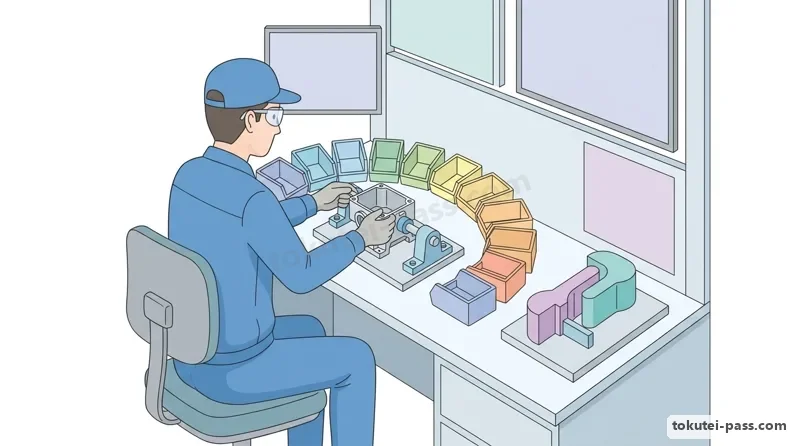
また、「動作経済の4原則」は、①両手を同時に使う(左右対称に動かす)、②動作数を少なくする(不必要な動きを減らす)、③動作距離を短くする(部品箱を扇形の正常作業域内に置く)、④動作を楽にする(重力シュートや固定治具を使い「保持」をなくす)の4つです。
တစ်ဖက်တွင် လှုပ်ရှားမှု ချွေတာရေးမူ 4 ရပ် (動作経済の4原則) မှာ - 1. လက်နှစ်ဖက်လုံးကို တစ်ပြိုင်နက် အသုံးပြုခြင်း (ဘယ်ညာ အချိုးညီစွာ လှုပ်ရှားခြင်း)၊ 2. လှုပ်ရှားမှု အကြိမ်ရေ အနည်းဆုံးဖြစ်စေခြင်း (မလိုအပ်သော လှုပ်ရှားမှုများ လျှော့ချခြင်း)၊ 3. လှုပ်ရှားမှု အကွာအဝေးကို တိုတောင်းစေခြင်း (အစိတ်အပိုင်းပုံးများကို ယပ်တောင်ပုံစံ ပုံမှန်အလုပ်လုပ်သည့် ဧရိယာ အတွင်း ထားရှိခြင်း) နှင့် 4. လှုပ်ရှားမှုများကို ပိုမိုလွယ်ကူသက်သာစေခြင်း (မြေဆွဲအားသုံး လျှောစောက်များနှင့် ပစ္စည်းထိန်းကိရိယာများ သုံး၍ လက်ဖြင့်ကိုင်ထားရမှုကို ဖယ်ရှားခြင်း) တို့ ဖြစ်ကြပါသည်။
さらに、作業者のうっかりミス(ポカミス)を物理的・機械的に防ぐ仕組みを「ポカよけ(フールプルーフ)」といい、異常時に機械を止める「停止方式」、非対称ピンなどで逆組付を物理的に不可能にする「制御方式」、音や光で知らせる「警報方式(注意方式)」があります。
ထို့ပြင် လူ့အမှားများကို ရုပ်ပိုင်းဆိုင်ရာ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာအရ ကာကွယ်ပေးသော ယန္တရားများကို အမှားကာကွယ်ရေးစနစ် (ポカヨケ Poka-yoke) ဟု ခေါ်ပြီး ပုံမှန်မဟုတ်မှု ဖြစ်ပေါ်ချိန်တွင် စက်ကို ရပ်တန့်စေသော ရပ်တန့်နည်း (停止式)၊ ပြောင်းပြန်တပ်ဆင်၍ လုံးဝမရအောင် အချိုးမညီသော ပင်ချောင်းများ သုံးသည့် ထိန်းချုပ်နည်း (規制式) နှင့် အသံ သို့မဟုတ် မီးဖြင့် သတိပေးသည့် သတိပေးနည်း (警報式) ဟူ၍ ခွဲခြားထားပါသည်။
မှတ်ထားရမည့် အချက်များ
- ECRSの原則は「E(排除)→ C(結合)→ R(交換・順序変更)→ S(簡素化)」の優先順で適用し、まずE(なくせないか)から考える。
ECRS မူကို E (ဖယ်ရှားခြင်း) → C (ပေါင်းစပ်ခြင်း) → R (အစီအစဉ်ပြောင်းခြင်း) → S (ရိုးရှင်းစေခြင်း) ဟူသော တိကျသည့် ဦးစားပေးအစဉ်အတိုင်း အသုံးချပြီး အမြဲတမ်း E ကို အရင်ဆုံး စဉ်းစားပါ။ - 動作経済の4原則:①両手同時使用、②動作数の節約、③動作距離の短縮、④動作を楽にする(重力・治工具の活用)。
လှုပ်ရှားမှု ချွေတာရေးမူ 4 ရပ် - 1. လက်နှစ်ဖက် ပြိုင်တူသုံးခြင်း၊ 2. လှုပ်ရှားမှု အကြိမ်ရေ လျှော့ချခြင်း၊ 3. လှုပ်ရှားမှု အကွာအဝေး တိုစေခြင်း၊ 4. လှုပ်ရှားမှု လွယ်ကူစေခြင်း (မြေဆွဲအားနှင့် Jigs အသုံးပြုခြင်း)။ - ポカよけ(フールプルーフ)には「停止方式・制御方式・警報方式」があり、人間の注意力だけに頼らず不良ゼロを実現する。
အမှားကာကွယ်ရေးစနစ် (ポカヨケ) တွင် လူ၏ သတိထားမှု တစ်ခုတည်းအပေါ် မမှီခိုဘဲ ချို့ယွင်းချက် သုညဖြစ်စေရန် ရပ်တန့်နည်း၊ ထိန်းချုပ်နည်းနှင့် သတိပေးနည်း တို့ ပါဝင်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ECRSの原則 | ECRS မူ (ဖယ်ရှားခြင်း E၊ ပေါင်းစပ်ခြင်း C၊ အစီအစဉ်ပြောင်းခြင်း R၊ ရိုးရှင်းစေခြင်း S) |
| 動作経済の4原則 | လှုပ်ရှားမှု ချွေတာရေးမူ 4 ရပ် (動作経済の4原則) |
| 正常作業域 | ပုံမှန်အလုပ်လုပ်သည့် ဧရိယာ (正常作業域) |
| ポカよけ(フールプルーフ) | အမှားကာကွယ်ရေးစနစ် (ポカヨケ Poka-yoke) |
8. 5S活動(整理・整頓・清掃・清潔・しつけ)と赤札作戦・形跡管理
8. 5S လုပ်ငန်းစဉ်များ (整理၊ 整頓၊ 清掃၊ 清潔၊ しつけ)၊ အနီရောင်ကတ်ပြား ကပ်ခြင်း မဟာဗျူဟာနှင့် အရိပ်ပုံစံဘုတ်ပြားများ
職場管理と改善の土台となる「5S」とは、「整理・整頓・清掃・清潔・しつけ(躾)」の5つの頭文字をとった活動であり、単なる美化運動ではなく安全確保・品質向上・ムダ排除の基本です。
လုပ်ငန်းခွင် စီမံခန့်ခွဲမှုနှင့် တိုးတက်ကောင်းမွန်ရေး၏ အခြေခံအုတ်မြစ်ဖြစ်သော 5S သည် မလိုအပ်သည်ကို ဖယ်ရှားခြင်း (整理 Seiri)၊ စနစ်တကျ နေရာချခြင်း (整頓 Seiton)၊ သန့်ရှင်းရေးလုပ်ခြင်း (清掃 Seisou)၊ သန့်ရှင်းမှုကို ထိန်းသိမ်းခြင်း (清潔 Seiketsu) နှင့် စည်းကမ်းလိုက်နာမှု အလေ့အကျင့်ပြုခြင်း (しつけ Shitsuke) တို့ကို ကိုယ်စားပြုပါသည်။ ၎င်းသည် သာမန် အလှဆင် သန့်ရှင်းရုံသာမက ဘေးကင်းရေး၊ အရည်အသွေး မြှင့်တင်ရေးနှင့် အလေအလွင့် ဖယ်ရှားရေးတို့၏ အခြေခံဖြစ်ပါသည်။
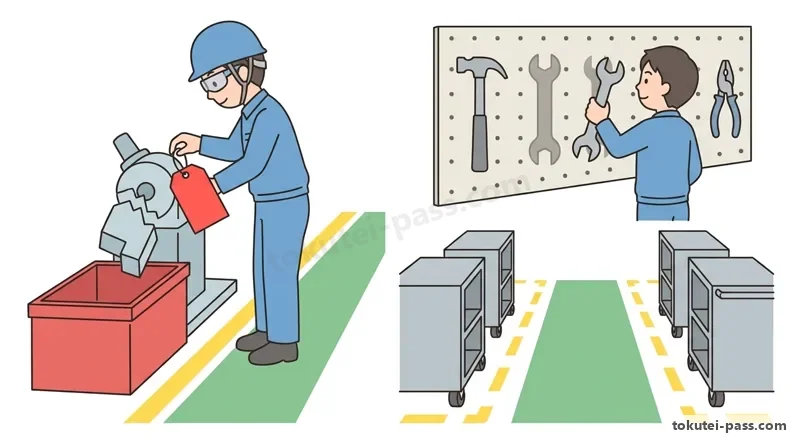
「整理」は、職場にあるものを「必要なものと不要なもの」に明確に分け、不要なものを捨てる(処分・撤去する)ことです。要るか要らないか判断しにくいものに赤い札を貼って期限内に処分を決める「赤札作戦」が有効です。
မလိုအပ်သည်ကို ဖယ်ရှားခြင်း (整理 Seiri - Sort) ဆိုသည်မှာ လုပ်ငန်းခွင်ရှိ ပစ္စည်းများကို လိုအပ်သောအရာနှင့် မလိုအပ်သောအရာ ဟူ၍ ရှင်းလင်းစွာ ခွဲခြားပြီး မလိုအပ်သော ပစ္စည်းများကို စွန့်ပစ်ဖယ်ရှားခြင်း ဖြစ်ပါသည်။ လိုအပ်မလိုအပ် မသဲကွဲသော ပစ္စည်းများပေါ်တွင် အနီရောင်ကတ်ပြားများ ကပ်၍ သတ်မှတ်ရက်အတွင်း စွန့်ပစ်ရန် ဆုံးဖြတ်သည့် အနီရောင်ကတ်ပြား မဟာဗျူဟာ (赤札作戦 Red Tag Strategy) မှာ အလွန်ထိရောက်ပါသည်။
「整頓」は、整理して残した「必要なものを、誰でもすぐ取り出せて元に戻せるように、置き場所・置き方・表示(最大・最小量)を決める」ことです。場所と品名・数量を示す「看板作戦」や、工具の輪郭(影絵)を描いて欠品が一目で分かるようにする「形跡管理(姿置き)」を行います。
စနစ်တကျ နေရာချခြင်း (整頓 Seiton - Set in Order) ဆိုသည်မှာ ဖယ်ရှားပြီးနောက် ကျန်ရှိသော လိုအပ်သည့် ပစ္စည်းများကို မည်သူမဆို ချက်ချင်း ထုတ်ယူနိုင်ပြီး ချက်ချင်း ပြန်ထားနိုင်စေရန် ထားရှိမည့် သတ်မှတ်နေရာ၊ သိမ်းဆည်းနည်းနှင့် အမှတ်အသား (အများဆုံး/အနည်းဆုံး ပမာဏ) တို့ကို သတ်မှတ်ပေးခြင်း ဖြစ်ပါသည်။ လက်တွေ့လုပ်ဆောင်ချက်များတွင် နေရာ၊ ပစ္စည်းအမည်နှင့် အရေအတွက်ကို ပြသသော ဆိုင်းဘုတ် မဟာဗျူဟာ (看板作戦) နှင့် ကိရိယာ ပျောက်ဆုံးနေပါက တစ်ချက်ကြည့်ရုံဖြင့် သိသာစေရန် ကိရိယာ ပုံသဏ္ဌာန် ကောက်ကြောင်းဆွဲထားသည့် အရိပ်ပုံစံ စီမံခန့်ခွဲမှု (形跡管理 Shadow Boards) တို့ ပါဝင်ပါသည်။
「清掃」はゴミや汚れ・切粉を取り除いて磨き、同時に設備のガタつきや油漏れをチェックする「清掃点検」です。「清潔」は整理・整頓・清掃(3S)が徹底して維持されている状態を指し、「しつけ」は決められたルールや手順を正しく守る習慣づけをすることをいいます。
သန့်ရှင်းရေးလုပ်ခြင်း (清掃 Seisou - Shine) ဆိုသည်မှာ အမှိုက်၊ အညစ်အကြေးနှင့် သတ္တုစများကို ဖယ်ရှားရှင်းလင်းရင်း စက်ပစ္စည်းများ မူလီချောင်နေခြင်း သို့မဟုတ် ဆီယိုစိမ့်ခြင်း ရှိမရှိ စစ်ဆေးခြင်း (စစ်ဆေးခြင်းအဖြစ် သန့်ရှင်းရေးလုပ်ခြင်း) ဖြစ်ပါသည်။ သန့်ရှင်းမှုကို ထိန်းသိမ်းခြင်း (清潔 Seiketsu - Standardize) ဆိုသည်မှာ ပထမ 3S (整理၊ 整頓၊ 清掃) ကို အမြဲမပြတ် ထိန်းသိမ်းထားသည့် အခြေအနေ ကို ဆိုလိုပြီး စည်းကမ်းလိုက်နာမှု အလေ့အကျင့်ပြုခြင်း (しつけ Shitsuke - Sustain) ဆိုသည်မှာ သတ်မှတ်ထားသော စည်းမျဉ်းနှင့် လုပ်ထုံးလုပ်နည်းများကို စနစ်တကျ လိုက်နာသည့် အလေ့အကျင့် တည်ဆောက်ခြင်း ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 整理=必要なものと不要なものを分け、不要なものを捨てること(赤札作戦)。
မလိုအပ်သည်ကို ဖယ်ရှားခြင်း (整理 Seiri) = လိုအပ်သော ပစ္စည်းနှင့် မလိုအပ်သော ပစ္စည်းကို ခွဲခြားပြီး မလိုအပ်သည်ကို စွန့်ပစ်ခြင်း (အနီရောင်ကတ်ပြား မဟာဗျူဟာ 赤札作戦)။ - 整頓=必要なものをすぐ取り出せるよう定位置・定品・定量を決め表示すること(看板作戦・形跡管理/姿置き)。
စနစ်တကျ နေရာချခြင်း (整頓 Seiton) = ချက်ချင်း ထုတ်ယူနိုင်ရန် သတ်မှတ်နေရာ၊ သတ်မှတ်ပစ္စည်းနှင့် သတ်မှတ်ပမာဏတို့ကို ရှင်းလင်းသော အမှတ်အသားဖြင့် သတ်မှတ်ခြင်း (ဆိုင်းဘုတ် မဟာဗျူဟာ၊ အရိပ်ပုံစံ ဘုတ်ပြား 形跡管理)။ - 清掃=掃除を通じて設備点検を行うこと、清潔=3S(整理・整頓・清掃)を維持した状態、しつけ=ルールを守る習慣化。
သန့်ရှင်းရေးလုပ်ခြင်း (清掃 Seisou) = သန့်ရှင်းရေးလုပ်ရင်း စက်ပစ္စည်း စစ်ဆေးခြင်း / သန့်ရှင်းမှုကို ထိန်းသိမ်းခြင်း (清潔 Seiketsu) = 3S ကို ထိန်းသိမ်းထားသည့် အခြေအနေ / စည်းကမ်းလိုက်နာမှု အလေ့အကျင့်ပြုခြင်း (しつけ Shitsuke) = စည်းမျဉ်းများကို အလေ့အကျင့်အဖြစ် လိုက်နာခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 整理と整頓 | မလိုအပ်သည်ကို ဖယ်ရှားခြင်း (整理) နှင့် စနစ်တကျ နေရာချခြင်း (整頓) |
| 清潔としつけ | သန့်ရှင်းမှုကို ထိန်းသိမ်းခြင်း (清潔) နှင့် စည်းကမ်းလိုက်နာမှု အလေ့အကျင့်ပြုခြင်း (しつけ) |
| 赤札作戦 | အနီရောင်ကတ်ပြား မဟာဗျူဟာ (赤札作戦 - 整理 အတွက်) |
| 形跡管理(姿置き) | အရိပ်ပုံစံ စီမံခန့်ခွဲမှု (形跡管理 - 整頓 အတွက်) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
本試験では「整理(不要品を捨てる)」と「整頓(すぐ取り出せるよう置き場所を決め表示する)」の定義の入れ替え、および「清掃」と「清潔(3Sが維持された状態)」の入れ替えが超頻出です。
စာမေးပွဲများတွင် 整理 - မလိုအပ်သည်ကို ဖယ်ရှားခြင်း (မလိုအပ်သော ပစ္စည်းများကို စွန့်ပစ်ခြင်း) နှင့် 整頓 - စနစ်တကျ နေရာချခြင်း (ချက်ချင်း ထုတ်ယူနိုင်ရန် နေရာသတ်မှတ်ပြီး အမှတ်အသားပြုခြင်း) တို့၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက်များကို အပြန်အလှန် လဲလှယ်မေးလေ့ရှိသလို 清掃 - သန့်ရှင်းရေးလုပ်ခြင်း နှင့် 清潔 - သန့်ရှင်းမှုကို ထိန်းသိမ်းခြင်း (3S ကို ထိန်းသိမ်းထားသည့် အခြေအနေ) တို့ကိုလည်း လဲလှယ်မေးလေ့ရှိပါသည်။
標準時間の計算では、「外掛け法:ST=正味時間×(1+余裕率)」と「内掛け法:ST=正味時間÷(1-余裕率)」のどちらで問われているかを必ず確認しましょう。準備段取時間はロット全体で1回分のみ加算する点にも注意が必要です。
စံသတ်မှတ်ချိန် (ST) တွက်ချက်ရာတွင် ပုစ္ဆာက အပြင်ပေါင်းနည်း ST = အသားတင်ချိန် × (1 + အပိုဆောင်းချိန်နှုန်း) ကို မေးသလား သို့မဟုတ် အတွင်းနှုတ်နည်း ST = အသားတင်ချိန် ÷ (1 - အပိုဆောင်းချိန်နှုန်း) ကို မေးသလားဆိုသည်ကို အမြဲသေချာစစ်ဆေးပါ။ ထို့ပြင် စက်ပြင်ဆင်ချိန်ကို အသုတ်တစ်သုတ်လုံးအတွက် တစ်ကြိမ်သာ ပေါင်းထည့်ရကြောင်း သတိပြုပါ။
また、工程分析の検査記号「数量検査=四角(□)、品質検査=ひし形(◇)」と停滞記号「貯蔵=逆三角(▽)、滞留=D」、サーブリッグ第2類(探す・選ぶ・考える)と第3類(保持・遅れ・休む)の分類は確実に暗記してください。
လုပ်ငန်းစဉ် ခွဲခြမ်းစိတ်ဖြာခြင်း စစ်ဆေးမှု သင်္ကေတများဖြစ်သော အရေအတွက် စစ်ဆေးခြင်း = စတုရန်း (□)၊ အရည်အသွေး စစ်ဆေးခြင်း = စိန်ပွင့် (◇)၊ ရပ်တန့်စောင့်ဆိုင်းမှု သင်္ကေတများဖြစ်သော သိုလှောင်ခြင်း = တြိဂံပြောင်းပြန် (▽)၊ ကြန့်ကြာခြင်း = D နှင့် သာဘလစ်ဂ် အုပ်စု 2 (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စီစဉ်ခြင်း) နှင့် အုပ်စု 3 (ကိုင်ထားခြင်း၊ ကြန့်ကြာခြင်း၊ အနားယူခြင်း) တို့ကို သေချာမှတ်သားထားပါ။
မှတ်ထားရမည့် အချက်များ
- 標準時間の計算:外掛け法=正味×(1+余裕率)/内掛け法=正味÷(1-余裕率)/正味時間=観測時間×(レイティング÷100)。
စံသတ်မှတ်ချိန် ပုံသေနည်းများ - အပြင်ပေါင်းနည်း = အသားတင်ချိန် × (1 + အပိုဆောင်းချိန်နှုန်း) / အတွင်းနှုတ်နည်း = အသားတင်ချိန် ÷ (1 - အပိုဆောင်းချိန်နှုန်း) / အသားတင်ချိန် = တိုင်းတာရရှိချိန် × (အလုပ်နှုန်း ÷ 100)။ - ワークサンプリング必要観測数(信頼度95%):N=4×p×(1-p)÷E²(Eは許容絶対誤差、pは生起比率)。
နမူနာယူ လေ့လာနည်း လိုအပ်သော လေ့လာမှုအကြိမ်ရေ (95% ယုံကြည်စိတ်ချရမှု) - N = 4 × p × (1 - p) ÷ E² (E = ခွင့်ပြုနိုင်သော ပကတိအမှား၊ p = ဖြစ်ပေါ်မှုအချိုး)။ - 工程図記号:加工=○、運搬=〇または→、数量検査=□、品質検査=◇、貯蔵=▽、滞留=D。
လုပ်ငန်းစဉ်ပြ သင်္ကေတများ - ပြုပြင်ထုတ်လုပ်ခြင်း = ○၊ သယ်ယူပို့ဆောင်ခြင်း = 〇 သို့မဟုတ် →၊ အရေအတွက် စစ်ဆေးခြင်း = □၊ အရည်အသွေး စစ်ဆေးခြင်း = ◇၊ သိုလှောင်ခြင်း = ▽၊ ကြန့်ကြာခြင်း = D။ - サーブリッグ分類:第1類=有効動作(つかむ・組み立てる等)、第2類=遅らせる動作(探す・選ぶ・考える)、第3類=無益動作(保持・遅れ・休止)。
သာဘလစ်ဂ် အုပ်စုများ - အုပ်စု 1 = ထိရောက်သော လှုပ်ရှားမှုများ (ဆုပ်ကိုင်ခြင်း၊ တပ်ဆင်ခြင်း စသည်)၊ အုပ်စု 2 = နှောင့်နှေးစေသော လှုပ်ရှားမှုများ (ရှာဖွေခြင်း၊ ရွေးချယ်ခြင်း၊ စီစဉ်ခြင်း)၊ အုပ်စု 3 = အကျိုးမဲ့ လှုပ်ရှားမှုများ (ကိုင်ထားခြင်း၊ ကြန့်ကြာခြင်း၊ အနားယူခြင်း)။ - ECRSの優先順:E(排除)→C(結合)→R(交換)→S(簡素化)/5S:整理(捨てる=赤札)と整頓(置き方表示=看板・形跡管理)。
ECRS ဦးစားပေးအစဉ် - E (ဖယ်ရှားခြင်း) → C (ပေါင်းစပ်ခြင်း) → R (အစီအစဉ်ပြောင်းခြင်း) → S (ရိုးရှင်းစေခြင်း) / 5S - 整理 (စွန့်ပစ်ခြင်း = အနီရောင်ကတ်ပြား) နှင့် 整頓 (နေရာဖော်ပြခြင်း = ဆိုင်းဘုတ်နှင့် အရိပ်ပုံစံဘုတ်ပြား)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 外掛け余裕率と内掛け余裕率 | အပြင်ပေါင်း နှင့် အတွင်းနှုတ် အပိုဆောင်းချိန်နှုန်း |
| 数量検査(□)と品質検査(◇) | အရေအတွက် စစ်ဆေးခြင်း (□) နှင့် အရည်အသွေး စစ်ဆေးခြင်း (◇) |
| サーブリッグ第1類〜第3類 | သာဘလစ်ဂ် အုပ်စု 1 မှ 3 အထိ |
| ECRS(排除・結合・交換・簡素化) | ECRS (ဖယ်ရှားခြင်း E၊ ပေါင်းစပ်ခြင်း C၊ အစီအစဉ်ပြောင်းခြင်း R၊ ရိုးရှင်းစေခြင်း S) |
လုပ်ငန်းစီမံခန့်ခွဲမှု (IE၊ စံသတ်မှတ်ချိန်၊ 5S)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html