
Dasar Manajemen Proses (Bentuk Produksi, Penjadwalan, Pengendalian Produksi)
工程管理基礎(生産形態・日程計画・生産統制)
Manajemen Operasi Produksi Kelas 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 工程管理の目的と生産計画・生産統制のサイクル
1. Tujuan Manajemen Proses serta Siklus Perencanaan dan Pengendalian Produksi
「工程管理」とは、工場における人員・機械設備・原材料などの生産要素を効率良く活用し、所定の品質と原価のもとで、約束した納期と生産数量を確実に達成するための管理活動です。
"Manajemen proses" adalah kegiatan manajemen untuk memanfaatkan secara efisien faktor-faktor produksi di pabrik—tenaga kerja, mesin/peralatan, dan bahan baku—guna mencapai tanggal pengiriman dan jumlah produksi yang dijanjikan secara pasti di bawah standar kualitas dan biaya yang ditetapkan.
工程管理の主な目的は、①納期の確保(遵守)、②生産期間(製造リードタイム)の短縮、③工程間の仕掛品在庫の減少、④設備や作業者の稼働率向上(遊休・手待ちの削減)の4点に集約されます。
Tujuan utama manajemen proses dirangkum dalam empat poin: ① Memastikan (mematuhi) batas waktu pengiriman, ② Mempersingkat waktu produksi (Manufacturing Lead Time), ③ Mengurangi persediaan barang setengah jadi (WIP) antarproses, dan ④ Meningkatkan rasio operasi peralatan serta pekerja (mengurangi waktu menganggur dan menunggu).
工程管理の機能は、事前に「いつ・どこで・なにを・どれだけ作るか」を決める「生産計画(日程計画・工数計画など)」と、計画通りに生産が進むよう指示・監視・調整する「生産統制(手配・進捗管理・現品管理・余力管理)」の2つから成り立ちます。
Fungsi manajemen proses terdiri atas dua bagian: "Perencanaan Produksi (penjadwalan, perencanaan jam kerja, dll.)" yang menetapkan terlebih dahulu "kapan, di mana, apa, dan berapa banyak yang dibuat", serta "Pengendalian Produksi (instruksi kerja, pengendalian progres, pengendalian barang fisik, pengendalian kapasitas)" yang mengarahkan, memantau, dan menyesuaikan agar produksi berjalan sesuai rencana.
また、受注生産などで設計完了を待っていては納期に間に合わない場合、調達期間(リードタイム)の長い特殊材料や購入部品だけを正式図面完成前に先行して発注・手配することを「先行手配」といいます。
Selain itu, pada produksi berdasarkan pesanan (Make-to-Order), apabila menunggu desain selesai akan membuat pengiriman terlambat, tindakan memesan lebih awal bahan khusus atau komponen beli yang memiliki waktu tunggu pengadaan (lead time) panjang sebelum gambar resmi selesai disebut "pemesanan/penyiapan awal (Senkou Tehai)".
Poin penting
- 工程管理の4目的:①納期の確保、②製造リードタイムの短縮、③仕掛品の減少、④設備・作業者の稼働率向上。
4 tujuan manajemen proses: ① Memastikan tanggal pengiriman, ② Mempersingkat manufacturing lead time, ③ Mengurangi barang setengah jadi (WIP), ④ Meningkatkan rasio operasi mesin dan pekerja. - 工程管理は「生産計画(P)」と「生産統制(D・C・A:差立・進捗・現品・余力管理)」のサイクルで回す。
Manajemen proses berputar dalam siklus "Perencanaan Produksi (P)" dan "Pengendalian Produksi (D-C-A: dispatching, progres, barang fisik, dan kapasitas sisa)". - 調達期間が長い資材や部品を詳細設計完了前に前倒しで手配することを「先行手配」という。
Memesan material atau komponen ber-lead time panjang lebih awal sebelum desain rinci selesai disebut "penyiapan awal (Senkou Tehai)".
| Kosakata | Arti |
|---|---|
| 工程管理 | manajemen proses |
| 生産計画と生産統制 | perencanaan produksi dan pengendalian produksi |
| 仕掛品 | barang setengah jadi (Work In Process - WIP) |
| 先行手配 | penyiapan/pemesanan awal (Senkou Tehai) |
2. 生産形態の分類①(見込生産と受注生産・デカップリングポイント)
2. Klasifikasi Bentuk Produksi 1 (Make-to-Stock vs. Make-to-Order, Decoupling Point)
「生産形態」は、注文と生産開始時期の関係によって「見込生産」と「受注生産」に分けられます。「見込生産」は、市場の需要予測に基づいてあらかじめ製品を見込んで生産し、完成品在庫から出荷する方式です。
Berdasarkan hubungan antara pesanan dan waktu mulai produksi, bentuk produksi dibagi menjadi "Make-to-Stock (produksi perkiraan)" dan "Make-to-Order (produksi pesanan)". "Make-to-Stock (Mikomi Seisan)" adalah metode memproduksi barang terlebih dahulu berdasarkan peramalan permintaan pasar dan mengirimkannya dari stok barang jadi.
見込生産(日用品・家電製品など)は、顧客注文から納品までのリードタイムが短く計画的な大量生産で原価を下げやすい反面、予測が外れると過剰在庫や売れ残りリスクが生じます。
Make-to-Stock (seperti barang kebutuhan sehari-hari, peralatan rumah tangga) memiliki lead time pengiriman yang singkat sejak pesanan diterima dan mudah menekan biaya melalui produksi massal terencana, namun berisiko menimbulkan kelebihan stok atau barang tak terjual jika ramalan meleset.
一方、「受注生産」は、顧客から注文を受けて仕様や数量・納期が確定してから設計・資材調達・製造を開始する方式です。完成品の在庫リスクはないものの、注文から納入までの期間が長くなり、工程の負荷変動が大きくなります。
Sebaliknya, "Make-to-Order (Juchuu Seisan)" adalah metode yang baru memulai desain, pengadaan bahan, dan pembuatan setelah menerima pesanan pelanggan serta memastikan spesifikasi, jumlah, dan tanggal pengiriman. Meski bebas dari risiko stok barang jadi, waktu dari pesanan hingga pengiriman menjadi panjang dan fluktuasi beban antarproses besar.
また、共通部品や半製品(モジュール)までは需要予測による「見込生産」で作って在庫しておき、顧客注文が入ってから最終組立や仕様変更を「受注生産(BTO)」で行う方式もあり、この予測生産と受注生産の分岐点(在庫滞留点)を「デカップリングポイント」と呼びます。
Ada pula metode yang memproduksi komponen umum atau barang setengah jadi (modul) secara "Make-to-Stock" berdasarkan ramalan, lalu melakukan perakitan akhir secara "Make-to-Order (BTO)" setelah pesanan pelanggan masuk; titik percabangan (titik simpan stok) peralihan dari produksi ramalan ke produksi pesanan ini disebut "Decoupling Point".
Poin penting
- 見込生産=需要予測に基づき生産して製品在庫から出荷する(納期は短いが在庫過多・陳腐化のリスクがある)。
Make-to-Stock = memproduksi berdasarkan ramalan permintaan dan mengirim dari stok barang jadi (waktu kirim singkat, tetapi berisiko stok berlebih atau usang). - 受注生産=顧客の注文確定後に生産を開始する(完成品在庫は持たないが納入リードタイムが長く負荷変動が大きい)。
Make-to-Order = memulai produksi setelah pesanan pelanggan pasti (tidak menyimpan stok barang jadi, tetapi lead time pengiriman panjang dan fluktuasi beban besar). - デカップリングポイント=見込生産(半製品在庫)から受注生産(最終組立)へ切り替わるサプライチェーン上の分岐点。
Decoupling point = titik percabangan pada rantai pasok tempat beralihnya Make-to-Stock (stok barang setengah jadi) menjadi Make-to-Order (perakitan akhir).
| Kosakata | Arti |
|---|---|
| 見込生産 | produksi perkiraan / Make-to-Stock (Mikomi Seisan) |
| 受注生産 | produksi berdasarkan pesanan / Make-to-Order (Juchuu Seisan) |
| 需要予測 | peramalan permintaan |
| デカップリングポイント | Decoupling Point (titik pisah pesanan) |
3. 生産形態の分類②(品種と量・仕事の流し方・ライン生産とセル生産)
3. Klasifikasi Bentuk Produksi 2 (Variasi-Volume, Aliran Kerja, Produksi Lini vs. Sel)
品種の数と生産量の関係からは、「少種多量生産(専用機械を加工順に並べる製品別レイアウト/フローショップ向き)」と、「多種少量生産(汎用機械を種類別に集める機能別レイアウト/ジョブショップ向き)」に分かれます。
Dari hubungan jumlah jenis produk dan volume produksi, dibedakan menjadi "produksi sedikit jenis banyak volume" (cocok dengan tata letak produk / flow shop yang menyusun mesin khusus sesuai urutan proses) dan "produksi banyak jenis sedikit volume" (cocok dengan tata letak fungsional / job shop yang mengelompokkan mesin serbaguna menurut jenisnya).
また、仕事の流し方(連続性)からは、①注文ごとに1つずつ異なる製品を作る「個別生産」、②同じ設備で段取替えを行いながら一定数量(ロット)ごとにまとめて作る「ロット生産」、③長期間にわたり同一製品を絶え間なく流し続ける「連続生産」の3つに分類されます。
Dari cara mengalirkan pekerjaan (kontinuitas), diklasifikasikan menjadi tiga: ① "Produksi individual (job)" yang membuat produk berbeda satu per satu tiap pesanan, ② "Produksi lot (batch)" yang membuat secara berkelompok dalam jumlah tertentu disertai pergantian cetakan/setup pada peralatan yang sama, dan ③ "Produksi kontinu" yang mengalirkan produk yang sama tanpa henti dalam jangka panjang.
ロット生産では、1回にまとめて作るロットサイズを大きくすると段取替え回数は減りますが在庫保管費用が増え、逆にロットを小さくすると在庫は減りますが段取替えが増えるため、外段取り化による「シングル段取り(10分未満での段取替え)」が重要になります。
Pada produksi lot, memperbesar ukuran lot akan mengurangi frekuensi setup tetapi meningkatkan biaya simpan stok, sedangkan memperkecil lot akan mengurangi stok tetapi memperbanyak setup; karena itu "Single Setup (SMED)"—mempersingkat pergantian cetakan menjadi di bawah 10 menit dengan mengalihkan persiapan ke luar saat mesin masih jalan—sangatlah penting.
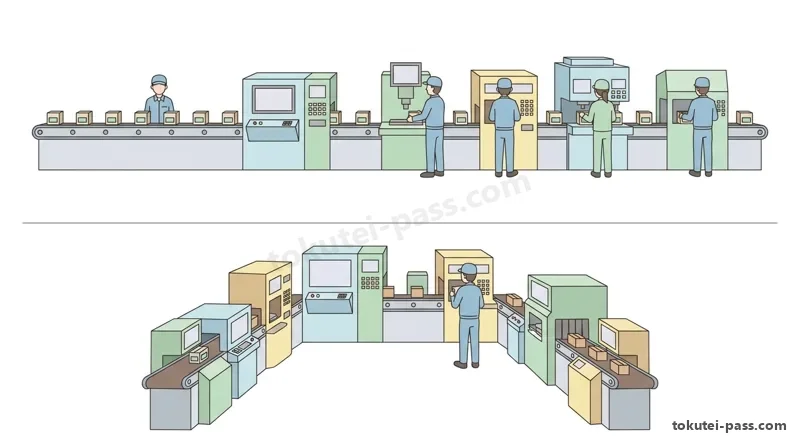
さらに組立職場では、ベルトコンベヤ等で単一工程を分業する「ライン生産方式」に対し、1人(または少人数)の多能工がU字型に配置した屋台で複数工程を最後まで組み立てる「セル生産方式」が普及しており、多品種少量や需要変動への柔軟性と作業者の達成感向上に優れています。
Lebih lanjut di bagian perakitan, dibandingkan "metode produksi lini" yang membagi proses tunggal di atas konveyor, "metode produksi sel (cellular manufacturing)"—di mana 1 atau beberapa pekerja multi-keterampilan (Tanoukou) merakit banyak proses hingga tuntas di stan berbentuk huruf U—sangat unggul dalam fleksibilitas menghadapi variasi jenis/volume serta meningkatkan kepuasan kerja.
Poin penting
- 少種多量生産=専用機・製品別レイアウト(フローショップ)、多種少量生産=汎用機・機能別レイアウト(ジョブショップ)。
Sedikit jenis banyak volume = mesin khusus, tata letak produk (flow shop); Banyak jenis sedikit volume = mesin serbaguna, tata letak fungsional (job shop). - 仕事の流し方による分類:個別生産・ロット生産(段取替えを伴う)・連続生産。
Klasifikasi menurut aliran kerja: Produksi individual, Produksi lot (disertai pergantian setup), dan Produksi kontinu. - セル生産方式(U字型ライン等)は、多能工が複数工程を担当し、多品種少量や生産量変動に柔軟に対応できる。
Metode produksi sel (lini bentuk U, dll.) menugaskan pekerja multi-keterampilan menangani banyak proses sehingga fleksibel terhadap banyak jenis sedikit volume dan fluktuasi permintaan. - 【例】1日稼働24,000秒(400分)で必要生産量960個、4工程の作業時間が18秒・22秒・20秒・20秒(計80秒) → サイクルタイム=24,000÷960=25秒、編成効率=80÷(4×25)×100=80%
Contoh: Waktu operasi harian 24.000 detik (400 menit) dengan kebutuhan produksi 960 unit, waktu kerja 4 stasiun masing-masing 18 dtk, 22 dtk, 20 dtk, 20 dtk (total 80 dtk) → Waktu siklus = 24.000 ÷ 960 = 25 dtk, Efisiensi keseimbangan lintasan = 80 ÷ (4 × 25) × 100 = 80%
| Kosakata | Arti |
|---|---|
| 少種多量生産と多種少量生産 | produksi sedikit jenis banyak volume & banyak jenis sedikit volume |
| 個別生産・ロット生産・連続生産 | produksi individual, produksi lot, dan produksi kontinu |
| セル生産方式 | metode produksi sel (cell production) |
| 多能工 | pekerja multi-keterampilan (Tanoukou) |
| シングル段取り | Single Setup (pergantian setup di bawah 10 menit) |
4. 日程計画(基準日程・フォワード/バックワード・ディスパッチング)
4. Perencanaan Jadwal (Jadwal Standar, Penjadwalan Maju/Mundur, Aturan Dispatching)
「日程計画」は期間の長さにより、年間〜半年の「大日程計画」、月次(1〜3か月)の「中日程計画」、週次・日次の「小日程計画」に分かれます。各工程の標準的な加工時間に検査・運搬・停滞時間を加えた標準所要日数を「基準日程(製造リードタイム)」といい、完成日から逆算した通し番号を「手配番数」といいます。
"Perencanaan jadwal" dibagi menurut rentang waktunya menjadi "jadwal induk/besar" (tahunan–semester), "jadwal menengah" (bulanan: 1–3 bulan), dan "jadwal kecil" (mingguan–harian). Jumlah hari standar yang menjumlahkan waktu proses standar tiap tahapan dengan waktu inspeksi, angkut, dan tunggu disebut "jadwal standar (manufacturing lead time)", sedangkan nomor urut yang dihitung mundur dari hari selesai disebut "nomor urut penyiapan".
作業開始日と完了日を決めるスケジューリングには2方式あります。「フォワード・スケジューリング」は、材料入荷日など着手可能日を基点に第1工程から順方向(前から後ろ)へ計画し、最も早い完成予定日を求める方式です(特急品などに適すが仕掛在庫が増えやすい)。
Ada dua metode penjadwalan untuk menentukan hari mulai dan selesai. "Forward scheduling (penjadwalan maju)" merencanakan maju dari proses pertama sejak tanggal paling awal pekerjaan dapat dimulai (seperti tanggal bahan tiba) guna mencari tanggal selesai paling cepat (cocok untuk barang darurat namun stok setengah jadi cenderung naik).
一方、「バックワード・スケジューリング」は、顧客納期(完了期限日)を基点に最終工程から逆方向(後ろから前)へ基準日程を引いていき、最も遅くとも着手すべき「最終着手期限日」を求める方式であり、ジャストインタイム(JIT)やMRPの基本となります。
Sebaliknya, "Backward scheduling (penjadwalan mundur)" bertolak dari tanggal pengiriman pelanggan lalu mengurangi jadwal standar secara mundur dari proses terakhir ke depan guna mencari "batas tanggal paling lambat harus mulai kerja", yang menjadi dasar Just-In-Time (JIT) dan MRP.
また、現場で待っている複数の仕事のうち、どれから先に加工するかを決める優先規則を「ディスパッチング・ルール(作業順序決定規則)」といいます。
Sementara itu, aturan prioritas untuk menentukan pekerjaan mana yang diproses lebih dulu saat ada beberapa pekerjaan mengantre di lapangan disebut "aturan dispatching (aturan penentuan urutan kerja)".
代表例には、①先着順(FCFS)、②最短加工時間順(SPT:平均滞留時間や仕掛在庫を最小化)、③最早納期順(EDD:最大納期遅れを最小化)、④スラック(納期までの残時間-残加工時間)最小順があります。
Contoh utamanya meliputi: ① Urutan datang pertama (FCFS), ② Urutan waktu proses terpendek (SPT: meminimalkan rata-rata waktu tinggal dan stok WIP), ③ Urutan tanggal jatuh tempo paling awal (EDD: meminimalkan keterlambatan maksimum), dan ④ Urutan Slack terkecil (Slack = sisa waktu hingga jatuh tempo - sisa waktu proses).
Poin penting
- フォワード方式=着手可能日から順方向に計算して最早完了日を求める/バックワード方式=納期から逆算して最終着手日を求める(仕掛品最小化)。
Forward scheduling = menghitung maju dari tanggal bisa mulai untuk mencari tanggal selesai tercepat / Backward scheduling = menghitung mundur dari tanggal kirim untuk mencari tanggal mulai paling lambat (meminimalkan WIP). - ディスパッチング・ルール:SPT(最短加工時間順)は平均滞留時間・仕掛品を最小にし、EDD(最早納期順)は最大納期遅れを最小にする。
Aturan dispatching: SPT (waktu proses terpendek) meminimalkan rata-rata waktu tinggal dan WIP; EDD (jatuh tempo terawal) meminimalkan keterlambatan pengiriman maksimum. - スラック(余裕)=(納期までの残り時間)-(残りの加工所要時間)であり、この値が小さい(またはマイナス)仕事ほど緊急度が高い。
Slack (kelonggaran) = (Sisa waktu hingga tanggal pengiriman) - (Sisa waktu proses yang diperlukan); semakin kecil (atau negatif) nilainya, semakin tinggi tingkat daruratnya. - 【例】納期まで残り10日・残り加工時間7日の仕事Aと、残り6日・残り加工時間5日の仕事B → スラック=Aは10-7=3日、Bは6-5=1日(スラック最小のBを優先)
Contoh: Pekerjaan A sisa 10 hari ke tenggat dan sisa waktu proses 7 hari; Pekerjaan B sisa 6 hari dan sisa waktu proses 5 hari → Slack: A = 10 − 7 = 3 hari, B = 6 − 5 = 1 hari (prioritaskan B dengan slack terkecil)
| Kosakata | Arti |
|---|---|
| 基準日程(製造リードタイム) | jadwal standar (manufacturing lead time) |
| フォワード・スケジューリング | Forward Scheduling (penjadwalan maju) |
| バックワード・スケジューリング | Backward Scheduling (penjadwalan mundur) |
| ディスパッチング・ルール(SPT・EDD) | aturan dispatching (SPT, EDD) |
5. 工数計画(負荷計画)と山積法・山崩し法・余力管理
5. Perencanaan Jam Kerja (Beban), Metode Yamazumi & Yamakuzushi, serta Pengendalian Kapasitas Sisa
日程計画と並んで重要な「工数計画(負荷計画)」は、受注や生産計画を達成するのに必要な仕事量である「負荷工数」と、職場の人や機械が持っている「保有能力工数」を期間別・工程別に比較し、両者のバランスをとる計画です。
Sejajar pentingnya dengan penjadwalan adalah "perencanaan jam kerja (perencanaan beban)", yaitu membandingkan "jam kerja beban" (volume pekerjaan yang diperlukan untuk memenuhi pesanan atau rencana produksi) dengan "jam kerja kapasitas tersedia" dari pekerja dan mesin per periode serta per proses guna menyeimbangkan keduanya.
「負荷工数」は「生産数量×単位当たり標準時間+準備段取時間」で求め、「保有能力工数」は「作業者数(または機械台数)×1日実働時間×稼働日数×想定稼働率(または能率)」で算出します。
"Jam kerja beban" dihitung dari "Jumlah produksi × Waktu standar per unit + Waktu persiapan/setup", sedangkan "jam kerja kapasitas tersedia" dihitung dari "Jumlah pekerja (atau mesin) × Jam kerja aktual per hari × Jumlah hari kerja × Perkiraan rasio operasi (atau efisiensi)".
能力の限界を考えずに各作業の負荷工数をそのまま期間別に積み上げてグラフ化することを「山積み(山積法)」といいます。山積みの結果、保有能力線を超えた山(能力不足=過負荷)を削って谷(能力余剰)へならす調整作業を「山崩し(山崩し法/負荷平滑化)」といいます。
Menumpuk jam kerja beban tiap pekerjaan apa adanya per periode ke dalam grafik tanpa memikirkan batas kapasitas disebut "metode tumpukan (Yamazumi)". Setelah ditumpuk, pekerjaan memangkas puncak gunung yang melewati garis kapasitas tersedia (kekurangan kapasitas = beban berlebih) untuk diratakan ke lembah (kelebihan kapasitas) disebut "metode perataan beban (Yamakuzushi)".
山崩しおよび生産統制の「余力管理」で負荷>能力(能力不足)となった場合の対策には、①能力を増やす方法(残業・休日出勤、他部門からの応援受入れ、シフト増加)と、②負荷を減らす・ずらす方法(外注利用、余裕のある前後日程への前倒し・先送り、ロット分割)があります。
Apabila dalam perataan beban dan "pengendalian kapasitas sisa (Yoryoku Kanri)" terjadi Beban > Kapasitas (kurang kapasitas), langkah penanganannya meliputi: ① Menambah kapasitas (lembur, masuk hari libur, menerima bantuan personel dari bagian lain, menambah shift) dan ② Mengurangi atau menggeser beban (subkontrak/outsourcing, memajukan atau mengundurkan jadwal ke periode longgar, memecah lot).
Poin penting
- 負荷工数=生産数量×単位当たり標準時間+段取時間/余力=保有能力工数-負荷工数。
Jam kerja beban = Jumlah produksi × Waktu standar per unit + Waktu setup / Kapasitas sisa (Yoryoku) = Jam kerja kapasitas tersedia - Jam kerja beban. - 能力制約を無視して期間別に仕事量を積み上げることを「山積み」、能力線を超えた負荷を平準化することを「山崩し」という。
Menumpuk beban kerja per periode tanpa melihat batas kapasitas disebut "Yamazumi (penumpukan)"; meratakan beban yang melampaui garis kapasitas disebut "Yamakuzushi (perataan beban)". - 能力不足時の調整策:残業・応援受入れ(能力増強)、外注活用・日程の前倒し/変更(負荷調整)。
Solusi saat kurang kapasitas: lembur atau bantuan personel (tambah kapasitas); subkontrak luar atau geser jadwal maju/mundur (penyesuaian beban). - 【例】単位当たり標準時間0.5時間の製品を600個生産・段取時間20時間 → 負荷工数=600×0.5+20=320時間
Contoh: Memproduksi 600 unit produk dengan waktu standar 0,5 jam/unit dan waktu setup 20 jam → Jam kerja beban (load) = 600 × 0,5 + 20 = 320 jam - 【例】作業者5人・1日実働8時間・稼働10日・想定稼働率90%(負荷工数320時間) → 保有能力工数=5×8×10×0.9=360時間、余力=360-320=40時間
Contoh: 5 pekerja × 8 jam kerja aktual/hari × 10 hari kerja × 90% asumsi tingkat operasi (beban 320 jam) → Kapasitas jam kerja tersedia = 5 × 8 × 10 × 0,9 = 360 jam, Kelebihan kapasitas = 360 − 320 = 40 jam
| Kosakata | Arti |
|---|---|
| 工数計画(負荷計画) | perencanaan jam kerja (perencanaan beban) |
| 山積法と山崩し法 | metode Yamazumi (penumpukan) dan Yamakuzushi (perataan beban) |
| 余力管理 | pengendalian kapasitas sisa (Yoryoku Kanri) |
| 保有能力工数 | jam kerja kapasitas tersedia |
6. 生産統制①(製作手配・差立・現品管理・ガントチャート)
6. Pengendalian Produksi 1 (Perintah Produksi, Dispatching/Sashitate, Pengendalian Barang Fisik, Gantt Chart)
生産統制の第一歩である「手配」には、製造部門や購買部門に生産・調達を公式に命令する「製作手配(製造命令)」と、現場の進捗や機械空き状況を見ながら個々の作業者へ具体的な作業順序と着手を指示する「作業手配(差立/ディスパッチング)」があります。
Langkah pertama pengendalian produksi yaitu "penyiapan perintah (Tehai)" mencakup "perintah pembuatan (perintah produksi resmi)" kepada bagian produksi dan pembelian, serta "penyiapan operasi (Sashitate / dispatching)" yang menginstruksikan urutan kerja spesifik dan waktu mulai kepada tiap pekerja sambil melihat progres lapangan dan ketersediaan mesin.
差立(作業分配)では、作業指導票・材料出庫票・移動票・検査票などの伝票類を発行し、「差立盤(管理盤)」に機械別・日付順に伝票を差し込んで現場の作業順序を目で見て管理します。
Dalam Sashitate (pembagian kerja), dokumen seperti tiket instruksi kerja, slip pengeluaran bahan, tiket perpindahan, dan tiket inspeksi diterbitkan lalu diselipkan pada "papan dispatching (papan kontrol)" menurut mesin dan urutan tanggal untuk mengelola urutan kerja lapangan secara visual.
「現品管理」は、工場内を流れる原材料・仕掛品・完成品の「現物(品名・数量・所在場所)」と「帳票・コンピュータ上の情報」を常に一致させる活動です。品物に「現品票」や「移動票」「かんばん」を必ず添付して紛失や異材混入を防ぎます。
"Pengendalian barang fisik (Genpin Kanri)" adalah kegiatan menjaga agar "fisik barang aktual (nama barang, jumlah, lokasi berada)" dari bahan baku, barang setengah jadi, dan barang jadi yang mengalir di pabrik selalu cocok dengan "informasi pada dokumen dan komputer". Pada barang wajib ditempelkan "tiket barang fisik (Genpin-hyou)", "tiket pindah", atau "Kanban" guna mencegah kehilangan dan tercampurnya bahan.
また、「進捗管理(進度管理)」で最も広く使われる「ガントチャート(Gantt chart)」は、縦軸に機械や作業者・注文品目を並べ、横軸に時間(日付)をとって、予定期間と実績進捗を横棒(バー)で上下対比して描く図表であり、現在日(チェック日)の縦線より実績棒が左にあれば「遅れ」、右にあれば「進み」と一目で判別できます。
Sementara itu, "Gantt chart" yang paling luas dipakai dalam "pengendalian progres" menyusun mesin, pekerja, atau pesanan pada sumbu vertikal dan waktu (tanggal) pada sumbu horizontal, lalu membandingkan jadwal rencana dan progres aktual dengan batang horizontal; jika ujung batang aktual berada di sebelah kiri garis vertikal tanggal pemeriksaan saat ini berarti "terlambat", dan jika di sebelah kanan berarti "lebih cepat".
Poin penting
- 製作手配=製造・購買部門への生産命令/差立(作業手配)=現場での作業順序決定と具体的な作業指示。
Perintah pembuatan = perintah produksi ke bagian produksi/pembelian / Sashitate (dispatching) = penentuan urutan kerja di lapangan dan instruksi kerja konkret. - 現品管理=現品票や移動票・かんばんを用いて、現物(品目・数量・場所)と情報(伝票・データ)を常に一致させる。
Pengendalian barang fisik = memakai tiket barang fisik, tiket pindah, dan Kanban agar barang aktual (nama, jumlah, lokasi) selalu cocok dengan informasi dokumen/data. - ガントチャート=横軸に時間をとり、計画と実績を横棒で対比して各作業の進み・遅れを視覚的に把握する図表。
Gantt chart = menempatkan waktu pada sumbu horizontal dan membandingkan rencana vs. aktual dengan batang horizontal untuk memahami secara visual pekerjaan yang maju atau terlambat.
| Kosakata | Arti |
|---|---|
| 差立(ディスパッチング) | Sashitate / dispatching (pembagian dan instruksi kerja) |
| 現品管理と現品票 | pengendalian barang fisik dan tiket barang fisik (Genpin-hyou) |
| 進捗管理(進度管理) | pengendalian progres (kemajuan kerja) |
| ガントチャート | diagram Gantt (Gantt chart) |
7. 生産統制②(流動数曲線の読み取りと仕掛在庫・滞留時間の計算)
7. Pengendalian Produksi 2 (Membaca Kurva Aliran Kumulatif serta Menghitung Stok WIP dan Waktu Tinggal)
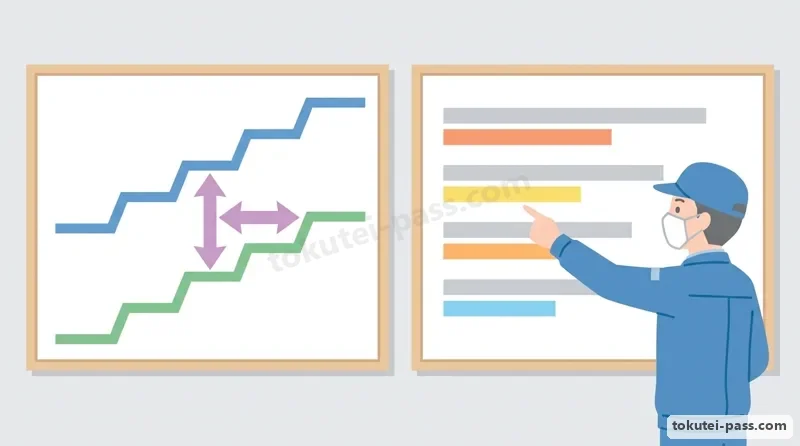
量産工程などの進捗・仕掛状況を定量的に管理する代表的なグラフが「流動数曲線」です。横軸に時間(日付)、縦軸に「累計数量」をとり、工程への「累計投入量曲線(上側の線)」と工程からの「累計産出量曲線/完成線(下側の線)」の2本の折れ線を描きます。
Grafik utama untuk mengelola progres dan kondisi barang setengah jadi secara kuantitatif pada proses produksi massal adalah "Kurva Aliran Kumulatif (Ryuudousuu Kyokusen)". Dengan waktu (tanggal) pada sumbu horizontal dan "jumlah kumulatif" pada sumbu vertikal, digambarkan dua garis: "kurva jumlah input kumulatif" (garis atas) dan "kurva jumlah output/selesai kumulatif" (garis bawah).
ある時点(横軸の特定の日)における2本の曲線の「縦方向の差(累計投入数-累計産出数)」は、その時点で工程内に残っている「仕掛品在庫量(現在仕掛数)」を表します。
Pada suatu titik waktu tertentu (tanggal tertentu pada sumbu horizontal), "selisih arah vertikal (Jumlah Input Kumulatif - Jumlah Output Kumulatif)" di antara kedua kurva menunjukkan "jumlah stok barang setengah jadi (WIP)" yang masih berada di dalam proses pada saat itu.
一方、ある累計数量における2本の曲線の「横方向の差(投入日から同じ累計数が産出される日までの日数差)」は、品物がその工程を通過するのにかかった「平均滞留時間(通過時間/製造リードタイム)」を表します。
Sebaliknya, pada suatu jumlah kumulatif tertentu, "selisih arah horizontal (selisih hari sejak tanggal input hingga tanggal jumlah kumulatif yang sama selesai dikeluarkan)" di antara kedua kurva menunjukkan "rata-rata waktu tinggal (waktu lintas proses / manufacturing lead time)".
したがって、2本の曲線の間隔が広がるほど仕掛品が増えてリードタイムが長くなっている(工程の停滞悪化)ことを意味し、逆に2本の線が接近しているほど仕掛品が少なく短期間で流れている良好な状態と診断できます。
Oleh karena itu, semakin melebar jarak kedua kurva berarti barang setengah jadi semakin menumpuk dan lead time semakin panjang (kemacetan proses memburuk); sebaliknya semakin rapat kedua garis berarti stok setengah jadi sedikit dan aliran berjalan lancar dalam waktu singkat.
Poin penting
- 流動数曲線は、横軸に「時間(日)」、縦軸に「累計数量」をとり、累計投入線(上)と累計産出線(下)を描く。
Kurva Aliran Kumulatif menempatkan "Waktu (hari)" pada sumbu horizontal dan "Jumlah kumulatif" pada sumbu vertikal, menggambarkan garis input kumulatif (atas) dan output kumulatif (bawah). - 2本の曲線の「縦の差(垂直距離)」=その時点の「仕掛品在庫量(累計投入量-累計産出量)」。
"Selisih vertikal (jarak tegak lurus)" antara kedua kurva = "Jumlah stok barang setengah jadi / WIP (Input Kumulatif - Output Kumulatif)" pada saat itu. - 2本の曲線の「横の差(水平距離)」=品物が工程内にとどまる「平均滞留時間(通過日数・リードタイム)」。
"Selisih horizontal (jarak mendatar)" antara kedua kurva = "Rata-rata waktu tinggal (jumlah hari melewati proses / lead time)". - 【例】流動数曲線で第5日目の累計投入500個・累計産出350個、累計350個到達が投入第2日・産出第5日 → 仕掛品在庫量(縦の差)=500-350=150個、平均滞留時間(横の差)=5-2=3日
Contoh: Pada kurva aliran kumulatif, hari ke-5 input kumulatif 500 unit dan output kumulatif 350 unit; angka kumulatif 350 unit dicapai pada hari ke-2 input dan hari ke-5 output → Persediaan WIP (selisih vertikal) = 500 − 350 = 150 unit, Rata-rata waktu tinggal (selisih horizontal) = 5 − 2 = 3 hari
| Kosakata | Arti |
|---|---|
| 流動数曲線 | Kurva Aliran Kumulatif (Ryuudousuu Kyokusen) |
| 累計投入量と累計産出量 | jumlah input kumulatif dan jumlah output kumulatif |
| 仕掛品在庫量(縦の差) | jumlah stok barang setengah jadi / WIP (selisih vertikal) |
| 平均滞留時間(横の差) | rata-rata waktu tinggal / lead time (selisih horizontal) |
8. 生産性・効率指標の計算(歩留率・作業能率・稼働率・操業度)
8. Perhitungan Indikator Produktivitas & Efisiensi (Rasio Rendemen, Efisiensi Kerja, Rasio Operasi, Tingkat Utilisasi)
生産統制では現場の効率を4つの定量指標で評価します。第1の「歩留率(%)」は投入した原材料や部品に対して良品として産出された割合であり、「歩留率(%)=(良品産出量÷原材料総投入量)×100」で求めます。
Pengendalian produksi mengevaluasi efisiensi lapangan dengan empat indikator kuantitatif. Pertama, "Rasio rendemen / hasil baik (Budomari-ritsu %)" adalah proporsi produk baik yang dihasilkan terhadap total bahan baku atau komponen yang dimasukkan: "Rasio Rendemen (%) = (Jumlah Output Baik ÷ Total Input Bahan) × 100".
複数の工程を連続して通る場合の「総合歩留率(直行率)」は、各工程の歩留率の「掛け算(第1工程歩留率×第2工程歩留率…)」になります(例:第1工程90%・第2工程90%なら0.9×0.9=81%)。
Bila melewati beberapa proses secara berurutan, "rasio rendemen gabungan (overall yield)" adalah "hasil kali (perkalian) rasio rendemen tiap proses (Rendemen Proses 1 × Rendemen Proses 2...)" (Contoh: Proses 1 = 90% dan Proses 2 = 90%, maka 0,9 × 0,9 = 81%).
第2の「作業能率(%)」は、実際に作業した時間(実働時間)に対して標準時間換算でどれだけの仕事を仕上げたかを示し、「作業能率(%)=(生産量×単位当たり標準時間)÷実働時間×100=標準時間合計÷実働時間合計×100」で計算します。
Kedua, "Efisiensi kerja (Sagyou Nouritsu %)" menunjukkan seberapa banyak pekerjaan dalam konversi waktu standar yang diselesaikan terhadap waktu kerja aktual: "Efisiensi Kerja (%) = (Jumlah Produksi × Waktu Standar per Unit) ÷ Waktu Kerja Aktual × 100 = Total Waktu Standar ÷ Total Waktu Kerja Aktual × 100".
第3の「稼働率(作業者稼働率)」は、定時の所定労働時間のうち、手待ちや朝礼・故障待ちなどの非実働時間を除いて実際に作業した「実働時間」の割合であり、「稼働率(%)=実働時間÷所定労働時間×100」で求めます。
Ketiga, "Rasio operasi (rasio operasi pekerja %)" adalah proporsi "waktu kerja aktual" dari jam kerja terjadwal setelah dikurangi waktu non-kerja seperti menunggu bahan, apel pagi, atau menunggu mesin rusak: "Rasio Operasi (%) = Waktu Kerja Aktual ÷ Jam Kerja Terjadwal × 100".
第4の「操業度(%)」は、工場設備の最大または基準生産能力に対する実際生産量の比率であり、「操業度(%)=実際生産量÷基準生産能力×100」で表されます。
Keempat, "Tingkat utilisasi kapasitas (Sougyoudo %)" adalah rasio volume produksi aktual terhadap kapasitas produksi maksimum atau standar dari peralatan pabrik: "Tingkat Utilisasi (%) = Volume Produksi Aktual ÷ Kapasitas Produksi Standar × 100".
Poin penting
- 歩留率(%)=(良品数÷総投入数)×100/複数工程の総合歩留率=各工程歩留率の積(掛け算)。
Rasio Rendemen (%) = (Jumlah produk baik ÷ Total jumlah input) × 100 / Rasio rendemen gabungan lintas proses = hasil kali rasio rendemen tiap proses. - 作業能率(%)=(生産数量×単位当たり標準時間)÷実働時間×100(分母は所定時間ではなく実働時間!)。
Efisiensi Kerja (%) = (Jumlah produksi × Waktu standar per unit) ÷ Waktu kerja aktual × 100 (Penyebutnya adalah waktu kerja aktual, BUKAN jam kerja terjadwal!). - 稼働率(%)=実働時間÷所定労働時間×100(実働時間=所定労働時間-手待ち・故障待ち等の非実働時間)。
Rasio Operasi (%) = Waktu kerja aktual ÷ Jam kerja terjadwal × 100 (Waktu kerja aktual = Jam kerja terjadwal - waktu non-kerja seperti tunggu bahan/mesin rusak). - 【例】原料500個投入し第1工程で良品400個(第2工程歩留率95%)、基準生産能力500個に対し実際生産量400個 → 第1工程歩留率=400÷500×100=80%、総合歩留率=0.80×0.95×100=76%、操業度=400÷500×100=80%
Contoh: Input 500 bahan menghasilkan 400 produk baik di Proses 1 (rendemen Proses 2: 95%); produksi aktual 400 unit terhadap kapasitas standar 500 unit → Rendemen Proses 1 = 400 ÷ 500 × 100 = 80%, Rendemen gabungan = 0,80 × 0,95 × 100 = 76%, Tingkat utilisasi kapasitas = 400 ÷ 500 × 100 = 80% - 【例】所定労働時間400分のうち手待ち等の非実働40分で、標準時間3分/個の製品を132個生産 → 実働時間=400-40=360分、稼働率=360÷400×100=90%、作業能率=(132×3)÷360×100=110%
Contoh: Dari 400 menit waktu kerja terjadwal terdapat 40 menit waktu menganggur, dan dihasilkan 132 unit produk berwaktu standar 3 menit/unit → Waktu kerja aktual = 400 − 40 = 360 menit, Rasio kerja aktual = 360 ÷ 400 × 100 = 90%, Efisiensi kerja = (132 × 3) ÷ 360 × 100 = 110%
| Kosakata | Arti |
|---|---|
| 歩留率(総合歩留率) | rasio rendemen / hasil baik (rasio rendemen gabungan) |
| 作業能率 | efisiensi kerja (Sagyou Nouritsu) |
| 稼働率と実働時間 | rasio operasi dan waktu kerja aktual |
| 操業度 | tingkat utilisasi kapasitas (Sougyoudo) |
試験によく出るポイントと覚え方
Poin yang Sering Keluar di Ujian & Cara Mengingat
流動数曲線は毎期必出レベルです。「縦の差=仕掛品在庫量(個)」「横の差=滞留時間・通過日数(日)」の組合わせを逆にするひっかけ問題と、表から各日の累計投入-累計産出を計算する問題が出ます。
Kurva Aliran Kumulatif hampir selalu keluar di setiap periode ujian. Waspadai soal jebakan yang menukar "Selisih vertikal = Jumlah stok barang setengah jadi / WIP (unit)" dengan "Selisih horizontal = Waktu tinggal / jumlah hari lintas proses (hari)", serta soal tabel yang meminta perhitungan Input Kumulatif dikurangi Output Kumulatif.
「作業能率」の計算では、分母に「所定労働時間(例:480分)」をそのまま入れてしまうミスが多発します。必ず手待ちや機械故障時間を引いた「実働時間」を分母にして、「標準時間合計÷実働時間×100」で計算してください。
Saat menghitung "Efisiensi Kerja", kesalahan yang sering terjadi adalah langsung memasukkan "Jam kerja terjadwal (misal 480 menit)" sebagai penyebut. Wajib mengurangi waktu tunggu dan waktu mesin rusak terlebih dahulu untuk mendapatkan "Waktu kerja aktual", baru menghitung "Total Waktu Standar ÷ Waktu Kerja Aktual × 100".
スケジューリングでは「フォワード=着手可能日から順算」「バックワード=納期から逆算」、ディスパッチングでは「SPT(最短加工時間順)=平均滞留時間・仕掛在庫を最小化」「EDD(最早納期順)=最大納期遅れを最小化」をセットで覚えましょう。
Hafalkan berpasangan untuk penjadwalan dan dispatching: "Forward = hitung maju dari tanggal bisa mulai", "Backward = hitung mundur dari tanggal kirim"; "SPT (waktu proses terpendek) = meminimalkan rata-rata waktu tinggal & WIP", "EDD (jatuh tempo terawal) = meminimalkan keterlambatan maksimum".
Poin penting
- 見込生産(予測生産・製品在庫出荷)と受注生産(注文確定後生産)の分岐点=デカップリングポイント。
Titik percabangan antara Make-to-Stock (produksi ramalan) dan Make-to-Order (produksi setelah pesanan) = Decoupling Point. - フォワード方式=着手可能日から前→後ろへ計画/バックワード方式=納期から後ろ→前へ逆算して着手日決定。
Forward scheduling = merencanakan maju dari tanggal bisa mulai / Backward scheduling = menghitung mundur dari tanggal kirim untuk menentukan batas mulai kerja. - ディスパッチング:SPT(最短加工時間順)=平均滞留時間最小/EDD(最早納期順)=最大納期遅れ最小。
Aturan dispatching: SPT (waktu proses terpendek) = rata-rata waktu tinggal terkecil / EDD (jatuh tempo terawal) = keterlambatan maksimum terkecil. - 流動数曲線:累計投入線と累計産出線の「縦の差=仕掛品在庫量」「横の差=平均滞留時間(通過期間)」。
Kurva Aliran Kumulatif: Di antara garis input kumulatif dan output kumulatif, "Selisih vertikal = Stok WIP", "Selisih horizontal = Rata-rata waktu tinggal (lead time)". - 効率計算:作業能率=標準時間合計÷実働時間×100/稼働率=実働時間÷所定労働時間×100/歩留率=良品数÷投入数×100。
Rumus efisiensi: Efisiensi Kerja = Total ST ÷ Waktu Kerja Aktual × 100 / Rasio Operasi = Waktu Kerja Aktual ÷ Jam Terjadwal × 100 / Rendemen = Produk Baik ÷ Input × 100.
| Kosakata | Arti |
|---|---|
| 流動数曲線の縦の差と横の差 | selisih vertikal dan selisih horizontal pada Kurva Aliran Kumulatif |
| 作業能率と稼働率 | efisiensi kerja dan rasio operasi |
| SPT(最短加工時間順)とEDD(最早納期順) | SPT (waktu proses terpendek) dan EDD (jatuh tempo terawal) |
| 山積みと山崩し | Yamazumi (penumpukan beban) dan Yamakuzushi (perataan beban) |
Pengendalian Proses & Jadwal
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html