
Dasar Manajemen & Pemeliharaan Peralatan
設備管理・保全基礎
Manajemen Operasi Produksi Kelas 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Disusun oleh Tokutei Pass berdasarkan materi resmi; tidak disalin kata per kata.
1. 設備管理の目的・LCC・信頼性(MTBF・MTTR)とハインリッヒの法則
1. Tujuan Manajemen Peralatan, LCC, Keandalan (MTBF / MTTR), dan Hukum Heinrich
「設備管理」とは、企業の生産性を高めるため、設備の調査・研究・設計・製作・据付から、運転・保全・更新・廃棄に至る「設備の一生(ライフサイクル)」全体を通じて最も経済的に活用する総合的な管理活動です。
"Manajemen peralatan" adalah kegiatan pengelolaan terpadu untuk memanfaatkan peralatan secara paling ekonomis sepanjang seluruh "siklus hidup peralatan (Life Cycle)"—mulai dari survei, riset, desain, pembuatan, dan pemasangan hingga pengoperasian, pemeliharaan, peremajaan, dan pembuangan—demi meningkatkan produktivitas perusahaan.
設備の企画・導入コスト(イニシャルコスト)だけでなく、稼働後の運転費・エネルギー費・修繕保全費・廃棄費(ランニングコスト)までを含めた生涯総費用を「ライフサイクルコスト(LCC)」と呼び、これを最小化することが設備管理の大きな目標です。
Total biaya seumur hidup yang tidak hanya mencakup biaya perencanaan dan pengadaan awal (Initial Cost), tetapi juga biaya operasi, energi, perbaikan/pemeliharaan, serta pembuangan setelah beroperasi (Running Cost) disebut "Life Cycle Cost (LCC)"; meminimalkan LCC merupakan tujuan besar manajemen peralatan.
良い設備に求められる3つの特性は、①経済性(LCCが低く投資効果が高い)、②信頼性(故障しにくく安定稼働する)、③保全性(点検・修理がしやすい)です。
Tiga karakteristik yang dituntut dari peralatan yang baik adalah: ① Ekonomis (LCC rendah dan efektivitas investasi tinggi), ② Keandalan / Reliability (jarang rusak dan beroperasi stabil), serta ③ Kemudahan Pemeliharaan / Maintainability (mudah diperiksa dan diperbaiki).
信頼性の指標である「MTBF(平均故障間隔)」は「総稼働時間÷故障回数」で求め(長いほど良い)、保全性の指標である「MTTR(平均修復時間)」は「総修理時間÷故障回数」で求めます(短いほど良い)。
Indikator keandalan yaitu "MTBF (rata-rata waktu antar kerusakan)" dihitung dengan "Total Waktu Operasi ÷ Jumlah Kerusakan" (semakin panjang semakin baik), sedangkan indikator kemudahan pemeliharaan yaitu "MTTR (rata-rata waktu perbaikan)" dihitung dengan "Total Waktu Perbaikan ÷ Jumlah Kerusakan" (semakin singkat semakin baik).
また「ハインリッヒの法則(1:29:300の法則)」が示すとおり、1件の重大災害(大故障)の背後には29件の軽微な災害(小故障)と300件のヒヤリハット(微欠陥・異常の兆候)が隠れており、微欠陥の段階で摘み取ることが不可欠です。
Selain itu, sebagaimana ditunjukkan "Hukum Heinrich (aturan 1:29:300)", di balik 1 kecelakaan berat (kerusakan besar) tersembunyi 29 kecelakaan ringan (kerusakan kecil) dan 300 kejadian nyaris celaka / Hiyari-Hatto (cacat mikro atau gejala abnormal), sehingga sangat penting untuk memberantasnya sejak tahap cacat mikro.
Poin penting
- LCC(ライフサイクルコスト)=設備の企画・導入費(イニシャルコスト)+運転・保全・廃棄費(ランニングコスト)の生涯総費用。
LCC (Life Cycle Cost) = Biaya perencanaan & pengadaan awal peralatan (Initial Cost) + Biaya operasi, pemeliharaan & pembuangan (Running Cost) selama siklus hidup. - MTBF(平均故障間隔=稼働時間÷故障回数)は信頼性の指標/MTTR(平均修復時間=修理時間÷故障回数)は保全性の指標。
MTBF (Rata-rata waktu antar kerusakan = Waktu Operasi ÷ Jumlah Kerusakan) adalah indikator Keandalan / MTTR (Rata-rata waktu perbaikan = Waktu Perbaikan ÷ Jumlah Kerusakan) adalah indikator Kemudahan Pemeliharaan. - ハインリッヒの法則=1件の重大事故(大故障):29件の軽傷(小故障):300件のヒヤリハット(微欠陥)。
Hukum Heinrich = 1 kecelakaan berat (kerusakan besar) : 29 cedera ringan (kerusakan kecil) : 300 kejadian Hiyari-Hatto (cacat mikro). - 【例】設備導入費1,500万円・10年間の運転保全費1,200万円・廃棄費100万円 → ライフサイクルコスト(LCC)=1,500+1,200+100=2,800万円
Contoh: Biaya pengadaan peralatan 15 juta yen, biaya operasi & pemeliharaan 10 tahun 12 juta yen, biaya pembuangan 1 juta yen → Life Cycle Cost (LCC) = 15 + 12 + 1 = 28 juta yen - 【例】計画負荷時間315時間の間に故障5回・修理時間合計15時間 → 総稼働時間=315-15=300時間、MTBF=300÷5=60時間、MTTR=15÷5=3時間
Contoh: Selama 315 jam beban rencana terjadi 5 kali kerusakan dengan total waktu perbaikan 15 jam → Total waktu operasi = 315 − 15 = 300 jam, MTBF = 300 ÷ 5 = 60 jam, MTTR = 15 ÷ 5 = 3 jam
| Kosakata | Arti |
|---|---|
| ライフサイクルコスト(LCC:生涯総費用) | Life Cycle Cost (LCC: total biaya siklus hidup) |
| MTBF(平均故障間隔:信頼性) | MTBF (Mean Time Between Failures: keandalan) |
| MTTR(平均修復時間:保全性) | MTTR (Mean Time To Repair: kemudahan pemeliharaan) |
| ハインリッヒの法則(1:29:300) | Hukum Heinrich (rasio 1 : 29 : 300) |
2. 保全方式の分類(予防保全PM・事後保全BM・改良保全CM・保全予防MP)
2. Klasifikasi Metode Pemeliharaan (Preventif PM, Kerusakan BM, Korektif CM, Pencegahan Pemeliharaan MP)
設備保全の方式は、維持活動と改善活動に大別されます。維持活動の代表である「予防保全(PM)」は、故障や停止が起きる前に計画的に点検・部品交換・修理を行う方式です。
Metode pemeliharaan peralatan dibagi secara garis besar menjadi kegiatan pemertahanan dan kegiatan perbaikan (kaizen). Wakil dari kegiatan pemertahanan adalah "Pemeliharaan Preventif (PM: Preventive Maintenance)", yaitu metode pemeriksaan, penggantian suku cadang, dan perbaikan secara terencana sebelum kerusakan atau berhentinya mesin terjadi.
予防保全はさらに、一定の稼働時間や周期ごとに無条件で部品交換・分解整備(オーバーホール)を行う「時間基準保全(TBM:定期保全)」と、振動・温度・異音などの劣化状態を診断し限界に達する前に処置する「状態基準保全(CBM:予知保全)」に分かれます。
Pemeliharaan preventif dibagi lagi menjadi "Time-Based Maintenance (TBM: pemeliharaan berkala)" yang mengganti suku cadang atau melakukan turun mesin (overhaul) tanpa syarat setiap jam operasi atau siklus tertentu, dan "Condition-Based Maintenance (CBM: pemeliharaan prediktif)" yang mendiagnosis kondisi keausan melalui getaran, suhu, atau suara asing lalu mengambil tindakan sebelum mencapai batas.
一方、故障や機能停止が発生してから修理・復旧を行う方式を「事後保全(BM)」と呼びます。影響が大きい突発故障に対処する緊急保全のほか、予備機がある設備や故障しても影響が小さい照明等では、コスト面からあえて計画的に事後保全を選ぶこともあります。
Sebaliknya, metode melakukan perbaikan dan pemulihan setelah kerusakan atau penghentian fungsi terjadi disebut "Breakdown Maintenance (BM: pemeliharaan setelah rusak)". Selain perbaikan darurat atas kerusakan mendadak, untuk peralatan yang memiliki mesin cadangan atau berdampak kecil bila rusak seperti lampu penerangan, terkadang BM dipilih secara terencana demi penghematan biaya.
また改善活動として、故障が再発しないよう(あるいは点検・修理がしやすいよう)設備自体の構造や材質を改良する「改良保全(CM:体質改善)」と、新設備の設計・導入段階から過去の故障データ等を反映して「そもそも故障せず保全も不要な設備(メンテナンスフリー)」を追求する「保全予防(MP)」があります。
Sebagai kegiatan perbaikan, terdapat "Corrective Maintenance (CM: pemeliharaan korektif/perbaikan)" yang memodifikasi struktur atau material peralatan yang ada agar kerusakan tidak terulang (atau agar mudah diperiksa/diperbaiki), serta "Maintenance Prevention (MP: pencegahan pemeliharaan)" yang memasukkan data kerusakan masa lalu sejak tahap desain peralatan baru guna mengejar "peralatan bebas perawatan (maintenance-free) yang tidak rusak".
Poin penting
- 予防保全(PM)=時間基準保全(TBM:一定周期で交換・定期保全)+状態基準保全(CBM:劣化状態を監視・予知保全)。
Pemeliharaan Preventif (PM) = Time-Based Maintenance (TBM: penggantian berkala sesuai siklus) + Condition-Based Maintenance (CBM: pemantauan kondisi keausan / pemeliharaan prediktif). - 事後保全(BM)=故障が起きてから修理する方式(重要度が低い設備では経済的な場合もある)。
Breakdown Maintenance (BM) = metode memperbaiki setelah kerusakan terjadi (bisa lebih ekonomis untuk peralatan dengan tingkat kepentingan rendah). - 改良保全(CM)=既存設備を壊れにくく・直しやすく改造する/保全予防(MP)=新設設計段階から壊れない・保全不要な設備を造る。
Corrective Maintenance (CM) = memodifikasi peralatan yang sudah ada agar tahan rusak dan mudah diperbaiki / Maintenance Prevention (MP) = merancang peralatan baru sejak tahap desain agar tidak rusak dan bebas perawatan.
| Kosakata | Arti |
|---|---|
| 予防保全(PM:TBMとCBM) | Pemeliharaan Preventif (PM: TBM dan CBM) |
| 事後保全(BM) | Breakdown Maintenance (BM: pemeliharaan pascakerusakan) |
| 改良保全(CM) | Corrective Maintenance (CM: pemeliharaan korektif/modifikasi) |
| 保全予防(MP) | Maintenance Prevention (MP: pencegahan pemeliharaan sejak desain) |
3. 日常保全(清掃・給油・増締め・点検)と自主保全のステップ
3. Pemeliharaan Harian (Pembersihan, Pelumasan, Pengencangan Baut, Inspeksi) dan Langkah Jishu Hozen
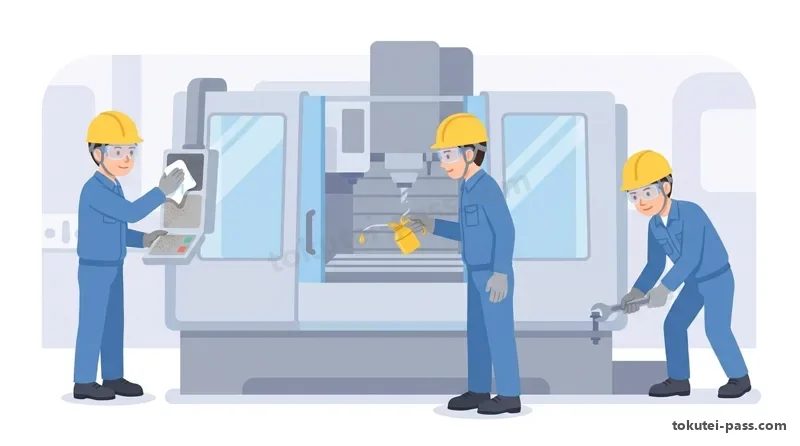
設備の劣化を防ぐ最前線の活動が、毎日の運転前・運転中・運転後に行う「日常保全(日常点検)」です。その基本3条件は「清掃・給油・増締め(ボルト・ナットの緩み止め)」であり、これに五感による「日常点検」を加えます。
Kegiatan garda terdepan untuk mencegah penurunan fungsi peralatan adalah "Pemeliharaan Harian (inspeksi harian)" yang dilakukan sebelum, selama, dan sesudah operasi setiap hari. Tiga syarat dasarnya adalah "Pembersihan (Seisou), Pelumasan (Kyuuyu), dan Pengencangan Kembali baut/mur yang kendor (Mashijime)", ditambah "inspeksi harian" dengan pancaindra.
製造部門のオペレーター(運転員)自身が「自分の設備は自分で守る」という意識を持ち、日常保全や小整備を行う活動を「自主保全」と呼びます(専門の保全部門が行う専門保全と対になります)。
Kegiatan di mana operator bagian produksi sendiri memiliki kesadaran "Peralatanku kujaga sendiri" lalu melakukan pemeliharaan harian dan servis ringan disebut "Pemeliharaan Mandiri (Jishu Hozen / Autonomous Maintenance)" (berpasangan dengan pemeliharaan khusus oleh departemen maintenance).
自主保全において特に重要な考え方が「清掃は点検なり」です。設備の隅々まで自らの手で拭き上げることで、ボルトの緩み・亀裂・油漏れ・発熱・異音といった微欠陥(不工合)を五感(視覚・聴覚・触覚・嗅覚)で早期に発見できます。
Prinsip yang sangat penting dalam pemeliharaan mandiri adalah "Pembersihan adalah inspeksi". Dengan mengelap setiap sudut peralatan menggunakan tangan sendiri, operator dapat menemukan cacat mikro (ketidaknormalan) seperti baut kendor, retakan, kebocoran oli, panas berlebih, dan suara asing sejak dini menggunakan pancaindra (penglihatan, pendengaran, peraba, penciuman).
自主保全は7ステップで段階的に展開されます。第1ステップ「初期清掃(不工合の発見と復元)」から始まり、第2ステップ「発生源・困難個所対策」、第3ステップ「自主保全仮基準の作成」、第4ステップ「総点検」、第5ステップ「自主点検」、第6ステップ「標準化」、第7ステップ「自主管理の徹底」へと進みます。
Pemeliharaan mandiri diterapkan bertahap dalam 7 langkah: dimulai dari Langkah 1 "Pembersihan awal (penemuan dan pemulihan ketidaknormalan)", lanjut ke Langkah 2 "Penanggulangan sumber kotoran dan area sulit dibersihkan", Langkah 3 "Pembuatan standar sementara pemeliharaan mandiri", Langkah 4 "Inspeksi menyeluruh", Langkah 5 "Inspeksi mandiri", Langkah 6 "Standardisasi", hingga Langkah 7 "Manajemen mandiri penuh".
Poin penting
- 設備の基本3条件(劣化防止の日常保全)=「清掃・給油・増締め」+五感による日常点検。
Tiga syarat dasar peralatan (pemeliharaan harian pencegah keausan) = "Pembersihan, Pelumasan, Pengencangan Baut" + inspeksi harian dengan pancaindra. - 自主保全=オペレーターが「自分の設備は自分で守る」活動であり、「清掃は点検なり」を合言葉に微欠陥を発見・復元する。
Pemeliharaan Mandiri (Jishu Hozen) = kegiatan operator "menjaga peralatan sendiri" dengan semboyan "Pembersihan adalah inspeksi" untuk menemukan dan memulihkan cacat mikro. - 自主保全の第1ステップは「初期清掃」、第2ステップは「汚れの発生源・清掃困難個所対策」、第3ステップは「仮基準の作成」。
Langkah 1 Pemeliharaan Mandiri adalah "Pembersihan awal", Langkah 2 "Penanggulangan sumber kotoran & area sulit", dan Langkah 3 "Pembuatan standar sementara".
| Kosakata | Arti |
|---|---|
| 日常保全(清掃・給油・増締め) | pemeliharaan harian (pembersihan, pelumasan, pengencangan baut) |
| 自主保全(自分の設備は自分で守る) | Pemeliharaan Mandiri / Jishu Hozen (menjaga mesin sendiri) |
| 清掃は点検なり | pembersihan adalah inspeksi |
| 発生源・困難個所対策 | penanggulangan sumber kotoran dan area sulit |
4. TPM(全員参加の生産保全)の定義と8本柱
4. Definisi TPM (Total Productive Maintenance) dan 8 Pilar Utamanya
「TPM(Total Productive Maintenance:全員参加の生産保全)」とは、生産システム効率化の極限(総合的効率化)を追求する企業体質づくりを目標に、災害ゼロ・不良ゼロ・故障ゼロなどあらゆるロスを未然防止する全員参加の活動です。
"TPM (Total Productive Maintenance: Pemeliharaan Produktif dengan Partisipasi Semua Orang)" adalah kegiatan partisipasi seluruh karyawan untuk mencegah segala kerugian seperti Nol Kecelakaan, Nol Produk Cacat, dan Nol Kerusakan Mesin guna membangun budaya perusahaan yang mengejar efisiensi sistem produksi secara maksimal.
TPMには3つの大きな特徴があります。①生産部門だけでなく開発・営業・管理など「全社すべての部門」にわたること、②設備のライフサイクル「全段階」を対象とすること、③経営トップから第一線の作業員まで「全員参加」で重複小集団活動により推進することです。
TPM memiliki 3 ciri utama: ① Melibatkan "seluruh departemen di perusahaan" bukan hanya produksi tetapi juga pengembangan, penjualan, dan administrasi; ② Mencakup "seluruh tahapan" siklus hidup peralatan; ③ Dijalankan dengan "partisipasi semua orang" dari manajemen puncak hingga pekerja lini depan melalui kegiatan kelompok kecil yang saling bertautan (overlapping small-group activities).
TPMは次の「8本柱」で展開されます。①個別改善(16大ロスの撲滅)、②自主保全(オペレーターによる日常保全)、③計画保全(保全部門による専門保全)、④教育訓練(運転・保全スキルの育成)が現場の4本柱です。
TPM dikembangkan melalui "8 Pilar". Empat pilar lapangan meliputi: ① Perbaikan Terfokus / Kobetsu Kaizen (pemberantasan 16 kerugian besar), ② Pemeliharaan Mandiri (pemeliharaan harian oleh operator), ③ Pemeliharaan Terencana (pemeliharaan ahli oleh bagian maintenance), dan ④ Pendidikan & Pelatihan (pembinaan keahlian operasi dan perawatan).
さらに全社的な柱として、⑤初期管理(新製品・新設備の垂直立上げ・MP設計)、⑥品質保全(不良ゼロの設備条件設定・維持)、⑦管理・間接部門の効率化(事務TPM)、⑧安全・衛生・環境管理(災害ゼロ・環境負荷低減)の計8本柱で構成されます。
Empat pilar tingkat perusahaan meliputi: ⑤ Manajemen Tahap Awal (vertical startup produk/mesin baru dan desain MP), ⑥ Pemeliharaan Kualitas / Hinshitsu Hozen (pengaturan kondisi mesin untuk nol cacat), ⑦ Efisiensi Departemen Administrasi & Tak Langsung (TPM Kantor), serta ⑧ Manajemen Keselamatan, Kesehatan & Lingkungan (nol kecelakaan dan pengurangan beban lingkungan).
Poin penting
- TPM=「災害ゼロ・不良ゼロ・故障ゼロ」を目指し、トップから第一線作業員まで「全員参加」の重複小集団活動で行う生産保全。
TPM = Pemeliharaan produktif menuju "Nol Kecelakaan, Nol Cacat, Nol Kerusakan" dengan "partisipasi seluruh karyawan" dari pimpinan puncak hingga pekerja lapangan melalui kelompok kecil bertautan. - TPMの8本柱:①個別改善、②自主保全、③計画保全、④教育訓練、⑤初期管理、⑥品質保全、⑦管理・間接部門効率化、⑧安全・環境管理。
8 Pilar TPM: ① Perbaikan Terfokus, ② Pemeliharaan Mandiri, ③ Pemeliharaan Terencana, ④ Pendidikan & Pelatihan, ⑤ Manajemen Awal, ⑥ Pemeliharaan Kualitas, ⑦ Efisiensi Bagian Tak Langsung, ⑧ Keselamatan & Lingkungan. - 「垂直立上げ(設計から量産試運転までの期間短縮と初期トラブル防止)」は第5の柱「初期管理」の役割。
"Vertical startup (mempersingkat waktu dari desain hingga uji coba produksi massal serta mencegah masalah awal)" adalah peran pilar ke-5 yaitu "Manajemen Tahap Awal".
| Kosakata | Arti |
|---|---|
| TPM(全員参加の生産保全) | TPM (Total Productive Maintenance) |
| 重複小集団活動 | kegiatan kelompok kecil bertautan (overlapping small groups) |
| TPMの8本柱 | 8 Pilar TPM |
| 初期管理(垂直立上げ) | Manajemen Tahap Awal (vertical startup) |
| 品質保全 | Pemeliharaan Kualitas (Quality Maintenance) |
5. 設備の6大ロスと設備総合効率(OEE)の計算
5. Enam Kerugian Besar Peralatan (6 Big Losses) dan Perhitungan OEE
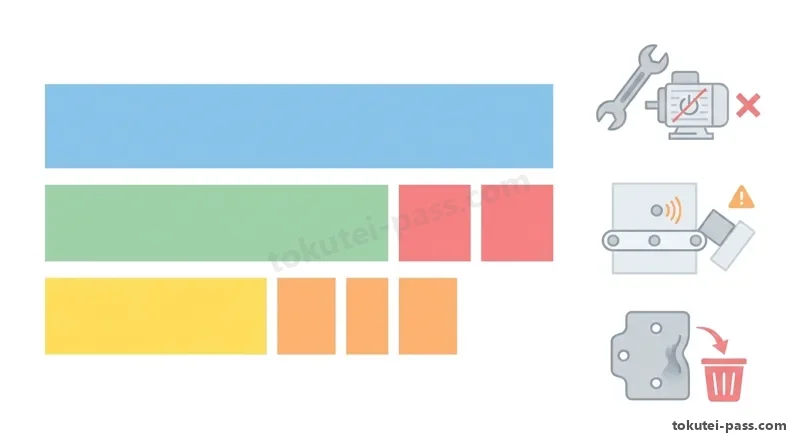
設備の効率を阻害する要因は「設備の6大ロス(または刃具交換ロスを分けて7大ロス)」と呼ばれ、3つのカテゴリーに分けて管理・計算します。
Faktor-faktor yang menghambat efisiensi peralatan disebut "6 Kerugian Besar Peralatan (6 Big Losses, atau 7 Kerugian Besar bila kerugian penggantian pahat dipisah)", yang dikelola serta dihitung dalam 3 kategori.
第1の「停止ロス」は、①故障ロス(突発・慢性故障による停止)と②段取り・調整ロス(品種切替や刃具交換による停止)です。負荷時間から停止ロスを引いたものが「稼働時間」であり、「時間稼働率=稼働時間÷負荷時間」となります。
Kategori ke-1 "Kerugian Berhenti (Downtime Loss)" mencakup ① Kerugian Kerusakan (berhenti akibat rusak mendadak/kronis) dan ② Kerugian Setup & Penyesuaian (berhenti akibat ganti tipe produk atau ganti pahat). Waktu Beban dikurangi Kerugian Berhenti menghasilkan "Waktu Operasi", dan "Rasio Waktu Operasi (Availability) = Waktu Operasi ÷ Waktu Beban".
第2の「性能ロス」は、③チョコ停・空転ロス(センサー検知やワーク詰まりによる一時的な小停止や空回り)と④速度低下ロス(設計基準速度より遅い運転)です。稼働時間から性能ロスを引いた割合が「性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間」です。
Kategori ke-2 "Kerugian Kinerja (Performance Loss)" mencakup ③ Kerugian Berhenti Sesaat (Chokotei) & Putaran Kosong (berhenti sebentar akibat sensor atau benda kerja macet) dan ④ Kerugian Penurunan Kecepatan (beroperasi lebih lambat dari kecepatan standar desain). Proporsi setelah dikurangi kerugian kinerja adalah "Rasio Kinerja Operasi (Performance Rate) = (Cycle Time Standar × Jumlah Diproses) ÷ Waktu Operasi".
第3の「不良ロス」は、⑤不良・手直しロスと⑥立上がり(スタートアップ)歩留まりロスです。加工数量に対する良品の割合が「適合品率(良品率)=良品数量÷加工数量」です。
Kategori ke-3 "Kerugian Cacat (Defect Loss)" mencakup ⑤ Kerugian Produk Cacat & Pengerjaan Ulang serta ⑥ Kerugian Rendemen Awal (Startup Loss). Proporsi produk baik terhadap jumlah yang diproses adalah "Rasio Produk Sesuai (Quality Rate) = Jumlah Produk Baik ÷ Jumlah Diproses".
これら3つの率を掛け合わせた「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」が、設備が真に価値を生み出した割合(価値稼働時間÷負荷時間)を示します。
Hasil perkalian ketiga rasio tersebut adalah "Efektivitas Peralatan Keseluruhan (OEE) = Rasio Waktu Operasi × Rasio Kinerja Operasi × Rasio Produk Sesuai", yang menunjukkan proporsi waktu peralatan benar-benar menghasilkan nilai (Waktu Operasi Bernilai ÷ Waktu Beban).
Poin penting
- 停止ロス(故障・段取り調整)→時間稼働率=(負荷時間-停止ロス時間)÷負荷時間。
Kerugian Berhenti (kerusakan, setup/penyesuaian) → Rasio Waktu Operasi = (Waktu Beban - Waktu Kerugian Berhenti) ÷ Waktu Beban. - 性能ロス(チョコ停空転・速度低下)→性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間。
Kerugian Kinerja (berhenti sesaat Chokotei/putaran kosong, penurunan kecepatan) → Rasio Kinerja Operasi = (Cycle Time Standar × Jumlah Diproses) ÷ Waktu Operasi. - 設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率(良品率)。
Efektivitas Peralatan Keseluruhan (OEE) = Rasio Waktu Operasi × Rasio Kinerja Operasi × Rasio Produk Sesuai (Rasio Produk Baik). - 【例】負荷時間500分・停止ロス50分、基準サイクルタイム0.5分/個で加工数量720個 → 稼働時間=500-50=450分、時間稼働率=450÷500×100=90%、性能稼働率=(0.5×720)÷450×100=80%
Contoh: Waktu beban 500 menit, rugi berhenti 50 menit, waktu siklus standar 0,5 menit/unit dengan jumlah diproses 720 unit → Waktu operasi = 500 − 50 = 450 menit, Rasio operasi waktu = 450 ÷ 500 × 100 = 90%, Rasio operasi kinerja = (0,5 × 720) ÷ 450 × 100 = 80% - 【例】加工数量720個のうち良品684個(時間稼働率90%・性能稼働率80%) → 適合品率=684÷720×100=95%、設備総合効率(OEE)=0.90×0.80×0.95×100=68.4%
Contoh: 684 produk baik dari 720 unit yang diproses (rasio operasi waktu 90%, rasio operasi kinerja 80%) → Rasio produk sesuai = 684 ÷ 720 × 100 = 95%, Efektivitas Peralatan Keseluruhan (OEE) = 0,90 × 0,80 × 0,95 × 100 = 68,4%
| Kosakata | Arti |
|---|---|
| 設備の6大ロス(停止・性能・不良ロス) | 6 Kerugian Besar peralatan (kerugian berhenti, kinerja, dan cacat) |
| チョコ停・空転ロス | kerugian berhenti sesaat (Chokotei) dan putaran kosong |
| 設備総合効率(OEE) | Efektivitas Peralatan Keseluruhan (OEE) |
| 時間稼働率・性能稼働率・適合品率 | rasio waktu operasi, rasio kinerja operasi, dan rasio produk baik |
6. 設備劣化の分類(機能的劣化と経済的劣化、自然劣化と強制劣化)
6. Klasifikasi Penurunan Fungsi Peralatan (Fungsional vs. Ekonomis, Alami vs. Paksa)
設備の価値や性能が低下する「設備劣化」は、技術的・経済的な観点から「機能的劣化」と「経済的劣化」に分けられます。
Menurunnya nilai atau performa mesin yang disebut "penurunan fungsi (deteriorasi) peralatan" dibagi dari sudut pandang teknis dan ekonomis menjadi "Deteriorasi Fungsional" dan "Deteriorasi Ekonomis".
「機能的劣化」のうち、摩耗・腐食・疲労・破損などにより設備自体の物理的な性能や精度が低下することを「絶対的劣化(物理的劣化)」と呼びます。
Di dalam "Deteriorasi Fungsional", menurunnya performa fisik atau kepresisian mesin itu sendiri akibat aus, korosi, kelelahan logam, atau patah disebut "Deteriorasi Absolut (penurunan fisik / penuaan)".
これに対し、設備自体はまだ動くものの、技術革新により高性能な新型機械が登場したり市場ニーズが変化したりして、旧設備が見劣りしてしまう現象を「相対的劣化(陳腐化)」、また維持費がかさみ採算が合わなくなることを「経済的劣化」と呼びます。
Sebaliknya, meskipun mesin masih dapat bergerak, munculnya mesin model baru berkinerja tinggi akibat inovasi teknologi atau berubahnya kebutuhan pasar sehingga mesin lama tampak tertinggal disebut "Deteriorasi Relatif (keusangan / obsolescence)"; sedangkan membengkaknya biaya perawatan hingga tidak lagi menguntungkan disebut "Deteriorasi Ekonomis".
一方、現場の保全管理において最も重要な分類が「自然劣化」と「強制劣化」です。「自然劣化」とは、正しい方法で使用・手入れしていても、時間の経過とともに本来の寿命にしたがって少しずつ進む劣化です。
Sementara itu, klasifikasi terpenting dalam manajemen pemeliharaan di lapangan adalah "Deteriorasi Alami" dan "Deteriorasi Paksa". "Deteriorasi Alami" adalah keausan yang berjalan perlahan seiring waktu sesuai umur pakai aslinya walaupun peralatan telah digunakan dan dirawat dengan benar.
逆に「強制劣化」とは、清掃・給油・増締めを怠ったり、無理な過負荷運転や誤操作を行ったりすることで、人為的に本来より急速に早めてしまう劣化です。日常保全の第一の役割は、この「強制劣化の排除」にあります。
Sebaliknya, "Deteriorasi Paksa" adalah kerusakan yang dipercepat secara buatan oleh ulah manusia jauh lebih cepat dari seharusnya akibat lalai membersihkan, melumasi, dan mengencangkan baut, atau akibat beban berlebih dan salah pengoperasian. Peran utama pemeliharaan harian adalah "menghilangkan deteriorasi paksa" ini.
Poin penting
- 絶対的劣化(物理的な摩耗・老朽化)vs 相対的劣化(新技術の登場や市場変化による陳腐化)。
Deteriorasi Absolut (keausan fisik dan penuaan) vs. Deteriorasi Relatif (keusangan akibat munculnya teknologi baru atau perubahan pasar). - 自然劣化=正しく使っていても経年で進む劣化/強制劣化=清掃・給油・増締め不足や誤操作で人為的に早まる劣化。
Deteriorasi Alami = keausan seiring usia meski dipakai dengan benar / Deteriorasi Paksa = keausan yang dipercepat secara buatan akibat kurang pembersihan, pelumasan, pengencangan baut, atau salah operasi. - 日常保全(清掃・給油・増締め)を徹底して「強制劣化」をゼロにし、自然劣化のみの状態に戻すことが保全の基本。
Menjalankan pemeliharaan harian (pembersihan, pelumasan, pengencangan baut) secara tuntas untuk menekan "Deteriorasi Paksa" menjadi nol adalah dasar pemeliharaan.
| Kosakata | Arti |
|---|---|
| 絶対的劣化(老朽化)と相対的劣化(陳腐化) | deteriorasi absolut (penuaan) dan deteriorasi relatif (keusangan) |
| 経済的劣化 | deteriorasi ekonomis |
| 自然劣化 | deteriorasi alami (keausan wajar) |
| 強制劣化(人為的な劣化促進) | deteriorasi paksa (percepatan keausan akibat ulah manusia) |
7. 故障曲線(バスタブ曲線)の3期間と故障対策
7. Tiga Periode Kurva Kerusakan (Kurva Bathtub) dan Langkah Penanggulangannya
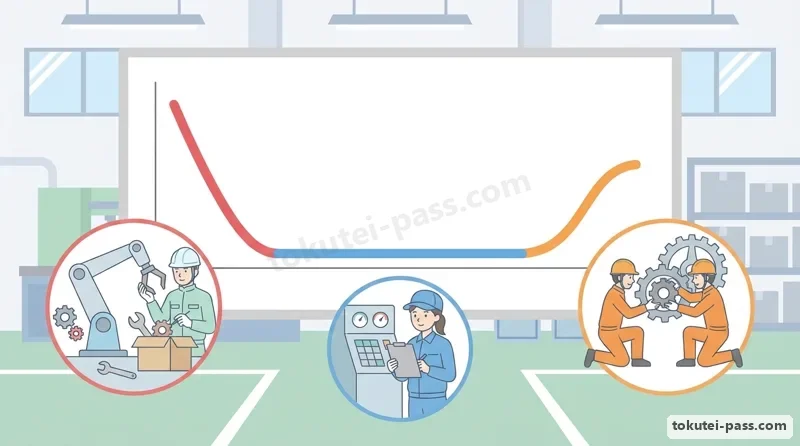
横軸に設備の「使用時間(経過時間)」、縦軸に「故障率」をとってグラフ化すると、西洋の浴槽(バスタブ)の断面に似た曲線になることから「バスタブ曲線(故障曲線)」と呼ばれます。これは3つの期間に分かれます。
Apabila dibuat grafik dengan "waktu penggunaan (waktu berjalan)" peralatan pada sumbu horizontal dan "laju kerusakan (failure rate)" pada sumbu vertikal, terbentuk kurva menyerupai penampang bak mandi Barat sehingga disebut "Kurva Bathtub (kurva kerusakan)". Kurva ini terbagi menjadi 3 periode.
第1の「初期故障期」は、使用開始直後に設計・製造・据付ミスや初期不良部品、作業者の不慣れなどによって高い故障率を示し、時間とともに急激に減少していく期間です。対策は試運転(デバッグ・エージング・スクリーニング)と初期管理の徹底です。
Periode ke-1 "Periode Kerusakan Awal (Initial Failure)" menunjukkan laju kerusakan tinggi sesaat setelah mulai digunakan akibat kesalahan desain, produksi, atau instalasi, komponen cacat awal, maupun ketidakterampilan operator, lalu menurun drastis seiring waktu. Solusinya adalah uji coba jalan (debugging, aging, screening) dan manajemen awal yang ketat.
第2の「偶発故障期」は、初期の不具合が出尽くし、故障率が最も低くほぼ一定で安定する期間です。突発的な過負荷や誤操作が主原因となるため、対策は正しい運転操作の遵守・ポカヨケ・日常保全の徹底です。
Periode ke-2 "Periode Kerusakan Acak (Random Failure)" adalah masa ketika cacat awal telah habis muncul sehingga laju kerusakan berada pada titik terendah, hampir konstan, dan stabil. Karena penyebab utamanya adalah beban lebih mendadak atau salah operasi, solusinya adalah kepatuhan prosedur operasi standar, Poka-yoke, dan pemeliharaan harian.
第3の「摩耗故障期」は、部品の摩耗・金属疲労・経年劣化など寿命の到来によって故障率が再び急上昇する期間です。対策は、予防保全(定期的な部品交換・オーバーホール・状態監視)や設備更新です。
Periode ke-3 "Periode Kerusakan Aus (Wear-Out Failure)" adalah masa ketika laju kerusakan melonjak tajam kembali karena komponen mencapai batas umur pakai akibat keausan, kelelahan logam, dan penuaan. Solusinya adalah pemeliharaan preventif (penggantian suku cadang berkala, overhaul, pemantauan kondisi) atau peremajaan mesin.
Poin penting
- バスタブ曲線=横軸「時間」・縦軸「故障率」で、①初期故障期(減少型)→②偶発故障期(低位一定型)→③摩耗故障期(増加型)の順に推移する。
Kurva Bathtub = sumbu horizontal "Waktu", sumbu vertikal "Laju Kerusakan", bergerak berurutan: ① Periode Kerusakan Awal (menurun) → ② Periode Kerusakan Acak (rendah & konstan) → ③ Periode Kerusakan Aus (meningkat). - 初期故障期の対策=納入前の試運転・デバッグ・初期管理/偶発故障期の対策=誤操作防止(ポカヨケ)・日常点検。
Solusi periode kerusakan awal = uji coba jalan, debugging, manajemen awal sebelum serah terima / Solusi periode kerusakan acak = pencegahan salah operasi (Poka-yoke) dan inspeksi harian. - 摩耗故障期の対策=予防保全(TBMによる定期交換・オーバーホール、CBMによる予知保全)。
Solusi periode kerusakan aus = Pemeliharaan Preventif (penggantian berkala & overhaul melalui TBM, pemeliharaan prediktif melalui CBM).
| Kosakata | Arti |
|---|---|
| バスタブ曲線(故障曲線) | Kurva Bathtub (kurva laju kerusakan) |
| 初期故障期(試運転・デバッグ) | periode kerusakan awal (uji coba jalan dan debugging) |
| 偶発故障期(低位安定) | periode kerusakan acak (stabil pada tingkat rendah) |
| 摩耗故障期(予防保全・定期交換) | periode kerusakan aus (pemeliharaan preventif dan penggantian berkala) |
8. 重点設備の選定(A・B・Cランク)と予備品管理
8. Pemilihan Peralatan Prioritas (Peringkat A / B / C) dan Manajemen Suku Cadang
工場内のすべての設備に同じ費用と手数をかけて高度な予防保全を行うのは非経済的です。そのため、故障した際の影響度に応じて設備の重要度を評価し、A・B・Cにランク分けする「重点設備の選定」を行います。
Mengeluarkan biaya dan tenaga yang sama besarnya untuk melakukan pemeliharaan preventif tingkat tinggi pada seluruh peralatan di dalam pabrik sangatlah tidak ekonomis. Oleh sebab itu, pabrik menilai tingkat kepentingan peralatan berdasarkan besarnya dampak saat rusak dan membaginya ke dalam peringkat A, B, dan C—disebut "Pemilihan Peralatan Prioritas".
重要度の評価基準には「PQCDSME」が用いられます。すなわち、生産(P:代替機がなく止まると全ラインが止まるか)、品質(Q:重大不良が出るか)、コスト(C:修理費や損害が高額か)、納期(D)、安全・環境(S・E:災害や公害を起こすか)などの観点です。
Kriteria evaluasi tingkat kepentingan menggunakan tolok ukur "PQCDSME": yaitu sudut pandang Produksi (P: apakah tidak ada mesin pengganti sehingga bila berhenti seluruh lini ikut mati?), Kualitas (Q: apakah memicu cacat fatal?), Biaya/Cost (C: apakah biaya perbaikan dan kerugiannya mahal?), Pengiriman/Delivery (D), serta Keselamatan & Lingkungan (S, E: apakah menimbulkan kecelakaan atau polusi?).
最重点の「Aランク設備」には状態基準保全(CBM)や定期保全(TBM)・改良保全を手厚く実施し、「Bランク設備」には一般的な予防保全を、影響が軽微な「Cランク設備」には日常点検+事後保全(BM)を適用して保全コストを最適化します。
Pada "Peralatan Peringkat A" (prioritas utama) diterapkan CBM, TBM, dan pemeliharaan korektif secara intensif; pada "Peralatan Peringkat B" diterapkan pemeliharaan preventif umum; sedangkan pada "Peralatan Peringkat C" yang berdampak ringan cukup diterapkan inspeksi harian + Breakdown Maintenance (BM) agar biaya pemeliharaan optimal.
また修理用の「予備品(スペアパーツ)管理」でも、長納期の専用部品・常備消耗部品・市販標準部品に分類し、在庫切れによる設備長期停止と過剰在庫の両方を防ぐため、発注点方式などで適切に在庫管理します。
Selain itu dalam "Manajemen Suku Cadang (Spare Parts)" untuk perbaikan, komponen diklasifikasikan menjadi suku cadang khusus ber-lead time panjang, suku cadang habis pakai yang selalu disediakan, dan suku cadang standar pasaran, lalu dikelola stoknya dengan metode titik pemesanan (reorder point) guna mencegah berhentinya mesin terlalu lama akibat kehabisan stok maupun stok berlebih.
Poin penting
- 重点設備の選定=故障時の安全(S)・生産(P)・品質(Q)・納期(D)・コスト(C)への影響度でA・B・Cランクに分ける。
Pemilihan peralatan prioritas = membagi peralatan ke peringkat A, B, dan C berdasarkan dampak kerusakan terhadap Keselamatan (S), Produksi (P), Kualitas (Q), Pengiriman (D), dan Biaya (C). - Aランク(最重点設備)は予防保全(CBM・TBM)や改良保全を徹底/Cランク(軽微な設備)は事後保全(BM)で経済的に管理。
Peringkat A (prioritas tertinggi) menerapkan pemeliharaan preventif (CBM, TBM) dan korektif secara ketat / Peringkat C (dampak ringan) dikelola secara ekonomis dengan Breakdown Maintenance (BM). - 予備品(スペアパーツ)管理=調達リードタイム・使用頻度・重要度に応じて常備品と都度購入品を区分し、欠品による長期停止を防ぐ。
Manajemen suku cadang = membedakan barang stok tetap dan barang beli sesuai kebutuhan berdasarkan lead time pengadaan, frekuensi pakai, dan tingkat kepentingan guna mencegah mesin berhenti lama akibat stok kosong.
| Kosakata | Arti |
|---|---|
| 重点設備(A・B・Cランク評価) | peralatan prioritas (evaluasi peringkat A, B, C) |
| PQCDSMEによる設備評価 | evaluasi peralatan dengan kriteria PQCDSME |
| 予備品(スペアパーツ)管理 | manajemen suku cadang (spare parts management) |
| 常備品と都度発注品 | suku cadang stok tetap dan suku cadang pesan saat butuh |
試験によく出るポイントと覚え方
Poin yang Sering Keluar dalam Ujian dan Cara Mengingatnya
設備管理の計算問題は2パターンが必出です。1つ目は「MTBF=総稼働時間÷故障回数(信頼性)」と「MTTR=総修理時間÷故障回数(保全性)」です。故障中の修理時間を稼働時間から引き忘れないよう注意しましょう。
Soal hitungan pada bab Manajemen Peralatan hampir pasti keluar dalam 2 pola. Pola pertama adalah "MTBF = Total Waktu Operasi ÷ Jumlah Kerusakan (Keandalan)" dan "MTTR = Total Waktu Perbaikan ÷ Jumlah Kerusakan (Kemudahan Pemeliharaan)". Hati-hati jangan lupa mengurangi waktu perbaikan saat menghitung waktu operasi.
2つ目は「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」です。特に「故障・段取りは停止ロス(時間稼働率)」「チョコ停・速度低下は性能ロス(性能稼働率)」という6大ロスの分類は暗記必須です。
Pola kedua adalah "Efektivitas Peralatan Keseluruhan (OEE) = Rasio Waktu Operasi × Rasio Kinerja Operasi × Rasio Produk Sesuai". Wajib hafal pengelompokan 6 Kerugian Besar: "Kerusakan & Setup adalah Kerugian Berhenti (Rasio Waktu Operasi)", sedangkan "Berhenti Sesaat (Chokotei) & Penurunan Kecepatan adalah Kerugian Kinerja (Rasio Kinerja Operasi)".
保全方式では、「TBM(時間基準=定期交換)とCBM(状態基準=予知保全)」「CM(改良保全=今ある設備の改造)とMP(保全予防=新設備の設計段階で壊れない設備を造る)」の入れ替えひっかけに要注意です。
Untuk metode pemeliharaan, waspadai jebakan pertukaran definisi antara "TBM (berbasis waktu = ganti berkala) vs. CBM (berbasis kondisi = pemeliharaan prediktif)", serta antara "CM (Corrective Maintenance = memodifikasi mesin yang sudah ada) vs. MP (Maintenance Prevention = merancang mesin baru sejak tahap desain agar tidak rusak)".
さらに「自然劣化と強制劣化(清掃・給油・増締め不足による人為劣化)」および「バスタブ曲線の3期間(初期→偶発→摩耗故障期)と各対策」も毎回のように出題されます。
Lebih lanjut, pasangan istilah "Deteriorasi Alami vs. Deteriorasi Paksa (kerusakan buatan akibat kurang pembersihan, pelumasan, dan pengencangan baut)" serta "3 periode Kurva Bathtub (Awal → Acak → Aus) beserta solusinya" juga hampir selalu muncul di setiap ujian.
Poin penting
- MTBF=稼働時間÷故障回数(信頼性・大きいほど良い)/MTTR=修理時間÷故障回数(保全性・小さいほど良い)。
MTBF = Waktu Operasi ÷ Jumlah Kerusakan (Keandalan, makin besar makin baik) / MTTR = Waktu Perbaikan ÷ Jumlah Kerusakan (Kemudahan Pemeliharaan, makin kecil makin baik). - OEE=時間稼働率(故障・段取りロス)×性能稼働率(チョコ停・速度低下ロス)×適合品率(不良・立上がりロス)。
OEE = Rasio Waktu Operasi (rugi rusak & setup) × Rasio Kinerja Operasi (rugi Chokotei & turun kecepatan) × Rasio Produk Sesuai (rugi cacat & startup). - CM(既存設備の改良)vs MP(新設設計段階の保全予防)/強制劣化=清掃・給油・増締めでゼロにする。
CM (modifikasi mesin yang ada) vs. MP (pencegahan pemeliharaan sejak desain mesin baru) / Deteriorasi Paksa = ditekan menjadi nol lewat Pembersihan, Pelumasan, dan Pengencangan Baut.
| Kosakata | Arti |
|---|---|
| MTBFとMTTRの計算 | perhitungan MTBF dan MTTR |
| 6大ロスと設備総合効率(OEE) | 6 Kerugian Besar dan Efektivitas Peralatan Keseluruhan (OEE) |
| CM(改良保全)とMP(保全予防) | CM (Corrective Maintenance) dan MP (Maintenance Prevention) |
| 強制劣化の排除 | penghilangan deteriorasi paksa |
Manajemen Peralatan (Perawatan, TPM, OEE)
Latihan soal bab ini di aplikasiReferensi resmi
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html