
Cơ bản về Quản lý & Bảo trì Thiết bị
設備管理・保全基礎
Quản lý vận hành sản xuất 生産管理オペレーション 3級 (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · Bài học do Tokutei Pass tự biên soạn dựa trên giáo trình chính thức; không sao chép nguyên văn.
1. 設備管理の目的・LCC・信頼性(MTBF・MTTR)とハインリッヒの法則
1. Mục đích quản lý thiết bị, LCC, Độ tin cậy (MTBF / MTTR) và Định luật Heinrich
「設備管理」とは、企業の生産性を高めるため、設備の調査・研究・設計・製作・据付から、運転・保全・更新・廃棄に至る「設備の一生(ライフサイクル)」全体を通じて最も経済的に活用する総合的な管理活動です。
"Quản lý thiết bị" là hoạt động quản lý tổng hợp nhằm khai thác thiết bị hiệu quả và kinh tế nhất trong suốt "cả vòng đời của thiết bị (Life Cycle)" — từ khảo sát, nghiên cứu, thiết kế, chế tạo, lắp đặt cho đến vận hành, bảo trì, đổi mới và thanh lý — nhằm nâng cao năng suất của doanh nghiệp.
設備の企画・導入コスト(イニシャルコスト)だけでなく、稼働後の運転費・エネルギー費・修繕保全費・廃棄費(ランニングコスト)までを含めた生涯総費用を「ライフサイクルコスト(LCC)」と呼び、これを最小化することが設備管理の大きな目標です。
Tổng chi phí trọn đời không chỉ gồm chi phí quy hoạch và mua sắm ban đầu (Initial Cost) mà còn tính cả chi phí vận hành, điện năng, sửa chữa bảo trì và thanh lý sau khi đưa vào hoạt động (Running Cost) được gọi là "Chi phí vòng đời (LCC: Life Cycle Cost)"; tối thiểu hóa LCC là mục tiêu lớn của quản lý thiết bị.
良い設備に求められる3つの特性は、①経済性(LCCが低く投資効果が高い)、②信頼性(故障しにくく安定稼働する)、③保全性(点検・修理がしやすい)です。
Ba đặc tính đòi hỏi ở một thiết bị tốt là: ① Tính kinh tế (LCC thấp, hiệu quả đầu tư cao), ② Độ tin cậy (ít hỏng hóc, vận hành ổn định) và ③ Tính dễ bảo trì (dễ kiểm tra và sửa chữa).
信頼性の指標である「MTBF(平均故障間隔)」は「総稼働時間÷故障回数」で求め(長いほど良い)、保全性の指標である「MTTR(平均修復時間)」は「総修理時間÷故障回数」で求めます(短いほど良い)。
Chỉ số đo độ tin cậy là "MTBF (Thời gian trung bình giữa các lần hỏng)" được tính bằng "Tổng thời gian vận hành ÷ Số lần hỏng" (càng dài càng tốt); chỉ số đo tính dễ bảo trì là "MTTR (Thời gian sửa chữa phục hồi trung bình)" được tính bằng "Tổng thời gian sửa chữa ÷ Số lần hỏng" (càng ngắn càng tốt).
また「ハインリッヒの法則(1:29:300の法則)」が示すとおり、1件の重大災害(大故障)の背後には29件の軽微な災害(小故障)と300件のヒヤリハット(微欠陥・異常の兆候)が隠れており、微欠陥の段階で摘み取ることが不可欠です。
Ngoài ra, như "Định luật Heinrich (quy luật 1:29:300)" chỉ rõ, đằng sau 1 vụ tai nạn nghiêm trọng (hỏng hóc lớn) luôn ẩn chứa 29 vụ tai nạn nhẹ (hỏng hóc nhỏ) và 300 vụ suýt tai nạn Hiyari-Hatto (khiếm khuyết vi mô / dấu hiệu bất thường), nên việc triệt tiêu ngay từ giai đoạn khiếm khuyết nhỏ là không thể thiếu.
Điểm cần nhớ
- LCC(ライフサイクルコスト)=設備の企画・導入費(イニシャルコスト)+運転・保全・廃棄費(ランニングコスト)の生涯総費用。
LCC (Chi phí vòng đời) = Chi phí quy hoạch & mua sắm ban đầu (Initial Cost) + Chi phí vận hành, bảo trì & thanh lý (Running Cost) trong suốt vòng đời thiết bị. - MTBF(平均故障間隔=稼働時間÷故障回数)は信頼性の指標/MTTR(平均修復時間=修理時間÷故障回数)は保全性の指標。
MTBF (Thời gian trung bình giữa các lần hỏng = Thời gian vận hành ÷ Số lần hỏng) là chỉ số Độ tin cậy / MTTR (Thời gian sửa chữa trung bình = Thời gian sửa chữa ÷ Số lần hỏng) là chỉ số Tính dễ bảo trì. - ハインリッヒの法則=1件の重大事故(大故障):29件の軽傷(小故障):300件のヒヤリハット(微欠陥)。
Định luật Heinrich = 1 vụ tai nạn nghiêm trọng (hỏng lớn) : 29 vụ chấn thương nhẹ (hỏng nhỏ) : 300 vụ suýt tai nạn Hiyari-Hatto (khiếm khuyết vi mô). - 【例】設備導入費1,500万円・10年間の運転保全費1,200万円・廃棄費100万円 → ライフサイクルコスト(LCC)=1,500+1,200+100=2,800万円
Ví dụ: Chi phí đầu tư thiết bị 15 triệu yên, chi phí vận hành & bảo trì 10 năm 12 triệu yên, chi phí thanh lý 1 triệu yên → Chi phí vòng đời (LCC) = 15 + 12 + 1 = 28 triệu yên - 【例】計画負荷時間315時間の間に故障5回・修理時間合計15時間 → 総稼働時間=315-15=300時間、MTBF=300÷5=60時間、MTTR=15÷5=3時間
Ví dụ: Trong 315 giờ chịu tải kế hoạch có 5 lần hỏng hóc, tổng thời gian sửa chữa 15 giờ → Tổng thời gian vận hành = 315 − 15 = 300 giờ, MTBF = 300 ÷ 5 = 60 giờ, MTTR = 15 ÷ 5 = 3 giờ
| Từ vựng | Nghĩa |
|---|---|
| ライフサイクルコスト(LCC:生涯総費用) | chi phí vòng đời thiết bị (LCC: Life Cycle Cost) |
| MTBF(平均故障間隔:信頼性) | MTBF (thời gian trung bình giữa các lần hỏng: độ tin cậy) |
| MTTR(平均修復時間:保全性) | MTTR (thời gian sửa chữa trung bình: tính dễ bảo trì) |
| ハインリッヒの法則(1:29:300) | định luật Heinrich (tỷ lệ 1 : 29 : 300) |
2. 保全方式の分類(予防保全PM・事後保全BM・改良保全CM・保全予防MP)
2. Phân loại phương thức bảo trì (Bảo trì phòng ngừa PM, Bảo trì sự cố BM, Bảo trì cải tiến CM, Phòng ngừa bảo trì MP)
設備保全の方式は、維持活動と改善活動に大別されます。維持活動の代表である「予防保全(PM)」は、故障や停止が起きる前に計画的に点検・部品交換・修理を行う方式です。
Phương thức bảo trì thiết bị được chia lớn thành hoạt động duy trì và hoạt động cải tiến. Đại diện cho hoạt động duy trì là "Bảo trì phòng ngừa (PM: Preventive Maintenance)" — phương thức kiểm tra, thay thế linh kiện và sửa chữa có kế hoạch trước khi sự cố hỏng hóc hay dừng máy xảy ra.
予防保全はさらに、一定の稼働時間や周期ごとに無条件で部品交換・分解整備(オーバーホール)を行う「時間基準保全(TBM:定期保全)」と、振動・温度・異音などの劣化状態を診断し限界に達する前に処置する「状態基準保全(CBM:予知保全)」に分かれます。
Bảo trì phòng ngừa lại chia thành "Bảo trì theo thời gian (TBM: Bảo trì định kỳ)" — thay thế linh kiện hoặc đại tu tháo rời vô điều kiện theo chu kỳ hoặc số giờ vận hành cố định, và "Bảo trì theo tình trạng (CBM: Bảo trì dự đoán)" — chẩn đoán tình trạng xuống cấp qua độ rung, nhiệt độ, tiếng ồn lạ để xử lý trước khi chạm ngưỡng giới hạn.
一方、故障や機能停止が発生してから修理・復旧を行う方式を「事後保全(BM)」と呼びます。影響が大きい突発故障に対処する緊急保全のほか、予備機がある設備や故障しても影響が小さい照明等では、コスト面からあえて計画的に事後保全を選ぶこともあります。
Ngược lại, phương thức đợi sau khi máy đã hỏng hoặc ngừng hoạt động mới tiến hành sửa chữa, khôi phục gọi là "Bảo trì sự cố (BM: Breakdown Maintenance)". Ngoài bảo trì khẩn cấp cho các hư hỏng đột xuất ảnh hưởng lớn, với các thiết bị có máy dự phòng hoặc ít gây ảnh hưởng khi hỏng như bóng đèn chiếu sáng, người ta chủ động chọn bảo trì sự cố có kế hoạch để tiết kiệm chi phí.
また改善活動として、故障が再発しないよう(あるいは点検・修理がしやすいよう)設備自体の構造や材質を改良する「改良保全(CM:体質改善)」と、新設備の設計・導入段階から過去の故障データ等を反映して「そもそも故障せず保全も不要な設備(メンテナンスフリー)」を追求する「保全予防(MP)」があります。
Mặt khác, về hoạt động cải tiến, có "Bảo trì cải tiến (CM: Corrective Maintenance)" cải tạo lại kết cấu hoặc vật liệu của thiết bị hiện có để bệnh cũ không tái phát (hoặc để dễ kiểm tra, sửa chữa hơn), và "Phòng ngừa bảo trì (MP: Maintenance Prevention)" phản ánh dữ liệu hỏng hóc quá khứ ngay từ khâu thiết kế mua sắm máy mới nhằm hướng tới "thiết bị không hỏng và không cần bảo trì (Maintenance-free)".
Điểm cần nhớ
- 予防保全(PM)=時間基準保全(TBM:一定周期で交換・定期保全)+状態基準保全(CBM:劣化状態を監視・予知保全)。
Bảo trì phòng ngừa (PM) = Bảo trì theo thời gian (TBM: thay thế định kỳ theo chu kỳ) + Bảo trì theo tình trạng (CBM: giám sát độ xuống cấp / bảo trì dự đoán). - 事後保全(BM)=故障が起きてから修理する方式(重要度が低い設備では経済的な場合もある)。
Bảo trì sự cố (BM) = phương thức sửa chữa sau khi đã phát sinh hư hỏng (có thể kinh tế hơn đối với thiết bị mức độ quan trọng thấp). - 改良保全(CM)=既存設備を壊れにくく・直しやすく改造する/保全予防(MP)=新設設計段階から壊れない・保全不要な設備を造る。
Bảo trì cải tiến (CM) = cải tạo thiết bị đang có để khó hỏng và dễ sửa hơn / Phòng ngừa bảo trì (MP) = chế tạo thiết bị không hỏng, không cần bảo trì ngay từ khâu thiết kế máy mới.
| Từ vựng | Nghĩa |
|---|---|
| 予防保全(PM:TBMとCBM) | bảo trì phòng ngừa (PM: gồm TBM và CBM) |
| 事後保全(BM) | bảo trì sự cố (BM: sửa chữa sau khi hỏng) |
| 改良保全(CM) | bảo trì cải tiến (CM: cải tạo thể chất máy) |
| 保全予防(MP) | phòng ngừa bảo trì (MP: thiết kế không cần bảo trì) |
3. 日常保全(清掃・給油・増締め・点検)と自主保全のステップ
3. Bảo trì hàng ngày (Vệ sinh, Tra dầu, Siết chặt ốc, Kiểm tra) và Các bước Bảo trì tự quản
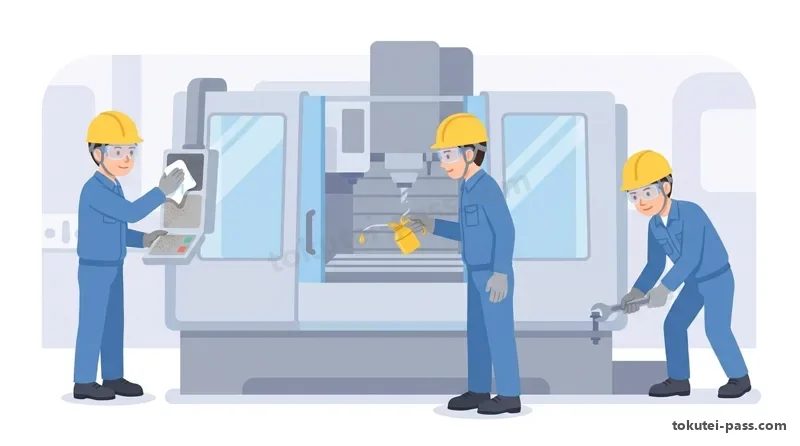
設備の劣化を防ぐ最前線の活動が、毎日の運転前・運転中・運転後に行う「日常保全(日常点検)」です。その基本3条件は「清掃・給油・増締め(ボルト・ナットの緩み止め)」であり、これに五感による「日常点検」を加えます。
Hoạt động tuyến đầu ngăn chặn sự xuống cấp của thiết bị là "Bảo trì hàng ngày (Kiểm tra hàng ngày)" được thực hiện trước, trong và sau khi vận hành mỗi ngày. Ba điều kiện cơ bản của nó là "Vệ sinh (Seisou) - Tra dầu (Kyuuyu) - Siết chặt lại bu-lông đai ốc bị lỏng (Mashijime)", kết hợp thêm "Kiểm tra hàng ngày" bằng 5 giác quan.
製造部門のオペレーター(運転員)自身が「自分の設備は自分で守る」という意識を持ち、日常保全や小整備を行う活動を「自主保全」と呼びます(専門の保全部門が行う専門保全と対になります)。
Hoạt động mà chính người vận hành máy (Operator) thuộc bộ phận sản xuất mang ý thức "Thiết bị của mình do chính mình bảo vệ" để tự thực hiện bảo trì hàng ngày và chỉnh sửa nhỏ gọi là "Bảo trì tự quản (Jishu Hozen)" (đối xứng với Bảo trì chuyên môn do bộ phận bảo trì chuyên trách thực hiện).
自主保全において特に重要な考え方が「清掃は点検なり」です。設備の隅々まで自らの手で拭き上げることで、ボルトの緩み・亀裂・油漏れ・発熱・異音といった微欠陥(不工合)を五感(視覚・聴覚・触覚・嗅覚)で早期に発見できます。
Tư tưởng đặc biệt quan trọng trong bảo trì tự quản là "Vệ sinh chính là kiểm tra". Việc tự tay lau chùi từng ngóc ngách thiết bị giúp người vận hành sớm phát hiện các khiếm khuyết nhỏ (bất thường) như lỏng ốc, vết nứt, rò rỉ dầu, phát nhiệt, tiếng kêu lạ bằng 5 giác quan (thị giác, thính giác, xúc giác, khứu giác).
自主保全は7ステップで段階的に展開されます。第1ステップ「初期清掃(不工合の発見と復元)」から始まり、第2ステップ「発生源・困難個所対策」、第3ステップ「自主保全仮基準の作成」、第4ステップ「総点検」、第5ステップ「自主点検」、第6ステップ「標準化」、第7ステップ「自主管理の徹底」へと進みます。
Bảo trì tự quản được triển khai từng bước qua 7 bước: bắt đầu từ Bước 1 "Vệ sinh ban đầu (phát hiện và khôi phục các điểm bất thường)", tiến tới Bước 2 "Đối sách chống nguồn phát sinh bẩn và vị trí khó vệ sinh", Bước 3 "Lập tiêu chuẩn bảo trì tự quản tạm thời", Bước 4 "Tổng kiểm tra", Bước 5 "Tự kiểm tra", Bước 6 "Tiêu chuẩn hóa" và Bước 7 "Triệt để tự quản lý".
Điểm cần nhớ
- 設備の基本3条件(劣化防止の日常保全)=「清掃・給油・増締め」+五感による日常点検。
3 điều kiện cơ bản của thiết bị (bảo trì hàng ngày chống xuống cấp) = "Vệ sinh - Tra dầu - Siết chặt ốc" + Kiểm tra hàng ngày bằng 5 giác quan. - 自主保全=オペレーターが「自分の設備は自分で守る」活動であり、「清掃は点検なり」を合言葉に微欠陥を発見・復元する。
Bảo trì tự quản = hoạt động người vận hành "tự bảo vệ thiết bị của mình", lấy phương châm "Vệ sinh chính là kiểm tra" để phát hiện và khôi phục khiếm khuyết nhỏ. - 自主保全の第1ステップは「初期清掃」、第2ステップは「汚れの発生源・清掃困難個所対策」、第3ステップは「仮基準の作成」。
Bước 1 của bảo trì tự quản là "Vệ sinh ban đầu", Bước 2 là "Đối sách chống nguồn gây bẩn và vị trí khó vệ sinh", Bước 3 là "Lập tiêu chuẩn tạm thời".
| Từ vựng | Nghĩa |
|---|---|
| 日常保全(清掃・給油・増締め) | bảo trì hàng ngày (vệ sinh, tra dầu, siết chặt ốc) |
| 自主保全(自分の設備は自分で守る) | bảo trì tự quản (tự mình bảo vệ thiết bị của mình) |
| 清掃は点検なり | vệ sinh chính là kiểm tra |
| 発生源・困難個所対策 | đối sách nguồn phát sinh bẩn và vị trí khó làm |
4. TPM(全員参加の生産保全)の定義と8本柱
4. Định nghĩa TPM (Bảo trì năng suất toàn diện) và 8 Trụ cột triển khai
「TPM(Total Productive Maintenance:全員参加の生産保全)」とは、生産システム効率化の極限(総合的効率化)を追求する企業体質づくりを目標に、災害ゼロ・不良ゼロ・故障ゼロなどあらゆるロスを未然防止する全員参加の活動です。
"TPM (Total Productive Maintenance: Bảo trì năng suất toàn diện với mọi người cùng tham gia)" là hoạt động toàn thể nhân viên cùng tham gia phòng ngừa từ trước mọi tổn thất như Không tai nạn - Không phế phẩm - Không hỏng hóc, hướng tới xây dựng thể chất doanh nghiệp theo đuổi giới hạn cực đại về hiệu suất hệ thống sản xuất.
TPMには3つの大きな特徴があります。①生産部門だけでなく開発・営業・管理など「全社すべての部門」にわたること、②設備のライフサイクル「全段階」を対象とすること、③経営トップから第一線の作業員まで「全員参加」で重複小集団活動により推進することです。
TPM có 3 đặc trưng lớn: ① Bao trùm "tất cả các phòng ban toàn công ty" từ sản xuất đến phát triển, kinh doanh, hành chính; ② Đối tượng là "toàn bộ các giai đoạn" trong vòng đời thiết bị; ③ "Tất cả mọi người cùng tham gia" từ lãnh đạo cao nhất đến công nhân tuyến đầu thông qua hoạt động nhóm nhỏ chồng lấp (Overlapping small-group activities).
TPMは次の「8本柱」で展開されます。①個別改善(16大ロスの撲滅)、②自主保全(オペレーターによる日常保全)、③計画保全(保全部門による専門保全)、④教育訓練(運転・保全スキルの育成)が現場の4本柱です。
TPM được triển khai bằng "8 trụ cột". Bốn trụ cột tại hiện trường gồm: ① Cải tiến cá biệt (diệt trừ 16 tổn thất lớn), ② Bảo trì tự quản (bảo trì hàng ngày bởi người vận hành), ③ Bảo trì kế hoạch (bảo trì chuyên môn bởi bộ phận cơ điện), ④ Giáo dục huấn luyện (đào tạo kỹ năng vận hành và bảo trì).
さらに全社的な柱として、⑤初期管理(新製品・新設備の垂直立上げ・MP設計)、⑥品質保全(不良ゼロの設備条件設定・維持)、⑦管理・間接部門の効率化(事務TPM)、⑧安全・衛生・環境管理(災害ゼロ・環境負荷低減)の計8本柱で構成されます。
Bốn trụ cột mở rộng toàn công ty gồm: ⑤ Quản lý ban đầu (khởi động thẳng đứng sản phẩm mới / thiết bị mới và thiết kế MP), ⑥ Bảo trì chất lượng (thiết lập và duy trì điều kiện thiết bị không tạo ra phế phẩm), ⑦ Nâng cao hiệu quả bộ phận quản lý - gián tiếp (TPM văn phòng), ⑧ Quản lý An toàn - Vệ sinh - Môi trường (không tai nạn, giảm tải môi trường).
Điểm cần nhớ
- TPM=「災害ゼロ・不良ゼロ・故障ゼロ」を目指し、トップから第一線作業員まで「全員参加」の重複小集団活動で行う生産保全。
TPM = Bảo trì năng suất hướng tới "Không tai nạn, Không phế phẩm, Không hỏng hóc" với "toàn thể nhân viên tham gia" từ giám đốc đến công nhân tuyến đầu qua hoạt động nhóm nhỏ chồng lấp. - TPMの8本柱:①個別改善、②自主保全、③計画保全、④教育訓練、⑤初期管理、⑥品質保全、⑦管理・間接部門効率化、⑧安全・環境管理。
8 trụ cột TPM: ① Cải tiến cá biệt, ② Bảo trì tự quản, ③ Bảo trì kế hoạch, ④ Giáo dục huấn luyện, ⑤ Quản lý ban đầu, ⑥ Bảo trì chất lượng, ⑦ Hiệu quả hóa khối gián tiếp, ⑧ Quản lý an toàn & môi trường. - 「垂直立上げ(設計から量産試運転までの期間短縮と初期トラブル防止)」は第5の柱「初期管理」の役割。
"Khởi động thẳng đứng (rút ngắn thời gian từ thiết kế đến chạy thử sản xuất hàng loạt và ngăn chặn sự cố ban đầu)" là vai trò của trụ cột thứ 5 "Quản lý ban đầu".
| Từ vựng | Nghĩa |
|---|---|
| TPM(全員参加の生産保全) | TPM (Bảo trì năng suất toàn diện) |
| 重複小集団活動 | hoạt động nhóm nhỏ chồng lấp |
| TPMの8本柱 | 8 trụ cột của TPM |
| 初期管理(垂直立上げ) | quản lý ban đầu (khởi động thẳng đứng) |
| 品質保全 | bảo trì chất lượng |
5. 設備の6大ロスと設備総合効率(OEE)の計算
5. 6 Tổn thất lớn của thiết bị và Tính toán Hiệu suất tổng thể thiết bị (OEE)
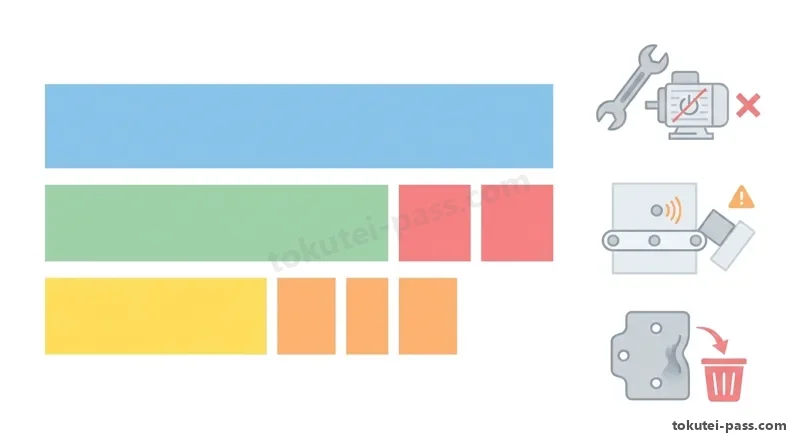
設備の効率を阻害する要因は「設備の6大ロス(または刃具交換ロスを分けて7大ロス)」と呼ばれ、3つのカテゴリーに分けて管理・計算します。
Các yếu tố cản trở hiệu suất máy móc được gọi là "6 tổn thất lớn của thiết bị (hoặc tách riêng tổn thất thay dao cắt thành 7 tổn thất lớn)", được chia thành 3 nhóm để quản lý và tính toán.
第1の「停止ロス」は、①故障ロス(突発・慢性故障による停止)と②段取り・調整ロス(品種切替や刃具交換による停止)です。負荷時間から停止ロスを引いたものが「稼働時間」であり、「時間稼働率=稼働時間÷負荷時間」となります。
Nhóm 1 "Tổn thất dừng máy" gồm: ① Tổn thất hỏng hóc (dừng máy do hỏng đột xuất hoặc mãn tính) và ② Tổn thất chuyển đổi - điều chỉnh (dừng máy do đổi mã hàng hoặc thay dao cụ). Lấy Thời gian phụ tải trừ đi Tổn thất dừng máy ta được "Thời gian vận hành", và "Tỷ lệ thời gian vận hành = Thời gian vận hành ÷ Thời gian phụ tải".
第2の「性能ロス」は、③チョコ停・空転ロス(センサー検知やワーク詰まりによる一時的な小停止や空回り)と④速度低下ロス(設計基準速度より遅い運転)です。稼働時間から性能ロスを引いた割合が「性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間」です。
Nhóm 2 "Tổn thất hiệu năng" gồm: ③ Tổn thất dừng vặt (Chokotei) - chạy không tải (dừng ngắn tạm thời do kẹt phôi, báo lỗi cảm biến) và ④ Tổn thất giảm tốc độ (chạy chậm hơn tốc độ chuẩn thiết kế). Tỷ lệ sau khi trừ tổn thất hiệu năng là "Tỷ lệ hiệu năng vận hành = (Chu kỳ chuẩn × Sản lượng gia công) ÷ Thời gian vận hành".
第3の「不良ロス」は、⑤不良・手直しロスと⑥立上がり(スタートアップ)歩留まりロスです。加工数量に対する良品の割合が「適合品率(良品率)=良品数量÷加工数量」です。
Nhóm 3 "Tổn thất phế phẩm" gồm: ⑤ Tổn thất phế phẩm - sửa hàng lỗi và ⑥ Tổn thất hao hụt lúc khởi động (Startup loss). Tỷ lệ chính phẩm trên tổng lượng gia công là "Tỷ lệ sản phẩm đạt chuẩn (Tỷ lệ chính phẩm) = Số lượng chính phẩm ÷ Số lượng gia công".
これら3つの率を掛け合わせた「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」が、設備が真に価値を生み出した割合(価値稼働時間÷負荷時間)を示します。
Nhân 3 tỷ lệ này với nhau ta được "Hiệu suất tổng thể thiết bị (OEE) = Tỷ lệ thời gian vận hành × Tỷ lệ hiệu năng vận hành × Tỷ lệ sản phẩm đạt chuẩn", thể hiện tỷ lệ thời gian thiết bị thực sự tạo ra giá trị (Thời gian vận hành có giá trị ÷ Thời gian phụ tải).
Điểm cần nhớ
- 停止ロス(故障・段取り調整)→時間稼働率=(負荷時間-停止ロス時間)÷負荷時間。
Tổn thất dừng máy (hỏng hóc, chuyển đổi điều chỉnh) → Tỷ lệ thời gian vận hành = (Thời gian phụ tải - Thời gian dừng máy) ÷ Thời gian phụ tải. - 性能ロス(チョコ停空転・速度低下)→性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間。
Tổn thất hiệu năng (dừng vặt Chokotei / chạy không tải, giảm tốc độ) → Tỷ lệ hiệu năng vận hành = (Chu kỳ chuẩn × Sản lượng gia công) ÷ Thời gian vận hành. - 設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率(良品率)。
Hiệu suất tổng thể thiết bị (OEE) = Tỷ lệ thời gian vận hành × Tỷ lệ hiệu năng vận hành × Tỷ lệ sản phẩm đạt chuẩn (Tỷ lệ chính phẩm). - 【例】負荷時間500分・停止ロス50分、基準サイクルタイム0.5分/個で加工数量720個 → 稼働時間=500-50=450分、時間稼働率=450÷500×100=90%、性能稼働率=(0.5×720)÷450×100=80%
Ví dụ: Thời gian chịu tải 500 phút, tổn thất dừng máy 50 phút, chu kỳ chuẩn 0,5 phút/chiếc và sản lượng gia công 720 chiếc → Thời gian vận hành = 500 − 50 = 450 phút, Tỷ lệ vận hành thời gian = 450 ÷ 500 × 100 = 90%, Tỷ lệ vận hành tính năng = (0,5 × 720) ÷ 450 × 100 = 80% - 【例】加工数量720個のうち良品684個(時間稼働率90%・性能稼働率80%) → 適合品率=684÷720×100=95%、設備総合効率(OEE)=0.90×0.80×0.95×100=68.4%
Ví dụ: Trong 720 chiếc gia công có 684 chính phẩm (tỷ lệ vận hành thời gian 90%, tỷ lệ vận hành tính năng 80%) → Tỷ lệ sản phẩm đạt chuẩn = 684 ÷ 720 × 100 = 95%, Hiệu suất thiết bị tổng thể (OEE) = 0,90 × 0,80 × 0,95 × 100 = 68,4%
| Từ vựng | Nghĩa |
|---|---|
| 設備の6大ロス(停止・性能・不良ロス) | 6 tổn thất lớn của thiết bị (dừng máy, hiệu năng, phế phẩm) |
| チョコ停・空転ロス | tổn thất dừng vặt (Chokotei) và chạy không tải |
| 設備総合効率(OEE) | hiệu suất tổng thể thiết bị (OEE) |
| 時間稼働率・性能稼働率・適合品率 | tỷ lệ thời gian vận hành, tỷ lệ hiệu năng vận hành, tỷ lệ chính phẩm |
6. 設備劣化の分類(機能的劣化と経済的劣化、自然劣化と強制劣化)
6. Phân loại sự xuống cấp thiết bị (Xuống cấp chức năng vs. kinh tế, Xuống cấp tự nhiên vs. cưỡng bức)
設備の価値や性能が低下する「設備劣化」は、技術的・経済的な観点から「機能的劣化」と「経済的劣化」に分けられます。
Hiện tượng giảm sút giá trị hoặc tính năng của máy móc gọi là "Sự xuống cấp thiết bị", xét trên góc độ kỹ thuật và kinh tế được chia thành "Xuống cấp chức năng" và "Xuống cấp kinh tế".
「機能的劣化」のうち、摩耗・腐食・疲労・破損などにより設備自体の物理的な性能や精度が低下することを「絶対的劣化(物理的劣化)」と呼びます。
Trong "Xuống cấp chức năng", việc tính năng vật lý hoặc độ chính xác của bản thân thiết bị suy giảm do mài mòn, ăn mòn, mỏi kim loại hay gãy vỡ được gọi là "Xuống cấp tuyệt đối (Xuống cấp vật lý)".
これに対し、設備自体はまだ動くものの、技術革新により高性能な新型機械が登場したり市場ニーズが変化したりして、旧設備が見劣りしてしまう現象を「相対的劣化(陳腐化)」、また維持費がかさみ採算が合わなくなることを「経済的劣化」と呼びます。
Ngược lại, dù máy vẫn chạy tốt nhưng do đổi mới công nghệ làm xuất hiện máy đời mới hiệu năng cao hơn hoặc nhu cầu thị trường thay đổi khiến máy cũ trở nên thua kém thì gọi là "Xuống cấp tương đối (Sự lỗi thời)"; còn việc chi phí duy trì tăng cao không còn hiệu quả kinh tế gọi là "Xuống cấp kinh tế".
一方、現場の保全管理において最も重要な分類が「自然劣化」と「強制劣化」です。「自然劣化」とは、正しい方法で使用・手入れしていても、時間の経過とともに本来の寿命にしたがって少しずつ進む劣化です。
Mặt khác, cách phân loại quan trọng nhất trong quản lý bảo trì tại hiện trường là "Xuống cấp tự nhiên" và "Xuống cấp cưỡng bức". "Xuống cấp tự nhiên" là sự hao mòn tiến triển từ từ theo tuổi thọ vốn có cùng thời gian dù đã sử dụng và bảo dưỡng đúng cách.
逆に「強制劣化」とは、清掃・給油・増締めを怠ったり、無理な過負荷運転や誤操作を行ったりすることで、人為的に本来より急速に早めてしまう劣化です。日常保全の第一の役割は、この「強制劣化の排除」にあります。
Trái lại, "Xuống cấp cưỡng bức" là sự xuống cấp bị con người làm cho nhanh hỏng gấp bội so với bình thường do lơ là vệ sinh, không tra dầu, không siết chặt ốc, hoặc chạy quá tải và thao tác sai. Vai trò số một của bảo trì hàng ngày chính là "Loại bỏ sự xuống cấp cưỡng bức" này.
Điểm cần nhớ
- 絶対的劣化(物理的な摩耗・老朽化)vs 相対的劣化(新技術の登場や市場変化による陳腐化)。
Xuống cấp tuyệt đối (hao mòn vật lý, cũ kỹ) vs. Xuống cấp tương đối (lỗi thời do công nghệ mới ra đời hoặc thị trường thay đổi). - 自然劣化=正しく使っていても経年で進む劣化/強制劣化=清掃・給油・増締め不足や誤操作で人為的に早まる劣化。
Xuống cấp tự nhiên = hao mòn theo thời gian dù dùng đúng cách / Xuống cấp cưỡng bức = xuống cấp bị đẩy nhanh nhân tạo do thiếu vệ sinh, thiếu tra dầu, thiếu siết ốc hoặc thao tác sai. - 日常保全(清掃・給油・増締め)を徹底して「強制劣化」をゼロにし、自然劣化のみの状態に戻すことが保全の基本。
Triệt để bảo trì hàng ngày (vệ sinh, tra dầu, siết ốc) để đưa "Xuống cấp cưỡng bức" về 0 và trả thiết bị về trạng thái chỉ có xuống cấp tự nhiên là nền tảng của bảo trì.
| Từ vựng | Nghĩa |
|---|---|
| 絶対的劣化(老朽化)と相対的劣化(陳腐化) | xuống cấp tuyệt đối (lão hóa) và xuống cấp tương đối (lỗi thời) |
| 経済的劣化 | xuống cấp kinh tế |
| 自然劣化 | xuống cấp tự nhiên |
| 強制劣化(人為的な劣化促進) | xuống cấp cưỡng bức (thúc đẩy hư hỏng do con người) |
7. 故障曲線(バスタブ曲線)の3期間と故障対策
7. Ba thời kỳ của Đường cong hỏng hóc (Đường cong bồn tắm Bathtub) và Đối sách từng kỳ
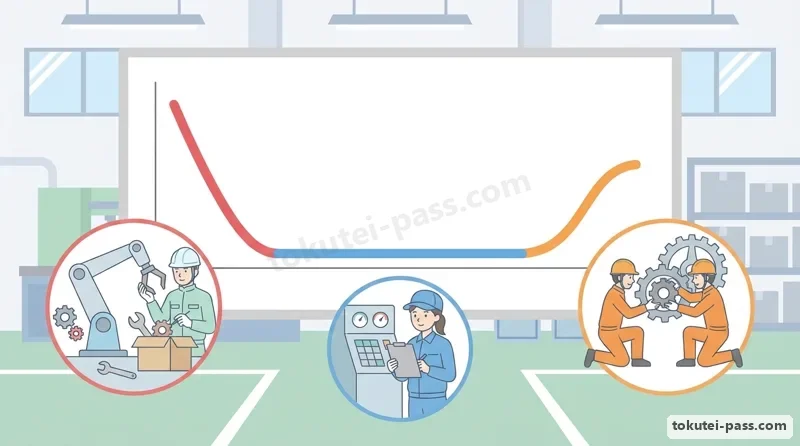
横軸に設備の「使用時間(経過時間)」、縦軸に「故障率」をとってグラフ化すると、西洋の浴槽(バスタブ)の断面に似た曲線になることから「バスタブ曲線(故障曲線)」と呼ばれます。これは3つの期間に分かれます。
Khi vẽ đồ thị lấy trục hoành là "Thời gian sử dụng (thời gian trôi qua)" của thiết bị và trục tung là "Tỷ lệ hỏng hóc", ta thu được đường cong giống mặt cắt chiếc bồn tắm phương Tây nên gọi là "Đường cong bồn tắm (Bathtub Curve)". Đường này chia làm 3 thời kỳ.
第1の「初期故障期」は、使用開始直後に設計・製造・据付ミスや初期不良部品、作業者の不慣れなどによって高い故障率を示し、時間とともに急激に減少していく期間です。対策は試運転(デバッグ・エージング・スクリーニング)と初期管理の徹底です。
Thời kỳ thứ nhất là "Thời kỳ hỏng hóc ban đầu": ngay sau khi bắt đầu đưa vào sử dụng, tỷ lệ hỏng hóc ở mức cao do lỗi thiết kế, chế tạo, lắp đặt, linh kiện lỗi ban đầu hoặc công nhân chưa quen máy, sau đó giảm mạnh theo thời gian. Đối sách là chạy thử rà trơn (Debugging, Aging, Screening) và quản lý ban đầu triệt để.
第2の「偶発故障期」は、初期の不具合が出尽くし、故障率が最も低くほぼ一定で安定する期間です。突発的な過負荷や誤操作が主原因となるため、対策は正しい運転操作の遵守・ポカヨケ・日常保全の徹底です。
Thời kỳ thứ hai là "Thời kỳ hỏng hóc ngẫu nhiên": sau khi các lỗi ban đầu đã bộc lộ hết, tỷ lệ hỏng hóc xuống mức thấp nhất và duy trì gần như không đổi, ổn định. Nguyên nhân chính là quá tải đột xuất hoặc thao tác sai, nên đối sách là tuân thủ quy trình vận hành chuẩn, lắp cơ cấu chống lỗi Poka-yoke và bảo trì hàng ngày.
第3の「摩耗故障期」は、部品の摩耗・金属疲労・経年劣化など寿命の到来によって故障率が再び急上昇する期間です。対策は、予防保全(定期的な部品交換・オーバーホール・状態監視)や設備更新です。
Thời kỳ thứ ba là "Thời kỳ hỏng hóc do hao mòn": khi linh kiện đến giới hạn tuổi thọ do mài mòn, mỏi kim loại, lão hóa theo năm tháng khiến tỷ lệ hỏng hóc tăng vọt trở lại. Đối sách là bảo trì phòng ngừa (thay thế linh kiện định kỳ, đại tu Overhaul, giám sát tình trạng) hoặc thanh lý đổi máy mới.
Điểm cần nhớ
- バスタブ曲線=横軸「時間」・縦軸「故障率」で、①初期故障期(減少型)→②偶発故障期(低位一定型)→③摩耗故障期(増加型)の順に推移する。
Đường cong bồn tắm = trục hoành "Thời gian", trục tung "Tỷ lệ hỏng hóc", biến thiên theo thứ tự: ① Kỳ hỏng hóc ban đầu (giảm dần) → ② Kỳ hỏng hóc ngẫu nhiên (thấp và không đổi) → ③ Kỳ hỏng hóc hao mòn (tăng vọt). - 初期故障期の対策=納入前の試運転・デバッグ・初期管理/偶発故障期の対策=誤操作防止(ポカヨケ)・日常点検。
Đối sách kỳ hỏng ban đầu = chạy thử, gỡ lỗi (Debug), quản lý ban đầu trước khi bàn giao / Đối sách kỳ hỏng ngẫu nhiên = chống thao tác sai (Poka-yoke), kiểm tra hàng ngày. - 摩耗故障期の対策=予防保全(TBMによる定期交換・オーバーホール、CBMによる予知保全)。
Đối sách kỳ hỏng hao mòn = bảo trì phòng ngừa (thay thế định kỳ và đại tu theo TBM, bảo trì dự đoán theo CBM).
| Từ vựng | Nghĩa |
|---|---|
| バスタブ曲線(故障曲線) | đường cong bồn tắm (đường cong hỏng hóc Bathtub curve) |
| 初期故障期(試運転・デバッグ) | thời kỳ hỏng hóc ban đầu (chạy thử, gỡ lỗi Debug) |
| 偶発故障期(低位安定) | thời kỳ hỏng hóc ngẫu nhiên (ổn định ở mức thấp) |
| 摩耗故障期(予防保全・定期交換) | thời kỳ hỏng hóc do hao mòn (bảo trì phòng ngừa, thay thế định kỳ) |
8. 重点設備の選定(A・B・Cランク)と予備品管理
8. Tuyển chọn thiết bị trọng điểm (Phân hạng A / B / C) và Quản lý phụ tùng dự phòng
工場内のすべての設備に同じ費用と手数をかけて高度な予防保全を行うのは非経済的です。そのため、故障した際の影響度に応じて設備の重要度を評価し、A・B・Cにランク分けする「重点設備の選定」を行います。
Việc bỏ ra cùng một mức chi phí và công sức để bảo trì phòng ngừa trình độ cao cho tất cả mọi máy móc trong nhà máy là rất lãng phí. Vì vậy, người ta đánh giá mức độ quan trọng của từng thiết bị tùy theo mức độ ảnh hưởng khi nó bị hỏng để phân hạng A, B, C — gọi là "Tuyển chọn thiết bị trọng điểm".
重要度の評価基準には「PQCDSME」が用いられます。すなわち、生産(P:代替機がなく止まると全ラインが止まるか)、品質(Q:重大不良が出るか)、コスト(C:修理費や損害が高額か)、納期(D)、安全・環境(S・E:災害や公害を起こすか)などの観点です。
Tiêu chuẩn đánh giá mức độ quan trọng sử dụng hệ chỉ tiêu "PQCDSME": cụ thể là các góc độ Sản xuất (P: có máy thay thế không, nếu dừng có làm liệt toàn dây chuyền không), Chất lượng (Q: có gây phế phẩm nghiêm trọng không), Chi phí (C: phí sửa chữa và thiệt hại có đắt đỏ không), Kỳ hạn giao hàng (D), An toàn & Môi trường (S, E: có gây tai nạn hay ô nhiễm không).
最重点の「Aランク設備」には状態基準保全(CBM)や定期保全(TBM)・改良保全を手厚く実施し、「Bランク設備」には一般的な予防保全を、影響が軽微な「Cランク設備」には日常点検+事後保全(BM)を適用して保全コストを最適化します。
Với "Thiết bị hạng A" (trọng điểm nhất), nhà máy tập trung áp dụng Bảo trì theo tình trạng (CBM), Bảo trì định kỳ (TBM) và Bảo trì cải tiến; với "Thiết bị hạng B" thì áp dụng bảo trì phòng ngừa thông thường; còn với "Thiết bị hạng C" ít ảnh hưởng thì chỉ kiểm tra hàng ngày + Bảo trì sự cố (BM) để tối ưu hóa chi phí bảo trì.
また修理用の「予備品(スペアパーツ)管理」でも、長納期の専用部品・常備消耗部品・市販標準部品に分類し、在庫切れによる設備長期停止と過剰在庫の両方を防ぐため、発注点方式などで適切に在庫管理します。
Ngoài ra trong "Quản lý phụ tùng dự phòng (Spare parts)" phục vụ sửa chữa, phụ tùng cũng được phân loại thành phụ tùng chuyên dụng thời gian đặt hàng dài, phụ tùng tiêu hao dự trữ thường xuyên và phụ tùng tiêu chuẩn bán sẵn trên thị trường, quản lý tồn kho hợp lý bằng phương thức điểm đặt hàng để vừa tránh dừng máy dài ngày do hết phụ tùng vừa tránh tồn kho dư thừa.
Điểm cần nhớ
- 重点設備の選定=故障時の安全(S)・生産(P)・品質(Q)・納期(D)・コスト(C)への影響度でA・B・Cランクに分ける。
Tuyển chọn thiết bị trọng điểm = phân hạng A, B, C theo mức độ ảnh hưởng đến An toàn (S), Sản xuất (P), Chất lượng (Q), Giao hàng (D), Chi phí (C) khi máy hỏng. - Aランク(最重点設備)は予防保全(CBM・TBM)や改良保全を徹底/Cランク(軽微な設備)は事後保全(BM)で経済的に管理。
Hạng A (thiết bị trọng điểm nhất) triệt để bảo trì phòng ngừa (CBM, TBM) và bảo trì cải tiến / Hạng C (thiết bị nhẹ) quản lý kinh tế bằng bảo trì sự cố (BM). - 予備品(スペアパーツ)管理=調達リードタイム・使用頻度・重要度に応じて常備品と都度購入品を区分し、欠品による長期停止を防ぐ。
Quản lý phụ tùng dự phòng = phân biệt hàng dự trữ thường xuyên và hàng mua theo lần phát sinh dựa trên thời gian giao hàng, tần suất dùng và độ quan trọng để chống dừng máy dài ngày do thiếu đồ thay.
| Từ vựng | Nghĩa |
|---|---|
| 重点設備(A・B・Cランク評価) | thiết bị trọng điểm (đánh giá phân hạng A, B, C) |
| PQCDSMEによる設備評価 | đánh giá thiết bị theo tiêu chí PQCDSME |
| 予備品(スペアパーツ)管理 | quản lý phụ tùng dự phòng (Spare parts) |
| 常備品と都度発注品 | phụ tùng dự trữ thường xuyên và phụ tùng đặt mua theo đợt |
試験によく出るポイントと覚え方
Điểm trọng tâm thường gặp trong kỳ thi và Cách ghi nhớ
設備管理の計算問題は2パターンが必出です。1つ目は「MTBF=総稼働時間÷故障回数(信頼性)」と「MTTR=総修理時間÷故障回数(保全性)」です。故障中の修理時間を稼働時間から引き忘れないよう注意しましょう。
Bài toán tính toán của chương Quản lý thiết bị chắc chắn ra 2 dạng. Dạng 1 là "MTBF = Tổng thời gian vận hành ÷ Số lần hỏng (Độ tin cậy)" và "MTTR = Tổng thời gian sửa chữa ÷ Số lần hỏng (Tính dễ bảo trì)". Hãy chú ý đừng quên trừ thời gian dừng sửa chữa ra khỏi tổng thời gian khi tính thời gian vận hành.
2つ目は「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」です。特に「故障・段取りは停止ロス(時間稼働率)」「チョコ停・速度低下は性能ロス(性能稼働率)」という6大ロスの分類は暗記必須です。
Dạng 2 là "Hiệu suất tổng thể thiết bị (OEE) = Tỷ lệ thời gian vận hành × Tỷ lệ hiệu năng vận hành × Tỷ lệ sản phẩm đạt chuẩn". Đặc biệt bắt buộc phải thuộc lòng cách phân nhóm 6 tổn thất lớn: "Hỏng hóc & Chuyển đổi là Tổn thất dừng máy (Tỷ lệ thời gian vận hành)", còn "Dừng vặt Chokotei & Giảm tốc độ là Tổn thất hiệu năng (Tỷ lệ hiệu năng vận hành)".
保全方式では、「TBM(時間基準=定期交換)とCBM(状態基準=予知保全)」「CM(改良保全=今ある設備の改造)とMP(保全予防=新設備の設計段階で壊れない設備を造る)」の入れ替えひっかけに要注意です。
Về phương thức bảo trì, hãy cẩn thận bẫy tráo đổi khái niệm giữa "TBM (theo thời gian = thay định kỳ) với CBM (theo tình trạng = bảo trì dự đoán)", và giữa "CM (Bảo trì cải tiến = cải tạo thiết bị đang có) với MP (Phòng ngừa bảo trì = thiết kế chế tạo thiết bị mới không hỏng ngay từ đầu)".
さらに「自然劣化と強制劣化(清掃・給油・増締め不足による人為劣化)」および「バスタブ曲線の3期間(初期→偶発→摩耗故障期)と各対策」も毎回のように出題されます。
Hơn nữa, cặp khái niệm "Xuống cấp tự nhiên vs. Xuống cấp cưỡng bức (xuống cấp nhân tạo do thiếu vệ sinh, tra dầu, siết ốc)" và "3 thời kỳ của Đường cong bồn tắm (Ban đầu → Ngẫu nhiên → Hao mòn) cùng đối sách từng kỳ" cũng xuất hiện hầu như ở mọi kỳ thi.
Điểm cần nhớ
- MTBF=稼働時間÷故障回数(信頼性・大きいほど良い)/MTTR=修理時間÷故障回数(保全性・小さいほど良い)。
MTBF = Thời gian vận hành ÷ Số lần hỏng (Độ tin cậy, càng lớn càng tốt) / MTTR = Thời gian sửa chữa ÷ Số lần hỏng (Tính dễ bảo trì, càng nhỏ càng tốt). - OEE=時間稼働率(故障・段取りロス)×性能稼働率(チョコ停・速度低下ロス)×適合品率(不良・立上がりロス)。
OEE = Tỷ lệ thời gian vận hành (tổn thất hỏng hóc, chuyển đổi) × Tỷ lệ hiệu năng vận hành (tổn thất dừng vặt, giảm tốc) × Tỷ lệ sản phẩm đạt chuẩn (tổn thất phế phẩm, khởi động). - CM(既存設備の改良)vs MP(新設設計段階の保全予防)/強制劣化=清掃・給油・増締めでゼロにする。
CM (cải tiến thiết bị hiện hữu) vs. MP (phòng ngừa bảo trì từ khâu thiết kế máy mới) / Xuống cấp cưỡng bức = đưa về 0 bằng Vệ sinh - Tra dầu - Siết chặt ốc.
| Từ vựng | Nghĩa |
|---|---|
| MTBFとMTTRの計算 | tính toán MTBF và MTTR |
| 6大ロスと設備総合効率(OEE) | 6 tổn thất lớn và Hiệu suất tổng thể thiết bị (OEE) |
| CM(改良保全)とMP(保全予防) | CM (Bảo trì cải tiến) và MP (Phòng ngừa bảo trì) |
| 強制劣化の排除 | loại bỏ sự xuống cấp cưỡng bức |
Quản lý thiết bị (bảo trì, TPM, OEE)
Luyện câu hỏi chương này trong appTài liệu tham khảo chính thức
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html