
စက်ပစ္စည်း စီမံခန့်ခွဲမှုနှင့် ပြုပြင်ထိန်းသိမ်းရေး အခြေခံ (設備管理・保全基礎)
設備管理・保全基礎
ကုန်ထုတ်လုပ်မှု စီမံခန့်ခွဲရေး လုပ်ငန်းလည်ပတ်မှု အဆင့် 3 生産管理オペレーション (BC検定) · ビジネス・キャリア検定 生産管理オペレーション3級 · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 設備管理の目的・LCC・信頼性(MTBF・MTTR)とハインリッヒの法則
1. စက်ပစ္စည်း စီမံခန့်ခွဲမှု၏ ရည်ရွယ်ချက်၊ LCC၊ ယုံကြည်စိတ်ချရမှု (MTBF / MTTR) နှင့် ဟိုင်းနရစ်ချ် နိယာမ
「設備管理」とは、企業の生産性を高めるため、設備の調査・研究・設計・製作・据付から、運転・保全・更新・廃棄に至る「設備の一生(ライフサイクル)」全体を通じて最も経済的に活用する総合的な管理活動です。
စက်ပစ္စည်း စီမံခန့်ခွဲမှု (設備管理) ဆိုသည်မှာ ကုမ္ပဏီ၏ ကုန်ထုတ်စွမ်းအား မြင့်မားစေရန်အတွက် သုတေသနပြုခြင်း၊ ဒီဇိုင်းဆွဲခြင်း၊ တည်ဆောက်ခြင်းနှင့် တပ်ဆင်ခြင်းမှသည် မောင်းနှင်လည်ပတ်ခြင်း၊ ပြုပြင်ထိန်းသိမ်းခြင်း၊ အသစ်လဲလှယ်ခြင်းနှင့် စွန့်ပစ်ခြင်းအထိ စက်ပစ္စည်း သက်တမ်းစက်ဝန်း (設備ライフサイクル) တစ်လျှောက်လုံးတွင် စက်ပစ္စည်းကို စီးပွားရေးအရ အတွက်ချေအကိုက်ဆုံးဖြစ်အောင် အသုံးချသည့် ဘက်စုံစီမံခန့်ခွဲမှု လုပ်ငန်း ဖြစ်ပါသည်။
設備の企画・導入コスト(イニシャルコスト)だけでなく、稼働後の運転費・エネルギー費・修繕保全費・廃棄費(ランニングコスト)までを含めた生涯総費用を「ライフサイクルコスト(LCC)」と呼び、これを最小化することが設備管理の大きな目標です。
ကနဦး စီမံကိန်းနှင့် ဝယ်ယူတပ်ဆင်စရိတ် (イニシャルコスト Initial Cost) သာမက တပ်ဆင်ပြီးနောက် မောင်းနှင်လည်ပတ်စရိတ်၊ စွမ်းအင်စရိတ်၊ ပြုပြင်ထိန်းသိမ်းစရိတ်နှင့် စွန့်ပစ်စရိတ် (ランニングコスト Running Cost) တို့ပါ ပါဝင်သော သက်တမ်းတစ်လျှောက် စုစုပေါင်း ကုန်ကျစရိတ်ကို သက်တမ်းတစ်လျှောက် ကုန်ကျစရိတ် (ライフサイクルコスト LCC) ဟု ခေါ်ပြီး LCC အနည်းဆုံးဖြစ်အောင် လျှော့ချခြင်းသည် စက်ပစ္စည်း စီမံခန့်ခွဲမှု၏ အဓိက ရည်မှန်းချက် ဖြစ်ပါသည်။
良い設備に求められる3つの特性は、①経済性(LCCが低く投資効果が高い)、②信頼性(故障しにくく安定稼働する)、③保全性(点検・修理がしやすい)です。
ကောင်းမွန်သော စက်ပစ္စည်းတစ်ခုတွင် ရှိရမည့် အဓိက လက္ခဏာရပ် 3 ခုမှာ ① စီးပွားရေး တွက်ခြေကိုက်မှု (経済性 - LCC နည်းပါးပြီး ရင်းနှီးမြှုပ်နှံမှု အကျိုးအမြတ် မြင့်မားခြင်း)၊ ② ယုံကြည်စိတ်ချရမှု (信頼性 - ပျက်စီးမှု နည်းပါးပြီး တည်ငြိမ်စွာ လည်ပတ်နိုင်ခြင်း) နှင့် ③ ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု (保全性 - စစ်ဆေးရန်နှင့် ပြုပြင်ရန် လွယ်ကူခြင်း) တို့ ဖြစ်ကြပါသည်။
信頼性の指標である「MTBF(平均故障間隔)」は「総稼働時間÷故障回数」で求め(長いほど良い)、保全性の指標である「MTTR(平均修復時間)」は「総修理時間÷故障回数」で求めます(短いほど良い)。
ယုံကြည်စိတ်ချရမှု၏ ညွှန်းကိန်းဖြစ်သော MTBF (ပျက်စီးမှုကြား ပျမ်းမျှချိန် 平均故障間隔) ကို စုစုပေါင်း လည်ပတ်ချိန် ÷ ပျက်စီးသည့် အကြိမ်ရေ ဖြင့် တွက်ချက်ပြီး (တန်ဖိုးကြီးလေ ကောင်းလေဖြစ်သည်)၊ ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု၏ ညွှန်းကိန်းဖြစ်သော MTTR (ပြုပြင်ချိန် ပျမ်းမျှ 平均修復時間) ကို စုစုပေါင်း ပြုပြင်ချိန် ÷ ပျက်စီးသည့် အကြိမ်ရေ ဖြင့် တွက်ချက်ပါသည် (တန်ဖိုးငယ်လေ ကောင်းလေဖြစ်သည်)။
また「ハインリッヒの法則(1:29:300の法則)」が示すとおり、1件の重大災害(大故障)の背後には29件の軽微な災害(小故障)と300件のヒヤリハット(微欠陥・異常の兆候)が隠れており、微欠陥の段階で摘み取ることが不可欠です。
ထို့ပြင် ဟိုင်းနရစ်ချ် နိယာမ (ハインリッヒの法則 1:29:300 စည်းမျဉ်း) အရ ကြီးမားသော မတော်တဆမှု (အကြီးစား စက်ပျက်စီးမှု) 1 ကြိမ်၏ နောက်ကွယ်တွင် အသေးစား မတော်တဆမှု (အသေးစား ပျက်စီးမှု) 29 ကြိမ်နှင့် မတော်တဆ ဖြစ်လုနီးပါး အခြေအနေ / ヒヤリ・ハット (အသေးစား ချို့ယွင်းချက် သို့မဟုတ် ပုံမှန်မဟုတ်သည့် လက္ခဏာ) 300 ကြိမ် ရှိနေသောကြောင့် အသေးစား ချို့ယွင်းချက် အဆင့်ကတည်းက ဖယ်ရှားရှင်းလင်းရန် အလွန်အရေးကြီးပါသည်။
မှတ်ထားရမည့် အချက်များ
- LCC(ライフサイクルコスト)=設備の企画・導入費(イニシャルコスト)+運転・保全・廃棄費(ランニングコスト)の生涯総費用。
LCC (သက်တမ်းတစ်လျှောက် ကုန်ကျစရိတ်) = စက်ပစ္စည်း သက်တမ်းတစ်လျှောက်လုံးရှိ စီမံကိန်းနှင့် ဝယ်ယူတပ်ဆင်စရိတ် (Initial Cost) + လည်ပတ်မှု၊ ပြုပြင်ထိန်းသိမ်းမှုနှင့် စွန့်ပစ်စရိတ် (Running Cost)။ - MTBF(平均故障間隔=稼働時間÷故障回数)は信頼性の指標/MTTR(平均修復時間=修理時間÷故障回数)は保全性の指標。
MTBF (ပျက်စီးမှုကြား ပျမ်းမျှချိန် = လည်ပတ်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ) သည် ယုံကြည်စိတ်ချရမှုကို တိုင်းတာပြီး MTTR (ပြုပြင်ချိန် ပျမ်းမျှ = ပြုပြင်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ) သည် ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှုကို တိုင်းတာသည်။ - ハインリッヒの法則=1件の重大事故(大故障):29件の軽傷(小故障):300件のヒヤリハット(微欠陥)。
ဟိုင်းနရစ်ချ် နိယာမ (ハインリッヒの法則) = ကြီးမားသော မတော်တဆမှု (အကြီးစား ပျက်စီးမှု) 1 ကြိမ် : အသေးစား ထိခိုက်မှု (အသေးစား ပျက်စီးမှု) 29 ကြိမ် : ဖြစ်လုနီးပါး အခြေအနေ (အသေးစား ချို့ယွင်းချက်) 300 ကြိမ်။ - 【例】設備導入費1,500万円・10年間の運転保全費1,200万円・廃棄費100万円 → ライフサイクルコスト(LCC)=1,500+1,200+100=2,800万円
ဥပမာ - စက်ဝယ်ယူစရိတ် 15M yen၊ 10 နှစ်တာ လည်ပတ်ထိန်းသိမ်းစရိတ် 12M yen၊ စွန့်ပစ်စရိတ် 1M yen → သက်တမ်းတစ်လျှောက် ကုန်ကျစရိတ် (LCC) = 15 + 12 + 1 = 28M yen - 【例】計画負荷時間315時間の間に故障5回・修理時間合計15時間 → 総稼働時間=315-15=300時間、MTBF=300÷5=60時間、MTTR=15÷5=3時間
ဥပမာ - စီစဉ်ထားသော မောင်းနှင်ချိန် 315 နာရီအတွင်း ပျက်စီးမှု 5 ကြိမ်နှင့် စုစုပေါင်း ပြုပြင်ချိန် 15 နာရီ ရှိခဲ့ပါက → စုစုပေါင်း လည်ပတ်ချိန် = 315 − 15 = 300 နာရီ၊ MTBF = 300 ÷ 5 = 60 နာရီ၊ MTTR = 15 ÷ 5 = 3 နာရီ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ライフサイクルコスト(LCC:生涯総費用) | သက်တမ်းတစ်လျှောက် ကုန်ကျစရိတ် (LCC - သက်တမ်းတစ်လျှောက် စုစုပေါင်းစရိတ်) |
| MTBF(平均故障間隔:信頼性) | MTBF (ပျက်စီးမှုကြား ပျမ်းမျှချိန် - ယုံကြည်စိတ်ချရမှု) |
| MTTR(平均修復時間:保全性) | MTTR (ပြုပြင်ချိန် ပျမ်းမျှ - ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု) |
| ハインリッヒの法則(1:29:300) | ဟိုင်းနရစ်ချ် နိယာမ (ハインリッヒの法則 1 : 29 : 300 အချိုး) |
2. 保全方式の分類(予防保全PM・事後保全BM・改良保全CM・保全予防MP)
2. ပြုပြင်ထိန်းသိမ်းရေး နည်းလမ်းများ ခွဲခြားခြင်း (ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး PM၊ ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး BM၊ မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး CM၊ ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း MP)
設備保全の方式は、維持活動と改善活動に大別されます。維持活動の代表である「予防保全(PM)」は、故障や停止が起きる前に計画的に点検・部品交換・修理を行う方式です。
စက်ပစ္စည်း ပြုပြင်ထိန်းသိမ်းရေး နည်းလမ်းများကို လက်ရှိအခြေအနေ ထိန်းသိမ်းသည့် လုပ်ငန်းများနှင့် တိုးတက်ကောင်းမွန်အောင် ပြုပြင်သည့် လုပ်ငန်းများဟူ၍ အဓိက 2 ပိုင်း ခွဲခြားထားပါသည်။ ထိန်းသိမ်းသည့် လုပ်ငန်းများကို ကိုယ်စားပြုသည်မှာ ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (予防保全 Preventive Maintenance - PM) ဖြစ်ပြီး စက်ပျက်စီးခြင်း သို့မဟုတ် ရပ်တန့်ခြင်း မဖြစ်ပွားမီ စစ်ဆေးခြင်း၊ အစိတ်အပိုင်း လဲလှယ်ခြင်းနှင့် ပြုပြင်ခြင်းတို့ကို စနစ်တကျ ဆောင်ရွက်ခြင်း ဖြစ်ပါသည်။
予防保全はさらに、一定の稼働時間や周期ごとに無条件で部品交換・分解整備(オーバーホール)を行う「時間基準保全(TBM:定期保全)」と、振動・温度・異音などの劣化状態を診断し限界に達する前に処置する「状態基準保全(CBM:予知保全)」に分かれます。
ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေးကို သတ်မှတ်ထားသော လည်ပတ်ချိန် ကာလအပိုင်းအခြားအလိုက် အစိတ်အပိုင်းများ ပုံမှန်လဲလှယ်ခြင်း သို့မဟုတ် အကြီးစားပြင်ဆင်ခြင်း ပြုလုပ်သည့် အချိန်အပိုင်းအခြားအလိုက် ထိန်းသိမ်းရေး (時間計画保全 / 定期保全 TBM) နှင့် တုန်ခါမှု၊ အပူချိန် သို့မဟုတ် ပုံမှန်မဟုတ်သော အသံများမှတစ်ဆင့် ယိုယွင်းပျက်စီးမှု အခြေအနေကို တိုင်းတာစစ်ဆေးပြီး ကန့်သတ်ချက် မရောက်မီ ပြုပြင်သည့် အခြေအနေတိုင်းတာ ကြိုတင်ထိန်းသိမ်းရေး (状態監視保全 / 予知保全 CBM) ဟူ၍ ထပ်မံခွဲခြားပါသည်။
一方、故障や機能停止が発生してから修理・復旧を行う方式を「事後保全(BM)」と呼びます。影響が大きい突発故障に対処する緊急保全のほか、予備機がある設備や故障しても影響が小さい照明等では、コスト面からあえて計画的に事後保全を選ぶこともあります。
ဆန့်ကျင်ဘက်အားဖြင့် စက်ပျက်စီးခြင်း သို့မဟုတ် လုပ်ဆောင်ချက် ရပ်တန့်ခြင်း ဖြစ်ပေါ်ပြီးမှသာ ပြုပြင်မွမ်းမံသည့် နည်းလမ်းကို ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး (事後保全 Breakdown Maintenance - BM) ဟု ခေါ်ပါသည်။ ရုတ်တရက် ပျက်စီးမှုများအတွက် အရေးပေါ် ပြုပြင်ခြင်းအပြင် မီးချောင်းများ သို့မဟုတ် အရန်စက်ရှိသော အရေးမကြီးသည့် စက်များအတွက် ကုန်ကျစရိတ် သက်သာစေရန် ရည်ရွယ်ချက်ရှိရှိ ပျက်မှပြင်သည့် နည်းလမ်းကို ရွေးချယ်အသုံးပြုခြင်းလည်း ရှိပါသည်။
また改善活動として、故障が再発しないよう(あるいは点検・修理がしやすいよう)設備自体の構造や材質を改良する「改良保全(CM:体質改善)」と、新設備の設計・導入段階から過去の故障データ等を反映して「そもそも故障せず保全も不要な設備(メンテナンスフリー)」を追求する「保全予防(MP)」があります。
တိုးတက်ကောင်းမွန်အောင် ပြုပြင်သည့် လုပ်ငန်းများအနေဖြင့် မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး (改良保全 Corrective Maintenance - CM) သည် ပျက်စီးမှု ထပ်မံမဖြစ်ပွားစေရန် (သို့မဟုတ် စစ်ဆေးပြုပြင်ရ ပိုမိုလွယ်ကူစေရန်) လက်ရှိစက်ပစ္စည်း၏ တည်ဆောက်ပုံ သို့မဟုတ် ကုန်ကြမ်းကို မွမ်းမံပြင်ဆင်ခြင်း ဖြစ်ပြီး ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း (保全予防 Maintenance Prevention - MP) သည် ယခင်ပျက်စီးမှု အချက်အလက်များကို စက်အသစ် ဒီဇိုင်းဆွဲသည့် အဆင့်နှင့် ဝယ်ယူသည့် အဆင့်တွင် ထည့်သွင်းအသုံးချကာ ပျက်စီးမှုလည်းမရှိ၊ ပြုပြင်ထိန်းသိမ်းရန်လည်း မလိုအပ်သော စက်ပစ္စည်း ဖြစ်အောင် ကြိုးပမ်းခြင်း ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 予防保全(PM)=時間基準保全(TBM:一定周期で交換・定期保全)+状態基準保全(CBM:劣化状態を監視・予知保全)。
ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (予防保全 PM) = အချိန်အပိုင်းအခြားအလိုက် ထိန်းသိမ်းရေး (定期保全 TBM - သတ်မှတ်ချိန်အလိုက် ပုံမှန်လဲလှယ်ခြင်း) + အခြေအနေတိုင်းတာ ကြိုတင်ထိန်းသိမ်းရေး (予知保全 CBM - ယိုယွင်းမှု အခြေအနေကို စောင့်ကြည့်တိုင်းတာခြင်း)။ - 事後保全(BM)=故障が起きてから修理する方式(重要度が低い設備では経済的な場合もある)。
ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး (事後保全 BM) = စက်ပျက်စီးပြီးမှ ပြုပြင်ခြင်း (အရေးပါမှု နည်းသော စက်ပစ္စည်းများအတွက် ကုန်ကျစရိတ် သက်သာစေသည်)။ - 改良保全(CM)=既存設備を壊れにくく・直しやすく改造する/保全予防(MP)=新設設計段階から壊れない・保全不要な設備を造る。
မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး (改良保全 CM) = ပျက်စီးမှု ထပ်မဖြစ်စေရန်နှင့် ပြုပြင်ရလွယ်စေရန် လက်ရှိစက်ကို မွမ်းမံပြင်ဆင်ခြင်း / ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း (保全予防 MP) = စက်အသစ် ဒီဇိုင်းဆွဲသည့် အစကတည်းက မပျက်စီးအောင်နှင့် ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 予防保全(PM:TBMとCBM) | ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (予防保全 PM - TBM နှင့် CBM) |
| 事後保全(BM) | ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး (事後保全 BM) |
| 改良保全(CM) | မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး (改良保全 CM) |
| 保全予防(MP) | ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း (保全予防 MP) |
3. 日常保全(清掃・給油・増締め・点検)と自主保全のステップ
3. နေ့စဉ် ထိန်းသိမ်းရေး (သန့်ရှင်းရေးလုပ်ခြင်း၊ ဆီထိုးခြင်း၊ မူလီပြန်ကျပ်ခြင်း၊ စစ်ဆေးခြင်း) နှင့် ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု အဆင့်များ
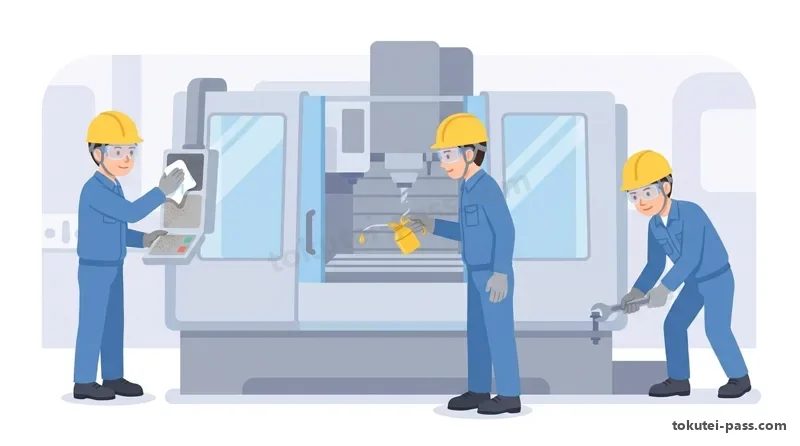
設備の劣化を防ぐ最前線の活動が、毎日の運転前・運転中・運転後に行う「日常保全(日常点検)」です。その基本3条件は「清掃・給油・増締め(ボルト・ナットの緩み止め)」であり、これに五感による「日常点検」を加えます。
စက်ပစ္စည်း ယိုယွင်းပျက်စီးမှုကို ကာကွယ်ပေးသည့် ရှေ့တန်းလုပ်ငန်းစဉ်မှာ နေ့စဉ် စက်မမောင်းမီ၊ မောင်းနှင်နေစဉ်နှင့် မောင်းနှင်ပြီးနောက် လုပ်ဆောင်ရသော နေ့စဉ် ထိန်းသိမ်းရေး (日常保全 / နေ့စဉ်စစ်ဆေးခြင်း) ဖြစ်ပါသည်။ ၎င်း၏ အခြေခံအချက် 3 ချက်မှာ သန့်ရှင်းရေးလုပ်ခြင်း (清掃)၊ ဆီထိုးခြင်း (給油) နှင့် မူလီပြန်ကျပ်ခြင်း (増し締め - ဘိုးနှင့်နပ်များ ချောင်နေမှုကို ကာကွယ်ခြင်း) တို့ဖြစ်ပြီး အာရုံငါးပါးသုံး၍ နေ့စဉ်စစ်ဆေးခြင်း (日常点検) နှင့် ပေါင်းစပ်လုပ်ဆောင်ပါသည်။
製造部門のオペレーター(運転員)自身が「自分の設備は自分で守る」という意識を持ち、日常保全や小整備を行う活動を「自主保全」と呼びます(専門の保全部門が行う専門保全と対になります)。
ထုတ်လုပ်ရေး လုပ်သားများကိုယ်တိုင်က ငါ့စက်ကို ငါကိုယ်တိုင် ကာကွယ်စောင့်ရှောက်မည် ဟူသော စိတ်ဓာတ်ဖြင့် နေ့စဉ် ထိန်းသိမ်းရေးနှင့် အသေးစား ပြုပြင်ထိန်းသိမ်းမှုများ လုပ်ဆောင်သည့် လုပ်ငန်းစဉ်ကို ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု (自主保全 Autonomous Maintenance) ဟု ခေါ်ပါသည် (သီးသန့် ပြုပြင်ထိန်းသိမ်းရေးဌာနက လုပ်ဆောင်သည့် ကျွမ်းကျင်ထိန်းသိမ်းရေး 専門保全 နှင့် တွဲဖက်လုပ်ဆောင်ပါသည်)။
自主保全において特に重要な考え方が「清掃は点検なり」です。設備の隅々まで自らの手で拭き上げることで、ボルトの緩み・亀裂・油漏れ・発熱・異音といった微欠陥(不工合)を五感(視覚・聴覚・触覚・嗅覚)で早期に発見できます。
ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှုတွင် အထူးအရေးကြီးသော အခြေခံမူမှာ သန့်ရှင်းရေးလုပ်ခြင်းသည် စစ်ဆေးခြင်းပင်ဖြစ်သည် (清掃は点検なり) ဟူသော အချက်ဖြစ်ပါသည်။ လုပ်သားများသည် စက်၏ ထောင့်တိုင်းကို မိမိတို့လက်ဖြင့် ပွတ်တိုက်သန့်ရှင်းခြင်းအားဖြင့် အာရုံငါးပါး (အမြင်၊ အကြား၊ အထိအတွေ့၊ အနံ့) ကို သုံးကာ မူလီချောင်နေခြင်း၊ အက်ကွဲခြင်း၊ ဆီယိုစိမ့်ခြင်း၊ အပူလွန်ကဲခြင်းနှင့် ပုံမှန်မဟုတ်သော အသံထွက်ခြင်း စသည့် အသေးစား ချို့ယွင်းချက်များ (微欠陥) ကို စောစီးစွာ ရှာဖွေတွေ့ရှိနိုင်ပါသည်။
自主保全は7ステップで段階的に展開されます。第1ステップ「初期清掃(不工合の発見と復元)」から始まり、第2ステップ「発生源・困難個所対策」、第3ステップ「自主保全仮基準の作成」、第4ステップ「総点検」、第5ステップ「自主点検」、第6ステップ「標準化」、第7ステップ「自主管理の徹底」へと進みます。
ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှုကို အဆင့် 7 ဆင့်ဖြင့် တစ်ဆင့်ချင်း အကောင်အထည်ဖော်ပါသည်။ အဆင့် 1 ကနဦး သန့်ရှင်းရေးလုပ်ခြင်း (ပုံမှန်မဟုတ်မှုများကို ရှာဖွေဖော်ထုတ်၍ မူလအတိုင်း ပြန်လည်ပြုပြင်ခြင်း) မှစတင်၍ အဆင့် 2 ညစ်ပတ်မှု အရင်းအမြစ်များနှင့် သန့်ရှင်းရခက်ခဲသော နေရာများအတွက် ဖြေရှင်းနည်းများ လုပ်ဆောင်ခြင်း၊ အဆင့် 3 ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု ယာယီစံနှုန်းများ ရေးဆွဲခြင်း၊ အဆင့် 4 အထွေထွေ စစ်ဆေးခြင်း၊ အဆင့် 5 ကိုယ်တိုင် စစ်ဆေးခြင်း၊ အဆင့် 6 စံသတ်မှတ်ခြင်း နှင့် အဆင့် 7 အပြည့်အဝ ကိုယ်တိုင်စီမံခန့်ခွဲခြင်း တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 設備の基本3条件(劣化防止の日常保全)=「清掃・給油・増締め」+五感による日常点検。
စက်ပစ္စည်း၏ အခြေခံအချက် 3 ချက် (ယိုယွင်းမှု ကာကွယ်ရန် နေ့စဉ် ထိန်းသိမ်းရေး) = သန့်ရှင်းရေးလုပ်ခြင်း၊ ဆီထိုးခြင်းနှင့် မူလီပြန်ကျပ်ခြင်း + အာရုံငါးပါးဖြင့် နေ့စဉ်စစ်ဆေးခြင်း။ - 自主保全=オペレーターが「自分の設備は自分で守る」活動であり、「清掃は点検なり」を合言葉に微欠陥を発見・復元する。
ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု (自主保全) = လုပ်သားများက မိမိတို့၏ စက်ပစ္စည်းကို ကိုယ်တိုင်ကာကွယ်စောင့်ရှောက်ပြီး သန့်ရှင်းရေးလုပ်ခြင်းသည် စစ်ဆေးခြင်းပင်ဖြစ်သည် ဟူသော ဆောင်ပုဒ်ဖြင့် အသေးစား ချို့ယွင်းချက်များကို ရှာဖွေပြုပြင်ခြင်း။ - 自主保全の第1ステップは「初期清掃」、第2ステップは「汚れの発生源・清掃困難個所対策」、第3ステップは「仮基準の作成」。
ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု၏ အဆင့် 1 မှာ ကနဦး သန့်ရှင်းရေးလုပ်ခြင်း (初期清掃)၊ အဆင့် 2 မှာ ညစ်ပတ်မှု အရင်းအမြစ်နှင့် သန့်ရှင်းရခက်သော နေရာများအတွက် ဖြေရှင်းနည်း (発生源・困難個所対策) နှင့် အဆင့် 3 မှာ ယာယီစံနှုန်းများ ရေးဆွဲခြင်း တို့ ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 日常保全(清掃・給油・増締め) | နေ့စဉ် ထိန်းသိမ်းရေး (日常保全 - သန့်ရှင်းရေးလုပ်ခြင်း၊ ဆီထိုးခြင်း၊ မူလီပြန်ကျပ်ခြင်း) |
| 自主保全(自分の設備は自分で守る) | ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု (自主保全 - မိမိစက်ကို ကိုယ်တိုင်ကာကွယ်ခြင်း) |
| 清掃は点検なり | သန့်ရှင်းရေးလုပ်ခြင်းသည် စစ်ဆေးခြင်းပင်ဖြစ်သည် (清掃は点検なり) |
| 発生源・困難個所対策 | ညစ်ပတ်မှု အရင်းအမြစ်နှင့် သန့်ရှင်းရခက်သော နေရာများအတွက် ဖြေရှင်းနည်း (発生源・困難個所対策) |
4. TPM(全員参加の生産保全)の定義と8本柱
4. TPM (အားလုံးပါဝင်သော စက်ပစ္စည်း ထိန်းသိမ်းရေး) ၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက်နှင့် မဏ္ဍိုင်ကြီး 8 ရပ်
「TPM(Total Productive Maintenance:全員参加の生産保全)」とは、生産システム効率化の極限(総合的効率化)を追求する企業体質づくりを目標に、災害ゼロ・不良ゼロ・故障ゼロなどあらゆるロスを未然防止する全員参加の活動です。
TPM (အားလုံးပါဝင်သော စက်ပစ္စည်း ထိန်းသိမ်းရေး 全員参加の生産保全 Total Productive Maintenance) ဆိုသည်မှာ မတော်တဆမှု သုည၊ ချို့ယွင်းချက် သုည၊ စက်ပျက်စီးမှု သုည ဖြစ်စေရန် ရည်ရွယ်၍ ဆုံးရှုံးမှုအားလုံးကို ကြိုတင်ကာကွယ်ပြီး ထုတ်လုပ်မှုစနစ် စွမ်းဆောင်ရည်ကို အမြင့်ဆုံးအထိ မြှင့်တင်နိုင်သည့် ကုမ္ပဏီယဉ်ကျေးမှု တည်ဆောက်သော ကုမ္ပဏီတစ်ခုလုံးနှင့် ဝန်ထမ်းအားလုံး ပါဝင်သည့် လုပ်ငန်းစဉ် ဖြစ်ပါသည်။
TPMには3つの大きな特徴があります。①生産部門だけでなく開発・営業・管理など「全社すべての部門」にわたること、②設備のライフサイクル「全段階」を対象とすること、③経営トップから第一線の作業員まで「全員参加」で重複小集団活動により推進することです。
TPM တွင် အဓိက လက္ခဏာရပ် 3 ခု ရှိပါသည်။ ① ထုတ်လုပ်ရေးဌာနသာမက ဖွံ့ဖြိုးရေး၊ အရောင်းနှင့် အုပ်ချုပ်ရေး အပါအဝင် ကုမ္ပဏီတစ်ခုလုံးရှိ ဌာနအားလုံး ပါဝင်ခြင်း၊ ② စက်ပစ္စည်း သက်တမ်းစက်ဝန်း၏ အဆင့်အားလုံး ပါဝင်ခြင်းနှင့် ③ အဖွဲ့ငယ် လုပ်ငန်းစဉ်များ အဆင့်ဆင့် ချိတ်ဆက်မှု (重複小集団活動) မှတစ်ဆင့် ထိပ်တန်းစီမံခန့်ခွဲသူမှ ရှေ့တန်းလုပ်သားအထိ အားလုံးပါဝင် ဆောင်ရွက်ခြင်း တို့ ဖြစ်ကြပါသည်။
TPMは次の「8本柱」で展開されます。①個別改善(16大ロスの撲滅)、②自主保全(オペレーターによる日常保全)、③計画保全(保全部門による専門保全)、④教育訓練(運転・保全スキルの育成)が現場の4本柱です。
TPM ကို မဏ္ဍိုင်ကြီး 8 ရပ် (8本柱) ဖြင့် အကောင်အထည်ဖော်ပါသည်။ လုပ်ငန်းခွင် မဏ္ဍိုင် 4 ရပ်မှာ ① သီးခြားတိုးတက်ကောင်းမွန်အောင် ပြုလုပ်ခြင်း (個別改善 - ဆုံးရှုံးမှုကြီး 16 မျိုးကို ဖယ်ရှားခြင်း)၊ ② ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု (自主保全 - လုပ်သားများ၏ နေ့စဉ်ထိန်းသိမ်းရေး)၊ ③ စီမံကိန်းချ ထိန်းသိမ်းရေး (計画保全 - ပြုပြင်ထိန်းသိမ်းရေးဌာန၏ ကျွမ်းကျင်ထိန်းသိမ်းရေး) နှင့် ④ ပညာပေးခြင်းနှင့် လေ့ကျင့်သင်ကြားခြင်း (教育訓練 - မောင်းနှင်မှုနှင့် ထိန်းသိမ်းရေး စွမ်းရည် မြှင့်တင်ခြင်း) တို့ ဖြစ်ကြပါသည်။
さらに全社的な柱として、⑤初期管理(新製品・新設備の垂直立上げ・MP設計)、⑥品質保全(不良ゼロの設備条件設定・維持)、⑦管理・間接部門の効率化(事務TPM)、⑧安全・衛生・環境管理(災害ゼロ・環境負荷低減)の計8本柱で構成されます。
ကုမ္ပဏီတစ်ခုလုံးဆိုင်ရာ မဏ္ဍိုင် 4 ရပ်မှာ ⑤ ကနဦးအဆင့် စီမံခန့်ခွဲမှု (初期管理 - ထုတ်ကုန်/စက်ပစ္စည်းအသစ်များ အချိန်တိုအတွင်း အောင်မြင်စွာ စတင်လည်ပတ်နိုင်ရေး 垂直立ち上げ နှင့် MP ဒီဇိုင်း)၊ ⑥ အရည်အသွေး ထိန်းသိမ်းရေး (品質保全 - ချို့ယွင်းချက် သုညဖြစ်စေရန် စက်အခြေအနေများ သတ်မှတ်ထိန်းသိမ်းခြင်း)၊ ⑦ အုပ်ချုပ်ရေးနှင့် သွယ်ဝိုက်ဌာနများ စွမ်းဆောင်ရည် မြှင့်တင်ရေး (管理・間接部門の効率化) နှင့် ⑧ ဘေးအန္တရာယ်ကင်းရှင်းရေး၊ ကျန်းမာရေးနှင့် သဘာဝပတ်ဝန်းကျင် စီမံခန့်ခွဲမှု (安全・環境管理 - မတော်တဆမှု သုညနှင့် သဘာဝပတ်ဝန်းကျင် ထိခိုက်မှု လျှော့ချရေး) တို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- TPM=「災害ゼロ・不良ゼロ・故障ゼロ」を目指し、トップから第一線作業員まで「全員参加」の重複小集団活動で行う生産保全。
TPM = အဆင့်ဆင့် ချိတ်ဆက်ထားသော အဖွဲ့ငယ် လုပ်ငန်းစဉ်များဖြင့် ထိပ်တန်းအမှုဆောင်မှ ရှေ့တန်းလုပ်သားအထိ ဝန်ထမ်းအားလုံး ပါဝင်ကာ မတော်တဆမှု သုည၊ ချို့ယွင်းချက် သုည၊ စက်ပျက်စီးမှု သုည ဖြစ်စေရန် ရည်ရွယ်သည့် ထုတ်လုပ်မှု ထိန်းသိမ်းရေး လုပ်ငန်းစဉ်။ - TPMの8本柱:①個別改善、②自主保全、③計画保全、④教育訓練、⑤初期管理、⑥品質保全、⑦管理・間接部門効率化、⑧安全・環境管理。
TPM ၏ မဏ္ဍိုင် 8 ရပ် - ① သီးခြားတိုးတက်ကောင်းမွန်အောင် ပြုလုပ်ခြင်း (個別改善)၊ ② ကိုယ်တိုင်ထိန်းသိမ်းစောင့်ရှောက်မှု (自主保全)၊ ③ စီမံကိန်းချ ထိန်းသိမ်းရေး (計画保全)၊ ④ ပညာပေးနှင့် လေ့ကျင့်ရေး (教育訓練)၊ ⑤ ကနဦးအဆင့် စီမံခန့်ခွဲမှု (初期管理)၊ ⑥ အရည်အသွေး ထိန်းသိမ်းရေး (品質保全)၊ ⑦ ရုံး/သွယ်ဝိုက်ဌာန စွမ်းဆောင်ရည်မြှင့်တင်ရေး၊ ⑧ ဘေးကင်းရေးနှင့် သဘာဝပတ်ဝန်းကျင်။ - 「垂直立上げ(設計から量産試運転までの期間短縮と初期トラブル防止)」は第5の柱「初期管理」の役割。
ဒီဇိုင်းအဆင့်မှ အမြောက်အမြား စမ်းသပ်ထုတ်လုပ်သည့် အဆင့်အထိ ကာလကို လျှော့ချပြီး ကနဦးပြဿနာများ ကာကွယ်သည့် အချိန်တိုအတွင်း အောင်မြင်စွာ စတင်လည်ပတ်ခြင်း (垂直立ち上げ Vertical Startup) သည် 5 ခုမြောက် မဏ္ဍိုင်ဖြစ်သော ကနဦးအဆင့် စီမံခန့်ခွဲမှု (初期管理) ၏ အခန်းကဏ္ဍ ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| TPM(全員参加の生産保全) | TPM (全員参加の生産保全 အားလုံးပါဝင်သော စက်ပစ္စည်း ထိန်းသိမ်းရေး) |
| 重複小集団活動 | အဆင့်ဆင့် ချိတ်ဆက်ထားသော အဖွဲ့ငယ် လုပ်ငန်းစဉ်များ (重複小集団活動) |
| TPMの8本柱 | TPM ၏ မဏ္ဍိုင်ကြီး 8 ရပ် (TPMの8本柱) |
| 初期管理(垂直立上げ) | ကနဦးအဆင့် စီမံခန့်ခွဲမှု (初期管理 - အချိန်တိုအတွင်း အောင်မြင်စွာ စတင်လည်ပတ်ခြင်း) |
| 品質保全 | အရည်အသွေး ထိန်းသိမ်းရေး (品質保全) |
5. 設備の6大ロスと設備総合効率(OEE)の計算
5. စက်ပစ္စည်း၏ ဆုံးရှုံးမှုကြီး 6 မျိုးနှင့် စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (OEE) တွက်ချက်ခြင်း
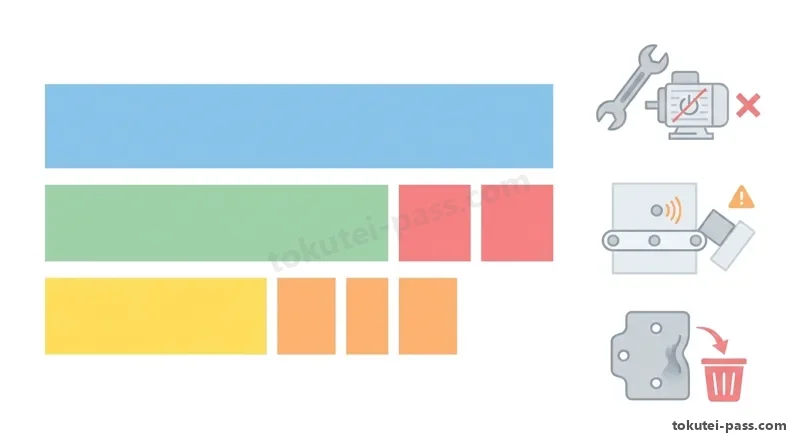
設備の効率を阻害する要因は「設備の6大ロス(または刃具交換ロスを分けて7大ロス)」と呼ばれ、3つのカテゴリーに分けて管理・計算します。
စက်ပစ္စည်း စွမ်းဆောင်ရည်ကို အဟန့်အတားဖြစ်စေသော အချက်များကို စက်ပစ္စည်း၏ ဆုံးရှုံးမှုကြီး 6 မျိုး (6大ロス - ဖြတ်တောက်ကိရိယာ လဲလှယ်ချိန် ဆုံးရှုံးမှုကို သီးခြားခွဲထုတ်ပါက ဆုံးရှုံးမှုကြီး 7 မျိုး) ဟု ခေါ်ပြီး ကဏ္ဍ 3 ခု ခွဲ၍ စီမံခန့်ခွဲ တွက်ချက်ပါသည်။
第1の「停止ロス」は、①故障ロス(突発・慢性故障による停止)と②段取り・調整ロス(品種切替や刃具交換による停止)です。負荷時間から停止ロスを引いたものが「稼働時間」であり、「時間稼働率=稼働時間÷負荷時間」となります。
ပထမကဏ္ဍဖြစ်သော စက်ရပ်တန့်ချိန် ဆုံးရှုံးမှုများ (停止ロス Downtime Losses) တွင် ① စက်ပျက်စီးမှု ဆုံးရှုံးမှု (故障ロス - ရုတ်တရက် သို့မဟုတ် နာတာရှည် ပျက်စီးမှုကြောင့် ရပ်တန့်ခြင်း) နှင့် ② စက်ပြင်ဆင်ချိန်နှင့် ချိန်ညှိချိန် ဆုံးရှုံးမှု (段取り・調整ロス - ထုတ်ကုန်အမျိုးအစား ပြောင်းလဲခြင်း သို့မဟုတ် ကိရိယာ လဲလှယ်ခြင်းကြောင့် ရပ်တန့်ခြင်း) တို့ ပါဝင်ပါသည်။ မောင်းနှင်ရန် သတ်မှတ်ချိန် (負荷時間 Loading Time) မှ စက်ရပ်တန့်ချိန် ဆုံးရှုံးမှုကို နုတ်ပါက လည်ပတ်ချိန် (稼働時間 Operating Time) ရရှိပြီး အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း (時間稼働率 Availability) = လည်ပတ်ချိန် ÷ မောင်းနှင်ရန် သတ်မှတ်ချိန် ဖြစ်ပါသည်။
第2の「性能ロス」は、③チョコ停・空転ロス(センサー検知やワーク詰まりによる一時的な小停止や空回り)と④速度低下ロス(設計基準速度より遅い運転)です。稼働時間から性能ロスを引いた割合が「性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間」です。
ဒုတိယကဏ္ဍဖြစ်သော စွမ်းဆောင်ရည် ဆုံးရှုံးမှုများ (性能ロス Performance Losses) တွင် ③ ခေတ္တရပ်တန့်မှုနှင့် အလွတ်လည်ပတ်မှု ဆုံးရှုံးမှု (チョコ停・空転ロス - အာရုံခံကိရိယာ အချက်ပြခြင်း သို့မဟုတ် ပစ္စည်းညပ်ခြင်းကြောင့် ခဏတာ ရပ်တန့်ခြင်း သို့မဟုတ် အလွတ်လည်နေခြင်း) နှင့် ④ အမြန်နှုန်း ကျဆင်းမှု ဆုံးရှုံးမှု (速度低下ロス - ဒီဇိုင်းပါ စံသတ်မှတ် အမြန်နှုန်းထက် နှေးကွေးစွာ လည်ပတ်ခြင်း) တို့ ပါဝင်ပါသည်။ စွမ်းဆောင်ရည် ဆုံးရှုံးမှုများကို နုတ်ပြီးနောက် ရရှိသော အချိုးမှာ စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း (性能稼働率 Performance Efficiency) = (စံသတ်မှတ် စက်ဝန်းချိန် × ထုတ်လုပ်သည့် အရေအတွက်) ÷ လည်ပတ်ချိန် ဖြစ်ပါသည်။
第3の「不良ロス」は、⑤不良・手直しロスと⑥立上がり(スタートアップ)歩留まりロスです。加工数量に対する良品の割合が「適合品率(良品率)=良品数量÷加工数量」です。
တတိယကဏ္ဍဖြစ်သော ချို့ယွင်းချက် ဆုံးရှုံးမှုများ (不良ロス Defect Losses) တွင် ⑤ ချို့ယွင်းချက်နှင့် ပြန်လည်ပြုပြင်ရမှု ဆုံးရှုံးမှု (不良・手直しロス) နှင့် ⑥ စတင်လည်ပတ်ချိန် အထွက်နှုန်း ဆုံးရှုံးမှု (初期収率ロス / スタートロス) တို့ ပါဝင်ပါသည်။ စုစုပေါင်း ထုတ်လုပ်သည့် အရေအတွက်အပေါ် ကောင်းမွန်သော ပစ္စည်းအရေအတွက်၏ အချိုးမှာ အရည်အသွေးကောင်းနှုန်း (良品率 Quality Rate) = ကောင်းမွန်သော ပစ္စည်းအရေအတွက် ÷ ထုတ်လုပ်သည့် အရေအတွက် ဖြစ်ပါသည်။
これら3つの率を掛け合わせた「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」が、設備が真に価値を生み出した割合(価値稼働時間÷負荷時間)を示します。
ဤနှုန်းထား 3 ခုကို မြှောက်လိုက်ပါက စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (設備総合効率 OEE) = အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း × စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း × အရည်အသွေးကောင်းနှုန်း ရရှိပြီး စက်ပစ္စည်းက အမှန်တကယ် တန်ဖိုးဖန်တီးပေးခဲ့သည့် အချိန်အချိုး (တန်ဖိုးရှိ လည်ပတ်ချိန် ÷ မောင်းနှင်ရန် သတ်မှတ်ချိန်) ကို ဖော်ပြပါသည်။
မှတ်ထားရမည့် အချက်များ
- 停止ロス(故障・段取り調整)→時間稼働率=(負荷時間-停止ロス時間)÷負荷時間。
စက်ရပ်တန့်ချိန် ဆုံးရှုံးမှုများ (ပျက်စီးမှု၊ စက်ပြင်ဆင်/ချိန်ညှိမှု) → အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း (時間稼働率) = (မောင်းနှင်ရန် သတ်မှတ်ချိန် - စက်ရပ်တန့်ချိန် ဆုံးရှုံးမှု) ÷ မောင်းနှင်ရန် သတ်မှတ်ချိန်။ - 性能ロス(チョコ停空転・速度低下)→性能稼働率=(基準サイクルタイム×加工数量)÷稼働時間。
စွမ်းဆောင်ရည် ဆုံးရှုံးမှုများ (ခေတ္တရပ်တန့်မှု チョコ停 / အလွတ်လည်ပတ်မှု၊ အမြန်နှုန်း ကျဆင်းမှု) → စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း (性能稼働率) = (စံသတ်မှတ် စက်ဝန်းချိန် × ထုတ်လုပ်သည့် အရေအတွက်) ÷ လည်ပတ်ချိန်။ - 設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率(良品率)。
စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (設備総合効率 OEE) = အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း × စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း × အရည်အသွေးကောင်းနှုန်း (良品率)။ - 【例】負荷時間500分・停止ロス50分、基準サイクルタイム0.5分/個で加工数量720個 → 稼働時間=500-50=450分、時間稼働率=450÷500×100=90%、性能稼働率=(0.5×720)÷450×100=80%
ဥပမာ - မောင်းနှင်ရန် သတ်မှတ်ချိန် 500 မိနစ်၊ စက်ရပ်တန့်ချိန် ဆုံးရှုံးမှု 50 မိနစ်၊ စံသတ်မှတ် စက်ဝန်းချိန် 0.5 မိနစ်/ခု၊ ထုတ်လုပ်သည့် အရေအတွက် 720 ခု → လည်ပတ်ချိန် = 500 − 50 = 450 မိနစ်၊ အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း = 450 ÷ 500 × 100 = 90%၊ စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း = (0.5 × 720) ÷ 450 × 100 = 80% - 【例】加工数量720個のうち良品684個(時間稼働率90%・性能稼働率80%) → 適合品率=684÷720×100=95%、設備総合効率(OEE)=0.90×0.80×0.95×100=68.4%
ဥပမာ - ထုတ်လုပ်သည့် 720 ခုအနက် ကောင်းမွန်သောပစ္စည်း 684 ခု (အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း 90%၊ စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း 80%) → အရည်အသွေးကောင်းနှုန်း = 684 ÷ 720 × 100 = 95%၊ စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (OEE) = 0.90 × 0.80 × 0.95 × 100 = 68.4%
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 設備の6大ロス(停止・性能・不良ロス) | စက်ပစ္စည်း၏ ဆုံးရှုံးမှုကြီး 6 မျိုး (6大ロス - ရပ်တန့်ချိန်၊ စွမ်းဆောင်ရည်၊ ချို့ယွင်းချက် ဆုံးရှုံးမှုများ) |
| チョコ停・空転ロス | ခေတ္တရပ်တန့်မှု (チョコ停) နှင့် အလွတ်လည်ပတ်မှု ဆုံးရှုံးမှု (空転ロス) |
| 設備総合効率(OEE) | စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (設備総合効率 OEE) |
| 時間稼働率・性能稼働率・適合品率 | အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း (時間稼働率)၊ စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း (性能稼働率) နှင့် အရည်အသွေးကောင်းနှုန်း (良品率) |
6. 設備劣化の分類(機能的劣化と経済的劣化、自然劣化と強制劣化)
6. စက်ပစ္စည်း ယိုယွင်းပျက်စီးမှု အမျိုးအစားခွဲခြားခြင်း (လုပ်ဆောင်ချက်အရနှင့် စီးပွားရေးအရ၊ သဘာဝအလျောက်နှင့် လူကြောင့်ဖြစ်သော ယိုယွင်းမှု)
設備の価値や性能が低下する「設備劣化」は、技術的・経済的な観点から「機能的劣化」と「経済的劣化」に分けられます。
စက်ပစ္စည်းများ၏ တန်ဖိုး သို့မဟုတ် စွမ်းဆောင်ရည် ကျဆင်းသွားခြင်းဖြစ်သည့် စက်ပစ္စည်း ယိုယွင်းပျက်စီးမှု (設備劣化) ကို နည်းပညာနှင့် စီးပွားရေး ရှုထောင့်မှနေ၍ လုပ်ဆောင်ချက်အရ ယိုယွင်းမှု (機能的劣化) နှင့် စီးပွားရေးအရ ယိုယွင်းမှု (経済的劣化) ဟူ၍ ခွဲခြားထားပါသည်။
「機能的劣化」のうち、摩耗・腐食・疲労・破損などにより設備自体の物理的な性能や精度が低下することを「絶対的劣化(物理的劣化)」と呼びます。
လုပ်ဆောင်ချက်အရ ယိုယွင်းမှုအတွင်း၌ ပွန်းစားခြင်း၊ သံချေးတက်ခြင်း၊ သတ္တုညောင်းညာခြင်း သို့မဟုတ် ကျိုးပဲ့ခြင်းတို့ကြောင့် စက်ကိုယ်တိုင်၏ ရုပ်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည် သို့မဟုတ် တိကျမှု ကျဆင်းသွားခြင်းကို ပကတိ ယိုယွင်းမှု (絶対的劣化 / ရုပ်ပိုင်းဆိုင်ရာ အိုမင်းယိုယွင်းမှု) ဟု ခေါ်ပါသည်။
これに対し、設備自体はまだ動くものの、技術革新により高性能な新型機械が登場したり市場ニーズが変化したりして、旧設備が見劣りしてしまう現象を「相対的劣化(陳腐化)」、また維持費がかさみ採算が合わなくなることを「経済的劣化」と呼びます。
ဆန့်ကျင်ဘက်အားဖြင့် စက်ကိုယ်တိုင်က ကောင်းမွန်စွာ လည်ပတ်နိုင်သေးသော်လည်း နည်းပညာ အသစ်အဆန်းများကြောင့် စွမ်းဆောင်ရည် ပိုမြင့်သော မော်ဒယ်အသစ်များ ပေါ်ထွက်လာခြင်း သို့မဟုတ် ဈေးကွက်လိုအပ်ချက် ပြောင်းလဲသွားခြင်းကြောင့် စက်အဟောင်းမှာ ခေတ်နောက်ကျ နိမ့်ကျသွားခြင်းကို နှိုင်းယှဉ်ချက်အရ ယိုယွင်းမှု (相対的劣化 / ခေတ်ကုန်သွားခြင်း 陳腐化) ဟု ခေါ်ပြီး ပြုပြင်ထိန်းသိမ်းစရိတ် မြင့်တက်လာ၍ ဆက်လက်သုံးစွဲရန် တွက်ခြေမကိုက်တော့ခြင်းကို စီးပွားရေးအရ ယိုယွင်းမှု (経済的劣化) ဟု ခေါ်ပါသည်။
一方、現場の保全管理において最も重要な分類が「自然劣化」と「強制劣化」です。「自然劣化」とは、正しい方法で使用・手入れしていても、時間の経過とともに本来の寿命にしたがって少しずつ進む劣化です。
တစ်ဖက်တွင် လုပ်ငန်းခွင် ပြုပြင်ထိန်းသိမ်းရေး စီမံခန့်ခွဲမှုအတွက် အရေးအကြီးဆုံး ခွဲခြားမှုမှာ သဘာဝအလျောက် ယိုယွင်းမှု (自然劣化) နှင့် လူကြောင့် အတင်းအကျပ် ဖြစ်ပေါ်သော ယိုယွင်းမှု (強制劣化 Forced Deterioration) တို့ ဖြစ်ပါသည်။ သဘာဝအလျောက် ယိုယွင်းမှုဆိုသည်မှာ စက်ကို နည်းလမ်းတကျ မောင်းနှင်ပြီး စနစ်တကျ ထိန်းသိမ်းစောင့်ရှောက်သော်လည်း သက်တမ်းအလိုက် အချိန်ကြာလာသည်နှင့်အမျှ တဖြည်းဖြည်း ပွန်းစားယိုယွင်းလာခြင်း ဖြစ်ပါသည်။
逆に「強制劣化」とは、清掃・給油・増締めを怠ったり、無理な過負荷運転や誤操作を行ったりすることで、人為的に本来より急速に早めてしまう劣化です。日常保全の第一の役割は、この「強制劣化の排除」にあります。
ဆန့်ကျင်ဘက်အားဖြင့် လူကြောင့် အတင်းအကျပ် ဖြစ်ပေါ်သော ယိုယွင်းမှု (強制劣化) ဆိုသည်မှာ သန့်ရှင်းရေးလုပ်ခြင်း၊ ဆီထိုးခြင်းနှင့် မူလီပြန်ကျပ်ခြင်းတို့ကို ပျက်ကွက်ခြင်း သို့မဟုတ် ဝန်ပိုတင်မောင်းနှင်ခြင်းနှင့် မှားယွင်းစွာ ကိုင်တွယ်မောင်းနှင်ခြင်းတို့ကြောင့် ပုံမှန်ထက် အဆပေါင်းများစွာ လျင်မြန်စွာ ပျက်စီးယိုယွင်းသွားခြင်း ဖြစ်ပါသည်။ နေ့စဉ် ထိန်းသိမ်းရေး၏ အဓိက တာဝန်မှာ လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化) ကို ဖယ်ရှားပပျောက်စေခြင်း ပင် ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 絶対的劣化(物理的な摩耗・老朽化)vs 相対的劣化(新技術の登場や市場変化による陳腐化)。
ပကတိ ယိုယွင်းမှု (絶対的劣化 - ရုပ်ပိုင်းဆိုင်ရာ ပွန်းစားခြင်းနှင့် အိုမင်းခြင်း) နှင့် နှိုင်းယှဉ်ချက်အရ ယိုယွင်းမှု (相対的劣化 - နည်းပညာအသစ် သို့မဟုတ် ဈေးကွက်ပြောင်းလဲမှုကြောင့် ခေတ်ကုန်သွားခြင်း)။ - 自然劣化=正しく使っていても経年で進む劣化/強制劣化=清掃・給油・増締め不足や誤操作で人為的に早まる劣化。
သဘာဝအလျောက် ယိုယွင်းမှု (自然劣化) = နည်းလမ်းတကျ သုံးစွဲသော်လည်း တဖြည်းဖြည်း အိုမင်းလာခြင်း / လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化) = သန့်ရှင်းရေး၊ ဆီထိုးခြင်း၊ မူလီကျပ်ခြင်း ပျက်ကွက်မှု သို့မဟုတ် မှားယွင်းကိုင်တွယ်မှုကြောင့် အချိန်မတိုင်မီ အမြန်ပျက်စီးခြင်း။ - 日常保全(清掃・給油・増締め)を徹底して「強制劣化」をゼロにし、自然劣化のみの状態に戻すことが保全の基本。
နေ့စဉ် ထိန်းသိမ်းရေး (သန့်ရှင်းရေး၊ ဆီထိုးခြင်း၊ မူလီပြန်ကျပ်ခြင်း) ကို သေချာစွာ လုပ်ဆောင်၍ လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化) ကို သုညအထိ လျှော့ချပြီး သဘာဝအလျောက် ယိုယွင်းမှု အခြေအနေသို့သာ ပြန်လည်ရောက်ရှိစေခြင်းသည် ထိန်းသိမ်းရေး၏ အခြေခံအုတ်မြစ် ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 絶対的劣化(老朽化)と相対的劣化(陳腐化) | ပကတိ ယိုယွင်းမှု (絶対的劣化 - အိုမင်းခြင်း) နှင့် နှိုင်းယှဉ်ချက်အရ ယိုယွင်းမှု (相対的劣化 - ခေတ်ကုန်ခြင်း) |
| 経済的劣化 | စီးပွားရေးအရ ယိုယွင်းမှု (経済的劣化) |
| 自然劣化 | သဘာဝအလျောက် ယိုယွင်းမှု (自然劣化) |
| 強制劣化(人為的な劣化促進) | လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化 - လူ့ပေါ့ဆမှုကြောင့် အမြန်ပွန်းစားပျက်စီးခြင်း) |
7. 故障曲線(バスタブ曲線)の3期間と故障対策
7. ပျက်စီးမှုမျဉ်းကွေး (ရေချိုးကန်ပုံမျဉ်းကွေး Bathtub Curve) ၏ ကာလ 3 ပိုင်းနှင့် ဖြေရှင်းနည်းများ
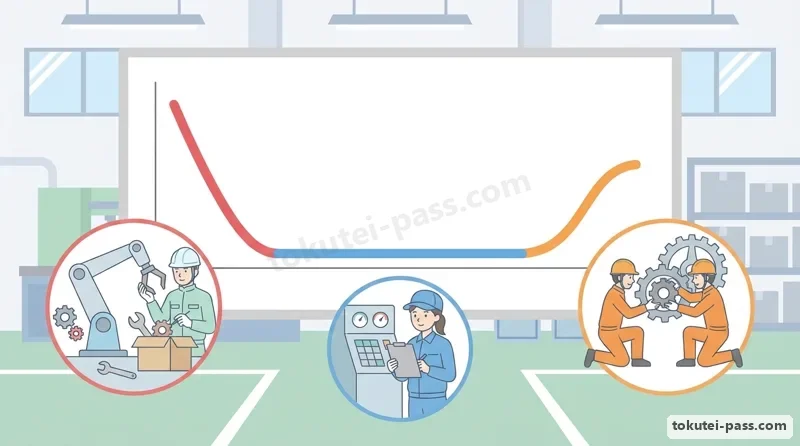
横軸に設備の「使用時間(経過時間)」、縦軸に「故障率」をとってグラフ化すると、西洋の浴槽(バスタブ)の断面に似た曲線になることから「バスタブ曲線(故障曲線)」と呼ばれます。これは3つの期間に分かれます。
အလျားလိုက်ဝင်ရိုးတွင် စက်ပစ္စည်း လည်ပတ်ချိန် (ကြာမြင့်ချိန်) နှင့် ဒေါင်လိုက်ဝင်ရိုးတွင် ပျက်စီးမှုနှုန်း (故障率) တို့ကို ထား၍ ဆွဲထားသော မျဉ်းကွေးသည် ရေချိုးကန်၏ ဖြတ်ပိုင်းပုံနှင့် တူသောကြောင့် ရေချိုးကန်ပုံမျဉ်းကွေး (バスタブ曲線 Bathtub Curve) ဟု ခေါ်ပါသည်။ ၎င်းတွင် ထူးခြားသော ကာလ 3 ပိုင်း ပါဝင်ပါသည်။
第1の「初期故障期」は、使用開始直後に設計・製造・据付ミスや初期不良部品、作業者の不慣れなどによって高い故障率を示し、時間とともに急激に減少していく期間です。対策は試運転(デバッグ・エージング・スクリーニング)と初期管理の徹底です。
ပထမကာလဖြစ်သော ကနဦး ပျက်စီးမှုကာလ (初期故障期 Initial Failure Period) သည် စက်စတင်အသုံးပြုချိန်တွင် ဒီဇိုင်း၊ ထုတ်လုပ်မှု သို့မဟုတ် တပ်ဆင်မှု အမှားများ၊ ကနဦး အစိတ်အပိုင်း ချို့ယွင်းချက်များ သို့မဟုတ် လုပ်သား မကျွမ်းကျင်မှုတို့ကြောင့် ပျက်စီးမှုနှုန်း မြင့်မားနေပြီး အချိန်ကြာလာသည်နှင့်အမျှ အလျင်အမြန် ပြန်ကျသွားသည့် ကာလဖြစ်ပါသည်။ ဖြေရှင်းနည်းများမှာ စမ်းသပ်မောင်းနှင်ခြင်း (デバッグ Debugging၊ エージング Aging၊ スクリーニング Screening) နှင့် ကနဦးအဆင့် စီမံခန့်ခွဲမှုကို သေချာစွာ လုပ်ဆောင်ခြင်းတို့ ဖြစ်ကြပါသည်။
第2の「偶発故障期」は、初期の不具合が出尽くし、故障率が最も低くほぼ一定で安定する期間です。突発的な過負荷や誤操作が主原因となるため、対策は正しい運転操作の遵守・ポカヨケ・日常保全の徹底です。
ဒုတိယကာလဖြစ်သော မမျှော်လင့်ဘဲ ပျက်စီးမှုကာလ (偶発故障期 Random Failure Period) သည် ကနဦး ချို့ယွင်းချက်များကို ဖယ်ရှားပြီးနောက် ပျက်စီးမှုနှုန်း အနိမ့်ဆုံးဖြစ်ပြီး တသမတ်တည်း တည်ငြိမ်နေသည့် ကာလဖြစ်ပါသည်။ ရုတ်တရက် ဝန်ပိုတင်မိခြင်း သို့မဟုတ် မှားယွင်းကိုင်တွယ်မိခြင်းတို့က အဓိက အကြောင်းရင်း ဖြစ်သောကြောင့် ဖြေရှင်းနည်းများမှာ လုပ်ငန်းစံနှုန်းများ လိုက်နာခြင်း၊ အမှားကာကွယ်ရေးစနစ် (ポカヨケ) နှင့် နေ့စဉ် ထိန်းသိမ်းရေးတို့ ဖြစ်ကြပါသည်။
第3の「摩耗故障期」は、部品の摩耗・金属疲労・経年劣化など寿命の到来によって故障率が再び急上昇する期間です。対策は、予防保全(定期的な部品交換・オーバーホール・状態監視)や設備更新です。
တတိယကာလဖြစ်သော ပွန်းစားပျက်စီးမှုကာလ (摩耗故障期 Wear-Out Failure Period) သည် ပွန်းစားခြင်း၊ သတ္တုညောင်းညာခြင်းနှင့် အိုမင်းခြင်းတို့ကြောင့် အစိတ်အပိုင်းများ သက်တမ်းကုန်ဆုံးလာပြီး ပျက်စီးမှုနှုန်း ပြန်လည် မြင့်တက်လာသည့် ကာလဖြစ်ပါသည်။ ဖြေရှင်းနည်းများမှာ ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (သတ်မှတ်ချိန်အလိုက် အစိတ်အပိုင်း လဲလှယ်ခြင်း၊ အကြီးစားပြင်ဆင်ခြင်း၊ အခြေအနေ စောင့်ကြည့်တိုင်းတာခြင်း) သို့မဟုတ် စက်အသစ် လဲလှယ်ခြင်းတို့ ဖြစ်ကြပါသည်။
မှတ်ထားရမည့် အချက်များ
- バスタブ曲線=横軸「時間」・縦軸「故障率」で、①初期故障期(減少型)→②偶発故障期(低位一定型)→③摩耗故障期(増加型)の順に推移する。
ရေချိုးကန်ပုံမျဉ်းကွေး (バスタブ曲線) = အလျားလိုက်ဝင်ရိုး အချိန်၊ ဒေါင်လိုက်ဝင်ရိုး ပျက်စီးမှုနှုန်း ဖြစ်ပြီး ① ကနဦး ပျက်စီးမှုကာလ (ကျဆင်းလာသည်) → ② မမျှော်လင့်ဘဲ ပျက်စီးမှုကာလ (နိမ့်ပြီး တသမတ်တည်းရှိသည်) → ③ ပွန်းစားပျက်စီးမှုကာလ (မြင့်တက်လာသည်) ဟူ၍ ရွေ့လျားသည်။ - 初期故障期の対策=納入前の試運転・デバッグ・初期管理/偶発故障期の対策=誤操作防止(ポカヨケ)・日常点検。
ကနဦး ပျက်စီးမှု ဖြေရှင်းနည်းများ = မပေးပို့မီ စမ်းသပ်မောင်းနှင်ခြင်း၊ ဒီဘတ်ဂ်လုပ်ခြင်း၊ ကနဦး စီမံခန့်ခွဲမှု / မမျှော်လင့်ဘဲ ပျက်စီးမှု ဖြေရှင်းနည်းများ = မှားယွင်းကိုင်တွယ်မှု ကာကွယ်ခြင်း (ポカヨケ) နှင့် နေ့စဉ်စစ်ဆေးခြင်း။ - 摩耗故障期の対策=予防保全(TBMによる定期交換・オーバーホール、CBMによる予知保全)。
ပွန်းစားပျက်စီးမှု ဖြေရှင်းနည်းများ = ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (TBM ဖြင့် အချိန်မှန် လဲလှယ်ခြင်းနှင့် အကြီးစားပြင်ဆင်ခြင်း၊ CBM ဖြင့် အခြေအနေတိုင်းတာ ကြိုတင်ထိန်းသိမ်းခြင်း)။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| バスタブ曲線(故障曲線) | ရေချိုးကန်ပုံမျဉ်းကွေး (バスタブ曲線 / ပျက်စီးမှုနှုန်း မျဉ်းကွေး) |
| 初期故障期(試運転・デバッグ) | ကနဦး ပျက်စီးမှုကာလ (初期故障期 - စမ်းသပ်မောင်းနှင်ခြင်းနှင့် ဒီဘတ်ဂ်လုပ်ခြင်း) |
| 偶発故障期(低位安定) | မမျှော်လင့်ဘဲ ပျက်စီးမှုကာလ (偶発故障期 - နိမ့်ပြီး တည်ငြိမ်သော ပျက်စီးမှုနှုန်း) |
| 摩耗故障期(予防保全・定期交換) | ပွန်းစားပျက်စီးမှုကာလ (摩耗故障期 - ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေးနှင့် အချိန်မှန် လဲလှယ်ခြင်း) |
8. 重点設備の選定(A・B・Cランク)と予備品管理
8. ဦးစားပေး စက်ပစ္စည်း ရွေးချယ်သတ်မှတ်ခြင်း (A / B / C အဆင့်သတ်မှတ်ချက်) နှင့် အပိုပစ္စည်း စီမံခန့်ခွဲမှု
工場内のすべての設備に同じ費用と手数をかけて高度な予防保全を行うのは非経済的です。そのため、故障した際の影響度に応じて設備の重要度を評価し、A・B・Cにランク分けする「重点設備の選定」を行います。
စက်ရုံရှိ စက်တိုင်းအတွက် ကုန်ကျစရိတ်နှင့် လုပ်အား အညီအမျှ သုံးစွဲ၍ အဆင့်မြင့် ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး လုပ်ဆောင်ခြင်းသည် စီးပွားရေးအရ တွက်ခြေမကိုက်ပါ။ ထို့ကြောင့် စက်ရုံများသည် စက်တစ်လုံးချင်းစီ ပျက်စီးပါက သက်ရောက်နိုင်သည့် အကျိုးဆက်အပေါ် မူတည်၍ အရေးပါမှုကို အကဲဖြတ်ကာ A၊ B နှင့် C အဆင့်များ ခွဲခြားသတ်မှတ်ကြပြီး ယင်းကို ဦးစားပေး စက်ပစ္စည်း ရွေးချယ်သတ်မှတ်ခြင်း (重点設備の選定) ဟု ခေါ်ပါသည်။
重要度の評価基準には「PQCDSME」が用いられます。すなわち、生産(P:代替機がなく止まると全ラインが止まるか)、品質(Q:重大不良が出るか)、コスト(C:修理費や損害が高額か)、納期(D)、安全・環境(S・E:災害や公害を起こすか)などの観点です。
အရေးပါမှုကို PQCDSME စံနှုန်းများဖြင့် အကဲဖြတ်ပါသည်။ ထုတ်လုပ်မှု (P - အရန်စက် မရှိသဖြင့် ရပ်တန့်ပါက လိုင်းတစ်ခုလုံး ရပ်သွားမည်လား)၊ အရည်အသွေး (Q - ကြီးမားသော ချို့ယွင်းချက်များ ဖြစ်ပေါ်စေမည်လား)၊ ကုန်ကျစရိတ် (C - ပြုပြင်စရိတ်နှင့် ဆုံးရှုံးမှု ကြီးမားသလား)၊ ပေးပို့ချိန် (D) နှင့် ဘေးကင်းရေးနှင့် သဘာဝပတ်ဝန်းကျင် (S, E - ပျက်စီးပါက မတော်တဆမှု သို့မဟုတ် ပတ်ဝန်းကျင် ညစ်ညမ်းမှု ဖြစ်စေနိုင်သလား) တို့ ဖြစ်ကြပါသည်။
最重点の「Aランク設備」には状態基準保全(CBM)や定期保全(TBM)・改良保全を手厚く実施し、「Bランク設備」には一般的な予防保全を、影響が軽微な「Cランク設備」には日常点検+事後保全(BM)を適用して保全コストを最適化します。
အရေးအကြီးဆုံးဖြစ်သော အဆင့် A စက်ပစ္စည်း (Aランク設備) ကို အခြေအနေတိုင်းတာ ကြိုတင်ထိန်းသိမ်းရေး (CBM)၊ အချိန်အပိုင်းအခြားအလိုက် ထိန်းသိမ်းရေး (TBM) နှင့် မွမ်းမံပြုပြင် ထိန်းသိမ်းရေးတို့ဖြင့် အထူးကြပ်မတ် ဆောင်ရွက်ပြီး အဆင့် B စက်ပစ္စည်း ကို ပုံမှန် ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး လုပ်ဆောင်ကာ သက်ရောက်မှု နည်းပါးသော အဆင့် C စက်ပစ္စည်း ကိုမူ နေ့စဉ်စစ်ဆေးခြင်းနှင့် ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး (BM) တို့ဖြင့် စီးပွားရေး တွက်ခြေကိုက်အောင် စီမံခန့်ခွဲပါသည်။
また修理用の「予備品(スペアパーツ)管理」でも、長納期の専用部品・常備消耗部品・市販標準部品に分類し、在庫切れによる設備長期停止と過剰在庫の両方を防ぐため、発注点方式などで適切に在庫管理します。
အလားတူစွာ ပြုပြင်ရေးသုံး အပိုပစ္စည်း စီမံခန့်ခွဲမှု (予備品管理) တွင်လည်း အပိုပစ္စည်းများကို ဝယ်ယူချိန် ကြာမြင့်သော အထူးမှာယူရသည့် ပစ္စည်းများ၊ ပုံမှန်သိုလှောင်ထားရမည့် လူသုံးများသော ပစ္စည်းများနှင့် အလွယ်တကူ ဝယ်ယူရရှိနိုင်သော စံသတ်မှတ် ပစ္စည်းများဟူ၍ ခွဲခြားပြီး ပစ္စည်းပြတ်လပ်၍ စက်အကြာကြီး ရပ်ထားရခြင်းနှင့် ပိုလျှံလက်ကျန်ပစ္စည်း ဖြစ်ပေါ်ခြင်း နှစ်မျိုးလုံးကို ကာကွယ်နိုင်ရန် မှာယူမှတ်စနစ် (発注点方式) စသည်ဖြင့် ထိန်းချုပ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 重点設備の選定=故障時の安全(S)・生産(P)・品質(Q)・納期(D)・コスト(C)への影響度でA・B・Cランクに分ける。
ဦးစားပေး စက်ပစ္စည်း ရွေးချယ်ခြင်း = စက်ပျက်စီးမှုကြောင့် ဘေးကင်းရေး (S)၊ ထုတ်လုပ်မှု (P)၊ အရည်အသွေး (Q)၊ ပေးပို့ချိန် (D) နှင့် ကုန်ကျစရိတ် (C) အပေါ် သက်ရောက်မှုအလိုက် စက်များကို A၊ B နှင့် C အဆင့် ခွဲခြားသတ်မှတ်ခြင်း။ - Aランク(最重点設備)は予防保全(CBM・TBM)や改良保全を徹底/Cランク(軽微な設備)は事後保全(BM)で経済的に管理。
အဆင့် A (အမြင့်ဆုံး ဦးစားပေး) ကို ကြိုတင်ကာကွယ် ထိန်းသိမ်းရေး (CBM, TBM) နှင့် မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး အပြည့်အဝ လုပ်ဆောင်ပြီး / အဆင့် C (သက်ရောက်မှု နည်းပါး) ကို ပျက်မှပြင်သည့် ထိန်းသိမ်းရေး (BM) ဖြင့် တွက်ခြေကိုက်အောင် စီမံခန့်ခွဲသည်။ - 予備品(スペアパーツ)管理=調達リードタイム・使用頻度・重要度に応じて常備品と都度購入品を区分し、欠品による長期停止を防ぐ。
အပိုပစ္စည်း စီမံခန့်ခွဲမှု = ပစ္စည်းပြတ်လပ်၍ စက်အကြာကြီး ရပ်တန့်ရမှုကို ကာကွယ်ရန် ဝယ်ယူချိန်၊ သုံးစွဲမှု အကြိမ်ရေနှင့် အရေးပါမှုအပေါ် မူတည်၍ ပုံမှန်သိုလှောင်ရမည့် ပစ္စည်းနှင့် လိုအပ်မှ မှာယူရမည့် ပစ္စည်းတို့ကို ခွဲခြားသတ်မှတ်ခြင်း။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 重点設備(A・B・Cランク評価) | ဦးစားပေး စက်ပစ္စည်း (重点設備 - A / B / C အဆင့် အကဲဖြတ်သတ်မှတ်ခြင်း) |
| PQCDSMEによる設備評価 | PQCDSME စံနှုန်းများဖြင့် စက်ပစ္စည်း အကဲဖြတ်ခြင်း |
| 予備品(スペアパーツ)管理 | အပိုပစ္စည်း စီမံခန့်ခွဲမှု (予備品管理) |
| 常備品と都度発注品 | ပုံမှန်သိုလှောင်ထားသည့် အပိုပစ္စည်း (常備品) နှင့် လိုအပ်မှ မှာယူသည့် အပိုပစ္စည်း (都度購入品) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏ မေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
設備管理の計算問題は2パターンが必出です。1つ目は「MTBF=総稼働時間÷故障回数(信頼性)」と「MTTR=総修理時間÷故障回数(保全性)」です。故障中の修理時間を稼働時間から引き忘れないよう注意しましょう。
စက်ပစ္စည်း စီမံခန့်ခွဲမှုတွင် တွက်ချက်မှု ပုံစံ 2 မျိုးမှာ စာမေးပွဲတိုင်းလိုလိုတွင် မေးလေ့ရှိပါသည်။ ပထမတစ်မျိုးမှာ MTBF = စုစုပေါင်း လည်ပတ်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ (ယုံကြည်စိတ်ချရမှု) နှင့် MTTR = စုစုပေါင်း ပြုပြင်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ (ပြုပြင်ထိန်းသိမ်းရ လွယ်ကူမှု) တို့ ဖြစ်ပါသည်။ လည်ပတ်ချိန်ကို တွက်ချက်ရာတွင် ပြုပြင်ရန် ရပ်တန့်ထားသော အချိန်ကို နုတ်ရန် မမေ့ပါနှင့်။
2つ目は「設備総合効率(OEE)=時間稼働率×性能稼働率×適合品率」です。特に「故障・段取りは停止ロス(時間稼働率)」「チョコ停・速度低下は性能ロス(性能稼働率)」という6大ロスの分類は暗記必須です。
ဒုတိယတစ်မျိုးမှာ စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (OEE) = အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း × စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း × အရည်အသွေးကောင်းနှုန်း ဖြစ်ပါသည်။ ဆုံးရှုံးမှုကြီး 6 မျိုး၏ ကဏ္ဍများကို သေချာမှတ်သားပါ - စက်ပျက်စီးမှုနှင့် စက်ပြင်ဆင်/ချိန်ညှိမှုတို့သည် ရပ်တန့်ချိန် ဆုံးရှုံးမှု (အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း) ဖြစ်ပြီး ခေတ္တရပ်တန့်မှု (チョコ停) နှင့် အမြန်နှုန်း ကျဆင်းမှုတို့သည် စွမ်းဆောင်ရည် ဆုံးရှုံးမှု (စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း) ဖြစ်ပါသည်။
保全方式では、「TBM(時間基準=定期交換)とCBM(状態基準=予知保全)」「CM(改良保全=今ある設備の改造)とMP(保全予防=新設備の設計段階で壊れない設備を造る)」の入れ替えひっかけに要注意です。
ထိန်းသိမ်းရေး နည်းလမ်းများအတွက် TBM (အချိန်အပိုင်းအခြားအလိုက် = အချိန်မှန် လဲလှယ်ခြင်း) နှင့် CBM (အခြေအနေအလိုက် = အခြေအနေတိုင်းတာ ကြိုတင်ထိန်းသိမ်းခြင်း) တို့ကို လဲလှယ်မေးတတ်သလို CM (မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး = လက်ရှိစက်ကို မွမ်းမံပြင်ဆင်ခြင်း) နှင့် MP (ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း = စက်အသစ်ကို အစကတည်းက မပျက်စီးအောင် ဒီဇိုင်းဆွဲခြင်း) တို့ကိုလည်း အပြန်အလှန် လှည့်ဖြားမေးတတ်သဖြင့် သတိပြုပါ။
さらに「自然劣化と強制劣化(清掃・給油・増締め不足による人為劣化)」および「バスタブ曲線の3期間(初期→偶発→摩耗故障期)と各対策」も毎回のように出題されます。
ထို့ပြင် သဘာဝအလျောက် ယိုယွင်းမှုနှင့် လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (သန့်ရှင်းရေး၊ ဆီထိုးခြင်းနှင့် မူလီပြန်ကျပ်ခြင်း ပျက်ကွက်မှုကြောင့် အမြန်ပွန်းစားခြင်း) နှင့် ရေချိုးကန်ပုံမျဉ်းကွေး၏ ကာလ 3 ပိုင်း (ကနဦး → မမျှော်လင့်ဘဲ → ပွန်းစား) နှင့် ၎င်းတို့၏ ဖြေရှင်းနည်းများ ကိုလည်း အကြိမ်ကြိမ် မေးလေ့ရှိပါသည်။
မှတ်ထားရမည့် အချက်များ
- MTBF=稼働時間÷故障回数(信頼性・大きいほど良い)/MTTR=修理時間÷故障回数(保全性・小さいほど良い)。
MTBF = လည်ပတ်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ (ယုံကြည်စိတ်ချရမှု၊ တန်ဖိုးကြီးလေ ကောင်းလေ) / MTTR = ပြုပြင်ချိန် ÷ ပျက်စီးသည့်အကြိမ်ရေ (ပြုပြင်ရလွယ်ကူမှု၊ တန်ဖိုးငယ်လေ ကောင်းလေ)။ - OEE=時間稼働率(故障・段取りロス)×性能稼働率(チョコ停・速度低下ロス)×適合品率(不良・立上がりロス)。
OEE = အချိန်အရ လည်ပတ်နိုင်မှုနှုန်း (ပျက်စီးမှုနှင့် စက်ပြင်ဆင်မှု ဆုံးရှုံးမှု) × စွမ်းဆောင်ရည်အရ လည်ပတ်မှုနှုန်း (ခေတ္တရပ်တန့်မှုနှင့် အမြန်နှုန်း ဆုံးရှုံးမှု) × အရည်အသွေးကောင်းနှုန်း (ချို့ယွင်းချက်နှင့် အစပိုင်း ဆုံးရှုံးမှု)။ - CM(既存設備の改良)vs MP(新設設計段階の保全予防)/強制劣化=清掃・給油・増締めでゼロにする。
CM (လက်ရှိစက်ကို မွမ်းမံပြင်ဆင်ခြင်း) နှင့် MP (စက်အသစ် ဒီဇိုင်းအဆင့်တွင် ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း) / လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化) = သန့်ရှင်းရေးလုပ်ခြင်း၊ ဆီထိုးခြင်းနှင့် မူလီပြန်ကျပ်ခြင်းဖြင့် သုညအထိ လျှော့ချနိုင်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| MTBFとMTTRの計算 | MTBF နှင့် MTTR တွက်ချက်မှုများ |
| 6大ロスと設備総合効率(OEE) | ဆုံးရှုံးမှုကြီး 6 မျိုး (6大ロス) နှင့် စက်ပစ္စည်း စုစုပေါင်းစွမ်းဆောင်ရည် (設備総合効率 OEE) |
| CM(改良保全)とMP(保全予防) | CM (改良保全 မွမ်းမံပြုပြင် ထိန်းသိမ်းရေး) နှင့် MP (保全予防 ပြုပြင်ထိန်းသိမ်းရန် မလိုအောင် ဒီဇိုင်းဆွဲခြင်း) |
| 強制劣化の排除 | လူကြောင့်ဖြစ်သော ယိုယွင်းမှု (強制劣化) ကို ဖယ်ရှားခြင်း |
စက်ပစ္စည်း စီမံခန့်ခွဲမှု (ပြုပြင်ထိန်းသိမ်းရေး၊ TPM၊ OEE)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 中央職業能力開発協会(JAVADA) ビジネス・キャリア検定試験 3級 生産管理オペレーション 試験範囲 — https://www.javada.or.jp/jigyou/gino/business/subject.html
- 中央職業能力開発協会 編『ビジネス・キャリア検定試験 標準テキスト【専門知識】生産管理オペレーション 3級〔第4版〕』 — https://www.javada.or.jp/jigyou/gino/business/text.html