
သတ္တုဖြတ်စားပြုပြင်ခြင်း၊ သတ္တုအပူပေးပြုပြင်ခြင်း၊ NC/EDM စက်ဖြင့်ပြုပြင်ခြင်း၊ ပရက်စ်ဖိစက်လုပ်ငန်း၊ ဂဟေဆော်ခြင်းနှင့် စက်ပစ္စည်း ထိန်းသိမ်းပြုပြင်ခြင်း
機械加工・金属材料熱処理・NC放電加工・プレス・溶接・設備保全
စက်မှုကုန်ထုတ်လုပ်ငန်း (特定技能2号) · 製造分野(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 金属材料の性質(炭素鋼の炭素量・銅合金)と硬さ試験(ビッカースHV・ロックウェルHRC)
1. သတ္တုများ၏ ဂုဏ်သတ္တိများ (သံမဏိအတွင်း ကာဗွန်ပါဝင်မှု၊ ကြေးနီသတ္တုစပ်များ) နှင့် မာကျောမှု စမ်းသပ်ချက်များ (ဗစ်ကာ HV၊ ရော့ခ်ဝဲလ် HRC)
鉄と炭素の合金である「炭素鋼(S45Cなど)」は、炭素含有量(0.1%〜0.8%程度の範囲)が増えるほど、「硬さ」と「引張強さ」は大きくなりますが、反対に「伸び・絞り(延性・じん性)」や「溶接性」は低下します。
သံနှင့် ကာဗွန် ရောစပ်ထားသော သတ္တုစပ်ဖြစ်သည့် 'ကာဗွန်သံမဏိ (炭素鋼 - S45C ကဲ့သို့)' တွင် ကာဗွန်ပါဝင်မှုနှုန်း မြင့်တက်လာသည်နှင့်အမျှ (0.1% မှ 0.8% ခန့်အတွင်း) 'မာကျောမှု (硬さ)' နှင့် 'ဆွဲဆန့်ခံနိုင်ရည်အား (引張強さ)' တို့ မြင့်တက်လာသော်လည်း၊ 'ဆွဲဆန့်ရှည်ထွက်နိုင်မှု၊ ဖြတ်ပိုင်းဧရိယာကျုံ့ဝင်မှု (ပျော့ပျောင်းကြံ့ခိုင်ခံနိုင်မှု 伸び・絞り)' နှင့် 'ဂဟေဆော်နိုင်စွမ်း (溶接性)' တို့မှာမူ လျော့ကျသွားပါသည်။
非鉄金属の銅合金のうち、銅(Cu)に「亜鉛(Zn)を30〜40%程度」加えた合金を「黄銅(しんちゅう:C2801・C3604など)」といい、加工性と導電性に優れ端子やバルブに使われます。
သံမပါသော ကြေးနီသတ္တုစပ်များအနက် ကြေးနီ (Cu) တွင် 'သွပ် (Zn) 30–40% ခန့်' ရောစပ်ထားသော သတ္တုစပ်ကို 'ကြေးဝါ (黄銅 / 真鍮 - ဥပမာ C2801, C3604)' ဟုခေါ်ပြီး၊ ဖြတ်စားပြုပြင်ရလွယ်ကူခြင်းနှင့် လျှပ်ကူးနိုင်စွမ်း ကောင်းမွန်ခြင်းတို့ကြောင့် လျှပ်စစ်တာမီနယ်ခေါင်းများနှင့် ဗားများတွင် အသုံးပြုပါသည်။
一方、銅(Cu)に「すず(Sn)」を主添加元素として加えた合金を「青銅(ブロンズ:リン青銅など)」といい、耐摩耗性・耐食性・ばね性に優れるため軸受や歯車・コネクタばねに使われます。
တစ်ဖက်တွင်မူ ကြေးနီ (Cu) တွင် 'သံဖြူ (Sn)' ကို အဓိကရောစပ်ထားသော သတ္တုစပ်ကို 'ကြေးညို (青銅 - ဥပမာ ဖော့စဖာကြေးညို၊ ဂန်းမက်တယ်)' ဟုခေါ်ပြီး ပွန်းစားခံနိုင်ရည်၊ သံချေးတက်ခံနိုင်ရည်နှင့် စပရိန်ဂုဏ်သတ္တိ ကောင်းမွန်သောကြောင့် ဘယ်ရင်များ၊ ဂီယာများနှင့် ကွန်နက်တာစပရိန်များတွင် အသုံးပြုပါသည်။
材料の「硬さ試験」において、「ビッカース硬さ試験(HV)」は対面角136°の「正四角すいダイヤモンド圧子」を押し込み、くぼみの対角線長さから硬さを求める方法で、微小荷重で測れるため「薄いめっき皮膜や窒化層・浸炭焼入れ層の断面硬さ測定」に最適です。
ပစ္စည်း 'မာကျောမှု စမ်းသပ်ချက်များ (硬さ試験)' အနက် 'ဗစ်ကာ မာကျောမှု စမ်းသပ်ချက် (ビッカース硬さ試験 - HV)' သည် '136° စတုရန်းပိရမစ်ပုံ စိန်ထိပ်ဖူး (ダイヤモンド圧子)' ကို မျက်နှာပြင်ပေါ်သို့ ဖိသွင်းပြီး ထင်ကျန်ခဲ့သော အချိုင့်ရာ၏ ထောင့်ဖြတ်အလျားမှ မာကျောမှုကို တွက်ချက်ရာ၊ ဝန်အားအနည်းငယ်ဖြင့် တိုင်းတာနိုင်သောကြောင့် 'ပါးလွှာသော သတ္တုရည်စိမ်အလွှာများ၊ နိုက်ထရိုဂျင်သွင်း မာကျောအလွှာများနှင့် ကာဗွန်သွင်း မာကျောအလွှာ ဖြတ်ပိုင်းများ' တိုင်းတာရန် အသင့်တော်ဆုံးဖြစ်ပါသည်။
また「ロックウェル硬さ試験(HRC/HRB)」はダイヤモンド円すい圧子等の「押し込み深さ」から直読するため焼入れ鋼の現場検査に多用され、「ブリネル硬さ(HBW)」は超硬合金球を鋳鉄等に押し込み、「ショア硬さ(HS)」はハンマの「跳ね上がり高さ」から硬さを求めます。
'ရော့ခ်ဝဲလ် မာကျောမှု စမ်းသပ်ချက် (ロックウェル硬さ試験 - HRC/HRB)' သည် စိန်ကတော့ချွန် သို့မဟုတ် သံမဏိဘောလုံး ထိပ်ဖူး၏ 'ဖိသွင်းဝင်ရောက်သည့် အနက် (くぼみの深さ)' မှ မာကျောမှုကို တိုက်ရိုက်ဖတ်ရှုပြီး မီးဖမ်းထားသော သံမဏိများကို အလုပ်ရုံတွင် စစ်ဆေးရန် တွင်ကျယ်စွာ သုံးပါသည်။ 'ဘရီနယ်လ် မာကျောမှု (ブリネル硬さ - HBW)' သည် သွန်းသံထည်များပေါ်သို့ ကာဘိုက်ဘောလုံး ဖိသွင်းတိုင်းတာပြီး 'ရှိုး မာကျောမှု (ショア硬さ - HS)' သည် လွှတ်ချလိုက်သော တူငယ်၏ 'ပြန်ကန်တက်သည့် အမြင့်' ကို တိုင်းတာပါသည်။
မှတ်ထားရမည့် အချက်များ
- 炭素鋼は炭素量が増えるほど「硬さ・引張強さ」が増し、「伸び・絞り・溶接性」は低下する
ကာဗွန်သံမဏိတွင် ကာဗွန်ပါဝင်မှု မြင့်တက်လာသည်နှင့်အမျှ 'မာကျောမှုနှင့် ဆွဲဆန့်ခံနိုင်ရည်အား' မြင့်တက်လာပြီး 'ဆွဲဆန့်ရှည်ထွက်နိုင်မှုနှင့် ဂဟေဆော်နိုင်စွမ်း' လျော့ကျသွားသည် - 銅(Cu)+亜鉛(Zn)の合金は「黄銅(しんちゅう)」、銅(Cu)+すず(Sn)の合金は「青銅(ブロンズ)」である
ကြေးနီ (Cu) + သွပ် (Zn) သတ္တုစပ်သည် 'ကြေးဝါ (黄銅)' ဖြစ်ပြီး၊ ကြေးနီ (Cu) + သံဖြူ (Sn) သတ္တုစပ်သည် 'ကြေးညို (青銅)' ဖြစ်သည် - 「ビッカース硬さ試験(HV)」は正四角すいダイヤモンド圧子のくぼみ対角線長さから求め、薄い皮膜や表面硬化層の測定に最適である
'ဗစ်ကာ မာကျောမှု စမ်းသပ်ချက် (HV)' သည် စတုရန်းပိရမစ်ပုံ စိန်ထိပ်ဖူးအချိုင့်ရာ၏ ထောင့်ဖြတ်အလျားကို တိုင်းတာပြီး ပါးလွှာသော အပေါ်ယံအလွှာများနှင့် မျက်နှာပြင်မာကျောအလွှာများအတွက် အသင့်တော်ဆုံးဖြစ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 炭素鋼の炭素量と性質 | သံမဏိအတွင်း ကာဗွန်ပါဝင်မှု (ကာဗွန်များလေ = မာကျောမှုမြင့်လေ၊ ပျော့ပျောင်းမှု/ဂဟေဆော်နိုင်စွမ်း နည်းလေ) |
| 黄銅(Cu+Zn)・青銅(Cu+Sn) | ကြေးဝါ - 黄銅 (Cu + Zn) နှင့် ကြေးညို - 青銅 (Cu + Sn) |
| ビッカース硬さ試験(HV) | ဗစ်ကာ မာကျောမှု စမ်းသပ်ချက် (HV - 136° စိန်ပိရမစ်၊ ပါးလွှာသော အလွှာများအတွက်) |
| ロックウェル硬さ(HRC)・ブリネル硬さ(HBW)・ショア硬さ(HS) | ရော့ခ်ဝဲလ် (HRC အနက်)၊ ဘရီနယ်လ် (HBW ဘောလုံး) နှင့် ရှိုး (HS ပြန်ကန်အမြင့်) မာကျောမှုများ |
2. 鋼の熱処理(焼入れ・焼戻し・焼割れ対策)と表面硬化処理(浸炭・窒化・高周波)
2. သံမဏိ အပူပေးပြုပြင်ခြင်း (မီးဖမ်းခြင်း၊ မီးပြန်ပေးခြင်း၊ မီးဖမ်းအက်ကွဲမှု ကာကွယ်ခြင်း) နှင့် မျက်နှာပြင် မာကျောအောင်ပြုလုပ်ခြင်း
鋼をオーステナイト化温度(約800〜850℃)まで加熱して水や油で急冷する「焼入れ」を行うと、金属組織が「マルテンサイト」に変態して非常に硬くなりますが、そのままでは内部応力が大きく大変もろい(割れやすい)状態です。
သံမဏိကို အော်စတင်နိုက် ဖြစ်ပေါ်သည့် အပူချိန် (800–850°C ခန့်) အထိ အပူပေးပြီး ရေ သို့မဟုတ် ဆီထဲတွင် အလျင်အမြန် အအေးခံသည့် 'မီးဖမ်းခြင်း (焼入れ)' ပြုလုပ်သောအခါ အတွင်းဖွဲ့စည်းပုံသည် 'မာတင်ဆိုက် (マルテンサイト)' အဖြစ် ပြောင်းလဲသွားပြီး အလွန်မာကျောလာသော်လည်း၊ ၎င်းအတိုင်းထားပါက အတွင်းဒဏ်အား မြင့်မားနေပြီး အလွန်ကြွပ်ဆတ်နေတတ်ပါသည် (အက်ကွဲလွယ်သည်)။
そのため焼入れ後は速やかにA1変態点以下(150〜650℃)に再加熱して冷却する「焼戻し」を必ずセットで行い、内部応力を除いて「じん性(粘り強さ)」を与えます(なお炉内徐冷で軟化させる処理は「焼きなまし」、空冷で結晶粒を微細化する処理は「焼きならし」です)。
ထို့ကြောင့် မီးဖမ်းပြီးနောက် အတွင်းဒဏ်အားကို လျှော့ချရန်နှင့် 'ကြံ့ခိုင်ခံနိုင်ရည် (靱性 / 粘り強さ - ရိုက်ခတ်မှုဒဏ်ခံနိုင်ရည်)' ရရှိစေရန် A1 ပြောင်းလဲမှတ်အောက် (150–650°C) သို့ ပြန်လည်အပူပေး၍ အအေးခံသည့် 'မီးပြန်ပေးခြင်း (焼戻し)' ကို ချက်ချင်း ဆက်လက်ပြုလုပ်ရပါသည် (မှတ်ချက် - သံမဏိပျော့သွားစေရန် မီးဖိုထဲတွင် ဖြည်းညင်းစွာ အအေးခံခြင်းကို 'မီးသင်းပျော့စေခြင်း 焼なまし' ဟုခေါ်ပြီး၊ အမှုန်အစေ့ ညီညာစေရန် လေထဲတွင် အအေးခံခြင်းကို 'ပုံမှန်အပူပေးပြုပြင်ခြင်း 焼ならし' ဟုခေါ်သည်)။
焼入れ時の熱応力と変態応力による「焼割れ(クラック)」を防ぐには、①部品の角部に丸み(R)や面取りをつけて応力集中を避ける、②極端な肉厚差を避け均一に加熱・冷却する、③焼入れ後放置せずただちに「焼戻し」を行うことが重要です。
အပူချိန်နှင့် ဖွဲ့စည်းပုံပြောင်းလဲမှု ဒဏ်အားများကြောင့် ဖြစ်ပေါ်သော 'မီးဖမ်းအက်ကွဲခြင်း (焼割れ)' ကို ကာကွယ်ရန် - 1. ဒဏ်အားစုပုံမှု မဖြစ်စေရန် ထောင့်စွန်းများတွင် အချင်းဝက် (R) သို့မဟုတ် ထောင့်ချိုး (C) ဖော်ပေးခြင်း၊ 2. အထူအပါး ရုတ်တရက်ပြောင်းလဲမှုကို ရှောင်ရှားပြီး ညီညာစွာ အပူပေး/အအေးခံခြင်းနှင့် 3. မီးဖမ်းပြီးလျှင်ပြီးချင်း အချိန်မဆိုင်းဘဲ 'မီးပြန်ပေးခြင်း (焼戻し)' ပြုလုပ်ခြင်းတို့ကို လုပ်ဆောင်ရပါမည်။
歯車やシャフトのように「表面は硬くて摩耗に強く、心部(内部)は粘り強く衝撃で折れにくい」性質が求められる部品には、「表面硬化熱処理」を施します。
ဂီယာများနှင့် ဝင်ရိုးများကဲ့သို့ 'မျက်နှာပြင်က မာကျော၍ ပွန်းစားခံနိုင်ရပြီး အတွင်းအူတိုင်က ရိုက်ခတ်မှုဒဏ်ခံနိုင်ကာ မကျိုးပဲ့လွယ်အောင် ကြံ့ခိုင်ခံနိုင်ရည်ရှိရန်' လိုအပ်သော အစိတ်အပိုင်းများအတွက် 'မျက်နှာပြင် မာကျောအောင် အပူပေးပြုပြင်ခြင်း (表面硬化熱処理)' ကို အသုံးပြုပါသည်။
表面硬化法には、低炭素鋼の表面に炭素を浸透させて焼入れする「浸炭焼入れ」、アンモニアガス等で窒素を拡散させ低温で熱変形が少ない「窒化処理」、誘導電流で鋼表面だけを急速加熱・急冷する「高周波焼入れ」があります。
အဓိက မျက်နှာပြင်မာကျောစေသော နည်းလမ်းများတွင် 'ကာဗွန်သွင်း မီးဖမ်းခြင်း (浸炭焼入れ - ကာဗွန်နည်းသော သံမဏိမျက်နှာပြင်သို့ ကာဗွန်စိမ့်ဝင်စေပြီးနောက် မီးဖမ်းခြင်း)'၊ 'နိုက်ထရိုဂျင်သွင်း မာကျောစေခြင်း (窒化処理 - အပူချိန်နိမ့်တွင် နိုက်ထရိုဂျင် စိမ့်ဝင်စေသဖြင့် ပုံပျက်မှု အလွန်နည်းပါးခြင်း)' နှင့် 'ကြိမ်နှုန်းမြင့် လျှပ်ညှို့မီးဖမ်းခြင်း (高周波焼入れ - ကြိမ်နှုန်းမြင့် လျှပ်ညှို့လျှပ်စီးကြောင်းဖြင့် သံမဏိမျက်နှာပြင်ကိုသာ အမြန်အပူပေးပြီး ရေဖြန်း၍ မီးဖမ်းခြင်း)' တို့ ပါဝင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 鋼は「焼入れ(急冷でマルテンサイト化)」で硬くした後、必ず「焼戻し」を行って内部応力を除き「じん性(粘り強さ)」を与える
'မီးဖမ်းခြင်း (焼入れ - မာကျောသော မာတင်ဆိုက်ဖြစ်ပေါ်စေရန် အမြန်အအေးခံခြင်း)' ပြုလုပ်ပြီးနောက် အတွင်းဒဏ်အား လျှော့ချရန်နှင့် 'ကြံ့ခိုင်ခံနိုင်ရည် (靱性)' ရရှိစေရန် 'မီးပြန်ပေးခြင်း (焼戻し)' ကို အမြဲချက်ချင်း ပြုလုပ်ရမည် - 焼割れ防止には「角部のR付与・均一加熱冷却・焼入れ直後の速やかな焼戻し」が有効である
ထောင့်အချင်းဝက် (R) ဖော်ပေးခြင်း၊ ညီညာစွာ အပူပေး/အအေးခံခြင်းနှင့် မီးဖမ်းပြီးချင်း ချက်ချင်းမီးပြန်ပေးခြင်းတို့ဖြင့် မီးဖမ်းအက်ကွဲမှုကို ကာကွယ်ပါ - 「浸炭焼入れ・窒化処理・高周波焼入れ」は、心部の粘り強さを保ったまま表面の耐摩耗性(硬さ)を高める表面硬化処理である
'ကာဗွန်သွင်းမီးဖမ်းခြင်း၊ နိုက်ထရိုဂျင်သွင်းခြင်းနှင့် ကြိမ်နှုန်းမြင့် လျှပ်ညှို့မီးဖမ်းခြင်း' တို့သည် အတွင်းအူတိုင်ကို ရိုက်ခတ်မှုဒဏ်ခံနိုင်အောင် ထိန်းထားလျက် မျက်နှာပြင်ကို ပွန်းစားခံနိုင်အောင် မာကျောစေသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 焼入れ(マルテンサイト化)と焼戻し(じん性付与) | မီးဖမ်းခြင်း - 焼入れ (မာကျောသော မာတင်ဆိုက်ဖြစ်ပေါ်စေသည်) နှင့် မီးပြန်ပေးခြင်း - 焼戻し (ကြံ့ခိုင်ခံနိုင်ရည် ပေးသည်) |
| 焼きなまし(軟化)・焼きならし(結晶粒微細化) | မီးသင်းပျော့စေခြင်း - 焼なまし (မီးဖိုထဲအအေးခံခြင်း) နှင့် ပုံမှန်အပူပေးပြုပြင်ခြင်း - 焼ならし (လေထဲအအေးခံခြင်း) |
| 浸炭焼入れ・窒化処理・高周波焼入れ | ကာဗွန်သွင်းမီးဖမ်းခြင်း (浸炭焼入れ)၊ နိုက်ထရိုဂျင်သွင်းခြင်း (窒化処理) နှင့် ကြိမ်နှုန်းမြင့် လျှပ်ညှို့မီးဖမ်းခြင်း |
3. 旋盤加工(チャック・切削速度 V と送り速度 F の計算)・バイト角度と構成刃先
3. တွင်ခုံထိုးခြင်း (ညှပ်ခေါင်းများ၊ ဖြတ်တောက်မှုအမြန်နှုန်း V နှင့် ရွေ့လျားနှုန်း F တွက်ချက်မှုများ)၊ ဓားထောင့်များနှင့် ဓားထိပ်သတ္တုစကပ်ငြိမှု
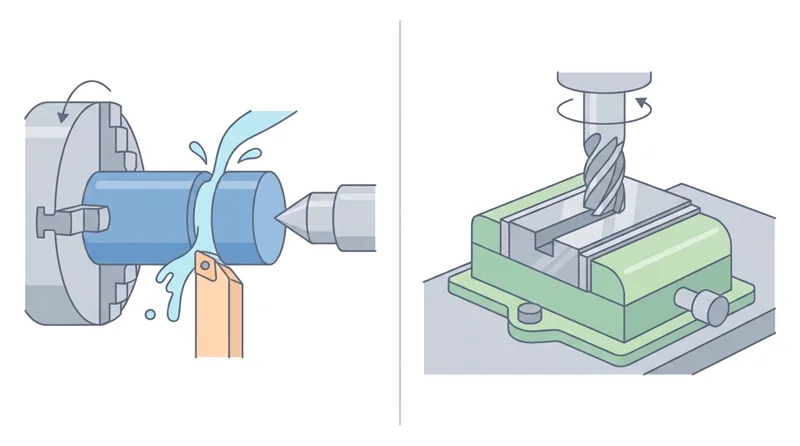
旋盤で丸棒や六角材を素早く把握するときは3つの爪が同時に動いて自動芯出しできる「三つ爪スクロールチャック」を使い、角材・異形物・偏心加工やダイヤルゲージを使った超高精度な芯出しには4つの爪を単独調整できる「四つ爪単動チャック」を使います。
တွင်ခုံစက် (旋盤) တွင် မေးရိုး 3 ခုလုံး တစ်ပြိုင်နက်ရွေ့လျား၍ အလယ်ဗဟို အမြန်ချိန်ညှိပေးနိုင်သော 'မေးရိုးသုံးခုပါ စခရိုးညှပ်ခေါင်း (三つ爪スクロールチャック)' ကို အလုံးပုံ သို့မဟုတ် ဆဋ္ဌဂံပုံ သတ္တုချောင်းများ ညှပ်ရန် သုံးပြီး၊ မေးရိုး 4 ခုကို သီးခြားစီ ချိန်ညှိနိုင်သော 'မေးရိုးလေးခုပါ သီးခြားညှပ်ခေါင်း (四つ爪インデペンデントチャック)' ကို လေးထောင့်/ပုံသဏ္ဌာန်မမှန်သော ပစ္စည်းများ၊ ဗဟိုလွှဲထိုးခြင်း သို့မဟုတ် ဒိုင်ခွက်ဂေ့ချ်ဖြင့် အတိအကျ ဗဟိုချိန်ညှိခြင်းတို့အတွက် အသုံးပြုပါသည်။
「切削速度 V(m/min)」は、直径 D(mm)と回転数 N(rpm)から「V = 3.14 × D × N ÷ 1,000」で求めます(D=50mm、N=600rpm なら V =約 94m/min、D=50mm で V=157m/min なら N = 1,000rpm)。
တွင်ခုံထိုးခြင်း သို့မဟုတ် ကြိတ်စားခြင်းတွင် 'ဖြတ်တောက်မှုအမြန်နှုန်း (切削速度) V (m/min)' ကို အချင်း D (mm) နှင့် ပင်မဝင်ရိုး လည်ပတ်နှုန်း N (min-1 (rpm)) တို့မှ 'V = 3.14 × D × N / 1,000' ဖြင့် တွက်ချက်ပါသည်။ ဥပမာ D = 50 mm နှင့် N = 600 min-1 (rpm) ဖြစ်သည့်အခါ 'V = 3.14 × 50 × 600 / 1,000 ≈ 94 m/min' ဖြစ်ပြီး၊ ပြောင်းပြန်အားဖြင့် D = 50 mm တွင် V = 157 m/min ရရှိလိုပါက 'N = 1,000 × 157 / (3.14 × 50) = 1,000 min-1 (rpm)' ဖြစ်ပါသည်။
また1分間に刃物が進む「送り速度 F(mm/min)」は、「主軸回転数 N(min-1 (rpm))× 1回転あたりの送り量 f(mm/rev)」で計算します(例:N=500min-1 (rpm)、f=0.2mm/rev なら「F = 500 × 0.2 = 100mm/min」)。
တစ်မိနစ်လျှင် ဓားရှေ့တိုးသွားသော အကွာအဝေးဖြစ်သည့် 'ရွေ့လျားနှုန်း (送り速度) F (mm/min)' ကို 'ပင်မဝင်ရိုး လည်ပတ်နှုန်း N (min-1 (rpm)) × တစ်ပတ်လည်တိုင်း ရွေ့လျားနှုန်း f (mm/rev)' ဖြင့် တွက်ချက်ပါသည် (ဥပမာ N = 500 min-1 (rpm) နှင့် f = 0.2 mm/rev ဖြစ်ပါက 'F = 500 × 0.2 = 100 mm/min' ဖြစ်သည်)။
切削工具(バイト)において、切りくずが流れる面の傾きである「すくい角」を大きくすると切削抵抗が減って切れ味が良くなり(大きすぎると刃先強度は低下)、刃先の下側と加工面のすきま角である「逃げ角」は工具背面が加工面と擦れるのを防ぎます。
ဖြတ်တောက်ဓား (バイト) တွင် 'အပေါ်စောင်းထောင့် (すくい角 - သတ္တုစ စီးထွက်သည့် မျက်နှာပြင်စောင်းထောင့်)' ကို ကြီးပေးခြင်းဖြင့် ဖြတ်တောက်အား လျော့နည်းပြီး ဖြတ်တောက်ရ ပိုမိုလွယ်ကူစေကာ (သို့သော် ထောင့်ကြီးလွန်းပါက ဓားသွားထိပ် ပါး၍ ကျိုးလွယ်သည်)၊ 'အောက်လွတ်ထောင့် (逃げ角)' သည် ဓားအောက်မျက်နှာပြင်နှင့် ဖြတ်စားထားသော ပစ္စည်းမျက်နှာပြင်ကြား ပွတ်တိုက်မှု မဖြစ်စေရန် အကွာအဝေး ပေးထားခြင်းဖြစ်ပါသည်။
切削中に刃先先端へ切りくずが溶着・脱落して仕上げ面を荒らす「構成刃先」は、「切削速度を高くする」「すくい角を大きくする」「潤滑性の高い切削油剤(潤滑・冷却・切りくず排出の3作用)を使う」ことで防止します。
သံမဏိပျော့ သို့မဟုတ် အလူမီနီယမ်ကို ဖြတ်စားစဉ် ဖိအားနှင့် အပူချိန်မြင့်မားမှုကြောင့် သတ္တုစအပိုင်းအစများသည် ဓားသွားထိပ်ဖူးတွင် ကပ်ငြိပြီး မကြာခဏ ပြန်ပဲ့ထွက်ကာ မျက်နှာပြင်ကို ကြမ်းတမ်းစေသည့် ဖြစ်စဉ်ကို 'ဓားထိပ်တွင် သတ္တုစကပ်ငြိမှု (構成刃先)' ဟုခေါ်ပြီး၊ ၎င်းကို 'ဖြတ်တောက်မှုအမြန်နှုန်း မြှင့်တင်ခြင်း (ကာဘိုက်ဓားဖြင့် အမြန်နှုန်းမြင့် ဖြတ်စားခြင်း)'၊ 'အပေါ်စောင်းထောင့် (すくい角) ကြီးပေးခြင်း' နှင့် 'ချောဆီဂုဏ်သတ္တိ မြင့်မားသော ဖြတ်တောက်ဆီ (ချောမွေ့စေခြင်း၊ အအေးခံခြင်းနှင့် သတ္တုစဖယ်ရှားခြင်း) အသုံးပြုခြင်း' တို့ဖြင့် ကာကွယ်နိုင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 三つ爪スクロールチャックは丸棒の迅速把握用、四つ爪単動チャックは異形物・偏心加工や精密芯出し用である
အလုံးပုံသတ္တုချောင်းများကို အလယ်ဗဟို အမြန်ချိန်ညှိညှပ်ရန် မေးရိုး 3 ခုပါ စခရိုးညှပ်ခေါင်းကို သုံးပြီး၊ ပုံသဏ္ဌာန်မမှန်သောပစ္စည်း သို့မဟုတ် ဒိုင်ခွက်ဂေ့ချ်ဖြင့် ဗဟိုချိန်ညှိရန် မေးရိုး 4 ခုပါ သီးခြားညှပ်ခေါင်းကို သုံးပါ - 切削速度「V = 3.14×D×N÷1,000」(D=50, N=600なら約94m/min)、送り速度「F = N×f」(500×0.2=100mm/min)で計算する
ဖြတ်တောက်မှုအမြန်နှုန်းကို 'V = 3.14 × D × N / 1,000' (D=50, N=600 -> 94 m/min ခန့်) ဖြင့် တွက်ပြီး ရွေ့လျားနှုန်းကို 'F = N × f' (500 × 0.2 = 100 mm/min) ဖြင့် တွက်ချက်ပါ - 「構成刃先」を防ぐには「切削速度を上げる・すくい角を大きくする・潤滑性の良い切削油剤を使う」のが有効である
'ဓားထိပ်တွင် သတ္တုစကပ်ငြိမှု (構成刃先)' ကို ဖြတ်တောက်မှုအမြန်နှုန်း မြှင့်တင်ခြင်း၊ ဓားအပေါ်စောင်းထောင့် ကြီးပေးခြင်းနှင့် ချောမွေ့စေသော ဖြတ်တောက်ဆီ သုံးခြင်းတို့ဖြင့် ကာကွယ်ပါ - 【例】直径D=100mmの丸棒を切削速度V=157m/minで旋削 → 主軸回転速度N=(1,000×157)÷(3.14×100)=500rpm
ဥပမာ - အချင်း D = 100mm ရှိသော သတ္တုချောင်းအဝိုင်းကို ဖြတ်တောက်မှုအမြန်နှုန်း V = 157m/min ဖြင့် တွင်ခုံထိုးခြင်း → လည်ပတ်နှုန်း N = (1,000 × 157) ÷ (3.14 × 100) = 500rpm ဖြစ်သည်။ - 【例】主軸回転速度N=800rpm・1回転あたりの送り量f=0.25mm/revのとき → 毎分送り速度F=800×0.25=200mm/min
ဥပမာ - ပင်မဝင်ရိုး လည်ပတ်နှုန်း N = 800rpm နှင့် တစ်ပတ်လည်တိုင်း ရွေ့လျားနှုန်း f = 0.25mm/rev ဖြစ်သည့်အခါ → တစ်မိနစ် ရွေ့လျားနှုန်း F = 800 × 0.25 = 200mm/min ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 三つ爪スクロールチャック・四つ爪単動チャック | မေးရိုး 3 ခုပါ စခရိုးညှပ်ခေါင်းနှင့် မေးရိုး 4 ခုပါ သီးခြားညှပ်ခေါင်း |
| 切削速度(V=3.14DN/1000)・送り速度(F=N×f) | ဖြတ်တောက်မှုအမြန်နှုန်း V = 3.14*D*N/1000 နှင့် ရွေ့လျားနှုန်း F = N*f |
| すくい角・逃げ角・構成刃先 | အပေါ်စောင်းထောင့် (すくい角)၊ အောက်လွတ်ထောင့် (逃げ角) နှင့် ဓားထိပ်တွင် သတ္တုစကပ်ငြိမှု (構成刃先) |
4. フライス加工(上向き削り・下向き削り)・リーマ仕上げと研削砥石のドレッシング
4. ကြိတ်စားခြင်း (အထက်လှန်ဖြတ်စားခြင်းနှင့် အောက်ဖိဖြတ်စားခြင်း)၊ ရီမာဖြင့် အပေါက်အချောသတ်ခြင်းနှင့် ကျောက်ဘီး ဒရက်ဆင်းနှင့် ထရူးအင်း ပြုလုပ်ခြင်း
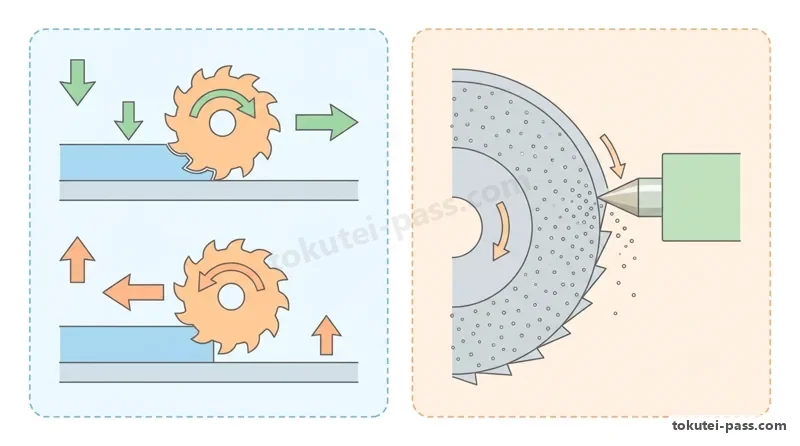
フライス加工の削り方には、カッタの回転方向とワークの送り方向が逆になる「上向き削り(アッパーカット)」と、カッタの刃の進む向きとテーブル送り方向が同じになる「下向き削り(ダウンカット:クライムミリング)」があります。
ကြိတ်စားစက် (フライス盤) ဖြင့် ဖြတ်စားနည်းများကို ဖြတ်ဓားလည်ပတ်သည့်ဦးတည်ရာက ပစ္စည်းရွေ့လျားသည့်ဦးတည်ရာနှင့် ဆန့်ကျင်ဘက်ဖြစ်သော 'အထက်လှန်ဖြတ်စားခြင်း (上向き削り / アップカット)' နှင့် ဓားသွားစတင်ဖြတ်သည့် လှုပ်ရှားမှုက စားပွဲရွေ့လျားသည့်ဦးတည်ရာနှင့် တူညီသော 'အောက်ဖိဖြတ်စားခြင်း (下向き削り / ダウンカット)' ဟူ၍ ခွဲခြားထားပါသည်။
「下向き削り(ダウンカット)」は、刃先がワークを上からテーブル面へ押さえつけるためびびり振動が少なく、刃先の擦れが減って「工具寿命が長く、仕上げ面粗さも美しくなる」ためNCフライス盤・マシニングセンタで標準的に使われます(一般工作機械ではバックラッシュ除去装置が必要)。
'အောက်ဖိဖြတ်စားခြင်း (ダウンカット)' တွင် ဖြတ်ဓားသွားများက အလုပ်ခံပစ္စည်းကို စားပွဲပေါ်သို့ အောက်ဘက်ဖိချပေးသောကြောင့် တုန်ခါမှုနှင့် အစပိုင်းပွတ်တိုက်မှု လျော့နည်းပြီး 'ဓားသက်တမ်း ပိုရှည်ကာ ဖြတ်စားပြီးမျက်နှာပြင် ပိုမိုချောမွေ့ကောင်းမွန်သဖြင့်' ဘောလ်စခရူး (ボールねじ) တပ်ဆင်ထားသော CNC ကြိတ်စားစက်များနှင့် မရှင်းနင်းစင်တာများတွင် စံအဖြစ် အသုံးပြုပါသည် (လက်လှည့်စက်များတွင်မူ ဝက်အူရစ်ကြား အလွတ်ကစားမှု ပျောက်စေသည့် バックラッシ除去装置 လိုအပ်ပါသည်)။
穴あけ加工では、一般鋼材用ツイストドリルの標準先端角は「118°」であり、ドリルのままでは穴径精度や面粗さが不足するため、ドリルで「0.1〜0.3mm程度」小さめの下穴をあけてから「リーマ」を通して高精度な穴に仕上げます。
အပေါက်ဖောက်ခြင်းလုပ်ငန်းတွင် သာမန်သံမဏိအတွက် သုံးသော စံသတ်မှတ် လွန်ပူ (ドリル) ၏ ထိပ်ဖူးထောင့်မှာ '118°' ဖြစ်ပြီး၊ လွန်ပူဖြင့် ဖောက်ရုံသက်သက်ဖြင့် အချင်းတိကျမှုမြင့်မားခြင်း သို့မဟုတ် အတွင်းမျက်နှာပြင် ချောမွေ့ခြင်း မရရှိနိုင်သောကြောင့် အပေါက်ကို '0.1 မှ 0.3 mm ခန့် ပိုသေးအောင်' အရင်ဖောက်ပြီးမှ 'ရီမာ (リーマ)' ဖြင့် အချောသတ်ချဲ့ပေးရပါသည်။
研削盤の砥石を使い続けると、気孔に切りくずが詰まる「目詰まり」や砥粒先端が摩耗して平らになる「目つぶれ」が起き、切れ味が落ちて研削焼けやびびりの原因になります。
ကျောက်စားဘီး (研削といし) ကို ဆက်တိုက်အသုံးပြုလာသည့်အခါ သတ္တုစများက ကျောက်ဘီးအပေါက်ငယ်များတွင် ပိတ်ဆို့သွားခြင်း ('ကျောက်မျက်နှာပြင် ပိတ်ဆို့ခြင်း 目づまり') သို့မဟုတ် ကျောက်မှုန်များ တုံး၍ ပြားသွားခြင်း ('ကျောက်မှုန်တုံးခြင်း 目つぶれ') ဖြစ်ပေါ်လာပြီး ဖြတ်စားနိုင်စွမ်း ကျဆင်းကာ အပူလောင်ခြင်း သို့မဟုတ် တုန်ခါခြင်းတို့ ဖြစ်ပေါ်စေပါသည်။
このとき、ダイヤモンドドレッサ等で詰まった切りくずや摩耗砥粒を除いて新しい鋭利な切れ刃を露出させる作業を「ドレッシング(目立て)」といい、砥石の振れや外形形状を正しく整える作業を「ツルーイング(形直し)」といいます。
စိန်ဒရက်ဆာ (ダイヤモンドドレッサ) ကို အသုံးပြု၍ ပိတ်ဆို့နေသော သတ္တုစများနှင့် တုံးနေသော ကျောက်မှုန်များကို ဖယ်ရှားကာ ထက်မြက်သော ကျောက်မှုန်အသစ်များ ပေါ်ထွက်လာစေခြင်းကို 'ဒရက်ဆင်း ပြုလုပ်ခြင်း (ドレッシング / 目立て)' ဟုခေါ်ပြီး၊ ကျောက်ဘီး၏ လည်ပတ်သွေဖည်မှုကို ပြုပြင်၍ ပုံသဏ္ဌာန်မှန်ကန်အောင် ပြန်လည်ညှိပေးခြင်းကို 'ထရူးအင်း ပြုလုပ်ခြင်း (ツルーイング / 形直し)' ဟုခေါ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- フライス加工の「下向き削り(ダウンカット)」はワークを下へ押さえつけ、上向き削りより「工具寿命が長く仕上げ面が良好」になる(バックラッシュ対策が必要)
'အောက်ဖိဖြတ်စားခြင်း (ダウンカット)' သည် ပစ္စည်းကို စားပွဲပေါ်သို့ ဖိချပေးသဖြင့် အထက်လှန်ဖြတ်စားခြင်းထက် 'ဓားသက်တမ်း ပိုရှည်ပြီး မျက်နှာပြင် ပိုမိုချောမွေ့စေသည်' (ဝက်အူရစ် အလွတ်ကစားမှု ထိန်းချုပ်ရန်လိုသည်) - 一般鋼用ドリルの先端角は「118°」であり、ドリル下穴の内面を高精度・滑らかに仕上げる工具は「リーマ」である
သာမန်သံမဏိသုံး လွန်ပူ၏ ထိပ်ဖူးထောင့်မှာ '118°' ဖြစ်ပြီး၊ ဖောက်ထားသော အပေါက်များကို အတိုင်းအတာတိကျ၍ ချောမွေ့အောင် အချောသတ်ရန် 'ရီမာ (リーマ)' ကို အသုံးပြုသည် - 研削砥石の目詰まり・目つぶれを除いて切れ味を回復させる作業を「ドレッシング(目立て)」、振れ・形状修正を「ツルーイング(形直し)」という
ပိတ်ဆို့/တုံးနေသော ကျောက်ဘီးပေါ်တွင် ထက်မြက်သော ကျောက်မှုန်များ ပြန်ပေါ်လာစေခြင်းသည် 'ဒရက်ဆင်း (ドレッシング)' ဖြစ်ပြီး ကျောက်ဘီးသွေဖည်မှုနှင့် ပုံသဏ္ဌာန် ပြန်ညှိခြင်းသည် 'ထရူးအင်း (ツルーイング)' ဖြစ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 下向き削り(ダウンカット)・上向き削り(アッパーカット) | အောက်ဖိဖြတ်စားခြင်း (ダウンカット) နှင့် အထက်လှန်ဖြတ်စားခြင်း (アップカット) |
| ツイストドリル(先端角118°)・リーマ仕上げ | လွန်ပူ (ထိပ်ဖူးထောင့် 118°) နှင့် ရီမာ (リーマ) ဖြင့် အပေါက်အချောသတ်ခြင်း |
| ドレッシング(目立て)・ツルーイング(形直し) | ကျောက်ဘီး ဒရက်ဆင်း - ドレッシング (ထက်မြက်အောင်လုပ်ခြင်း) နှင့် ထရူးအင်း - ツルーイング (ပုံသဏ္ဌာန်ညှိခြင်း) |
5. NC工作機械・マシニングセンタ(ATC・Gコード)と放電加工(ワイヤ・型ぼり)
5. NC စက်ကိရိယာများနှင့် မရှင်းနင်းစင်တာများ (ATC, G-ကုဒ်များ) နှင့် လျှပ်စစ်မီးပွားသုံး ဖြတ်စားပြုပြင်ခြင်း (EDM)
数値制御(NC/CNC)工作機械のうち、「自動工具交換装置(ATC:Automatic Tool Changer)」と工具マガジンを備え、ワークを1回固定するだけでフライス削り・穴あけ・中ぐり・ねじ立てなどの異種加工を連続自動処理できる機械を「マシニングセンタ(MC)」といいます。
ကိန်းဂဏန်းထိန်းချုပ်စနစ်သုံး (NC/CNC) စက်ကိရိယာများအနက် 'အလိုအလျောက် ဓားလဲလှယ်ကိရိယာ (自動工具交換装置 - ATC)' နှင့် ဓားသိုလှောင်ခုံ တပ်ဆင်ထားပြီး ပစ္စည်းကို တစ်ကြိမ်တပ်ဆင်ထားရုံဖြင့် ကြိတ်စားခြင်း၊ အပေါက်ဖောက်ခြင်း၊ အပေါက်ချဲ့ခြင်းနှင့် ဝက်အူရစ်ဖော်ခြင်းကဲ့သို့သော လုပ်ငန်းအမျိုးမျိုးကို ဆက်တိုက်လုပ်ဆောင်နိုင်သည့်စက်ကို 'မရှင်းနင်းစင်တာ (マシニングセンタ - MC)' ဟုခေါ်ပါသည်။
NCプログラムの「準備機能(Gコード)」において、「G00」は非切削で目標座標へ素早く移動する「位置決め(早送り)」、「G01」は指定した送り速度 F でまっすぐ削りながら進む「直線補間(切削送り)」を表します。
NC ပရိုဂရမ်၏ ကြိုတင်ပြင်ဆင်မှု လုပ်ဆောင်ချက်များ ('G-ကုဒ်များ') တွင် 'G00' သည် သတ်မှတ်ကိုသြဒိနိတ်နေရာသို့ အမြန်ဆုံးသွားရောက်သည့် 'အမြန်နေရာချထား ရွေ့လျားခြင်း (早送り / 位置決め - ဖြတ်စားခြင်းမပြု)' ကို ညွှန်ကြားပြီး၊ 'G01' သည် သတ်မှတ်ထားသော ရွေ့လျားနှုန်း F ဖြင့် မျဉ်းဖြောင့်အတိုင်း ဖြတ်စားရွေ့လျားသည့် 'မျဉ်းဖြောင့် ဖြတ်စားရွေ့လျားခြင်း (直線補間 / 切削送り)' ကို ညွှန်ကြားပါသည်။
また「G02」は時計回り(CW)・「G03」は反時計回り(CCW)の「円コ(アーク)補間」であり、座標指定方式の「G90」はプログラム原点からの絶対座標(アブソリュート指令)、「G91」は現在位置からの移動量を示す増分座標(インクリメンタル指令)です。
ထို့အပြင် 'G02' သည် နာရီလက်တံအတိုင်း (CW) စက်ဝိုင်းပုံ ဖြတ်စားရွေ့လျားခြင်းနှင့် 'G03' သည် နာရီလက်တံပြောင်းပြန် (CCW) စက်ဝိုင်းပုံ ဖြတ်စားရွေ့လျားခြင်းကို ညွှန်ကြားပြီး၊ ကိုသြဒိနိတ်စနစ်များအတွက် 'G90' သည် ပရိုဂရမ်မူလမှတ် (原点) မှ တိုင်းတာသော ပုံသေကိုသြဒိနိတ်စနစ် (アブソリュート指令) နှင့် 'G91' သည် လက်ရှိတည်နေရာမှ အကွာအဝေးကို ပြသော တိုးပွားကိုသြဒိနိတ်စနစ် (インクリメンタル指令) တို့ကို သတ်မှတ်ပေးပါသည်။
一方、「放電加工(EDM)」は、加工液中で電極とワークの間にパルス状のアーク放電を繰り返し、高温で金属を溶融・除去する非接触加工法です(銅・黒鉛電極の「型ぼり放電加工」と細線の「ワイヤ放電加工」があります)。
တစ်ဖက်တွင်မူ 'လျှပ်စစ်မီးပွားသုံး ဖြတ်စားပြုပြင်ခြင်း (放電加工 - EDM)' သည် လျှပ်ကာအရည် (ဆီ သို့မဟုတ် အိုင်ယွန်ဖယ်ထားသောရေ) အတွင်း နှစ်မြှုပ်ထားသော လျှပ်ခေါင်းနှင့် အလုပ်ခံပစ္စည်းကြားတွင် အကြိမ်ကြိမ် ခုန်ကူးသော လျှပ်စစ်မီးပွားအပူဖြင့် သတ္တုကို အရည်ပျော်ဖယ်ရှားသည့် မထိတွေ့သော ဖြတ်စားနည်းဖြစ်ပြီး၊ 'ပုံစံဖော် EDM (形彫り放電加工 - ကြေးနီ/ဂရပ်ဖိုက်လျှပ်ခေါင်းသုံး)' နှင့် 'ဝိုင်ယာ EDM (ワイヤ放電加工 - ကြေးဝါဝိုင်ယာကြိုးပါးသုံး)' တို့ ပါဝင်ပါသည်။
放電加工の最大の特徴は、「電気を通す導電性材料であれば、材料の硬さに一切関係なく、焼入れ後の硬化鋼や超硬合金・チタン合金でも高精度に加工できる」点です(ガラスやアルミナセラミックスなどの絶縁体は加工不可)。
EDM ၏ အကြီးမားဆုံး အားသာချက်မှာ 'လျှပ်စစ်စီးကူးနိုင်သော ပစ္စည်းဖြစ်သရွေ့ မီးဖမ်းထားသော သံမဏိအမာ၊ ဆီမီးကာဘိုက် (超硬合金) နှင့် တိုက်တေနီယမ် သတ္တုစပ်များအပါအဝင် မည်မျှပင် မာကျောစေကာမူ တိကျမှုမြင့်မားစွာ ဖြတ်စားပြုပြင်နိုင်ခြင်း' ဖြစ်ပါသည် (ဖန် သို့မဟုတ် အလူမီနာ ကြွေထည်ကဲ့သို့ လျှပ်ကာပစ္စည်းများကိုမူ မပြုပြင်နိုင်ပါ)။
မှတ်ထားရမည့် အချက်များ
- 「マシニングセンタ」は「自動工具交換装置(ATC)」を備え、フライス・穴あけ・ねじ立て等を1台で連続自動加工できるNC工作機械である
'မရှင်းနင်းစင်တာ (マシニングセンタ)' သည် ကြိတ်စားခြင်း၊ အပေါက်ဖောက်ခြင်း၊ အပေါက်ချဲ့ခြင်းနှင့် ဝက်အူရစ်ဖော်ခြင်းတို့ကို အလိုအလျောက် ဆက်တိုက်လုပ်ဆောင်နိုင်ရန် 'အလိုအလျောက် ဓားလဲလှယ်ကိရိယာ (ATC)' တပ်ဆင်ထားသော NC စက်ဖြစ်သည် - NCのGコードで「G00=位置決め(早送り)」「G01=直線補間(切削送り)」「G02/G03=円コ(アーク)補間」「G90=絶対指令・G91=増分指令」である
NC G-ကုဒ်များတွင် - 'G00 = အမြန်နေရာချထားခြင်း (早送り)'၊ 'G01 = မျဉ်းဖြောင့် ဖြတ်စားရွေ့လျားခြင်း (直線補間)'၊ 'G02/G03 = စက်ဝိုင်းပုံ ရွေ့လျားခြင်း'၊ 'G90 = ပုံသေကိုသြဒိနိတ်၊ G91 = တိုးပွားကိုသြဒိနိတ်' တို့ဖြစ်သည် - 「放電加工(型ぼり・ワイヤ)」は導電性があれば硬さに関係なく、焼入れ鋼や超硬合金も非接触で精密加工できる
'လျှပ်စစ်မီးပွားသုံး ဖြတ်စားပြုပြင်ခြင်း (放電加工 - EDM)' သည် မီးဖမ်းသံမဏိနှင့် ကာဘိုက်အပါအဝင် မည်သည့် 'လျှပ်ကူးပစ္စည်း' ကိုမဆို မာကျောမှုနှင့်မဆိုင်ဘဲ မထိတွေ့ဘဲ ဖြတ်စားနိုင်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| マシニングセンタ・自動工具交換装置(ATC) | မရှင်းနင်းစင်တာ (MC) နှင့် အလိုအလျောက် ဓားလဲလှယ်ကိရိယာ (ATC) |
| Gコード(G00早送り・G01直線補間・G90絶対/G91増分) | G-ကုဒ်များ - G00 အမြန်ရွှေ့ခြင်း၊ G01 မျဉ်းဖြောင့်ဖြတ်ခြင်း၊ G90 ပုံသေကိုသြဒိနိတ်၊ G91 တိုးပွားကိုသြဒိနိတ် |
| 放電加工(型ぼり・ワイヤ放電加工) | လျှပ်စစ်မီးပွားသုံး ဖြတ်စားပြုပြင်ခြင်း (放電加工 EDM - မည်သည့်လျှပ်ကူးပစ္စည်းကိုမဆို ဖြတ်စားနိုင်သည်) |
6. プレス板金加工:せん断加工断面(だれ・せん断面・破断面・かえり)とクリアランス・スプリングバック
6. သတ္တုပြား ပရက်စ်ဖိစက်လုပ်ငန်း - ဖြတ်တောက်မျက်နှာပြင် အပိုင်း 4 ပိုင်း (ထိပ်စွန်းလုံးဝန်းကျုံ့ဝင်မှု၊ ပြောင်ချောပြတ်ရာ၊ ကျိုးပဲ့ပြတ်ရာ၊ အစွန်းထွက်အသားပို)၊ ကလီးယားရန့်စ်နှင့် စပရိန်ဘက်ခ်
プレス機と金型(上型のパンチと下型のダイ)で金属板を打ち抜く「せん断加工」の切り口断面は、上から順に「①だれ(角が引き込まれた丸み)→ ②せん断面(滑らかで光沢のある面)→ ③破断面(引きちぎれたざらざら面)→ ④かえり(バリ:先端の突起)」の4領域で構成されます。
ပရက်စ်ဖိစက်၏ အပေါ်ဖိတံ (パンチ) နှင့် အောက်ခံပုံစံခွက် (ダイ) တို့ဖြင့် သတ္တုပြားကို ဖောက်ထုတ်ဖြတ်တောက်သည့်အခါ ဖြတ်တောက်မျက်နှာပြင် ဖြတ်ပိုင်းတွင် အပေါ်မှအောက်သို့ အပိုင်း 4 ပိုင်း ပါဝင်ပါသည် - '1. ထိပ်စွန်းလုံးဝန်းကျုံ့ဝင်မှု (だれ - ဆွဲချခံရသော ထောင့်အဝန်း) -> 2. ပြောင်ချောပြတ်ရာ (せん断面 - ချောမွေ့တောက်ပသော အပိုင်း) -> 3. ကျိုးပဲ့ပြတ်ရာ (破断面 - ကြမ်းတမ်းစွာ ပဲ့ထွက်သော မျက်နှာပြင်) -> 4. အစွန်းထွက်အသားပို (かえり / バリ - အောက်ခြေအစွန်းရှိ ချွန်ထက်သော အသားပို)'။
パンチ外径とダイ内径の片側すきまである「クリアランス」は、一般に板厚 t の「5〜10%程度」に管理します。
အပေါ်ဖိတံ အပြင်အချင်းနှင့် အောက်ခံပုံစံခွက် အတွင်းအချင်းကြားရှိ တစ်ဖက်ခြမ်း အကွာအဝေးဖြစ်သော 'ကလီးယားရန့်စ် (クリアランス)' ကို ယေဘုယျအားဖြင့် 'သတ္တုပြားအထူ t ၏ 5% မှ 10% ခန့်' ၌ ထိန်းသိမ်းထားပါသည်။
もしクリアランスが「過大(広すぎる)」だと、板が曲げ引っ張りを受けるため「だれ」と「かえり(バリ)」が大きくなり、逆にクリアランスが「過小(狭すぎる)」だと、上下のわれ目が一致せず「二次せん断」が生じて打抜き荷重が増大し、金型寿命が短くなります。
အကယ်၍ ကလီးယားရန့်စ်သည် 'ကျယ်လွန်းပါက' သတ္တုပြားသည် ပိုမိုကွေးညွတ်ဆွဲဆန့်ခံရသောကြောင့် 'ထိပ်စွန်းလုံးဝန်းကျုံ့ဝင်မှု (だれ) နှင့် အစွန်းထွက်အသားပို (かえり / バリ) တို့ ကြီးမားလာပြီး'၊ ဆန့်ကျင်ဘက်အားဖြင့် ကလီးယားရန့်စ် 'ကျဉ်းလွန်းပါက' အပေါ်နှင့်အောက် အက်ကြောင်းများ မဆုံမိဘဲ 'ဒုတိယအကြိမ် ထပ်မံပြတ်တောက်မှု (二次せん断)' ဖြစ်ပေါ်ကာ ဖောက်ထုတ်အား ပိုမိုလိုအပ်ပြီး ပုံစံခွက် အမြန်ပွန်းစားတတ်ပါသည်။
また板材をV型等で曲げる「曲げ加工」において、パンチを上げて除荷した瞬間に、材料内部の「弾性回復」によって曲げ角度が金型角度よりも外側へ開いて戻ってしまう現象を「スプリングバック(弾性回復)」といいます。
'ကွေးညွတ်ပုံဖော်ခြင်းလုပ်ငန်း (曲げ加工 - V-ပုံစံကွေးခြင်းကဲ့သို့)' တွင် အပေါ်ဖိတံကို ပြန်မတင်၍ ဖိအားလျှော့လိုက်သည့်အခါ သတ္တုအတွင်းရှိ 'ရုန်းကန်ပြန်ကန်မှု (弾性回復)' ကြောင့် ကွေးထားသောထောင့်သည် ပုံစံခွက်ထောင့်ထက် အနည်းငယ် ပြန်ပွင့်သွားသည့် ဖြစ်စဉ်ကို 'စပရိန်ဘက်ခ် (スプリングバック / ばね戻り)' ဟုခေါ်ပါသည်။
スプリングバックによる角度誤差を防ぐ対策として、あらかじめ戻る角度分を見込んで深めに曲げる「オーバーベンド(突き曲げ)」や、曲げ底のR部をパンチで強く押し潰して圧縮応力を与える「コイニング(底付き曲げ)」を行います。
စပရိန်ဘက်ခ်ကြောင့် ဖြစ်ပေါ်သော ထောင့်အမှားကို ပြန်လည်ထိန်းညှိရန် ကာကွယ်ရေးနည်းလမ်းများအနေဖြင့် 'ပို၍ကွေးထားခြင်း (オーバーベンディング - ပြန်ပွင့်မည့်ပမာဏအတွက် ကြိုတင်၍ ထောင့်ပိုကျဉ်းအောင် ကွေးခြင်း)' နှင့် 'ထောင့်စွန်းဖိသိပ်ခြင်း (コイニング / ボトミング - ရုန်းကန်ဒဏ်အား ပျောက်စေရန် အပေါ်ဖိတံထိပ်ဖြင့် ကွေးထောင့်ကို အားဖြင့် ဖိသိပ်ခြင်း)' တို့ကို အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- プレス打抜き断面は上から「だれ → せん断面 → 破断面 → かえり(バリ)」となり、クリアランス過大では「だれ・かえり」が大きくなる
ပရက်စ်ဖြတ်တောက်မျက်နှာပြင်တွင် အပေါ်မှအောက်သို့ 'ထိပ်စွန်းလုံးဝန်းကျုံ့ဝင်မှု (だれ) -> ပြောင်ချောပြတ်ရာ (せん断面) -> ကျိုးပဲ့ပြတ်ရာ (破断面) -> အစွန်းထွက်အသားပို (バリ)' တို့ ပါဝင်ပြီး၊ ကလီးယားရန့်စ် ကျယ်လွန်းပါက ထိပ်စွန်းကျုံ့ဝင်မှုနှင့် အသားပို ကြီးမားလာသည် - 曲げ加工後に弾性回復で角度が開き戻る現象を「スプリングバック」といい、オーバーベンドやコイニングで対策する
ဖိအားလျှော့ပြီးနောက် ရုန်းကန်ပြန်ကန်မှုကြောင့် ကွေးထားသော သတ္တုပြားထောင့် ပြန်ပွင့်သွားခြင်းကို 'စပရိန်ဘက်ခ် (スプリングバック)' ဟုခေါ်ပြီး ပို၍ကွေးခြင်း သို့မဟုတ် ထောင့်စွန်းဖိသိပ်ခြင်းဖြင့် ဖြေရှင်းသည် - プレス作業時は光線式安全装置や両手操作式安全装置を必ず有効にし、金型調整時は安全ブロックを挟む
ပရက်စ်စက် မောင်းနှင်စဉ် အလင်းတန်းအာရုံခံကိရိယာ သို့မဟုတ် လက်နှစ်ဖက်နှိပ်ခလုတ်ကို အမြဲဖွင့်ထားပြီး၊ ပုံစံခွက်လဲလှယ်ချိန် သို့မဟုတ် ပြုပြင်ထိန်းသိမ်းချိန်တွင် ဘေးကင်းရေးထောက်တုံး (安全ブロック) ထည့်သွင်းထားပါ - 【例】板厚t=2.0mmの鋼板を片側クリアランス8%で打抜くとき → 片側クリアランス=2.0×0.08=0.16mm
ဥပမာ - အထူ t = 2.0mm ရှိသော သံမဏိပြားကို တစ်ဖက်ခြမ်း ကလီးယားရန့်စ် 8% ဖြင့် ဖောက်ထုတ်ခြင်း → တစ်ဖက်ခြမ်း ကလီးယားရန့်စ် = 2.0 × 0.08 = 0.16mm ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| せん断断面(だれ・せん断面・破断面・かえり) | ဖြတ်တောက်မျက်နှာပြင် အပိုင်း 4 ပိုင်း - ထိပ်စွန်းကျုံ့ဝင်မှု (だれ)၊ ပြောင်ချောပြတ်ရာ၊ ကျိုးပဲ့ပြတ်ရာ၊ အသားပို (バリ) |
| クリアランス(パンチとダイのすきま) | ပုံစံခွက် ကလီးယားရန့်စ် (အထူ၏ 5-10%၊ ကျယ်လွန်းပါက အသားပို ကြီးမားလာသည်) |
| スプリングバック(弾性回復)とオーバーベンド | စပရိန်ဘက်ခ် - スプリングバック (ရုန်းကန်ထောင့်ပြန်ပွင့်မှု) နှင့် ပို၍ကွေးခြင်း / ထောင့်စွန်းဖိသိပ်ခြင်း |
7. 溶接加工(CO2/MAG溶接の防風対策・TIG溶接・溶接欠陥)とダイカスト鋳造
7. ဂဟေဆော်ခြင်း (CO2/MAG လေကာအပြား၊ TIG ဂဟေဆော်ခြင်း၊ ဂဟေချို့ယွင်းချက်များ) နှင့် ဖိအားမြင့် ဒိုင်ကတ်စ် သွန်းလောင်းခြင်း
シールドガスで溶融池を保護する「CO2/MAG半自動溶接」では、横風(風速1.5〜2m/s以上)が吹くとガスが飛ばされて空気が混入し、気泡欠陥「ブローホール」や「ピット」が発生するため、必ず「防風柵(ついたて)」を設置します。
အကာအကွယ်ဓာတ်ငွေ့ (シールドガス) က အရည်ပျော်သတ္တုအိုင်ကို ပြင်ပလေထုမှ ကာကွယ်ပေးသည့် တစ်ဝက်အလိုအလျောက် 'CO2 / MAG ဓာတ်ငွေ့ကာ အာ့ခ်ဂဟေဆော်ခြင်း' တွင် ဘေးတိုက်လေ (လေတိုက်နှုန်း 1.5–2 m/s နှင့်အထက်) တိုက်ခတ်ပါက အကာအကွယ်ဓာတ်ငွေ့ လွင့်ပါသွားပြီး လေဝင်ရောက်ကာ 'ဘလိုးဟိုးလ် လေခိုပေါက်များ (ブローホール)' သို့မဟုတ် မျက်နှာပြင် 'ပစ်တ် အပေါက်ငယ်များ (ピット)' ဖြစ်ပေါ်တတ်သောကြောင့် 'လေကာအပြားများ (防風板 / 防風幕)' ကို အမြဲတပ်ဆင်ရပါမည်။
一方、消耗しない「タングステン電極」と不活性の「アルゴン(Ar)ガス」を用いる「TIG(ティグ)溶接」は、スパッタが発生せず美しいビードが得られるため、ステンレス鋼やアルミニウム合金の薄板精密溶接に広く使われます。
တစ်ဖက်တွင်မူ 'TIG ဂဟေဆော်ခြင်း' သည် အရည်မပျော်သော 'တန်စတင် လျှပ်ခေါင်း (タングステン電極)' နှင့် ဓာတ်မပြုသော 'အာဂွန် (Ar) ဓာတ်ငွေ့' တို့ကို အသုံးပြု၍ မီးပွားစဉ်ခြင်း (スパッタ) လုံးဝမရှိဘဲ အရည်အသွေးမြင့်မားသော ဂဟေဆက်ကြောင်း ရရှိစေသောကြောင့် စတီးလ် (ステンレス鋼) နှင့် အလူမီနီယမ် သတ္တုစပ်ပြားပါးများ အနုစိတ်ဂဟေဆော်ရန် အသင့်တော်ဆုံးဖြစ်ပါသည်။
溶接欠陥のうち、溶接電流が高すぎたり速度が速すぎたりしてビード止端部(境界)の母材が掘り込まれたまま溝になる欠陥を「アンダーカット」、逆に溶着金属が母材表面に融合せず重なり溢れる欠陥を「オーバーラップ」といいます。
ဂဟေချို့ယွင်းချက်များအနက် ဂဟေဆော်လျှပ်စီးကြောင်း သို့မဟုတ် ရွေ့လျားနှုန်း များလွန်းသောကြောင့် ဂဟေသားအစပ်တစ်လျှောက် အခြေခံသတ္တု စားဝင်ချိုင့်သွားသော မြောင်းရာကို 'အန်ဒါကတ် (アンダーカット)' ဟုခေါ်ပြီး၊ ဂဟေသားက အခြေခံသတ္တုနှင့် အရည်ပျော်မပေါင်းစပ်ဘဲ အပေါ်မှဖုံးအုပ်လျှံကျနေခြင်းကို 'အိုဗာလက်ပ် (オーバーラップ)' ဟုခေါ်ပါသည်။
アーク溶接作業では、強烈な紫外線・赤外線による電気性眼炎を防ぐ「遮光面(遮光保護具)」、金属蒸気の「溶接ヒューム」吸入によるじん肺を防ぐ「防じんマスク」、火傷・感電防止の「革製保護手袋」を必ず着用します。
အာ့ခ်ဂဟေဆော်စဉ် လုပ်သားများသည် ပြင်းထန်သော ခရမ်းလွန်/အနီအောက်ရောင်ခြည်များမှ မျက်လုံးကို ကာကွယ်ရန် 'အလင်းစစ်မှန်ပါသော ဂဟေဆော်မျက်နှာဖုံး (遮光保護具)'၊ သတ္တု 'ဂဟေဆော်အငွေ့များ (溶接ヒューム)' ရှူရှိုက်မိခြင်းမှ ကာကွယ်ရန် 'အမှုန်ကာနှာခေါင်းစည်း (防じんマスク)' နှင့် အပူလောင်ခြင်း၊ ဓာတ်လိုက်ခြင်းမှ ကာကွယ်ရန် 'သားရေလက်အိတ်များ' ကို မဖြစ်မနေ ဝတ်ဆင်ရပါမည်။
また「ダイカスト」は、精密な「金型」の中へ溶融したアルミ合金や亜鉛合金を「高圧・高速」で射出充填して凝固させる鋳造法で、砂型鋳造に比べて「寸法精度が高く、鋳肌が滑らかで、薄肉複雑部品の大量生産」に適しています。
ထို့အပြင် 'ဒိုင်ကတ်စ် သွန်းလောင်းခြင်း (ダイカスト)' သည် အရည်ပျော်နေသော အလူမီနီယမ် သို့မဟုတ် သွပ်သတ္တုစပ်ရည်ကို တိကျသော 'သံမဏိပုံစံခွက် (金型)' အတွင်းသို့ 'ဖိအားမြင့်နှင့် အမြန်နှုန်းမြင့်' ဖြင့် ထိုးသွင်းပုံဖော်ခြင်းဖြစ်ပြီး၊ သဲပုံစံခွက် သွန်းလောင်းခြင်းနှင့် နှိုင်းယှဉ်ပါက 'အတိုင်းအတာတိကျမှု သာလွန်ကောင်းမွန်ခြင်း၊ မျက်နှာပြင်ချောမွေ့ခြင်းနှင့် နံရံပါး၍ ရှုပ်ထွေးသော အစိတ်အပိုင်းများကို အမြောက်အမြား ထုတ်လုပ်နိုင်ခြင်း' တို့ကို ရရှိစေပါသည်။
မှတ်ထားရမည့် အချက်များ
- CO2/MAGガスシールドアーク溶接では風でガスが飛ぶと「ブローホール・ピット」が出るため、風速2m/s以下に保つ「防風ついたて」を設ける
CO2/MAG အာ့ခ်ဂဟေဆော်ရာတွင် အကာအကွယ်ဓာတ်ငွေ့ လွင့်မပါသွားဘဲ 'ဘလိုးဟိုးလ် / ပစ်တ် အပေါက်များ' မဖြစ်စေရန် 'လေကာအပြားများ (防風板)' တပ်ဆင်၍ လေတိုက်နှုန်း <= 2 m/s ၌ ထိန်းထားပါ - 「TIG溶接」は非消耗のタングステン電極とアルゴンガスを使い、溶接電流過大等でビード止端の母材が溝状に削れる欠陥を「アンダーカット」という
'TIG ဂဟေဆော်ခြင်း' သည် အရည်မပျော်သော တန်စတင်လျှပ်ခေါင်းနှင့် အာဂွန်ဓာတ်ငွေ့ကို သုံးပြီး၊ လျှပ်စီးကြောင်းများလွန်း၍ ဂဟေအစပ်တစ်လျှောက် ချိုင့်ဝင်သွားခြင်းကို 'အန်ဒါကတ် (アンダーカット)' ဟုခေါ်သည် - 「ダイカスト」は溶融金属を金型へ高圧射出する鋳造法で、寸法精度と表面肌に優れ薄肉部品の大量生産に向く
'ဒိုင်ကတ်စ် သွန်းလောင်းခြင်း' သည် သတ္တုရည်ကို သတ္တုပုံစံခွက်ထဲသို့ ဖိအားမြင့်ဖြင့် ထိုးသွင်းပြီး အမြောက်အမြားထုတ်လုပ်မှုအတွက် အတိုင်းအတာတိကျမှုနှင့် ချောမွေ့သောမျက်နှာပြင်ကို ပေးစွမ်းသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| CO2/MAG溶接の防風対策・ブローホール | CO2/MAG ဂဟေဆော်ရာတွင် ဘလိုးဟိုးလ် လေခိုပေါက် ကာကွယ်သည့် လေကာအပြား (防風板) |
| TIG溶接(タングステン電極+アルゴンガス) | TIG ဂဟေဆော်ခြင်း (အရည်မပျော်သော တန်စတင်လျှပ်ခေါင်း + အာဂွန်ဓာတ်ငွေ့) |
| アンダーカット・オーバーラップ・ダイカスト鋳造 | အန်ဒါကတ်၊ အိုဗာလက်ပ် ဂဟေချို့ယွင်းချက်များနှင့် ဖိအားမြင့် ဒိုင်ကတ်စ် သွန်းလောင်းခြင်း |
8. 機械組立・保全:転がり軸受の圧入・予知保全(CBM)と油圧作動油管理(白濁・キャビテーション)
8. စက်တပ်ဆင်ခြင်းနှင့် ထိန်းသိမ်းပြုပြင်ခြင်း - ဘောလ်ဘယ်ရင် ဖိသွင်းတပ်ဆင်ခြင်း၊ ကြိုတင်ခန့်မှန်း ထိန်းသိမ်းပြုပြင်မှု (CBM) နှင့် ဟိုက်ဒရောလစ်ဆီ ထိန်းချုပ်မှု
軸(シャフト)に玉軸受(ベアリング)を圧入する際は、転動体や軌道面を傷つけないよう、必ず「内輪の端面」に当て金(スリーブ)を当てて真っすぐ圧入します(外輪押圧は厳禁であり、焼きばめ加熱も軟化防止のため「120℃以下」とします)。
ဘောလ်ဘယ်ရင် (玉軸受 / ボールベアリング) ကို လည်ပတ်ဝင်ရိုးပေါ်သို့ တင်းကျပ်တပ်ဆင်မှု (しまりばめ) ဖြင့် ဖိသွင်းတပ်ဆင်သည့်အခါ ဖိအားသည် ဘောလုံးများမှတစ်ဆင့် ဖြတ်သန်း၍ ပြေးလမ်းကြောင်းများ ချိုင့်မသွားစေရန် 'အတွင်းကွင်း (内輪) ၏ ထိပ်မျက်နှာပြင်' ပေါ်သို့သာ သီးသန့်ဖိသွင်းပြွန် (圧入治具 / スリーブ) ကို ထောင့်မှန်ကျတင်၍ ဖိသွင်းရပါမည် (အပြင်ကွင်း的外輪 ကို ဖိ၍ ဝင်ရိုးပေါ်သွင်းခြင်းကို လုံးဝတားမြစ်ထားပြီး၊ အပူပေးချဲ့၍ တပ်ဆင်ရာတွင် သံမဏိပျော့မသွားစေရန် အပူချိန်ကို '120°C နှင့်အောက်' ၌ ထိန်းထားရပါမည်)။
機械設備の保全方式において、運転中の軸受や歯車の「振動・異音・温度・潤滑油中の摩耗粉」などをセンサや診断器で継続監視し、劣化兆候を捉えて故障直前に修理・交換する手法を「予知保全(CBM:状態基準保全)」といいます。
စက်ပစ္စည်း ထိန်းသိမ်းပြုပြင်ရေး (設備保全) တွင် ဘယ်ရင်/ဂီယာများ၏ 'တုန်ခါမှု၊ ပုံမှန်မဟုတ်သောအသံ၊ အပူချိန်နှင့် ဆီအတွင်း ပွန်းစားမှုအမှုန်များ' ကဲ့သို့သော လည်ပတ်မှုအခြေအနေ ညွှန်ပြချက်များကို အာရုံခံကိရိယာများဖြင့် အဆက်မပြတ် စောင့်ကြည့်စစ်ဆေးပြီး ယိုယွင်းပျက်စီးမှု လက္ခဏာကို စောစီးစွာသိရှိကာ စက်မပျက်မီ အချိန်မီ ပြုပြင်လဲလှယ်ခြင်းကို 'ကြိုတင်ခန့်မှန်း ထိန်းသိမ်းပြုပြင်မှု (予知保全 / 状態監視保全 - CBM)' ဟုခေါ်ပါသည်။
油圧装置(プレスや射出成形機等)の故障原因の約70〜80%は作動油の汚れ(コンタミネーション)によるものであり、作動油の適正油温(30〜50℃程度)と油量・フィルタ差圧を日常点検します。
ဟိုက်ဒရောလစ်စနစ် ပျက်စီးမှုများ၏ 70–80% သည် ဆီညစ်ညမ်းမှုကြောင့် ဖြစ်ပေါ်သဖြင့် စက်မောင်းနှင်သူများသည် ဆီပမာဏ၊ ဖီလ်တာဖိအားကွာခြားချက်နှင့် သင့်တော်သော လည်ပတ်ချိန် ဆီအပူချိန် (30–50°C ခန့်) တို့ကို နေ့စဉ်စစ်ဆေးရပါသည်။
もし油圧作動油が「白く濁っている(白濁・乳化)」場合は、冷却器水漏れや結露によって「水分(水)が混入」しているため、潤滑不良や錆を防ぐためただちに浸水箇所を修理し作動油を交換します(黒褐色化・異臭は熱酸化劣化)。
အကယ်၍ ဟိုက်ဒရောလစ်ဆီ (作動油) သည် ကြည်လင်မှုပျောက်ဆုံးပြီး 'နို့နှစ်ရောင် (白濁 / 乳化)' ပြောင်းသွားပါက 'ရေရောနှောဝင်ရောက်ခြင်း' (အအေးခံကိရိယာ ယိုစိမ့်မှု သို့မဟုတ် ချွေးပြန်ရေကြောင့်) ကို ပြသနေခြင်းဖြစ်ရာ သံချေးတက်ခြင်းနှင့် ချောဆီပျက်ပြယ်ခြင်းမှ ကာကွယ်ရန် ရေယိုစိမ့်သည့်အကြောင်းရင်းကို ရှာဖွေပြုပြင်ပြီး ဆီအသစ် ချက်ချင်းလဲလှယ်ရပါမည် (အရောင်မည်းလာပြီး အနံ့ဆိုးထွက်ခြင်းသည် အပူကြောင့် ဓာတ်တိုးပျက်စီးခြင်းကို ပြသသည်)။
また油圧ポンプの吸込側ストレーナ(フィルタ)の目詰まりや吸込空気混入が起きると、低圧部で発生した気泡が高圧部で急激に潰れて「ジー・ガラガラ」という激しい異音・振動と金属侵食(エロージョン)を起こす「キャビテーション」が発生します。
ထို့အပြင် ပန့်အဝင်စစ်ဇကာ (サクションストレーナ) ပိတ်ဆို့သွားခြင်း သို့မဟုတ် စုပ်ယူပိုက်လိုင်းအတွင်း လေခိုဝင်ရောက်ခြင်း ဖြစ်ပေါ်ပါက ဖိအားနိမ့်ဇုန်တွင် ဖြစ်ပေါ်လာသော လေပူဖောင်းငယ်များသည် ဖိအားမြင့်ဇုန်တွင် ပြင်းထန်စွာ ပေါက်ကွဲပျက်စီးပြီး ဆူညံသောအသံ၊ တုန်ခါမှုနှင့် သတ္တုမျက်နှာပြင် ပွန်းစားပျက်စီးမှုတို့ကို ဖြစ်ပေါ်စေသည့် 'ကယ်ဗီတေးရှင်း (キャビテーション)' ဖြစ်စဉ် ဖြစ်ပွားတတ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- ベアリングを軸へ圧入する際は「内輪端面」に治具を当てて押し込み(外輪押圧は厳禁)、加熱焼きばめは「120℃以下」とする
ဘယ်ရင်ကို ဝင်ရိုးပေါ်သို့ ဖိသွင်းတပ်ဆင်သည့်အခါ 'အတွင်းကွင်း (内輪) ထိပ်မျက်နှာပြင်' ကိုသာ ဖိသွင်းရမည်ဖြစ်ပြီး (အပြင်ကွင်းကို လုံးဝမဖိရ)၊ အပူပေးရာတွင် '120°C' နှင့်အောက်၌ ထိန်းထားပါ - 振動・温度・異音等の劣化状態を監視して故障前に処置する保全方式を「予知保全(CBM:状態基準保全)」という
တုန်ခါမှု၊ အပူချိန်နှင့် အသံတို့ကို စောင့်ကြည့်စစ်ဆေး၍ ယိုယွင်းမှုလက္ခဏာ ပေါ်လာချိန်တွင် ပြုပြင်ထိန်းသိမ်းခြင်းကို 'ကြိုတင်ခန့်မှန်း ထိန်းသိမ်းပြုပြင်မှု (予知保全 - CBM)' ဟုခေါ်သည် - 油圧作動油の「白濁」は「水分混入(乳化)」が原因であり、吸込ストレーナ詰まりによる気泡崩壊異音・壊食を「キャビテーション」という
'နို့နှစ်ရောင် (白濁)' ဖြစ်နေသော ဟိုက်ဒရောလစ်ဆီသည် 'ရေရောနှောဝင်ရောက်မှု (乳化)' ကို ပြသပြီး၊ အဝင်စစ်ဇကာ ပိတ်ဆို့ပါက ပူဖောင်းပေါက်ကွဲသံနှင့် ပွန်းစားမှုဖြစ်ပေါ်သည့် 'ကယ်ဗီတေးရှင်း' ဖြစ်ပွားစေသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 玉軸受(ベアリング)の内輪端面圧入 | အတွင်းကွင်း (内輪) ထိပ်မျက်နှာပြင်မှတစ်ဆင့် ဘောလ်ဘယ်ရင် ဖိသွင်းတပ်ဆင်ခြင်း |
| 予知保全(CBM:状態基準保全) | ကြိုတင်ခန့်မှန်း / အခြေအနေစောင့်ကြည့် ထိန်းသိမ်းပြုပြင်မှု (予知保全 - CBM) |
| 作動油の白濁(水分混入)・キャビテーション | နို့နှစ်ရောင် ဟိုက်ဒရောလစ်ဆီ (ရေရောနှောမှု 白濁) နှင့် ပန့် ကယ်ဗီတေးရှင်း (キャビテーション) |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
機械加工・金属加工では、切削速度から主軸回転数を求める公式「N=1000V÷(πD)」と、1分間の送り速度「F=N×f」の計算問題が定番です。
သတ္တုဖြတ်စားပြုပြင်ခြင်းနှင့် သတ္တုလုပ်ငန်းကဏ္ဍတွင် အဓိက တွက်ချက်မှုပုံသေနည်း နှစ်ခုဖြစ်သော ပင်မဝင်ရိုး လည်ပတ်နှုန်း 'N = 1000V ÷ (πD)' နှင့် တစ်မိနစ် ရွေ့လျားနှုန်း 'F = N × f' တို့ကို ပုံမှန်မေးလေ့ရှိပါသည်။
NC・マシニングセンタ(ATC搭載)では、Gコード(G00位置決め・G01直線補間・G90絶対指令・G91増分指令・G43工具長補正・G41/G42工具径補正)の役割を正確に覚えましょう。
CNC စက်များနှင့် မရှင်းနင်းစင်တာများ (ATC တပ်ဆင်ထားသောစက်) အတွက် G-ကုဒ်များ၏ လုပ်ဆောင်ချက်အတိအကျကို အလွတ်ကျက်ထားပါ - G00 (အမြန်နေရာချထားခြင်း)၊ G01 (မျဉ်းဖြောင့် ဖြတ်စားရွေ့လျားခြင်း)၊ G90 (ပုံသေကိုသြဒိနိတ်)၊ G91 (တိုးပွားကိုသြဒိနိတ်)၊ G43 (ဓားအရှည် ချိန်ညှိခြင်း) နှင့် G41/G42 (ဓားအချင်းဝက် ချိန်ညှိခြင်း)။
また、鋼の熱処理(焼入れ・焼戻し・焼きなまし・焼きならし)、研削といしのドレッシングとツルーイング、プレス加工のクリアランスとスプリングバック、溶接欠陥対策が頻出です。
ထို့အပြင် သံမဏိ အပူပေးပြုပြင်နည်း 4 မျိုး (မီးဖမ်းခြင်း 焼入れ၊ မီးပြန်ပေးခြင်း 焼戻し၊ မီးသင်းပျော့စေခြင်း 焼なまし၊ ပုံမှန်အပူပေးပြုပြင်ခြင်း 焼ならし)၊ ကျောက်ဘီး ဒရက်ဆင်းနှင့် ထရူးအင်း ကွာခြားချက်၊ ပရက်စ် ကလီးယားရန့်စ်နှင့် စပရိန်ဘက်ခ်၊ ဂဟေချို့ယွင်းချက် ကာကွယ်ရေးနည်းလမ်းများကို ပြန်လည်လေ့လာထားပါ။
မှတ်ထားရမည့် အချက်များ
- 切削加工の2大公式:主軸回転数 N(rpm)=(1000×V)÷(π×D) / 分速送り速度 F(mm/min)=回転数 N × 1回転送り量 f / びびり防止には工具突き出し長さを短く太くする
အဓိက ဖြတ်စားမှုပုံသေနည်း နှစ်ခု - ပင်မဝင်ရိုး လည်ပတ်နှုန်း N (rpm) = (1000 × V) ÷ (π × D) / တစ်မိနစ် ရွေ့လျားနှုန်း F (mm/min) = N × f / တုန်ခါမှု (びびり) မဖြစ်စေရန် ဓားအစွန်းထုတ်အရှည်ကို တိုတိုထားပြီး ဓားရိုးအထူကို သုံးပါ - NC・マシニングセンタのGコード:G00=早送り位置決め、G01=直線切削送り / G90=アブソリュート(絶対座標)、G91=インクリメンタル(相対移動量) / G43=工具長補正、G41/G42=工具径補正
CNC / မရှင်းနင်းစင်တာ G-ကုဒ်များ - G00 = အမြန်ရွေ့လျားခြင်း၊ G01 = မျဉ်းဖြောင့် ဖြတ်စားရွေ့လျားခြင်း / G90 = ပုံသေကိုသြဒိနိတ်၊ G91 = တိုးပွားအကွာအဝေး / G43 = ဓားအရှည်ချိန်ညှိမှု၊ G41/G42 = ဓားအချင်းဝက်ချိန်ညှိမှု - 鉄鋼の4大熱処理:焼入れ(急冷してマルテンサイト化し硬くする)→必ず焼戻し(粘り強さ・靱性を与える) / 焼きなまし(炉冷で軟化) / 焼きならし(空冷で結晶粒微細化)
သံမဏိ အပူပေးပြုပြင်နည်း 4 မျိုး - မီးဖမ်းခြင်း 焼入れ (မာကျောသော မာတင်ဆိုက်ရရန် အမြန်အအေးခံခြင်း) → ၎င်းနောက် အမြဲတမ်း မီးပြန်ပေးခြင်း 焼戻し (ကြံ့ခိုင်ခံနိုင်ရည် တိုးစေသည်) / မီးသင်းပျော့စေခြင်း 焼なまし (ပျော့စေရန် မီးဖိုထဲအအေးခံခြင်း) / ပုံမှန်အပူပေးပြုပြင်ခြင်း 焼ならし (လေထဲအအေးခံခြင်း) - 研削・穴あけ・ねじ加工:ツルーイング(形直し)は振れ修正、ドレッシング(目立て)は切れ刃再生 / ドリル標準先端角は118度、精密穴仕上げはリーマ / めねじはタップ、おねじはダイス
ကျောက်စားခြင်း၊ အပေါက်ဖောက်ခြင်းနှင့် ဝက်အူရစ်ဖော်ခြင်း - ထရူးအင်း (ツルーイング) သည် ကျောက်ဘီးပုံသဏ္ဌာန် ပြန်ညှိပေးပြီး ဒရက်ဆင်း (ドレッシング) သည် ထက်မြက်သော ကျောက်မှုန်သစ်များ ပေါ်စေသည် / စံလွန်ပူထိပ်ဖူးထောင့်မှာ 118° ဖြစ်ပြီး အပေါက်အချောသတ်ရန် ရီမာသုံးသည် / တက်ပ် = အတွင်းရစ်၊ ဒိုင် = အပြင်ရစ် - プレス・溶接の要点:クリアランスが広すぎると「だれ・かえり」が増大 / 曲げ後の角度戻りは「スプリングバック」 / 炭酸ガスアーク溶接は風速2m/s以下に防風してブローホールを防ぐ
ပရက်စ်လုပ်ငန်းနှင့် ဂဟေဆော်ခြင်း - ဖြတ်တောက် ကလီးယားရန့်စ် ကျယ်လွန်းပါက ထိပ်စွန်းကျုံ့ဝင်မှုနှင့် အသားပို (バリ) ကြီးမားလာသည် / ကွေးပြီးနောက် ထောင့်ပြန်ပွင့်ခြင်းသည် 'စပရိန်ဘက်ခ်' ဖြစ်သည် / CO2 အာ့ခ်ဂဟေဆော်ရာတွင် ဘလိုးဟိုးလ် ကာကွယ်ရန် လေကာအပြားသုံး၍ လေတိုက်နှုန်း ≤ 2 m/s ထားပါ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 焼戻し | မီးပြန်ပေးခြင်း - 焼戻し (ကြွပ်ဆတ်မှုလျှော့ချပြီး ကြံ့ခိုင်ခံနိုင်ရည်တိုးစေရန် မီးဖမ်းထားသောသံမဏိကို ပြန်အပူပေးခြင်း) |
| ドレッシング・ツルーイング | ဒရက်ဆင်း - ドレッシング (ကျောက်မှုန်အချွန်ပေါ်စေခြင်း) နှင့် ထရူးအင်း - ツルーイング (ကျောက်ဘီးပုံသဏ္ဌာန် ပြန်ညှိခြင်း) |
| スプリングバック | စပရိန်ဘက်ခ် - スプリングバック (ဖိအားလျှော့ပြီးနောက် ကွေးထောင့် ရုန်းကန်ပြန်ပွင့်ခြင်း) |
| マシニングセンタ | မရှင်းနင်းစင်တာ - マシニングセンタ (အလိုအလျောက် ဓားလဲလှယ်ကိရိယာ ATC တပ်ဆင်ထားသော CNC စက်) |
သတ္တုပုံဖော်ပြုပြင်ခြင်းနှင့် စက်ပစ္စည်း ထိန်းသိမ်းပြုပြင်ခြင်း (အဆင့်မြင့်)
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf