
စက်မှုပုံဆွဲခြင်း (ခွင့်ပြုကွာဟချက်များ၊ အံဝင်ခွင်ကျတပ်ဆင်မှု၊ မျက်နှာပြင်ကြမ်းတမ်းမှု) နှင့် အနုစိတ်တိုင်းတာရေးကိရိယာများနှင့် စံကိုက်ညှိခြင်း
機械製図(公差・はめあい・表面性状)と精密測定機器・校正管理
စက်မှုကုန်ထုတ်လုပ်ငန်း (特定技能2号) · 製造分野(2号) · တရားဝင် သင်ရိုးစာအုပ်များကို အခြေခံ၍ Tokutei Pass က ရေးသားထားသည်; စကားလုံးအတိုင်း ကူးယူထားခြင်း မဟုတ်ပါ။
1. 第三角法・補助投影図と断面図(全断面・片側断面)のルール
1. တတိယထောင့် ပုံဆွဲနည်း (第三角法)၊ အကူမြင်ကွင်းပုံများနှင့် ဖြတ်ပိုင်းပုံဆိုင်ရာ စည်းမျဉ်းများ (အပြည့်နှင့် တစ်ဝက်ဖြတ်ပိုင်းပုံများ)
JIS機械製図(JIS B 0001)で原則とされる「第三角法」では、品物の形状を最もよく表す「正面図」を基準とし、その真上に上から見た「平面図」、真横(右側)に右から見た「右側面図」を配置します。
JIS စက်မှုပုံဆွဲစနစ် (JIS B 0001) တွင် 'တတိယထောင့် ပုံဆွဲနည်း (第三角法)' သည် စံသတ်မှတ်ချက်ဖြစ်ပြီး ပစ္စည်း၏ပုံသဏ္ဌာန်ကို အပေါ်လွင်ဆုံးပြသနိုင်သည့် 'ရှေ့မြင်ကွင်းပုံ (正面図)' ကို အခြေခံထားကာ၊ အပေါ်မှကြည့်သော 'အပေါ်မြင်ကွင်းပုံ (平面図)' ကို ၎င်း၏အပေါ်တည့်တည့်တွင်လည်းကောင်း၊ ညာဘက်မှကြည့်သော 'ညာဘက်ဘေးမြင်ကွင်းပုံ (右側面図)' ကို ၎င်း၏ညာဘက်တည့်တည့်တွင်လည်းကောင်း နေရာချထားပါသည်။
品物に斜めに傾いた面(傾斜面)がある場合、正面図や平面図では変形して見えるため、その傾斜面に対して垂直な方向から見た「補助投影図」を描いて正確な「実形(本当の形)」を表します。
ပစ္စည်းတစ်ခုတွင် တိမ်းစောင်းနေသော မျက်နှာပြင် (斜面) ပါရှိသည့်အခါ ရှေ့မြင်ကွင်း သို့မဟုတ် အပေါ်မြင်ကွင်းတို့၌ အဆိုပါမျက်နှာပြင်သည် တို၍ပုံပျက်နေတတ်သောကြောင့် ၎င်းတိမ်းစောင်းမျက်နှာပြင်နှင့် ထောင့်မှန်ကျသည့်ဘက်မှ ကြည့်၍ဆွဲထားသော 'အကူမြင်ကွင်းပုံ (補助投影図)' ဖြင့် ပုံသဏ္ဌာန်အမှန် (実形) ကို ဖော်ပြရပါသည်။
内部の複雑な穴や溝をわかりやすく示す「断面図」には、全体を切断した「全断面図」のほか、上下または左右対称の部品において中心線を境に「半分を外形図、もう半分を断面図」として1つの図にまとめた「片側断面図(半断面図)」があります。
ရှုပ်ထွေးသော အတွင်းပိုင်းအပေါက်များ သို့မဟုတ် မြောင်းများကို ရှင်းလင်းစွာပြသရန် ပစ္စည်းတစ်ခုလုံးကို ဖြတ်တောက်ပြသသည့် 'အပြည့်ဖြတ်ပိုင်းပုံ (全断面図)' အပြင်၊ အချိုးညီပစ္စည်းများတွင် ဗဟိုမျဉ်းကို နယ်နိမိတ်အဖြစ်ထား၍ 'တစ်ခြမ်းကို အပြင်ပန်းမြင်ကွင်းနှင့် ကျန်တစ်ခြမ်းကို ဖြတ်ပိုင်းပုံအဖြစ်' ပေါင်းစပ်ဆွဲသားသည့် 'တစ်ဝက်ဖြတ်ပိုင်းပုံ (片側断面図)' ကို အသုံးပြုလေ့ရှိပါသည်။
断面図の切り口(断面部)には中心線や外形線に対して原則「45°」の細い実線で「ハッチング」を施しますが、軸・ボルト・ナット・キー・ピン・鋼球・リブ(補強板)などは長手方向に切断しないのがルールです。
ဖြတ်ပိုင်းပုံရှိ ဖြတ်တောက်ထားသော မျက်နှာပြင်များကို ဗဟိုမျဉ်း သို့မဟုတ် အပြင်ဘောင်မျဉ်းနှင့် မူအားဖြင့် '45°' စောင်းထားသော မျဉ်းပါးများဖြင့် 'ဖြတ်ပိုင်းမျဉ်း (ハッチング)' ရေးဆွဲရသော်လည်း၊ အလယ်ပိတ်ဝင်ရိုးများ၊ ဘို့လ် (ボルト)၊ နပ် (ナット)၊ ကီး (キー)၊ ပင် (ピン)၊ သံမဏိဘောလုံးများနှင့် အားဖြည့်နံရိုးပြား (リブ) များကိုမူ အလျားလိုက် ဖြတ်ပိုင်းပုံ မဆွဲရပါ။
また図面の線の使い分けとして、「太い実線」は目に見える外形線、「細い破線(点線)」は見えない隠れ線、「細い一点鎖線」は穴や軸の中心線、「細い実線」は寸法線・寸法補助線・ハッチングに使います。
ပုံဆွဲရာတွင် သုံးသော မျဉ်းအမျိုးအစားများမှာ 'မျဉ်းထူအဆက် (太い実線)' သည် မြင်ရသော အပြင်ဘောင်မျဉ်း၊ 'မျဉ်းပြတ် (破線)' သည် ကွယ်နေသော အပြင်ဘောင်မျဉ်း၊ 'မျဉ်းရှည်မျဉ်းတိုအဆက်ပါး (細い一点鎖線)' သည် အပေါက်နှင့် ဝင်ရိုးတို့၏ ဗဟိုမျဉ်းဖြစ်ပြီး 'မျဉ်းပါးအဆက် (細い実線)' ကို အတိုင်းအတာပြမျဉ်း၊ အတိုင်းအတာဆွဲထုတ်မျဉ်းနှင့် ဖြတ်ပိုင်းမျဉ်းတို့အတွက် အသုံးပြုပါသည်။
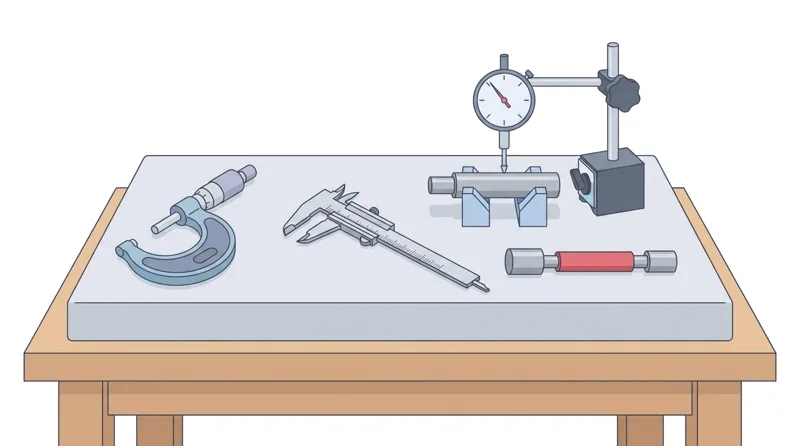
မှတ်ထားရမည့် အချက်များ
- 第三角法は正面図の上に「平面図」、右に「右側面図」を配置し、傾斜部の正しい実形は「補助投影図」で表す
တတိယထောင့် ပုံဆွဲနည်း (第三角法) သည် ရှေ့မြင်ကွင်း၏အပေါ်တွင် 'အပေါ်မြင်ကွင်း' နှင့် ညာဘက်တွင် 'ညာဘက်ဘေးမြင်ကွင်း' ကို ထားရှိပြီး၊ တိမ်းစောင်းမျက်နှာပြင်၏ ပုံမှန်အတိုင်းအတာကို ပြရန် 'အကူမြင်ကွင်းပုံ' ကို သုံးသည် - 対称形部品で中心線を境に半分を外形・半分を断面で表す図を「片側断面図」という
အချိုးညီပစ္စည်းများတွင် ဗဟိုမျဉ်းကို နယ်နိမိတ်ထား၍ တစ်ခြမ်းကို အပြင်ပန်းပုံနှင့် တစ်ခြမ်းကို ဖြတ်ပိုင်းပုံ ပေါင်းစပ်ဆွဲထားခြင်းကို 'တစ်ဝက်ဖြတ်ပိုင်းပုံ (片側断面図)' ဟုခေါ်သည် - 太い実線=外形線、破線=隠れ線、細い一点鎖線=中心線であり、軸・ボルト・リブ等は長手方向に断面図示しない
မျဉ်းထူအဆက် = မြင်ရသောဘောင်မျဉ်း၊ မျဉ်းပြတ် = ကွယ်နေသောမျဉ်း၊ မျဉ်းရှည်မျဉ်းတိုအဆက်ပါး = ဗဟိုမျဉ်းဖြစ်ပြီး ဝင်ရိုး၊ ဘို့လ်၊ ပင်နှင့် အားဖြည့်နံရိုးပြားများကို အလျားလိုက် ဖြတ်ပိုင်းမဆွဲရပါ
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 第三角法 | တတိယထောင့် ပုံဆွဲနည်း - 第三角法 (အပေါ်မြင်ကွင်းက အပေါ်၊ ညာမြင်ကွင်းက ညာဘက်) |
| 補助投影図 | အကူမြင်ကွင်းပုံ - 補助投影図 (တိမ်းစောင်းမျက်နှာပြင်၏ ပုံမှန်ပုံသဏ္ဌာန်ကို ပြသသည်) |
| 片側断面図(半断面図) | တစ်ဝက်ဖြတ်ပိုင်းပုံ - 片側断面図 (တစ်ခြမ်း အပြင်ပန်းပုံ၊ တစ်ခြမ်း ဖြတ်ပိုင်းပုံ) |
2. 寸法補助記号(φ・R・Sφ・□・t・C)とねじ表示(細目ねじ)・溶接記号
2. အတိုင်းအတာ အကူသင်္ကေတများ (φ, R, Sφ, □, t, C)၊ ဝက်အူရစ် သတ်မှတ်ချက်များ (ရစ်စိပ်ဝက်အူ) နှင့် ဂဟေဆော်သင်္ကေတများ
図面の長さ寸法は単位記号をつけない限りすべて「ミリメートル(mm)」で表し、形状を明確にする寸法補助記号として、「φ(マル)」は直径、「R」は半径、「Sφ・SR」は球の直径・半径、「□(カク)」は正方形の1辺、「t」は板厚を表します。
စက်မှုပုံဆွဲများတွင် အလျားအတိုင်းအတာအားလုံးကို ယူနစ်ရေးသားခြင်းမပြုဘဲ 'မီလီမီတာ (mm)' ဖြင့် ဖော်ပြပြီး၊ အတိုင်းအတာ အကူသင်္ကေတများအနေဖြင့် အချင်းအတွက် 'φ'၊ အချင်းဝက်အတွက် 'R'၊ စက်လုံးအချင်း/အချင်းဝက်အတွက် 'Sφ / SR'၊ စတုရန်းအနားအတွက် '□' နှင့် သတ္တုပြားအထူအတွက် 't' တို့ကို အသုံးပြုပါသည်။
また「C」は角度「45°」の面取りを表し、たとえば「C2」と指示されていれば角を「縦2mm × 横2mm(2mm×45°)」で削り落とすことを意味します(45°以外の面取りは「2×30°」のように角度を明記します)。
သင်္ကေတ 'C' သည် '45°' ထောင့်ချိုးစားခြင်း (面取り) ကို ပြသပြီး ဥပမာ 'C2' သည် ထောင့်စွန်းကို '2 mm × 2 mm (2 mm × 45°)' ထောင့်ချိုးစားရန် ညွှန်ကြားခြင်းဖြစ်ပါသည် (45° မဟုတ်သော အခြားထောင့်များအတွက် '2 × 30°' ကဲ့သို့ ထောင့်ဒီဂရီကို အတိအကျ ဖော်ပြရပါသည်)။
さらに穴加工の記号では、「4−φ10 キリ」は直径10mmのドリル貫通穴が4箇所あることを示し、ボルト頭を沈める円筒穴は「ザグリ(深さ記号と併用)」、皿小ねじ用の円すい穴は「皿ザグリ」と指示されます。
အပေါက်ဖောက်ခြင်း ညွှန်ကြားချက်များတွင် '4−φ10 キリ' သည် အချင်း 10 mm အပေါက်ဖောက်ထုတ်ထားသော အပေါက် 4 ပေါက်ကို ပြသပြီး၊ ဘို့လ်ခေါင်းမြှုပ်ရန် ဆလင်ဒါပုံ အပေါက်ချဲ့ခြင်းကို 'ဇာဂုရိ အပေါက်ချဲ့ခြင်း (ざぐり)' ဟုခေါ်ကာ ခေါင်းပြားဝက်အူအတွက် ကတော့ပုံ အပေါက်ချဲ့ခြင်းကို 'စာရာဇာဂုရိ ကတော့ပုံအပေါက်ချဲ့ခြင်း (皿ざぐり)' ဟုခေါ်ပါသည်။
メートルねじの記号「M」において、標準の「並目ねじ」はピッチを省略して「M10」「M12」と表記しますが、緩み止めや薄肉部に使う「細目ねじ」は「M10×1.25」や「M12×1.25」のように「呼び径(外径)× ピッチ(山と山の間隔 mm)」を必ず明記します。
မက်ထရစ် ဝက်အူရစ် သတ်မှတ်ချက်များ ('M') တွင် စံသတ်မှတ်ချက်ဖြစ်သော 'ရစ်ကျဲဝက်အူ (並目ねじ)' များ၌ ရစ်အကွာအဝေး (ピッチ) ကို ချန်လှပ်၍ 'M10' သို့မဟုတ် 'M12' ဟုသာ ရေးသားပြီး၊ ဝက်အူချောင်ထွက်ခြင်းမှ ကာကွယ်ရန် သို့မဟုတ် နံရံပါးသော အစိတ်အပိုင်းများတွင် သုံးသည့် 'ရစ်စိပ်ဝက်အူ (細目ねじ)' များတွင်မူ 'M10×1.25' သို့မဟုတ် 'M12×1.25' ကဲ့သို့ 'သတ်မှတ်အချင်း × ရစ်အကွာအဝေး (mm)' ကို အမြဲတမ်း ဖော်ပြရပါသည်။
溶接記号(JIS Z 3021)では、水平な「基線」と溶接箇所を指す「矢」を用い、直角三角形の記号はT継手等の「すみ肉溶接」、V字記号は「V形突合わせ溶接」を表します(記号が基線の下側なら矢の側、上側なら矢の反対側を溶接)。
ဂဟေဆော်သင်္ကေတများ (溶接記号 - JIS Z 3021) တွင် ရေပြင်ညီ 'အခြေခံမျဉ်း (基線)' နှင့် ဆက်ကြောင်းကို ညွှန်ပြသော 'မြား (矢)' ကို အသုံးပြုပြီး၊ ထောင့်မှန်တြိဂံသင်္ကေတသည် 'ထောင့်ချိုးဂဟေဆော်ခြင်း (すみ肉溶接)' ကို ပြသကာ V ပုံစံသင်္ကေတသည် 'V ပုံစံ ထိပ်ချင်းဆိုင်ဂဟေဆော်ခြင်း (V形突合せ溶接)' ကို ပြသပါသည် (အခြေခံမျဉ်းအောက်ဘက်ရှိ သင်္ကေတသည် မြားပြထားသည့်ဘက်တွင် ဂဟေဆော်ရန်ဖြစ်ပြီး အပေါ်ဘက်သည် ဆန့်ကျင်ဘက်တွင် ဂဟေဆော်ရန် ဖြစ်ပါသည်)။
မှတ်ထားရမည့် အချက်များ
- 寸法補助記号:φ=直径、R=半径、Sφ/SR=球の直径・半径、□=正方形の辺、t=板厚、C=45°面取り
အတိုင်းအတာ သင်္ကေတများ - φ = အချင်း၊ R = အချင်းဝက်၊ Sφ/SR = စက်လုံးအချင်း/အချင်းဝက်၊ □ = စတုရန်းအနား၊ t = အပြားအထူ၊ C = 45° ထောင့်ချိုးစားခြင်း - ねじ表記「M12×1.25」は「呼び径12mm・ピッチ1.25mmのメートル細目ねじ」を表す(並目ねじはピッチを省略)
ဝက်အူရစ် သတ်မှတ်ချက် 'M12×1.25' သည် 'သတ်မှတ်အချင်း 12 mm နှင့် ရစ်အကွာအဝေး 1.25 mm ရှိသော မက်ထရစ် ရစ်စိပ်ဝက်အူ' ကို ပြသသည် (ရစ်ကျဲဝက်အူတွင် ရစ်အကွာအဝေး မရေးပါ) - 溶接記号で直角三角形は「すみ肉溶接」、V字は「V形突合わせ溶接」を示し、基線の下側が「矢の側」である
ဂဟေဆော်သင်္ကေတများတွင် ထောင့်မှန်တြိဂံသည် 'ထောင့်ချိုးဂဟေဆော်ခြင်း (すみ肉溶接)'၊ V သည် 'V ပုံစံ ထိပ်ချင်းဆိုင်ဂဟေဆော်ခြင်း' ဖြစ်ပြီး အခြေခံမျဉ်းအောက်ဘက်တွင် ရေးပါက 'မြားပြထားသည့်ဘက်' ကို ဆိုလိုသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 寸法補助記号(φ・R・Sφ・□・t・C) | အတိုင်းအတာသင်္ကေတများ - အချင်း၊ အချင်းဝက်၊ စက်လုံး၊ စတုရန်း၊ အထူ၊ 45° ထောင့်ချိုးစားခြင်း |
| メートル細目ねじ(M12×1.25等) | မက်ထရစ် ရစ်စိပ်ဝက်အူ - メートル細目ねじ (သတ်မှတ်အချင်း x ရစ်အကွာအဝေး ဖော်ပြရသည်) |
| すみ肉溶接記号・突合わせ溶接記号 | ထောင့်ချိုးဂဟေဆော်သင်္ကေတ (တြိဂံ) နှင့် ထိပ်ချင်းဆိုင်ဂဟေဆော်သင်္ကေတ (V) |
3. 寸法公差と「はめあい」方式(穴基準H7/g6・すきまばめ・しまりばめ・中間ばめ)
3. အတိုင်းအတာ ခွင့်ပြုကွာဟချက်နှင့် အံဝင်ခွင်ကျတပ်ဆင်မှုစနစ် (အပေါက်အခြေခံ H7/g6၊ ချောင်ချိ၊ တင်းကျပ်နှင့် အလယ်အလတ် တပ်ဆင်မှုများ)
部品寸法の許容範囲を示す「寸法公差」において、基準寸法に加える上限のズレを「上の許容差」、下限のズレを「下の許容差」といい、「最大許容寸法 − 最小許容寸法 = 寸法公差」となります(例:50 +0.025/0 なら許容範囲は 50.000〜50.025mm、公差は 0.025mm)。
ပစ္စည်းတစ်ခု၏ ခွင့်ပြုနိုင်သော အရွယ်အစားအပိုင်းအခြားကို သတ်မှတ်သည့် 'အတိုင်းအတာ ခွင့်ပြုကွာဟချက် (寸法公差)' တွင် အခြေခံအရွယ်အစားပေါ်၌ အပေါ်နှင့် အောက်ကန့်သတ်ကွာဟချက်များ ပေါင်းထည့်ထားပြီး 'အကြီးဆုံး ခွင့်ပြုအရွယ်အစား − အငယ်ဆုံး ခွင့်ပြုအရွယ်အစား = အတိုင်းအတာ ခွင့်ပြုကွာဟချက်' ဖြစ်ပါသည် (ဥပမာ 50 +0.025/0 သည် ခွင့်ပြုအရွယ်အစား 50.000 မှ 50.025 mm အထိဖြစ်ပြီး ခွင့်ပြုကွာဟချက်မှာ 0.025 mm ဖြစ်သည်)။
穴と軸を組み合わせる「はめあい(JIS B 0401)」では、公差域の位置をアルファベット文字で表し、「大文字(H, Gなど)は穴の公差域」、「小文字(g, f, k, pなど)は軸の公差域」を示し、続く数字(6, 7など)はIT基本公差の等級(数字が小さいほど高精度)を表します。
'အပေါက်နှင့် ဝင်ရိုး အံဝင်ခွင်ကျတပ်ဆင်မှု (はめあい - JIS B 0401)' တွင် ခွင့်ပြုကွာဟချက်ဇုန် တည်နေရာများကို အက္ခရာများဖြင့် ဖော်ပြရာ၌ 'အက္ခရာအကြီး (H, G စသည်) သည် အပေါက်၏ ခွင့်ပြုကွာဟချက်ဇုန်' ကို ပြသပြီး 'အက္ခရာအသေး (g, f, k, p စသည်) သည် ဝင်ရိုး၏ ခွင့်ပြုကွာဟချက်ဇုန်' ကို ပြသကာ၊ နောက်မှလိုက်သော ကိန်းဂဏန်း (6, 7 စသည်) သည် IT တိကျမှုအဆင့်ကို ပြသပါသည် (ဂဏန်းငယ်လေ ပိုမိုတိကျလေဖြစ်သည်)။
通常の機械設計では、リーマなどで加工する穴の公差域を「H(下の許容差が 0)」に固定し、軸の外径公差を変えて組み合わせ具合を調整する「穴基準はめあい方式」が広く用いられます。
စံသတ်မှတ်ထားသော စက်မှုဒီဇိုင်းတွင် အပေါက်၏ ခွင့်ပြုကွာဟချက်ဇုန်ကို 'H (အောက်ကန့်သတ်ကွာဟချက် = 0)' ၌ အသေထားပြီး လိုအပ်သော တပ်ဆင်မှုရရှိရန် ဝင်ရိုး၏ အပြင်အချင်း ခွင့်ပြုကွာဟချက်ဇုန်ကို ပြောင်းလဲသတ်မှတ်သည့် 'အပေါက်အခြေခံ တပ်ဆင်မှုစနစ် (穴基準はめあい)' ကို အသုံးပြုပါသည်။
はめあいには3種類あり、①「すきまばめ(例:φ50 H7/g6、H7/f6)」は、常に穴径が軸径より大きく必ず「すきま」ができるため、回転したり滑り動いたりする箇所に使われます。
အံဝင်ခွင်ကျတပ်ဆင်မှု 3 မျိုးရှိရာ - 1. 'ချောင်ချိတပ်ဆင်မှု (すきまばめ - ဥပမာ φ50 H7/g6, H7/f6)' တွင် အပေါက်အချင်းသည် ဝင်ရိုးအချင်းထက် အမြဲတမ်း ပိုကြီးနေသောကြောင့် လည်ပတ်သော သို့မဟုတ် လျှောတိုက်ရွေ့လျားသော အစိတ်အပိုင်းများအတွက် 'အပေါက်နှင့် ဝင်ရိုးကြား လွတ်လပ်သောအကွာအဝေး (すきま)' အမြဲရရှိစေပါသည်။
これに対し、②「しまりばめ(例:H7/p6、H7/s6)」は常に軸径が穴径より大きく「しめしろ」ができるため圧入や焼きばめで強固に固定する箇所に使い、③「中間ばめ(例:H7/k6、H7/n6)」は実寸法によってわずかな「すきま」または「しめしろ」になる精密位置決め部に使います。
ဆန့်ကျင်ဘက်အားဖြင့် 2. 'တင်းကျပ်တပ်ဆင်မှု (しまりばめ - ဥပမာ H7/p6, H7/s6)' တွင် ဝင်ရိုးအချင်းသည် အပေါက်အချင်းထက် အမြဲပိုကြီးနေသဖြင့် ဖိသွင်းတပ်ဆင်ခြင်း သို့မဟုတ် အပူပေးကျုံ့သွင်းတပ်ဆင်ခြင်းအတွက် 'တင်းကျပ်မှု (しめしろ)' ကို ဖြစ်ပေါ်စေပြီး၊ 3. 'အလယ်အလတ်တပ်ဆင်မှု (中間ばめ - ဥပမာ H7/k6, H7/n6)' သည် လက်တွေ့အရွယ်အစားပေါ်မူတည်၍ အနည်းငယ်ချောင်ခြင်း သို့မဟုတ် အနည်းငယ်တင်းကျပ်ခြင်း ဖြစ်နိုင်ကာ တိကျသော နေရာချထားမှုအတွက် သုံးပါသည်။
မှတ်ထားရမည့် အချက်များ
- はめあい記号で「アルファベット大文字(H7など)は穴」、「小文字(g6など)は軸」を表し、数字はIT公差等級を示す
အံဝင်ခွင်ကျတပ်ဆင်မှု သင်္ကေတများတွင် 'အက္ခရာအကြီး (ဥပမာ H7) သည် အပေါက်'၊ 'အက္ခရာအသေး (ဥပမာ g6) သည် ဝင်ရိုး' နှင့် ကိန်းဂဏန်းများသည် IT တိကျမှုအဆင့်ကို ပြသသည် - 「φ50 H7/g6」は穴基準の「すきまばめ」であり、最小穴径が最大軸径より大きく常にすきまが生じる
'φ50 H7/g6' သည် အပေါက်အခြေခံ 'ချောင်ချိတပ်ဆင်မှု (すきまばめ)' ဖြစ်ပြီး အငယ်ဆုံးအပေါက်အရွယ်အစားသည် အကြီးဆုံးဝင်ရိုးအရွယ်အစားထက် ပိုကြီးသောကြောင့် အမြဲတမ်း လွတ်လပ်သောအကွာအဝေး ရှိသည် - 常にしめしろができる圧入固定用を「しまりばめ(H7/p6等)」、すきままたはしめしろになるものを「中間ばめ(H7/k6等)」という
ဖိသွင်းတပ်ဆင်ရန် အမြဲတင်းကျပ်နေသော တပ်ဆင်မှုကို 'တင်းကျပ်တပ်ဆင်မှု (しまりばめ - H7/p6 စသည်)' ဟုခေါ်ပြီး၊ အနည်းငယ်ချောင်ခြင်း သို့မဟုတ် တင်းကျပ်ခြင်း ဖြစ်နိုင်သည်ကို 'အလယ်အလတ်တပ်ဆင်မှု (中間ばめ - H7/k6 စသည်)' ဟုခေါ်သည် - 【例】図面指示「30 +0.02/-0.01」のとき → 最大許容寸法30.02mm、最小許容寸法29.99mm、寸法公差=30.02-29.99=0.03mm
ဥပမာ - ပုံဆွဲတွင် "30 +0.02/-0.01" ဟု ဖော်ပြထားသည့်အခါ → အကြီးဆုံး ခွင့်ပြုအရွယ်အစား 30.02mm၊ အငယ်ဆုံး ခွင့်ပြုအရွယ်အစား 29.99mm ဖြစ်ပြီး အတိုင်းအတာ ခွင့်ပြုကွာဟချက် = 30.02 - 29.99 = 0.03mm ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 穴基準はめあい(H7/g6等) | အပေါက်အခြေခံ တပ်ဆင်မှုစနစ် (အက္ခရာအကြီး = အပေါက်၊ အက္ခရာအသေး = ဝင်ရိုး) |
| すきまばめ・しまりばめ・中間ばめ | ချောင်ချိတပ်ဆင်မှု (すきまばめ)၊ တင်းကျပ်တပ်ဆင်မှု (しまりばめ) နှင့် အလယ်အလတ်တပ်ဆင်မှု (中間ばめ) |
| 寸法公差(最大許容寸法−最小許容寸法) | အတိုင်းအတာ ခွင့်ပြုကွာဟချက် - 寸法公差 (အကြီးဆုံးကန့်သတ်ချက်မှ အငယ်ဆုံးကန့်သတ်ချက်ကို နှုတ်ခြင်း) |
4. 表面性状(算術平均粗さ Ra)と除去加工記号(JIS B 0601・B 0031)
4. မျက်နှာပြင် အနေအထား (ပျမ်းမျှကြမ်းတမ်းမှု Ra) နှင့် ဖြတ်စားပြုပြင်မှု သင်္ကေတများ (JIS B 0601 နှင့် B 0031)
加工された部品表面の微細な凹凸(面のつるつる・ざらざら具合)を評価する「表面性状(表面粗さ:JIS B 0601)」では、最も代表的なパラメータとして「算術平均粗さ Ra(単位:μm)」および「最大高さ粗さ Rz」が使われます。
စက်ဖြင့်ပြုပြင်ထားသော ပစ္စည်းမျက်နှာပြင်ပေါ်ရှိ အဏုကြည့်အဆင့် အဖုအထစ်နှင့် အချိုင့်များ ('မျက်နှာပြင် အနေအထား / မျက်နှာပြင် ကြမ်းတမ်းမှု - 表面粗さ JIS B 0601') ကို အကဲဖြတ်ရန် အသုံးအများဆုံး တိုင်းတာချက်များမှာ 'သင်္ချာပျမ်းမျှ ကြမ်းတမ်းမှု Ra (ယူနစ် - μm)' နှင့် 'အမြင့်ဆုံး ကြမ်းတမ်းမှု Rz' တို့ ဖြစ်ကြပါသည်။
「算術平均粗さ Ra」は、粗さ曲線を平均線で折り返したときの中心線からの偏差の平均値(μm)であり、「Raの数値が小さいほど凹凸が小さく、滑らかで高精度な仕上げ面」であることを意味します。
'သင်္ချာပျမ်းမျှ ကြမ်းတမ်းမှု (算術平均粗さ Ra)' သည် ကြမ်းတမ်းမှုမျဉ်းကြောင်း၏ ပျမ်းမျှမျဉ်းမှ သွေဖည်မှုပမာဏကို ပျမ်းမျှယူထားခြင်း (μm ဖြင့်) ဖြစ်ပြီး 'Ra ကိန်းဂဏန်းတန်ဖိုး ငယ်လေလေ မျက်နှာပြင်အဖုအထစ် သေးငယ်ပြီး ပိုမိုချောမွေ့တိကျသော မျက်နှာပြင်ဖြစ်လေလေ' ဖြစ်ပါသည်။
たとえば「Ra 1.6」と「Ra 6.3」を比較すると、「Ra 1.6」の方がはるかに滑らかな精密仕上げ面(研削や精密旋削レベル)であり、シール面や軸受はめあい部には小さなRa値が指定されます。
ဥပမာအားဖြင့် 'Ra 1.6' နှင့် 'Ra 6.3' ကို နှိုင်းယှဉ်ပါက 'Ra 1.6' သည် များစွာပိုမိုချောမွေ့သော အနုစိတ်မျက်နှာပြင် (ကျောက်စားခြင်း သို့မဟုတ် အချောထိုးခြင်းဖြင့် ရရှိသော မျက်နှာပြင်) ဖြစ်ပြီး အလုံပိတ်မျက်နှာပြင်များ သို့မဟုတ် ဘယ်ရင်ဝင်ရိုးနေရာများတွင် လိုအပ်ပါသည်။
図面の表面性状図示記号(JIS B 0031)では、基本記号(レ点形)の上部を横線で閉じて三角形にした記号は、「切削や研削などによる除去加工を要する(削って仕上げる)」ことを指定しています。
ပုံဆွဲပေါ်ရှိ မျက်နှာပြင်ကြမ်းတမ်းမှု သင်္ကေတများ (JIS B 0031) တွင် အခြေခံ အမှန်ခြစ်ပုံ သင်္ကေတ၏ အပေါ်ပိုင်းကို ရေပြင်ညီမျဉ်းဖြင့် ပိတ်၍ တြိဂံအပိတ်ပုံစံ ဆွဲထားပါက 'ဖြတ်စားပြုပြင်ခြင်း (တွင်ခုံထိုးခြင်း၊ ကျောက်စားခြင်း စသည်) မဖြစ်မနေ ပြုလုပ်ရမည်' ဟု သတ်မှတ်ခြင်းဖြစ်ပါသည်။
反対に、レ点形の内側に「丸(○)」を描いた記号は、「除去加工をしない(鋳造・鍛造・ダイカスト・圧延などの前工程の肌をそのまま残し、削ってはならない)」ことを意味します。
ဆန့်ကျင်ဘက်အားဖြင့် အခြေခံ အမှန်ခြစ်ပုံ သင်္ကေတအတွင်း၌ 'စက်ဝိုင်း (○)' ထည့်ဆွဲထားပါက 'ဖြတ်စားပြုပြင်ခြင်း မပြုလုပ်ရ (သွန်းလောင်းခြင်း၊ ပန်းပဲထုခြင်း၊ ဒိုင်ကတ်စ်သွန်းခြင်း သို့မဟုတ် ဒလိမ့်ကြိတ်ခြင်းအတိုင်း မည်သည့်ဖြတ်စားမှုမှ မလုပ်ဘဲ ထားရှိရမည်)' ဟု သတ်မှတ်ခြင်းဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 表面粗さ「Ra(算術平均粗さ)」の数値が小さいほど(例:Ra 6.3よりRa 1.6)、表面の凹凸が小さく滑らかな仕上げ面である
'Ra (သင်္ချာပျမ်းမျှ ကြမ်းတမ်းမှု)' တန်ဖိုး ငယ်လေလေ (ဥပမာ Ra 6.3 ထက် Ra 1.6 က) ပိုမိုချောမွေ့နူးညံ့သော မျက်နှာပြင်ဖြစ်ကြောင်း ပြသသည် - 表面性状記号で「横線で閉じた三角形」は切削・研削等の「除去加工を要する」ことを表す
'တြိဂံအပိတ် (ရေပြင်ညီမျဉ်းပိတ်)' ပါသော မျက်နှာပြင်သင်္ကေတသည် 'စက်ဖြင့် ဖြတ်စားပြုပြင်ရန် လိုအပ်သည်' ဟု ညွှန်ကြားခြင်းဖြစ်သည် - 表面性状記号の内側に「○(丸)」がある記号は、鋳肌などをそのまま残す「除去加工禁止(削らない)」を表す
'အတွင်းစက်ဝိုင်း (○)' ပါသော မျက်နှာပြင်သင်္ကေတသည် 'ဖြတ်စားပြုပြင်ခြင်း မပြုလုပ်ရ (သွန်းလောင်း/ပန်းပဲထု မျက်နှာပြင်အတိုင်း ထားရန်)' ဟု ညွှန်ကြားခြင်းဖြစ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 算術平均粗さ(Ra) | သင်္ချာပျမ်းမျှ ကြမ်းတမ်းမှု Ra (တန်ဖိုးငယ်လေ = မျက်နှာပြင် ပိုချောမွေ့လေ) |
| 除去加工を要する記号 | ဖြတ်စားပြုပြင်ရန် လိုအပ်သော သင်္ကေတ (တြိဂံအပိတ်ပုံစံ) |
| 除去加工をしない記号 | ဖြတ်စားပြုပြင်ခြင်း တားမြစ်သော သင်္ကေတ (အမှန်ခြစ်ပုံအတွင်း စက်ဝိုင်းပါသည့်ပုံစံ) |
5. きか公差(形状公差・姿勢公差・位置公差・振れ公差)とデータム(JIS B 0021)
5. ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက်များ (ပုံသဏ္ဌာန်၊ အနေအထား၊ တည်နေရာ၊ လည်ပတ်သွေဖည်မှု) နှင့် ဒေတမ် စံမျဉ်းများ (JIS B 0021)
寸法公差だけでは規制しきれない「まっすぐさ・平らさ・丸さ・直角さ・軸のズレ」などの形や位置の精度を指定するものを「きか公差(JIS B 0021)」といい、長方形の「公差記入枠」に左から「公差の種類記号|公差値|データム文字」を記入します。
အတိုင်းအတာ ခွင့်ပြုကွာဟချက်တစ်ခုတည်းဖြင့် မထိန်းချုပ်နိုင်သော ပုံသဏ္ဌာန်၊ တိမ်းစောင်းမှုအနေအထားနှင့် တည်နေရာ တိကျမှုတို့ကို ထိန်းချုပ်ရန် ပုံဆွဲများတွင် 'ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက်များ (幾何公差 - JIS B 0021)' ကို အသုံးပြုပြီး၊ ထောင့်မှန်စတုဂံပုံ 'ခွင့်ပြုကွာဟချက် ဘောင်ကွက်' အတွင်း၌ ဘယ်မှညာသို့ 'သင်္ကေတ | ခွင့်ပြုတန်ဖိုး | ဒေတမ်အက္ခရာ' အစဉ်အတိုင်း ရေးသွင်းပါသည်။
1つ目の「形状公差」は単独の形体そのものの形を規制するため「データム(基準文字A・Bなど)を必要としない」グループであり、「真直度(まっすぐさ)」「平面度(平らさ)」「真円度(断面の丸さ)」「円筒度(丸さと同時にまっすぐさ)」が該当します。
ပထမအနေဖြင့် 'ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက်များ (形状公差)' သည် အစိတ်အပိုင်းတစ်ခုတည်း၏ ပုံသဏ္ဌာန်ကိုသာ ကန့်သတ်သတ်မှတ်သောကြောင့် 'ဒေတမ် စံမျဉ်း မလိုအပ်ပါ (A, B အက္ခရာ မပါရှိပါ)'။ ၎င်းတို့တွင် 'ဖြောင့်တန်းမှု (真直度)'၊ 'ပြန့်ညီမှု (平面度)'၊ 'ဝိုင်းစက်မှု (真円度)' နှင့် 'ဆလင်ဒါပုံမှန်ကန်မှု (円筒度)' တို့ ပါဝင်ပါသည်။
2つ目の「姿勢公差」は、基準となる「データム」に対する傾きを規制するもので、「平行度(データムに対して平行か)」「直角度(データムに対して90°直角か)」「傾斜度(指定角度か)」の3つがあり、必ずデータム文字(Aなど)が記入されます。
ဒုတိယအနေဖြင့် 'အနေအထား ခွင့်ပြုကွာဟချက်များ (姿勢公差)' သည် ရည်ညွှန်းစံဖြစ်သော 'ဒေတမ် (データム)' နှင့် နှိုင်းယှဉ်၍ ထောင့်အနေအထားကို ကန့်သတ်သောကြောင့် ဒေတမ်အက္ခရာ (A စသည်) အမြဲလိုအပ်ပြီး၊ ၎င်း 3 မျိုးမှာ 'မျဉ်းပြိုင်ဖြစ်မှု (平行度)'၊ 'ထောင့်မှန်ကျမှု (直角度 - 90°)' နှင့် 'ထောင့်စောင်းမှန်ကန်မှု (傾斜度)' တို့ ဖြစ်ကြပါသည်။
3つ目の「位置公差」には、基準軸線(データムA)と他の円筒部の中心軸線がどれだけずれてよいかを二重丸記号(◎)で示す「同軸度(例:◎|φ0.02|A)」や、穴位置のズレを規制する「位置度」があります。
တတိယအနေဖြင့် 'တည်နေရာ ခွင့်ပြုကွာဟချက်များ (位置公差)' တွင် ရည်ညွှန်းဒေတမ်ဝင်ရိုး A မှ ဆလင်ဒါဗဟိုဝင်ရိုး မည်မျှသွေဖည်နိုင်သည်ကို ကန့်သတ်သော 'ဗဟိုဝင်ရိုးတူညီမှု / ဗဟိုတူညီမှု (同軸度 / 同心度 - စက်ဝိုင်းနှစ်ထပ်သင်္ကေတ ◎၊ ဥပမာ ◎ | φ0.02 | A)' နှင့် အပေါက်တည်နေရာများအတွက် 'တည်နေရာမှန်ကန်မှု (位置度)' တို့ ပါဝင်ပါသည်။
4つ目の「振れ公差」は、データム軸線のまわりに部品を1回転させたときのダイヤルゲージの振れ幅を規制するもので、「円周振れ(1本の矢印記号)」と「全振れ(2本の矢印記号)」があります。
စတုတ္ထအနေဖြင့် 'လည်ပတ်သွေဖည်မှု ခွင့်ပြုကွာဟချက်များ (振れ公差)' သည် ဒေတမ်ဝင်ရိုးကိုဗဟိုပြု၍ ပစ္စည်းကို တစ်ပတ်ပြည့်လှည့်သည့်အခါ ဒိုင်ခွက်ဂေ့ချ် လက်တံလှုပ်ရှားမှုအပိုင်းအခြားကို ကန့်သတ်ခြင်းဖြစ်ပြီး 'စက်ဝိုင်းပတ်လည် သွေဖည်မှု (円周振れ - မြားတစ်ချောင်းသင်္ကေတ)' နှင့် 'စုစုပေါင်း သွေဖည်မှု (全振れ - မြားနှစ်ချောင်းသင်္ကေတ)' တို့ ပါဝင်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「真直度・平面度・真円度・円筒度」は単独形体の「形状公差」であり、基準となるデータムを必要としない
'ဖြောင့်တန်းမှု၊ ပြန့်ညီမှု၊ ဝိုင်းစက်မှုနှင့် ဆလင်ဒါပုံမှန်ကန်မှု' တို့သည် အစိတ်အပိုင်းတစ်ခုတည်းဆိုင်ရာ 'ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက် (形状公差)' ဖြစ်၍ ဒေတမ်စံမျဉ်း မလိုအပ်ပါ - 「平行度・直角度・傾斜度」は「姿勢公差」であり、必ず基準となる「データム(Aなど)」を伴う
'မျဉ်းပြိုင်ဖြစ်မှု၊ ထောင့်မှန်ကျမှုနှင့် ထောင့်စောင်းမှန်ကန်မှု' တို့သည် 'အနေအထား ခွင့်ပြုကွာဟချက် (姿勢公差)' ဖြစ်၍ ရည်ညွှန်း 'ဒေတမ်အက္ခရာ (A, B စသည်)' အမြဲလိုအပ်သည် - 二重丸記号(◎)の「同軸度(例:φ0.02|A)」はデータム軸に対する中心軸線のズレを規制する位置公差である
စက်ဝိုင်းနှစ်ထပ်သင်္ကေတ (◎) သည် 'ဗဟိုဝင်ရိုးတူညီမှု (同軸度 - ဥပမာ φ0.02 | A)' ကို ပြသပြီး ဒေတမ်ဝင်ရိုး A နှင့် နှိုင်းယှဉ်၍ ဝင်ရိုးလွဲချော်မှုကို ထိန်းချုပ်သော တည်နေရာ ခွင့်ပြုကွာဟချက်ဖြစ်သည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 形状公差(真直度・平面度・真円度・円筒度) | ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက် - 形状公差 (ဖြောင့်တန်းမှု၊ ပြန့်ညီမှု၊ ဝိုင်းစက်မှု၊ ဆလင်ဒါပုံမှန်ကန်မှု - ဒေတမ်မလို) |
| 姿勢公差(平行度・直角度・傾斜度) | အနေအထား ခွင့်ပြုကွာဟချက် - 姿勢公差 (မျဉ်းပြိုင်ဖြစ်မှု၊ ထောင့်မှန်ကျမှု၊ ထောင့်စောင်းမှန်ကန်မှု) |
| 同軸度・円周振れ | ဗဟိုဝင်ရိုးတူညီမှု - 同軸度 (စက်ဝိုင်းနှစ်ထပ်) နှင့် စက်ဝိုင်းပတ်လည် လည်ပတ်သွေဖည်မှု (円周振れ) |
6. 精密測定原理(アッベの原理)・マイクロメータとVブロック+ダイヤルゲージ振れ測定
6. အနုစိတ်တိုင်းတာခြင်း အခြေခံမူ (အာဘေး နိယာမ)၊ မိုက်ခရိုမီတာ ဖတ်ရှုနည်းနှင့် V-ဘလောက် + ဒိုင်ခွက်ဂေ့ချ်ဖြင့် လည်ပတ်သွေဖည်မှု တိုင်းတာခြင်း
精密測定の「アッベの原理」とは、「測定対象物(ワーク)と測定器の目盛尺(基準尺)を、測定方向の同一線上(一直線上)に配置しなければならない」という原則です。
အနုစိတ်တိုင်းတာရေးပညာတွင် 'အာဘေး နိယာမ (アッベの原理)' က 'အမြင့်ဆုံးတိကျမှု ရရှိစေရန် တိုင်းတာမည့်ပစ္စည်းနှင့် တိုင်းတာရေးကိရိယာ၏ စကေးမှတ်တိုင်တို့သည် တိုင်းတာသည့် ဝင်ရိုးမျဉ်းတစ်ကြောင်းတည်းပေါ်တွင် တစ်တန်းတည်း ရှိနေရမည်' ဟု ဖော်ပြထားပါသည်။
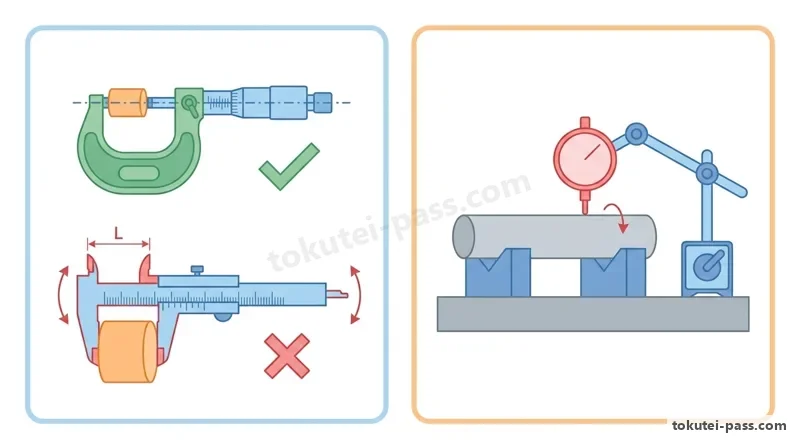
「外側マイクロメータ」はスピンドルと同軸上に目盛があるため「アッベの原理に合致」して高精度(最小読取値0.01mm)ですが、標準「ノギス」は本尺目盛とジョウ先端の測定部が離れているためアッベの原理から外れ、押し付け力でジョウが傾くと誤差が出ます。
'အပြင်တိုင်း မိုက်ခရိုမီတာ (外側マイクロメータ)' သည် ၎င်း၏စကေးနှင့် တိုင်းတာသည့်ဝင်ရိုးတို့ တစ်တန်းတည်းရှိသောကြောင့် 'အာဘေး နိယာမနှင့် ကိုက်ညီပြီး' တိကျမှုမြင့်မားသော်လည်း (0.01 mm အထိဖတ်နိုင်သည်)၊ သာမန် 'နိုဂိစု ဗာနီယာကယ်လီပါ (ノギス)' မှာမူ တိုင်းတာသည့်နှုတ်သီးများနှင့် ပင်မစကေးတံတို့ တစ်တန်းတည်းမရှိသဖြင့် (အာဘေး နိယာမနှင့် မကိုက်ညီသောကြောင့် အားဖြင့်ဖိညှပ်ပါက စလိုက်ဒါစောင်းသွားပြီး အမှားဖြစ်ပေါ်စေပါသည်)။
外側マイクロメータ(0〜25mm)の読み方は、「スリーブの上目盛(1mm単位)+ 下目盛(0.5mm単位)+ シンブルの周目盛(0.01mm単位)」を足します。たとえばスリーブが 8mm と 0.5mm線を超え、シンブルが 27 を指していれば「8 + 0.5 + 0.27 = 8.77mm」です。
အပြင်တိုင်း မိုက်ခရိုမီတာ (0–25 mm) ကို ဖတ်ရှုရန် 'စလိဗ် (スリーブ) အပေါ်စကေး (1 mm) + စလိဗ် အောက်စကေး (0.5 mm) + သင်ဘယ်လ် (シンブル) လုံးပတ်စကေး (0.01 mm)' တို့ကို ပေါင်းရပါသည်။ ဥပမာ စလိဗ်တွင် 8 mm နှင့် 0.5 mm မျဉ်းကို မြင်ရပြီး သင်ဘယ်လ်တွင် 27 ကို ပြနေပါက တိုင်းတာရရှိတန်ဖိုးမှာ '8 + 0.5 + 0.27 = 8.77 mm' ဖြစ်ပါသည်။
丸軸の「円周振れ(または曲がり・同軸度)」を測定する際は、定盤上の「2個のVブロック」に軸の両端を乗せ、マグネットスタンドで固定した「ダイヤルゲージ」の測定子を軸上面に垂直に当てて軸を手でゆっくり1回転させます。
အလုံးပုံဝင်ရိုးတစ်ခု၏ 'အပြင်ပတ်လည် လည်ပတ်သွေဖည်မှု (သို့မဟုတ် ကွေးညွတ်မှု / ဗဟိုဝင်ရိုးတူညီမှု)' ကို တိုင်းတာရန် အောက်ခံပြားညီ (定盤) ပေါ်ရှိ 'V-ဘလောက် (Vブロック) နှစ်ခု' ပေါ်တွင် ဝင်ရိုးနှစ်ဖက်စွန်းကို တင်ထားပြီး၊ သံလိုက်ဒေါက်တိုင်တွင် တပ်ဆင်ထားသော 'ဒိုင်ခွက်ဂေ့ချ် (ダイヤルゲージ)' ၏ ထိပ်ဖူးကို ဝင်ရိုးအပေါ်မျက်နှာပြင်၌ ထောင့်မှန်ကျထိကပ်ကာ ဝင်ရိုးကို လက်ဖြင့် တစ်ပတ်ပြည့်အောင် ဖြည်းညင်းစွာ လှည့်ရပါသည်။
このとき1回転中の「最大読取値 − 最小読取値」が「円周振れ(振れ幅)」となります。たとえば最大値が「+0.03mm」、最小値が「−0.05mm」なら、振れ幅は「0.03 − (−0.05) = 0.08mm」です(+0.03と−0.02なら0.05mm)。
တစ်ပတ်ပြည့်လှည့်စဉ် 'အမြင့်ဆုံးဖတ်ရှုတန်ဖိုး − အနိမ့်ဆုံးဖတ်ရှုတန်ဖိုး (စုစုပေါင်း လက်တံလှုပ်ရှားမှုအပိုင်းအခြား / TIR)' သည် 'လည်ပတ်သွေဖည်မှု (振れ)' ဖြစ်ပါသည်။ ဥပမာ အမြင့်ဆုံးတန်ဖိုးက '+0.03 mm' နှင့် အနိမ့်ဆုံးတန်ဖိုးက '−0.05 mm' ဖြစ်ပါက လည်ပတ်သွေဖည်မှုမှာ '0.03 − (−0.05) = 0.08 mm' ဖြစ်ပါသည် (+0.03 နှင့် −0.02 ဆိုလျှင် 0.05 mm ဖြစ်ပြီး +0.04 နှင့် −0.02 ဆိုလျှင် 0.06 mm ဖြစ်သည်)။
မှတ်ထားရမည့် အချက်များ
- 「アッベの原理」は被測定物と目盛尺を測定軸線の一直線上に置く原則であり、マイクロメータは合致するが標準ノギスは外れる
'အာဘေး နိယာမ (アッベの原理)' အရ တိုင်းတာမည့်ပစ္စည်းနှင့် စကေးတို့သည် တိုင်းတာသည့်ဝင်ရိုးပေါ်တွင် တစ်တန်းတည်းရှိရမည်ဖြစ်ရာ မိုက်ခရိုမီတာသည် ကိုက်ညီပြီး သာမန်နိုဂိစုသည် မကိုက်ညီပါ - マイクロメータでスリーブ8.5mm+シンブル27目盛のとき、読取値は「8.5 + 0.27 = 8.77mm」である
အပြင်တိုင်း မိုက်ခရိုမီတာ၏ စလိဗ်တွင် 8.5 mm နှင့် သင်ဘယ်လ်တွင် 27 ကို ပြနေပါက စုစုပေါင်းဖတ်ရှုတန်ဖိုးမှာ '8.5 + 0.27 = 8.77 mm' ဖြစ်သည် - Vブロックとダイヤルゲージによる軸の振れ幅は「最大値 − 最小値」で求める(例:+0.03mmと−0.05mmなら 0.08mm)
V-ဘလောက်နှင့် ဒိုင်ခွက်ဂေ့ချ်သုံး၍ တိုင်းတာသော ဝင်ရိုး၏ လည်ပတ်သွေဖည်မှုသည် 'အမြင့်ဆုံးတန်ဖိုး − အနိမ့်ဆုံးတန်ဖိုး' နှင့် ညီမျှသည် (ဥပမာ +0.03 mm နှင့် −0.05 mm -> 0.08 mm)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| アッベの原理 | အာဘေး နိယာမ - アッベの原理 (တိုင်းတာပစ္စည်းနှင့် စကေးတို့ တိုင်းတာဝင်ရိုးပေါ် တစ်တန်းတည်းရှိခြင်း) |
| 外側マイクロメータ | အပြင်တိုင်း မိုက်ခရိုမီတာ - 外側マイクロメータ (0.01 mm အထိတိုင်းနိုင်ပြီး အာဘေးနိယာမနှင့် ကိုက်ညီသည်) |
| Vブロックとダイヤルゲージ(振れ幅測定) | V-ဘလောက်နှင့် ဒိုင်ခွက်ဂေ့ချ်ဖြင့် ဝင်ရိုးလည်ပတ်သွေဖည်မှု တိုင်းတာခြင်း (အမြင့်ဆုံး - အနိမ့်ဆုံး) |
7. 内径・ねじ・Rの精密測定(シリンダゲージ・限界ゲージ・三針法・Rゲージ)
7. အနုစိတ် အတွင်းအချင်း၊ ဝက်အူရစ်နှင့် အချင်းဝက် တိုင်းတာခြင်း (ဆလင်ဒါဂေ့ချ်၊ ကန့်သတ်ဂေ့ချ်များ၊ ဝိုင်ယာသုံးချောင်းနည်းလမ်း)
精密な穴の内径や円筒度を測る「シリンダゲージ(ボアゲージ)」は比較測定器であり、測定前にまず基準寸法に合わせた「リングゲージ(または外側マイクロメータ)」に当ててダイヤルゲージの「ゼロ点調整(基準合わせ)」を行います。
အပေါက်အချင်းနှင့် ဆလင်ဒါပုံမှန်ကန်မှုကို အနုစိတ်တိုင်းတာရန် သုံးသည့် 'ဆလင်ဒါဂေ့ချ် (シリンダゲージ / ボアゲージ)' သည် နှိုင်းယှဉ်တိုင်းတာသော ကိရိယာဖြစ်သောကြောင့် မတိုင်းတာမီ အခြေခံအရွယ်အစားရှိသော 'ရင်းဂေ့ချ် (リングゲージ - သို့မဟုတ် အပြင်တိုင်း မိုက်ခရိုမီတာ)' ဖြင့် ဒိုင်ခွက်ဂေ့ချ်ကို သုညမှတ် (ゼロセット) ကြိုတင်ချိန်ညှိထားရပါမည်။
シリンダゲージを穴に入れて測定する際は、柄を前後にわずかに揺り動かし、指針が折り返す「最小値(最も案内板が中心を通る位置)」を読み取り、穴の「上・中・下(深さ方向)」と「直交するX・Yの2方向」を測って真円度や円筒度を確認します。
ဆလင်ဒါဂေ့ချ်ဖြင့် အပေါက်အတွင်း တိုင်းတာသည့်အခါ လက်ကိုင်ကို ရှေ့နောက်အနည်းငယ် လွှဲပေး၍ 'လက်တံပြန်လှည့်သည့် အနိမ့်ဆုံးအမှတ် (တိုင်းတာတံသည် အချင်းအမှန်ကို ထောင့်မှန်ကျဖြတ်သန်းသည့်နေရာ)' ကို ဖတ်ရှုရပြီး၊ ဝိုင်းစက်မှုနှင့် ဆလင်ဒါပုံမှန်ကန်မှုကို စစ်ဆေးရန် 'အပေါ်၊ အလယ်၊ အောက် အနက် 3 နေရာ' ၌ ထောင့်မှန်ကျသော 'X နှင့် Y ဦးတည်ရာ နှစ်ဖက်' စလုံးတွင် တိုင်းတာရပါသည်။
量産現場で寸法数値を読まずに素早く合否だけを判定する「限界ゲージ」には、穴検査用の「プラグゲージ(栓ゲージ)」と軸検査用の「スナップゲージ(挟みゲージ)」があり、「通り側(GO)が無理なく通り、止まり側(NOT GO)が通らない」とき合格と判定します。
အမြောက်အမြားထုတ်လုပ်မှုတွင် ကိန်းဂဏန်းဖတ်ရှုစရာမလိုဘဲ အောင်/ရှုံး အမြန်ဆုံးဖြတ်နိုင်သည့် 'ကန့်သတ်ဂေ့ချ်များ (限界ゲージ)' အနက် အပေါက်စစ်ဆေးရန် 'ပလပ်ဂေ့ချ် (栓ゲージ)' နှင့် ဝင်ရိုးစစ်ဆေးရန် 'စနပ်ဂေ့ချ် (挟みゲージ)' တို့ကို သုံးပြီး၊ 'အဝင်ဘက် (通り側 - GO) က ချောမွေ့စွာ ဝင်ရောက်နိုင်ပြီး အပိတ်ဘက် (止まり側 - NOT-GO) က မဝင်ရောက်နိုင်သည့်အခါ' အရည်အသွေးအောင်မြင်သည်ဟု ဆုံးဖြတ်ပါသည်။
また「おねじの有効径(ねじ溝幅とねじ山幅が等しくなる仮想円筒の直径)」を高精度に測定するには、ねじ溝に精密な3本の針(ピン)を挟んで外側マイクロメータで測る「三針法」または専用の「ねじマイクロメータ」を使用します。
အပြင်ဝက်အူရစ်တစ်ခု၏ ဝက်အူသားအထူနှင့် မြောင်းအကျယ် တူညီသည့် စိတ်ကူးမျဉ်းဆလင်ဒါအချင်းဖြစ်သော 'ဝက်အူရစ် အလယ်အချင်း (有効径)' ကို တိကျစွာတိုင်းတာရန် 'ဝိုင်ယာသုံးချောင်းနည်းလမ်း (三針法 - တိကျသော ဝိုင်ယာချောင်းငယ် 3 ချောင်းကို ဝက်အူမြောင်းထဲထည့်၍ အပြင်တိုင်း မိုက်ခရိုမီတာဖြင့် တိုင်းတာနည်း)' သို့မဟုတ် 'ဝက်အူတိုင်း မိုက်ခရိုမီတာ (ねじマイクロメータ)' ကို အသုံးပြုပါသည်။
そのほか、部品の角の丸み(半径R)の検査にはアーチ状の刃を当てて光の漏れ(すきま)を見る「ラジアスゲージ(Rゲージ)」、ねじのピッチ確認には「ピッチゲージ」、細いすきま幅の測定には「シックネスゲージ(すきまゲージ)」を使います。
ထို့အပြင် ထောင့်စွန်းအချင်းဝက်များကို အလင်းရောင်ပေါက်ထွက်မှု ကြည့်ရှုစစ်ဆေးရန် 'အချင်းဝက်တိုင်းဂေ့ချ် (ラジアスゲージ / Rゲージ)'၊ ဝက်အူရစ်အကွာအဝေး စစ်ဆေးရန် 'ပစ်ချ်ဂေ့ချ် (ピッチゲージ)' နှင့် ကျဉ်းမြောင်းသော ကြားအကွာအဝေးများကို တိုင်းတာရန် 'အထူတိုင်းဂေ့ချ် / ဖီးလာဂေ့ချ် (シックネスゲージ)' တို့ကို အသုံးပြုပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「シリンダゲージ」はリングゲージ等でゼロ点設定を行い、穴の上・中・下および直交2方向を測って内径や円筒度を求める
'ဆလင်ဒါဂေ့ချ်' ကို ရင်းဂေ့ချ်ဖြင့် သုညမှတ် ကြိုတင်ချိန်ညှိပြီးနောက် အပေါက်အချင်းနှင့် ဆလင်ဒါပုံမှန်ကန်မှုကို စစ်ဆေးရန် အပေါ်/အလယ်/အောက် အနက်များနှင့် X-Y ထောင့်မှန်ဝင်ရိုးနှစ်ဖက်တွင် တိုင်းတာရသည် - 限界ゲージ(穴用プラグゲージ・軸用スナップゲージ)は「通り側が通り、止まり側が通らない」とき合格である
ကန့်သတ်ဂေ့ချ်များ (အပေါက်အတွက် ပလပ်ဂေ့ချ်၊ ဝင်ရိုးအတွက် စနပ်ဂေ့ချ်) သည် 'အဝင်ဘက် (GO) ဝင်ပြီး အပိတ်ဘက် (NOT-GO) မဝင်သည့်အခါ' အရည်အသွေးအောင်မြင်သည်ဟု ဆုံးဖြတ်သည် - おねじの「有効径」の精密測定には「三針法」や「ねじマイクロメータ」、角の丸み検査には「ラジアスゲージ(Rゲージ)」を用いる
အပြင်ဝက်အူရစ်၏ 'အလယ်အချင်း (有効径)' ကို 'ဝိုင်ယာသုံးချောင်းနည်းလမ်း (三針法)' သို့မဟုတ် 'ဝက်အူတိုင်း မိုက်ခရိုမီတာ' ဖြင့် တိုင်းတာပြီး ထောင့်အချင်းဝက်များကို 'R ဂေ့ချ်' ဖြင့် စစ်ဆေးသည်
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| シリンダゲージ(ボアゲージ) | ဆလင်ဒါဂေ့ချ် / ဘိုးဂေ့ချ် - シリンダゲージ (ရင်းဂေ့ချ်ဖြင့် သုညမှတ်ချိန်ညှိရသည်) |
| 限界ゲージ(プラグゲージ・スナップゲージ) | ကန့်သတ်ဂေ့ချ်များ - ပလပ်ဂေ့ချ်နှင့် စနပ်ဂေ့ချ် (အဝင်ဘက် ဝင်ပြီး အပိတ်ဘက် ရပ်တန့်ရမည်) |
| 三針法・ラジアスゲージ(Rゲージ) | ဝက်အူရစ် အလယ်အချင်းတိုင်းသည့် ဝိုင်ယာသုံးချောင်းနည်းလမ်း (三針法) နှင့် အချင်းဝက်တိုင်း R ဂေ့ချ် |
8. 長さ基準器(ブロックゲージ・三次元測定機)・校正管理(20℃)と電気・力学計算
8. အလျားစံချိန်စံညွှန်းများ (ဂေ့ချ်ဘလောက်၊ CMM)၊ စံကိုက်ညှိထိန်းချုပ်မှု (20°C) နှင့် လျှပ်စစ်/စက်မှု တွက်ချက်မှုများ
工場における長さの最高基準器である「ブロックゲージ」は、清浄な測定面同士を重ねて滑らせると分子間引力等で強固に密着する「リンギング(密着)」の性質を持ち、複数枚を組み合わせてマイクロメータの校正や「サインバー」による精密角度測定に使われます。
'ဂေ့ချ်ဘလောက်များ (ブロックゲージ)' သည် စက်ရုံတစ်ခုတွင် လက်တွေ့အမြင့်ဆုံး အလျားစံချိန်စံညွှန်းအဖြစ် တာဝန်ထမ်းဆောင်ပြီး သန့်ရှင်းပြန့်ညီသော တိုင်းတာမျက်နှာပြင်များကို ဖိ၍ပွတ်ဆွဲလိုက်သည့်အခါ မော်လီကျူးဆွဲအားကြောင့် အချင်းချင်း ခိုင်မြဲစွာ ကပ်သွားသည့် 'ရင်းဂင်း ကပ်ငြိမှု (リンギング / 密着)' ဖြစ်ပေါ်ကာ မိုက်ခရိုမီတာများ စံကိုက်ညှိရန် သို့မဟုတ် 'ဆိုင်းဘား (サインバー)' နှင့်တွဲ၍ ထောင့်အနုစိတ်တိုင်းတာရန် အသုံးပြုပါသည်။
また複雑な立体部品の座標やきか公差(形状公差)を高精度に測定する「三次元測定機(CMM)」では、測定前に先端のルビー球プローブ(スタイラス)を「基準球(マスタボール)」に当ててプローブ径と位置の「キャリブレーション(校正)」を行います。
ရှုပ်ထွေးသော အစိတ်အပိုင်းများ၏ 3D ကိုသြဒိနိတ်များနှင့် ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက်များကို တိုင်းတာသည့် 'သုံးဖက်မြင် တိုင်းတာရေးစက် (三次元測定機 - CMM)' တွင် ပစ္စည်းများမတိုင်းတာမီ ပတ္တမြားထိပ်ဖူးပါသော စမ်းသပ်တံ (プローブ) ဖြင့် တိကျသော 'မာစတာဘောလုံး (マスターボール / 基準球)' ကို ထိတွေ့၍ 'ပရိုဘ် စံကိုက်ညှိခြင်း' အရင်ပြုလုပ်ရပါသည်။
金属部品や測定器は温度が1℃変わるだけでも熱膨張で寸法が変化するため、JIS規格の標準測定温度は「20℃」と定められており、測定前にワークと測定器を同じ室温になじませ、校正期限切れや落下衝撃を受けた測定器は絶対に使用してはいけません。
သတ္တုပစ္စည်းများနှင့် တိုင်းတာရေးဂေ့ချ်များသည် အပူချိန်ပြောင်းလဲမှုကြောင့် ပွခြင်း သို့မဟုတ် ကျုံ့ခြင်း ဖြစ်ပေါ်တတ်သဖြင့် JIS က စံသတ်မှတ်တိုင်းတာချိန် အပူချိန်ကို '20°C' ဟု သတ်မှတ်ထားရာ မတိုင်းတာမီ ပစ္စည်းနှင့် ကိရိယာများကို အခန်းအပူချိန်နှင့် တူညီအောင် ထားရှိရမည်ဖြစ်ပြီး၊ စံကိုက်ညှိသက်တမ်း ကုန်ဆုံးနေသော သို့မဟုတ် လွတ်ကျထားသော ကိရိယာများကို လုံးဝအသုံးမပြုရပါ။
電気測定では、「オシロスコープ」で交流波形の1周期 T が横軸 4マス(div)× 5ms/div = 20ms(0.02秒)のとき、周波数は「f = 1 ÷ T = 1 ÷ 0.02 = 50Hz」です(また活線電流測定の「クランプメータ」は電線「1本だけ」を挟みます)。
လျှပ်စစ်တိုင်းတာမှုတွင် 'အော်စီလိုစကုပ် (オシロスコープ)' ပေါ်ရှိ AC လှိုင်းပုံစံ၏ လှိုင်းတစ်ပတ်ပြည့်ချိန် T သည် အချိန်စကေး 5 ms/div ၌ ရေပြင်ညီ အကွက် 4 ကွက် (4 div) ရှိပါက လှိုင်းတစ်ပတ်ကြာချိန်မှာ T = 4 × 5 ms = 20 ms = 0.02 s ဖြစ်သောကြောင့် ကြိမ်နှုန်းမှာ 'f = 1 / T = 1 / 0.02 = 50 Hz' ဖြစ်ပါသည် ('ကလမ့်မီတာ クランプメータ' ဖြင့် လျှပ်စီးကြောင်းတိုင်းတာရာတွင် 'ဝိုင်ယာကြိုး 1 ချောင်းတည်းကိုသာ' ညှပ်၍တိုင်းရပါမည်)။
力学の「てこの原理」では「荷重 W × 支点距離 L1 = 力 F × 支点距離 L2」が成り立ちます。たとえば W=60kg の荷が支点から L1=0.4m にあり、反対側の L2=1.2m を押すとき、必要な力 F は「60 × 0.4 ÷ 1.2 = 20kg」です。
စက်မှုဆိုင်ရာ 'ကော်တံ နိယာမ (てこの原理)' အရ 'ဝန် W × လည်ချက်မှ ဝန်အထိအကွာအဝေး L1 = စိုက်ထုတ်အား F × လည်ချက်မှ အားစိုက်မှတ်အထိအကွာအဝေး L2' ဖြစ်ပါသည်။ ဥပမာ လည်ချက်မှ L1 = 0.4 m အကွာရှိ W = 60 kg ဝန်ကို ဆန့်ကျင်ဘက် L2 = 1.2 m အကွာမှ ဖိ၍မတင်ရန် လိုအပ်သောအားမှာ 'F = 60 × 0.4 / 1.2 = 20 kg' ဖြစ်ပါသည်။
မှတ်ထားရမည့် အချက်များ
- 「ブロックゲージ」は密着(リンギング)させて基準長を作り、「三次元測定機」は基準球でプローブ校正を行い、精密測定の標準温度は「20℃」である
'ဂေ့ချ်ဘလောက်များ' သည် ရင်းဂင်း (リンギング) နည်းဖြင့် ကပ်ငြိကြပြီး၊ 'CMM' သည် မာစတာဘောလုံးဖြင့် ပရိုဘ်ကို စံကိုက်ညှိကာ အနုစိတ်တိုင်းတာမှုအတွက် JIS စံသတ်မှတ်အပူချိန်မှာ '20°C' ဖြစ်သည် - オシロスコープで1周期が 4div × 5ms/div = 20ms(0.02s)のとき、周波数は「f = 1 ÷ 0.02 = 50Hz」である(クランプメータは電線1本を挟む)
အော်စီလိုစကုပ်တွင် လှိုင်း 1 ပတ်သည် 4 div × 5 ms/div = 20 ms (0.02 s) ရှိပါက ကြိမ်နှုန်းမှာ 'f = 1 / 0.02 = 50 Hz' ဖြစ်သည် (ကလမ့်မီတာဖြင့် ဝိုင်ယာ 1 ချောင်းတည်းကိုသာ ညှပ်ပါ) - てこの原理「W × L1 = F × L2」より、支点から0.4mの60kgの荷を支点から1.2mの位置で持ち上げる力は「60×0.4÷1.2=20kg」である
ကော်တံနိယာမ 'W × L1 = F × L2' အရ လည်ချက်မှ 0.4 m အကွာရှိ 60 kg ဝန်ကို 1.2 m အကွာမှ အားစိုက်မတင်ရန် '60 × 0.4 / 1.2 = 20 kg' လိုအပ်သည် - 【例】オシロスコープで1周期5div・時間軸設定2ms/divのとき → 周期T=5×2=10ms(0.01s)、周波数f=1÷0.01=100Hz
ဥပမာ - အော်စီလိုစကုပ်တွင် အချိန်စကေး 2ms/div ၌ လှိုင်း 1 ပတ်သည် 5div ရှိပါက → ကြာချိန် T = 5 × 2 = 10ms (0.01s)၊ ကြိမ်နှုန်း f = 1 ÷ 0.01 = 100Hz ဖြစ်သည်။ - 【例】支点から0.5mの作用点にある80kgの荷を反対側2.0mの力点でつり合わせる → 必要な力F=80×0.5÷2.0=20kg
ဥပမာ - လည်ချက်မှ 0.5m အကွာရှိ 80kg ဝန်ကို ဆန့်ကျင်ဘက် 2.0m အကွာရှိ အားစိုက်မှတ်မှ ထိန်းညှိရန် → လိုအပ်သောအား F = 80 × 0.5 ÷ 2.0 = 20kg ဖြစ်သည်။
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| ブロックゲージ(リンギング)・サインバー | ဂေ့ချ်ဘလောက် - ブロックゲージ (ရင်းဂင်း ကပ်ငြိမှု) နှင့် ဆိုင်းဘား (サインバー) |
| 三次元測定機(CMM)・基準球校正 | သုံးဖက်မြင် တိုင်းတာရေးစက် (CMM) နှင့် မာစတာဘောလုံးဖြင့် စံကိုက်ညှိခြင်း |
| 標準温度(20℃)・オシロスコープ・てこの原理 | စံသတ်မှတ်အပူချိန် 20°C၊ အော်စီလိုစကုပ် f = 1/T နှင့် ကော်တံနိယာမ W*L1 = F*L2 |
試験によく出るポイントと覚え方
စာမေးပွဲတွင် မကြာခဏမေးလေ့ရှိသော အချက်များနှင့် မှတ်သားနည်းများ
製図と測定では、JISの第三角法の配置(正面図の上に平面図、右に右側面図)、寸法補助記号(φ・R・t・C・□)、および「はめあい記号(大文字Hが穴・小文字gが軸)」の読み方が頻出です。
ပုံဆွဲခြင်းနှင့် တိုင်းတာခြင်းကဏ္ဍတွင် JIS တတိယထောင့် ပုံဆွဲနည်း အခင်းအကျင်း (ရှေ့မြင်ကွင်း၏ အပေါ်တွင် အပေါ်မြင်ကွင်း၊ ညာဘက်တွင် ညာဘက်ဘေးမြင်ကွင်း)၊ အတိုင်းအတာသင်္ကေတများ (φ, R, t, C, □) နှင့် အံဝင်ခွင်ကျတပ်ဆင်မှု သင်္ကေတများ (အက္ခရာအကြီး H = အပေါက်၊ အက္ခရာအသေး g = ဝင်ရိုး) တို့ကို မကြာခဏ မေးလေ့ရှိပါသည်။
幾何公差では、データム(基準)が不要な「形状公差(真直度・平面度・真円度・円筒度)」と、データムが必須の「姿勢公差(平行度・直角度)」の区別がよく問われます。
ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက်များအတွက် 'ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက်များ' (ဖြောင့်တန်းမှု၊ ပြန့်ညီမှု၊ ဝိုင်းစက်မှု၊ ဆလင်ဒါပုံမှန်ကန်မှု — ဒေတမ်စံမျဉ်း မလိုအပ်ပါ) နှင့် 'အနေအထား ခွင့်ပြုကွာဟချက်များ' (မျဉ်းပြိုင်ဖြစ်မှု၊ ထောင့်မှန်ကျမှု — ဒေတမ်အက္ခရာ မဖြစ်မနေလိုအပ်သည်) တို့ကို ရှင်းလင်းစွာ ခွဲခြားမှတ်သားထားပါ။
測定器では、標準温度20℃、マイクロメータやダイヤルゲージの読み取り計算、限界ゲージの合否判定(通り側が通り、止まり側が止まる)、オシロスコープの周波数計算(f=1÷T)を練習しておきましょう。
တိုင်းတာရေးကိရိယာများအတွက် စံသတ်မှတ်အပူချိန် 20 °C၊ မိုက်ခရိုမီတာနှင့် ဒိုင်ခွက်ဂေ့ချ် လည်ပတ်သွေဖည်မှု တွက်ချက်နည်းများ၊ ကန့်သတ်ဂေ့ချ် အောင်မြင်မှုစံနှုန်း (GO ဝင်ပြီး NO-GO မဝင်ရ) နှင့် အော်စီလိုစကုပ် ကြိမ်နှုန်းတွက်ချက်နည်း (f = 1 ÷ T) တို့ကို လေ့ကျင့်ထားပါ။
မှတ်ထားရမည့် အချက်များ
- 寸法補助記号とねじ表記:φ=直径、R=半径、t=板厚、C=45度面取り、□=正方形の辺 / M12×1.25は「メートルねじ・呼び径12mm・ピッチ1.25mm」
အတိုင်းအတာသင်္ကေတနှင့် ဝက်အူရစ်များ - φ = အချင်း၊ R = အချင်းဝက်၊ t = အထူ၊ C = 45° ထောင့်ချိုး၊ □ = စတုရန်း / M12×1.25 = 'မက်ထရစ်ဝက်အူရစ်၊ သတ်မှတ်အချင်း 12 mm၊ ရစ်အကွာအဝေး 1.25 mm' - はめあいと表面粗さ:大文字(H7など)は「穴」、小文字(g6など)は「軸」を表し、H穴とa〜h軸は常に「すきまばめ」 / 算術平均粗さRaは数値が小さいほど滑らかで、丸印「○」入り記号は除去加工禁止
အံဝင်ခွင်ကျတပ်ဆင်မှုနှင့် မျက်နှာပြင်ကြမ်းတမ်းမှု - အက္ခရာအကြီး (H7) = အပေါက်၊ အက္ခရာအသေး (g6) = ဝင်ရိုးဖြစ်ပြီး H အပေါက်နှင့် a–h ဝင်ရိုးတွဲပါက အမြဲ 'ချောင်ချိတပ်ဆင်မှု' ဖြစ်သည် / Ra ငယ်လေ မျက်နှာပြင်ချောမွေ့လေဖြစ်ပြီး V အတွင်း စက်ဝိုင်း '○' ပါပါက ဖြတ်စားခြင်းကို တားမြစ်သည် - 幾何公差のデータム要否:真円度・円筒度・平面度などの「形状公差」はデータム不要 / 平行度・直角度などの「姿勢公差」はデータム文字の記入が必須
ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက်တွင် ဒေတမ်လိုအပ်ချက် - ဝိုင်းစက်မှု၊ ဆလင်ဒါပုံမှန်ကန်မှု၊ ပြန့်ညီမှု (ပုံသဏ္ဌာန် ခွင့်ပြုကွာဟချက်) တို့သည် ဒေတမ်မသုံးပါ / မျဉ်းပြိုင်ဖြစ်မှု၊ ထောင့်မှန်ကျမှု (အနေအထား ခွင့်ပြုကွာဟချက်) တို့သည် ဒေတမ်အက္ခရာ မဖြစ်မနေ ဖော်ပြရမည် - 精密測定と限界ゲージ:JIS標準温度は20℃ / マイクロメータ読取値=主尺(0.5mm単位)+シンブル目盛×0.01mm / 限界ゲージは「通り側が通過し、止まり側が入らない」とき合格
အနုစိတ်တိုင်းတာမှုနှင့် ကန့်သတ်ဂေ့ချ်များ - JIS စံအပူချိန်မှာ 20 °C ဖြစ်သည် / မိုက်ခရိုမီတာ = စလိဗ် (0.5 mm) + သင်ဘယ်လ် × 0.01 mm / ကန့်သတ်ဂေ့ချ်တွင် 'အဝင်ဘက် (GO) ချောမွေ့စွာဝင်ပြီး အပိတ်ဘက် (NO-GO) မဝင်ပါက' အောင်မြင်သည် - ダイヤルゲージとオシロスコープ計算:円周振れ=最大値−最小値(例:+0.03−(−0.02)=0.05mm) / オシロスコープの周波数f(Hz)=1÷周期T(秒)
ဒိုင်ခွက်ဂေ့ချ် သွေဖည်မှုနှင့် အော်စီလိုစကုပ် - လည်ပတ်သွေဖည်မှု = အမြင့်ဆုံး − အနိမ့်ဆုံး (ဥပမာ +0.03 − (−0.02) = 0.05 mm) / အော်စီလိုစကုပ် ကြိမ်နှုန်း f (Hz) = 1 ÷ လှိုင်းတစ်ပတ်ကြာချိန် T (စက္ကန့်)
| ဝေါဟာရ | အဓိပ္ပာယ် |
|---|---|
| 幾何公差 | ဂျီသြမေတြီ ခွင့်ပြုကွာဟချက် - 幾何公差 (ပုံသဏ္ဌာန်၊ အနေအထား၊ တည်နေရာ၊ လည်ပတ်သွေဖည်မှု) |
| すきまばめ | ချောင်ချိတပ်ဆင်မှု - すきまばめ (အပေါက်နှင့် ဝင်ရိုးကြား အမြဲတမ်း လွတ်လပ်သောအကွာအဝေး ရှိသည်) |
| 限界栓ゲージ | ကန့်သတ် ပလပ်ဂေ့ချ် - 限界栓ゲージ (GO / NO-GO အပေါက်စစ်ဆေးသည့် ဂေ့ချ်) |
| ブロックゲージ | ဂေ့ချ်ဘလောက် - ブロックゲージ (စံကိုက်ညှိရန် တိကျမှုမြင့်မားသော အလျားစံနှုန်းတုံး) |
ပုံစံပန်းချီ၊ တိုင်းတာခြင်းနှင့် နည်းပညာဆိုင်ရာ တွက်ချက်မှုများ
ဤအခန်းကို app တွင် လေ့ကျင့်ပါတရားဝင် ကိုးကားချက်များ
- 製造分野特定技能2号評価試験(経済産業省・JAIM) — https://www.jaim-skill.or.jp/exam/about-ssw2/
- 製造分野特定技能評価試験 試験基準(別紙) — https://www.jaim-skill.or.jp/assets/files/exam/top/exam_criteria.pdf